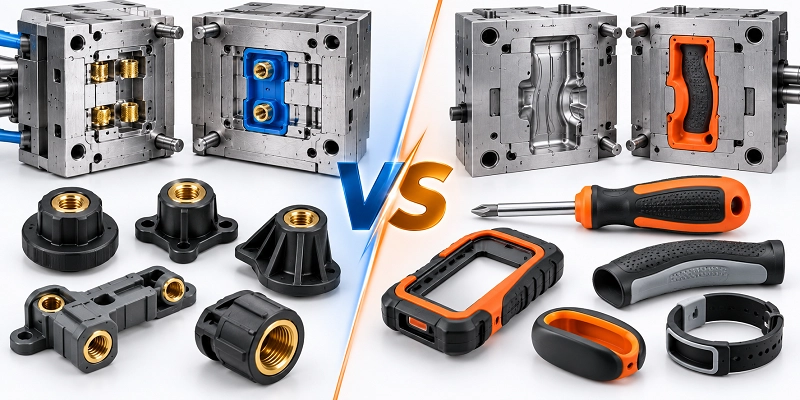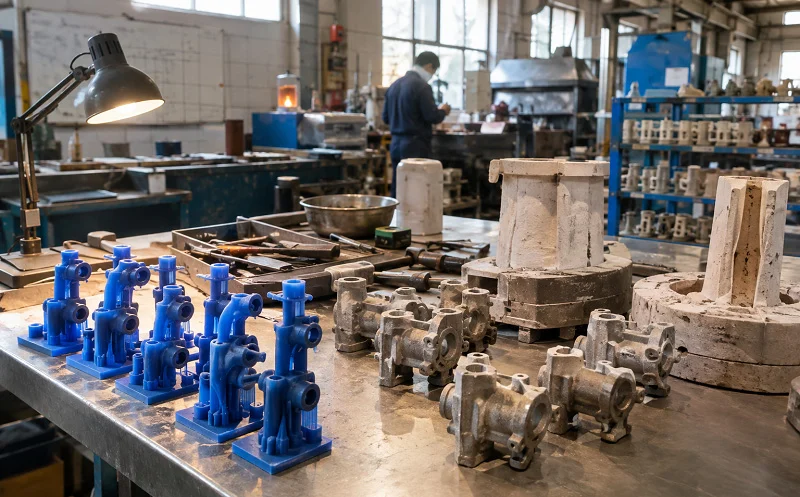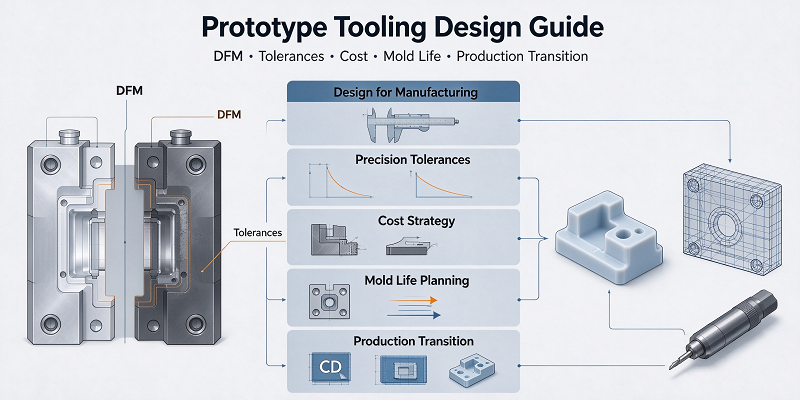
Gli stampi prototipo fungono da ponte cruciale tra lo sviluppo del prodotto e la produzione su vasta scala.
Consentono agli ingegneri di testare le prestazioni del prodotto prima di fabbricare prototipi, identificare problemi di progettazione e verificare la fattibilità produttiva prima di investire in costose attrezzature di produzione.
La progettazione degli utensili necessari per la realizzazione dei prototipi influisce direttamente su fattori quali la qualità dei pezzi, la precisione dimensionale e i costi di produzione.
Gli strumenti di prototipazione progettati in modo inadeguato possono causare problemi quali difficoltà di sformatura, dimensioni incoerenti e sbavature.
Un prototipo di utensile progettato correttamente dovrebbe tenere conto dei requisiti di produzione, come la geometria del pezzo, il materiale dell'utensile, la quantità di produzione e le tolleranze.
Questa guida illustra i principali aspetti da considerare nella progettazione di stampi prototipo e mostra come i produttori possono bilanciare costi, velocità, precisione, durata dello stampo e scalabilità della produzione.
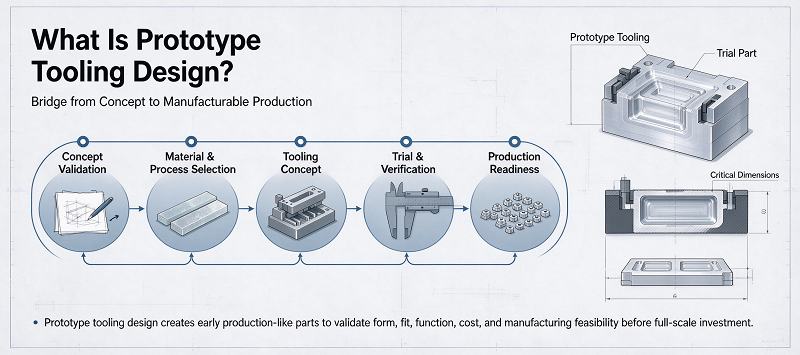
Cosa è Strumenti prototipo Disegno?
La progettazione di stampi prototipali è il processo ingegneristico di sviluppo di stampi, matrici, inserti, maschere e altri strumenti per la produzione di prototipi o di componenti in piccole serie.
Gli strumenti prototipo si concentrano su tempi di consegna più brevi, investimenti iniziali inferiori, maggiore facilità di modifica e sufficiente durata per i test o la produzione limitata. Pertanto, lo strumento prototipo si concentra sulla flessibilità.
Ad esempio, uno stampo a iniezione prototipo può utilizzare l'alluminio al posto dell'acciaio per utensili temprato.
Le complesse alette scorrevoli automatiche possono essere sostituite dall'inserimento manuale. Il sistema di raffreddamento può essere semplificato e la base dello stampo standard può sostituire la struttura completamente personalizzata. Questi metodi possono ridurre i costi degli stampi e i tempi di produzione.
Tuttavia, anche gli strumenti semplificati devono rispettare i principi fondamentali dell'ingegneria. L'angolo di disegno, lo spessore della parete, il tasso di ritiro, la posizione del punto di iniezione, la posizione dell'estrattore, i requisiti di superficie, la linea di separazione dello stampo e la tolleranza dimensionale influiranno sul prototipo finale. Pertanto, la progettazione appropriata dipende dallo scopo del prototipo.
Lo stampo utilizzato per la produzione di 20 campioni visivi e lo stampo prototipo per la produzione di 5,000 componenti funzionali richiedono strategie di progettazione molto diverse.
Prima di iniziare la progettazione dello stampo, gli ingegneri dovrebbero definire la quantità di produzione prevista, il materiale del prototipo, i requisiti funzionali, le tolleranze dimensionali, i requisiti estetici, la durata prevista dello stampo, i tempi di consegna richiesti, i futuri processi produttivi e le modifiche di progettazione previste. Definire questi requisiti in anticipo può aiutare i produttori a evitare una progettazione eccessiva, garantendo al contempo che gli stampi prototipo producano risultati ingegneristici significativi.
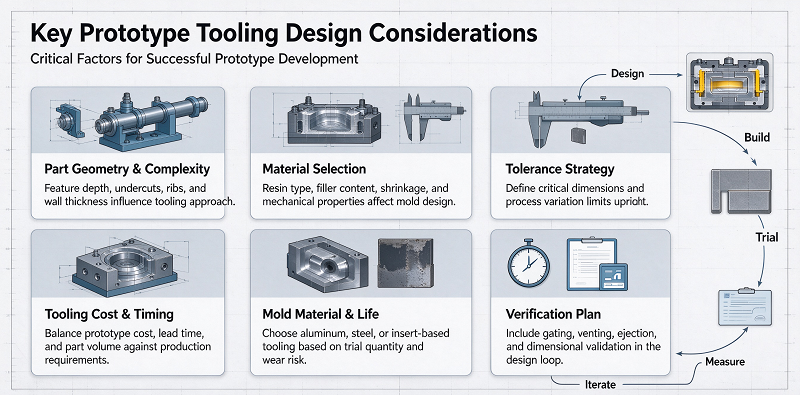
Considerazioni chiave sulla progettazione degli stampi per la prototipazione
La progettazione di uno stampo prototipo comporta diverse decisioni ingegneristiche che incidono direttamente su costi, qualità ed efficienza produttiva.
La geometria del pezzo, il materiale dello stampo e la struttura dello stampo sono i tre fattori più importanti.
Geometria e producibilità del componente
La geometria dei componenti ha un impatto significativo sulla complessità dello stampo prototipo.
I componenti semplici con un'apertura dello stampo diretta vengono generalmente prodotti più velocemente e a un costo inferiore.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Alcune caratteristiche possono essere semplificate senza compromettere i test funzionali. L'angolo di stiramento è particolarmente importante nei componenti stampati.
Se durante il processo di iniezione la ventilazione è insufficiente, i pezzi stampati potrebbero aderire alla cavità o al nucleo.
Ciò può causare graffi, deformazioni, problemi dimensionali o danni da muffa. Anche lo spessore della parete deve essere preso in considerazione.
Ampie variazioni nello spessore delle pareti possono causare raffreddamento non uniforme, ritiro, segni di cedimento, deformazioni e tensioni interne. Ove possibile, i progettisti dovrebbero mantenere uno spessore delle pareti relativamente uniforme.
Scelta del materiale più adatto per la prototipazione degli utensili
Il materiale dello stampo prototipo influisce sulla velocità di lavorazione, sul costo dello stampo, sulla stabilità dimensionale, sulla finitura superficiale, sul trasferimento di calore e sulla durata dello stampo.
L'alluminio è uno dei materiali più comunemente utilizzati per la realizzazione di stampi prototipo.
La sua eccellente lavorabilità consente ai produttori di realizzare cavità per stampi più velocemente rispetto a molti acciai per utensili.
L'alluminio offre inoltre una buona conduttività termica, che può contribuire a migliorare le prestazioni di raffreddamento nello stampaggio a iniezione.
Per questi motivi, gli stampi in alluminio sono generalmente adatti per: stampaggio a iniezione di piccoli volumi, verifica ingegneristica, sviluppo del prodotto, produzione di ponti, verifica del progetto, cicli di produzione brevi.
Tuttavia, l'alluminio è più morbido dell'acciaio per stampi tradizionale.
Quando si producono materiali da macinare come le plastiche rinforzate con fibra di vetro o quando è richiesta una produzione su larga scala, l'usura può essere più rapida.
Gli acciai pre-temprati come il P20 offrono maggiore resistenza all'usura e durata. Vengono generalmente presi in considerazione quando gli utensili prototipo devono supportare quantità maggiori, richiedere materiali più resistenti, essere soggetti a pressioni di formatura più elevate o avere cicli di produzione più lunghi.
Struttura dello stampo, punti di iniezione, raffreddamento ed espulsione
La struttura dello stampo prototipo dovrebbe essere mantenuta il più semplice possibile, pur garantendo la produzione di pezzi affidabili.
Gli stampi a cavità singola sono generalmente utilizzati per la realizzazione di prototipi perché richiedono meno lavorazioni, sono più facili da modificare e riducono il costo iniziale dello stampo.
Quando il volume di produzione aumenta, gli stampi multicavità possono diventare interessanti, ma richiedono un maggiore controllo sull'equilibrio delle cavità, sulla progettazione dei canali di alimentazione, sul comportamento di riempimento e sulla consistenza dimensionale.
Anche il design del cancello è un aspetto importante da considerare.
La posizione del punto di iniezione influenza il modo in cui il materiale fuso entra e riempie la cavità dello stampo.
Un posizionamento errato del punto di iniezione può causare linee di saldatura, intrappolamento d'aria, pressione eccessiva, riempimento incompleto, segni di flusso o problemi estetici.
Anche il sistema di raffreddamento può influire sulla qualità del prototipo.
Sebbene gli stampi prototipo a volte utilizzino canali di raffreddamento semplificati, un raffreddamento insufficiente può causare restringimenti irregolari, tempi di ciclo lunghi, deformazioni e variazioni dimensionali.
Anche il sistema di espulsione deve essere progettato con cura.
Il perno superiore deve essere posizionato in un'area sufficientemente solida da resistere alla forza esercitata dal perno stesso senza causare segni evidenti o deformazioni.
Considerando il punto di iniezione, il raffreddamento, la struttura dello stampo e l'espulsione, i produttori possono semplificare il prototipo dello stampo senza compromettere la qualità dei componenti di base.
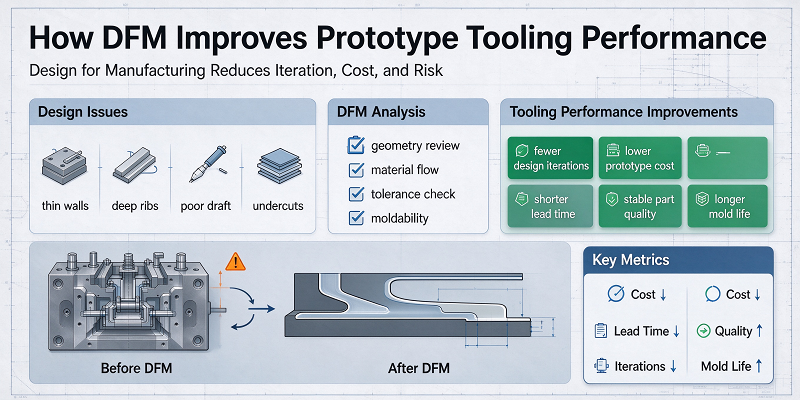
Come il DFM migliora le prestazioni degli utensili di prototipazione
La progettazione orientata alla producibilità riveste un ruolo cruciale nello sviluppo di stampi prototipo.
La DFM (Design for Manufacturing) valuta se un componente può essere effettivamente prodotto utilizzando gli strumenti e i processi di produzione selezionati.
L'obiettivo è identificare i potenziali problemi di produzione prima della realizzazione degli stampi.
Per lo stampaggio a iniezione di prototipi, le revisioni DFM (Design for Manufacturing) in genere valutano: spessore della parete, posizione del perno di espulsione, ritiro del materiale, finitura superficiale, flusso dello stampo, dimensioni critiche. Il modello CAD può sembrare corretto, ma il pezzo stampato effettivo potrebbe risultare difficile da estrarre.
Aumentare l'entità del disegno appropriato nella fase DFM può eliminare i problemi prima della lavorazione dello stampo.
Le cavità profonde possono richiedere utensili da taglio più lunghi, il che può comportare un aumento delle vibrazioni, una riduzione della velocità di taglio e un prolungamento dei tempi di lavorazione.
Un raggio d'angolo interno molto piccolo richiede utensili più piccoli, il che aumenterà anche i tempi di produzione.
In molti casi, piccole modifiche di progettazione possono semplificare la lavorazione CNC senza compromettere la funzionalità dei pezzi.
Anche i requisiti di tolleranza devono essere valutati durante la fase DFM (Design for Manufacturing). Non tutte le caratteristiche dello stampo richiedono lo stesso livello di precisione.
La superficie di tenuta, il riferimento di assemblaggio, la superficie di montaggio ottico o la posizione del cuscinetto possono richiedere un controllo dimensionale rigoroso. Le superfici esterne non funzionali non possono esserlo. Applicare tolleranze rigorose solo alle caratteristiche funzionali contribuisce a ridurre i costi di lavorazione e ispezione. Pertanto, la progettazione per la producibilità (DFM) dovrebbe iniziare prima della realizzazione dello stampo prototipo.
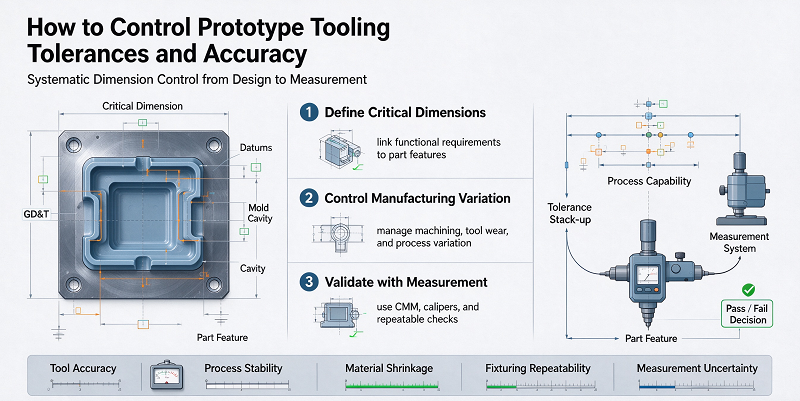
Come controllare le tolleranze e la precisione degli utensili di prototipazione
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Alcuni materiali per utensili, in particolare l'alluminio e l'acciaio lavorabile, sono generalmente più facili da modificare rispetto agli utensili di produzione completamente temprati. La tolleranza degli utensili va inoltre distinta da quella dei pezzi stampati. A causa dell'introduzione di ulteriori modifiche di produzione durante il processo di stampaggio, la cavità dello stampo richiede in genere una precisione maggiore rispetto al componente stampato finito.
Anche il controllo della temperatura influisce sulla precisione dimensionale. Il materiale dello stampo si espande con l'aumentare della temperatura e temperature non uniformi possono causare contrazioni irregolari in diverse aree del pezzo. Pertanto, condizioni di stampaggio stabili e un raffreddamento efficace contribuiscono direttamente alla coerenza dimensionale.
L'ispezione può includere le seguenti apparecchiature: calibri, macchine di misura tridimensionali a micron e rugosimetri. I dati di misurazione dei prototipi possono quindi essere utilizzati per ottimizzare la progettazione del prodotto e gli strumenti di produzione futuri.
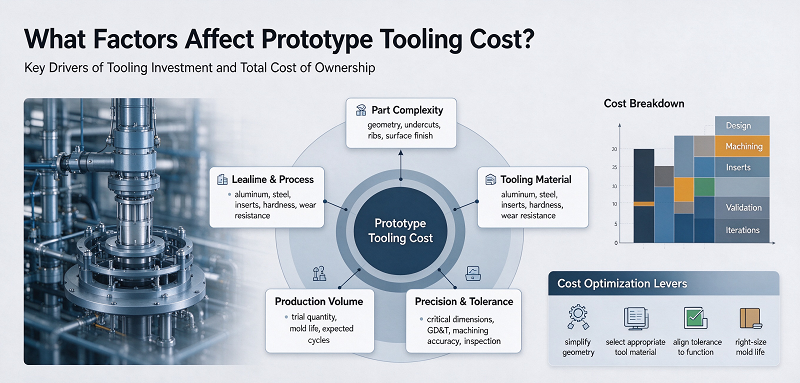
Quali fattori influenzano il costo degli stampi per la prototipazione?
Il costo degli stampi prototipo è influenzato da diversi fattori ingegneristici e produttivi.
La dimensione dell'utensile è solo una parte del calcolo.
La forma geometrica, il materiale dello stampo, la difficoltà di lavorazione, la quantità di produzione, le tolleranze, la struttura dello stampo e i requisiti di finitura possono influenzare significativamente il costo finale.
Complessità degli utensili e requisiti di lavorazione
La complessità degli strumenti è uno dei principali fattori che incidono sui costi nella prototipazione.
A simple opening and closing mold may require basic Lavorazione CNC, standard pins, and traditional mold components.
I componenti più complessi possono richiedere: inserti intercambiabili, inserti manuali, elettroerosione, molteplici impostazioni CNC, foratura profonda, rettifica di precisione e un'ampia gamma di accessori per stampi. Ogni funzione aggiuntiva aumenterà i tempi di progettazione, lavorazione, assemblaggio e collaudo.
Le cavità profonde aumentano anche i costi di lavorazione perché di solito richiedono utensili più lunghi. Gli utensili da taglio lunghi generalmente richiedono condizioni di lavorazione più lente per ridurre le vibrazioni. Anche un raggio interno più piccolo può aumentare i tempi di lavorazione perché un utensile più piccolo rimuove meno materiale per passata. Pertanto, semplificare queste funzioni durante la fase di progettazione per la producibilità (DFM) può ridurre i costi degli stampi e i tempi di consegna.
Materiale degli utensili e quantità di produzione
Il materiale dello stampo deve essere compatibile con la quantità di produzione richiesta.
Utilizzando acciaio per utensili temprato di qualità industriale, anche solo poche decine di prototipi potrebbero comportare costi superflui.
Allo stesso tempo, per migliaia di componenti abrasivi, l'utilizzo di materiali di stampaggio relativamente morbidi può comportare un'usura rapida e costi di riparazione elevati.
Gli stampi in alluminio offrono generalmente un buon equilibrio tra velocità di lavorazione e durata e sono utilizzati per la produzione di piccoli lotti.
Con l'aumento del volume di produzione, gli stampi in acciaio possono diventare più economici.
Pertanto, la decisione dovrebbe tenere conto del costo totale del progetto, non solo del prezzo iniziale dello stampo.
Se uno stampo leggermente più costoso riduce la manutenzione, migliora la uniformità e può soddisfare tutte le quantità di produzione richieste, potrebbe risultare più economico.
Tolleranze, finitura superficiale e operazioni secondarie
Le tolleranze dimensionali hanno un impatto significativo sul costo degli stampi prototipo. Le tolleranze di lavorazione standard possono essere generalmente raggiunte in modo efficace.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Per realizzare un prototipo ingegneristico funzionale potrebbe essere sufficiente un processo di lavorazione CNC standard.
Anche le operazioni secondarie aumentano il costo totale del progetto.
Queste fasi includono: inserimento della filettatura, installazione, galvanizzazione, marcatura laser, assemblaggio, post-lavorazione e ispezione speciale. Una strategia pratica di controllo dei costi consiste nell'utilizzare finiture di alta qualità e tolleranze rigorose solo laddove ciò garantisca un reale valore funzionale o estetico.
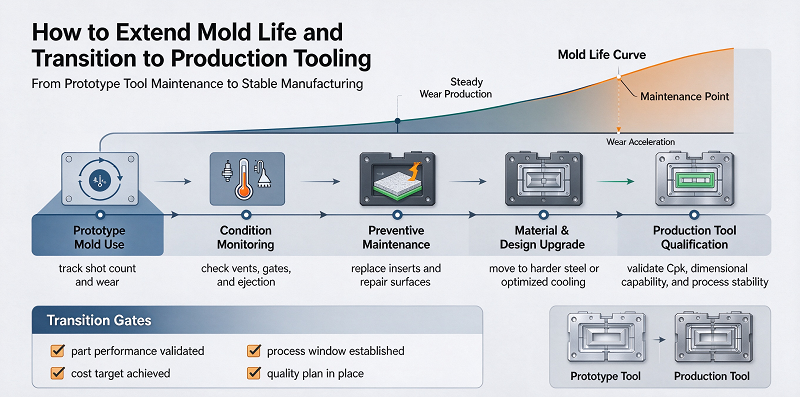
Come prolungare la durata degli stampi e passare alla produzione in serie
Gli strumenti prototipo sono progettati per cicli di produzione più brevi, ma la durabilità rimane un aspetto importante.
Un approccio consiste nello scegliere il materiale degli utensili in base al livello di usura previsto.
Per quantità relativamente ridotte, l'alluminio può offrire una durabilità sufficiente.
Per quantità maggiori o materiali abrasivi, l'acciaio pre-temprato potrebbe essere più adatto.
Anche la costruzione con stampi misti può risultare efficace.
Ad esempio, lo stampo principale potrebbe essere realizzato in alluminio, mentre inserti in acciaio vengono installati nelle zone soggette a maggiore usura, come cancelli, superfici di scorrimento, filettature o anime strette.
Questo metodo può aumentare la durata dell'utensile senza la necessità che l'intero stampo sia realizzato in acciaio.
I plugin sostituibili sono particolarmente utili nel processo di sviluppo del prodotto.
Se gli ingegneri prevedono che una determinata caratteristica cambi dopo i test, quest'area può essere progettata come un inserto rimovibile.
Le modifiche future possono essere effettuate sostituendo o lavorando gli inserti anziché ricostruendo l'intero stampo.
Anche la manutenzione degli utensili può influire sulla durata dello stampo prototipo.
Gli utensili devono essere ispezionati regolarmente per verificare l'usura, la corrosione, la presenza di perni danneggiati, di sfiati ostruiti, di contaminazione e di danni superficiali.
Una corretta conservazione è particolarmente importante per gli stampi in acciaio, poiché l'umidità può causare corrosione.
Anche i parametri di formatura devono essere mantenuti entro un intervallo ragionevole.
Una pressione di iniezione eccessiva, una forza di serraggio eccessiva o una temperatura dello stampo troppo elevata accelerano l'usura.
Una volta completato il test del prototipo, il team di ingegneri può utilizzare le informazioni raccolte durante il processo di fabbricazione del prototipo per progettare gli strumenti di produzione.
Questa transizione non dovrebbe limitarsi a replicare lo stampo del prototipo utilizzando materiali più resistenti.
La prototipazione in genere rivela le seguenti informazioni importanti: stabilità dimensionale, ritiro del materiale, flessione, indentazione della linea di saldatura, prestazioni di sparo con granata stordente, comportamento di raffreddamento, tempo di ciclo. Dopo i test funzionali, anche il design del prodotto può subire modifiche.
Potrebbe essere necessario regolare lo spessore della parete, modificare le caratteristiche di assemblaggio, rinforzare le nervature oppure alcune tolleranze potrebbero rivelarsi superflue.
Queste modifiche devono essere completate prima dell'avvio degli strumenti di produzione.
La produzione potrebbe inoltre richiedere diverse strutture di stampo.
Uno stampo prototipo può utilizzare una cavità, inserti manuali, un sistema di raffreddamento di base e un semplice sistema di espulsione.
La produzione di stampi può richiedere cavità multiple, scorrimento automatico, canali di raffreddamento avanzati, canali caldi, sensori, espulsione automatica e indurimento dei materiali dello stampo.
Pertanto, la fase di prototipazione fornisce dati ingegneristici preziosi per lo sviluppo di strumenti di produzione più affidabili.
Perché scegliere NOBLE come tuo prototype tooling manufacturer
NOBLE è una joint venture sino-britannica insignita dal governo del titolo di "Impresa Nazionale ad Alta Tecnologia". Operiamo in due settori principali: "Produzione Intelligente" e "Prodotti per la Cura della Persona". Il settore "Produzione Intelligente" è specializzato nella fornitura di servizi di supporto ai progetti, tra cui la lavorazione e la produzione di componenti.
Con oltre 10 anni di esperienza nella produzione professionale e nella prototipazione rapida, il nostro team efficiente offre un solido supporto ai vostri nuovi progetti, garantendo la piena realizzazione delle vostre esigenze. La gestione standardizzata assicura un rigoroso controllo qualità di componenti e prodotti, mentre un flusso di lavoro razionale si traduce in costi inferiori a parità di qualità.
Dopo anni di duro lavoro e sviluppo, NOBLE si è gradualmente trasformata da un'azienda specializzata nella lavorazione e produzione di componenti di precisione, con una catena industriale completa a supporto dei servizi, a un'impresa orientata ai servizi che fornisce un supporto completo per l'intero progetto dei clienti.
NOBLE è la soluzione completa e affidabile per la produzione su misura, dalla progettazione del prototipo alla realizzazione, grazie a risorse produttive estese, tecnologie all'avanguardia, processi ottimizzati, consulenza di esperti e un impeccabile processo di controllo qualità, per trasformare le vostre idee in realtà.
NOBLE possiede i seguenti certificati di qualifica:
ISO 9001:2015 – Gestione della qualità robusta per la produzione in generale. Processi coerenti. Controllo documentato. Ispezione tracciabile.
ISO 13485:2016 – Standard di qualità più rigorosi per i componenti dei dispositivi medici. Validazione rigorosa dei processi. Tracciabilità completa. Obbligatoria per i componenti impiantabili e chirurgici.
Conclusione
Se il prototipo viene progettato correttamente, diventerà un importante strumento di ingegneria per verificare la progettazione del prodotto, realizzare componenti funzionali, controllare i costi di sviluppo e prepararsi alla produzione su larga scala.
La progettazione di uno stampo prototipo di successo richiede un'attenta valutazione della geometria del pezzo, del materiale dello stampo, del DFM (Design for Manufacturability), delle tolleranze, della struttura dello stampo, del raffreddamento, della colata, dell'estrazione, della finitura superficiale, della quantità di produzione e della durata prevista dello stampo.
Semplificare le funzioni non necessarie, scegliere i materiali di stampaggio più adatti, applicare tolleranze solo dove necessario e utilizzare lame sostituibili può ridurre i costi mantenendo al contempo un'affidabile qualità del prototipo.
DFM is particularly important because it can prevent many tool problems before Lavorazione CNC or mold manufacturing begins.
La produzione di prototipi può inoltre generare dati di produzione preziosi.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Queste informazioni possono essere utilizzate per migliorare la progettazione del prodotto e ottimizzare lo stampo di produzione finale.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.