
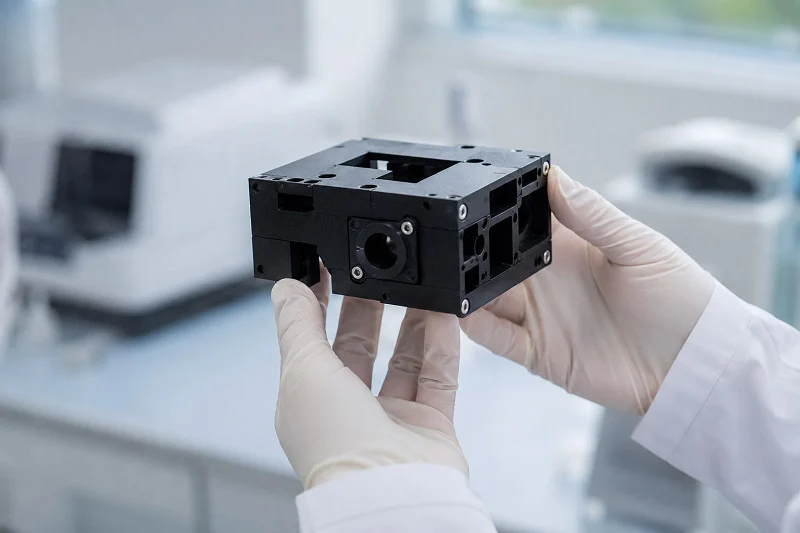
L'involucro di uno strumento PCR protegge i componenti ottici e termici sensibili. Cos'è un involucro per PCR CNC? Molti sviluppatori preferiscono la lavorazione CNC per la sua precisione, la versatilità dei materiali e la velocità di produzione. Questo processo CNC è adatto sia alla prototipazione che alla produzione. L'involucro dell'apparecchiatura PCR deve essere estremamente preciso. La nostra guida illustra la selezione dei materiali, le regole di progettazione, i fattori di costo, il controllo qualità e la scelta del partner. L'involucro di una macchina PCR deve essere affidabile. La produzione CNC garantisce una qualità costante dell'involucro. Il processo di lavorazione CNC richiede competenza. L'apparecchiatura deve essere robusta. La tecnologia CNC garantisce la precisione. L'involucro deve resistere ai cicli di funzionamento. Un'apparecchiatura di alta qualità è essenziale.
Requisiti chiave per Alloggiamento CNC PCR
Considerazioni relative alla compatibilità elettromagnetica e alla schermatura.
Una macchina per PCR opera in un laboratorio molto frequentato. Non deve captare né emettere interferenze. L'involucro dell'apparecchiatura PCR rappresenta la prima linea di difesa. Un buon involucro necessita di giunzioni precise per garantire la schermatura, bloccando i campi elettromagnetici. La lavorazione CNC permette di ottenere queste giunzioni precise. Un involucro metallico agisce come una gabbia di Faraday. Anche piccole fessure possono compromettere la schermatura. La lavorazione CNC offre la precisione necessaria per chiudere queste fessure. Il dispositivo necessita inoltre di una corretta messa a terra. La lavorazione garantisce che le parti siano a contatto in modo uniforme, creando una schermatura affidabile. Senza una lavorazione di precisione, le fessure diventano visibili e permettono il passaggio delle interferenze, con conseguente inaffidabilità dei dati di test. Nel caso di un involucro per PCR realizzato con lavorazione CNC, la qualità della lavorazione influisce direttamente sull'efficacia della schermatura.
Biocompatibilità (ISO 10993) e sicurezza elettrica
Le apparecchiature per PCR entrano in contatto con campioni biologici. L'involucro può essere a contatto con la pelle. I materiali devono essere conformi alla norma ISO 10993. Tale norma prevede diversi test. I test di citotossicità verificano se i materiali danneggiano le cellule. I test di sensibilizzazione verificano la presenza di reazioni allergiche. I test di irritazione verificano la presenza di reazioni a contatto con la pelle. Queste norme di sicurezza sono obbligatorie. I dispositivi medici devono rispettare le normative. L'involucro protegge gli utenti dalle scosse elettriche. Deve impedire la dispersione di corrente. La lavorazione CNC controlla lo spessore delle pareti. Questo è importante per l'isolamento. La sicurezza elettrica aggiunge un ulteriore livello di sicurezza. La progettazione privilegia la sicurezza dell'operatore. La lavorazione crea superfici lisce. Le superfici lisce sono più facili da pulire. Riducono il rischio di contaminazione. Il dispositivo deve prevenire la contaminazione. La contaminazione può compromettere i risultati dei test. L'industria farmaceutica richiede questo livello di pulizia.
Dissipazione del calore e resistenza ai cicli termici
È qui che la PCR diventa complessa. La macchina opera a temperature comprese tra 4 °C e 95 °C. L'involucro non deve deformarsi né deteriorarsi dopo migliaia di cicli. Anche la resistenza chimica è fondamentale. I laboratori utilizzano etanolo e candeggina, quindi il materiale deve resistere a queste sostanze chimiche. La dissipazione del calore rappresenta una sfida importante. Il blocco termico deve trasferire il calore rapidamente, il che influisce sui tempi del ciclo PCR. Le diverse opzioni offrono prestazioni differenti:
| Materiale | Conducibilità termica (W/mK) | Note sulle prestazioni |
| Argento (Ag) | 429 | Massima conduttività termica; consente velocità di riscaldamento fino a 8 °C/s e velocità di raffreddamento fino a 5.5 °C/s. |
| Rame (Cu) | 401 | Elevata conduttività termica, una valida alternativa all'argento. |
| Oro (Au) | 315 | Elevata conduttività termica, ma meno comune a causa del costo. |
| Alluminio (Al) | ~ 205 | Inferiore a quella dell'argento, ma con una capacità termica volumetrica simile, il che comporta un comportamento di riscaldamento analogo al di sotto dei 100 °C. |
| Cromo (Cr) | 94 | Minore conduttività termica, con conseguente risposta termica più lenta. |
| Al₂O₃ (Ceramica) | 35 | La bassa diffusività termica comporta bassi tassi di riscaldamento e un lento decadimento dei gradienti di temperatura. |
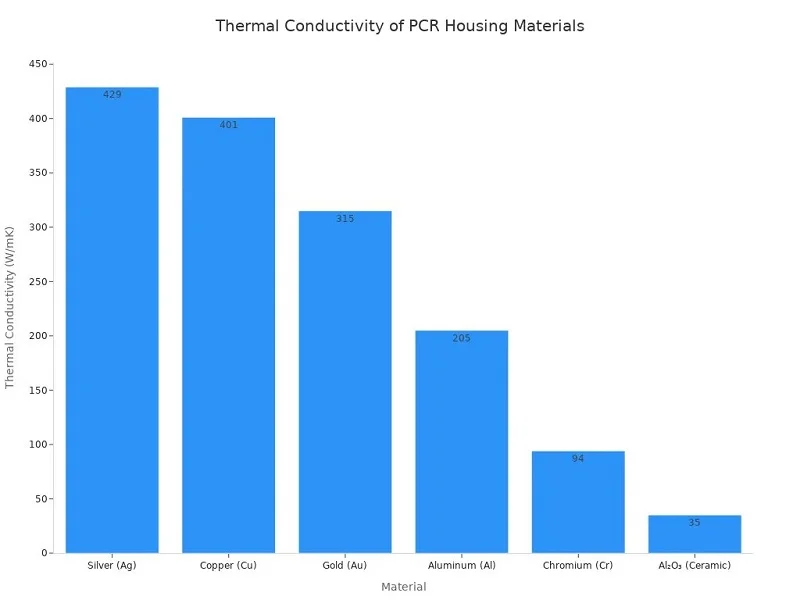
I produttori utilizzano blocchi d'argento perché la loro conduttività termica significativamente più elevata rispetto all'alluminio consente velocità di riscaldamento (fino a 8 °C/s) e raffreddamento (fino a 5.5 °C/s) più rapide, riducendo direttamente i tempi del ciclo PCR.
La scelta del materiale per il blocco termico influisce direttamente sulle prestazioni. L'argento ha la migliore conduttività termica, ma è molto costoso. L'alluminio offre un buon compromesso: costa meno e funziona bene anche al di sotto dei 100 °C. Anche l'involucro deve gestire il calore, evitando di trasmetterlo all'utente. La lavorazione CNC consente di realizzare dissipatori di calore di precisione. Alette e canali possono essere lavorati direttamente sul componente, migliorando la dissipazione del calore. L'involucro deve allontanare il calore dalle parti sensibili e resistere agli shock termici, poiché le variazioni di temperatura causano dilatazione e contrazione. Il processo di lavorazione può creare elementi che gestiscono le sollecitazioni. Un'adeguata verifica del componente garantisce la conformità. Il dispositivo deve resistere a condizioni operative estreme. L'industria farmaceutica si affida a questi test per la validazione.
Lavorazione CNC per alloggiamento PCR
Vantaggi dell'utilizzo di una macchina a controllo numerico (CNC)
Alta precisione e tolleranze strette
Una macchina per PCR necessita di un allineamento preciso. Il percorso ottico deve rimanere in posizione. Il blocco termico deve aderire perfettamente ai campioni. La lavorazione CNC offre questo livello di controllo. Una macchina a 3 assi gestisce bene le forme semplici, muovendo l'utensile lungo gli assi X, Y e Z. Questo è sufficiente per involucri di base. Una macchina a 4 assi aggiunge la rotazione, consentendo di tagliare elementi angolati senza spostare il pezzo. Una macchina a 5 assi offre maggiore libertà, inclinando l'utensile per raggiungere angoli complessi. Ogni asse aggiunge funzionalità, ma anche costi. Per un involucro per PCR realizzato con macchine CNC, raramente è necessario un lavoro completo a 5 assi. La maggior parte dei progetti utilizza configurazioni a 3 o 4 assi. La precisione della lavorazione CNC è ripetibile: ogni pezzo corrisponde al precedente. Questa uniformità è fondamentale per le apparecchiature mediche. L'involucro deve adattarsi perfettamente ogni volta.
Geometrie complesse e prototipazione rapida
La lavorazione CNC è ideale durante la fase di sviluppo. Permette di testare un progetto, individuare un difetto e correggerlo rapidamente, senza bisogno di stampi costosi. Questa velocità rappresenta un grande vantaggio: è possibile provare diverse versioni in una settimana, ognuna delle quali migliora il progetto. Il processo gestisce con precisione anche le caratteristiche più complesse. È possibile fresare le alette del dissipatore di calore direttamente nell'involucro, creare supporti di montaggio e distanziatori, e realizzare aperture precise per porte e display. Questa flessibilità rende la lavorazione CNC ideale per la prototipazione, ma è adatta anche alla produzione di volumi medio-bassi. Si può iniziare con 10 unità, testarle e poi scalare fino a 500. Lo stesso processo funziona a entrambi i livelli, riducendo i rischi durante lo sviluppo del prodotto.
Limitazioni e strategie di mitigazione
Considerazioni sui costi per volumi elevati
La lavorazione CNC diventa costosa su larga scala. Ogni pezzo richiede tempo di lavorazione, e questo tempo si accumula. I numeri parlano chiaro. Ordinare 1 unità costa 134 sterline, prezzo che include l'allestimento completo di un singolo pezzo. Ordinando 10 unità, il prezzo scende a 38 sterline per unità, con una riduzione del 70%. Ordinando 100 unità, il costo per unità scende a 13 sterline, con una riduzione del 90%. Questa tendenza continua con l'aumentare dei volumi. A 10,000 unità, il costo per pezzo è molto inferiore, ma rimane comunque superiore a quello dello stampaggio a iniezione a quel volume. I principali fattori di costo cambiano con l'aumentare dei volumi. Nella fase di prototipazione, i costi di allestimento e programmazione sono predominanti. Ad alti volumi, subentrano i tempi di ciclo e i costi dei materiali. È possibile ridurre i costi con una progettazione intelligente. Utilizzate componenti commerciali standard (COTS) ove possibile. Ingranaggi, boccole, cuscinetti, alberi e elementi di fissaggio costano meno dei pezzi lavorati su misura, beneficiando delle economie di scala. Questo riduce il numero di caratteristiche personalizzate. Ciò riduce i tempi di ciclo e il costo unitario.
Progetta i componenti con dimensioni almeno 3 mm inferiori rispetto alla dimensione standard del grezzo più vicino. Ciò riduce gli sprechi di materiale e i costi. Ad esempio, un componente di 30x30x30 mm richiede un grezzo di 35 mm, mentre un componente di 27x27x27 mm può utilizzare una lamiera di 30 mm, risparmiando materiale e riducendo il costo unitario.
Diverse strategie di progettazione riducono ulteriormente i costi. Semplificare la geometria riducendola a piani, cilindri e coni. Ciò riduce la densità dei percorsi utensile e il tempo di ciclo. Evitare fori profondi che richiedono cicli di lavorazione a intermittenza e utensili speciali. Applicare tolleranze ristrette solo dove la funzionalità lo richiede. Rendere accessibili le aree non critiche alle capacità di processo standard. Riprogettare le parti lunghe e sottili per evitare flessioni. Eliminare elementi difficili da raggiungere come cavità profonde e anime sottili. Ciascuna strategia riduce il tempo di lavorazione. Ciascuna riduce il prezzo finale.
Vincoli di progettazione vs. stampaggio a iniezione
La lavorazione CNC presenta dei limiti di progettazione. Non è possibile creare facilmente determinate forme. Gli angoli interni devono avere un raggio. L'utensile di taglio è rotondo. Gli angoli acuti richiedono tecniche speciali. Lo spessore delle pareti deve rimanere uniforme. Le pareti sottili possono flettersi durante la lavorazione. Le cavità profonde sono difficili da tagliare. L'utensile deve raggiungere il fondo. La lunghezza dell'utensile limita la profondità. Lo stampaggio a iniezione gestisce meglio alcuni di questi vincoli. Può creare caratteristiche interne complesse. Può produrre pareti sottili in modo costante. Può replicare texture intricate. Ma lo stampaggio a iniezione richiede uno stampo. Questo stampo costa migliaia di dollari. La sua produzione richiede settimane. La lavorazione CNC non ha questi costi iniziali. Per bassi volumi, la lavorazione CNC è vincente. Per volumi elevati, lo stampaggio a iniezione diventa più economico. Il punto di svolta dipende dalla complessità del pezzo e dalla quantità.
CNC contro metodi di produzione alternativi
Confronto con Stampa 3D and Fabbricazione della lamiera
La stampa 3D offre libertà di progettazione. Permette di creare canali interni e strutture reticolari. Non richiede attrezzature specifiche. Tuttavia, pecca in precisione. Le linee di stratificazione creano rugosità superficiale. L'accuratezza dimensionale è inferiore rispetto alla lavorazione CNC. I materiali sono limitati. Molti componenti stampati in 3D non hanno la stessa resistenza dei componenti lavorati meccanicamente. La lavorazione della lamiera è adatta per contenitori semplici. È veloce ed economica per scatole di base. Ma non permette di realizzare elementi complessi. Non è possibile fresare alette di dissipazione del calore nella lamiera. Non è possibile ottenere tolleranze ristrette. La lavorazione della lamiera richiede inoltre saldature o elementi di fissaggio per l'assemblaggio. Queste giunzioni possono causare interferenze elettromagnetiche. La lavorazione CNC offre il miglior equilibrio. Garantisce precisione, varietà di materiali e integrità strutturale. Per un contenitore per apparecchiature PCR, questa combinazione è essenziale.
Quando passare allo stampaggio a iniezione
Il punto di transizione varia a seconda del progetto. Per un semplice involucro, il passaggio potrebbe avvenire dopo 1,000 unità. Un componente complesso, invece, potrebbe continuare a utilizzare la lavorazione CNC fino a 10,000 unità. La tabella seguente mostra come cambiano i fattori che incidono sui costi:
| Banda di volume | Fattore di costo primario | Comportamento dei costi |
| Prototipo (<10) | Configurazione e programmazione | Costo unitario più elevato; predominano i costi fissi. |
| Basso (10–100) | Distribuzione dell'impostazione + stabilizzazione del processo | Il costo diminuisce rapidamente man mano che i costi di installazione vengono ammortizzati. |
| Medio (100–1,000) | Tempo di ciclo e usura degli utensili | I costi si stabilizzano; gli impianti diventano giustificabili |
| Alto (1,000+) | Tempo di ciclo, materiale, durata degli utensili | Riduzione dei costi unitari; il ROI della produzione in lotti e degli impianti diventa fondamentale |
Prestate attenzione al punto di svolta. Quando i preventivi per lo stampaggio a iniezione superano quelli per il taglio CNC, è il momento di cambiare. Il costo dello stampo si ripartisce su un maggior numero di unità e il prezzo unitario diminuisce significativamente. Tuttavia, non abbiate fretta di effettuare la transizione. Il taglio CNC consente modifiche al design, mentre lo stampaggio a iniezione lo rende definitivo. Assicuratevi che il design sia definitivo prima di procedere con la realizzazione dello stampo. Un partner come NOBLE, un'azienda manifatturiera cinese, può aiutarvi a valutare questa decisione. Offrono servizi sia di taglio CNC che di stampaggio a iniezione e il loro team può guidarvi nella transizione. Comprendono i compromessi e possono aiutarvi a scegliere il metodo più adatto al vostro volume di produzione. La loro esperienza spazia dalla prototipazione alla produzione di massa, il che li rende un partner prezioso per lo sviluppo di dispositivi medici.
Materiali per l'alloggiamento della macchina CNC PCR
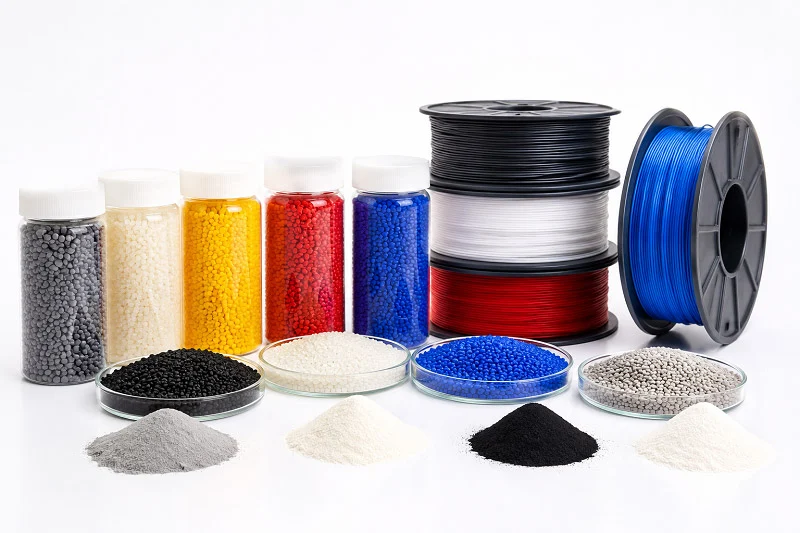
Scegliere il materiale giusto per l'involucro della tua macchina CNC PCR è un'operazione delicata. Hai bisogno di un materiale che resista alle variazioni termiche, agli agenti chimici aggressivi e che rispetti gli standard di sicurezza. La scelta influisce sulle prestazioni, sui costi e sulla durata dell'apparecchiatura. Analizziamo le diverse opzioni.
Materie plastiche tecniche per alloggiamenti
Le materie plastiche offrono isolamento elettrico e flessibilità di progettazione. Non conducono elettricità, il che aggiunge un ulteriore livello di sicurezza. Inoltre, pesano meno dei metalli. Tuttavia, non tutte le materie plastiche gestiscono il calore allo stesso modo.
Policarbonato (PC) per trasparenza e resistenza agli urti
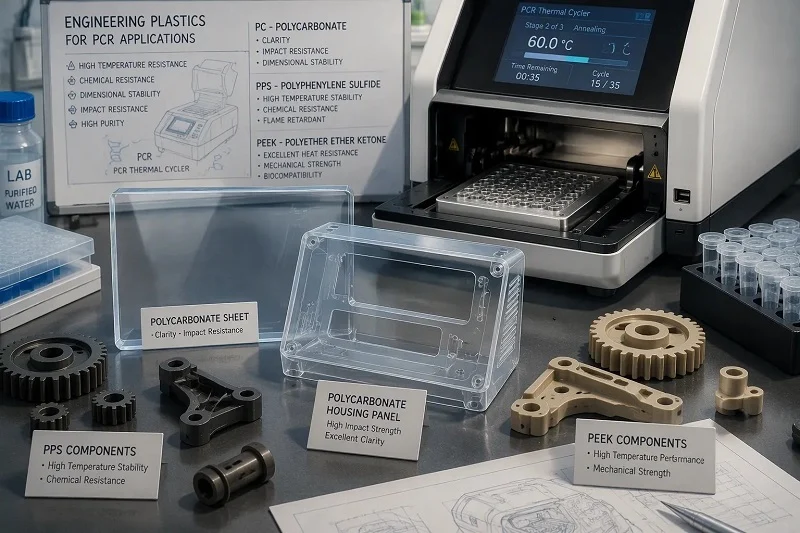
Il policarbonato si distingue per la sua robustezza. Resiste bene agli urti, un aspetto fondamentale in un laboratorio affollato dove gli oggetti sono soggetti a urti. Il policarbonato offre anche trasparenza ottica, permettendo di vedere all'interno dell'apparecchiatura senza doverla aprire. Questo facilita i controlli visivi durante il funzionamento. Tuttavia, il policarbonato ha dei limiti in termini di conducibilità termica: la sua conducibilità termica è compresa tra 0.19 e 0.22 W/m·K, un valore piuttosto basso che non contribuisce alla dissipazione del calore generato dal blocco termico. Il policarbonato è ideale per pannelli e coperture esterne, in quanto protegge i componenti interni senza condurre calore. Resiste inoltre a molti agenti chimici comunemente utilizzati in laboratorio. Etanolo e detergenti delicati non lo danneggiano facilmente. Per un involucro di un'apparecchiatura PCR, il policarbonato fornisce un guscio esterno solido che protegge i componenti interni pur rimanendo leggero.
PPS e PEEK per una stabilità alle alte temperature
PPS e PEEK gestiscono il calore molto meglio. Queste plastiche tecniche mantengono la loro forma ad alte temperature. Resistono allo scorrimento viscoso e alla deformazione. Ciò le rende ideali per i componenti interni in prossimità del blocco termico. Il PEEK offre anche un'eccezionale resistenza chimica. Resiste all'esposizione a solventi aggressivi. La sua conduttività termica è di circa 0.25 W/m·K. È ancora bassa rispetto ai metalli. Ma il punto di forza del PEEK risiede nella stabilità, non nel trasferimento di calore. Non si deforma né si degrada dopo migliaia di cicli termici. Il PPS offre vantaggi simili a un costo inferiore. Entrambi i materiali si lavorano bene con gli utensili giusti. Producono tagli netti e tolleranze ristrette. Per i componenti che devono mantenere dimensioni precise sotto calore, queste plastiche sono la soluzione ideale. Soddisfano anche i requisiti di biocompatibilità quando necessario. Ciò le rende adatte per applicazioni in dispositivi medici.
Metalli per componenti strutturali e termici
I metalli offrono resistenza e prestazioni termiche. Conducono il calore in modo efficace e garantiscono rigidità strutturale. Per un alloggiamento di un PCR CNC, i metalli sono fondamentali per svolgere il lavoro più gravoso.
Alluminio 6061 per dissipatori di calore e chassis
L'alluminio 6061 è il materiale di riferimento per le lavorazioni CNC. Offre un'eccellente conduttività termica di circa 167 W/m·K, ovvero circa 668 volte superiore a quella del PEEK. Questo rende l'alluminio l'unica scelta pratica per la dissipazione del calore. È possibile fresare direttamente le alette del dissipatore di calore nel telaio. Queste alette allontanano il calore dal blocco termico, mantenendo il processo PCR stabile ed efficiente. L'alluminio si lavora inoltre in modo eccellente, garantendo tagli netti e tolleranze ristrette. È leggero ma resistente e resiste bene alla corrosione, soprattutto con una finitura adeguata. L'anodizzazione offre un'ulteriore protezione e migliora la resistenza all'usura. Per il telaio principale e i dissipatori di calore, l'alluminio 6061 è il materiale ideale, in quanto offre un ottimo equilibrio tra prestazioni, costi e lavorabilità.
Acciaio inossidabile per resistenza alla corrosione e durata nel tempo.
L'acciaio inossidabile offre una grande durabilità. Resiste alla corrosione causata da agenti chimici aggressivi. Candeggina e disinfettanti potenti non lo danneggiano, un aspetto fondamentale per i protocolli di pulizia nei laboratori. L'acciaio inossidabile offre anche un'elevata resistenza. Mantiene la sua forma sotto sforzo e non si piega o deforma facilmente. Questo lo rende ideale per staffe strutturali e piastre di montaggio. È inoltre adatto per componenti soggetti a manipolazioni ripetute. Lo svantaggio è rappresentato dal peso e dal costo. L'acciaio inossidabile pesa più dell'alluminio e la sua lavorazione è più costosa. Tuttavia, per i componenti che richiedono la massima durata, l'investimento è giustificato. L'acciaio inossidabile soddisfa anche gli standard di confezionamento farmaceutico e alimentare, risultando quindi adatto ad applicazioni che richiedono una pulizia rigorosa.
Criteri di selezione dei materiali
La scelta tra plastica e metallo dipende dalle esigenze specifiche. Ogni materiale offre vantaggi diversi. La scelta giusta tiene conto di diversi fattori.
Trovare un equilibrio tra lavorabilità, costi e prestazioni.
Iniziate dai requisiti funzionali. Il componente deve condurre calore? In tal caso, l'alluminio è la scelta migliore. Ha bisogno di isolamento elettrico? Allora una plastica come il policarbonato (PC) o il PEEK è la soluzione ideale. Considerate l'ambiente operativo. Il componente sarà esposto a sostanze chimiche aggressive? L'acciaio inossidabile le resiste meglio. Pensate anche al volume di produzione. Le materie plastiche costano meno per singolo pezzo ad alti volumi. I metalli costano di più ma offrono prestazioni migliori. Anche la complessità della lavorazione influisce sul costo. Le forme semplici si lavorano più velocemente e costano meno. Le caratteristiche complesse richiedono più tempo e comportano costi maggiori. Collaborate con il vostro partner di produzione per trovare il giusto equilibrio. Potrà suggerirvi modifiche di progettazione che riducano i costi senza compromettere le prestazioni.
Opzioni di finitura superficiale e post-elaborazione
La finitura superficiale influisce sia sulla funzionalità che sull'aspetto. Una superficie liscia riduce l'attrito e l'usura, facilitando anche la pulizia. Questo è fondamentale per prevenire la contaminazione. Le superfici ruvide possono intrappolare particelle e batteri. Per le apparecchiature mediche, le superfici lisce sono essenziali. Le opzioni di post-lavorazione variano a seconda del materiale. L'alluminio può essere anodizzato per resistere alla corrosione o verniciato a polvere per una finitura durevole. Le materie plastiche possono essere lucidate o texturizzate. Le finiture texturizzate nascondono impronte digitali e graffi e migliorano la presa. È importante considerare anche i requisiti estetici. Un aspetto pulito e professionale infonde fiducia nell'apparecchiatura. Il vostro partner di produzione può consigliarvi la finitura più adatta a ciascun materiale e occuparsi anche di operazioni secondarie come la maschiatura e la filettatura. Questo ottimizza il processo produttivo e garantisce la qualità.
Il materiale che scegliete determina l'intera struttura dell'involucro dell'apparecchiatura PCR. Influisce sulle prestazioni termiche, sulla sicurezza e sulla durata. Prendete il tempo necessario per valutare le diverse opzioni. Testate i materiali in condizioni reali. Questa validazione garantisce che l'apparecchiatura funzioni in modo affidabile. Il materiale giusto, combinato con la lavorazione CNC di precisione, crea un involucro resistente e durevole.
Regole di progettazione per l'alloggiamento di una macchina PCR CNC.
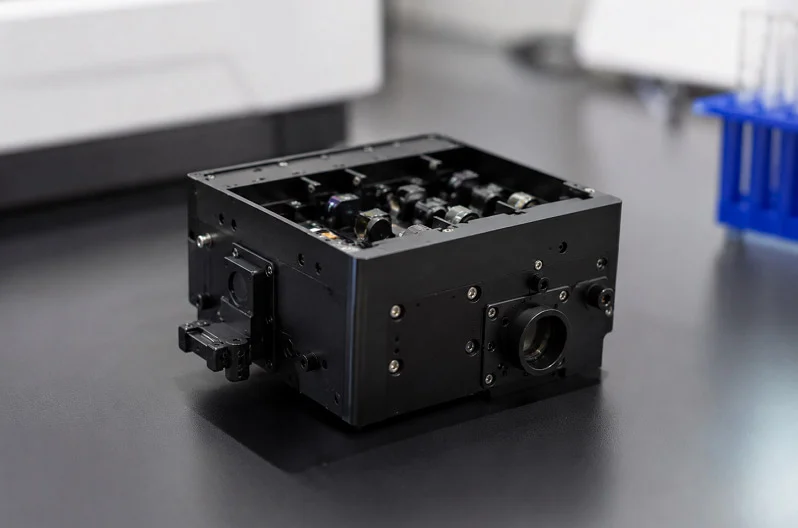
Una buona progettazione fa la differenza tra una produzione senza intoppi e problemi costosi. Le regole seguenti ti aiuteranno a costruire un contenitore per apparecchiature PCR che sia facile da lavorare, da assemblare e che funzioni in modo affidabile.
Evitare tasche profonde e angoli interni acuti
Le cavità profonde causano problemi nella lavorazione CNC. Gli utensili da taglio possono raggiungere solo una certa profondità. Una cavità profonda richiede un utensile lungo, che si flette durante il taglio. Questa flessione provoca vibrazioni e una superficie ruvida, oltre a rallentare il processo. È importante mantenere la profondità della cavità inferiore a quattro volte il diametro dell'utensile. Questa regola mantiene l'utensile rigido e il taglio pulito.
Gli angoli interni acuti creano un altro problema. Tutti gli utensili da taglio sono rotondi. Un angolo squadrato richiede un utensile con un bordo squadrato, che non esiste. È necessario progettare angoli arrotondati. La dimensione dell'arrotondamento deve corrispondere a una dimensione standard dell'utensile. Le scelte più comuni sono 0.5 mm, 1 mm e 2 mm. L'utilizzo di dimensioni standard significa che l'operatore può scegliere un utensile normale dal magazzino. Nessun ordine speciale, nessun costo aggiuntivo. Un arrotondamento più ampio rende anche l'angolo più resistente. Le sollecitazioni si accumulano nei punti acuminati. Un arrotondamento distribuisce tali sollecitazioni su un'area più ampia. Questo è importante per un involucro di un'apparecchiatura PCR che è soggetto a cicli termici.
Ottimizzazione dello spessore delle pareti e degli angoli di tiraggio
Lo spessore delle pareti influisce sia sulla resistenza che sul costo. Le pareti sottili si piegano durante la lavorazione e possono rompersi durante la manipolazione. Le pareti spesse, al contrario, comportano uno spreco di materiale e aumentano il peso. L'obiettivo è uno spessore minimo di 1.5 mm per le materie plastiche e di 1 mm per i metalli. Questi valori sono adatti alla maggior parte dei progetti di contenitori. È importante mantenere uno spessore uniforme su tutta la superficie del componente. Uno spessore omogeneo previene la deformazione durante il raffreddamento e riduce i punti di stress.
L'angolo di sformo è meno importante nella lavorazione CNC rispetto allo stampaggio a iniezione. Gli utensili di lavorazione possono tagliare facilmente pareti dritte, ma aggiungere un leggero angolo di sformo, di circa 1 o 2 gradi, è comunque utile. Facilita la rimozione dei pezzi dalle attrezzature e migliora la qualità della finitura superficiale. L'angolo non incide sui tempi di lavorazione, ma consente di risparmiare tempo durante l'assemblaggio e la finitura.
Specificare GD&T per l'adattamento funzionale
La quotatura e tolleranza geometrica, o GD&T, mostra chiaramente le intenzioni progettuali. Indica all'operatore quali superfici sono importanti e come si relazionano tra loro. Per un alloggiamento PCR CNC, è fondamentale concentrarsi sui punti di contatto critici. La superficie di montaggio del blocco termico deve essere perfettamente piana. Gli elementi di allineamento per il percorso ottico richiedono tolleranze di posizione precise. Tutto il resto può essere lasciato libero.
Evitate la tentazione di stringere ogni singola dimensione. Ogni tolleranza ristretta aumenta i tempi di lavorazione e i costi di ispezione. Una tolleranza di lavorazione standard di ±0.1 mm è adatta alla maggior parte delle caratteristiche. Riducete la tolleranza a ±0.05 mm solo dove la funzionalità lo richiede. Riservate ±0.01 mm alle superfici veramente critiche. Questo metodo consente di contenere i costi senza compromettere la qualità. Il vostro partner di produzione potrà esaminare il disegno e suggerire eventuali modifiche.
Rugosità superficiale per sigillatura ed estetica
La finitura superficiale influisce sia sulle prestazioni di tenuta che sull'aspetto estetico. Una superficie ruvida crea percorsi di perdita nelle giunzioni con guarnizioni. Inoltre, intrappola lo sporco, causando problemi di pulizia in laboratorio. Specificare una rugosità superficiale di Ra 1.6 μm per le superfici di tenuta. Tale finitura garantisce una buona tenuta senza costi aggiuntivi di lucidatura.
Per le superfici esterne visibili, è importante considerare l'aspetto estetico. Una finitura con rugosità Ra di 0.8 μm appare liscia e professionale, oltre a resistere a impronte digitali e macchie. Le superfici interne possono rimanere più ruvide, con una rugosità intorno a Ra di 3.2 μm, consentendo di risparmiare tempo e costi di lavorazione. Trattamenti post-lavorazione come la sabbiatura o l'anodizzazione possono migliorare ulteriormente l'aspetto, aumentando anche la resistenza alla corrosione.
Ispezione in corso di processo e verifica CMM
Il controllo qualità inizia durante la lavorazione, non dopo. Le officine efficienti controllano i pezzi nelle fasi chiave. Misurano le dimensioni critiche mentre il pezzo è ancora sulla macchina. Questo permette di individuare i problemi tempestivamente, prima di sprecare materiale e tempo. Dopo la lavorazione, una macchina di misura a coordinate (CMM) verifica la forma finale. La CMM rileva numerosi punti sul pezzo e li confronta con il modello CAD. Questo fornisce dati di misurazione precisi per le caratteristiche critiche.
Informatevi sul processo di ispezione adottato dal vostro partner di produzione. Un'azienda affidabile registra ogni controllo e fornisce rapporti di ispezione per ogni lotto. Questa documentazione è fondamentale per la validazione dei dispositivi medici, in quanto dimostra che i componenti soddisfano le specifiche.
Certificazioni e tracciabilità dei materiali
I dispositivi medici necessitano di tracciabilità. Ogni lotto di materiale deve essere registrato. Il produttore deve fornire certificazioni dei materiali, o certificati di fabbrica, con ogni spedizione. Questi certificati confermano il grado e la composizione del materiale. Indicano anche il numero di colata per i metalli. Questa catena di tracciabilità è fondamentale per la conformità normativa. Se in seguito si verifica un problema, è possibile risalire al materiale di origine.
Scegliete un partner che gestisca automaticamente questi registri. Dovrebbe archiviare i certificati in formato digitale e fornirli su richiesta. Questa documentazione supporta il vostro sistema di gestione della qualità e semplifica le verifiche e le procedure di approvazione normativa. Per un involucro di un'apparecchiatura PCR, la tracciabilità completa non è un'opzione, ma un requisito imprescindibile per la produzione di dispositivi medici.
Collaborare con NOBLE per il tuo Alloggiamento CNC PCR

Le nostre capacità produttive
Dalla progettazione all'assemblaggio finale.
NOBLE fa molto più che semplicemente tagliare i componenti. Vi assistiamo dal primo disegno al prodotto finito. I nostri ingegneri esaminano il vostro progetto fin dalle prime fasi. Individuiamo i potenziali problemi di lavorazione prima che vi causino costi aggiuntivi. Suggeriamo modifiche che semplificano la costruzione del vostro involucro per apparecchiature PCR, risparmiando tempo e riducendo gli sprechi. Una volta pronto il progetto, avviamo la produzione. La nostra officina si occupa dell'intero processo di costruzione: lavorazione, finitura e assemblaggio dell'involucro. Riceverete un'unità completa, non una scatola di componenti separati. Questo metodo semplifica la vostra catena di fornitura. Un unico partner si prende cura di tutto, evitando le complicazioni derivanti dalla gestione di numerosi fornitori. Ciò si traduce in meno ritardi e meno confusione. Per un prodotto complesso come una macchina PCR, questo è fondamentale. Ogni componente deve incastrarsi alla perfezione. Noi ci assicuriamo che ciò avvenga.
Competenza sia nel metallo che nel metallo Lavorazione plastica
Lavoriamo con tutti i materiali necessari al vostro progetto. Alluminio 6061 per dissipatori di calore e chassis. Acciaio inossidabile per componenti resistenti alla ruggine. Policarbonato, PPS e PEEK per le parti in plastica. I nostri operatori conoscono a fondo il comportamento di ogni materiale e, di conseguenza, adattano velocità di taglio e utensili. Questa competenza si riflette nel prodotto finale: le tolleranze rimangono precise e le superfici risultano lisce. Gestiamo internamente anche fasi aggiuntive come anodizzazione, verniciatura a polvere e sabbiatura. Ciò significa che il vostro alloggiamento per PCR CNC arriverà pronto per l'assemblaggio, senza la necessità di inviare i componenti a terzi per la finitura. Questo riduce i tempi di consegna e i costi di spedizione. Il nostro team si dedica con cura a ogni progetto. Comprendiamo le esigenze delle apparecchiature medicali: la precisione non è un'opzione, ma la regola.
Certificazioni e garanzie di qualità
Processi certificati ISO 9001:2015 e ISO 13485:2016
Le certificazioni dimostrano la nostra serietà in fatto di qualità. NOBLE possiede le certificazioni ISO 9001:2015 e ISO 13485:2016. Non si tratta solo di targhe da appendere al muro, ma di elementi che plasmano il nostro modo di lavorare ogni giorno. La norma ISO 9001 riguarda la gestione generale della qualità, mentre la ISO 13485, specifica per i dispositivi medici, aggiunge requisiti specifici rilevanti per l'involucro delle vostre apparecchiature PCR. Le differenze sono significative:
| Zona | ISO 9001 e ISO 14001 | Requisiti aggiuntivi ISO 13485:2016 |
| Documentazione del Sistema di Gestione della Qualità (SGQ) | Generico, applicabile a qualsiasi organizzazione | Richiede l'inclusione di documenti normativi, del registro principale del dispositivo e di specifici standard di conservazione dei dati in base al ciclo di vita del prodotto. |
| Responsabilità di gestione | Consente l'assegnazione senza definire i ruoli | Richiede la designazione di un membro della direzione per ogni aspetto del sistema di gestione della qualità, l'impegno alla conformità normativa e la revisione delle nuove normative. |
| Gestione delle Risorse | Concentrati su attrezzature, edifici e IT | Richiede documentazione relativa alla manutenzione, alla salute/igiene del personale, al controllo della contaminazione e alla gestione dei rischi. |
| Realizzazione del prodotto | Orientato al cliente e ai processi | Richiede tracciabilità, procedure operative standard (SOP) per l'etichettatura/confezionamento, registri di lotto, pulizia dei dispositivi sterilizzati, registri di installazione/verifica, gestione dei prodotti resi. |
| Misurazione, analisi, miglioramento | Miglioramento continuo guidato dai processi | Richiede un sistema di feedback per l'allerta precoce, la revisione delle non conformità, il monitoraggio della qualità del prodotto, la documentazione delle rilavorazioni, gli avvisi di consulenza, la giustificazione delle azioni correttive e preventive (CAPA) e la notifica alle autorità di controllo. |
Questo standard richiede decisioni basate sul rischio durante l'intero processo. Documentiamo tutto. Tracciamo ogni lotto. Conserviamo la documentazione per l'intera durata del prodotto. Questo vi dà sicurezza durante gli audit e quando presentate la documentazione agli enti regolatori.
Controllo qualità rigoroso e tracciabilità
Il nostro controllo qualità va ben oltre la semplice verifica finale. Ispezioniamo i pezzi durante la lavorazione. Misuriamo le caratteristiche più importanti mentre il pezzo è ancora sulla macchina. Questo ci permette di individuare tempestivamente eventuali problemi. Dopo la lavorazione, verifichiamo le dimensioni con una macchina di misura a coordinate. Ogni pezzo viene confrontato con il modello CAD. Forniamo certificazioni dei materiali per ogni spedizione. Potete risalire all'origine di ogni singolo pezzo. Questa tracciabilità è fondamentale per la produzione di dispositivi medici. Se in seguito si presenta un problema, possiamo individuare il lotto esatto. Questo tutela i vostri pazienti e la vostra reputazione. Il nostro processo di controllo qualità è accurato e vi offre la massima tranquillità.
Perché scegliere NOBLE come partner?
Un unico punto di riferimento per progetti complessi
Lavorare con un unico partner semplifica tutto. Evitate i ritardi di sei mesi che derivano dalla gestione di numerosi fornitori. Il nostro team si occupa del feedback di progettazione, della lavorazione, della finitura e dell'assemblaggio. Questo processo fluido permette di immettere il vostro prodotto sul mercato più rapidamente. Un nostro cliente del settore dei dispositivi medici ci ha detto che lo aiutiamo a lanciare sul mercato prodotti salvavita in modo più efficiente e con un'elevata qualità. Il nostro obiettivo è consegnare puntualmente nel 99% dei casi. Vi forniamo un preventivo in 24-48 ore, mentre la media del settore è di una o due settimane. Consegniamo i componenti in circa la metà dei tempi di consegna standard. Questi numeri dimostrano il nostro impegno nel rispettare le vostre scadenze.
Supporto dedicato all'innovazione nel settore dei dispositivi medici.
Comprendiamo il mondo dei dispositivi medici. Conosciamo le norme di sicurezza e il panorama normativo. Il nostro team si tiene costantemente aggiornato sugli standard, come la conformità ISO 13485. Vi aiutiamo ad affrontare le sfide legate all'immissione sul mercato di una nuova macchina per PCR. Dal prototipo alla produzione su larga scala, siamo al vostro fianco. Offriamo servizi di lavorazione CNC e stampaggio a iniezione. Questo significa che possiamo supportarvi man mano che i vostri volumi aumentano. Iniziate con componenti lavorati per i test. Passate allo stampaggio a iniezione quando la domanda lo giustifica. Vi guidiamo in questa transizione senza intoppi. La nostra esperienza copre l'intero ciclo di vita del prodotto. Questo ci rende più di un semplice fornitore. Siamo un partner per il vostro successo.
Il vostro alloggiamento per PCR CNC necessita dell'attrezzatura e dell'approccio produttivo giusti. Questo alloggiamento per PCR utilizza macchine CNC con lavorazione a controllo numerico computerizzato per garantire la massima precisione. Il processo di produzione di alloggiamenti CNC richiede un'attenta selezione dei materiali. Il rispetto delle regole di progettazione consente di contenere i costi. Per la produzione di grandi volumi, lo stampaggio a iniezione è la soluzione ideale. Il metodo di stampaggio a iniezione utilizza stampi e richiede una progettazione accurata. Lo stampaggio a iniezione produce componenti uniformi. Su larga scala, lo stampaggio a iniezione consente di risparmiare. Dopo la prototipazione CNC, lo stampaggio a iniezione si dimostra affidabile. Quando i volumi aumentano, lo stampaggio a iniezione diventa la soluzione preferenziale. Il controllo qualità è essenziale per lo stampaggio a iniezione. Lo stampaggio a iniezione si integra perfettamente con la produzione CNC. Contattate NOBLE per le vostre esigenze di alloggiamenti per apparecchiature PCR. Gestiamo sia la produzione CNC che la produzione di alloggiamenti tramite stampaggio a iniezione per le vostre apparecchiature PCR.
Domande frequenti sull'alloggiamento per PCR CNC
Qual è la funzione principale del box per PCR?
L'involucro per PCR protegge i componenti sensibili e previene la contaminazione. Deve bloccare le interferenze e resistere alle variazioni di temperatura. La lavorazione CNC garantisce un accoppiamento preciso per prestazioni affidabili.
Perché la norma ISO 13485 è importante per la produzione di apparecchiature per PCR?
La certificazione ISO 13485 garantisce rigorosi standard di qualità per i test delle apparecchiature PCR e per il loro involucro. Assicura la tracciabilità e la conformità del prodotto alle normative. Questo è fondamentale per i laboratori farmaceutici.
In che modo la scelta dei materiali influisce sui test PCR e sul rispetto delle normative da parte dei laboratori di analisi farmacologiche?
Il materiale scelto influisce sui risultati dei test PCR. La norma ISO 13485 richiede che il materiale abbia dimostrato di essere efficace. L'alluminio 6061 conduce bene il calore. Le plastiche come il PEEK resistono agli agenti chimici. Questo garantisce che l'involucro funzioni correttamente.
Quali caratteristiche progettuali riducono la contaminazione negli ambienti chiusi per la PCR nei laboratori di analisi farmacologiche?
Caratteristiche progettuali come gli angoli arrotondati riducono il rischio di contaminazione all'interno del contenitore per PCR. Questo è importante per l'uso nei laboratori di analisi farmacologiche. Una buona progettazione contribuisce anche al rispetto delle normative.
In che modo la lavorazione CNC contribuisce al rispetto delle normative relative all'involucro?
La lavorazione CNC garantisce tolleranze ristrette per l'involucro dell'apparecchiatura PCR. Ciò contribuisce a soddisfare i requisiti normativi per i dispositivi medici. La norma ISO 13485 richiede questa precisione.
Perché il controllo qualità è così importante per i componenti per PCR?
Il controllo qualità è fondamentale per i componenti delle apparecchiature PCR. La norma ISO 13485 impone un controllo rigoroso, prevenendo così guasti durante test importanti. L'industria farmaceutica necessita di questo livello di qualità.
Come si comporta l'involucro protettivo in presenza di variazioni di temperatura in un laboratorio di analisi farmacologiche?
L'involucro per PCR deve resistere alle variazioni di temperatura tipiche dei laboratori di analisi farmacologiche. Deve inoltre essere resistente alla deformazione e alla rottura. La scelta del materiale e del design adeguati garantisce un'affidabilità a lungo termine per le apparecchiature PCR.







