

La lavorazione CNC degli esoscheletri produce componenti per sistemi robotici indossabili. Questo processo garantisce la precisione e la ripetibilità necessarie a questi sistemi di potenziamento umano. Gli esoscheletri medicali aiutano nella riabilitazione e nella mobilità, mentre le versioni industriali riducono il rischio di infortuni. Un elevato rapporto resistenza-peso è fondamentale. Come fa il processo a soddisfare le esigenze specifiche di questi sistemi? La risposta risiede nella selezione dei materiali e nelle strategie di progettazione che bilanciano prestazioni e costi. Forme complesse riducono il peso mantenendo l'integrità strutturale, mentre tolleranze ristrette assicurano movimenti fluidi.
Che cos'è la lavorazione CNC per esoscheletri?
Definizione e flusso di lavoro principale
Produzione sottrattiva per la robotica indossabile
La lavorazione CNC degli esoscheletri rimuove materiale da un blocco solido per ottenere le forme finali. Questo metodo sottrattivo consente agli ingegneri di controllare ogni dimensione e superficie. L'approccio è particolarmente adatto ai sistemi robotici indossabili, poiché la vestibilità influisce sul comfort e sulla funzionalità. Il processo inizia con un blocco di metallo o plastica. La macchina rimuove tutto ciò che non corrisponde al modello 3D. Ciò che rimane è un componente preciso, pronto per l'assemblaggio. Gli ingegneri scelgono i metodi sottrattivi perché i blocchi solidi non presentano difetti interni o linee di stratificazione. La struttura del materiale rimane uniforme in tutto il pezzo.
Taglio, foratura e rettifica automatizzati
Le macchine a controllo numerico (CNC) eseguono autonomamente operazioni di taglio, foratura e rettifica seguendo programmi digitali. La macchina legge i percorsi utensile e muove gli utensili di taglio lungo di essi. Non sono previste modifiche manuali durante il ciclo. Questa automazione garantisce la coerenza tra un componente e l'altro. Gli operatori caricano il materiale e avviano il programma. La macchina fa il resto senza alcun intervento umano. Ogni pezzo corrisponde esattamente al progetto. Il programma controlla la velocità del mandrino, la velocità di avanzamento e la profondità di taglio per ogni operazione. Utensili diversi vengono utilizzati per la sgrossatura, la finitura e i dettagli.
Il progetto della Facoltà di Ingegneria dell'HEI Junia offre un esempio concreto. Il loro team ha realizzato un esoscheletro di movimento in alluminio utilizzando un flusso di lavoro CNC. Il processo automatizzato ha permesso di produrre componenti affidabili con dimensioni precise. Il progetto ha dimostrato come i metodi sottrattivi consentano di creare strutture leggere per il potenziamento umano.
Lavorazioni CNC per esoscheletri robotici
Sgrossatura a 3 assi e finitura a 5 assi
I produttori suddividono il lavoro in due fasi. La prima è la sgrossatura a 3 assi. Questa fase rimuove rapidamente il materiale in eccesso. Gli utensili più grandi tagliano spessori per avvicinarsi velocemente alla forma finale. Gli utensili più corti rendono la configurazione successiva più rigida. Infine, la finitura a 5 assi rifinisce ogni superficie per soddisfare le specifiche di progettazione.
La piattaforma a 5 assi offre vantaggi evidenti. L'utensile si avvicina da qualsiasi angolazione e il componente rimane bloccato in una posizione fissa. Questo evita errori dovuti al suo spostamento tra le diverse configurazioni. Le lavorazioni tipiche a 5 assi richiedono tolleranze di circa ±0.01 mm per i componenti di giunzione. Le strutture complesse possono richiedere un intervallo di tolleranza compreso tra ±0.005 mm e ±0.05 mm. Questi valori ristretti garantiscono un movimento fluido dell'assemblaggio durante l'utilizzo.
Capacità a 5 assi per forme anatomiche
La lavorazione simultanea a 5 assi crea forme che si adattano all'anatomia umana. L'utensile si muove lungo cinque assi contemporaneamente, producendo strutture scheletriche curve, canali interni cavi e alloggiamenti meccanici asimmetrici. Questi componenti sarebbero impossibili da realizzare con configurazioni più semplici. La macchina è in grado di raggiungere sottosquadri e contorni complessi in un'unica operazione. L'utensile si inclina e ruota per accedere a superfici nascoste senza entrare in collisione con il pezzo. Questa capacità rende la lavorazione a 5 assi la scelta ideale per la robotica indossabile.
Tipi e configurazioni delle macchine
Centri di lavoro verticali e orizzontali
I centri verticali sono adatti a pezzi di piccole dimensioni. Sono facili da caricare e utilizzare. I centri orizzontali sono ideali per sezioni di telaio più grandi. La gravità rimuove i trucioli dalle cavità profonde. Entrambi i tipi hanno la loro utilità a seconda delle dimensioni e della geometria del componente.
| Tipi di macchine | Ruolo nella produzione di componenti di esoscheletri con geometrie anatomiche | Dettaglio di supporto |
| Lavorazione a 5 assi | Struttura portante principale per le geometrie anatomiche | Consente l'approccio dell'utensile da qualsiasi angolazione, elimina le configurazioni multiple, mantiene il pezzo bloccato in modo che le relazioni geometriche siano bloccate |
| Macchina a 3 assi | Sconsigliato per geometrie anatomiche | Le configurazioni multiple introducono errori di impilamento che possono spingere un foro critico fuori dalla sua banda di tolleranza; non è possibile raggiungere i sottosquadri |
| Torni / Macchine tipo svizzero | Secondario, per i componenti dell'attuatore | La tornitura di precisione di tipo svizzero è essenziale per componenti piccoli, lunghi e sottili come alberi attuatori, perni di rotazione e inserti filettati. |
| Centri di tornitura di precisione con utensili motorizzati | Per componenti di trasmissione armonica | Consente di fresare superfici piane, forare fori trasversali e tagliare filettature nella stessa configurazione. |
Sistemi multiasse e torni di tipo svizzero
Il centro di lavoro a 5 assi è lo strumento principale per le lavorazioni anatomiche. Mantiene le caratteristiche allineate poiché il componente non viene mai spostato in un'altra configurazione. Le macchine standard a 3 assi sono una scelta inadeguata in questo caso. Le configurazioni multiple creano errori di sovrapposizione che possono spingere un foro critico fuori dalla sua banda di tolleranza. Il sistema a 5 assi elimina completamente questo rischio. La macchina mantiene il pezzo su una tavola rotante inclinabile. Ciò consente all'utensile di raggiungere cinque lati del pezzo in un'unica configurazione. Non sono necessari dispositivi di fissaggio speciali per angoli complessi.
I torni di tipo svizzero lavorano piccole parti rotanti. Producono carter motore, piste di cuscinetti e perni di articolazione. Questi componenti richiedono una concentricità elevata. Il metodo di lavorazione di tipo svizzero prevede il supporto del materiale in prossimità dell'utensile di taglio, impedendone la flessione durante la lavorazione.
I centri di tornitura con utensili motorizzati offrono maggiore flessibilità. Permettono di fresare superfici piane, forare fori trasversali e tagliare filettature nella stessa configurazione. Ciò riduce i tempi di ciclo e migliora la precisione. Il metodo a 5 assi gestisce forme robotiche complesse in un'unica configurazione. La combinazione di queste tipologie di macchine offre ai produttori la gamma completa di soluzioni necessarie per la produzione di robotica indossabile.
Materiali per la lavorazione CNC di esoscheletri
Leghe di titanio
Grado 5 e Grado 23
Il titanio è un'ottima scelta per le parti degli esoscheletri che devono sopportare un certo peso. Il grado 5 è il tipo più utilizzato. È resistente e resiste bene alla ruggine. Il grado 23 è più morbido e sicuro per il corpo. Ha meno probabilità di causare allergie a contatto con la pelle. Entrambi i tipi mantengono la loro resistenza anche dopo molti utilizzi.
Giunti e telai portanti
Queste leghe sono ottime per giunzioni e telai. Hanno un eccellente rapporto resistenza-peso, quindi i componenti sono robusti ma non pesanti. Il titanio resiste anche ai danni causati dal sudore e dall'umidità, il che lo rende sicuro da indossare. Gli svantaggi sono il costo e la difficoltà di lavorazione. È più difficile da tagliare rispetto all'alluminio. Gli utensili si usurano più velocemente e il taglio deve essere più lento.
Leghe di alluminio
6061 e 7075 per i telai
L'alluminio è un materiale affidabile per le strutture degli esoscheletri. Il progetto della HEI Junia Engineering School ha utilizzato l'alluminio per il suo esoscheletro di movimento. La lega 6061 è facile da tagliare e saldare. La lega 7075 è più resistente ma più difficile da modellare. Entrambe sono leggere, una caratteristica importante per i dispositivi indossabili.
Anodizzazione e trattamento superficiale
L'anodizzazione crea uno strato protettivo sull'alluminio. Questo aumenta la resistenza all'usura e permette di aggiungere colore. Aiuta anche a prevenire la ruggine. Una superficie liscia è importante per il comfort e la pulizia. Ulteriori passaggi come la sabbiatura o la lucidatura possono migliorarne la sensazione al tatto.
Fibra di carbonio e tecnopolimeri
Sfide nella lavorazione dei CFRP
I compositi in fibra di carbonio sono molto resistenti e rigidi, oltre che molto leggeri. Queste caratteristiche li rendono ideali per supporti e telai degli arti. Tuttavia, il CFRP è difficile da lavorare. Le fibre si sfilacciano e smussano rapidamente gli utensili. La polvere di taglio deve essere maneggiata con cura. Durante la foratura può verificarsi la delaminazione.
Interfacce in PEEK, Delrin e Nylon
Le materie plastiche tecniche hanno funzioni diverse. Il PEEK è adatto ad ambienti caldi o sterili. Il Delrin mantiene la sua forma ed è facile da tagliare. Il nylon assorbe urti e vibrazioni. Questi materiali vengono spesso utilizzati come elementi di raccordo tra parti metalliche e il corpo. Riducono il peso e aumentano il comfort. La scelta del materiale giusto influisce sul costo, sulla facilità di taglio e sul tipo di finitura necessaria. Ogni tipologia presenta i propri compromessi.
Componenti critici dell'esoscheletro realizzati con macchine CNC per esoscheletri
La lavorazione CNC degli esoscheletri permette di realizzare le principali componenti robotiche che consentono il funzionamento dei sistemi indossabili. Giunti, staffe, alloggiamenti e parti strutturali derivano tutti da questo processo. Ogni pezzo deve soddisfare specifiche precise. Il progetto Indego ne è un chiaro esempio. Gli ingegneri si sono avvalsi della lavorazione CNC e della stampa 3D di Protolabs durante la fase di sviluppo. Hanno utilizzato i servizi CNC per realizzare dispositivi di fissaggio per i componenti destinati alla saldatura a ultrasuoni. Questa fase è stata fondamentale per la costruzione dell'esoscheletro robotico. La stessa precisione viene impiegata in ogni singolo componente dell'unità finita.
Giunti e meccanismi di articolazione
Gruppi di cerniere e giunti rotanti
Le cerniere e le articolazioni rotanti costituiscono il nucleo mobile di qualsiasi esoscheletro. Queste parti gestiscono movimenti e carichi costanti. L'interfaccia a sfera e cavità di un'articolazione dell'anca deve supportare flessione, estensione, abduzione e adduzione. Inoltre, sopporta il peso corporeo. Ciò richiede un'elevata stabilità strutturale e un gioco minimo. La lavorazione CNC combinata con la modellazione CAD consente agli ingegneri di progettare e tagliare la cavità per un accoppiamento ottimale. La componente sferica può essere realizzata con tolleranze minime, dell'ordine di pochi micrometri. La cavità viene lavorata per corrispondere a queste tolleranze. L'accoppiamento preciso che ne deriva riduce al minimo il gioco nell'articolazione. Ne consegue un'articolazione fluida. Infine, si ottengono prestazioni biomeccaniche affidabili.
Requisiti di tolleranza per un movimento fluido
Il controllo delle tolleranze distingue le giunzioni buone da quelle eccellenti. La tabella seguente mostra le tolleranze richieste dai diversi componenti.
| Componente | Requisito di precisione | Particolare della lavorazione |
| Riduttori di armoniche | Ellitticità ≤0.005 mm sulle superfici della camma | Controllo della deformazione di flexspline a parete ultrasottile (spessore della parete 0.2–0.8 mm) tramite rettifica di precisione |
| Riduttori RV | Precisione di posizionamento ≤±0.01 mm | Tolleranza sui profili cicloidali complessi dei denti e sui fori per gli alloggiamenti dei perni; fondamentale per le basi dei robot per carichi pesanti. |
| Cuscinetti a rulli incrociati | Rotondità ≤0.003 mm; rugosità Ra ≤0.2 μm | Mantenere la precisione della pista di rotolamento anche con strutture a parete sottile. |
| Alloggiamenti giuntati | Precisione di posizionamento multi-foro ≤0.02 mm | Bilanciare la leggerezza del design in alluminio 6061/7075 con la rigidità strutturale. |
| Controlli di processo | CPK > 1.33 per la produzione ad alto volume | Attrezzature specializzate per il controllo della deformazione di pareti sottili, la misurazione in macchina e la compensazione dell'usura, il controllo statistico di processo (SPC) e le lavorazioni successive come l'anodizzazione e la rettifica di precisione. |
La lavorazione CNC di precisione consente di realizzare alloggiamenti accurati e percorsi complessi per sensori e cablaggi di controllo. Ciò permette una distribuzione uniforme dei sensori di pressione, come quelli sotto i piedi. I piccoli movimenti vengono rilevati e la risposta migliora. La lavorazione di precisione multiasse crea strati protettivi in alluminio e leghe polimeriche. Questi strati sono sagomati per adattarsi a specifiche geometrie di giunzione. Proteggono i sensori sensibili e le unità di controllo dall'umidità e dai danni ambientali. Per le giunzioni a sfera e perno sotto carico, metodi di finitura come la deposizione fisica da fase vapore (PVD), la deposizione chimica da fase vapore (CVD), la lucidatura e la lavorazione di precisione riducono l'usura e l'attrito. La lucidatura a specchio, ottenuta tramite lavorazione di precisione e processi abrasivi, riduce i difetti superficiali. Ciò contribuisce a mantenere un movimento fluido della giunzione nel tempo.
Telai e collegamenti strutturali
Ottimizzazione della topologia per la riduzione del peso
Nei sistemi indossabili, il peso è fondamentale. Ogni grammo influisce sul comfort e sulla stanchezza dell'utente. L'ottimizzazione topologica rimuove il materiale dove non è necessario. Il risultato è una struttura che mantiene la sua resistenza ma riduce la massa superflua. Questa ottimizzazione opera in sinergia con la lavorazione meccanica. Gli ingegneri simulano innanzitutto i percorsi di carico, quindi rimuovono tutto ciò che non è soggetto a sollecitazioni. La forma finale appare spesso organica, seguendo le linee di forza anziché semplici forme geometriche.
Geometrie a parete sottile e complesse
Le sezioni a parete sottile e le geometrie complesse spingono la lavorazione meccanica al limite. Queste caratteristiche consentono di risparmiare peso senza compromettere la rigidità, ma comportano anche una certa flessione durante il taglio. Dispositivi di fissaggio specializzati mantengono le pareti sottili in posizione. La misurazione in macchina rileva immediatamente qualsiasi deviazione. La compensazione dell'usura mantiene gli utensili affilati e precisi. I telai CNC monoblocco eliminano giunzioni e elementi di fissaggio, riducendo ulteriormente il peso e aumentando la rigidità complessiva. I telai strutturali indossabili beneficiano di questo approccio. Il design risulta più leggero sul corpo e garantisce una maggiore durata anche in caso di sollecitazioni ripetute.
Staffe, alloggiamenti e connettori
Interfacce personalizzate per l'anatomia umana
Le staffe e i connettori devono adattarsi al corpo umano. Ogni utente ha una conformazione diversa. Le interfacce personalizzate risolvono questo problema. La lavorazione CNC taglia ogni staffa per adattarla a chi la indossa. Ciò migliora l'ergonomia e riduce i punti di pressione. Gli alloggiamenti per le articolazioni seguono la stessa logica. Avvolgono le articolazioni e proteggono i meccanismi interni. Gli alloggiamenti per le articolazioni dell'anca e del ginocchio necessitano di un contorno preciso. Una vestibilità inadeguata causa disagio e limita i movimenti. Una buona vestibilità risulta naturale. L'utente si dimentica di avere il dispositivo addosso.
Inserti filettati e elementi di fissaggio
Gli inserti filettati e i dispositivi di fissaggio tengono tutto insieme. Questi piccoli dettagli determinano se un dispositivo rimane stabile o si allenta. La lavorazione CNC taglia filettature con passo e profondità precisi. Inoltre, esegue fori trasversali e frese piane nella stessa configurazione. Questo mantiene ogni elemento allineato. I supporti degli attuatori richiedono questo livello di cura. Una filettatura disallineata può spanarsi sotto carico. Una filettatura ben realizzata dura per migliaia di cicli. L'attuatore rimane stabile. L'intero sistema rimane affidabile.
Vantaggi della lavorazione CNC degli esoscheletri
Lavorazione CNC di precisione e ripetibilità
Raggiungere tolleranze strette
Le tolleranze ristrette determinano se un dispositivo indossabile si muove senza intoppi o si blocca. La lavorazione CNC di precisione raggiunge valori irraggiungibili con altri metodi. La rettifica raggiunge una tolleranza tipica di ±0.005 mm e, nel migliore dei casi, di ±0.001 mm. La fresatura CNC raggiunge una tolleranza tipica di ±0.025 mm e, nel migliore dei casi, di ±0.005 mm. L'elettroerosione a filo (Wire EDM) è ancora più precisa, con tolleranze di ±0.0001 pollici (0.0025 mm) o inferiori. Questi valori sono fondamentali per le interfacce di giunzione e i supporti degli attuatori. Un foro impreciso compromette l'allineamento. Un foro preciso garantisce un funzionamento corretto.
Coerenza tra le serie di produzione
La ripetibilità è ciò che distingue i progetti amatoriali dai prodotti di serie. Ogni unità deve essere identica alla prima. L'automazione CNC garantisce questo risultato. La macchina segue lo stesso programma in ogni ciclo, eliminando qualsiasi variazione dovuta all'intervento umano. Questa uniformità permette di scalare la lavorazione CNC degli esoscheletri, passando da un singolo prototipo alla produzione in serie. Gli acquirenti ottengono geometria e vestibilità identiche in ogni lotto.
Geometrie complesse e libertà di progettazione
Sottosquadri, contorni e forme organiche
La lavorazione simultanea a 5 assi permette di muovere tutti e cinque gli assi contemporaneamente. Questo consente di realizzare sottosquadri e superfici scolpite. Un ingegnere italiano ha collaborato con Lewei Precision per costruire un esoscheletro passivo integrale utilizzando questo metodo. L'utensile si avvicina da diverse angolazioni in un'unica fase di lavorazione. Gli errori cumulativi dovuti al riposizionamento scompaiono. Diventa possibile realizzare forme organiche che seguono l'anatomia umana.
Prototipazione rapida e iterazione
Spesso, la lavorazione CNC e la stampa 3D lavorano in sinergia. Il progetto Indego ha utilizzato entrambe le tecnologie durante la fase di sviluppo. Gli ingegneri si sono affidati alla lavorazione CNC per la realizzazione di attrezzature e componenti di precisione, mentre la produzione additiva ha gestito geometrie complesse e personalizzazioni. Questa combinazione accelera il processo iterativo, consentendo ai progettisti di testare i componenti metallici reali fin dalle prime fasi di progettazione e di individuare eventuali problemi prima ancora di procedere alla realizzazione degli stampi.
Versatilità dei materiali e finitura superficiale
Metalli, materie plastiche e compositi
La lavorazione CNC è in grado di gestire un'ampia gamma di materiali. Alluminio, acciaio inossidabile, titanio, ottone, rame e acciai temprati si prestano tutti bene alla lavorazione. Ognuno di questi materiali presenta tuttavia diversi compromessi in termini di peso e resistenza. La tabella seguente mostra un confronto tra le prestazioni della lavorazione CNC e quelle della produzione additiva.
| Categoria | Lavorazione CNC | Additivo di produzione |
| Resistenza meccanica | Componenti robusti e densi ricavati da materiale pieno. | L'incollaggio degli strati crea punti deboli |
| Tolleranze | Molto stretto e coerente | Moderato; varia a seconda della tecnologia |
| Finitura di superficie | Liscio, spesso pronto per l'assemblaggio | Più grezzo; potrebbe necessitare di post-produzione |
| Scalabilità | Scalabilità fluida fino alla piena produzione | Ideale per produzioni a basso volume |
| Opzioni materiali | Ampia gamma, incluso il titanio | Limitato in alcuni metalli |
| Integrità strutturale | Completamente denso; privo di strutture di supporto. | Potrebbe essere necessario un trattamento termico |
| Dimensione parte | Non limitato dalla camera di costruzione | limitare le dimensioni della camera di costruzione |
| Resistenza al calore | Stabile alle alte temperature | Valori di distorsione termica |
Finitura grezza rispetto alla finitura lucida
La finitura superficiale influisce sul comfort e sull'igiene. Le superfici non lavorate sono adatte per staffe e alloggiamenti interni. Le finiture lucidate sono ideali per i punti di contatto con la pelle. La lavorazione EDM a specchio raggiunge una precisione di ±0.00005 pollici (0.0013 mm) o inferiore. Questo livello di levigatezza riduce l'attrito e l'usura. Inoltre, facilita la pulizia in ambito medicale.
Considerazioni di progettazione per la lavorazione CNC di esoscheletri
Trovare il giusto equilibrio tra precisione e costi
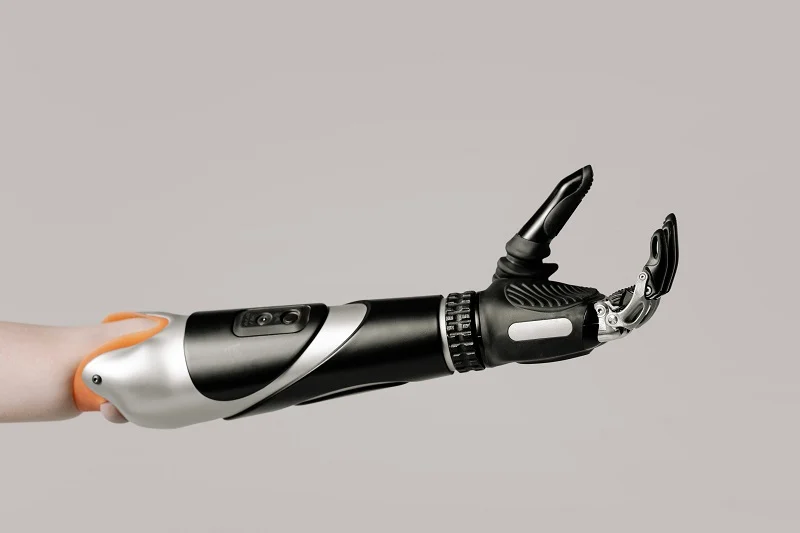
Le tolleranze influenzano la vestibilità e la sensazione al tatto di un dispositivo indossabile. Un giunto allentato oscilla e causa fastidio. Un giunto stretto si muove fluidamente e risulta naturale. Tuttavia, tolleranze più strette comportano costi maggiori perché la macchina funziona più lentamente, gli utensili si usurano più rapidamente e l'ispezione richiede più tempo. Gli ingegneri devono trovare il giusto equilibrio. Le interfacce critiche, come i fori dei giunti, richiedono le specifiche più precise. Le staffe non critiche possono essere più larghe. Questo equilibrio garantisce la sicurezza del dispositivo senza sforare il budget.
Procedure ottimali per la tolleranza geometrica e dimensionale (GD&T)
Il GD&T indica al macchinista cosa conta davvero. Definisce i riferimenti, i controlli delle caratteristiche e le variazioni ammissibili. Un buon GD&T inizia con chiari riferimenti, scegliendo superfici stabili. Utilizzate tolleranze di posizione per i modelli di foratura e controlli di profilo per le superfici curve. Evitate di sovra-tollerare le caratteristiche che non influiscono sulla funzionalità. Questo semplifica l'ispezione e riduce gli scarti. L'obiettivo è comunicare l'intento progettuale senza aggiungere costi inutili.
Valori Ra per comfort e igiene
La finitura superficiale influisce sulla sensazione del dispositivo a contatto con la pelle. Le superfici ruvide irritano la pelle e intrappolano i batteri, mentre le superfici lisce risultano più piacevoli al tatto e si puliscono più facilmente. Il valore Ra misura la rugosità media della superficie. Un valore Ra inferiore indica una finitura più liscia. La tabella seguente mostra i requisiti tipici.
| Applicazione | Gamma Ra | Note |
| Punti di contatto con la pelle | Basso Ra | Superficie liscia al tatto, facile da pulire |
| Staffe interne | Ra moderato | Funzionale, non modificato |
| Interfacce di giunzione | Basso Ra | Riduce l'attrito e l'usura |
Post-elaborazione per uso medico e industriale
Gli esoscheletri medicali richiedono particolare cura. La lucidatura rimuove i segni degli utensili e crea una superficie igienica. L'anodizzazione aggiunge uno strato protettivo all'alluminio. La sabbiatura conferisce un aspetto opaco uniforme. Le unità industriali possono tralasciare le fasi estetiche e concentrarsi invece sulla resistenza all'usura. Il trattamento post-produzione più adatto dipende dall'utilizzo previsto del dispositivo.
Tempi di configurazione e cambi di utensili
Ogni cambio utensile comporta un aumento dei costi perché la macchina si ferma, l'operatore riposiziona il pezzo e la precisione può variare. La lavorazione a cinque assi riduce i cambi utensile poiché il pezzo rimane bloccato. Anche un minor numero di cambi utensile consente di risparmiare tempo. Un pezzo ben progettato richiede meno operazioni, riducendo la manodopera e le ore macchina. Progettare per la producibilità significa pensare a questo aspetto fin dalle prime fasi.
Impatto della scelta dei materiali sui costi
La scelta del materiale incide sui costi in due modi. Il prezzo delle materie prime varia notevolmente. Il titanio costa più dell'alluminio. Anche la lavorabilità è importante. I materiali duri usurano gli utensili più velocemente e consentono un taglio più lento. Un modello di stima dei costi per i componenti di un esoscheletro per la mano utilizza il tipo di materiale come input. Somma il costo del materiale, la manodopera, la manutenzione della macchina, l'ammortamento e il tempo di lavorazione. La scelta del materiale giusto bilancia resistenza, peso e budget. L'obiettivo è la durabilità senza spendere eccessivamente.
Scegliere NOBLE per la lavorazione CNC degli esoscheletri

Servizio completo dalla progettazione all'assemblaggio
NOBLE lavora con metallo e plastica. Ma non ci limitiamo al taglio dei pezzi. Ci occupiamo di progettazione, prototipazione, produzione e assemblaggio. Un unico team gestisce tutto, dall'inizio alla fine. Questo permette di risparmiare tempo e ridurre al minimo gli errori. La comunicazione rimane chiara e trasparente, dal primo schizzo al prodotto finito.
Un sistema indossabile necessita di staffe, supporti per attuatori e alloggiamenti per componenti elettronici che si incastrino perfettamente. NOBLE produce tutti questi pezzi internamente. Le tolleranze ristrette si estendono a tutto il sistema. Il dispositivo finale si muove in modo fluido. Ogni componente corrisponde al progetto originale. L'assemblaggio riesce al primo tentativo.
ISO 9001:2015 e ISO 13485:2016
Le certificazioni sono fondamentali per i componenti indossabili. NOBLE possiede la certificazione ISO 9001:2015 per la gestione generale della qualità. Siamo inoltre in possesso della certificazione ISO 13485:2016 per i dispositivi medici. Questo standard è essenziale per i sistemi robotici indossabili e copre il controllo della progettazione, la produzione e l'ispezione finale.
La certificazione ISO 13485 non è un requisito legale per tutti i fornitori, ma è lo standard di settore globale che i produttori di robot medicali si aspettano. Dimostra che un partner gestisce un sistema di qualità con una produzione controllata, tracciabile e validata.
Le normative variano da regione a regione. La tabella seguente mostra i requisiti necessari ai partner per l'attività medica.
| Certificazione / Standard | destinazione | Standard richiesti |
| ISO 13485 | Global | Sistema di gestione della qualità certificato, parametri convalidati, registri storici dei dispositivi |
| FDA 21 CFR Parte 820 | Stati Uniti | Tracciabilità della progettazione, convalida del processo (IQ/OQ/PQ), tracciabilità del lotto |
| MDR UE 2017/745 | Europa | Documentazione tecnica, certificati dei materiali, gestione del rischio (ISO 14971) |
| PMDA / MHLW | Giappone | Registrazione del produttore, certificati di conformità JIS |
| TGA | Australia | Principi essenziali, riepiloghi sulla biocompatibilità |
NOBLE soddisfa questi standard. I tuoi componenti superano i controlli più velocemente.
Industrie che serviamo
Applicazioni mediche
Gli esoscheletri medicali aiutano i pazienti a recuperare la mobilità dopo un infortunio o una malattia. Questi dispositivi necessitano di articolazioni precise e punti di contatto confortevoli. NOBLE produce componenti che soddisfano entrambi questi requisiti. Le superfici lisce prevengono le irritazioni cutanee anche dopo un utilizzo prolungato. Le tolleranze ristrette mantengono il movimento delle articolazioni stabile e naturale. Il risultato è un dispositivo sicuro e affidabile che favorisce la guarigione.
Anche gli esoscheletri clinici sono soggetti alle stesse esigenze. Devono essere sterilizzati e riutilizzati più volte. Ci affidiamo a un partner certificato con processi collaudati per garantire che ogni unità soddisfi le specifiche.
Applicazioni industriali e militari
Gli esoscheletri industriali riducono il rischio di infortuni nelle fabbriche. Gli operai li indossano per sollevare carichi pesanti senza sforzo. Le versioni militari aiutano i soldati a trasportare l'equipaggiamento su lunghe distanze. Entrambe le applicazioni richiedono componenti robusti e leggeri, in grado di resistere a un utilizzo intensivo. NOBLE utilizza alluminio e titanio per queste applicazioni. Le geometrie complesse, frutto dell'ottimizzazione del design, non rappresentano un problema. Il risultato è una struttura resistente che non appesantisce l'utilizzatore.
Il nostro approccio end-to-end
Supporto alla progettazione e prototipazione
Una buona progettazione riduce i costi in seguito. NOBLE aiuta gli ingegneri a scegliere materiali e caratteristiche per il taglio. Analizziamo fin da subito tolleranze, esigenze di finitura e fattori che incidono sui costi. La prototipazione segue rapidamente. Avrete a disposizione componenti reali da testare per verificarne l'adattamento e la funzionalità prima della produzione in serie. Questo permette di individuare i problemi quando le modifiche sono rapide ed economiche.
Produzione, assemblaggio e controllo qualità
Dopo l'approvazione del progetto, iniziamo la produzione. Le nostre macchine eseguono lo stesso programma in ogni ciclo. Ogni pezzo corrisponde al primo. Ispezioniamo ogni componente prima dell'assemblaggio. Quindi assembliamo il tutto e controlliamo l'unità finale. I registri di qualità sono associati a ogni ordine. Questo garantisce la completa tracciabilità, dalla materia prima al prodotto finito.
La lavorazione CNC per esoscheletri fornisce componenti precisi, resistenti e leggeri, indispensabili per il settore medico e industriale. La scelta dei materiali, le decisioni di progettazione e la selezione dei processi influenzano le prestazioni e i costi. Nessun altro metodo eguaglia la precisione, la ripetibilità e la libertà di progettazione offerte dalla lavorazione CNC. Ecco perché è fondamentale scegliere un partner che comprenda sia le esigenze di lavorazione meccanica che quelle delle applicazioni robotiche. In prospettiva, la produzione ibrida, l'ottimizzazione del percorso utensile basata sull'intelligenza artificiale e i materiali avanzati consentiranno di ridurre il peso e migliorare la qualità delle superfici. Pronti a costruire il vostro prossimo esoscheletro? Contattate NOBLE oggi stesso per discutere delle vostre esigenze di lavorazione CNC.
Domande frequenti sulla lavorazione CNC degli esoscheletri
A cosa serve la lavorazione CNC degli esoscheletri?
Questo processo permette di realizzare con precisione i componenti necessari ai robot indossabili. Giunti, telai, staffe e alloggiamenti sono tutti ottenuti tramite questa tecnologia. I dispositivi medici la utilizzano per favorire la guarigione e la mobilità delle persone. I sistemi industriali e militari la impiegano per trasportare carichi e prevenire infortuni. Il metodo garantisce tolleranze ristrette e risultati sempre identici.
Quali materiali sono più adatti per le parti di un esoscheletro?
Dipende dal lavoro. Il titanio di grado 5 e di grado 23 sono adatti per giunti portanti. L'alluminio 6061 e 7075 sono ideali per i telai. La fibra di carbonio consente di risparmiare peso ma è difficile da tagliare. Materiali plastici come il PEEK e il Delrin sono adatti per le interfacce e assorbono gli urti. Ogni scelta influisce sul costo, sulla facilità di taglio e sulle esigenze di finitura.
Perché la lavorazione a 5 assi è migliore di quella a 3 assi per gli esoscheletri?
Le macchine a cinque assi tagliano pezzi sagomati in un'unica fase di lavorazione. Il pezzo rimane bloccato, eliminando così gli errori derivanti dal suo spostamento. Le lavorazioni a tre assi richiedono numerose fasi di lavorazione e gli errori di sovrapposizione possono portare la foratura fuori tolleranza. Le macchine a cinque assi consentono inoltre di raggiungere sottosquadri e canali cavi che le macchine più semplici non possono realizzare.
Quanto possono essere strette le tolleranze nella lavorazione CNC degli esoscheletri?
La rettifica raggiunge una precisione tipica di ±0.005 mm e una precisione ottimale di ±0.001 mm. La fresatura CNC mantiene una precisione tipica di ±0.025 mm e una precisione ottimale di ±0.005 mm. L'elettroerosione a filo raggiunge una precisione ancora maggiore, pari a ±0.0001 pollici o inferiore. Le interfacce di giunzione e i supporti degli attuatori necessitano di questi valori per garantire un movimento fluido e un allineamento preciso.
È possibile utilizzare contemporaneamente la lavorazione CNC e la stampa 3D?
Sì, e spesso è così. Il progetto Indego ha utilizzato entrambe le tecnologie durante la fase di sviluppo. Le macchine a controllo numerico (CNC) hanno realizzato le attrezzature e le parti metalliche di precisione. La produzione additiva si è occupata delle forme complesse e delle lavorazioni personalizzate. Questa combinazione velocizza i test e permette ai progettisti di provare i pezzi reali prima dell'inizio della produzione su larga scala.
Che tipo di finitura superficiale devono avere gli esoscheletri medicali?
I punti di contatto con la pelle necessitano di una bassa rugosità superficiale (Ra) per garantire comfort e facilità di pulizia. Le staffe interne possono utilizzare una finitura moderata, poiché nessuno le tocca. Anche le interfacce articolari necessitano di una bassa rugosità superficiale (Ra) per ridurre l'attrito e l'usura. Lucidatura, anodizzazione e sabbiatura sono fasi di post-trattamento comuni per le protesi medicali.
Quali certificazioni dovrebbe possedere un partner per le lavorazioni meccaniche?
Per la gestione generale della qualità, è consigliabile consultare la norma ISO 9001:2015. La norma ISO 13485:2016 è particolarmente rilevante per i dispositivi medici, in quanto disciplina il controllo della progettazione, la produzione e l'ispezione. Potrebbero inoltre essere applicabili normative regionali come la FDA 21 CFR Parte 820 e il Regolamento UE sui dispositivi medici (MDR) 2017/745. Questi standard dimostrano che il partner gestisce un impianto controllato e tracciabile.
Come posso ridurre i costi di lavorazione CNC per gli esoscheletri?
Riduci il numero di impostazioni e cambi utensile. La lavorazione a cinque assi mantiene il pezzo bloccato, risparmiando tempo e manodopera. Scegli materiali che offrano un buon equilibrio tra resistenza, peso e lavorabilità. Allenta le tolleranze sulle staffe non critiche. Una buona progettazione orientata alla producibilità riduce i costi senza sacrificare la precisione dove conta.






