
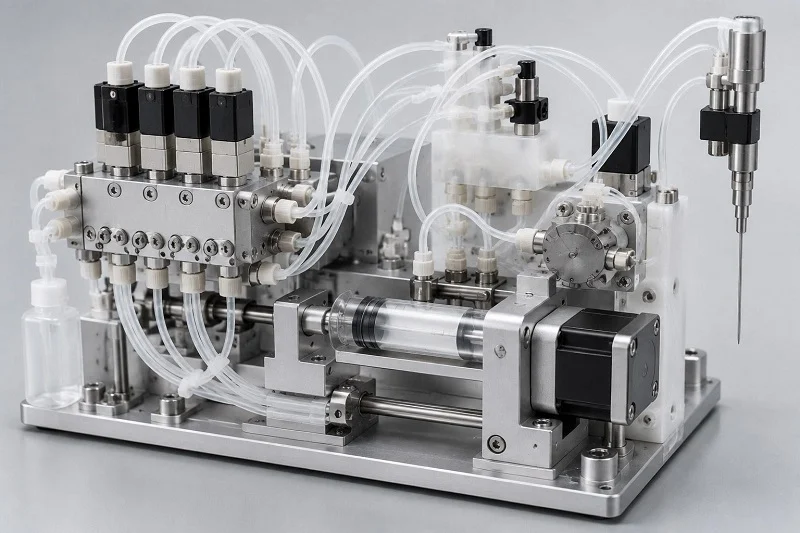
La realizzazione di un dispositivo medico affidabile parte da una verità fondamentale: l'intero sistema dipende dalla precisione dei suoi componenti per la gestione dei fluidi in vitro. Il successo non si ottiene scegliendo prima i materiali e poi pensando alla produzione. È necessario un processo integrato fin dall'inizio. Quindi, ecco la domanda: come si progettano componenti per la gestione dei fluidi in vitro che funzionino bene, siano facili da produrre e rimangano economicamente accessibili anche in grandi volumi? Questa guida illustra le scelte chiave per il vostro dispositivo diagnostico medico. Tratteremo la selezione del polimero più adatto alla vostra applicazione medica e l'ottimizzazione degli stampi per la produzione. Il vero segreto è coinvolgere il partner di produzione fin dalle prime fasi. Questa collaborazione previene costose riprogettazioni e ritardi.
Criteri di selezione dei materiali per Componenti per la gestione dei fluidi IVD
La scelta del materiale giusto per i componenti di un sistema di gestione dei fluidi per dispositivi diagnostici in vitro (IVD) implica la necessità di conciliare tre esigenze contemporaneamente. Il dispositivo medico richiede materiali trasparenti per i sistemi di rilevamento. Sono necessarie dimensioni stabili affinché i componenti si incastrino con precisione. Inoltre, sono necessari materiali resistenti agli agenti chimici aggressivi utilizzati nei test. Il polimero scelto influisce su tutte e tre queste esigenze. In ogni sistema medicale è inevitabile dover scendere a compromessi. Un materiale trasparente potrebbe deformarsi durante lo stampaggio. Un altro, pur essendo resistente agli agenti chimici, potrebbe bloccare troppa luce. Il segreto sta nel capire quali caratteristiche sono più importanti per l'applicazione specifica del dispositivo IVD. La funzione di ciascun componente determina quale caratteristica ha la priorità. Un errato equilibrio in questo senso comporterà la necessità di riprogettare il sistema in seguito.
Chiarezza ottica e stabilità dimensionale
Requisiti per il rilevamento ottico
Molti test IVD richiedono che la luce attraversi il componente. Cuvette e cartucce necessitano di finestre trasparenti per le misurazioni di assorbanza o fluorescenza. Il materiale deve consentire il passaggio di determinate lunghezze d'onda della luce senza alterare il segnale. Il PMMA è molto trasparente ma blocca parte della luce UV. I materiali COC e COP funzionano bene perché lasciano passare un'ampia gamma di luce. Anche il policarbonato è adatto, ma può ingiallire nel tempo. La scelta del materiale dipende da come il dispositivo medico IVD rileva i risultati. Questo è particolarmente importante per le cuvette utilizzate nei test di assorbanza in ambito clinico. Metodi di rilevamento diversi richiedono diversi livelli di trasparenza. Il polimero più adatto per le finestre influisce direttamente sulla sensibilità e sulla ripetibilità del test.
Anche lo spessore delle pareti gioca un ruolo importante. Le sezioni più spesse disperdono più luce e indeboliscono il segnale. Ciò compromette la sensibilità per campioni a bassa concentrazione. Per il rilevamento di piccoli volumi, è preferibile avere pareti sottili e uniformi. Tuttavia, le pareti sottili sono più difficili da riempire durante lo stampaggio. Questo compromesso richiede un parere tempestivo da parte del team di produzione. Un buon partner di produzione vi aiuterà a bilanciare le prestazioni ottiche con la facilità di stampaggio del componente.
Gestione delle tolleranze e della deformazione
La precisione è fondamentale negli strumenti IVD. Anche piccole perdite possono compromettere un intero test. Il tasso di restringimento del materiale determina la capacità di mantenere tolleranze ristrette. I polimeri semicristallini come il polipropilene si restringono più di quelli amorfi come il polistirene. Ciò influisce direttamente sulle dimensioni finali. Gli standard per i dispositivi medici richiedono un controllo accurato di questo aspetto.
La deformazione si verifica quando le diverse sezioni di un pezzo si raffreddano a velocità differenti. Uno spessore non uniforme delle pareti peggiora la deformazione. Gli angoli vivi aggravano il problema. Mantenere uno spessore uniforme delle pareti contribuisce a ridurre questi inconvenienti. Gli angoli di sformo facilitano l'estrazione dei pezzi dallo stampo. Senza di essi, i pezzi si piegano o si rompono. Un corretto posizionamento del punto di iniezione riduce anche le tensioni interne e mantiene i pezzi piatti. Le specifiche devono tenere conto del comportamento del materiale durante il raffreddamento. Il progetto dovrebbe includere tolleranze di ritiro per ogni tipo di materiale. Il progetto dovrebbe anche considerare l'espansione del polimero con il calore. Ogni applicazione di dispositivi medici richiede questo livello di attenzione.
Compatibilità chimica e biocompatibilità
Resistenza ai reagenti di analisi
I materiali di consumo per la diagnostica in vitro entrano in contatto quotidianamente con numerose sostanze chimiche. Tamponi, enzimi e detergenti scorrono attraverso i canali che trasportano i liquidi. Il materiale deve essere resistente alla degradazione. Gonfiore o screpolature compromettono i risultati. Anche il rilascio di sostanze contamina il campione. Questo è un aspetto importante per ogni componente del sistema.
Per le sostanze chimiche aggressive, i polimeri standard non sono sufficienti. È qui che entrano in gioco i polimeri ad alte prestazioni. Il PEEK resiste ad acidi e basi forti. Il PVDF resiste a solventi aggressivi. Questi materiali costano di più, ma offrono la resistenza chimica necessaria per alcuni test IVD. L'accuratezza del dispositivo medico dipende da questa scelta. Un altro tipo di materiale di consumo IVD potrebbe richiedere proprietà diverse. Valutare ogni componente separatamente in base alle sostanze con cui entra in contatto. Testare sempre la compatibilità del materiale con i reagenti specifici prima di finalizzare il progetto. Questo passaggio può far risparmiare tempo e costi considerevoli nelle fasi successive del progetto.
Riduzione al minimo del legame proteico e delle sostanze rilasciabili
Le proteine presenti nei campioni biologici aderiscono alle superfici. Questo fenomeno è noto come legame proteico e riduce la quantità di analita disponibile per il rilevamento. Inoltre, causa la contaminazione incrociata tra i test. È importante scegliere materiali con basse proprietà di legame. Il COC e il COP funzionano bene. Anche il polipropilene è abbastanza efficace. Alcuni materiali necessitano di trattamenti superficiali. Le cartucce devono soddisfare gli stessi standard per garantire risultati affidabili. Trattamenti al plasma o rivestimenti speciali possono ridurre notevolmente l'adesione delle proteine. L'energia superficiale gioca un ruolo fondamentale nell'interazione delle proteine con la plastica. L'obiettivo è mantenere i campioni intatti e garantire risultati coerenti in ogni analisi.
Le sostanze rilasciate rappresentano un'ulteriore preoccupazione durante lo sviluppo. Piccole molecole migrano dalla plastica al campione, interferendo con le reazioni chimiche del test. Le normative sui dispositivi medici richiedono test per la rilevazione di sostanze estraibili. Ogni componente medico deve soddisfare questi standard per garantire la conformità. Ciò è particolarmente importante per i dispositivi diagnostici in vitro (IVD) sottoposti a revisione normativa. Un terzo tipo di materiale di consumo per IVD complica ulteriormente il processo di selezione. Il team medico deve validare accuratamente le scelte dei materiali. Questa applicazione per dispositivi medici richiede particolare attenzione.
Polimeri comunemente utilizzati nei componenti per la gestione dei fluidi nei dispositivi diagnostici in vitro
I sistemi IVD reali utilizzano spesso alcune materie plastiche principali. Ognuna di esse presenta punti di forza e di debolezza specifici. La scelta influisce su tutto, dalla nitidezza ottica al costo di produzione. Analizziamo le opzioni più comuni e scopriamo i punti di forza di ciascuna.
Polipropilene (PP) e polistirene (PS)
Il polipropilene domina il settore della diagnostica in vitro per un'ottima ragione. Resiste alla maggior parte dei reagenti comuni, sopporta bene il calore dell'autoclavaggio e ha un costo molto contenuto. Molte cartucce diagnostiche utilizzano il PP come materiale principale perché si comporta sufficientemente bene con soluzioni tampone e detergenti delicati. Il materiale offre anche una discreta resistenza chimica per i test di routine. Tuttavia, il PP ha uno svantaggio: tende ad opacizzarsi o a diventare trasparente, bloccando il percorso della luce di rilevamento. Ecco perché è raro trovare il PP nelle cuvette o nelle finestre di rilevamento. La sua natura semicristallina comporta inoltre una maggiore contrazione durante il raffreddamento, il che rende più difficile mantenere tolleranze ristrette.
Il polistirene si comporta in modo opposto. È cristallino ed economico, il che lo rende perfetto per componenti ottici. Molte cuvette e piastre di prova sono realizzate in PS perché la luce lo attraversa facilmente. Il materiale si modella inoltre con un'eccellente stabilità dimensionale. Tuttavia, il PS si crepa sotto stress chimico. Solventi forti o reagenti aggressivi lo distruggono rapidamente. Pertanto, il PS è più adatto per test semplici con reazioni chimiche delicate. Molti dispositivi medici di consumo utilizzano il PS per i pozzetti dei campioni e le finestre di visualizzazione, dove la trasparenza è più importante della resistenza chimica.
PMMA, policarbonato (PC) e copolimeri di olefine cicliche (COC/COP)
Il PMMA offre un'ottima trasparenza e resistenza agli agenti atmosferici. Permette il passaggio della luce in tutto lo spettro visibile. Tuttavia, il PMMA assorbe acqua e può deformarsi in presenza di umidità. Si rompe anche facilmente, quindi le pareti sottili possono incrinarsi durante la manipolazione. Il policarbonato è robusto. Può sopportare un uso intensivo e resistere agli urti. Il PC sopporta anche temperature più elevate rispetto al PS o al PMMA. Tuttavia, il PC ingiallisce nel tempo se esposto alla luce UV, compromettendo le prestazioni ottiche nel rilevamento.
I copolimeri e i polimeri di olefine cicliche, spesso chiamati COC o COP, sono diventati i materiali preferiti per i componenti avanzati per la gestione dei fluidi nei dispositivi diagnostici in vitro (IVD). Questi materiali combinano un'eccellente trasparenza con una bassa adesione proteica e un ridotto rilascio di sostanze. Inoltre, resistono all'acqua molto meglio del PMMA. Molte cartucce diagnostiche utilizzano ora il COC per i piccoli canali e le finestre ottiche. Il materiale scorre bene durante lo stampaggio, il che contribuisce a realizzare dettagli precisi. Il COC ha un costo maggiore rispetto al PP o al PS, ma le sue prestazioni giustificano il prezzo per applicazioni gravose. I progettisti di dispositivi medici scelgono spesso il COC quando necessitano sia di precisione ottica che di stabilità chimica.
Polimeri ad alte prestazioni (PEEK, PVDF)
Alcuni test IVD utilizzano sostanze chimiche molto aggressive. Le plastiche comuni non resistono al contatto con acidi, basi forti o determinati solventi organici. È qui che entrano in gioco i polimeri ad alte prestazioni. Il PEEK resiste praticamente a qualsiasi sostanza chimica. Inoltre, mantiene le sue proprietà fisiche anche ad alte temperature. Questo rende il PEEK perfetto per raccordi, valvole e componenti di pompe che vengono ripetutamente a contatto con reagenti aggressivi. Lo svantaggio? Il PEEK costa molto di più delle plastiche comuni e richiede temperature di lavorazione più elevate durante la produzione.
Il PVDF offre una resistenza chimica simile, ma con proprietà diverse. Resiste molto bene agli alogeni e agli ossidanti forti. Molti sistemi di movimentazione dei fluidi utilizzano il PVDF per tubi e collettori che trasportano fluidi aggressivi. Il materiale presenta inoltre una bassa emissione di sostanze estraibili, aspetto importante per i test di sensibilità. Sia il PEEK che il PVDF offrono vantaggi concreti, ma richiedono un'attenta progettazione degli stampi e un rigoroso controllo del processo produttivo. Il costo per singolo pezzo è superiore, ma i vantaggi in termini di affidabilità spesso compensano il costo aggiuntivo, soprattutto per applicazioni mediche critiche.
Regole di progettazione per la produzione (DFM) per i componenti di gestione dei fluidi per dispositivi diagnostici in vitro
Regole di progettazione efficaci mantengono il progetto in movimento. Collegano ciò che si disegna su carta a ciò che effettivamente esce dallo stampo. Per i componenti per la gestione dei fluidi in vitro, queste regole sono ancora più importanti. I componenti trasportano piccolissimi volumi di liquido attraverso canali stretti. Un piccolo difetto nello spessore della parete o nel posizionamento del punto di iniezione si traduce in un test fallito. La progettazione di dispositivi medici richiede precisione in ogni fase. Gli enti regolatori esaminano attentamente il modo in cui viene controllato il processo di produzione. Vogliono la prova che i componenti mantengano la loro uniformità su milioni di unità. Analizziamo quindi le regole fondamentali della progettazione per la producibilità (DFM) che mantengono il progetto sulla giusta strada.
Ottimizzazione dello spessore delle pareti e degli angoli di tiraggio
Lo spessore delle pareti è un fattore determinante nello stampaggio a iniezione. Pareti uniformi consentono alla plastica di fluire in modo omogeneo attraverso la cavità e contribuiscono a un raffreddamento uniforme del pezzo. Quando una sezione si raffredda più velocemente di un'altra, il pezzo si deforma. Le pareti sottili si riempiono rapidamente ma si raffreddano troppo in fretta. Le pareti spesse richiedono più tempo e creano ritiri. Per le cartucce diagnostiche, lo spessore ideale delle pareti è compreso tra 1 mm e 2 mm, in quanto questo intervallo offre un buon equilibrio tra resistenza e stampabilità. Tuttavia, i canali microfluidici richiedono sezioni molto più sottili. Queste caratteristiche di precisione richiedono un'attenta analisi del flusso prima di procedere al taglio dell'acciaio.
Anche l'angolo di sformo è fondamentale. Permette al pezzo finito di staccarsi dallo stampo senza aderire. Senza un angolo di sformo sufficiente, le forze di espulsione graffiano o piegano il pezzo. L'angolo corretto dipende dalla finitura superficiale desiderata. Ecco un breve riferimento per i pezzi in polistirolo:
| Finitura di superficie | Angolo di sformo consigliato | Note |
| Lucido (lucido) | 1 ° - 2 ° | Previene i segni; coniuga estetica e funzionalità |
Per ottenere una finitura liscia bastano solo 1 o 2 gradi di sformo. Le superfici ruvide ne richiedono di più, spesso da 3 a 5 gradi per lato. Il progettista dello stampo dovrebbe confermare l'angolo durante la revisione del progetto. Un errore in questo caso può comportare costose rilavorazioni dello stampo in seguito.
Posizionamento strategico dei punti di saldatura e gestione della linea di saldatura
Il punto di iniezione è il punto in cui la plastica fusa entra nella cavità dello stampo. La sua posizione controlla il flusso del materiale e determina anche la formazione delle linee di saldatura. Queste linee si formano quando due fronti di flusso si incontrano e si fondono. Tali linee indeboliscono il componente e creano segni visibili sulla superficie. Nel caso di dispositivi diagnostici in vitro (IVD), le linee di saldatura in prossimità dei canali del fluido sono pericolose, in quanto possono incrinarsi sotto pressione e causare perdite.
Posiziona i punti di iniezione dove il percorso del flusso rimane semplice. Evita di posizionarli vicino a pareti sottili o angoli acuti. Un singolo punto di iniezione è ideale per i pezzi piccoli. I pezzi più grandi potrebbero richiederne più di uno, ma ognuno di essi aggiunge una linea di saldatura. Il tuo team dovrebbe mappare ogni linea di saldatura durante la fase di progettazione. Chiediti: questa linea si trova vicino a una superficie di tenuta? Attraversa una finestra di rilevamento? In caso affermativo, sposta il punto di iniezione o modifica il percorso del flusso.
Anche la posizione del punto di iniezione influisce sull'estetica. I segni visibili del punto di iniezione sulle superfici ottiche compromettono la nitidezza. Posizionate i punti di iniezione su superfici nascoste o aree non critiche. In questo modo, le finestre di rilevamento rimarranno pulite e i pezzi avranno un aspetto professionale. Ricordate che ogni modifica alla posizione del punto di iniezione altera la dinamica del flusso. Eseguite simulazioni del flusso di stampaggio in anticipo per individuare eventuali problemi prima di iniziare la produzione degli stampi.
Calcolo del ritiro del materiale e dell'accumulo delle tolleranze
Ogni polimero si contrae raffreddandosi. Il tasso di contrazione varia a seconda del materiale. Le plastiche semicristalline come il polipropilene si contraggono più di quelle amorfe come il COC. Le specifiche di progettazione devono includere i margini di contrazione per ciascun materiale. In caso contrario, il pezzo finito non corrisponderà al disegno.
L'accumulo delle tolleranze aggiunge un ulteriore livello di complessità. Ogni elemento del componente ha la propria tolleranza. Quando più elementi interagiscono, gli errori si sommano. Nel caso di giunzioni a pressione o a scatto, questo accumulo può compromettere l'assemblaggio. Il team di ingegneri dovrebbe calcolare lo scenario peggiore. I componenti si adatteranno ancora se ogni dimensione raggiunge il suo limite? In caso contrario, è necessario ridurre le tolleranze critiche o riprogettare la giunzione.
I materiali COC offrono un eccellente controllo dimensionale per le applicazioni microfluidiche. I dati di produzione reali dimostrano cosa è possibile realizzare:
| Parametro | Tolleranza raggiunta | Capacità di processo (Cpk) |
| Larghezza del canale microfluidico | 100 μm ± 5 μm | 1.67 |
| Profondità del canale | ±3 micron | Valore minimo superato: 1.33 |
Questi valori dimostrano che è possibile ottenere tolleranze ristrette. Tuttavia, ciò richiede un attento controllo del processo e strumenti validati. Un Cpk di 1.67 significa che il processo rimane ben entro i limiti. La maggior parte degli standard per dispositivi medici prevede un Cpk minimo di 1.33 per le caratteristiche critiche. Il vostro partner di produzione dovrebbe fornire i dati di capacità durante la validazione. Questo test dimostra che i vostri componenti soddisfano le specifiche in ogni occasione.
Da un punto di vista pratico, è bene partire da tolleranze realistiche. Non specificate ±5 μm per ogni dimensione. Solo le caratteristiche critiche necessitano di questo livello di controllo. Per tutto il resto, si possono utilizzare tolleranze standard. Questo approccio consente di contenere i costi dello stampo e di mantenere elevata la resa produttiva. La progettazione del componente dovrebbe riflettere questo equilibrio tra precisione e praticità.
La lezione più ampia si ricollega alla progettazione dei dispositivi medici. Gli enti regolatori richiedono prove che il processo di produzione rimanga sotto controllo. Le regole DFM (Design for Manufacturing) forniscono tali prove. Riducono la variabilità, prevengono i difetti e documentano il ragionamento alla base della progettazione. Seguendo queste regole, i componenti per la gestione dei fluidi dei dispositivi diagnostici in vitro (IVD) funzionano in modo affidabile. Le cartucce funzionano allo stesso modo il primo giorno e il millesimo giorno. Questa coerenza infonde fiducia sia nei medici che nei pazienti.
Ottimizzazione dei costi e partnership per la fluidica IVD
Il costo influenza ogni scelta nello sviluppo di un prodotto medicale. Si può avere il miglior progetto sulla carta, ma se ogni componente costa troppo, il progetto si blocca. Il risparmio intelligente inizia già in fase di progettazione. Aspettare l'inizio della produzione significa perdere le maggiori opportunità di risparmio.
Strategie per ridurre il costo dei componenti
Consolidamento dei componenti e semplificazione della progettazione
Ogni elemento presente sul vostro componente aumenta il costo dello stampo. Pensate ai sottosquadri. Ognuno di essi richiede un meccanismo ad azione laterale. Questi cursori o sollevatori aggiungono dai 1,000 ai 2,000 dollari o più al costo dello stampo. Inoltre, rallentano i tempi di ciclo e creano rischi di manutenzione.
La soluzione non ha costi in fase di progettazione. È possibile riprogettare la superficie di separazione, regolare gli angoli di sformo o sostituire i meccanismi di azionamento con anime passanti. Queste modifiche eliminano i sottosquadri senza compromettere la funzionalità.
Le modifiche apportate nell'ottica della producibilità possono ridurre i costi unitari dal 30 al 50%. Prima si apportano queste modifiche, maggiori saranno i risparmi. Una volta realizzato lo stampo, le modifiche diventano molto più costose.
Per le caratteristiche interne, i nuclei collassabili offrono un'alternativa. Formano la caratteristica a grandezza naturale durante lo stampaggio a iniezione, per poi ritirarsi verso l'interno per l'espulsione. Questo elimina le azioni laterali in molte applicazioni, riduce l'ingombro dello stampo, migliora la ripetibilità e accorcia i tempi di ciclo. L'industria medicale utilizza questo metodo per i materiali di consumo dove le tolleranze ristrette sono fondamentali.
Anche la forma del componente influisce sul consumo di materiale. Le forme più semplici si riempiono più velocemente e utilizzano meno resina. Ciò riduce direttamente il costo del materiale per singolo componente. Ogni grammo risparmiato si somma su milioni di dispositivi medici di consumo.
Il valore dell'outsourcing rispetto alla produzione interna
Molti team medici si interrogano sull'opportunità di sviluppare internamente la capacità produttiva o di collaborare con uno specialista. Ciascuna strada presenta dei compromessi.
La produzione interna offre un controllo diretto. Gestisci personalmente la pianificazione e il controllo qualità. Tuttavia, richiede ingenti investimenti di capitale. Sono necessari spazi per camere bianche, macchine per lo stampaggio e operatori qualificati. Per volumi di produzione bassi o medi, tale investimento è difficile da giustificare.
L'outsourcing trasferisce l'onere del capitale al partner. Paghi i componenti, non i macchinari. Il tuo team si concentra sulle attività principali, come la verifica della progettazione. Un buon partner vanta esperienza in progetti medicali simili. Ottimizza i tempi di ciclo e i tassi di rendimento. Si occupa inoltre della documentazione normativa richiesta dalla produzione di dispositivi medici.
Per le cartucce diagnostiche e i materiali di consumo prodotti in grandi volumi, l'outsourcing è spesso la soluzione migliore. Le economie di scala del partner riducono il costo unitario. Inoltre, il partner offre un supporto alla produzione: se una macchina si guasta, la produzione passa automaticamente a un'altra. In questo modo si evita il rischio di fermi macchina tipico di una linea di produzione interna.
L'importanza del coinvolgimento precoce dei partner di produzione
Progettazione per l'assemblaggio (DFA) e ingegneria del valore
Coinvolgere il partner di produzione fin dalle prime fasi cambia tutto. Invece di consegnargli un progetto definitivo, si collabora fin dall'inizio. È qui che l'analisi progettuale e l'ingegneria del valore generano risparmi concreti.
La progettazione per l'assemblaggio analizza come i componenti si incastrano tra loro. La cartuccia necessita di pezzi separati? È possibile combinare due componenti in uno solo? Ogni giunzione aggiunge tempo di assemblaggio e costi di ispezione. Ridurre questi passaggi riduce la manodopera e il tasso di difettosità.
L'ingegneria del valore esamina il rapporto tra funzione e costo. Il partner si chiede: questa caratteristica è utile? Possiamo ottenere lo stesso risultato con una geometria più semplice? Una piccola modifica a un canale potrebbe ridurre il tempo di ciclo senza compromettere le prestazioni.
Le vostre specifiche definiscono le dimensioni critiche, che richiedono un controllo rigoroso. Per tutto il resto, si possono utilizzare tolleranze standard. Un partner che comprende la progettazione del vostro dispositivo medico vi aiuterà a distinguere gli elementi indispensabili da quelli desiderabili.
L'approccio olistico considera il sistema nella sua interezza. Invece di ottimizzare ogni singolo componente, si ottimizza l'intero assemblaggio. Ciò potrebbe significare regolare la posizione di una valvola per accorciare il percorso del tubo, oppure modificare il design di un connettore per velocizzarne l'installazione. Piccoli cambiamenti si traducono in grandi risparmi. Ogni team che si occupa di dispositivi medici dovrebbe adottare questo approccio per il prossimo progetto.
Un coinvolgimento precoce è utile anche per la selezione dei materiali in termini di costi. Un partner che stampa diversi tipi di componenti medicali sa quali resine hanno una buona fluidità e quali allungano i tempi di ciclo. Può suggerire alternative che soddisfino le vostre esigenze a un prezzo inferiore. È difficile trovare una guida di questo tipo quando si lavora da soli. I risparmi derivanti da un coinvolgimento precoce vanno oltre la semplice realizzazione degli stampi. Influiscono sulla resa produttiva, sui tempi di assemblaggio e sui rischi normativi per ogni dispositivo prodotto.
Capacità di NOBLE nella produzione di componenti per la gestione dei fluidi in vitro

Collaborare con NOBLE per i componenti di gestione dei fluidi per dispositivi diagnostici in vitro significa avere un partner che ha una visione d'insieme. Entriamo a far parte del vostro team fin dal primo incontro di progettazione. Individuiamo i problemi prima che si trasformino in costose riparazioni. Questo approccio vi fa risparmiare tempo e riduce lo stress durante lo sviluppo del vostro dispositivo medico.
Competenza nella lavorazione di precisione e nello stampaggio a iniezione
Dal prototipo alla produzione su larga scala
Ogni buon prodotto inizia con un prototipo. NOBLE utilizza la lavorazione CNC per creare componenti precisi per i vostri test iniziali. Questi componenti lavorati vi permettono di verificare il vostro progetto prima di investire nella produzione in serie. Potete eseguire veri e propri test. Potete verificare come i componenti si adattano e funzionano. Le modifiche in questa fase costano molto meno rispetto a quelle apportate dopo l'avvio della produzione in serie.
Una volta pronto il progetto, passiamo allo stampaggio a iniezione. I nostri ingegneri perfezionano ogni dettaglio del processo, analizzando il posizionamento dei punti di iniezione, i canali di raffreddamento e i tempi di ciclo. Il risultato sono componenti stabili che soddisfano sempre le vostre specifiche. Questa affidabilità è fondamentale per dispositivi medicali come cartucce e cuvette.
Per le grandi produzioni, NOBLE utilizza utensili multicavità. Questi producono migliaia di pezzi all'ora. Ogni cavità rimane identica e ogni pezzo è perfettamente compatibile con il successivo. Monitoriamo costantemente le condizioni di lavorazione per individuare eventuali variazioni prima che compromettano la qualità. Questo controllo è fondamentale per le applicazioni medicali, dove la coerenza è cruciale. Questo livello di precisione è esattamente ciò che si aspettano i progettisti di dispositivi medici.
Offriamo anche stampi di transizione per piccole produzioni. Magari avete bisogno di componenti per studi clinici. Gli stampi di transizione forniscono componenti di qualità industriale senza la necessità di un investimento completo in attrezzature. Questo vi permette di rispettare le tempistiche previste.
Sistemi di gestione della qualità certificati
Conformità alle norme ISO 9001:2015 e ISO 13485:2016
La qualità è alla base della produzione di dispositivi medici. NOBLE opera secondo due sistemi di certificazione. La norma ISO 9001:2015 disciplina i nostri processi generali, mentre la ISO 13485:2016 specifica le regole per la fabbricazione di dispositivi medici.
Queste certificazioni garantiscono che i vostri componenti vengano prodotti all'interno di un sistema controllato. Ogni fase è descritta in una procedura scritta. Ogni lavoratore segue istruzioni precise. Ogni problema viene analizzato. Questa disciplina mantiene la produzione costante.
La validazione è una parte fondamentale del nostro sistema. Validiamo ogni strumento e ogni processo prima della produzione. La validazione del processo include le fasi IQ, OQ e PQ. Queste fasi dimostrano che il processo è in grado di produrre componenti che soddisfano le specifiche in ogni occasione.
Le verifiche interne controllano regolarmente i nostri sistemi. Ogni anno, revisori esterni ci sottopongono a una revisione. Questa supervisione garantisce che non ci discostiamo mai dagli standard medici.
Per il vostro dispositivo medico, questo significa qualità documentata. Le verifiche diventano più semplici. Le vostre documentazioni risultano più solide.
Servizi integrati dalla progettazione alla realizzazione montaggio
NOBLE fa molto più che stampare componenti. Aiutiamo a progettarli, a realizzarli e ad assemblarli. Questo approccio integrato riduce i passaggi di consegne e migliora la comunicazione.
I nostri ingegneri progettisti collaborano con il vostro team sulla forma dei componenti. Suggeriamo modifiche che migliorano lo stampaggio senza comprometterne la funzionalità. Studiamo i flussi di materiale per evitare punti deboli nelle aree critiche. Regoliamo lo spessore delle pareti per un raffreddamento uniforme.
Una volta che i pezzi escono dalla pressa, offriamo ulteriori passaggi. La saldatura a ultrasuoni unisce i componenti in assemblaggi. La marcatura laser aggiunge etichette. La pulizia e l'imballaggio preparano i pezzi per la spedizione.
La nostra linea di assemblaggio in camera bianca soddisfa i requisiti per i dispositivi medici. Gli operatori seguono procedure di lavoro dettagliate. Ogni assemblaggio viene controllato prima di lasciare la linea.
I servizi di test confermano il corretto funzionamento del dispositivo. Eseguiamo test di tenuta sui percorsi dei fluidi. Misuriamo la trasparenza ottica delle finestre di rilevamento. Tutti i dati vengono registrati e condivisi.
Questa capacità di offrire un servizio completo significa che un unico partner si occupa dell'intera produzione. Avrete meno fornitori da gestire, catene di approvvigionamento più brevi e un maggiore controllo su qualità e tempistiche.
Dal primo prototipo al milionesimo componente, NOBLE garantisce risultati. Investiamo negli strumenti e nelle persone per realizzare componenti medicali di cui ti puoi fidare. Le prestazioni del tuo prodotto dipendono da ogni dettaglio. Noi ci assicuriamo che questi dettagli siano perfetti.
La realizzazione di componenti per la gestione dei fluidi IVD funziona al meglio quando i team collaborano fin dal primo giorno. È fondamentale conoscere prima di tutto i materiali. Bisogna essere consapevoli delle proprie esigenze ottiche, dell'esposizione chimica e delle tolleranze richieste. Coinvolgete il vostro partner di produzione fin dalle prime fasi. La sua competenza in materia di stampi eviterà costose sorprese. Il suo controllo di processo garantirà la stabilità di ogni dispositivo medico. Questo lavoro di squadra riduce le riprogettazioni e accelera i tempi di consegna. Ogni dispositivo medico di consumo trae vantaggio da questo approccio. Il vostro team medico si sentirà più sicuro quando la produzione corrisponderà al progetto. Il vostro dispositivo medico raggiungerà i pazienti più rapidamente. Evitate flussi di lavoro isolati. Scegliete un partner che vi supporti nella prototipazione, nello stampaggio e nell'assemblaggio finale. Informatevi sui loro protocolli di validazione e sulle loro capacità di test. Il partner giusto trasforma i problemi dei componenti in prodotti affidabili. Il vostro prossimo progetto merita questo percorso integrato, dal concetto alla cartuccia finita.
Domande frequenti sui componenti per la gestione dei fluidi nei dispositivi diagnostici in vitro (IVD).
Quale polimero offre la migliore trasparenza ottica per le finestre di rilevamento?
I copolimeri di olefine cicliche (COC/COP) permettono il passaggio della luce attraverso un'ampia gamma di lunghezze d'onda. Inoltre, assorbono meno acqua rispetto al PMMA. Per la maggior parte dei sistemi di diagnostica medica, il COC offre il miglior compromesso tra trasparenza e stabilità. Anche il policarbonato è un materiale valido, ma con il tempo potrebbe ingiallire negli strumenti medicali.
Come posso impedire alle proteine di aderire ai miei canali?
Scegliete materiali resistenti all'adesione. COC e COP offrono buone prestazioni in questo senso. Il polipropilene funziona abbastanza bene per molti test medici. Anche i trattamenti superficiali come il rivestimento al plasma possono ridurre l'adesione proteica. Testate sempre i vostri reagenti specifici con il materiale scelto prima di finalizzare il progetto del vostro dispositivo medico.
Quale spessore di parete devo utilizzare per la mia cartuccia?
Quando possibile, cercate di ottenere uno spessore compreso tra 1 e 2 mm. Questo intervallo offre un buon equilibrio tra resistenza e facilità di stampaggio. I canali microfluidici richiedono sezioni più sottili, spesso inferiori a 0.5 mm. Queste caratteristiche di precisione richiedono un'attenta analisi del flusso prima di procedere al taglio dello stampo. Il vostro partner di produzione dovrebbe eseguire delle simulazioni in anticipo per individuare eventuali problemi di riempimento.
Quando dovrei coinvolgere il mio partner di produzione nel progetto?
Coinvolgeteli fin dalla fase di progettazione, non dopo. Una collaborazione tempestiva previene costose rilavorazioni degli stampi. Un partner che conosce i requisiti dei dispositivi medici può suggerire modifiche ai materiali e aggiustamenti geometrici che consentono di risparmiare. Aspettare fino all'inizio della produzione degli stampi significa perdere le maggiori opportunità di risparmio per il vostro dispositivo medico.
In che modo le linee di saldatura influiscono sulle prestazioni del mio componente?
Le linee di saldatura si formano nel punto di incontro di due fronti di flusso. Indeboliscono il componente e lasciano segni visibili. In prossimità dei canali del fluido, creano un rischio di perdite. Il progettista dello stampo dovrebbe mappare ogni linea di saldatura durante la revisione del progetto. Spostare i punti di iniezione o regolare i modelli di flusso se le linee di saldatura attraversano superfici di tenuta critiche nella cartuccia medicale.
Quali tolleranze posso realisticamente accettare per le caratteristiche microfluidiche?
È possibile ottenere canali con larghezze di circa 100 micron e una tolleranza di ±5 micron. Con un controllo accurato, si può raggiungere un Cpk (coefficiente di ripartizione) di 1.67. La maggior parte degli standard per dispositivi medici prevede un Cpk minimo di 1.33 per le caratteristiche critiche. Specificare tolleranze ristrette solo laddove la funzionalità lo richieda per la propria applicazione medica.
Come posso scegliere tra COC e policarbonato?
Il COC offre una maggiore trasparenza, un minore legame con le proteine e un minor rilascio di sostanze. Il policarbonato offre una maggiore resistenza agli urti e al calore. Per le cartucce medicali con rilevamento ottico, il COC è generalmente la scelta migliore. Per i componenti soggetti a manipolazioni brusche, il policarbonato potrebbe essere più indicato. Valutate attentamente le esigenze specifiche della vostra applicazione.
Quali certificazioni dovrebbe possedere il mio partner di produzione?
Cercate le certificazioni ISO 9001:2015 e ISO 13485:2016. Queste garantiscono processi controllati e una documentazione adeguata. Informatevi sui protocolli di validazione. La validazione del processo con le fasi IQ, OQ e PQ dimostra la capacità dell'azienda di produrre componenti che soddisfano costantemente le specifiche. Questa documentazione rafforza le vostre richieste di autorizzazione.







