
Il richiamo di un dispositivo medico. Questo è l'incubo di ogni ingegnere. La causa è stata un componente ottico difettoso. Il materiale non ha resistito a ripetuti cicli di sterilizzazione. I pazienti hanno riportato complicazioni. L'azienda ha dovuto affrontare cause legali e multe da parte degli enti regolatori.
Questa situazione si verifica troppo spesso nel settore. Gli ingegneri devono bilanciare molteplici esigenze diverse. La chiarezza ottica deve essere compatibile con la biocompatibilità. La resistenza alla sterilizzazione è fondamentale. Gli ostacoli normativi sono notevoli a ogni passo. Ogni scelta di materiale è di primaria importanza.
Questa guida fornisce un piano chiaro per il successo. Gli ingegneri ricevono indicazioni pratiche per la scelta dei materiali. La struttura conduce a un metodo immediatamente applicabile. Ogni sezione copre le esigenze chiave per i componenti ottici medicali. Il confronto tra i materiali richiede un'attenta analisi dei dati. I processi di produzione necessitano di grande attenzione. La realizzazione di dispositivi medicali richiede un'ingegneria di precisione. Le diverse applicazioni richiedono soluzioni personalizzate. Questo piano riduce il rischio del progetto e accelera i tempi di sviluppo.
Requisiti fondamentali per i componenti ottici medicali
Ogni componente ottico medicale deve soddisfare tre requisiti fondamentali: chiarezza ottica, resistenza meccanica e biocompatibilità. Spesso, questi requisiti sono in conflitto tra loro. Un materiale che lascia passare la luce in modo ottimale potrebbe diventare fragile sotto sforzo. Un altro materiale, pur essendo resistente, potrebbe ingiallire dopo numerosi cicli di pulizia. Gli ingegneri devono valutare questi compromessi fin dall'inizio.
Criteri di prestazione ottica
Trasmissione, indice di rifrazione e dispersione
La trasmissione della luce determina quanta luce raggiunge il tessuto bersaglio. Un'elevata trasmissione è importante per gli endoscopi e i laser chirurgici, dove ogni fotone conta. L'indice di rifrazione controlla come la luce si piega quando entra nella lente. La dispersione influisce sulla fedeltà dei colori nello spettro visibile. Nella diagnostica per immagini, anche piccoli errori di dispersione possono rendere difficile distinguere tra tessuto sano e tessuto malato.
L'applicazione definisce i requisiti. Una finestra di erogazione laser necessita di un indice di rifrazione perfettamente corrispondente per evitare la distorsione del fascio. Una lente di imaging per un cistoscopio deve avere un'elevata trasmissione su tutto lo spettro visibile. Gli ingegneri dovrebbero definire questi requisiti ottici fin dalle prime fasi, poiché limitano direttamente i materiali utilizzabili.
Qualità della superficie e standard di resistenza ai graffi
La qualità superficiale si riferisce alle minuscole imperfezioni presenti su un componente ottico. I graffi sono difetti allungati, mentre le piccole cavità sono fori o fossette. La specifica graffi-cavità, espressa con due numeri come 60-40, definisce i limiti consentiti per entrambi. Standard più rigorosi si traducono in superfici più lisce, ma anche in costi di produzione più elevati.
Nel settore dei componenti ottici medicali, la qualità della superficie influisce direttamente sulla sicurezza del paziente. Un graffio sulla lente di un artroscopio disperde la luce e peggiora l'immagine. Un'incisione sulla finestra di un laser chirurgico può creare punti caldi che danneggiano i tessuti. Questi difetti diventano anche luoghi di accumulo di batteri, rendendo più difficile la pulizia. La scelta di valori realistici di resistenza a graffi e incisioni evita la sovraingegnerizzazione, garantendo al contempo la sicurezza delle prestazioni cliniche.
Durata meccanica e ambientale
Durezza, tenacità e stabilità dimensionale
La durezza resiste ai graffi e all'usura. La tenacità assorbe gli urti senza incrinarsi. La stabilità dimensionale mantiene costante la forma del pezzo al variare della temperatura. Queste tre proprietà raramente coincidono perfettamente. Il vetro offre un'elevata durezza ma una scarsa tenacità. I polimeri si piegano senza rompersi ma si graffiano facilmente.
Pensiamo a una lampada guida per polimerizzazione dentale. È soggetta a frequenti manipolazioni, cadute e al calore della sorgente LED. Il materiale deve mantenere con precisione il proprio asse ottico, resistendo all'usura quotidiana. Gli ingegneri devono adattare le prestazioni meccaniche alle condizioni reali, non solo alle condizioni ideali di laboratorio.
Resistenza chimica e all'umidità
Gli ambienti medici espongono i componenti ottici a sostanze chimiche aggressive. Detergenti, disinfettanti e fluidi corporei attaccano le superfici dei materiali. L'assorbimento di umidità può far gonfiare una lente in polimero e modificarne la lunghezza focale. L'attacco chimico può opacizzare una finestra di vetro e ridurne la trasmissione.
I test devono riprodurre fedelmente l'intera esposizione chimica a cui un dispositivo sarà sottoposto. I cicli in autoclave combinano calore, pressione e vapore. Le salviette chimiche rilasciano solventi che potrebbero ammorbidire la superficie di un polimero. Ogni tipo di esposizione mostra diverse modalità di guasto dei componenti, pertanto il piano di test deve corrispondere all'effettivo utilizzo clinico.
Biocompatibilità e compatibilità con la sterilizzazione
Norma ISO 10993 e test di citotossicità
La biocompatibilità conferma che un materiale non danneggia i tessuti viventi. La serie di norme ISO 10993 fornisce il quadro di riferimento per i test. I test di citotossicità verificano se le sostanze chimiche rilasciate dal materiale sono in grado di uccidere le cellule. Altri test verificano la presenza di irritazione, sensibilizzazione e tossicità sistemica.
Questi standard rappresentano il punto di partenza per l'approvazione normativa. Superare la norma ISO 10993 non garantisce l'approvazione, ma non superarla garantisce il rifiuto. Gli ingegneri dovrebbero richiedere i dati di biocompatibilità ai fornitori di materiali già nelle prime fasi del processo di selezione. Attendere fino alla fase di prototipo comporta ritardi costosi.
Risposta dei materiali ai metodi di sterilizzazione
La compatibilità con i processi di sterilizzazione determina la resistenza di un materiale a ripetuti cicli di pulizia. L'autoclavatura utilizza vapore ad alta temperatura. Il gas di ossido di etilene (EtO) penetra negli imballaggi ma lascia residui tossici. Le radiazioni gamma possono rendere fragili alcuni polimeri nel tempo. Ciascun metodo sollecita i materiali in modo diverso.
Un materiale potrebbe superare i primi test di biocompatibilità ma degradarsi dopo ripetuti cicli di sterilizzazione. La scelta dei materiali per uso medicale deve tenere conto dell'intero ciclo di vita del dispositivo. I test dovrebbero replicare l'intero numero di cicli di sterilizzazione a cui il prodotto sarà sottoposto. Questa fase di validazione tutela la sicurezza del paziente ed evita costosi richiami di prodotti.
La scelta tra prestazioni ottiche, resistenza meccanica e compatibilità con la sterilizzazione rappresenta la sfida principale nella selezione dei materiali. Ciascun requisito restringe la lista dei materiali possibili. La sezione successiva confronta le principali categorie di materiali in base a queste esigenze.
Selezione dei materiali per componenti ottici medicali
Scegliere il materiale giusto per i componenti ottici medicali è come risolvere un puzzle con tre pezzi mobili. Servono contemporaneamente chiarezza ottica, resistenza meccanica e biocompatibilità. Nessun singolo materiale eccelle in tutte queste categorie. Il vetro offre un'ottica superba ma aggiunge peso. I polimeri offrono libertà di progettazione ma si graffiano facilmente. Lo zaffiro resiste a quasi tutto ma costa di più. Il segreto sta nell'abbinare le proprietà del materiale alla specifica applicazione senza pagare un prezzo eccessivo per prestazioni non necessarie.
Vetro: il punto di riferimento per l'ottica di precisione
Il vetro rimane il punto di riferimento quando le prestazioni ottiche sono fondamentali. La sua stabilità dimensionale alle variazioni di temperatura lo rende ideale per le lenti asferiche di precisione utilizzate nei microscopi chirurgici e nei sistemi di diagnostica per immagini. La silice fusa si distingue per la sua eccezionale stabilità termica e lavorabilità. Mantiene tolleranze ristrette durante i processi di molatura e lucidatura, il che significa che la geometria della lente rimane precisa anche dopo numerose fasi di produzione. Il vetro borosilicato offre vantaggi simili con una maggiore resistenza all'attacco chimico dei detergenti.
Vantaggi della silice fusa e del vetro borosilicato
La silice fusa trasmette la luce in un ampio spettro, dall'ultravioletto all'infrarosso. Questa vasta gamma la rende preziosa per i sistemi di erogazione laser e gli strumenti di imaging a fluorescenza. Il vetro borosilicato costa meno della silice fusa pur offrendo un'eccellente trasparenza ottica. Entrambi i materiali resistono all'assorbimento di umidità, quindi il loro indice di rifrazione rimane stabile in ambienti clinici umidi. Per le applicazioni in cui la qualità dell'immagine non può essere compromessa, il vetro offre prestazioni prevedibili e ripetibili.
Compromessi tra peso, fragilità e costi
Il vetro, tuttavia, presenta degli svantaggi concreti. Pesa più dei polimeri, un fattore importante per dispositivi portatili come otoscopi o strumenti diagnostici portatili. Inoltre, il vetro si frattura in caso di impatto. Una lente di un endoscopio che cade si frantuma, causando il malfunzionamento del dispositivo nel bel mezzo di una procedura. La produzione di ottiche in vetro richiede processi di molatura, lucidatura e rivestimento che ne aumentano il costo per singolo pezzo. Per applicazioni a basso volume e alta precisione, il vetro è una scelta sensata. Per dispositivi monouso o ad alto volume, invece, il costo diventa difficile da giustificare.
Polimeri: trovare un equilibrio tra costi e flessibilità di progettazione
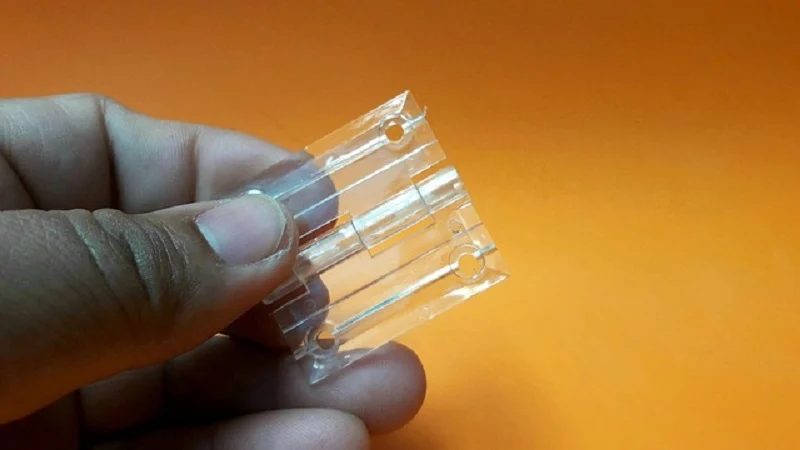
I polimeri aprono a possibilità di design ineguagliabili dal vetro. Lo stampaggio a iniezione consente di creare geometrie complesse con elementi di montaggio integrati, riducendo le fasi di assemblaggio. Questa scelta di materiali è ideale per dispositivi che richiedono leggerezza e prestazioni ottiche moderate. Il compromesso risiede nella durezza superficiale e nei limiti termici.
PMMA, policarbonato e polimeri cicloolefinici
Il PMMA, noto anche come acrilico, offre una trasparenza notevole per un polimero. Per il PMMA non rivestito, con uno spessore standard di 3 mm, la trasmissione della luce visibile è pari al 92%. Questo valore si avvicina alle prestazioni del vetro, ma con un peso nettamente inferiore. Il policarbonato offre una maggiore resistenza agli urti, ma una minore trasmissione della luce e una maggiore dispersione del colore. I polimeri ciclo-olefinici rappresentano un buon compromesso tra trasparenza e resistenza all'umidità, il che li rende particolarmente adatti per i sensori ottici microfluidici.
Compromessi tra resistenza ai graffi e limiti termici
I polimeri si graffiano più facilmente del vetro. La superficie di una lente in PMMA può mostrare segni di usura dopo ripetute pulizie con salviette abrasive. Anche i limiti termici limitano l'utilizzo dei polimeri. La maggior parte dei polimeri si ammorbidisce a temperature ben inferiori a quelle utilizzate nella sterilizzazione in autoclave. Ciò crea un conflitto diretto con la compatibilità di sterilizzazione. Se il dispositivo necessita di cicli ripetuti di sterilizzazione in autoclave, potrebbe essere necessario passare al vetro o accettare una durata del prodotto inferiore. Per i dispositivi monouso sterilizzati con ossido di etilene, i polimeri sono adatti.
Materiali avanzati: zaffiro e ceramica
Quando i materiali standard non sono sufficienti, entrano in gioco i materiali avanzati. Lo zaffiro offre una durezza estrema che protegge l'integrità superficiale in ambienti difficili. La ceramica offre vantaggi simili per applicazioni specifiche come finestre di taglio chirurgiche o sensori impiantabili.
Durezza eccezionale per applicazioni soggette a forte usura.
Lo zaffiro è secondo solo al diamante in termini di durezza (Mohs 9), il che lo rende estremamente resistente ai graffi e all'abrasione. Questo vantaggio in termini di durabilità rispetto al vetro è fondamentale per le applicazioni ottiche medicali, dove è necessario preservare l'integrità della superficie.
| Materiale | Mohs Durezza | Implicazioni per l'ottica medica |
| Zaffiro | 9 | Praticamente impossibile da graffiare con sabbia, detriti o manipolazione impropria. |
| Vetro | ≤ 7 | Più soggetto a graffi e danni superficiali |
Questa durezza si traduce direttamente in una maggiore durata del dispositivo. Una finestra in zaffiro in una lampada fotopolimerizzatrice dentale resiste per anni al contatto con strumenti e denti. La stessa finestra in vetro presenterebbe graffi visibili nel giro di pochi mesi.
Quando preferire lo zaffiro al vetro o al polimero
Lo zaffiro è la scelta ideale quando un danno superficiale causa un malfunzionamento. Si pensi, ad esempio, alla lente di un artroscopio che sfrega contro l'osso durante un intervento chirurgico. Un graffio su quella lente disperde la luce e degrada l'immagine. Lo zaffiro previene completamente questo tipo di guasto. Il costo aggiuntivo è considerevole, ma per gli strumenti chirurgici di alto valore, che devono resistere a centinaia di interventi, lo zaffiro si ripaga da solo. Per i dispositivi monouso o per le applicazioni con un rischio di usura minimo, il vetro o i polimeri rimangono la scelta più saggia.
Il processo di selezione dei materiali si basa in definitiva sulla comprensione delle condizioni reali di utilizzo del dispositivo. Un produttore come NOBLE, con esperienza nel settore del vetro, dei polimeri e dei materiali avanzati, può aiutarvi a valutare questi compromessi fin dalle prime fasi. Il loro team di ingegneri lavora quotidianamente con materiali di grado medicale e comprende come i metodi di sterilizzazione influenzino la funzionalità a lungo termine. Collaborare con esperti che conoscono sia le proprietà dei materiali che i processi produttivi riduce il rischio di costose riprogettazioni future.
Processi di produzione per componenti ottici medicali
Se non si riesce a realizzare il componente correttamente, la scelta del materiale migliore non ha importanza. I processi di produzione trasformano il progetto in un prodotto reale. Ogni processo ha punti di forza e limiti per materiali diversi. Il processo scelto influisce su costi, qualità e tempi di immissione sul mercato.
Precisione Rettifica CNCLucidatura e tornitura a diamante
Vetro e ceramica necessitano di lavorazioni speciali per raggiungere la qualità ottica. Non possono essere tagliati come il metallo. Il processo inizia con la molatura per dare forma al pezzo. Successivamente, la lucidatura leviga la superficie fino a raggiungere gli standard ottici. La tornitura a diamante offre una soluzione alternativa per alcuni materiali.
Raggiungere tolleranze ristrette e finiture superficiali di alta qualità.
La rettifica di precisione consente un controllo rigoroso sulle dimensioni dei pezzi. La tabella seguente mostra i risultati attesi.
| Parametro di tolleranza | Intervallo di precisione tipico | Gamma di ultra-precisione |
| Diametro | ±2–5 micron | ±0.5 micron |
| Spessore | ±5–10 micron | ±1–2 micron |
| Raggio di curvatura | 0.1–0.5% del valore nominale | Più stretto per l'uso interferometrico |
| Forma asferica (PV) | 0.5–2 micron (stampato) | 0.1–0.5 micron (rettificata) |
| Centratura/Allineamento | 1–5 minuti d'arco | <30 secondi d'arco |
Questi valori sono fondamentali per la produzione di dispositivi medicali. Una lente che non rientra nelle specifiche anche di pochi micron può sfocare un'immagine o deviare un raggio laser. Con le macchine per la rettifica e la lucidatura Strasbaugh, è possibile mantenere tolleranze di ±0.002 pollici per pezzi fino a 36 pollici di larghezza.
La tornitura a diamante porta la qualità della superficie a livelli ancora più elevati.
La rugosità superficiale ottenibile è generalmente compresa tra Ra < 5 e 10 nm. Questa dipende da diversi fattori: la lavorabilità del materiale, il raggio e l'usura dell'utensile, la velocità di avanzamento e la profondità di taglio, nonché le dinamiche della macchina e il controllo ambientale.
È sufficientemente liscio per la maggior parte delle applicazioni ottiche in ambito medico.
Il ruolo della metrologia nella garanzia della qualità
Non ci si può fidare di ciò che non si può misurare. Gli strumenti di metrologia verificano che il componente rispetti le specifiche. Gli interferometri controllano la forma della superficie. I profilometri misurano la rugosità. Le macchine di misura a coordinate (CMM) confermano le dimensioni. Questo controllo è fondamentale per i dispositivi medici. Gli enti regolatori richiedono la prova che il processo e i materiali scelti forniscano risultati coerenti.
Stampaggio a iniezione per l'ottica polimerica
I polimeri consentono una produzione ad alto volume a un costo unitario inferiore. Lo stampaggio a iniezione è il processo principale per i componenti ottici in plastica. Tuttavia, è necessario progettare il componente tenendo conto dello stampaggio.
Progettazione per la modellabilità: cancelli, muri e angoli di tiraggio
La progettazione dello stampo e la scelta del materiale determinano la riuscita del pezzo. Il posizionamento del punto di iniezione controlla il flusso della plastica nella cavità. Se il punto di iniezione è posizionato in modo errato, si formeranno linee di saldatura che disperdono la luce. Lo spessore delle pareti deve rimanere uniforme. Le sezioni spesse si raffreddano più lentamente e causano ritiri. Gli angoli di sformo consentono al pezzo di uscire dallo stampo senza aderire.
Per i componenti ottici, questi dettagli contano ancora di più. Una minuscola linea di flusso diventa un difetto visibile sulla superficie di una lente. Gli ingegneri che conoscono sia i materiali che i processi di produzione possono progettare componenti che si stampino bene fin dal primo tentativo.
Bilanciare i costi degli utensili con il volume di produzione
Il costo degli stampi è un fattore decisionale importante. La tabella seguente confronta le opzioni in alluminio e in acciaio.
| Metrica dei costi | Utensili in alluminio | Utensili in acciaio |
| Fascia di costo iniziale degli utensili | $ 2,000 - $ 100,000 | $ 10,000 - $ 100,000 + |
| Costo tipico per stampi a basso e medio volume | $ 2,000 - $ 10,000 | Non specificato (superiore all'alluminio) |
| Costo per pezzo a basso volume | Inferiori, poiché i costi di attrezzaggio sono ripartiti su un numero inferiore di componenti. | I costi più elevati degli utensili dominano |
| Costo per pezzo ad alto volume | Aumenti dovuti all'usura degli utensili | Molto basso, ammortizzato su grandi quantità |
| Durata di vita dello stampo (numero di colpi) | 10,000 – 100,000 (a seconda della lega) | 200,000 – 1,000,000+ (a seconda del livello di istruzione) |
Gli stampi in alluminio sono adatti per produzioni a basso volume e prototipazione. Gli stampi in acciaio hanno un costo iniziale maggiore, ma durano molto più a lungo. Per la produzione ad alto volume, l'acciaio di solito si rivela la scelta più conveniente. La decisione dipende dal volume di produzione previsto e dalla durata del prodotto.
Lavorazione CNC and Stampa 3D per la prototipazione
Prima di acquistare attrezzature costose, è necessario testare il progetto. La lavorazione CNC e la stampa 3D consentono di apportare modifiche rapidamente.
Iterazione rapida per la validazione del progetto
La lavorazione CNC taglia i pezzi da materiale solido. Funziona sia con i metalli che con le materie plastiche. Permette di ottenere prototipi che corrispondono alle proprietà del materiale finale. La stampa 3D costruisce i pezzi strato per strato. È in grado di gestire forme complesse che la lavorazione meccanica non può realizzare. Entrambi i metodi consentono di testare forma, dimensioni e funzionalità prima della produzione.
Nella produzione di dispositivi medici, la rapidità di modifica è fondamentale. Ad esempio, durante i test potrebbe emergere un problema ottico. Con le macchine a controllo numerico (CNC) o la stampa 3D, è possibile modificare il progetto e ottenere un nuovo componente in pochi giorni. Questa velocità consente di risparmiare mesi di tempo di sviluppo.
Passaggio dal prototipo alla produzione
Il passaggio dal prototipo alla produzione è il punto in cui molti progetti falliscono. Un componente che funziona perfettamente come stampa 3D potrebbe non essere stampabile con lo stesso materiale. Un prototipo realizzato con macchine a controllo numerico (CNC) potrebbe richiedere una finitura superficiale diversa rispetto a un componente stampato. Gli ingegneri devono pianificare la produzione fin dall'inizio.
NOBLE offre capacità produttive complete per tutti questi processi. Il loro team si occupa di rettifica e lucidatura di precisione per ottiche in vetro. Eseguono stampaggio a iniezione per componenti in polimero. Si occupano di lavorazioni CNC per prototipi e piccole produzioni. Collaborare con un partner che conosce sia i materiali che le opzioni di processo rende la transizione più agevole. Possono individuare potenziali problemi prima ancora che tu acquisti gli stampi.
Il processo più adatto dipende dal materiale, dal volume e dalle esigenze di qualità. Abbinare il processo al prodotto è il passaggio finale per dare vita al vostro componente ottico.
Una metodologia di selezione per lo sviluppo di dispositivi medici
Un piano chiaro trasforma le scelte difficili in semplici passaggi. Questo metodo si articola in tre fasi facili, ognuna delle quali si basa sulla precedente. Seguendo questo percorso si riducono i rischi e si risparmia tempo.
Fase 1: Definire l'applicazione e dare priorità alle esigenze
Creazione di una lista di controllo dei requisiti
Iniziate elencando tutte le funzionalità che il vostro dispositivo deve svolgere. Questo elenco diventerà la vostra guida. Il processo si articola in cinque fasi, che partono dalle idee generali e arrivano alle specifiche esatte.
Fase 1: Esigenze dell'utente — Chiedete alle persone che utilizzeranno il vostro dispositivo. Chirurghi, infermieri e pazienti forniscono tutti un feedback utile. Riportate le loro parole in frasi semplici e chiare. Ogni frase deve cogliere un'esigenza specifica.
Fase 2: Input di progettazione — Trasforma le esigenze dell'utente in obiettivi misurabili. Considera le esigenze funzionali come la configurazione e la compatibilità. Aggiungi obiettivi di prestazioni e limiti di sicurezza. Esegui una prima verifica dei rischi utilizzando la norma ISO 14971. Scopri quali regole si applicano al tuo dispositivo.
Fase 3: Processo di progettazione — Utilizza questi obiettivi per guidare il tuo lavoro. Questa base evita rilavorazioni successive e mantiene l'intero team concentrato su ciò che conta davvero.
Fase 4: Progettazione dell'output — Definire le specifiche di produzione e i controlli di conformità/non conformità. Implementare le misure di controllo del rischio per la realizzazione del prodotto. Documentare tutto in modo completo.
Fase 5: Dispositivo medico — Realizza e testa il tuo prodotto. Verifica la sua conformità alle esigenze dell'utente individuate nella Fase 1.
Questo metodo basato su liste funziona perché impone di pensare con chiarezza fin da subito. Non è possibile saltare dei passaggi senza pagarne le conseguenze in seguito.
Identificazione dei parametri critici per la qualità (CTQ)
Non tutte le esigenze hanno lo stesso peso. Alcune influiscono direttamente sulla sicurezza del paziente. Altre sono semplicemente desiderabili. I parametri CTQ sono quelli che determinano il successo o il fallimento del dispositivo.
Per i componenti ottici medicali, i requisiti critici di qualità (CTQ) spesso includono la percentuale di trasmissione, la qualità della superficie e la compatibilità con la sterilizzazione. Una lente che soddisfa i requisiti di trasmissione potrebbe non funzionare correttamente dopo ripetuti cicli di sterilizzazione, il che rappresenterebbe un fallimento in termini di CTQ. Annotate quali parametri sono realmente critici. Questa scelta guiderà la successiva selezione dei materiali.
Fase 2: Selezione dei materiali e dei processi
Costruzione di una matrice decisionale con criteri ponderati
Una matrice decisionale trasforma il giudizio personale in punteggi chiari. Elenca i materiali dei candidati nella parte superiore. Elenca i criteri di valutazione a lato. Assegna a ciascun criterio un peso in base alla sua importanza.
Ad esempio, la biocompatibilità e la trasparenza ottica potrebbero avere un peso maggiore rispetto al costo e alla facilità di produzione, a seconda dell'applicazione. Assegna un punteggio a ciascun materiale in base a ciascun criterio. Moltiplica i punteggi per i pesi. Somma i risultati. Il totale più alto è quello vincente.
Questa matrice ti obbliga a valutare chiaramente i compromessi. Non puoi nascondere il fatto che lo zaffiro costa più del vetro. La matrice ti mostra se quel costo aggiuntivo è giustificato da prestazioni sufficienti a fare la differenza.
Valutazione dei costi, delle prestazioni e dei rischi
Nella scelta dei materiali è necessario considerare le prestazioni ottiche, la sensibilità alle sollecitazioni, l'assorbimento di umidità, la resistenza chimica e la compatibilità con la sterilizzazione. Questi fattori spesso agiscono in direzioni opposte. È fondamentale definire chiaramente questi compromessi fin dalle prime fasi, prima che le normative e le scelte relative agli strumenti definiscano il rischio.
Testate i materiali, i rivestimenti e le geometrie scelti in condizioni di sterilizzazione reali. La compatibilità deve essere integrata fin dall'inizio, non verificata alla fine. Inoltre, distinguete ciò che è realmente importante dal punto di vista ottico da ciò che è solo estetico. A volte, senza rendersene conto, i team sacrificano le reali prestazioni ottiche in nome dell'estetica.
Da un punto di vista pratico, le ottiche medicali di qualità superiore possono costare di più inizialmente. Tuttavia, il loro valore a lungo termine spesso supera quello delle opzioni più economiche. Maggiore durata, meno sostituzioni e minori costi di manutenzione si traducono in vantaggi concreti. Le strutture che investono in sistemi ottici durevoli registrano un minor numero di interventi e un migliore utilizzo delle risorse. Nel corso della vita utile dell'apparecchiatura, le prestazioni costanti generano un risparmio reale.
Fase 3: Prototipazione, test e iterazione
Validazione rispetto agli standard ISO e FDA
La prototipazione è il punto d'incontro tra teoria e realtà. Realizza il tuo componente utilizzando il materiale e il processo di produzione scelti. Quindi, testalo confrontandolo con gli standard definiti nella Fase 1.
Per gli usi regolamentati, la riprogettazione delle ottiche implica il rispetto di norme rigorose. Gli aspetti chiave includono la verifica dei rischi per le modifiche dei materiali e gli aggiornamenti dei rivestimenti. È necessaria una documentazione completa e tracciabile, dalla materia prima al prodotto finito. I test di validazione comprendono verifiche delle prestazioni ottiche, della resistenza ambientale e della biocompatibilità, in conformità con gli standard ISO. Soddisfare tempestivamente questi requisiti evita ritardi costosi.
La documentazione tecnica deve includere disegni di sistema, schemi elettrici e distinte base. I rapporti di prova attestano la sicurezza e le prestazioni. Il fascicolo sulla gestione dei rischi deve essere conforme alla norma ISO 14971. La documentazione relativa al software deve essere conforme alla norma ISO 62304, se il dispositivo include software. La documentazione sull'usabilità deve essere conforme alla norma IEC 60601-1-6. Etichette di marcatura e guide per l'utente completano la documentazione.
Perfezionamento del progetto in base ai risultati dei test
I risultati dei test raramente sono perfetti al primo tentativo. È normale. La chiave è adattarsi rapidamente. Modificate una variabile alla volta. Ripetete il test. Confrontate i risultati. Ripetete finché il vostro componente non soddisfa tutti i requisiti critici di qualità (CTQ).
È proprio in questo ciclo di aggiustamento che i partner di produzione qualificati dimostrano il loro valore. Un partner che conosce sia i materiali che i processi produttivi può individuare i problemi prima che si sprechino tempo e denaro. Sa come un materiale si comporta in diverse condizioni di processo e può suggerire modifiche che consentano di rimanere sulla giusta strada.
Questo metodo funziona al meglio quando si collabora con un produttore che ha una visione completa della situazione. NOBLE vanta una vasta esperienza nella lavorazione di metalli e materie plastiche. Il loro team conosce i materiali di grado medicale e i processi di produzione che li caratterizzano. Dalla progettazione per la producibilità all'assemblaggio finale, supportano lo sviluppo del vostro dispositivo medicale, dall'ideazione al lancio sul mercato. La loro competenza nelle proprietà dei materiali e nella selezione dei processi semplifica l'intero percorso per la produzione di componenti ottici medicali.
Collaborazione con NOBLE per Produzione di componenti ottici medicali

NOBLE è pronta a diventare il vostro partner di produzione a 360 gradi. L'azienda lavora sia con il metallo che con la plastica. Il suo team si occupa di ogni fase, dalla progettazione iniziale all'assemblaggio finale. Questo significa che non dovrete gestire diversi fornitori: un unico partner si prenderà cura dell'intero progetto.
Capacità complete nella lavorazione di metalli e materie plastiche
Dalla progettazione per la producibilità (DFM) all'assemblaggio finale.
Progettare per la producibilità permette di risparmiare davvero denaro. Una startup di dispositivi medici ha ridotto significativamente i costi applicando i principi della DFM (Design for Manufacturability). NOBLE adotta questo approccio fin dall'inizio. I loro ingegneri semplificano i progetti, utilizzano meno componenti e li combinano. Meno componenti significano meno passaggi per l'assemblaggio. Minore complessità significa meno sprechi. Anche la scelta del materiale giusto riduce gli sprechi durante la produzione.
Il DFM individua precocemente anche le fasi di assemblaggio più rischiose. Allineamenti meccanici a più fasi e cicli di rilavorazione manuale vengono eliminati dal processo. Il team verifica le attrezzature e le operazioni ripetibili prima dell'acquisto degli utensili. Questo lavoro preliminare riduce i difetti e accorcia i tempi di ciclo. La tua linea di produzione funziona in modo più fluido fin dall'inizio.
Competenza in molteplici categorie di materiali
NOBLE lavora con vetro, polimeri e materiali avanzati. Il loro team conosce il comportamento di ciascun materiale in diverse condizioni di processo. Sanno che i materiali di grado medicale richiedono un'attenzione particolare. Questa conoscenza vi aiuta a evitare costosi errori nella scelta dei materiali. La loro comprensione delle proprietà dei materiali guida ogni suggerimento.
L'azienda unisce competenze ingegneristiche, di automazione e di post-stampaggio. Realizza componenti di alta qualità ed economicamente vantaggiosi per molteplici applicazioni. Che si tratti di ottiche in vetro rettificate di precisione o di lenti in polimero stampate a iniezione per componenti ottici medicali, NOBLE ha l'esperienza necessaria.
Certificazioni e Quality Assurance
Impegno verso gli standard di gestione della qualità
Le certificazioni dimostrano l'impegno di un produttore verso la qualità. NOBLE possiede le certificazioni di gestione della qualità pertinenti per la produzione di dispositivi medici. Queste certificazioni richiedono procedure scritte, controlli di progettazione e gestione del rischio in tutte le fasi della produzione. Richiedono la tracciabilità in ogni fase, con l'aggiornamento costante dei registri principali del dispositivo (Device Master Records), dei registri storici del dispositivo (Device History Records) e dei file storici di progettazione (Design History Files). La gestione dei reclami segue regole rigorose e gli standard CAPA (Azioni Correttive e Preventive) soddisfano i requisiti normativi. Questi sistemi proteggono il vostro progetto.
Garantire la conformità normativa del dispositivo
La conformità normativa significa che il tuo dispositivo supera gli audit senza sorprese. I sistemi di qualità di NOBLE sono conformi alle aspettative della FDA. I loro controlli sugli acquisti includono procedure scritte per la gestione della catena di fornitura. I controlli e gli audit dei fornitori garantiscono la coerenza dei materiali in entrata.
Il team si concentra sulla qualità a monte per ridurre i problemi in seguito. Esamina regolarmente progetti, formazione e controlli di qualità. Questo approccio proattivo significa meno sorprese durante le ispezioni della FDA. Il tuo percorso verso il mercato rimane libero.
Un unico punto di riferimento per il successo del tuo progetto.
Ottimizzazione della catena di approvvigionamento e riduzione dei rischi.
Affidarsi a un unico fornitore elimina i problemi di coordinamento. Si evita di dover cambiare fornitore quando si aumenta la produzione. NOBLE gestisce l'assemblaggio manuale per volumi ridotti e l'assemblaggio completamente automatizzato per volumi elevati. L'integrazione robotica riduce i costi di manodopera ed elimina gli errori umani.
L'ispezione visiva in linea e i test funzionali sono inclusi di serie. Il rilevamento rapido delle perdite individua i difetti in fase iniziale. L'esperienza nella catena di fornitura viene applicata già in fase di progettazione, evitando componenti ad alto rischio e garantendo un approvvigionamento stabile. Questo approccio accelera lo sviluppo del prodotto, dal concetto alla realizzazione.
Collaborazione sin dall'idea alla commercializzazione.
La collaborazione stimola nuove idee. NOBLE condivide con il vostro team nuove tecnologie e ricerche proprietarie. Iterazioni più rapide consentono di creare dispositivi all'avanguardia che soddisfano appieno le esigenze del mercato. La loro competenza in materia di normative FDA e marcatura CE semplifica le procedure di approvazione.
La conoscenza del contesto locale vi aiuta a gestire normative complesse e differenze culturali. La competenza condivisa riduce i rischi e accelera il time-to-market. Dall'ideazione alla commercializzazione, NOBLE vi affianca. La loro profonda conoscenza dell'ottica e della produzione garantisce risultati costanti e un'elevata resa nella produzione di massa. Per ogni materiale proposto, tengono conto della compatibilità con i processi di sterilizzazione e della biocompatibilità.
Il metodo di selezione descritto in precedenza funziona al meglio con un partner che conosca sia i materiali che i processi. NOBLE mette a disposizione questa conoscenza per ogni progetto. Il loro team vi aiuta a valutare i compromessi fin dalle prime fasi, riducendo il rischio di costose riprogettazioni. Contattate il team di ingegneri di NOBLE per discutere delle vostre specifiche esigenze in materia di componenti ottici medicali.
La scelta dei materiali per i componenti ottici medicali è una decisione importante che coinvolge molti aspetti. È necessario trovare un equilibrio tra prestazioni ottiche, biocompatibilità, producibilità e requisiti normativi.
Il metodo strutturato che abbiamo descritto vi aiuterà a raggiungere questo obiettivo. Riduce i rischi e accelera lo sviluppo.
NOBLE è il partner ideale per implementare questo metodo. Offriamo una transizione senza intoppi dalla progettazione alla produzione. Il nostro team conosce a fondo materiali e processi. Gestiamo la produzione di dispositivi medici con la massima cura. Lavoriamo con diversi materiali per svariate applicazioni. La sicurezza del paziente e la compatibilità con i processi di sterilizzazione sono le nostre priorità.
Parliamo del tuo progetto. Contatta oggi stesso il team di ingegneri di NOBLE. Ti aiuteremo a scegliere il materiale più adatto alle tue esigenze specifiche.
Domande frequenti su Componenti ottici medicali
Quali sono i fattori più importanti nella scelta del materiale per i componenti ottici medicali?
Non esiste una soluzione vincente in assoluto. È necessario trovare un equilibrio tra chiarezza ottica, resistenza meccanica e biocompatibilità. Il giusto compromesso dipende dal metodo di sterilizzazione e dalla durata di vita del dispositivo. Lasciate che sia l'applicazione a guidarvi nella scelta.
Come faccio a sapere se un materiale supera i test di biocompatibilità?
Richiedete al vostro fornitore i dati relativi alla norma ISO 10993. Questo standard riguarda la citotossicità e altri controlli di sicurezza. Richiedete queste informazioni nelle prime fasi del processo di selezione. Aspettare fino alla fase di prototipo comporta ritardi costosi.
Che cosa significano cifre come 60-40?
Il primo numero limita la larghezza del graffio. Il secondo numero limita il diametro dell'incisione. Valori più ristretti, come 40-20, significano superfici più lisce. Significano anche costi di produzione più elevati. Scegli una specifica realistica che corrisponda alle tue esigenze cliniche.
Posso utilizzare il polimero al posto del vetro per i componenti ottici medicali?
Sì, i polimeri come il PMMA offrono una buona trasparenza a un peso e un costo inferiori. Tuttavia, si graffiano più facilmente e potrebbero non resistere alle temperature dell'autoclave. Per i dispositivi monouso sterilizzati con ossido di etilene, i polimeri sono una buona soluzione. Per gli strumenti riutilizzabili, il vetro spesso dura più a lungo.
Quando dovrei scegliere lo zaffiro al posto del vetro?
Lo zaffiro (durezza Mohs 9) resiste ai graffi molto meglio del vetro (durezza Mohs ≤7). È quindi una scelta sensata per componenti soggetti a forte usura, come le lenti degli artroscopi. Il costo è più elevato. Per i dispositivi monouso, il vetro o i polimeri sono generalmente più che sufficienti.
Quale processo di produzione è più adatto al mio componente?
Dipende dal materiale e dal volume di produzione. La rettifica di precisione è adatta per prototipi in vetro. Lo stampaggio a iniezione è ideale per la produzione di grandi volumi di componenti in polimero. Molti progetti combinano diversi processi. Un partner che conosce entrambi i metodi può aiutarvi a decidere fin da subito.
Quali certificazioni deve possedere il mio fornitore di componenti ottici medicali?
Per i dispositivi medici, è importante verificare la presenza di certificazioni di qualità pertinenti. Queste certificazioni dimostrano che il fornitore segue procedure rigorose per la progettazione, la produzione e la gestione del rischio.







