
Un collettore medicale è un blocco con canali e porte che guida il flusso di fluidi o gas in dispositivi come pompe per infusione o macchine per anestesia. La sua precisione influisce direttamente sulla sicurezza del paziente e sul corretto funzionamento del dispositivo. Materiali o processi errati possono causare guasti al dispositivo, richiami o danni ai pazienti: ecco come evitarli. Come scegliere il materiale e il processo di lavorazione più adatti per soddisfare i rigorosi standard medicali mantenendo bassi i costi? Questa guida illustra materiali, processi, aspetti progettuali, standard di qualità e la scelta di un partner. La lavorazione dei collettori medicali richiede grande attenzione alle tolleranze e alla sicurezza, soprattutto quando si lavora con geometrie complesse e materiali biocompatibili. Per la lavorazione CNC medicale , collaborare con NOBLE offre competenze di produzione specializzate per prototipi e produzione su larga scala, garantendo che ogni fase della lavorazione dei collettori medicali soddisfi i rigorosi requisiti del settore. La produzione di dispositivi medicali richiede precisione, sicurezza e processi affidabili.
Criteri di selezione dei materiali per Lavorazione di collettori medicali
La scelta del materiale giusto per la lavorazione di collettori medicali implica un equilibrio tra sicurezza, sterilizzazione e costi. I fattori principali sono la biocompatibilità, la compatibilità con i processi di sterilizzazione e la resistenza meccanica. Raggiungere il giusto equilibrio è fondamentale per garantire il funzionamento sicuro e affidabile del dispositivo.
Biocompatibilità e standard normativi
Biocompatibilità e conformità agli standard normativi
Ogni materiale utilizzato in un dispositivo medico deve superare i test di biocompatibilità secondo standard riconosciuti. Questi test verificano la reazione del materiale con i tessuti viventi e ne confermano la sicurezza attraverso studi di impianto. I materiali che superano i test sono sicuri per il contatto con i fluidi corporei. Questo è fondamentale per gli impianti ortopedici e altri impianti medicali. Il processo di lavorazione CNC deve utilizzare materiali non irritanti. La biocompatibilità è il primo criterio di selezione dei materiali. Il processo di lavorazione CNC non deve introdurre contaminanti che possano compromettere la biocompatibilità. Questo è cruciale per gli impianti.
Requisiti relativi ai dispositivi impiantabili rispetto ai dispositivi monouso
L'uso previsto modifica i requisiti dei materiali. Per i dispositivi impiantabili, il materiale deve durare anni. Deve resistere alla corrosione e mantenere la propria integrità nel tempo. La FDA richiede test approfonditi per gli impianti. La lavorazione CNC dei componenti impiantabili richiede tolleranze più strette. I collettori monouso sono soggetti a normative diverse. I materiali biocompatibili utilizzati in questo caso possono essere differenti. Un collettore monouso potrebbe utilizzare un polimero anziché un metallo. Questa scelta influenza l'intero processo CNC. La lavorazione dei polimeri è diversa dalla lavorazione dei metalli. Gli utensili, le velocità e gli avanzamenti cambiano. Gli impianti ortopedici richiedono comunque la massima qualità. Il processo CNC deve essere compatibile con le proprietà del materiale.
Proprietà meccaniche e chimiche
Resistenza, resistenza alla corrosione e stabilità termica
Un collettore medicale deve resistere alla pressione senza perdite. La resistenza è fondamentale. L'acciaio inossidabile 316L offre una buona resistenza alla corrosione e una buona robustezza. Le leghe di titanio offrono un rapporto resistenza/peso superiore. Questo è importante per i dispositivi medici portatili. Anche la stabilità termica è un fattore cruciale. Molti dispositivi medici vengono sterilizzati in autoclave. Il materiale deve mantenere la sua forma anche dopo ripetuti cicli. Per gli impianti ortopedici, questa stabilità termica garantisce che l'impianto non si deformi. La lavorazione CNC di questi materiali richiede un'attenta selezione degli utensili. I materiali più duri usurano gli utensili più rapidamente. Ciò influisce sui costi e sui tempi di ciclo della lavorazione CNC. L'industria medicale esige risultati costanti da ogni ciclo di lavorazione CNC.
Compatibilità con i fluidi e inerzia chimica
Il collettore trasporta fluidi o gas. Il materiale non deve reagire con essi. L'inerzia chimica è fondamentale. Alcuni farmaci possono corrodere determinati metalli o gonfiare i polimeri. I test confermano la compatibilità. Per le applicazioni mediche, è necessario sapere quali fluidi scorreranno attraverso il dispositivo. Questo determina se utilizzare un metallo come l'acciaio inossidabile 316L o un polimero come il PEEK. Anche il processo CNC varia in base alle proprietà chimiche del materiale. Alcuni materiali producono polveri nocive durante la lavorazione CNC. Ciò richiede una ventilazione speciale. I produttori di dispositivi medici devono considerare tutti questi fattori.
Compromessi tra costi e lavorabilità
Costi delle materie prime rispetto ai tempi di lavorazione
Il costo dei materiali è solo una parte del quadro generale. Il tempo di lavorazione spesso costa più della materia prima stessa. Un materiale più economico ma difficile da lavorare può far lievitare i costi. Il titanio è costoso da acquistare e da lavorare. Richiede basse velocità e utensili specializzati. Ma per le applicazioni medicali, i vantaggi possono giustificarne il costo. L'approccio CNC deve essere ottimizzato per ogni materiale. L'esperienza con materiali di grado medicale ripaga. Collaborare con un partner come NOBLE vi dà accesso alla loro competenza nella produzione di dispositivi medicali. Vi aiuteranno a ottimizzare l'approccio CNC in base alle vostre esigenze.
Analisi dei costi del ciclo di vita per volumi di produzione
Nella produzione di grandi volumi, anche piccoli risparmi per singolo pezzo si sommano. Un materiale che si lavora più velocemente può far risparmiare migliaia di dollari. Per i collettori personalizzati a basso volume, il costo del materiale è meno importante. I tempi di impostazione e programmazione sono più rilevanti. Per gli impianti ortopedici, la scelta del materiale è spesso dettata dalle esigenze cliniche. Per i collettori monouso, il costo è un fattore più determinante. La chiave è trovare un equilibrio tra biocompatibilità, prestazioni e costo. La strategia CNC deve essere in linea con il volume di produzione.
Materiali di alta qualità per la lavorazione di collettori medicali
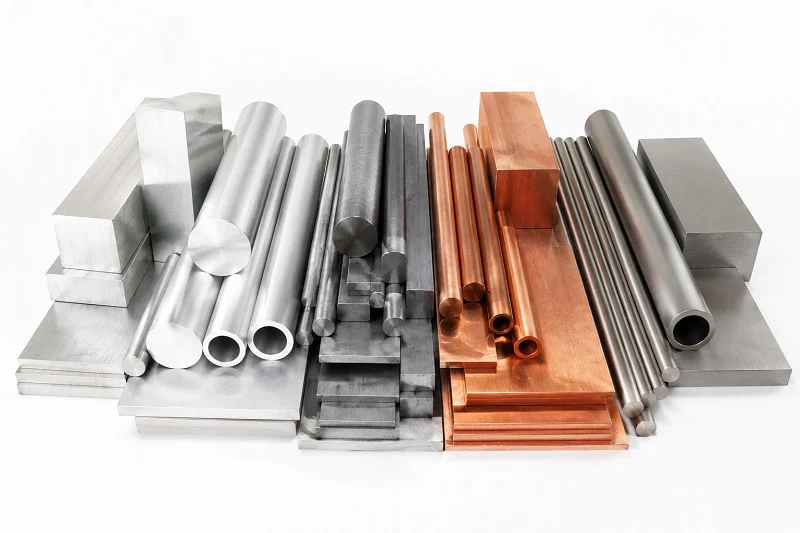
La scelta del materiale più adatto per la lavorazione di collettori medicali si riduce a tre gruppi principali. Ogni gruppo presenta vantaggi specifici. La scelta dipende dal dispositivo, dal budget e dal numero di pezzi da produrre.
Acciaio inossidabile (316L e 17-4 PH)
Proprietà e applicazioni comuni
L'acciaio inossidabile 316L è lo standard per molte applicazioni mediche. Offre un buon equilibrio tra resistenza, resistenza alla corrosione e costo. I dati tecnici spiegano perché funziona così bene. Il 316L ha una resistenza alla trazione compresa tra 580 e 680 MPa. Il suo carico di snervamento è compreso tra 480 e 580 MPa. Il materiale si allunga dal 35 al 50% prima di rompersi. Ciò significa che può sopportare sollecitazioni senza spezzarsi. La durezza è compresa tra 200 e 230 HV.
Il molibdeno (2-3%) contribuisce notevolmente a resistere alla corrosione per vaiolatura e interstiziale in ambienti ricchi di cloruri. Questa è la caratteristica principale che distingue l'acciaio inossidabile 316L dal 304L, rendendolo molto più resistente alla corrosione nei fluidi corporei e la scelta ideale per applicazioni implantari impegnative.
| Proprietà | Valore tipico (come costruito) |
| Resistenza alla trazione | 580–680 MPa |
| Forza di rendimento (compensazione dello 0.2%) | 480–580 MPa |
| Allungamento a rottura | 35-50% |
| Durezza | 200–230 alta tensione |
Questo rende l'acciaio inossidabile 316L perfetto per gli impianti che rimangono nel corpo per anni. Lo si trova anche negli strumenti chirurgici monouso e nei dispositivi endoscopici. L'acciaio 17-4 PH offre una maggiore resistenza per le parti che necessitano di una durezza extra. Il processo CNC per questi acciai richiede utensili affilati e un buon raffreddamento. La lavorazione per gli strumenti chirurgici si basa su queste leghe per ottenere risultati costanti. Per gli impianti ortopedici, il 316L offre la tenacità necessaria per un utilizzo a lungo termine.
Finitura Superficiale per la pulizia e la resistenza alla corrosione
La finitura superficiale è fondamentale per i collettori medicali. Dopo la lavorazione, è necessario rimuovere le bave e levigare la superficie. L'elettrolucidatura è una fase comune. Rimuove un sottile strato di metallo e lascia una finitura pulita.
| Condizioni dell'oggetto | Valore Ra raggiunto |
| Elettrolucidatura standard (AISI 316L) | 0.4 μm |
| Standard per applicazioni ad altissima purezza | ≤ 0.38 μm (15 μin) |
| Caso estremo per applicazioni di purezza ultraelevata | ≤ 0.25 μm (10 μin) |
Nel caso di impianti ortopedici, una superficie liscia riduce la possibilità di adesione batterica. Contribuisce inoltre a rendere il componente più resistente alla corrosione. Il processo di lavorazione CNC deve lasciare materiale sufficiente per le fasi di finitura. Ciò garantisce che il componente finale soddisfi tutti i requisiti. L'industria medicale esige questo livello di precisione.
Leghe di titanio (grado 5 e grado 23)
Elevato rapporto resistenza-peso e biocompatibilità
Il titanio è una scelta eccellente quando il peso è un fattore critico. Le leghe di grado 5 (Ti-6Al-4V) e 23 offrono un ottimo rapporto resistenza-peso. Questi materiali pesano circa la metà dell'acciaio e superano brillantemente i test di biocompatibilità. Ciò li rende ideali per impianti che devono durare nel tempo. Molti impianti ortopedici utilizzano il titanio perché si integra perfettamente con l'osso. Il materiale resiste alla corrosione causata dai fluidi corporei. Per la produzione di dispositivi medici, il titanio offre una serie di vantaggi unici. La lavorazione del titanio tramite macchine a controllo numerico (CNC) richiede esperienza e strumenti adeguati. La biocompatibilità del materiale lo rende una scelta privilegiata per applicazioni impegnative.
Sfide di lavorazione e considerazioni sui costi
Il titanio è un materiale difficile da lavorare. Si surriscalda rapidamente e usura gli utensili. Sono necessarie basse velocità di rotazione e un flusso di refrigerante elevato. Questo aumenta i tempi e i costi di lavorazione. Anche il costo della materia prima è superiore a quello dell'acciaio. Tuttavia, per molte applicazioni in campo medicale, i vantaggi giustificano il prezzo. I componenti che devono essere leggeri e resistenti sono spesso realizzati in titanio. La strategia di lavorazione CNC deve tenerne conto. Collaborare con un partner esperto di titanio consente di risparmiare tempo e denaro. NOBLE vanta una profonda esperienza con questi materiali per le esigenze di lavorazione di collettori medicali.
Polimeri avanzati (PEEK, ULTEM e policarbonato)
Leggerezza, resistenza chimica e trasparenza
I polimeri offrono una serie di vantaggi diversi. Sono leggeri e resistenti agli agenti chimici. Il PEEK è un polimero ad alte prestazioni che può sostituire il metallo in alcune applicazioni. Resiste a ripetuti cicli di sterilizzazione. L'ULTEM offre una buona resistenza meccanica e termica. Il policarbonato è ideale per collettori trasparenti grazie alla sua resistenza agli urti. Permette di osservare il flusso del fluido attraverso il dispositivo, facilitando la diagnostica e i test. Altri polimeri come RADEL, acrilico, COC e COP sono adatti per collettori incollati. Anche il PVC e il polisulfone trovano impiego in specifiche applicazioni mediche. La scelta dei materiali dipende dalle esigenze del dispositivo. Per gli impianti, i polimeri offrono un'alternativa più leggera ai metalli.
Lavorazione CNC vs. Stampaggio a iniezione per collettori polimerici
Il volume di produzione determina il processo migliore. Per bassi volumi, la lavorazione meccanica è la soluzione ideale. Non ci sono costi per attrezzature personalizzate. Per 500 unità, il costo per pezzo varia da 50 a 150 dollari. Lo stampaggio a iniezione è più indicato per 1,000 o più unità. Tuttavia, il costo delle attrezzature può arrivare da 5,000 a 20,000 dollari o più.
| Metrica di produzione | Lavorazione CNC | Stampaggio a iniezione |
| Gamma di produzione economica | Da 1 a 500 unità | 1,000+ unità |
| Costo dell'attrezzatura | $0 (Nessuna attrezzatura personalizzata) | Alto ($ 5,000-$ 20,000+) |
| Volume di produzione | Fascia di costo per parte | |
| - | - | |
| Prototipo (da 1 a 10 pezzi) | $ 200-500 + | |
| Piccoli volumi (10-500 pezzi) | ||
| Volume medio (500-5,000 pezzi) | ||
| Grandi volumi (5,000-50,000 pezzi) | ||
| Produzione di massa (oltre 50,000 parti) |
Per il PEEK, gli utensili in metallo duro integrale a grana fine con angoli di spoglia positivi sono i più indicati. Il processo CNC deve essere ottimizzato per ogni polimero. Materiali diversi si tagliano in modo diverso. L'approccio corretto consente di risparmiare tempo e garantisce la qualità. Per gli impianti, la lavorazione deve essere pulita e precisa. La scelta del materiale e il processo lavorano in sinergia per creare un dispositivo sicuro e affidabile. L'industria medicale non ammette compromessi.
NOBLE, in qualità di partner leader nella produzione in Cina, possiede le competenze necessarie per gestire tutti questi materiali per i vostri progetti di lavorazione di collettori medicali. Vi assiste nel passaggio dal prototipo alla produzione su larga scala senza intoppi.
Processi per la lavorazione di collettori medicali
Il processo più adatto per la lavorazione di collettori medicali dipende dalla complessità del componente. Blocchi semplici con canali rettilinei si prestano bene a macchine a 3 assi. I progetti complessi con porte angolate richiedono invece macchine a 5 assi. I componenti piccoli e prodotti in grandi volumi vengono spesso realizzati con macchine a fantina mobile. Ogni approccio ha la sua utilità nella produzione di dispositivi medicali.
Fresatura CNC and tornitura CNC
La fresatura e la tornitura CNC costituiscono la base della maggior parte della produzione di collettori medicali. Questi processi rimuovono materiale da un blocco solido per creare canali, porte e punti di fissaggio: la scelta tra lavorazione a 3 assi e a 5 assi influisce sulle geometrie che è possibile ottenere.
3 assi contro Lavorazione a 5 assi
Una macchina a 3 assi muove l'utensile di taglio lungo le coordinate X, Y e Z. Funziona bene per collettori con canali rettilinei e fori praticati in un'unica direzione. La configurazione è semplice e i tempi di ciclo rimangono prevedibili. Molti collettori monouso rientrano in questa categoria.
La lavorazione a 5 assi aggiunge la rotazione attorno a due assi aggiuntivi. Ciò consente all'utensile di avvicinarsi al pezzo da quasi qualsiasi angolazione. Per la lavorazione CNC in ambito medicale, questa capacità apre nuove possibilità di progettazione. Porte angolate, canali curvi e sottosquadri diventano realizzabili. Il compromesso è rappresentato da un costo della macchina più elevato e da una programmazione più complessa.
Da un punto di vista pratico, la decisione si riduce alla geometria. Se il collettore necessita di porte con angolazioni composte, la lavorazione a 5 assi è la soluzione ideale. Se invece tutto si allinea su uno o due piani, la lavorazione a 3 assi consente di risparmiare denaro senza compromettere la qualità.
Multi-asse per porte angolate e geometrie complesse
La lavorazione multiasse dà il meglio di sé quando le porte devono incontrarsi ad angoli precisi. Un corpo valvola o un collettore idraulico spesso richiedono tolleranze di posizionamento reali di ±0.02 mm o inferiori. Questo livello di precisione richiede attrezzature in grado di mantenere tolleranze ristrette su più assi. Il servizio a 5 assi di FabVector specifica una precisione di posizionamento di ±0.005 mm per le proprie attrezzature. Questo tipo di precisione garantisce che ogni porta si trovi esattamente dove richiesto dal progetto.
Le operazioni specifiche nei processi CNC medicali includono la fresatura di superfici piane di grandi dimensioni, la fresatura di profili per la realizzazione di contorni, la foratura per fori passanti, la svasatura per teste di fissaggio incassate, l'alesatura di precisione per fori con finitura liscia e la fresatura di filettature interne. Ogni operazione richiede una propria strategia di utensili e parametri di velocità specifici. La lavorazione dei dispositivi medicali deve tenere conto delle proprietà del materiale. Il titanio, ad esempio, richiede velocità inferiori e un flusso di refrigerante maggiore per evitare l'accumulo di calore.
Lavorazioni meccaniche svizzere per componenti piccoli e di precisione
La lavorazione con macchine a controllo numerico di tipo svizzero offre un approccio diverso per la lavorazione di piccoli pezzi. Il pezzo ruota scorrendo attraverso una boccola di guida. Gli utensili da taglio rimangono fermi o si muovono solo leggermente. Questa configurazione garantisce un supporto eccezionale in prossimità della zona di taglio, riducendo la flessione e migliorando la precisione.
Vantaggi per componenti prodotti in grandi volumi e con tolleranze ristrette
Le macchine svizzere eccellono nella produzione di componenti piccoli e complessi in grandi volumi. Mantengono tolleranze ristrette pezzo dopo pezzo, senza alcuna deriva. Per la lavorazione di collettori medicali, questa uniformità è di fondamentale importanza. La sicurezza del paziente dipende dal fatto che ogni unità soddisfi le stesse specifiche.
I numeri parlano da soli. La lavorazione con macchine a controllo numerico (macchine svizzere) riduce i tempi di ciclo del 30-70% su pezzi complessi rispetto alla tornitura convenzionale con più impostazioni. Si consideri un pezzo che richiede 8 minuti su tre impostazioni con le macchine convenzionali. Con una singola impostazione svizzera, lo si completa in 3 minuti. Ciò rappresenta una riduzione del tempo di ciclo del 62.5%. Per la produzione di grandi volumi, questi risparmi si accumulano rapidamente.
Riduzione degli sprechi di materiale ed efficienza dei tempi di ciclo
La lavorazione di precisione di tipo svizzero riduce anche gli sprechi di materiale. La boccola di guida sostiene la barra in prossimità del punto di taglio, minimizzando le vibrazioni e consentendo un accoppiamento più preciso dei pezzi. In questo modo si riducono gli scarti di materiale. L'approccio a singola impostazione elimina la necessità di più dispositivi di fissaggio e riduce gli errori di riposizionamento. Ciò migliora l'efficienza complessiva nella produzione di dispositivi medici.
Per la lavorazione di strumenti chirurgici, le macchine svizzere gestiscono con facilità diametri ridotti, garantendo risultati costanti anche su lunghe serie produttive. L'industria medicale fa affidamento su questa affidabilità.
Lavorazione di scariche elettriche (EDM)
L'elettroerosione (EDM) rimuove il materiale utilizzando scintille elettriche anziché utensili da taglio. Questo processo è particolarmente efficace per materiali duri e per la realizzazione di dettagli complessi che le lavorazioni meccaniche convenzionali non riescono a raggiungere.
Elettroerosione a filo per dettagli interni complessi
L'elettroerosione a filo utilizza un filo sottile e caricato elettricamente per tagliare il materiale. È particolarmente efficace nella creazione di forme interne complesse con angoli interni acuti. Il filo non tocca mai il pezzo in lavorazione, quindi non vi è alcuna forza di taglio che possa causare flessioni. Questo rende l'elettroerosione a filo ideale per dettagli delicati nella lavorazione CNC medicale.
Per i collettori con canali interni complessi, l'elettroerosione a filo offre una precisione ineguagliabile dalla fresatura. Il processo funziona anche su materiali temprati, ampliando così le opzioni di materiali utilizzabili.
Elettroerosione a tuffo per canali profondi e angoli acuti
L'elettroerosione a tuffo utilizza un elettrodo sagomato che si immerge nel pezzo in lavorazione. Crea canali profondi e angoli vivi che spezzerebbero gli utensili da taglio standard. L'elettrodo trasferisce la sua forma al pezzo in lavorazione tramite un'erosione a scintilla controllata.
Questo processo è adatto a collettori con canali profondi e stretti o a elementi con raggi interni ristretti. La finitura superficiale dopo l'elettroerosione potrebbe richiedere un'ulteriore lucidatura, ma la precisione geometrica è eccellente. Per le applicazioni mediche della lavorazione CNC, l'elettroerosione offre una soluzione quando i processi convenzionali raggiungono i loro limiti.
Per il PEEK e altri polimeri, gli utensili in metallo duro integrale a grana fine con angoli di spoglia positivi e scanalature lucidate sono i più indicati. Questi utensili riducono l'accumulo di calore e prevengono la sbavatura del materiale. La scelta dell'utensile giusto fa la differenza tra un taglio netto e un pezzo rovinato.
NOBLE, in qualità di partner leader nella produzione in Cina, vanta una solida esperienza in tutti questi processi. Il suo team assiste i clienti nella scelta dell'approccio più adatto a ciascun progetto, dalla prototipazione alla produzione di massa. Questa consulenza garantisce che il vostro progetto di lavorazione di collettori medicali parta da solide basi.
Requisiti di precisione per la lavorazione di collettori medicali
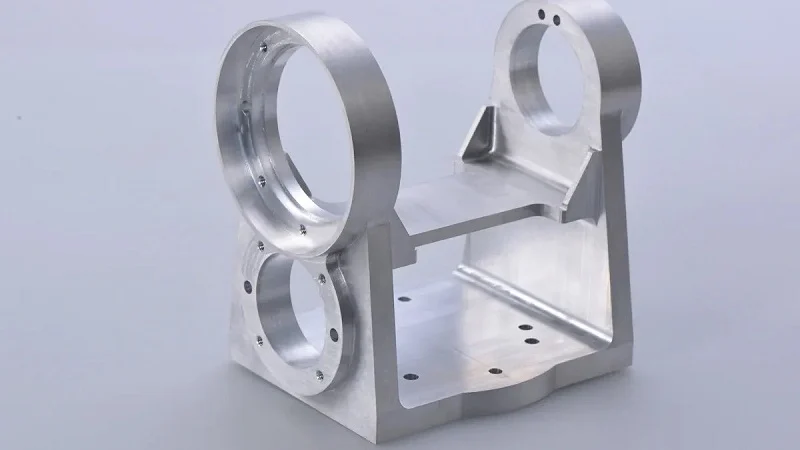
Nel settore della lavorazione di collettori medicali, la precisione non è solo un termine altisonante. È ciò che distingue un dispositivo funzionante da uno che non funziona. Quando un collettore eroga anestesia o farmaci, ogni minima misurazione è fondamentale. Le tolleranze rispettate e la finitura superficiale ottenuta influiscono direttamente sulla sicurezza del paziente e sulle prestazioni del dispositivo. Analizziamo nel dettaglio cosa significhi realmente la precisione in questo contesto.
Tolleranze e precisione dimensionale
Intervalli di tolleranza tipici e loro impatto
I collettori medicali richiedono tolleranze ristrette. La prassi standard prevede tolleranze minime sulle caratteristiche più importanti. Alcune applicazioni richiedono limiti ancora più stringenti. La tabella seguente mostra gli intervalli più comuni:
| Tipo di funzionalità | Tolleranza tipica | Esempio di applicazione |
| Posizioni portuali | ± 0.02 mm | Sistemi di erogazione dei fluidi |
| diametri dei canali | - | Controllo di flusso di precisione |
| Superfici di accoppiamento | - | Interfacce di sigillatura |
| Posizioni delle filettature | - | Compatibilità di assemblaggio |
Questi numeri non sono casuali. Una porta con una tolleranza di 0.02 mm può causare una perdita. Un canale troppo stretto blocca il flusso. Per gli impianti, la posta in gioco è ancora più alta. Gli impianti ortopedici necessitano di tolleranze a livello di micron per adattarsi correttamente all'osso. Il processo di lavorazione deve mantenere costantemente queste specifiche su ogni singolo pezzo.
Misurazione e verifica dell'accuratezza dimensionale
Non si può riparare ciò che non si misura. Le macchine di misura a coordinate (CMM) verificano le dimensioni chiave dei pezzi lavorati con macchine CNC per applicazioni medicali. Questi dispositivi esaminano il pezzo e confrontano le misurazioni con il modello CAD. Per le produzioni ad alto volume, il campionamento statistico mantiene la qualità sotto controllo. Ogni lotto viene ispezionato. I dati vengono reintrodotti nel processo CNC per individuare tempestivamente eventuali deviazioni. Questo ciclo garantisce che la lavorazione rientri nelle specifiche, dal primo all'ultimo pezzo.
Finitura e pulizia della superficie
Valori Ra e loro effetto sul flusso dei fluidi
La finitura superficiale influisce sul modo in cui i fluidi si muovono attraverso il collettore. Le superfici ruvide creano turbolenza e resistenza. Le superfici lisce consentono ai fluidi di scorrere liberamente. Per i canali fluidici, una finitura superficiale di Ra pari o inferiore a 0.4 µm è considerata standard. La tabella seguente mostra i risultati ottenibili con le diverse finiture:
| Livello finale | Valore Ra | Uso tipico |
| Lavorato standard | - | Superfici non critiche |
| Grado medico | 0.4 μm | Canali fluidi |
| Ultra-liscio | 0.25 μm | Applicazioni ad alta purezza |
Una finitura più liscia riduce anche l'accumulo di batteri. Questo è importante per gli impianti e i dispositivi riutilizzabili. Il processo CNC deve lasciare materiale sufficiente per le fasi di finitura. Non è possibile rimuovere troppo materiale con la lucidatura senza alterare la forma del pezzo.
Sbavatura, passivazione ed elettrolucidatura
La lavorazione grezza lascia bave e microfratture. Questi difetti intrappolano i contaminanti e indeboliscono il componente. La sbavatura elimina gli spigoli vivi. La passivazione crea uno strato protettivo di ossido sull'acciaio inossidabile. L'elettrolucidatura leviga la superficie a livello microscopico. Per l'acciaio inossidabile 316L, l'elettrolucidatura standard raggiunge valori Ra di 0.4 µm o inferiori. Questi passaggi proteggono l'integrità del collettore e ne prolungano la durata.
Garantire la ripetibilità per la sicurezza del paziente
Controllo di processo e analisi statistica
La ripetibilità significa che ogni componente corrisponde al precedente. Questa uniformità è fondamentale per la sicurezza del paziente. Il controllo di processo utilizza metodi statistici per monitorare la produzione. I diagrammi di controllo tracciano le dimensioni chiave nel tempo. Se una misurazione si avvicina al limite di tolleranza, gli operatori possono intervenire prima che i componenti non siano più conformi alle specifiche. Questo approccio proattivo riduce gli sprechi e impedisce che dispositivi difettosi raggiungano i pazienti.
Ridurre la variabilità nella produzione ad alto volume
La produzione ad alto volume aggrava le piccole variazioni. Un utensile che si usura leggermente può causare modifiche dimensionali su una lunga serie di produzione. La sostituzione regolare degli utensili e i controlli in corso di lavorazione mantengono la variabilità sotto controllo. I sistemi automatizzati su macchine svizzere e centri CNC garantiscono parametri di taglio costanti. Per i componenti di precisione destinati al settore medicale, questa affidabilità è ciò che distingue i fornitori di fiducia dagli altri.
Da un punto di vista pratico, collaborare con un partner esperto fa la differenza. NOBLE, azienda leader nella produzione in Cina, vanta una profonda competenza nella lavorazione di collettori medicali. Il loro team sa come mantenere tolleranze a livello di micron, gestendo al contempo i costi. Aiutano i clienti a passare dal prototipo alla produzione di massa senza compromettere sicurezza e funzionalità. Quando la sicurezza del paziente dipende dal vostro collettore, avete bisogno di un partner che prenda la precisione con la stessa serietà con cui la prendete voi.
Scegliere NOBLE per il vostro progetto di lavorazione di collettori medicali

Scegliere il partner giusto per la lavorazione di collettori medicali può sembrare un'impresa ardua. È necessario un partner che conosca i materiali, rispetti tolleranze ristrette e comunichi in modo chiaro. NOBLE offre tutto questo. Il loro team collabora con voi dal primo schizzo fino alla produzione completa. Analizziamo insieme gli aspetti più importanti da considerare nella scelta di un partner per la lavorazione meccanica.
Valutazione delle capacità tecniche
Esperienza con materiali di grado medicale
Non tutte le officine sanno come lavorare l'acciaio inossidabile 316L o il PEEK. NOBLE ha alle spalle anni di esperienza con questi materiali. I loro macchinisti conoscono le velocità, le avanzamenti e gli utensili corretti per ciascuno di essi. Questa esperienza si riflette nel risultato finale. Un collettore lavorato da chi conosce a fondo il materiale avrà tagli più netti e meno difetti. Il processo CNC per il titanio, ad esempio, richiede basse velocità e un'abbondante quantità di liquido refrigerante. Il team di NOBLE lo sa grazie all'esperienza, non per tentativi ed errori. Questa conoscenza vi fa risparmiare tempo e denaro su ogni progetto.
Capacità interne di finitura e collaudo
Le fasi di finitura sono importanti quanto le lavorazioni iniziali. Sbavatura, passivazione ed elettrolucidatura vengono eseguite internamente presso NOBLE. Non è necessario spedire i pezzi a un fornitore esterno. Questo garantisce una qualità costante e tempi di consegna ridotti. Anche i test vengono effettuati in loco. Macchine di misura a coordinate verificano le dimensioni di ogni lotto. Ciò significa meno sorprese in futuro. L'intero processo di lavorazione si svolge internamente, semplificando la comunicazione e la tracciabilità.
Valutazione dei sistemi di gestione della qualità
Certificazioni e storico degli audit
Per NOBLE, la qualità non è solo uno slogan. È parte integrante delle loro operazioni quotidiane. Le loro certificazioni dimostrano che seguono procedure rigorose. Gli audit vengono effettuati regolarmente e i risultati mostrano una comprovata conformità. Quando si richiede la documentazione, viene fornita senza esitazione. Questa trasparenza è fondamentale nel settore medicale. È essenziale avere la certezza che i componenti soddisfino tutti i requisiti.
Certificazioni del Sistema di Gestione della Qualità
Nel settore medicale, due certificazioni si distinguono per la loro importanza. Una riguarda la gestione generale della qualità, l'altra si spinge oltre e si concentra specificamente sulla produzione di dispositivi medici. NOBLE possiede entrambe le certificazioni. Queste certificazioni attestano che i loro processi sono documentati, ripetibili e sottoposti ad audit. Per la lavorazione di collettori medicali, questo livello di controllo qualità è imprescindibile. Offre la certezza che ogni componente soddisfi gli stessi standard.
Affidabilità della comunicazione e della catena di approvvigionamento
Supporto alla prototipazione e feedback DFM (Design for Manufacturing)
Il feedback sulla progettazione per la producibilità (DFM) può far risparmiare settimane al tuo progetto. Quando NOBLE esamina il tuo progetto nelle fasi iniziali, individua i problemi prima dell'inizio della produzione. I numeri lo confermano. Le revisioni DFM riducono le iterazioni di progettazione del 35-40%, portando le revisioni da 3-4 cicli a solo 1-2. Ciò si traduce in un risparmio medio di 7-10 giorni per progetto. Il loro team ti segnala quando un canale è troppo stretto o una tolleranza è troppo ristretta. Questo feedback ti aiuta a risolvere i problemi sulla carta, anziché in officina.
Scalabilità per l'aumento della produzione
Anche un prototipo funzionante deve essere scalabile. NOBLE gestisce questa transizione senza intoppi. Iniziano con pochi pezzi per i test, per poi aumentare la produzione man mano che il progetto viene validato. Le loro attrezzature sono adatte sia a piccole produzioni che a grandi volumi. Le macchine CNC garantiscono prestazioni costanti su migliaia di pezzi. Questa scalabilità significa che non dovrete cercare un nuovo partner quando la domanda cresce. Lo stesso team che ha realizzato il prototipo si occuperà della produzione di massa.
Da un punto di vista pratico, scegliere NOBLE significa avere un partner che comprende appieno le esigenze del progetto. NOBLE unisce competenza tecnica, qualità certificata e comunicazione chiara. Questa combinazione garantisce che il vostro progetto di lavorazione di collettori medicali proceda senza intoppi dall'inizio alla fine.
La selezione dei materiali e la scelta del processo devono essere in linea con le esigenze cliniche. Per la lavorazione di collettori medicali, l'acciaio inossidabile 316L, il titanio e il PEEK svolgono ruoli diversi. La fresatura CNC gestisce geometrie complesse. La lavorazione di precisione (tipo svizzero) è adatta alla produzione di componenti medicali in grandi volumi. Il processo CNC deve soddisfare i requisiti medicali. La precisione garantisce la sicurezza del paziente. Ogni lavorazione CNC rispetta gli standard medicali. La sicurezza del paziente dipende dalla precisione della lavorazione CNC. L'approccio CNC richiede esperienza. Gli utensili CNC sono fondamentali per le applicazioni medicali. La lavorazione CNC medicale offre risultati. La sicurezza del paziente viene prima di tutto. La sicurezza non è negoziabile per i dispositivi medicali.
Secondo Nasto, i produttori di dispositivi medici cercano partner che forniscano input DFM (Design for Manufacturing) fin dalle prime fasi, al fine di migliorare la qualità e ridurre i costi. L'integrazione delle considerazioni relative alla produzione evita costose riprogettazioni, come affermato dal team di ingegneri di P&Y.
Per la lavorazione di collettori medicali, è fondamentale coinvolgere tempestivamente un partner specializzato in macchine CNC. Contattate il nostro team CNC per una revisione del progetto medicale.
Domande frequenti sulla lavorazione di collettori medicali
Che tolleranze posso aspettarmi per la lavorazione di collettori medicali?
Nella lavorazione di collettori medicali, le tolleranze tipiche possono essere di soli ±0.02 mm (0.0008 pollici) sulla posizione delle porte. I diametri dei canali e le superfici di accoppiamento richiedono un'elevata precisione, con valori che dipendono dall'applicazione specifica. È possibile ottenere tolleranze più strette, ma comportano costi maggiori. Richiedete solo ciò di cui il vostro dispositivo ha realmente bisogno.
Come posso scegliere tra acciaio inossidabile e titanio?
Scegli l'acciaio inossidabile 316L se hai bisogno di una buona resistenza alla corrosione e vuoi risparmiare. Opta per il titanio se il peso è un fattore importante o se ti serve un elevato rapporto resistenza-peso. Il titanio costa di più e richiede tempi di lavorazione più lunghi, ma ne vale la pena per impianti e dispositivi portatili.
Quando è preferibile lavorare un collettore in polimero tramite lavorazione meccanica anziché stampaggio?
La lavorazione dei polimeri è consigliabile quando si necessitano meno di 500 pezzi. Non essendoci costi per stampi personalizzati, il prezzo per pezzo rimane basso. Per 1,000 o più unità, lo stampaggio a iniezione è più economico, anche considerando i costi di stampaggio che vanno dai 5,000 ai 20,000 dollari. È sempre consigliabile realizzare prima dei prototipi.
Che tipo di finitura superficiale devono avere i canali per fluidi?
I canali per fluidi nella lavorazione di collettori medicali richiedono una finitura superficiale di Ra pari o inferiore a 0.4 µm. Questa levigatezza riduce la turbolenza e impedisce l'accumulo di batteri. La lucidatura elettrolitica standard dell'acciaio inossidabile 316L garantisce questo livello di finitura. Per applicazioni che richiedono un'elevatissima purezza, potrebbe essere necessario un valore di Ra ≤ 0.25 µm.
Il PEEK può sostituire il metallo nei collettori medicali?
Sì, il PEEK è adatto a molti usi. Può sopportare numerosi cicli di sterilizzazione ed è resistente agli agenti chimici. È più leggero del metallo e sicuro per il corpo. Durante la lavorazione del PEEK, utilizzare utensili in metallo duro integrale a grana fine con angoli di spoglia positivi e scanalature lucidate. Questo impedisce la formazione di sbavature.
Quali certificazioni dovrebbe possedere il mio partner per le lavorazioni meccaniche?
Cercate certificazioni che attestino la gestione della qualità e le capacità di produzione di dispositivi medici. Queste certificazioni indicano processi documentati e ripetibili. Richiedete la cronologia degli audit e la relativa documentazione. Un partner che condivide queste informazioni vi fornirà componenti di qualità costante.
Quanto presto dovrei coinvolgere un partner per la lavorazione meccanica?
Coinvolgete il vostro partner fin dalla fase di progettazione. Il feedback sulla progettazione orientata alla producibilità riduce le modifiche al progetto del 35-40%. Riduce il numero di revisioni da 3-4 a 1-2, con un risparmio di 7-10 giorni per progetto. Un contributo tempestivo evita costose riprogettazioni e mantiene il progetto nei tempi previsti.







