
Hvað er Extrusion Mótun?
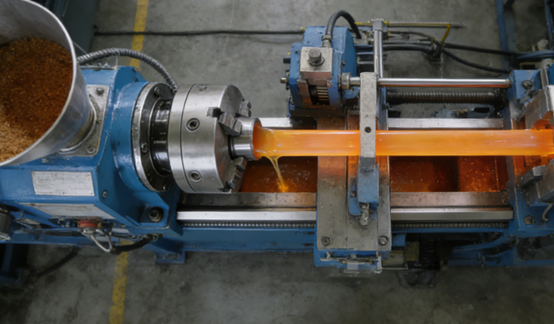
Útpressunarmótun er skilvirk og víða notuð framleiðsluaðferð. Meginreglan er að fæða hitað, mýkt eða bráðið hráefni inn í vélartöppuna. Efnið er ýtt kröftuglega fram í tunnu útpressunnar með snúningsskrúfunni. Í þessu ferli, vegna hita sem myndast við ytri upphitun og skrúfuklippingu, er efnið alveg mýkt og bráðið.
Undir þrýstingi skrúfunnar er jafnbrædda efnið þvingað í gegnum mót með ákveðinni opnun. Efnið sem er stöðugt þrýst út úr hausnum á mótinu fær fasta þversniðslögun sem samræmist opnun mótsins, rétt eins og tannkrem sem er þrýst út úr tannkremstúpu. Útpressuðu sniðin eru kæld og mótuð, síðan rétt með togbúnaði og skorin í þá lengd sem þarf, sem að lokum fæst samfelld vara með föstum þversniðslögunum.
Hvernig virkar útdráttarmótun?
Bæta við efni
Plastkúlur eða duft eru sett í trekt extrudersins og síðan stöðugt og stöðugt inn í tunnu extrudersins. Undir áhrifum þyngdaraflsins falla hráefnin ofan í tunnu og eru tekin upp af snúningsskrúfu. Snúningur skrúfunnar flytur ekki aðeins efnið áfram heldur byrjar einnig að þjappa því saman og forhita það fyrst, sem undirbýr síðari bræðslustig.
Að bræða efnið
Þegar skrúfan ýtir efninu fram í tunnunni verður það fyrir miklum hita- og klippiáhrifum. Hitinn kemur frá rafhitunarspírunum sem eru vafðar utan um tunnuna og hita hana upp í nákvæmt hitastig yfir bræðslumark efnisins.
Efnið sjálft verður fyrir miklum skerkrafti og núningskrafti milli þéttra skrúfganga og veggja tunnu. Þessi vélræna orka breytist í hita, sem veldur því að efnið bráðnar jafnt og vandlega að innan í seigfljótandi vökva. Þetta ferli kallast „mýking“.
Þrýsting
Brædda efnið er þjappað hratt undir þrýstingi skrúfunnar. Tilgangur þessa skrefs er að útrýma loftbólum í bráðinni, blanda saman litarefnum eða aukefnum sem kunna að vera til staðar og tryggja að seigja, hitastig og þrýstingur bráðinnar nái alveg einsleitu og stöðugu ástandi áður en hún fer í gegnum mótið, sem leggur grunninn að hágæða útpressun.
Mótun
Fullkomlega einsleit háhitabráðin er þrýst í gegnum mótið sem er staðsett fremst á tunnunni undir miklum þrýstingi sem skrúfan beitir stöðugt. Innri flæðisrásir mótsins hafa verið nákvæmlega hannaðar og slípaðar og lögun opna þeirra ákvarðar þversniðssnið lokaafurðarinnar.
Hvort sem um er að ræða hringlaga rör, flókið holt snið eða flatt plata, þegar bráðið rennur í gegnum mótið mun það nákvæmlega sýna lögun innra gatsins í mótinu og ljúka umbreytingunni úr ókristalla bráð í ákveðið snið.
Kæling
Prófílarnir sem eru pressaðir úr mótinu verða að vera kældir og storknaðir strax. Kælingaraðferðirnar eru mismunandi eftir vörunni: pípur eða prófílar eru oft kældir í gegnum vatnstanka fyllta með köldu vatni; Plataefni geta notað kalda valsa.
Kælikerfið verður að vera skilvirkt og einsleitt til að tryggja að varan taki fljótt á sig lögun, komi í veg fyrir að hún sigi eða snúist og haldi nákvæmum víddum og lögun.
Skurður
Þegar sniðið kólnar og storknar þarf að toga það frá mótopnuninni á jöfnum hraða og þetta verkefni er framkvæmt með togbúnaði.
Togbúnaður er yfirleitt einn eða fleiri pör af brautum eða rúllur sem halda vörunni varlega en örugglega og veita mjúkan togkraft. Þessi togkraftur verður að vera fullkomlega samstilltur við útpressunarhraða skrúfunnar til að koma í veg fyrir uppsöfnun vörunnar eða óhóflega teygju. Að lokum eru samfellt útpressuðu vörurnar sendar á skurðarstöðina þar sem þær eru sjálfkrafa skornar með sagarblöðum eða skurðarvélum í samræmi við fyrirfram ákveðna lengd til að fá lokaafurðina.
Hvaða efni eru algengust notuð í útdráttarmótun?
Pólýetýlen (PE)
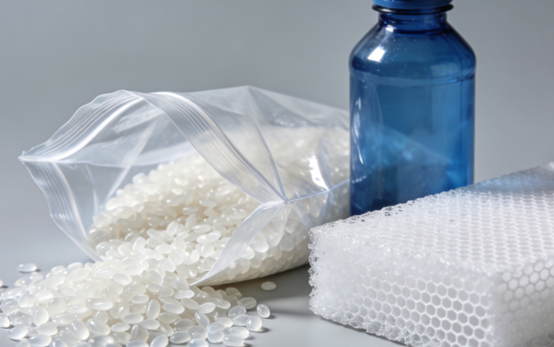
Pólýetýlen er eitt algengasta útpressaða plastið, aðallega skipt í háþéttni pólýetýlen og lágþéttni pólýetýlen.
Háþéttnipólýetýlen hefur mikinn styrk og efnaþol og er oft notað í framleiðslu á vatnspípum, gaspípum og stórum ílátum. Lágþéttnipólýetýlen er mýkra og gegnsærra og er oft notað til að búa til filmur, plastpoka og víreinangrunarlög. Framúrskarandi flæði og stöðugleiki í vinnslu gera það mjög hentugt fyrir háhraða útdráttarframleiðslu.
Pólývínýlklóríð (PVC)
Pólývínýlklóríð er fjölnota efni og hörku þess er hægt að stilla með aukefnum.
Stíft pólývínýlklóríð er mjög sterkt og tæringarþolið og er mikið notað í hurða- og gluggaprófíla, pípur og gólf í byggingariðnaði. Mjúkt pólývínýlklóríð er sveigjanlegt og er oft notað í vír- og kapalhlífar, slöngur og vatnsheldar himnur.
Pólývínýlklóríð krefst nákvæmrar hitastýringar við vinnslu til að koma í veg fyrir niðurbrot og myndun skaðlegra lofttegunda.
Pólýprópýlen (PP)
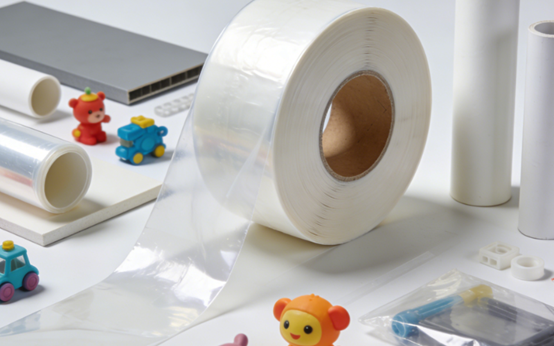
Pólýprópýlen hefur framúrskarandi hitaþol og efnafræðilegan stöðugleika og eðlisþyngd þess er tiltölulega lág. Það er oft notað til að framleiða matvælaumbúðir, bílavarahluti og heimilisvörur eins og geymslukassa og borðbúnað.
Útpressunarferlið á pólýprópýleni krefst tiltölulega hás bræðsluhitastigs en rýrnunarhraði þess er tiltölulega mikill. Þess vegna skal sérstaklega huga að víddarstöðugleika og aflögunarstjórnun á kælingar- og mótunarstigi.
Pólýstýren (PS)
Pólýstýren skiptist í almennt pólýstýren og höggþolið pólýstýren. Almennt pólýstýren er gegnsætt og tiltölulega brothætt og er oft notað til að búa til einnota borðbúnað, geisladiskahulstur og sýningarstanda. Höggþolið pólýstýren er, vegna aukinnar seiglu, oft notað sem innra lag í ísskápa og ytra byrði leikfanga.
Við pressun pólýstýren skal hafa í huga að bræðslustyrkur þess er tiltölulega lágur og það hentar ekki til framleiðslu á þykkveggjum eða flóknum holum prófílum.
Akrýlónítríl bútadíen stýren (ABS)
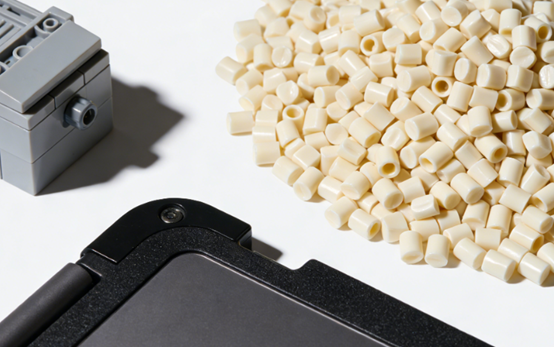
ABS plastefni sameinar styrk, seiglu og yfirborðsglans og er verkfræðiplast. Það er mikið notað í bílahluti eins og mælaborð, heimilistækjahylki og Lego-kubba.
Þegar ABS er pressað þarf að hafa strangt eftirlit með þurrkunarskilyrðum vegna mikillar rakadrægni þess. Leifar af raka geta valdið loftbólum eða silfurröndum á yfirborði vörunnar við vinnslu, sem hefur áhrif á gæði fullunninnar vöru.
Thermoplastic elastomers (TPE)
Hitaplastísk teygjuefni eru jafn teygjanleg og gúmmí og vinnsluhæf og plast og hægt er að mynda þau með útpressun án vúlkaniseringar. Þau eru almennt notuð í þéttiefni, slöngur, handföng og íþróttabúnað.
Hitaplastísk teygjuefni eru viðkvæm fyrir hitastigi við útpressun. Of hátt hitastig getur leitt til niðurbrots, en of lágt hitastig getur haft áhrif á flæði. Þess vegna er nákvæmt hitastýringarkerfi nauðsynlegt til að tryggja afköst vörunnar.
Hverjir eru kostir útdráttarmótunar?
Mikil skilvirkni
Með útpressunarmótun er hægt að framleiða samfellt í 24 klukkustundir án truflana. Allt ferlið, frá inntöku hráefnis til lokaafurðar, er fullkomlega sjálfvirkt og skilar afar mikilli framleiðsluhagkvæmni. Það hentar sérstaklega vel til framleiðslu á löngum prófílum, pípum, plötum o.s.frv. Ólíkt sprautumótun þarf ekki að fara í gegnum endurteknar opnunar- og lokunarlotur mótsins. Þess vegna er framleiðslan á tímaeiningu við útpressunarmótun mikil, sem gerir það hentugt fyrir framleiðslu á stórum stöðluðum vörum.
Lágur framleiðslukostnaður
Útpressunarmótun er samfellt ferli með miklum framleiðsluhraða, sem dregur úr notkun búnaðar og orku. Mótbyggingin er tiltölulega einföld og mótkostnaðurinn er mun lægri en sprautumótun og önnur ferli. Á sama tíma er nýtingarhlutfall hráefna hátt og úrgangsefni er hægt að mylja og endurvinna beint og endurnýta, sem dregur enn frekar úr efniskostnaði.
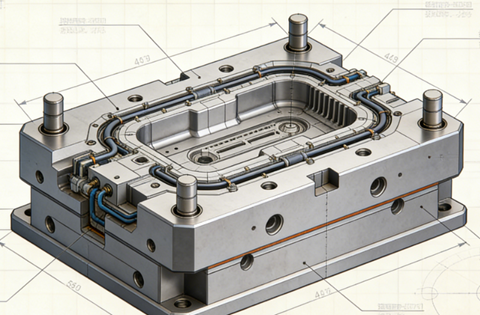
Mikil sveigjanleiki í lögun
Með því að breyta mismunandi gerðum mótsopna getur útpressunarmótun framleitt ýmsar flóknar og stöðugar samfelldar sniðmyndir með stöðugu þversniði, svo sem holar, fjölholar og sérlagaðar sniðmyndir. Þykkt, breidd og lögun vörunnar þarf aðeins að aðlaga í samræmi við mótið og fylgivélar, sem er mjög sveigjanlegt.
Breitt efnissamhæfi
Útpressunarmótun á við um langflest hitaplast og er einnig hægt að nota fyrir sumar hitaherðandi plasttegundir, gúmmí, matvælahráefni, málma o.s.frv. Með því að aðlaga ferlisbreyturnar er hægt að aðlaga efni með mismunandi seigjueiginleika.
Stöðug vörugæði
Með útpressunarmótun er hægt að framleiða vörur með mjög samræmdum víddum og eðliseiginleikum eftir lengdarstefnu við stöðugar vinnsluaðstæður. Við útpressunarferlið blandast bræddu efnin vel saman, þjappast og jafnar, sem leiðir til þéttrar innri uppbyggingar vörunnar, án sauma og áreiðanlegrar frammistöðu.
Háþróuð ferlissamþætting
Framleiðslulínan fyrir útpressunarmótun getur auðveldlega samþætt margar samfelldar ferlar til að ná fram „einni línu mótun“. Til dæmis, við útpressun, er hægt að framkvæma prentun, upphleypingu og lagskiptingu samtímis, eða tengja hana beint við mótunar- og suðubúnað sem dregur úr þörfinni fyrir millitengi og aukavinnslu.
Takmarkanir og áskoranir Extrusion Mótun
Takmarkanir á lögun vöru
Með útpressunarmótun er í raun aðeins hægt að framleiða samfellda snið með fastri þversniðslögun. Það er ekki hægt að framleiða vörur með breytingum á þversniði í lengdarstefnu eða með flóknum þrívíddarbyggingum. Þessi tegund vara byggir á öðrum ferlum, svo sem sprautumótun.
Áskoranir í víddarnákvæmni
Efnið gengst undir varmaþenslu og samdrátt frá bráðnu ástandi til kælingar og mótunar og er undir áhrifum margra þátta eins og kælingarjafnvægis og togstöðugleika. Það er mjög krefjandi að viðhalda mikilli víddarnákvæmni og lögunarstöðugleika vörunnar eftir allri lengdarstefnunni og kröfur um ferlisstýringu og mótahönnun eru afar strangar.
Miklar kröfur um efni
Útpressunarmótun hefur ákveðnar kröfur um hitastöðugleika, bræðslustyrk og flæði efna. Til dæmis geta sum efni sem eru viðkvæm fyrir háum hita brotnað niður á meðan þau eru enn í tunnunni. Efni með lágan bræðslustyrk geta ekki haldið lögun sinni eftir að þau fara úr mótinu og eru viðkvæm fyrir því að síga eða brotna.
Upphafleg fjárfesting
Þó að kostnaðurinn við eitt sett af mótum í útpressunarmótun sé tiltölulega lágur, þá er heildarupphafsfjárfestingin fyrir heila útpressunarframleiðslulínu tiltölulega há. Þar að auki, í hvert skipti sem vöru eða mót er skipt út, þarf tímafrekar aðlögun á ferlisbreytum og efnissóun, sem gerir framleiðslu í litlum upplögum óhagkvæma.
Mikil flækjustig ferlisstýringar
Útpressun er samfellt jafnvægisferli. Fjölmargir þættir eins og hitastig, þrýstingur og skrúfuhraði eru tengdir saman og þarf að vera nákvæmlega samstilltir. Jafnvel minnsta sveifla í hvaða þætti sem er getur haft áhrif á stærð, útlit eða vélræna eiginleika lokaafurðarinnar, sem setur miklar kröfur til reynslu rekstraraðila og sjálfvirks stjórnkerfis.
Yfirborðsgæði
Yfirborð pressaðra vara er viðkvæmt fyrir göllum eins og flæðimerkjum, bylgjumynstri og ójafnri gljáa. Þessir gallar tengjast venjulega hönnun móthlaupsins, bráðnu sprungu, ójafnri kælingu eða eðliseiginleikum efnisins. Til að fá hágæða yfirborð þarf afar nákvæma mótvinnslu og ferlisstjórnun.
Útpressunarmótun vs. sprautumótun
| Aspect | Extrusion Mótun | Stungulyf |
| Ferli meginregla | Ýtir bræddu efni stöðugt í gegnum mót til að mynda fastan þversniðsprófíl. | Sprautar bræddu efni inn í lokað móthola og kólnar síðan til að mynda stakan hluta. |
| Verkfæri (mót/deyja) | Tiltölulega einfaldur deyja; lægri kostnaður. | Flókin tveggja hluta mót; hærri kostnaður. |
| Framleiðslu skilvirkni | Hátt fyrir langar, einsleitar vörur; samfelld notkun. | Hátt fyrir fjöldaframleiðslu á eins hlutum; hringlaga notkun. |
| Efnissveigjanleiki | Hentar fyrir fjölbreytt úrval af hitaplasti og sumum öðrum efnum. | Mjög breitt úrval af hitaplasti, hitaherðandi plasti og elastómerum. |
| Hönnun sveigjanleiki | Takmarkað við fasta þversnið. | Hátt; getur framleitt flókin þrívíddarform, undirskurð og fínar smáatriði. |
| Upphafleg fjárfesting | Lægri verkfærakostnaður, en heildarlínan getur verið umtalsverð. | Hærri kostnaður við mót, en kostnaður á hlut lækkar við mikið magn. |
| Dæmigert Umsóknir | Pípur, gluggaprófílar, filmur, stengur, plötur. | Rafeindahús, bílavarahlutir, leikföng og flöskutappar. |
Viðhaldsráð fyrir útdráttarvélar
Regluleg hreinsun
Eftir hverja slökkvun á vélinni eða eftir að efnið hefur verið skipt út þarf að þrífa trektina, skrúfuna og tunnu vandlega til að koma í veg fyrir efnisleifar og kolefnismyndun. Sérstaklega eftir vinnslu á hitanæmum efnum eins og PVC er nauðsynlegt að þrífa þær tafarlaust. Hreinsa skal móthlaupið með sérstökum koparbursta eða mjúku verkfæri til að forðast rispur. Einnig þarf að þrífa rykið á hitunarspólu og kæliviftu reglulega til að tryggja skilvirka varmadreifingu.
hitastig Control
Kvörðið hitaeiningarnar og hitarana í hverju hitastigssvæði mánaðarlega til að tryggja að raunverulegt hitastig sé í samræmi við birt gildi. Athugið þéttleika hitunarspólu til að koma í veg fyrir staðbundna ofhitnun vegna lélegrar snertingar. Kælivatnsrásin verður að vera óstífluð. Síuna ætti að þrífa reglulega til að koma í veg fyrir að kalk hafi áhrif á kælivirkni.
Viðhald smurkerfis
Skiptið um smurolíu á gírkassanum tímanlega og athugið olíustigið daglega. Berið tilgreinda tegund af smurolíu á hreyfanlega hluti eins og legur og stýrisbrautir með tilskildum millibilum. Athugið reglulega spennu og stillingu beltisins eða tengisins til að koma í veg fyrir óeðlilega titring.
Öryggisathuganir
Athugið reglulega hvort straumur mótorsins sé stöðugur, hreinsið rykið í rafmagnsskápnum og herðið tengiklemmurnar. Prófið hvort neyðarstöðvunarhnappurinn, öryggishurðarrofinn, ofhleðsluvörnin og annar öryggisbúnaður sé áreiðanleg og virkur til að tryggja að hann uppfylli kröfur um örugga framleiðslu.
Myglugeymsla
Eftir að vélin hefur verið slökkt og mótið fjarlægt skal strax fjarlægja bráðið efni sem eftir er í vélinni, ryðvarnameðferð fara fram og geyma það í þurrum og sérstökum hillum með stöðugu hitastigi. Áður en hitastöngin er sett upp aftur skal athuga hvort hún sé skemmd eða ryðblettir.
Umsóknir um útdráttarmótun
Framkvæmdir
Fjölmargir plastprófílar sem notaðir eru í byggingariðnaði, svo sem hurðar- og gluggaprófílar og skreytingarlínur, eru myndaðir með útpressun. Hægt er að fá flóknar þversniðsbyggingar með mótahönnun sem uppfyllir kröfur um styrk, einangrun og fagurfræði. Útpressunarferlið styður einnig fjölhólfabyggingar og samútpressunartækni, sem hjálpar til við að draga úr efnisnotkun og auka heildarafköst.
Vírar og kaplar
Við framleiðslu víra og kapla er útpressunarmótun notuð til að hylja einangrandi lög eða slíður utan um málmleiðara, svo sem efni eins og PVC, XLPE og TPU. Þetta ferli getur náð samfelldri og einsleitri húðun, sem tryggir stöðuga rafmagnsafköst. Það einkennist einnig af slitþoli, logavörn og öldrunarþoli umhverfisins, sem gerir það að lykilferli á sviði aflgjafar, samskipta og raflagna í bílum.
Læknaiðnaður
Einnota eða langtíma lækningavörur, svo sem innrennslisrör og öndunarrör, eru oft framleiddar með útpressunarmótun. Þetta ferli getur tryggt mikla samræmi í innra þvermáli og veggþykkt, uppfyllt strangar kröfur um hreinlæti og lífsamhæfni og hentar til samfelldrar framleiðslu í hreinu umhverfi.
Plastpípa
Ein algengasta notkun útpressunarmótunar er ýmis konar plastpípur, svo sem PVC og PP pípur, sem eru mikið notaðar í vatnsveitu og frárennsli, gasflutningum, áveitu í landbúnaði og verndun raforku og samskipta. Þetta ferli getur framleitt stöðugt langar pípur með einsleitri veggþykkt, stöðugri stærð, mikilli framleiðsluhagkvæmni og er þægilegt til að uppfylla mismunandi notkunarkröfur, svo sem þrýstingsþol, tæringarþol og öldrunarþol, með því að aðlaga formúluna.
NOBLE"Þjónusta við útpressunarmótun
Velkomin(n) til NOBLE, trausts samstarfsaðila þíns fyrir nákvæmar lausnir í útpressunarmótun. Við sérhæfum okkur í að umbreyta hráum plastefnum í afkastamikil, samfelld prófíla sem uppfylla kröfur fjölbreyttra atvinnugreina.
Helstu hæfileikar og styrkleikar:
- Víðtæk þekking á efni: Við vinnum úr fjölbreyttu úrvali af hitaplasti, þar á meðal PVC, PE, PP, ABS, PS, TPE og verkfræðidegi.
- Sérsniðin prófílhönnun: Við erum framúrskarandi í að framleiða flókin sérsniðin prófíla, allt frá einföldum rörum og stöngum til holra hönnunar með mörgum hólfum.
- Framleiðsla í fullri stærð: Við styðjum verkefni sem spanna allt frá frumgerðasmíði til framleiðslu í litlum upplögum.
- Nákvæmni og samkvæmni: Stýrt ferli okkar og strangar gæðaeftirlitsprófanir tryggja að hver metri af prófílnum þínum uppfylli nákvæmar forskriftir um mál, styrk og frágang.
- Virðisaukandi þjónusta: Við bjóðum upp á aukavinnslu eins og skurð, borun, gata, prentun og samsetningu til að afhenda fullunna íhluti.
FAQ
Hverjar eru helstu gerðir af útdráttarformum?
Pípumót myndar hol rör og notar dorn til að búa til innra þvermál. Flatt plötumót framleiðir breiðar, þunnar plötur með breiðu, raufarlaga opnun. Prófílmót hefur flókna opnun til að framleiða sérsniðnar form eins og gluggakarma eða þilfar. Vírhúðunarmót setur sammiðja lag af einangrun beint á hreyfanlegan vírkjarna. Blásfilmumót er uppréttur sívalur með hringlaga opnun sem notaður er til að búa til plastfilmu.
Úr hvaða efnum eru útdráttarform venjulega gerð?
Deyjar eru gerðar úr mjög sterkum, slitþolnum málmum sem þola mikinn þrýsting, hitastig og slípandi plast. Algeng efni eru verkfærastál til almennrar notkunar, ryðfrítt stál til tæringarþols með ákveðnum efnum og hertar málmblöndur. Mikilvæg yfirborð eru oft krómhúðuð eða nítríðhúðuð til að auka hörku, draga úr núningi og koma í veg fyrir viðloðun efnisins, sem tryggir slétt yfirborð vörunnar og lengri líftíma deyjanna.
Hverjar eru algengar viðhaldsvenjur fyrir útdráttarform?
Að bera á verndandi tæringarvörn fyrir geymslu kemur í veg fyrir ryð. Reglulegt eftirlit með sliti, rispum eða tæringu á mikilvægum fleti er nauðsynlegt. Geyma skal stansa í þurru, stýrðu umhverfi. Rétt meðhöndlun kemur í veg fyrir skurði eða beyglur í nákvæmum skurði.
Hversu lengi endist útdráttarform venjulega?
Líftími deyjanna er mjög breytilegur eftir vinnsluefninu, framleiðslumagni, viðhaldsgæðum og efni deyjanna sjálfra. Vel viðhaldið deyja sem vinnur með slípiefni eins og LDPE eða HDPE getur enst í mörg ár, jafnvel áratugi, í samfelldri framleiðslu. Vinnsla á slípiefnum eins og viðar-plast samsettum efnum (WPC) eða ákveðnum PVC efnasamböndum getur dregið verulega úr þessum líftíma og þurft að endurnýja eða skipta út mun fyrr.
Hvað eru „deyjarlínur“ og hvernig er hægt að lágmarka þær?
Dýnulínur eru fínlegar, samfelldar lóðréttar línur eða merki á yfirborði pressaðrar vöru, sem liggja í átt að vélinni. Þær eru oft af völdum minniháttar rispa, ófullkomleika eða uppsafnaðra leifa á brún eða lendingarsvæði dýnunnar. Til að lágmarka þær skal tryggja að dýnan sé vandlega hreinsuð og pússuð.







