
Hvað er End Mveikindi?
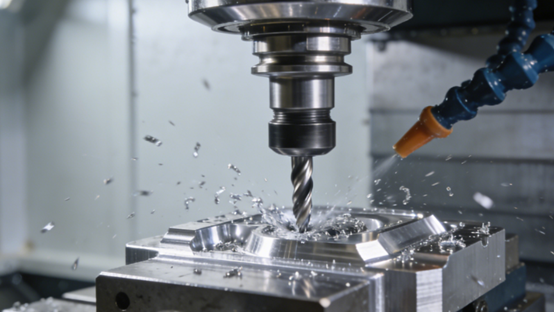
Endafræsun er algeng vélræn vinnslutækni. Hún notar snúningsskurðarverkfæri sem kallast endfræsari, sem hefur skurðbrúnir á báðum hliðum og á endanum. Endafræsarinn er settur upp á spindli fræsvélar eða vinnslustöðvar. Með snúnings- og fóðrunarhreyfingum fjarlægir hann efni úr vinnustykkinu.
Helsta einkenni endafræsingar er fjölhæfni hennar. Hún getur ekki aðeins unnið úr fleti sem eru hornrétt á verkfæraásinn, heldur, enn mikilvægara, hún getur framkvæmt hliðarveggjafræsingu, raufarfræsingu, útlínufræsingu, þrepafræsingu og holrúmsfræsingu. Þetta gerir endafræsingu að kjarnatækni fyrir framleiðslu á ýmsum eiginleikum á hlutum.
Hvernig virkar endafræsingarferlið?
Teikningagreining
Verkfræðingar þurfa að túlka teikningar hluta vandlega, greina skýrt alla eiginleika sem þarf að vinna með endafræsingu, svo sem fleti, þrep, holrúm, gróp o.s.frv., og greina víddarþol þeirra, staðsetningarþol og kröfur um yfirborðsgrófleika. Á sama tíma, byggt á eiginleikum efnishlutarins, skipuleggja sanngjarna vinnsluröð.
Klemma vinnustykkis
Í samræmi við lögun vinnustykkisins og vinnslubúnaðarins skal velja viðeigandi festingu til að festa eyðublaðið þétt og nákvæmlega á vinnuborð vélarinnar. Við klemmuna er nauðsynlegt að tryggja að klemmukrafturinn sé nægur til að standast skurðkraftinn og koma í veg fyrir að vinnustykkið hreyfist, en hann ætti ekki að vera of mikill til að valda aflögun vinnustykkisins.
CNC forritun
Samkvæmt ákveðinni ferlisleið og verkfæraslóð er tölvustýrð forritun framkvæmd með CAM hugbúnaði eða G-kóði er skrifaður handvirkt. Forritun þarf að búa til skilvirkar og öruggar hreyfingarferlar verkfæra, þar á meðal sanngjarnar aðferðir til að færa verkfæri áfram og aftur, skurðarleiðir o.s.frv. Eftir að forritinu er lokið verður það að gangast undir stranga sannprófun til að athuga hvort einhverjar rökvillur, ofskurður eða hætta sé á árekstri við festingar, til að tryggja algjört öryggi.
Prófunarvélavinnsla
Áður en lotuvinnsla með endfræsingu er framkvæmd þarf að prufuskera fyrsta stykkið. Við prufuskeringu er venjulega notað íhaldssamt fóðrunarhlutfall eða lykilatriði prófuð fyrst á svæðum með meira frávik á hráefninu. Strax eftir vinnslu skal nota mælitæki til að mæla lykilvíddir prufuskernu hlutanna.
Framleiðsluvinnsla
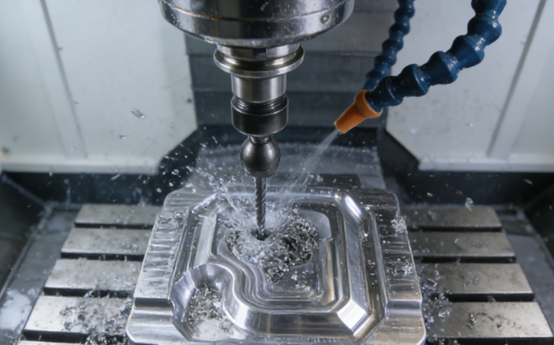
Eftir að vélin hefur verið villuleituð hefst formleg lotuvinnsla eða samfelld vinnsla. Meðan á vinnslunni stendur þurfa rekstraraðilar að fylgjast stöðugt með. Eftirlitið felur í sér: að hlusta á hvort rekstrarhljóð vélarinnar sé mjúkt og hvort óeðlileg titringur eða öskur séu til staðar. Að fylgjast með hvort litur og lögun flísanna séu eðlileg; Að athuga hvort skurðarvökvinn þeki skurðarsvæðið að fullu; Að skoða handahófskenndan stærð vinnustykkisins reglulega í samræmi við fyrirfram ákveðinn líftíma verkfærisins eða vinnslumagn.
Lokaskoðun
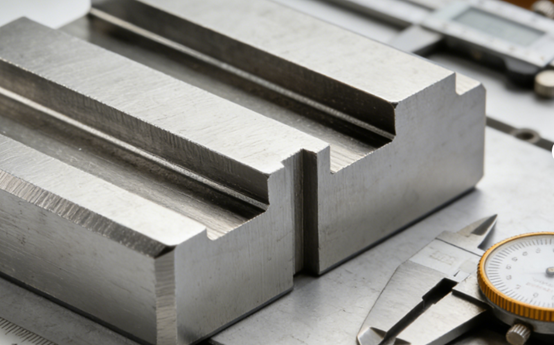
Eftir að fullunnin vinnustykki hafa verið vélrænt unnin er krafist ítarlegrar lokaskoðunar. Notið nákvæmari skoðunarbúnað, svo sem þriggja hnita mælitæki, prófílmæla, yfirborðsrófmæla o.s.frv., til að skoða magnbundnar kröfur um allar víddir, rúmfræðilegar vikmörk og yfirborðseiginleika samkvæmt teikningunum.
Prófunargögnin ættu að vera sett saman í skýrslu og borin saman við gæðastaðla til að ákvarða hvort varan sé hæf. Þetta skref er ekki aðeins lokaniðurstaða um gæði einstakra hluta, heldur veita gögnin einnig mikilvægan grunn að hagræðingu ferla og rekjanleika gæða.
Tegundir endamylla
Flat End Mill
Flatfræsar eru einfaldasta og algengasta gerð fræsara. Skurðbrúnin á þeim er flöt, sem gerir kleift að skera lóðrétt og hliðarfræsa á skilvirkan hátt. Þessi tegund skurðarverkfæris er aðallega notuð fyrir rétthyrnda þrep, útlínur og regluleg holrými og getur framleitt flatan botn og lóðrétta hliðarveggi.
End Mill fyrir kúlunef
Kúlufræsar geta ekki framleitt rétthyrnda botnfleti, en helsti kostur þeirra liggur í getu þeirra til að vinna þrívíddar sveigðar fleti. Með forritun verkfæraslóða er hægt að vinna nákvæmlega úr flóknum mótholum, blaðlögunum og öllum sveigðum fleti sem krefjast mjúkra umskipta.
Hornradíus endafræsari
Hornfræsar með radíus sameina nokkra kosti flatfræsa og kúlufræsa. Bogahorn þeirra eru sterkari en hvassar horn, minna viðkvæm fyrir flísun og þola meiri skurðkraft. Þær eru almennt notaðar í grófvinnslu og hálffrágangi á stáli og steypujárni. Yfirborðið sem þær vinna með mun hafa bogaskipti, en með smáþrepaforritun er einnig hægt að vinna næstum lóðréttar hliðarveggi og flata botnafleti, sem gerir þær að skilvirkum valkosti fyrir grófvinnslu á holum.
Chamfer Mill
Skáfræsarinn er sérstaklega hannaður fyrir skáskurð eða afgrátun. Skurðbrún hans er í ákveðnu horni, sem getur unnið nákvæmar skáskurðir beint á brún hlutarins, og undirbúið síðari samsetningu eða öryggismeðhöndlun. Sumir skáskurðarhnífar eru hannaðir til að stjórna skáskurðarbreidd með því að stilla ásdýptina, sem gerir þá mjög sveigjanlega í notkun.
Grófa endamylla
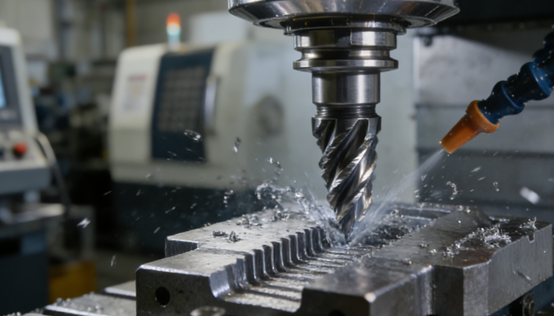
Gróffræsar geta aukið efnisfjarlægingarhraða. Það eru margar flísargrópar á verkfærinu sem skipta löngum flísum í smærri hluta, sem auðveldar flísafjarlægingu og varmaleiðni. Bylgjubrúnin eða ójöfn tannhönnun getur dregið úr skurðtitringi, sem gerir kleift að fá meiri skurðardýpt og fóðrun fyrir skilvirka grófvinnslu og skilar fljótt jafnri fráviksmöguleika fyrir síðari frágang.
Kostir endafræsingar
Fjölhæfni og sveigjanleiki
Endafræsar eru ein umfangsmesta ferlið í vinnslumiðstöðvum. Ein endfræsarvél getur framkvæmt fjölbreyttar aðgerðir, þar á meðal fræsun á flötum, þrepum, holum, rásum og flóknum þrívíddarútlínum. Þessi eiginleiki, „eitt verkfæri fyrir margvíslega notkun“, dregur verulega úr fjölda verkfæraskipta við vinnslu, einfaldar forritun og verkfærastjórnun og hentar sérstaklega vel til að vinna flókna hluti með mörgum rúmfræðilegum eiginleikum. Þetta er kjarninn í nútíma CNC vinnslu til að ná fram mjög samþættri framleiðslu.
Hágæða frágangur
Endafræsar geta náð afar mikilli víddar- og rúmfræðilegri nákvæmni. Við frágangsvinnslu er hægt að ná framúrskarandi yfirborðsáferð með því að nota fjöltanna, nákvæmar endfræsar ásamt miklum hraða, litlu skurðardýpi og miklum fóðrunarhraða, draga úr eða jafnvel útrýma síðari slípunar- eða fægingarferlum og bæta heildarhagkvæmni.
Breitt efnissamhæfi
Endafræsar geta unnið úr öllum verkfræðiefnum. Með því að velja viðeigandi verkfæraefni og sérstaka húðun, og passa við viðeigandi skurðarbreytur og kæliaðferðir, er hægt að vinna úr fjölbreyttum efnum á skilvirkan hátt, allt frá mjúkum málmum eins og áli og kopar til dýnastáls, ryðfríu stáli og jafnvel erfiðum efnum eins og háhitaþolnum málmblöndum og títanmálmblöndum, sem og samsettum efnum og ómálmefnum. Notkunarsvið þeirra er afar víðtækt.
Hátt efnisfjarlægingarhlutfall
Endafræsing notar endafræsur með stórum þvermál eða grófum fræsum með bylgjubrúnum, ásamt mikilli áslægri skurðardýpt og radíalskurðarbreidd, sem getur náð afar miklum málmfjarlægingarhraða. Nútíma hraðskurðar- og afkastamiklar vinnslutækni hafa nýtt möguleika þessa enn frekar og gert kleift að vinna hráefni hratt í lögun sem líkist fullunninni vöru, sem dregur verulega úr heildarvinnslutíma og eykur framleiðsluhagkvæmni.
Ókostir við endafræsingu
Brotthættni og slit á verkfærum
Endafræsar, sérstaklega verkfæri með smáum þvermál, hafa stórt hlutfall milli lengdar og þvermáls, yfirhangandi lengingu og tiltölulega lélega stífleika. Þegar unnið er með hörð efni eða þegar þau verða fyrir ójöfnum skurðkrafti er mjög líklegt að titringur, flísun eða almennt brot eigi sér stað. Slit á skurðarverkfærum er einnig tiltölulega hratt, sérstaklega þegar unnið er með efni sem erfitt er að skera. Nauðsynlegt er að fylgjast reglulega með ástandi skurðarverkfæranna og skipta um þau, sem eykur kostnað og niðurtíma.
Skurðkraftssveigja
Geislaskurðarkrafturinn sem myndast við endafræsingu er tiltölulega mikill, sérstaklega þegar notuð eru verkfæri með löngum eggjum fyrir djúpa holrúm eða hliðarveggjavinnslu. Þessi geislaskurðarkraftur er viðkvæmur fyrir aflögun á mjóum eða þunnveggjum hlutum, sem hefur áhrif á nákvæmni vinnslunnar. Á sama tíma er hann einnig aðalástæðan fyrir því að skurðurinn hristist.
Áskoranir við flísafjarlægingu
Þegar fræsað er í lokuðum eða djúpum holum er fjarlæging flísanna lykilatriði. Verkfærið mun skera flísarnar aftur, sem leiðir til versnandi yfirborðsgæða, mikillar hækkunar á hitastigi verkfærisins, hraðs slits á skurðbrúninni og jafnvel flísmyndunar.
Vandamál með hornvinnslu
Þegar notaður er flatbotna endfræsari til að vinna innri rétt horn, mun lengd skurðarsnertibogans og skurðþykktin í hornum verkfærisins skyndilega aukast, sem leiðir til mikillar aukningar á skurðkrafti og lélegrar varmadreifingar. Þetta veldur auknum titringi í verkfærinu, hraðara staðbundnu sliti og í hornum er hætta á að verkfærið beygist, ofsker eða efnisleifar verði eftir, sem hefur áhrif á nákvæmni víddar og lögunar.
Yfirborðsverkfæramerki
Þegar endafræsun er notuð til fínvinnslu á stórum flötum eða bognum flötum, verða örsmá skref eftir á milli aðliggjandi verkfæraleiða. Þegar skipt er um verkfæri eða vinnsluaðferðir eru breyttar geta sýnileg „verkfæramerki“ einnig komið fram á samskeytum yfirborða sem unnið er með af mismunandi forritahlutum eða verkfærum.
Endafræsun vs. yfirborðsfræsun
| Einkenni | End Milling | Andlitsfræsing |
| Aðalskurðarbrúnir | Á jaðarhliðunum og enda verkfærisins. | Aðallega á endafleti/ás verkfærisins. |
| Dæmigert verkfæri | Löng, sívalningslaga endfræsari með minni þvermál. | Stutt, disklaga flatfræsa eða skelfræsa með stórum þvermál. |
| Aðalhreyfing | Snýst um ás sinn og hreyfist til hliðanna (X, Y, Z). | Snýst um ás sinn og hreyfist aðallega hornrétt á ás sinn (Z-ás fóðrun). |
| Main Umsókn | Prófílun, raufar, vasaskurður, útlínur og vinnsla á flóknum lóðréttum eiginleikum. | Snúið að stórum, sléttum fleti til að búa til slétt, lárétt plan. |
| Yfirborðsáferð á sléttu yfirborði | Getur verið gott, en gæti sýnt verkfæraslóðir. | Yfirleitt frábært og mjög einsleitt yfir allt yfirborðið. |
Hvaða þættir hafa áhrif á yfirborðsgæði endafræsingar
Rúmfræði og ástand verkfæra
Rúmfræðileg hönnun skurðarverkfærisins hefur bein áhrif á skurðarferlið. Skarpar skurðbrúnir og viðeigandi spiralhorn geta tryggt mjúka skurð og mjúka flísafjarlægingu og þannig náð betri yfirborði. Slitástand skurðarverkfærisins er einnig afar mikilvægt. Slitinn skurðbrúnn eykur skurðkraftinn, veldur skurði og versnar yfirborðsgæði.
Stillingar fyrir skurðarbreytur
Skurðhraði, fóðrunarhraði og skurðardýpt eru helstu breytur ferlisins. Of lágur skurðhraði getur valdið uppsöfnun á brún og skemmt yfirborðið. Ef hann er of hár getur það valdið titringi eða aukið slit á verkfærinu. Fóðrunarhraði á tönn ákvarðar skurðþykktina. Ef fóðrunarhraðinn er of hár mun hann skilja eftir augljós fóðrunarmerki. Ef hann er of lágur getur það valdið of mikilli núningi milli verkfærisins og vinnustykkisins, í stað óeðlilegrar skurðar, sem leiðir til hörðnunar.
Vélatól
Nákvæmni, stífleiki og kraftmikil viðbrögð vélarinnar sjálfrar eru grunnurinn. Geisla- og áshlaup spindilsins verður að vera stjórnað á afar háu stigi; annars mun það endurtaka sig beint á yfirborð vinnustykkisins.
Ef heildarstífleiki vélarinnar er ófullnægjandi mun hún valda lítilsháttar teygjanlegri aflögun og titringi undir áhrifum skurðkraftsins. Þessi tegund titrings, sérstaklega hátíðni titringur, er ein helsta ástæðan fyrir titringsmerkjum á yfirborðinu og versnun á ójöfnum.
Efni vinnustykkis
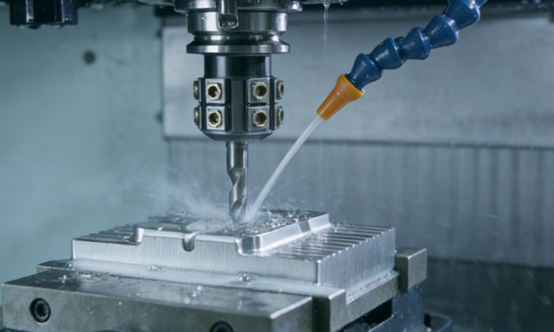
Eiginleikar efnisins í vinnustykkinu, svo sem hörku, seigja, tilhneiging til vinnsluherðingar og varmaleiðni, hafa grundvallaráhrif á yfirborðsgæði. Til dæmis, þegar unnið er með mjúk og klístruð efni, er líklegt að brún myndist þegar unnið er með þau, en þegar unnið er með hörð og brothætt efni er líklegt að flísar rispi yfirborðið.
Smurskilyrði
Hlutverk skurðarvökva eða smurefnis er ekki aðeins að kæla og smyrja. Góð kæling getur lækkað hitastigið í skurðarsvæðinu, dregið úr hitaslit skurðarverkfærisins og dregið úr hitaaflögun vinnustykkisins. Góð smurning getur dregið úr skurðkrafti, komið í veg fyrir myndun brúna og skurða og hjálpað til við að ná sléttara yfirborði.
Ráðleggingar um viðhald og langlífi endafræsara
Rétt val á verkfærum
Við fræsingu á enda ætti að velja samsvarandi verkfæraefni, húðun og rúmfræðilega breytur út frá efnum og aðferðum. Fyrir grófa fræsingu eru notuð verkfæri með strjálum tönnum og stórum spiralhornum til að auðvelda flísafjarlægingu, en fyrir fínfræsingu eru notuð verkfæri með þröngum tönnum til að tryggja yfirborðsáferð. Fyrir uppsetningu skal þrífa verkfærahaldarann og keilulaga gatið á spindlinum. Notið nákvæmar spennuþrýstihylki eða vökvaverkfærahaldara og reynið að stytta yfirhengi verkfærisins til að auka stífleika.
Hagræðing skurðarbreytur
Rekstraraðili ætti að stilla sanngjarnar breytur eins og snúningshraða, fóðrunarhraða og skurðardýpt út frá ráðleggingum framleiðanda verkfærisins. Í raunverulegri vinnslu er nauðsynlegt að forðast að nota of mikla radíusskurðardýpt fyrir skurð í fullri breidd, sérstaklega þegar horn eru unnin; fóðrunarhraðann ætti að vera virkur. Markvissar aðlögunaraðferðir ættu að vera notaðar fyrir mismunandi efni í vinnustykkinu.
Árangursrík kæling
Við fræsingu á enda ætti að velja viðeigandi kæliaðferð út frá eiginleikum efnisins sem unnið er með. Fyrir verkfæri úr sementuðu karbíði er mælt með því að nota olíubundið kælivökva við slitrótt skurð til að draga úr hitaáfalli. Við djúpa holavinnslu ætti að hanna sérstaka stúta eða nota innvortis kæld verkfæri til að tryggja að kælivökvinn nái beint að skurðbrúninni og koma í veg fyrir auka skemmdir af völdum lélegrar flísafjarlægingar.
ANotkun endafræsa
Hlutamótun
Endafræsun getur nákvæmlega unnið úr tvívíddar- eða þrívíddar flóknum útlínum hluta. Hvort sem um er að ræða flóknar ytri brúnir vélrænna hluta eða sveigðar yfirborðslínur móts, þá er hægt að klára þær allar með 3-ása eða 5-ása tengiendafræsun.
Raufa- og vasafræsing
Endafræsun er ákjósanlegasta aðferðin til að vinna alls kyns raufar og holrými. Hún getur fræst á skilvirkan hátt ýmsar virkniraufar eins og T-raufar og verkfæraúttektarraufar, sem og flóknar óreglulegar holrými í mótum. Endafræsun getur fjarlægt efni á skilvirkan hátt og unnið úr lokuðum eða hálflokuðum rýmum með nákvæmum málum og góðum yfirborðsgæðum og er mikið notuð í framleiðslu á vélrænum hlutum og mótum.
Andlits- og þrepafræsun
Endafræsun hefur einstaka kosti við vinnslu á litlum flötum, ósamfelldum flötum og hliðarflötum með mörgum þrepum. Hún getur klárað fínvinnslu á hliðarveggjum og botnflötum í einu, sem tryggir lóðrétta stöðu og víddarnákvæmni milli hvers þrepaflatar.
Þegar milliveggir, oddar og margstiga stigaxlar eru fræstir í innri holrúm kassahluta sýnir lóðrétta fræsingarferlið afar mikinn sveigjanleika og nákvæmni.
Holugerð
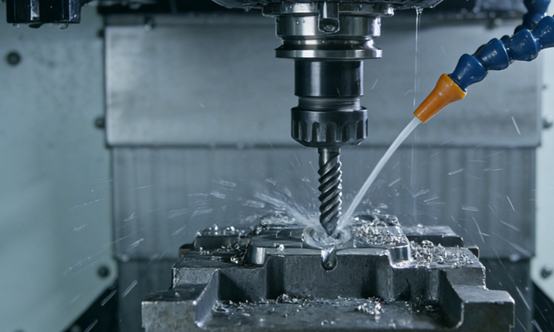
Endafræsarar geta framleitt hringlaga göt, skrúfgöt og stór, niðursokkin göt með mikilli nákvæmni. Í samanburði við hefðbundna borun og tappun hefur skrúffræsing kost á mikilli nákvæmni í vinnslu, engum skurðum og getu til að vinna úr skrúfgötum með sama stigi og mismunandi þvermálum með einu verkfæri. Kostir þess eru sérstaklega augljósir þegar verið er að vinna úr skrúfgötum úr erfiðum efnum.
Þunnveggjavinnsla
Fyrir hluti með lélega stífni, svo sem þunnveggja álhluta og hlífar nákvæmra rafeindaíhluta í geimferðaiðnaðinum, er endfræsun aðal frádráttarmótunaraðferðin.
Endafræsun notar létt skurðaraðferð með verkfærum með litlu þvermáli, litlu skurðardýpi og miklum snúningshraða. Í samsetningu við sérhæfða verkfæraleiðaráætlun getur hún stjórnað skurðkraftinum á áhrifaríkan hátt, komið í veg fyrir aflögun hluta og framleitt mjög nákvæmar þunnveggja, rifjaðra og örgrófa og aðrar nákvæmar aðgerðir.
Afbraun og afhögg
Sérhæfðar afskurðarfræsarar geta framkvæmt afskurð og afskurð á brúnum hluta á skilvirkan og samræmdan hátt. Með einfaldri forritun er hægt að framkvæma sjálfvirka óvirkjun á öllum hvössum brúnum, sem eykur öryggi hlutanna og auðveldar samsetningu. Þetta er ómissandi framhaldsferli í nútíma sjálfvirkum framleiðslulínum.
NOBLE
Við bjóðum upp á nákvæmar CNC-fræsingarlausnir fyrir fjölbreytt úrval atvinnugreina. Með því að nota háþróaðar fjölása vinnslustöðvar og mikið úrval af hágæða karbítfræsum, vinnum við flókin verkefni með einstakri nákvæmni.
Frá hraðri frumgerðasmíði til framleiðslu í miklu magni, afhendum við íhluti með framúrskarandi yfirborðsáferð og þröngum vikmörkum, sem tryggir áreiðanleika og afköst fyrir krefjandi verkefni. Vertu í samstarfi við okkur til að fá skilvirkar og hágæða fræsingarniðurstöður.
FAQ
Hver er grunnskilgreiningin á endafræsingu?
Endafræsing er grundvallar vinnsluferli þar sem snúningsskurðarverkfæri, kallað endfræsari, er notað til að fjarlægja efni úr vinnustykki. Ólíkt bor sem sker aðallega í áslæga átt, eru skurðbrúnir endfræsara staðsettar bæði á jaðri hennar og endafleti.
Hverjir eru helstu kostir þess að nota endafræsingu?
Helstu kostir endfræsingar eru meðal annars mikil fjölhæfni við að skapa fjölbreytt úrval hluta, framúrskarandi nákvæmni og yfirborðsáferð þegar hún er fínstillt, eindrægni við fjölbreytt efni, allt frá plasti til ofurmálmblöndur, og skilvirk efnisfjarlægingarhraði, sérstaklega með nútíma verkfærum og CNC-aðferðum.
Hverjir eru lykilþættir sem hafa áhrif á endingartíma verkfæra í endfræsingu?
Endingartól í endafræsingu er fyrst og fremst undir áhrifum hörku og núningþols efnishlutarins, skurðarbreytur, val á verkfærisefni og húðun, kælingu og smurningu og stöðugleika vinnslu.
Hversu mikilvægt er kælivökvi/smurning í endfræsingarferlum?
Kælivökvi og smurning eru mikilvæg í endafræsingu af mörgum ástæðum. Þau hjálpa til við að dreifa hita frá skurðarsvæðinu, draga úr núningi milli verkfærisins og vinnustykkisins, koma í veg fyrir flísasveiflur og bæta flísafrásun.
Hvernig ber endfræsun saman við aðrar algengar vinnsluaðferðir eins og borun eða beygju?
Endafræsing er grundvallarmunur á borun og beygju hvað varðar skurðarhreyfingu og notkunarsvið. Þó að borun sé sérstaklega hönnuð til að búa til kringlótt göt með áskrafti, og beygja snýr vinnustykkinu á móti kyrrstæðu verkfæri til að búa til sívalningslaga form, þá snýr endafræsing verkfærinu til að skera í margar áttir. Þetta gerir endafræsingu einstaklega færa um að framleiða raufar, vasa, flóknar útlínur og þrívíddarflöt sem eru ekki möguleg með borun eða beygju einni saman, sem býður upp á meiri rúmfræðilegan sveigjanleika á vinnslumiðstöðvum.







