
Læknisfræðilegt margvísir er blokk með rásum og opum sem stýrir vökva- eða gasflæði í tækjum eins og innrennslisdælum eða svæfingartækjum. Nákvæmni þess hefur bein áhrif á öryggi sjúklinga og hversu vel tækið virkar. Rangt efni eða ferli getur valdið bilun í tækinu, innköllunum eða skaða á sjúklingum - svona er hægt að forðast það. Hvernig velur þú rétt efni og vinnsluferli til að uppfylla ströng læknisfræðileg staðla og halda kostnaði niðri? Þessi handbók fjallar um efni, ferla, hönnunaratriði, gæðastaðla og val á samstarfsaðila. Vinnsla læknisfræðilegra margvísa krefst mikillar athygli á vikmörkum og öryggi, sérstaklega þegar unnið er með flóknar rúmfræði og lífsamhæf efni. Fyrir læknisfræðilega CNC vinnslu veitir samstarf við NOBLE þér sérfræðikunnáttu í framleiðslu á frumgerðum og fullri framleiðslu, sem tryggir að hvert skref í vinnslu læknisfræðilegra margvísa uppfylli strangar kröfur iðnaðarins. Framleiðsla lækningatækja krefst nákvæmni, öryggis og áreiðanlegra ferla.
Viðmið um efnisval fyrir Vélræn vinnsla á læknisfræðilegum margvísum
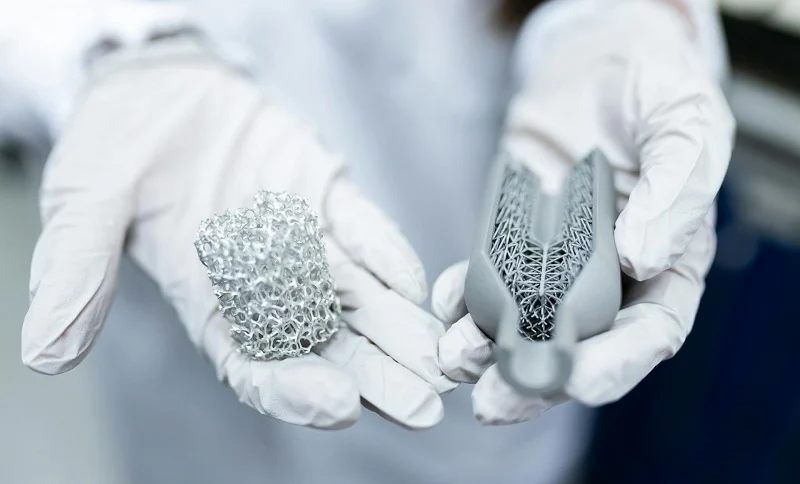
Að velja rétt efni fyrir vinnslu á lækningatækjum í margvíslegum búnaði þýðir að vega og meta öryggi, sótthreinsun og kostnað. Helstu þættirnir eru lífsamhæfni, sótthreinsunarsamhæfni og vélrænn styrkur. Að ná réttu jafnvægi ræður því hvort tækið virki örugglega og áreiðanlega.
Lífsamhæfni og reglugerðarstaðlar
Lífsamhæfni og samræmi við reglugerðarstaðla
Öll efni sem notuð eru í lækningatæki verða að standast lífsamhæfniprófanir samkvæmt viðurkenndum stöðlum. Þessar prófanir kanna hvernig efni bregst við lifandi vef og staðfesta öryggi með rannsóknum á ígræðslum. Efni sem standast prófið eru örugg í snertingu við líkamsvökva. Þetta skiptir máli fyrir bæklunarígræðslur og önnur lækningaígræðslur. CNC-ferlið verður að nota efni sem valda ekki ertingu. Lífsamhæfni er fyrsta sían í efnisvali. CNC- vélaaðferðin má ekki innihalda mengunarefni sem hafa áhrif á lífsamhæfni. Þetta er mikilvægt fyrir ígræðslur.
Kröfur um ígræðanleg tæki samanborið við einnota tæki
Fyrirhuguð notkun breytir efniskröfum. Fyrir ígræðanleg tæki verður efnið að endast í mörg ár. Það þarf að standast tæringu og viðhalda heilleika efnisins til langs tíma. Matvæla- og lyfjaeftirlitið Bandaríkjanna (FDA) krefst ítarlegra prófana fyrir ígræðslur. CNC-vinnsla ígræðanlegra íhluta krefst strangari vikmörka. Einnota margvísir hefur aðrar reglur. Lífsamhæf efni sem notuð eru hér geta verið mismunandi. Einnota margvísir gæti notað fjölliðu í stað málms. Þetta val hefur áhrif á alla CNC-aðferðina. Vinnsla fjölliða er frábrugðin vinnslu málma. Verkfæri, hraði og fóðrun breytast allt. Bæklunarígræðslur þurfa enn hæstu gæði. CNC-ferlið verður að passa við eiginleika efnisins.
Vélrænir og efnafræðilegir eiginleikar
Styrkur, tæringarþol og hitastöðugleiki
Lækningagreiningarrás verður að þola þrýsting án þess að leka. Styrkur er mikilvægur. Ryðfrítt stál 316L býður upp á góða tæringarþol og styrk. Títanmálmblöndur veita hærra styrk-til-þyngdarhlutfall. Þetta skiptir máli fyrir flytjanleg lækningatæki. Hitastöðugleiki er annar þáttur. Mörg lækningatæki fara í gegnum sjálfsofnæmissótthreinsun. Efnið verður að halda lögun sinni í gegnum endurteknar lotur. Fyrir bæklunarígræðslur tryggir þessi hitastöðugleiki að ígræðslan afmyndist ekki. CNC-aðferðin fyrir þessi efni krefst vandlegrar verkfæravals. Harðari efni slitna verkfæri hraðar. Þetta hefur áhrif á kostnað og lotutíma CNC-vinnslu. Læknaiðnaðurinn krefst samræmdra niðurstaðna úr hverri CNC-keyrslu.
Vökvasamrýmanleiki og efnaóvirkni
Saigatréð flytur vökva eða lofttegundir. Efnið má ekki hvarfast við þau. Efnafræðileg óvirkni er nauðsynleg. Sum lyf geta tært ákveðna málma eða bólgnað upp fjölliður. Prófanir staðfesta eindrægni. Fyrir læknisfræðilegar notkunarmöguleika þarftu að vita hvaða vökvar munu flæða í gegnum tækið. Þetta ákvarðar hvort þú notar málm eins og 316L eða fjölliðu eins og PEEK. CNC-ferlið breytist einnig út frá efnafræðilegum eiginleikum efnisins. Sum efni framleiða skaðlegt ryk við CNC-vinnslu. Þetta krefst sérstakrar loftræstingar. Framleiðendur lækningatækja verða að taka tillit til allra þátta.
Kostnaður og vinnsluhæfni málamiðlanir
Hráefniskostnaður samanborið við vinnslutíma
Efniskostnaður er aðeins hluti af myndinni. Vinnslutími kostar oft meira en hráefnið sjálft. Ódýrara efni sem er erfitt að vinna getur aukið kostnað. Títan er dýrt í kaupum og dýrt í vinnslu. Það krefst lágs hraða og sérhæfðra verkfæra. En fyrir læknisfræðilegar notkunarmöguleika geta ávinningurinn réttlætt kostnaðinn. CNC-aðferðin verður að vera fínstillt fyrir hvert efni. Reynsla af læknisfræðilegum efnum borgar sig. Að vinna með samstarfsaðila eins og NOBLE veitir þér aðgang að sérþekkingu þeirra í framleiðslu lækningatækja. Þeir hjálpa til við að fínstilla CNC-aðferðina fyrir þarfir þínar.
Kostnaðargreining á líftíma framleiðslumagns
Fyrir framleiðslu í miklu magni leggjast lítill sparnaður á hvern hluta saman. Efni sem vinnur hraðar getur sparað þúsundir dollara. Fyrir sérsniðnar margvísir í litlu magni skiptir efniskostnaður minna máli. Uppsetningar- og forritunartíminn skiptir meira máli. Fyrir bæklunarígræðslur er efnisval oft ráðið af klínískri þörf. Fyrir einnota margvísir er kostnaður stærri þáttur. Lykilatriðið er að halda jafnvægi á milli lífsamhæfni, afkösta og kostnaðar. CNC-stefnan verður að vera í samræmi við framleiðslumagn.
Helstu efni fyrir læknisfræðilega margvíslega vinnslu
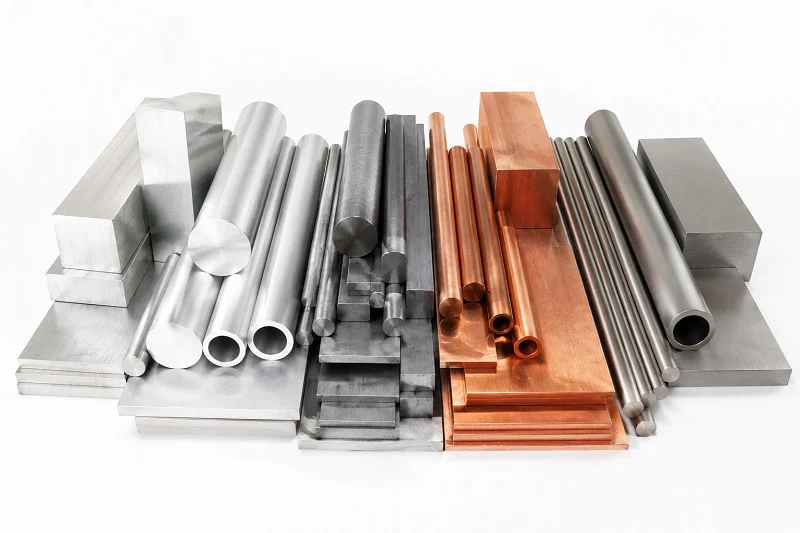
Að velja rétt efni fyrir vinnslu á lækningasviðarflötum skiptist í þrjá meginflokka. Hver flokkur hefur sína kosti. Valið fer eftir tækinu, fjárhagsáætluninni og hversu marga hluti þarf að framleiða.
Ryðfrítt stál (316L og 17-4 PH)
Eiginleikar og algeng forrit
Ryðfrítt stál 316L er staðlað fyrir marga læknisfræðilega notkun. Það býður upp á góða blöndu af styrk, tæringarþol og kostnaði. Tölurnar sýna hvers vegna það virkar svona vel. 316L hefur togstyrk á bilinu 580 til 680 MPa. Strokkstyrkur þess er á bilinu 480 til 580 MPa. Efnið teygist um 35 til 50 prósent áður en það brotnar. Það þýðir að það þolir álag án þess að brotna. Hörkustigið er á bilinu 200 til 230 HV.
Mólýbden (2–3%) hjálpar mjög til við að standast tæringu í holum og sprungum í klóríðríku umhverfi. Þetta er það sem greinir 316L aðallega frá 304L, sem gerir 316L mun betri hvað varðar tæringarþol í líkamsvökvum og besta valið fyrir krefjandi notkun ígræðslu.
| Property | Dæmigert gildi (eins og byggt) |
| Togstyrk | 580–680 MPa |
| Afrakstursstyrkur (0.2% frávik) | 480–580 MPa |
| Framlenging í hléi | 35-50% |
| Hörku | 200–230 HV |
Þetta gerir 316L tilvalið fyrir ígræðslur sem eru í líkamanum í mörg ár. Það er einnig að finna í einnota skurðverkfærum og speglunartækjum. 17-4 PH býður upp á meiri styrk fyrir hluti sem þurfa aukna hörku. CNC-ferlið fyrir þessi stál krefst beittra verkfæra og góðrar kælingar. Vinnsla á skurðverkfærum byggir á þessum stáltegundum til að ná stöðugum árangri. Fyrir bæklunarígræðslur veitir 316L þá seiglu sem þarf til langtímanotkunar.
Surface Finishing fyrir hreinlæti og tæringarþol
Yfirborðsáferð skiptir miklu máli fyrir lækningagreinar. Eftir vinnslu verður að fjarlægja ójöfnur og slétta yfirborðið. Rafpólun er algengt skref. Það fjarlægir þunnt lag af málmi og skilur eftir hreina áferð.
| Skilyrði | Náð Ra gildi |
| Staðlað rafpólun (AISI 316L) | ≤ 0.4 μm |
| Staðall fyrir notkun með afar mikilli hreinleika | ≤ 0.38 μm (15 μin) |
| Öfgakennd tilfelli fyrir notkun með afar mikilli hreinleika | ≤ 0.25 μm (10 μin) |
Fyrir bæklunarígræðslur minnkar slétt yfirborð líkurnar á að bakteríur festist. Það hjálpar einnig hlutanum að standast tæringu. CNC-vélavinnslan verður að skilja eftir nægilegt efni fyrir frágang. Þetta tryggir að lokahlutinn uppfylli allar kröfur. Læknisiðnaðurinn krefst þessarar nákvæmni.
Títanmálmblöndur (5. og 23. stig)
Hátt styrk-til-þyngdarhlutfall og lífsamhæfni
Títan er besti kosturinn þegar þyngd skiptir máli. Efni af gerð 5 (Ti-6Al-4V) og gerð 23 bjóða upp á frábært hlutfall styrks og þyngdar. Þessi efni vega um það bil helmingi minna en stál. Þau standast einnig lífsamhæfniprófanir með frábærum árangri. Þetta gerir þau tilvalin fyrir ígræðslur sem þurfa að endast lengi. Margar bæklunarígræðslur nota títan vegna þess að það binst vel við bein. Efnið þolir tæringu frá líkamsvökvum. Fyrir framleiðslu lækningatækja býður títan upp á einstaka kosti. CNC aðferðin fyrir títan krefst reynslu og réttra verkfæra. Lífsamhæfni efnisins gerir það að frábæru vali fyrir krefjandi notkun.
Vélrænar áskoranir og kostnaðarsjónarmið
Títan er erfitt að vinna úr. Það hitnar fljótt og slitnar á verkfærum. Þú þarft hægan hraða og mikið kælivökvaflæði. Þetta eykur vinnslutíma og kostnað. Hráefnið kostar líka meira en stál. En fyrir marga læknisfræðilega notkun réttlæta kostirnir verðið. Hlutir sem þurfa að vera léttir og sterkir nota oft títan. CNC-stefnan verður að taka tillit til þessa. Að vinna með samstarfsaðila sem þekkir títan sparar tíma og peninga. NOBLE býr yfir mikilli reynslu af þessum efnum fyrir læknisfræðilega margvíslega vinnsluþarfir.
Háþróuð fjölliður (PEEK, ULTEM og pólýkarbónat)
Léttleiki, efnaþol og gegnsæi
Fjölliður bjóða upp á ýmsa kosti. Þær eru léttar og þola vel efni. PEEK er afkastamikil fjölliða sem getur komið í stað málms í sumum tilfellum. Hún þolir endurteknar sótthreinsunarlotur. ULTEM býður upp á góðan styrk og hitaþol. Pólýkarbónat er tilvalið fyrir gegnsæjar innrennslisrásir vegna höggþols. Þú getur séð vökvaflæði í gegnum tækið. Þetta hjálpar við greiningu og prófanir. Aðrar fjölliður eins og RADEL, akrýl, COC og COP virka vel fyrir tengdar innrennslisrásir. PVC og pólýsúlfón koma einnig fyrir í tilteknum læknisfræðilegum tilgangi. Efnið sem þú velur fer eftir þörfum tækisins. Fyrir ígræðslur bjóða fjölliður upp á léttari valkost við málma.
CNC vinnslu vs. Stungulyf fyrir fjölliðugreiningar
Framleiðslumagnið ræður því hvaða ferli er best. Fyrir lítið magn er vélræn vinnsla rétta leiðin. Það er enginn kostnaður við sérsniðin verkfæri. Fyrir 500 einingar er kostnaðurinn á hlut á bilinu $50 til $150. Sprautusteypa er skynsamleg fyrir 1,000 einingar eða fleiri. En verkfærakostnaðurinn getur verið á bilinu $5,000 til $20,000 eða meira.
| Framleiðslumælikvarði | CNC Machining | Stungulyf |
| Hagkvæmt framleiðslusvið | 1 til 500 einingar | 1,000+ einingar |
| Verkfærakostnaður | $0 (Engin sérsniðin verkfæri) | Hátt ($5,000-$20,000+) |
| Framleiðslumagn | Kostnaðarbil á hlut | |
| - | - | |
| Frumgerð (1-10 hlutar) | $200-500+ | |
| Lítið magn (10-500 hlutar) | $ 50-150 | |
| Miðlungs magn (500-5,000 hlutar) | $ 20-50 | |
| Mikið magn (5,000-50,000 hlutar) | $ 10-20 | |
| Fjöldaframleiðsla (50,000+ hlutar) | $ 5-15 |
Fyrir PEEK virka örkorna heilkarbíðverkfæri með jákvæðum hallahornum best. CNC-ferlið verður að vera stillt fyrir hvert fjölliðu. Mismunandi efni skera á mismunandi hátt. Rétt aðferð sparar tíma og tryggir gæði. Fyrir ígræðslur verður vinnslan að vera hrein og nákvæm. Efnisval og ferli vinna saman að því að skapa öruggt og áreiðanlegt tæki. Læknaiðnaðurinn krefst engs minna.
NOBLE, sem leiðandi framleiðsluaðili í Kína, býr yfir færni til að meðhöndla öll þessi efni fyrir vinnsluverkefni þín á lækningasviðum. Þeir hjálpa þér að fara frá frumgerð til fullrar framleiðslu á skilvirkan hátt.
Ferli fyrir læknisfræðilega margvíslega vinnslu
Rétt ferli fyrir vinnslu á lækningatækjum fer eftir flækjustigi hlutarins. Einfaldar blokkir með beinum rásum virka vel á 3-ása búnaði. Flóknar hönnunir með skásettum opum þurfa 5-ása getu. Lítil, stór íhluti flytjast oft í svissneskar vélar. Hver aðferð hefur sinn stað í framleiðslu lækningatækja.
CNC Milling og CNC beygja
CNC-fræsun og beyging eru burðarás flestra framleiðslugreininga á lækningatækjum. Þessi ferli fjarlægja efni úr heilum blokk til að búa til rásir, op og festingar — valið á milli 3-ása og 5-ása vinnslu breytir því hvaða rúmfræði er hægt að ná fram.
3-ása vs. 5-ása vinnsla
Þriggja ása vél færir skurðarverkfærið eftir X-, Y- og Z-hnitum. Hún virkar vel fyrir margvísa með beinum rásum og opum sem boraðar eru úr einni átt. Uppsetningin er einföld og hringrásartímar eru fyrirsjáanlegir. Margar einnota margvísa falla undir þennan flokk.
Fimmása vinnsla bætir við snúningi um tvo viðbótarása. Þetta gerir verkfærinu kleift að nálgast vinnustykkið úr nánast hvaða sjónarhorni sem er. Fyrir læknisfræðilega CNC vinnslu opnar þessi möguleiki nýja möguleika í hönnun. Hallandi op, sveigðar rásir og undirskurðaraðgerðir verða hagnýtar. Þvert á móti er kostnaður við vélina hærri og flóknari forritun flóknari.
Frá hagnýtu sjónarhorni snýst ákvörðunin um rúmfræði. Ef margvísirinn þinn þarfnast tengi við samsetta horn, þá er 5-ása lausnin rétta leiðin. Ef allt passar á einum eða tveimur fletum, þá sparar 3-ása lausn peninga án þess að fórna gæðum.
Fjölása fyrir hornlaga tengi og flóknar rúmfræðir
Fjölása vinnsla skín þegar op verða að mætast í nákvæmum hornum. Ventilhús eða vökvakerfi krefst oft raunverulegra stöðuvikmörka upp á ±0.02 mm eða meira. Þessi nákvæmni krefst búnaðar sem getur haldið þröngum vikmörkum yfir marga ása. 5-ása þjónusta FabVector tilgreinir staðsetningarnákvæmni upp á ±0.005 mm fyrir búnað sinn. Þessi tegund nákvæmni tryggir að hver op lendir nákvæmlega þar sem hönnunin krefst.
Sérstakar aðgerðir í læknisfræðilegum CNC-ferlum eru meðal annars skelfræsing fyrir stór flat svæði, sniðfræsing fyrir útlínur, borun fyrir gegnumgöt, mótborun fyrir innfelld festingarhaus, rúmun fyrir slétt frágang holur og þráðfræsing fyrir innri þræði. Hver aðgerð krefst sinnar eigin verkfærastefnu og hraðabreyta. Vinnsla fyrir lækningatæki verður að taka tillit til efniseiginleika. Títan, til dæmis, þarfnast hægari hraða og meiri kælivökvaflæðis til að koma í veg fyrir hitauppsöfnun.
Svissnesk vinnsluvinnsla fyrir litla, nákvæma hluti
Svissnesk vinnsluaðferð býður upp á aðra nálgun fyrir smáa hluti. Vinnustykkið snýst á meðan það rennur í gegnum leiðarhylsi. Skurðarverkfærin haldast kyrr eða hreyfast aðeins lítillega. Þessi hönnun veitir einstakan stuðning nálægt skurðarsvæðinu, sem dregur úr sveigju og bætir nákvæmni.
Kostir fyrir stórar og þröngar þolhluta
Svissneskar vélar eru framúrskarandi í að framleiða litla, flókna hluti í miklu magni. Þær halda þröngum vikmörkum, hlut eftir hlut, án þess að það reki til. Fyrir vinnslu á lækningatækjum skiptir þessi samræmi gríðarlega miklu máli. Öryggi sjúklinga er háð því að hver eining uppfylli sömu forskriftir.
Tölurnar segja sína sögu. Svissnesk vinnsluaðferð styttir framleiðslutíma um 30-70% á flóknum hlutum samanborið við hefðbundna fjöluppsetningarbeygju. Hugsið ykkur hlut sem tekur 8 mínútur í þremur uppsetningum á hefðbundnum búnaði. Ein svissnesk uppsetning lýkur henni á 3 mínútum. Það jafngildir 62.5% styttingu á framleiðslutíma. Fyrir framleiðslu í miklu magni leggst þessi sparnaður fljótt upp.
Minnkun efnisúrgangs og skilvirkni hringrásartíma
Svissnesk vélræn vinnsla dregur einnig úr efnissóun. Leiðarhylsun styður stöngina nálægt skurðarpunktinum, sem lágmarkar titring og gerir kleift að festa hlutana betur saman. Minna efni fer í skrap. Aðferðin með einni uppsetningu útrýmir þörfinni fyrir margar festingar og villur við endurfestingar. Þetta bætir heildarhagkvæmni í framleiðslu lækningatækja.
Til að vinna skurðlækningartæki með svissneskar vélar geta auðveldlega meðhöndlað lítil þvermál. Þær skila stöðugum árangri í langar framleiðslulotur. Læknaiðnaðurinn treystir á þessa áreiðanleika.
Rafmagnslosunarvinnsla (EDM)
EDM fjarlægir efni með rafneistum frekar en skurðarverkfærum. Þetta ferli virkar vel fyrir hörð efni og flókin einkenni sem hefðbundin vinnsla nær ekki til.
Vír EDM fyrir flókna innri eiginleika
Vírsniðsvél notar þunnan, rafhlaðinn vír til að skera í gegnum efni. Hún er framúrskarandi í að búa til flókin innri form með skörpum innri hornum. Vírinn snertir aldrei vinnustykkið, þannig að enginn skurðkraftur er til staðar sem veldur sveigju. Þetta gerir vírsniðsvélina tilvalda fyrir viðkvæma eiginleika í læknisfræðilegri CNC vinnslu.
Fyrir margvísa með flóknum innri rásum býður vírsniðsgreining upp á nákvæmni sem fræsun getur ekki keppt við. Ferlið virkar einnig á hörðum efnum, sem eykur efnisvalkostina.
Sökkvi-EDM fyrir djúpar rásir og skarpar horn
Sökksneiðing notar mótaða rafskaut sem fer niður í vinnustykkið. Það býr til djúpar rásir og hvassar horn sem myndu brjóta hefðbundin skurðarverkfæri. Rafskautið flytur lögun sína yfir á vinnustykkið með stýrðri neistaeyðingu.
Þessi aðferð hentar fyrir margvísa með djúpum, þröngum rásum eða eiginleikum með þröngum innri radíus. Yfirborðsáferðin eftir rafsniðsvinnslu gæti þurft frekari slípun, en rúmfræðileg nákvæmni er framúrskarandi. Fyrir læknisfræðilegar notkunarmöguleika í CNC-vinnslu býður rafsniðsvinnsla upp á lausn þegar hefðbundnar aðferðir ná takmörkum sínum.
Fyrir PEEK og aðrar fjölliður henta örkorna heilkarbíðverkfæri með jákvæðum hallahornum og slípuðum rifum best. Þessi verkfæri draga úr hitauppsöfnun og koma í veg fyrir að efnið smyrjist út. Rétt verkfæri skiptir máli á milli hreinnar skurðar og skemmdrar hlutar.
NOBLE, sem leiðandi framleiðslufélagi í Kína, býr yfir sérþekkingu á öllum þessum ferlum. Teymi þeirra aðstoðar viðskiptavini við að velja réttu aðferðina fyrir hvert verkefni, allt frá frumgerðasmíði til fjöldaframleiðslu. Þessi leiðsögn tryggir að lækningatækniverkefnið þitt byrji á traustum grunni.
Nákvæmniskröfur fyrir vinnslu á læknisfræðilegum margvísum
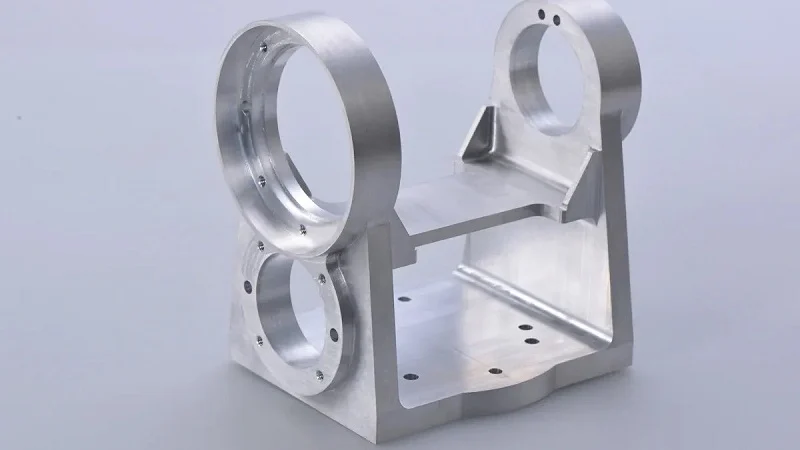
Nákvæmni er ekki bara fínt orð í vinnslu lækningakerfa. Það er það sem aðgreinir tæki sem virkar frá því sem bilar. Þegar ker sendir svæfingu eða lyf skiptir hver einasta smávægileg mæling máli. Þolmörkin sem þú heldur og yfirborðsáferðin sem þú færð hafa bein áhrif á öryggi sjúklinga og hversu vel tækið virkar. Við skulum skoða hvað nákvæmni þýðir í raun og veru hér.
Vikmörk og víddarnákvæmni
Dæmigert þolmörk og áhrif þeirra
Læknisfræðilegar margvísir þurfa þröng frávik. Staðlað ferli kallar á þröng frávik fyrir mikilvæga eiginleika. Sum forrit þurfa enn strangari mörk. Taflan hér að neðan sýnir algeng svið:
| Tegund eiginleika | Dæmigert umburðarlyndi | Dæmi um notkun |
| Hafnarstaðir | ± 0.02 mm | Vökvadreifingarkerfi |
| Rásþvermál | - | Nákvæm flæðisstýring |
| Samskeyti | - | Þéttingarviðmót |
| Þráðstöður | - | Samhæfni samsetningar |
Þessar tölur eru ekki tilviljunarkenndar. Op sem skekkist um 0.02 mm getur valdið leka. Of þröng rás lokar fyrir flæði. Fyrir ígræðslur eru áhætturnar meiri. Bæklunarígræðslur þurfa vikmörk á míkrómetrastigi til að passa rétt við bein. Vinnsluferlið verður að halda þessum forskriftum stöðugt á hverjum hluta.
Mæling og staðfesting á víddarnákvæmni
Þú getur ekki lagað það sem þú mælir ekki. Hnitamælingarvélar (CMM) athuga lykilvíddir á úttaki læknisfræðilegrar CNC-vélunar. Þessi tæki mæla hlutinn og bera mælingar saman við CAD-líkanið. Fyrir stórar keyrslur heldur tölfræðileg úrtök gæðum í skefjum. Hver lota er skoðuð. Gögnin fara aftur inn í CNC-ferlið til að greina skekkjur snemma. Þessi lykkja heldur vinnslunni innan forskrifta frá fyrsta hluta til síðasta.
Yfirborðsfrágangur og hreinleiki
Ra gildi og áhrif þeirra á vökvaflæði
Yfirborðsáferð hefur áhrif á hvernig vökvar hreyfast í gegnum rásina. Hrjúf yfirborð skapa ókyrrð og viðnám. Slétt yfirborð leyfir vökva að flæða frjálslega. Fyrir vökvarásir er yfirborðsáferð Ra 0.4 µm eða betri staðlað. Taflan hér að neðan sýnir hvað mismunandi áferðir ná fram:
| Lokastig | Ra gildi | Dæmigerð notkun |
| Staðlað vélrænt | - | Óviðeigandi yfirborð |
| Lækniseinkunn | 0.4 μm | Vökvarásir |
| Mjög slétt | ≤ 0.25 μm | Háhreinleikaforrit |
Sléttari áferð dregur einnig úr uppsöfnun baktería. Þetta skiptir máli fyrir ígræðslur og endurnýtanleg tæki. CNC aðferðin verður að skilja eftir nægilegt efni fyrir frágangsskrefin. Ekki er hægt að pússa of mikið án þess að breyta lögun hlutarins.
Afgrátun, óvirkjun og rafpólun
Óunnin vinnsla skilur eftir sig sprungur og ójöfnur. Þessir gallar fanga mengunarefni og veikja hlutinn. Afskurður fjarlægir skarpar brúnir. Óvirkjun býr til verndandi oxíðlag á ryðfríu stáli. Rafpólun sléttir yfirborðið á smásjárstigi. Fyrir 316L ryðfrítt stál nær hefðbundin rafpólun Ra-gildi upp á 0.4 µm eða betra. Þessi skref vernda heilleika margvísisins og lengja endingartíma hans.
Að tryggja endurtekningarhæfni fyrir öryggi sjúklinga
Ferlastýring og tölfræðileg greining
Endurtekningarhæfni þýðir að hver hluti passar við þann síðasta. Þessi samræmi er nauðsynleg fyrir öryggi sjúklinga. Ferlastýring notar tölfræðilegar aðferðir til að fylgjast með framleiðslu. Stjórnunarrit fylgjast með lykilvíddum með tímanum. Ef mæling færist nær þolmörkum, ná rekstraraðilar því áður en hlutar fara út fyrir forskriftir. Þessi fyrirbyggjandi nálgun dregur úr sóun og kemur í veg fyrir að gallaðir tæki berist til sjúklinga.
Að draga úr breytileika í framleiðslu í miklu magni
Framleiðsla í miklu magni gerir litlar breytingar verri. Verkfæri sem slitnar lítillega getur breytt víddum yfir langan tíma. Regluleg verkfæraskipti og eftirlit meðan á vinnslu stendur halda breytileika í skefjum. Sjálfvirk kerfi á svissneskum vélum og CNC-miðstöðvum viðhalda stöðugum skurðarbreytum. Fyrir nákvæmnishluti fyrir heilbrigðisþjónustu er þessi áreiðanleiki það sem aðgreinir trausta birgja frá hinum.
Frá hagnýtu sjónarmiði skiptir samstarf við reyndan samstarfsaðila máli. NOBLE, leiðandi framleiðslufélagi í Kína, býr yfir mikilli þekkingu á vinnslu á lækningasviðum. Teymi þeirra veit hvernig á að viðhalda vikmörkum á míkronstigi og stjórna kostnaði. Þeir hjálpa viðskiptavinum að fara frá frumgerð til fjöldaframleiðslu án þess að fórna öryggi og virkni. Þegar öryggi sjúklinga er háð sviðsljósinu þínu þarftu samstarfsaðila sem tekur nákvæmni jafn alvarlega og þú.
Að velja NOBLE fyrir læknisfræðilegt margvíslega vinnsluverkefni þitt
Að velja réttan samstarfsaðila fyrir vinnslu á lækningasviðum getur verið yfirþyrmandi. Þú þarft einhvern sem skilur efnin, hefur þröng vikmörk og hefur skýr samskipti. NOBLE býður upp á allt þetta. Teymið þeirra vinnur með þér frá fyrstu skissu til fullrar framleiðslu. Við skulum fara yfir það sem skiptir mestu máli þegar kemur að því að meta vinnslusamstarfsaðila.
Mat á tæknilegri getu
Reynsla af lækningatækjum
Ekki vita allar verkstæði hvernig á að meðhöndla 316L ryðfrítt stál eða PEEK. NOBLE hefur unnið með þessi efni í mörg ár. Vélsmiðir þeirra þekkja rétta hraða, fóðrun og verkfæri fyrir hvert og eitt. Þessi reynsla birtist í lokahlutanum. Sniðrás sem er unnin af einhverjum sem skilur efnið mun hafa hreinni skurði og færri galla. CNC-ferlið fyrir títan, til dæmis, þarfnast hægra hraða og mikils kælivökva. Teymi NOBLE veit þetta af reynslu, ekki af tilraunum og mistökum. Sú þekking sparar þér tíma og peninga í hverju verkefni.
Innri hæfni til frágangs og prófana
Frágangsskrefin skipta jafn miklu máli og upphafsskurðurinn. Afgrátun, óvirkjun og rafpólun gerast allt innanhúss hjá NOBLE. Þú þarft ekki að senda hluti til annars birgja. Það heldur gæðum stöðugum og tímalínunni stuttum. Prófanir fara einnig fram á staðnum. Hnitmælavélar staðfesta mál í hverri lotu. Þetta þýðir færri óvæntar uppákomur síðar meir. Vélræn vinnsluferlið er undir einu þaki, sem einfaldar samskipti og ábyrgð.
Mat á gæðastjórnunarkerfum
Vottanir og endurskoðunarsaga
Gæði eru ekki bara tískuorð hjá NOBLE. Þau eru innbyggð í daglegan rekstur þeirra. Vottanir þeirra sanna að þeir fylgja ströngum verklagsreglum. Endurskoðanir fara fram reglulega og niðurstöðurnar sýna fram á að þeir hafa uppfyllt kröfur. Þegar þú biður um skjöl, þá veita þeir þau án þess að hika. Þetta gagnsæi skiptir máli á læknisfræðilegu sviði. Þú þarft að vita að varahlutirnir þínir uppfylla allar kröfur.
Gæðastjórnunarkerfi vottun
Tvær vottanir skera sig úr fyrir læknisfræðileg störf. Önnur nær yfir almenna gæðastjórnun. Hin fer lengra og fjallar sérstaklega um framleiðslu lækningatækja. NOBLE hefur báðar þessar vottanir. Þessar vottanir þýða að ferlar þeirra eru skjalfestir, endurtekningarhæfir og endurskoðaðir. Fyrir vinnslu á læknisfræðilegum margvísum er þetta gæðaeftirlitsstig óumdeilanlegt. Það veitir þér traust á því að allir hlutar uppfylli sömu staðla.
Samskipti og áreiðanleiki framboðskeðjunnar
Stuðningur við frumgerðasmíði og endurgjöf frá DFM
Endurgjöf um hönnun með tilliti til framleiðsluhæfni (DFM) getur sparað verkefninu þínu vikur. Þegar NOBLE fer yfir hönnunina þína snemma koma þeir auga á vandamál áður en framleiðsla hefst. Tölurnar styðja þetta. Endurskoðanir DFM stytta hönnunarendurtekningar um 35-40%, sem dregur úr endurskoðunum úr 3-4 umferðum í aðeins 1-2. Það þýðir að 7-10 dagar sparast að meðaltali á verkefni. Teymið þeirra segir þér hvenær rás er of þröng eða vikmörk eru of þröng. Þessi endurgjöf hjálpar þér að laga vandamál á pappír í stað þess að vera í verksmiðjunni.
Stærðhæfni fyrir framleiðsluaukningu
Frumgerð sem virkar vel þarf samt að stækka. NOBLE sér um þessa umbreytingu á þægilegan hátt. Þeir byrja með nokkrum hlutum til prófunar og auka síðan framleiðsluna eftir því sem hönnunin er staðfest. Búnaður þeirra sér um bæði framleiðslu í litlum og stórum stíl. CNC vélarnar keyra stöðugt á þúsundum hluta. Þessi sveigjanleiki þýðir að þú þarft ekki að finna nýjan samstarfsaðila þegar eftirspurn eykst. Sama teymið og smíðaði frumgerðina þína sér um fjöldaframleiðsluna.
Frá hagnýtu sjónarmiði þýðir það að velja NOBLE að fá samstarfsaðila sem skilur heildarmyndina. Þeir sameina tæknilega færni, vottaða gæði og skýr samskipti. Þessi samsetning heldur lækningatækniverkefni þínu á réttri leið frá upphafi til enda.
Efnisval og ferli verða að passa við klínískar þarfir. Fyrir læknisfræðilega margvíslega vinnslu gegna 316L, títan og PEEK mismunandi hlutverkum. CNC-fræsing meðhöndlar flóknar rúmfræðir. Svissnesk vinnsla nær yfir læknisfræðilega hluti í miklu magni. CNC-ferlið verður að uppfylla læknisfræðilegar kröfur. Nákvæmni verndar öryggi sjúklinga. Sérhver CNC-keyrsla fylgir læknisfræðilegum stöðlum. Öryggi sjúklinga er háð nákvæmni CNC. CNC-aðferðin krefst reynslu. CNC-verkfæri skipta máli fyrir læknisfræðileg forrit. Læknisfræðileg CNC-vinnsla skilar árangri. Öryggi sjúklinga er í fyrsta sæti. Öryggi er óumdeilt fyrir lækningatæki.
Samkvæmt Nasto leita framleiðendur lækningatækja að samstarfsaðilum til að fá innsýn í framleiðsluferli lækningatækja snemma til að bæta gæði og kostnað. Með því að samþætta framleiðsluþætti er hægt að forðast kostnaðarsamar endurhönnun, eins og verkfræðiteymi P&Y hefur bent á.
Fáðu samstarfsaðila í læknisfræðilegri CNC-vinnslu snemma til að vinna læknisfræðilega margvíslega vinnslu. Hafðu samband við CNC-teymið okkar til að fá yfirferð á hönnun læknisfræðilegra hluta.
Algengar spurningar um vinnslu á læknisfræðilegum margvísum
Hvaða þol má ég búast við fyrir vinnslu á læknisfræðilegum margvísum?
Fyrir vinnslu á lækningatækjum í margvíslegum búnaði geta dæmigerð vikmörk verið allt að ±0.02 mm (0.0008 tommur) á tengipunktum. Þvermál rásar og tengifletir krefjast mikillar nákvæmni, og gildin fara eftir notkuninni. Hægt er að fá þrengri vikmörk, en þau kosta meira. Spyrjið aðeins um það sem tækið ykkar þarfnast í raun.
Hvernig vel ég á milli ryðfríu stáli og títaníum?
Veldu 316L ryðfrítt stál ef þú þarft góða tæringarþol og vilt spara peninga. Veldu títan ef þyngd skiptir máli eða ef þú þarft hátt styrk-til-þyngdarhlutfall. Títan kostar meira og tekur lengri tíma að vinna úr því, en það er þess virði fyrir ígræðslur og flytjanleg tæki.
Hvenær ætti ég að vélræna fjölliðusniðmát í stað þess að móta það?
Vélsmíðaðu fjölliður þegar þú þarft færri en 500 hluti. Það er enginn kostnaður við sérsniðin verkfæri, þannig að verðið á hlut helst lágt. Fyrir 1,000 einingar eða fleiri er sprautusteypa ódýrari, jafnvel þótt verkfærakostnaðurinn sé 5,000 til 20,000 dollarar. Vélsmíðaðu alltaf frumgerðir fyrst.
Hvaða yfirborðsáferð þurfa vökvarásir?
Vökvarásir í læknisfræðilegri vinnslu á margvíslegum búnaði þurfa yfirborðsáferð upp á Ra 0.4 µm eða betri. Þessi sléttleiki dregur úr ókyrrð og kemur í veg fyrir uppsöfnun baktería. Staðlað rafpólun á 316L ryðfríu stáli gefur þetta stig. Við mjög háan hreinleika gæti Ra ≤ 0.25 µm þurft.
Getur PEEK komið í stað málms í lækningagreinum?
Já, PEEK virkar vel til margra nota. Það þolir margar sótthreinsunarlotur og þolir efni. Það er léttara en málmur og öruggt fyrir grindina. Þegar PEEK er unnið skal nota örkorna heilkarbíðverkfæri með jákvæðum hallahornum og slípuðum rifum. Þetta kemur í veg fyrir að efnið smyrjist út.
Hvaða vottanir ætti vélrænn samstarfsaðili minn að hafa?
Leitaðu að vottorðum sem sýna fram á gæðastjórnun og framleiðslugetu lækningatækja. Þetta gefur til kynna skrifleg og endurtekanleg ferli. Biddu um endurskoðunarferil og skjöl. Samstarfsaðili sem deilir þessum upplýsingum mun útvega þér samræmda hluti.
Hversu snemma ætti ég að fá samstarfsaðila til að vinna úr vélinni?
Fáðu samstarfsaðila þinn til að taka þátt í hönnunarferlinu. Hönnun með endurgjöf um framleiðsluhæfni í huga dregur úr hönnunarbreytingum um 35-40%. Það dregur úr endurskoðunum úr 3-4 umferðum í 1-2. Það sparar 7-10 daga á verkefni. Snemmbúin innsýn kemur í veg fyrir kostnaðarsamar endurhönnun og heldur verkefninu á áætlun.







