
Hér er leiðbeiningar um yfirborðsgalla í CNC-fræstum messingi . Messing er yfirleitt frekar auðvelt að vinna úr, en yfirborðsgalla getur samt komið fyrir. Sumir gallar láta þá ekki aðeins líta illa út, heldur geta þeir einnig valdið bilunum og dregið úr verðmæti þeirra. Þessi handhæga leiðbeiningar eru fyrir alla sem koma að vélrænni vinnslu, eins og rekstraraðila, framleiðendur sem kaupa hluti og gæðaeftirlitsmenn sem framkvæma athuganir. Við skoðum algengustu gerðir galla, hvað veldur þeim og hvernig á að laga þá.
Af hverju koma upp gallar í messingi – efnis- og ferlisþættir
Tvíeggjað sverð vélrænni vinnslu
Messingur er þekktur fyrir að vera auðveldur í vinnslu. Þetta er stærsti kosturinn. En þetta sama er einnig rót flestra yfirborðsvandamála. Vandamálið stafar af því að messingurinn er mjúkur. Þegar hann er skorinn getur hann stundum myndað eins konar klæbrigða, samfellda flís. Þegar aðstæður eru ekki réttar klippist þetta mjúka efni ekki hreint af. Í staðinn getur það suðað sig við skurðbrún verkfærisins. Þetta er þekkt sem uppbyggð brún. Það er í grundvallaratriðum bara lítill, harðnaður klumpur af messingi sem er fastur við innsetninguna. Þú ert ekki lengur að skera með beittum brún; þú ert að nudda og smyrja með sljóum, óreglulegum brún. Þetta getur leitt til yfirborðsgalla. Þessi uppbyggða brún rífur í efnið í stað þess að skera það. Hún ýtir og smyr mjúkum messingi yfir nýsmíðaða yfirborðið og skilur eftir sig hrjúfa, rifna áferð. Þannig að það sem gerir messing auðveldan í vinnslu þýðir líka að þú verður að vera varkár með hraða, fóðrun og ástand verkfærisins. Ef þú fylgist ekki með ferlinu mun efnið enda á að vinna á móti þér.
Flokkar rótarorsökarinnar
Innbyggð efnisleg vandamál
Vandamálið byrjar með hráefninu. Þetta nær yfir alla galla í messingstöngum eða -stöngum áður en þeir komast í vélina þína. Hlutir eins og gegndræpi frá steypu, ósamræmi í málmblöndu eða fyrirliggjandi yfirborðsflögur og innfellingar eru þess virði að hugsa um. Þú getur ekki bara vélrænt fjarlægt þau; þú verður að stöðva þau með því að nota betra efni.
Villur í vinnsluferli
Þetta er algengasta flokkurinn. Gallinn stafar af skurðaðgerðinni sjálfri. Hann stafar venjulega af röngum hraða eða fóðrun, slitnu eða röngu verkfæri, lélegri kælivökvanotkun eða óstöðugri uppsetningu. Hlutir eins og uppsöfnuð brún, sprungur og rif geta komið fyrir hér. Vélin og forritarinn bera ábyrgð.
Mistök við eftirvinnslu og meðhöndlun
Hluturinn var vélrænn með góðum gæðastaðli en skemmdist síðan. Þetta felur í sér rispur vegna þess að hann var ekki meðhöndlaður rétt, bletti af óhreinum hreinsiefnum eða tæringu vegna þess að hann var ekki þurrkaður og olíuborinn eftir þvott. Vandamálið kemur upp þegar þú ert ekki við vélina, hvort sem það er að afgráta, þrífa eða geyma.
Umhverfis- og þjónustutjón:
Að lokum geta gallar einnig komið í ljós síðar, á líftíma hlutarins. Þetta er tæring eða mislitun af völdum raka eða efna. Hann gæti slitnað vegna núnings eða höggs við samsetningu. Vandamálið er ekki í hlutanum sjálfum, heldur í umhverfinu sem hann er notaður í.
Leiðbeiningar um algengar galla og lagfæringar
Verkfæramerki, hristingur og hrjúf yfirborð
Þú munt sjá að yfirborðið er ekki slétt. Þú munt sjá línurnar frá verkfæraslóðinni. Stundum er þar bylgjað, mynstrað áferð. Öðrum sinnum er það bara almennt hrjúft, án dæmigerðrar fíngerðar messingar.
Hvers vegna þetta gerist
Það er næstum alltaf vegna uppsetningar vélbúnaðarins:
- Leið eða röng verkfæri: Ef þú ert með röng verkfæri fyrir verkið, þá færðu slæma niðurstöðu. Skurðurinn er núningur, ekki klipping.
- Rangur hraði/fóðrun: Ef það er of hægt er hætta á nudd; ef það er of hratt er hætta á titringi.
- Léleg stífleiki: Ef verkfærið hangir of mikið eða vinnustykkið er laust getur það titrað og gefið frá sér hljóð.
- Titringur vélarinnar: Ef spindlarnir eru slitnir eða undirstöðurnar eru óstöðugar getur það valdið því að skurðurinn titrar.
Til að laga núverandi hlutas
Þú þarft að framkvæma aðra aðferð til að endurnýja yfirborðið. Hér eru nokkrar af algengustu aðferðunum:
- Titrandi veltingur: Þetta er frábært fyrir litla hluti og jafnar út minniháttar línur og rispur.
- Slípiefni sprenging: Þú getur notað fínt efni eins og glerperlur eða plastslípiefni til að búa til einsleita matta áferð.
- Handvirk fæging: Þú þarft bara að nota smám saman fínni slípiefni eða -púða í höndunum eða á hjóli.
Til að koma í veg fyrir það næst
Hugmyndin er að gera þetta rétt um leið og það kemur úr vélinni.
Notið beitt, sérhæfð verkfæri: Helst ættu þau að vera beitt og slípuð karbítinnlegg sem eru hönnuð fyrir málma sem ekki eru járn. Og hvað sem þú gerir, notaðu aldrei verkfæri sem hefur séð betri daga í stálskurði.
Fínstilltu CNC breytur: Messing kýs hærri yfirborðshraða og miðlungs til léttan fóðrunarhraða. Þetta tryggir að þú fáir hreina skurð í hvert skipti.
Hámarka stífleika: Reyndu að gera útskot verkfærahaldarans eins stutt og þú getur. Gakktu úr skugga um að þú hafir góðan vinnubúnað (eins og skrúfstykki með traustum kjálkum, ekki bara handfesta klemmur). Gakktu úr skugga um að vélin sjálf sé í góðu ástandi.
Göt, nálarholur og innifalin efni
Lítil, handahófskennd holur eða göt á vélræna yfirborðinu. Stundum sjást blettir af öðru, ómálmuðu efni sem eru festar í messinginn. Lykilatriðið er að þessi galli var falinn inni í hráefninu; vélræningin skar bara niður að honum og leiddi hann í ljós.
Hvers vegna þetta gerist
Það er frekar sjaldgæft að þetta sé vélvirkjans sök. Það er allt vegna hráefnisins. Göt og nálargöt eru af völdum gasbóla sem festast þegar málmurinn er fyrst framleiddur. Innfellingar eru gjallbrot eða eldföst efni (eins og kísilloxíð) frá bræðsluferlinu sem festust í stönginni eða málmstykkinu.
Til að laga núverandi hlutas
Ef þetta er bara útlitsvandamál geturðu prófað að fylla í holrýmin með málm-epoxy eða fylliefni, og síðan pússa og pússa svæðið aftur. Þetta er plástur.
Þegar við erum að tala um burðarvirkan, þrýstiþolinn eða mikilvægan þolþátt þýðir gegndræpi venjulega að hlutinn sé tap. Við verðum að losna við hann. Það er ekki hægt að fylla gat áreiðanlega og endurheimta styrk efnisins.
Þetta er það sem þú þarft að gera til að koma í veg fyrir að þetta gerist aftur:
Við ættum að hjálpa til við að stöðva útbreiðslu sýkla áður en efnið kemst jafnvel í búðina.
Upprunalegt efni: Gakktu úr skugga um að þú kaupir messing frá birgjum sem vita hvað þeir eru að gera og geta boðið upp á áreiðanlegt steypuferli.
Tilgreindu vottanir: Við þurfum prófunarskýrslur um efni sem sýna efnasamsetningu og áreiðanleika efnisins.
Skoðaðu mikilvæga efniviðinn: Fyrir mjög mikilvæg verkefni er góð hugmynd að íhuga aðferðir án eyðileggingar eins og ómskoðun á hráum stöngum til að finna öll falin holrými áður en byrjað er að vinna úr þeim.
Rispur, bulgur og skemmdir við meðhöndlun
Það gætu verið handahófskenndar rispur, rispur eða djúpar línur á yfirborðinu. Þessi merki fylgja ekki verkfæraslóðinni sem við forrituðum. Þú gætir líka séð litlar beyglur eða aflögun, sérstaklega á mýkri messingmálmblöndum.
Hvers vegna þetta gerist
Þessi skemmd verður eftir að vinnslunni er lokið. Þetta stafar allt af snertingu. Algengar orsakir eru hlutir eins og að hlutar rekist hver á annan í ruslatunnu, verkfæri eða festingar sem skafa yfirborðið við afskurð eða slípandi ryk og flísar sem dragast yfir hlutinn við meðhöndlun eða þrif.
Til að laga núverandi hluta
Þú þarft að fjarlægja efnið í kringum rispuna jafnt. Til að losna við rispuna skaltu byrja með fínkorna sandpappír, eins og 600 grit, og pússa svæðið þar til rispan er horfin. Farðu síðan yfir í fínni sandpappír (800, 1000, 1500, 2000) til að losna við slípuförin. Til að pússa það af skaltu einfaldlega nota messingspasta á mjúkri skífu eða klút til að endurheimta gljáann.
Til að koma í veg fyrir það næst
Breyttu meðhöndlunarferlið þitt. Gakktu úr skugga um að þú hafir hreina meðhöndlunarferla þar sem fullunnin hlutar snertast aldrei. Þú getur notað hlífðarfilmur, mjúka froðufyllingu eða einstakar raufar í bakka. Gakktu úr skugga um að þú hafir ílát fyrir vélræna hluti sem eru hrein og sérhönnuð og haltu þeim aðskildum frá hráefni eða afgrátunarsvæðum. Vertu bara varkár og meðhöndlaðu fullunna yfirborðið sem viðkvæmt frá þeirri stundu sem það kemur af vélinni.
Litun, mislitun og blettur
Messingurinn mun missa gljáann sinn. Þú gætir séð staðbundna vatnsbletti eða flekki, fingraför sem hafa etsast inn í yfirborðið, eða almenna dofnun og dökknun efnisins, sem breytir litnum úr skærgylltum í daufbrúnan eða svartan.
Hvers vegna þetta gerist
Þetta eru efnahvörf, ekki vélræn. Raki og sýrur eru helstu orsakirnar. Bara athugasemd: vatn úr kælivökva eða þvotti getur skilið eftir steinefnabletti á yfirborðum þegar það þornar. Olíur og sýrur í húð okkar munu ráðast á látúninn og skilja eftir varanleg fingraför. Með tímanum veldur útsetning fyrir súrefni og raka í loftinu smám saman, einsleitri oxun - þetta er það sem gefur gömlu látúni sitt dofna útlit.
Til að laga núverandi hluta
Fyrir fingraför eða vatnsbletti skal nota efnahreinsiefni sem er hannað fyrir messing. Fyrir væga bletti er hægt að nota heimagerða lausn af þynntu hvítu ediki eða sítrónusafa. Berið það bara á, nuddið varlega svæðið og skolið það síðan vandlega með hreinu vatni strax. Gakktu úr skugga um að þurrka það alveg með þrýstilofti eða mjúkum klút. Venjulega þarftu að pússa það til að endurheimta gljáann, þar sem hreinsunarferlið getur gert yfirborðið matt.
Til að koma í veg fyrir það næst
Hafðu auga með umhverfinu og hvernig það er meðhöndlað. Gakktu úr skugga um að þrífa hlutana vel og þurrka þá vel um leið og þú ert búinn að vinna vélrænt. Ef þú ert að geyma eða sýna hluti skaltu bera á glært verndarlag. Til að fá hlýjan gljáa skaltu prófa vaxpasta eða glært lakk til að fá endingargóða vörn gegn höndum. Það er mjög mikilvægt að venja sig á að nota hreina, lólausa bómullar- eða nítrílhanska þegar þú ert að meðhöndla vélrænt messing. Þetta kemur í veg fyrir fingraför áður en þau byrja.
Sprungumyndun vegna spennutæringar (SCC) og afzinkmyndun
Þetta er alvarlegt vandamál. Þú gætir séð net af mjög fínum, greinóttum sprungum, eins og örsmáum eldingum, á yfirborðinu. Þetta kallast spennutæringarsprungur. Þegar kemur að afsinkjun lítur yfirborðið út fyrir að vera nokkuð svampkennt og gegndræpt, og stundum má sjá rauðleitan koparlit í gegnum það, eins og sinkið hafi lekið út úr messingblöndunni.
Hvers vegna þetta gerist
Báðar bilanir eru af völdum rangs umhverfis. Þær þurfa ákveðna blöndu af hlutum til að gerast: hlutinn þarf að vera undir innri togspennu (oft frá beygju, mótun eða jafnvel þéttri samsetningu) og hann þarf að vera útsettur fyrir tærandi efni. Fyrir SCC eru ammoníak eða vatn með háu klóríðinnihaldi algeng orsök. Stöðnun vatns með lágu pH eða háu súrefnisinnihaldi er venjulega það sem þú ert að fást við þegar kemur að afzinkjun. Efnið og umhverfið blandast einfaldlega ekki.
Til að laga núverandi hlutas
Þetta er yfirleitt frekar hörmulegt. Ef hlutur er með sýnilegar spennusprungur eða mikla sinkeyðingu er engin áreiðanleg viðgerð til notkunar. Þú getur ekki endurheimt heilleika efnisins með því að fylla það eða suða. Farga þarf gallaða hlutinn og skipta honum út.
Til að koma í veg fyrir það næst
Forvarnir snúast allt um að hugsa fram í tímann þegar kemur að því að velja efni og ferla.
Haltu álagi í skefjum: Ef þú ert að fást við hluti sem verða beygðir eða verða fyrir miklu álagi er best að nota messing sem hefur verið faglega spennuléttað eftir vinnslu.
Veldu rétta málmblöndu: Gakktu úr skugga um að látúnið passi við lokaumhverfið. Til dæmis, notaðu arsenísk Admiralty-látún (C44300) eða aðrar málmblöndur sem eru með varnarleysi fyrir hluti sem verða fyrir vatni, þar sem þær eru ónæmar fyrir afzinkjun.
Setjið hindrun: Ef þið getið ekki forðast umhverfið, gætið þess að bera á hágæða hlífðarhúð, eins og viðeigandi rafhúðað lag eða endingargóða iðnaðarmálningu, til að einangra messinginn alveg frá ætandi efninu.
Að byggja upp vinnuflæði til að koma í veg fyrir galla
Þú þarft kerfi til að stöðva galla. Gott vinnuflæði grípur vandamál áður en þau koma upp, ekki eftir á. Hér er hagnýtt þriggja þátta kerfi fyrir hvaða verkstæði sem er sem rekur málmblástur.
Gátlisti fyrir forvinnslu
Bara ábending: ekki ræsa spindilinn fyrr en þú hefur athugað þrjá hluti. Fyrst skulum við skoða hráefnið. Hafðu augun opin fyrir augljósum skán, djúpum rispum eða mislitun á efninu. Næst skaltu ganga úr skugga um að öll verkfærin þín séu tilbúin til notkunar. Þú verður að vera beitt/ur og vandvirkur þegar kemur að málmum sem ekki eru járn, svo ekki einu sinni hugsa um að nota verkfæri sem hefur verið slitið á stáli. Í þriðja lagi þarftu að athuga hvort vélin sé stöðug. Gakktu úr skugga um að skrúfstykkið eða festingin sé þétt, að verkfærahaldarinn hangi ekki of mikið út og að það sé ekkert of mikið hlaup í spindlinum. Það mun spara þér klukkustundir af endurvinnslu.
Bestu starfsvenjur í vinnslu
Á meðan verkið er í gangi skaltu bara stjórna breytunum. Notaðu hreinan skurðarvökva sem er hannaður fyrir messing eða ál; gamall, mengaður kælivökvi getur litað. Gakktu úr skugga um að þú notir loftblástur eða nægilegt kælivökva til að losna við flísarnar svo þær skerist ekki aftur og rispi yfirborðið. Mikilvægast er að ekki stillta það og gleyma því. Gerðu bara reglulega gæðaeftirlit á fyrsta hlutanum og gerðu síðan stikkpróf á hlutunum á meðan þú ferð í gegnum ferlið. Hafðu auga með breytunum snemma.
Samskiptareglur eftir vinnslu
Hluturinn er viðkvæmastur strax eftir vinnslu. Setjið upp stranga verklagsreglu. Hreinsið hlutana fljótt til að losna við allan kælivökva og flísar. Þurrkið þá síðan alveg með þrýstilofti. Farið síðan varlega með þá - notið hanska, hlífðarfroðu eða einstakar raufar. Og hvað sem þið gerið, ekki henda fullunnum hlutum saman í ruslið. Veljið síðan bara rétt lokaskref fyrir verkið. Þið gætuð komist að því að einföld titringsvelting er nóg til að klára verkið. Sérhver skreytingarhlutur þarfnast góðrar bónunar og verndandi vaxs eða lakks. Stundum þarf iðnaðarhlutur aðeins smá olíu gegn áferð. Gakktu úr skugga um að áferðin passi við virknina í hvert skipti.
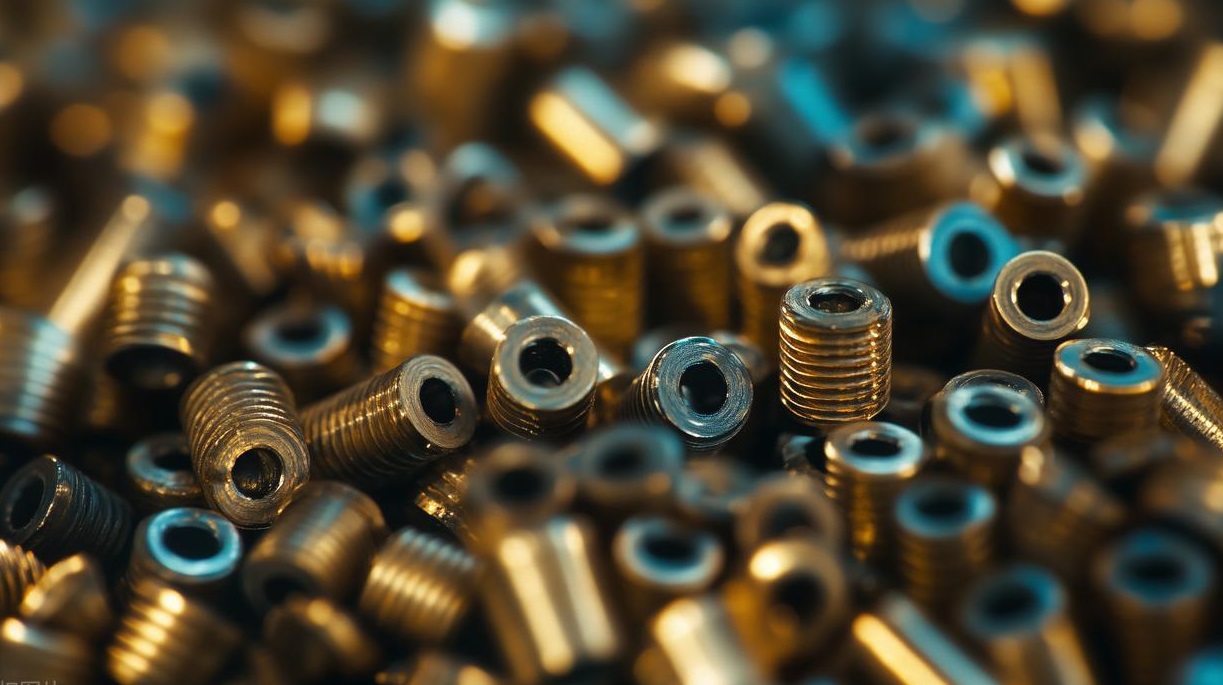
Niðurstaða: Leiðin að gallalausum messingi
Ef þú vilt vinna gallalaus messing þarftu bæði vísindi og aga. Lykillinn að árangri er að velja rétta málmblönduna, stilla nákvæman hraða og fóðrun og nota beitt verkfæri. Vinnuferlið snýst allt um aga og handverk - hvernig þú meðhöndlar hlutina, viðheldur vélunum þínum og fylgir hverju skrefi án þess að taka flýtileiðir.
Mundu að tíminn sem þú eyðir í að koma í veg fyrir galla er fjárfesting. Tíminn sem fer í að laga einn er einfaldlega kostnaður. Endurvinnsla getur sóað efnis-, vinnu- og vélatíma. Það er betra að koma í veg fyrir vandamál heldur en að takast á við þau eftir að þau hafa komið upp.
Síðasta skrefið er að gera þetta kerfisbundið. Ekki bara bregðast við vandamálum. Svo, farðu áfram og byggðu upp gátlistana og samskiptareglurnar sem við ræddum um í stöðluðu verklagsregluna þína. Þegar eitthvað fer úrskeiðis skaltu nota rökrétt ferli til að finna rót vandans. Var það efnið, vinnslan, meðhöndlunin eða umhverfið? Gerðu bara við kerfið, ekki bara hlutinn. Þannig færðu messingíhluti sem eru alltaf fyrsta flokks.
Frá Design til fullkomnunar: Láttu NOBLE vélinas Messingverkefnin þín
Þú hefur séð hvað þarf til að fá rétta vinnslu á messingi. Það krefst þekkingar, rétts búnaðar og nákvæmrar stjórnunar á hverju skrefi. Fyrir mikilvægt verkefni þar sem ekki er hægt að skerða gæði, er samstarf við sérfræðing öruggasta leiðin til að breyta hönnun þinni í fullkomnan hlut.
Hjá NOBLE sérhæfum við okkur í nákvæmri CNC vinnslu á messingi og málmum sem ekki eru járn. Við tökum hönnun þína og framkvæmum hana með þeirri sértæku tækni og athygli sem þetta efni krefst, og afhendum fullunna íhluti sem uppfylla nákvæmlega þá staðla sem þú þarft.
Þjónusta okkar fyrir messingvinnslu
- Nákvæmni CNC vinnsla: Við höfum háþróaðar CNC-fræsarar og rennibekkir sem eru forritaðir fyrir efni sem ekki eru úr járni. Þetta nær yfir allt frá flóknum einstökum frumgerðum til fullrar framleiðslulotu. Við leggjum áherslu á að allt sem við gerum sé nákvæmt og samræmt, í hvert einasta skipti.
- Sérfræðingur í yfirborðsfrágangi: Við sjáum um eftirvinnsluna fyrir þig. Þetta felur í sér veltingu fyrir jafna afgrátun, pússun fyrir spegilgljáa, sandblástur fyrir samræmda matta áferð og ásetningu verndarhúða eins og lakk, duftlökkunar eða húðunar. Við aðlögum áferðina að virkni hlutarins og fagurfræðilegum þörfum.
- Stuðningur við hönnun fyrir framleiðsluhæfni (DFM): Við smíðum ekki bara til að prenta, við smíðum til að endast. Verkfræðingar okkar geta framkvæmt DFM greiningu fyrir messinghönnun þína. Við greinum hugsanleg vandamál snemma og leggjum til hagnýtar breytingar til að bæta notkun vélarinnar, lækka kostnað og tryggja að yfirborðsgæðin séu fyrsta flokks strax frá fyrstu skurði. Við munum hjálpa þér að hanna til að ná árangri.
Tilbúinn/n að hefja verkefnið þitt?
Skoðaðu vefsíðu okkar, fáðu strax verðtilboð, sjáðu hvað við getum gert eða talaðu við verkfræðiteymið okkar um hvernig við getum smíðað messingíhluti fyrir þig af nákvæmni og umhyggju.
FAQ
Veistu hvort það sé hægt að pússa burt rispur á messingi?
Já, bara nokkrar litlar rispur á yfirborðinu. Oft er hægt að pússa þær út með pússefni. Djúpar rispur eru allt önnur saga. Þær þarf yfirleitt að pússa fyrst til að jafna efnið, sem fjarlægir málm og getur breytt mikilvægum víddum hlutarins.
Hver er besta leiðin til að þrífa messingyfirborð áður en gegnsætt lag er borið á?
Yfirborðið verður að vera alveg hreint og virkjað rétt. Fyrst skaltu fjarlægja alla fitu með leysiefnahreinsiefni. Notaðu síðan veikburða sýrudýfingu til að fjarlægja öll oxunarlög og snefil af mengun. Skolaðu það vandlega með afjónuðu vatni til að losna við öll vatnsblett. Gakktu síðan úr skugga um að það sé alveg þurrt með því að hita það eða nota hreint, þurrt loft. Þú verður að vera mjög varkár með þetta ferli; allar leifar sem eftir eru munu valda því að húðunin bilar.
Dofnar allt messing að lokum? Einhverjar hugmyndir um hvernig hægt er að stöðva það?
Já, allt óhúðað messing mun dofna; það er bara náttúruleg efnahvörf við loftið. Ef þú vilt stöðva það fyrir fullt og allt þarftu að innsigla það. Berið bara hágæða, glært bíla- eða skipa-lakk á yfirborð sem hefur verið hreinsað og undirbúið mjög vel. Þetta býr til hindrun sem súrefni og raki komast ekki í gegnum.
Ég var að velta fyrir mér hvort þú vitir hvort litlar svigrúm í steyptum messinghluta séu merki um lélegan gæðaflokk?
Ekki alltaf. Það gæti verið smávægileg innri gegndræpi sem er bara hluti af steypuferlinu. En ef þú sérð eða finnur fyrir of gegndræpum yfirborðum þýðir það venjulega að steypuferlinu var ekki stjórnað vel. Þessi gegndræpi getur virkað sem spennuþennari og veikt hlutinn verulega, svo það er raunverulegt gæðavandamál.
Hvað ætti ég fyrst að athuga ef ég fæ slæm verkfæraför á öllum hlutum?
Gakktu úr skugga um að verkfærin þín séu beitt og að uppsetningin sé rétt gerð. Það er yfirleitt sljó verkfæri sem veldur vandamálinu. Skiptu bara um nýtt, beitt sverð. Næst skaltu ganga úr skugga um að allt sé vel fast – styttu yfirhengið á verkfærinu, athugaðu að vinnustykkið sé vel fest og vertu viss um að vélin sjálf titri ekki of mikið. Ef uppsetningin er laus muntu fá merki á yfirborðinu, sama hversu beitt verkfærið er.







