
Hvað er hliðarfræsun?
Svo, hvað nákvæmlega er hliðarfræsun? Við getum dregið saman kjarnahugmyndina. Hliðarfræsun er vinnsluvinna þar sem við notum hlið skurðarins, brún hans, til að vinna lóðrétt yfirborð vinnustykkis. Ímyndaðu þér að nota brún snúningsdisks til að raka niður vegg hlutar. Það er grunnhugmyndin. Hugmyndin er ekki að bora gat eða skera yfirborð. Við erum að búa til flata, lóðrétta veggi. Við erum að fá nákvæmar breiddir. Við erum að vinna mikilvæga eiginleika eins og þrep og raufar. Það er lykilþáttur í faglegri vinnslu.
Hvernig það virkar?
Verkfærið og vinnustykkið
Ferlið við hliðarfræsingu er í raun frekar einfalt, en öll vinnsluaðgerð sem felur í sér skurðarverkfæri krefst sérstakrar varúðar frá verkfræðingum - öryggi er í fyrsta sæti.
Aðalverkefnið er að tryggja að snúningsverkfærið sé örugglega fest á spindli CNC-vinnslustöðvarinnar. Það verður að leggja áherslu á að kröfur um stífleika eru ófrávíkjanlegar. Öll lausleiki mun leiða til vinnsluvillna.

Næst skal festa vinnustykkið — eins og álpappír fyrir bílahluti — við vélarborðið með skrúfstykki eða festingu. Ég hef orðið vitni að tilfellum þar sem vanræksla á þessu skrefi leiddi til hörmulegra bilana í allri fræsingaraðgerðinni. Skiljið þetta: árangur hliðarfræsingar veltur alfarið á algjöru stöðugleika vinnustykkisins.
Nú er hægt að ræsa vélina. Snældan snýr verkfærinu á miklum hraða á meðan vinnuborðið færir vinnustykkið hægt lárétt að skurðbrún verkfærisins. Tannsnið skurðbrúnarinnar grípur efnið í gegnum röð hraðra, nákvæmra bita og sker það í fínar flísar. Hver færsla fjarlægir nákvæmlega mælt lag af yfirborði og umbreytir grófu yfirborði í glænýjan, sléttan og afar nákvæman lóðréttan vegg. Þetta er kjarni hliðarfræsingar - stýrð vélræn rof.
Helstu einkenni hliðarfræsingar
Það er mjög mikilvægt að skilja grunnatriði hliðarfræsingar ef þú vilt greina á milli grunnvinnslu og raunverulegrar nákvæmnisframleiðslu. Þetta snýst um meira en bara að skera málm; það snýst um að geta spáð fyrir um og stjórnað niðurstöðu vinnsluferlisins.
Þegar við höfum gert hliðarfræsingu áður höfum við komist að því að þrír meginþættir skipta máli. Heiðarlega sagt, þessir þættir ráða því hvort verkefni verður árangursríkt eða misheppnað.
Yfirborðsframleiðsla
Eins og við vitum er aðalárangur hliðarfræsingar að búa til flata lóðrétta fleti. En það er engin trygging fyrir því að hver skurður verði sléttur. Það fer eftir hlutum eins og verkfærinu sem þú velur, hversu hratt þú færir það og hversu stíf vélin er.
Ef þú notar glænýjar, hvassar endafræsarar með réttum stillingum geturðu fengið mjög slétt yfirborð. NOBLE uppfyllir oft kröfur um yfirborðsfrágang bílahluta strax eftir vinnslu, þannig að þú getur sleppt aukafrágangi. Þessi skilvirkni er kjarninn í faglegri vinnsluheimspeki NOBLE.
Víddar nákvæmni
Þetta er einmitt þar sem hliðarfræsun kemur inn í myndina. Við komumst að því að hliðarfræsun er besta leiðin til að tryggja að breiddin og samsíða lögunin séu rétt á báðum hliðum.
Ímyndaðu þér blokk sem þarf að halda ákveðinni breidd allan tímann. Við erum ekki bara að ná markmiðsvíddunum, við erum að negla það niður.
CNC-vinnsluferli gera þetta endurtakanlegt. Einu sinni, þegar við vorum að vinna sérsmíðað stýribúnaðarhús fyrir viðskiptavin, var mjög mikilvægt að breiddin væri nákvæmlega jöfn alla leið. Þetta er bara eitt af þessum stöðluðu hlutum sem maður þarf að gera í NOBLE verksmiðjunni.
Verkfærisþátttaka
Þegar þú ert að framkvæma hliðarfræsingu fer aðalskurðarkrafturinn út úr miðjunni. Þegar þú ert að skera er verkfærið í raun ýtt frá miðjunni. Þessi kraftur veldur því að verkfærið beygist aðeins. Þetta er algengara með mjóum endafræsum. Ef þú hunsar þetta mun verkfærið beygja sig frá vinnustykkisveggnum, sem mun rugla víddunum og enda með gölluðum hlutum með of mikilli keilu.
Verkfræðingar NOBLE takast á við þetta á þrjá vegu: að velja stystu og stífustu verkfærin; aðlaga fóðrunarhraða; og stundum nota hringlaga fræsingarleiðir til að draga úr álagi á verkfæri. Þetta er hagnýt jafnvægisaðgerð milli málmskurðarkenningarinnar og raunverulegra eðliseiginleika sem um ræðir.
Algeng verkfæri sem notuð eru við hliðarfræsingu
Að velja rétta skurðarverkfærið er meira en bara skref í vinnsluferlinu; það er mikilvæg ákvörðun sem ákvarðar hvort öll andlitsfræsingaraðgerðin tekst eða mistekst.
Hjá NOBLE skiljum við að val á röngum verkfærum getur haft áhrif á nákvæmni, skilvirkni og kostnað við vinnslu. Verkfræðideild okkar býr yfir gríðarlegu úrvali af skurðarverkfærum, sem sérfræðingar okkar hafa valið til að tryggja að við getum skilað fyrsta flokks vinnslu.
Hér er einföld samanburður á nokkrum gerðum af hnífum. Vonandi hjálpar þetta!
| Einkenni | End Mills | Shell Mills | Hliðarfræsarar |
| Lýsing | Fjölhæfur, tennur á enda og jaðri | Stór þvermál, festist á hylki | Þröngt, fyrir klofningsfræsingu |
| Aðal notkun | Almenn notkun, raufar, útlínur | Breið yfirborð, mikil efnisfjarlæging | Samsíða fletir, samtímis vinnsla |
| Dæmigert stærð | Lítil til meðalstór | stór | Narrow |
| Helsti kostur | Fjölhæfni, aðgengi | Stöðugleiki, skilvirkni fyrir stór svæði | Víddarnákvæmni fyrir samsíða eiginleika |
End Mills
Endafræsar eru klárlega vinsælustu verkfærin fyrir hliðarfræsingar. Einkennandi fyrir þá eru skurðtennurnar sem eru staðsettar á yfirborðinu og meðfram brúninni.
Við notum sterkar ferkantaðar endafræsar fyrir nákvæma hornfræsingu á vinnustykkjum og myndum skarpa 90 gráðu rétta horn. Þegar við vorum að vinna frumgerðir af inntaksgreinum úr áli í bílum völdum við staðlaðar fjögurra rifja endafræsar til að koma fljótt á aðalviðmiðunarveggjum. Þessi aðferð heldur skurðhraðanum háum og skilar mjög sléttum yfirborðum – stundum þarf ekki einu sinni að framkvæma neina eftirvinnslu.
Shell Mills
Þegar við erum að fræsa stærri íhluti eða þurfum að fræsa mikið svæði, skiptum við yfir í skelfræsara. Skelfræsari er í grundvallaratriðum stór fræsieining fest á eigin verkfærahaldara. Þegar verið er að fræsa hliðar eru það bara brúnirnar á hliðunum sem eru að skera.
Skelfræsarinn er frekar stór, svo hann er mjög stöðugur. Ég hef séð verkfræðinga okkar nota hann til að gera skurði í fullri hæð á stálmótum í einu lagi, sem er miklu betra en að nota minni endafræsar og gera það í mörgum skrefum. Þetta er mjög mikilvægt fyrir nákvæmnisframleiðsluverkefni okkar í miklu magni, þar sem hringrásartími og endingartími verkfæra eru lykilþættir.
Hliðarfræsarar (Skipfræsing)
Þetta er faglegri og klassískari nálgun. Hliðarfræsarar eru frekar þröngir fræsarar. Þeir eru gagnlegastir fyrir krossfræsingu, þar sem þú getur fest tvo fræsara við sama verkfærahaldara, nákvæmlega eins og þú vilt. Þessi uppsetning gerir þér kleift að vinna tvo samsíða lóðrétta fleti á sama tíma, sem gerir það afar skilvirkt.
Nýlega, þegar þeir voru að fjöldaframleiða grafítrafskaut, notuðu verkfræðingar NOBLE þessa aðferð til að tryggja að þeir gætu áreiðanlega unnið mörg sett af fullkomlega samsíða fjöðrum.
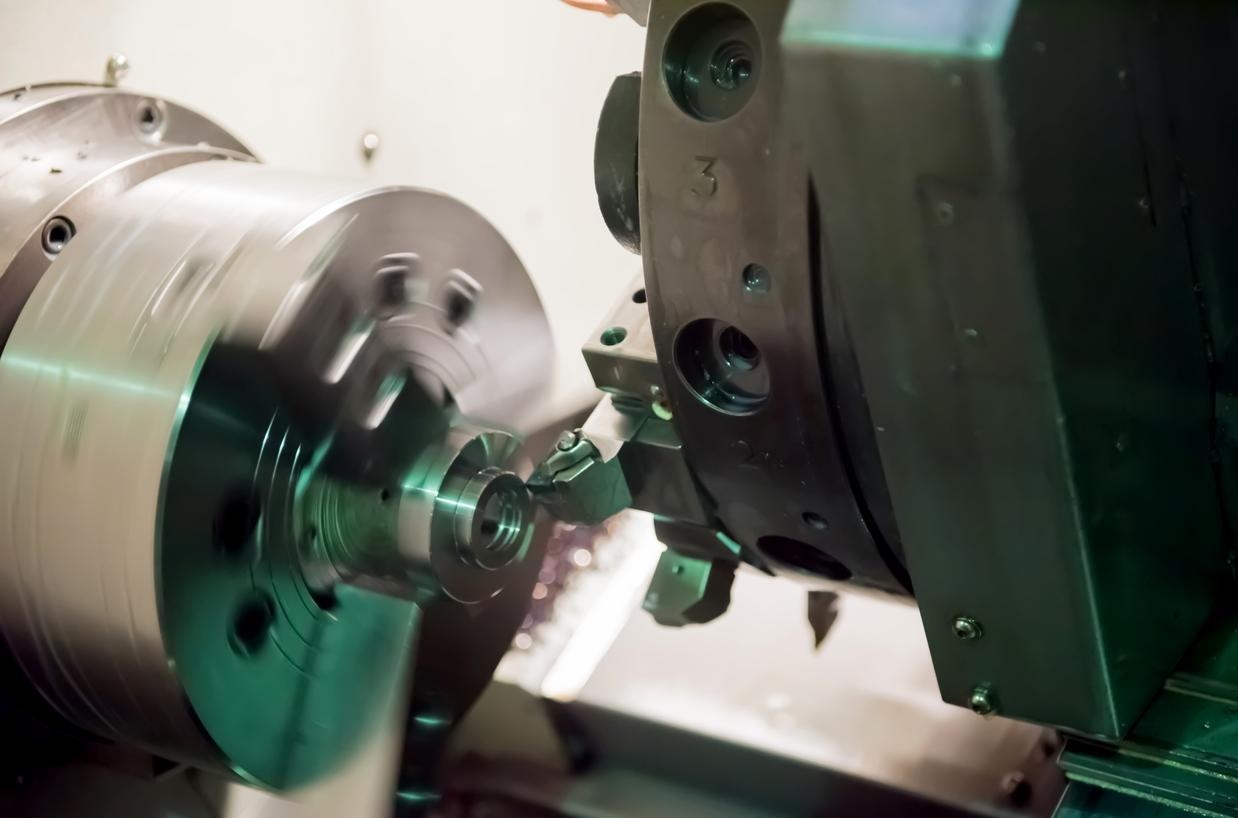
Tegundir hliðarfræsingaraðgerða
Hugmyndin á bak við hliðarfræsingu er frekar einföld, en hvernig hún er framkvæmd getur verið mjög mismunandi eftir því hver lokamarkmiðið er.
Slétt hliðarfræsun
Einföld hliðarfræsun er einfaldasta og einfaldasta vinnsluferlið. Eitt verkfæri vinnur lóðrétt yfirborð með einni línulegri fóðrun. Þú getur hugsað um það sem að snyrta brúnir tréplötu til að gera þær beinar og ferkantaðar. Þessi aðferð er einföld og skilvirk fyrir flestar grunnútlínuvinnslur. Verkfræðingar nota hana oft til að sérsníða einstaka hluta eða til að forsníða hráefni.
2. Dreifð fræsun
Nú erum við að færa okkur yfir í skilvirkari og nákvæmari vinnslutækni. Þegar við framkvæmum skurð með hliðarfræsingu læsum við tveimur hliðarfræsurum á sama verkfærahaldara og notum staðsetningarkraga til að reikna út lokabreiddina. Með einni hreinni skurði geta þeir fræst tvo samsíða lóðrétta fleti á sama tíma við hliðarfræsingu.
Það er nokkuð ljóst hvernig þau eru betri: fjarlægðin milli verkfæranna hefur bein áhrif á breidd vinnustykkisins, sem tryggir að það sé alltaf samsíða í gegnum allt hliðarfræsingarferlið. Þetta er fullkomið til að vinna sexhyrnda flatar stykki með sérsniðnum festingum eða til að vinna nákvæmlega vinnustykki í ákveðnum víddum án þess að þurfa að færa þau til.
3. Glæpastarfsemi
Hópfræsunartækni tekur hugmyndina um samtímis vinnslu á næsta stig. Ímyndaðu þér þetta: fullt af skurðarverkfærum með mismunandi þvermál, breidd og snið, öll fest á einum spindli. Þessi uppsetning gerir okkur kleift að framkvæma hliðarfræsingaraðgerðir á mismunandi yfirborðum, raufum og útlínum, allt í einu.
Uppsetning er svolítið höfuðverkur, en það er þess virði fyrir stórframleiðslu. Þegar þú ert að búa til marga sérstaka hluti, eins og þessi fjölþrepa vélrænu lækningaígræðslur, getur samfræsun hraðað hlutunum verulega.
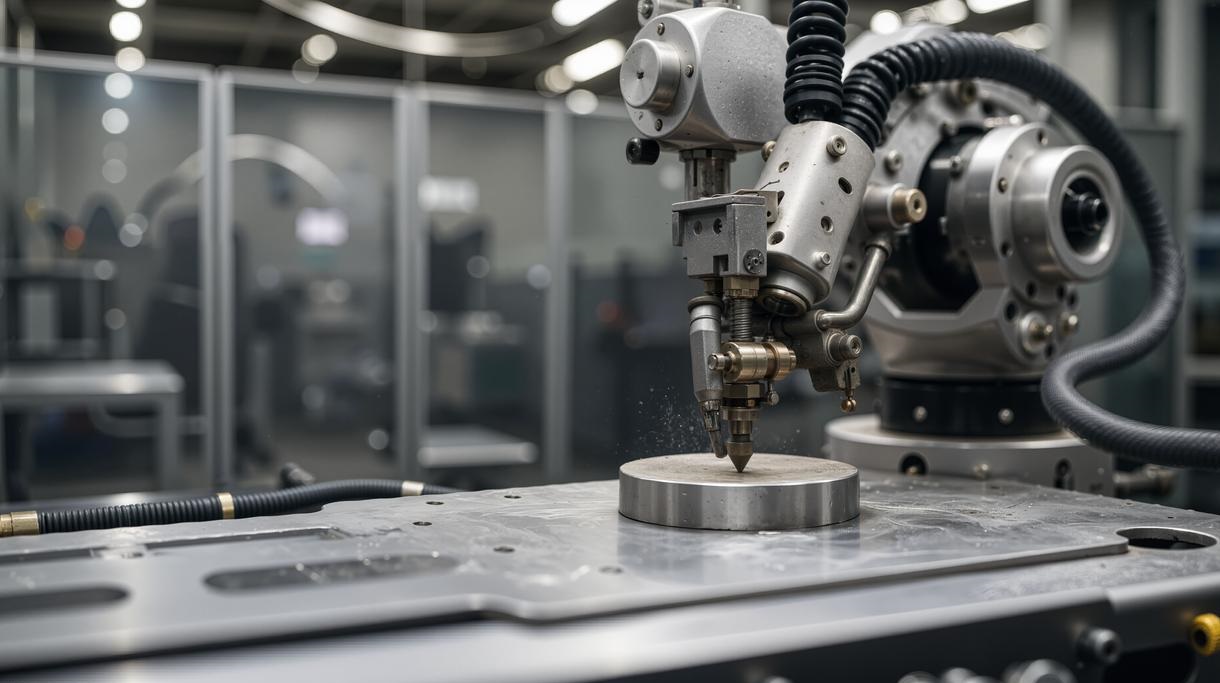
Hagnýt notkun hliðarfræsingar
Þú finnur hliðarfræsingu alls staðar í nútíma vélaverkstæði. Þetta er ekki eitthvað óhlutbundið hugtak; þetta er daglegt brauð og smjör vinna sem breytir hráefni í hagnýta íhluti.
Að setja ferning í blokk
Þetta er venjulega fyrsta skrefið í vinnslu á málmblöndum. Verkfræðingar þurfa að vinna úr grófum steyptum hlutum eða kubbum í staðlaða teninga sem eru nákvæmlega réttar að stærð. Síðan, með röð af hliðarfræsingaraðgerðum, eru allar sex hliðar fræstar til að koma á grunnviðmiðun fyrir allar síðari ferlar.
Að búa til skref og axlir
Við þurfum oft að fræsa lóðrétta fleti til að búa til þrep á hlutum (eins og festingarflansa eða staðsetningarbúnað). Hliðarfræsingar fjarlægja efni hreint og mynda skarpar lóðréttar axlir.
Slotting
Þegar þú ert að saga eitthvað snertir skurðarverkfærið aðeins enda raufarinnar og hliðarnar. Hversu góðir raufarveggirnir eru fer algjörlega eftir því hversu góð hliðarfræsingin er. Tvær lóðréttu hliðarveggirnir eru myndaðir af ytri brún skurðarverkfærisins. Breidd raufarinnar fer eftir þvermáli verkfærisins.
Útlínur
Með því að færa hluti eftir mörgum ásum undir hliðarfræsara er hægt að móta flóknar lóðréttar útlínur á íhlutum. Þetta er langt frá því að vera einföld línuleg vinnsla — við getum framkvæmt sveigða veggjavinnslu, nákvæma mynsturgrafningu og lífræna mótun. Þessi möguleiki er mjög mikilvægur fyrir sérsniðna vinnslu á hlutum eins og bílatengdum hjólum eða mótkjarna.
Skilnaður
Þetta er síðasta, öflugri notkunin. Við notum þunna skurðarsög, sem er sérstök tegund af hliðarfræsi, til að skera fullunninn hlut frá aðalstönginni. Þetta er einskiptis verk í einni umferð sem krefst traustra uppsetningar og réttra verkfæra til að tryggja hreint brot og ferkantaða skurðflöt. Þetta er frekar stöðluð og áhrifarík leið til að ljúka mörgum framleiðsluferlum okkar.
Sérhæfðar hliðarfræsingaraðferðir í CNC Mverkjum
Þegar kemur að nútíma CNC vinnslu duga einfaldar verkfæraslóðir ekki lengur, sérstaklega þegar kemur að nákvæmum verkefnum. Við erum að færast inn í tíma þar sem vinnsluaðferðir eru knúnar áfram af fínum hugbúnaði, sem getur verulega bætt afköst véla.
Dynamísk fræsun / Trochoidal fræsun
Kvikfræsun notar sérstök verkfæri sem skera á mjög jöfnum hraða, þannig að aðeins þunnt lag af efni er fjarlægt í einu. Það kann að virðast undarlegt, en þessi hönnun gerir þér kleift að skera í gegnum alla þykktina og gerir það mun auðveldara að klára verkið hratt. Verkfærið er alltaf á hreyfingu og tekur af þunn lög til að koma í veg fyrir að það verði ofhlaðið.
NOBLE notar þessa tækni til að grófvinna íhluti lækningatækja úr ryðfríu stáli á skilvirkan hátt, fjarlægja efni hraðar en með hefðbundnum aðferðum og láta verkfæri endast mun lengur.
Háhraða vinnslu (HSM) útlínur
Þetta er okkar aðferð til að klára þá lóðréttu veggi sem eru mikilvægir. Markmiðið er að gera það fullkomið: slétt yfirborð og nákvæmar mælingar. Þetta losnar í grundvallaratriðum við sveigju verkfærisins, sem er óvinur beinnar veggjar. Það fjarlægir einnig hita frá flísinni, þannig að hann flyst ekki inn í hlutinn. Niðurstaðan er yfirborð sem þarf oft ekki að pússa aftur.
Yfirlit yfir lykilþætti til að stjórna
| Breytu | Stýringar / Áhrif | Dæmigert atriði |
| Skurðarhraði (SFM) | Hiti, slit á verkfærum | Háð efni. Hærra fyrir ál, lægra fyrir stál. |
| Feed Rate (IPM) | Framleiðni, flísþykkt | Jafnvægi til að ná góðri „flísálagningu“ án þess að ofhlaða verkfærið. |
| Geislaskurðardýpt (Ae) | Skurðarkraftur, sveigja verkfæris, gróffræsing/frágangur | Stór fyrir grófvinnslu, lítill fyrir frágang. |
| Ásdýpt skurðar (Ap) | Eiginleikadýpt, verkfæraþátttaka | Oft stillt á fulla dýpt eiginleikans til að auka skilvirkni. |
| Tól lengd | Beyging og spjall | Mikilvægasti þátturinn í nákvæmni. Notið stysta mögulega verkfærið. |
Veldu NOBLE fyrir fræsilausnir þínar
Með nýjustu 3-, 4- og 5-ása fræsibúnaði bjóðum við upp á áreiðanlega CNC fræsiþjónustu eftir þörfum fyrir hraðgerða frumgerðasmíði og framleiðslu á hlutum. Fáðu nákvæma, raunverulega fræsta hluti sérsmíðaða úr ýmsum málmum og plasti á samkeppnishæfu verði. Háþróaður búnaður og hagkvæmt verð.
Vinnðu með okkur í aðeins 4 einföldum skrefum
Með áralanga reynslu í framleiðslu býður NOBLE upp á bestu lausnirnar fyrir allar þarfir varðandi hraðfrumgerð og framleiðslu í litlu magni . Við einföldum nýsköpunarferlið í fjögur einföld en áhrifarík skref.
Hladdu upp hönnuninni þinni
Hladdu einfaldlega upp CAD skjölunum þínum og sendu inn tilboðsbeiðnir með skýrum upplýsingum á netinu.
↓
Fá hönnunargreiningu
Við sendum þér hönnun til greiningar á framleiðsluhæfni og gagnsæju verðlagningar.
↓
Byrja framleiðslu
Sérfræðingar okkar munu framleiða hlutina þína með nauðsynlegri tækni og efnum.
↓
Fáðu varahlutina þína
Varahlutirnir verða afhentir beint heim að dyrum með ströngum tímamörkum.
Algengar spurningar um Hliðarfræsing
Hver er helsti munurinn á hliðarfræsingu og endafræsingu?
Þetta snýst allt um skurðflötinn sem notaður er. Hliðarfræsing notar jaðar verkfærisins til að búa til lóðrétta fleti. Endafræsing notar aðallega neðri hluta verkfærisins til að búa til lárétta fleti, vasa og holrúm. Endafræsing getur gert hvort tveggja, en nafnið kemur frá getu hennar til að skera með endanum.
Hvenær ætti ég að velja hliðarfræsingu frekar en andlitsfræsingu?
Valið ræðst af þeirri rúmfræði sem þú þarft að búa til. Notaðu yfirborðsfræsingu til að búa til flatt lárétt yfirborð ofan á hluta. Notaðu hliðarfræsingu þegar þú þarft að búa til eða klára lóðréttan vegg, ákvarða nákvæma breidd eða fræsa eiginleika eins og þrep og raufar. Það snýst um stefnu yfirborðsins.
Hvers vegna er sveigjanleiki verkfæra aðaláhyggjuefni í hliðarfræsingu?
Aðalskurðarkrafturinn er radíal og ýtir skurðarvélinni til hliðar. Þessi kraftur virkar eins og vog sem reynir að beygja verkfærið frá vinnustykkinu. Þessi sveigja leiðir til ónákvæmni — veggs sem er ekki beinn eða víddar sem er utan vikmörkanna. Þetta er grundvallar eðlisfræðileg áskorun sem við tökumst á við í nákvæmnisframleiðslu.
Hvernig dregur NOBLE úr áskoruninni sem fylgir því að verkfæri beygja sig?
Við tökumst á við þetta frá mörgum sjónarhornum. CNC vinnsluaðferðir okkar krefjast þess að við notum stystu og stífustu verkfærin sem mögulegt er fyrir verkið. Við nýtum okkur háþróaðar verkfæraleiðir eins og trochoidal fræsingu til að viðhalda lágum, stöðugum radíal tengingu, sem dregur úr skurðkrafti. Ennfremur tryggir fjárfesting okkar í hágæða verkfærahöldurum í verksmiðju okkar hámarks grip og lágmarks hlaup, sem veitir stöðugan grunn fyrir alla aðgerðina.
Hverjir eru kostir Straddle Milling?
Kosturinn er mikil skilvirkni og tryggð samsíða vinnsla. Með því að festa tvær skurðarvélar á eina skurðarholu vinnum við tvær samsíða lóðréttar fleti samtímis í einni umferð. Fjarlægðin milli skurðarvélanna ákvarðar breidd hlutarins beint og útilokar uppsafnaða villu við að vinna hvora hlið fyrir sig. Þetta er frábær aðferð til að vinna sérsniðnar vélar með mikilli nákvæmni og endurtekinni nákvæmni.
Er hægt að fræsa djúpa, þunna veggi með hliðarfræsingu?
Já, en þetta er ein af krefjandi áskorunum í hliðarfræsingu. Það krefst nákvæmrar stefnu. Við notum verkfæri með langri teygju og sérhæfðri rúmfræði til að draga úr skurðþrýstingi. Ferlið felur í sér röð léttra, frágangsferla með miklum hraða til að lágmarka þrýsting á verkfæri og koma í veg fyrir að veggurinn titri eða afmyndist.







