

Málmhlutar uppfylla sjaldan allar kröfur strax frá framleiðslulínunni. Efni getur verið sterkt en viðkvæmt fyrir tæringu, hagkvæmt en óaðlaðandi, eða auðvelt í vinnslu en fljótt að slitna. Í reynd fer efnisval eftir því hvernig hlutinn verður notaður. Yfirborðsmeðhöndlun málms hjálpar til við að brúa bilið á milli náttúrulegra eiginleika efnis og krafna sem fylgja notkun þess.
Eftirfarandi kaflar fjalla um algengar yfirborðsmeðhöndlunaraðferðir fyrir málma, helstu notkunarsvið þeirra og málamiðlanir sem fylgja vali á hverri aðferð. Þetta er ekki tæmandi listi yfir allar tiltækar aðferðir, svo þér er velkomið að skoða aðrar aðferðir sem gætu hentað verkefni þínu.
Hvaða málmur Yfirborðsmeðferð Gerir það í raun og veru
Áður en einstök ferli eru skoðuð er gott að skilja hvað yfirborðsmeðhöndlun málma á að ná fram. Þetta er ekki eitt ferli heldur safn aðferða sem notaðar eru til að leysa mismunandi vandamál og bæta tiltekna yfirborðseiginleika.
- Tæring og oxun — halda ryði og bletti frá
- Útlit - litur, gljái og yfirborðsáferð
- Slitþol — verndar yfirborð sem nudda, renna eða verða fyrir höggum
- Styrkur og þreytuþol — dregur úr yfirborðsálagi og sprungum
- Hreinlæti og viðloðun — undirbúið yfirborð fyrir málningu, húðun eða límingu
Mismunandi yfirborðsmeðhöndlunarferli málma leysa mismunandi vandamál. Þess vegna byrjar val á einni að spyrja hvað hlutinn þarf í raun til að lifa af.
Pólun: Að slétta yfirborðið
Hvað það er
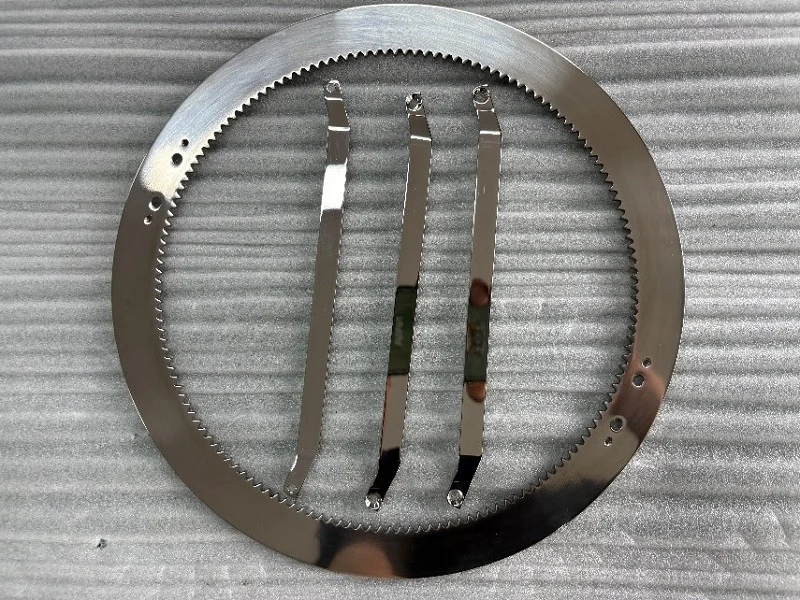
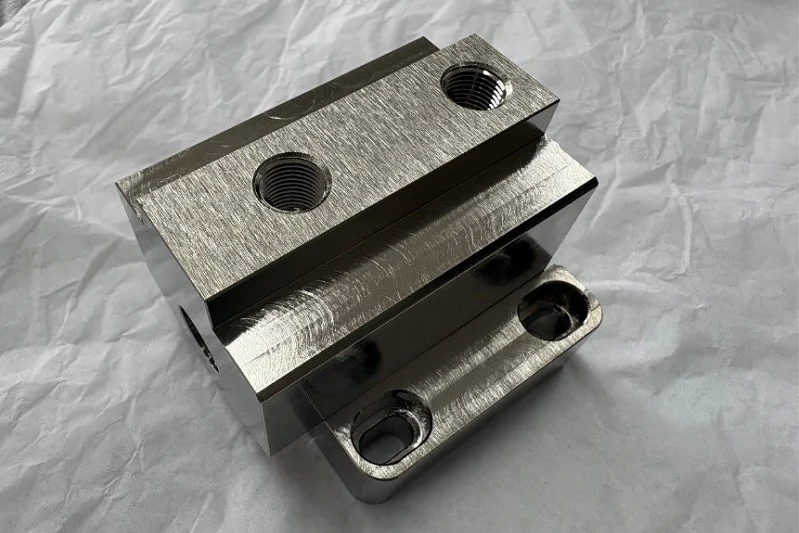
Við fægingu eru notuð sveigjanleg verkfæri og slípiefni til að draga úr yfirborðsgrófleika og bæta áferð málmhluta. Þegar kröfur eru gerðar um útlit hluta getur vinnsla skilið eftir lítið magn af fægingu fyrir lokafráganginn. Sem algeng yfirborðsmeðhöndlun málms hjálpar fæging til við að ná fram sléttara og fágaðra yfirborði.
Hvar það er notað
Pólun hentar vel fyrir hluti sem þurfa slétta, glansandi áferð og hágæða útlit. Fyrir litlar framleiðslulotur er handvirk vélræn pólun oft hagnýtur kostur. Rafpólun er annar valkostur, sérstaklega þegar víddarstýring skiptir meira máli en að ná spegilmyndandi áferð. Besta yfirborðsmeðhöndlun málms fer eftir útliti hlutarins og þolkröfum.
Kostir og gallar
Vélræn fæging getur gefið framúrskarandi yfirborðsáferð, en það er erfiðara að stjórna víddum nákvæmlega. Ójöfn efnisfjarlæging getur einnig haft áhrif á veggþykkt. Rafpússun getur veitt jafnari efnisfjarlægingu og betri stjórn á ákveðnum víddum, þó að lokaútlitið fari eftir efni og ferlisskilyrðum. Þegar yfirborðsmeðhöndlun málms er valin skal vega og meta nauðsynleg yfirborðsgæði á móti víddarvikmörkum.
Sandblástur: Þrif og undirbúningur yfirborðsins
Hvað það er
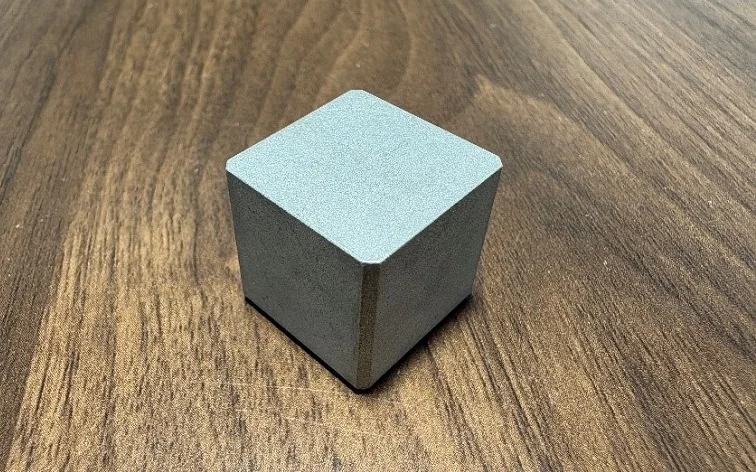
Sandblástur, einnig kallaður slípandi blástur, beinir slípiefni að málmyfirborði á miklum hraða til að fjarlægja óæskilegt efni og skapa jafnari áferð. Handvirkir loftknúnir blástursskápar eru almennt notaðir fyrir litla og meðalstóra hluti, þar á meðal íhluti með flóknum formum. Sem yfirborðsmeðhöndlun málms getur blástur undirbúið yfirborð fyrir síðari frágangsferli.
Hvar það er notað
Sandblástur er oft notaður fyrir anodiseringu á áli til að fjarlægja yfirborðsmengun, ryð, skán og skurði, en um leið dregur úr minniháttar yfirborðsmerki. Tegund slípiefnisins og kornstærðin hafa áhrif á áferðina sem myndast. Hærri möskvatala gefur almennt til kynna fínni slípiefnisagnir, en lægri tala gefur til kynna grófari agnir. Þessar stillingar verða að passa við efnið og þá áferð sem óskað er eftir. Nákvæm stjórnun er mikilvæg við yfirborðsmeðhöndlun málms, sérstaklega þegar áferð yfirborðsins verður að vera einsleit.
Kostir og gallar
Sandblástur er fjölhæfur og getur náð til margra flókinna fleta sem erfitt er að klára með hefðbundnum verkfærum. Hins vegar er handblástur mjög háður færni notandans, þannig að niðurstöður geta verið mismunandi eftir hlutum. Að ná fram samræmdri yfirborðsáferð krefst reynslu og stjórnunar á ferlinu. Fyrir undirbúning yfirborðs fyrir anodiseringu býður sandblástur upp á hagnýtt jafnvægi milli kostnaðar og sveigjanleika.
Skotblástur: Önnur tegund yfirborðsmeðferðar fyrir málm
Hvað það er
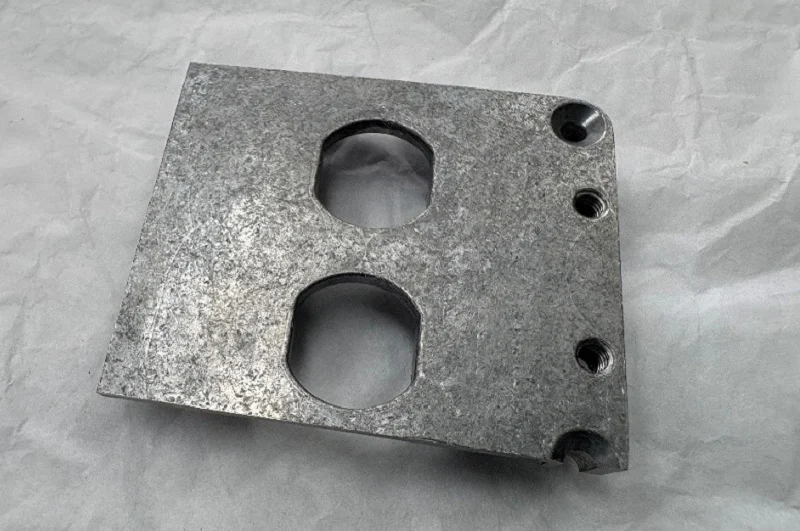
Skotblástur notar snúningshjól til að knýja stálskot á móti málmyfirborði með miðflóttaafli. Höggið fjarlægir skurði, flögur og annað óæskilegt efni. Ólíkt vélrænni vinnslu, sem fjarlægir efni með skurði, byggir skotblástur á endurteknum höggum. Það er algeng aðferð við yfirborðsmeðhöndlun málma til að þrífa og klára hluta í lausu.
Hvar það er notað
Skotblástur virkar vel fyrir stórar steypur, stálmannvirki og málmhluta sem þarfnast hraðrar og samræmdrar afgrátunar. Það hentar sérstaklega vel fyrir lotuframleiðslu og sjálfvirkar framleiðslulínur þar sem hægt er að vinna marga hluti í einni lotu. Fyrir stórar framleiðslulotur getur þessi yfirborðsmeðferð á málmi hjálpað til við að bæta afköst og draga úr handvirkri frágangi.
Kostir og gallar
Skotblástur er hraður og skilvirkur kostur til að fjarlægja þyngdarpunkta, en höggið getur skemmt hluti sem eru ekki nógu sterkir til að þola það. Þunnveggir hlutar geta afmyndast eða sprungið, sérstaklega ef þeir eru með lítinn stífleika eða eru brothættir. Áður en þessi yfirborðsmeðhöndlun málmsins er framkvæmd skal athuga veggþykkt hlutarins, efniseiginleika og burðarþol til að ganga úr skugga um að hann þoli höggið.
Burstað áferð: Stefnuð áferð á Plata
Hvað það er
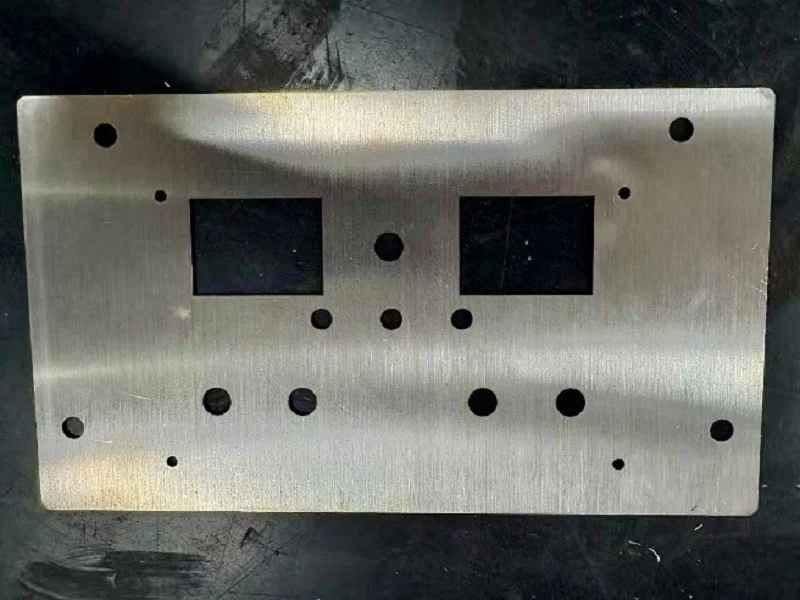
Burstun notar slípibelti eða svipað verkfæri til að búa til fínar, samsíða línur á málmyfirborði. Ferlið fylgir samræmdri stefnu og framleiðir einsleitt kornmynstur. Þessi yfirborðsmeðhöndlun málmsins er oft notuð til að gefa málmplötum hreint og nútímalegt iðnaðarútlit, sérstaklega á heimilistækjaplötum og hyljum.
Hvar það er notað
Burstaðar áferðir eru algengar á plötuhúsum, búnaðarhúsum, heimilistækjaspjöldum og öðrum vörum þar sem útlit skiptir máli. Stefnulaga áferðin skapar snyrtilegt og samræmt útlit og getur hjálpað til við að gera minniháttar yfirborðsmerki minna áberandi. Fyrir stórar, flatar spjöld býður þessi málmyfirborðsmeðferð upp á áhrifaríka leið til að bæta útlit án þess að bæta við þykkri húð.
Kostir og gallar
Burstað áferð er tiltölulega hagkvæm og gefur málmhlutum hreint og aðlaðandi útlit. Hins vegar getur yfirborðið auðveldlega rispað sig og rispur sem skera við áferðina geta staðið út. Til að gera við þær þarf oft að bursta viðkomandi svæði aftur í sömu átt, sem getur verið erfitt að ná fram. Ef hlutinn verður fyrir mikilli meðhöndlun eða núningi skaltu íhuga að bæta við verndarhúð eða velja endingarbetri yfirborðsmeðhöndlun á málmi.
Anóðisering: Algengasta yfirborðsmeðferðin fyrir málm og ál
Hvað það er
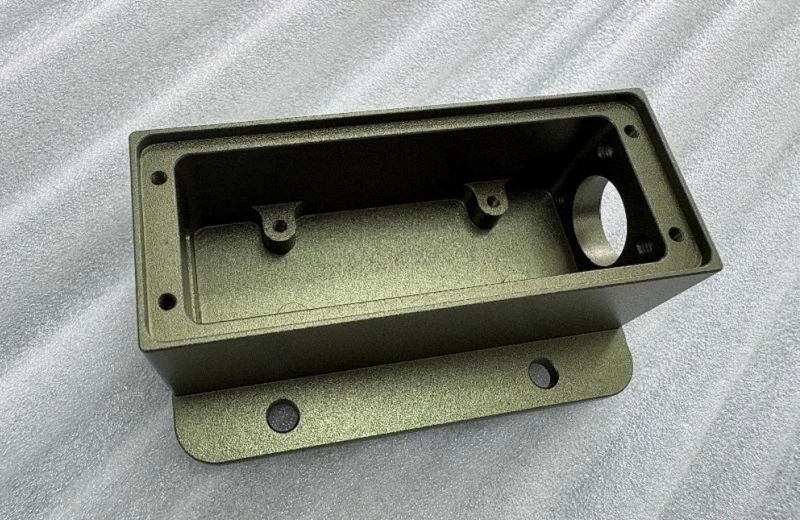
Anóðisering setur málmhlut í raflausnarbað og notar rafstraum til að mynda stýrt oxíðlag á yfirborði þess. Hlutinn virkar sem anóða í ferlinu. Þetta oxíðlag bætir yfirborðsvörn og getur einnig stutt við litun. Anóðisering er ein algengasta yfirborðsmeðferðaraðferð málmblanda.
Hvar það er notað
Anodisering bætir tæringarþol, yfirborðshörku og útlit. Hægt er að bæta við lit til að uppfylla mismunandi hönnunarkröfur, þannig að hægt sé að ná fram vernd og útliti í sama ferli. Helstu gerðir eru tvær, hefðbundin anodisering og hörð anodisering. Hörð anodisering framleiðir þykkara og harðara oxíðlag fyrir notkun sem krefst meiri slitþols, en það kostar venjulega meira. Sandblástur er oft notaður fyrir anodiseringu til að skapa einsleitari yfirborðsáferð. Þessi undirbúningsskref geta haft umtalsverð áhrif á lokaniðurstöðu yfirborðsmeðhöndlunar málmsins.
Kostir og gallar
Anóðisering er vinnuhestur áls: góð vörn, fallegt útlit, sveigjanleiki í lit og vel skilin aðferð. Hefðbundin anóðisering nær yfir flest snyrtivörur og væg slitnotkun; hörð anóðisering er svarið þegar hluturinn verður fyrir miklu núningi. Helsta málamiðlunin er kostnaður - sérstaklega hörð anóðisering er ekki ódýr og ferlið krefst nákvæmrar baðstýringar til að vera stöðugt.
Duftlakk: Hraðvirk, endingargóð og smíðuð fyrir rúmmál
Hvað það er
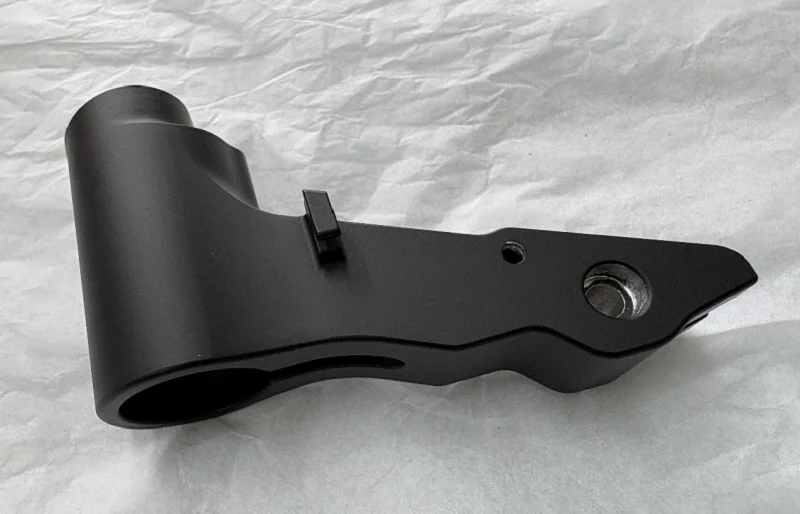
Duftmálun ber þurrt húðunarduft á málmhluta, venjulega með rafstöðuúðun. Húðaði hlutinn er síðan hitaður þannig að duftið bráðnar, flæðir og harðnar í samfellda filmu. Ferlið sameinar húðunarásetningu og herðingu í straumlínulagaðri vinnuflæði, sem gerir það að hagnýtri yfirborðsmeðferð fyrir málm fyrir marga framleiðsluhluta.
Hvar það er notað
Duftmálun hentar vel í framleiðslu í miklu magni þar sem ferlið er sjálfvirkt og veitir samræmda áferð á mörgum hlutum. Hún er mikið notuð fyrir málmhús, ramma, búnaðarhús og aðra íhluti sem þurfa endingargóða og jafna húðun. Minniháttar gallar í húðun geta verið viðgerðarhæfir, allt eftir gerð og staðsetningu, þó að viðgerðir geti verið sýnilegar. Fyrir framleiðendur sem meðhöndla stórar framleiðslulotur getur duftmálun boðið upp á skilvirka valkost við yfirborðsmeðhöndlun á málmi.
Kostir og gallar
Duftlakk býður upp á góða framleiðsluhagkvæmni, fjölbreytt litaval og endingargóða áferð þegar húðunin er rétt borin á og hert. Hins vegar getur þykkt húðarinnar myndast við brúnir og flóknar einingar, sem getur haft áhrif á víddarpassun. Herta filman getur einnig flagnað eða sprungið við sterk áhrif, allt eftir húðunarformúlu og notkunarskilyrðum. Þessa þætti ætti að hafa í huga þegar yfirborðsmeðhöndlun málms er valin fyrir hluta sem verða fyrir endurteknum höggum eða vélrænum álagi.
Bakað enamel: Fyrsta flokks málningaráferð
Hvað það er
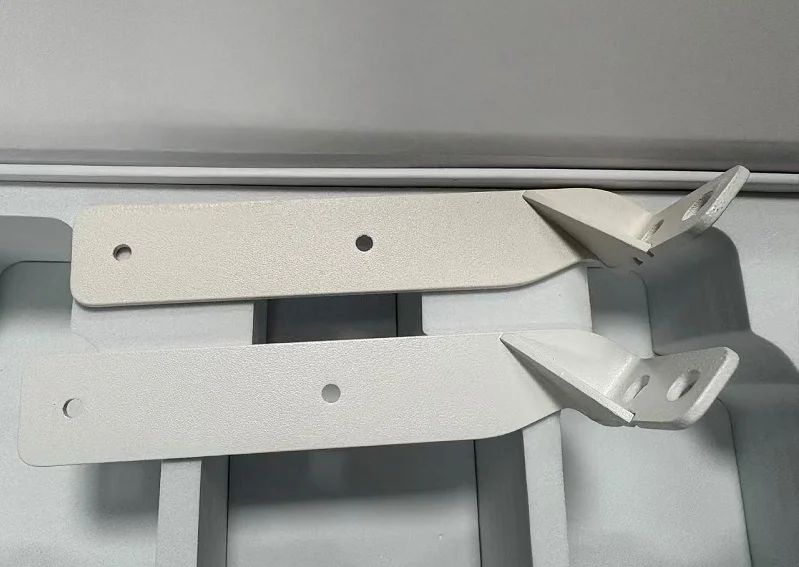
Bakað enamel er húðunarferli sem notað er til að skapa harða, slétta og glansandi áferð á málmhlutum. Húðunin er úðuð á yfirborðið og síðan bökuð við stýrðan hita til að herða filmuna. Þetta veitir bæði skreytingarlegt útlit og tæringarvörn, sem gerir það að gagnlegri málmyfirborðsmeðferð fyrir hluti sem þurfa aðlaðandi og endingargóða áferð.
Hvar það er notað
Bakað enamel er almennt notað á hylki og aðra hluti þar sem útlit skiptir máli. Þegar yfirborðið er rétt undirbúið og húðunin rétt hert getur það veitt sterka viðloðun, góða höggþol og varanlegan lit. Þessir eiginleikar gera það hentugt fyrir vörur sem þurfa að viðhalda útliti sínu við reglulega notkun.
Kostir og gallar
Bakað enamel gefur slétt og úrvals útlit og getur boðið upp á góða endingu. Hins vegar krefst það almennt hærri efnis- og vinnslukostnaðar en einfaldari áferð. Framleiðsluumhverfið verður einnig að vera vel stjórnað. Hitastig, yfirborðshreinleiki, húðþykkt og herðingarskilyrði hafa öll áhrif á lokaniðurstöðuna. Þessa yfirborðsmeðferð málms er vert að íhuga þegar útlit og endingartími réttlæta aukakostnaðinn.
Rafdráttarhúðun: Smíðuð fyrir framleiðslulínuna
Hvað það er
Rafdráttarhúðun, einnig kölluð rafræn húðun, notar vökvabað sem inniheldur vatnsleysanlegt húðunarefni. Vinnustykkið virkar sem ein rafskaut, en mótrafskaut lýkur rafrásinni. Undir áhrifum rafsviðsins færast hlaðnar plastefnisagnir og tengdir húðunarþættir að vinnustykkinu og setjast á yfirborð þess. Húðunin er síðan hert til að mynda verndandi filmu. Þessi yfirborðsmeðferð á málmi hentar vel fyrir sjálfvirka framleiðslu í miklu magni.
Hvar það er notað
Rafræn húðun er mikið notuð í framleiðslulínum þar sem samræmd þekja, skilvirk efnisnotkun og tæringarvörn eru mikilvæg. Hún hentar fyrir stórar framleiðslulotur af málmhlutum, þar á meðal hlutum með flóknum formum. Fáanlegir litir eru háðir húðunarkerfinu, en svartur og grár eru algengir kostir. Saltúðunarárangur er breytilegur eftir húðunarformúlu, þykkt filmu, undirbúningi undirlagsins og prófunarskilyrðum, þannig að tölur eins og 500 klukkustundir innandyra eða 700 klukkustundir utandyra ættu að vera meðhöndlaðar sem sértæk markmið frekar en alhliða niðurstöður. Til að tryggja áreiðanlega yfirborðsmeðhöndlun málms ætti að staðfesta prófunarkröfur við birgja húðunarinnar.
Kostir og gallar
Helstu kostir rafhúðunar eru mikil nýting húðunarefnis, hentugleiki fyrir sjálfvirka framleiðslu og góð tæringarþol þegar ferlinu er rétt stjórnað. Helsta takmörkunin er sveigjanleiki lita, þar sem tiltækt úrval fer eftir húðunarkerfinu og framleiðsluuppsetningunni. Fyrir falda íhluti eða virka hluti getur tæringarvörn skipt meira máli en fjölbreytt úrval lita.
Svartun: Lágmarksaflögun fyrir Nákvæmari hlutar
Hvað það er
Svartun, einnig þekkt sem svört oxíðmeðferð eða bláun í sumum tilfellum, notar efnaferli til að mynda dökkt oxíðlag á stálhlutum. Vinnustykkið er meðhöndlað í stýrðu efnabaði og yfirborðslagið sem myndast gefur einsleita svarta áferð. Þar sem þessi yfirborðsmeðferð málmsins breytir yfirborðinu frekar en að bæta við þykkri húð, hefur hún lítil áhrif á stærð hlutarins.
Hvar það er notað
Svartun er oft notuð á stálhlutum sem þurfa dökkt útlit og smávægilega aukningu á tæringarþoli. Þegar það er notað ásamt viðeigandi eftirmeðferðarolíu eða þéttiefni getur það veitt betri vörn gegn ryði. Það hefur einnig lágmarksáhrif á mál og yfirborðsáferð, sem gerir það gagnlegt fyrir nákvæmnishluta þar sem þarf að viðhalda þröngum vikmörkum. Þetta gerir svartoxíðmeðferð að hagnýtri yfirborðsmeðferð fyrir málm fyrir margar innanhússnotkunir.
Kostir og gallar
Svartun er tiltölulega einföld, hagkvæm og hentug fyrir nákvæmnihluti þar sem oxíðlagið er þunnt. Hins vegar er tæringarvörn þess takmörkuð samanborið við mörg málningar- eða húðunarkerfi, sérstaklega í blautu eða mjög tærandi umhverfi. Aukaleg olía eða þéttiefni gæti verið nauðsynleg til að bæta vörnina. Fyrir stálhluta innandyra sem verða fyrir miðlungsmikilli útsetningu getur svartun verið hentug yfirborðsmeðferð á málmi, en væntanleg notkunarskilyrði ættu að ráða lokaákvörðuninni.
Rafhúðun: Þunnt málmlag, mörg bragðefni
Hvað það er
Rafhúðun notar rafstraum til að setja þunnt lag af málmi eða málmblöndu á leiðandi vinnustykki. Setlagið getur bætt tæringarþol, rafleiðni, slitþol eða útlit, allt eftir efni og ferli sem notað er til að meðhöndla málma. Þar sem hvert málunarkerfi býður upp á mismunandi eiginleika er rafhúðun einn fjölhæfasti kosturinn við yfirborðsmeðhöndlun málma.
Hvar það er notað
Algeng efni sem notuð eru til húðunar eru króm, nikkel, sink, kopar, gull og silfur. Hvert efni þjónar mismunandi tilgangi. Sinkhúðun er oft notuð til að vernda stálfestingar gegn tæringu, en nikkel- og krómhúðun getur veitt slitþol eða skreytingaráferð. Kopar-, gull- og silfurhúðun er notuð í völdum rafmagns- og rafeindabúnaði. Rétt yfirborðsmeðhöndlun málms fer eftir rekstrarumhverfi hlutarins, nauðsynlegum afköstum og kostnaði.
Kostir og gallar
Rafhúðun býður upp á fjölbreytt úrval áferða, þannig að hægt er að velja húðunina sem hentar sérstökum kröfum hlutarins. Hins vegar þarf að hafa nákvæmt eftirlit með húðunarböðum og rekstrarskilyrðum til að viðhalda þykkt, viðloðun og gæðum húðarinnar. Val á óhentugu húðunarefni getur leitt til ótímabærrar tæringar eða slits.
Kolvetni: Hart yfirborð, sterkur kjarni
Hvað það er
Karbúrering er hitameðferðarferli sem gerir kolefnisatómum kleift að dreifast inn í yfirborð stáls. Það er aðallega notað fyrir lágkolefnisstál og lágkolefnisblönduð stál, oft með kolefnisinnihald undir um 0.25%. Ferlið býr til kolefnisríkt yfirborðslag sem hægt er að herða með síðari hitameðferð. Sem yfirborðsmeðferð málms bætir karbúrering yfirborðseiginleika en viðheldur tiltölulega sterkum kjarna.
Hvar það er notað
Karburering er almennt notuð fyrir gíra, öxla og aðra vélræna íhluti sem verða fyrir endurtekinni snertingu, núningi eða höggi. Það eykur yfirborðshörku og slitþol, en kjarninn heldur þeirri seiglu sem þarf til að standast höggálag. Þessi samsetning er sérstaklega gagnleg fyrir gírkassahluta sem verða að standast yfirborðsslit án þess að verða brothættir í öllum hlutunum.
Kostir og gallar
Helsti kosturinn við karbúreringu er samsetningin af hörðu, slitsterku yfirborði og sterkum kjarna. Þetta gerir það hentugt fyrir gíra og aðra þungt álagða gírkassa. Hins vegar felur ferlið í sér nokkur stig, oft þar á meðal upphitun, kolefnisdreifingu, kælingu og herðingu. Það getur einnig valdið breytingum á vídd, þannig að vinnsluþarfir og eftirvinnslu geta verið nauðsynlegar. Vegna kostnaðar og ferliskrafna er karbúrering almennt frátekin fyrir íhluti með mikla styrk og slitkröfur frekar en einfalda hluti með lágu álagi.
Nítríðun: Yfirborðsherðing án aflögunar
Hvað það er
Nítríðun er varmaefnafræðileg aðferð þar sem köfnunarefni kemur inn á yfirborð stáls við tiltölulega lágt hitastig. Köfnunarefnið hvarfast við frumefni í stálinu og myndar hörð efnasambönd nálægt yfirborðinu. Ólíkt hefðbundnum herðingarferlum sem krefjast slökkvunar, þurfa margar nítríðunaraðferðir ekki slökkvunarskref. Þetta dregur úr hættu á aflögun, sem gerir nítríðun að gagnlegri yfirborðsmeðferð á málmi fyrir nákvæmnisíhluti.
Hvar það er notað
Nítríðun hentar fyrir nákvæmnihluti sem krefjast mikillar yfirborðshörku og slitþols en verða að viðhalda þröngum víddarvikmörkum. Algeng notkun er sveifarásar, gírar, mót og aðrir íhlutir sem verða fyrir núningi eða endurtekinni snertingu. Yfirborðið verður harðara en kjarninn heldur miklu af upprunalegri seiglu sinni. Þetta gerir nítríðun verðmæta þegar hlutur þarf endingargott vinnuflöt án mikilla víddarbreytinga.
Kostir og gallar
Helsti kosturinn við nítríðun er lítil hætta á aflögun, sem getur gert hana hentuga fyrir hluti sem þegar hafa verið fræstir niður í þröng vikmörk. Hún getur einnig bætt slitþol og, við viðeigandi aðstæður, þreytuþol. Helstu málamiðlanir eru vinnslutími og hylkjadýpt, sem fer eftir stáltegund og nítríðunaraðferð. Fyrir hluti sem þurfa hart yfirborð og sterkan kjarna getur nítríðun verið áhrifarík yfirborðsmeðferð á málmi. NOBLE, leiðandi framleiðslufyrirtæki í Kína, aðstoðar viðskiptavini við að meta viðeigandi meðferðarmöguleika út frá efni, víddarkröfum og fyrirhuguðum rekstrarskilyrðum.
Óvirkjun: Að láta yfirborðið vernda sig
Hvað það er
Óvirkjun bætir tæringarþol málms með því að draga úr tilhneigingu hans til að hvarfast við umhverfið. Tvær meginaðferðir eru til. Efnaóvirkjun notar efnaferli til að mynda eða styrkja verndandi óvirka filmu á yfirborði málmsins. Rafefnafræðileg óvirkjun beitir viðeigandi rafspennu til að stuðla að myndun þessarar filmu. Í ryðfríu stáli hjálpar óvirkjun til við að viðhalda krómríku oxíðlaginu sem verndar efnið gegn tæringu. Þessi tegund yfirborðsmeðferðar málms styrkir náttúrulega varnir málmsins án þess að bæta við þykkri húð.
Hvar það er notað
Óvirkjun er mikið notuð fyrir hluti úr ryðfríu stáli sem þurfa áreiðanlega tæringarþol, sérstaklega eftir vinnslu, suðu eða aðrar vinnsluskref sem geta mengað eða breytt yfirborðinu. Það hjálpar til við að fjarlægja frítt járn og önnur óhreinindi sem gætu valdið tæringu, sem gerir verndandi óvirka laginu kleift að myndast eða jafna sig. Algeng notkun eru meðal annars lækningatæki, matvælavinnslutæki og nákvæmir iðnaðarhlutir þar sem yfirborðshreinleiki og tæringarþol eru mikilvæg.
Kostir og gallar
Óvirkjun bætir tæringarþol án þess að breyta verulega stærð, lit eða yfirborðsáferð hlutarins. Þetta gerir það að gagnlegu frágangsskrefi fyrir nákvæmnisíhluti. Hins vegar er óvirka filman afar þunn og er ekki hönnuð til að bæta slitþol eða vernda gegn miklum vélrænum skemmdum. Best er að skilja hana sem leið til að endurheimta eða styrkja tæringarvörn málmsins, frekar en að bæta við sérstöku verndarlagi. Þegar framleiðendur velja yfirborðsmeðferð á málmi ættu þeir að íhuga hvort tæringarþol eitt og sér sé nóg eða hvort þörf sé á viðbótarvörn gegn sliti.
Fosfötun: Grunnlag, ekki lokaáferð
Hvað það er
Fosfötun er efnafræðileg umbreytingarferli sem almennt er notað á stálhluta til að mynda fosfathúð á yfirborðinu. Þó að lagið geti veitt einhverja tæringarþol er fosfatun oft notuð sem formeðferð frekar en lokahlífðaráferð. Það býr til hentugan grunn fyrir síðari málun eða rafdráttarhúðun, sem hjálpar yfirborðshúðinni að festast betur. Í mörgum framleiðslulínum er þessi yfirborðsmeðferð málms mikilvægt skref í að undirbúa stálhluta fyrir frekari frágang.
Hvar það er notað
Fosfötun er algengt fyrir málun eða rafdráttarhúðun í bílaiðnaði, vélaframleiðslu og almennri málmsmíði. Fosfötlagið bætir viðloðun húðarinnar og getur aukið tæringarþol þegar það er notað ásamt viðeigandi yfirlakki. Það hjálpar einnig til við að skapa samræmdara yfirborð fyrir næsta frágangsstig, sem er mikilvægt þegar hlutar verða að uppfylla kröfur um útlit og endingu í stærri framleiðslulotum.
Kostir og gallar
Fosfötun virkar vel sem formeðferð því hún bætir viðloðun málningar og styður við tæringarvörn þegar hún er notuð með samhæfðri yfirlakki. Hins vegar getur hún yfirleitt ekki veitt nægilega langtíma tæringarvörn eitt og sér, sérstaklega í erfiðu umhverfi. Lokaárangurinn fer eftir fosfatunarferlinu, grunnefninu og húðuninni sem borin er á eftir. Þess vegna ætti að líta á fosfatun sem grunn húðunarkerfisins, ekki fullunnu vörnina sjálfa.
Að velja rétta yfirborðsmeðferð fyrir málm
Ef þú vinnur í gegnum ofangreindar aðferðir myndast mynstur. Engin ein aðferð gerir allt. Pússun og burstun einbeita sér að útliti. Sandblástur og fosfatering undirbúa yfirborðið fyrir næsta skref. Anodisering, duftlökkun, bakað enamel og rafdráttarhúðun skapa verndandi lög. Rafhúðun bætir við öðru málmi til að ná ákveðnum afkastamarkmiðum. Karbúrering og nítríðering herða yfirborðið en halda kjarnanum sterkum. Óvirkjun endurheimtir eða styrkir náttúrulega tæringarþol málmsins.
Þess vegna byrjar val á yfirborðsmeðferð á málmi á hlutnum sjálfum, ekki ferlinu. Spyrjið hvað hlutinn þarf að þola: tæringu, slit, högg, útlitskröfur eða allt ferlið. Íhugið síðan hvað hann hefur ekki efni á, svo sem aflögun, takmarkaðan litamöguleika, mikinn kostnað eða áferð sem þolir ekki vinnuumhverfi sitt. Þessi svör þrengja fljótt valmöguleikana.
Engin þessara reglna er ófrávíkjanleg. Framleiðendur sameina oft ferla til að uppfylla nokkrar kröfur í einu. Sandblástur og síðan anóðisering er eitt dæmi; fosfatering og síðan rafdráttarhúðun er annað dæmi. Markmiðið er það sama: að aðlaga meðferðina að efninu og notkunarskilyrðunum svo hlutinn virki áreiðanlega lengur.
Yfirborðsmeðhöndlun málma hjá NOBLE

NOBLE er leiðandi framleiðslufyrirtæki í Kína, sem sérhæfir sig í málm- og plastvinnslu, allt frá hönnunarúttekt og frumgerðasmíði til yfirborðsmeðferðar og lokasamsetningar. Teymi okkar aðstoðar viðskiptavini við að meta framleiðslukröfur og velja viðeigandi ferli út frá efniseiginleikum, afköstum og hagnýtum framleiðsluþörfum. Með því að samþætta yfirborðsmeðferð við CNC-vinnslu, þrívíddarprentun, lofttæmissteypu og samsetningarþjónustu tryggjum við að frágangskröfur séu teknar til greina í öllu framleiðsluferlinu.
Hæfileikar okkar
Við styðjum verkefni sem spanna allt frá einstökum frumgerðum og litlum framleiðslulotum til undirbúnings fyrir fjöldaframleiðslu. Við bjóðum einnig upp á hönnunarúttektir, val á ferlum og lausnir á tæknilegum vandamálum til að hjálpa til við að greina hugsanleg framleiðsluvandamál snemma. Með ISO 9001:2015 og ISO 13485:2016 vottun fylgir NOBLE viðurkenndum gæðastjórnunarkerfum til að styðja við stöðuga framleiðslugæði, þar á meðal verkefni með strangar kröfur um lækningatækja.
Þjónusta okkar
Hvort sem þú þarft tæringarþolna íhluti, slitþolna málmhluta eða frumgerðir með sérstöku yfirborðsútliti, getur NOBLE aðstoðað þig við að meta viðeigandi framleiðslu- og frágangsmöguleika. Hafðu samband við teymið okkar með teikningum eða CAD skjölum, efnisupplýsingum, kröfum um yfirborðsáferð og væntanlegu magni. Við getum farið yfir verkefnið þitt og aðstoðað þig við að finna hagnýta lausn sem uppfyllir tæknilegar kröfur þínar og framleiðslumarkmið.
Algengar spurningar: Algengar spurningar um yfirborðsmeðhöndlun málma
Hvaða yfirborðsmeðferð á málmi hentar best fyrir ál?
Anóðisering er sjálfgefin lausn fyrir ál. Hún verndar yfirborðið, bætir slitþol og gerir þér kleift að bæta við lit í sama skrefi. Til að fá fínni og jafnari útlit, sandblástur hlutinn áður en hann er anóðiseraður. Ef hlutinn þarfnast mikillar núningsþols skaltu velja harða anóðiseringu - það kostar meira en slitþolið er á öðru stigi.
Hver er munurinn á duftlökkun og bökuðum enamel?
Báðar eru úða-og-herða áferðar, en þær haga sér öðruvísi. Duftmálun er skilvirk, fyrirgefur minniháttar galla og hentar vel í stórum framleiðslum - þó að duft safnist fyrir við útlínur og filman flísist af við harða árekstra. Bakað enamel kostar meira og krefst strangari framleiðsluumhverfis, en það skilar sterkari viðloðun, betri höggþoli og litum sem endast með tímanum.
Hvenær ætti ég að nota karbureringu eða nítríðingu í stað húðunar?
Þegar vandamálið er frekar yfirborðshörka en tæring eða útlit. Karburering hentar lágkolefnisstálhlutum eins og gírum og öxlum sem þurfa hart yfirborð með sterkum kjarna. Nítrering keyrir við lægra hitastig án þess að herða, þannig að aflögun helst í lágmarki - sem gerir það að betri valkosti fyrir nákvæmnishluti eins og sveifarása, gíra og mót sem hafa ekki efni á að hreyfast.
Er hægt að nota fosfat sem lokaáferð?
Nei. Fosfötun er grunnlagsmeðferð fyrir stál, borin á áður en málun eða rafhúðun er notuð. Hún bætir tæringarþol og gefur yfirhúðinni festingu, en vörnin ein og sér er langt frá því að vera næg. Meðhöndlið hana sem undirbúning, ekki sem fullunnið yfirborð.
Hvers vegna skiptir óvirkjun máli ef málmurinn er þegar tæringarþolinn?
Vegna þess að óvirka lagið raskast. Vélræn vinnsla, suða og súrsun getur skilið eftir laust járn eða rofið oxíðfilmuna á ryðfríu stáli, sem opnar dyrnar fyrir tæringu. Óvirkjun endurheimtir þetta verndarlag - það bætir ekki við brynju, það setur eigin vörn málmsins aftur á sinn stað.
Hvernig vel ég á milli allra þessara ferla?
Byrjið á hlutanum, ekki ferlinu. Spyrjið hvað hann þarf að standast — tæringu, slit, högg, útlit — og hvað hann hefur ekki efni á, hvort sem það er aflögun, takmarkaður litamöguleiki, kostnaður eða brothætt áferð. Þessi svör þrengja svið sviðsins fljótt og það er algengt að sameina ferla (sandblástur, síðan anodisering, fosfat og síðan rafhúðun).






