

1. Hverjar eru umsóknarsviðsmyndirnar fyrir Íhlutir mannlegra vélmenna í höndum?
Mannlegar vélrænar hendur eru ómissandi á mörgum sviðum. Í iðnaði sjá þær um samsetningu og smáhlutavinnu. Hvað varðar flutninga flokka þær og pakka. Í þjónustu leiða þær og heilsa. Heima brjóta þær saman föt og þvo upp. Hvað varðar heilbrigðisþjónustu aðstoða þær við þjálfun og fæðingu. Hvert tilfelli hefur mismunandi kröfur, en allt krefst það mikillar nákvæmni og áreiðanleika.

2. Hvaða efni eru algeng íhlutir í manngerðum vélmennum?
Efniviður er grunnurinn að samsetningu manngerðra vélmennahenda. Val á efni er grundvallarverkfræðileg ákvörðun sem krefst jafnvægis milli styrks, þyngdar, endingar, vinnsluhæfni og kostnaðar. Að velja rangt efni getur leitt til ótímabærra bilana, óhóflegrar orkunotkunar eða ónákvæmrar hreyfingar.
| Efni | Þéttleiki (g / cm³) | Togstyrkur (MPa) | Hlutfall stífleika og þyngdar | Vélarhæfni | best Fyrir |
| 7075-T6 Ál | 2.81 | 572 | Mjög góð | Mjög góð | Álagsberandi liðir í beinagrind, úlnliðsliðir |
| 6061-T6 Ál | 2.70 | 310 | Góð | Mjög góð | Óburðarvirkir festingar, skynjarafestingar |
| Magnesíum AZ31B | 1.77 | 290 | Superior | Gott (hætta á eldfimum flísum) | Ofurléttar snyrtivörur, útlimir sem bera ekki álag |
| Títan Ti-6Al-4V | 4.43 | 950 | Miðlungs | Erfitt (slit á verkfærum) | Háspennu samskeyti, festingar |
| 316L Ryðfrítt stál | 8.00 | 580 | Lág | Miðlungs | Stýribúnaðarhús sem þurfa tæringarþol |
2.1 Álfelgur
Ál, sérstaklega málmblöndur eins og 6061-T6 og 7075, er aðalefnið í ramma og burðarhluta manngerðra vélmenna. Það hefur frábært styrk-til-þyngdarhlutfall, er auðvelt í vinnslu, tæringarþolið og tiltölulega lágt verð. 7075 álfelgur er þekktur fyrir notkun sína í geimferðum. Hann getur veitt framúrskarandi styrk í mikilvægum burðarliðum eða kraftmiklum úlnliðs- og fingurliðum handar þar sem mikils styrks er krafist.
2.2 Títan álfelgur
Fyrir krefjandi verkefni, svo sem handarliði í liðum sem verða fyrir miklu álagi eða mjaðma- og hnéliði íhluta sem verða fyrir endurteknum höggum, eru títanmálmblöndur, eins og Ti-6Al-4V, venjulega valdar. Títanmálmblöndur hafa sterkara styrk-til-þyngdarhlutfall en flest stál, framúrskarandi þreytuþol og lífsamhæfni. Hins vegar er vinnslukostnaður títanmálmblöndu hærri og erfiðleikinn meiri, sem krefst sérstakra verkfæra og lægri skurðarhraða.
2.3 Ryðfrítt stál
Ryðfrítt stál, eins og 304 eða 17-4 PH ryðfrítt stál, er oft notað í íhluti sem krefjast mikillar slitþols, mikillar hörku eða mikillar tæringarþols. Notkun þess felur í sér nákvæmnisása, festingar, gírhluta og endaáhrifa (meðhöndlunartæki) sem geta haft samskipti við ýmis umhverfi. Vegna mikillar þéttleika er það notað með varúð og er venjulega aðeins notað í aðstæðum þar sem mjög miklar kröfur eru gerðar til sértækrar afkösts þess.
2.4 Verkfræðiplast og samsett efni
Efni eins og PEEK, Delrin og UHMWPE hafa ómælanlegt gildi í tilteknum tilgangi. PEEK einkennist af miklum styrk, hitastöðugleika og sjálfsmurningu, sem gerir það að kjörnu efni til framleiðslu á hylsum, legum og einangrunaríhlutum. Pólýoxýmetýlen er notað til að framleiða lágnúningsgír og hús. CFRP er í auknum mæli notað til að framleiða afarléttar og mjög stífar spjöld og hlífar, en þær þurfa venjulega sérhæfð mót og aðferðir til að koma í veg fyrir skemmdir.

3. Hverjar eru algengar vinnsluaðferðir fyrir íhluti í handvirkum vélmennum sem líkjast manngerðum vélmennum??
Hefðbundin 3-ása CNC vinnsla hefur náð takmörkum sínum í að takast á við flóknar rúmfræði nútíma mannlegra vélmenna. Í dag er háþróuð tækni orðin staðallinn á þessu sviði.
3.1 5 ása CNC vélar
Þetta er líklega mikilvægasta tæknin. Fimmása vinnslumiðstöð getur fært verkfærið eða vinnustykkið eftir fimm mismunandi ásum samtímis. Þetta gerir kleift að vinna flókin lífræn form í einni uppsetningu. Hún getur unnið djúpar grópir og mótað yfirborð á tengibúnaði, hallaðar einingar á samskeytum og sléttað samfelldar þrívíddarbeygjur án þess að þurfa að færa hlutinn. Þetta kemur í veg fyrir villur. Það styttir vinnsluferlið til muna og bætir nákvæmni í heild.
3.2 örvinnsluvélar og svissneskar rennibekkir
Fyrir smáa, nákvæma hluti sem eru algengir í höndum, úlnliðum og skynjarakerfum eru örvinnslustöðvar og svissneskar rennibekkir nauðsynlegar. Þessar vélar geta unnið úr hlutum með þvermál undir 1 mm. Frávik geta náð ±0.005 mm eða meira. Svissneskar rennibekkir eru sérstaklega góðar til að vinna mjóa ása og skrúfganga fyrir örstýringar. Þeir ná mjög mikilli sammiðju og yfirborðsáferð.
3.3 EDM vinnsla
EDM, sérstaklega vírsnúningur og sökkvunarsnúningur, er notaður til að vinna úr hlutum sem hefðbundin skurðarverkfæri ná ekki til. Það notar rafneista til að tæra efni. Það getur búið til skarpa innri horn, unnið mjög hörð efni og myndað flóknar 2D útlínur án þess að beita verkfæraafli. Það er oft notað til að búa til sérsniðna gíra, sprautumót fyrir plasthús fyrir vélmenni og nákvæma burðarvirki.
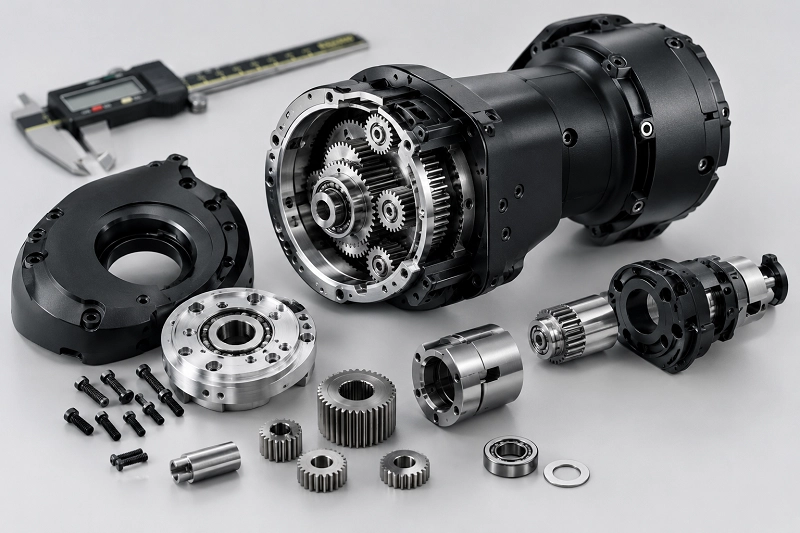
4. Hvað Yfirborðsmeðferðir Eru notaðir fyrir íhluti handa mannlegum vélmennum?
Efni í handíhlutum eru aðallega ál, títan, ryðfrítt stál og verkfræðiplast. Mismunandi efni þurfa mismunandi yfirborðsmeðferð. Algengar gerðir eru meðal annars:
4.1 Anodizing:
Algengasta meðferðin fyrir álhluta. Hefðbundin anóðisering er með þunnri filmu. Hún veitir aðallega tæringarþol og skreytingar. Hún er einnig hægt að lita. Harð anóðisering getur náð 25-150 míkronum. Hún hefur mikla hörku og góða slitþol. Hún er oft notuð fyrir fingursamskeyti, samskeytissæti og aðra hluta sem verða fyrir álagi. Athugið að oxíðfilman bætir við stærð. Samskeytisfletir þurfa frávik eða grímuvörn.
4.2 Örbogaoxun:
Hentar fyrir ál, títan og magnesíum málmblöndur. Það myndar keramikfilmu á yfirborðinu. Það er slitþolið og tæringarþolið. Það hefur matt útlit, fína áferð og er fingrafaraþolið. Það er gott fyrir útlit hluta. Ókostirnir eru færri litaval og hærri kostnaður.
4.3 Sandblástur, pússun, burstun:
Þetta eru formeðferðir eða útlitsmeðferðir. Sandblástur getur jafnað yfirborðsgrófleika og bætt viðloðun húðunar. Pússun og burstun bæta aðallega útlitsgæði.
4.4 Rafhúðun og raflaus húðun:
Stálhlutir eru oft nikkel- eða krómhúðaðir til að bæta slitþol og ryðvörn.
4.5 PVD tómarúmhúðun og DLC húðun:
Þessir hafa mikla filmuhörku og lágan núningstuðul. Þeir eru góðir fyrir sinarstýrihjól, trissur, liðaskaft og aðra hreyfanlega núningsfleti.
4.6 Passivation:
Ryðvarnarmeðferð fyrir hluti úr ryðfríu stáli. Hún er ódýr og breytir ekki víddum.
4.7 Úða og rafgreining:
Notað fyrir útlit hluta hússins. Ríkir litir og góð tæringarþol.
Þegar yfirborðsmeðferð er valin skal hafa í huga fimm þætti samtímis: slitþol, tæringarþol, einangrun, útlit og áhrif á vídd.

5. Hverjar eru mikilvægustu víddir íhluta handa mannlíkamans vélmennis?
Höndin er einn minnsti og nákvæmnislegasti hluti mannlíkamsvélmennis. Mikilvægar víddir eru aðallega:
5.1 Samskeytaholur og legustærðir:
Þvermálsþol gata fyrir hnúða og festingargat fyrir legur þarf venjulega að vera H7 eða hærra. Göt utan þvermálsþols valda óstöðugleika eða stíflun í liðum. Þetta hefur bein áhrif á nákvæmni hreyfinga fingranna.
5.2 Staðsetning gata og bil á milli gata:
Miðjufjarlægðin milli liðamóta fingursins ákvarðar hreyfingarleið fingursins. Frávik í staðsetningu gata veldur truflunum á tengingum og ójöfnum sinkrafti. Þessi tegund staðsetningarþols er venjulega stýrt á milli 0.02-0.05 mm.
5.3 Stærð sinarrásar:
Í hönnun með sinadrifnum vírum eru innra þvermál sinagata, breidd vírgrópa og bogadíus allt afgerandi. Of lítið gat slitnar á sinunni. Of stórt gat veldur því að sinan vaggar. Útgangurinn þarf einnig slétta, ávöl brún.
5.4 Veggþykktarvíddir:
Til að draga úr þyngd er veggþykkt hnúa og lófa oft um 1 mm. Ójafn veggþykkt veldur aflögun og styrkvandamálum.

6. Hverjir eru lykilatriðin sem þarf að hafa í huga við vinnslu á íhlutum manngerðra vélmenna
Handhlutar eru smáir, þunnveggir og krefjast mikillar nákvæmni. Við vinnslu skal einbeita sér að þessum sviðum:
6.1Stjórnun á aflögun þunnveggja:
Veggþykkt hluta er oft minni en 1.5 mm. Of mikill klemmukraftur veldur aflögun. Notið mjúka kjálka, þrepaklemmu eða vinnsluflipa. Aðskiljið grófvinnslu og frágang. Losið um spennu áður en frágangur hefst til að koma í veg fyrir bakslag.
6.2 Örverkfærastjórnun:
Við vinnslu á sinholum og innri holum fingra eru notuð verkfæri undir 1 mm í þvermál. Lítil verkfæri eru léleg og brotna auðveldlega. Notið hæfilegan hraða og fóðrun. Fylgist með endingartíma verkfæra og skiptið um verkfæri tímanlega.
6.3 Burr-stjórnun:
Handhlutar komast í beina snertingu við sinar og skynjara. Skarpar brúnir og skurðir geta skorið á sinar. Öll göt og brúnir verða að vera afrúnaðar og afskornar. Hægt er að pússa þær handvirkt ef þörf krefur.
6.4 Hreinlæti:
Hlutir sem geyma skynjara og gírkassa mega ekki hafa flísar eða olíu í innri holrúmum sínum. Eftir vinnslu verður að þrífa þá og athuga þá.

7. Hvaða verkefni henta fyrir CNC í manngerðum vélmennahandhlutum
7.1Lófagrunnur og lófagrind:
Þetta er kjarni byggingarhluti alls handfangsins. Það samþættir liðasæti, mótorfestingar og raflögnarrásir. Uppbyggingin er flókin. Hún er að mestu leyti gerð með CNC-vinnslu á áli.
7.2 Hlutar fingurliða:
Nær-, mið- og fjærhlutar falanx eru litlir, þunnveggir og hafa mörg göt. Þolkröfur eru strangar. Þeir henta fyrir nákvæmni CNC-fræsingu.
7.3 Samskeytisásar og lömsæti:
Samskeytisásar þurfa mikla sammiðju og góða yfirborðsgrófleika. Þeir eru oft með CNC-fræsivél. Efniviðurinn er aðallega úr ryðfríu stáli eða títanblöndu.
8. Áskoranir og lausnir við vinnslu á íhlutum manngerðra vélmenna
Vinnsla hluta fyrir manngerða vélmenni stendur frammi fyrir ýmsum einstökum áskorunum. Það ýtir hefðbundnum framleiðsluferlum út á strik. Helsta áskorunin er að halda jafnvægi á milli mikils burðarþols og lágrar þyngdar, en um leið meðhöndla afar flóknar innri rúmfræði með mikilli þéttleika.
Áskorun 1: Flókin innri rúmfræði og þunnir veggir
Hlutir vélmenna eru sjaldan heilir blokkir. Til dæmis verður úlnliðssamstæða að passa við legur, mótorfestingar, togskynjara og rafmagns- og loftgöng í takmörkuðu rými. Þetta leiðir til innri mannvirkja eins og djúpra þröngra raufa, flókinna rista til að draga úr þyngd og mjög þunnra veggja sem aðskilja virknihol. Vélræn vinnsla þessara mannvirkja er mjög áhættusöm. Skurðkraftar valda því að þunnir veggir titra. Þetta leiðir til lélegrar yfirborðsáferðar, víddarvillna eða jafnvel bilunar í hluta við vinnslu.
Lausn: Þetta krefst vandlega hönnuðra vinnsluraða og háþróaðra verkfæra. Vélvirkjar nota „trokoidal“ eða „aðlögunarhæfar“ fræsingaraðferðir. Verkfærið hreyfist eftir sléttum hringlaga brautum og sker efni með stöðugri, litlu radíusdýpi. Þetta dregur verulega úr skurðkrafti og hitamyndun og varðveitir þunnveggja uppbyggingu. Sérstakar langdrægar, breytilegar helix-endfræsar með dempunarhúð eru mikilvægar. Oft þarf að vinna hluta í stigum, sem skilur eftir stuðningsefni sem er aðeins fjarlægt í lokafínvinnslunni.
Áskorun 2: Aðgengi að mörgum ásum og vinnsla með einni uppsetningu
Margir hlutar vélmenna hafa flóknar, bognar fletir. Mikilvægir eiginleikar á mörgum hliðum verða að viðhalda fullkominni hornstillingu. Til dæmis er öxlfesting með festingarfleti stýribúnaðarins í nákvæmu, ekki hornréttu horni dæmigert. Ef þessi hluti er fræstur á venjulegri 3-ása fræsivél þarf hann að festa aftur og aftur. Hver festing veldur hugsanlegum stillingarvillum og eykur vinnsluferlið.
Lausn: Staðlaða lausnin í greininni er 5-ása samtímis CNC vinnsla . 5-ása vél getur snúið vinnustykkinu um tvo aukaása. Þetta gerir skurðarverkfærinu kleift að ná til nánast hvaða yfirborðs sem er á hlutanum. Þetta gerir kleift að vinna alla flóknu rúmfræðina í einni uppsetningu. Kostirnir eru miklir: útrýming á festingarvillum, aukin nákvæmni milli eiginleika, notkun styttri og stífari verkfæra fyrir betri yfirborðsáferð og aukinn heildar framleiðsluhraða. Hins vegar krefst forritun og staðfesting þessara 5-ása verkfæraleiða háþróaðs CAM hugbúnaðar og djúprar þekkingar.
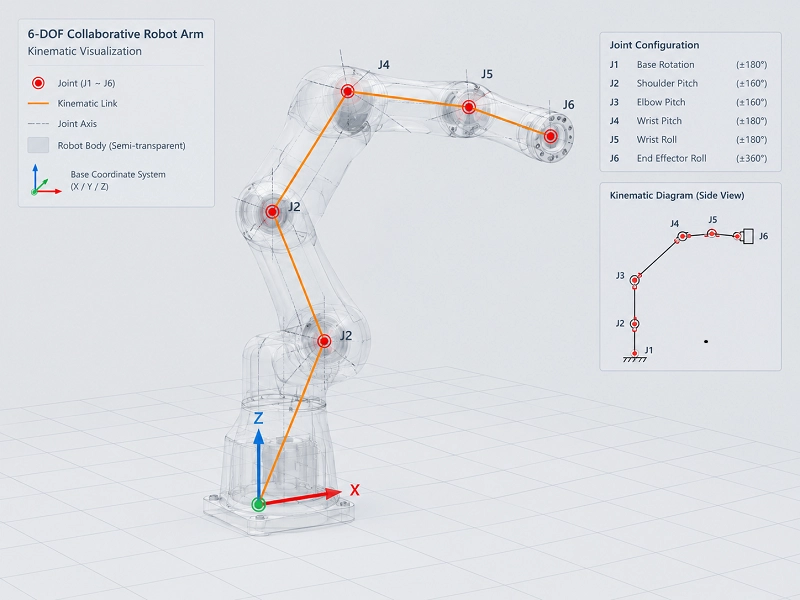
9. Hvaða hæfniskröfur gilda um CNC birgja?
Þegar þú velur CNC-birgja skaltu einbeita þér að þremur meginþáttum:
9.1 Vinnslugeta:
Verður að geta stjórnað rúmfræðilegum vikmörkum eins og staðsetningu, sammiðju og flatneskju stöðugt upp að 0.02 mm mörkum. Yfirborðsáferð verður að uppfylla kröfur um pörun og útlit. Verður að hafa reynslu af vinnslu með þunnveggjum og örhlutum. Nákvæmni búnaðar og verkfærastjórnun verður að vera samkvæmt stöðlum.
9.2 Gæðaeftirlitsgeta:
Verður að hafa fullkomið gæðakerfi, svo sem ISO 9001 vottun. Verður að hafa skoðunarbúnað eins og CMM og sjónmælavélar. Mikilvægar víddir verða að vera skoðaðar að fullu. Lotulotur verða að vera rekjanlegar. Gallaðir hlutar verða að vera greindir og lagfærðir fljótt.
9.3 Skoðunar- og afhendingargeta:
Verður að leggja fram fullkomnar skoðunarskýrslur og gögn. Verður að hafa sanngjarna framleiðsluáætlun. Afhendingartími sýna er venjulega um ein vika. Afhendingartími fjöldaframleiðslu verður að vera stöðugur. Verður að gefa tímanlega endurgjöf um frávik og veita skjót viðbrögð eftir sölu.
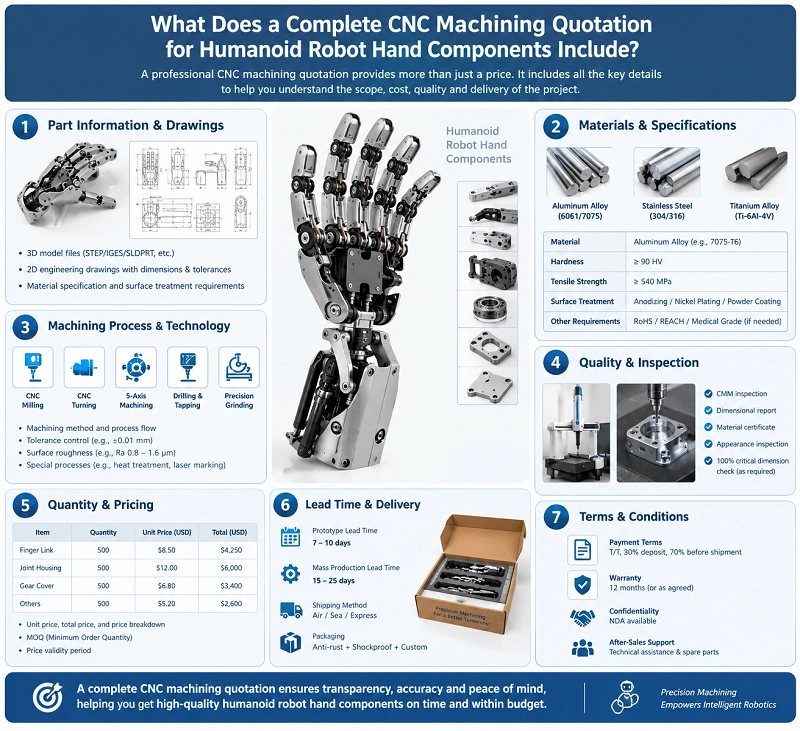
10. Hvað felur heildartilboð í CNC vinnslu á íhlutum fyrir handvirka vélmenni?
10.1 Teikningar af hlutum:
Þar á meðal þrívíddarlíkön og tvívíddar verkfræðiteikningar með málum, vikmörkum og rúmfræðilegum kröfum.
10.2 Efnislisti:
Efnisflokkur (eins og 6061 ál, TC4 títan, 304 ryðfrítt stál), upplýsingar og magn á hlut.
10.3 Upplýsingar um ferlið:
Vinnsluskref, klemmuaðferðir, kröfur um yfirborðsmeðferð og hvort það er útvistað.
10.4 Kostnaðar sundurliðun:
Efniskostnaður, vinnslukostnaður (verðlagður eftir vélarstund), kostnaður við yfirborðsmeðferð og skoðunarkostnaður eru tilgreindir sérstaklega.
10.5 Tilboðsskilmálar:
Verðlagning á magnþrepi, kostnaður við mót eða verkfæri, skattar, flutningskostnaður, afhendingartími og gildistími tilboðs.

11. Af hverju að velja NOBLE sem þinn Birgir CNC vinnslu fyrir íhluti handa manngerðum vélmennum?
NOBLE býður upp á CNC vinnslulausnir fyrir hluta úr manngerðum vélmennum, studdar af verkfræðiþekkingu okkar, framleiðsluhæfileikum og hágæða framleiðslukerfum. Við þjónustum vélmennafyrirtæki, OEM viðskiptavini og verkefnateymi. Við bjóðum upp á áreiðanlega framleiðsluþjónustu bæði fyrir framleiðslu og frumgerðasmíði.
Stuðningur við verkfræði
— Verkfræðingar okkar fara yfir CAD-skrár, þrívíddarlíkön og tækniteikningar. Við metum framleiðsluhæfni, mælum með vinnsluaðferðum og aðstoðum við að hámarka hönnun hluta fyrir framleiðslu.
Nákvæm CNC framleiðsla
— Með CNC-fræsingu , CNC-beygju , svissneskri rennibekkju og fjölásavinnslugetu framleiðir NOBLE flókna vélmennaíhluti með nákvæmum eiginleikum, endurtekningarhæfum gæðum og áreiðanlegri samsetningarframmistöðu.
Quality Control og Skoðun
— Við viðhöldum samræmi í gæðum hluta með skoðunarferlum og gæðastjórnunarkerfum, þar á meðal ISO 9001 og ISO 13485. Þetta er stutt með víddarskoðun og CMM-sannprófun.
Sveigjanlegur framleiðslustuðningur
— NOBLE býður upp á stigstærðar lausnir fyrir síbreytilega þróun vélmenna og framleiðsluþarfir OEM, allt frá frumgerðaframleiðslu og smærri framleiðslulotum til endurtekinna framleiðsluáætlana.







