
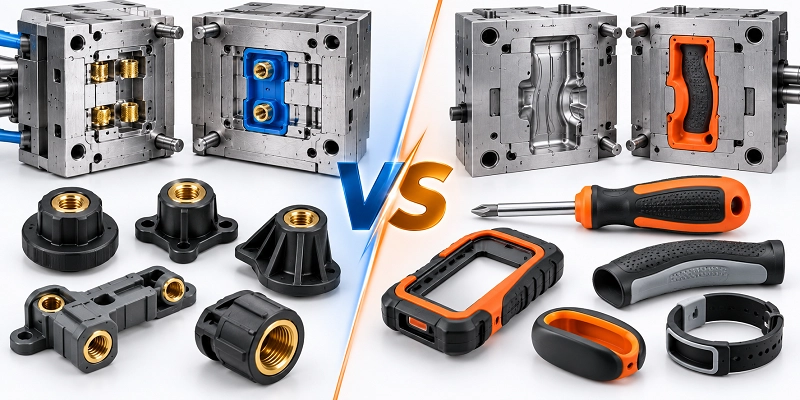
Innsetningarsteypa og ofursteypa eru tvær mikilvægustu og mest notuðu aðferðirnar í sprautusteypu. En þær eru svipaðar á vissan hátt. Við framleiðslu hluta ruglast verkfræðingar og kaupendur oft á milli þeirra. Þeir geta ekki alltaf tekið rétta ákvörðun. Þessi handbók mun brjóta niður muninn á innsetningarsteypu og ofursteypu út frá grunnrökfræði.

1. Hvað er innsetningarmótun?
Innsetningarsteypa er sprautusteypuferli. Þar er tilbúið innlegg sett í mótið og síðan er plasti sprautað sem vefst utan um innleggið. Eftir kælingu verða plastið og innleggið að einum hluta. Tilgangur innleggssteypu er að búa til einn hluta úr tveimur eða fleiri efnum. Venjulega er málmhluti sameinaður hitaplasti. Þetta býr til vöru með eiginleika beggja efnanna. Áður en brædda plastið er sprautað inn er málmhlutinn settur í mótholið. Plastið er mótað utan um þessi „innlegg“ og harðnar síðan. Þar sem málmhlutinn er fastur haldinn af plastinu sem er bundið utan um hann, eru engar festingar nauðsynlegar.

2. Hvernig virkar innsetningarmótun?
Innsetningarmótun fylgir venjulega þessum skrefum:
- Undirbúningur innleggs: Fyrst þarf að undirbúa innleggið. Þetta getur falið í sér að þrífa innleggið eða jafnvel forhita það.
- Setning innleggs: Næst setur rekstraraðili eða vélmenni innleggið vandlega í mótið.
- Lokun móts: Mótið lokast og heldur innlegginu vel á sínum stað.
- Plastsprautun: Heitur, fljótandi plastur er sprautaður inn í mótið. Plastið rennur umhverfis innleggið.
- Kæling og storknun: Plastið kólnar og harðnar.
- Útskot hluta: Að lokum opnast mótið og fullunninn hlutinn (með innlegginu nú sem hluta af honum) er fjarlægður.

3. Hverjir eru kostir þess að setja inn mótun?
Innsetningarmótun er fjölhæf vegna margra kosta sinna. Hér eru nokkrar ástæður til að íhuga þessa aðferð fyrir verkefnið þitt.
- Innsetningarmótun er góð til að búa til sterkar og endurnýtanlegar tengingar.
- Það er hagkvæmt.
- Það getur framleitt þúsundir hluta á dag. Þessi stærðarhagkvæmni getur lækkað kostnað á hlut til muna.
- Það hjálpar til við að framleiða þunnveggja, ótappanlegar hús.
- Það fjarlægir þörfina fyrir samsetningu hluta.
- Það bætir afköst hluta með því að sameina málm- og plasthluta.
- Það er tilvalið til að framleiða vörur sem eru rykþéttar, rakaþéttar, höggþéttar og útdráttarþolnar.

4. Hverjir eru ókostirnir við innsetningarmótun?
Þetta ferli hefur nokkra alvarlega ókosti:
-
Fjölmargar framleiðsluaðferðir:
Venjulega þarf að framkvæma tvö skref. Sérstakar málminnsetningar þarf að framleiða með kostnaðarsömum ferlum eins og CNC-skurði, steypu eða sprautumótun málms. Þess vegna er einingarkostnaðurinn hærri en á fullsprautumótuðum plasthlutum.
-
Aukin flækjustig hluta:
Sérstakar málminnsetningar krefjast dýpri skilnings á hönnunar-fyrir-framleiðsluhæfni (DFM) meginreglum málm- og plastferla, sem gerir það erfiðara að samþætta þær í einstaka virka hluta.

5. Hvað er ofmótun?
Yfirsteyping er tveggja þrepa sprautusteypuferli. Í fyrsta skrefi er grunnhluti mótaður með einu plasti. Þessi hluti er kallaður undirlag. Undirlagið getur verið úr hörðu plasti eða málmi. Í öðru skrefi er undirlagið sett í annað mót. Annað efni er sprautað inn. Þetta efni er venjulega mjúkt plast eða gúmmí. Það vefur sig utan um yfirborð undirlagsins og myndar þunnt ytra lag.
Efnin tvö verða að tengjast efnafræðilega eða vélrænt. Annars getur ytra lagið flagnað, lyftst eða losnað. Algengar samsetningar eru hart plast ásamt mjúku plasti, eða málmur ásamt gúmmíi.
Megintilgangur ofursteypingar er að sameina kosti tveggja efna í einn hluta. Undirlagið veitir byggingarstyrk, stífleika og víddarstöðugleika. Ofursteypingarlagið veitir grip, þéttingu, mýkt og þægilega tilfinningu. Lokaniðurstaðan er einn hluti sem er harður að innan og mjúkur að utan. Hann er sterkur og hálkuþolinn og hefur kosti beggja efnanna.
Það er mikið notað í lækningatækjum, rafmagnsverkfærum, neytendatækjum, bílum og daglegum neysluvörum. Þar sem vara þarfnast „harðrar uppbyggingar með mjúku yfirborði“ getur ofurmótun aukið verðmæti.

6. Hvernig virkar ofmótun?
Skref 1: Mótið undirlagið
Fyrst er grunnhluti mótaður með einni gerð af plasti. Þessi hluti kallast undirlag. Undirlagið getur verið úr hörðu plasti eða málmi. Eftir mótun er undirlagið fjarlægt úr mótinu.
Skref 2: Setjið í annað mótið
Kælda undirlagið er sett í holrými annars móts. Mótið lokast og heldur undirlaginu á sínum stað.
Skref 3: Sprautið húðunarefninu inn
Sprautið inn öðru efninu, sem er yfirleitt mjúkt gúmmí eða gúmmí. Þetta efni verður vafið utan um yfirborð undirlagsins og myndar þunnt ytra lag. Efnin tvö verða að vera efnafræðilega eða vélrænt tengd saman; annars er hætta á að ytra lagið detti af.
Skref 4: Kæling og afmótun
Eftir að húðunarefnið kólnar og storknar myndar það fasta tengingu við undirlagið. Mótið er opnað og fullunnin vara tekin út, sem leiðir til þess að heildarhlutinn er harður að innan og mjúkur að utan.

7. Hverjir eru kostir ofmótunar?
7.1 Betri sveigjanleiki efnis
Ofursteypa gerir hönnuðum kleift að nýta sér kosti margra efna til að búa til flókna hluti með mismunandi eiginleikum. Það eykur einnig sjónræna flækjustig.
7.2 Auðveld líming
Yfirsteyping bræðir saman mismunandi efni inni í mótinu. Þetta fjarlægir þörfina fyrir lím eða aðrar sérstakar límingaraðferðir. Þetta lækkar ekki aðeins kostnað við yfirsteypingarverkefni heldur gefur einnig endingarbetri lokaafurð.
7.3 Nýjar aðgerðir
Ef hönnunin þín þarfnast vatnsheldingar getur ofursteypa verið leið til að fella teygjanlegt efni inn í hlutinn í stað þess að nota þéttingu eða O-hring. Þannig hefur hlutinn bæði nauðsynlega uppbyggingu og þéttieiginleika. Þú þarft ekki að eiga í erfiðleikum með að koma þéttingu fyrir í miðjunni á meðan á samsetningu stendur.

8. Hverjir eru ókostirnir við ofmótun?
Þó að ofmótun bæti afköst vörunnar hefur hún einnig nokkra ókosti:
- Margfeldi framleiðsluskrefTil að búa til hluta með ofursteypu þarf að framkvæma tvö skref. Þetta eykur framleiðsluferlið. Ofursteypa kostar venjulega meira en að búa til einn hlut í einu mótunarskrefi. Einnig, þar sem ofursteypa er tveggja þrepa ferli, þarfnast hún fleiri mót en einhliða mótun.
- Losun bindingarEf tveir ólíkir hlutar eru límdir saman í sprautumóti er hætta á að þeir losni. Þetta gerist þegar besta hitastigið sveiflast. Þegar ekki er nægur hiti til að líma efnin saman með góðum árangri verður að nota vélrænar læsingar.
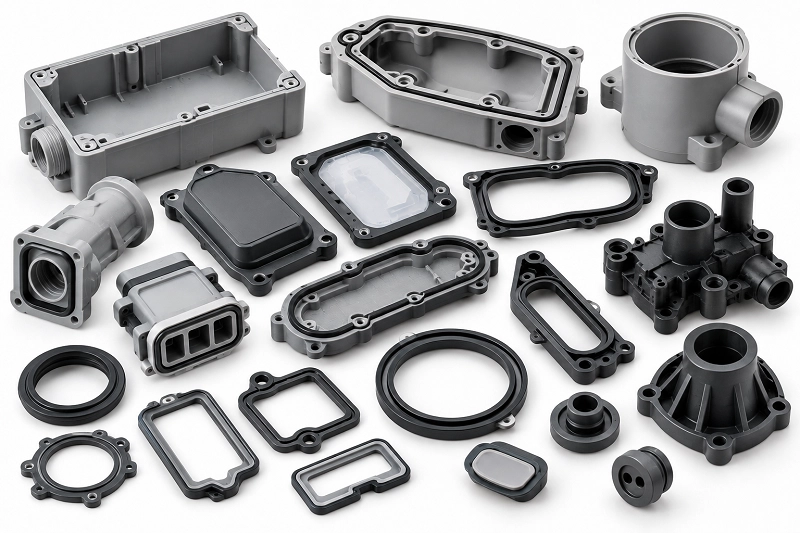
9. Samanburður á innsetningarmótun og ofmótun
- Innsetningarmótun og ofmótun eru bæði sprautumótunarferli, en tilgangur þeirra og aðferðir eru ólíkar.
- Mismunandi ferlisskref: Innsetningarmótun er eins þreps ferli. Þar er tilbúið innlegg sett í mótið og síðan sprautað plasti utan um innleggið, allt í einni lotu. Yfirmótun er tveggja þrepa ferli: Það mótar fyrst plast undirlag, setur síðan undirlagið í annað mót og sprautar öðru efni til að þekja yfirborðið.
- Mismunandi undirlag og ytra efni: Innleggið í innfelldum mótun er venjulega úr málmi, keramik eða segli og ytra lagið er úr plasti. Undirlagið í ofsteypu er úr plasti og ytra lagið er venjulega úr mjúku plasti eða gúmmíi, svo sem TPE, TPU eða sílikoni.
- Mismunandi kjarnatilgangurInnsetningarmótun er til að veita styrk, þræði eða leiðni. Til dæmis, með því að fella messingmótun inn í plasthluta er hægt að setja skrúfur saman og taka í sundur aftur og aftur. Yfirmótun er til að veita grip, þéttingu eða þægilega tilfinningu. Til dæmis, með því að húða verkfærahandfang með mjúku plasti er það þægilegra í notkun.
- Mismunandi magn og kostnaður við mold: Innsetningarmótun þarf venjulega aðeins eitt mót. Ofurmótun þarf tvö mót eða eitt tvískotamót. Tvískotamót kosta meira en henta fyrir framleiðslu í miklu magni.
- Mismunandi hentugar lotustærðir: Innsetningarmótun hentar bæði litlum og stórum framleiðslulotum. Fyrir ofurmótun henta handvirkar aðferðir fyrir litla framleiðslulotu og tvíhliða mótun hentar fyrir stórar framleiðslulotu.
- Mismunandi bindistyrkur: Í innsetningarsteypu vefst plastið beint utan um innsetninguna, þannig að límstyrkurinn er mikill. Í ofsteypu fer límstyrkurinn eftir samhæfni efnisins. Handvirkar aðferðir gefa miðlungsstyrk og tvíþættar aðferðir gefa meiri styrk.
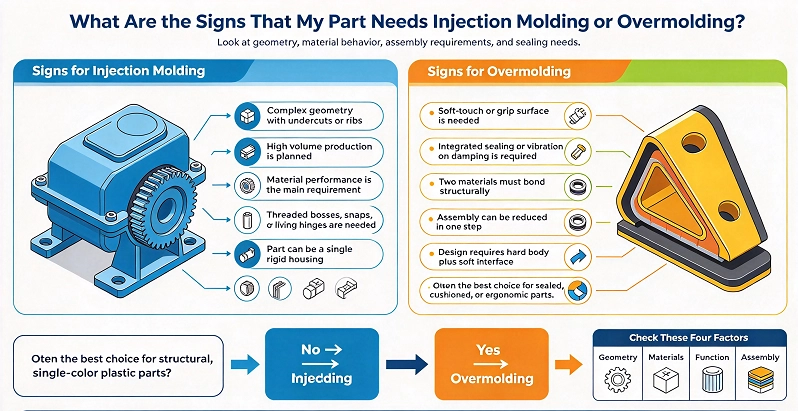
10. Hver eru merki um að hlutinn minn þurfi sprautumótun eða ofmótun?
Hér er regla sem ég hef tekið saman: að velja sprautusteypu eða ofsteypu snýst ekki um hvernig teikningin lítur út. Það snýst um hvað hlutinn þarf í raun að gera.
10.1 Merki um að þú þurfir sprautumótun:
Ef hlutinn er heill plasthluti, þarf ekki málmþræði, þarf ekki leiðni og þarf ekki mjúka áferð, þá er hann í grundvallaratriðum hefðbundin sprautumótun. Dæmi eru hylki, lok, sviga og gírar. Eiginleikarnir eru: eitt efni, einn litur, stór framleiðslulota og tiltölulega föst uppbygging. Ef þú kemst að því að eitt plast eitt og sér getur uppfyllt kröfur um styrk, einangrun og útlit, þá er sprautumótun nóg.
10.2 Merki um að þú þurfir að móta of mikið:
Ef hlutinn þarf bæði að vera „harður“ og „mjúkur“ áferð á sama tíma, þá er það merki um ofmótun. Hér eru sérstök merki. Í fyrsta lagi þarf gripsvæðið að vera hált og þægilegt, eins og handföng verkfæra og tannbursta. Í öðru lagi þarf hlutinn að vera þéttur eða vatnsheldur, eins og mjúkur plasthringur utan um brún rafeindabúnaðar. Í þriðja lagi þarf varan að vera tvílit til að virka hágæða. Í fjórða lagi þarf hlutinn að vera höggdeyfandi, eins og að hann brotni ekki þegar hann dettur. Í fimmta lagi þarf hann vinnuvistfræðilega hönnun sem sameinar hart og mjúkt, eins og handföng lækningatækja.
Einnar setningar niðurstaða: Ef hlutinn er bara „plasthluti“, veldu sprautumótun. Ef hlutinn þarfnast „harðs að innan, mjúks að utan“, veldu yfirmótun.
Eitt í viðbót: Ef hlutinn þarfnast málmþráða eða leiðni, þá er það innsetningarsteypa, ekki ofsteypa. Þessi þrjú ferli eru auðveld að rugla saman. Lykilmunurinn er: sprautusteypa er eitt efni, ofsteypa er hörð plast ásamt mjúku plasti og innsetningarsteypa er málmur ásamt plasti.

11. Af hverju að velja NOBLE sem framleiðslufélaga þinn?
NOBLE er vottað framleiðslufyrirtæki með yfir 12 ára reynslu í framleiðslu á hágæða plast- og málmhlutum. Frá staðsetningu okkar í Shenzhen í Kína bjóðum við upp á yfirsteypu- og innsetningarsteypuþjónustu fyrir bílaiðnaðinn, vélfærafræðiiðnaðinn og læknisfræðiiðnaðinn. Frá árinu 2012 höfum við starfað sem traustur samstarfsaðili fyrir framleiðendur og boðið upp á fulla framleiðsluleið, allt frá hönnunaraðstoð til fullunninna hluta.
Það sem gerir okkur öðruvísi er áhersla okkar á tækninýjungar og stöðugar umbætur. Með því að para saman háþróaða sjálfvirkni og faglega handverksmennsku tryggjum við að allir íhlutir uppfylli strangar gæðastaðla. Verksmiðjur okkar eru vottaðar samkvæmt ISO 9001 og ISO 13485, sem styrkir skuldbindingu okkar við gæðastjórnun og framleiðslu á lækningatækjum.
Fyrir ofursteypu aðstoðum við þig við að sameina hörð og mjúk efni í einn hlut. Fyrir innleggssteypu aðstoðum við þig við að fella málminnlegg í plasthluta til að auka styrk, þræði eða leiðni. Þetta gefur fyrirtækjum eins og þínu áreiðanlegan samstarfsaðila fyrir samræmda, nákvæma íhluti, fullkomna rekjanleika og fulla samræmi við alþjóðlega staðla. Frá flóknum ofursteyptum gripum til nákvæmra innleggssteyptra hluta, teymið okkar er búið til að ná framleiðslumarkmiðum þínum.
Algengar spurningar:
1. Hver er munurinn á innsetningarmótun og yfirmótun?
Innsetningarsteypa er önnur tegund sprautusteypingar þar sem aukahluti er mótaður ofan á undirlag. Munurinn á innsetningarsteypu og ofursteypu er sá að innsetningarsteypa er framkvæmd með fyrirliggjandi undirlagi (grunni eða innri íhlut).
2. Þarfnast hlutinn þinn yfirmótunar eða innskota?
Veldu innlegg ef hlutinn þinn þarfnast málmþráða, styrks eða rafmagnstengja. Innlegg eru sett í mótið og plastvefja utan um þau. Veldu ofursteypu ef hlutinn þinn þarfnast mjúks grips, þéttingar eða betri tilfinningar. Ofursteypa bætir mjúku lagi yfir harðan plastgrunn. Lykilmunurinn er sá að innlegg bæta við málmvirkni en ofursteypa bætir við mjúku yfirborði.
3. Er innsetningarmótun það sama og ofmótun?
Nei, þetta er ekki það sama. Innsetningarsteypa er eins þreps ferli. Málminnlegg er sett í mótið og síðan er plast vefjað utan um það. Yfirsteypa er tveggja þrepa ferli. Plastgrunnur er fyrst mótaður og síðan er mjúkt lag mótað yfir hann. Báðar aðferðir nota sprautusteypu, en efnin og ferlisskrefin eru ólík.
4. Hvor ferlið kostar meira?
Ofmótun kostar venjulega meira. Það þarf tvær mót eða tvöfalda mót og tvær mótunarlotur. Innsetningarmótun þarf eina mót og eina lotu. En innsetningarmótun hefur kostnað við innsetningar og áfyllingu. Fyrir litlar framleiðslulotur er innsetningarmótun oft ódýrari.
5. Hvaða skrár þarf til að fá tilboð?
Útvega CAD, teikningar, bæði efnisgæði, tengiflatarmál, álag, prófanir, lit/áferð, árlegt magn, sjálfvirkni, umbúðir og umhverfisaðstæður.
Samanburður á innsetningarmótun og ofmótun: Notið álag á viðmót, undirlag, efnissamrýmanleika og staðfestingarkröfur til að velja ferlið áður en verkfæri eru notuð.







