
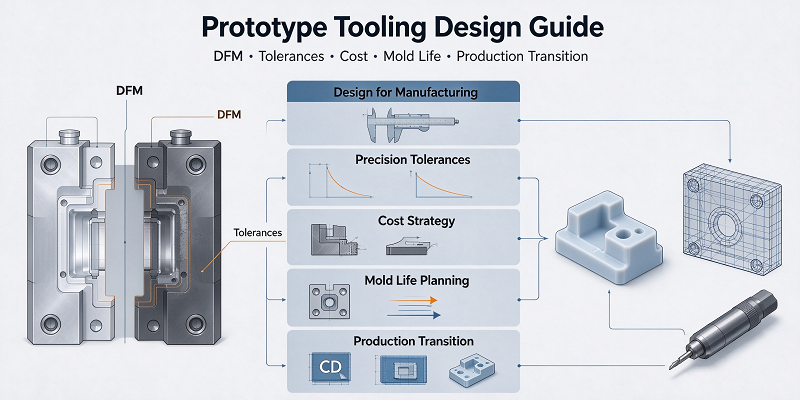
Frumgerðarmót þjóna sem mikilvæg brú milli vöruþróunar og fullrar framleiðslu.
Þau gera verkfræðingum kleift að prófa afköst vöru áður en þeir framleiða dæmigerða hluti, greina hönnunarvandamál og staðfesta framleiðsluhæfni áður en fjárfest er í dýrum framleiðslutólum.
Hönnun verkfæra sem krafist er fyrir frumgerðir verkfæra hefur bein áhrif á þætti eins og gæði hluta, víddarnákvæmni og framleiðslukostnað.
Illa hönnuð frumgerðarverkfæri geta valdið vandamálum eins og erfiðleikum við að taka mótun af, ósamræmi í stærðum og blikkmyndun.
Rétt hannað frumgerðarverkfæri ætti að taka mið af framleiðslukröfum eins og rúmfræði hlutarins, verkfæraefni, framleiðslumagni og vikmörkum.
Þessi handbók útskýrir helstu atriði við hönnun frumgerðamóta og sýnir hvernig framleiðendur geta haldið jafnvægi á milli kostnaðar, hraða, nákvæmni, endingartíma mótsins og sveigjanleika framleiðslu.
Hvað er Frumgerð verkfæri Hönnun?
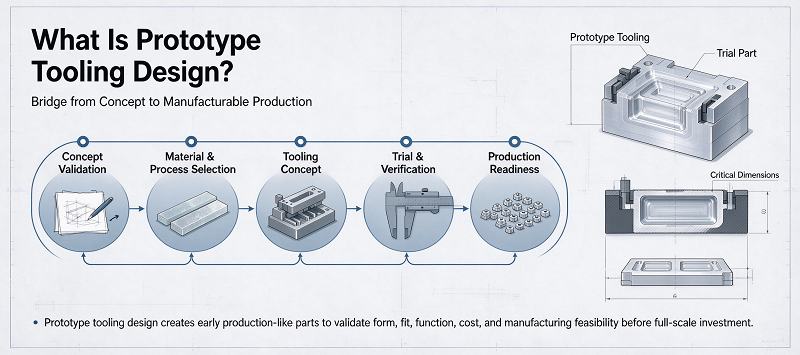
Hönnun frumgerðamóts er verkfræðiferlið við að þróa mót, deyja, innlegg, jigga og önnur verkfæri til að framleiða frumgerðir eða framleiðsluhluta í litlum upplagi.
Frumgerðartól leggja áherslu á styttri afhendingartíma, lægri upphafsfjárfestingu, auðveldari breytingar og nægilega endingu til prófana eða takmarkaðrar framleiðslu. Þess vegna leggur frumgerðartólið áherslu á sveigjanleika.
Til dæmis getur frumgerð sprautumóts notað ál í stað herðs verkfærastáls.
Hægt er að skipta út flóknum sjálfvirkum renniblöðum með handvirkri ísetningu. Hægt er að einfalda kælikerfið og staðlað mótgrunnur getur komið í staðinn fyrir fullkomlega sérsniðna uppbyggingu. Þessar aðferðir geta dregið úr kostnaði við mót og framleiðslutíma.
Einfölduð verkfæri þurfa þó enn að fylgja grunn verkfræðireglum. Teikningin: Horn, veggþykkt, rýrnunarhraði, staðsetning hliðs, staðsetning útkasts, kröfur um yfirborð, mótskilnaðarlína og víddarþol munu öll hafa áhrif á lokaútgáfu frumgerðarinnar. Þess vegna fer viðeigandi hönnun eftir tilgangi frumgerðarinnar.
Mótið sem notað er til að framleiða 20 sjónræn sýni og frumgerðartólið til að framleiða 5,000 virka íhluti krefjast mjög ólíkra hönnunaraðferða.
Áður en mótahönnun hefst ættu verkfræðingar að ákvarða áætlað framleiðslumagn, frumgerðarefni, virknikröfur, víddarþol, útlitskröfur, áætlaðan endingartíma verkfæra, nauðsynlegan afhendingartíma, framtíðarframleiðsluferla og væntanlegar hönnunarbreytingar. Að skilgreina þessar kröfur snemma getur hjálpað framleiðendum að forðast ofhönnun og jafnframt tryggt að frumgerðarverkfærin skili marktækum verkfræðilegum árangri.
Lykilatriði við hönnun frumgerðaverkfæra
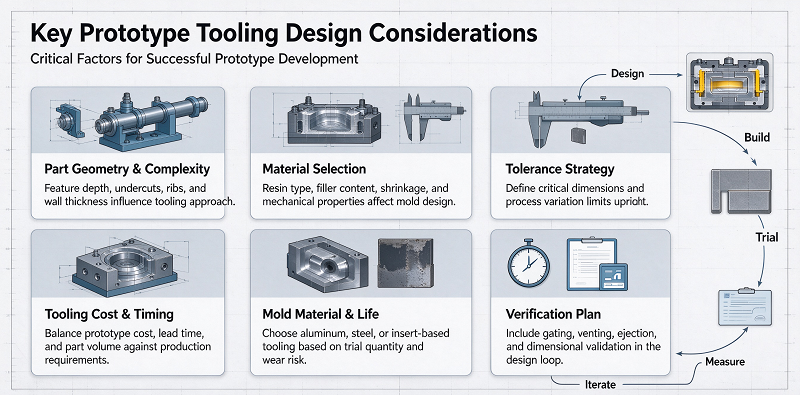
Hönnun frumgerðarmóts felur í sér nokkrar verkfræðilegar ákvarðanir sem hafa bein áhrif á kostnað, gæði og framleiðsluhagkvæmni.
Rúmfræði hlutarins, efni mótsins og uppbygging mótsins eru þrír mikilvægustu þættirnir.
Hlutarrúmfræði og framleiðsluhæfni
Rúmfræði hlutanna hefur veruleg áhrif á flækjustig frumgerðarmótsins.
Einfaldir íhlutir með beinni opnunarstefnu mótsins eru venjulega framleiddir hraðar og á lægra verði.
Hlutir með djúpum holum, hakum, innri þræði, hliðargötum, flóknum útstæðum rifjum, þunnum veggjum eða óreglulegum yfirborðum þurfa venjulega flóknari mótbyggingu.
Suma eiginleika er hægt að einfalda án þess að það hafi áhrif á virkniprófanir. Teygjuhornið er sérstaklega mikilvægt í mótuðum íhlutum.
Ef loftræsting er ekki nægjanleg við innspýtingarferlið geta mótaðir hlutar fest sig við holrýmið eða kjarnann.
Þetta getur leitt til rispa, aflögunar, víddarvandamála eða mygluskemmda. Einnig verður að taka tillit til veggþykktarinnar.
Miklar breytingar á veggþykkt geta leitt til ójafnrar kælingar, rýrnunar, sigmerkja, aflögunar og innri spennu. Þar sem mögulegt er ættu verkfræðingar að viðhalda tiltölulega jafnri veggþykkt.
Að velja rétta efniviðinn fyrir frumgerð
Efniviðurinn í frumgerð mótsins hefur áhrif á vinnsluhraða, mótkostnað, víddarstöðugleika, yfirborðsáferð, varmaflutning og endingartíma mótsins.
Ál er eitt algengasta efnið sem notað er til að búa til frumgerðarmót.
Framúrskarandi vinnsluhæfni þess gerir framleiðendum kleift að framleiða mótholrúm hraðar en mörg verkfærastál.
Ál býður einnig upp á góða varmaleiðni, sem getur hjálpað til við að bæta kælingu í sprautumótun.
Af þessum ástæðum henta álmót venjulega fyrir: Sprautusteypu í litlu magni, verkfræðilega sannprófun, vöruþróun, framleiðslu brúa, hönnunarsannprófun, stuttar framleiðsluferlar.
Hins vegar er ál mýkra en hefðbundið stál.
Þegar framleitt er kvörnunarefni eins og glerfyllt plast eða þegar þörf er á stórfelldri framleiðslu getur það slitnað hraðar.
Forhert stál eins og P20 býður upp á meiri slitþol og endingu. Þau eru venjulega skoðuð þegar frumgerðarverkfæri þurfa að bera meira magn, krefjast meira efnis, hafa hærri mótunarþrýsting eða hafa lengri framleiðslulotur.
Mótbygging, hlið, kæling og útkast
Uppbygging frumgerðarmótsins ætti að vera eins einföld og mögulegt er en samt sem áður vera hægt að framleiða áreiðanlega hluti.
Einhola mót eru venjulega notuð fyrir frumgerðarmót vegna þess að þau þurfa minni vinnslu, eru auðveldari í breytingum og lækka upphafskostnað mótsins.
Þegar framleiðslumagn eykst geta fjölhola mót orðið aðlaðandi, en þau þurfa meiri stjórn á jafnvægi hola, hönnun hlaupara, fyllingarhegðun og víddarsamkvæmni.
Hönnun hliðsins er annar mikilvægur þáttur.
Staðsetning hliðsins hefur áhrif á hvernig bráðið efni fer inn í og fyllir mótholið.
Óviðeigandi staðsetning hliðsins getur leitt til suðulína, loftfellinga, of mikils þrýstings, ófullkominnar fyllingar, flæðimerkja eða útlitsvandamála.
Kælikerfið getur einnig haft áhrif á gæði frumgerðarinnar.
Þó að frumgerðarmót noti stundum einfaldaðar kælirásir, getur ófullnægjandi kæling valdið ójöfnum rýrnun, löngum hringrásartíma, aflögun og víddarbreytingum.
Einnig þarf að skipuleggja útblásturskerfið vandlega.
Efsta pinninn ætti að vera staðsettur á nægilega traustum stað til að þola kraftinn frá efsta pinnanum án þess að valda augljósum merkjum eða aflögun.
Að taka tillit til hliðsins, kælingarinnar, mótbyggingarinnar og útkastsins getur hjálpað framleiðendum að einfalda frumgerð mótsins án þess að fórna gæðum grunnhlutanna.
Hvernig DFM bætir afköst frumgerðarverkfæra
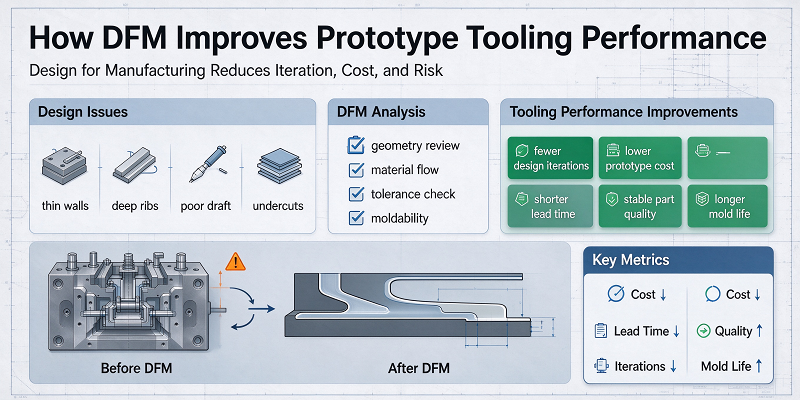
Framleiðsluhæfnihönnun gegnir lykilhlutverki í þróun frumgerðarmóta.
DFM metur hvort hægt sé að framleiða íhlut á skilvirkan hátt með völdum verkfærum og framleiðsluferlum.
Markmiðið er að greina hugsanleg framleiðsluvandamál áður en framleiðsla verkfæra hefst.
Fyrir frumgerðasprautumótun metur DFM-úttektir venjulega: veggþykkt, staðsetningu útkastapinna, rýrnun efnis, yfirborðsáferð, mótflæði og mikilvægar víddir. CAD-líkanið kann að virðast rétt, en það getur reynst erfitt að losa raunverulegan hlut.
Að auka viðeigandi teikningarmagn á DFM-stigi getur útrýmt vandamálum fyrir mótvinnslu.
Djúpar holur geta þurft lengri skurðarverkfæri, sem getur leitt til aukinnar titrings, minnkaðs skurðhraða og lengri vinnslutíma.
Mjög lítill innri hornradíus krefst minni verkfæra, sem einnig mun auka framleiðslutímann.
Í mörgum tilfellum geta minniháttar hönnunarbreytingar einfaldað CNC vinnslu án þess að hafa áhrif á virkni hlutanna.
Einnig ætti að meta vikmörk við DFM (Defibrillation Flow). Ekki allir eiginleikar mótsins krefjast sömu nákvæmni.
Þéttiflöturinn, samsetningarviðmiðunin, ljósleiðaraflöturinn eða legustaðsetningin gætu þurft stranga víddarstýringu. Það er ekki hægt að gera fyrir óvirka ytri fleti. Að beita ströngum vikmörkum eingöngu á virkniþætti hjálpar til við að draga úr vinnslu- og skoðunarkostnaði. Þess vegna ætti að hefja framleiðslu á frumgerð mótsins áður en það er framleitt.
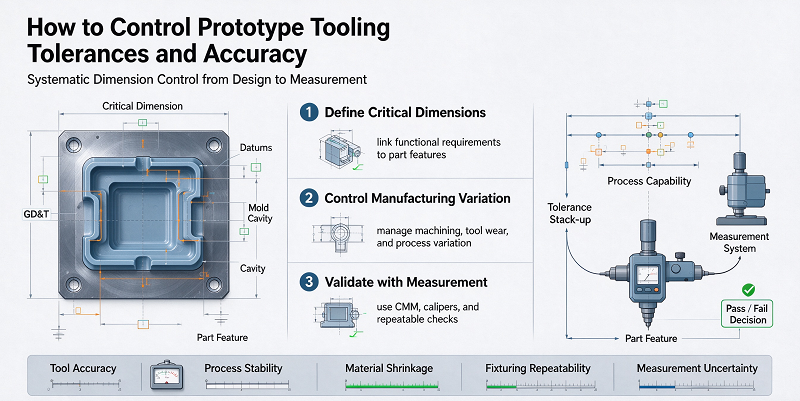
Hvernig á að stjórna vikmörkum og nákvæmni í verkfærum frumgerða
Frumgerðartólið verður að framleiða íhluti sem eru nógu nákvæmir til að hægt sé að prófa þá á marktækan hátt.
Víddarstýring hefst með CAD-líkönum og verkfræðiteikningum. Þetta getur falið í sér staðsetningu gata í samsetningarviðmóti, þéttifleti, legustöður, viðmiðunarfleti ljósleiðaraviðmóta og nákvæma uppsetningareiginleika. Þá geta framleiðendur einbeitt vinnslu- og skoðunarauðlindum að þeim sviðum sem hafa mesta virkni í för með sér.
Rýrnun efnis er annar mikilvægur þáttur. Plastefni dragast saman við kælingu. Lokarýrnunarhraðinn fer eftir nokkrum þáttum, þar á meðal gerð fjölliðunnar, lögun hlutarins, veggþykkt, innihaldi styrkingarefnis, trefjastefnu, hitastigi mótsins, sprautuþrýstingi og vinnsluskilyrðum.
Mótholið í frumgerðinni verður að bæta upp fyrir þessa hegðun. Eftir að fyrsti hlutinn er mótaður getur framleiðandinn skoðað hann og borið saman raunveruleg mæld gildi við upprunalegu CAD líkanið. Hægt er að gera minniháttar breytingar á mótinu ef þörf krefur. Þetta er einn kostur frumgerðartólsins.
Sum verkfæraefni, sérstaklega ál og vélrænt stál, eru yfirleitt auðveldari í breytingum en fullhert framleiðsluverkfæri. Einnig ætti að greina á milli þols verkfæra og þols mótaðra hluta. Vegna viðbótarframleiðslubreytinga við mótun þarf mótholið venjulega meiri nákvæmni en fullunninn mótaður hluti.
Hitastýring hefur einnig áhrif á nákvæmni víddar. Mótefnið þenst út þegar hitastigið hækkar og ójafn hitastig í mótinu getur valdið ójöfnum samdrætti á mismunandi stöðum í hlutanum. Þess vegna stuðla stöðug mótunarskilyrði og virk kæling beint að víddarsamkvæmni.
Skoðunin getur falið í sér eftirfarandi búnað: mæliklása, míkróna þriggja hnita mælitæki og yfirborðsgrófleikaprófara. Síðan er hægt að nota mæligögn frumgerðarinnar til að hámarka vöruhönnun og framtíðar framleiðslutæki.
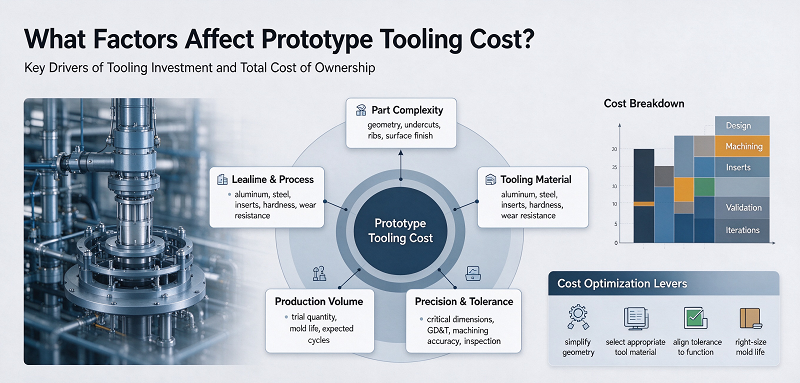
Hvaða þættir hafa áhrif á kostnað við verkfæri fyrir frumgerðir?
Kostnaður við frumgerðarmót er undir áhrifum ýmissa verkfræði- og framleiðsluþátta.
Stærð verkfærisins er aðeins hluti af útreikningnum.
Rúmfræðileg lögun, mótefni, vinnsluerfiðleikar, framleiðslumagn, vikmörk, mótbygging og frágangskröfur geta allt haft veruleg áhrif á lokakostnaðinn.
Flækjustig verkfæra og kröfur um vinnslu
Flækjustig verkfæra er einn stærsti kostnaðarþátturinn í frumgerðarverkfærum.
Einföld opnunar- og lokunarmót gæti krafist grunn CNC-vinnslu , staðlaðra pinna og hefðbundinna mótíhluta.
Flóknari íhlutir gætu þurft: skiptanlegar innsetningar, handvirkar innsetningar, rafmagnsúthleðsluvinnslu, margar CNC stillingar, djúpholuborun, nákvæmnisslípun og fjölbreytt úrval af mótaukabúnaði. Hver viðbótaraðgerð mun auka verkfræði-, vinnslu-, samsetningar- og prófunartíma.
Djúpar holur auka einnig vinnslukostnað þar sem yfirleitt þarf lengri verkfæri. Lengri skurðarverkfæri þurfa almennt hægari vinnsluskilyrði til að draga úr titringi. Minni innri radíus getur einnig aukið vinnslutímann þar sem minni verkfæri fjarlægja minna efni í hverri umferð. Þess vegna getur einföldun þessara aðgerða við DFM dregið úr mótkostnaði og afhendingartíma.
Verkfæraefni og framleiðslumagn
Mótefnið verður að passa við nauðsynlegt framleiðslumagn.
Með því að nota hertu verkfærastál í framleiðsluflokki geta aðeins nokkrir tugir frumgerða leitt til óþarfa kostnaðar.
Á sama tíma, fyrir þúsundir slípiefna, getur notkun tiltölulega mjúkra mótefna leitt til hraðs slits og viðgerðarkostnaðar.
Álmót bjóða venjulega upp á gott jafnvægi milli vinnsluhraða og endingar og eru notuð til framleiðslu í litlum upplögum.
Þegar framleiðslumagnið eykst geta stálmót orðið hagkvæmari.
Þess vegna ætti ákvörðunin að taka mið af heildarkostnaði verkefnisins, ekki bara upphafsverðinu á mótinu.
Ef aðeins dýrari mót dregur úr viðhaldi, bætir samræmi og getur uppfyllt allar nauðsynlegar framleiðsluupphæðir, gæti það orðið hagkvæmara.
Þolmörk, yfirborðsáferð og aukaaðgerðir
Málsþol hefur veruleg áhrif á kostnað við frumgerðarmót. Venjulega er hægt að ná stöðluðum vinnsluþolum á áhrifaríkan hátt.
Mjög ströng vikmörk geta krafist hægari skurðarhraða, nákvæmrar slípunar, rafmagnsúthleðsluvinnslu, sérhæfðra festinga eða viðbótareftirlits. Kröfur um yfirborðsáferð valda einnig svipuðum kostnaðarmun.
Frumgerð af virkniverkfræði þarfnast hugsanlega aðeins hefðbundinnar CNC vinnsluferlis til að ljúka.
Aukaaðgerðir auka einnig heildarkostnað verkefnisins.
Þetta felur í sér: þráðinnsetningu, uppsetningu, rafhúðun, leysimerkingu, samsetningu, eftirvinnslu og sérstaka skoðun. Hagnýt kostnaðarstýring er að nota aðeins hágæða áferð og strangar vikmörk þar sem raunverulegt hagnýtt eða fagurfræðilegt gildi er veitt.
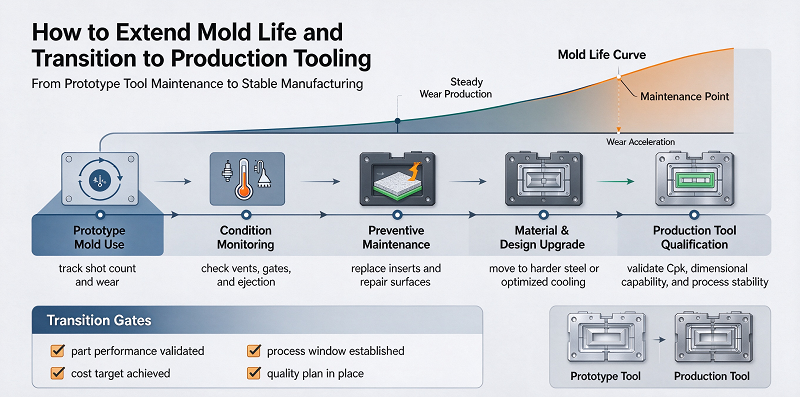
Hvernig á að lengja líftíma mótsins og skipta yfir í framleiðsluverkfæri
Frumgerðatól eru hönnuð fyrir styttri framleiðsluferla, en ending er samt mikilvæg.
Ein aðferð er að velja verkfæraefnið út frá væntanlegu sliti.
Fyrir tiltölulega lítið magn getur ál boðið upp á nægilega endingu.
Fyrir stærra magn eða slípiefni gæti forhert stál hentað betur.
Blandað mót getur einnig verið áhrifaríkt.
Til dæmis gæti aðalmótið verið úr áli, en stálinnlegg eru sett upp á svæðum sem verða fyrir miklu sliti eins og hliðum, renniflötum, þráðum eða þröngum kjarna.
Þessi aðferð getur aukið endingartíma verkfæranna án þess að þurfa að gera allt mótið úr stáli.
Skiptanlegar viðbætur eru sérstaklega verðmætar í vöruþróunarferlinu.
Ef verkfræðingar búast við að ákveðinn eiginleiki breytist eftir prófun, þá er hægt að hanna þetta svæði sem færanlegan innlegg.
Hægt er að gera framtíðarbreytingar með því að skipta um eða vinna úr innleggjum í stað þess að endurbyggja allt mótið.
Viðhald verkfæra getur einnig haft áhrif á líftíma frumgerðarmótsins.
Verkfæri ættu að vera skoðuð reglulega með tilliti til slits, tæringar, skemmda pinna, stíflaðra loftræstiopa, mengunar og yfirborðsskemmda.
Rétt geymsla er sérstaklega mikilvæg fyrir stálmót, þar sem raki getur valdið tæringu.
Einnig ætti að halda mótunarbreytunum innan hæfilegs marka.
Of mikill innspýtingarþrýstingur, klemmukraftur eða hitastig mótsins munu allt flýta fyrir sliti.
Þegar frumgerðarprófuninni er lokið getur verkfræðiteymið notað upplýsingarnar sem safnað var við framleiðsluferli frumgerðarinnar til að hanna framleiðslutól.
Þessi umbreyting ætti ekki einfaldlega að fela í sér að endurtaka frumgerð mótsins með því að nota sterkari efni.
Frumgerð leiðir venjulega í ljós eftirfarandi mikilvægar upplýsingar: víddarstöðugleika, rýrnun efnis, beygju, inndrátt suðulínu, afköst blikkskots, kælingarhegðun, hringrásartími. Eftir virkniprófanir getur vöruhönnun einnig breyst.
Það gæti þurft að aðlaga veggþykktina, breyta samsetningareiginleikum, styrkja rifin eða ákveðnar vikmörk gætu reynst óþörf.
Þessum breytingum ætti að vera lokið áður en framleiðslutólin hefjast.
Framleiðsla getur einnig krafist mismunandi mótbyggingar.
Frumgerð móts getur notað hola, handinnsetningar, grunnkælingu og einfalda útkastun.
Framleiðsla á mótum getur krafist margra holrúma, sjálfvirkrar rennslis, háþróaðra kælirása, heitra hlaupara, skynjara, sjálfvirkrar útkastunar og herðingar á mótefninu.
Þess vegna veitir frumgerðarstigið verðmæt verkfræðileg gögn til að þróa áreiðanlegri framleiðslutól.
Af hverju að velja NOBLE sem þinn framleiðandi frumgerðarverkfæra
NOBLE er kínversk-breskt samstarfsfyrirtæki sem hefur hlotið viðurkenningu frá stjórnvöldum sem „þjóðlegt hátæknifyrirtæki“. Við höfum tvær meginstefnur í rekstri: „Snjallframleiðsla“ og „umhirðuvörur“. „Snjallframleiðsla“ sérhæfir sig í að veita viðskiptavinum verkefnastuðningsþjónustu, þar á meðal vinnslu og framleiðslu á hlutum.
Meira en 10 ára reynsla af faglegri framleiðslu og hraðri frumgerðasmíði. Skilvirkt teymi okkar veitir öflugan stuðning við ný verkefni til að uppfylla kröfur þínar að fullu; Staðlað stjórnun leiðir til strangs gæðaeftirlits með hlutum og vörum; sanngjarnt vinnuflæði leiðir til lægri kostnaðar með sömu gæðum.
Eftir ára erfiða vinnu og þróun hefur NOBLE smám saman umbreyst úr fyrirtæki sem sérhæfir sig í nákvæmnivinnslu og framleiðslu á hlutum með heildstæða þjónustugetu í iðnaðarkeðjuna í þjónustumiðað fyrirtæki sem veitir fullan stuðning við öll verkefni viðskiptavina.
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með víðtækum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, leiðsögn sérfræðinga og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
NOBLE hefur eftirfarandi hæfnisvottorð:
ISO 9001: 2015 – Öflug gæðastjórnun fyrir almenna framleiðslu. Samræmd ferli. Skjalfest eftirlit. Rekjanleg skoðun.
ISO 13485: 2016 – Strangari gæðastaðlar fyrir hluta lækningatækja. Strangt ferlispróf. Fullur rekjanleiki. Nauðsynlegt fyrir ígræðanlega og skurðaðgerðarhluta.
Niðurstaða
Ef frumgerðartólið er hannað rétt verður það mikilvægt verkfræðitól til að staðfesta vöruhönnun, framleiða virkni íhluta, stjórna þróunarkostnaði og undirbúa stórfellda framleiðslu.
Til að ná árangri í hönnun frumgerðarmóts þarf að huga vandlega að rúmfræði hlutarins, moldefni, DFM (deformed flowmetry), vikmörkum, moldbyggingu, kælingu, hellu, útkasti, yfirborðsáferð, framleiðslumagni og væntanlegum endingartíma mótsins.
Að einfalda óþarfa aðgerðir, velja rétt mótefni, beita aðeins vikmörkum þar sem þörf krefur og nota skiptanleg blöð getur dregið úr kostnaði og jafnframt viðhaldið áreiðanlegum gæðum frumgerða.
DFM er sérstaklega mikilvægt þar sem það getur komið í veg fyrir mörg vandamál með verkfæri áður en CNC vinnsla eða mótframleiðsla hefst.
Frumgerðaframleiðsla getur einnig aflað verðmætra framleiðslugagna.
Áður en verkfræðingar fjárfesta í framleiðslutólum geta þeir metið víddarnákvæmni, rýrnunarhraða, kæliafköst, mótunargalla, hegðun efnis og virkni.
Þessar upplýsingar er hægt að nota til að bæta vöruhönnun og hámarka lokaframleiðslumótið.
Fyrir lækningatæki, vélmenni, bílavarahluti, rafeindatækni, iðnaðarbúnað og aðrar nákvæmnisvörur getur árangursrík frumgerðartóla stytt þróunarferlið og dregið úr hættu á að færa sig beint frá CAD-hönnun yfir í fjöldaframleiðslu.
Með því að halda jafnvægi á milli hraða, kostnaðar, nákvæmni, sveigjanleika og endingartíma mótsins, hjálpa frumgerðarverkfæri til að umbreyta vöruhönnun í framleiðsluferli sem hægt er að framleiða áreiðanlega.






