
CNC-vélræn vinnsla með gervigreind framleiðir mikilvæga hluti eins og harmoníska drifhús, legusæti, servómótorfestingar og skynjarafestingar. Þessir hlutir þurfa mjög nákvæmar mælingar, oft innan ±0.005 tommu eða minna. Rúmuð göt geta verið allt að ±0.0005 tommur. Verkstæði nota 5-ása fræsingu, svissneska beygju og vírsniðningu til að búa til þessa hluti. Efniviðurinn inniheldur 6061 ál, ryðfrítt stál og PEEK. Stærstu áskoranirnar eru þunnveggjabjögun, að halda vikmörkum undir míkron og festingar á blönduðum efnum. Til að leysa þetta nota verkstæði snjallar verkfæraslóðir, spennulosandi skref og aðlögunarhæfa stjórnun. Sérhver liður, armur og endaáhrif vélmennisins treystir á þessa nákvæmni. Þetta er stutt samantekt. Nú skulum við skoða smáatriðin.
Yfirlit yfir CNC vinnsla með gervigreindarvélmenni
Skilgreining og mikilvægi
CNC-vélavinnsla með gervigreind er handverkið að skera málm og plast í nákvæmlega þá lögun sem vélmenni þarf til að hreyfa sig, skynja og vinna. Hugsaðu um það sem brúna milli hönnunarskrár vélmennisins og raunverulegrar, efnislegrar vélar. Án þessa skrefs er vélmennisarmurinn bara teikning. Ferlið breytir hráefni í fullunna hluti sem passa saman nánast án leiks.
Hvers vegna skiptir þetta svona miklu máli? Vélmenni endurtaka sömu hreyfinguna þúsund sinnum á dag. Lítil villa í einum hluta vex upp í stóra villu í öllum handleggnum. Þess vegna eru vikmörk verkstæða mun strangari en þau sem sjást í almennri framleiðslu. Verkið krefst nákvæmni á hverju stigi, frá uppsetningu til lokaskoðunar.
Lykilþættir í hnotskurn
Nokkrir hlutar koma aftur og aftur fyrir í vélmennasmíðum. Harmonískir drifhús halda gírum sem gefa liðnum kraftinn. Leguseti halda öxlum snúast rétt. Servómótorfestingar læsa mótornum í takt við liðinn. Skynjarafestingar staðsetja myndavélar og kóðara svo gögnin haldist hrein. Hver og einn gegnir sérstöku hlutverki, en allir eru þeir háðir þröngum víddum.
Þessir hlutar eru ekki einfaldar blokkir. Margir þeirra eru með vasa, göt og þunna veggi. Hús gæti þurft gat sem helst kringlótt innan nokkurra tíu þúsundustu úr tommu. Festing gæti þurft flatt yfirborð svo skynjari lesi sama hornið í hvert skipti. Ef ein vídd er röng færist hreyfing vélmennisins úr stað.
Af hverju nákvæmni skiptir máli í vélmennafræði
Nákvæmni í gervigreindarvélmennum með CNC-vélmennum hefur bein áhrif á hreyfigetu vélmenna. Tölurnar eru litlar. Vélrænir vélmenni endurtaka sig venjulega innan plús eða mínus 0.03 mm til 0.05 mm. Vélrænir vélmenni keyra á plús eða mínus 0.05 mm til 0.1 mm. Almenn nákvæmni í vinnslu lendir á sama bili, allt eftir verkfæri, spindle og kvörðun.
| Tegund vélmennis / Samhengi | Krafa um nákvæmni |
| Vélrænni vélmenni (dæmigerður endurtekningarhæfni) | ±0.03 mm til ±0.05 mm |
| Vélrænir vélmenni (nákvæmni) | ±0.05 mm til ±0.1 mm |
| Almenn nákvæmni í vinnslu | ±0.05 mm til ±0.1 mm |
| Vélrænni vélmenni við miðlungs verkefni | ±0.03 mm til ±0.1 mm |
Þegar vélmenni vinnur með CNC búnaði er mjög lítið svigrúm fyrir mistök. Ef vélmennið er jafnvel örlítið úr takti þegar það hleður inn eða af hluta, gæti vélin skorið á röngum stað.
Góð vélræn vinnsla borgar sig á þrjá vegu:
- Betri staðsetningarnákvæmni: minna vélrænt leik og betri samræming milli mótorfestinga og liðhúsa.
- Meiri endurtekningarhæfni: Samræmdar hlutavíddir leyfa vélmenninu að endurtaka hreyfingu með minni breytingum.
- Minni titringur: Sléttir snertifletir draga úr ójafnvægi og skekkju, sem jafnar hreyfingu.
CNC-vinnsla nær þessum markmiðum með sjálfvirkum ferlum og háþróuðum verkfærum eins og leysigeislavirknimælingum, könnunarkerfum og hitauppbót. Þessi sjálfvirkni fjarlægir handvirka breytileika. Regluleg kvörðun heldur íhlutum innan vikmörkanna og það eykur endurtekningarnákvæmni hverrar hreyfingar vélmennisins beint.
Common CNC vélað Hlutar í gervigreindarvélmenni CNC vinnslu
Harmonísk drifhús og legusæti
Hús fyrir samsvörunargír eru kjarninn í hverri samskeytasamsetningu. Þau halda bylgjugjafanum, sveigjanlegum splínum og hringlaga splínum saman sem einni einingu. Þessir hlutar verða að passa fullkomlega saman. Jafnvel lítil breyting breytir því hvernig gírarnir passa saman. Það lækkar skilvirkni og veldur því að drifið slitnar hraðar.
Leguseti eru inni í þessum húsum. Þau halda snúningsásunum stöðugum. Sæti sem er ekki fullkomlega kringlótt veldur því að ásinn vaggar. Armurinn missir þá getu sína til að halda sér í réttri stöðu. Þess vegna er vinnsla svo mikilvæg fyrir þessa hluti. Borun hússins, dýpt skráningarinnar og hornréttni vinna öll saman sem kerfi. Þegar annað þeirra er af, lendir öll samsetningin í vandræðum.
Nákvæmnin sem þarf hér er mjög mikil. Sporöskjulaga kambinn í bylgjugjafanum þarf ±0.003 mm formnákvæmni. Þunnveggja bollinn með sveigjanlegum splínum þarf ±0.003 mm sammiðju á veggjum sem eru aðeins 0.3 til 0.6 mm þykkir. Vélvirkjar ná þessum tölum með nákvæmri ferlisstýringu og stöðugri festingu. Sérhver breyting á lögun skapar togbylgjur. Það veldur því að samskeytastýringin vinnur meira að því að halda hreyfingunni mjúkri.
Harmonískar drif eru afar viðkvæm fyrir lögun hússins. Sveigjanlega splínan, hringlaga splínan og bylgjugjafinn koma frá framleiðandanum með útrennslisforskriftum undir míkron. Ef gatið á húsinu er ekki kringlótt, ef skráardýptin er röng, ef hornrétt á stillingu er laus - þá munt þú forhlaða sveigjanlega splínuna ójafnt og eyðileggja 600 dollara íhlut á 200 klukkustundum í stað 20,000. Festingin þarf að vera vélræn. Það er engin lausn til.
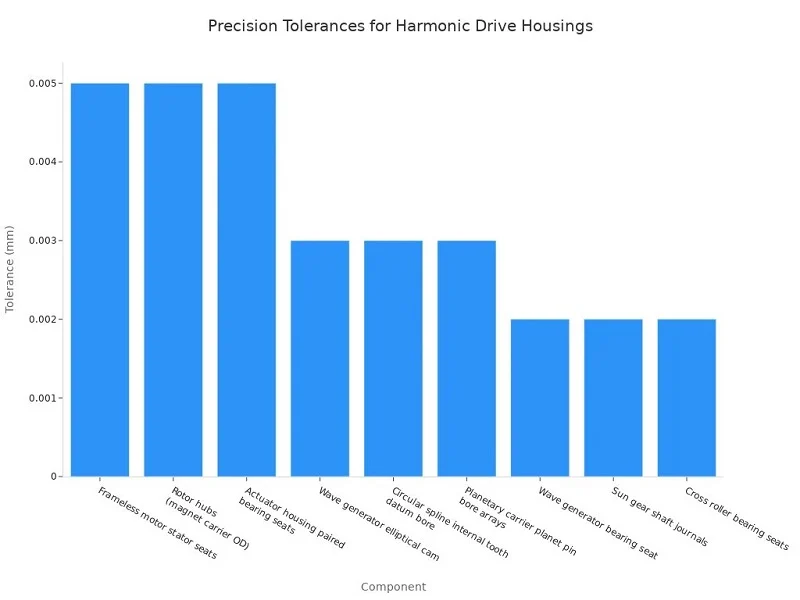
Sæti krossrúllulegu þurfa ±0.002 mm. Innri tannhola hringlaga splínunnar þarf ±0.003 mm. Hús stýribúnaðarins krefst paraðra legusæta með 0.005 mm samása. Verkstæði nota oft eina uppsetningar fræsibeygju til að ná þeirri tölu. Þessar tölur eru byggðar á eðlisfræði gírvirkjunar. Þær eru ekki valfrjálsar.
Algengt efni fyrir þessi hús er 6061 ál. Það skerst hreint og helst stöðugt í stærð. Fyrir hærri álag velja verkstæði ryðfrítt stál eða álfelguð stál. Valið fer eftir togþörf og þyngdarmörkum.
Servó mótorfestingar og burðargrindur
Servómótorfestingar læsa mótornum í takt við liðinn. Ef festingin er ekki festist mótorásinn. Það sóar orku og myndar hita. Armurinn færist úr braut sinni með tímanum.
Burðargrindur tengja alla samstæðuna saman. Þær tengja hylki, festingar og sviga í eina stífa einingu. Sveigja í grindinni veldur tapi á nákvæmni við verkfæraoddinn. Rammi sem snýst undir álagi gerir armstöðuna ófyrirsjáanlega.
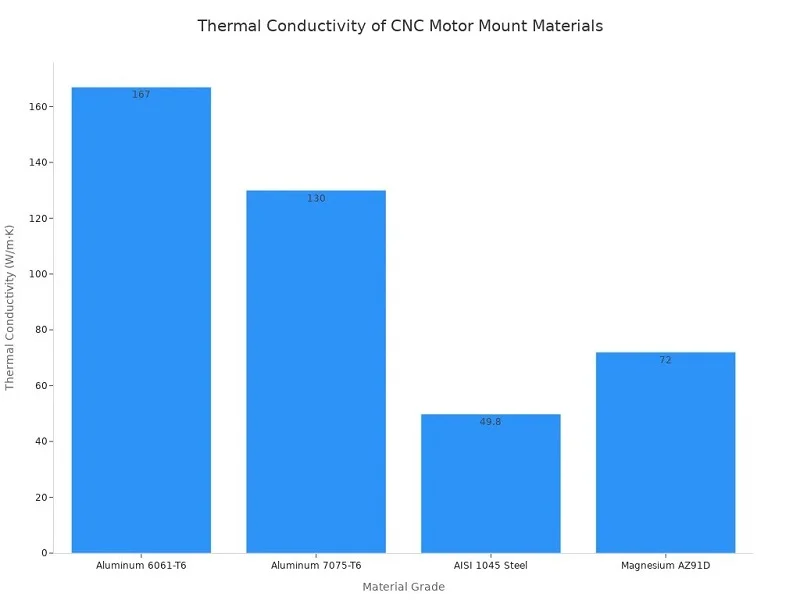
Efnisval hefur áhrif á afköst þessara hluta. Hér er samanburður á fjórum algengum gerðum:
| Efnisstig | Varmaleiðni (W/m·K) | Afrakstursstyrkur (MPa) | Aðalbætur |
| Ál 6061-T6 | 167 | 270 | Mjög hitaþolin / Létt |
| Ál 7075-T6 | 130 | 500-540 | Hámarks stífleiki / Léttur |
| AISI 1045 Stál | 49.8 | 450-600 | Mikil stífleiki / hagkvæmt |
| Magnesíum AZ91D | 72 | 160 | Ofurléttur |
6061-T6 er besti kosturinn fyrir CNC-vinnslu á festingum með gervigreindarvélmennum í flestum samskeytum. Það hleypir vel af sér hita og helst létt. Festingin þjónar einnig sem kælihólf fyrir mótorinn. Þetta skiptir máli í CNC-vinnslu fyrir vélmenni því hiti breytir röðun. Góð hitastjórnun í gegnum festinguna heldur mótornum gangandi á hámarks togi.
7075-T6 hreyfist hratt. Hærri sveigjanleiki þess gerir kleift að þynna veggi. Það dregur úr snúningstregðu og gerir arminum kleift að auka hraða. Það hentar fyrir hraðöxla sem þurfa stífleika án aukaþyngdar.
Stál AISI 1045 býður upp á mikla stífleika á lægri efniskostnaði. Veldu það þar sem þyngd skiptir minna máli. Magnesíum AZ91D er léttasti kosturinn. Það hentar vel fyrir dróna eða flytjanlega handleggi sem hafa ekki efni á aukamassa.
Skynjarafestingar og stýringarhylki
Skynjarafestingar halda myndavélum, LiDAR-einingum og kóðurum. Þessir hlutar líta einfaldir út en hafa strangar kröfur. Festa sem sveigist eða færist skekkir skynjaramælinguna. Vélmennið bregst þá við röngum gögnum. Það getur eyðilagt „pick-and-place“ aðgerð eða valdið árekstri.
Jafnvel 1° uppsetningarhornvilla getur valdið miklum villum í útreikningi á fjarlægð. Gervigreindarvélmenni í CNC-vinnslu leysir þetta með því að ná flatneskjumörkum undir 0.002 mm. Það heldur skynjurum fullkomlega samsíða hreyfiöxunum. Vélunnin festing helst á sínum stað hring eftir hring.
Hýsingar stýribúnaðar vernda rafeindabúnaðinn. Þær þurfa nákvæmlega staðsett göt fyrir tengi og kapalþéttingar. Þær þurfa einnig að vera þéttar gegn ryki og kælivökva. Misræmi í staðsetningu gata getur komið í veg fyrir að tengi sest rétt.
CNC vinnsluferlið fyrir þessa sérsniðnu vélmennahluta býður upp á greinilega kosti:
- Nákvæm frávik allt að ±0.005 mm tryggja nákvæma passa fyrir íhluti sem eru mikilvægir fyrir hreyfingu
- Nákvæm röðun útilokar rangstillingarvillur sem gætu skekkt skynjaramælingar
- Samræmd uppbygging heldur gögnum nákvæmum við titring og hitabreytingar
Efniviðurinn inniheldur meðal annars ál, ryðfrítt stál og stundum Invar til að auka hitastöðugleika. Plast eins og PEEK virkar vel þar sem rafmagnseinangrun skiptir máli. Hvert efni uppfyllir mismunandi umhverfiskröfur. Víddarskoðunarskýrslur og gögn frá CMM staðfesta þessi vikmörk fyrir hvern hluta.
Þessir skynjarafestingar sanna að jafnvel einföldum vélfæraíhlutum þarfnast nákvæmrar stjórnunar. Sérhver yfirborð og hvert gat skiptir máli.
Nákvæmni og vikmörk í gervigreindarvélmennavinnslu með CNC
Dæmigert þolsvið
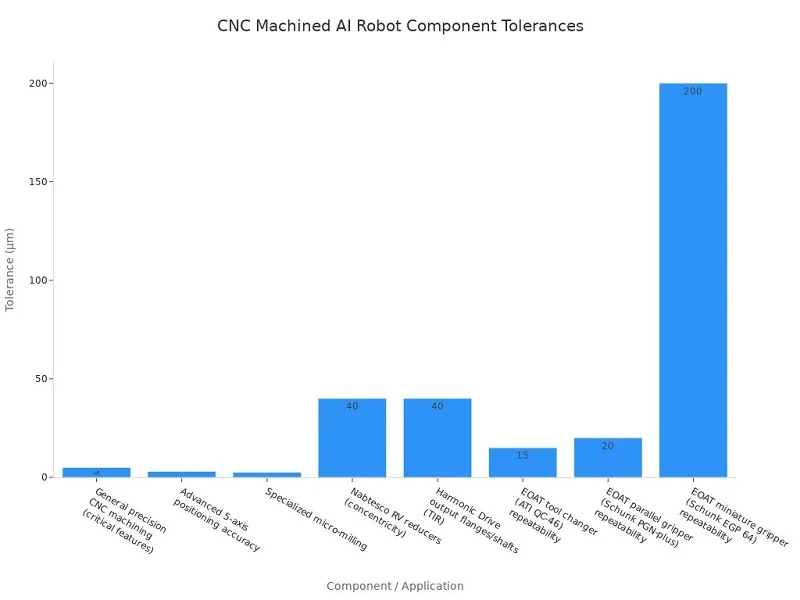
Þolmörk í CNC-vinnslu með gervigreindarvélmennum breytast eftir hlutnum og notkun hans. Almenn nákvæm CNC-vinnsla heldur mikilvægum eiginleikum við ±0.0002 tommur (±5 µm) eða þrengra. Ítarlegri 5-ása vélar geta staðsett hluti innan við 3 µm, með heildarnákvæmni undir 13 µm. Sérstök örfræsun nær ±0.0002 tommur (2–3 µm). Þessar tölur útskýra hvers vegna vélmennahlutar þurfa svo vandlega vinnslu.
Mismunandi hlutar hafa mismunandi takmörk. Nabtesco RV minnkunarbúnaður þarf 0.03–0.05 mm sammiðju, allt eftir stærð. Úttaksflansar og ásar Harmonic Drive eru 0.020–0.060 mm með vikmörkum í gegnum hornið. Vélmennatengdir gírar fylgja ISO 1328-1 flankaþolflokkum 1–11. Verkfæri á enda arma eru einnig mismunandi. ATI QC-46 verkfæraskiptir endurtekur sig innan 0.015 mm (0.0006 tommur). Schunk PGN-plus samsíða gripari endurtekur sig innan 0.02 mm. Schunk EGP 64 smágripari endurtekur sig innan ±0.2 mm.
| Íhlutur / Umsókn | Dæmigert þolsvið |
| Almenn nákvæmni CNC vinnsla (mikilvægir eiginleikar) | ±0.0002 tommur (±5 µm) eða þéttara |
| Háþróuð 5-ása staðsetningarnákvæmni | niður í 3 µm (rúmmál < 13 µm) |
| Sérhæfð örfræsun | ±0.0002 tommur (2–3 µm) |
| Nabtesco RV minnkunarbúnaður (sammiðja) | 0.03–0.05 mm (fer eftir rammastærð) |
| Úttaksflansar/ásar Harmonic Drive (TIR) | 0.020–0.060 mm |
| Vélmennatengd gír | ISO 1328-1 flankþolsflokkar 1–11 |
| Endurtekningarnákvæmni EOAT verkfæraskiptara (ATI QC-46) | 0.015 mm (0.0006 tommur) |
| Endurtekningarhæfni EOAT samsíða griptækis (Schunk PGN-plus) | 0.02 mm |
| Endurtekningarhæfni EOAT smágripara (Schunk EGP 64) | ± 0.2 mm |
Kröfur um yfirborðsfrágang
Yfirborðsáferð er jafn mikilvæg og stærðarvikmörk. Fyrir nákvæmar vélmennahluta er hægt að fá frágang allt að Ra 0.8 µm. Sérstök örfræsun getur náð Ra 0.05 µm. Það fjarlægir þörfina fyrir aukalega slípun. Þessi frágangur er lykillinn að mjúkri hreyfingu samskeyta og nákvæmri staðsetningu skynjara.
Hrjúft yfirborð veldur núningi og sliti. Það fangar einnig agnir sem rugla skynjaramælingum. Slétt yfirborð minnkar titring og heldur hreyfingu stöðugri. Í reynd ræður frágangsforskriftin oft hvaða vinnsluaðferð á að nota. Hluti sem þarf Ra 0.05 µm gæti þurft örfræsingu í stað hefðbundinnar fræsingar. Aukakostnaðurinn borgar sig með lengri líftíma samskeyta og hreinni gögnum.
Mælingar- og skoðunaraðferðir
Að ná þröngum vikmörkum krefst meira en góðrar vinnslu. Það þarfnast nákvæmrar skoðunar. Verkstæði nota hnitamælitæki (CMM) til að athuga stærðir. Leysi-truflunarmælingar prófa nákvæmni staðsetningar á vinnusvæðinu. Könnunarkerfi finna villur við skurð. Hitauppbót leiðréttir fyrir varmaþenslu í rauntíma.
Þessar aðferðir fjarlægja handvirkt ósamræmi. Þær gefa einnig gögn fyrir hvern hluta. Víddarskoðunarskýrslur og CMM gögn staðfesta vikmörk fyrir skynjarafestingar og aðra lykilhluta. Regluleg kvörðun heldur hlutunum innan forskrifta. Það bætir beint endurtekningarhæfni allra hreyfinga vélmennisins. Án þessarar endurgjöfarlykkju er ekki hægt að staðfesta eða viðhalda jafnvel mikilli nákvæmni í vinnslu.
Framleiðsluferli fyrir gervigreindarvélmenni með CNC vélmenni
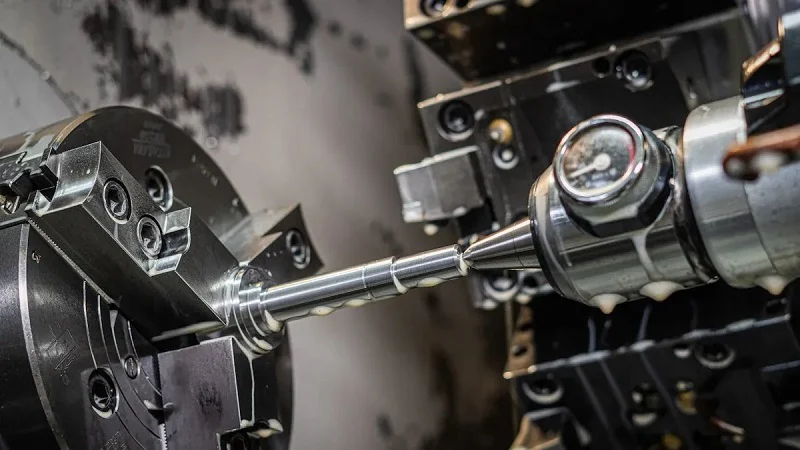
Ekki eru allar aðferðir til að skera hluti á sama hátt. Mismunandi form þurfa mismunandi aðferðir. Verkstæði nota þrjár helstu leiðir til að smíða hluti úr gervigreindarvélmennum. Hver þeirra meðhöndlar ákveðna tegund hlutar.
5-ása CNC fræsun fyrir flóknar rúmfræði
Fimmása CNC-fræsun er lykilaðferð fyrir gervigreindar-vélmenna-CNC-vinnslu. Skurðarverkfæri hreyfist eftir fimm ásum samtímis. Þetta gerir því kleift að ná til hallaðra fleta, undirskurða og bogadreginna fleta án þess að stoppa til að hreyfa hlutinn.
Vélræningarferlið hefst með CAD-hönnun. Verkfræðingar breyta þeirri hönnun í skurðarleiðbeiningar með CAM-hugbúnaði. Síðan fer heill blokk inn í vélina. Skurðarverkfæri fjarlægja efni lag fyrir lag þar til lokaformið birtist. Þetta varðveitir vélræna eiginleika málmsins.
Þriggja ása vélar virka fyrir einfalda prismahluta. Flókin form vélmenna þurfa fimm ása. Vélmennasamsetningar þurfa oft nákvæmni á mörgum yfirborðum. Griparar, liðir og rammar njóta góðs af þessari aðferð. Kostirnir eru augljósir:
- Færri uppsetningar: Ein hringrás nær til allra hliða
- Betri yfirborðsáferð: Verkfærið helst í góðu hallahorni
- Strangari vikmörk: Minni hreyfing þýðir minni villur
- Flókin form: Bogadregnir og skáhallir eiginleikar eru ekkert vandamál
- Einfaldari samsetningar: Einn heill hluti kemur í stað nokkurra boltaðra hluta
- Lengri endingartími verkfæris: Snjallar horn lækka hita á verkfærinu
Algengar álblöndur eru meðal annars 6061 og 7075 ál. Þessar málmblöndur skera hreint og haldast stöðugar. Ryðfrítt stál hentar fyrir meiri álag. Eftir fræsingu fara hlutar í gegnum frágangsferli. Afgrátun fjarlægir skarpar brúnir. Anodisering bætir við sterku yfirborðslagi.
Svissnesk gerð CNC beygja fyrir litla stokka
Svissnesk beygjutækni meðhöndlar smáa, mjóa hluti. Rennihaus ýtir stönginni í gegnum leiðarhylsi. Skurðarverkfæri vinna mjög nálægt þeirri hylsi. Þessi stuðningur kemur í veg fyrir að hlutinn beygist. Ferlið er frábært fyrir hluti með hátt hlutfall lengdar og þvermáls.
Þessi aðferð við gervigreindar-CNC vélmenni hentar fyrir ása, pinna og litla stýribúnaðarhluta. Ása í kóðara koma oft úr svissneskum vélum. Það sama á við um legupinna og litla tengihluta. Ferlið heldur þröngum vikmörkum á mjög litlum þvermáli. Sumir pinnar þurfa þvermálsstýringu innan 0.002 mm.
Algengir kostir eru ryðfrítt stál, messing og PEEK. Ryðfrítt stál er tæringarþolið. Messing sker hratt og mjúklega. PEEK býður upp á einangrun og efnaþol. Valið fer eftir rekstrarhita og álagi vélmennisins.
Nákvæmnin kemur frá hönnun rennihaussins. Stöngin færist í gegnum hylsun þegar verkfærið sker. Vinnustykkið færist aldrei langt frá stuðningspunktinum. Þannig helst það stíft við mikinn snúningshraða. Þetta gefur stöðugar niðurstöður í langar keyrslur.
Fyrir gervigreindarvélmenni uppfyllir svissnesk beygjutækni ákveðna þörf. Harmonísk drifkerfi þurfa litla nákvæmnispenna. Skynjarasamstæður þurfa nákvæmlega stóra ása fyrir kóðunardiskana. Þessir hlutar þurfa að hafa stjórn á hringleika og þvermáli. Svissneskar vélar gera það án auka slípunar.
Vír EDM fyrir hörð efni og fína eiginleika
Vírsniðsgreining býður upp á aðra skurðaraðferð. Þunnur, rafknúinn vír fer í gegnum vinnustykkið. Rafneistar tæra efni eftir forritaðri leið. Ekkert skurðarverkfæri snertir vinnustykkið. Það eru engir skurðkraftar. Þetta gerir verkstæðum kleift að skera mjög hart efni og þunna hluta án þess að afmyndast.
Ferlið keyrir á nákvæmum vélum. Vírinn er stöðugt fóðraður úr spólu. Vökvinn skolar burt rofnar agnir. Niðurstaðan er skurðlaus brún með frábærri yfirborðsáferð.
Vírsnið sker herðað stál og karbíð. Þessi efni eru of hörð fyrir venjulegar fræsarar. En þau koma oft fyrir í vélmennafræði. Verkfærastál fyrir verkfæraenda er skorið með vírsnið. Slitfletir karbíðs njóta einnig góðs af þessu.
Vírsniðsvinnsla er einnig framúrskarandi hvað varðar innri eiginleika. Það er erfitt að skera innri gírsnið með hefðbundinni fræsingu. Vírsniðsvinnsla gerir það auðveldlega í gegnum ræsihol. Þröngar raufar í þunnum veggjum koma út hreinar.
Kosturinn er hraði. Vírsniðun er hægari en fræsing eða beygja. En fyrir mikilvæga hluti borgar sig aukatíminn. Nákvæmnin og frágangurinn koma oft í veg fyrir aukaaðgerðir.
Fyrir vélfærafræði meðhöndlar vírsniðun harða íhluti og fínar smáatriði. Það fullkomnar getu vel útbúins verkstæðis til CNC-vinnslu með gervigreindarvélmennum.
Hönnunarsjónarmið fyrir CNC vinnsla með gervigreindarvélmenni
Léttleiki og stífleiki
Hvert gramm skiptir máli í vélmennisarmi. Léttari armur hreyfist hraðar og notar minni orku. En að léttast á rangan hátt veldur því að armurinn beygist. Það dregur úr nákvæmni. Góð hönnun vegur á milli beggja markmiða í einu.
Bestun á yfirborðsfræði hjálpar hér. Verkfræðingar fjarlægja efni úr svæðum sem bera lítið álag. Hlutlausi ásinn er algengt skotmark. Þetta lækkar massa án þess að skerða styrk. Fimmása vinnsla sker síðan holar mannvirki með innri rifjum. Þessar rifjur bæta við snúningsstífleika. Hástyrkt 7075-T6 ál heldur hlutanum stífum. Vandlegar breytingar á veggþykkt stjórna einnig ómsveiflum. Samskeytin fá nákvæma vinnslu þannig að samsetningin virkar eins og eitt heilt stykki. Þessi stífleiki helst í milljónir hringrása.
Það er vert að hafa í huga að álagsleiðir ættu að vera beinar. Efni nálægt kraftbreytingum ætti að haldast á sínum stað. Þunnir hlutar þurfa viðeigandi stuðning til að forðast sveigju við hreyfingu. Stýrður stífleiki er betri en hámarksþyngdarlækkun. Sérhver skurður ætti að halda hegðun fyrirsjáanlegri. Málmblöndur eins og 6061-T6 eða 7075-T6 styðja þessi markmið um stífleika miðað við þyngd. Nákvæm festing og snjöll vikmörk koma í veg fyrir aflögun og viðhalda samræmi.
Þolmörk fyrir samsetningu
Þolmörk í gervigreindarvélmennavinnslu með CNC eru ekki bara áhyggjuefni á hlutastigi. Þau eru vandamál á kerfisstigi. Teymi ættu að hugsa um alla samsetninguna frá fyrsta degi. Þetta er það sem skiptir mestu máli:
- Þolmörk á kerfisstigi eru betri en þolmörk á hlutastigi, þar sem þolmörk eru kerfisbundin, ekki einangruð.
- Þolmörk leggst upp á milli samskeytisfleta, þannig að lítil frávik á einum hluta verður að stórri staðsetningarvillu í vélmenninu.
- Þolnæmir eiginleikar þarfnast nánari rannsókna, þannig að framleiðendur ættu að vinna með verkfræðiteymum að því að kortleggja mikilvæg pörunartengsl.
- Samrýmanleiki samsetningar skiptir meira máli en að prentun passi saman, því fullkomnir hlutar geta samt valdið bindandi samskeytum, bakslagi, lélegri endurtekningarnákvæmni og rangri stillingu.
- Mikilvægir hlutar eins og álsamskeyti, sviga og burðarhlutar þurfa þröng vikmörk, svo sem ±0.01 mm, auk fínnar yfirborðsáferðar.
- DFM endurskoðanir, 5-ása vinnsla með einni uppsetningu og CMM skoðun greina villur snemma og bæta passa.
Efnisval fyrir varma- og suðulínuafköst
Hiti breytir stærð. Mótorfesting sem stækkar með hitastigi breytir ásstillingu. Þess vegna hefur hitaeiginleikar áhrif á efnisval. Ál 6061-T6 hleypir frá sér hita vel og helst létt. Það þjónar oft einnig sem kælibúnaður. Ál 7075-T6 skiptir einhverri leiðni út fyrir meiri styrk. Stál heldur stífleika en þenst út ófyrirsjáanlegri við álag.
Suðalínur skipta líka máli, sérstaklega í plasthlutum. Suðalína myndast þar sem tveir flæðisfrontar mætast. Sá samskeyti er veikari en efnið í kring. Hann getur sprungið við titring. PEEK og svipað plast þarfnast vandlegrar staðsetningar á hliðum til að ýta suðalínum frá svæðum sem verða fyrir miklu álagi. Frá hagnýtu sjónarmiði fara rétt efni og rétt vinnsluáætlun hönd í hönd. Hvorugt virkar eitt og sér.
Hlutverk gervigreindar í CNC vinnslu með gervigreindarvélmennum
Hvernig gervigreind í CNC vinnslu fínstillir verkfæraslóðir
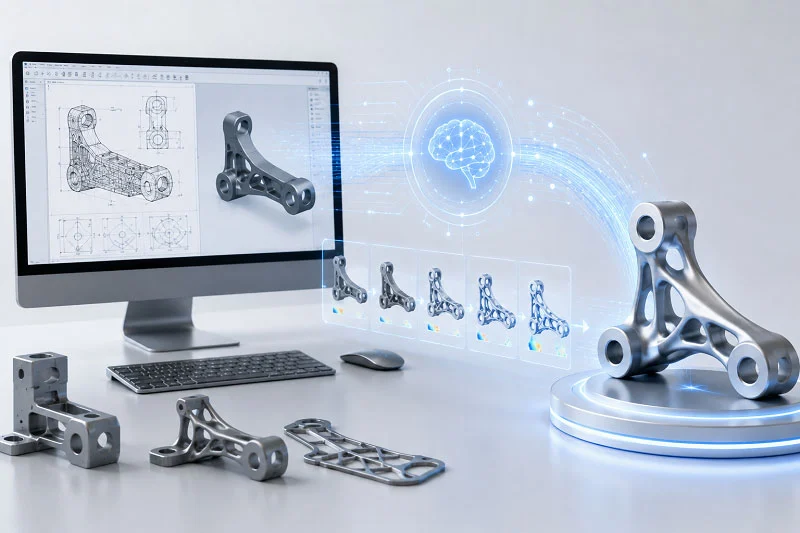
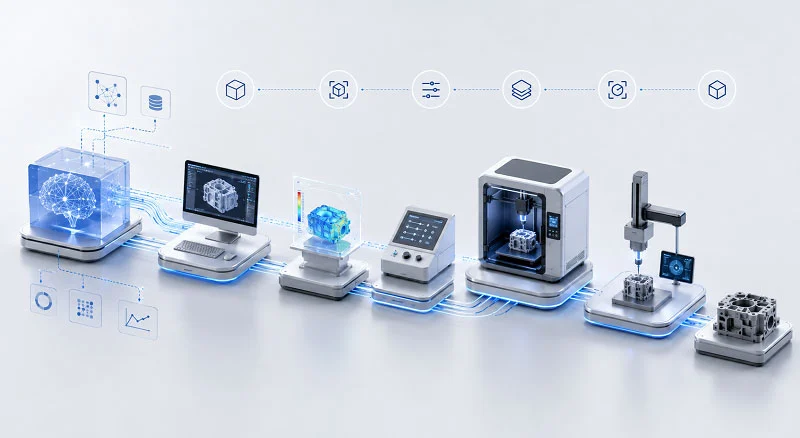
Gervigreind í CNC vinnslu breytir því hvernig skurðarleiðir eru skipulagðar. Gamall CAM hugbúnaður notar fastar reglur. Gervigreind lærir í staðinn af fyrri verkum. Hún skoðar þúsundir góðra skurða og punkta sem menn missa af. Niðurstaðan er betri vinnsluleið sem sker hraðar og sóar minna efni.
Þetta skiptir máli fyrir vélmennahluta með bogadregnum yfirborðum og djúpum vösum. Gervigreindarkerfi getur breytt stillingum fyrir vinnslu á meðan. Það stillir fóðrunarhraða, snúningshraða og skurðardýpt í rauntíma. Það bætir skilvirkni vinnslu án þess að skaða hlutinn. Góð leiðarskipulagning styttir einnig tímann sem það tekur að framleiða hvern hlut. Verkstæði greina frá færri tómum hreyfingum og mýkri skiptingum milli eiginleika. Hugbúnaðurinn spáir jafnvel fyrir um hvar titringur gæti byrjað og færir verkfærið frá áður en það gerist.
Fyrirbyggjandi viðhald og rauntímaeftirlit
Niðurtími eyðileggur tímaáætlanir. Gervigreind heldur vélum gangandi með því að athuga ástand þeirra. Skynjarar fylgjast með titringi, hitastigi og álagi á spindil. Kerfið varpar ljósi á vandamál áður en verkfæri bilar eða legur læsast. Þetta er forspárviðhald í verki.
Taflan hér að neðan sýnir hvernig þessar aðferðir skiptast á milli CNC búnaðar og vélmennanna sjálfra.
| Fyrirbyggjandi viðhaldstækni | Umsókn í CNC vinnslu | Notkun í vélfærafræðikerfum |
| Greining á galla í gervigreind | Fylgist með CNC-fræsum, rennibekkjum og 3D-prenturum | - |
| Mat á sliti verkfæra | Metur slit á verkfærum til að koma í veg fyrir vikmörk og ófullkomleika í hlutum | - |
| Greining á skurðkrafti | Metur skurðkraft til að viðhalda nákvæmni hluta | - |
| Eftirlit með hitauppstreymi | Fylgist með hitahegðun til að forðast galla í hlutum | - |
| Togmælingar | - | Fylgist með togkrafti í vélfæraörmum og samvinnuvélum |
| Eftirlit með hreyfiheilsu | - | Fylgist með heilsu hreyfilsins til að greina hnignun áður en nákvæmni eða öryggi hreyfingar hefur áhrif. |
| Eftirlit með röðun | - | Athugar stillingu í vélfæraörmum og samvinnuvélum til að styðja við fyrirbyggjandi kvörðun |
Rauntíma gæðaeftirlit lýkur ferlinu. Vélræn sjónkerfi athuga hluti um leið og þeir koma af spindlinum. Ef mæling færist frá, lagar stýringin næstu skurð. Með því að stjórna sliti á verkfærum heldurðu skurðarvélunum virkum lengur án þess að hætta sé á breytingum á mælingum. Þetta er í kjarna sínum snjöll framleiðsla.
Aðlögunarstýring fyrir þunnveggjavinnslu
Þunnir veggir beygjast vegna skurðkraftsins. Það veldur titringi, aflögun og sóun. Aðlögunarstýring leysir þetta. Kerfið les kraftmælingar og breytir samstundis fóðrun og hraða. Það sker varlega þegar veggurinn er veikur og sker fastar þegar veggurinn er stífur.
Þetta virkar vel með sjálfvirkri hleðslu og losun. Vélmenni færir hluti inn og út á meðan vélin aðlagast hverjum nýjum hráhluta. Snjallt verkfæraskiptakerfi skiptir út slitnum verkfærum án þess að stöðva hringrásina. Í reynd gerir aðlögunarstýring viðkvæmt verk endurtekningarhæft. Verkstæði sem vinna með harmoníska drifhús sjá færri bilaða hluti og verkfæri endast lengur. Vélin lærir í raun hlutinn á meðan hún sker.
Áskoranir í gervigreindarvélmennavinnslu með CNC
Þunnveggjaraflögun
Þunnir veggir, langar spannir án stuðnings og stór yfirhang gera allt hluti minna stífan á meðan hann er skorinn. Þú ættir að skipuleggja vinnsluröðina til að draga úr þessum áhrifum. Þú getur bætt við tímabundið efni sem er fjarlægt í lokaskrefi til að viðhalda stífleika. Hannaðu odd sem halda hlutanum stöðugum á meðan hann er skorinn. Skildu eftir aukaefni á þunnum hlutum þar til í síðustu aðgerð. Gróffræstu utan frá og inn, haltu veggjunum þykkari þar til nánast fullmótað form er náð, og kláraðu síðan. Stuðningsvirki og auka festingar styðja við þunna hluta við þungar skurði til að koma í veg fyrir verstu beygjuvandamál.
Hiti gerir þetta verra. Stál vex um 12 µm á metra fyrir hverja gráðu á Celsíus. 600 mm stálhluti sem hitnar um 5°C við skurð vex um 0.036 mm eftir endilöngu sinni. Það skiptir máli þegar ±0.05 mm vikmörk eru á eiginleikum á gagnstæðum endum hlutarins. Ál vex tvöfalt hraðar en stál, 23 µm á metra á gráðu, sem gerir hitastýringu enn mikilvægari fyrir vinnslu stórra álhluta.
| Orsök þunnveggjaraflögunar | lausn |
| Leifar af innri spennu í hráefni | Spennulosandi efni fyrir vinnslu |
| Of mikill hiti myndast við skurð | Notið létt, marglaga skurð til að draga úr hita; leyfið kælingartíma á milli þungra skurða |
| Ofþrengsli sem veldur teygjanlegri aflögun | Forðist að herða of mikið á skrúfstöngunum; notið mjúka kjálka |
| Þunnir veggir eða ójöfn efnisflutningur | Vélaðu samhverft til að jafna efnisfjarlægingu |
| Þunnir veggir eða sveigjanleg hlutarúmfræði (hristingur/titringur) | Notið stutta, stífa verkfærahaldara og titringsdeyfandi borstangir; hámarkið hraða og fóðrun; aukið snertiflöt klemmu með sérsniðnum jiggum eða skrúfstöngum; forðist djúpar skurðir í sveigjanlegum hlutum; notið fjölganga fræsingu |
Halda vikmörkum undir míkron
Vinna á undir-míkron ýtir öllum hlutum verkstæðisins út á mörk sín. Vélar verða að vera kvarðaðar og haldið við stöðugt hitastig. Könnunarkerfi finna villur við skurð. Hitauppbót leiðréttir fyrir varmaþenslu í rauntíma. Án þessara stýringa fer jafnvel frábær vél út fyrir forskriftir. Endurgjöfarlykkjan milli mælinga og skurðar er það sem gerir nákvæmni á undir-míkron endurtekna.
Samþætting og festing blandaðra efna
Vélmenni blanda saman áli, stáli og plasti í einni samsetningu. Hvert efni sker á sinn hátt og þenst út á sínum hraða. Festingar verða að halda öllum hlutum án þess að kremja mjúka hluti eða láta harða hluti renna. Sérsniðnar jiggar og mjúkir kjálkar hjálpa. Í raunveruleikanum ræður hönnun festingarinnar oft hvort verkið tekst. Stíf uppsetning með réttum snertipunktum heldur hverju efni á sínum stað í gegnum skurðinn.
Dæmi: Gervigreindarvélmenni CNC vinnsla á samskeytum
Lýsing á íhlutum og efnisval
Hugsaðu þér liðhús fyrir samvinnuvélmenni sem getur lyft 10 kg. Þessi hluti tengir servómótorinn við gírkassann. Hann heldur einnig legunni sem gerir liðnum kleift að snúast. Hann ber stöðugt álag og verður að vera í beinni línu í gegnum milljónir hringrása.
Efnisval ræður öllu hér. Taflan hér að neðan sýnir hvers vegna 7075-T6 vinnur fyrir þetta verk.
| Efni | Ávöxtunarkrafa | Helstu eiginleikar | Best fyrir |
| 6061-T6 | ~276 MPa | Suðust mjög vel, þolir harða anóðiseringu afar vel | Flestar umsóknir um húsnæði |
| 7075-T6 | ~503 MPa | Næstum tvöfalt meiri sveigjanleiki en 6061, veikari gegn tæringu | Burðarflansar, samskeyti á armum með mikla burðargetu |
7075-T6 gefur 503 MPa sveigjanleika. Það er 82% meira en 6061-T6. Þessi aukastyrkur gerir verkfræðingum kleift að þynna veggina og halda samt hlutanum stífum. Þynnri veggir þýða minni tregðu, þannig að armurinn eykst hraðar. Ókosturinn er að hann þolir ekki tæringu eins vel og mögulegt er. Harð anóðisering af gerð III lagar þetta vandamál fyrir notkun í verksmiðjum.
Val á ferli og röð
Vélfræsingarferlið hefst með 5-ása gróffræsingu. Þetta fjarlægir mest af efninu fljótt. Þá losnar spennan á hlutnum svo hann hreyfist ekki við frágang. Skrefin hér að neðan sýna alla ferlið.
- Flatfræsing og ferhyrningur — Flatfræsari
- Gróffræsun innra holrýmis — Háhraða endfræsari
- Hálfgróf borun — Borhaus
- Borun og skurður — Bor- og skurðarsett
- Frágangur flansfletis — Frágangur endafræsara
- Vélræning á kapalrifum — Endafræsari með litlum þvermál
- Lokafrágangur borunar — CBN innskot
Þessi röð er mikilvæg. Grófsmíði fyrst, síðan spennulosun og síðan frágangur heldur stærðunum stöðugum. Lokafrágangur borunarinnar nær ±0.0005″ fyrir legusæti. Ein 5-ása uppsetning sér um flesta eiginleika. Það minnkar uppsetningarvillur og sparar tíma.
Gæðaniðurstöður og lærdómur
Skoðun sannar að hlutinn uppfyllir forskriftir. Taflan hér að neðan sýnir hvað er athugað og hvers vegna.
| Mælipunktur | Mikilvægur eiginleiki | Ástæða skoðunar |
| Leguborun | Þvermál og hringlaga | Gætir þess að legurnar passi rétt og snúist mjúklega |
| Flans andlit | Samsíða við borás | Kemur í veg fyrir rangstöðu og ójafnt álag |
| Þráðar göt | Sönn staða | Gætir þess að það passi við tengihlutana |
| Sæti kóðara | Flatleiki og hæð | Lykillinn að nákvæmri staðsetningarviðbrögðum |
Skoðun á CMM nær yfir almenna eiginleika. Loftmælar athuga nákvæmar göt undir ±0.006 mm. Gróft yfirborð yfir Ra 0.8 μm skapar álagspunkta og minnkar snertingu. Sporöskjulaga göt valda titringi. Rangt þvermál skemmir legur.
Hönnun með framleiðsluhæfni í huga lækkaði kostnað um 40% frá frumgerð til tilraunakeyrslu. Uppsetningarkostnaður lækkaði, framleiðslutími batnaði og verðlagning á lausu efni hjálpaði til. Samstarf við NOBLE, leiðandi framleiðslufyrirtæki í Kína, gerði þetta mögulegt. Verkfræðiúttekt þeirra greindi vandamál snemma. Sérþekking þeirra á nákvæmri CNC-vinnslu breytti harðri hönnun í endurtekna vöru.
Samstarf við NOBLE fyrir gervigreindar-vélmenna-CNC vinnslu

Innri hæfni fyrir málm og plast
NOBLE hefur áralanga reynslu af því að skera málm og plast fyrir vélmennasmiði. Verkstæðið býður upp á bæði nákvæma gervigreindar-CNC vélmennavinnslu og sprautusteypu í einni byggingu. Það skiptir máli. Vélmennaarmur þarf oft vélrænan álsamskeyti, mótað lok og plötumálmgrind. Að fá þetta frá þremur mismunandi birgjum eykur biðtíma og mistök. NOBLE heldur öllu á einum stað.
Vélarnar styðja þessa kröfu. Tvær 10 tommu CNC rennibekkir sjá um beygjuvinnu. Lóðrétt CNC verkfærasmiðja og handvirk Bridgeport fræsivél sjá um fræsingarverk. Lítil yfirborðsslípivél klárar þröng svæði. Þessar vélar gera NOBLE kleift að hafa mjög strangar kröfur um plasthluti.
Efniviðurinn inniheldur ál, ryðfrítt stál og verkfræðiplast. Algengir hlutar eru frá greinum til lokahúsa. Yfirborðsáferð nær 1.6–3.2 µm Ra í vinnslu og 0.8 µm Ra í frágangsferli. Við beyggingu er Ra 0.4–1.6 µm. Þessar tölur uppfylla kröfur um O-hringþéttigraut upp á 0.8–1.6 µm Ra án auka skrefa.
ISO 9001:2015 og ISO 13485:2016 vottun
Vottun segir þér hvernig verkstæði virkar. NOBLE hefur ISO 9001:2015 og ISO 13485:2016 staðla. Sá fyrsti nær yfir gæðaeftirlit fyrir almenna framleiðslu. Sá seinni setur strangari reglur fyrir lækningatæki. Sá seinni staðall krefst rekjanleika, hreinnar ferlastýringar og skjalfestra eftirlits á hverju stigi.
Hvers vegna skiptir þetta máli fyrir vélmenni? Samskeyti vélmenna sem bilar getur meitt einhvern. Sama agi og heldur skurðlækningatæki öruggt heldur einnig vélmennahandlegg öruggum. Legusetur losna frá vélinni við Ra 0.4–0.8 µm með 0.005 mm hringlaga lögun. Svissnesk machining heldur ±0.005 mm á litlum, flóknum hlutum. Húðunarmáttur á legugötum helst 0.05 mm. Innri rennifletir fá MoS2 eða PTFE þurrfilmu. Hver tala er athuguð og skráð.
Full þjónusta frá hönnun til samsetningar
NOBLE býður upp á heildarþjónustu fyrir gervigreindar-vélmenna-CNC vinnslu. Teymið byrjar á verkfræðilegri úttekt. Þeir benda á þunna veggi, þröng göt og eiginleika sem munu berjast gegn skurðarvélinni. Síðan vinnslu þeir hlutana. Að því loknu setja þeir saman og setja allt settið saman.
Samþætt vinnuflæði borgar sig. Málmplata ásamt CNC-fræstum innleggjum ásamt mótuðum lokum eru send sem ein pakki. Afhendingartími styttist. Nákvæmni helst í öllum hlutum. Vélmennahlutir eins og gírar, ásar og stýribúnaðarhús koma allir frá sömu hæð. Þessi samræmi er erfitt að toppa þegar þú átt viðskipti við marga birgja.
CNC-vélmennavinnsla með gervigreind leyfir engar ágiskanir. Drifhús, legusæti, mótorfestingar og skynjarafestingar þurfa öll mjög nákvæma nákvæmni. Verkstæði ná þessum tölum með 5-ása fræsingu, svissneskri beygju og vírsniðsfræsingu. Efni eins og 7075 ál og ryðfrítt stál halda þyngd lágri og stífleika miklum. Hönnun með framleiðsluhæfni í huga lækkar kostnað og finnur vandamál snemma. Fagmaður skiptir máli á milli frumgerðar sem virkar og framleiðslulotu sem mistekst. Biddu um DFM-umsögn eða tilboð frá samstarfsaðila eins og NOBLE til að tryggja að næsta frumgerð eða framleiðslulota vélmennisins þíns uppfylli öll afkasta- og gæðamarkmið.
Algengar spurningar um CNC vinnsla með gervigreindarvélmenni
Hvaða hlutar gervigreindarvélmennis þurfa mest á CNC-vinnslu að halda?
Hús fyrir harmoníska drifbúnað, legusæti, festingar fyrir servómótorar og skynjarafestingar eru efst á listanum. Þessir hlutar stjórna því hvernig liður hreyfist og hvernig skynjarar lesa heiminn. Hver og einn þarfnast þéttra vídda. Lítil villa í einhverjum þeirra hefur áhrif á allan arminn.
Hversu þröng þurfa vikmörkin í raun að vera?
Það fer eftir hlutanum. Leguholur þurfa oft ±0.0005 tommur. Harmonískar drifhlutar geta krafist ±0.003 mm nákvæmni í forminu. Skynjarafestingar þurfa flatnæmi undir 0.002 mm. Almenn nákvæmnisvinna helst í kringum ±0.0002 tommur á mikilvægum eiginleikum. Þessar tölur koma frá því hvernig hlutar virka saman.
Hvaða efni henta best fyrir samskeyti vélmenna?
6061-T6 ál er algengasta valið fyrir flest hylki. Það sker hreint og losar vel um hita. 7075-T6 er betra þegar þú þarft meiri styrk. Það býður upp á um 503 MPa teygjustyrk, sem gerir þér kleift að draga úr þyngd án þess að missa stífleika. Ryðfrítt stál og PEEK eru einnig notuð, allt eftir álagi og umhverfi.
Af hverju er 5-ása fræsun svona algeng fyrir þessa hluti?
Ein uppsetning nær til fimm hliða hlutar. Það þýðir að þú þarft að færa vinnustykkið sjaldnar. Minni hreyfing þýðir minni villur. Flókin form með skáhallum fleti og bogadregnum vösum koma út hreinni. Þú færð einnig betri yfirborðsáferð vegna þess að verkfærið helst í góðu halla.
Getur gervigreind virkilega bætt vinnsluferlið?
Já. Gervigreind aðlagar fóðrunarhraða og snúningshraða í rauntíma. Hún fylgist með titringi og sliti á verkfærum áður en vandamál koma upp. Fyrir þunnveggja hluta breytir aðlögunarstýring skurðkraftinum samstundis. Verkstæði sjá færri bilaða hluti og lengri endingartíma verkfæra. Vélin lærir í grundvallaratriðum hlutinn á meðan hún sker.
Hvað veldur þunnveggjaraflögun og hvernig kemur maður í veg fyrir hana?
Hiti og skurðkraftur beygja þunna veggi. Leifarspenna í hráefninu gerir illt verra. Þetta er lagað með spennulosun fyrir frágang, léttum fjölskurðum og snjöllum festingum. Samhverf efnisfjarlæging hjálpar einnig. Skiljið umframefni eftir á þunnum hlutum þar til í síðustu aðgerð.
Hvernig athugar maður hvort varahlutur uppfylli forskriftir?
CMM staðfesta stærðir og staðsetningar. Loftmælar athuga nákvæmar göt undir ±0.006 mm. Leysi-truflunarmælingar prófa nákvæmni staðsetningar. Könnunarkerfi finna villur við skurð. Hitauppbót leiðréttir fyrir varmaþenslu í rauntíma. Hver mæling er skráð til að tryggja rekjanleika.
Hvað ætti ég að leita að í samstarfsaðila í vélrænni vinnslu?
Leitið að innanhússgetu í málmi og plasti. Kannið hvort um ISO 9001:2015 og ISO 13485:2016 vottanir sé að ræða. Spyrjið um verkfræðilega endurskoðunarferli þeirra. Góður samstarfsaðili greinir hönnunarvandamál snemma. Þeir bjóða einnig upp á samsetningu og búnað svo þið eigið viðskipti við einn birgja í stað margra.







