

Hluti af skurðlækningavélmenni bilar og sjúklingur slasast. Það er raunverulegt vandamál á bak við allar ákvarðanir á þessu sviði. Nákvæmni, lífsamhæfni og reglufylgni eru ekki bara stórar hugmyndir - þær ráða því hvort skurðaðgerðir virka eða ekki.
Markaðurinn sýnir þennan þrýsting. Grand View Research segir að alþjóðleg skurðlækningavélmennaiðnaður hafi verið 14.1 milljarður Bandaríkjadala árið 2025 og vaxið um 14.9% samanlagt árlegan vöxt til ársins 2033. Towards Healthcare greinir frá svipuðum skriðþunga: 13.79 milljarðar Bandaríkjadala árið 2025 og 16.54% samanlagt árlegan vöxt til ársins 2035.
| Heimild | Markaðsstærð 2025 | CAGR |
| Grand View Research | 14.1 milljarða dala | 14.9% (2026–2033) |
| Í átt að heilbrigðisþjónustu | 13.79 milljarða dala | 16.54% (2026–2035) |
Verkfræðingar og innkaupateymi standa frammi fyrir erfiðri áskorun. Þeir verða að vega og meta framleiðsluferli, efnisval og þolkröfur fyrir hluta skurðlækningavélmenna á móti ströngum læknisfræðilegum stöðlum. Ein röng ákvörðun um íhlut skurðlækningavélmennis getur sett allt kerfið í hættu.
Vélræningarferli fyrir skurðaðgerðarvélmenni
Að velja rétta aðferð ákvarðar hvort hluti skurðlækningavélmennis virki eins og hann var hannaður. Skurðlækningavélmenni reiða sig á þetta framleiðsluferli til að framleiða hluta skurðlækningavélmenna, sem veitir þá nákvæmni sem skurðlækningar þurfa.
Fimm ása CNC vinnsla
Geometrísk nákvæmni
Fimmása CNC vél sker hluta úr mörgum sjónarhornum í einni uppsetningu. Þessi eina uppsetning er lykilatriði fyrir skurðaðgerðarframleiðslu. Hluturinn helst í einu viðmiðunarkerfi, þannig að röðunarvillur hrannast ekki upp. Fyrir lækningavélmenni þýðir þetta að flókin form haldast trú CAD líkaninu. Hugbúnaður stýrir stefnubreytingum, sem dregur úr vikmörkum. Einn framleiðandi segir að þeir geti haldið vikmörkum allt að ±0.020 mm fyrir hluta skurðaðgerðarvélmenna. Þessi nákvæmni skiptir máli þegar íhlutur stýrir verkfæri inni í sjúklingi. Þessir hlutar verða að gefa stöðuga gæði í hvert skipti.
Yfirborðsáferðarstýring
Yfirborðsáferð er alveg jafn mikilvæg. Gróft yfirborð á lækningatækjum getur valdið núningi eða lokað bakteríum inni. Fimmása vinnsla lagar þetta með því að halda skurðarverkfærinu í besta horninu fyrir hvert yfirborð. Verkfærið hreyfist mjúklega yfir bogadregnar fleti. Þetta gerir skurðinn hreinni og lengir líftíma verkfærisins. Í lækningavélmennum dregur góð yfirborðsáferð úr aukavinnu.
EDM og vír EDM
Hert efni
Vírsniðsgreining gefur greinilegan kost fyrir hluti úr sterkum efnum. Hún sker hvaða leiðandi málm sem er, sama hversu harður hann er. Þetta felur í sér hert 400 seríu ryðfrítt stál, gráður 420 til 440, sem lækningatæki þurfa oft á að halda. Wolfram og mólýbden skera líka auðveldlega. Vírinn snertir aldrei vinnustykkið, þannig að enginn þrýstingur er á verkfærin til að beygja þunna hluta. Þetta er ein af þessum sérhæfðu framleiðsluferlum sem gerir hörð efni nothæf fyrir lækningavélmenni.
Fínn skurður
Vírsniðsgreining gerir frábært starf fyrir fínar gerðir. Hún býr til skarpar horn með lágmarks radíus. Hún býr til löng, nákvæm göt sem aðrar aðferðir geta ekki keppt við. Engar skurðir eða verkfæramerki eru eftir eftir skurð. Yfirborðsfrágangur nær allt að 3 míkrótommum Ra. Með hægari stillingum geta vikmörk náð ±0.0002 tommum. Þessi nákvæmni í framleiðslu er mikilvæg fyrir hágæða lækningavélmenni. Hlutir með flókin form eða lítil jöfnunargöt njóta góðs af þessari aðferð. Nákvæmni hér hefur bein áhrif á öryggi sjúklinga.
Svissnesk vinnslu- og leysivinnsluferli
Lítil flókin íhlutir
Svissnesk machining er besti kosturinn fyrir smáa, nákvæma hluti. Læknisfræðilegar vélmenni þurfa oft smáa ása, pinna eða tengi inni í vélmennaarminum. Svissneskar rennibekkir færa stangirnar í gegnum leiðarhylki og styðja efnið rétt við skurðarpunktinn. Þetta gerir vélinni kleift að halda þröngum vikmörkum á löngum, þunnum hlutum. Fyrir mikið magn er svissnesk machining skilvirk og hröð.
Örsmásjárskurður og suðu með leysigeisla
Leysivinnsluaðferðir meðhöndla hluti sem eru of smáir fyrir venjuleg verkfæri. Einbeittur geisli sker þunna málma, rör og plast með lágmarks hitadreifingu. Brúnirnar haldast hreinar með litlu hitaáhrifasvæði. Leysisveiða sameinar smáa íhluti án þess að bæta við þyngd. Þessir skurðlækningavélmennaíhlutir styðja við þróunina í átt að minni, minna ífarandi verkfærum.
Aukefnisframleiðsla fyrir frumgerðir og flóknar rúmfræðir
Þrívíddarprentun gegnir stuðningshlutverki í framleiðslu skurðlækningavélmenna. Hún vinnur með frumgerðir og flókin form sem myndu kosta of mikið að vélræna. Verkfræðingar prófa hönnun með prentuðum hlutum áður en þeir hefja framleiðslu. Þessi framleiðslutækni hjálpar til við að sannreyna flókin form. Sumir hlutar með lífrænum formum njóta einnig góðs af þessari aðferð. Fyrir nákvæma vinnslu býr þrívíddarprentun til nánast endanleg form sem fara í CNC fyrir lokavik. Hlutar lækningavélmenna sem eru framleiddir á þennan hátt sameina hönnunarfrelsi og frádráttarnákvæmni. Efnin sem notuð eru hér verða einnig að uppfylla læknisfræðilega staðla.
Aukefni og plötur í framleiðslu skurðlækningavélmenna
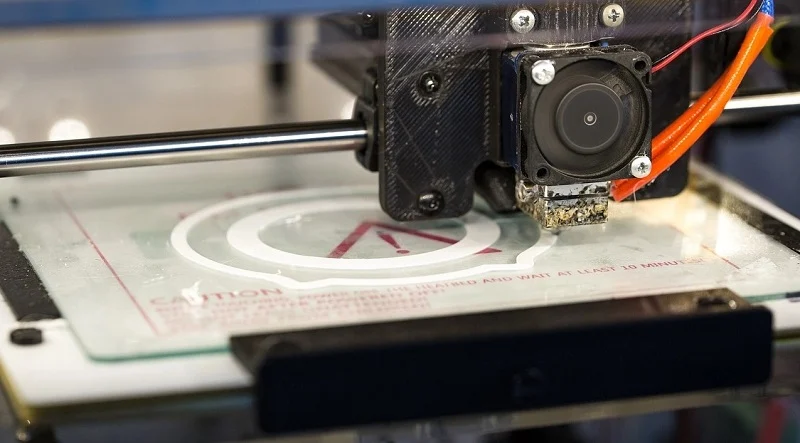
3D prentun fyrir skurðaðgerðarvélmenni
Rapid Prototyping
Hraði skiptir máli þegar verið er að breyta hönnun nýrra verkfæra. Þrívíddarprentun gerir verkfræðingum kleift að halda raunverulegum hlut á nokkrum dögum, ekki vikum. Þessi skjóta endurgjöf finnur hönnunarvandamál áður en dýr verkfæri eru smíðuð. Fyrir skurðaðgerðarvélmenni getur prentuð frumgerð athugað passform og tilfinningu snemma. Prentaðar frumgerðir koma ekki í staðinn fyrir lokavinnsluhluta - þær gera bara leiðina að þeim öruggari.
Flókin rúmfræði
Sum form eru næstum ómöguleg að skera með snúningstóli. Í staðinn byggir þrívíddarprentun þau upp lag fyrir lag. Innri rásir, grindarbyggingar og lífrænar sveigjur verða allt mögulegar. Á raunverulegan hátt hjálpar þetta hönnunarfrelsi læknisfræðilegum vélmennum að léttast án þess að missa stífleika. Sama þrívíddarprentunarferli býr einnig til nærri endanlegar form sem síðan fara í CNC til að fá lokanákvæmni.
Sheet Metal tilbúningur
Laserskurður og beygja
Ekki þarf hver einasti íhlutur skurðlækningavélmenna nákvæmni á míkronstigi. Rammar, sviga og festingarplötur byrja oft sem flatar plötur. Leysir sker útlínurnar og síðan beygir pressubremsa þær í lögun. Þetta framleiðsluferli er hratt og endurtekningarhæft í stórum stíl. Það heldur kostnaði niðri fyrir stærri burðarhluta skurðlækningavélmenna.
Suða fyrir ramma og undirvagna
Eftir beygju eru þessir hlutar settir saman. Bæði TIG-suðu og punktsuðu virka vel fyrir þunngrindur. Stífur undirvagn heldur arminum stöðugum meðan á aðgerð stendur, þannig að gæði suðu hafa bein áhrif á afköst. Festingar halda stillingu meðan á suðu stendur, sem verndar heildarrúmfræðina. Nauðsynlegt getur verið að draga úr spennu eftir suðu fyrir mikilvægar samsetningar.
Steypa úr áli og stáli
Burðarmálmhlutar
Í steypumóti er bráðið málmur hellt í mót til að móta lögun. Það hentar fyrir stóra burðarhluta eins og botna og samskeytahús. Ál er létt og tæringarþolið. Stál er sterkt og þolir mikið álag. Báðar aðferðirnar gefa hönnuðum frelsi til að nota rif og odd sem væri dýrt að vinna úr heilu efni.
Hagkvæm framleiðsla
Verkfæragerð kostar peninga fyrirfram, þannig að steypa borgar sig við meira magn. Kostnaður á hlut lækkar eftir því sem magn eykst. Það gerir þetta að snjöllum kostum fyrir hluta í lækningavélmenni sem framleiddir eru í stöðugum lotum. Vélræn vinnsla klárar síðan mikilvægustu fleti. Þessi blanda af steypu og vinnslu vegur á móti kostnaði á móti þröngum vikmörkum sem skurðaðgerðir krefjast.
Hönnunaratriði fyrir hluta skurðlækningavélmenna
Lágmarks ífarandi hönnun
Smækkun og framsetning
Minni hlutar eru lykilatriði fyrir lágmarksífarandi vinnu. Hlutir skurðlækningavélmenna verða að vera smáir en sterkir. Þeir þurfa innri rásir fyrir vökva, ljósfræði eða kapla. CNC örvinnslu gerir þetta mögulegt. Liðskipting eykur flækjustigið. Nákvæmir gírkassar og leguhús með nákvæmri röðun draga úr bakslagi. Þetta tryggir að staðsetning sé endurtekin, sem er mikilvægt fyrir snertiviðbrögð í master-slave kerfum.
Læknisfræðilegir vélmenni snúast um 360 gráður og herma eftir náttúrulegum handahreyfingum með minni skjálfta. Þessi hæfileiki hjálpar í þröngum rýmum inni í líkamanum. Kapalknúin sveigjanleg verkfæri koma í stað vogararmskerfa, þannig að hreyfing á sér stað inni í líkamanum. Stýristrengir sem eru um 110 míkron breiðir verða að fara í gegnum rásir sem eru aðeins 40 míkron breiðari. Það krefst nákvæmrar akkeringar og þröngs bils.
Ófrjósemishæfni
Sérhver hluti verður að þola endurtekna sótthreinsun án þess að bila. Gufusótthreinsun, gammageislun og VHP eru algengar aðferðir. Að velja rétt efni er mikilvægt. Títan, PEEK og 316LVM ryðfrítt stál virka vel við þessar aðstæður. Skrúfað tengi sem eru ónæm fyrir sótthreinsun og yfirborðsáferð með Ra ≤0.2 μm fyrir renniflöt hjálpa einnig. Lífsamhæfni er í beinu samhengi. Hluti sem bilar undir áhrifum hita eða efna getur losað agnir í sjúkling.
Styrkleiki
Álagsberandi íhlutir
Berandi hlutar í lækningavélmennum verða að þola mikla krafta. Krossrúllulegur takast á við radíal-, axial- og momentálag í einu. Þær veita mikla stífni fyrir armliði og snúningsbotna. Þunnlaga legur spara þyngd en styðja álag úr mörgum áttum. Í reynd mótar sú tegund legu sem þú velur alla hönnun armsins. Smáar ryðfríu stállegur virka vel í kateterdrifum og liðskiptingu spegla.
Þreytaþol
Endurtekin álag slítur hlutum með tímanum. Þreytuprófanir framkvæma venjulega 5–10 milljón lotur við álag sem samsvarar raunverulegri notkun. Smíðaðir hlutar standast þreytu betur vegna þess að kornflæðið fylgir lögun hlutarins. Smíðaður mjaðmarstöngull endist lengur en steyptur eða vélrænn. Sérstakt ryðfrítt stál gefur mikinn styrk á lægra verði. Heilkeramiklegur er ryðþolinn og þarfnast engra smurningar, sem gerir þær góðar fyrir segulómuns-samhæf lækningavélmenni.
Hönnun fyrir framleiðslugetu
Greining á vikmörkum
Þolmörk ákvarða hvort samsetning virkar. Lítil villur safnast upp í öllum hlutum sem passa saman. Ein uppsetning á fimmása vél dregur úr stöflun þar sem hlutinn helst innan einum viðmiðunarramma. Hönnuðir ættu að módela verstu hugsanlegu og tölfræðilega stöflur snemma. Þetta finnur vandamál áður en verkfæranotkun er skorin niður.
Aðgengi að eiginleikum
Verkfæri verða að ná til allra hluta. Djúpir vasar, undirskurðir og innri rásir geta stíflað skurði eða skilið eftir sig merki. Svissnesk vinnsluaðferð virkar vel fyrir litla, flókna hluti. Vírsniðmát býr til skarpar horn og löng, nákvæm göt án skurðar. Hönnuðir sem skipuleggja aðgang að verkfærum snemma forðast auka skref og halda gæðum háum.
Efni fyrir skurðaðgerðarvélmenni
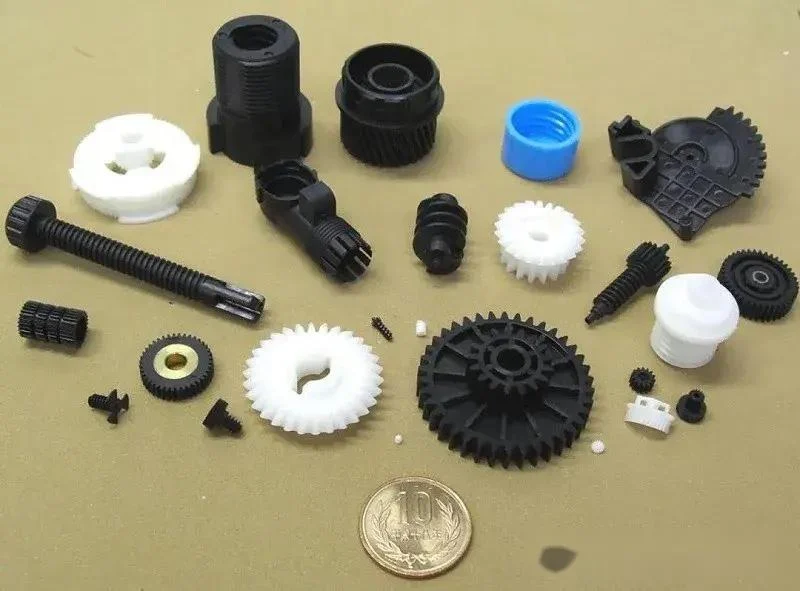
Efnið sem þú velur ræður því hvernig hlutinn virkar inni í líkamanum, undir hita og eftir þúsundir lotna. Ef þú velur rangt efni kemur vandamálið upp við aðgerð. Þess vegna skipta lífsamhæfni, vélrænar þarfir og sótthreinsun öll máli saman.
Málmar
Títan málmblöndur
Títan er besti kosturinn fyrir hluta sem fara inn í líkamann eða bera þungar byrðar. TiO2 yfirborð þess hjálpar beinum að vaxa beint ofan á hann án mjúkvefja á milli. Oxíðlagið helst stöðugt í líkamsvökvum, þannig að málmjónir leka varla út áratugum saman. Ti-6Al-4V hefur togstyrk upp á 895–1,100 MPa og eðlisstyrk upp á 202–248 MPa·cm³/g. Það er jafn sterkt og stál en um 45% léttara. Títan er einnig 4–5 sinnum stífara en bein, en ryðfrítt stál er um 10 sinnum stífara. Þessi nánari samsvörun setur minna álag á nærliggjandi vefi. Læknisfræðilegar vélmenni eins og da Vinci skurðlækningakerfið nota oft títan af þessum ástæðum.
Einkunnir úr ryðfríu stáli
Ryðfrítt stál hentar vel í marga skurðaðgerðir á lægra verði. 316L gerðin ryðþolir vel og þolir margar sjálfsofnunarlotur, þannig að hún er algeng fyrir verkfæri, nálar og óígrædda hluti. Togstyrkur þess er 485–580 MPa og þreytuþol er 200–250 MPa við 10⁷ lotur. 316LVM gerðin þolir tæringu enn betur fyrir skammtímaígræðslur. Ryðfrítt stál er um 10 sinnum stífara en bein, þannig að það hentar betur fyrir stífa burðarhluta en fyrir beinsnertingu. Fyrir liðahylki og snúningstengi sem verða fyrir stöðugu álagi, eru bæði ryðfrítt stál og títan betri en ál í þreytuþoli.
Álleirar
Álblöndur eins og 7075-T6 gefa mikinn eðlisstyrk (203 MPa·cm³/g) við lága þyngd. Togstyrkurinn nær 570 MPa. En ál er að mestu leyti ekki notað inni í líkamanum vegna eituráhrifa. Það getur komið fyrir í ytri spelkum og öðrum búnaði. Í læknisfræðilegum aðstæðum er ál í lagi til notkunar utanaðkomandi, en það getur myndað göt og þarfnast verndarhúðunar. Fyrir hluta skurðlækningavélmenna sem aldrei snerta vefi er það enn gagnlegur kostur.
plasti
PEEK og PEI
PEEK er besta fjölliðan fyrir burðarhluta í skurðlækningavélmennum. Hún þolir yfir 3,000 sótthreinsunarlotur við 134°C, hefur teygjanleika sem er svipaður og í mannsbeinum og blokkar ekki röntgengeisla. Þessi geislunarglærleiki hjálpar við myndgreiningu meðan á skurðaðgerð stendur. PEI (Ultem) þolir hundruð lotna með gufu, gamma og EtO. PPSU (Radel) þolir yfir 1,000 sjálfsofnunarlotur við 134°C, en hefur takmarkaða efnaþol samanborið við PEEK. Þessir afkastamiklir fjölliður uppfylla ISO 10993-1, áhættumiðaðan lífsamhæfnistaðal sem kom í stað eldri USP Class VI reglna.
PTFE og flúorpólýmerar
PTFE er efnafræðilega óvirkt og mjög lífsamhæft. Það þolir EtO og gammageislun en getur brotnað niður við sótthreinsun við háan hita. Lágt núningur þess gerir það frábært fyrir legur, þétti og fóðring í leggjum. Ókosturinn er að það skríður undir álagi og er erfitt að binda saman. Aðrar fjölliður gegna sérstökum hlutverkum. Pólýkarbónat hentar fyrir gegnsæ hylki sem þurfa aðeins nokkrar sótthreinsunarlotur. Nylon sér um legur og gír við lágt álag. Asetal (POM) hentar fyrir nákvæma gír og rennihluta. Sílikon teygjuefni þjóna mjúkum vélrænum stýritækjum og sveigjanlegum liðum sem eru örugg fyrir líkamann. Hvert val tengist virkni hlutans og sótthreinsunaráhrifum.
Keramik
Áloxíð og sirkonoxíð
Ál- og sirkonkeramik býður upp á framúrskarandi slitþol og hörku. Það ryðþolir og heldur lögun sinni í gegnum margar sótthreinsunarlotur. Sirkon er sterkara en ál, þannig að það hentar betur fyrir burðarfleti sem hreyfast. Ál hentar best þar sem hörku og efnafræðilegur stöðugleiki skipta mestu máli. Bæði efnin koma fyrir í burðarfleti og nákvæmnishlutum þar sem slitbitar úr málmi væru óásættanlegir.
Lífsamhæfni og slitþol
Keramik er náttúrulega öruggt fyrir líkamann og losar ekki málmjónir. Það gerir það aðlaðandi fyrir langtímaígræðanlega skurðvélahluta. Slitþol þeirra gerir það að verkum að hlutar endast lengur við mikla notkun. Ókosturinn er að þeir eru brothættir. Vandlega hönnun í kringum álagspunkta er nauðsynleg. Frá hagnýtu sjónarmiði virkar keramik best þegar það er parað við sveigjanlega festingar sem taka á sig höggálag.
Efnisval og vottun tengjast beint eiginleikum og afköstum efnisins. Sérhvert val verður að uppfylla kröfur um lífsamhæfni, sótthreinsunarsamhæfni, framleiðsluhæfni, reglugerðir og stöðugleika framboðskeðjunnar. Það er heildarmyndin fyrir hluta skurðlækningavélmenna.
Þolmörk og yfirborðsáferð fyrir hluta skurðlækningavélmenna
Víddarvikmörk
Þolmörk mikilvægra eiginleika
Þolmörkin sem þú velur ráða því hvort hluti skurðlækningavélmennis hreyfist í sömu átt í hvert skipti eða rekur til á meðan á aðgerð stendur. Fyrir lækningatæki eru venjuleg stærðarþol frá ±0.025 mm til ±0.127 mm. Þetta grunnsvið þrengrar fyrir hreyfanlega liði og fleti sem passa saman.
| Nákvæmnistig | Dæmigert þolsvið |
| Staðlað vinnsla | ±0.005″ (0.13 mm) |
| Nákvæmni machining | ±0.001″ til ±0.002″ (0.025–0.051 mm) |
| Mikil nákvæmni (rúmuð holur) | ±0.0005″ (0.013 mm) |
| Ofurnákvæmni | ±0.0002″ (0.005 mm) |
Hlutir skurðlækningavélmenna þurfa yfirleitt miklar og afar nákvæmar kröfur. Þetta tryggir öryggi og endurtekningarhæfni í hreyfingum. Nákvæm vinna krefst sérstaks búnaðar, þannig að hún kostar meira og tekur lengri tíma.
GD&T og skoðun
GD&T breytir því sem hlutur verður að gera í tölur sem þú getur mælt. Staðsetningarvikmörk með hámarksefnisástandi gefa aukið vikmörk þegar eiginleikar færast frá MMC. Þetta tryggir að hlutar passi saman og lækkar framleiðslukostnað. Staðsetningarstýringar eins og raunveruleg staðsetning búa til kringlótt vikmörk, sem virka betur en rétthyrndar hnitavikmörk. Stefnumótastýringar eins og hornréttni og hornréttni halda réttum hornum við samsetningarviðmót. Efnisástandsbreytar (MMC, LMC, RFS) leyfa rúmfræðilegum vikmörkum að breytast með raunverulegri stærð eiginleikans. Þessi verkfæri tryggja beint að snúningspunktar, festingargöt og tengifletir uppfylli endurtekningarhæfni, öryggi og áreiðanleika samsetningar. Skoðun kannar síðan þessi vikmörk með CMM og sjónrænum aðferðum.
Kröfur um yfirborðsfrágang
Ra gildi og virkni
Yfirborðshrjúfleiki hefur áhrif á hversu hreinn hlutur verður, hversu mikill núningur hann hefur og hættuna á líffilmu. Mismunandi yfirborð þurfa mismunandi Ra-markmið.
| Yfirborðsgerð | Ráðlagður Ra (µm) | aðferð |
| Skurðaðgerðartæki (þrif) | 0.4-0.8 | Passivation |
| Liðskiptar fletir (mjög sléttar) | <0.05 | Ekki tilgreint |
| Bein snertisvæði | 3-6 | Ekki tilgreint |
Almenn skurðtæki með Ra yfir 0.8 µm geta valdið hættu á myndun líffilmu og ættu ekki að vera notuð. Rafpólun lækkar Ra um 30%–50% og nær 0.4–0.8 µm á CNC-fræstum hlutum úr ryðfríu stáli. Það fjarlægir einnig smáar rispur og myndar krómríkt óvirkt lag.
Pólun og óvirkjun
Vélræn fæging lækkar Ra örlítið en getur skilið eftir sig örsmáar rispur. Efnafræðileg óvirkjun fjarlægir frítt járn án þess að bæta Ra. Rafvirk fæging gerir hvort tveggja — hún sléttir yfirborðið og myndar krómríkt óvirkt lag.
ASTM F86-21 nær yfir yfirborðsundirbúning og merkingu á málmígræðslum, þar á meðal óvirkjun til að fjarlægja mengunarefni og mynda verndandi oxíðfilmu. Yfirborðsáferð verður að vera staðfest eftir öll eftirvinnsluskref — óvirkjun breytir yfirborðseiginleikum.
Hreinlæti og sótthreinsun
Hreinherbergisframleiðsla
Rekstur hreinrýma verður að fylgja ISO 14644-1 agnamörkum og FDA 21 CFR Part 820 gæðakröfum. ISO 7 (flokkur 10,000) virkar fyrir íhluti sem komast í beina snertingu við sjúklinga fyrir lokasótthreinsun. Loftskipti eru keyrð á 60–90 loftþéttum hraða með HEPA síun með 99.97% skilvirkni fyrir 0.3 µm agnir. Hámarks agnafjöldi helst 352,000 agnir ≥0.5 µm á rúmmetra við rekstrarstöðu. Umhverfisvöktun felur í sér talningu loftbornra agna, örveruprófanir og heilleikaathuganir á HEPA síum.
Staðfesting á hreinsunarferli
Aðferðir við lokasótthreinsun — EtO, gamma og autoklafur — geta ekki fjarlægt innfelldar agnir úr vinnslu. Gegndræpi EtO gass er hindrað vegna uppsöfnunar agna. Gamma geislun getur verið varin líkamlega með ögnum. Hiti og gufa í autoklafur geta ekki losað fastar agnir. Þessar agnir geta varið örverur fyrir sótthreinsunarefnum og framleitt ósótthreinsaðar vörur þrátt fyrir staðfesta lotu. Líffræðilegt álag verður að uppfylla ISO 11737-1 mörk fyrir sótthreinsun. Skurðvökvar, agnir og smurefni fyrir vélar verða að vera metin samkvæmt ISO 10993-1 líffræðilegri áhættumati.
Samræmi og gæðaeftirlit fyrir hluta skurðlækningavélmenna
Fylgni við kröfur tryggir öryggi íhluta skurðlækningavélmenna fyrir sjúklinga. Gott gæðakerfi gerir meira en að haka við reitina. Það verndar líf.
Hönnunarverkfræðingar vinna innan marka sem sett eru af reglum FDA, ISO 13485 gæðastjórnunarkerfum og lífsamhæfnistöðlum eins og ISO 10993. Sérhver hönnunarvalkostur - val á efnum, stilling yfirborðsáferðar, úthlutun vikmörkum - hefur áhrif á bæði hversu auðveldlega hægt er að framleiða hlut og hvort hann fái samþykki.
Þessar reglur móta alla hluta skurðaðgerðarinnar.
ISO 13485 og læknisfræðilegir staðlar
Gæðastjórnunarkerfi
ISO 13485 setur grunnreglur um gæði lækningatækja. Birgjar hluta fyrir skurðlækningavélmenni verða að fylgja þessu kerfi. Staðallinn nær yfir allt frá því að fá efni til lokaútgáfu. Hann heldur gæðum eins í hverri lotu. Birgir með þessa vottun sýnir raunverulega hollustu við framleiðslu á skurðlækningagæðum. Þeir þekkja reglurnar sem tryggja öryggi sjúklinga.
Áhættustýring og rekjanleiki
ISO 14971 fjallar um áhættu í öllum líftíma vörunnar. Framleiðendur verða að finna vandamál við hönnun. Þeir prófa hluti í raunverulegum skurðaðgerðaraðstæðum áður en framleiðsla hefst. Rekjanleiki gerir þér kleift að fylgja hlut frá hráefni til fullunninnar vöru.
| ISO 13485 kröfu | Hvað það þýðir fyrir skurðaðgerðarvélmenni |
| Áhættustýring | Áhættumiðaðar aðferðir eiga við um allan líftíma vörunnar. Sérstök áhættustjórnunarskrá verður að vera til fyrir hverja gerð tækja. |
| Rekjanleiki | Skrár verða að tengja tækjakenni við framleiðslulotur, íhlutalotur og dreifingarfærslur. Þú verður að geta endurbyggt alla vörusöguna. |
Ef birgir tilkynnir um ófullnægjandi framleiðslulotu, þá gerir rekjanleikaskrár þér kleift að finna nákvæmlega hvaða vélmenni urðu fyrir áhrifum. Þetta tryggir öryggi sjúklinga og kemur í veg fyrir innköllun á öllum markaðnum.
Skoðun og prófun
CMM og sjónskoðun
Skoðun sannar að hlutinn samræmist hönnuninni. CMM athugar mál með mikilli nákvæmni. Það tryggir að mikilvægir eiginleikar séu innan vikmörkanna. Sjónræn skoðun finnur galla á yfirborði. Rispur eða sprungur geta valdið vandamálum við notkun sjúklinga. Fyrir hluta lækningavélmenna er þetta eftirlitsstig eðlilegt. Sérhver hluti er skoðaður vandlega áður en hann hreyfist áfram.
Efnisvottun
Sérhver framleiðslulota efnis þarfnast vottorðs. Samræmisvottorð tengir framleiðslulotuna aftur við verksmiðjuna. Fyrir hluti sem snerta yfirbygginguna sanna ISO 10993 prófanir öryggi. Efnisvottanir eru pappírsslóðin sem sýnir fram á samræmi. Þær eru grunnþáttur í góðri framleiðslu.
Skjalagerð og rekjanleiki
Skrár yfir tækisferil
Skjölun heldur gæðakerfinu saman. Tækjaskrá segir þér hvernig á að smíða tækið. Tækjasöguskrá sannar að þú smíðaðir það rétt.
| DHR-þáttur | Nauðsynlegt efni | Rekjanleiki hlekkur |
| Auðkenning tækis | Hlutanúmer, útgáfa, rað-/lotunúmer | Tenglar á endurskoðun á DMR teikningum |
| Íhlutaskrár | Birgir, lotunúmer, tilvísun í vottorð | Tenglar á innkomandi skoðunarskrá |
| Framleiðsluskrár | Leiðarkort, aðgerðaröð, auðkenni rekstraraðila | Tenglar á endurskoðun vinnuleiðbeininga |
| Skoðunarskrár | Auðkenni skoðunarskýrslu, niðurstöður, staðist/fallið, skoðunarmaður | Tenglar á teikningaendurskoðun og kvörðunarskrá |
Í lækningavélmennum tengir DHR allt saman. Ef vandamál koma upp er DHR fyrsti staðurinn til að leita. ISO 13485 er skýr varðandi þessar skrár. Grein 7.5.9 krefst rekjanleika. Grein 7.5.1 stýrir framleiðslu. Gott DHR verndar sjúklinga meðan á skurðaðgerð stendur.
Gæðastjórnun birgja
Síðasti hlutinn er gæðastjórnun birgja. Þú þarft lista yfir viðurkennda birgja. Reglulegar endurskoðanir halda samstarfsaðilum ábyrgum. Sterkir samningar um birgja stjórna áhættu. Þú verður að treysta því að samstarfsaðilar þínir fylgi reglunum. Fyrir framleiðslu á skurðaðgerðarvélmennum smíða góðir birgjar betri lækningavélmenni. Þeir hjálpa til við að skila nákvæmni þar sem það skiptir mestu máli.
Mótaðir og pressaðir íhlutir fyrir skurðaðgerðarvélmenni
Vökvaleiðarslöngur
Extrusion ferli
Með útpressun eru framleidd löng hol rör sem flytja vökva inni í skurðlækningavélmenni. Bræddu efni er þrýst í gegnum mót og það kemur út sem ein samfelld lögun. Fyrir hluta skurðlækningavélmenna er framleitt með örgötum örsmáum rörum með innra þvermál undir millimetra. Fjölholrúmsútpressun setur nokkrar rásir inni í einu röri. Hver rás getur borið mismunandi vökva eða kapal. Sú hönnun heldur vélmennahandleggnum snyrtilegum. PEEK-útpressun þolir mikinn hita og heldur lögun sinni með endurtekinni sótthreinsun.
Efnisval
Efnið verður að vera sveigjanlegt en sterkt. Það verður að þola sótthreinsun án þess að brotna niður. Smurefni í slöngum minnkar núning þegar slöngan rennur inn í legginn. Það hjálpar vélmenninu að færa verkfæri af nákvæmni. Styrktir stokkar eru með fléttu inni í veggnum fyrir aukinn styrk. Fyrir stýranlegar leggir verður efnið að beygja sig í oddinum þegar stjórnvírar toga í það. Góð efni hafa bein áhrif á hvernig vélmennið framkvæmir aðgerð. Rétt efni gera einnig sótthreinsun auðveldari og áreiðanlegri.
Mótaðir hlutar og þéttingar
Sérsniðnir endurnýtanlegir íhlutir
Með sprautusteypu eru hlutir framleiddir fyrir vélmennahús og stjórnhöld. Hlutir lækningavélmenna þurfa þröng vikmörk. Ofsteypa setur mjúkt griplag yfir harðan kjarna. Örsteypa býr til örsmáar þéttingar sem passa inn í litlar samskeyti. Þessir endurnýtanlegu hlutar eru þvegnir og sótthreinsaðir eftir hverja aðgerð. Mótunarverkfærin eru dýrari í upphafi, en hver hluti kostar minna miðað við magn. Lækningavélmenni reiða sig á þessa samræmdu hluti fyrir áreiðanlega hreyfingu. Þetta ferli styður við skilvirka framleiðslu skurðlækningavélmenna.
Einnota íhlutir
Sumir hlutar snerta sjúklinginn og eru síðan hent. Skurðaðgerðarhlífar hylja vélmennaarminn til að halda vettvanginum dauðhreinsuðum. Dauðhreinsuð filma verndar gegn mengun. Einangrunarhlífar fara yfir víra og verkfæri. Málmhlutir úr mótuðu plasti spara þyngd og kostnað. Þessir einnota hlutar draga úr smithættu. Þeir skilja mótið eftir fullmótað án aukavinnslu. Gæðaeftirlit fer fram í prentsmiðjunni til að greina galla tafarlaust.
Hátt hljóðstyrksframleiðsla
Mótunarhagkvæmni
Þegar mótið er búið gengur sprautusteypingin hratt fyrir sig. Mót með mörgum holum framleiðir nokkra hluta í hverri lotu. Þessi hraði skiptir máli fyrir lækningavélmenni sem eru í mikilli eftirspurn. Línurnar eru í gangi allan sólarhringinn með lágmarks aðstoð frá rekstraraðila. Ferlið sóar mjög litlu efni því þú endurnýtir úrganginn. Stöðugur framleiðslutaktur heldur framboðskeðjunni gangandi. Læknavélmenni reiða sig á þessa framleiðslu til að uppfylla áætlanir sjúkrahúsa.
Quality Control
Mótun krefst strangs gæðaeftirlits. Hvert hola slitnar með tímanum og breytir stærð hluta. Læknavélmenni reiða sig á stöðug verkfæri til að fá samræmda framleiðslu. Tölfræðileg ferlisstýring greinir skekkju áður en hlutar fara út fyrir vikmörk. Sjónrænir skoðunarmenn athuga hvort blikur eða stuttar sendingar séu til staðar. Efnislotur eru prófaðar til að tryggja samræmi. Þessi skref tryggja að hver lota passi við síðustu lotu. Áreiðanlegir hlutar vernda sjúklinga meðan á aðgerð stendur.
Að velja framleiðanda fyrir skurðaðgerðarvélmenni
Að velja réttan samstarfsaðila fyrir framleiðslu á hlutum í skurðaðgerðarvélmenni er stór ákvörðun. Rangt val getur kostað þig tíma, peninga og jafnvel innköllun. Hvernig greinir þú þá þann besta frá hinum?
Framleiðslugetu
Búnaður og tækni
Alvöru samstarfsaðili á réttu vélarnar. Leitaðu að fjölása CNC kerfum, EDM búnaði og CMM skoðunarverkfærum. Þetta gerir þeim kleift að ná þröngum vikmörkum á flóknum skurðaðgerðarvélmennahlutum. Þeir ættu einnig að bjóða upp á heildarþjónustu - vinnslu, frágang og gæðaeftirlit undir einu þaki. Það sparar þér að þurfa að jonglera með mörgum söluaðilum.
Frá hagnýtu sjónarmiði er tæknileg þekking framleiðanda á háþróaðri framleiðslu og vélfærafræði lykilatriði. Reynsla af vélfærafræðilegum skurðlækningakerfum skiptir máli því þessi kerfi eru flókin og krefjast samhæfðrar færni. Háþróaður búnaður eins og sjálfvirkni, leysigeislavinnsla og frumubætt framleiðsla er nauðsynlegur fyrir flókna íhluti.
Reynsla af lækningatækja
Reynsla af hlutum í skurðlækningavélmenni er nauðsynleg. Óskið eftir dæmum um flóknar frumgerðir sem þeir hafa framleitt með þröngum þolmörkum. Samstarfsaðili sem þekkir lækningavélmenni skilur hvað í húfi er. Þeir þurfa einnig sérþekkingu á efnum eins og SS630, SS316, AL7075-T6, PEEK og PEI. NOBLE, leiðandi framleiðslufyrirtæki í Kína, býr yfir einmitt þessari tegund af faglegri vélrænni þekkingu. Teymi þeirra hjálpar viðskiptavinum að fara á skilvirkan hátt frá frumgerðasmíði til fjöldaframleiðslu.
Gæði og samræmi
Vottanir og endurskoðanir
Vottanir segja margt. ISO 9001 og ISO 14001 sýna stjórnunarkerfi sem hentar vel fyrir skurðlækningavélmennaiðnaðinn. ISO 13485 gengur lengra — það er gullstaðallinn fyrir gæði lækningatækja. Reglulegar úttektir tryggja heiðarleika samstarfsaðila. Birgir með þessar vottanir sýnir raunverulega hollustu við framleiðslu á skurðlækningastigi.
Stöðug framför
Góðir framleiðendur hætta aldrei að bæta sig. Þeir rekja galla, greina rót vandans og betrumbæta ferla. Tölfræðileg ferlastýring grípur skekkju áður en hlutar fara út fyrir þolmörk. Þessi hugsunarháttur verndar sjúklinga meðan á aðgerð stendur. Spyrjið hugsanlega samstarfsaðila hvernig þeir meðhöndla leiðréttingaraðgerðir og hvort þeir fjárfesti í nýrri tækni.
Kostnaður, gæði og afhendingartími
Heildarkostnaður eigna
Ódýrasta tilboðið kostar oft meira síðar. Hugsaðu um heildarkostnað eignarhalds — skoðun, endurvinnslu, niðurtíma og áhættu á að fylgja reglum. Samstarfsaðili með sterk gæðakerfi dregur úr földum kostnaði. Fyrir varahluti í lækningavélmenni er áreiðanleiki alltaf betri en lágt verð.
Stærðhæfni og framboðskeðja
Samstarfsaðili þinn verður að stækka framleiðsluna með þér. Getur hann tekist á við frumgerðakeyrslu og síðan aukið framleiðslumagn? Seigla framboðskeðjunnar skiptir líka máli. Stöðugt net efnisbirgja heldur framleiðslunni gangandi. Hér er fljótur gátlisti fyrir mat á samstarfsaðilum:
- Búnaður: nákvæmar CNC, EDM og CMM kerfi
- Tækni: Vinnsla á einum stað, eftirvinnsla og gæðaeftirlit
- Reynsla: prófaðir skurðlækningavélmenni og frumgerðir með þröngum þolmörkum
- Efni: SS630, SS316, AL7075-T6, PEEK, PEI sérfræðiþekking
- Frágangur: óvirkjun fyrir ryðfrítt stál, anóðisering fyrir ál
- Gæði: víddarprófanir og háþróuð skoðunartæki
NOBLE uppfyllir þessi skilyrði. Nákvæm vinnslu- og samsetningarþjónusta þeirra hjálpar viðskiptavinum að klára verkefni hraðar. Fyrir skurðaðgerðarvélmenni skiptir slíkur samstarfsaðili öllu máli.
NOBLE: Samstarfsaðili í framleiðslu á hlutum fyrir skurðaðgerðarvélmenni

Málm- og plastvinnsla
CNC og svissnesk vinnsluvél
NOBLE framleiðir hluta fyrir skurðlækningavélmenni bæði úr málmi og plasti. Það þýðir að þú þarft ekki að nota mismunandi birgja fyrir mismunandi efni. Verksmiðja þeirra er með háþróaðar CNC vélar og svissneskar rennibekkir. Þessi blanda skiptir máli. Stíft samskeytishús og lítill stýripinni þurfa mjög mismunandi uppsetningar. Einn samstarfsaðili sem sér um hvort tveggja styttir leiðina frá teikningu til fullunninna hluta. Frá hagnýtu sjónarmiði er þetta þar sem nákvæmni verður raunveruleg vélfærni, ekki bara orð.
Mótun úr plasti
Sprautusteypa úr plasti nær yfir hinn helminginn af verkinu. Hylki, þéttingar, einnota umbúðir og vökvaleiðir koma allir úr pressunni með endurtekningarhæfum stærðum. Ofursteypa og örsteypa meðhöndla smáatriðin sem lækningavélmenni þurfa. Verkfæri eru framleidd innanhúss. Það heldur endurgjöfarhringrásinni stuttri þegar hönnun breytist.
Vottanir og gæði
ISO 9001: 2015
ISO 9001:2015 setur grunnstjórnunarkerfið. Það sýnir að til staðar eru skrifleg ferli, stýrðir birgjar og mælanlegar umbætur. Fyrir kaupendur þýðir það fyrirsjáanleg framleiðsla frá lotu til lotu.
ISO 13485: 2016
ISO 13485:2016 gengur lengra. Það talar tungumál lækningatækja. Það krefst áhættumiðaðrar hugsunar, rekjanleika og gæðakerfis sem er hannað fyrir skurðaðgerðir. Saman segja þessar tvær vottanir þér að verkstæðið geti þjónað bæði iðnaðar- og lækningaviðskiptavinum án þess að flýta sér.
| vottun | Hvað það nær yfir |
| ISO 9001: 2015 | Almennt gæðastjórnunarkerfi |
| ISO 13485: 2016 | Gæðastjórnunarkerfi fyrir lækningatækja |
Lokaþjónusta
Hönnun fyrir framleiðslu
Teymi NOBLE fer yfir hönnunina áður en fyrsta flísin er skorin. Þau benda á eiginleika sem skurðarvélin nær ekki til. Þau benda á frávik sem auka kostnað án þess að bæta virkni. Þau taka einnig fram efnisval sem vinnur gegn sótthreinsunarferlinu. Þessi snemmbúna innsláttur sparar endurvinnslu síðar.
Samsetning og pökkun
Þjónustulistinn endar ekki við framleiðslu. Samsetning, skoðun og pökkun fer fram undir einu þaki. Þannig berast hlutar tilbúnir fyrir næsta skref. Þessi samfella verndar gæði og styttir afhendingartíma. Fyrir hluta skurðlækningavélmenna sem fara í skurðaðgerð þýðir færri afhendingar minni líkur á mistökum.
Að velja rétta aðferð, efni og þolmörk fyrir hluta skurðlækningavélmenna er stórmál. Það ræður því hvort aðgerð gengur vel. Að fylgja ISO 13485 staðlinum er ekki heldur val. Það er grunnreglan fyrir alla birgja hluta lækningavélmenna.
Þú þarft líka samstarfsaðila sem skilur bæði tæknilegu hliðina og regluhliðina. Slík blanda er erfitt að finna. Í framtíðinni munu þrívíddarprentun, snjall efni og meiri sjálfvirkni breyta skurðlækningavélmennum. Svo skoðaðu samstarfsaðila þína með því að nota þessi atriði. Hafðu síðan samband við NOBLE vegna þarfa þinna á hlutum í skurðlækningavélmenni.
Algengar spurningar um skurðaðgerðarvélmenni
Hvaða vikmörk geta hlutar skurðaðgerðarvélmenna haldið?
Hlutir í skurðaðgerðarvélmennum þurfa yfirleitt miklar og afar nákvæmar mörk. Staðlaðar vinnslueiningar ná ±0.13 mm. Afar nákvæm vinna nær ±0.005 mm. Mikilvægir eiginleikar þurfa þessi þröngu mörk. Þetta tryggir örugga og endurtekningarhæfa hreyfingu meðan á skurðaðgerð stendur.
Hvaða efni henta best fyrir hluta skurðlækningavélmenna?
Títanmálmblöndur gefa mikinn styrk en eru léttar. Ryðfrítt stál kostar minna og þolir vel sjálfsofnun. PEEK endist í yfir 3,000 sótthreinsunarlotur. Keramik eins og sirkon þolir slit mjög vel á hreyfanlegum fleti inni í húsinu.
Hvaða vottanir ætti birgir varahluta fyrir skurðaðgerðarvélmenni að hafa?
ISO 13485:2016 er efsta staðallinn. Hann krefst rekjanleika og áhættumiðaðrar hugsunar. ISO 9001:2015 sýnir almenna gæðaeftirlit. Báðar vottanir sýna raunverulega skuldbindingu við skurðaðgerðarhæfa framleiðslu og öryggi sjúklinga.
Hvernig hefur sótthreinsun áhrif á hluta skurðlækningavélmenna?
Gufusjálfvirkjun, gammageislun og VHP eru algengar aðferðir. Hlutir úr títan, PEEK og 316LVM ryðfríu stáli þola þessar aðstæður vel. Þeir verða að þola endurteknar lotur án þess að brotna niður eða losa agnir í sjúklinga.
Er þrívíddarprentun notuð fyrir hluta í skurðaðgerðarvélmenni?
Já, en aðallega fyrir frumgerðir og flókin form. Verkfræðingar prófa hönnun fyrir framleiðslu á þennan hátt. Sumir hlutar með lífrænum formum njóta einnig góðs af þessu. Nánast fullmótuð form fara oft í CNC til að fá lokanákvæmni.
Hvað gerir skurðaðgerðarvélmenni ólíka venjulegum vélrænum hlutum?
Þau þurfa strangari vikmörk og efni sem eru örugg fyrir líkamann. Yfirborðsáferð verður að koma í veg fyrir bakteríuvöxt. Framleiðsla fylgir ISO 13485 gæðakerfum. Hægt er að rekja alla hluta frá hráefni til fullunninnar vöru.
Hvernig velur þú framleiðanda fyrir skurðaðgerðarvélmenni?
Leitið að ISO 13485 vottun og reynslu af lækningatækjum. Skoðið búnað þeirra — fimmása CNC, EDM og CMM verkfæri. Samstarfsaðili sem býður upp á heildarþjónustu dregur úr afhendingu verkfæra. Þetta verndar gæði í gegnum allt ferlið.







