

Helstu burðarhlutar ytri stoðgrindarinnar eru meðal annars stífir rammar, liðir, stýritæki, tengi og festingarpunktar. Hvort sem þú smíðar óvirkar fjaðurstýrðar einingar eða virk mótorknúin kerfi, þá bera þessir íhlutir alla byrði. Gert er ráð fyrir að heimsmarkaðurinn fyrir ytri stoðgrindur nái 1.82 milljörðum Bandaríkjadala árið 2026. Virk kerfi eru 66.0% af tæknigeiranum. Þessi vöxtur þýðir að fleiri verkfræðingar og áhugamenn vinna að hönnun og framleiðslu á klæðanlegum vélfærabyggingum. Þessi handbók útskýrir hvernig þessir burðarhlutar ytri stoðgrindarinnar eru framleiddir og hvað ber að hafa í huga við framleiðslu. Þú finnur hagnýtar leiðbeiningar um ytri stoðgrindarvélmenni sem notuð eru í læknisfræði, iðnaði og geimferðaiðnaði.
Common Ytri stoðgrindarbyggingarhlutar
Sérhver ytri stoðgrind notar sömu grunnþætti ytri stoðgrindarinnar. Stífur rammi ber þyngdina. Liðir láta hlutana hreyfast. Stýrivélar skapa kraftinn. Festingarpunktar tengjast mannslíkamanum. Bæði óvirk og virk ytri stoðgrind nota þessa hluta. Munurinn er hvernig hvor gerð veitir stuðning.
Óvirk ytri stoðgrindur nota vélrænar gorma, gasgorma eða teygjur. Þær taka við álagi og breyta honum í nothæfa orku. Þessi kerfi bæta líkamsstöðu og veita ákveðnum líkamshlutum léttan stuðning. Þær virka sem fyrirbyggjandi verkfæri. Helsta hlutverk þeirra er að vernda starfsmenn fyrir óhóflegri álagi við verkefni. Virkar ytri stoðgrindur virka á annan hátt. Þær veita stuðning með rafboðum eða loftknúnum drifum. Hægt er að breyta styrkleika púlsins til að passa við verkefnið. Margar gerðir nota skynjara sem greina vöðvaspennu og stjórna stuðningi í rauntíma. Þessi kerfi þurfa oft rafhlöðuorku fyrir fulla vinnuvakt.
Notkun þessara tækja í iðnaði nær yfir mörg svið. Þú finnur ytri stoðgrindarvélmenni í málmvinnslu, vélaverkfræði, bílaiðnaði, rafmagnsvinnu og viðarvinnslu. Þau eru einnig að finna í lyfjaiðnaði, matvælaframleiðslu, atvinnueldhúsum og dekkjavinnslu. Þessir ytri stoðgrindarhlutar verða að þola erfiðar aðstæður á hverjum degi.
Stífur rammi og burðarvirki
Fall og rúmfræði
Stífur rammi er burðarás allra ytri stoðgrindar. Hann flytur álag frá stýritækjum til líkamans. Rúmfræði rammans mótar hvernig kraftar ferðast í gegnum kerfið. Vel skipulögð hönnun heldur álagi á sterka líkamshluta og helst frá mjúkvef.
Flestir rammar passa við lögun líkamshlutans sem þeir styðja. Bakstuðningseining liggur meðfram hrygg og mjöðmum. Öxlstuðningsbúnaður hefur arma sem fara frá búknum að upphandleggjum. Lögunin verður að passa við líffærafræði mannsins. Slæm passun veldur óþægindum og dregur úr virkni.
Efniviðmið og þyngdarviðskipti
Jafnvægi styrks á móti þyngd. Þungur rammi þreytir notandann. Veikur rammi brotnar undir álagi. Hönnuðir velja efni með hátt hlutfall styrks og þyngdar. Ál er algengt vegna góðs jafnvægis. Títan hentar þegar þörf er á meiri styrk í þunnum hlutföllum. Samsett efni eins og kolefnisþráður gefa besta hlutfallið en kosta meira. Efnisval hefur áhrif á þyngd og heildarafköst.
Liðir, tengsl og hreyfiþættir
Snúnings- og línulegir liðir
Þessir ytri stoðgrindarhlutar leyfa tækinu að hreyfast með notandanum. Snúningshlutar virka eins og olnbogar eða hné manna. Þeir snúast um einn ás. Línulegir hlutar leyfa hreyfingu að renna, eins og stimpill í sívalningi. Rétta gerðin fer eftir þeirri líkamshreyfingu sem þú vilt aðstoða.
Mjaðmahluti í ytri stoðgrindarvélmenni verður að þola mikla krafta við lyftingu. Legur verða að vera endingargóðar og sléttar. Allur lausleiki í tengingunni dregur úr nákvæmni stuðningsins. Góð hönnun miðar að því að enginn lausleiki sé til staðar án þess að bæta við núningi.
Tengihönnun fyrir hreyfisvið
Tengingar tengja þessa punkta saman. Þær ákvarða hversu langt kerfið getur færst. Of miklar takmarkanir takmarka náttúrulega hreyfingu. Of mikið frelsi sleppir stuðningi þar sem þörf krefur.
Lífvélafræði gegnir stóru hlutverki í hönnun tenginga. Mannslíkaminn hreyfist á flókinn hátt. Einfaldar hjörur ná ekki að fanga þá flækjustig vel. Sumir ytri stoðgrindarvélmenni nota marghliða tengingar til að fylgja náttúrulegri hreyfingu. Þessi aðferð krefst nákvæmrar lífvélrænnar greiningar. Verkfræðingar rannsaka fyrst hreyfimynstur. Síðan hanna þeir tengingar sem fylgja þessum mynstrum.
Stýrivélar og festingarpunktar
Festing stýribúnaðar og álagsleiðir
Stýrivélar mynda krafta sem hjálpa notandanum að hreyfa sig. Hver stýrivél verður að vera staðsett nálægt þeim hluta sem hann hjálpar. Þetta heldur álagsleiðinni stuttri og beinni. Langar álagsleiðir auka þyngd og draga úr skilvirkni. Festingarfestingin verður að vera stíf. Sveigjanlegar festingar sóa orku og seinka svörun. Fyrir virkar einingar höndlar festingarpunkturinn kraftmikla álag sem breytir hratt um stefnu.
Ólar, handjárn og tengipunktar fyrir mannlega snertingu
Staðirnir þar sem tækið snertir líkamann eru mikilvægir. Ólar og handjárn færa kraft frá rammanum til notandans. Illa hannaðir punktar valda sársauka og þrýstingi. Þeir geta færst til við notkun og dregið úr virkni.
Handjárn ættu að vera nógu breið til að dreifa álaginu. Bólstrun hjálpar til við að dreifa þrýstingi. Efnið í snertifletinum verður að vera öruggt fyrir húðina. Ytri stoðgrindur læknisfræðinnar eru prófaðar samkvæmt stöðlum um snertingu við húð. Jafnvel iðnaðareiningar mega ekki valda húðertingu í löngum vaktum.
Mannleg aukning með vandaðri hönnun viðmóts er mikilvæg. Óþægileg kerfi verða ekki notuð. Það gegn tilgangi. Góð skipulagning þessara atriða er jafn mikilvæg og sterkir rammar og öflugir stýringar. Læknisfræðileg forrit þurfa einnig sérstaka umhyggju þar sem notendur geta haft viðkvæma húð.
Algeng efni fyrir byggingarhluta utangrindar
Efnið sem þú velur hefur áhrif á alla hluta ytri stoðgrindarinnar. Það ákvarðar þyngd, styrk, kostnað og endingartíma hennar. Mismunandi notkun krefst mismunandi efna. Læknisfræðilegar ytri stoðgrindur fyrir endurhæfingu hafa eina þörf. Iðnaðareining fyrir verksmiðjugólf hefur aðrar. Hér er það sem virkar og hvers vegna.
Málmar og málmblöndur
Ál og títan
Ál er besti kosturinn fyrir utangrindargrindur. Það er létt, sterkt og auðvelt að vinna úr. Tvær tegundir eru algengastar. 6061-T6 hefur 276 MPa sveigjanleika. Það þolir tæringu mjög vel. Það er notað fyrir læri- og skafttengingar. 7075-T6 er enn sterkara. Togstreymi þess nær 503 MPa. Það er svipað og sum stál. En 7075 á við vandamál að stríða. Það inniheldur kopar. Sá kopar myndar litlar galvanískar frumur í röku lofti. Málmurinn getur myndað göt og sprungur. Harð anodíseruð húðun leysir það.
| Property | 6061-T6 | 7075-T6 / 7075-T651 |
| Styrkur togkrafts | 276 MPa | 503 MPa |
| Þreyta Styrkur | 96 MPa | 160 MPa |
| Teygjanlegt stuðull | 71.0 GPa | 71.7 GPa |
| Tæringarþol | Stöðug sjálfvirkandi Al₂O₃ oxíðfilma | Inniheldur 1.2–2.0% kopar; þarfnast húðunar |
| Húðunarkröfur | Engin þörf á að nota í erfiðu umhverfi | Verður að vera óvirkjað eða húðað |
Þegar skipt er úr 6061 í 7075 minnkar þversniðsflatarmálið um 45 prósent fyrir sama togálag. En stífleiki helst nánast sá sami. Ef beygja takmarkar hönnun þína, þá mun 7075 ekki hjálpa þér. Títan er fremri báðum málmblöndunum. Það er léttara en stál og sterkara en flest ál. Þröngt er kostnaður og vinnslutími.
Háþróuð hitaherðandi/anodiseruð fjöllaga húðunarkerfi innsigla örhol á 7075-T6 undirlögum. Þetta kemur í veg fyrir að raki valdi sprungum í spennutæringu við hátíðni hringrásarálag umfram 10 milljón gönguhringrásir. Innsigluð harðanodíseruð yfirborð þola meira en 2,000 klukkustundir af saltúðaprófun án þess að myndast holur.
Stál og sérblöndur
Stál birtist í hlutum sem eru mjög slitnir. Leguhús, liðpinnar og snúningspunktar nota oft stál. Það er þungt en sterkt og ódýrt. Sumar hönnunir á óvirkum ytri stoðgrindum nota fjaðurstál til að geyma teygjanlega orku. Sérstakar málmblöndur birtast í einingum fyrir flug- og geimferðir. Þær þola mikinn sveigjanlegan álag án vandræða.
Verkfræðiplast og samsett efni
Kolefnisþráður og glerþráður
Samsett efni gefa besta styrk-á-þyngdarhlutfallið í framleiðslu á ytri stoðgrindum. Kolefnisþráður er notaður fyrir hágæða ramma. Hann er stífur, léttur og þreytuþolinn betur en málmur, sem bætir langtímaafköst. Glerþráður er ódýrari. Hann hentar fyrir minna mikilvæga hluti eins og hlífar og sviga. Báðir þurfa vandlega uppsetningu við framleiðslu. Loftbólur eða rangstilltar trefjar veikja lokahlutann verulega.
Hágæða plastefni
Plast eins og PEEK og Ultem fara í samskeyti og legufleti. Þau standast slit án þess að fita. Glerfyllt nylon hentar vel fyrir handföng og ólar. Þessi efni draga úr þyngd og kostnaði. Þau leyfa þér einnig að móta form sem myndu kosta mikið að vinna úr áli.
Efnisvalsviðmið
Styrkur, stirðleiki og þreyta
Efnið þitt verður að þola álagið, hring eftir hring. Ytri stoðgrind fer í gegnum þúsundir gönguskrefa. Hver hringrás setur spennu á grindina. 6061-T6 hefur þreytuþol upp á 96 MPa. 7075-T6 nær 160 MPa. Ef þú smíðar fyrir notkun við mikla álagsþol skaltu velja 7075 eða kolefnistrefja. Stífleiki skiptir líka máli. Sveigjanlegur grind sóar orku og finnst notandinn laus. Aðlagaðu efnið að álagsleiðinni.
Kostnaður, framboð og lífsamhæfni
Fyrir læknisfræðilegar notkunar verða efni að vera örugg á húðinni. Ytri stoðgrindur í læknisfræði fylgja ströngum lífsamhæfnistöðlum. Iðnaðareiningar sleppa þeirri kröfu. Kostnaður ræður einnig valinu. Ál 6061 er ódýrt og auðvelt að fá. Kolefnistrefjar kosta meira og taka lengri tíma að framleiða. Lítil framleiðslumagn kjósa vélrænan málm. Stórframleiðsla réttlætir sprautusteypt plast. Hugsaðu fyrst um framleiðsluáætlun þína. Veldu síðan efnið þitt.
Vélrænar aðferðir fyrir utanaðkomandi byggingarhluta
Þú hefur valið efnin. Nú þarftu að breyta þeim í raunverulega ytri stoðgrindarhluta. Ferlið sem þú velur mótar kostnað, hraða og gæði. Það ákvarðar einnig hversu auðveldlega þú getur breytt hönnuninni síðar. Við skulum fara yfir helstu valkosti fyrir ytri stoðgrindarhluta.
CNC vinnsla og málmsteypa
CNC Milling og Beygja
CNC-fræsun er vinnuhestur fyrir framleiðslu á ytri stoðgrindum fyrir vélmenni. Tölva stýrir skurðarverkfærinu. Hún sker málm eða plast í nákvæmlega þá lögun sem þú þarft. CNC-fræsun sker flata fleti, raufar og vasa. Hún snýr formum í kringum hluti eins og pinna og hylsur. Saman sjá þær um flesta rammahluta.
Stóri sigurinn hér er nákvæmnin. CNC hefur vikmörk upp á plús eða mínus 0.02 mm sem staðalbúnað. Mikilvægir eiginleikar geta náð plús eða mínus 0.005 mm. Það skiptir máli fyrir legufestingar og pressufestingar. Þú færð líka fyrsta hlutinn þinn á 5 til 7 dögum. Engin verkfæri nauðsynleg. Hönnunarbreytingar kosta ekkert umfram næsta hlut. Fyrir frumgerðir og lítið magn er þetta erfitt að toppa.
Fjárfestingart og Teninga kast
Steypa hellir bráðnu málmi í mót. Fjárfestingarsteypa meðhöndlar flókin form með fíngerðum smáatriðum. Djúpsteypa notar stálmót fyrir stórar framleiðslur. Báðar þarfnast verkfæra fyrst. Það eykur kostnað og tíma.
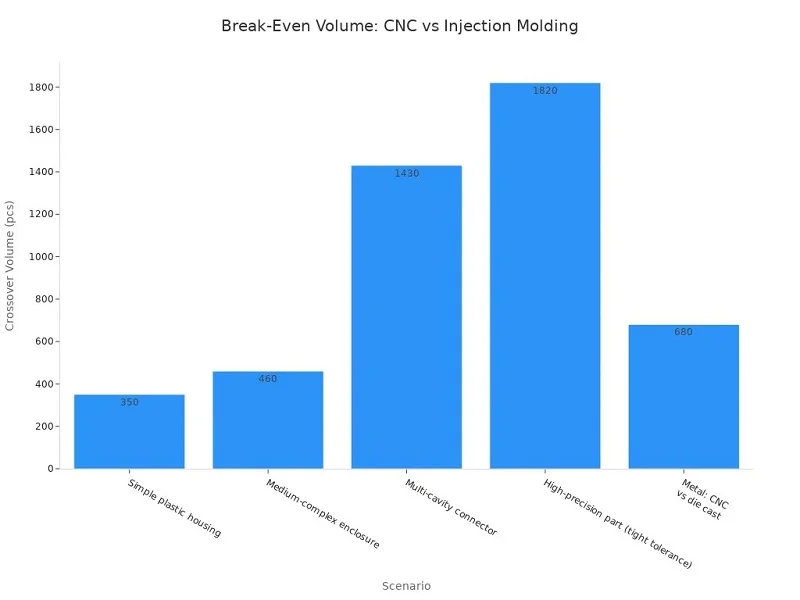
Skoðið tölurnar. Fyrir 100 álfestingar kostar CNC um $2,500. Presssteypa kostar $15,300 vegna mótisins ($15,000 fyrir verkfæri auk $300 fyrir framleiðslu). Við 1,000 einingar nær CNC $25,000 en presssteypa lækkar niður í $18,000. Víxlunin fyrir marga málmhluta á sér stað í kringum 680 einingar. Presssteypa tekur nokkrar vikur fyrir mótsmíði, venjulega 3–6 vikur, auk viðbótartíma fyrir sýnatöku og prófanir. CNC vinnsla getur hafist eftir 5 til 7 daga. Svo ef þú þarft hluti hratt, þá vinnur CNC. Ef þú þarft þúsundir og hönnunin er fryst, þá borgar sig steypa.
Stungulyf og samsett uppsetning
Sprautumótun fyrir plast
Sprautusteypa skýtur bræddu plasti inn í stálmót. Það er ódýrasta leiðin til að framleiða plasthluta úr ytri stoðgrind í stórum stíl. En mótið kostar peninga. Verkfæri kosta á bilinu 3,000 til 50,000 dollara eða meira. Einingarkostnaðurinn lækkar hratt þegar maður er kominn í gang.
Hér er raunverulegt dæmi. Meðalflókið kassakerfi er með mót sem kostar 20,000 dollara. Mótaðir hlutar kosta 1.50 dollara hver. CNC-hlutar kosta 45 dollara hver. Krossmótið er um 460 stykki. Sprautusteypa með 3,000 stykki sparar 96,600 dollara samanborið við CNC. Vandamálið? Hönnunarbreytingar þýða að breyta eða endursmíða mótið. Það getur kostað 2,000 til 20,000 dollara fyrir hverja endurskoðun. Svo frystu hönnunina fyrst.
| Þáttur | CNC Machining | Stungulyf |
| Verkfærakostnaður | ekkert | $3,000–$50,000+ |
| Einingaverð | Miðlungs | Mjög lágt (mikið magn) |
| Hönnunarbreytingar | Auðvelt og ódýrt | Dýr |
| Besta bindi | 1–1,000 einingar | 5,000+ einingar |
Uppsetning, þjöppunarmótun og plastefnisflutningsmótun
Samsett efni þarfnast annarrar nálgunar. Með uppsetningu eru kolefnis- eða glerþráðaplötur staflaðar í höndunum eða með vél. Með þjöppunarsteypu eru þær þrýstar í upphitað mót. Með flutningssteypu er plastefni sprautað í lokað mót utan um þurrar trefjar. Allar þessar aðferðir búa til sterka, léttan ytri stoðgrind. Lykilatriðið er röðun trefja. Hrukkaðar eða rangstilltar trefjar drepa styrk. Þessar aðferðir henta stórum rammahlutum þar sem þyngd skiptir mestu máli.
3D Prentun og sérsmíðaðar vélmenni fyrir utangrindargrindur
FDM, SLS og SLM
Aukefnisframleiðsla smíðar hluti lag fyrir lag. FDM pressar plastþræði út. Það er ódýrt og fljótlegt fyrir sviga og hlífar. SLS sintrar nylonduft í sterk, flókin form. SLM bræðir málmduft fyrir burðarhluta. Sérsmíðaðir ytri stoðgrindarvélmenni blanda oft saman CNC og aukefnum. Þú prentar flókið samskeytishús og vinnur síðan legugötin að lokastærð. Sú samsetning tekst á við rúmfræði sem ekkert eitt ferli getur.
Eftirvinnsla og nákvæmni
Prentaðir hlutar eru sjaldan tilbúnir til notkunar. FDM þarfnast fjarlægingar og slípunar. SLS þarfnast perlublásturs. SLM þarfnast spennulosunar og hitameðferðar. Vélræn vinnsla eftir prentun tryggir nákvæmni víddar. Hún festir einnig yfirborð þar sem þröng vikmörk skipta máli. Án eftirvinnslu skaða lagalínur og aflögun passform og þreytuþol.
Val á ferli snýst um þrjá hluti. Framleiðslumagn ræður kostnaði. Flækjustig hluta ræður hagkvæmni. Efniskröfur ræður afköstum. Fyrir frumgerðir vinna CNC og FDM. Fyrir þúsundir eininga taka sprautusteypa og pressusteypa við. Fyrir burðarhluta úr málmi úr ytri stoðgrindum sem þurfa nákvæma framleiðslu er CNC enn öruggt veðmál. Framleiðslusamstarfsaðili sem veitir fulla þjónustu getur boðið upp á alla blönduna, séð um CNC, steypu, mótun og viðbótarvinnu undir einu þaki. Það hjálpar viðskiptavinum að fara frá frumgerð til fjöldaframleiðslu án þess að þurfa að jonglera með birgjum.
Hönnunaratriði fyrir utanaðkomandi byggingarhluta
Góð hönnun á ytri stoðgrind snýst um meira en bara að velja efni og ferla. Þú þarft einnig að hugsa um þyngd, endingu, kostnað og passun. Þessir þættir ráða því hvort tækið þitt virkar í hinum raunverulega heimi. Við skulum skoða helstu verkfræðilegu atriðin.
Þyngdartap og styrk-til-þyngdarhlutfall
Topology Bestun og grindur
Hvert gramm skiptir máli í klæðanlegum tækjum. Topology optimization notar hugbúnað til að fjarlægja efni af stöðum með lágu álagi. Niðurstaðan er lífræn lögun sem heldur styrk þar sem þú þarft á honum að halda. Grindarbyggingar fara enn lengra. Þær skipta út samfelldum hlutum fyrir endurtekin mynstur. Þetta dregur úr þyngd en heldur stífleika. Ytri stoðgrindarvélmenni sem notuð eru í samsetningu geimferða verða að draga úr þreytu starfsmanna, koma í veg fyrir meiðsli og bæta nákvæmni. Léttar rammar hjálpa beint til við að ná þessum markmiðum.
Efnisþykkt og rifjahönnun
Þunnir veggir spara þyngd en geta bognað. Rif auka stífleika án þess að bæta við miklum massa. Setjið rifin meðfram álagsleiðum til að ná sem bestum árangri. Hönnunarmálamiðlanirnar hér eru raunverulegar. Rammi sem er of þunnur beygist undir álagi. Sá sem er of þykkur þreytir notandann. Að finna jafnvægið krefst greiningar á raunverulegum kröftum meðan á notkun stendur.
Ending, þreyta og öryggi
Hringlaga hleðsla og spennuþéttni
Ytri stoðgrind fer í gegnum þúsundir hringrása í hverri vakt. Hvert skref eða lyfta setur álag á grindina. Spennuþéttni í götum, hornum og skörpum skiptingum veldur sprungum. Námundaðu innri hornin. Bættu við aflögun þar sem álag breytir um stefnu. Þessar litlu breytingar lengja þreytulíftíma verulega.
Ytri stoðgrindur í skelex nota kraftmikla jafnvægisstillingu til að láta handleggina líða þyngdarlausa. Þessi aðferð hefur áhrif á hönnun burðarvirkis þar sem grindin verður að þola stöðuga fjaðurkrafta. Mekanisminn geymir og losar orku með hverri hreyfingu. Það þýðir að burðarvirkið verður fyrir stöðugum hringlaga álagi.
Bilunarhamir og óþarfa álagsleiðir
Hvað gerist þegar hluti bilar? Í læknisfræðilegum og iðnaðarlegum tilgangi getur bilun skaðað notandann. Óþarfar álagsleiðir veita varaafl. Ef einn hluti bilar ber annar álagið. Þetta eykur þyngd og flækjustig. En öryggi réttlætir oft kostnaðinn. Prófunaraðferðir fyrir iðnaðar ytri stoðgrindur hafa þróast til að innihalda hermt rannsóknarstofu- og vettvangsumhverfi. Þessar prófanir sýna bilunarleiðir áður en þær eru notaðar í raunverulegum aðstæðum.
Kostnaður, stigstærð og sérstilling
Verkfærakostnaður og framleiðslumagn
Verkfæragerð kostar við lágt magn. CNC-vinnsla þarfnast engra verkfæra. Sprautusteypa og dælusteypa krefjast dýrra móta. Krosspunkturinn fer eftir fjölda mótanna. Fyrir hundruð eininga er vinnsla betri. Fyrir þúsundir borgar mótun sig. Skipuleggðu framleiðslumagnið áður en þú skuldbindur þig til ferlis.
Mátahönnun fyrir sérsniðna aðlögun
Sérhver líkami er ólíkur. Mannfræðileg sérstilling tryggir að tækið passi notandanum. Mátahönnun gerir þér kleift að skipta um rammahluta, ólar og handjárn. Þetta styður sérstillingu án þess að þurfa að nota ný verkfæri. Stillanleg lengd og breidd leysa flest vandamál varðandi passa. Fyrir læknisfræðilegar notkunarmöguleika bæta sérsniðin tengi þægindi og samræmi. Hægt er að bæta við sértækum rúmfræði fyrir mismunandi notkunarsvið með mátfestingum. Þetta heldur kjarnarammanum stöðluðum en aðlagast samt mismunandi verkefnum.
Að finna jafnvægi á milli afkasta og framleiðsluhæfni er megináskorunin. Nákvæmniþvermál skiptir máli fyrir samskeyti og tengifleti. En þröngt þvermál kostar meira. Vitaðu hvar þú þarft nákvæmni og hvar ekki.
GÖFLEGT: Framleiðsla á burðarhlutum utangrindar Partner

Að velja réttan framleiðsluaðila getur ráðið úrslitum um hvort verkefnið þitt tekst eða mistekst. Fullbúinn þjónustuaðili fyrir utangrindarhluta býður upp á bæði málm- og plastvinnu á einum stað. Það dregur úr þörfinni á að stjórna mörgum söluaðilum. Hvort sem þú þarft eina frumgerð eða þúsundir eininga, þá sér heildstæð samstarfsaðili um allt vinnuflæðið.
Sérfræðiþekking í málm- og plastvinnslu
Slíkur samstarfsaðili rekur yfirleitt CNC-vélastöðvar sem hafa þröng vikmörk fyrir lykileiginleika. Steypulínur þeirra framkvæma bæði fjárfestingarsteypu og dælusteypu fyrir flókin málmform. Sprautusteypuvélar framleiða plasthluta í miklu magni. Þessi blanda gerir þér kleift að velja rétta ferlið fyrir hvern íhlut. Burðarfesting gæti komið frá CNC. Húslok gæti komið frá mótun. Teymið hjálpar til við að para ferlið við hlutinn.
Samsett og aukefnisframleiðsla
Samsett uppsetning og mótun úr plastefni skapa léttar rammaeiningar. Aukefnisframleiðsla fyllir eyðurnar fyrir sérsmíðaðar ytri stoðgrindarvélmenni. Þú getur prentað flókið samskeytishús og síðan fræst legugötin í lokastærð. Þessi blendingsaðferð leysir rúmfræðilegar áskoranir sem ekkert eitt ferli ræður við. Reyndir verkfræðingar vita hvenær á að prenta og hvenær á að skera.
Vottanir og gæðastaðlar
Vottanir í gæðastjórnun eru mikilvægar bæði fyrir almenna framleiðslu og lækningatæki. Þessar vottanir byggja upp traust hjá viðskiptavinum í heilbrigðisgeiranum og í greininni. Þær tryggja skjalfest ferli og samræmda framleiðslu.
Gæðaeftirlit og rekjanleiki
Hver sending ætti að fara í gegnum skoðun á mörgum stigum. Við fylgjumst með efnislotum og ferlisbreytum. Ef vandamál koma upp er hægt að rekja þau til upprunans. Þetta stjórnunarstig styður nákvæma framleiðslu á öryggismikilvægum hlutum. Skoðunarskýrslur fylgja hverri sendingu.
Full þjónusta frá hönnun til samsetningar
Hönnun fyrir framleiðslu og frumgerðasmíði
Verkfræðingar fara yfir hönnunina þína áður en framleiðsla hefst. Þeir merkja eiginleika sem auka kostnað eða valda göllum. Þessi endurgjöf sparar tíma og peninga. Frumgerðarþjónusta gerir þér kleift að prófa passform og virkni snemma. Þú getur endurtekið hratt án þess að skuldbinda þig til dýrra verkfæra.
Samsetning, prófanir og magnframleiðsla
Samstarfsaðilinn sér um samsetningu, prófanir og lokaskoðun. Þessi heildarþjónusta einföldar framboðskeðjuna þína. Fyrir framleiðslu á utangrindarvélmennum færðu samstarfsaðila sem skilur allt kerfið. Magnframleiðsla getur stigmagnast vel frá tilraunakeyrslum til fullrar framleiðslu.
Frá hagnýtu sjónarhorni er verðmætt að sameina sérþekkingu á málmi og plasti með heildstæðri þjónustu. Gæðakerfi styðja bæði iðnaðar- og læknisfræðilega vinnu. Ef þú þarft á ytri stoðgrindarvélmennum að halda sem eru smíðaðar af nákvæmni og vandvirkni, þá dregur áreiðanlegur samstarfsaðili úr áhættu og flýtir fyrir þróun. Sérstillingarmöguleikar og stuðningur við mátahönnun hjálpa einnig til við að aðlagast mismunandi þörfum notenda.
Þú hefur nú séð helstu burðarhluta ytri stoðgrindarinnar: ramma, liði, tengi, stýribúnað og tengifleti líkamans. Hvert og eitt þeirra þarfnast rétts efnis og ferlis. Ál hentar vel fyrir vélrænar sviga. Kolefnisþráður hentar best fyrir léttar ramma. CNC-vélastýring hentar vel fyrir frumgerðir, en mótun og steypa hentar fyrir mikið magn.
Að finna jafnvægi á milli afkösta og framleiðsluhæfni er enn raunveruleg áskorun. Þröng vikmörk hjálpa samskeytum en þau auka kostnað. Notaðu þessar leiðbeiningar þegar þú hannar eða útvegar næsta ytri stoðgrind. Samstarfsaðili eins og NOBLE sameinar sérþekkingu á málmum og plasti. Það dregur úr áhættu og flýtir fyrir þróun frá frumgerð til framleiðslu.
Algengar spurningar um byggingarhluta utangrindar
Hverjir eru helstu byggingarhlutar ytri stoðgrindarinnar?
Þessir lykilhlutar ytri stoðgrindarinnar eru stífur rammi, liðir, tengi, stýritæki og festipunktar. Ramminn ber þyngdina. Liðir og tengi leyfa hlutunum að hreyfast. Stýritæki ýta á kerfið. Ólar og handjárn festa það við þig. Bæði óvirk og virk kerfi nota þessa sömu hluta.
Hvaða efni hentar best fyrir léttan ramma?
Það fer eftir fjárhagsáætlun þinni og hversu marga þú ætlar að framleiða. Ál 6061 er ódýrt og einfalt í vinnslu. Kolefnistrefjar gefa mesta styrk miðað við þyngd sína en kosta meira. Títan fellur mitt á milli. Veldu efni sem hentar álagsferli þínum og magni.
Hvenær ætti ég að velja CNC machining ofursteypa?
CNC vinnsla hentar best fyrir frumgerðir og litlar framleiðslulotur. Engin verkfæri eru nauðsynleg og þú færð hlutina á nokkrum dögum. Steypun borgar sig eftir um 680 einingar, því kostnaðurinn við mótið dreifist yfir marga ytri burðarhluta. Gakktu úr skugga um að hönnunin sé endanleg áður en þú borgar fyrir mót.
Getur 3D prentun meðhöndla burðarþolshluta ytri stoðgrindar?
Já, ef þú notar rétta aðferðina. SLM prentar málmhluta sem eru nógu sterkir til notkunar í burðarvirkjum. FDM og SLS virka vel fyrir sviga og hlífar. Flestir prentaðir hlutar þurfa samt aukavinnu, eins og að fræsa legugötin, til að ná loka nákvæmni.
Hvernig get ég grennst án þess að missa styrk?
Bestun á yfirborðsfræði fjarlægir efni úr svæðum með lágt spennustig. Grindarbyggingar skipta út samfelldum hlutum fyrir endurtekin mynstur. Rifjur auka stífleika meðfram álagsleiðum. Þessar aðferðir draga úr þyngd en halda grindinni nógu sterkri til daglegrar notkunar.
Hvað veldur snemmbúnum bilunum í þessum hlutum?
Spennuþéttni í götum, hornum og skarpum breytingum veldur sprungum. Endurtekin álag veldur því að þær stækka. Náið innri horn, bætið við aflögun og veljið efni með góðum þreytuþoli. Að hafa varaálagsleiðir eykur öryggi fyrir læknisfræðilega og iðnaðarnotkun.
Hvers vegna skiptir lífsamhæfni máli fyrir læknisfræðilegar ytri stoðgrindur?
Efni sem snerta húðina verða að fylgja ströngum lífsamhæfnistöðlum. Iðnaðarfyrirtæki þurfa ekki á þessu að halda. Lækningatæki þurfa örugg viðmót þar sem notendur geta haft viðkvæma húð. Að velja rétt efni snemma kemur í veg fyrir endurhönnun síðar. Þessi atriði hafa áhrif á bæði kostnað og tímaáætlun.
Hvernig vel ég samstarfsaðila í framleiðslu á ytri stoðgrindarhlutum?
Leitaðu að samstarfsaðila sem sér um bæði málm- og plastvinnu á einum stað. Kannaðu hvort viðeigandi gæðastjórnunarvottanir séu fyrir hendi. Spyrðu um aðstoð við hönnun fyrir framleiðslu, frumgerðasmíði og samsetningu. Samstarfsaðili sem veitir fulla þjónustu minnkar áhættu og flýtir fyrir þróun.







