

Vélfærafræðiverkfræðingur hefur CAD-líkan og verður að ákveða hvernig á að búa það til í raunverulega frumgerð. Þetta þýðir að velja efni og ferli. Helsta spurningin er: hvaða framleiðsluferli og efni henta best fyrir frumgerðir úr gervigreindarvélmennum? Og hvernig hafa þau áhrif á hönnun og framleiðslu? Þessi grein fjallar um efnisvalkosti, vinnslutækni og ákvarðanir á kerfisstigi. Við leggjum áherslu á gagnleg ráð til að velja og smíða sérsniðin vélfærakerfi. Styrkur, þyngd og nákvæmni leiðbeina efnisvali. Tímasetning og fjárhagsáætlun skipta einnig máli. Við sleppum bakgrunnssögu og gefum verkfræðingum og áhugamönnum hagnýt ráð. Raunveruleg frumgerðardæmi úr mannlegum örmum og færanlegum vélmennum sýna þessar ákvarðanir í reynd.
Hönnunaratriði fyrir frumgerðir úr gervigreindarvélmennum
Sérhver gervigreindarvélmenni byrjar með fimm meginkerfum: stýringu, skynjurum, stýribúnaði, aflgjafa og burðargrind. Í vélmennafræði þurfa þessi kerfi öll mismunandi hluti frá þeim hlutum sem þau nota. Ákveddu val þitt snemma. Þau hafa áhrif á vikmörk, samsetningu og kostnað. Þetta er það sem skiptir máli.
Styrkur, þyngd og nákvæmni
Álagsberandi vs. óálagsberandi hlutar
Sumir hlutar bera raunverulegt álag. Samskeyti, tenglar og undirvagnshlutar þurfa mikinn styrk og stífleika. Álblöndur eru vinsælar hér. Þær vega vel á móti þyngd og stífleika. Yfirbyggingar og ytra byrði þola mun minna álag. Plast gegnir þessum hlutverkum vel. Skipuleggið þessi hlutverk snemma þegar þið skipuleggið. Sú ákvörðun hefur áhrif á allt síðar meir.
Umburðarlyndi og yfirborðsáferð
Nákvæmni byrjar með réttum frávikum. Nákvæmni skiptir mestu máli við snertifleti. Leguseti og teinafestingar þurfa frávik á bilinu ±0.01 til ±0.05 mm. Íhlutir eins og verkfæraskiptir og griparar þurfa endurtekningarnákvæmni á bilinu 0.015 til 0.02 mm til að tryggja áreiðanlega meðhöndlun. En gætið að frávikum. Þegar margir hlutar passa saman leggjast smávægileg mistök saman. ±0.02 mm forskrift gæti valdið bindandi samskeytum. Herðið aðeins frávik þar sem virkni krefst þess. Að fara úr 0.5 mm í 0.02 mm tvöfaldar framleiðslukostnaðinn. Að færa sig upp í 0.01 mm þrefaldar hann.
Þol hefur bein áhrif á nákvæmni vélmennisins. Ef svigarnir eru ekki í lagi, missir endvirki búnaðarins af markmiði sínu. Góð hönnun með tilliti til framleiðsluhæfni þýðir að hugsa snemma um passa. Snjallar hönnunarákvarðanir hafa áhrif á kostnað og gæði. Sama rökfræði á við um öll framleiðsluferli. Spyrðu sjálfan þig: þarfnast hver yfirborðs nákvæmrar stjórnunar, eða bara þau mikilvægustu?
Umhverfis- og hitaþættir
Hitastig og efnafræðileg útsetning
Hvar vinnur vélmennið þitt? Verksmiðjur hitna. Útivélmenni þurfa að þola efni. Venjulegt plast eins og ABS og HDPE bilar við hitastig yfir 100°C. Í staðinn þarftu PTFE eða PEEK. PEEK þolir stöðugan hita allt að 260°C. PTFE, PEEK og pólýprópýlen þola sterk leysiefni fyrir efnafræðilega útsetningu. Títan og ryðfrítt stál 316 eru bestu málmarnir fyrir tærandi umhverfi. Þessi efnisval tengjast beint afköstum undir álagi.
Þéttitækni fyrir utandyra vélmenni notar háþróaða elastómera. Fluoroprene XP og EPDM standast útfjólubláa geislun og hreinsiefni. Hugsaðu um umhverfið þegar þú velur.
Titrings- og höggþol
Vélmenni hreyfast hratt og stoppa harkalega. Titringur losar um skrúfur með tímanum. Högg geta sprungið brothætta íhluti. POM, glerfyllt nylon og önnur sterk plast þola endurtekið álag vel. Þau taka í sig orku án þess að brotna. Títan býður upp á mikinn styrk án aukaþyngdar en kostar meira. Passaðu efnisdempun við vélmennakerfi þín. Sérsmíðað færanlegt vélmenni sem rekst á veggi þarfnast sterkari hluta en kyrrstæður armur á verksmiðjugólfinu.
Kostnaður, afhendingartími og sveigjanleiki
Frumgerð vs. framleiðslufjárhagsáætlun
Ein frumgerð kostar meira á hverja einingu. Sama magn í íhlut verður ódýrari. Skipuleggið fyrirfram. CNC-vinnsla veitir nákvæmni án verkfærakostnaðar fyrir prófanir snemma. Stórfelldar keyrslur nota sprautumótun til að lækka kostnað á hverja einingu. Val á íhlutum fer eftir magni og fjárhagsáætlun. Sérsniðin vélmennakerfi byrja oft með vélrænum hlutum og færast yfir í mótaða.
Brúarverkfæri og lágmagnskeyrslur
Brúarverkfæri fylla bilið á milli einnar frumgerðar og fullra framleiðsluferla fyrir frumgerðir úr gervigreindarvélmennum. Það notar tímabundin mót fyrir lítið magn. Þetta gerir þér kleift að prófa frumgerðarlíka hluti og staðfesta passform áður en fjárfest er í hörðum verkfærum. Úrethane-steypa virkar vel fyrir 10 til 100 hluti. Þessi aðferð staðfestir hönnun og framleiðslu snemma, sem sparar peninga og tíma áður en þú stækkar.
Algeng efni fyrir frumgerðir af gervigreindarvélmennum
Að velja rétta efnið er hálf vinnan. Þú vilt styrk, lága þyngd og verð sem fjármálateymið þitt getur sætt sig við. Valkostirnir eru í þremur flokkum: málmar, plast og samsett efni. Hvert og eitt hefur sína kosti og galla. Við skulum fara yfir þá.
Málmar
Málmar eru vinsælasti kosturinn fyrir burðarvirki í vélmennafræði. Þeir eru stífir, sterkir og fyrirsjáanlegir. En mismunandi málmar virka á mismunandi vegu.
Álblöndur fyrir léttar rammar
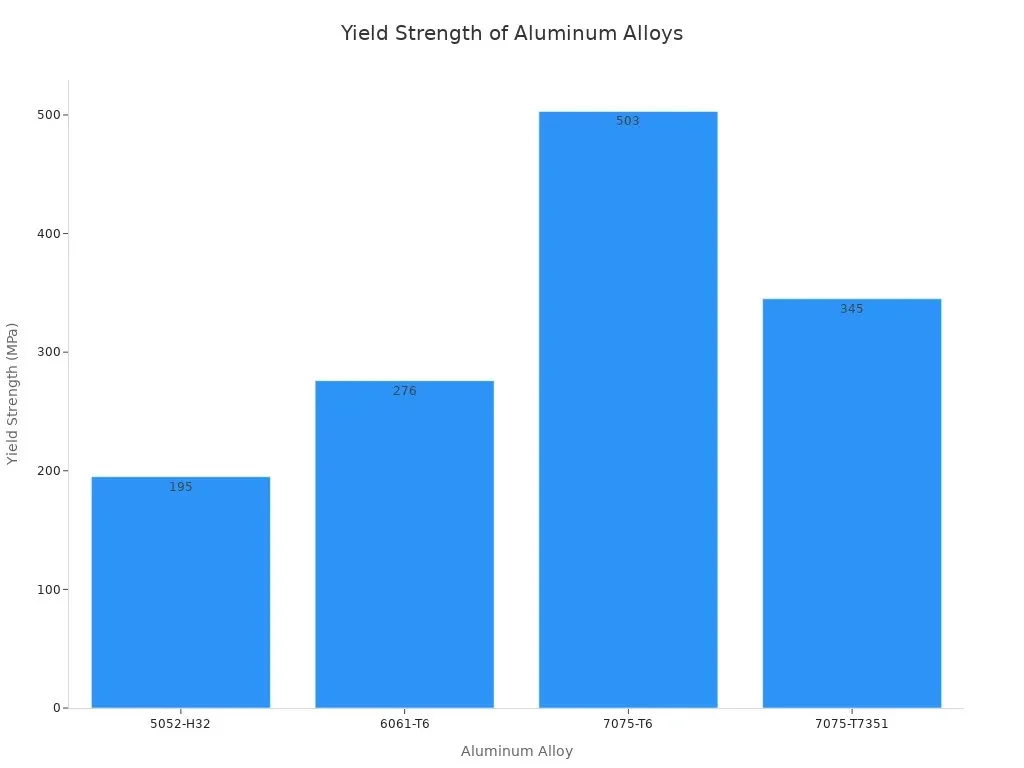
Ál er fyrsta valið fyrir flesta ramma. Af öllum gerðum er 6061-T6 staðlað val fyrir frumgerðir og almenna burðarhluta. Það þolir tæringu vel, er auðvelt að vélræna og suðust betur en margir sterkari valkostir. Strekkjarstyrkur þess er 276 MPa. Það er nóg fyrir vélræna sviga, plötur og burðarvirkjatengi.
Ef þú þarft meiri styrk, þá nær 7075-T6 503 MPa. Það gerir það gott fyrir vinnu við flugvélarskrokk sem þola mikla álagi og fyrir hágæða drónavopn. Hér er stutt samanburður á algengustu gerðunum:
| ál | Afrakstursstyrkur (MPa) | Dæmigerð notkun í vélmenna-/ómönnuðum loftförum |
| 6061-T6 | 276 | Almennir rammar, vélmennaarmar, FPV kappakstursgrindur |
| 7075-T6 | 503 | Flugvélaskrokkur sem þolir mikla spennu, hernaðarleg ómönnuð loftför, úrvals drónavopn |
| 5052-H32 | 195 | Hlífðarplötur og rafhlöðuhús |
| 7075-T7351 | 345 | Hernaðar-, kappaksturs- eða ómönnuð loftför með mikla burðargetu |
Ryðfrítt stál 17-4 PH fyrir slithluti
Þegar þú þarft sterka slitþol, þá vinnur 17-4 PH ryðfrítt stál verkið. Í H900 ástandi nær hámarks togstyrkur þess um 1,310 til 1,379 MPa. Strekkjarstyrkur er á bilinu 1,172 til 1,276 MPa. Hörkustigið nær HRC 40 til 47. Þú getur fræst það með CNC eða smíðað það með DMLS. Þessar tölur gera það frábært fyrir ása, pinna og festingar sem þola mikið álag. Það beygist einnig mun minna undir álagi en ál, sem skiptir máli fyrir nákvæmar festingarplötur.
Títan Ti-6Al-4V fyrir notkun með miklum styrk
Títanblöndunni Ti-6Al-4V gefur þér mikinn styrk og léttleika. Byggingarhlutar úr manngerðum vélmennum eru oft blanda af áli, títan og stáli. Títan kostar meira en það virkar best þar sem hvert gramm skiptir máli. Notaðu það fyrir mikilvæga tengla og samskeyti sem þola mikið endurtekið álag.
plasti
Plast lækkar þyngd og kostnað. Það vinnur einnig þar sem málmar væru of mikið notaðir.
ABS og PLA fyrir hraðfrumgerð
ABS og PLA eru vinnuhestarnir í FDM prentun. Þau leyfa þér að prófa passform og mótun fljótt. Hvorugt þolir mikinn hita vel, svo haldið þeim frá mótorum og heitum fleti. Fyrir frumsýningar á fyrstu stigum eru þau þó erfið að toppa.
POM og PEEK fyrir gír og legur
POM, oft selt sem Delrin, virkar vel í gíra og legur. Það hefur lágan núningstuðul og framúrskarandi víddarstöðugleika. Rakaupptaka eftir 24 klukkustundir er aðeins 0.25%, samanborið við 1.5–3.0% fyrir nylon. Það þýðir minni þenslu og betri nákvæmni með tímanum. Delrin AF 100 þolir mikið álag við mikinn hraða með minna sliti. Það rennur næstum ekki við þar sem stöðugur og kraftmikill núningstuðull þess eru næstum jafnir. PEEK gengur lengra og þolir stöðugan hita allt að 260°C. Báðar fjölliðurnar þola efni vel, sem gerir þær að traustum valkostum fyrir krefjandi notkun.
Samsett efni og sérhæfð efni
Samsett efni veita þér bestu styrkleika-til-þyngdarhlutfallin. Þau eru notuð í þyngdarmiklum eða léttum verkefnum.
Koltrefjastyrktar fjölliður
CFRP breytir stefnu vélfæraarma. T700S koltrefjalaminat vegur 1.55 g/cm³ samanborið við 2.70 g/cm³ fyrir 6061-T6 ál. Það er um 43% léttara. Eðlisfræðilegur stífleiki þess nær um það bil 45 GPa·cm³/g, um 1.7 sinnum meiri en ál. Rannsóknir í IEEE Access sýndu fram á staðfestan blendingararm með 24.32% massalækkun samanborið við hönnun úr öllu áli. Hvert gramm frá liðnum dregur úr tregðu, togi stýribúnaðar og orkunotkun.
Glerfyllt nylon og UHMW
Glerfyllt nylon gerir plasthlutum stífara án mikils kostnaðar. UHMW býður upp á framúrskarandi höggþol og lágt núningyfirborð. Þessi efni henta vel fyrir stuðara, leiðarar og slitræmur. Þau taka í sig titring og þola endurtekið álag án þess að springa.
Efnisval tengist beint framleiðsluferlum og íhlutavali. Gerðu það rétt snemma og sérsmíðin þín helst innan fjárhagsáætlunar og tímaáætlunar.
Framleiðsluferli fyrir frumgerðir úr gervigreindarvélmennum
Algengar leiðir til að búa til vélmennahluta eru meðal annars skurður, sprautumótun, CNC-vinnsla, steypa og þrívíddarprentun. Hver aðferð hentar mismunandi þörfum. Val þitt fer eftir lögun hlutarins, hversu marga þú þarft og fjárhagsáætlun þinni. Við skulum skoða helstu valkostina.
CNC vinnsla og skurður
CNC-vinnsla gefur þér mjög nákvæma og sterka hluti. Hún virkar bæði á málma og plast. Fyrir frumgerðir úr gervigreindarvélmennum er þessi aðferð oft notuð fyrst.
3-ása vs. 5-ása vinnsla
Þriggja ása vélar skera aðeins úr einni átt. Fimm ása vélar færa verkfærið og hlutinn saman. Þessi auka hreyfing skiptir miklu máli fyrir flókin form.
Fimmása vinnsla er best þegar hlutur hefur hallandi yfirborð, djúpa vasa eða göt sem vísa í mismunandi áttir. Hús fyrir samskeyti vélmenna eru með hliðargöt, legugöt og viðmiðunarfleti. Þessa eiginleika ætti að skipuleggja saman. Þegar nákvæm göt eru gerð á efri, hliðar- og hallandi fleti, bætir hver snúningur hlutarins við litlum villum. Þessi villur geta verið stærri en venjuleg nákvæmni vélarinnar. Fimmása vinnsla heldur öllu í einni stöðugri uppsetningu.
Íhugaðu hola vélmennahluta. Þau eru með skrúfgötum að utan og festingarhnútum á bognum fleti. Þriggja ása vinna krefst fjögurra til sex handvirkra endurklemmna. Þetta veldur því að innri legugötin eru rangstillt miðað við ytri fleti mótorsins. Árangurshlutfall fyrstu umferðar með þriggja ása vélmenni er aðeins 59%. Með fimm ása einni uppsetningu fer það upp í 96%.
| Hlutastaða | Ráðlagður mat | Ástæða |
| Hliðarholur á sívalningslaga hluta | 4-ás | Dregur úr handvirkri blaðsnúningi og endurstillingu dagsetningar |
| Venjulegar fjölhliða holur | 4-ása eða 3+2 | Jafnvægir kostnað og stöðugleika uppsetningar |
| Festingarfletir fyrir hornréttar skynjara | 5-ás | Minnkar breytingar á festingum og truflanir á verkfærum |
| Léttar vélmennagrindur | 5-ás | Bætir aðgang verkfæra að vösum og rifjum |
| Þunnveggja fjölhliða festingar | 5-ása með stigskiptri vinnslu | Hjálpar til við að stjórna klemmu og dagsetningardrifti |
| Lítilmagnshlutar með endurtekningarnákvæmni | 5-ása mat | Hægt er að endurtaka fyrstu greinarferlið fyrir lotuna |
Fóður, hraði og verkfæraval
Matarmagn og hraði fer eftir efniviðnum. Ál sker hratt með miklum snúningshraða. Títan þarfnast hægari hraða og meiri kælivökva. Val á verkfærum skiptir líka máli. Karbítverkfæri ráða við flest verkefni. Demantshúðuð verkfæri virka betur fyrir gróf samsett efni. Sérsmíðaður framleiðsluaðili eins og NOBLE getur hjálpað þér að stilla þessi gildi fyrir þína hönnun.
Plataframleiðsla fyrir vélmenni
Málmplötur eru fljótleg leið til að búa til ramma og girðingar. Framleiðsla fyrir vélmenni hefst oft hér fyrir undirvagna.
Laserskurður, beygja og suðu
Leysiskurður býr til flatar mynstur með hreinum brúnum. Beygja myndar þrívíddarformið. Suða tengir hlutana saman. Þessi röð virkar vel fyrir sviga, festingar og botnplötur. Hvert skref eykur verðmæti án þess að verkfærakostnaður sé mikill.
Rammar og undirvagnsframleiðsla
Undirvagnar færanlegra vélmenna þurfa að vera stífir en ekki þungir. Málmplötur bjóða upp á hvort tveggja. Hægt er að bæta við rifjum og innfelldum kjálkum þar sem álagið er mikið. Útskurðir fjarlægja efni þar sem þess er ekki þörf. Þessi aðferð heldur vélmennakerfum léttum og stífum.
Sprautusteypa, steypa og þrívíddarprentun
Þessar þrjár aðferðir ná yfir allt frá einstökum frumgerðum til fullra framleiðslulota.
Sprautumótun fyrir skeljar og hlífar
Sprautusteypa býr til skeljar, hlífar, hanska og ytri hluta vélmennisins. Það dregur úr þyngd, verndar innri hluta og gefur vélmenninu útlit. ABS er algengt val. Ráðlagður veggþykkt fyrir ABS er á bilinu 1.14 til 3.56 mm. Veggir þynnri en 1 mm eru erfiðir að fylla jafnt. Mótverkfærin kosta meira í fyrstu, en kostnaðurinn á hvern hluta lækkar fljótt þegar þú býrð til marga.
Úretansteypa og brúarframleiðsla
Úretansteypa fyllir bilið á milli frumgerðar og framleiðslu. Sílikonmót endast í 10 til 100 hluta. Þú færð hluti sem eru eins og mótaðir án þess að eyða í hörð verkfæri. Þessi brúarframleiðsla gerir þér kleift að prófa passform og virkni áður en þú kaupir stálmót.
FDM, SLA og SLS fyrir flóknar rúmfræðir
Þrívíddarprentun hefur gjörbreytt því hvernig mannlíkir vélmenni eru smíðuð. Hún gerir kleift að búa til flókin form og fljótlega frumgerðasmíði sem eldri aðferðir geta ekki keppt við. FDM er gott fyrir fljótlegar uppdrætti. SLA gefur slétt yfirborð fyrir sjónræn líkön. SLS framleiðir sterka nylonhluta án stuðningsvirkja.
Fyrir SLS og MJF skal reikna með um ±0.3% víddarnákvæmni. Vélrænið eða rúmið öll legugöt á eftir. SLS nylon PA12 hlutar eru með hrjúft yfirborð sem þarf að þétta. Gufujöfnun bætir yfirborðsáferð í lotuþrepi. SLS lausnir TPM3D ná um ±0.2 mm á hverja 100 mm. Það gefur nákvæma passa fyrir frumgerðir af endaáhrifavöldum.
Þessi framleiðsluferli fyrir frumgerðir gervigreindarvélmenna hafa hvert sinn stað. Veldu út frá lögun, magni og afköstum hlutarins.
Notkun frumgerðahluta úr gervigreindarvélmenni
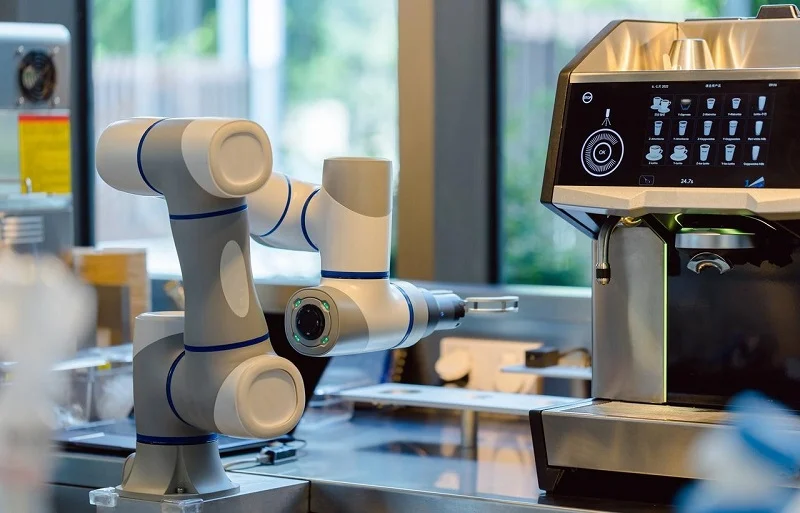
Raunveruleg val um efni og hvernig á að láta hluti birtast í raunverulegum byggingum. Hér eru þrjár algengar notkunarmöguleikar og ástæður þeirra.
Frumgerð af manngerðum vélmenni
Öxlarliðurinn heldur öllum handleggnum. Hann verður að hreyfast án þess að vagga. Í raunverulegri frumgerð krafðist viðskiptavinurinn ±0.01 mm fráviks. Nákvæm CNC-vinnsla uppfyllti það fyrir hvert legusæti og mótorfestingar.
Reglur um framleiðsluhönnun hjálpa hér. Legugöt fá H7 þol með þéttri ávölum lögun. Lágmarksveggþykkt er 1.8 mm. Innri horn eru að minnsta kosti 1.5 mm. Undirskorin form leyfa 5-ása verkfærum að ná til. Engir lokaðir vasar eru. Styrktir nösar halda skrúfgötum. Klemmuklossar halda hlutanum stöðugum. Hver brún hefur lítinn afsnið. Bæði legkerfi og samskeytishús njóta góðs af þessum reglum. Þessi hönnunaraðferð fyrir framleiðslu tryggir góða afköst vélfærakerfa frá upphafi. Að velja réttu hlutina þýðir að frumgerðin virkar í fyrstu tilraun.
Færanlegir vélmennagrindur og skynjarafestingar
Álplata 5052-H32 er algeng. Hún beygist auðveldlega og ryðheldur. Þykkari spjöld auka stífleika þar sem þörf krefur. Útskurðir draga úr þyngd annars staðar. Skynjarafestingar nota 6061-T6 fyrir betri nákvæmni. Heildarkostnaðurinn helst lágur þar sem plötuverkfæri eru ódýr. Þetta virkar fyrir sérsniðin vélfærakerfi sem þarfnast skjótra skipta. Önnur notkun eru meðal annars lítil afhendingarvélmenni og vöruhúsapallar.
Frumgerðir af endaáhrifavélum og gripurum
SLS nylon er sterkt miðað við þyngd sína. Það þolir milljónir nota. Það prentar án þess að þurfa stuðning. Ósinterað duft heldur hlutanum við prentun. Þetta gerir kleift að spara þyngd í innri rásum og grindarformum.
Samhæfðir vélar eru lykilnotkun. Þessir liðir beygja sig utan um hluti án aukamótora. Undirvirkni notar færri mótora fyrir fleiri liði. Það sparar þyngd og peninga. Líffræðilega innblásin form eins og mannsfingur eru möguleg. Fyrir mikilvæga festingarpunkta veita vélrænar málminnsetningar nauðsynlega nákvæmni. Þessi blanda sameinar það besta úr báðum heimum. Vélfærafræðiverkfræðingar meta þennan sveigjanleika mikils fyrir sérsniðna nákvæmnishluta í nýjum hönnunum.
Þessi raunverulega notkun sýnir hvernig kenning mætir framkvæmd í mismunandi vélfærafræðikerfum.
Framtíðarþróun í frumgerðum af gervigreindarvélmennum
Blendingsprentun og fjölefnisprentun
Blendingsvélar sameina nú samlagningar- og frádráttaraðferðir í einni uppsetningu. Þær prenta grófa lögun og fræsa hana síðan í lokastærð. Þetta sparar tíma á flóknum formum. Fjölefnaprentun tekur þetta lengra. Ein smíði getur blandað saman hörðum plasti og sveigjanlegum hlutum. Leiðandi brautir eru innbyggðar beint í hylkin. Snjall efni eins og formminnimálmblöndur eru einnig að koma í notkun. Þessar framfarir gera þér kleift að búa til skynjarafestingar og byggingarhluta sem eina einingu. Færri samsetningarskref leiða til færri bilunarstaða. Þessi breyting í framleiðslu vélfærafræði breytir því hvernig verkfræðingar hugsa um hönnun.
Gervigreindarstýrð DFM og kynslóðarhönnun
Gervigreindartól hjálpa verkfræðingum nú að velja framleiðsluskref sjálfkrafa. Vinnuflæðið fylgir skýrri röð. Verkfræðingar byrja á að setja sér markmið eins og „gera það léttara“ eða „gera það sterkara“. Hugbúnaðurinn býr síðan til hundruð mögulegra hönnunar. Hann prófar hverja og eina undir raunverulegum kröftum. Veikar hönnunir eru hafnað. Sterkustu og léttustu valkostirnir eru bættir til að uppfylla framleiðslumörk.
Nákvæmni þessara prófana er sífellt að batna. Með því að nota kynslóðahönnun er þyngdarlækkunin á CNC hlutum 20–60%. Þyngdarlækkunin á hlutum sem prentaðir eru í þrívídd er 40–80%. Léttari vélmenni keyra hraðari hringrás.
Raunveruleg notkun staðfestir þessar niðurstöður. Griparar í bílum vega 40% minna eftir fínstillingu. Þeir bera enn sama álagið með sömu nákvæmni. Lofttæmisgriparar fyrir rafeindatækniframleiðslu dragast um 50% úr þyngd. Matvælavinnslubúnaður nýtur góðs af sléttum, bogadregnum yfirborðum sem auðvelt er að þrífa.
Mismunandi verkfæri eru leiðandi á þessu sviði. nTopology skar niður 30% af bremsuklossum Ford en hélt samt styrk sínum. Siemens NX skar niður 22% af títanfestingum fyrir flug- og geimferðir. Leo AI bætir sértækri þekkingu á vélfærafræði beint inn í hönnunarferlið. 3D prentun býr til lífrænar, form-bjartsýnar hönnunir sem þessi verkfæri búa til. Kerfin leggja nú til efnis- og ferlablöndur sjálf. Sérsniðin vinna fyrir vélfærakerfi verður hraðari og snjallari. Verkfræðingar geta nú prófað sérsniðnar hönnun án þess að gera handvirkar prófanir.
Sjálfbær efni og endurvinnsla
Sjálfbærni stýrir nú efnisvali á þessu sviði. Endurunnið ál virkar næstum eins vel og nýtt málmur á lægra verði. Líftæknilegt plast býður upp á valkost við olíubundið plast fyrir lok og hylki. Þessi valmöguleikar draga úr umhverfisáhrifum án þess að skerða afköst.
Skipulagning við lok líftíma skiptir einnig máli. Einingasmíði gerir þér kleift að skipta út slitnum hlutum í stað heilla samsetninga. Sumir framleiðendur bjóða upp á endurvinnsluáætlanir fyrir málmhluta. Þessar þróanir munu aukast eftir því sem reglur verða strangari. Snjallar ákvarðanir í dag gera framtíðarreglur auðveldari í eftirfylgni.
Framtíðin lítur björt út. Blendingsverkfæri, aðferðir knúnar gervigreindar og sjálfbærar aðferðir vinna saman. Verkfræðingar sem tileinka sér þessar þróanir smíða betri vélmenni hraðar.
NOBLE: Samstarfsaðili í frumgerðum gervigreindarvélmenna

NOBLE er framleiðandi sem vinnur með málm og plast fyrir frumgerðir af gervigreindarvélmennum. Fyrirtækið aðstoðar verkfræðinga sem þurfa raunverulega hluti, ekki bara teikningar. Þú færð einn samstarfsaðila fyrir vinnslu, mótun og prentun. Það sparar tíma og heldur gæðum eins í hverri lotu.
CNC vinnsla, sprautumótun og aukefnaframleiðsla
NOBLE keyrir nokkur ferli á einum stað. CNC-vinnsla sér um málma og plast með þröngum þolmörkum. Sprautusteypa sér um skeljar, lok og hylki þegar hönnunin er stöðug. Aukefnisframleiðsla fyllir skarðið fyrir flókin form og hraðar beygjur. Þú velur ferlið sem hentar þínum hluta og NOBLE sér um restina.
Yfirborðsfrágangur er jafn mikilvægur og skurður. Slípun og fæging fjarlægja laglínur og verkfæraför og gefa ABS hlutum slétt og glansandi yfirborð, líkt og vélræna hluti. Gufusléttun notar asetóngufu til að leysa að hluta upp ABS yfirborðslagið, sem eyðir laglínum hratt og skilur eftir sprautusteypt útlit. Málun og húðun bæta við lit, fela smágalla og auka rispu- eða efnaþol. Áferð líkir eftir sprautusteyptri áferð, dylur galla og bætir grip. Hvor valkostur fyrir sig hefur sína kosti. Gufusléttun getur breytt víddum, þannig að prófanir fyrir framleiðslu eru skynsamlegar. Málning sem inniheldur leysiefni getur tært ABS, þannig að samhæfniprófanir eru skynsamlegar.
ISO 9001:2015 og ISO 13485:2016
NOBLE hefur vottanir samkvæmt ISO 9001:2015 og ISO 13485:2016. Sú fyrri nær yfir almenna gæðastjórnun. Sú seinni á við um lækningatæki og það skiptir máli þegar vélmennið þitt snertir sjúklinga eða skurðtæki. Samkvæmt ISO 13485:2016 gilda hönnunar- og þróunarstýringar um hverja frumgerð. Hönnunarprófun staðfestir að hver íhlutur uppfyllir forskriftir. Hönnunarprófun staðfestir að samsetta kerfið virki örugglega í raunverulegum aðstæðum. Óskráð hönnunarbreytingar eru hindraðar.
Áhættustjórnun fylgir ISO 14971. Frumgerðahlutar eru athugaðir fyrir hugsanlegum bilunum eins og mengun eða galla í tengjum áður en þeir berast sjúklingum. Auðkenning og rekjanleiki tækja gerir NOBLE kleift að endurbyggja vörusögu úr hráefnum í gegnum dreifingu. Ef birgir tilkynnir um galla getur teymið rakið viðkomandi lotur. Innkaupastýring krefst þess að vottaðir birgjar láti NOBLE vita af framleiðslubreytingum sem hafa áhrif á eiginleika íhluta. Framleiðslu- og ferlastýring heldur framleiðslulotum frumgerða samræmdum. Innri endurskoðanir og leiðréttingaraðgerðir loka hringrásinni þegar eitthvað fer úrskeiðis.
DFM, frumgerðasmíði, framleiðsla og lokasamsetning
NOBLE stoppar ekki við framleiðslu. Teymið byrjar á hönnun með tilliti til framleiðsluhæfni. Þeir benda á eiginleika sem auka kostnað eða valda uppsöfnun á vikmörkum. Síðan smíða þeir frumgerðir, keyra litla framleiðslulotur og stækka framleiðsluna í fulla stærð. Lokasamsetning er hluti af pakkanum. Þú færð fullunnið undirkerfi, ekki kassa af lausum hlutum.
Þessi alhliða nálgun hentar sérsniðnum verkum. Sérsniðinn gripari gæti þurft vélrænar málminnlegg og SLS nylonfingur. Sérsniðið undirvagn gæti blandað saman málmplötum og mótuðum lokum. NOBLE samhæfir þessi skref þannig að hlutar passi saman. Fyrir verkfræðinga sem smíða sérsniðin vélfærakerfi fjarlægir þessi eini snertipunktur mikinn núning. Sérsniðin framleiðsla virkar best þegar eitt teymi á alla keðjuna. NOBLE staðsetur sig nákvæmlega þar.
Byrjaðu fyrst á hönnunarþörfum þínum. Veldu hvernig á að smíða hlutinn út frá lögun hans og hversu marga þú þarft. Paraðu efni við þá kröft og umhverfi sem þeir munu standa frammi fyrir. Hugsaðu vel um málamiðlanir í öllu kerfinu. Frumgerðir úr gervigreindarvélmennum virka best þegar sérsmíðaðar smíðar meðhöndla framleiðslu og hönnun sem eitt stöðugt flæði. Athugaðu styrk, þyngd, nákvæmni og kostnað fyrir vélfærafræðiverkefnið þitt. Sérsniðin vélfærafræðikerfi þurfa þessa tegund af snemmbúinni hugsun um ferla. Blendingstól og gervigreindarknúnar aðferðir auka nákvæmni í hverju kerfi. Þessar þróanir gera framtíðar frumgerðargerð auðveldari. Þær fækka villum hraðar og leyfa verkfræðingum að prófa erfiðar hugmyndir með færri tilraunum. Hraðari hringrásir leiða til betri vélmenna og lægri kostnaðar. Það gerir allt ferlið betra. Talaðu við NOBLE fyrir næsta frumgerðarverkefni þitt úr gervigreindarvélmennum.
Algengar spurningar um frumgerðahluta gervigreindarvélmenna
Hvernig vel ég rétta efnið fyrir frumgerð vélmennisins míns?
Byrjið á því verkefni sem hlutinn þarf að sinna. Berandi hlutar þurfa málma eins og ál eða stál. Lok og skeljar virka vel í plasti. Athugið líka umhverfið. Heitar eða efnaþungar aðstæður kalla á PEEK eða títan. Passið efnið við þá kröft og aðstæður sem það verður fyrir.
Hvenær ætti ég að velja 5-ása vinnslu frekar en 3-ása?
Veldu 5-ása uppsetningu þegar hlutinn hefur skáhallar fleti, djúpa vasa eða göt sem vísa í mismunandi áttir. Samskeytingarhús vélmenna þurfa oft á þessu að halda. Ein uppsetning heldur öllu í réttu horfi. Árangurshlutfall fyrstu umferðar eykst úr 59% í 96% samanborið við margar 3-ása uppsetningar.
Hvaða vikmörk ætti ég að tilgreina fyrir legusæti?
Legusæti þurfa yfirleitt vikmörk á bilinu ±0.01 til ±0.05 mm. En ekki herða á öllum fleti. Að fara úr 0.5 mm í 0.02 mm tvöfaldar kostnaðinn. Að hækka í 0.01 mm þrefaldar kostnaðinn. Herðið aðeins vikmörk þar sem virkni krefst þess.
Er þrívíddarprentun nógu góð fyrir virka vélmenni?
Já, fyrir margar notkunarmöguleika. SLS nylon þolir milljónir hringrása og virkar vel fyrir fingur gripmanna. Það prentar án stuðnings, þannig að innri rásir og grindarform eru möguleg. Fyrir mikilvæga festingarpunkta skaltu bæta við vélrænum málminnsetningum til að tryggja nákvæmni. Þessi blanda gefur þér það besta úr báðum aðferðum.
Hversu marga hluta er hægt að framleiða úretansteypu?
Sílikonmót endast í 10 til 100 hluta. Þessi brúarframleiðsla gerir þér kleift að prófa hvort þau passi og virki áður en þú kaupir stálmót. Hún fyllir bilið á milli eins frumgerðar og fullrar sprautusteypingar. Þú færð hluti sem eru eins og mótaðir hlutar án þess að þurfa að fjárfesta í verkfærum.
Hver er munurinn á frumgerð og framleiðsluáætlun?
Ein frumgerð kostar meira á hverja einingu. Sami íhlutur verður ódýrari í magni. CNC-vinnsla gefur nákvæmni án verkfærakostnaðar fyrir prófanir snemma. Stór magn notar sprautumótun til að lækka kostnað á hverja einingu. Skipuleggðu fjárhagsáætlun þína í kringum áætlað magn.
Get ég notað ABS fyrir vélmennahluti nálægt mótorum?
Nei. ABS og PLA þola ekki mikinn hita vel. Haldið þeim frá mótorum og heitum fleti. Fyrir þessi svæði skal nota PEEK í staðinn. Það þolir stöðugan hita allt að 260°C. POM virkar einnig fyrir gíra og legur með lágum núningi og góðum víddarstöðugleika.
Hvað gerir kolefnisþráða góða fyrir vélmennahandleggi?
CFRP býður upp á frábært hlutfall styrks og þyngdar. T700S koltrefjalaminat vegur 1.55 g/cm³ samanborið við 2.70 g/cm³ fyrir ál. Það er um 43% léttara. Hvert gramm frá samskeytinu dregur úr tregðu, togi stýribúnaðarins og orkunotkun. Þetta skiptir miklu máli í vélmennafræði þar sem hraði og skilvirkni skipta máli.







