

Íhlutir umönnunarvélmennisins þíns — liðir, hylki og rammi — verða að uppfylla strangar kröfur, en hvaða byggingaraðferð og efni gefur bestu jafnvægið? Að velja aðferðir og efni fyrir íhluti umönnunarvélmennisins er stór ákvörðun. Öryggi, nákvæmni og kostnaður skipta öllu máli hér. Þessi færsla ber saman CNC-vinnslu, sprautumótun, málmplötur, DMLS og þrívíddarprentun. Þú munt einnig sjá hvernig ryðfrítt stál 17-4 PH og Ti-6Al-4V endast. Við munum deila ráðum um hönnun fyrir framleiðslu og leiðbeiningum um sérsniðna samanborið við tilbúna íhluti umönnunarvélmennisins. Þannig fer vélmennið þitt frá frumgerð til framleiðslu með færri óvæntum uppákomum.
Kröfur um lykilíhluti umönnunarvélmennisins
Öryggis- og samræmisstaðlar
Reglugerðir um lækningatækja og lífsamhæfni
Íhlutir í umönnunarvélmennum verða að fylgja ströngum reglum. Matvæla- og lyfjaeftirlitið Bandaríkjanna (FDA) segir að mörg vélmennakerfi séu í flokki II eða III. Þess vegna þarftu 510(k) eða PMA vottorð áður en þú getur selt það. Evrópa hefur svipaðar reglur í gegnum MDR og ISO 13485 setur gæðastaðalinn. IEC 60601 fjallar um rafmagnsöryggi og ISO 14971 hjálpar til við að stjórna áhættu yfir líftíma vörunnar. ISO 62304 stjórnar hugbúnaði. Þessir staðlar leiðbeina hverri hönnunarvali sem þú tekur.
Lífsamhæfni er einnig mikilvæg. Enginn hluti sem snertir sjúkling má valda neikvæðum viðbrögðum. Efnið sem þú velur ræður þessu. Ryðfrítt stál 17-4 PH og Ti-6Al-4V standast bæði lífsamhæfnipróf. Þau þola einnig endurtekna sótthreinsun án þess að veikjast.
Hreinsun og efnaþol
Sjúkrahús þrífa búnað allan tímann. Vélmennið þitt verður að meðhöndla sterk efni án þess að sprunga eða ryðga. Slétt yfirborð hjálpar. Það sama á við um efni eins og flúorópren XP, sem þolir leysiefni, smurefni og hreinsiefni. EPDM helst sveigjanlegt í kulda og þolir öldrun vel. Þéttir úr þessum efnum halda vökva úti og viðhalda IP65 vottun þegar þær eru notaðar í raunverulegum aðstæðum.
Nákvæmni og vikmörk
Þolkröfur fyrir hreyfanlega liði
Nákvæmni samskeyta stýrir nákvæmni vélmennisins. Algeng vikmörk samskeyta eru plús eða mínus 0.01 mm. Það er IT5 eða IT6 gæðaflokkur. Yfirborðsáferð verður að vera undir Ra 0.8 míkrómetrum. Fimmása vinnsla heldur plús eða mínus 0.005 til 0.01 mm. Legur með H6 eða H7 passingum. Þessi þröngu vikmörk halda hreyfingunni mjúkri og endurtekningarhæfri.
Áhrif á virkni og samsetningarkostnað
Villur í uppstöflun skaða afköst. Þegar einstakir hlutar halda plús eða mínus 0.05 mm, getur heildar geislaleikur náð 0.2 mm. Það lækkar endurtekningarhæfni samskeyta. GD&T stýrir sammiðju, raunverulegri staðsetningu og samsíða tengingu. Góð uppstöflun helst undir 0.05 mm. Þessi aðferð vegur upp á móti samsetningarkostnaði. Þú forðast að gera alla hluta of þétta en færð samt þá nákvæmni sem vélmennið þitt þarfnast.
Ending og endingartími efnis
Slitþol í háum hringrásarforritum
Notkun við mikla notkun veldur því að hlutir eru fljótir að slitna. Sílikon teygjuefni bila eftir 10,000 til 50,000 högglotur. TPU gerir betur með togstyrk yfir 40 MPa og betri núningþol. OMRON TPU með styrktum trefjaneti þolir kraft yfir 100N og endist allt að 40% lengur. ISO/TS 15066 krefst stöðugrar frammistöðu í að minnsta kosti 100,000 högglotur. Veljið efni með miklum rifstyrk og þreytuþol.
Umhverfisþol (rakastig, hitastig, útfjólublátt)
Umhirðuvélmenni vinna við margar aðstæður. Rakastig veldur því að sum efni bólgna upp og brotna niður. Útfjólublátt ljós brýtur niður önnur. Verndarhúðun og innhúðun hjálpa til. Það sama á við um sjálfgræðandi efni sem laga smávægilegar skemmdir sjálf.
Framleiðsluferli fyrir íhluti umönnunarrobota
Leiðin sem þú smíðar íhluti vélmennisins hefur áhrif á kostnað, nákvæmni og hraða markaðssetningar. Hvert framleiðsluferli hefur sína kosti fyrir mismunandi verkefni. Við skulum fara yfir helstu aðferðirnar og hvar þær henta best.
CNC vinnsla fyrir nákvæma málmhluta
CNC-vinnsla er enn vinsælasta valið fyrir hluti sem þurfa þröng mál og sterk efni. Hún hentar vel fyrir burðargrindur, samskeyti og festingar sem þola endurtekið álag án þess að hreyfast.
Notkun: Burðargrindur, samskeyti og festingar
Rammi vélmennisins ber þyngdina. Samskeyti stjórna hreyfingu. Festingar halda skynjurum og stýribúnaði á sínum stað. Þessir hlutar þurfa stífleika og stöðugleika. CNC-vinnsla býður upp á það. Þú getur skorið ryðfrítt stál 17-4 PH eða Ti-6Al-4V með mikilli endurtekningarnákvæmni. Fimmása vélar búa til flóknar rúmfræðir í einni uppsetningu. Það útilokar villur frá mörgum klemmum. Ferlið styður skrúfgöt, staðsetningar tappa og leguvasa sem aðrar aðferðir geta ekki keppt við.
Náanleg vikmörk og yfirborðsáferð
Hér er yfirlit yfir það sem CNC vinnsla áorkar fyrir vélræna hluti:
| Vélræn aðgerð / eiginleiki | Náanlegt þol / yfirborðsáferð |
| Almenn fræsun | ± 0.01 mm |
| Nákvæm beygja og fimmása vinna | ±0.005 mm eða þéttara |
| Leguseti og þéttifletir | Yfirborðsgrófleiki Ra 0.4–0.8 |
| Mikilvægir eiginleikar vélmennisins (með línulegum kvarða og könnun í vélinni) | ±0.002–0.005 mm |
| Servómótor og kóðarahús (sammiðja) | ≤0.01 mm TIR |
| Harmonískt drif með sveigjanlegum splínum með þunnveggjum | ≤ 0.005 mm |
| Minnkandi bakslag | ≤1 bogamínúta |
| Sívalningsútkall fyrir GD&T | ⌭0.004 mm |
| Kall á sammiðju GD&T | ◎0.005 mm |
| Endurteknar hreyfingar — skurðlækningavélmenni | ≤ 0.01 mm |
| Mikilvægar víddir framleiðslu í magni | Cpk ≥ 1.33 með sýnatöku að AQL 1.0 |
Staðlað yfirborðsgrófleiki fyrir slétt yfirborð er 63 míkrótommur. Bogadregnir fletir eru 125 míkrótommur eða betri. Létt perlublástur bætir útlit yfirborða. Algengar GD&T stýringar eins og raunveruleg staðsetning, flatnæmi og hornréttleiki eiga við. Nákvæmnin frá CNC vinnslu styður við þá nákvæmni sem vélmennakerfi krefjast.
Fyrir magnframleiðslu sameinar NOBLE (leiðandi framleiðandi í Kína) CNC-vinnslu fyrir nákvæma íhluti við önnur framleiðsluferli til að stjórna kostnaði. Framleiðsluþekking þeirra hjálpar viðskiptavinum að fara hratt frá frumgerð til fjöldaframleiðslu. Þessi samþætta nálgun er lykilatriði í nútíma framleiðslu á vélfærafræði.
Framleiðsluferli fyrir hluta til meðhöndlunar á vökvavélum
Hlutir vökvameðhöndlunarvélmenna þurfa sérstaka umhirðu. Þessir íhlutir komast í snertingu við vökva, verða að þéttast vel og standast tæringu. Tvær lykilframleiðsluaðferðir sjá um þessar þarfir: leysiskurður með suðu og ofsteypa fyrir þéttiefni. Að velja rétt framleiðsluferli fyrir hluta vökvameðhöndlunarvélmenna hefur bein áhrif á hversu vel lokasamsetningin virkar í raunverulegri notkun.
Laserskurður og suðu fyrir vökvaleiðir
Vökvaleiðir verða að vera sléttar og lekalausar. Leysiskurður og beygja skapar nákvæmar rásir í málmplötum. Leysirinn gefur hreinar brúnir án skurða. Suða tengir saman hluta án þess að bæta við efni sem gæti safnað leifum. Ryðfrítt stál stenst tæringu frá hvarfefnum og hreinsiefnum hér. Samsetningin helst þrifaleg og efnafræðilega örugg. Það skiptir máli fyrir vökvameðhöndlunarkerfi sem keyra greiningarpróf eða lyfjaundirbúning. Þessar vökvameðhöndlunarvélar þurfa mikla áreiðanleika í þúsundir lotna.
Yfirmótun og innsetningarmótun fyrir þéttiefni og tengi
Þéttiefni og tengiefni eru oft úr tveimur efnum. Yfirsteyping festir mjúkan teygjanleika á stíft undirlag. Mjúka lagið myndar þéttinguna. Stífi hlutinn veitir uppbyggingu og festingarpunkta. Innsetningarsteyping setur formótað málm- eða plastinnlegg í mótið og sprautar síðan efni í kringum það. Þetta gefur þér skrúfgötuð innlegg, rafmagnstengi eða skynjarahús með innbyggðri þéttingu. Þessi framleiðsluferli draga úr samsetningarskrefum og bæta áreiðanleika fyrir vökvameðhöndlunarvélmenni sem haldast mengunarlausir í margar lotur. Fyrir sjálfvirka vökvameðhöndlun er heilleiki þéttingarinnar mikilvægur. Það viðheldur nákvæmni og kemur í veg fyrir krossmengun í vinnuflæði með miklum afköstum.
Lykilframleiðsla fyrir vélmenni: Innspýting, málmplata og aukefni
Auk CNC og vökvameðhöndlunarferla eru þrjár aðferðir til viðbótar sem fullkomna framleiðslu vélfærafræði.
Sprautusteypa fyrir plastíhluti í miklu magni
Sprautusteypa skín þegar þú þarft þúsundir eins plasthluta. Hylkingar, lok og sviga virka öll vel. Upphafskostnaðurinn við verkfæri er hár, en kostnaðurinn á hvern hluta lækkar hratt með hækkandi magni. Þú bætir smellpassunum, lifandi hjörum og festingarhnappum beint í mótið. Það sparar samsetningartíma. Verkfræðiplast eins og ABS, pólýkarbónat og nylon gefa góðan höggþol og snyrtifræðilegan áferð. Læknisfræðilegar útgáfur bæta við lífsamhæfni þar sem þörf krefur. Þetta ferli styður við kröfur um sjálfvirka vélmenni.
Smíði plötumálma fyrir undirvagna og burðarvirki
Málmplötur mynda burðarás margra vélfærakerfa. Leysiskurður, beygja og suða breyta flötum málmi í stífa ramma. Ferlið er hratt og hagkvæmt fyrir lítið til meðalstórt magn. Þú styrkir svæði sem verða fyrir miklu álagi með kúpum eða mótuðum rifjum. Flatar plötur auðvelda uppsetningu rafeindabúnaðar, kapla og skynjara. Þjónusta NOBLE með málmplötur felur í sér leysiskurð og beygju, síðan suðu og frágang. Þetta býr til sterkan og léttan undirvagn fyrir vélmennið þitt.
DMLS og þrívíddarprentun fyrir flóknar rúmfræðir og frumgerðir
Bein málmleysissintun (DMLS) og þrívíddarprentun bjóða upp á hönnunarfrelsi sem vélræn vinnsla getur ekki keppt við. Þú prentar flóknar innri rásir, lífræn form og grindarbyggingar. Þessir eiginleikar styðja samfellda kælingu, léttvigt og hlutasamþjöppun.
Helsti styrkur þrívíddarprentunar úr málmi er geta hennar til að búa til hluti með flóknum og fínstilltum rúmfræðim. Þetta þýðir að hún er tilvalin til framleiðslu á afkastamiklum hlutum.
Fyrir frumgerðir gerir þrívíddarprentun kleift að endurtaka sig hratt án tafa á verkfæraframleiðslu. Þú prófar passform, virkni og samsetningu áður en verkfæri eru sett í framleiðslu. Fyrir lokanotkunarhluta dregur DMLS úr fjölda íhluta í samsetningu. Margir vélrænir hlutar sameinast í einn prentaðan hlut sem er sterkari og léttari. Þetta passar við þróun í nútíma framleiðslu á vélfærafræði, þar sem flækjustig eykur ekki kostnað. Nákvæmnin frá DMLS styður við þá nákvæmni sem krafist er af háþróuðum vélfærakerfum. Þessar samlagningaraðferðir eru nauðsynleg verkfæri í framleiðslu á vélfærafræði.
Efni fyrir íhluti umönnunarvélmenna
Að velja rétt efni fyrir íhluti umönnunarvélmennisins hefur áhrif á allt sem gerist næst. Það breytir því hversu lengi hlutar endast, hversu vel þeir þola efni og hversu mikið þú eyðir í þá. Sumir hlutar þurfa að vera mjög sterkir. Aðrir þurfa lágt núning eða vera öruggir fyrir líkamann. Við skulum skoða helstu efnisflokkana og hvar hver þeirra virkar best.
Hlutar fyrir vökvameðhöndlunarvélmenni: Efnisval
Hlutir í vökvameðhöndlunarvélmennum eru háðir ströngum kröfum. Þeir snerta hvarfefni, leysiefni og líffræðileg sýni. Þeir verða að standast tæringu. Þeir mega ekki leka efnum í vökva. Og þeir þurfa oft lágt núning svo að vökvar flæði vel. Þrjár efnisflokkar eru leiðandi á þessu sviði: PTFE, PEEK og 316L ryðfrítt stál. Hvert og eitt hefur mismunandi styrkleika.
Ryðfrítt stál fyrir tæringarþol í snertingu við vökva
316L ryðfrítt stál er þekkt fyrir tæringarþol sitt. Mólýbdeninnihald þess verndar gegn klóríðum, söltum og iðnaðarefnum. Það þolir bleikiefni, perediksýru og uppgufað vetnisperoxíð án þess að brotna niður. Það gerir það að kjörkosti fyrir nálar sem snerta líkamsvökva. Það virkar einnig vel fyrir hluti sem gangast undir endurtekna sótthreinsun. Teygjustuðullinn er 193 GPa, um það bil þrisvar sinnum stífari en ál. Þessi stífleiki kemur í veg fyrir að nákvæmir nálarhlutar bogni við notkun. Þegar strangar hreinlætisreglur eru gilda veitir 316L ryðfrítt stál áreiðanlega frammistöðu fyrir vökvameðhöndlunarvélmenni.
Verkfræðiplast fyrir lágnúningsvökvaleiðir
PTFE og PEEK bjóða upp á mismunandi kosti við snertingu við vökva. PTFE þolir nánast öll efni. Engin algeng rannsóknarstofuefni brjóta það niður. Núningur þess er mjög lítill og það hefur teygjanlegan viðloðun. Það gerir það frábært fyrir þéttiefni, oddi og kyrrstæða blauta hluti. Ókostirnir? PTFE hefur lágan togstyrk, á milli 20 og 35 MPa. Það aflagast undir þrýstingi, þannig að það getur ekki borið burðarálag. PEEK fyllir þetta bil. Það hefur mikinn togstyrk, um 90 til 100 MPa. Það heldur lögun sinni við stöðugan þrýsting. PEEK þolir flesta lífræna og vatnsbundna vökva, þó að sterk brennisteinssýra og sum halógen geti skemmt það. Fyrir hreyfanlega hluti sem þurfa þröng vikmörk virkar PEEK vel. Fyrir efnaflutningskerfi og þéttiefni sem verða fyrir hörðum efnum er PTFE öruggari kostur. Þessir tveir plastar vinna saman í vökvameðhöndlunarkerfum þar sem efnaöryggi og vélrænn styrkur skipta bæði máli.
Hér er fljótleg samanburður á þessum þremur efnum fyrir hluta til meðhöndlunar á vökvavélum:
| Efni | Tæringar- / efnaþol | Núnings- og viðloðunarfríir eiginleikar | Vélrænn styrkur | Besta notkun í vökvameðhöndlunarvélmennum |
| PTFE | Þolir næstum öll efni; ekkert algengt rannsóknarstofuhvarfefni brýtur það niður | Mjög lágt núning og klístrað efni | Lágt togstyrkur (20–35 MPa); aflagast undir þrýstingi | Efnaflutningskerfi, þéttingar og oddar sem verða fyrir áhrifum af árásargjarnum hvarfefnum |
| PEEK | Þolir flesta lífræna og vatnsbundna vökva; skemmist af sterkri brennisteinssýru og sumum halógenum | Gott fyrir hreyfanlega hluti sem þurfa þröng vikmörk | Mikill togstyrkur (90–100 MPa); heldur lögun við stöðugan þrýsting | Byggingarvélmenni, staðsetningarbúnaður og hreyfanlegir hlutar sem þola mikla álagi |
| 316L Ryðfrítt stál | Framúrskarandi tæringarþol; mólýbden verndar gegn klóríðum, söltum og iðnaðarefnum | Ekki þekkt fyrir lágt núning | Teygjanleikastuðull 193 GPa (um það bil 3x stífara en ál) | Nálar sem snerta líkamsvökva, líkamshluta sem gangast undir sótthreinsun |
Hástyrktarmálmar: 17‑4 PH og Ti‑6Al‑4V
Þegar vélmennið þitt þarfnast málmhluta sem bera þungar byrðar eða eru slitþolnir, koma tvær málmblöndur upp í hugann: ryðfrítt stál 17-4 PH og títan Ti-6Al-4V. Báðar virka vel með CNC vinnslu og DMLS. Báðar bjóða upp á framúrskarandi tæringarþol. En þær eru ólíkar að styrk, hörku og vinnsluhæfni.
Vélrænir eiginleikar og vélrænn vinnsluhæfni
Ryðfrítt stál 17-4 PH sýnir glæsilegar tölur. Í H900 ástandi nær hámarks togstyrkur þess 1275 MPa. Stretch spennan nær 1060 MPa. Beygjustyrkurinn fer upp í 1380 MPa. Teygjustuðullinn er 200 GPa. Hörkustigið mælist 38 HRC. Brotlenging er 10 prósent. Þéttleiki er 7.75 g/cm³. Yfirborðsgrófleiki við vélræna vinnslu er Ra 1.0 µm. Þessir eiginleikar gera 17-4 PH að sterkum kost fyrir burðargrindur, samskeyti og festingar í íhlutum umönnunarvélmenna.
Ti-6Al-4V býður upp á aðra uppsetningu. Togstyrkur þess er á bilinu 936 til 1014 MPa, allt eftir stefnu og staðsetningu. Teygjanleiki er einnig breytilegur. Þegar prófað er hornrétt á útfellingarlög er teygjanleikinn 14 til 21 prósent. Samsíða lögum lækkar hann í 6 til 11 prósent. Teygjanleikastuðullinn er 110 GPa. Hörkustigið er á bilinu 302 til 340 HB í glóðuðum stöngum. Hámarkshitastig nær 315°C. Beta-þvermálið er um 999°C.
Vélrænn búnaður skilur þessar tvær málmblöndur að. 17-4 PH vélrænir verkfæri eru vel vélrænir með réttri aðferð. Notið hvöss, marglaga TiAlN eða PVD-húðuð karbítverkfæri með jákvæðum hallahornum. Þetta dregur úr skurðkrafti. Keramikhúðaðar skurðarplötur virka vel til beygju, sérstaklega í H900 ástandi. Þær dreifa hita og lengja endingartíma verkfærisins. Haldið stöðugum fóðrun og hraða til að forðast vinnsluherðingu. Nægileg kæling varðveitir víddarnákvæmni. Hámarkshörkuástand H900 gerir vélræna vinnslu erfiðari. Slit verkfæra eykst ef færibreytur breytast.
Ti-6Al-4V er erfiðara í vinnslu. Varmaleiðni þess er aðeins 6.7 W/m·K. Það er um 25 sinnum lægra en 6061 áls og sex sinnum lægra en 4140 stáls. Hiti safnast fyrir við skurðbrúnina. Uppbygging brúnar myndast. Vinnsluherðing á sér stað. Grófvinnsluhraði ætti að byrja við 80 til 120 SFM (24 til 37 m/mín). Kælivökvaþrýstingur þarf að fara yfir 500 psi (35 bör). Flísaálag ætti að vera á eða yfir 0.002 tommur/tönn (0.05 mm/tönn). Þessir þættir koma í veg fyrir vinnsluherðingu og halda skurðinum stöðugum.
Yfirborðsmeðferðir gegn sliti og tæringu
Yfirborðsmeðferð lengir líftíma málmhluta. Rétt val fer eftir notkun. Hér eru leiðbeiningar:
| Krafa | Ráðlagður yfirborðsmeðferð |
| Mikið slit / þreyta | Skotblásun ásamt PVD- eða DLC-húðun |
| Útsetning fyrir tæringu utandyra / tæringu | Dufthúðun ásamt anodiseringu eða passiveringu |
| Snyrtivörur og léttar þarfir | Anodizing |
| Snerting við matvæli eða lyf | Óvirkjun eða rafpólun |
| Svæði með miklum hita | Harðkróm eða keramikhúðun |
Við óvirkjun er notað saltpéturs- eða sítrónusýru. Hún fjarlægir frítt járn og myndar óvirkt krómoxíðlag. Þetta veitir framúrskarandi tæringarþol. Hún hentar vel fyrir matvælagráðu vélmenni, lækningavélmenni, útieiningar og liði. Anodisering (tegund II og III) virkar á álprófílum og beygðum eða stimpluðum hlutum. Hún býr til hart, slitþolið oxíðlag. Kostirnir eru tæringarþol, rafmagnseinangrun og fagurfræðilegir litavalkostir. Hún passar á undirvagnsteina, hylki, sviga, skynjarafestingar og arma. PVD og CVD húðanir eins og TiN, TiAlN og DLC eru notaðar á gíra, öxla og renniflöt. Þær eru afar harðar (2,000–3,000 HV), hafa lágt núning og standast slit. Gírtennur, legutappa, renniliðir og endaáhrifavaldar njóta mests góðs af þessu.
Í lækningatækjum uppfylla yfirborðsmeðferðir strangar kröfur um lífsamhæfni og tæringarþol. Anodiseruð ígræðslur mynda áloxíðfilmu með góðri lífsamhæfni. Þetta dregur úr aukaverkunum við vefi manna. Örbogaoxun framleiðir keramikhúðun með framúrskarandi slitþol og lífsamhæfni. Það hentar lækningatækjum eins og gerviliðum.
Verkfræðiplast fyrir girðingar og burðarvirki
Ekki þarfnast allir hlutar málms. Hylki, hlífar og sviga virka oft betur í verkfræðiplasti. Þessi efni draga úr þyngd, standast högg og bjóða upp á sveigjanleika í útliti. Þau kosta einnig minna en vélrænn málmur í stórum stíl.
ABS, pólýkarbónat og nylon: Höggþol og snyrtileg áferð
ABS er vinnuhesturinn. Það býður upp á góðan höggþol og þolir málningu, áferð og lit vel. Pólýkarbónat býður upp á framúrskarandi höggþol. Það þolir einnig hærra hitastig. Nylon býður upp á framúrskarandi slitþol og efnaþol. Það virkar vel fyrir gíra, legur og burðarvirki. Hvert plast á sinn stað í vélmennahönnun. ABS hentar fyrir snyrtivörur og hús. Pólýkarbónat passar í hluti sem þurfa skýrleika eða mikinn höggþol. Nylon þolir hreyfanlega hluti sem nudda eða renna.
Matvæla- og læknisfræðilega hæfar afbrigði
Staðlað plast uppfyllir hugsanlega ekki öryggisreglur. Matvæla- og læknisfræðilega gæðaflokkaðar afbrigði fylla þetta skarð. Þessi efni standast lífsamhæfnipróf. Þau þola endurtekna hreinsun. Þau skola ekki frá sér skaðleg efni. Læknisfræðilega gæða ABS og pólýkarbónat eru algeng í íhlutum umönnunarvélmenna sem snerta sjúklinga eða eru staðsettir á dauðhreinsuðum svæðum. Matvæla-gæða nylon er notað í vökvameðhöndlunarvélum sem undirbúa lyf eða meðhöndla sýni. Athugið alltaf efnisvottorðið. Það ætti að staðfesta að það sé í samræmi við ISO 10993 eða reglur FDA um snertingu við matvæli.
Hönnunaratriði fyrir íhluti umönnunarrobota
Framleiðsluþvinganir og hlutarúmfræði
Dröghorn, veggþykkt og undirskurðir
Dregghalla er mikilvægur fyrir mótaða hluti. Hann hjálpar hlutunum að komast úr mótinu án rispumerkja. Nylon þarf engan lágmarksdreg, en ein gráðu virkar best. Polycarbonate þarf að minnsta kosti 1.5 gráður og tvær gráður eru betri. Áferðarfletir þurfa meiri dreg vegna þess að áferðin myndar litlar undirskurðir. Góð regla er að bæta við 1.5 gráðu af dreg fyrir hverja 0.001 tommu af áferðardýpt.
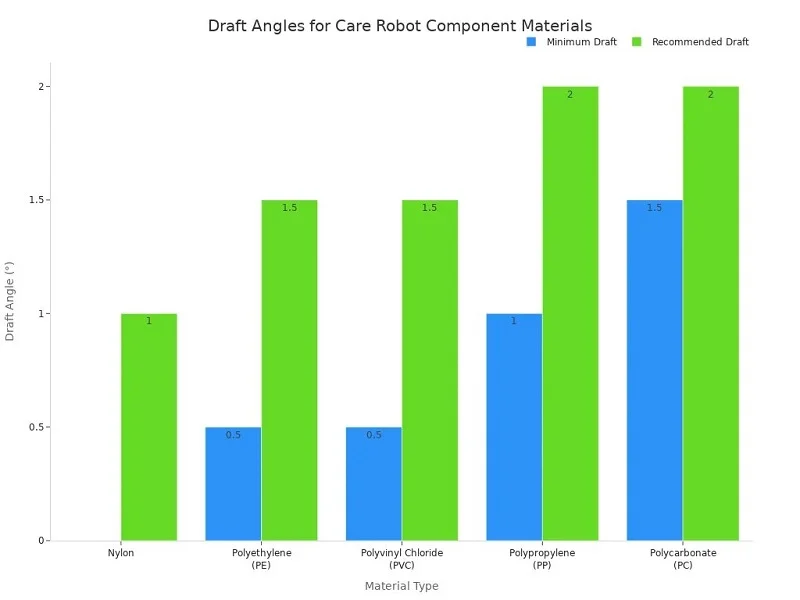
Þykkt veggjar breytist eftir því hversu djúpt lögun er. 0.25 tommu djúp lögun þarf 0.040 tommur af vegg og 0.5 gráður af djúpristi. Við tveggja tommu djúpt þarf meira en 0.100 tommur af vegg og tvær gráður. Námundið allar brúnir með innri afreksum sem eru að minnsta kosti 0.5 sinnum veggþykktin. Ytri afreksum ætti að vera 1.5 sinnum veggþykktin.
Hagnýting fyrir CNC, sprautumótun eða plötumálm
Hvert ferli hefur sínar eigin reglur. CNC meðhöndlar þröng vikmörk án drögna. Sprautusteypa þarf drögna og jafna veggi. Plötujárn virkar best með einföldum beygjum og stöðugum radíusum. Veldu ferlið snemma. Það val mótar rúmfræðina og sparar tíma í endurhönnun síðar.
Samsetningar- og sameiningaraðferðir
Festingar, suðu og líming
Festingar auðvelda í sundurtöku samsetningarinnar. Suða skapar varanlegar og sterkar samskeyti. Límtenging dreifir álagi yfir stærra svæði. Hver aðferð passar við mismunandi íhluti umönnunarvélmenna. Notið festingar þar sem þarf að ná til hluta til viðhalds. Suðið burðargrindur sem losna aldrei.
Mátahönnun fyrir notendavænni
Einingahönnun heldur sliti og mengun á einum stað. Þú getur skipt um hreyfibúnað án þess að snerta grindina. Staðlaðar festingar og tengi stytta viðgerðartíma. Prófunarpunktar og bilunarkóðar leiðbeina þjónustuákvörðunum án ágiskana. Ef ódýr slithluti neyðir þig til að fjarlægja verðmæta samsetningu, þá er hönnunin ekki nógu nothæf.
Kostnaðarhagræðing og efnisval
Jafnvægi efniskostnaðar og afkastaþarfa
Létt samsett efni draga úr þyngd og orkunotkun. Hástyrktar málmblöndur eins og títan og ál ráða við burðarverk. Háþróaðar fjölliður henta vel fyrir hús og óburðarhluta. Blendingskerfi sameina málma fyrir svæði sem verða fyrir miklu álagi og samsett efni fyrir þyngdarnæma hluta. Svæðisbundin eftirspurn skiptir einnig máli. Asískir markaðir setja kostnað í fyrsta sæti en Norður-Ameríkumarkaðir einbeita sér að afköstum.
Að lágmarka úrgang með nær-net formferlum
Nálægar lögunarferlar draga úr úrgangi. DMLS og þrívíddarprentun framleiða hluti sem eru nálægt endanlegri lögun. Það dregur úr efnissóun og vinnslutíma. Meginreglur hönnunar með tilliti til framleiðsluhæfni leiðbeina þessum valkostum. Þær hjálpa þér að vega og meta þröng frávik á móti framleiðslukostnaði. Góð hönnun heldur þröngum frávikum þar sem þau skipta máli og slakar á þeim annars staðar.
Sérsniðnir samanborið við tilbúna íhluti umönnunarvélmenna
Fyrir hvern íhlut umönnunarvélmennisins hefur þú val. Hannar þú sérsniðinn íhlut? Eða velur þú tilbúna útgáfu ? Tímalína þín, fjárhagsáætlun og lokaafköst ráðast allt af þessu svari.
Hvenær á að velja sérsmíði
Einstök rúmfræði, sérhönnun eða þröng vikmörk
Sumir hlutar eru einfaldlega ekki í neinum vörulista. Kannski þarf vélmenniarmurinn þinn sérstaka festingarfestingu. Kannski hefur endaáhrifaflstækið þitt lögun sem enginn staðlaður hluti passar við. Kannski þarftu þröng vikmörk fyrir lykiltengingu - plús eða mínus 0.005 mm sem staðlaðar legur geta ekki lofað. Sérsmíði er eini kosturinn í þessum tilfellum. Sérsniðnir nákvæmnishlutar gera þér kleift að stjórna hverri vídd og efni. Þú færð nákvæmlega það sem hönnunin þín kallar á. Sérsmíði heldur einnig hugverkarétti þínum öruggum. Tilbúnir hlutar myndu sýna hönnunaraðferð þína fyrir samkeppnisaðilum. Sérsniðnir hlutar halda hugmyndum þínum vernduðum innan þíns eigin fyrirtækis.
Stórframleiðsla með sérstökum verkfærum
Magn breytir stærðfræðinni verulega. Fyrir lítið magn virkar CNC-vinnsla vel. Fyrirtæki eins og NOBLE bjóða upp á þessa þjónustu fyrir frumgerðarkeyrslur. En þegar þú þarft þúsundir eins íhluta í umönnunarvélmenni breytir sprautumótun kostnaðarmyndinni. Verkfæri fyrirfram kosta mikið. Kostnaður á hvern hluta lækkar hratt í stórum stíl. Sérstök verkfæri borga sig upp með tímanum. Hver hluti kemur út eins. Þessi samræmi skiptir máli fyrir öryggistengda íhluti umönnunarvélmenna sem verða að virka á sama hátt í hverri lotu.
Að nýta staðlaða íhluti fyrir hraðari þróun
Legur, festingar og skynjarahús
Staðlaðir íhlutir spara margra mánaða þróunartíma. Legur, festingar og skynjarahús eru þegar fáanleg í þúsundum stærða. Þú velur eina úr vörulista. Skynjaralegur gefa í dag rauntíma gögn um álag og slit. Stór bílaframleiðandi sá 25% lækkun á viðhaldskostnaði eftir að hafa bætt við skynjaralegum. Innleiðingar SKF og Schaeffler stytta niðurtíma um allt að 30%. Þessi gögn hjálpa þér að smíða snjallari íhluti í umönnunarvélmennum. Stillanlegir tilbúnir íhlutir draga úr verkfræðivinnu. Staðlaðir legur og ásar fjarlægja verkfærakostnað alveg. Þeir leyfa þér að prófa og endurtaka hratt við frumgerðasmíði.
Að draga úr afgreiðslutíma og upphaflegri fjárfestingu
Afhendingartími skiptir máli þegar þú ert að flýta þér á markað. Tilbúnar legur eru sendar á nokkrum dögum. Sérsniðin íhlutur tekur vikur eða mánuði. Þú sparar hönnunartíma, biðtíma vegna verkfærasmíða og prófunarferli. Upphafsfjárfesting þín helst lægri. Þú setur á markað lágmarks raunhæfan vélmenni, prófar það á vettvangi og uppfærir síðar. Tilbúnir hlutar nota prófaðar hönnun sem aðrir hafa þegar staðfest. Það lækkar tæknilega áhættu þína verulega.
Jafnvægi á afköstum, afhendingartíma og fjárhagsáætlun
Ákvörðunarmatrix fyrir blendingsaðferðir
Flestir farsælir vélmenni nota snjalla blöndu. Mikilvægir burðarhlutar geta verið sérsmíðaðir. Legur og festingar eru áfram tilbúnar . Þessi blendingsaðferð gefur þér það besta úr báðum heimum. Þú færð sérsniðna nákvæmni þar sem nákvæmnin skiptir mestu máli. Þú færð sparnað tilbúna þar sem staðlaðir hlutar virka vel. Einföld ákvarðanataka hjálpar þér að velja:
- Ef hlutinn er með sérhönnun eða þarfir þröng vikmörk, farðu að sérsníða
- Ef hlutinn er af stöðluðum stærðum og með staðlaða virkni, farðu þá af hillunni
Þetta jafnvægi heldur fjárhagsáætlun þinni í skefjum. Þjónusta NOBLE styður þessa blönduðu nálgun vel. Snjallframleiðsludeild þeirra býður upp á sérsniðna sprautumótun ásamt hefðbundinni plötusmíði. Þú þróar sérsmíðaða íhluti og staðlaða hluti undir einu þaki.
Staðfesting staðlaðra hluta fyrir álag og öryggiskröfur
Tilbúin legur geta litið rétt út á blaði. Þú verður að sannreyna þá fyrir þínar sérstöku álagsaðstæður. Athugaðu nafnálag, hraðamörk og hitastigsbil. Keyrðu öryggisþáttagreiningu fyrir þína notkun. Gakktu úr skugga um að hlutinn uppfylli ISO 13485 eða IEC 60601 ef hann fer í lækningavélmenni. Gerðu aldrei ráð fyrir að varahlutur uppfylli þarfir þínar bara vegna þess að hann passar líkamlega. Prófaðu hann við raunverulegar rekstraraðstæður. Ef hann stenst þarfir þínar sparar þú tíma og peninga. Ef hann bilar skaltu endurhanna og velja sérsniðna vara. Þessi jafnvægi - sérsniðin þar sem það skiptir máli, tilbúin þar sem það skiptir ekki máli - gefur þér hraðastu leiðina að áreiðanlegum umönnunarvélmenni.
Að vinna með NOBLE fyrir íhluti umönnunarrobota

Heildarvinnsla á málmi og plasti
CNC, sprautumótun og plötusmíði
NOBLE sér um bæði málm- og plastíhluti fyrir vélmenni á einum stað. CNC-vinnsla þeirra býður upp á þröngar kröfur um vikmörk fyrir samskeyti og festingar. Sprautusteypa sér um þarfir þínar varðandi geymslu og lok þegar þú býrð til marga hluti. Plötumálmsvinna smíðar sterka undirvagna og stuðningsgrindur. Þú þarft ekki að stjórna þremur mismunandi birgjum eða leita að týndum hlutum. Eitt teymi sér um alla smíðina.
Yfirsteyping og DMLS fyrir flóknar samsetningar
Sumir hlutar þurfa fleiri en eina aðferð. Ofursteypa festir mjúkar þéttingar við stífa tengi. DMLS prentar flókin málmform sem vélræn vinnsla getur ekki búið til. NOBLE notar þessar aðferðir samhliða aðalþjónustu sinni. Það þýðir að fjölefnasamsetningin þín kemur sem ein fullgerð eining. Þú forðast samhæfingarvandamál og tafir á sendingum.
Gæðavottanir: ISO 9001:2015 og ISO 13485:2016
Strangt gæðaeftirlit fyrir örugga og áreiðanlega íhluti
NOBLE hefur ISO 9001:2015 og ISO 13485:2016 staðla. Sá fyrsti nær yfir almenna gæðastjórnun. Sá seinni á beint við um lækningatæki. Þessar gæðavottanir skipta máli þegar umönnunarvélmennið þitt snertir sjúklinga. Sérhvert ferli fylgir skriflegum verklagsreglum. Sérhver hluti uppfyllir sama staðal, lotu eftir lotu.
Rekjanleiki og skjölun fyrir endurskoðun
Endurskoðanir ganga betur þegar birgirinn heldur góðum skrám. NOBLE býður upp á skjöl um reglufylgni og rekjanleika sem hluta af gæðaþjónustu sinni. Þeir sjá einnig um PPAP og APQP pappírsvinnu. Þú færð efnisvottorð, skoðunarskýrslur og ferlaskrár sem þú þarft. Þessi pappírsslóð verndar þig við eftirlitsúttektir.
Full þjónusta frá hönnun til samsetningar
Verkfræðiúttekt fyrir DFM og DFA
Góð hönnun fyrir framleiðsluhæfni byrjar snemma. Verkfræðiteymi NOBLE athugar teikningar þínar áður en málmur er skorinn. Þeir benda á eiginleika sem auka kostnað eða valda göllum. Samstarf þeirra við CAE nær yfir vikmörk og samsetningarathuganir. Þú finnur vandamál á skjánum, ekki á framleiðslugólfinu.
Frumgerð, framleiðsla og lokasamþætting undir einu þaki
NOBLE aðstoðar þig frá fyrstu hugmynd til lokaútgáfu. Verkfræðiþjónusta þeirra felur í sér vöru- og kerfishönnun, þrívíddarlíkön og stafræna tvíbura. Í framleiðslu sjá þeir um CNC forritun, verkfæri, festingar og ferlaáætlanagerð. Gæðaþjónusta bætir við CMM forritun, skönnun og mælifræði. Þessi heildarþjónustulíkan heldur vélmennaverkefninu þínu gangandi. Þú færð einn samstarfsaðila fyrir frumgerðasmíði, framleiðslu og samþættingu. Það sparar tíma og heldur vélmennakerfum þínum samræmdum frá upphafi til enda.
Að velja aðferðir og efni fyrir íhluti umönnunarvélmenna þýðir að finna jafnvægi á milli öryggis, nákvæmni, endingar og kostnaðar. Engin ein lausn virkar fyrir alla hluta. Blanda af báðum aðferðum virkar yfirleitt best. Veldu sérsniðna hönnun fyrir mikilvæg samskeyti og burðargrindur þar sem þröng vikmörk skipta máli. Veldu tilbúnar legur, festingar og skynjarahús til að spara tíma og peninga. Þessi blanda gefur þér nákvæmni þar sem það skiptir máli og sparnað þar sem það skiptir ekki máli. Þú styttir einnig afhendingartíma og lækkar upphafskostnað. Tilbúinn að halda áfram? Talaðu við verkfræðinga NOBLE til að fá hönnunarúttekt. Þeir munu hjálpa þér að finna jafnvægi á milli sérsniðinna verkefna og tilbúinna valkosta. Óskaðu eftir tilboði í dag og fáðu íhluti umönnunarvélmennisins þíns smíðaða rétt.
Algengar spurningar um íhluti umönnunarvélmenna
Hvaða vikmörk þurfa íhlutir umönnunarvélmenna til að hreyfa liði?
Nákvæmni liða stýrir því hversu nákvæmur vélmennið er. Flestir liðir þurfa vikmörk upp á plús eða mínus 0.01 mm, sem er IT5 eða IT6 gæðaflokkur. Yfirborðsáferð ætti að vera undir Ra 0.8 míkrómetrum. Fimmása vinnsla getur haldið plús eða mínus 0.005 til 0.01 mm. Legur með H6 eða H7 passformum. Þessar tölur tryggja mjúka og endurtekna hreyfingu.
Hvaða málmar henta best fyrir íhluti í byggingarumhirðuvélmennum?
Ryðfrítt stál 17-4 PH og Ti-6Al-4V eru bestu kostirnir. Í H900 ástandi nær 17-4 PH 1275 MPa togstyrk og 38 HRC hörku. Ti-6Al-4V hefur lægri teygjustuðul upp á 110 GPa og hámarksnotkunarhita upp á 315°C. Báðar virka vel með CNC vinnslu og DMLS.
Hvers vegna skiptir lífsamhæfni máli fyrir íhluti umönnunarrobota?
Enginn hluti sem snertir sjúkling má valda neikvæðum viðbrögðum. Ryðfrítt stál 17-4 PH og Ti-6Al-4V standast bæði lífsamhæfnipróf. Þau þola einnig endurtekna sótthreinsun án þess að veikjast. Læknisfræðilega gæðaplast eins og ABS og pólýkarbónat gera það sama fyrir girðingar og hlífar.
Hvenær ætti ég að velja sprautumótun frekar en CNC vinnslu?
Magn ræður þessu. CNC-vinnsla virkar vel fyrir frumgerðir og litlar upplagnir. Sprautusteypa vinnur þegar þú þarft þúsundir af eins plasthlutum. Verkfæri kosta mikið í upphafi, en kostnaður á hvern hluta lækkar hratt í stórum stíl. Þú færð líka smellpassanir og festingarhnappa innbyggða beint í mótið.
Hvað gerir hluta vökvameðhöndlunarvélmenna ólíka öðrum íhlutum?
Þessir hlutar snerta vökva, þannig að þeir verða að þéttast vel og standast tæringu. PTFE þolir nánast öll efni en hefur lágan togstyrk. PEEK heldur lögun sinni undir þrýstingi. Ryðfrítt stál 316L þolir klóríð og sölt. Leysisveining og ofsteypa halda vökvaleiðum hreinum og lekalausum.
Hvernig veit ég hvort tilbúin varahlutur virki á öruggan hátt?
Gerið aldrei ráð fyrir að varahlutur úr vörulista uppfylli þarfir ykkar bara vegna þess að hann passar. Athugið álag, hraðamörk og hitastigsbil. Framkvæmið öryggisþáttagreiningu fyrir notkun ykkar. Staðfestið að hún uppfylli ISO 13485 eða IEC 60601 ef hún fer í lækningavélmenni. Prófið hana við raunverulegar aðstæður.
Hvaða vottanir ætti birgir íhluta fyrir umönnunarrobota að hafa?
Leitið að ISO 9001:2015 og ISO 13485:2016. Sá fyrsti fjallar um almenna gæðastjórnun. Sá seinni á beint við um lækningatæki. Saman þýða þeir skriflegar verklagsreglur, samræmi milli framleiðslulota og rekjanleikaskjöl sem þarf við eftirlitsúttektir.
Getur einn birgir séð um bæði sérsniðna og staðlaða íhluti fyrir umönnunarrobota?
Já, og það sparar tíma. Blönduð nálgun virkar best: sérsmíði fyrir mikilvæg liði og ramma, tilbúnar legur og festingar alls staðar annars staðar. NOBLE styður þetta undir einu þaki með CNC, sprautusteypu, plötusteypu, yfirsteypu og DMLS. Þú forðast að jonglera með mörgum söluaðilum.






