
Áreiðanleiki hvarfefnisbakka byrjar með réttu efninu og endar með stöðugri nákvæmni. Hvað gerir CNC-vinnslu hvarfefnisbakka farsæla? Fjórir þættir vinna saman: rétt plast eða málmur, hönnun sem er sniðin að framleiðsluhæfni, þröng vinnsluvikmörk og strangar gæðaeftirlitsleiðbeiningar. Ef þú gerir eitt rangt fylgja lekar, sprungur eða kostnaðarsamar endurvinnslur. Þessi skref-fyrir-skref leiðbeiningar leiða þig í gegnum allt ferlið, frá því að velja undirlag til lokaskoðunar. Sérhver smáatriði skiptir máli þegar efni og hiti koma við sögu. Þú munt sjá hvernig hvert val hefur áhrif á afköst, kostnað og afhendingartíma. Tilbúinn að smíða bakka sem virka vel í raunverulegum rannsóknarstofum? Byrjum á efnunum.
Efni fyrir CNC vinnsla á hvarfefnisbakka
Að velja rétt efni er fyrsta stóra valið í CNC-vinnslu á hvarfefnabakka. Ef þú gerir það rangt gæti bakkinn sprungið, lekið eða brotnað eftir nokkrar vikur í rannsóknarstofunni. Ef þú gerir það rétt sparar þú peninga, tíma og mikinn fyrirhöfn. Efnið hefur áhrif á allt: efnaþol, hitaþol, hversu auðvelt er að vinna það og lokakostnaðinn. Við skulum skoða helstu valkostina.
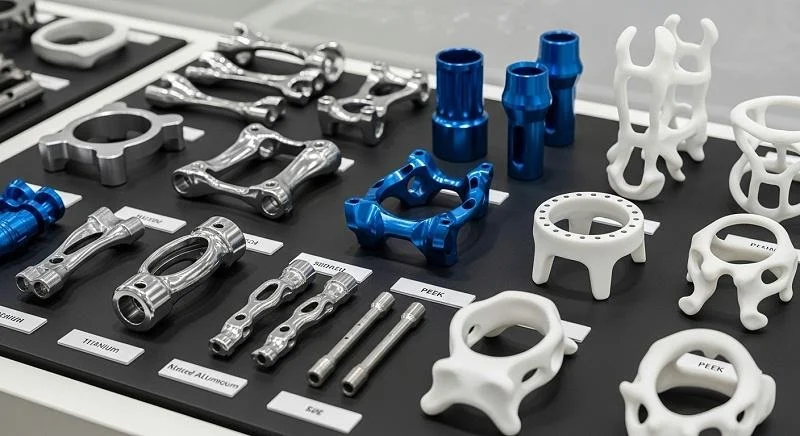
Plast: PTFE, PEEK, pólýprópýlen
Plast er algengt í hvarfefnabakka þar sem þeir þola vel efni og vega mjög lítið. PTFE, PEEK og pólýprópýlen tilheyra öll þessum flokki. Hvert og eitt hefur sína kosti og galla.
Efnaþol og hitastöðugleiki
PTFE er þekkt fyrir efnaþol sitt. Það þolir nánast hvaða hvarfefni sem er, þar á meðal sterkar sýrur og basa. PEEK þolir einnig vel algeng leysiefni eins og aseton. En PEEK er minna ónæmt fyrir brennisteinssýru í styrk sem er meiri en 10%, þar sem það getur skemmst illa. Pólýprópýlen veitir góða alhliða efnaþol á lægra verði. Hvað varðar hitastöðugleika þolir PEEK hærra hitastig en pólýprópýlen. PTFE þolir einnig hita vel en getur breytt um lögun undir miklu álagi. Ef rannsóknarstofan þín vinnur með sterkar sýrur eru PTFE eða pólýprópýlen öruggari kostir. Fyrir notkun sem krefst mikilla leysiefna virkar PEEK vel.
Vélrænni vinnsluhæfni og kostnaðarviðskipti
Vinnsla plasts hefur sína kosti. PTFE er mjúkt og seigfljótandi, þannig að það getur verið erfitt að halda þröngum vikmörkum. PEEK vinnur hreinna en kostar meira. Pólýprópýlen er hagkvæmt og vinnur sæmilega vel, þó það geti bráðnað ef hraði og fóðrun eru of árásargjörn. Í reynd býður PEEK upp á besta jafnvægið á milli vinnsluhæfni og afkösta, en þú borgar fyrir það. Pólýprópýlen er hagkvæmasti kosturinn fyrir minna krefjandi verkefni. PTFE er mitt á milli: mikil efnaþol, miðlungs erfiðleikar við vinnslu og miðlungs verð.
Málmar: Ál, Ryðfrítt stál
Málmar veita styrk og endingu sem plast getur ekki keppt við. Ál og ryðfrítt stál eru tveir algengustu valkostir fyrir hvarfefnisbakka sem þurfa burðarþol.
Tæringarþol fyrir sterk hvarfefni
Ryðfrítt stál, sérstaklega stálflokkar eins og 316, þolir tæringu frá mörgum efnum. Það þolir sýrur og basa betur en ál. Ál, hins vegar, tærist fljótt þegar það kemst í snertingu við súr efni. Hægt er að húða ál með anodiseringu eða öðrum áferðum til að bæta viðnám þess, en bert ál þolir ekki erfiðar aðstæður. Ryðfrítt stál kostar meira og vegur meira, en það endist lengur við erfiðar aðstæður.
Þyngdar- og endingarjafnvægi
Ál er létt og auðvelt í vinnslu. Það gerir það frábært fyrir bakka sem þarf að færa til eða nota í sjálfvirkum kerfum. Ryðfrítt stál er þyngra og erfiðara að skera, en það þolir slit. Ef bakkinn þinn helst á einum stað og verður fyrir áhrifum af hörðum efnum, þá er ryðfrítt stál betri kostur. Ef flytjanleiki og þyngd skipta meira máli, þá virkar ál með verndarhúð vel. Það er vert að taka fram að margar rannsóknarstofur velja ál fyrir almenna notkun og ryðfrítt stál fyrir erfiðar aðstæður.
Að para efni við notkun
Að velja rétt efni fer eftir notkun þinni. Þú þarft að hugsa um efnin sem um ræðir, hitastig, vélræna álagið og fjárhagsáætlun þína.
Mat á efnasamrýmanleikatöflum
Efnasamrýmanleikatöflur eru besti vinur þinn hér. Þessar töflur sýna efni og þol þeirra gegn hundruðum efna. Skoðaðu öll hvarfefni sem bakkinn þinn kemst í snertingu við. Gættu að styrk og hitastigi, því bæði hafa áhrif á þol. Til dæmis þolir PEEK aseton fínt, en brennisteinssýra yfir 10% styrk ræðst á það. Samrýmanleikatafla sýnir þér þessi mörk skýrt. Athugaðu alltaf töfluna áður en þú ákveður efni.
Árangur vs. fjárhagsákvarðanir
Fjárhagsáætlun skiptir alltaf máli. PTFE og PEEK eru dýrari en pólýprópýlen. Ryðfrítt stál er dýrara en ál. En ódýrasti kosturinn er ekki alltaf sá besti. Ef ódýrt efni bilar snemma borgar þú fyrir skipti, niðurtíma og hugsanlega skemmdan búnað. Rétt efnisval dregur beint úr kostnaði og afhendingartíma. Efni sem endist í fimm ár kostar minna með tímanum en það sem bilar á sex mánaða fresti. Vinnðu með samstarfsaðila þínum í vinnslu að því að vega og meta upphafskostnað á móti langtímaafköstum. Fyrirtæki eins og NOBLE, leiðandi framleiðandi í Kína, bjóða upp á sérfræðileiðbeiningar um efnisval fyrir frumgerðasmíði og fjöldaframleiðslu. Reynsla þeirra af bæði málmum og plasti hjálpar þér að forðast kostnaðarsöm mistök.
Hönnun fyrir CNC vinnslu á hvarfefnisbakka
Góð hönnun sparar tíma og peninga. Sérhver vasi, rás og rauf skiptir máli. Þolmörkin ráða því hvort bakkinn passar í hýsingu sína. CAD líkanið breytir hugmyndum þínum í eitthvað sem vél getur lesið. Við skulum fara yfir helstu ákvarðanirnar.
Mikilvægir eiginleikar: Vasar, rásir, raufar
Bakkar fyrir hvarfefni þurfa vasa til að geyma sýni. Þeir þurfa rásir fyrir vökvaflæði. Og þeir þurfa raufar til að stilla saman. Með því að fá þessar lögun réttar virkar allur bakkinn betur.
Djúpvasarúmfræði og aðgangur að verkfærum
Djúpir vasar eru algengir hér. En þeir skapa raunveruleg vandamál. Lengri skurðarverkfæri beygja sig meira. Það leiðir til keilulaga veggja og sporöskjulaga gata. Þannig tapar þú nákvæmni. Góð regla að fylgja? Haltu dýptinni undir fjórum sinnum þvermál verkfærisins. Það gerir þér kleift að nota venjuleg verkfæri. Staðluð verkfæri kosta minna og halda betri nákvæmni.
Innri horn skipta líka máli. Hringlaga fræsari getur ekki skorið hvass horn. Hornradíusinn passar við radíus verkfærisins. Bætið því við afskurði í hvert innra horn. Gerið þann afskurðarradíus að minnsta kosti jafn stóran og áætlað þvermál verkfærisins. Ef þú hannar lítinn radíus neyðir þú verkstæðið til að nota lítið og brothætt verkfæri. Það hægir á verkinu og hækkar kostnað.
Dröghorn fyrir auðveldari losun
Dregghornar eru minna mikilvægir í CNC en í sprautusteypu. En þeir hjálpa samt. Lítilsháttar keilulaga hliðarveggirnir koma í veg fyrir rispur á efri brúninni. Það auðveldar einnig þrif. Vökvar renna betur úr keilulaga vasanum. Það er mikill kostur fyrir rannsóknarstofuvinnu.
Frá hagnýtu sjónarmiði hentar ein til tvær gráður af djúpgangi vel fyrir flesta plasthluta. Fyrir málmbakka eru tvær til þrjár gráður öruggari. Hornið byrjar neðst og víkkar upp að ofan. Hvaða málamiðlun tekur það upp örlítið innra pláss. En það bætir losun hluta frá festingum. Það einfaldar einnig þrif á þunnveggja bakkum.
Þolmörk og passa fyrir rannsóknarstofubúnað
Rannsóknarstofubúnaður þarfnast nákvæmrar passunar. Bakki fyrir hvarfefni verður að passa rétt í rekkann eða húsið. Lausar passingar valda óstöðugleika. Þröng passing veldur bindingu. Þess vegna skipta vikmörk máli hér.
Dæmigert svið og hitauppstreymi
Staðlað vikmörk fyrir CNC-fræsa plasthluta eru frá nokkrum þúsundustu úr tommu niður í mjög þröng mörk fyrir nákvæmnisvinnu. Málmhlutar geta haldið enn þéttari. En kostnaðurinn hækkar eftir því sem vikmörkin þrengjast. Forritið ræður því hvað þú þarft.
Varmaþensla breytir öllu. Plast þenst út miklu meira en málmar þegar þeir eru hitaðir. Bakki sem er fullkomlega unninn við stofuhita getur bundist við hærra hitastig ef ekkert bil er skilið eftir. Hönnunin ætti að innihalda bil sem passar við væntanlegt hitastigsbil. Það heldur bakkanum passandi bæði í köldum og heitum aðstæðum.
Ráðleggingar um hönnun fyrir framleiðsluhæfni (DFM)
DFM þýðir að hugsa um framleiðsluna á meðan þú hannar. Stærsta ráðið? Haltu veggþykktinni jafnri. Þunnir hlutar sem eru við hliðina á þykkum kólna og skreppa saman á mismunandi hraða. Það veldur aflögun. Fyrir plastbakka virkar einsleitur veggur á bilinu 0.060 til 0.125 tommur vel.
Bætið við radíus við innri horn. Skarpar horn valda álagi og hægja á verkfærinu. Radíus sem er um 0.030 tommur eða stærri heldur verkfærinu gangandi hratt. Forðist einnig djúpar, þröngar raufar. Rauf sem er dýpri en þrisvar sinnum breiðari er erfitt að vinna hreint. Talið við vinnslufélaga ykkar snemma ef þið þurfið á henni að halda. Þeir geta lagt til betri aðferð.
CAD líkanagerð með Fusion 360
Hönnun þín byrjar í CAD hugbúnaði. Fusion 360 er vinsæll kostur. Það gefur þér fulla stjórn á öllum smáatriðum rúmfræðinnar.
Að fella inn afskurði og radíus
Hringir og radíusar eru ekki bara til að líta út. Þeir draga úr álagi og auðvelda vinnslu. Bætið alltaf við hringi neðst í vasa. Það fjarlægir hvassa horn þar sem verkfæri nær ekki til. Notið hringtólið í Fusion 360. Stillið radíusinn þannig að hann passi við fyrirhugaða stærð verkfærisins.
Hugsaðu um stærsta verkfærið sem getur náð til hvers eiginleika. Lítill radíus neyðir lítil verkfæri. Lítil verkfæri skera hægt. Þess vegna skaltu hanna með stærsta radíus sem þú getur. Fyrir ytri horn verndar radíusinn brúnina gegn flísun. Stöðugur radíus upp á um 0.060 tommur fyrir flesta eiginleika gefur vélvirkjanum svigrúm til að nota venjulega 1/8 tommu endafræsara.
Að herma eftir vinnslu til að forðast árekstra
Fusion 360 er með innbyggt hermunartól. Það sýnir leið verkfærisins í gegnum efnisflokkinn. Þú getur séð hvort verkfærið lendir á hlutnum eða festingunni. Að keyra hermun áður en skráin er send sparar tíma. Það greinir mistök eins og verkfærahaldara sem lendir á háum vegg.
Hermun finnur einnig óskorið efni. Þú sérð eyjar þar sem verkfærið komst ekki til. Þá geturðu bætt við minni verkfæraaðgerð eða aðlagað hönnunina. Margar verkstæði nota hermun sem staðlað skref. Fyrir CNC-vinnslu á hvarfefnabakka er þetta sérstaklega mikilvægt. Hlutirnir hafa oft marga djúpa vasa og þunna veggi. Ein röng hreyfing getur eyðilagt hlutinn eða brotið verkfæri.
Bakki fyrir hvarfefni CNC Machining Ferli
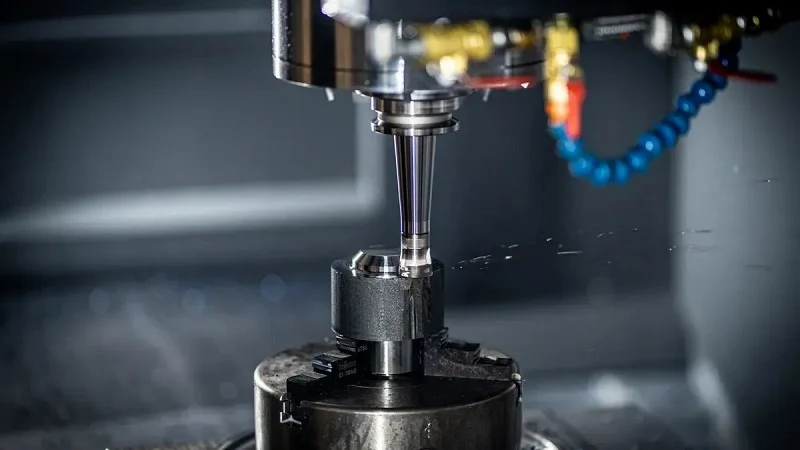
Þegar hönnunin er fullmótuð, þá lifna við í vinnsluferlinu. Í CNC vinnslu á hvarfefnabakka ráða þrjár ákvarðanir: ás vélarinnar, skurðarverkfærin og hvernig hlutnum er haldið. Hver þeirra tengist efninu og rúmfræðinni sem þegar hefur verið valin.
3-ása vs. 5-ása fræsun
Kostir undirskurðar og hallandi eiginleika
Þriggja ása fræsivél færir verkfærið í X, Y og Z. Hún tekst vel á við flata veggi og grunna vasa. En hvarfefnisbakki hefur oft skáhalla rásir eða undirskurði fyrir smellpassun. Þessar form krefjast halla verkfærisins. Með þriggja ása vél er hægt að ná þeim með því að snúa hlutanum við í skrúfstykki. Það bætir við uppsetningum og hættu á rangri stillingu.
Fimmása fræsivél bætir við tveimur snúningsöxum. Verkfærið hallar sér við skurð. Þessi vél undirsker í einni uppsetningu. Fyrir bakka með 45 gráðu vökvarás fylgir verkfærið horninu beint. Yfirborðsáferð helst jöfn yfir alla lögunina.
Hringrásartími og kostnaðaráhrif
5-ása vélar stytta oft hringrásartíma með því að fjarlægja margar uppsetningar. En 5-ása vélar kosta meira á klukkustund. Fyrir einfaldar bakkar með beinum veggjum er 3-ása ódýrari í heildina. Fyrir flóknar bakkar með skáhalla eiginleika hefur 5-ása hagnað á heildarkostnaði á hlut. Jafnvægispunkturinn fer eftir rúmfræði þinni.
Verkfæraval fyrir plast og málm
Húðun og rúmfræði fyrir hreinar skurðir
Plast og málmar þurfa mismunandi meðferð. Fyrir plastbakka skal nota slípuð flautuverkfæri. Slípið dregur úr núningi og hita. Engin bráðnun á skurðbrúninni. Óhúðað karbít virkar fyrir flest plast. Fyrir glerfyllt plast lengir demantslík kolefnishúð endingartíma verkfæranna.
Fyrir málmbakka skiptir húðun meira máli. Ál festist við óhúðuð verkfæri. TiB2 húðun kemur í veg fyrir uppsöfnun. Ryðfrítt stál myndar mikinn hita. AlTiN húðun ræður vel við það. Rúmfræði verkfæra er einnig mismunandi. Plast þarfnast hærri helixhorna, um 45 gráður. Málmar þurfa lægri horn, um 30 gráður.
Besti hraði og straumur
Fyrir plast, keyrið spindilinn á 15,000 til 20,000 snúninga á mínútu. Notið flísálag upp á 0.002 til 0.005 tommur á tönn. Duftkenndar flísar þýða lítinn hraða eða mikla fóðrun. Bræddar brúnir þýða að hraðinn er of mikill.
Fyrir ál skal nota 10,000 til 15,000 snúninga á mínútu með flísálagi upp á 0.003 til 0.007 tommur á tönn. Fyrir ryðfrítt stál skal lækka snúninginn niður í 3,000 til 6,000 snúninga á mínútu með flísálagi upp á 0.002 til 0.004 tommur. Stöðug flísþykkt kemur í veg fyrir núning. Nudd drepur endingartíma verkfærisins hratt.
Festingaraðferðir fyrir þunna veggi
Tómarúmsborð og sérsmíðaðir mjúkir kjálkar
Þunnir veggir beygjast undir skurðkrafti. Lofttæmisborð heldur hlutanum að neðan með jöfnu sogi. Fyrir plastbakka með veggi um 0.060 tommur eru lofttæmisborð staðlað.
Sérsniðnir mjúkir kjálkar virka fyrir seinni aðgerðir. Þú fræsir kjálkana til að passa við hlutinn. Þeir halda bakkanum án þess að kremja þunna hluta.
Að draga úr titringi og sveigju
Titringur eyðileggur áferðina. Takið léttari ferðir, um 0.010 til 0.020 tommur í hverri ferð. Notið 30 til 40 prósent af þvermáli verkfærisins.
Klifurfræsing setur skurðkraftinn í þykka hluta veggsins. Það dregur úr sveigju. Fyrir mjög þunna veggi hjálpar trochoidal fræsing. Verkfærið fylgir hringlaga braut. Virknin helst stöðug. Engar skyndilegar krafttoppa. Niðurstaðan er hreinn veggur án niðrandi merkja.
Nákvæmniþol í CNC vinnsla á hvarfefnisbakka
Vikmörk ráða því hvort bakki virkar eða bilar. Of þröngur vasi grípur um hettuglasið. Of laus rás lekur. Nákvæm vikmörk í CNC-vinnslu á hvarfefnabakka halda öllum eiginleikum innan leyfilegs bils. Þetta bil fer eftir efninu, stærð eiginleikans og hvernig bakkinn verður notaður. Við skulum skoða hvernig verkstæði halda þessum tölum stöðugum.
Að viðhalda þröngum vikmörkum
Að halda þröngum vikmörkum snýst ekki um eina fullkomna skurð. Það snýst um að stjórna öllum breytum sem ýta verkfærinu af leið. Hiti, slit og titringur hreyfa öll skurðbrúnina. Gott verkstæði fylgist með öllu þrennu.
Könnun í vinnslu og slitbætur á verkfærum
Skurðarverkfæri slitnar við vinnslu. Slitið verkfæri sker minni vasa en nýtt. Þessi frávik safnast upp fyrir hundruð hluta. Mælingar í vinnslu leysir þetta vandamál. Vélin stoppar, snertir mælitæki við hlutinn og mælir raunverulega stærð. Síðan stillir stýringin sjálfkrafa frávik verkfærisins. Þetta heldur öllum bakkum innan sama vikmörks frá fyrsta hluta til síðasta.
Slitbætur fyrir verkfæri virka á sama hátt. Stýringin fylgist með því hversu lengi hvert verkfæri hefur verið að skera. Hún færir til hliðrunina eftir því sem verkfærið slitnar. Fyrir plastbakka skiptir þetta minna máli þar sem efnið er mjúkt. Fyrir bakka úr ryðfríu stáli skiptir þetta miklu máli. Ryðfrítt stál slitnar verkfæri hratt. Án bætur gætu síðustu bakkarnir í lotunni fallið út fyrir vikmörk.
Hitastýrt umhverfi
Hiti breytir öllu. Verkstæðisgólf sem sveiflast frá köldum morgnum til hlýrra síðdegis mun framleiða hluti af mismunandi stærð. Málmar þenjast út þegar þeir eru heitir. Plast þenst út enn meira. Bakki sem er vélrænn við 68°C mun ekki mælast eins við 85°C.
Hitastýrð herbergi halda stöðugu hitastigi í verkstæðinu. Flest nákvæmnisverkstæði stefna að 68°C plús eða mínus nokkrar gráður. Vélin, hlutinn og mælitækin eru öll í sama loftinu. Þannig samsvara mælingum sem teknar eru strax eftir vélræna vinnslu mælingum sem teknar eru klukkustundum síðar. Fyrir bakka með þröngum vikmörkum er þessi stýring ekki valfrjáls. Hún er grunnurinn.
Surface Finish kröfur
Yfirborðsáferð hefur áhrif á frammistöðu bakka. Hrjúft yfirborð fangar hvarfefnisleifar. Slétt yfirborð losar þær. Áferðin hefur einnig áhrif á hvernig vökvar flæða um rásir. Ra er staðlað mælikvarði á yfirborðsgrófleika. Það stendur fyrir meðalgrófleika. Lægri Ra þýðir sléttara yfirborð.
Ra gildi fyrir yfirborð sem festist ekki við
Flísar sem festast ekki við þurfa lágt Ra. Sléttur vasi losar þurrkað hvarfefni betur. Hann hreinsar einnig hraðar. Fyrir plastbakka fæst fín áferð með beittum verkfærum og léttum flutningum. Í fyrri hlutanum voru flutningar á bilinu 0.010 til 0.020 tommur nefndir. Það bil hjálpar einnig hér. Léttari flutningar skilja eftir sléttari vegg.
Fyrir málmbakka gæti þurft slípað yfirborð. Það krefst annarrar aðferðar. Vélsmiðurinn notar frágangsverkfæri með litlu millibili. Millibilið helst um 30 til 40 prósent af þvermáli verkfærisins. Það heldur hæð skurðarins lágri. Niðurstaðan er yfirborð sem er slétt og losar efnið vel.
Aukaaðgerðir þegar þörf krefur
Stundum nær vélræn vinnsla ein og sér ekki þeirri áferð sem óskað er eftir. Þá kemur til greina aukaaðgerðir. Fyrir plastbakka getur gufuslípun sléttað yfirborðið án þess að skera. Fyrir málmbakka gæti verið þörf á perlublæstri eða rafslípun. Rafslípun fjarlægir örsmá málmlag og skilur eftir hreint og slétt yfirborð. Það bætir einnig tæringarþol.
Þessar aðgerðir auka kostnað og tíma. En þær gætu verið eina leiðin til að uppfylla ströng Ra-kröfur. Talaðu við vinnsluaðila þinn snemma. Þeir geta sagt þér hvort aukaaðgerðir séu nauðsynlegar. Þannig geturðu skipulagt aukaskrefið.
Skoðun meðan á vinnslu stendur
Skoðun er ekki bara lokaskrefið. Hún gerist á meðan á framleiðslu stendur. Að greina vandamál snemma sparar úrgang og endurvinnslu.
CMM og ljósfræðilegar mælingarprófanir
Hnitamælitæki, eða CMM, notar rannsakanda til að snerta hlutinn og skrá lögun hans. Það kannar vasadýpt, veggþykkt og staðsetningu gata. CMM getur mælt eiginleika sem erfitt er að ná til með handverkfærum. Það gefur heildarmynd af rúmfræði hlutarins.
Ljósfræðilegar mælingar nota myndavélar og ljós. Þær athuga yfirborðseiginleika án þess að snerta hlutinn. Það er gagnlegt fyrir mjúkt plast sem gæti beygst undir mæli. Ljósfræðileg kerfi mæla einnig marga punkta hratt. Þau virka vel fyrir bakka með flóknum rásum.
Grunnatriði tölfræðilegrar ferlastýringar (SPC)
SPC fylgist með ferlinu með tímanum. Verkstæðið mælir nokkra hluta úr hverri lotu. Það setur niðurstöðurnar inn á töflu. Ef tölurnar breytast veit rekstraraðilinn að eitthvað hefur breyst. Kannski slitnaði verkfærið. Kannski hækkaði hitastigið. SPC greinir þessar breytingar áður en hlutar fara út fyrir vikmörk.
Grunnhugmyndin er einföld. Þú setur efri mörk og neðri mörk. Þú mælir hlutana og teiknar þá upp. Svo lengi sem punktarnir eru á milli markanna er ferlið undir stjórn. Þegar punktur fer yfir mörk stoppar þú og lagar vandamálið. Þessi aðferð heldur gæðum stöðugum yfir þúsundir hluta.
Að velja NOBLE fyrir CNC vinnslu á hvarfefnisbakka

Að vinna með rétta framleiðandanum sameinar alla þessa hluta. NOBLE hefur mikla reynslu af CNC-vinnslu á hvarfefnabakkum fyrir rannsóknarstofur um allan heim. Fyrirtækið vinnur jafn vel með bæði málm og plast. Vottanir þess lofa sömu gæðum fyrir hverja lotu. Og þjónusta þeirra nær yfir allt frá hönnun til lokaafhendingar.
Sérþekking í málmi og plasti
Ál, ryðfrítt stál, PEEK, PTFE reynsla
NOBLE hefur sannaða reynslu af vinnslu allra fjögurra þessara algengu efna. Taflan hér að neðan sýnir hvað þeir vinna með og hvar þessi efni eru notuð í rannsóknarstofum.
| Efni | Reynsla NOBLE | Umsókn í rannsóknarstofu |
| ál | CNC vinnsla fyrir frumgerðasmíði og framleiðslulotur; leysiskurður og beygja álplata | Vökvameðhöndlunarvélmenni í hlutum, undirvagnar/rammar |
| Ryðfrítt stál | CNC vinnsla fyrir frumgerðasmíði og framleiðslulotur; leysiskurður og beygja ryðfrítt stálplata | Vökvameðhöndlunarvélmenni, flókin málmgreiningartæki með þröngum vikmörkum |
| PEEK | Hyljað undir verkfræðiplasti sem er fræst með CNC | Rannsóknarstofubúnaður / hlutar fyrir vökvameðhöndlunarvélmenni |
| PTFE | Hyljað undir verkfræðiplasti sem er fræst með CNC | Rannsóknarstofubúnaður / hlutar fyrir vökvameðhöndlunarvélmenni |
Þetta svið skiptir máli fyrir CNC vinnslu á hvarfefnabakkum. Þú færð einn birgja fyrir hvaða efni sem er. Það styttir afhendingartíma og minnkar villur vegna þess að skipta um birgja.
Vélsmiðir NOBLE þekkja sérkenni hvers efnis. Þeir stilla hraða og fóðrun til að forðast að bræða plast eða herða ryðfrítt stál. Niðurstaðan er stöðug gæði í hverju verki.
3-ása og 5-ása eiginleiki innanhúss
NOBLE rekur 3-ása og 5-ása CNC fræsvélar innanhúss. 3-ása vélin meðhöndlar einfaldar bakkar með flötum veggjum og stöðluðum vösum. 5-ása vélin tekst á við skáhallar rásir og undirskurð í einni uppsetningu.
Með því að nota 5-ása vélina er hægt að forðast margar stillingar við framleiðslu. Það hefur þrengri vikmörk fyrir flókna eiginleika. Þú borgar aðeins fyrir þá getu sem hluturinn þinn þarfnast í raun.
Vottanir: ISO 9001:2015 og ISO 13485:2016
Strangt gæðastjórnunarkerfi
ISO 9001:2015 gildir um gæðakerfi NOBLE. Öll verk eru í samræmi við skriflegar verklagsreglur. Hlutar fara í reglulegar úttektir og eru rekjanlegir frá hráefni til fullunninna bakka.
Fyrir CNC-vinnslu á hvarfefnabakkum greinir þetta kerfi rek snemma. SPC-töflur og eftirlit í vinnslu halda hverjum bakka innan stillts marka. Vandamál eru leyst áður en þau vaxa.
Ferlastýringar í læknisfræðilegum tilgangi
ISO 13485:2016 bætir við eftirliti með ferlum í læknisfræðilegum tilgangi. Bakkar fyrir hvarfefni eru oft notaðir í greiningarbúnaði. Þessi staðall krefst strangari eftirlits með hverju framleiðslustigi.
NOBLE hefur báðar vottanir. Það þýðir að sömu reglur og gilda um skurðtæki gilda einnig um bakkann þinn. Þetta er sterkt merki um aga og áherslu á gæði.
Full þjónusta: Hönnun til samsetningar
Verkfræðiaðstoð DFM
Stuðningur við DFM hefst fyrir fyrstu skurðinn. NOBLE fer yfir CAD líkanið þitt til að athuga hvort það sé framleiðanlegt. Þeir leggja til breytingar á radíus eða veggþykkt sem sparar tíma og peninga.
Þessi snemmbæra endurskoðun lækkar framleiðslukostnað verulega. Ein skipti á hringlaga plötum geta útrýmt þörfinni á sérsniðnu verkfæri. DFM teymi NOBLE hefur sparað viðskiptavinum þúsundir króna í verkfærakostnaði.
Aukastarfsemi, þrif, pökkun
Aukavinnslur fela í sér anóðiseringu, hitameðferð og yfirborðsfrágang. Fyrir málmbakka bætir anóðisering við tæringarþol. Fyrir plastbakka sléttir gufuslípun yfirborðið.
Þrif fjarlægja öll leifar af vinnslu. Umbúðir vernda bakkann meðan á flutningi stendur. Þú færð hlut sem er tilbúinn til að setja í búnaðinn þinn strax.
Samstarf við alhliða þjónustuaðila eins og NOBLE einfaldar framboðskeðjuna þína:
- Kostnaðarsparnaður með því að forðast fjárfestingar í verkfærum og búnaði
- DFM verkfræði til að hámarka hönnun hluta
- Samþætting margra ferla undir einu þaki
- Strangt gæðaeftirlit í allri framleiðslu
- Styttri afhendingartími og betri samræmi
Fjögur skref gera CNC-vinnslu á hvarfefnabakka að góðum árangri. Veldu rétt efni fyrir efnin þín og fjárhagsáætlun. Hannaðu með framleiðslu í huga. Notaðu nákvæma vinnslu með réttu verkfærunum. Hafðu strangt gæðaeftirlit meðan á framleiðslu stendur. Hvert val breytir lokakostnaði og hversu vel bakkinn virkar. Snjallt efnisval sparar peninga. Þröng vikmörk halda búnaði áreiðanlegum. Góð ferlisstjórnun stöðvar endurvinnslu áður en hún hefst. Nú veistu hvað skiptir máli fyrir næsta verkefni þitt. Nýttu þessar hugmyndir. Hafðu samband við NOBLE fyrir sérsniðnar lausnir. Teymi þeirra aðstoðar þig frá hönnun til lokaafhendingar.
Algengar spurningar um CNC vinnslu á hvarfefnisbakka
Hvaða efni hentar best fyrir hvarfefnisbakka sem sér sterkar sýrur?
PTFE og pólýprópýlen þola sterkar sýrur vel. PEEK er ekki góður kostur hér — brennisteinssýra sterkari en 10% getur skaðað það illa. Ryðfrítt stál af gerð 316 berst einnig gegn mörgum hörðum efnum. Áður en þú tekur ákvörðun skaltu skoða efnasamrýmanleikatöflu fyrir nákvæm efni, styrk og hitastig.
Hversu þröng geta vikmörk orðið á bakka með vélrænu hvarfefni?
Það fer eftir efninu og eiginleikunum. Málmar hafa þrengri vikmörk en plast og kostnaðurinn hækkar eftir því sem bilið þrengra verður. Plast færist meira til með hita, þannig að hönnunin þarf pláss fyrir varmaþenslu. Spyrjið verkstæðið ykkar hvað bakkinn ykkar þarfnast í raun.
Af hverju valda djúpir vasar vandamálum í CNC vinnslu á hvarfefnisbakka?
Langar skurðarverkfæri beygjast þegar ýtt er á þær. Það skapar keilulaga veggi og sporöskjulaga göt. Góð regla er að halda vasadýptinni undir fjórum sinnum þvermál verkfærisins. Það gerir verkstæðinu kleift að nota hefðbundin verkfæri, sem viðhalda betri nákvæmni og kosta minna. Bætið líka við aflögun í hvert innra horn.
Þarf ég virkilega 5 ása fræsing fyrir bakkann minn?
Ekki alltaf. Einfaldir bakkar með flötum veggjum og beinum vösum virka fínt á 3-ása fræsivél og það kostar minna á klukkustund. Veldu 5-ása þegar hönnunin þín er með skáhallar rásir eða undirskurði. Það vinnur þessa eiginleika í einni uppsetningu og heldur þrengri vikmörkum yfir flókin form.
Hvað yfirborðsmeðferð Ætti bakki með hvarfefnum að hafa?
Slétt yfirborð gerir þurrkuðu hvarfefni kleift að losna og hreinsast hraðar. Lægri Ra gildi þýða sléttari veggi. Beitt verkfæri og léttar skurðir koma þér þangað sem þú vilt á plasti. Málmbakkar gætu þurft rafpólun eða perlublástur sem annað skref til að uppfylla strangar Ra kröfur.
Hvernig halda verslanir þúsundum bakka eins?
Mælingar í vinnslu mælir hlutinn á meðan keyrslu stendur og aðlagar verkfærisfrávikið sjálft. Slitbætur fyrir verkfæri gera sama verkið með tímanum. Hitastýrt herbergi nálægt 68°C heldur vélinni, hlutnum og mælitólunum í sama lofti. SPC töflur ná reki áður en hlutar falla út fyrir vikmörk.
Hvaða vottanir ætti ég að leita að hjá samstarfsaðila í CNC-vinnslu á hvarfefnisbakka?
ISO 9001:2015 nær yfir gæðastjórnunarkerfið — skriflegar verklagsreglur, úttektir og rekjanlegar skrár. ISO 13485:2016 bætir við læknisfræðilegum ferlastýringum, sem skiptir máli þegar bakkar eru notaðir fyrir greiningarbúnað. Birgir með báða eiginleika beitir sömu aga á bakkann þinn og á skurðtæki.
Getur ein verkstæði séð um hönnunaraðstoð og frágang, eða þarf ég marga birgja?
Alhliða samstarfsaðili býður upp á endurskoðun á DFM, vinnslu, aukavinnslu, þrif og pökkun undir einu þaki. Það styttir afhendingartíma og kemur í veg fyrir villur vegna þess að skipta þarf um birgja. NOBLE býður til dæmis upp á verkfræðiaðstoð við DFM sem hefur sparað viðskiptavinum þúsundir króna í verkfærakostnaði með því að greina vandamál áður en fyrsta skurðurinn fer fram.







