
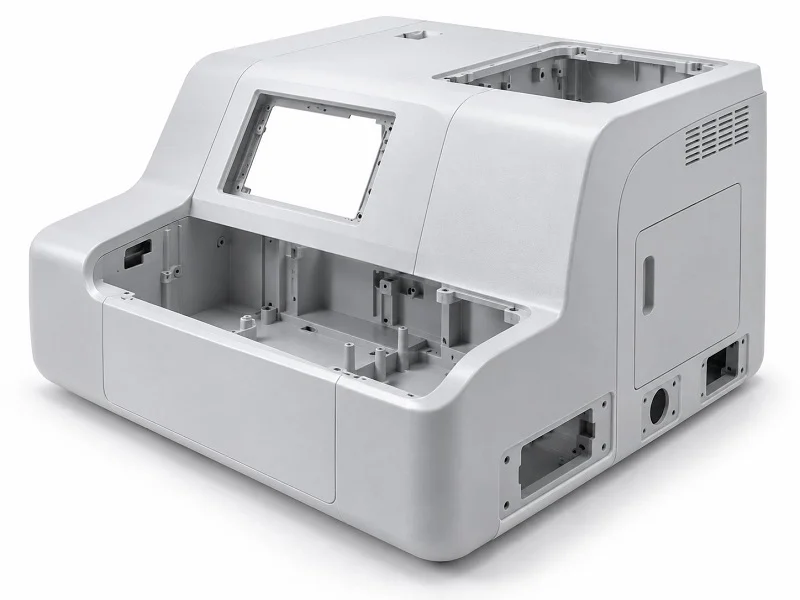
Sprautusteypa , hitamótun og viðbragðssprautusteypa (RIM) eru helstu leiðirnar til að búa til hylki fyrir flytjanleg lækningatækja. Hvað varðar efni finnur þú hitaplast eins og PC, ABS, Kydex og PVC, háafkastamikil fjölliður eins og PEEK, pólýúretan og pólý-DCPD, auk málma eins og ryðfríu stáli 316L, ál og títan. Þessi handbók ber saman þessa valkosti út frá endingu, efnaþoli, reglufylgni, kostnaði og framleiðslumagni. Þú færð gagnlegar leiðbeiningar til að hjálpa þér að ákveða næsta hylki fyrir lækningatækjaverkefni þitt. Hvort sem þú ert að hugsa um sterkt hylki fyrir handskjá eða létt skel fyrir klæðanlegan snjalltæki, þá skiptir rétt blanda af ferli og efnum miklu máli.
Mikilvægar kröfur fyrir a Flytjanlegur lækningatækjahylki
Árekstrarþol og yfirborðsáferð girðingar
Hylki fyrir flytjanleg lækningatækja verður að þola erfiða notkun í raunverulegum heimi. Fallprófanir eru eðlilegar. Tæki detta af borðum, vögnum eða höndum. Hylkið verður að vernda rafeindabúnaðinn að innan. Pólýkarbónat veitir betri höggþol fyrir þetta verkefni. Einn framleiðandi greiningartækja skipti úr venjulegu akrýlefni yfir í sérsniðið PC-efnasamband. Þetta leiddi til 40% minnkunar á bilunum í hlutum. Yfirborðsáferð er jafn mikilvæg. Hylki lækningatækja þurfa snyrtifræðilegt yfirborð af flokki A. Það þýðir engir sýnilegir gallar eða flæðilínur. Yfirborðið verður að líta hreint og fagmannlegt út. Það þarf einnig að standast rispur frá daglegri notkun. Sjónræn skýrleiki hjálpar í sumum læknisfræðilegum tilgangi. Glær gluggi gerir læknum kleift að sjá skjái. Efni eins og pólýkarbónat haldast gegnsætt en samt sterkt. Gott efnisval jafnar höggþol og sjónræn gæði.
Efnaþol og sótthreinsunarsamhæfni
Heilbrigðisumhverfið er erfitt fyrir tæki. Sótthreinsiefni á sjúkrahúsum innihalda sterk efni. Algeng eru áfengi, bleikiefni og vetnisperoxíð. Þessi hreinsiefni geta brotið niður veik efni hratt. Hylki verður að þola endurtekna útsetningu án þess að sprunga eða bólgna. Sótthreinsun bætir við enn einu álagi. Sum tæki fara í gegnum gufuhreinsun við 134°C. Önnur verða fyrir gammageislun eða etýlenoxíði. Hver hringrás prófar hvað efnið þolir. Þéttingar verða að þola þessar aðstæður. Efni hylkisins verður að gera slíkt hið sama. Bakteríuvöxtur er raunverulegt áhyggjuefni á klínískum stofnunum. Þær þurfa örveruþol til að stöðva líffilmu. Gott efnisval hjálpar til við að draga úr sýkingum sem tengjast heilbrigðisþjónustu. Pólýkarbónat veitir framúrskarandi efnaþol gegn sótthreinsunarefnum. Það veitir einnig víddarstöðugleika fyrir þröng vikmörk. Það verður að þola þessar erfiðu aðstæður áreiðanlega. Hreinlæti er forgangsverkefni á klínískum stöðum.
Reglufestingar og vottanir
Strangar reglur gilda um fylgni. ISO 13485 setur gæðastjórnunarstaðalinn. Skráning FDA-tækja er krafist fyrir bandaríska markaði. UL 60601-1 fjallar um rafmagnsöryggi búnaðar. Þessir staðlar eru til staðar til að tryggja öryggi sjúklinga. Reglugerðir um vöruöryggi tryggja að þessir hlutar uppfylli grunnkröfur. Lífsamrýmanleikaprófanir fylgja ISO 10993 eða ISO 13732. Óígræðanleg yfirborð verða að standast þessar prófanir. Að velja viðurkennt plast sparar tíma. Plast sem notað er í hylkjum lækningatækja verður að uppfylla þessar kröfur. Að vinna með reyndum framleiðanda snemma hjálpar. Þeir leiðbeina þér að efnum sem uppfylla kröfur. Sýkingarvarnareglur krefjast hluta sem standast bakteríuvöxt. Að fylgja viðurkenndum leiðbeiningum tryggir áreiðanleika tækja.
Stungulyf af flytjanlegum lækningatækjahylki
Yfirlit yfir ferli og atriði sem þarf að hafa í huga varðandi verkfæri
Sprautusteypa bræðir plastkúlur og þrýstir bráðnu efninu í mót. Plastið kólnar, mótið opnast og hlutinn dettur út. Hver hringrás tekur aðeins nokkrar sekúndur eftir að tólið er í gangi. Þessi hraði gerir mótun að besta kostinum fyrir framleiðslu á mörgum flytjanlegum lækningatækjahylkjum.
Tólið sjálft vinnur verkið. Það tekur 4–8 vikur að skera stálmót og þau kosta tugþúsundir dollara, allt eftir flækjustigi hluta. Læknisfræðileg forrit bæta við fleiri skrefum: Uppsetningarhæfnispróf, rekstrarhæfnispróf og afkastahæfnispróf verða öll að standast áður en framleiðsla getur hafist. Mótun í hreinum rýmum í ISO-flokki 7 eða 8 heldur ryki og óhreinindum frá. Nauðsynlegt er að fylgjast með öllum lotum, allt frá plastefni til fullunninna hluta, samkvæmt reglum FDA 21 CFR hluta 820 og ISO 13485.
Sérstakar gerðir auka það sem mótun getur gert. Örmótun býr til smáa, nákvæma hluti. Innfelld mótun límir plast utan um málm. Ofurmótun bætir við mjúkum gripum í annarri tilraun. Mótun með fljótandi sílikoni gefur sveigjanlega, líkamsörugga hluti. Þunnveggjamótun dregur úr þyngd handfesta töskum. Snemmbúnar DFM-viðræður hjálpa þér að velja rétta gerðina og forðast kostnaðarsamar breytingar síðar.
Framleiðslumagn og kostnaðarviðskipti
Val þitt á verkfærum ræður kostnaðinum. Álverkfæri lækka upphafskostnað um 30–60% samanborið við stálverkfæri og endast í 1,000–10,000 skot. Það virkar fyrir prufur og litlar smíðar. Stálverkfæri kosta meira í upphafi en gefa 100,000–1,000,000+ hluti á lægra kostnaði á stykkið. Verð á vélum er á bilinu $9–$35 á klukkustund fyrir litlar pressur upp í $55+ á klukkustund fyrir stórar.
| Gerð verkfæra | Lead Time | Kostnaður fyrirfram | Framleiðslugeta |
| Álverkfæri | 2-6 vikur | 30–60% lægri | 1,000–10,000 skot |
| Verkfæri til stálframleiðslu | 8–20+ vikur | Hærri fyrirframfjárfesting | 100,000–1,000,000+ hlutar |
Fyrir litlar til meðalstórar geymslur er jafnvægispunkturinn venjulega á bilinu 3,000 til 10,000 einingar. Þar fyrir neðan sigra ódýrari verkfæri hitamótunar oft. Þar fyrir ofan þá tekur lágt verð á hlut við. Stórar geymslur og spjöld eru sjaldan skynsamlegar til mótunar í neinu magni. Það er vegna þess að þörfin fyrir verkfæri og pressur versnar eftir því sem hlutinn stækkar.
Efnisval hefur áhrif á bæði kostnað hluta og hagkvæmni magns. PC og PC/ABS blöndur eru dýrari en ABS en veita þá seiglu og hitaþol sem lækningatækjahylki þurfa. PP er ódýrt og þolir efni, en það skortir stífleika fyrir nákvæmnihluta. Leiðandi plast og rafsegulvarið plast kostar meira en fjarlægir þörfina fyrir aðskilda varnarhluta. Þessar málamiðlanir skipta mestu máli í læknisfræðilegri notkun þar sem endingu og reglur gefa lítið svigrúm fyrir breytingum. Að fylgja lífsamhæfnileiðbeiningum eins og ISO 10993 við efnisval heldur verkefninu á réttri leið.
Hitamótun Færanlegt lækningatæki
Varmaformun á KYDEX og PC plötum
Varmamótun hefst með flatri plastplötu. Hiti gerir plötuna mjúka þar til hún sigur, síðan er hún dregin niður með lofttæmi eða þrýstingi yfir mót. Hluturinn kólnar og lögunin helst. Það er allt og sumt. Engin brædd plast er sprautuð inn og engin dýr stálverkfæri þarf að skera.
KYDEX og pólýkarbónat eru helstu efnin sem notuð eru hér. KYDEX býður upp á eldþol og efnaþol. PC veitir gegnsæi og höggþol. Báðar endingargóðar í klínískum aðstæðum. KYDEX er vinsælt val fyrir hylki sem eru oft þurrkuð af. PC hentar þegar þú þarft glugga eða gegnsætt lok. Færanlegt lækningatækjahylki úr hvorri plötu sem er getur uppfyllt strangar snyrtivörustaðla, sérstaklega við þrýstingsmótun.
Þrýstimótun er skrefið upp á við. Lofttæmismótun er háð andrúmsloftsþrýstingi, um 14.7 PSI. Þrýstimótun bætir við þjappuðu lofti ofan á það. Þessi aukakraftur ýtir plasti í þröng horn, allt niður í 0.020 tommur. Niðurstaðan lítur skarpt og ítarlega út, nálægt sprautumótunargæðum. Í mörgum tilfellum er hægt að sleppa því að mála plastið aftur.
Með hitamótun er hægt að framleiða vörur sem hafa nauðsynlega efniseiginleika, þar á meðal brunaþol eða rafsegulvörn. Rafsegulvörn er lykilatriði fyrir framleiðendur lækningatækja. Til að tryggja að tæki virki örugglega og haldi flóknum lögunum sem þarf í hönnuninni þarf oft sérstakt efnisval fyrir plasthús. Hitamótunarferli getur dregið úr hönnunarmörkum sem finnast í húsum, útdráttum og hylkjum sem nota málmplötur eða önnur efni.
Kostir fyrir lágt til meðalmagn
Kostnaður við verkfæri er stóri kosturinn. Varmamótunarverkfæri kosta 15–2 dollara. Sprautusteypingarverkfæri kosta miklu meira. Afgreiðslutími er líka hraður, oft 2–4 vikur. Sá hraði skiptir máli þegar verið er að keppa á markað.
Varmamótun er betri en sprautumótun að kostnaði undir um 3,000–5,000 einingum á ári. Einhliða verkfæri úr áli eða samsettum efnum forðast mikinn einskiptis verkfræðikostnað. Hvort sem um er að ræða flytjanlegan lækningatækjakassa í tilraunaverkefni eða sérhæfð greiningartæki, þá gengur þessi stærðfræði upp.
Sveigjanleikinn sker sig einnig úr. Hönnunarbreytingar eru auðveldari í meðförum. Þú getur aðlagað mót án þess að tapa miklum fjármunum. Hylki fyrir lækningatækjabúnað og búnaðarhús passa fullkomlega við þessa gerð. Sérsniðin sótthreinsuð plasthylki njóta einnig góðs af þessu. Meðalstór upplag er hagkvæmt og kostnaðurinn á hvern hluta springur ekki út.
Hönnunartakmarkanir og frágangsvalkostir
Varmaformun hefur reglur sem ekki er hægt að hunsa. Efnið þynnist við flókin form. Skarpar horn gera illt verra. Jafnir veggir og sléttir radíusar hjálpa til. Tappa hjálpar til við að stjórna þykkt á djúpum hlutum. Dregghornar skipta máli fyrir hreina fjarlægingu. Áferðarfletir þurfa meiri dregghorna. Hlutföll dýptar og breiddar ættu að vera íhaldssöm. Undirskurðir og smellpassanir eru erfiðar hér. Þær þurfa oft vélræna aðstoð eða aukaaðgerðir.
| Hönnunarþvingun | Útskýring |
| Þynning efnis | Teygja yfir flókin form veldur ójafnri veggþykkt; einsleitir veggir og slétt radíus hjálpa til |
| Drög horn | Nauðsynlegt til að auðvelt sé að fjarlægja hluta; áferðarfletir þurfa meiri drög |
| Hlutföll dýptar og breiddar | Grunnir hlutar virka best; djúpar holur eru í hættu á of mikilli þynningu |
| snyrtingu | Aukaflans fjarlægður með stansskurði eða CNC-skurði; hönnunin verður að leyfa pláss fyrir verkfæri |
| Mygla og yfirborðsáferð | Álmót henta fyrir mikið magn eða nákvæmnivinnu; áferð felur galla en bætir við drætti |
| Undirskurðir og smellpassar | Erfiðara en sprautumótun; þarf oft aðstoð eða eftirmótunarskref |
Eftir mótun kólnar hlutinn og harðnar. Þá kemur að klippingu og frágangi. Gæðaeftirlit kannar passform, lögun og virkni. Næst á dagskrá eru yfirborðsbætur. Efnisvalið er allt frá ABS, PETG, pólýkarbónati, pólýstýreni, PVC og HDPE til háþróaðra valkosta eins og TPO, TPE, Royalite, KYDEX og Boltaron. Hvert efni býður upp á mismunandi eiginleika fyrir lækningatækjahús.
Viðbragðssprautunarmótun fyrir a Flytjanlegur lækningatækjahylki
Ferli og (pólýúretan, pólý-DCPD) efni
RIM er ekki það sama og venjuleg sprautusteypa. Tveir vökvastraumar mætast í blöndunarhaus. Þeir eru sprautaðir inn í mót við lágan þrýsting. Síðan hvarfast þeir og breytast í fastan hluta. Ekkert bráðnar. Efnafræðin vinnur allt verkið. Þessi lágþrýstingsfylling breytir öllu við verkfæragerð. Mót kosta miklu minna vegna þess að þau þola ekki hörð átök háþrýstingsplastsprautunar. Verkfæragerð kostar venjulega á bilinu $10–$50, sem er lítill hluti af því sem stálspraututæki kosta.
Pólýúretan og pólý-DCPD eru tvö helstu efnin hér. Pólýúretan veitir seiglu, sveigjanleika og mikla mótstöðu gegn efnum og núningi. Pólý-DCPD veitir framúrskarandi höggþol, jafnvel í köldu umhverfi. Bæði efnin þola þykka veggi og flókin form auðveldlega. Þau taka einnig vel við litum og áferð, þannig að fullunninn hlutur þarf oft ekki málningu.
Kostir fyrir stóra eða höggþolna hluti
Stærðin er þar sem RIM skín. Ferlið getur fyllt mjög stór mót án þess að þurfa mikinn vökvaþrýsting. Það gerir það gott fyrir ofstórar lækningatækjahylki. Hugsið ykkur hlífar myndgreiningarkerfa, hylki sem fest eru á vagna eða skeljar á gólfbúnaði. Sprautusteypa á erfitt með svona stóra hluti. Fjöldi pressna og verkfærakostnaður fer úr böndunum. RIM forðast bæði vandamálin.
Höggþol er annar stóri sigurinn. RIM framleiðir gallalausar ytri plötur fyrir þunga sjúkrahúsvagna. Það styður notkun á höggþolnum og flytjanlegum lækningatækjahúsum. Efnið dregur í sig högg í stað þess að springa. Það skiptir máli þegar hjúkrunarfræðingur rekst vagn á hurðarkarm klukkan tvö að nóttu. Helstu kostir eru meðal annars:
- Lágþrýstingsfylling sem höndlar mjög stór mót
- Frábær höggþol fyrir vagnar og sterk hús
- Lægri verkfærakostnaður en sprautumótun
- Góð yfirborðsáferð beint úr mótinu
Hvenær á að velja RIM frekar en sprautumótun
Magn ræður miklu hér. RIM hentar fyrir lágar til meðalstórar framleiðslulotur, um það bil 500–10,000 einingar. Undir því bili vinnur hitamótun venjulega á kostnaði. Fyrir ofan það bil lækkar verð á hlut í sprautumótun hratt. Í miðjunni býður RIM upp á góðan kost. Þú færð endingargóða hluti án þess að þurfa að eyða sex stafa verkfærakostnaði.
Rúmfræði hlutans hefur einnig áhrif á ákvörðunina. Þykkir veggir, djúp togkraftur og stórt fótspor eru hagstæðari fyrir RIM. Það sama gildir um notkun við árekstrarmikilvægar aðstæður. Skel handfesta skjás gæti ekki þurft á því að halda. Færanlegur ómskoðunarvagn gerir það næstum örugglega. Ræddu við framleiðandann snemma um efni og hönnun móts. Rétta ákvörðunin fer eftir magni þínu, stærð hlutans og hversu erfitt klíníska umhverfið verður.
Vélarferli fyrir flytjanlegan lækningatæki
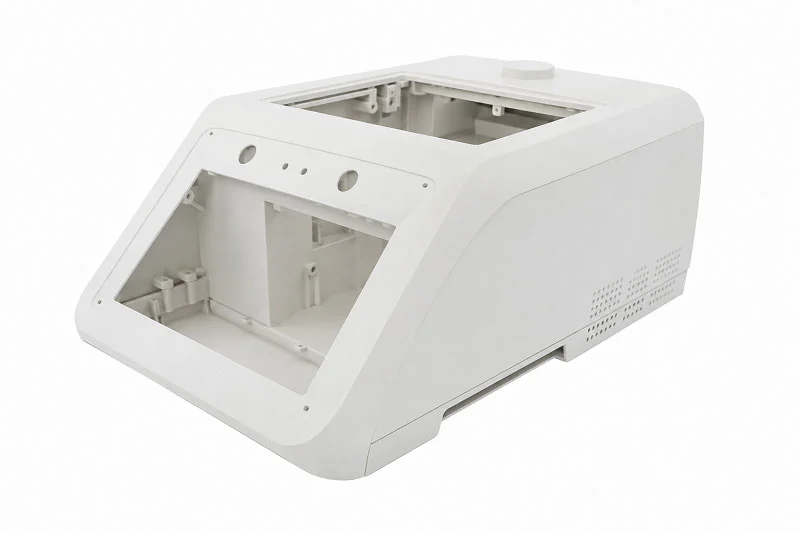
CNC vinnsla og 5-ása fræsun
CNC-vélavinnsla sker hluti úr heilum plast- eða málmblokkum. Snúningsverkfæri fylgir ákveðinni leið og fjarlægir efni þar til lögunin passar við hönnunina. Þetta ferli gefur þér þröng frávik og nákvæmar eiginleika.
Fimmása fræsun tekur hlutina skrefinu lengra. Verkfærið og hlutinn hreyfast í fimm áttir á sama tíma. Bogadregnir fletir, vasar, raufar og flókin þrívíddarform eru unnin í einni uppsetningu. Þú þarft ekki að færa hlutinn til. Þetta hjálpar mikið fyrir flytjanlegan lækningatækjakassa sem þarfnast festingarhola, tengiopna og kæliflakka á mismunandi hliðum. CNC álfræsun virkar vel hér. Hún er létt og auðveld í vinnslu.
Tölurnar sanna það. Flatleiki innan ±0.010 tommu gerir kleift að þétta skjái með IP65 eða IP67 staðli. Stöðustýring innan ±0.005 tommu heldur skjám og stjórntækjum í réttri röð. Veggþykkt og styrking hjálpa til við að standast fallprófanir samkvæmt IEC 60601-1. En gætið að djúpum holum og öfgafullum formum. Þau gætu þurft sérstök verkfæri eða auka skref. DFM endurskoðun snemma greinir þessi vandamál.
NOBLE býður upp á faglega CNC vinnslu bæði fyrir frumgerðasmíði og framleiðslu. Teymið þeirra hjálpar viðskiptavinum að forðast hönnunarmistök og stytta tímafresti.
Sheet Metal tilbúningur og Welding
Málmplötur byrja sem flatar plötur. Laserskurður býr til nákvæmar opnanir fyrir skjái og tengi. CNC beygja brýtur spjöldin í rétta lögun. Suða heldur öllu saman. Niðurstaðan er sterk og stöðug umgjörð.
Ferlið fylgir skýrri skipan. Verkfræðileg úttekt fer fyrst yfir hönnunina. Leysiskurður, beygja, suða og yfirborðsfrágangur kemur næst. Vélbúnaður eins og hjörur og sviga eru settir upp. Lokaskoðun kannar mál og gæði suðu. Þessi skref styðja við áreiðanlegan lækningabúnað.
Hvers vegna að velja plötur? Ál og ryðfrítt stál veita burðarþol og víddarstöðugleika. Það skiptir máli þegar kassinn verndar viðkvæma rafeindabúnað. Slétt yfirborð auðvelda þrif. Það hjálpar í læknisfræðilegum aðstæðum. Framleiðsla stækkar líka vel. Góður birgir heldur gæðum stöðugum frá frumgerð til fullra framleiðslulota.
3D Prentun fyrir prototyping (SLA, SLS, FDM, DMLS)
Þrívíddarprentun smíðar hluti lag fyrir lag. Engin mót þarf. Hún virkar vel fyrir frumgerðasmíði og stuttar upplagnir. Hver tækni hentar mismunandi þörfum.
SLA býður upp á afar háa upplausn. Laghæðin fer niður í 0.025 mm. Frábært fyrir hluti sem þurfa sjónræna skýrleika. SLS notar verkfræðigæða nylon án þess að þörf sé á stuðningsvirkjum. FDM meðhöndlar stóra hluti allt að 914 mm með iðnaðarhitaplasti eins og ULTEM. DMLS prentar málmhluta með miklum styrk fyrir sterkan flytjanlegan búnað.
Ein rannsókn sýndi hylki fyrir greiningarbúnað úr SLA og SLS. Það hafði innbyggða ljósleiðara og sjónstillingareiginleika. Íhluturinn náði sjónrænum skýrleika og höggþoli til notkunar á vettvangi.
Brúarframleiðsla er önnur notkun. Þéttir SLS prentarar framleiða hagnýta hluti á meðan sprautuverkfæri eru smíðuð. Það gerir þér kleift að prófa og betrumbæta hönnunina þína án þess að bíða í marga mánuði. Fyrir læknisfræðilega notkun skiptir þessi hraði miklu máli.
NOBLE sameinar alla þessa vélrænu vinnslugetu. Reynsla þeirra hjálpar þér að færa verkefnið þitt frá frumgerð til framleiðslu á skilvirkan hátt.
Algeng efni sem notuð eru í flytjanlegum lækningatækjum
Algengar hitaplastar
Að velja rétta plastið fyrir flytjanlegan lækningatæki byrjar á því að vita hvað hver valkostur getur gert. Þessir algengu hitaplastar henta flestum læknisfræðilegum tilgangi og hver og einn hefur sína kosti og galla sem vert er að kynna sér.
PC
Pólýkarbónat gefur mikinn höggþol og gegnsæi. Það þolir sterk sótthreinsunarefni án þess að springa. Þessi blanda gerir það að kjörnum valkosti fyrir handskjái og hylki fyrir greiningarbúnað.
ABS
ABS býður upp á jafnvægi milli seiglu, kostnaðar og auðveldrar mótunar. Það þolir málningu og áferð vel. Mörg ódýr lækningatæki nota ABS þegar UL-viðurkennd efni skipta meira máli en toppafköst.
PVC
PVC býður upp á efnaþol og eldvarnarefni á lágu verði. Það kemur fyrir í rörum og sumum hlutum hússins. Hversu sveigjanlegt það er fer eftir því hversu mikið mýkingarefni það inniheldur.
PP
Pólýprópýlen þolir vel efni og þreytu. Það helst ódýrt og mótast auðveldlega. Lifandi hjörur og hlutar sem beygjast aftur og aftur njóta góðs af því sem PP getur gert.
PE
Pólýetýlen veitir góða efnaþol og lágt núning. Það hentar vel fyrir hluti sem þurfa slétt yfirborð eða rakaþol. HDPE og LDPE þjóna mismunandi stífleikaþörfum.
PS
Pólýstýren gefur framúrskarandi skýrleika og stífleika á lágu verði. Það hefur ekki sama höggþol og PC eða ABS. Einnota eða lágspennuhús nota stundum PS.
Kydex
Kydex sker sig úr fyrir eldþol og efnastyrk. Þessi akrýl-PVC blanda þolir endurtekna þurrkanir með sótthreinsiefnum á sjúkrahúsum. Færanlegt lækningatækjahús úr Kydex plötum hentar vel í hitamótun. Kydex þolir einnig rispur og högg. Fyrir hús sem eru stöðugt þrifin er Kydex skynsamlegt val. Efnið tekur vel á sig áferð og lit, þannig að fullunnin hlutar líta fagmannlega út. Kydex hentar vel fyrir lok, bakka og búnaðarhús.
Hágæða fjölliður og málmar í læknisfræðilegum gæðaflokki
Þegar hefðbundin hitaplast duga ekki til, þá koma þessir háþróuðu valkostir til sögunnar. Þeir kosta meira en skila árangri þar sem það skiptir máli.
PEEK
PEEK þolir mikinn hita og efni án þess að brotna niður. Það býður upp á mikla hreinleika með ójónískri, óvirkri yfirborðseiginleika sem takmarkar mengun. Hægt er að sótthreinsa það með sjálfsofnun, gamma eða EtO án þess að það brotni niður, þannig að PEEK hentar krefjandi lækningatækjahylkjum.
pólýúretan
Pólýúretan veitir seiglu, sveigjanleika og mikla núningþol. Það dregur vel í sig högg. RIM-vinnsla breytir pólýúretan í stór, höggþolin hylki með frábærri yfirborðsáferð.
Poly-DCPD
Poly-DCPD býður upp á framúrskarandi höggþol, jafnvel í köldu umhverfi. Það tekst auðveldlega á við þykka veggi og flókin form. Litur og áferð koma beint úr mótinu.
Ryðfrítt stál 316L
Ryðfrítt stál (316L) er æskilegt í erfiðum sótthreinsunarumhverfum. Óvirkt oxíðlag þess er tæringarþolið. Togstyrkurinn er 500-700 MPa, en eðlisþyngdin er nálægt 8.0 g/cm³ og gerir það þungt fyrir flytjanlegar hönnun.
Titanium
Títanblöndunni Ti-6Al-4V býður upp á frábært styrk-til-þyngdarhlutfall. Togstyrkurinn nær 830-1100 MPa með eðlisþyngd um 4.4 g/cm³. Óvirka TiO2 lagið stenst tæringu. Hágæða flytjanleg hylki njóta góðs af títan þegar þyngd skiptir máli.
ál
Álblöndu 6061 vegur aðeins 2.7 g/cm³. Togstyrkurinn er 290-310 MPa. Með anóðun batnar tæringarþol. Frábær rafsegultjónsvarn gerir ál að kjörnum valkosti fyrir flytjanleg tæki.
Samanburður á eiginleikum og valviðmiðum
Efnisval fyrir flytjanlegan lækningatæki vegur á milli nokkurra þátta. Þéttleiki hefur áhrif á flytjanleika. Togstyrkur ákvarðar endingu. Efnaþol spáir fyrir um endingu sótthreinsunar. Eldfimi samkvæmt UL 94 skiptir máli í sjúklingaumhverfi. Lífsamhæfni samkvæmt ISO 10993 nær yfir snertifleti sjúklinga.
| Efni | Þéttleiki | Togstyrk | Chemical Resistance | UL eldfimi | Lífsamrýmanleiki |
| PC | Lág | Hár | Mjög góð | V-0 í boði | ISO 10993 einkunnir |
| ABS | Lág | Miðlungs | Góð | V-0 í boði | ISO 10993 einkunnir |
| Kydex | Lág | Miðlungs | Mjög góð | V-0 einkunn | Læknisfræðileg einkunn í boði |
| PEEK | Lág | Hár | Mjög góð | V-0 einkunn | USP flokkur VI |
| Ryðfrítt stál 316L | Hár | 500-700 MPa | Mjög góð | N / A | Ígræðsluhæft |
| Títan Ti-6Al-4V | Miðlungs | 830-1100 MPa | Mjög góð | N / A | Ígræðsluhæft |
| Ál 6061 | Lág | 290-310 MPa | Gott (anóðgert) | N / A | Læknisfræðilegar einkunnir |
Fyrir fjölliðuhylki eru UL 94 V-0 eða 5VA einkunnir algeng markmið. Efnisval hefur áhrif á þykkt hylkisins, rifjaðar línur og loftræstikerfi. Að staðfesta nákvæmlega eldfimimarkmiðið snemma kemur í veg fyrir síðustu stundu skipti. Yfirborð sem snerta sjúklinga eða umönnunaraðila gætu þurft frumueiturverkana-, næmingar- og ertingarprófanir samkvæmt ISO 10993. Málning, merkingar og lím á hylki teljast sem yfirborð, ekki bara grunnplastefnið. Setjið upp efnisbók sem tengir alla snertipunkta við samhæfð próf. Skjalið áferð, lím og undirlag í efnislista sem endurskoðendur geta fylgt. Greinið snertingartegundir sjúklinga, hreinsiefni, innkomuskilyrði og aðgang að þjónustu snemma. Tengið síðan við IEC 60601, ISO 10993, IP markmið og UL 94. Veljið plastefni, húðanir og þéttingar með þekktum eldfimi- og lífsamhæfnigögnum. Staðfestið framboð á litum og áferð fyrir þessar gæðaflokka. Með því að fylgja þessum leiðbeiningum heldur þú heilbrigðistækinu þínu á réttri leið til samþykkis reglugerða.
Hönnunaratriði fyrir flytjanlegan lækningatækjahylki
Veggþykkt, dröghorn og rifbein
Góðar hönnunarreglur byrja á veggþykkt. Óbreyttur veggur heldur rýrnun jafnri um allan hlutinn. Þetta kemur í veg fyrir sökkva, tóma bletti að innan og aflögun. Stefndu að 1.5 mm til 3.0 mm og haltu mismuninum undir 25%. Þegar þú gerir þetta rétt geturðu dregið úr snyrtivöruúttektum um allt að 40% og hraðað framleiðslutíma um 20–30%.
Dregghalla er alveg jafn mikilvægur. Að minnsta kosti 1–2 gráður á hvorri hlið gerir það að verkum að hluturinn kemur hreinn út. Áferðarfletir þurfa 3–5 gráður. Dýpri eiginleikar þurfa meiri dregghalla, svo 1 tommu djúpur eiginleiki gæti þurft 1–2 gráður eftir þykkt. Slepptu þessu og þú átt á hættu að dragast í sundur, bila í útkasti og skemma verkfæri.
Rif auka stífleika án þykkra veggja. Haldið rifjaþykktinni við 50–60% af venjulegum vegg til að forðast sökkva. Takmarkaðu hæð rifja við 2.5 sinnum vegginn og hafið tvö til þrisvar sinnum bil á milli rifa. Bætið við grunnfjöðri sem er 0.25T–0.5T og gefið hverju rif að minnsta kosti 0.5 gráðu djúpristu á hvorri hlið.
| Breytu | Ráðleggingar | Forsendur |
| Nafnveggþykkt | 1.5–3.0 mm, einsleitt | Kemur í veg fyrir aflögun og tómarúm |
| Dröghorn | 1–2° á hvorri hlið; 3°+ áferð | Hrein losun, engin rispa |
| Þykkt rifja | 50–60% af vegg | Forðast bletti úr vaskinum |
Samsetningareiginleikar, þéttingar og þéttingar
Þéttingin ræður því hvort rýmið þitt endist á læknagólfinu. Samfelldar þéttirásir halda jöfnum þjöppun og koma í veg fyrir klemmu. Sílikon og EPDM eru algengar lausnir þar sem þau standast þjöppun og hreinsiefni. Smíðaðu þéttieiginleikann beint inn í lögun rýmisins og athugaðu það síðan með þrýstimismunarprófun og flúrljómunarprófun.
Tengi og hurðir þurfa einnig athygli. Innfelldar vasar vernda hleðslutengi og gagnatengi og stöðugur láskraftur heldur hurðunum þéttum. Prófið hringrás snúra og hjöru áður en þær eru settar á markað. Setjið raunhæfa IP-vörn út frá raunverulegri þrif- og skvettuhættu, ekki markaðssetningaróskum. Fyrir samskeyti draga skarast samskeyti með leiðandi þéttingum úr losun og loftnetssvæði ættu að vera laus við málmkróka.
Bestu starfshættir DFM fyrir sprautumótun, hitamótun og RIM
Hvert ferli hefur sínar eigin hönnunarreglur. Fyrir sprautusteypu skal nota kjarna-holrýmisaðferð til að forðast djúpar rifjur í mótinu. Það gerir loftræstingu, útkast og frágang einfaldari. Bossar ættu að vera undir 60% af veggþykkt með 0.5–1 gráðu trekk að innan og utan.
Varmamótun veitir sléttar radíusar og nákvæmt hlutfall dýptar og breiddar. Efnið þynnist yfir skarpar horn, þannig að einsleitir veggir og tappa hjálpa til við að halda þykktinni jöfnum. RIM tekst auðveldlega á við þykka veggi og djúpar toganir, sem hentar stórum, höggþolnum húsum. Fáðu framleiðandann þinn til að taka þátt snemma. Fljótleg endurskoðun á DFM greinir vandamál áður en verkfærasmíði hefst og það sparar bæði tíma og peninga í hvaða heilbrigðisvöruframleiðslu sem er.
NOBLE: Þinn samstarfsaðili fyrir Framleiðsla á flytjanlegum lækningatækjahylkjum

Alhliða framleiðslugeta
NOBLE sér um öll helstu ferli á einum stað. Sprautusteypa, hitamótun, RIM, CNC vinnsla, plötusmíði og þrívíddarprentun fer allt fram innanhúss. Hlutirnir þínir ferðast aldrei á milli mismunandi birgja. Eitt teymi hefur umsjón með allri smíðinni. Þetta minnkar tafir á sendingum og heldur öllum spjallandi. Frágangur eins og anodisering, perlublástur og duftlökkun í lækningatækjum er einnig unnin hér. Þannig fer flytjanlegur lækningatækjakassinn þinn frá hráefni til fullunninnar hlutar án þess að fara úr byggingunni.
Þetta svið skiptir miklu máli fyrir framleiðslu lækningatækja. Handskjár gæti þurft mótaða skel með vélrænni álframhlið. Eining sem fest er á vagn gæti notað RIM-hús með plötufestingum. NOBLE sér um hvort tveggja án þess að þurfa að jonglera við utanaðkomandi birgja. Niðurstaðan er færri afhendingar, færri tafir og betri ábyrgð.
Gæðavottanir (ISO 9001:2015, ISO 13485:2016)
Gæðakerfi aðgreina alvarlega framleiðendur frá öðrum. NOBLE hefur ISO 9001:2015 staðalinn fyrir gæðastjórnun og ISO 13485:2016 fyrir lækningatæki. Þetta eru ekki bara skilti á vegg. Þau þýða endurskoðaða ferla, fulla rekjanleika og pappírsvinnu sem styður reglugerðir þínar. Þegar endurskoðandi biður um efnisvottorð eða ferlaskrár eru skjölin til staðar.
Þetta skiptir mestu máli fyrir gæðaeftirlit í lækningatækjum. Hver einasta lota er rakin. Öll ferli eru skoðuð. Fyrir viðskiptavini í heilbrigðisþjónustu byggir þessi rekjanleiki upp traust. Það flýtir einnig fyrir skráningu tækja hjá FDA og hjálpar þér að uppfylla kröfur UL 60601-1 án þess að þurfa að leita að gögnum. Fylgni við staðla verður eðlilegur hluti af vinnuflæðinu, ekki síðustu stundu læti.
Frá hönnun til samsetningar: Alhliða þjónusta
NOBLE framleiðir ekki bara. Teymið stýrir öllu þróunarferlinu. Svona virkar það:
- Sérstakur verkefnastjóri fylgist með geymsluplássinu þínu frá upphafi til enda, sér um tímalínu, fjárhagsáætlun og samskipti og heldur kröfum FDA og ISO á réttri leið.
- Stuðningur við DFM og frumgerðasmíði eru í fyrsta sæti, þannig að hönnunarvandamál eru greind áður en verkfærasmíði hefst.
- Framleiðsla og samsetning fylgja í kjölfarið, en vinnsla málma og plasts fer fram innanhúss.
Þessi eini tengiliður skiptir miklu máli. Þú ert ekki að elta uppfærslur frá þremur söluaðilum. Ein manneskja veit hvar verkefnið þitt stendur. Fyrir lækningatæki þar sem tímalínur eru þröngar sparar þessi skýrleiki vikur. Hvort sem umbúðir færanlegs lækningatækis þíns þurfa hitamótun fyrir tilraunakeyrslu eða sprautumótun fyrir fulla framleiðslu, þá getur NOBLE stækkað með þér. Markmiðið eru ekki bara hlutar. Það eru hágæða lækningatæki sem afhentir eru á réttum tíma, með skjölum sem sanna það.
Sprautusteypa hentar best til að búa til marga hluti. Varmamótun gefur skjótvirkar niðurstöður fyrir lítið magn. RIM hentar fyrir stórar eða höggþolnar hönnun. Sérhvert ferli gegnir sínu hlutverki á markaði flytjanlegra lækningatækjahylkja.
Þegar efni eru valin verður að vega og meta efnaþol, lífsamhæfni og snyrtivöruþarfir. Fyrir flestar læknisfræðilegar notkunarflokka í I. flokki er hægt að velja PC með UL 94 V-0 og ISO 10993 yfirborðsáferð sem veitir áreiðanlega frammistöðu án mikils kostnaðar. Of mikil nákvæmni í lífsamhæfni eykur kostnað.
Vinnið snemma með vottuðum framleiðanda. DFM-stuðningur þeirra finnur hönnunarvandamál áður en verkfæravinnsla hefst. Að festa vottun í lokin er áhættusamt. Þú sparar tíma og forðast kostnaðarsöm vandamál. Hafðu samband við NOBLE-teymið til að fá hagkvæmnismat eða tilboð. Við styðjum næsta heilbrigðisverkefni þitt frá hugmynd til framleiðslu.
Algengar spurningar um flytjanlegan lækningatækjahylki
Hvaða ferli hentar fyrir flytjanlegt lækningatækjahylki með framleiðslu á 2,000 einingum á ári?
Varmamótun vinnur venjulega í þeim mæli. Verkfæri kosta 15–2 dollara og það tekur 2–4 vikur að klára. Sprautumótun þarf fleiri einingar til að borga sig, um 3,000–10,000 dollara. RIM vinnur einnig á þeim mælikvarða, en verkfæri þeirra kosta meira en varmamótun.
Hvernig vel ég á milli pólýkarbónats og ABS fyrir hús?
Pólýkarbónat gefur betri höggþol og efnaþol. ABS kostar minna og er auðvelt að móta. Fyrir flytjanleg lækningatækjahús sem þurkast mikið á er PC öruggari kostur. ABS virkar vel þegar UL-viðurkenning skiptir meira máli en toppþol.
Þarf girðingin mín að vera prófuð samkvæmt ISO 10993?
Aðeins yfirborð sem snerta sjúklinga eða umönnunaraðila þurfa það. Það á við um málningu, merkimiða og lím, ekki bara grunnplastefnið. Setjið upp efnisbók snemma. Paraðu saman hvern snertipunkt við samhæfða prófun og staðfestu gögnin áður en verkfæravinnsla hefst.
Hvaða veggþykkt ætti ég að miða við?
Miðaðu við 1.5 mm til 3.0 mm og haltu breytileikanum innan við 25%. Jafnir veggir koma í veg fyrir sökkva og aflögun. Rifurnar ættu að vera 50–60% af nafnveggnum. Þessi blanda dregur úr snyrtivöruútfellingum og flýtir fyrir framleiðslutíma.
Getur RIM höndlað stórt kassa sem er festur á vagn?
Já. RIM fyllir mjög stór mót við lágan þrýsting, þannig að pressufjöldi helst viðráðanlegur. Pólýúretan og pólý-DCPD taka vel á sig högg. Það gerir RIM að sterkri lausn fyrir höggþolin hylki á bilinu 500–10,000 eininga.
Er 3D prentun nógu góð fyrir framleiðsluhluta?
Ekki fyrir heilar keyrslur, en það brúar bilið. SLS og SLA framleiða virka hluti á meðan sprautuverkfæri eru smíðuð. DMLS sér um frumgerðir úr málmi. Fyrir flytjanlegan lækningatækjahylki í tilraunaprófunum sparar viðbótarframleiðsla margra mánaða bið.
Hvaða dráttarhorn tryggir að hlutar losni hreint?
Notið 1–2 gráður á hvorri hlið fyrir slétt yfirborð. Áferðarfletir þurfa 3–5 gráður. Sleppið þessu og þið eigið á hættu að dragast í sundur, bila í útkasti og skemma verkfæri. Dýpri lögun þurfa meiri drátt, miðað við þykkt.
Af hverju skiptir vottun máli þegar framleiðandi er valinn?
ISO 13485:2016 þýðir endurskoðaða ferla og fulla rekjanleika. Þessi skjöl styðja FDA skráningu þína og UL 60601-1 innsendingar. Vottaður samstarfsaðili greinir eyður í samræmi við framleiðsluferlið, ekki eftir að verkfærin eru sett upp. Það sparar bæði tíma og peninga.







