
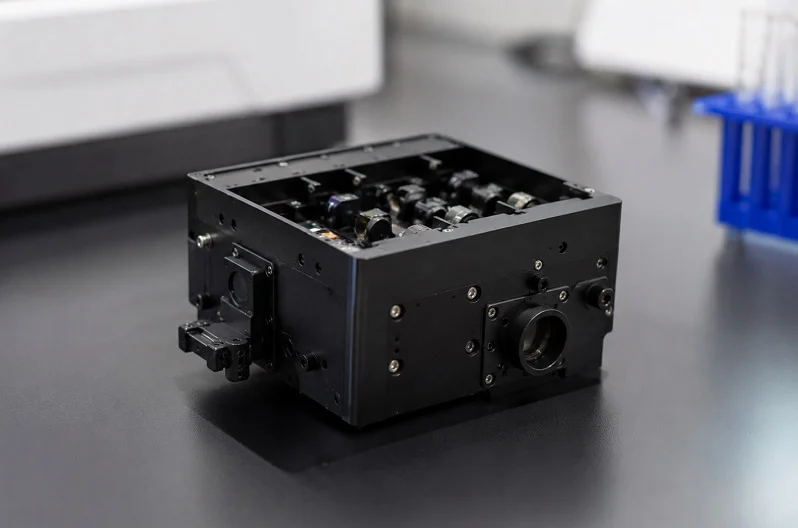
Brún gervigreindarhús verndar gervigreindarbúnað á erfiðum stöðum. Þetta gervigreindarhús heldur gervigreindarskynjurum, örgjörvum og skjákortum öruggum á verksmiðjugólfum. CNC-vinnsla hvers gervigreindarhúss býr til mjög nákvæmar mælingar fyrir gervigreindareiginleika. Gagnaverið þarfnast gæðaeftirlits í gervigreindarútreikningum. Vélanám þarfnast réttrar hönnunar á gervigreindarhúsum. Gervigreindarknúin CNC-vinnsla okkar fyrir þessi hús tryggir sjálfvirkni. CNC-vinnsluferlið stýrir hitaleiðni. Hvert CNC-vinnsluskref einbeitir sér að hönnun hylkisins. Gagna- og tölvustýringin í hverju gervigreindarhúsi skiptir máli. CNC-vinnsla á gervigreindarhúsum þarfnast gæða. Eiginleikar hylkisins innihalda skynjaratengi. Hylkið þarfnast réttrar gagnaleiðsagnar. Skynjarar hylkisins þurfa vernd. Veggir hylkisins þurfa nákvæmni. Hvert hylki verndar gervigreindarbúnaðinn. Hylkið þarfnast hitastýringar.
Algengar uppbyggingar Edge AI húsnæðis
Sérhvert gervigreindarhús með brún byrjar með einfaldri spurningu. Hvar mun þetta gervigreindarkerfi standa? Svarið mótar allt húsið. Verksmiðjugólf þarfnast sterks kassa. Stjórnskápur þarfnast mjós teinafestingar. Starfsmaður á vettvangi þarfnast færanlegs gervigreindarbúnaðar. Hvert kassa ýtir hönnuninni á annan hátt. Vinnsluáætlunin fylgir uppbyggingunni. Við skulum skoða þrjár helstu gerðir í smáatriðum.
Vegghengdar og staurhengdar girðingar
Þessi hylki eru staðsett á erfiðum stöðum. Hugsið ykkur verksmiðjuveggi, útistöur eða loft í vöruhúsum. Þau þola ryk, vatn og titring. Gervigreindarörgjörvinn inni í þeim myndar hita. Hylkið þarf að þéttast vel. Það þarf að haldast á sínum stað. Það þarf að hleypa snúrum inn án þess að óhreinindi komist inn. Vinna við þessi hylki beinist að sléttum fleti og nákvæmum þéttieiginleikum. Þetta gervigreindartæki virkar oft einnig sem CNC rafeindahylki fyrir iðnaðarskynjaranet.
Flansar, þéttingar og kapalkirtlar
Flansinn gefur slétt yfirborð til samskeytinga. Þétting er staðsett á milli loksins og botnsins. Hún þjappast saman til að mynda þétti. Kapalþéttingar þétta staðina þar sem vírar komast inn. Þessir eiginleikar þurfa nákvæma vinnslu. Flanshliðin verður að vera fullkomlega slétt. Grópin fyrir þéttinguna verður að halda jöfnu dýpi. Götin á kapalþéttingunum verða að passa við venjulegar þráðstærðir. Lítil villa brýtur þéttiefnið. Vélin sker þessa eiginleika í einni uppsetningu. Þetta heldur öllu í röð. Vélsmiðurinn notar yfirborðsverkfæri fyrir flansann. Rifabor býr til þéttirásina. Hver aðgerð gerist í réttri röð. Góð röðun þýðir að lokið lokast jafnt í hvert skipti.
Vélræning á þéttiflötum fyrir IP-mat
IP-gildi eins og IP65 eða IP67 krefjast góðra þéttinga. Vélin sker þéttiflötinn með frágangsferli. Yfirborðsgrófleiki skiptir máli hér. Gróft yfirborð leyfir vatni að síast í gegn. Verkfærabrautin þarf að skilja eftir slétta áferð. Vélvirkinn stýrir fóðrunarhraða og snúningshraða vandlega. Niðurstaðan er slétt yfirborð sem þéttingin getur þrýst á móti. Þetta er þar sem hylkið ávinnur sér einkunn sína. Yfirborðsáferðin þarf að uppfylla ákveðið Ra-gildi. Lægra Ra þýðir sléttara yfirborð. Vélræningarferlið getur gert þetta áreiðanlega í hverri einingu.
DIN-skinn og spjaldsfestingarhús
Þessir hylki eru staðsettir inni í stjórnskápum. Þeir smella á venjulegar DIN-skinir. Þeir spara pláss. Þeir leyfa fljótlega uppsetningu og skipti. Umhverfið er hreinna en þéttara. Hiti getur myndast í troðfullum skáp. Gervigreindareiningin þarf að flytja hita frá örgjörvanum. Þetta er algengt tilfelli fyrir notkun CNC-hylkja í iðnaði. Hönnun hylkisins þarf að passa innan staðlaðra skápadýpta. Þetta er önnur tegund af CNC rafeindabúnaðarhylki fyrir gervigreindarbúnað frá verksmiðjum.
Nákvæmar raufar og klemmueiginleikar
Klemman sem smellpassar á DIN-skinnuna þarf nákvæma lögun. Of laus og húsið dettur af. Of þröng og hún festist ekki. Vélin sker raufina og lögun klemmunnar í einni uppsetningu. Þetta tryggir að stærðirnar passi saman. Klemman notar oft fjaðurlaga lögun. Efnið þarf að beygja sig án þess að brotna. Vélræningarferlið forðast hvöss horn sem gætu valdið spennusprungum. Vélvirkinn notar lítinn endafræsara fyrir raufina. Frágangsferill hreinsar brún klemmunnar. Niðurstaðan er klemma sem virkar áreiðanlega í hundruð uppsetningarferla.
Tapping og þráðun fyrir staðlaðar teinar
Sum DIN-skinnahús nota skrúfur í stað klemma. Skrúfgötin þurfa að vera í takt við skinuna. Þolmörkin eru þröng. Vélin sker gatið eða notar skrúfufræsingu. Skrúfdýptin verður að vera nægileg til að skrúfan nái gripi. Grunn skrúfa losnar auðveldlega. Djúp skrúfa á hættu að brjótast í gegnum vegginn. Vélvirkinn velur réttan skrúfgang fyrir efnið. Ál þarfnast hvasss skrúfganga. Stál þarfnast húðaðs skrúfgangs. Stjórnun á dýptinni er nákvæm. CNC-véluð hylki fyrir skinnufestingar þarfnast stöðugrar skrúfgangsetningar yfir öll göt.
Handtæki og flytjanleg Edge AI tæki
Þessi hylki fara þangað sem starfsmaðurinn fer. Tæknimaður ber eitt á afskekktan stað. Verkfræðingur á vettvangi notar eitt til að safna gögnum. Hylkið þarf að vera létt. Það þarf að passa í höndina. Það þarf að þola fall. Gervigreindareiginleikarnir að innan þurfa einnig vernd. Skynjarar og gagnatengi þurfa að vera aðgengileg en samt þétt. Færanlega gervigreindareiningin verður að vega og meta þyngd og styrk. CNC vélhylki fyrir færanleg tæki meðhöndlar flókin form.
Ergonomískar sveigjur og þunnir veggir
Húsið fylgir lögun handarinnar. Sveigjurnar þurfa að vera náttúrulegar. Veggirnir þurfa að vera þunnir til að spara þyngd. Þunnir veggir skapa áskoranir við vinnslu. Efnið getur titrað. Verkfærið getur nötrað. Vélsmiðurinn notar léttan skurð og beitt verkfæri. Niðurstaðan er slétt og þægilegt yfirborð. Hönnunin þarf að finna jafnvægi milli þæginda og styrks. Vélsniðsferlið fyrir flytjanleg tæki notar oft þrívíddarmótunaraðferð. Verkfæraslóðin rekur lögun hússins í mjúkum göngum.
Að stjórna flóknum þrívíddarflötum með 5-ása vinnsla
Þetta er þar sem 5-ása vinna skín. Vélin getur hallað verkfærinu. Hún getur náð undirskurðum. Hún getur skorið flóknar beygjur í einni uppsetningu. Þetta skiptir máli fyrir færanleg brún gervigreindarhús. Vélin getur skorið ytri, vinnuvistfræðilega lögun. Hún getur skorið innri rásir fyrir skynjara eða loftnet. Hún getur gert allt þetta án þess að hreyfa hlutinn. Niðurstaðan er betra formfrelsi. Húsið getur haft lífrænar beygjur og falin holrými. Þetta fjarlægir þörfina fyrir samsetningu margra hluta. Hýsing í einu stykki er sterkari. Hún þéttir betur. Yfirborðsgæðin eru einnig betri. Vélin skilur eftir slétta áferð. Þetta dregur úr eftirvinnsluvinnu. Hýsingin lítur vel út. Hún líður vel. Gervigreindarörgjörvinn keyrir á miklum hraða. Efnið er raunverulegt framleiðsluefni. Hönnuðurinn getur athugað hitaleiðni með því að nota nákvæmlega þá álfelgu eða plasti sem áætlað er til framleiðslu. Þetta tryggir að hýsingin þoli hitaálagið frá gervigreindarörgjörvanum.
CNC vinnsluaðferðir fyrir Edge AI húsnæðiseiginleika
Nú förum við að sjálfri skurðinum. Aðferðirnar sem þú notar fer eftir þeim eiginleikum sem þú þarft. Kælir þarf djúpa vasa. Festingargat þarf þétta staðsetningu. Tengisútskurður þarf slétta brún. Hver eiginleiki krefst mismunandi aðferðar. Uppsetning vélarinnar breytist. Verkfæravalið breytist. Skurðhraðinn breytist. Þessi hluti fer í gegnum hverja aðferð. Hann fjallar um verkfærin, hraðann og niðurstöðurnar sem þú getur búist við.
CNC Milling Aðgerðir fyrir vasa og hitaklefa
Flest brúnhús fyrir gervigreind eru með kæliþrýstihylki. Þetta eru rifjur eða vasar sem draga hita frá gervigreindarvinnslunni. Kæliþrýstihylkið er staðsett inni í hylkinu. Það þarf djúp holrými. Vélin þarf að skera þessi holrými án þess að ofhitna verkfærið. Það er þar sem trochoidal fræsing kemur inn í myndina.
Trochoidal fræsing fyrir djúpa vasa
Trochoidal fræsing notar hringlaga verkfærabraut. Verkfærið hreyfist í lykkju. Það fer inn í efnið við lágt horn. Inngripshornið helst í kringum 30 gráður. Þetta dregur úr skurðkrafti um 25 prósent. Það gerir flísunum kleift að sleppa auðveldlega út. Skrefastærðin er lítil, um 0.6 mm. Þetta lágmarkar álag á verkfærið og hitamyndun. Niðurstaðan er hreinn, djúpur vasi. Verkfærið endist lengur. Yfirborðsáferðin helst jöfn. Þessi aðferð virkar vel fyrir ál. Hún virkar einnig fyrir hert stál. Meginreglan er sú sama. Þú færð djúpt holrými án þess að brenna verkfærið eða efnið.
| Breytu | gildi | Áhrif á flísafjarlægingu |
| Tengingarhorn | 30 ° | Minnkaði skurðkraftinn um 25%, sem stuðlar að flæði flísar í djúpum rifum. |
| Stærð skrefa | 0.6 mm | Lágmarkar álag á verkfæri og hitamyndun. |
| Efni | Hert stál (meginreglan á við um ál) | Sýnt fram á samræmda frágang og aukinn endingartíma verkfæra. |
| Niðurstaða | 25% minnkun á verkfæraálagi, stöðug yfirborðsáferð | Staðfestir trochoidal milling sem aðferð til djúphola milling í framleiðslu á gervigreindarhúsum. |
Frágangsprófanir fyrir yfirborðsgrófleika (Ra)
Eftir grófa skurðinn þarf frágang. Þessi skurður fjarlægir síðasta efnisleifina. Það skilur eftir slétt yfirborð. Ójöfnur yfirborðsins skipta máli fyrir þéttingu. Ójöfnur yfirborðs leyfa vatni að leka í gegn. Þéttiyfirborðið þarf lágt Ra gildi. Staðlað frágangur getur náð 0.8 µm Ra. Það er gott fyrir legusæti og samsetningar með þröngum vikmörkum. Fyrir vökvaþéttifleti þarf 0.4 µm Ra eða lægra. Það krefst sérstakrar frágangs. Verkfærið verður að vera beitt. Fóðrunarhraðinn verður að vera hægur. Snúningshraðinn verður að vera mikill. Niðurstaðan er yfirborð sem þéttir fullkomlega. IP-matið fer eftir þessu. IP65 þarf slétt þéttiyfirborð. IP67 þarf enn sléttara. Vélræningarferlið stjórnar þessu.
| Yfirborðsgrófleiki (Ra) | Dæmigert vinnsluskilyrði | Algeng forrit |
| 0.8 µm Ra | Fín frágangur, skarpur verkfæri, minni fóðrunarhraði | Nákvæmir íhlutir, legur, ásar og samsetningar með þröngum vikmörkum |
| 0.4 µm Ra og lægra | Sérhæfð frágangur, fæging, slípun eða brýning | Hánákvæmir íhlutir, þéttifletir, vökvakerfi og mikilvæg slitfleti |
| Teikningakröfur | Dæmigert Umsókn | |
| ------- | ------- | |
| Ra 0.8 | Berandi sæti | |
| Ra 0.4 | Vökvaþéttifletir |
Borun, tapping og þráðfræsing fyrir festingargöt
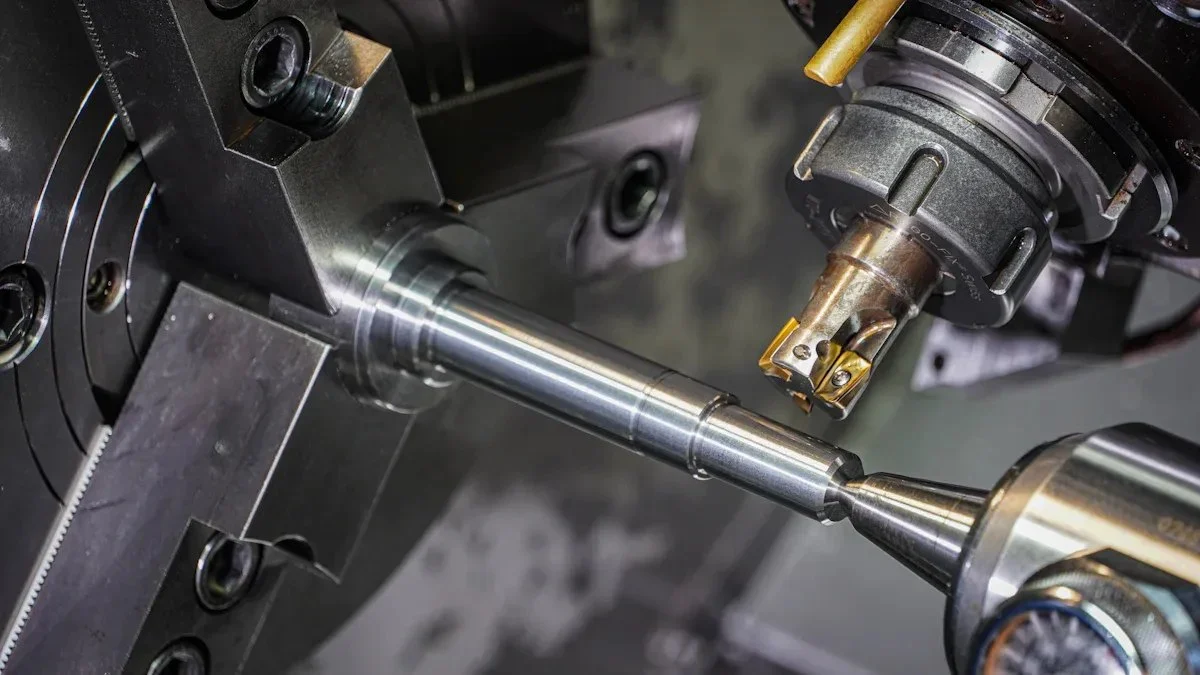
Festingargöt halda kassanum saman. Þau halda einnig prentplötunni inni í sér. Götin þurfa að vera nákvæmlega í takt. Ef þau eru örlítið frábrugðin passa skrúfurnar ekki. Öll samsetningin bilar. Þess vegna skiptir staðsetningarþol máli.
Að ná þröngum staðsetningarþolum
Staðlað vikmörk fyrir staðsetningu gata eru ±0.1 mm. Það er grunnlínan. Það kostar 1x. Þú getur notað þykktarklápa til að athuga það. Skraphlutfallið er lágt, undir 2 prósent. Þröngt vikmörk eru ±0.01 mm. Það kostar 2.8 sinnum meira. Þú þarft hágæða 5-ása vél. Þú getur ekki snúið hlutanum við í margar uppsetningar. Þú þarft CMM eða leysigeislaskanna til skoðunar. Skraphlutfallið fer upp í 15 prósent. Þú getur notað MMC til að lækka kostnaðinn. MMC stendur fyrir Hámarks efnisástand. Það gefur bónusvikmörk. Ef gatið er aðeins stærra færðu meiri staðsetningarheimild. Þetta breytir eiginleika með miklu skrapi í stöðugt ferli. Teikningin sýnir M með hring. Vélvirkinn skilur bónusinn. Það lækkar áhættuálagið.
| Þáttur | Staðlað vikmörk (±0.1 mm) | Þröngt þol (±0.01 mm) |
| Vinnslutími | eðlilegt | 2x – 4x hægari |
| Skoðunaraðferð | Þrýstimælir, míkrómetrar | CMM, leysigeislaskannar |
| Dæmigert skraphlutfall | <2% | 5% – 15%+ |
| Verkfæraþarfir | Standard | Afkastamikil / Sérsniðin |
| Færni rekstraraðila | Fagmaður vélvirki | Senior sérfræðingur |
Þráðardýpt og tenging fyrir skrúfur
Skrúfgangurinn verður að vera nægilegur til að skrúfan nái gripi. Ef hann er of grunnur þá losnar skrúfan. Ef hann er of djúpur þá brýtur hann í gegnum vegginn. Lágmarksþétting fer eftir efninu. Fyrir ál 6061-T6 þarftu 1.5 sinnum þvermál boltans. Fyrir mjúkt ál þarftu 2.0 sinnum. Fyrir styrkt plast þarftu 2.5 sinnum. Fyrir mjúkt iðnaðarplast eins og nylon þarftu 3.0 sinnum. Þessir margföldunarþættir koma í veg fyrir að skrúfan losni. Skrúfgangurinn er lengd skrúfgatsins. Skrúfan grípur í þá lengd. Því dýpri sem þéttingin er, því sterkari er samskeytin. En þú getur ekki farið of djúpt. Veggþykktin takmarkar það. Hönnunin verður að halda jafnvægi á milli þéttingar og veggþykktar.
| Efni | Lágmarksþátttökumargföldun |
| Álblöndur (6061-T6) | 1.5 x Boltaþvermál |
| Mjúkt ál (steypt/hreint) | 2.0 x Boltaþvermál |
| Styrkt plast / fenól | 2.5 x Boltaþvermál |
| Mjúkt iðnaðarplast (nylon/PVC) | 3.0 x Boltaþvermál |
Að búa til tengiop og útskurði
Opnun á tengjum leyfir snúrum að fara í gegnum vegginn. Opnunin verður að passa við lögun tengisins. Hún verður að vera nákvæm. Laus opnun hleypir ryki og vatni inn. Þröng opnun skemmir snúruna. Vélræningin verður að skapa hreina opnun.
Nákvæm útlínugerð fyrir IP-mat
Útlínuskurðurinn býr til lögun útskurðarins. Verkfærið fylgir útlínunum. Yfirborðsáferðin skiptir máli fyrir þéttinguna. Sömu Ra gildi gilda. Þú þarft 0.8 µm Ra fyrir venjulega þéttingu. Þú þarft 0.4 µm Ra fyrir vökvaþéttingu. Þéttipakningin þrýstist á þetta yfirborð. Slétt yfirborð þýðir betri þéttingu. IP-matið fer eftir þessu. Verkfæraleiðin verður að vera slétt. Vélin verður að vera stíf. Fóðrunarhraðinn verður að vera stöðugur. Niðurstaðan er hrein útskurður sem þéttir fullkomlega.
Afgrátun og brúnabrot fyrir öryggi
Eftir skurð eru brúnirnar hvassar. Skarpar brúnir geta skorið á kapla. Þær geta skorið á fingur. Þær geta valdið spennuhækkun. Vélvirkinn verður að afgráðuga brúnirnar. Þetta fjarlægir hvassa brúnir. Það myndar einnig litla afskornu sniði. Afskornunin verndar kapalinn. Hún verndar uppsetningarmanninn. Hún gerir einnig skápinn fallegri. Afgráðuna er hægt að gera með verkfæri. Það er hægt að gera með skrá. Sumar vélar eru með afgráðunarferli. Niðurstaðan er örugg og hrein brún.
Efni fyrir CNC-fræsta brún AI-hús þitt
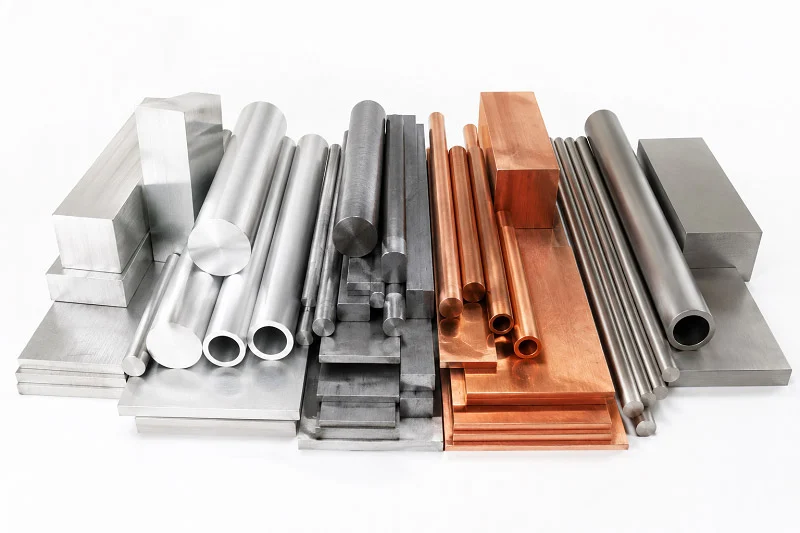
Efnið sem þú velur mótar allt verkefnið. Það breytir því hvernig CNC vélin virkar, hversu vel hitinn berst og hver lokakostnaðurinn verður. Hvert brún gervigreindarhús þarfnast mismunandi jafnvægis. Við skulum skoða möguleikana.
Álblöndur fyrir varmaafköst
Ál er besti kosturinn fyrir flest gervigreindarhús. Það vinnur vel, flytur hita og kostar ekki of mikið. Gervigreindarörgjörvinn inni í húsinu ýtir hita inn í veggina. Ál dregur þann hita burt. Tvær málmblöndur standa upp úr fyrir þetta verkefni.
6061-T6 vs. 5052: Vélrænni vinnsluhæfni og styrkur
6061-T6 vinnur mjög vel. Þú getur náð nákvæmum mælingum án mikilla vandræða. Flísarnar brotna hreint og verkfærið helst skarpt. Þetta gerir það frábært fyrir nákvæmar mælingar í gervigreindarhúsi. 5052-H32 er mýkra. Það getur fest sig við verkfærið ef þú ert ekki varkár. En 5052 beygist betur. Ef hönnunin þín þarfnast bogadregins forms, þá ræður 5052 við það. 6061-T6 sprungur við mikla beygju. Varmaflæði 6061 er hátt, sem gerir það fullkomið fyrir kælibúnað. 5052 hefur betri ryðþol strax. Kostnaðarmunurinn skiptir líka máli. 6061 kostar aðeins meira en vinnslutíminn er styttri. Þú sparar á vélinni klukkustundum.
| Property | 5052-H32 | 6061-T6 |
| Vélarhæfni | Neðri — mýkra efni gæti klístrað verkfæri | Frábært — auðvelt í vinnslu með þröngum vikmörkum |
| Hitaleiðni | Ekki sérstaklega tekið fram | Hátt — hentar fyrir kælikerfi og rafeindabúnaðarhylki |
| Formhæfni | Frábært — tilvalið fyrir beygjur | Sæmilegt — tilhneigt til sprungna |
| Suðuhæfni | mjög gott | Góð |
| Tæringarþol | Mjög góð | Góð |
| Kostnaður | neðri | Æðri |
Anodizing fyrir tæringarþol og fagurfræði
Óunnið álfelgur úr gervigreindarhúsi ryðgar með tímanum. Anóðisering lagar það. Það myndar hart oxíðlag á yfirborðinu. Lagið stenst ryð. Það tekur einnig við litarefnum. Þú getur fengið svart, silfur eða sérsniðið yfirborð. Anóðiseringin á sér stað eftir CNC-vinnslu. Húsið fer í efnabað. Rafstraumur býr til oxíðlagið. Þykktin fer eftir þörfum notkunarinnar. Hefðbundin anóðisering virkar fyrir flestar innanhússskápa. Harðanóðisering virkar fyrir utanhússbúnað. Yfirborðið verður einnig rispuþolið. Gervigreindarhúsið lítur vel út og endist lengur.
Stál og kopar fyrir mikla endingu og leiðni
Sum umhverfi eyðileggja girðingar. Verksmiðjugólf eru með efni. Sjávarsvæði eru með salt. Útistöur eru með útfjólubláum geislum. Ál er kannski ekki nóg. Stál kemur til sögunnar þegar þú þarft mikla seiglu.
Ryðfrítt stál fyrir erfiðar aðstæður
Ryðfrítt stál þolir erfiðustu aðstæður. Það þolir ryð frá efnum, salti og raka. Styrkleikinn er mun meiri en ál. En það er erfiðara að vinna það. CNC vinnsluferlið gengur hægar. Verkfæri slitna hraðar. Skurðhraðinn lækkar verulega samanborið við ál. Vélin þarfnast stífrar uppsetningar. Hitauppsöfnunin þarfnast kælivökva. Kostnaðurinn hækkar. En fyrir erfiðar aðstæður er það þess virði. Hylkið endist í mörg ár.
Koparíhlutir fyrir varma- og rafleiðni
Niðurstöðurnar sem fengust innihalda ekki kopar fyrir brún AI-hús. Koparinn sem nefndur er í öðru skjalinu á við um íhluti sem dreifa varma, ekki um hylki.
Kopar hentar ekki sem aðal efniviður í kassa. Hann er of þungur og dýr. En hann sést inni í gervigreindarhúsinu. Koparkælir draga hita frá örgjörvanum. Koparstraumteinar flytja orku í gervigreindarrekkjum gagnavera. CNC vinnsla á kopar er svipuð og áli. En slit á verkfærum er meira. Yfirborðsáferðin þarfnast nákvæmrar eftirlits. Kopar er sérhæft efni. Notið það fyrir varmaeiginleika, ekki veggi.
Verkfræðiplast fyrir þyngd og einangrun
Plast býður upp á aðra leið. Þau eru létt, ódýr og leiða ekki rafmagn. Gervigreindarhúsið leiðir ekki rafmagn, sem hjálpar til við öryggið. CNC-vinnsla á plasti er hröð. Skurðkrafturinn er lítill. En plast hefur sín eigin vandamál.
Að forðast aflögun í þunnveggjahönnun
Plast aflagast við vinnslu. Hitinn frá verkfærinu mýkir efnið. Þunnir veggir halda ekki lögun sinni. Afleiðingin er beygður hylki. Lausnin er að skera létt. Notið beitt verkfæri. Haldið efninu köldu með lofti eða úða. Gæði skurðarins fer eftir þessari stjórnun. Hönnunin þarfnast þykkari veggja en málms. Plastveggur ætti að vera nægilega þykkur til að forðast aflögun við vinnslu. Jafnvel þá þarftu að stjórna hitanum. CNC-fræsað hylki fyrir flytjanleg tæki notar oft plast. En hönnunin verður að taka tillit til aflögunar.
Hlutverk festinga í plastvinnslu
Festingar skipta meira máli fyrir plast en málm. Málmhluti heldur lögun sinni við klemmu. Plasthluti beygist. Festingarnar verða að styðja allan hlutinn. Lofttæmisfestingar virka vel. Þær halda hlutnum flötum án þess að kreista hann. Vélvirkinn getur einnig notað tvíhliða límband. Lykilatriðið er að forðast staðbundna þrýstipunkta. Festingarnar verða að dreifa kraftinum jafnt. Þetta heldur húsinu flötu við vinnslu. Niðurstaðan er hluti sem heldur tilætluðu formi.
| Efni | Kostir | Takmarkanir |
| ál | Frábær vinnsluhæfni, gott styrk-til-þyngdarhlutfall, náttúruleg tæringarþol, hóflegur efniskostnaður | Lægri algildur styrkur samanborið við stál; gæti þurft anóðiseringu í erfiðu umhverfi |
| Ryðfrítt stál | Mjög mikill styrkur og stífleiki; framúrskarandi tæringarþol í röku, efnafræðilegu eða sjávarumhverfi | Erfið vinnsluhæfni (hægari skurðhraði, meira slit á verkfærum); hærri vinnslukostnaður |
| Verkfræði plastefni | Mjög auðveld vinnsluhæfni, lágur skurðkraftur, hröð efnisfjarlæging; framúrskarandi tæringarþol; léttur og rafmagnseinangrandi | Lægri burðarþol samanborið við málma; aflögun við vinnslu; ekki hentugur fyrir mikið vélrænt álag |
- Framúrskarandi vinnsluhæfni: Vélar til góðrar yfirborðsáferðar með fyrirsjáanlegri flísmyndun.
- Varmaleiðni: Gagnleg fyrir kæli, rafmagnshólf og hluti sem þurfa hitaleiðni.
- Miðlungsstyrkur: Hentar fyrir burðarhluta vegna góðs styrkleikahlutfalls á móti þyngd.
Hönnun á CNC Edge AI-húsi: Reglur um DFM
Góð hönnun á CNC-hylkjum byrjar með vélinni. Vélin hefur takmörk. CNC-kerfið vinnur innan þessara marka. Reglurnar leiðbeina verkinu. Þessi hluti fjallar um reglurnar sem halda kostnaði lágum og gæðum háum. Sérhver ákvörðun mótar lokahlutann.
Veggþykkt og rifhönnun
Þykktin er það fyrsta sem þarf að gera. Of þunn og veggurinn sveigist. Of þykk og þú sóar efni. Rétt þykkt fer eftir efninu.
Leiðbeiningar um lágmarksþykkt málma samanborið við plast
Hvert efni hefur lágmarksþykkt sem fer eftir efninu, vegghæð og vinnsluaðferð. Lágmarksveggþykktin er valin til að tryggja burðarþol og vinnsluhæfni.
Ál er algengasta valið fyrir gervigreindarhús. Veggþykktin ætti að vera valin út frá hönnunarkröfum. Fyrir plast þarf oft þykkari vegg til að forðast aflögun.
Að bæta við rifjum fyrir stífleika án þess að auka þykkt
Rif auka stífleika án þess að auka þyngd. Rif er þunnur veggur sem liggur þvert yfir girðinguna. Hann myndar lokaðan hluta. Lokaðir hlutar standast beygju. Flatur veggur beygist auðveldlega. Rifjaður veggur heldur lögun sinni.
Bragðið er að styðja við rifið. Frístandandi rif nötrar við hliðarálag. En þegar þú tengir rifið við aðra veggi öðlast það styrk. Rifið verður hluti af lokuðum kassa. Kassinn stendst titring. CNC-vinnsluferlið gengur mýkri.
Rifjahönnunin þarfnast góðrar stjórnunar. Haldið hæðinni undir þreföldu þykktinni. Þetta heldur rifjunum stöðugum við skurð.
Innri horn og radíusar
Sérhvert innra horn þarf radíus. Skarpt horn er vandamál fyrir verkfærið. CNC verkfærið kemst ekki í skarpt horn. Hornið veldur einnig spennuaukningu.
Þumalputtareglan fyrir þvermál verkfæris
Lágmarksradíusinn verður að passa við verkfærið. Verkfærið hefur þvermál. Radíusinn við hornið verður að vera að minnsta kosti radíus verkfærisins. Stærri radíusar bæta stöðugleika og draga úr sliti verkfærisins. Radíusinn ætti að vera í réttu hlutfalli við dýpt holrýmisins til að viðhalda stífleika. Bil ætti að bæta við lágmarksradíus verkfærisins til að tryggja mýkri vinnslu.
Stærri radíus er betri. Það gerir verkfærinu kleift að hreyfast hraðar. Það dregur úr sliti á verkfærum. Notið staðlaða verkfærastærð. Algengar endfræsar eru fáanlegar í 3 mm, 6 mm og 10 mm þvermáli. Paraðu radíusinn við þessar stærðir.
Forðastu skarpa innri horn til að koma í veg fyrir streituaukningu
Skarpar horn valda spennuaukningu. Hýsingin getur sprungið í horninu. Gervigreindarörgjörvinn inni í henni býr til hita. Hitahringrásirnar þenjast út og dragast saman í efnið. Skarpar horn einbeita spennunni. Sprungan vex með tímanum.
Radíus dreifir spennunni. Álagið dreifist yfir ferilinn. Hýsingin endist lengur. Vinnsluferlið nýtur einnig góðs af því. Verkfærabrautin rennur vel. Stjórnun verkfærabrautarinnar er betri. Notið radíus sem er nógu stór til að forðast spennuhækkanir. Fyrir þykkari veggi, notið stærri radíus. Hýsingin verndar gervigreindarvinnsluna.
Aðgangur að verkfærum og stefnumörkun hluta
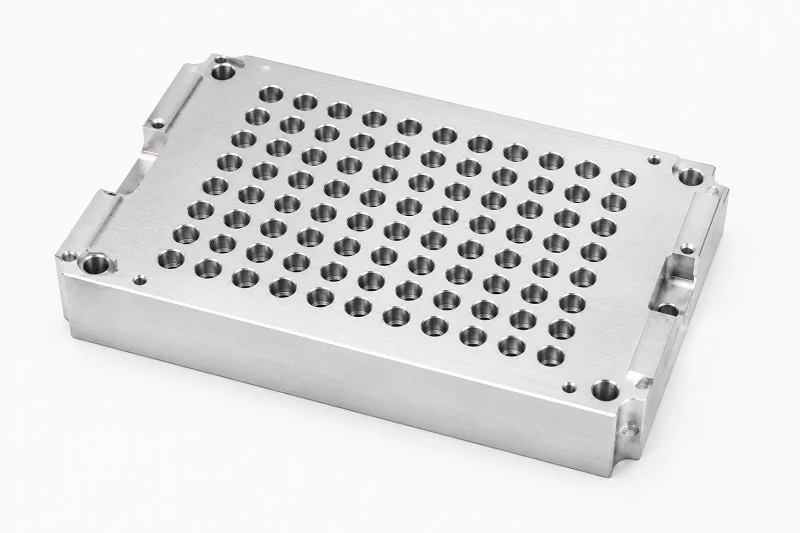
CNC-verkfærið verður að ná til allra eiginleika. Ef verkfærið nær ekki til þarf að breyta hönnuninni. Stefna hluta skiptir máli. Leiðin sem þú stillir hlutinn hefur áhrif á aðgang að verkfærunum.
Hönnun fyrir staðlaðar verkfæralengdir
Staðlað verkfæri hefur ákveðna lengd. Langt verkfæri er minna stíft. Það sveigist. Það nötrar. Forðist djúpar, þröngar raufar.
- Opnar vasabreiddir til að leyfa styttri hlutföll verkfæra á móti þvermáli, sem dregur úr þörfinni fyrir löng og mjó verkfæri.
- Aukið hornradíusana til að passa við staðlaðar stærðir fræsara, sem bætir aðgengi að verkfærum og stöðugleika vinnslu.
- Breyttu blindum eiginleikum í gegnum eiginleika þar sem það er mögulegt, og útrýmdu þannig þörfinni fyrir sérstakar verkfærastefnur.
- Bætið við tímabundið stuðningsefni sem er fjarlægt í lokaaðgerð til að viðhalda stífleika meðan á vinnslu stendur.
- Skiptið stórum hlutum í undiríhluti með nákvæmum staðsetningareiginleikum og flötum tengiflötum, sem gerir einfaldari festingu mögulega.
Notaðu þessi ráð til að halda verkfærinu stuttu. Stutt verkfæri sker hraðar. Kostnaðurinn lækkar. Eiginleikar gervigreindarhylkisins verða auðveldari í vinnslu. Hylkið þarf að vera nákvæmt.
Að lágmarka þörfina fyrir flókna festingar
Festingar halda hlutnum á sínum stað. Flóknar festingar kosta tíma og peninga. Hönnunin ætti að lágmarka þörfina fyrir þær.
5-ása CNC vinnsla býður upp á betri verkfærahorn fyrir djúp holrými og innri eiginleika. Þetta dregur úr þörfinni fyrir margar uppsetningar. Verkfærið getur hallað. Það nær til undirskurða. Hluturinn helst á einum stað. Gagnavinnslan með gervigreind þarfnast stöðugs geymslurýmis. Gervigreindareiningin þarfnast einnig öruggs geymslurýmis.
Þriggja ása vinnsla hefur takmarkanir. Hún getur ekki unnið undirskurð eða falda innri eiginleika. Skurðartækið getur aðeins nálgast ofan frá og niður. Sérhver eiginleiki undir yfirhangandi brún er líkamlega óaðgengilegur. Þetta krefst handvirkrar endurstillingar. Það veldur hættu á uppsöfnun vikmörkum.
Hönnið eiginleikana þannig að þeir séu aðgengilegir úr einni átt. Þetta heldur uppsetningunni einfaldri. Gæðin helst há. Hönnun CNC-húss fyrir gervigreindarhús þarfnast þessarar nálgunar. Verkfærabrautin ætti að vera slétt. Gervigreindareiginleikarnir þurfa að vera innsiglaðir.
Kostnaðar- og afhendingartímaþættir í vinnslu á brún gervigreindarhúsum
Kostnaður og afhendingartími móta hvert girðingarverkefni. Fjöldi uppsetninga, efnisval og frágangsskref leggjast saman. Einfaldur hlutur getur verið afhentur á nokkrum dögum. Flókið gervigreindarhús með þröngum vikmörkum getur tekið vikur. Lykilatriðið er að vita hvað hækkar verðið.
Áhrif flækjustigs hönnunar á uppsetningartíma
Fjöldi uppsetninga og vélatíma
Í hvert skipti sem vélvirkinn færir hlutinn tikkar klukkan. Einföld 3-ása CNC hlutur þarf eina eða tvær uppsetningar. Vinnslueiningin er einföld. Vélin keyrir í venjulegu skrúfstykki. Verkfæraslóðin er einföld. Þessi uppsetning sér um meirihluta lítilla vélrænna hluta. CNC ferlið getur framleitt flata eiginleika, vasa, raufar, göt og sniðbrúnir. En flókið hylki með eiginleikum á mörgum hliðum þarfnast fleiri uppsetninga. Hver uppsetning bætir við klukkustundum. Vélin stoppar. Vélvirkinn endurstillir. Vikmörkin safnast upp. Kostnaðurinn eykst. CNC ferlið fyrir gervigreindarhús með djúpum vösum og skásettum fleti gæti þurft fjórar eða fimm uppsetningar. Það tvöfaldar vinnslutímann. Gervigreindarknúin CNC vinnsla getur fínstillt verkfæraslóðina til að draga úr fjölda uppsetninga. Sjálfvirkni uppsetningarferlisins hjálpar. Vélanám í stjórnkerfinu getur skipulagt röðina.
Kostnaðurinn við þröng vikmörk
Þröng vikmörk kosta meira. Staðlað vikmörk upp á ±0.1 mm eru í lagi fyrir flesta eiginleika. Það kostar grunnlínu. Þröng vikmörk upp á ±0.01 mm kosta 2.8 sinnum meira. Vélin þarf að vera stíf. Skoðunin þarfnast snúningsmótunarvélar (CMM). Úrgangshlutfallið hækkar í 15 prósent. Gæðaeftirlitsferlið bætir við tíma. CNC-stjórnandinn hægir á fóðrunarhraðanum. Verkfærabrautin þarfnast fleiri umferða. Niðurstaðan er nákvæm innrétting. En afhendingartíminn lengist. Kostnaðurinn hækkar. Fyrir gervigreindarhús þarfnast mikilvægustu eiginleikar eins og tengiop og þéttifletir nákvæmrar stjórnunar. Restin getur verið innan staðlaðra vikmörka. Sú jafnvægi heldur kostnaðinum í skefjum. Gögnin úr skoðunarferlinu hjálpa til við að staðfesta gæðin.
Aukaaðgerðir: Frágangur og Þing
Hvernig yfirborðsmeðferðir auka verðmæti og tíma
Vinnsluferlið er aðeins hluti af sögunni. Frágangsskrefin auka verðmæti og tíma. Anodiserun bætir vikum við afhendingartímann. Húsið fer í frágangsverkstæði. Efnabaðið og straumurinn mynda oxíðlagið. Ferlið tekur nokkra daga. Húsið þarf að þrífa og setja í geymslu. Kostnaðurinn leggst upp. En verðmætið er raunverulegt. Tæringarþolið batnar. Gervigreindarhylkið endist lengur á vettvangi. Yfirborðið lítur betur út. Gögnin frá skynjurunum inni í því haldast nákvæm. Anodiserunin er þess virði að bíða eftir.
Kostnaður og ávinningur af innanhúss samanborið við útvistaða frágang
Frágangur innanhúss sparar tíma. Hylkið er áfram í einni aðstöðu. Afgreiðslutími er hraðari. En fjárfestingin í búnaði er mikil. Útvistuð frágangur kostar meira á hvern hlut. Sendingarkostnaðurinn eykur tímann. Meðhöndlunin eykur áhættu. Gæðin eru háð söluaðilanum. Fyrir hluti í litlu magni er útvistun oft ódýrari. Uppsetningarkostnaðurinn er lægri. Fyrir hluti í miklu magni er skynsamlegt að fá frágang innanhúss. Kostnaðurinn á hvern hlut lækkar. Stjórnin á ferlinu er betri. Gervigreindarknúin CNC vinnsluuppsetning getur samhæft frágangsskrefin. Gervigreindarknúin CNC vinnsla hjálpar til við að stjórna tímaáætluninni.
prototyping samanborið við framleiðslulotur
Að hámarka framleiðslu fyrir lítið magn (1-100 stk.) samanborið við mikið magn (1000+ stk.)
Lágmagns CNC-vinnsla virkar vel fyrir litlar framleiðslulotur. Kostnaðurinn við verkfærasmíði er í lágmarki. Afhendingartíminn er tiltölulega stuttur. Húsið er unnið úr raunverulegu framleiðsluefninu. Virkniprófunin er raunveruleg. Þráðstyrkurinn og varmaþenslan passa við lokahlutinn. Hönnunin getur auðveldlega breyst. Ef eiginleiki þarfnast aðlögunar er CAD-uppfærslan hröð. Næsta framleiðslulota er betri. Framleiðsla í miklu magni krefst annarrar nálgunar. Fyrir meira magn getur steypa verið ódýrari á hlut. En upphafskostnaðurinn við verkfærasmíði er hár og afhendingartíminn lengri. CNC-vélarhús fyrir snemmbúnar framleiðslueiningar getur brúað bilið á meðan verkfærin eru smíðuð.
Hvenær á að íhuga Teninga kast or Stungulyf sem valkostir
Dælusteypa virkar fyrir málmhluta í miklu magni. Verkfærakostnaðurinn er hár. Kostnaðurinn á hvern hluta er lágur. Afhendingartíminn er langur. Fyrir mjög mikið magn virkar stærðfræðin. Fjárfestingin í verkfæragerðinni borgar sig. En hönnunaráhættan er mikil. Að finna mistök eftir að mótið er búið til kostar mikið. Hönnunarbreytingar eru dýrar. CNC-ferlið forðast þá áhættu. Hægt er að sannreyna húsið áður en verkfærasmíði er hafin. Sama rökfræði á við um sprautusteypu fyrir plasthús. Fjárfestingin fyrirfram er aðeins skynsamleg við mikið magn. Fyrir lítið magn er CNC-vinnsla rétti kosturinn. Ferli sem virðast ódýrari á hvern hluta, eins og sprautusteypa, krefjast fjárfestingar fyrirfram sem eru aðeins skynsamlegar við mikið magn.
Samstarf við NOBLE fyrir þína fremstu gervigreindarhúsnæðisframleiðslu

Þú hefur lært um íhlutina, efnin og hönnunarreglurnar. Nú kemur að hinu raunverulega verki. Hver smíðar skápinn þinn? Réttur samstarfsaðili getur skipt sköpum um hvort byrjað sé vel eða tafið. NOBLE færir öll skrefin saman á einum stað. Það þýðir færri millifærslur, hraðari svör og betri stjórn á lokaafurðinni.
Allt okkar þjónustuúrval: Frá hönnun til samsetningar
CNC vinnslu- og frágangsþjónusta á staðnum
NOBLE rekur heildstæða vélaverkstæði. Við sjáum um alla CNC vinnu fyrir gervigreindarhús þitt frá upphafi til enda. Teymið okkar kannar hönnun kassans áður en nokkur málmur er skorinn. Við tökumst á við vandamál snemma. Við leggjum til breytingar sem spara tíma og peninga. CNC ferlið keyrir á nútímalegum vélum. Við vinnum með áli, stáli, kopar og plasti. Hvert efni fær réttu verkfærin og hraðann. Frágangurinn fer einnig fram innanhúss. Anodisering, duftlökkun og perlublástur fara allt fram undir okkar þaki. Þú færð einn tengilið. Engin þörf á að senda hluti til annars frágangsaðila. Engin bið eftir þriðja aðila. CNC-vélaða kassinn kemur til baka tilbúin til samsetningar.
Vélsmiðir okkar einbeita sér að smáatriðunum sem skipta máli. Þéttifletir fá rétta áferð. Festingarholur uppfylla staðsetningarkröfur þeirra. Verkfæraleiðin er fínstillt fyrir hvert verk. Við notum gervigreindarknúna CNC-vinnslu til að bæta skurðarskrefin. Þetta styttir framleiðslutíma og eykur samræmi. Vélanám í kerfum okkar hjálpar til við að spá fyrir um slit á verkfærum. Það þýðir færri óvæntar uppákomur í framleiðslu. Hýsingin þín kemur á réttum tíma.
Aukaþjónusta: Samsetning prentplata og kerfissamþætting
Húsið er aðeins hluti af myndinni. Tæki þitt fyrir gervigreind þarfnast prentplötu (PCB). Það þarfnast raflagna. Það þarfnast prófana. NOBLE býður upp á samsetningu prentplata og kerfissamþættingu. Við setjum íhluti, lóðum tengingar og keyrum virknipróf. Fullbúin eining fer í gegnum lokapróf. Við staðfestum að skynjararnir virki. Við staðfestum að gagnatengin passi við opnunina. Allt kerfið er sent sem ein eining. Þetta sparar þér fyrirhöfnina við að stjórna mörgum söluaðilum. Einn samstarfsaðili. Einn reikningur. Eitt ábyrgt teymi.
Gæðatrygging og vottanir
ISO 9001:2015 fyrir gæðastjórnunarkerfi
Gæðaeftirlit er djúpstætt hjá NOBLE. Vottun okkar á gæðastjórnunarkerfi sannar það. Þessi staðall nær yfir allt gæðakerfi okkar. Við skráum öll ferli. Við fylgjumst með hverri skoðun. Við endurskoðum okkar eigin vinnu reglulega. Vottunin þýðir að gæðaeftirlit okkar fylgir viðurkenndu rammaverki. Þú færð samræmdar niðurstöður, lotu eftir lotu. Skoðunarskrárnar eru geymdar. Ef vandamál koma upp síðar getum við rakið það til upprunans. Þessi ábyrgð skiptir máli fyrir framleiðslulotur.
ISO 13485:2016 fyrir framleiðslustaðla lækningatækja
Sum gervigreindarhús enda í lækningatækjum. Þessi notkun krefst strangari staðla. NOBLE hefur vottun fyrir framleiðslustaðla lækningatækja. Þessi staðall leggur áherslu á framleiðslu lækningatækja. Hann nær yfir áhættustýringu, rekjanleika og hreinlæti. Kröfurnar fara lengra en almenna framleiðslu. Teymið okkar fylgir þessum samskiptareglum fyrir hvert verkefni, ekki bara lækningatæki. Þú nýtur góðs af hærri staðlinum. CNC rafeindabúnaðarhúsið sem þú pantar uppfyllir sömu ströngu staðla og íhlutir lækningatækja.
Hvernig á að hefja verkefnið þitt
Að senda CAD skrárnar þínar til DFM endurskoðunar
Tilbúinn/n að halda áfram? Sendið okkur CAD skjölin ykkar. Verkfræðingar okkar fara yfir hönnunina til að athuga hvort hún sé framleiðanleg. Við skoðum veggþykkt, innri horn og aðgengi að verkfærum. Við berum saman hönnun girðingarinnar við getu vélarinnar. Þú færð ítarlega skýrslu innan nokkurra virkra daga. Skýrslan varpar ljósi á alla áhættuþætti. Hún leggur til úrbætur. Hún bendir á svið þar sem þú gætir sparað peninga. Þessi umsögn er ókeypis. Engin skuldbinding. Bara einlæg endurgjöf frá fólki sem sker málm á hverjum degi.
Að fá tilboð og áætlaðan afhendingartíma
Eftir hönnunarúttektina gerum við tilboð. Tilboðið sundurliðar efniskostnað, vinnslutíma og frágang. Þú sérð nákvæmlega hvert peningarnir þínir fara. Við bjóðum einnig upp á áætlun um afhendingartíma. Einfaldar vélarúm eru afgreidd fljótt. Flókin verkefni með CNC vélbúnaði taka lengri tíma. Tímalínan fer eftir fjölda uppsetninga og vikmörkum. Við vinnum með þér að því að finna rétta jafnvægið. Þarftu hluti hraðar? Við getum rætt valkosti. Markmiðið er að koma gervigreindarvöru þinni á markað án óþarfa tafa. CNC rafeindabúnaðurinn sem þú þarft er innan seilingar. Við skulum byggja eitthvað frábært saman.
Hylkið þitt fyrir gervigreind fer eftir uppsetningarstaðnum. Hönnunin verður að passa við umhverfið. CNC-vinnsla veitir þér nákvæmni fyrir hvert hylki. Gervigreindarörgjörvinn þarf góða hitastýringu. Gæði hylkisins skipta máli. Vélanámið í gervigreindarknúinni CNC-vinnslu okkar hjálpar til við að ná þröngum vikmörkum. CNC-hylkið jafnar afköst og kostnað. Ferlið býr til hylkin sem vernda gervigreindina. Eiginleikar hylkisins verða að vera nákvæmir. Gervigreindarvélbúnaðurinn þarfnast lokaðs hylkis. Gervigreindarútreikningar inni í hylkinu ganga betur. Gervigreindareiningin þarfnast nákvæms hylkis. CNC-hylkið fyrir gervigreindina verður að uppfylla IP-vottorð. Vinnslan tryggir að húsið uppfylli forskriftirnar. Hönnun hylkisins hefur áhrif á gervigreindarkerfið. Hylkið þarfnast góðrar þéttingar. CNC-vinnsla gervigreindarhylkisins er okkar sérgrein. Sendið CAD-skjölin ykkar til yfirferðar.
Algengar spurningar um framleiðslu á Edge AI húsnæði
Hvaða vikmörk er hægt að ná með CNC-vinnslu fyrir brún AI-húsþéttingar?
Staðlað CNC kerfi heldur ±0.1 mm. Þröng vikmörk upp á ±0.01 mm kosta um 2.8 sinnum meira. Gervigreindarknúin CNC vinnsla hjálpar til við að gera verkfærabrautina betri fyrir stöðugar niðurstöður. Gæðaeftirlit tryggir að hver hluti uppfylli forskriftirnar.
Hvernig hefur anóðisering áhrif á afköst álhylkja?
Anodisering bætir við tæringarþol og rispuvörn. Það gerir þér einnig kleift að bæta við lit. Ferlið á sér stað eftir CNC-vinnslu og bætir við nokkrum dögum við afhendingartíma. Hönnun hylkisins verður að taka tillit til viðbótarþykktarinnar.
Hver er lágmarksveggþykkt fyrir plasthús úr gervigreind?
Fyrir verkfræðiplast skal byrja með nægilegri þykkt til að koma í veg fyrir aflögun. Notið rifjur til að auka stífleika án þess að þykkja vegginn. Hönnun girðingarinnar verður að vega upp á móti þyngd og styrk.
Hvernig vel ég á milli 6061-T6 og 5052 áls?
6061-T6 vélar henta betur fyrir þröng form. 5052 beygist betur fyrir bogadregnar form. Báðar virka vel. Hönnunarþarfir þínar munu ráða valinu. Gervigreindarknúin CNC vinnsla getur meðhöndlað báðar málmblöndurnar vel.
Hvaða IP-flokkun er rétt fyrir tæki utandyra?
Há IP-vörn þolir ryk og vatnsgeisla. Enn hærri vörn þolir stutta stund í vatni. Þéttiflöturinn verður að vera sléttur, yfirleitt 0.8 µm Ra eða lægri. CNC-skoðun með prófílmæli kannar gæði yfirborðsins.
Hvernig hjálpar trochoidal fræsing við djúpa vasa?
Trochoidal fræsing notar hringlaga verkfærabraut með lágu tengingarhorni. Þetta dregur úr skurðkrafti um 25 prósent. Niðurstaðan er hreinni djúpir vasar. CNC stjórnendur nota þessa aðferð fyrir kælihólf.
Hver er munurinn á stöðluðum og þröngum vikmörkum?
Staðlað vikmörk upp á ±0.1 mm kosta grunnlínu. Þröng vikmörk upp á ±0.01 mm kosta um 2.8 sinnum meira. Notið aðeins þröng vikmörk á lykileiginleikum. Staðfesting á CMM staðfestir hluta með þröng vikmörk.
Hvernig virkar 5-ása CNC vinnsla Hagur færanlegra gervigreindarhylkja?
5-ása CNC sker flóknar beygjur og undirskurði í einni uppsetningu. Þetta fjarlægir þörfina fyrir margar uppsetningar og bætir nákvæmni. Niðurstaðan er sterkari og betur þéttur hluti. Ferlið styttir heildarvinnslutíma.







