
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Ás hefur þrennt að gera. Hann styður við snúningshluta. Hann flytur afl. Hann heldur öllu snúast rétt. Það er grunnhlutverkið. Ef einhver bilar stöðvast allt kerfið. Slæm áshönnun hefur afleiðingar.
Tilgangur þessarar greinar er þessi. Grípið vandamál áður en málmur er skorinn. Það er skilvirk hönnun á vélrænum ásum. Og þegar kemur að því að smíða hlutinn, þá krefst CNC-vinnsla á ásum sinna eigin reglna. Þessi handbók fjallar um hvort tveggja.
Flokkur 1: Spennuþéttni og þreytustyrkur í hönnun vélrænna ása
Ásinn mun stöðugt snúast, stoppa, snúast aftur og stoppa. Hver hringrás eykur álagið. Að lokum mun hann brotna. Meginmarkmið okkar er einfalt: að bæta þreytuþol og koma í veg fyrir ótímabært bilun.
Mýkjið umskiptin
Skyndileg breyting á þvermáli er eins og sprunga sem bíður eftir að gerast. Spennan safnast upp rétt við hornið. Viðgerðin er leiðinleg en nauðsynleg. Notið rétta afskurðargeisla. Haldið horninu kringlóttu, ekki skörpu. Þetta er ekki útlitslegt. Þetta er byggingarlegt.
Léttir á þrýstingssvæðunum
Truflunarpassun læsir legu eða gír á ásnum. Passunin sjálf skapar spennu. Brún passunarsvæðisins er þar sem hlutirnir fara úrskeiðis. Bættu við afléttingargróp í enda passunarinnar. Eða lækkaðu stífleikann við passendana. Spennan minnkar. Ásinn endist lengur.
Lagaðu lykilopið
Lyklagöt eru nauðsynleg. Þau eru einnig spennuþenjari. Skarpt innra horn lykilgatsins er upptök sprungu. Notið enda radíus á lykilgatbotninum. Brjótið allar skarpar brúnir. Lítill radíus kostar ekkert í vinnslutíma. Hann borgar sig í áreiðanleika.
Gerðu yfirborðið sterkara
Þreytusprungur byrja á yfirborðinu. Gróft yfirborð hefur örsmáar skurðir. Slétt yfirborð hefur það ekki. Valsslípun þjappar yfirborðslaginu saman. Pússun fjarlægir vinnsluförin. Skotblásun bætir við þjöppunarálagi. Allar þrjár aðferðirnar auka þreytuþol verulega. Góð hönnun á skafti tekur tillit til yfirborðsáferðar sem byggingarbreytu, ekki bara fagurfræðilegrar.
Í hönnun vélrænna öxla skipta smáatriðin máli. Hlið hér. Gróp þar. Slípað yfirborð. Þetta eru ekki auka skref. Þau eru það sem aðgreinir öxl sem gengur í mörg ár frá þeim sem smellur á vettvangi. Og við CNC-vinnslu á öxlum verður að forrita þessa eiginleika frá upphafi. Að bæta við radíus eftir á er of seint. Verkfæraslóðin inniheldur hann annað hvort eða ekki. Skipuleggðu það snemma.
Flokkur 2: Þing og framleiðsluhagkvæmni í hönnun vélrænna ása
Ás sem brotnar er slæmur. Ás sem ekki er hægt að setja saman er verri. Meginmarkmiðið hér er einfalt: gera hann vélrænan, gera hann samsetningarhæfan, gera hann viðhaldshæfan. Og hætta að skemma hluta við uppsetningu.
Hjálpaðu truflunarpassuninni að passa saman
Að þrýsta legu á ás er ekki grín. Of mikill kraftur og eitthvað skemmist. Bætið við innleiðandi keilu í byrjun passasvæðisins. Keilan stýrir hlutanum áfram. Hún miðjar öllu. Veldu líka rétt truflunarstig. Ekki þarf hver passa að vera hamarpassa. Sum þurfa bara að vera þétt.
Komdu í veg fyrir að brúnirnar grafi sig inn
Skarpar upphafskantar eru vandræði. Þær fara að tengifletinum. Þær rispa yfirborðið. Notið affasaðar brúnir. Og gætið þess að tengifletirnir byrji ekki á nákvæmlega sama stað. Skiptið upphafsstöðunum. Einn eiginleiki grípur fyrst, svo sá næsti. Engin binding. Engin rifjun.
Láttu loftið út
Blindgöt fanga loft. Ýtið ás með þrýstingsfestingu í blindgöt og loftið hefur hvergi að fara. Þrýstingurinn magnast. Ásinn stoppar á miðri leið. Lausnin er einföld. Bætið við loftræstingargati í gegnum botninn. Eða skerið áslægar raufar meðfram ásnum. Loftið sleppur út. Ásinn sest alveg niður.
Dreifðu lykilgötunum um allt
Margar kílugöt á sama þversniði veikja skaftið. Mjög mikið. Þrjár kílugöt staflaðar saman skilja nánast ekkert efni eftir á milli. Lausnin? Jafnt bil á milli þeirra. Hundrað og tuttugu gráður fyrir þrjár kílugöt. Hundrað og áttatíu gráður fyrir tvær. Álagið dreifist. Skaftið helst sterkt.
Gerðu lykilgatið skurðhæft
Lyklagangur er CNC vinnsluaðgerð. Sumar lyklagangar eru auðveldar. Sumar eru martraðir. Kjósið diskaskurði fremur en fræsara. Diskaskurðir framleiða hreina, geislaða rót. Fræsarar skilja eftir skarpt horn. Þessi skarpa rótarskurður er upphafspunktur sprungu. Forðist það. Góð ás hönnun sér fyrir skurðinn áður en forritarinn fær verkið.
Forðist langar, mjóar og djúpar holur
Það er hægfara að bora djúpt og þunnt gat. Borinn reikar. Gatið kemur út skakkt. Íhugaðu frekar gat utan ássins. Eða brjóttu langt gat í styttri, sundurliðaðar holur. Hlutinn verður auðveldari í smíði. Kostnaðurinn lækkar.
Gefðu lásþvottavélinni stað til að sitja
Lásþvottur þarf eitthvað til að læsa sér á móti. Flipaop. Staðsetningaröxl. Án þessara snýst þvottavélin bara. Hún gerir ekkert.
Ekki hlaða festingarhringinn
Teygjanlegir festingarhringir eru til að staðsetja hluti. Þeir halda þeim á sínum stað í áslægri átt. Þeir eru ekki ætlaðir til að bera þungar byrðar. Ekki nota festingarhring sem þvingaða lokun. Hann mun bila. Hringurinn springur út. Hlutinn hreyfist.
Við CNC vinnslu á ásum eru þessir eiginleikar annað hvort í líkaninu eða ekki. Að bæta við affasningu eftir að forritun hefst er breytingapöntun. Að bæta við loftræstingargati eftir að ásinn er smíðaður er endurhönnun. Fáðu þá snemma inn í hönnun vélræna ásins. Vélvirkinn mun þakka þér. Samsetningartæknifræðingurinn mun þakka þér.
Viðskiptavinurinn mun aldrei vita það - sem er einmitt málið.
Flokkur 3: Álags- og aflögunarhagkvæmni í hönnun vélrænna ása
Ás beygist undir álagi. Of mikil beygja og þéttingar leka. Legur slitna. Gírar eru rangstilltir. Meginmarkmiðið er einfalt: að lækka hámarksspennu, minnka aflögun og gera allt stífara.
Setjið legurnar nálægt álaginu
Þetta er einfalt mál, en fólk misskilur það. Álagið fer í miðjuna. Legurnar fara nálægt því. Ekki á ystu endana. Langt yfirheng er vogstöng. Vogstöngin margfaldar beygjumótið. Haltu yfirhenginu stuttu. Ásinn helst beinn.
Deila álaginu
Einn gír tekur við öllu toginu? Sú gírtönn beygist. Ásinn snýst. Notið tvo minni gíra í staðinn. Eða bætið við mörgum samsíða álagsleiðum. Álagið skiptist. Hver leið ber minna. Stífleikinn eykst. Álagið minnkar.
Keyrsla frá miðbænum
Algengt vandamál er þetta. Krafturinn kemur inn í annan endann. Hann ferðast í hinn endann. Nærendinn snýst. Fjarendinn tefur. Munurinn á horninu veldur bindingu. Keyrðu frá miðjunni í staðinn. Togið skiptist jafnt. Báðir endar sjá sama snúninginn. Engin mismunandi aflögun.
Haldið holum öxlum þykkum undir lykilgötunni
Holur ás er léttur. Holur ás með kilgöngu er veikur á þeim stað. Veggurinn fellur inn á við. Kilgöngurnar klofna. Gerið vegginn nógu þykkan undir kilgöngunum. Eða notið grynnri kilgöngu. Eða fyllið holhlutann með traustum tappa á staðsetningu kilgöngunnar. Ekki hunsa þetta. Samfallinn ás stöðvar framleiðslulínu.
Skilgreindu vel aðlögunarsvæðin
Pressupassun. Millipassun. Bilun. Þau eru ekki eins. Ekki blanda þeim saman. Pressupassunarsvæði þarf annan þvermál en bilun. Tilgreindu málin. Nefnið vikmörkin. Vélvirkinn þarf að vita hvaða hluti ássins er pressaður og hvaða hluti er smurður.
Forðastu núllviðbragðsstuðning
Lega án álags er lega sem skröltar. Ásinn titrar. Legan rennur til. Búrinn bilar. Gakktu alltaf úr skugga um að allir stuðningspunktar beri einhvern viðbragðskraft. Jafnvel lítil forhleðsla er betri en núll. Þvingaður ás er hamingjusamur ás.
Í hönnun vélrænna ása eru það þessir valkostir sem stjórna lokalöguninni. Staðsetning legunnar ákvarðar lengdina. Álagsskipting ákvarðar þvermálið. Miðjustýringin ákvarðar samhverfuna. Og við CNC-vinnslu á ásum verða þessir eiginleikar að verkfærabrautum. Stutt yfirhengi þýðir minna efni sem þarf að fjarlægja. Þykkur veggur undir lykilgangi þýðir mismunandi skurðarleið. Góð áshönnun tekur tillit til bæði eðlisfræðinnar og vinnslunnar. Þetta er sama vandamálið, skoðað frá tveimur hliðum.
Flokkur 4: Staðsetningar- og tengihönnun í vélrænni ásahönnun
Ef þú sérð öxulhreyfingu er það merki um skemmdir á öxlinum. Þetta veldur því að legurnar missa forspennu sína, gírarnir missa inngrip og allt saman sundrast að lokum vegna titrings. Helstu markmiðin eru að tryggja að það sé vel staðsett og örugglega tengt og að koma í veg fyrir að íhlutir losni vegna titrings.
Notið axlirnar fyrst, hringina svo
Ásaxl er þrep í þvermálinu. Tengihlutinn stingur upp að honum. Það er traust. Það er áreiðanlegt. Festingarhringur eða skrúfa er veikari. Hringurinn getur sprungið út. Skrúfan getur losnað. Forgangsraðað axlum eða kraga við staðsetningu. Notið aðeins festingarhringi þegar öxl er ómöguleg.
Læstu þræðina
Snúningsás losar ræmur sínar. Það er ekki spurning um hvort, heldur hvenær. Fínir þræðir haldast betur en grófir þræðir. Lásþvottur bætir við núningi. Tvöfaldar ræmur klemmast saman. Notið að minnsta kosti eina af þessum aðferðum. Enn betra, notið tvær. Laus ræma á snúningsás er eins og skot sem bíður eftir að gerast.
Skiljið eftir pláss fyrir hita
Ásar, legur og geymsluhús hitna. Ekki á sama hraða. Ekki jafn mikið. Ás þenst út meira en steypujárnshús. Stállegur þenst út öðruvísi en álhús. Takið tillit til varmaþenslu í bilunum. Hönnun sem passar fullkomlega við stofuhita gæti fest sig við rekstrarhita. Eða hún gæti skrölt. Hvorugt er ásættanlegt.
Ekki stinga litlum skafti í stóran
Lítill ás sem er boltaður beint við enda stórs áss veldur stífleikabreytingu. Lítill ás beygist. Stóri ásinn gerir það ekki. Tengipunkturinn verður fyrir miklu beygjumomenti. Sprungur byrja við samskeytin. Notið flans í staðinn. Eða sveigjanlega tengingu. Stífleikinn breytist smám saman. Beygjumomentið dreifist. Samsetningin endist.
Í hönnun vélrænna ása er staðsetning ekki eftiráhugsun. Það er munurinn á ás sem gengur í mörg ár og ás sem þarfnast þjónustu í hverjum mánuði. Öxl er ódýr. Haldihringur er ódýr. Laus möta er dýr. Við CNC-vinnslu á ásum bæta þessir eiginleikar við vinnslutíma. Öxl krefst beygju. Gróp fyrir haldhring krefst sérstaks verkfæris. Sá tími er þess virði. Góð áshönnun borgar sig með minni bilunum á vettvangi. Hluti sem helst á sínum stað þarf aldrei ábyrgð. Það er markmiðið.
Flokkur 5: Sérstök rekstrarskilyrði og hreyfifræðileg hegðun í hönnun vélrænna ása
Ás sem gengur vel við lágan hraða getur rifið sig í sundur við mikinn hraða. Meginmarkmiðið er einfalt. Forðastu ómun. Haltu hlutunum stöðugum við hraðann. Stjórnaðu mikilvægum hraða áður en þeir stjórna þér.
Haltu þig frá náttúrulegri tíðni
Sérhver ás hefur eigintíðni. Það er sá hraði sem ásinn vill titra á. Látið ásinn ganga á þeim hraða og titringurinn eykst. Hann nærist á sjálfum sér. Sveifluvíddin hoppar. Ásinn lendir í húsinu. Hlutir brotna. Haldið rekstrarhraðanum frá þeirri eigintíðni. Reiknið út mikilvæga hraða snemma. Breytið þvermálinu. Breytið leguspennunni. Færið tíðnina. Ekki giska.
Setjið tenginguna nálægt legunni
Hraðskreiður ás með tengingu sem hangir út af endanum er vandamál. Yfirhengið virkar eins og vog. Ójafnvægi í tengingunni magnast upp. Ásinn sveiflast. Staðsetjið sveigjanlegu tenginguna eins nálægt legunni og mögulegt er. Yfirhengið styttist. Ójafnvægisviðbrögðin minnka. Ásinn helst sléttur.
Bæta við dempun og jafnvægja samsetninguna
Hraðskreiðar ás þarfnast tveggja hluta. Í fyrsta lagi jafnvægis. Massadreifingin í kringum miðlínuna verður að vera jöfn. Þungur punktur býr til kraft sem er einu sinni á hverja snúning. Sá kraftur örvar titring. Snúið samsetningunni á jafnvægisvél. Bætið við eða fjarlægið þyngd þar til hún er á réttri braut.
Í öðru lagi, dempun. Legurnar þurfa að taka í sig orku, ekki endurkasta henni inn í ásinn. Olíufilmur hjálpa. Teygjanleg efni hjálpa. Án dempunar vex lítið ójafnvægi í stóran hvirfil. Ásinn snýst inni í húsinu. Hann snertir. Hann hitnar. Hann bilar.
Í hönnun vélrænna ása er hreyfifræðileg hegðun ekki valkvæð. Stöðug útreikningur sem hunsar hraða er ófullkominn. Ás sem vinnur við 500 snúninga á mínútu gæti sprungið við 5,000 snúninga á mínútu. Við CNC vinnslu á ásum eru mikilvægustu smáatriðin hlaup og yfirborðsáferð. Ás með mikið hlaup er ójafnvægi frá upphafi. Gróft yfirborð skapar ófyrirsjáanlega dempun. Góð áshönnun felur í sér hreyfifræðilega hegðun. Vélvirkinn sér um rúmfræðina. Verkfræðingurinn kannar hraðann. Hvort tveggja skiptir máli.
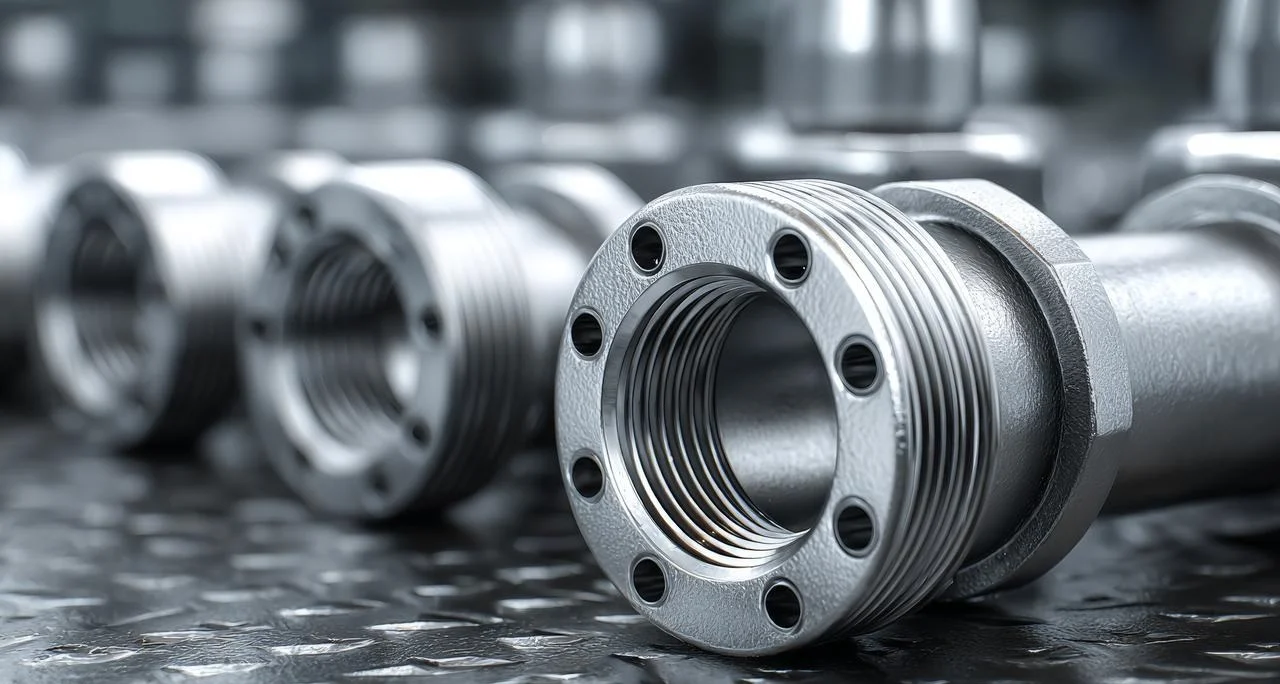
Flokkur 6: Efnisnýting og Yfirborðsmeðferð í hönnun vélrænna öxla
Efni kostar peninga. Þungir ásar eru dýrari í flutningi og erfiðari í meðförum. Ás sem slitnar snemma kostar enn meira í niðurtíma. Meginmarkmiðið er skilvirkni: að spara efni, draga úr þyngd og gera slitflötina sterka.
Farðu í holt
Heilsteyptur ás er sterkur. Holur ás með sama þvermál er næstum jafn sterkur í snúningi. Efnið nálægt miðjunni vinnur mjög lítið. Boraðu það út. Sparaðu þyngdina. Holur ás hefur lægri snúningsmassa. Hann hröðast hraðar. Hann stoppar hraðar. Snúningsstífleikinn helst mikill vegna þess að stífleikinn kemur frá ytra þvermálinu, ekki frá heilsteypta kjarnanum.
En það eru takmörk. Ef veggurinn er of þunnur fellur skaftið saman við radíalálag. Góð byrjunarregla? Veggþykktin ætti að vera að minnsta kosti tíu prósent af ytra þvermáli. Fyrir 100 mm skaft ætti gatið ekki að vera meira en 80 mm. Það skilur eftir 10 mm vegg. Sá veggur ber álagið.
Herðið dagbækur
Tappinn er þar sem legurnir liggja eða olíuþéttingin snertist. Mjúkur málmur slitnar. Hann grófar. Hann rispast. Þéttingin lekur. Legurnar missa passformina. Harður málmur gerir það ekki.
Tilgreinið nægilega hörku á yfirborði járnlaga. Málsherðing virkar fyrir lágkolefnisstál. Spanaherðing virkar fyrir meðalkolefnisstál. Gegnherðing virkar fyrir álfelgistál. Aðferðin fer eftir efninu og nauðsynlegri dýpt.
Hörkustig 50-55 HRC er dæmigert fyrir legutappa. Fyrir olíuþéttingar er örlítið lægri hörkustig, í kringum 40-45 HRC, ásættanlegt. Þéttikanturinn slitnar áður en ásinn. Það er hönnunarhugmyndin. Þéttingin er ódýr. Ásinn er það ekki.
Við CNC vinnslu á ásum þarfnast holur borunar- og skurðaðgerða. Djúp hola þarfnast sérhæfðra verkfæra og kælivökvabora. Hertir öxlar þurfa frágang eftir hitameðferð. Slípun kemur í stað beygju. Röðin breytist. Grófbeygja. Hitameðferð. Slípið öxlurnar. Sú röð er skylda. Að slípa mjúkan ás sóar tíma. Að beygja harða ás eyðileggur verkfæri.
Um NOBLE
NOBLE er fyrirtæki sem sérhæfir sig í nákvæmri CNC vinnslu. Tvær kjarnaþjónustur: CNC vinnsla og sprautumótun. Viðskiptavinirnir þurfa hágæða hönnun á vélrænum öxlum, hylki og sérsmíðaða hluti.
Kjarnaframleiðslugeta
CNC Machining
- Beygja, mölun, borun og fjölása vinnslu
- Getur framleitt nákvæma öxla, flansa, tengihnífa og flókna snúningshluta
- Efni: stál, ryðfrítt stál, ál, messing og verkfræðiplast
Stungulyf
- Sérsniðin mótahönnun og framleiðsla
- Stór og lítil framleiðslulotur af plasthlutum
- Hentar fyrir gíra, legugrindur, hylki og léttar byggingarhlutar
Gæðavottanir
ISO 9001:2015 – Gæðastjórnunarkerfi fyrir almenna iðnaðarframleiðslu
ISO 13485:2016 – Gæðastjórnunarkerfi fyrir íhluti lækningatækja
Af hverju þetta skiptir máli fyrir hönnun skafta
Vinnslugetan styður við góða ásahönnun — nákvæma radíusa, vikmörk kísalaga og yfirborðsáferð. Sprautusteypa býður upp á valkosti í plasti fyrir notkun með litlu álagi eða miklum hraða. Vottaðar aðferðir þýða samræmi og rekjanleika.
FAQ
-
Hver er algengasta orsök ásbilunar í snúningsvélum?
Þreytubilun vegna spennuþenslu, oft í kílóum, köflum eða brúnum truflunar. Rétt hönnun áss með fullnægjandi radíus og yfirborðsmeðhöndlun dregur verulega úr þessari áhættu.
-
Hvernig get ég dregið úr spennuþéttni í stigskiptum skafti?
Notið rausnarlegar hringlaga radíusar við þvermálsbreytingar, forðist skarpa horn og hugið að undirskurði eða úrfellingum nálægt truflunarsvæðum.
-
Hvenær ætti ég að nota holan skaft í staðinn fyrir heilan skaft?
Holir ásar eru æskilegri þegar þyngdarlækkun er mikilvæg (t.d. í flug- og geimferðum, hraðsnúningsvélum) og snúningsstífleiki er aðalkrafan. Þeir spara efni með lágmarks styrktapi.
-
Hvers vegna er samsetning talin lykilþáttur í hönnun áss?
Léleg hönnun samsetningar leiðir til skemmda á uppsetningu, rangrar stillingar og ótímabærra bilana. Eiginleikar eins og innfelldir keilur, affasningar, loftræstiholur og rétt staðsetning kilslóða hafa bein áhrif á framleiðslugetu og endingartíma.
-
Hvernig forðast ég ómun í háhraða öxli?
Reiknið út náttúrulega (mikilvæga) hraða ássins og gætið þess að rekstrarhraðinn sé að minnsta kosti 15–20% frá þeim. Stillið bil á milli legna, þvermál ássins eða efni ef þörf krefur.
-
Hver er besta leiðin til að festa hlut á snúningsás?
Kjósið ásaxli eða kraga fyrir áslæga staðsetningu. Notið kíla, rifur eða krimpfestingar fyrir togflutning. Forðist að reiða sig eingöngu á festingarhringi eða stilliskrúfur.
-
Framleiðir NOBLE ásana samkvæmt þessum hönnunarleiðbeiningum?
Já. Við fylgjum stöðlunum ISO 9001:2015 og ISO 13485:2016 og bjóðum upp á CNC-vinnslu og sprautumótun. Við getum framleitt ása, lykla, gróp og sérsniðnar aðgerðir nákvæmlega eins og lýst er í gátlistanum hér að ofan.
-
Geturðu veitt endurgjöf um hönnun á ásnum mínum, svo framarlega sem framleiðsluferlið er framkvæmt?
Algjörlega. Við skoðum hringlaga radíusa, staðsetningu lykilgata, vikmörk og samsetningareiginleika til að tryggja að hönnunin þín sé bæði hagnýt og framleiðsluhæf.
-
Hvaða yfirborðsáferð mælir þú með fyrir þreytuþol?
Pólun, rúlluslípun eða kúlublásun. Þessar aðferðir bæta yfirborðsgæði og valda þjöppunarspennu, sem eykur þreytuþol verulega.
-
Styðjið þið frumgerðasmíði í litlu magni eða eingöngu fjöldaframleiðslu?
Báðir. Við bjóðum upp á frumgerðir til hönnunarprófunar sem og framleiðslulotur í fullri stærð.







