
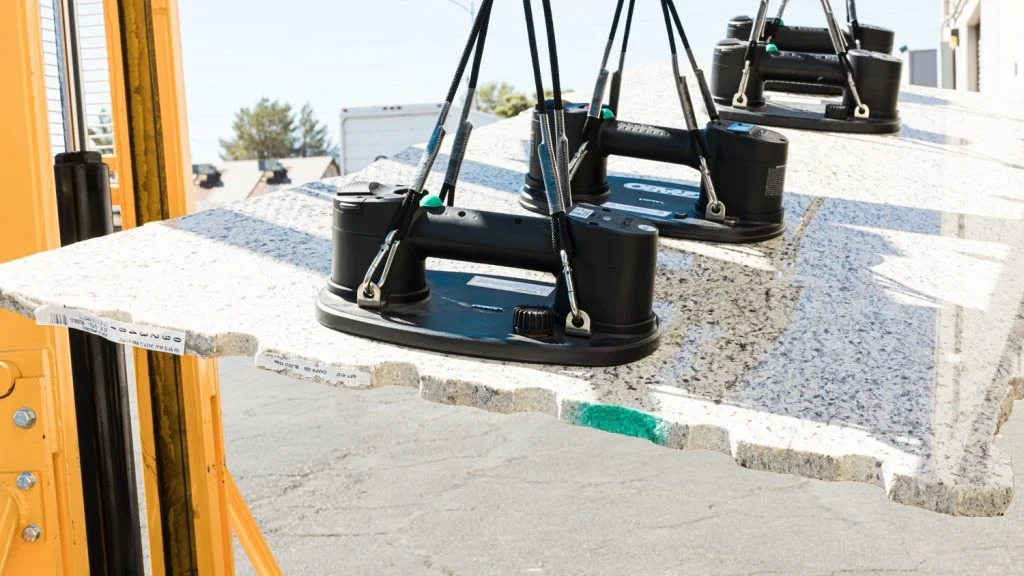
Skoðið hvaða vöru sem er á hillunni. Bílhurðarspjald. Innsiglaðan kjötbakka. Þetta er rafrásarplata. Á einhverjum tímapunkti í framleiðsluferlinu lyfti iðnaðarsogbolli því, hélt því eða færði það. Þessir bollar eru alls staðar í nútíma sjálfvirkni. Þeir virka sjálfkrafa. Þangað til þeir bila.
Þessi handbók mun sýna þér hvernig á að gera þetta rétt. Við skoðum hvern einasta íhlut vandlega.
Úr hvaða hlutum eru iðnaðarsogbollar?
Brjóta niður iðnaðarryksugubolla. Þrír meginflokkar koma fram. Púðinn snertir vöruna. Tengingin tengist vélinni. Restin er vélbúnaður.
Sogbollinn (púðinn)
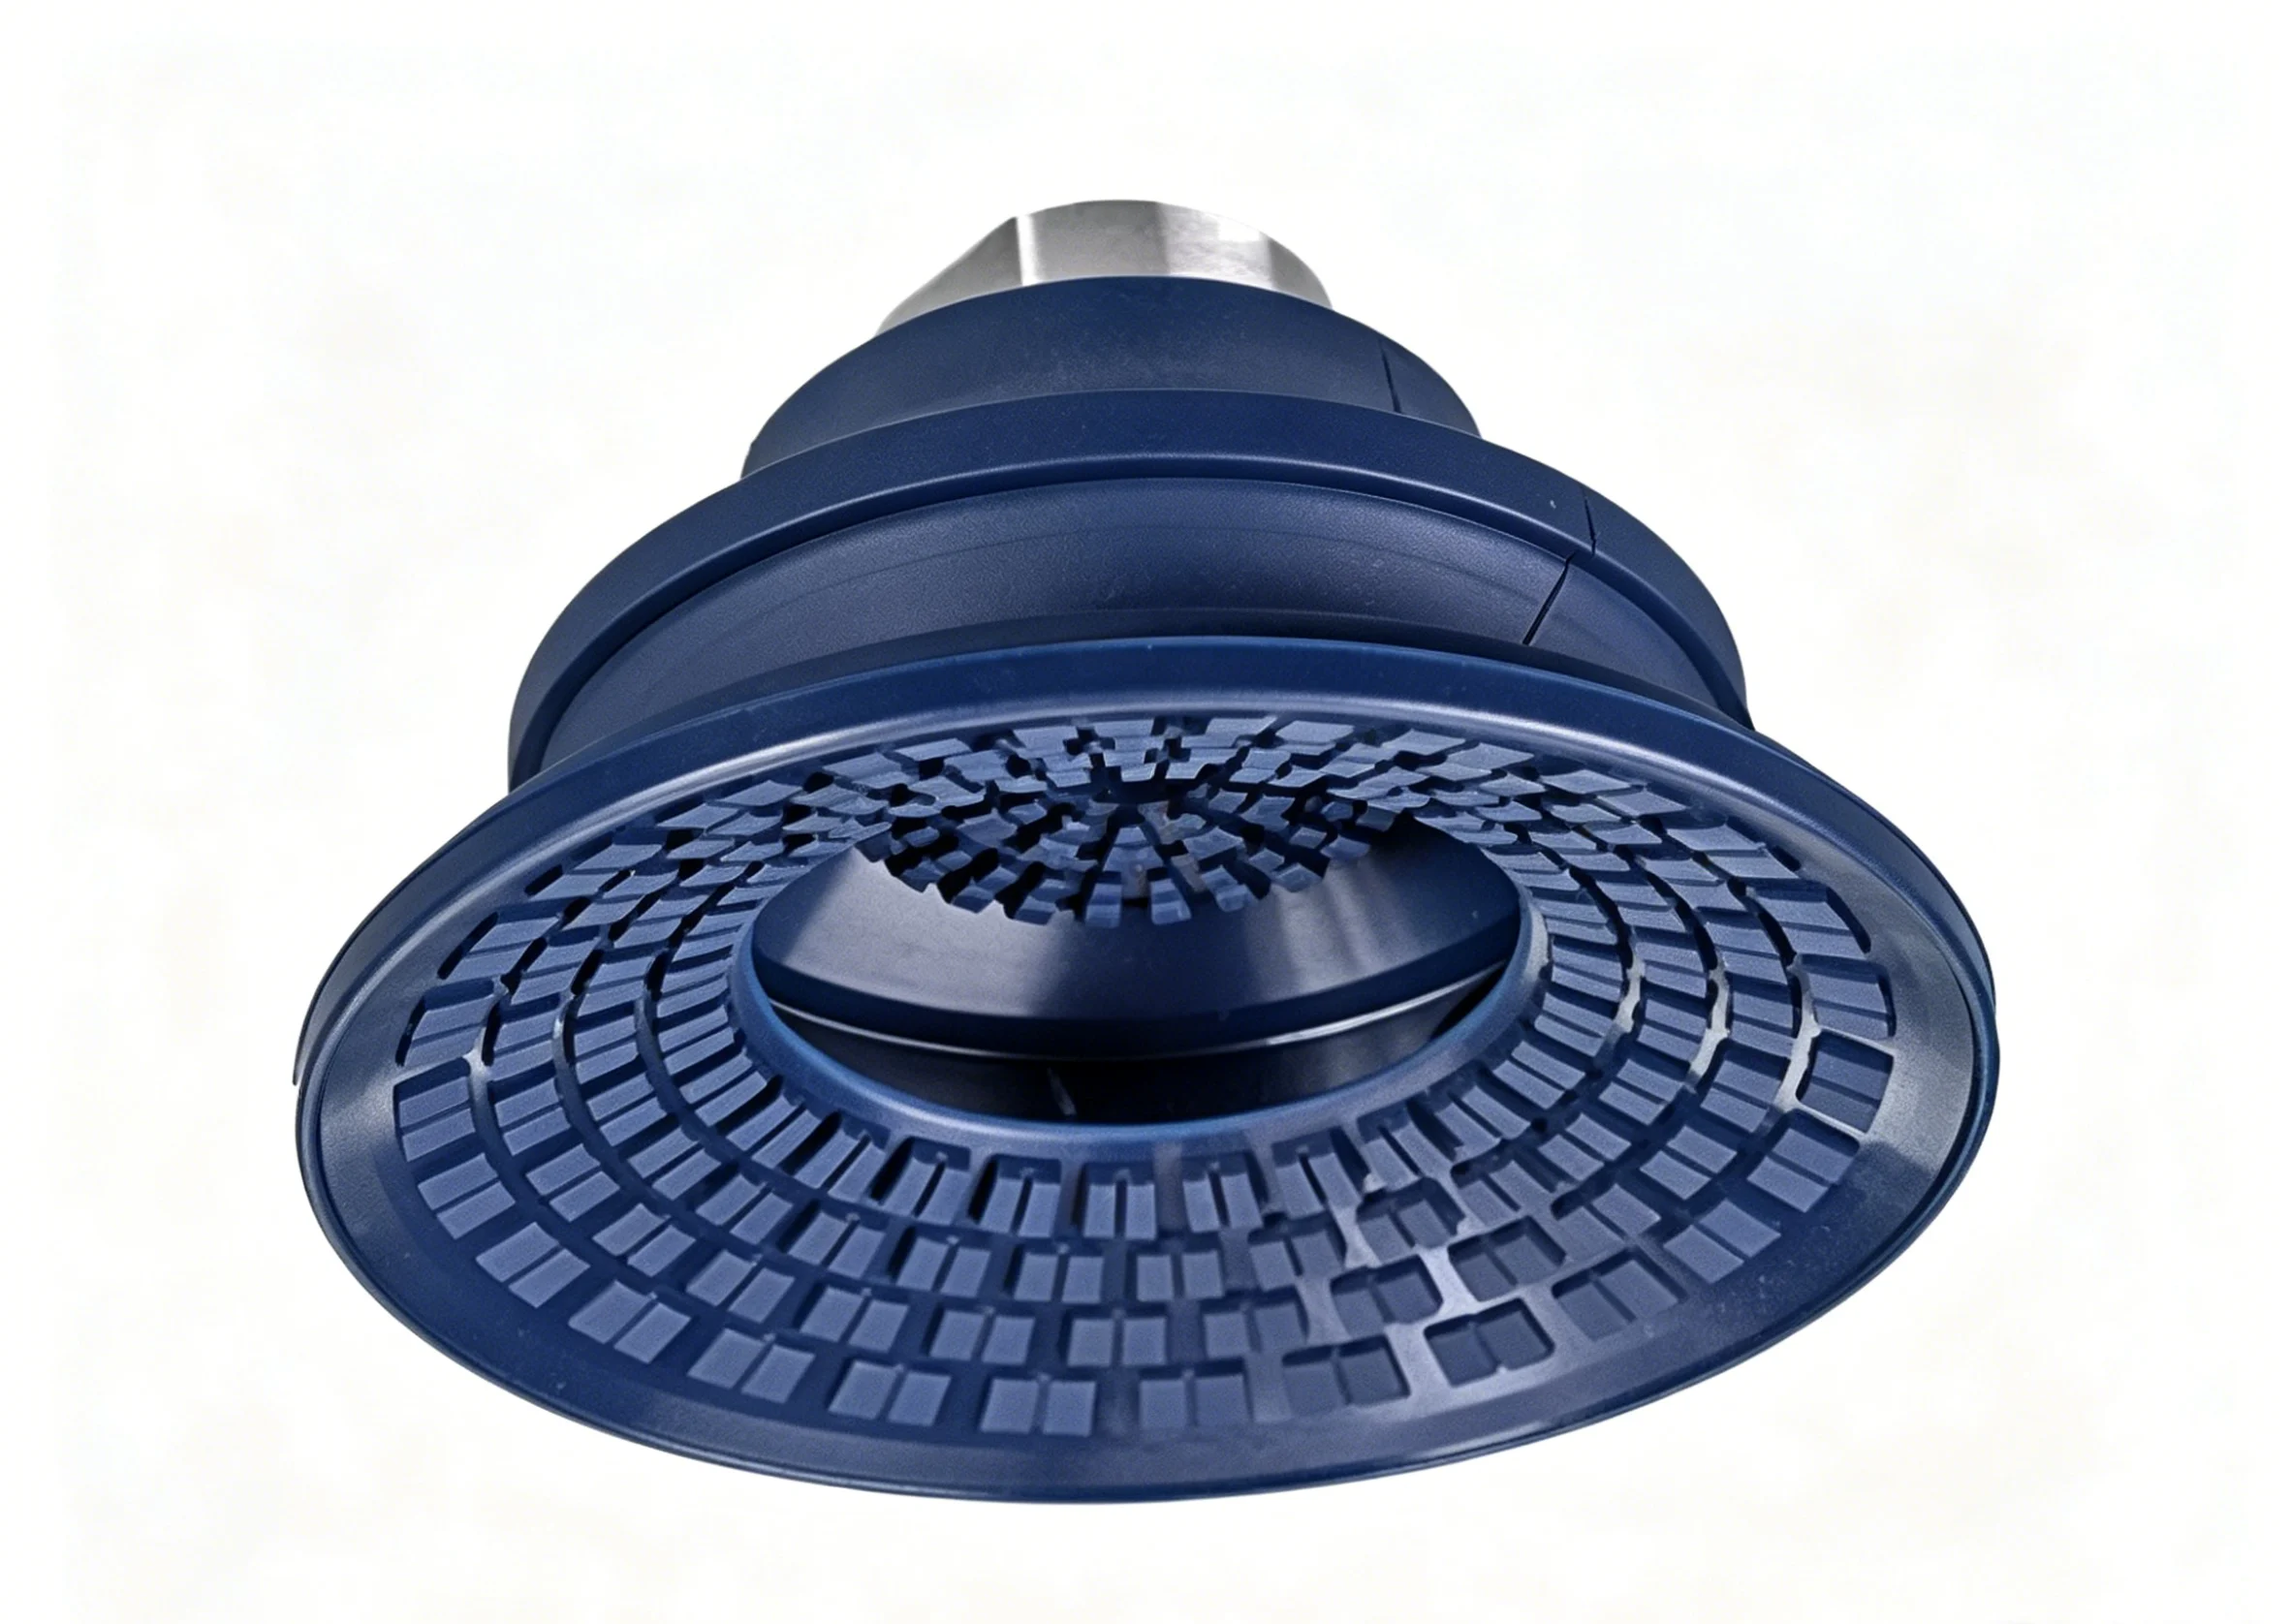
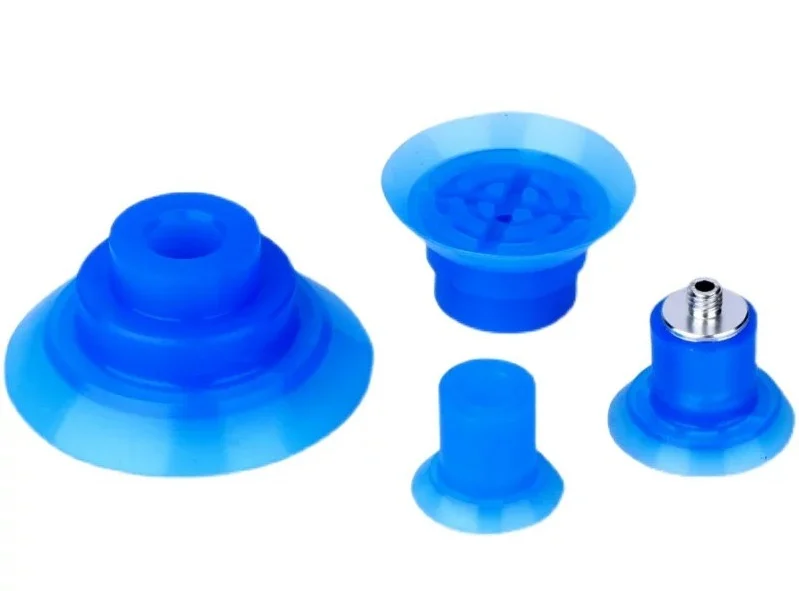
Þetta er tilgangurinn. Tvö verkefni eru unnin hér. Í fyrsta lagi að þétta við yfirborð hlutarins. Í öðru lagi að grípa nógu fast til að lyfta án þess að detta. Mismunandi form henta mismunandi verkefnum.
Flatir púðar virka á sléttum, sléttum fleti eins og gleri eða málmplötum. Hámarks snertiflötur. Gott fyrir þunn efni sem geta ekki beygst.
Bælgbikarar hafa brotna veggi. Þeir falla saman og teygjast út. Þetta gerir kleift að jafna hæðina. Veldu afmyndaða plötu eða ójafna kassaþak. Bælgurinn gleypir mismuninn.
Sporöskjulaga bollar þola langa, mjóa hluti. Hugsaðu þér viðarklæðningu eða ráslaga íhlut. Hringlaga bolli myndi missa af helmingi yfirborðsins. Sporöskjulaga bolli þekur lengdina.
Haldarinn / Tengið (Tengibúnaðurinn)
Púðinn einn og sér er gagnslaus. Hann þarf að festa við vélmennisarminn eða „pick-and-place“ kerfið.
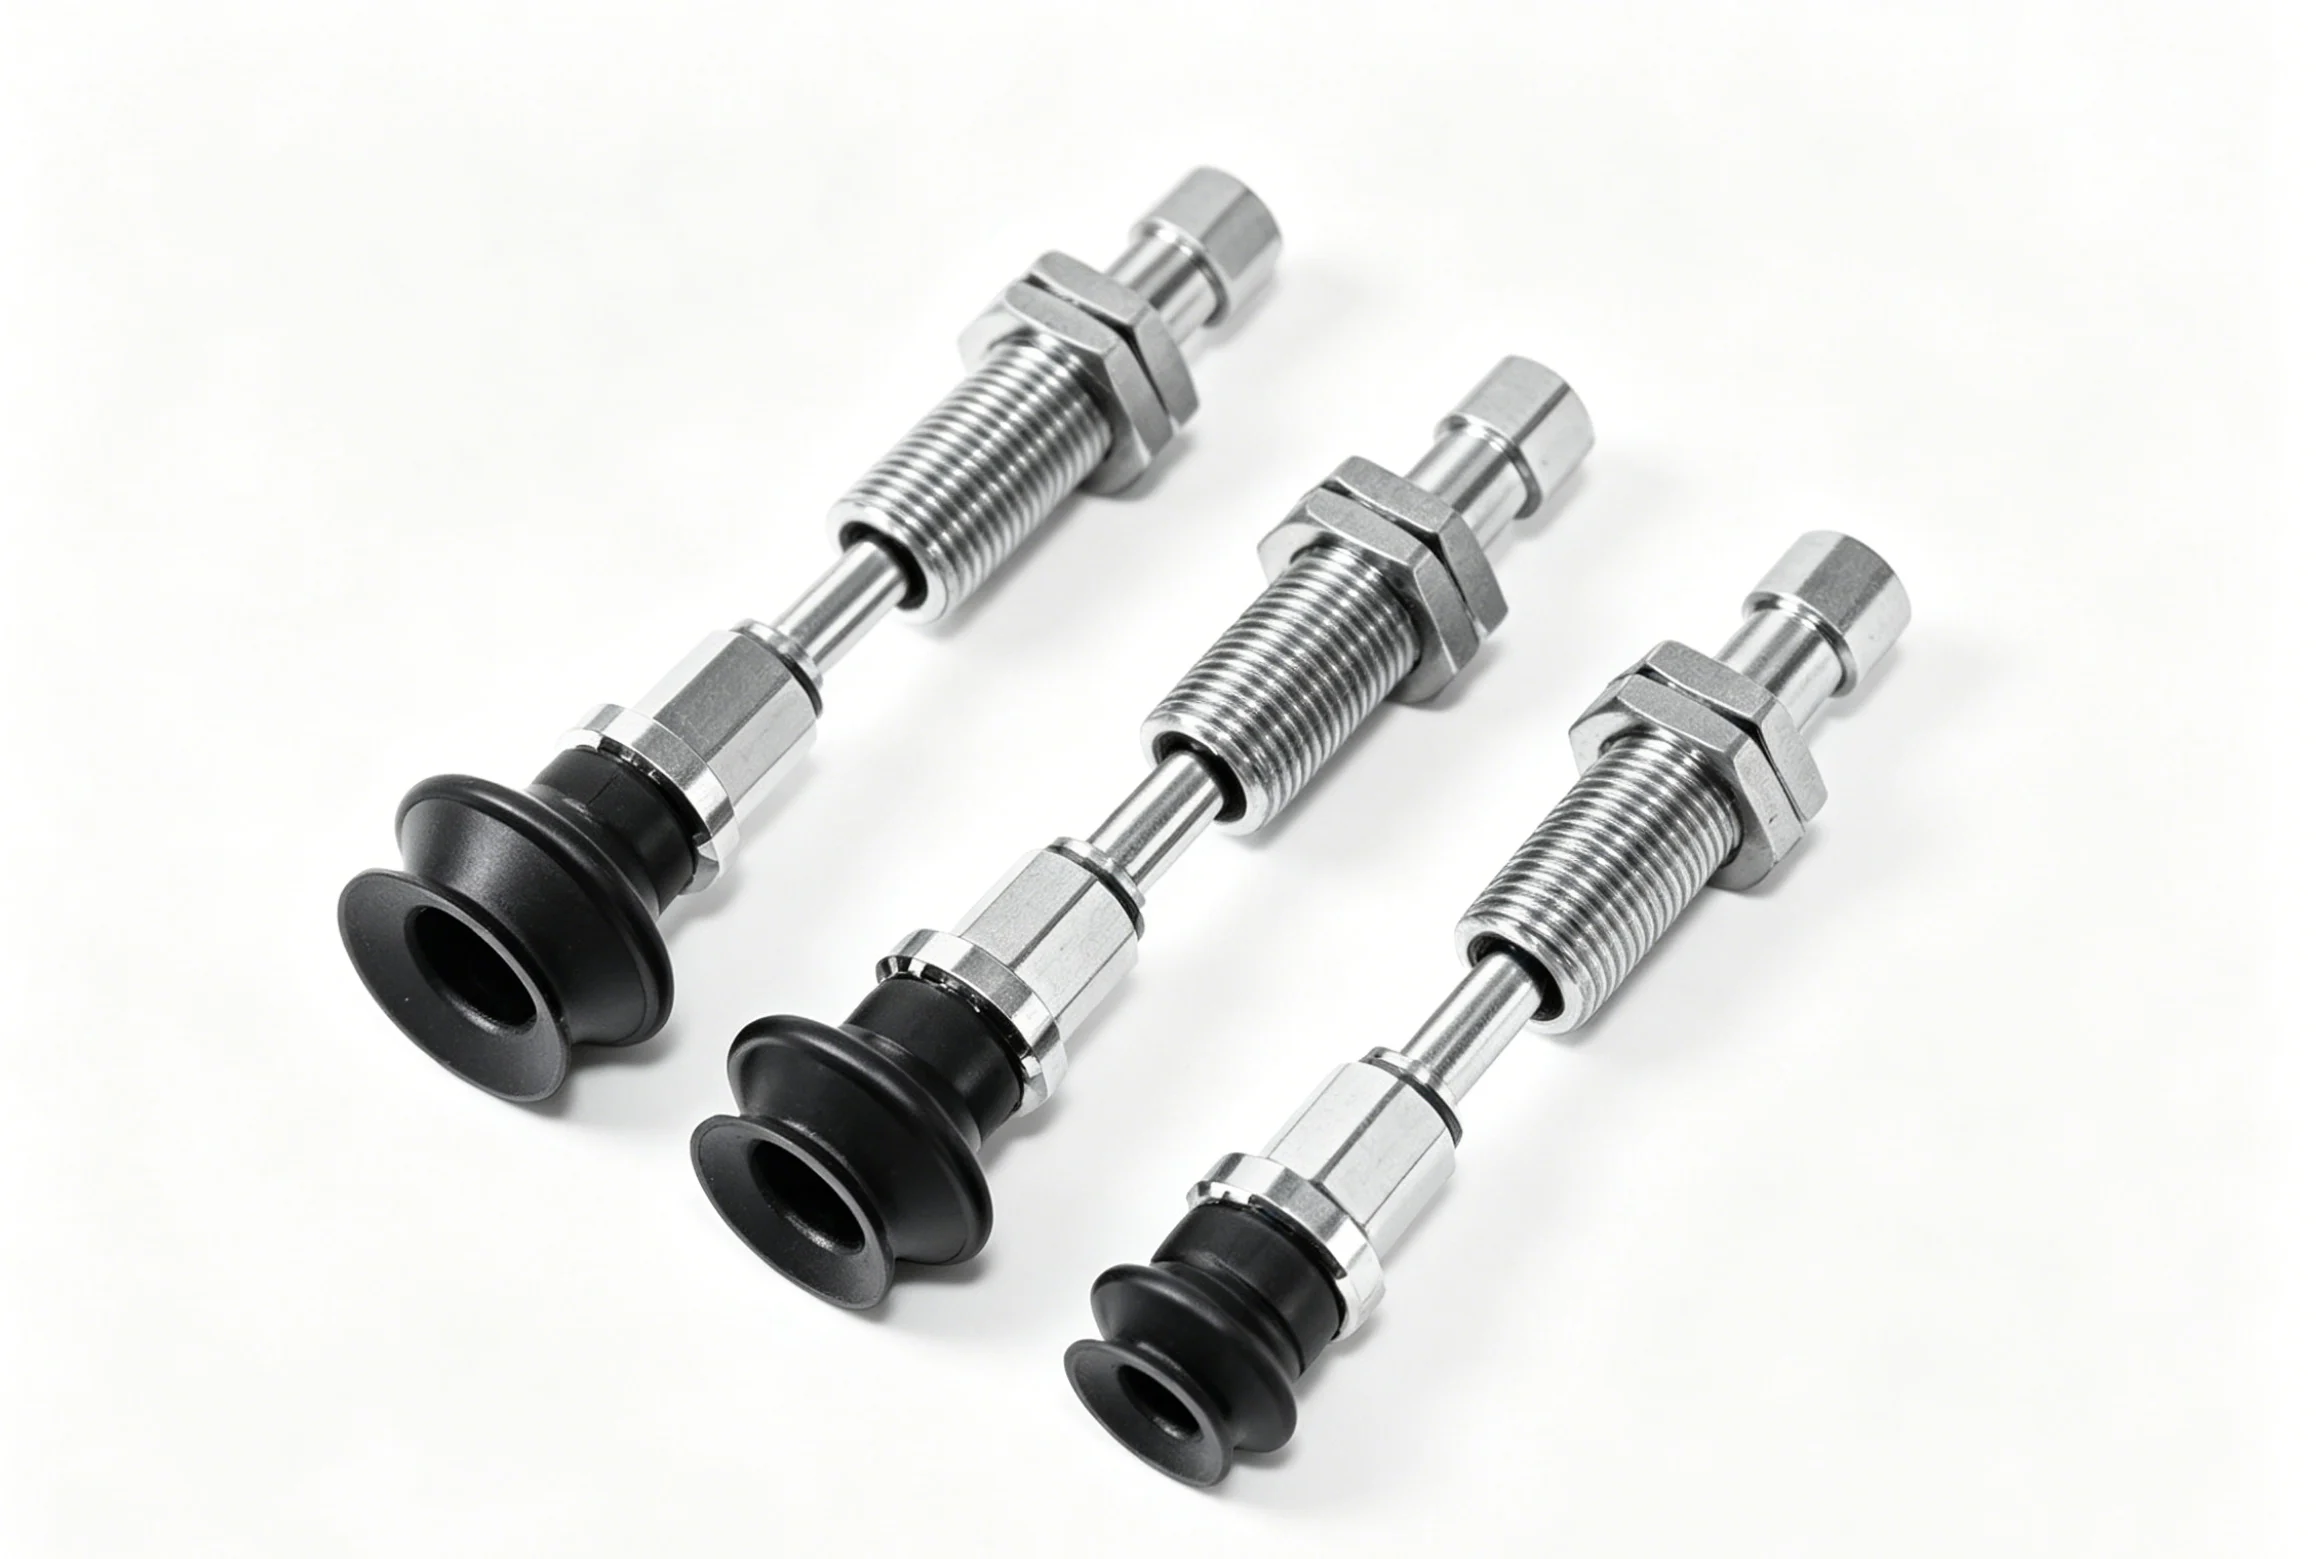
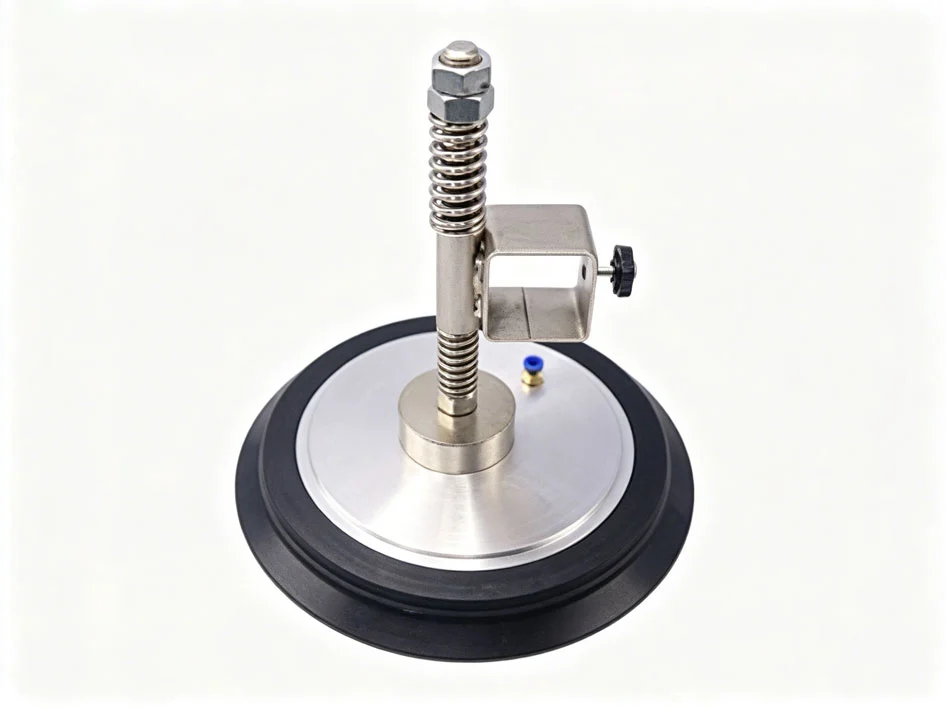
Málmstöngull skrúfast inn í púðann. Oft úr messingi eða áli — hér framleiðir CNC-vinnsla fyrir lofttæmisbolla nákvæma skrúfganga og þéttiflötur. Stundum inniheldur stöngullinn fjöðrunarkerfi. Þetta gefur lóðrétta sveigjanleika. Bollinn snertir varlega í stað þess að skella á hlutinn.
Snúningsvörn er önnur viðbót. Sexkantslaga flatt skrúfa eða lykilgangur kemur í veg fyrir að bollinn snúist þegar skrúfan er hert. Lítil smáatriði. Mikill munur á framleiðslu.
Viðbótarhlutir
Samsetningin stoppar ekki við stilkinn og púðann.
Tengihlutir tengja lofttæmisleiðsluna. Götótt tengi fyrir mjúkar slöngur. Skrúfað tengi fyrir stífar pípur.
Minnkunarbúnaður minnkar borunarstærðina. Stór bolli gæti þurft lítinn tengibúnað. Minnkunarbúnaðurinn gerir tenginguna mögulega.
Ventilstönglar eru í sumum gerðum. Þetta eru flæðisstýringar- eða losunarventlar. Þeir brjóta lofttæmið fljótt þegar hlutinn þarf að falla.
Allir þessir hlutar tómarúmsbollans verða að virka saman. Illa unninn stilkur eyðileggur þéttinguna. Illa mótaður púði fellur ójafnt saman. Allt framleiðsluferlið við tómarúmsbollann veltur á því að hver hluti sé réttur.
Hvernig eru hlutar úr iðnaðar tómarúmsbollum framleiddir?
Mismunandi ferli fyrir mismunandi hluti. Gúmmípúðinn fylgir einni leið. Málmhaldarinn fylgir annarri. Smáu plastbitarnir fara þriðju leiðina.
Framleiðsla á gúmmísogbollanum
Þrjár mótunaraðferðir eru ráðandi hér. Hver hentar mismunandi rúmmáli og afköstum.
Þjöppunarmótun virkar fyrir stóra púða eða lítið magn. Forform úr gúmmíi er sett í heitt holrými. Pressan lokast. Kreisting og hiti vinna verkið. Einföld verkfæragerð. Lágur gangsetningarkostnaður. En hringrásartíminn er langur.
Sprautusteypa tekur við fyrir mikið magn. Gúmmíefnið - venjulega nítríl, sílikon eða úretan - er skotið í lokaða mót undir þrýstingi. Hraðari hringrás. Þrengri vikmörk. Betri samræmi í þúsundum hluta. Flest framleiðsla á tómarúmsbollum fyrir staðlaðar stærðir notar þessa aðferð.
Tvíþátta mótun, eða 2K mótun, býr til bolla með tvöföldum hörkuþoli. Fyrst er mótaður harður gúmmígrunnur. Síðan er mjúkur gúmmíkantur mótaður ofan á hann. Harði hlutinn heldur lögun sinni. Mjúki hlutinn þéttist. Þetta er háþróuð hönnun á sogbollum fyrir sprautumótun úr plasti. Ein vél. Tvö efni. Einn fullunninn hlutur.
CNC vinnsla fyrir málmhaldara
Gúmmípúðar þurfa málmstöngla til að tengjast vélum. Það er þar sem flísarskurður kemur inn í myndina.
CNC rennibekkir framleiða stilkana og þræðina. Stöngin færir efni inn. Snældan snýst. Skeri mótar ytra byrðið. Síðan sker þræðingartól innri eða ytri þræðina. Hreint, nákvæmt, endurtekningarhæft.
CNC-fræsun bætir við óhringlaga eiginleikum. Sexkantslaga flatar blaðhnappar fyrir skiptilykil. Lyklagöt til að koma í veg fyrir snúning. Flatir punktar fyrir stilliskrúfur. Oft færist hlutur úr rennibekk í fræsvél. Stundum framkvæmir ein fjölása vél báðar aðgerðir í einni uppsetningu.
Algeng efni fyrir þessa tómarúmsbollahaldara eru meðal annars messing fyrir tæringarþol og auðvelda vinnslu, ál fyrir léttleika og ryðfrítt stál fyrir matvæla- eða hreinrými. Hver málmur vinnur á mismunandi hátt. Hver hentar mismunandi notkun.
Mótun úr plasti fyrir fylgihluti
Smáhlutirnir — tengihlutir, lækkarar, ventilhús — eru sjaldan vélrænt unnir úr málmi. Of dýrir. Of hægfara.
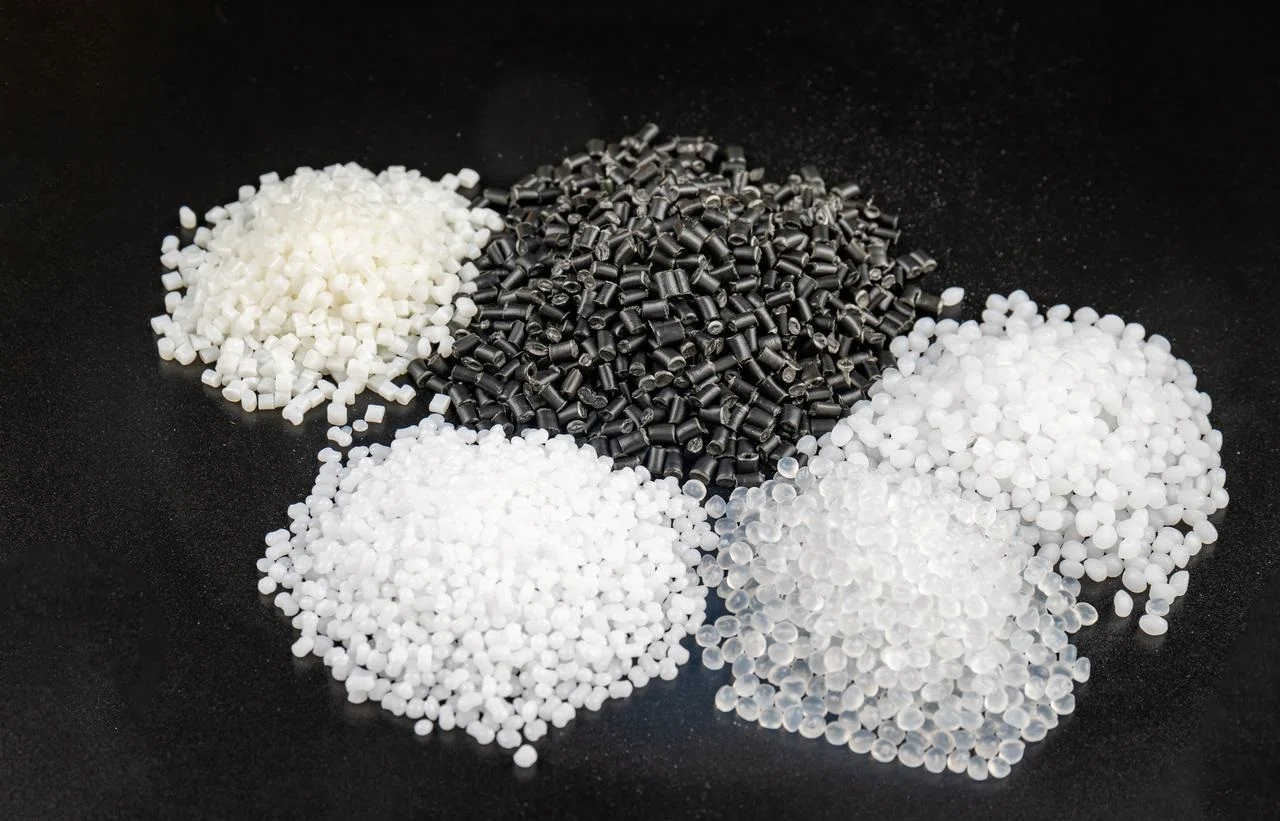
Í staðinn eru sogbollahlutar úr plasti sem sprautusteypt er framleiddir úr verkfræðiplasti. PEEK þolir mikinn hita og árásargjörn efni. POM, einnig þekkt sem asetal, býður upp á lágt núning og góðan stífleika. Nylon veitir seiglu og þreytuþol. Þessir lofttæmisbollahlutar eru mótaðir í fjölhola verkfærum. Eitt skot gefur fjóra, átta eða sextán stykki. Lágt verð á hvern hluta. Mikil samræmi.
Að vita hvaða ferli á við um hvaða íhlut er hálft kappið á við í framleiðslu á lofttæmisbollum. Gúmmíið þarf að móta. Málmurinn þarf að vinnslu. Smáu plastbitarnir þurfa að sprauta. Blandið þeim saman og kostnaður eykst.
Krefjast iðnaðar tómarúmsbollar sérstakrar Eftirvinnsla?
Já. Að móta eða vélræna hluta er ekki endirinn. Hluturinn sem kemur út úr verkfærinu er hrár. Hann þarf að klára áður en hann virkar áreiðanlega.
Eftirvinnsla á gúmmíbollum
Tvö þrep eru nánast alltaf notuð fyrir mótaða gúmmípúða.
Fyrst, afglampun. Gúmmíið rennur inn í mótholið. Sumt af því endar alltaf á því að kreistast út á milli móthelminganna. Þetta þunna umframmagn er glampi. Það verður að fara. Þegar kemur að litlum, viðkvæmum hlutum er lághitaskorun leiðin. Þannig að hlutar veltast bara um í tunnunni. Fljótandi köfnunarefni gerir glampann brothættan. Notið litlar plastkúlur til að sprengja hann af. Bikarinn sjálfur helst óskemmdur vegna þess að efnið sem hann er gerður úr er þykkara og sterkara.
Í öðru lagi, eftirherðing. Nýmótaða bollan fer í ofn. Hiti gerir gúmmíið sterkara í þverbindingu. Þetta kallast eftirvúlkanisering. Ef þessu skrefi er sleppt munu eiginleikar bollans breytast með tímanum. Hlutirnir geta orðið aðeins erfiðari með tímanum. Þjöppunarþjöppun gerir illt verra. Ofnmeðhöndlun heldur öllu stöðugu.
Ef þú missir af þessum skrefum þegar þú býrð til lofttæmisbolla endarðu með bilaða búnaði. Flass getur skemmt þéttinguna. Óhert gúmmí endist ekki mjög lengi.
Eftirvinnsla fyrir málmhaldara
Vélfræsti stilkurinn lítur vel út af rennibekknum. Hann er ekki tilbúinn ennþá.
Húðun er fyrsta skrefið. Sink- eða nikkelhúðun gerir þá ónæma fyrir tæringu. Óhúðaður stálstöngull ryðgar í röku verksmiðjuumhverfi. Ryð getur skemmt þéttiflötinn. Það læsir einnig festinguna í festingunni. Sinkhúðun er staðalbúnaður. Nikkelhúðun kostar meira en þolir sterkari efni.
Þá er komið að því að afgráta þræðina. Skurður á þræðinum getur skilið eftir skarpar brúnir. Þessar grófur geta skorið í gúmmípúðann við samsetningu. Enn verra er að þær krossgengjast við tengibúnað. Þú getur notað vírhjól eða titringsþrýstivél til að slá grófu brúnirnar niður.
Þráðvalsun er frábær valkostur fyrir sterka stilka. Í stað þess að skera þá eru þræðirnir myndaðir með valsun. Engar flísar. Og það eru engar rispur. Þræðirnir eru sterkari vegna þess að málmkornin flæða um prófílinn. Þetta er nokkuð staðlað í hágæða CNC vinnslu fyrir lofttæmisbollaaðgerðir.
Sérstök hreinrými og matvælavæn frágangur
Sum forrit þurfa nokkur auka skref.
Þegar kemur að notkun í hreinum rýmum, eins og við meðhöndlun hálfleiðara og samsetningu í læknisfræði, er ómskoðunarhreinsun rétta leiðin. Hlutirnir fara í bað með afjónuðu vatni. Hátíðni hljóðbylgjur skapa litlar loftbólur sem falla saman og skrúbba öll yfirborð. Það losar við ryk, olíur og lausar agnir.
Matvælavænar notkunarleiðir bæta við skolun sem uppfyllir kröfur FDA. Hreinsiefni og lokaskolvatn verða að uppfylla reglugerðir FDA. Leifar af efnum mega ekki menga matvæli. Stundum er sérstök, sérstök framleiðslulína notuð eingöngu fyrir þessa hluti.
Venjulegur iðnaðarlofttæmisbolli fyrir bílaverksmiðju er notaður til að húða og afgráta. Bollinn sem notaður er fyrir smákökupökkunarlínuna er hreinsaður með ómskoðun og skolaður með FDA-samþykktum vökva. Grunnefni lofttæmisbollanna gætu verið þau sömu. Eftirvinnslan er það sem skiptir máli.
Hvaða efni eru almennt notuð í iðnaðar tómarúmsbolla?
Gúmmí er svolítið rangnefni. Mismunandi efnasambönd haga sér á gjörólíkan hátt. Ef þú velur rangt efni fyrir lofttæmisbollann mun hann bila, sama hversu vel bollinn var gerður.
Gúmmí er ekki eitt. Mismunandi efnasambönd haga sér gjörólíkt. Að velja rangt efni fyrir lofttæmisbolla tryggir bilun óháð því hversu vel bollinn var mótaður.
| Efni | Helstu eiginleikar | Bestu forritin |
| Nítríl (NBR) | Olíuþol, góð núningþol, almenn notkun | Vélaverkstæði, bílasamsetning, olíukennd yfirborð |
| Kísill (VMQ) | Mjög hátt hitastig (-60°C til 230°C), matvælahæft úrval í boði | Baksturslínur, frystiforrit og lækningatæki |
| Pólýúretan (PU) | Framúrskarandi núningþol, mikill rifstyrkur, endingargóður | Hrjúf yfirborð, steypublokkir, endurunnið efni |
| Náttúrulegt gúmmí (NR) | Hár núningstuðull, góð teygjanleiki, ódýrt | Pappakassar, bylgjupappa, pappírsvörur |
Hvernig á að velja: Hagnýt leiðarvísir um val
Þrjár spurningar ráða úrslitum um ákvörðunina.
- Er umhverfið heitt eða kalt? Sílikon virkar á breiðustu hitastigssviði. Nítríl stífnar undir -20°C. FKM þolir hita en bilar í kulda.
- Yfirborðsáferð. Slétt gler þarfnast annars efnis en gróf steypa. Pólýúretan þolir skurði á beittum eða hrjúfum fleti. Náttúrulegt gúmmí grípur sléttan pappa best.
- Hvaða efni eru til staðar? Olía krefst nítríls eða FKM. Útsetning utandyra krefst EPDM. Snerting við matvæli krefst FDA-gráðu sílikons.
Rétt efni í lofttæmisbolla hentar notkuninni. Það er engin alhliða blanda. Bolli sem virkar fullkomlega á olíukennda vélarblokk bilar samstundis á frystikistu. Veldu efnið sem hentar notkuninni.
Um NOBLE: Samstarfsaðili þinn í nákvæmnisframleiðslu
Kjarnaframleiðslugeta
- CNC nákvæmnisvinnsla (Fyrir málmfestingar og festingar)
Fjölása CNC beygju- og fræsingarvélar. Svissneskir rennibekkir fyrir litla, flókna stafa. Verkfæri með beinni útfærslu gera kleift að búa til sexkants flatar holur og krossgöt í einni uppsetningu.
Fáanlegt efni: Messing (frjáls vinnslu), ál (létt), ryðfrítt stál (304 og 316 fyrir tæringarþol) og stálblendi (fyrir notkun með miklum styrk).
Þolmörk allt niður í ±0.005 mm á mikilvægum eiginleikum. Það eru fimm míkron. Til samanburðar er mannshár um 75 míkron.
- Plastvinnsla og Stungulyf
Stífir íhlutir þurfa stíft plast. Skrúfaðir búkar. Ventilstönglar. Tengihús.
Frumgerðasmíði fer fyrst fram með CNC-vél . Hraðvirk afgreiðslutími hönnunarprófunar. Þegar hönnunin hefur verið staðfest færist framleiðslan yfir í sprautusteypu til að lækka kostnað á hvern hlut.
Efni í boði: PEEK (mjög hita- og efnaþol), POM/Delrin (lítil núning), Nylon PA6/66 (sterkt), ABS (alhliða), Polycarbonate (höggþolið).
Bein tenging við tómarúmsbolla
Allir þessir hlutar — vélrænni stilkurinn, mótaða plasttengingin, skrúfgangurinn — fara beint í sogbollasamstæðurnar. Sérsniðin verkfæragerð fyrir sogbolla byrjar oft með hönnun málmstilksins. Það er þar sem NOBLE kemur inn í myndina.
Gæðavottanir
ISO 9001:2015 þýðir samræmd gæði fyrir almenna iðnaðarhluti. Bílaiðnað. Umbúðir. Rafmagnstæki. Endurtekningarhæf ferli. Alþjóðlegir staðlar. Viðskiptavinur í Þýskalandi fær sama hlut og viðskiptavinur í Texas.
ISO 13485:2016 eykur kröfurnar. Gæði í læknisfræðilegum tilgangi. Full rekjanleiki frá hráefnislotu til fullunninna hluta. Hreinlætisreglur. Skjölun áhættustýringar. Ef lofttæmisbollinn fer í samsetningu lækningatækja eða lyfjaumbúðir skiptir þessi vottun máli.
Hvers vegna að eiga í samstarfi við NOBLE?
- Lóðrétt samþætting. Hráefni kemur inn um eina dyr. Fullunnin efni fara út til annarra. CNC-vinnsla, plastsprautun, skoðun og sending fer allt fram undir einu þaki. Engin afhending til óþekktra undirverktaka.
- Verkfræðiaðstoð. DfM greining er framkvæmd á hverri nýrri hönnun. Er hægt að vinna festinguna hraðar? Er hægt að móta plasthlutann með einfaldari verkfærum? Greiningin fer fram áður en tilboð er gefið. Viðskiptavinir fá lægri kostnað og styttri afhendingartíma fyrir vikið.
- Enginn MOQ þrýstingur. Rannsóknarteymi þarf fimm stykki fyrir frumgerð. Framleiðslulína þarf fimmtíu þúsund. NOBLE sér um hvort tveggja. Byrjaðu smátt. Stækkaðu. Engin refsing fyrir lítið magn í upphafi.
Skuldbinding okkar til gæða
Skoðunarbúnaður. CMM (hnitamælitæki) fyrir flóknar rúmfræðir. Sjónrænir samanburðarmælir fyrir þráðsnið. Stafrænir míkrómetrar og borholumælar fyrir dagleg eftirlit.
Rekjanleiki. Fyrir ISO 13485 hluti fær hver lota einstakt númer. Efnisvottorð eru geymd. Ferlisbreytur eru skráðar. Innköllunaraðstæður - ef slíkar koma upp - eru takmarkaðar og stjórnaðar.
Yfirborðsfrágangur. Afgrátun fer fram á öllum vélunnum hlutum sem staðalbúnaður. Húðun (sink, nikkel) í boði á staðnum. Ómskoðunarhreinsun fyrir notkun í hreinum rýmum. Engin þörf á að senda hluti til þriðja aðila og vona það besta.
Þetta er tilboðið. Nákvæmir íhlutir fyrir iðnaðar tómarúmsbollasamsetningar. Ekkert gúmmí. Engin innantóm loforð. Bara vélrænir og mótaðir hlutar sem passa, þétta og endast.
FAQ
Get ég 3D prentun lofttæmissogbolli?
Já, fyrir frumgerðasmíði. Notið TPU filament. Sveigjanlega efnið virkar.
En notið ekki prentaða bolla í framleiðslu. Laglínurnar mynda örsmáar rásir. Loft lekur í gegn. Bollinn missir lofttæmi. Mótaður bolli hefur heila veggi. Prentaður bolli hefur þúsundir af örsmáum rifum.
Hver er munurinn á belgbolla og flötum bolla?
Flatur bolli þéttir sig við slétt, flatt yfirborð. Gler. Málmplötur. Plastplötur. Varnirnar liggja jafnt í snertingu við yfirborðið. Það er allt og sumt.
Belly bolli hefur brotna veggi. Þessir belgir þjappast saman og teygjast. Þetta gerir kleift að jafna hæðina. Veldu afmyndaða plötu. Lyftu kassa með ójöfnu toppi. Belly bollinn tekur á sig mismuninn. Bollinn lyftist einnig með stuttum lóðréttum hreyfingum. Það hjálpar með brothætta hluti.
Hvernig kem ég í veg fyrir að sílikonbollar skilji eftir sig bletti á gleri?
Venjulegt sílikon skilur eftir leifar. Olíur frá herðingarferlinu berast á gleryfirborðið. Þetta veldur skýjuðum hring eða feitum blettum.
Viðgerðin er halógenhúðað sílikon. Sumir framleiðendur kalla það „spokeless“ eða „mark-free“ meðhöndlað. Yfirborðið breytist við mótun. Engin olía flyst. Engin merki. Glerið helst hreint.
Eru handföng úr messingi eða ryðfríu stáli betri?
Messingvél vinnst auðveldlega. Það þolir tæringu í þurru verksmiðjulofti. Það kostar minna. Fyrir venjulega samsetningarlínu sem tínir plasthluti virkar messingvél fínt.
Ryðfrítt stál þolir blautar aðstæður. Þvottaumhverfi. Matvælavinnslulínur. Hreinrými með sterkum hreinsiefnum. 304 ryðfrítt stál þolir ryð. 316 ryðfrítt stál þolir salt og sterkari efni.
Veldu messing fyrir þurrt og ódýrt efni. Veldu ryðfrítt stál fyrir blautt og fyrir reglugerðir. Það er ekkert alhliða „betra“. Aðeins það sem hentar notkuninni.







