
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
CNC-fræsun býr til slétt yfirborð. Endaflötur skurðarins sér um skurðinn, ekki hliðarnar. Borun býr til göt. Fræsing fjarlægir efni almennt. Fráfræsun býr til fullunnar fletir. Þessi handbók fjallar um hvernig það virkar, hvaða verkfæri á að nota og hvar það skiptir máli á raunverulegum hlutum.
Hvað er CNC andlitsfræsing?
Að skilgreina ferlið
Fólk sér vélina í gangi. Það skilur ekki alltaf rúmfræðina. CNC-fræsun er einföld í uppsetningu. Snælduásinn er hornréttur á vinnustykkið. Beint upp og niður. Skerinn snýr beint að hlutanum.
Markmiðið er flatleiki. Slétt yfirborð. Að sauma blokk. Að klára þilfar. Að fjarlægja nægilegt efni til að fá rétta fletið. Ekki djúpar holur. Ekki flóknar útlínur. Bara flatt.
Stutt yfirlit yfir skerann
Tveir hlutar skipta máli hér. Skerhlutinn er málmdiskurinn. Hann heldur öllu saman. Víðtæku skurðarinnsetningarnar eru raunverulegu skurðtennurnar. Hart efni. Skiptanlegar. Þegar skurður slitnar er honum skipt út. Hlutinn helst eftir.
Ímyndaðu þér þykkan disk. Tennur á yfirborðinu. Tennur á jaðrinum líka. Framtennurnar sjá um aðal fletjunarvinnuna. Jaðartennurnar hreinsa brúnirnar á veggjunum. Eitt verkfæri, tvær skurðfletir. Þetta er staðlaða hönnunin fyrir CNC-fráfræsingu.
Vélfræðin: Hvernig CNC andlitsfræsing virkar
Skurðaraðgerðin
Þetta gerist við CNC-fræsingu. Skerinn hangir út fyrir brún hlutarins. Ekki miðjuður. Yfirhang. Það er ekki mistök. Það er nauðsynlegt. Án yfirhangs getur verkfærið ekki sópað yfir allt yfirborðið í einni umferð.
Tvær tölur stjórna skurðinum. Stepover er breiddin. Hversu mikið af yfirborði skurðarins snertir hlutinn til hliðar? Skurðdýpt er áslæg tenging. Hversu djúpt tennurnar bíta lóðrétt. Fólk ruglar þessu stöðugt saman. Stepover er hliðarhreyfing. Dýpt er lóðrétt íþynging. Haldið þeim aðskildum.
Klifra vs. hefðbundin fræsun
Klifurfræsing – skurðurinn snýst með fóðrunaráttinni. Tönnin grípur allan þykktina við innganginn og sker niður í núll. Þetta er staðallinn fyrir CNC-fráfræsingu á stífum vélum. Betri frágangur. Minni hiti. Verkfæri endast lengur. Einn gripur. Vélin verður að hafa ekkert bakslag. Lausar skrúfur valda nötri eða broti.
Hefðbundin fræsun – skurðurinn snýst á móti fóðruninni. Tönnin byrjar við núllþykkt. Hún nuddar fyrst. Síðan sker. Meiri núningur. Meiri hiti. Yfirborðsáferð þjáist. Gamlar handvirkar vélar með slitnum leiðarskrúfum þurfa þessa aðferð. Einnig gagnleg til að brjóta í gegnum harða skurði á steypum. Fyrir flest CNC-fletisfræsingarstörf forðast fólk hefðbundna fræsingu nema það sé þvingað til.
| Einkenni | Klifra Milling | Hefðbundin mölun |
| Snúningur vs. fóðrun | Sama átt | Gagnstæð átt |
| Þykkt flísar | Hámark → núll | Núll → hámark |
| Yfirborðsmeðhöndlun | Betri | Verra |
| Heat | neðri | Æðri |
| Vélþörf | Stíft, lítið bakslag | Lausar skrúfur eru ásættanlegar |
| Notkun tilfelli | CNC, frágangur | Gamlar vélar, harður vog |
Að skilja leiðarhornið
Stýrishornið breytist þar sem skurðkrafturinn fer.
- 90 gráðu skeri– krafturinn fer til hliðar. Geislaleg stefna. Gott fyrir ferkantaðar axlir. Slæmt fyrir þunna veggi. Hlutinn sveigist.
- 45 gráðu skeri– staðallinn á verkstæðisgólfinu. Kraftarnir eru skipt í geisla- og áslæga. Sumir til hliðar, sumir niður á við í spindil. Jafnvægi. Öruggt fyrir flesta. CNC andlitsfræsun.
- 75 gráðu skeri– málamiðlun. Meiri ásþrýstingur en radíalþrýstingur. Betra fyrir þunna hluti eða veika festingar. Niðuráttarþátturinn hjálpar til við að halda vinnustykkinu niðri.
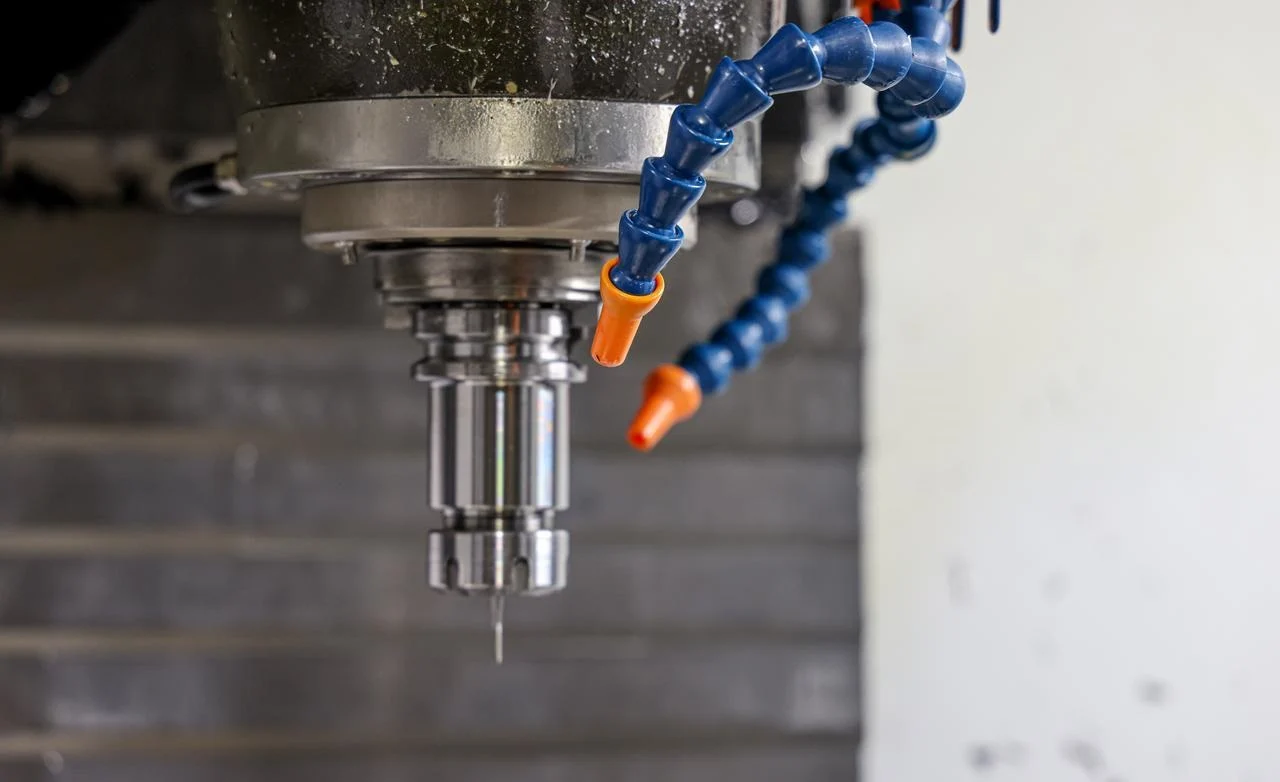
Veldu framlengingarhornið út frá stífleika hlutarins. Stífur hluti, stíf vél? 90 gráður virkar fínt. Þunnveggir eða laus uppsetning? 45 eða 75 heldur hlutunum stöðugum. Það er reglan.
Tegundir CNC-fræsara og Verkfæri
Shell Mills vs. Face Mills
Fólk notar þessi hugtök lauslega. Oft til skiptis. Það er ekki alveg rétt.
Fræsivél með samþættum skafti. Einn hluti. Skerhlutinn og festingarásinn eru úr sama málmi. Þú klemmir hann beint í spindil eða festingu.
Skelfræsivél er öðruvísi. Skerhlutinn er með holt gat. Hann festist á sérstakan odd. Drifið fer síðan inn í spindilinn. Skelfræsivélar eru stærri. Þær takast á við stærri CNC-flötfræsingarverk.
Vísitölubundið vs. fast karbít
- Vísitölufestanlegt andlit Mills nota Skiptanleg innlegg. Skurðarhlutinn er úr stáli eða áli. Innleggin eru úr karbíði. Þegar egg slitnar er hún færð til á réttan stað. Snúið er við til nýrrar eggjar. Þegar allar eggjar eru horfnar er nýtt innlegg sett í staðinn. Hlutinn endist í mörg ár.
Best fyrir stór yfirborð. Ódýrt á hverja skurðbrún. Gróffræsingaraðgerðir. Fjarlæging mikils efnis. Ókosturinn? Minni nákvæmni en í traustum verkfærum. Sleppið eykst.
- Heilt karbít yfirborð Mills eru eitt stykki. Skerhlutinn og tennurnar eru úr sama karbíði. Slípað saman. Fullkomin sammiðja. Engar innsetningar sem þarf að losna.
Best fyrir smáhluti. Mikil nákvæmni. Fínpússun. Ókosturinn? Dýr. Þegar verkfærið slitnar er öllu hlutnum fargað. Engar skiptingar.
Fyrir dæmigerða CNC-fráfræsingu nota menn vísitölufræsingu fyrir gróffræsingu og heilt karbítfræsi fyrir frágang. Tvö verkfæri. Tvö mismunandi verkefni.
| Einkenni | Verðtrygging | Solid Carbide |
| Framkvæmdir | Líkami + innlegg | Eitt stykki |
| Kostnaður á brún | Lág | Hátt (tólið er einnota) |
| Nákvæmni | Gott (eitthvað útslit) | Mjög góð |
| Best fyrir | Stórar fletir, grófslípun | Smáhlutir, frágangur |
| Verkfæralíf | Innsetningar skipt út | Tól rifið |
Efni skera
Húsið heldur innleggjunum. Efnisval skiptir máli.
Stálhús eru ódýr. Þung. Þyngdin getur dregið úr titringi í sumum uppsetningum. En þungi þýðir einnig hægari hröðun á spindlinum. Ekki tilvalið fyrir háhraða CNC-flötfræsingu.
Álhús eru létt. Minni tregða. Vélin getur aukið hraðann hraðar. Minni titringur í mörgum forritum. Dýrari en stál. Þess virði fyrir háhraða vinnslu.
Sumir hágæða skurðarvélar nota samsettar eða títaníum vélar. Flestar verkstæði þurfa ekki á þeim að halda. Stál eða ál hentar í 95% af öllum verkefnum. Veldu stál fyrir ódýr verkefni á stífum vélum. Veldu ál fyrir hraða vinnu eða þegar þyngd skiptir máli.
CNC andlitsfræsing vs. CNC endafræsing
Tvö verkfæri. Sama vél. Önnur sléttar stór yfirborð. Önnur sker út raufar og vasa. Rúmfræðin er önnur. Niðurstöðurnar eru aðrar. Endingartólið er öðruvísi. Við skulum skoða það nánar.
| Einkenni | CNC andlitsfræsun | End Milling |
| Geometry | Notar yfirborð og jaðarbrún skurðarins. Flatur diskur. Margar innsetningar. | Notar spíralrif meðfram hliðum og oddi. Langur sívalur. Tvær til fjórar skurðbrúnir. |
| Yfirborðssköpun | Breið, flöt svæði. Ferkantaðar blokkir. Þilfarsvélarhausar. | Raufar, vasar, útlínur, lykilgöt. Lóðréttir veggir. Flókin þrívíddarform. |
| Verkfæralíf | Endist almennt lengur. Margar innsetningar deila slitinu. Víðtækar brúnir skiptast á. | Styttri líftími. Færri flautur. Oddurinn verður fyrir mestu álaginu. |
CNC-fræsun sér um breiðar, flatar fletir. Endafræsun sér um smáatriði og holrými. Ein vél. Tvær mismunandi aðferðir. Notaðu þá réttu.
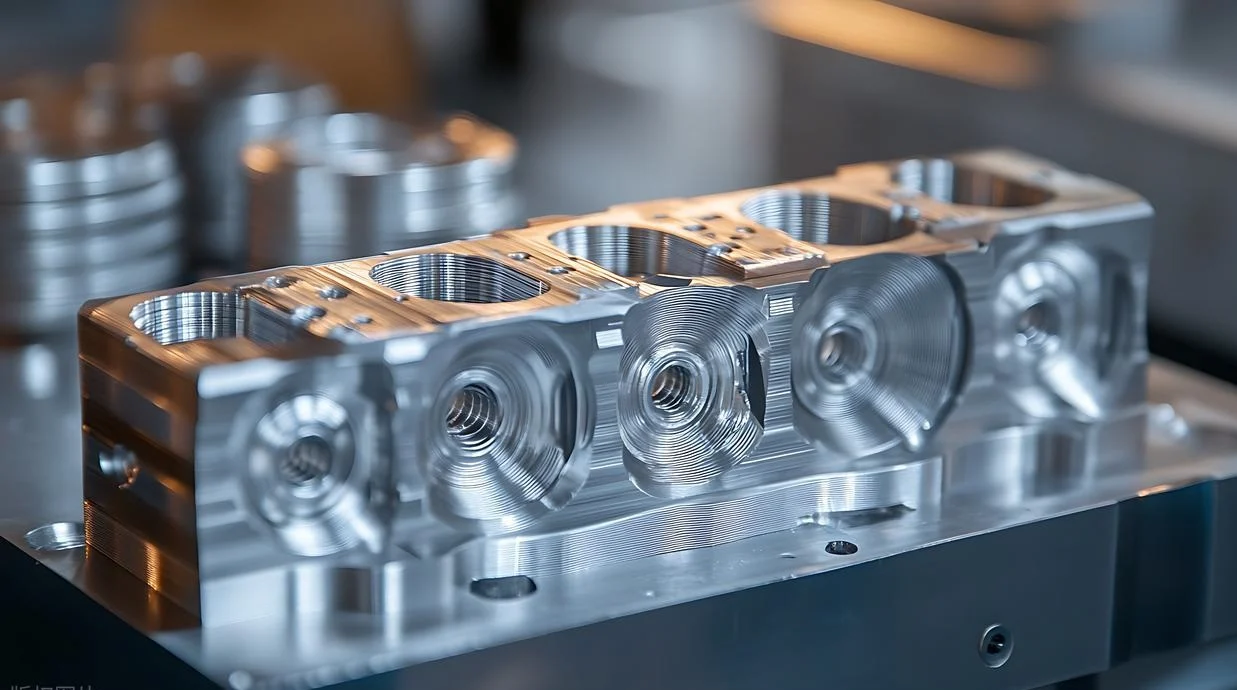
Hvað er hægt að búa til? 5 raunveruleg verkefni fyrir CNC-fræsingu
1. Vélarblokkir og bílar
Yfirborð þilfarsins skiptir máli. Það er efst á vélarblokkinni þar sem hausinn festist. Verður að vera flatur. Alveg flatur. Annars lekur hauspakningin. Kælivökvi lekur. Þjöppun lækkar. CNC-fræsun býr til þessa þéttiflöt.
2. Vökvakerfislokar
Háþrýstiolía rennur í gegnum vökvakerfislokann. Lokinn rennur inn í borunina. Íhlutirnir eru boltaðir saman. Öll aflögun eða aflögun veldur leka. Þetta veldur því að vökvakerfið missir þrýsting. Vélin slokknar þá. CNC-fræsun getur framleitt spegilmyndandi áferð á samskeytum. Nákvæmni flatneskju getur náð nokkrum tíu þúsundustu úr millimetra.
3. Pípuflansar
Flansar tengja saman rör. Þétting situr á milli þeirra. Boltar draga yfirborðin saman. Þéttingin þjappast saman og þéttir. Ef yfirborð flansans er ekki flatt lekur þéttingin. CNC-fræsun sker upphækkaða yfirborðið eða alveg flatt yfirborð. Hvor gerð fyrir sig þarf slétt og jafnt yfirborð.
4. Vélagrunnar og festingarplötur
Mótorar titra. Dælur titra. Ef dælan og mótorinn eru festir á ójöfnu yfirborði mun það valda enn meiri titringi — boltarnir losna og legurnar bila.
5. Að jafna hráa soðið
Þetta er fyrsta skrefið í mörgum vélsmiðjum. Grófskorna efnið er fært inn í verkstæðið. Það er ryðgað og afmyndað, án beinna brúna. Vélsmiðurinn klemmir það á sinn stað. Yfirborðslagið er fjarlægt með CNC-fræsingu. Vinnustykkinu er síðan snúið við til að fræsa hina hliðina. Því er snúið við aftur. Eftir nokkrar umferðir myndar efnið 90 gráðu viðmiðunarhorn. Það er nú ferkantað og flatt, tilbúið fyrir næstu vinnslu. Án þessa upphafsskrefs á yfirborðsfræsingu myndi enginn af síðari íhlutunum passa saman.
Hver notkun krefst CNC-fræsingar af sömu ástæðu: flatnæmi. Það er það sem ferlið skilar.
Kostir og gallar við CNC andlitsfræsingu
CNC-fræsun hefur greinilega styrkleika. Einnig raunverulega veikleika. Það þarf báða aðila til að taka ákvörðun.
The Good
- Hátt efnisfjarlægingarhlutfall. Fyrir slétt yfirborð, CNC andlitsfræsun Tekur málm hratt af. Margar innsetningar. Breiður skurður. Ein umferð nær yfir stórt svæði. Mikill tímasparnaður miðað við endfræsara.
- Framúrskarandi yfirborðsfrágangur. Ra-gildi lækka hratt. Slétt áferð strax af skurðarvélinni. Oft er ekki þörf á frekari slípun. Fólk mælir það. Treystu því.
- Hagkvæmur rekstur. Víðtækar skurðarplötur lækka kostnaðinn. Ein skurðareining endist í mörg ár. Skipta þarf um skurðarplötur þegar þær eru sljóar. Ódýrara á egg samanborið við verkfæri með heilu karbíti.
The Bad
- Krefst stífra véla.CNC andlitsfræsun Þarfnast hestöfl. Skerinn vinnur með breiðan efnisstreng. Snælduafl verður að vera til staðar. Vélin verður að vera stíf. Léttar fræsar titra. Yfirborð þjást.
- Lélegt fyrir þrívíddar útlínur eða djúpar raufar. Þetta er ekki rétta tækið til að móta. Ekki rétta tækið fyrir þröng holrými. CNC andlitsfræsun meðhöndlar flatar fleti. Það er það. Ertu að reyna að skera djúpa rauf með planfræsi? Verkfærið er of breitt. Rúmfræðin berst á móti.
- Hár upphafskostnaður við verkfæri. Góður fræsibúnaður kostar alvöru peninga. Víðtækar innsetningar bæta við reikninginn. Fræsivélar úr heilu karbíði eru enn verri. Upphafskostnaðurinn hræðir sum verkstæði. Þeir halda sig við endafræsara fyrir allt. Það virkar fyrir lítil verkefni. Fyrir stór, slétt yfirborð borgar fjárfestingin sig fljótt til baka.
Algeng vandamál og hvernig á að laga þau
Jafnvel góð CNC-fræsun lendir í vandræðum. Vélin titrar. Áferðin lítur út eins og þvottabretti. Verkfæri slitna of hratt. En hvert vandamál hefur sína orsök. Hver orsök hefur sína lausn.
Titringur (Skjár)
Orsök: Skortur á stífleika einhvers staðar. Vélin. Festingin. Hluturinn sjálfur. Eða fóðrunarhraðinn er rangur. Of léttur eða of þungur.
Lagfæring: Minnkaðu fyrst stigbreytinguna. Taktu þrengri skurð. Eða breyttu framsveifluhorninu á skurðarhnappinum. 45 gráðu verkfæri titrar minna en 90 gráðu verkfæri við CNC-fræsingu. Fólk athugar einnig keilu vélarinnar á spindlinum og verkfærahaldarann. Lausar tengingar valda titringi.
Léleg yfirborðsáferð (þvottabretti)
Orsök: Slitnar innsetningar eru fyrsti grunurinn. Ef blaðið er sljót festist það og gerir hávaða í stað þess að skera. Annað sem þarf að athuga er snúningshraði, bara til að ganga úr skugga um að það sé í lagi. Of hraður gangur myndar hita, en of hægur gangur getur valdið því að efnið rifni.
Lagfæring: Færið skurðarblöðin að nýrri brún. Það leysir mörg vandamál við frágang samstundis. Ef ekki, aukið þá fóðrunina á hverja tönn. Létt fóðrun getur valdið núningi og titringi. Fólk athugar einnig kælivökvann. Enginn kælivökvi á áli leiðir til uppsöfnunar brúna á skurðarblöðunum. Það eyðileggur fráganginn.
Um NOBLE – Nákvæm CNC vinnsla sem þú getur treyst
Helstu CNC vinnslugetu okkar
- Þriggja ása, fjögurra ása, fimm ása CNC fræsun. Flóknar útlínur. Undirskurðir. Hlutir sem eru kláraðir í einni uppsetningu án þess að færa vinnustykkið. CNC beygja með lifandi verkfærum býr til ása, hylsur og blönduð fræsi- og beygjuhluti.
- Sérfræðiþekking á yfirborðsfræsingu – efni þessarar handbókar. Við fræsum reglulega um yfirborðsfræsingarvélar. Rörflansar. Festingarplötur. Þolmörk flatneskju? Þröng. Fólk sendir okkur harða hluti sína vegna þess að við höfum tölurnar.
- yfirborðsmeðhöndlun og CNC mala. Spegilslípun beint frá yfirborðsfræsingu. Eða nákvæm yfirborðsslípun þegar verkið krefst þess.
- Frumgerðasmíði til framleiðslu. Lítil frumgerð til prófunar. Stór upplag er frá hundrað upp í hundrað þúsund stykki. Við stækkum upp.
Vottanir okkar – Gæði án málamiðlana
| vottun | Gildissvið |
| ISO 9001: 2015 | Gæðastjórnunarkerfi okkar tryggir samræmda og rekjanlega framleiðslu í öllum atvinnugreinum. |
| ISO 13485: 2016 | Sérstaklega fyrir framleiðslu lækningatækja – ströng áhættustjórnun, hreinlæti og skjölun fyrir skurðaðgerðar- og ígræðanlega íhluti. |
Hvers vegna að eiga í samstarfi við NOBLE?
Innri verkfræðiaðstoð. Endurgjöf frá DFM áður en skurður hefst. Hagnýting verkfæraslóða til að auka skilvirkni.
Rannsóknarstofa með fullkomnu skoðunarferli. CMM vélar. Sjónrænir samanburðartæki. Yfirborðsprófarar. Hlutar mældir. Skrár haldnar.
Stuttur afgreiðslutími. Tvær til þrjár vikur að staðaldri. Möguleiki á að flýta fyrir fólk í vandræðum.
FAQ
Er CNC andlitsfræsing það sama og yfirborðsfræsing?
Já, í flestum verkstæðum eru hugtökin skiptanleg. Yfirborðsfræsing þýðir að búa til flatt plan. CNC-fræsing er aðferðin sem fólk notar til að gera það.
Geta menn horfst í augu við myllu með endamyllu?
Já, en það er hægara. Endafræsari getur sléttað yfirborð með skrefum. CNC-fræsun með réttri andlitsfræsari er mun hraðari fyrir stór svæði.
Hver er besti fóðrunarhraði fyrir CNC-fræsað stál?
Engin ein tala passar í öll tilfelli. Algengt upphafspunkt er 0.1 til 0.2 mm á tönn fyrir gróffræsingu. Stillið út frá stífleika vélarinnar og skurðargæði.
Þarf fólk kælivökva fyrir CNC andlitsfræsingu?
Fer eftir efninu. Stál og ryðfrítt stál þarfnast kælivökva til að losa um hita og flísar. Ál getur þornað með slípuðum innleggjum og loftblæstri.







