
Hvað er CNC Machining fyrir pólýkarbónat?
Pólýkarbónat er afkastamikið hitaplastefni, þekkt fyrir einstaka seiglu og gegnsæi. Helsta einkenni þess er afar sterk höggþol. Á sama tíma hefur það mikla ljósgegndræpi, svipað og gler, en er léttara í þyngd.
Pólýkarbónat er mikið notað á sviðum sem krefjast öruggra, gegnsæja og léttvægra íhluta, svo sem lampaskerma í bílum, gleraugnagler, hlífar rafeindatækja, lækningatæki og algengar pólýkarbónatplötur úr gróðurhúsum.
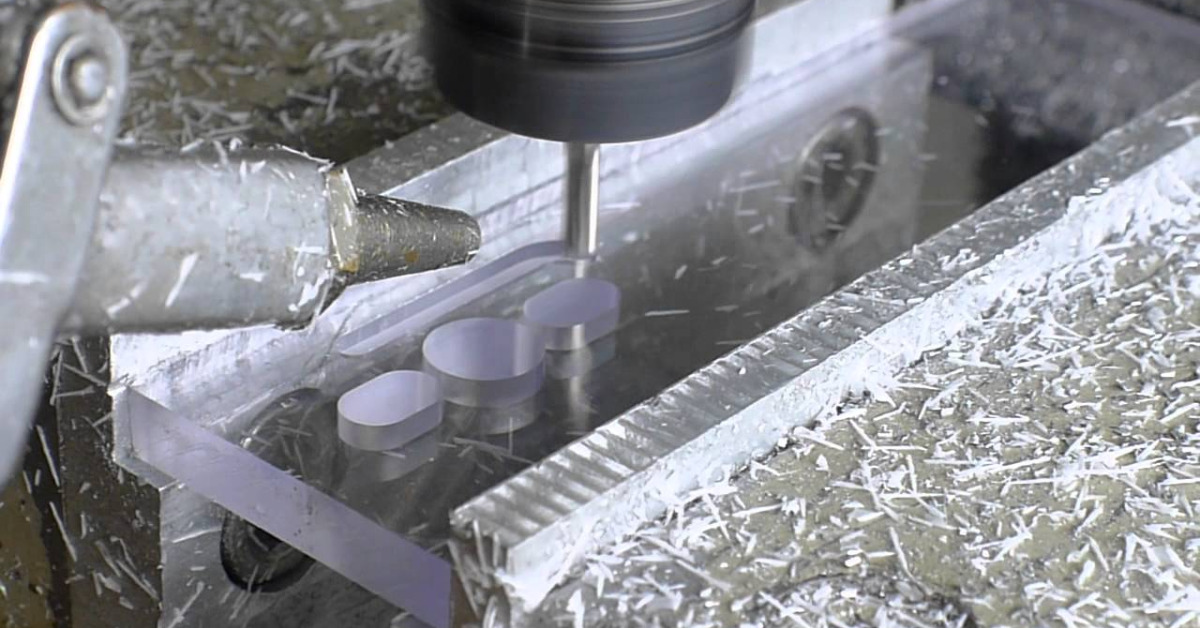
Að skilja eiginleika pólýkarbónatsefnis
Pólýkarbónat er hitaplast úr verkfræðiplasti með framúrskarandi eiginleika, þar sem helstu einkenni þess eru „sterkt, gegnsætt og létt“.
- Framúrskarandi seigja. Það býr yfir Framúrskarandi höggþol, hundruð sinnum meiri en venjulegt gler, sem gerir það mjög brotþolið og býður upp á yfirburða öryggi.
- Mikið gagnsæi: Ljósgegndræpi er svipaður og hjá gleri og skilar framúrskarandi sjónrænum afköstum.
- léttur: Þéttleiki er um það bil helmingur af gleri.
- Góð hitaþol: Þolir hátt hitastig, sem gerir það hentugt fyrir notkun sem krefst sótthreinsunar eða umhverfis með miklum hita.
- Frábær rafeinangrun: Þjónar sem framúrskarandi rafmagns einangrunarefni.
- Stöðugleiki í stærð: Standast aflögun, sem gerir mikla vinnslu mögulega
Hvernig er CNC vinnsla pólýkarbónat Vinna?
Forvinnsla efnis
Vegna mikillar rakadrægni pólýkarbónats verður að þurrka það vandlega áður en það er unnið með það. Það þarf venjulega að þurrka það í blástursofni við 120°C í 4 til 6 klukkustundir til að lækka rakastigið niður fyrir 0.02%.
Efni sem hafa ekki verið fullkomlega þurrkuð munu mynda silfurrendur, loftbólur og yfirborðsgalla við vinnslu, sem hefur alvarleg áhrif á styrk og gegnsæi vörunnar. Þetta er aðalforsenda þess að tryggja gæði vinnslunnar.
Val á verkfærum
Við vinnslu á pólýkarbónati ætti að velja CNC-vélar með góðri stífni og mikilli nákvæmni, og forgangsraða verkfærum úr hörðum málmblöndum eða demantshúðuðum verkfærum. Hönnun verkfæranna ætti að vera með skarpar skurðbrúnir og stórar flísafjarlægingargrópar og stórt hallahorn til að draga úr skurðmótstöðu.
Sérstakar plastfestingar ættu að vera útbúnar til að koma í veg fyrir yfirborðsskemmdir eða innri spennuþenslu efnisins vegna of mikils klemmukrafts.
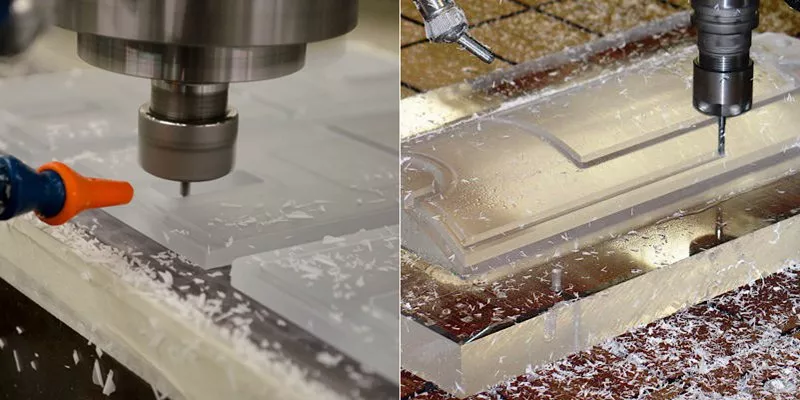
Stilling vinnsluparametera
Snúningshraði véla sem vinna úr pólýkarbónati er venjulega stýrður innan meðalstórs bils og fóðrunarhraðinn ætti að vera jafn og samfelldur. Skurðdýptin ætti að vera grunn og nota ætti margar verkfæraleiðir. Lykillinn að stillingu færibreytna er að forðast ofhitnun, þar sem pólýkarbónat festist við hnífinn þegar það ofhitnar.
Að framkvæma vélrænar aðgerðir
Við vinnslu á pólýkarbónati er nauðsynlegt að tryggja stöðuga flísafjarlægingu til að forðast auka núning og hitamyndun af völdum flísasöfnunar.
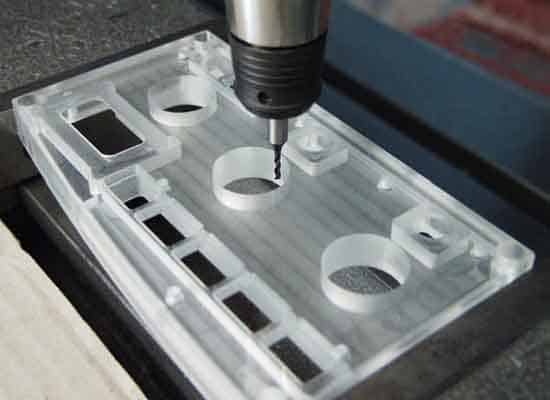
Fyrir flókna hluti ætti að beita lag-fyrir-lag skurðaraðferð. Fyrst ætti að framkvæma grófvinnslu til að skilja eftir bil og síðan fínvinnslu. Við borun skal sérstaklega gæta að hraða verkfærisins til að koma í veg fyrir sprungur í holuopnuninni. Öll vinnsluferlið krefst rauntímaeftirlits með skurðstöðu og tímanlegrar aðlögunar á breytum.
Eftirvinnsla
Eftir að hlutar hafa verið vélrænir þarf að glæða þá til að útrýma innri spennu. Venjulega eru hlutar settir í umhverfi við 120-130°C og haldnir í 1-2 klukkustundir, og síðan kældir hægt. Að því loknu er hægt að framkvæma fægingu, húðun, herðingu eða UV-stöðugleikameðferð eftir þörfum. Fyrir gegnsæjar vörur er einnig krafist ljósfræðilegrar fægingar til að endurheimta gegnsæi yfirborðsins, og að lokum er framkvæmd strangt gæðaeftirlit.
Mismunandi aðferðir við CNC vinnslu á pólýkarbónati
Plastinnsprautun
Sprautusteypa er algengasta aðferðin til stórfelldrar framleiðslu á pólýkarbónatihlutum. Eftir þurrkun eru pólýkarbónatagnirnar hitaðar og bræddar, síðan sprautaðar undir miklum þrýstingi inn í lokað málmhol. Eftir kælingu og storknun er mótið fjarlægt til að fá flóknar og nákvæmlega stærðar vörur.
Sprautusteypa hefur afar mikla skilvirkni og hentar vel til framleiðslu á fjölda staðlaðra hluta, svo sem farsímahulstrum, bílaljósaskermum og tengjum, en upphafskostnaðurinn við mótun er hár.
CNC mölun
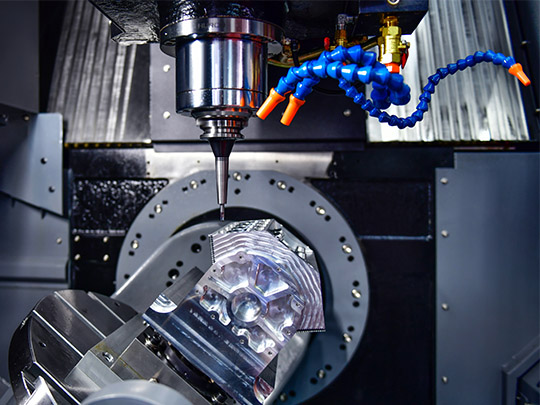
CNC-fræsun er ferli sem notar snúningsverkfæri með mörgum eggjum til að skera fastan pólýkarbónat-kubba. Skurðarverkfærið hreyfist í margar ásáttir og fjarlægir efni með því að skera, skafa eða hefla.
CNC beygja
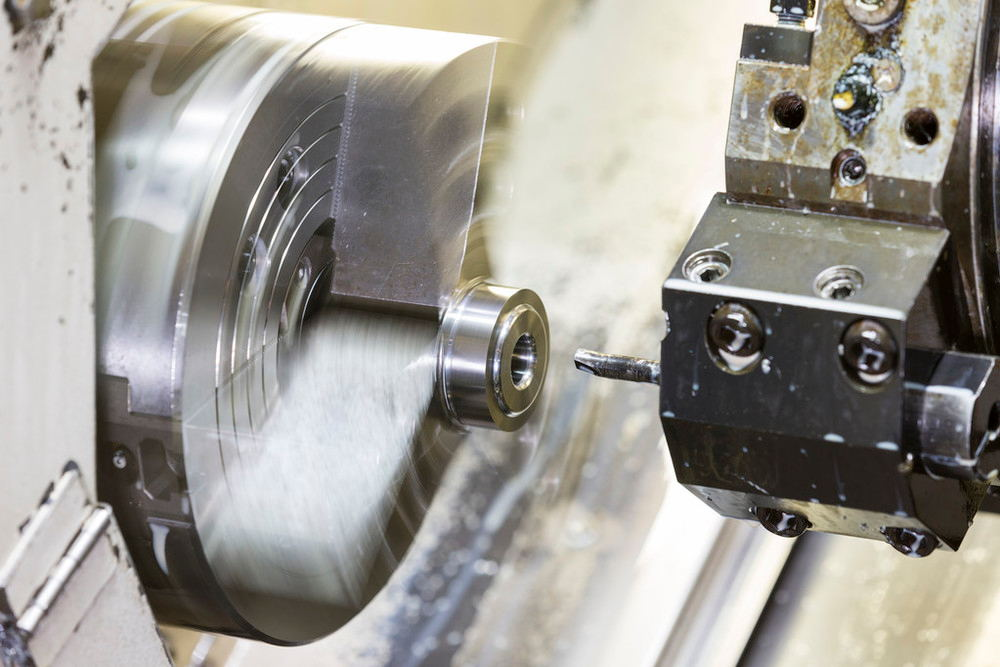
CNC-beyging er ferlið við að snúa pólýkarbónatstöngum eða rörum á meðan þau eru skorin með föstu verkfæri. Það er aðallega notað til að vinna hluti með snúningssamhverfueiginleikum.
CNC borun
CNC-borun er ferlið við að fræsa kringlótt göt í pólýkarbónat vinnustykki með snúningsbor. Það er hægt að nota sem sjálfstætt ferli eða er oft samþætt fræsingar- eða beygjuferlinu.
Varmamyndun
Pólýkarbónatplötur eru hitaðar yfir glerumskiptahitastig sitt til að mýkja þær og síðan þrýstar á mótiyfirborð með lofttæmi, loftþrýstingi eða vélrænum afli áður en þær eru kældar til að mynda lokaformið.
Hægt er að móta hitamótun við tiltölulega lágan þrýsting og kostnaðurinn við mótið er lægri en við sprautumótun, en venjulega þarf að snyrta afgangana síðar.
3D Prentun
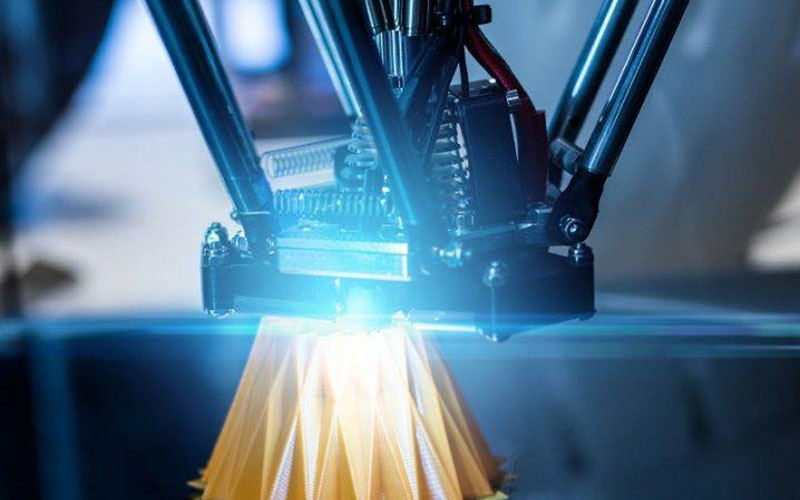
Þrívíddarprentun notar aðallega samrunna útfellingarlíkönunartækni til að hita og pressa pólýkarbónatþræði og stafla þeim lag fyrir lag til að búa til þrívíddarhluti. Þessi aðferð býður upp á óviðjafnanlegt hönnunarfrelsi í flóknum frumgerðum, sérsniðnum verkfærum og framleiðslu í litlum upplögum og er sérstaklega hentug fyrir prufuframleiðslu á hlutum með flóknum uppbyggingum.
Lagskipt uppbygging þrívíddarprentunar leiðir til ósamhverfu, þar sem styrkur hennar er yfirleitt minni en hjá sprautusteyptum hlutum og yfirborðsáferðin er lakari. Hún er aðallega notuð á hönnunar- og sannprófunarstigum.
Blása mótun
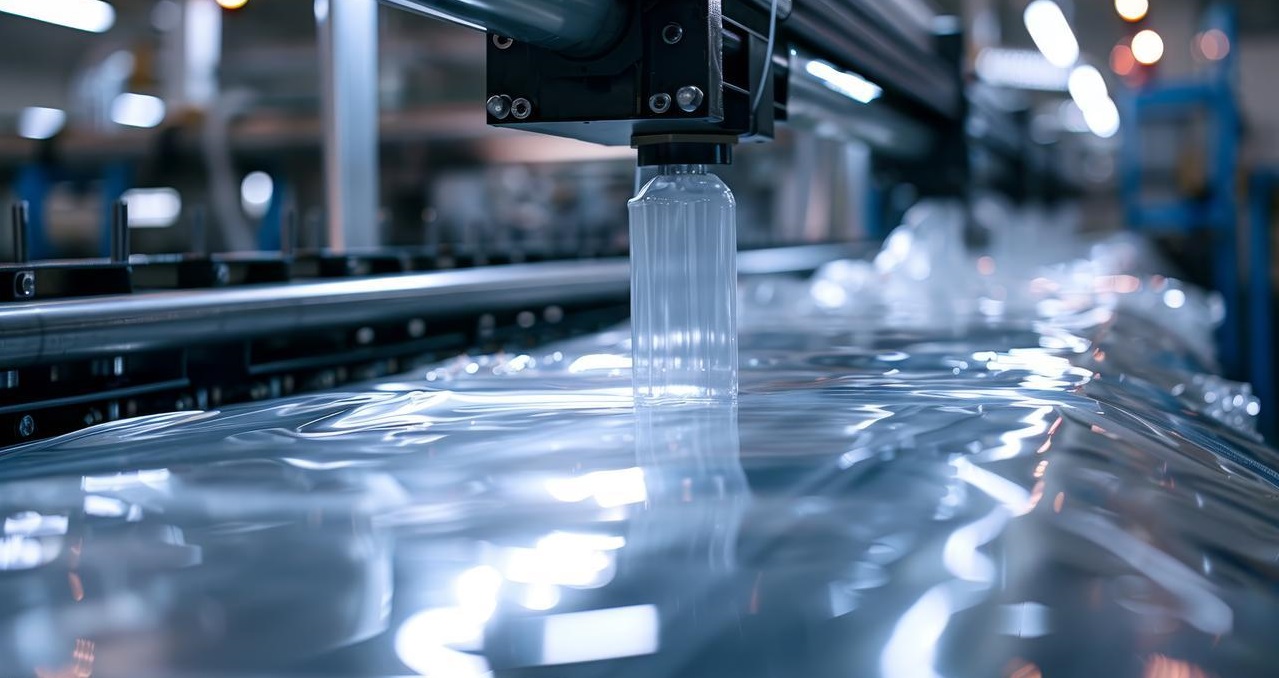
Blástursmótun felur í sér að setja hitaðan og mýktan pólýkarbónatrör í mót, blása þrýstilofti inn í rörið til að láta það þenjast út og festast við innvegg mótsins. Eftir kælingu myndast hol vara.
Blástursmótun er aðalferlið við framleiðslu á holum vörum eins og vatnsflöskum úr pólýkarbónati, ílátum og loftstokkum í bílum. Það getur myndað samfellda hola mannvirki, en er venjulega takmarkað við samhverfar eða einfaldar vörur.
Algengar áskoranir við vinnslu á pólýkarbónati
Rakagallar í efni
Pólýkarbónat er mjög viðkvæmt fyrir raka úr loftinu. Ef það er ekki alveg þurrkað fyrir vinnslu, mun innri rakinn gufa upp við háan hita og mynda silfurrendur, loftbólur eða skýjalíka galla á yfirborði vörunnar, sem hefur alvarleg áhrif á gegnsæi hennar og vélrænan styrk.
Skurður hitaviðloðun
Pólýkarbónat hefur lélega varmaleiðni og er viðkvæmt fyrir hitastigi. Hitinn sem safnast upp við skurð getur auðveldlega mýkt og brætt efnið og fest sig við skurðbrún verkfærisins og myndað brún. Þetta mun leiða til aukinnar skurðþols, versnandi yfirborðsáferðar og jafnvel valda efnisskemmdum og gulnun.
Nákvæmni teygjanlegs bata
Polycarbonate hefur mikla teygjanleika. Við vinnslu mun þjappaða svæðið að hluta til skjóta sér aftur eftir að verkfærið fer, sem leiðir til fráviks á milli raunverulegrar vinnslustærðar og hönnuðrar stærðar. Þetta er sérstaklega áberandi við borun og fræsingu innri hola, þar sem þarf að framkvæma leiðarbætur fyrir verkfæri eða frátekna vinnsluþörf fyrirfram út frá efniseiginleikum.
Sprungur vegna leifarspennu
Vélræn vinnsla getur raskað innra spennujafnvægi pólýkarbónats og skapað staðbundna spennuþéttni í kringum brúnir og göt. Þessi eftirstandandi spenna getur valdið sprungumyndun við síðari uppsetningu, notkun eða útsetningu fyrir efnafræðilegum leysum.
Lágt hörku klóra
Mohs-hörku pólýkarbónats er aðeins um 3M og það er mjög auðvelt að rispa það af hörðum hlutum við meðhöndlun, klemmu og vinnslu. Jafnvel þótt sérstök plastfestingar séu notaðar geta samt myndast dældir á klemmupunktunum. Við vinnslu er oft nauðsynlegt að halda verndarfilmu eða nota efnafræðilega fægingu í lokaferlinu til að endurheimta yfirborðsástandið.
Helstu kostir pólýkarbónats fyrir CNC verkefni
MVerkir í stöðugleika
Pólýkarbónat sýnir framúrskarandi víddarstöðugleika við CNC vinnslu. Lágt rýrnunarhraði þess og lágur varmaþenslustuðull tryggja lágmarks aflögun við skurð. Jafnvel við vinnsluskilyrði með miklum snúningshraða eða miklum fóðrunarhraða getur efnið samt viðhaldið lögun sinni. Að auki gerir einsleit efnisbygging þess kleift að vinna samfellt í langan tíma án staðbundinnar aflögunar.
Mikil seigja
Höggþol pólýkarbónats er meira en tífalt hærra en akrýls. Þessi seigja þýðir beint að það skilar sér í forskoti í CNC-vinnslu: þegar þunnveggjafræsing, djúpholuborun eða flókin útlínuskurður er framkvæmt, eru minni líkur á að efnið brotni á brúnum, fái örsprungur eða fái brothætt brot.
Til dæmis, þegar unnið er með gegnsæjar skilveggi sem eru minni en 1 mm að þykkt, þolir pólýkarbónat geislakraft skurðarverkfærisins, en akrýl er viðkvæmt fyrir sprungum.
Góð yfirborðsáferð
Yfirborð pólýkarbónats eftir vinnslu er tiltölulega slétt og gegnsæið minnkar lítið. Aðeins þarf smá slípun til að uppfylla kröfur um ljósfræðilega gæði. Þessi eiginleiki dregur verulega úr tíma eftirvinnslu og hentar sérstaklega vel fyrir ljósleiðarahluta eða athugunarglugga sem krefjast ljósgegndræpis.
Hitaþol
Hitastig pólýkarbónats nær 130-140°C og það þolir strax háan hita sem myndast við CNC vinnslu án þess að mýkjast eða afmyndast. Í samanburði við verkfræðiplast eins og ABS gerir það kleift að ná hærri snúningshraða og þar með auka skilvirkni vinnslunnar. Á sama tíma forðast óleiðandi eiginleikar þess einnig vandamálið með rafstöðuvökvun flísanna við vinnslu.
Styrkur fyrir flóknar mannvirki
Vélrænn styrkur pólýkarbónats gerir það kleift að vinna úr hlutum með upphengdum burðarvirkjum, djúpum holum eða fínum rifjum án þess að burðarvirkið hrynji vegna þrýstings frá verkfærum. Til dæmis, þegar höggdeyfandi rammi ómannaðs loftfars er unnin, getur styrkur þess tryggt að 0.5 mm þykkar styrkingarrifjur haldist óbreyttar meðan á fræsingarferlinu stendur.
Eftirvinnsla og frágangsvalkostir fyrir pólýkarbónatshluta
Hreinsunarmeðferð
Glæðing er lykilatriði í að útrýma innri spennu í pólýkarbónati, sérstaklega fyrir hluti sem hafa gengist undir vélræna vinnslu eða flókna mótun. Glæðing getur dregið verulega úr hættu á spennusprungum í hlutum við síðari notkun eða snertingu við efnafræðileg leysiefni og aukið langtíma víddarstöðugleika.
Vélræn pússun og slípun
Með því að pússa pólýkarbónathluta með sandpappír er hægt að fjarlægja verkfæraför eða minniháttar rispur frá CNC-vinnslu og endurheimta sjónrænt gegnsæi. Fyrir hluti sem þurfa miklar kröfur um gegnsæi er demantsgips oft notað til nákvæmrar pússunar. Þessi aðferð getur náð ljósgegndræpi sem er svipað og hjá gleri.
Efnafræðileg fægja
Dýfið hlutunum í leysiefnablöndu með sérstakri formúlu í nokkrar sekúndur eða mínútur til að ná hraðri jöfnun með því að leysa yfirborðslagið lítillega upp og fá háan gljáa. Þessi aðferð er mjög skilvirk og fær um að takast á við flóknar rúmfræðir, en hún krefst strangrar stjórnunar á tíma, styrk og hitastigi.
Húðunarmeðferð
- Harðar húðun: Yfirborðsúðun eða dýfingarhúðun með UV-herðandi eða hitaherðandi gegnsæjum húðum eykur verulega hörku yfirborðsins og rispuþol, hentugur fyrir mælaborð og gleraugnagler sem eru oft snert.
- UV-vörnandi húðun: Húðun sem inniheldur útfjólubláa gleypiefni hindrar á áhrifaríkan hátt útfjólubláa geislun, kemur í veg fyrir gulnun og brothættni af völdum langvarandi útsetningar utandyra og lengir þannig líftíma íhluta.
- Skreytingarhúðun: Nær fram málmkennda áferð, litaáhrif eða endurskinseiginleika með úðun, rafhúðun eða lofttæmingu. Algengt er að nota það á hylki neytenda raftækja og bílahluti.
Prentun og merking
Silkiprentun, púðaprentun eða bleksprautuprentun er hægt að nota til að bæta við varanlegum merkjum, kvarða eða skreytingarmynstrum á pólýkarbónathluta.
Leysimerking myndar varanleg merki með mikilli birtuskiljun á yfirborðinu með nákvæmri orku, er snertilaus og efnalaus. Hún hentar sérstaklega vel fyrir rekjanleikakröfur lækninga- og flugíhluta.
Samanburður á pólýkarbónati við akrýl og önnur plast
| Property | Polycarbonate | Akrýl (PMMA) | ABS |
| Gagnsæi | Hár | Einstaklega hátt | ógegnsæ |
| Áhrif gegn | Einstaklega hátt | Lág | Miðlungs |
| Hitaþol | Hátt (~135°C) | Miðlungs (~90°C) | Miðlungs (~100°C) |
| Yfirborðs hörku | Lágt (auðvelt að rispa) | Hátt (rispuþolnara) | Miðlungs |
| Chemical Resistance | Sæmileg (næm fyrir sterkum basum) | Sæmilegt (viðkvæmt fyrir leysiefnum) | Lélegt (viðkvæmt fyrir leysiefnum) |
| Vélarhæfni | Miðlungs (koma í veg fyrir kúgun) | Auðvelt (en brothætt) | Auðvelt |
Hönnunarráð fyrir CNC vinnslu á pólýkarbónati
Þunnveggjabestun
Þótt pólýkarbónat hafi góða seiglu er of þunn veggþykkt þess viðkvæmt fyrir titringi og aflögun við vinnslu. Mælt er með að lágmarksveggþykktin sé ekki minni en 1.5 millimetrar. Fyrir stórar mannvirki ætti að bæta við ristarlaga styrkingarrifjum, þar sem hæð rifjanna er ekki meiri en þrisvar sinnum veggþykktin, til að auka stífleika og draga úr efnisnotkun.
Hönnun fyrir streitulosun
Öll innri rétt horn og ytri hvöss horn hlutanna ættu að vera bogalaga og mælt er með að lágmarksflettradíus sé ≥0.5 millimetrar. Þetta getur dreift spennu við vinnslu og notkun, dregið verulega úr hættu á sprungum í hornum og um leið lengt líftíma fræsarans.
Hönnun holurifs
Borunarstaðsetningin ætti að vera að minnsta kosti 1.5 sinnum þvermál gatsins frá brúninni til að koma í veg fyrir sprungur á brúninni. Mælt er með að djúpar holur séu með stigvaxandi hönnun. Breidd langa raufarinnar er helst meiri en eða jöfn 1.2 sinnum þykkt efnisins og að frátöldum verkfærakúlu sé geymd í öðrum endanum.
Einföldun hola
Forðist lokuð holrými þar sem hönnunardýpt hlutanna er meiri en fimm sinnum þvermál skurðarverkfærisins; annars verður erfitt að fjarlægja flís og líklegt er að það ofhitni. Fyrir nauðsynleg djúp holrými er hægt að hanna þau fyrir tvískipt samsetningu eða með vinnsluskáum bætt við hliðarveggina til að auðvelda vinnslu.
NOBLE"CNC vinnsluþjónusta fyrir pólýkarbónat
CNC-vélaþjónusta NOBLE fyrir pólýkarbónat er hönnuð til að skila einstakri nákvæmni, endingu og sjónrænum skýrleika fyrir sérsniðna hluti. NOBLE nýtir sér nýjustu búnað og djúpa þekkingu á efniviði til að umbreyta hráu pólýkarbónatplötum eða -blokkum í afkastamikla íhluti.
NOBLE notar háþróaðar fjölása CNC fræsarar og rennibekkir sem reyndir vélvirkjar stjórna. Lykillinn að velgengni okkar liggur í bestu vinnslubreytum okkar. NOBLE notar beitt, slípuð karbítverkfæri með sérhæfðum rúmfræði til að skera efnið hreint. NOBLE keyrir spindla okkar á miklum hraða með nákvæmlega útreiknuðum fóðrunarhraða.
Algengar spurningar um CNC vinnslu Polycarbonate
Hverjir eru helstu kostir þess að nota pólýkarbónat fyrir CNC vinnslu?
Pólýkarbónat býður upp á nokkra lykilkosti fyrir CNC vinnslu. Helsti eiginleiki þess er einstök höggþol. Efnið hefur góða víddarstöðugleika við hita og einkennist af logavarnarefnum í mörgum gerðum.
Hverjar eru stærstu áskoranirnar við vinnslu á pólýkarbónati og hvernig leysir maður þær?
Helstu áskoranirnar eru hitatengd klímmyndun eða bráðnun, rakaupptaka og innri álag. Til að koma í veg fyrir klímmyndun skal nota mjög beitt, slípuð karbítverkfæri með miklum snúningshraða og jöfnum fóðrunarhraða til að búa til flísar, ekki ryk.
Hvernig kemur þú í veg fyrir að pólýkarbónat bráðni eða fái lélega áferð við CNC vinnslu?
Að koma í veg fyrir bráðnun snýst allt um hitastjórnun. Gakktu úr skugga um að kröftugur loftblæstur beinist að skurðbrúninni til að kæla verkfærið og fjarlægja flísar strax, til að koma í veg fyrir að þær skerist aftur og skemmi yfirborðið.
Geturðu haldið þröngum vikmörkum með CNC-fræstum pólýkarbónatihlutum?
Já, pólýkarbónat er frábært til að halda þröngum frávikum, yfirleitt innan +/- 0.005 tommu eða meira, vegna stöðugleika þess. Til að ná þessu þarf að byrja með rétt þurrkuðu og spennuléttu efni, nota stífa vélauppsetningu og nota beitt verkfæri með bjartsýnum fóðrun og hraða.
Hver eru dæmigerð notkunarsvið fyrir CNC-fræsaða pólýkarbónatshluta?
CNC-fræst pólýkarbónat er notað í mörgum afkastamiklum verkefnum. Þar á meðal eru hlífðarvélar, öryggisgleraugu og linsur, rafmagnseinangrarar og óleiðandi innréttingar og léttar frumgerðir fyrir flug- og bílaiðnað. Þessir íhlutir lækningatækja þurfa sótthreinsun og endingargóðar hlífar fyrir rafeindabúnað og LED ljósleiðara.







