
Hvað er CNC Ghræra?
CNC-slípun er nákvæm vinnsluaðferð með CNC. Hún stýrir hreyfingu og notkun slípivélarinnar nákvæmlega með forforrituðu tölvukerfi og er aðallega notuð til nákvæmrar yfirborðsvinnslu á vinnustykkjum.
CNC-slípun hentar til að vinna ýmis hörð efni, svo sem hertu stáli, sementuðu karbíði og keramik o.fl., og getur náð vinnslu á flóknum formum, svo sem þráðum, gírum og mótholum.
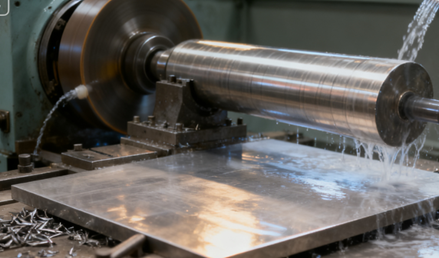
HHvernig virkar CNC slípun?
Forritun forrita
Verkfræðingar verða að forrita með sérhæfðum tölvustuddum framleiðsluhugbúnaði sem byggir á teikningum og tæknilegum forskriftum vinnustykkisins.
Forritið inniheldur allar helstu upplýsingar meðan á slípunarferlinu stendur, svo sem hreyfingarbraut slípihjólsins miðað við vinnustykkið, snúningshraða spindilsins, fóðrunarhraða, skurðardýpt og tímasetningu fyrir virkjun og slökkvun kælivökvans.
Skrifaða forritið er venjulega kallað G-kóði, sem síðan er sett inn í stjórnkerfi CNC slípivélarinnar í gegnum gagnaflutningsviðmót eða net, sem veitir nákvæmar leiðbeiningar fyrir alla vinnsluferlið.
Klemma vinnustykkis
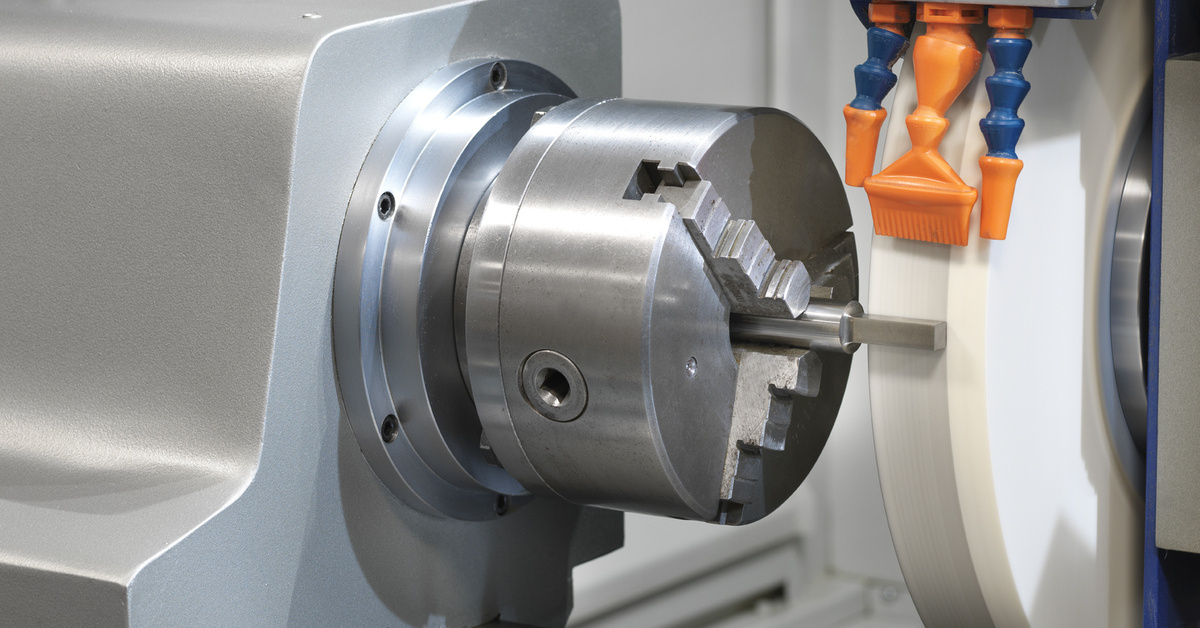
Áður en forritið keyrir verður vinnustykkið að vera örugglega fest á vinnuborð vélarinnar. Nákvæmar festingar eins og skrúfstykki eða sérhæfðir jiggar eru venjulega notaðar til að tryggja nákvæma staðsetningu.
Í kjölfarið er framkvæmd mikilvæg verkfærastilling. Rekstraraðili notar sérstakan mæli eða verkfæri til að ákvarða nákvæma hlutfallslega stöðu milli slípihjólsins og viðmiðunarpunkts vinnustykkisins og stillir þessi staðsetningargögn sem upphafspunkt hnitakerfis vélarinnar.
Malaaðgerð
Þegar undirbúningi er lokið ræsir stjórnandinn vinnsluforritið á CNC kerfinu. Stjórneining vélarinnar túlkar síðan G-kóða leiðbeiningarnar línu fyrir línu og stýrir nákvæmlega mörgum hreyfiöxum í gegnum servódrifkerfið. Þetta samanstendur venjulega af X-, Y- og Z-línuöxunum, stundum bætt við snúningsöxum.
Slípiskífan snýst á miklum hraða eftir fyrirfram skilgreindri leið til að slípa yfirborð vinnustykkisins, á meðan vinnuborðið færir vinnustykkið með nákvæmri staðsetningu og fóðrun. Allt ferlið, þar á meðal snyrting á skífunni og úðun á kælivökva, gengur fullkomlega sjálfvirkt án handvirkrar íhlutunar.
Skoðun í ferli
Í háþróaðri CNC-slípistöðvum eru netmælingarkerfi eins og mælitæki eða leysigeislar yfirleitt samþætt. Meðan á vinnslu stendur eða með millibili milli vinnslu framkvæma þessi mælitæki sjálfkrafa rauntíma eftirlit með mikilvægum víddum vinnustykkisins.
Ef lítilsháttar frávik er á milli prófunarniðurstöðunnar og fræðilegs gildis, mun stjórnkerfið sjálfkrafa reikna út og gefa út bætur á grundvelli fráviksgildisins, fínstilla fóðrunarhraða slípihjólsins og leiðrétta þannig þessa villu í síðari vinnsluskrefum.
Hlutaafhleðsla
Þegar forritið hefur framkvæmt allar leiðbeiningar stöðvast snúningur vélarinnar og kælivökvinn sjálfkrafa. Vinnuborðið er venjulega fært í þægilega stöðu til notkunar og rekstraraðilinn fjarlægir unnar hluta úr festingunni.
Fyrir nútíma framleiðslulínur sem eru búnar sjálfvirkum hleðslu- og losunarkerfum, eru ferlarnir við að losa og færa ný efni einnig að fullu framkvæmdir með vélrænum örmum eða sjálfvirkum kerfum, sem tryggir mjög skilvirka samfellda framleiðslu. Að lokum gæti einnig verið nauðsynlegt að framkvæma lokahreinsun og nákvæma skoðun á hlutunum án nettengingar til að staðfesta að þeir uppfylli allar gæðakröfur að fullu.
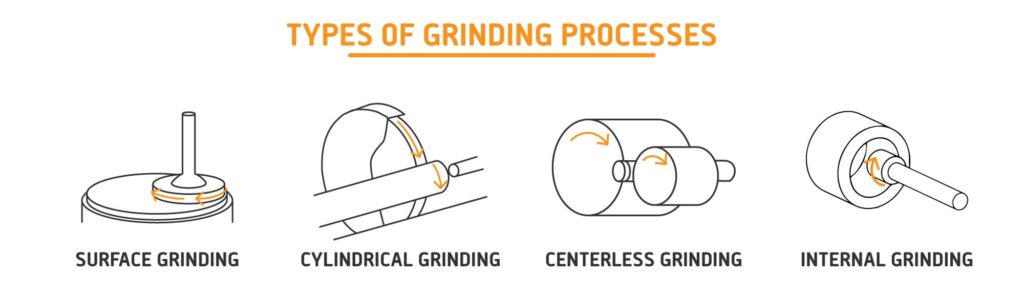
TTegundir CNC slípunarferla
Yfirborð Gskolun
Yfirborðsslípun er aðallega notuð til að vinna úr sléttum flötum. Vinnustykkið er venjulega fest við segul- eða vélrænan festingu sem er fest á vinnuborð, sem framkvæmir fram- og til baka hreyfingu eða snúningshreyfingu. Eftir því hvaða gerð vélarinnar er um að ræða getur snælda slípihjólsins framkvæmt lóðrétta hreyfingu.
Yfirborðsslípun hentar mjög vel til að vinna nákvæmnisflöt á plötum og blokkum, þar sem hún getur náð mjög mikilli flatnæmi og yfirborðsáferð. Hún er mikið notuð í nákvæmnisflötsslípun á mótgrunnplötum, núningsplötum og ýmsum vélrænum hlutum.
Sívalur mala
Sívalningsslípun er ferli sem notað er til að vinna ytri yfirborð sívalninga eða keilulaga form. Vinnustykkið er venjulega klemmt saman við hausstokk og afturstokk og snýst. Slípihjólið snýst á miklum hraða og hreyfist radíal og ás eftir vinnustykkinu til að slípa út nákvæma þvermál og form.
Sívalningsslípun getur unnið úr ás- og pinnahlutum á skilvirkan hátt. Hún tryggir ekki aðeins afar mikla víddarnákvæmni og hringlaga lögun heldur slípar einnig flókin útlínuform, svo sem fjölþrepa ása og bogaflöt, með tölulegum stýringaraðgerðum.
Innri mala
Ólíkt sívalningsslípun er innri slípun sérstaklega hönnuð til að vinna sívalningslaga eða keilulaga göt á vinnustykkjum. Þar sem þvermál slípihjólsins verður að vera minna en þvermál gatsins er snúningshraði þess venjulega mjög mikill. Slípihjólið er sett upp á mjóum slípihjólstöng sem nær inn í vinnustykkinn og framkvæmir hraðasnúning og radíusfóðrun, á meðan vinnustykkurinn eða slípihjólið hreyfist fram og til baka áslægt.
Innri sívalningsslípun hentar mjög vel til að vinna nákvæmar innri holur í hlutum eins og leguhringjum, gírötum og vökvalokum, sem er mikilvægt til að tryggja kringlóttan lögun, sívalningslaga lögun og staðsetningarnákvæmni gatnanna.
Miðlaus malun
Miðjulaus slípun er einstök slípunaraðferð. Við vinnslu er vinnustykkið ekki staðsett með miðju eða klemmu, heldur er það frjálslega stutt á milli stuðningsplötu og stýrihjóls. Stýrihjólið ber ábyrgð á að knýja vinnustykkið til að snúast og stjórna fóðrunarhraða þess, á meðan slípihjólið slípar ytri hring vinnustykkisins.
Miðjulaus slípun hentar sérstaklega vel fyrir fjöldaframleiðslu á litlum og einföldum snúningshlutum, svo sem legurúllum og pinnum, þar sem hún þarfnast ekki klemmu, hefur afar mikla framleiðsluhagkvæmni og auðvelt er að ná fullkomlega sjálfvirkri samfelldri framleiðslu.
Efni sem hægt er að nota til CNC slípun
Ál
- Kostir: Ál er mjúkt og auðvelt að vinna úr, en slípun er nauðsynleg þegar krafist er mjög mikillar flatneskju, samsíða eða afar sléttrar yfirborðs.
- Gallar: Það stíflar slípihjól afar auðveldlega; nota verður sérhæfð slípihjól og vel smurandi kælivökva.
Ryðfrítt stál
- Kostir: Martensítískt ryðfrítt stál, eftir herðingu eða slitþolið austenítískt ryðfrítt stál, nær oft mikilli nákvæmni og tæringarþolnu yfirborði með slípun.
- Gallar: Mikil tilhneiging til vinnuherðingar, óviðeigandi slípunarkraftur og hitastýring geta haft áhrif á yfirborðsgæði og endingu hlutans.
Kopar
- Kostir: Kopar, með framúrskarandi raf- og varmaleiðni, er oft notað í rafmagnsíhlutum, kælibúnaði o.s.frv.
- Gallar: Mikil teygjanleiki kopars getur valdið því að slípihjólið stíflist fljótt af flísum, sem kallast „límslit“. Þetta leiðir til aukinnar slípunarkrafts og versnandi yfirborðsgæða vinnustykkisins.
Titanium
- Kostir: Títanmálmblöndur eru þekktar fyrir framúrskarandi styrk-til-þyngdarhlutfall og framúrskarandi lífsamhæfni og tæringarþol og eru mikið notaðar í geimferðaiðnaði og læknisfræðilegum ígræðslum.
- Gallar: Títan hefur lélega varmaleiðni og slípunhiti getur auðveldlega safnast fyrir á yfirborði vinnustykkisins, sem leiðir til hörðnunar, yfirborðsbruna og myndunar skaðlegs leifarspennu.
Akrýl
- Kostir: Tilgangur akrýlslípunar er venjulega að fá nákvæmar víddir og sléttar, gegnsæjar brúnir.
- Gallar: Erfiðleikarnir við að slípa akrýl liggja í lágu bræðslumarki þess. Hitinn við slípun getur auðveldlega valdið því að það bráðni og festist við slípihjólið, sem leiðir til rispa á yfirborðinu og móðumyndunar. Akrýl þarfnast hvasss slípihjóls, lítils fóðrunarhraða og góðrar kælingar til að ná fram gegnsæju áhrifum.
Gler og steinn
- Kostir: Gler er hægt að nota í ljósleiðara, framleiðslubúnað fyrir hálfleiðara, rannsóknarstofuílát og glugga o.s.frv.
- Gallar: Eins og dæmigerð hörð og brothætt efni felst slípunarferlið á gleri og steini í meginatriðum í því að fjarlægja brothætt sprungur. Nauðsynlegt er að slípa demantshjól. Nákvæmnikröfurnar eru afar miklar.
Kolvetnissamsetningar
- Kostir: Mala er áhrifarík aðferð til að vinna úr koltrefjaefnum, sérstaklega fyrir blönduð efni sem innihalda trefjar og plastefni, sem getur komið í veg fyrir skurð og skemmdir af völdum hefðbundinnar skurðar.
- Gallar: Áskorunin við CNC-slípun koltrefja liggur í ósamhverfu og ójöfnum hörku efnisins, sem er viðkvæmt fyrir göllum eins og rifu og strengjaslit. Mjög skarpar slípiefni og fínstilltar breytur eru nauðsynlegar til að fjarlægja efni og lágmarka skemmdir á trefjum og grunnbyggingu.
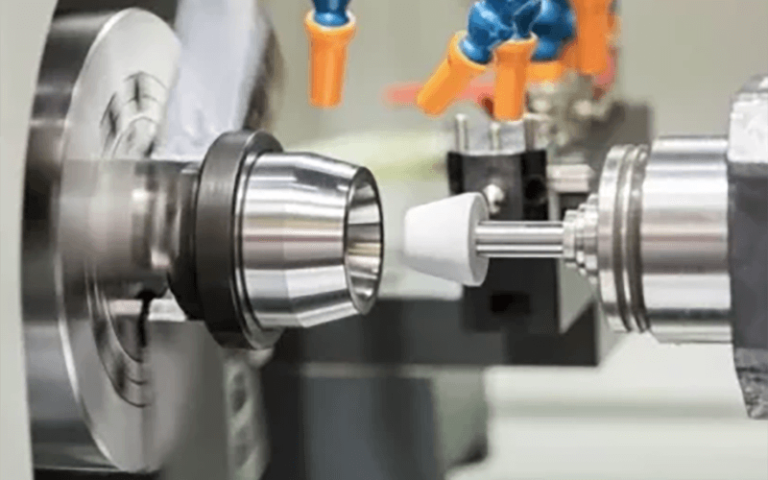
Kostir CNC mala
Yfirburða nákvæmni endurtekningarhæfni
Öllu CNC-slípunarferlinu er nákvæmlega stjórnað af tölvuforritum, sem útilokar óstöðugleika og villur sem fylgja handvirkri notkun. CNC-slípun getur náð stöðugt míkrómetravigtarmörkum, afar mikilli rúmfræðilegri nákvæmni og samræmdri yfirborðsáferð.
Þegar forritið hefur verið staðfest er hægt að endurtaka CNC-slípun ótakmarkaðan fjölda skipta, sem tryggir að allir hlutar í fjöldaframleiðslu hafi sömu nákvæmu víddir. Þetta er mikilvægt fyrir mjög krefjandi svið eins og flug- og geimferðir og bílavélar.
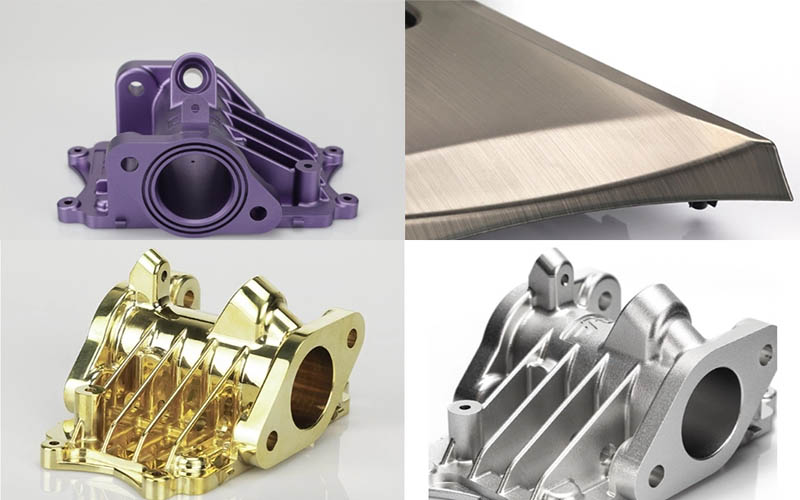
Frábær yfirborðsgæði
CNC-slípun leggur ekki aðeins áherslu á lögun og stærð, heldur getur hún einnig náð framúrskarandi yfirborðsgæðum. Með því að stjórna nákvæmlega snúningshraða og fóðrunarhraða slípihjólsins og nota slípihjól með fínu korni er hægt að ná fram afar lágum yfirborðsgrófleikagildum.
Sanngjörn slípunarbreytur og fullnægjandi kæling geta komið í veg fyrir yfirborðsbruna, örsprungur og aðrar skemmdir á vinnustykkinu, og þannig bætt yfirborðsheilleika hlutanna, aukið verulega slitþol þeirra, þreytuþol og tæringarþol og lengt endingartíma þeirra.
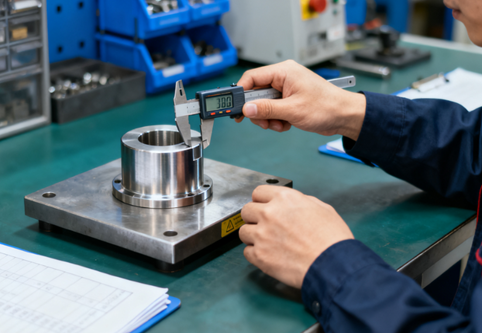
Flókin formvinnsla
Ólíkt hefðbundnum slípivélum sem geta aðeins unnið úr einföldum fletum og sívalningslaga yfirborðum, geta CNC-slípivélar með mörgum ásum tengingum framkallað flóknar hlutfallslegar hreyfingar milli slípihjólsins og vinnustykkisins með forritun.
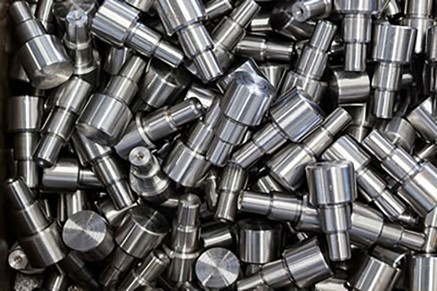
CNC-slípun getur auðveldlega unnin flóknar útlínur, ókyrrstæðar þversnið, keilulaga form og ýmsar mótaðar fleti, svo sem tapptennur við rót túrbínublaða vélarinnar, nákvæm móthol og flókin form verkfærakanta, sem allt er erfitt eða ómögulegt að ná fram með hefðbundnum slípunaraðferðum.
Sjálfvirkni í mikilli framleiðni
CNC-slípun samþættir mörg vinnsluskref í einni vél, sem dregur úr veltu-, klemmu- og aðlögunartíma vinnuhluta milli mismunandi véla. Sjálfvirkt ferli þess, þar á meðal sjálfvirk mæling, sjálfvirk bætur, sjálfvirk verkfæraskipti o.s.frv., dregur verulega úr vinnslutíma einstakra vara og þörfinni á færni notandans.
Samsetning CNC-slípunar og sjálfvirks hleðslu- og losunarkerfis getur náð fram langtíma „ómönnuðum“ framleiðslu, sem hentar sérstaklega vel fyrir stórfellda framleiðslu og bætir verulega heildarframleiðsluhagkvæmni.
Vinnsla á hörðu efni
CNC-slípun er ákjósanlegasta, og oft eina árangursríka, frágangsaðferðin fyrir afar hörð efni eins og hert stál, sementað karbíð, keramik og ofurmálmblöndur. Hörku þessara efna er yfirleitt meiri en hefðbundin beygju- og fræsingartól.
Við slípun eru hins vegar notuð slípiefni með enn meiri hörku til að ná fram skilvirkri efnisfjarlægingu og að lokum framleiða íhluti með mikilli nákvæmni. Þetta ferli er ómissandi í nútíma verkfærum, mótframleiðslu og framleiðslu á háþróuðum búnaði.
Þættir sem hafa áhrif á kostnað við CNC slípun
Verkfærakostnaður
Slípihjól eru helstu „skurðarverkfærin“ í CNC-slípunaraðgerðum og ekki ætti að vanmeta kostnað þeirra. Mismunandi efni krefjast hjóla af mismunandi samsetningu; til dæmis krefst vinnsla á sementuðu karbíði notkunar dýrra demantshjóla, en vinnsla á háhita málmblöndum krefst CBN-hjóla með sérstökum keramikbindingum.
Slípihjól þarfnast reglulegrar hreinsunar og endurnýjunar vegna sljóleika og slits. Líftími þeirra, tíðni hreinsunar og kaupverð á einingu mynda samanlagt áframhaldandi kostnað við verkfæranotkun, sem er sérstaklega áberandi við vinnslu á efnum með mikla hörku.
Efniskostnaður
Kostnaður við efni vinnustykkisins er bein útgjöld hráefnisins. Mikilvægara er að „vinnsluhæfni“ efnisins hefur mikil áhrif á heildarkostnaðinn.
Erfitt að vinna úr efni eins og sementað karbíð, keramik og málmblöndur sem þola háan hita leiða til hraðari slits á slípihjólum, minnkaðrar slípunhagkvæmni, aukinnar orkunotkunar og krefst tíðari slípunar og kælivökvaskipta.
Forritun
Áður en fjöldaframleiðsla hefst þarf að skipuleggja ferla, forritun og undirbúa mikið magn af vélbúnaði, þar á meðal uppsetningu og kvörðun verkfæra, uppsetningu og nákvæmri slípihjólagerð, vélrænni vinnslu og skoðun fyrstu vörunnar o.s.frv. Þessir óframleiðandi tímar þurfa að vera unnin af hæfum verkfræðingum eða tæknimönnum og launakostnaðurinn er mjög hár.
Fyrir framleiðslu á litlum framleiðslulotum og mörgum afbrigðum verður hlutfall þessa hluta undirbúningskostnaðarins af einingarkostnaði mjög hátt, sem hefur bein áhrif á efnahagslegan ávinning.
Launakostnaður
CNC slípivélar krefjast mjög hæfra rekstraraðila. Laun reyndra tæknimanna eru tiltölulega há, en hæfni þeirra til að hámarka ferla, spá fyrir um og takast á við vandamál getur á áhrifaríkan hátt dregið úr skraphlutfalli, aukið nýtingu búnaðar og framleiðsluhagkvæmni. Til lengri tíma litið er það í raun gagnlegt að stjórna heildarkostnaði. Óreyndir rekstraraðilar geta leitt til kostnaðarsamra vinnsluvilla.
Gæðakröfur
Nákvæmni og kröfur um yfirborðsgæði hluta eru lykilþættirnir sem ákvarða kostnaðinn. Þegar vikmörkin eru hækkuð úr ±0.01 mm í ±0.001 m² og kröfur um yfirborðsgrófleika eru hækkuð úr Ra0.8 míkron í Ra0.1 míkron, mun kostnaðurinn aukast veldishraða.
Með því að nota nákvæmari vélar, slípihjól með fínni korni, framkvæma fleiri fínar slípunarferlar, taka upp nettengd mæli- og jöfnunarkerfi, mun vinnslutíminn lengjast verulega og kröfur um umhverfisstöðugleika og rekstrarhæfni verða einnig strangari.
Aukakostnaður
Kælivökvinn sem notaður er í kvörnunarferlinu er stöðugur rekstrarkostnaður. Að auki krefst stjórnun kælivökvans, þar á meðal síun, hreinsun, varnir gegn skemmdum og lokaumhverfisvernd, sérhæfðs búnaðar og kostnaðar.
Málmflísar sem myndast við slípun, ásamt úrgangi af slípihjólum og kælivökvablöndum, falla allir undir iðnaðarúrgang. Söfnun þeirra, flokkun og skaðlaus meðhöndlun verður einnig að vera í samræmi við umhverfisverndarreglur, sem hefur í för með sér samsvarandi kostnað við meðhöndlun úrgangs.
Ráðleggingar um CNC slípun
Hagræðing á ferlisskipulagningu
Áður en forritun hefst er nauðsynlegt að framkvæma ítarlega greiningu á efniseiginleikum vinnustykkisins, stöðu hitameðferðar og lokakröfum um nákvæmni. Byggt á þessum upplýsingum skal skipuleggja skynsamlega dreifingu frávika og ferlisbreytur fyrir grófslípun, hálffínslípun og fínslípun og forðast að nota „eina stærð sem hentar öllum“ vinnsluaðferð. Þetta getur á áhrifaríkan hátt jafnað skilvirkni og nákvæmni og komið í veg fyrir aflögun og bruna.
Aðferðir við hjólahreinsun
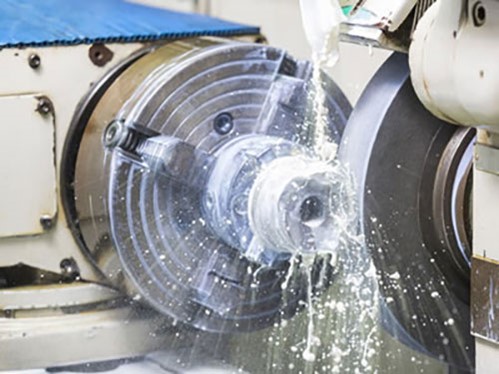
Ástand slípihjólsins hefur bein áhrif á slípunaráhrifin. Slípihjólin verða að vera reglulega slípuð og í samræmi við vinnslukröfur.
Það er afar mikilvægt að hámarka slípibreytur. Beitt og vel mótað slípihjól getur aukið slípunarhagkvæmni verulega, bætt yfirborðsgæði og dregið úr slípunarkrafti.
Uppgerð og sannprófun
Áður en formleg vinnsla hefst, sérstaklega á flóknum eða verðmætum hlutum, er eindregið mælt með því að nota hermunarhugbúnað vélarinnar til að herma eftir og staðfesta vinnsluforritið. Þetta getur á áhrifaríkan hátt komið í veg fyrir alvarleg slys eins og árekstra og ofskurð af völdum forritvillna, sem sparar dýran kostnað og tíma vegna tilrauna og villuleitar.
Innleiðing fyrirbyggjandi viðhalds
CNC-slípivélar eru nákvæmnisbúnaður og verða að fylgja stranglega reglulegu fyrirbyggjandi viðhaldsáætlunum. Þetta felur í sér þrif, smurningu og nákvæmnisskoðun á lykilhreyfanlegum hlutum eins og stýripöllum, blýskrúfum og legum til að tryggja að vélin sé alltaf í bestu mögulegu ástandi og þar með tryggt langtíma stöðugleika nákvæmni í vinnslu.
Fjárfesting í nákvæmnisverkfærum
Stöðug klemmun vinnuhluta er grunnurinn að nákvæmri slípun. Fjárfesta ætti í og nota nákvæmar festingar, segulborð eða sérstakar jiggar og tryggja að þær séu hreinar og í góðu ástandi.
Í hvert skipti sem vinnustykkið er klemmt verður að leiðrétta viðmiðunarpunkt vinnustykkisins vandlega. Þetta er fyrsta og mikilvægasta skrefið til að forðast uppsafnaðar villur og tryggja nákvæmni staðsetningar.
Eftirlit með vinnslu
Nýta virkt netkerfi sem eru búin vélum til að framkvæma rauntíma skoðun á mikilvægum víddum meðan á vinnslu stendur eða með vinnslutímabilum. Byggt á mælinganiðurstöðum framkvæmir kerfið sjálfkrafa leiðréttingar og kemur þannig á lokuðu stýrikerfi með „skoðun, endurgjöf og bætur“. Þetta eykur verulega samræmi í lotuframleiðslu og dregur úr úrgangi.
Kælivökvastjórnunarkerfi
Kælivökvi hefur ekki aðeins áhrif á kælingu og smurningu heldur einnig á endingu slípihjóla og gæði yfirborðs vinnustykkisins. Nauðsynlegt er að athuga reglulega styrk kælivökvans, pH-gildi og hreinleika, skipta um kælivökva tímanlega og þrífa kerfið.
Rétt kælivökvastjórnun er nauðsynleg til að koma í veg fyrir hitaskemmdir á vinnustykkjum og viðhalda hreinleika innra vélarinnar.

Notkunariðnaður CNC mala
Aerospace
CNC-slípun er notuð til að vinna mikilvæga vélarhluta eins og tennur túrbínublaða, öxla snúningsása og strokka lendingarbúnaðar flugvéla. Þessir hlutar eru yfirleitt smíðaðir úr sterkum, erfitt að vinna úr háhitamálmblöndum eða títanmálmblöndum, með afar ströngum víddarþolsmörkum.
CNC-slípun getur ekki aðeins tryggt nákvæmlega flókna útlínuform, heldur einnig fengið yfirborð með mikilli heilindum, sem tryggir að hlutar hafi framúrskarandi þreytuþol og langan endingartíma við mjög hátt hitastig og háþrýstingsumhverfi.
Bílaiðnaður
Frá afkastamiklum vélum til nákvæmra gírkassakerfa er notkun CNC-slípunar alls staðar. CNC-slípun ber ábyrgð á frágangi á sveifarásum véla, kambásum, stimpilhringjum, sem og gírum og drifásum í gírkassa.
Með slípun ná þessir mikilvægu hreyfanlegu íhlutir nákvæmni á míkrómetrastigi og einstaklega litlum yfirborðsgrófleika. Þetta dregur verulega úr núningi, sliti og rekstrarhljóði, sem eykur aflþéttleika vélarinnar og skilvirkni gírkassa. Að lokum skilar þetta betri eldsneytisnýtingu, lengri endingartíma og aukinni áreiðanleika ökutækisins.
Verkfæri og mótagerð
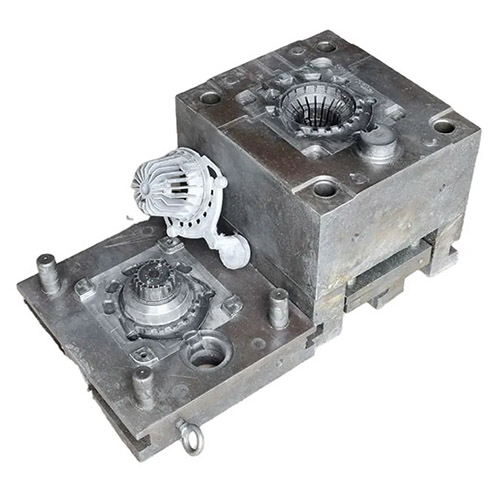
CNC-slípun er notuð til að framleiða holrúm og kjarna fyrir ýmsar nákvæmnisstimplunarmót, sprautumót og steypumót.
CNC-slípun, sérstaklega CNC-mótunarslípun, getur unnið úr flóknum útlínum, fínum áferðum og afar hágæða yfirborðsáferð mótanna á skilvirkan og nákvæman hátt. Þetta tryggir beint langan endingartíma mótsins sjálfs sem og nákvæmar stærðir og hágæða útlit framleiddra vara. Það er grundvallaratriði í framleiðslugreinum eins og neytendatækni, heimilistækja og bílavarahluta.
Nákvæmnimælitæki fyrir vökvakerfi
CNC-slípun er mikið notuð við vinnslu á lokakjarna og lokahylkjum vökvaservóloka, spindla og stýripinna nákvæmnimælitækja og dreifiplötum hágæða vökvadæla.
Hlutar nákvæmniverkfæra þurfa venjulega vikmörk á míkronstigi og spegilmyndandi yfirborðsgæði til að tryggja afar lágan innri leka, næma svörun og afar slétta hreyfingu. CNC-slípun er fullkomin vinnsluaðferð til að ná þessum afköstum.
Framleiðsla vélbúnaðar
CNC-slípun er hægt að nota til fínvinnslu á grunnþáttum vélarinnar sjálfrar, svo sem stýribeðsins, spindla og stuðningssæti blýskrúfunnar.
Mikil beinnleiki, mikil flatnæmi og mikil yfirborðshörka sem fæst með slípun eru grunnurinn að því að tryggja heildar rúmfræðilega nákvæmni, langtímastöðugleika og viðhald véla. Án nákvæmra slípunarferla er ómögulegt að framleiða véla með mikilli nákvæmni.
Nýr orkuiðnaður
Í orkugeiranum er CNC-slípun notuð til að vinna úr lykilhlutum eins og gastúrbínublöðum og þéttiflötum dælna í kjarnorkuverum. Í læknisfræði er hún notuð til að framleiða skurðlækningavélmenni, nákvæma liðskipta arma og ígræðslur eins og gervihnjáa og mjaðmaliði.
Læknaiðnaður
Hlutir í læknisfræði eru yfirleitt úr sérstökum lífsamhæfum efnum eða hástyrktum efnum og hafa strangar kröfur um yfirborðshreinleika, óskemmandi lög og flókin líffræðileg form. CNC-slípun er áreiðanlegur kostur til að uppfylla þessa ströngu staðla.
NOBLE"CNC slípun Sþjónustu
NOBLE býr yfir fjölbreyttum nýjustu CNC vélum og nákvæmum prófunarbúnaði. Undir stjórn hæfs hóps sérfræðinga viðhöldum við ótvíræðum gæðastöðlum frá upphafi til enda sem ISO 9001 vottað fyrirtæki.
NOBLE hefur verið leiðandi þjónustuaðili í nákvæmnislípun fyrir flugvélahluti og aðra íhluti sem notaðir eru í ýmsum atvinnugreinum. Við framkvæmum mjög sérhæfðar, litlar sívalningslípunaðgerðir með þvermál frá 0.2 til 20 mm, flóknar form og lögun, og afar þröngar vikmörk og kröfur um yfirborðsslípun.
Gæði eru okkar aðalforgangsverkefni. Við innleiðum strangar prófanir og gæðaeftirlitsráðstafanir í gegnum allt framleiðsluferlið til að tryggja að hver frumgerð uppfylli væntingar þínar.
SPURNINGAR
Hvað er CNC slípun?
CNC-slípun er nákvæm vinnsluferli sem notar tölvustýrða vél til að fjarlægja efni af vinnustykki með hraðvirkri slípihjóli. Það er mikið notað til að ná fram þröngum vikmörkum, fínni yfirborðsáferð og flóknum rúmfræði á hörðum eða viðkvæmum efnum.
Hvaða efni er hægt að vinna með CNC slípun?
CNC slípun hentar fyrir fjölbreytt efni, þar á meðal:
- Hert stál og verkfærastál
- Ryðfrítt stál, ál og títan málmblöndur
- Volframkarbíð og keramik
- Plast og samsett efni (fyrir tilteknar notkunarsvið)
Hver er munurinn á CNC slípun og CNC mölun?
Þó að báðar aðferðirnar séu frádráttarvinnsluaðferðir, þá notar CNC-slípun slípihjól til að fjarlægja efni með núningi, sem gerir það tilvalið til að klára hörð efni með mikilli nákvæmni. CNC-fræsing notar snúningsskurðarverkfæri til að klippa burt efni, sem hentar betur til hraðari efnisfjarlægingar og mýkri efnum.
Hverjar eru algengar gerðir af CNC slípunarferlum?
Algengar tegundir eru:
- Yfirborð mala fyrir slétt yfirborð
- Sívalur mala fyrir ytri/innri kringlóttar form
- Miðjalaus mala fyrir sívalningslaga hluti án festingarmiðstöðva
- Tól og skeri mala til að brýna skurðarverkfæri
- Skriðfóðrun mala fyrir djúpar skurðir í einni umferð
Hverjir eru helstu íhlutir CNC slípivéla?
Dæmigerð CNC-slípivél samanstendur af nokkrum mikilvægum íhlutum: vélarrúmi fyrir stöðugleika, nákvæmum spindel sem snýr slípihjólinu, öxulstöngum (eins og línulegum mótorum eða kúluskrúfum) fyrir hreyfingarstýringu, CNC-stýringu sem heila, kælikerfi til að stjórna hita og fjarlægja rusl og oft sjálfvirkri hjólahreinsunareiningu til að viðhalda lögun og skerpu hjólsins.







