
Hvað er 5-ása CNC vinnsla?
5-ása vinnsla er háþróuð framleiðslutækni þar sem skurðarverkfærin geta hreyfst samstillt á fimm óháðum ásum og þannig lokið vinnslu á vinnustykkjum með mjög flóknum rúmfræði í einni klemmu.
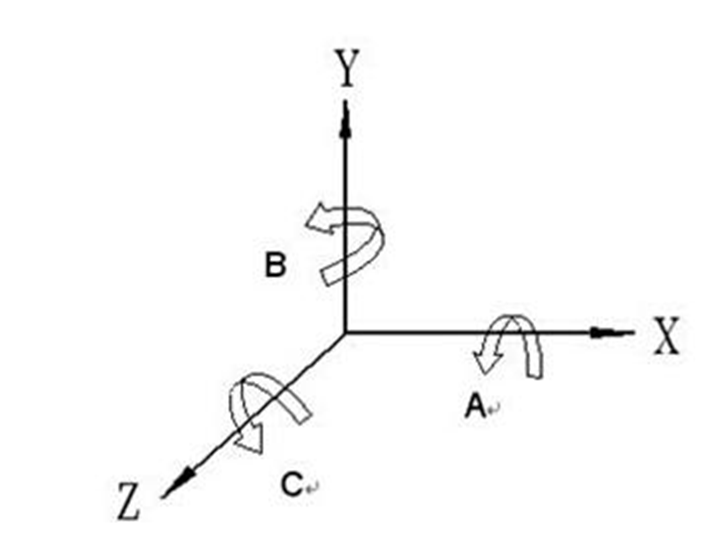
Þessi tækni sameinar þrjá línulega ása (X, Y og Z) með tveimur snúningsásum (eins og A og B, eða B og C) til að ná fram vinnslu úr mörgum sjónarhornum. Hún fjarlægir takmarkanir hefðbundinnar vinnslu, sem krefst oft nokkurra uppsetninga og handvirkra stillinga á vinnustykkinu. Þessi möguleiki bætir ekki aðeins nákvæmni vinnslu og eykur framleiðsluhagkvæmni heldur dregur einnig verulega úr heildarframleiðslutíma. Vegna þessara kosta er hún mikið notuð í krefjandi atvinnugreinum eins og flug- og geimferðaiðnaði, lækningatækjum og olíu- og gasiðnaði.
Hvernig virkar 5-ása CNC vinnsla Vinna?
Fjölása tenging
Kjarninn í fjölása tengingu er sá að tölulegt stjórnkerfi vélarinnar getur stjórnað nákvæmlega fimm ásunum til að framkvæma samhæfðar innskotshreyfingar samtímis.
Þetta gerir skurðarverkfærinu kleift að hreyfast eftir flóknum rúmfræðilegum brautum og nálgast vinnustykkið úr hvaða átt sem er, og þannig mynda rúmfræðilega lögun með flóknu bogadregnu yfirborði í einu lagi.
Verkfærastýring
Til að tryggja nákvæmni er 5-ása kerfið búið stýringaraðgerð fyrir verkfæraoddinn. Hún getur í rauntíma bætt upp fyrir breytingar á stöðu verkfæraoddsins sem orsakast af hreyfingu snúningsássins og tryggir alltaf að verkfæraoddurinn hreyfist eftir forritaðri leið.
Fínstilltu skurðarverkfæri
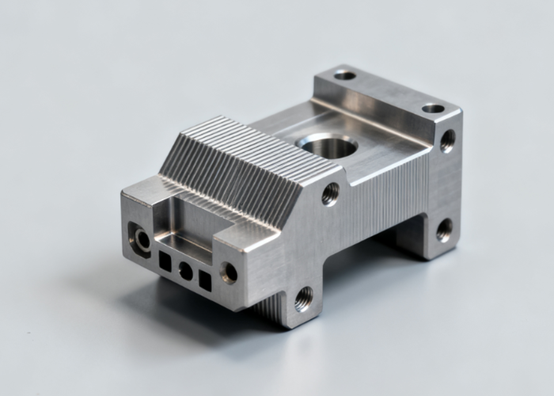
Með tveimur snúningsásum er hægt að stilla horn skurðarverkfærisins miðað við vinnustykkið á kraftmikinn hátt meðan á vinnslu stendur. Þetta eykur ekki aðeins skilvirkni og líftíma skurðarverkfæranna heldur kemur einnig í veg fyrir truflanir milli verkfærahaldarans og vinnustykkisins og festingarinnar, sem gerir kleift að vinna flóknar aðferðir eins og djúpar holur og öfugar beygjur.
Einnota klemmun
Eftir að vinnustykkið hefur verið klemmt er hægt að ljúka vinnslu allra fimm yfirborða nema botnsins með því að snúa vinnuborðinu eða spindlahausnum. Þetta útilokar viðmiðunarvilluna sem stafar af endurtekinni klemmu, bætir verulega heildarvíddarnákvæmni og staðsetningarnákvæmni hlutanna og sparar aukatíma við endurtekna klemmu.
Tegundir 5-ása CNC vinnslu
3+ 2-ása Staðsetningarvinnsla
Þessi aðferð er ekki raunveruleg 5-ása tenging. Í staðinn notar hún tvo snúningsása til að halla og festa verkfærið í kjörhorni áður en 3-ása fræsing er framkvæmd. Þetta jafngildir „alhliða festingu“ sem gerir skurðarverkfærinu kleift að vinna hlið eða flókið holrými vinnustykkisins í föstu hallahorni og þannig ljúka fjölhliða vinnslu í einni klemmu. Nákvæmni hennar er meiri en margföld klemma, en skilvirkni hennar er ekki eins góð og samfelld 5-ása tenging.
5-ása samfelld vinnsla
Við skurðarferlið hreyfast ásarnir fimm samtímis og stöðugt í samhæfingu, sem veldur því að miðpunktur verkfærisins og stefna ás verkfærisins breytast stöðugt í rúminu.
Þetta gerir skurðarverkfærinu kleift að viðhalda alltaf bestu skurðstöðu með flóknu yfirborði og forðast truflanir.
Vélræning á hliðarbrúnum skurðarverkfæra
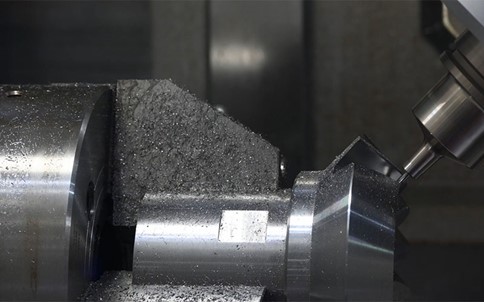
Þetta ferli leggur áherslu á að skera með því að nota hliðarbrún verkfærisins frekar en oddin. Verkfærið er hallað í ákveðnu horni með 5-ása aðgerðinni, sem gerir sterkari og lengri hliðarskurðarbrúninni kleift að komast í snertingu við vinnustykkið.
Þetta getur aukið efnisfjarlægingarhraða verulega, náð betri yfirborðsgæðum, forðast á áhrifaríkan hátt lághraða skurðarsvæðið í miðju verkfærisoddsins og lengt líftíma verkfærisins.
Efni er hægt að nota í 5 ása CNC vélar
ál
Ál er eitt algengasta efnið í 5-ása vinnslu. Það er létt í þyngd, miðlungssterkt og auðvelt í vinnslu.
5-ása vinnsla, með miklum snúningshraða og samfelldri fjölhorna vinnslugetu, getur fræst flókna hluti eins og flug- og geimhluti, bílaramma og rafeindabúnað fljótt og skilvirkt, og náð jafnframt framúrskarandi yfirborðsáferð.
Ryðfrítt stál
Ryðfrítt stál er mjög vinsælt vegna tæringarþols og styrks, en tilhneiging þess til að harðna við vinnslu veldur áskorunum við vinnslu.
5-ása vinnsla getur stjórnað skurðkrafti og hita á áhrifaríkan hátt með því að viðhalda stöðugri snertingu milli verkfærisins og vinnustykkisins og ákjósanlegum skurðarhorni, forðast vinnuherðingu og þannig framleiða nákvæmnihluta fyrir lækningatæki og efnabúnað á stöðugan hátt.
Títanleir
Títanmálmblöndur eru léttar, sterkar og tæringarþolnar, en þær eru erfitt efni í vinnslu.
5-ása vinnsla kemur í veg fyrir mikið slit á verkfærisoddinum og myndun uppsöfnunarkants með því að nota hliðarkant verkfærisins og viðhalda stöðugu flísálagi.
Þetta er mikilvægt fyrir framleiðslu á geim- og lækningatækjum sem verður að taka tillit til bæði flókinna rúmfræði og burðarþols.
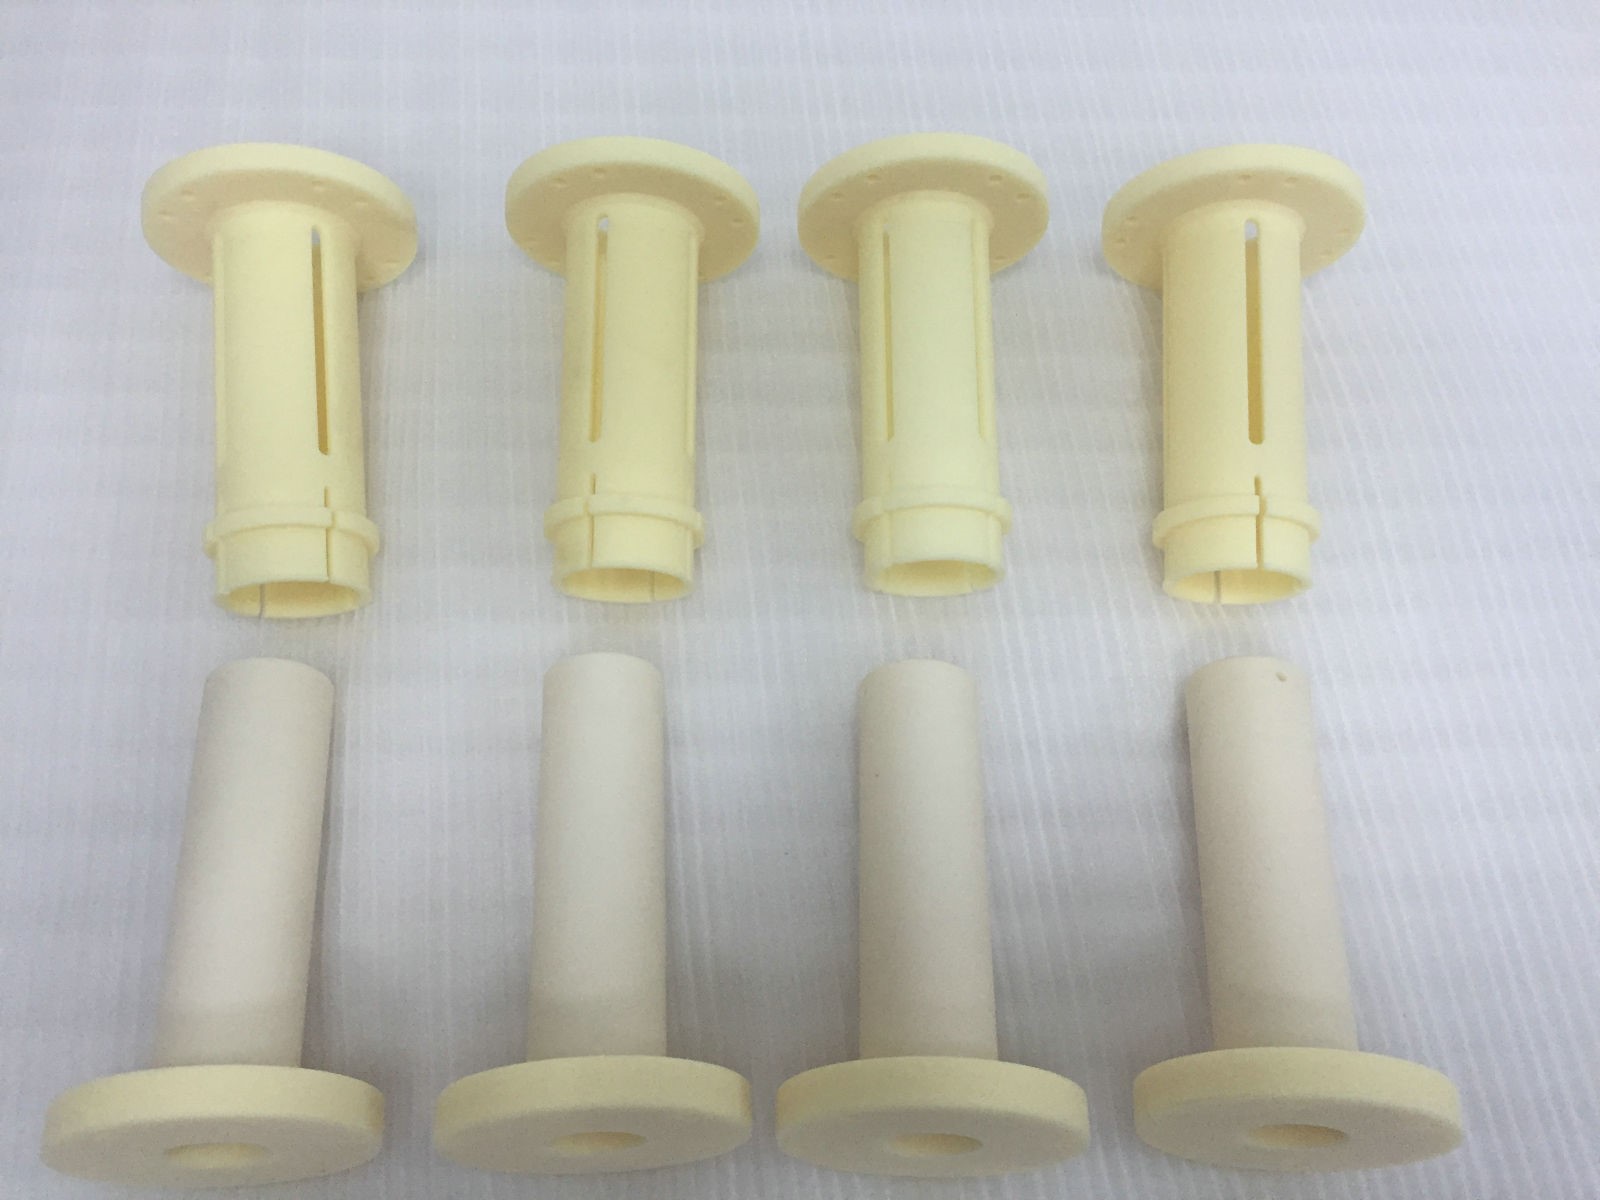
plasti
Plast eins og PEEK, nylon og ABS eru einnig oft unnin með 5-ása vinnslu. Þessi efni eru tiltölulega stíf og viðkvæm fyrir hita.
5-ása vinnsluaðferð getur notað beitt verkfæri og fínstilltar skurðarbreytur til að ná fram hreinum og skörpum skurðum, án þess að efni bráðni, aflögun eða rispur myndist. Hún hentar fullkomlega til að vinna frumgerðir lækningatækja og tæringarþolinna iðnaðaríhluta.
Samsett efni
5-ása vinnsla er mikilvæg fyrir vinnslu á kolefnisþráðum. Nákvæm leiðarstýring hennar getur dregið úr skemmdum og skurði.
Beitt sp, sérstök skurðarverkfæri, í samvinnu við 5-ása tengingu, geta skorið trefjar hreint og fullkomlega vinnsluð flókin bogadregin yfirborðsbyggingarefni sem þarf fyrir flug- og geimferðir og hágæða íþróttavörur.
Die Stál
5-ása vinnsla er kjörinn kostur fyrir vinnslu á sprautusteypumótum og deyjasteypumótum. Hún getur fræst flókin og djúp holrými í deyjastáli á skilvirkan hátt, forðast truflanir vegna halla verkfærisins og bætt samræmi og skilvirkni stórra bogadreginna yfirborða með því að nota hliðarbrúnavinnslu, sem dregur verulega úr slípunartíma ísetningarmanna.
Leiðbeiningar um efnisval fyrir 5-ása CNC Machining
Hagnýtar kröfur
Efnið verður að uppfylla grunnkröfur hlutanna í vinnuumhverfinu.
Til dæmis þurfa hlutar í geimferðaiðnaði hátt hlutfall af styrk og þyngd; lækningatæki þurfa að vera lífsamhæf.
Gakktu úr skugga um að eðlisfræðilegir, efnafræðilegir og vélrænir eiginleikar efnanna passi við líftíma vörunnar.
Vinnanleiki efnis
Vinnsluhæfni hefur bein áhrif á kostnað, skilvirkni og gæði. Ál og önnur frískurðarefni er hægt að vinna hratt og hafa lágan verkfærakostnað. Títanmálmblöndur og ofurmálmblöndur geta valdið miklu sliti á skurðarverkfærum, krefjast sérstakra breytna og eru mjög dýrar.
Jafnvægi þarf að finna milli afkasta og vinnsluhæfni til að forðast lélega hagkvæmni eða gæðaáhættu af völdum of erfiðrar efnisvinnslu.
Rúmfræðileg flækjustig hluta
5-ása vélin er framúrskarandi í vinnslu á flóknum bogadregnum yfirborðum, djúpum holum og óreglulegum mannvirkjum. Fyrir slíka hluti ætti að velja efni sem geta viðhaldið góðum stöðugleika við vinnslu.
Ef rúmfræðilega lögunin er flókin og mikil styrkur er krafist, ætti að forgangsraða efnum eins og títanblöndum. Þessi efni geta ekki aðeins borið flókin álag heldur einnig aðlagað sig að eiginleikum 5-ása fjölhornaskurðar.
Kostnaðareftirlit
Kostnaður er ekki bara einingarverð efnisins, heldur heildarkostnaðurinn. Þar á meðal er efniskostnaður, tímanotkun við vinnslu, slit á verkfærum og kröfur um eftirvinnslu.
Gera þarf ítarlega greiningu á framleiðslukostnaði.
Surface Finishing
Ef hlutar þurfa að lokum anodiseringu, rafhúðun eða aðra frágangsmeðhöndlun verður að taka tillit til notagildis þeirra við val á efni.
Til dæmis hafa mismunandi gerðir af álblöndum bein áhrif á anóðunaráhrifin. Ákvarða ætti yfirborðsmeðferðaráætlun á upphafsstigi hönnunar og velja samhæfð efni.
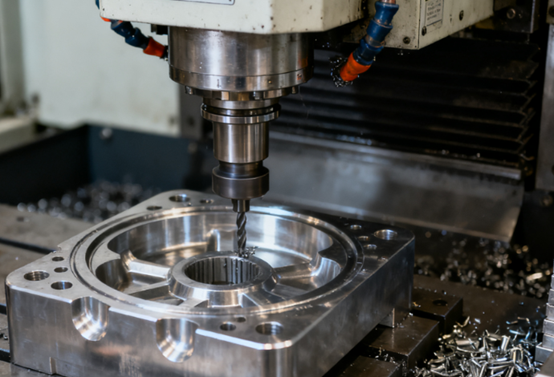
Kostir 5-ása CNC machining
Framleiðsla flókinna rúmfræðilegra form
Stærsti kosturinn við 5-ása vinnslu er sveigjanleiki hennar. Skurðartækið getur hreyfst í fimm áttir samtímis, sem gerir því kleift að meðhöndla flókin bogadregin yfirborð, djúp holrými og óregluleg form sem 3-ása vélar geta ekki unnið úr.
Það getur auðveldlega unnið úr hlutum eins og túrbínublöðum og nákvæmnismótum. Þetta eykur hönnunarfrelsið til muna og gerir það mögulegt að búa til flóknari og nákvæmari vörur.
Mikil nákvæmni í vinnslu
5-ása vinnsla gerir kleift að ljúka vinnslu margra yfirborða á vinnustykki í einni klemmu.
Þetta kemur í veg fyrir villu í viðmiðunarumreikningi sem orsakast af endurtekinni endurklemmingu, sem tryggir mjög heildarvíddarnákvæmni hlutanna og staðsetningarvikmörk milli mismunandi eiginleika og nær hærri heildarframleiðslugæðum.
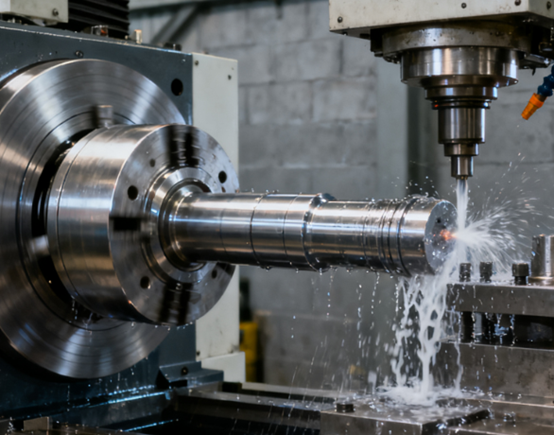
Mikil skilvirkni
Með því að stilla vinnustykkið í bestu vinnslustöðu með snúningsásnum geta 5-ása vélar notað styttri verkfæri og náð meiri hraða á skurðlínunni.
Á sama tíma útrýmir fjölþætt vinnsla aukatíma endurtekinnar klemmu, sem leiðir til hærri efnisfjarlægingarhraða og verulegrar styttingar á framleiðsluferlinu.
Góð yfirborðsgæði
5-ása vinnsla getur aðlagað stefnu verkfærisássins til að gera hliðarbrún verkfærisins kleift að framkvæma skurð og viðhalda alltaf bestu snertingu milli verkfærisins og vinnsluflatarins.
Þetta getur náð stöðugri skurðkrafti, minni yfirborðsgrófleika og betri yfirborðsgæðum.
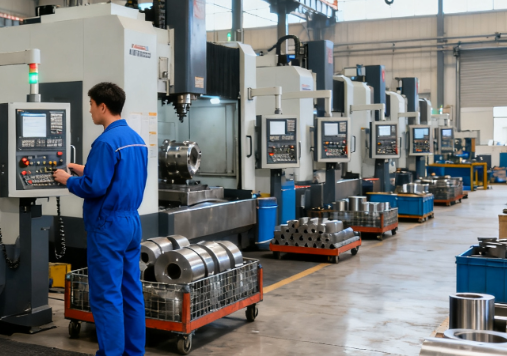
Forðastu truflanir á vinnslu
Þegar djúp holrými eða flókin mannvirki eru unnin er hætta á árekstri milli skurðarverkfærisins, verkfærahaldarans og vinnustykkisins eða festingarinnar.
Fimmása vélar geta skapað nægilegt hreyfirými fyrir verkfærahaldara með því að stilla sveigjanlega stöðu skurðarverkfæranna, forðast truflanir á snjallan hátt og klára vinnsluverkefni sem eru erfið viðfangs með hefðbundnum aðferðum.
Framlenging á endingartíma skurðarverkfæra
Með því að halla verkfærinu í ská getur sterkari hliðarbrún verkfærisins, frekar en sá brothætti, tekið að sér aðalskurðarvinnuna.
Á sama tíma dregur stöðugt flísálag og betri skilyrði fyrir flísafjarlægingu úr titringi og sliti skurðarverkfæranna, sem lengir líftíma skurðarverkfæranna á áhrifaríkan hátt og lækkar framleiðslukostnað.
Ókostir 5-ása CNC machining
Hár tækjakostnaður
Uppbygging 5-ása CNC-véla er mjög flókin. Hún krefst mikilla gæðastaðla fyrir vélræna íhluti, CNC-kerfi og servómótora. Vegna þessa er kostnaðurinn við að kaupa 5-ása vél mun hærri en 3-ása vél.
Að auki eru viðhalds-, kvörðunar- og stuðningskostnaður við tengda aðstöðu einnig dýrari og upphafsfjárfestingarkröfur fyrirtækja eru miklar.
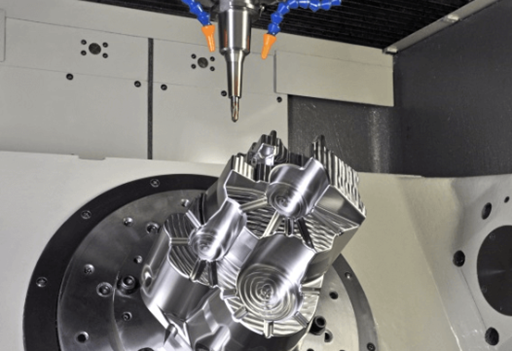
Flókin forritun
Forritun fyrir 5-ása vinnslu er mun flóknari en fyrir 3-ása vinnslu. Forritarar verða að hafa djúpa skilning á skipulagningu verkfæraleiða, sem krefst notkunar dýrs fagmannlegs CAM hugbúnaðar og mikillar eftirvinnslu.
Jafnframt eru kröfur um hæfni og reynslu rekstraraðila einnig afar miklar.
Áskoranir við uppsetningu og kvörðun
Jafnvel þótt vélbúnaður hafi 5 ása þarf nákvæma verkfærafestingar til að styðja vinnustykkið stöðugt. Flókin form hluta og skurður í mörgum hornum mun skapa meiri krafta og móment, sem setur strangar kröfur um hönnun festinga.
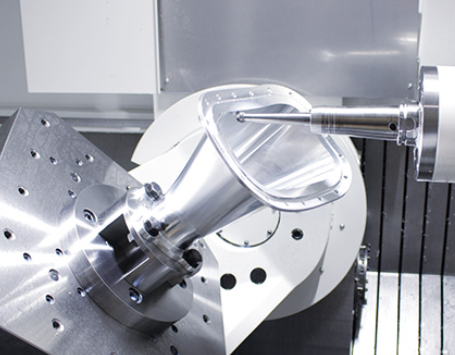
Hugsanleg titringshætta
Í kraftmikilli vinnslu getur hreyfing snúningsássins valdið því að spindilhausinn eða vinnuborðið hangi yfir, sem dregur úr stífleika kerfisins, veldur titringi og hefur áhrif á gæði yfirborðsins.
Að auki geta hreyfingarvillur á ásunum 5 safnast upp, sem skapar enn meiri áskoranir fyrir nákvæmnisbætur og kvörðun vélarinnar.
Takmörkuð samhæfni hluta
5-ása vinnsla hentar ekki fyrir marga einfalda hluti sem eru aðallega lóðréttir. Í slíkum tilfellum er ekki hægt að sýna fram á skilvirkni hennar að fullu.
Þvert á móti mun lengri forritunar- og uppsetningartími auka heildarkostnaðinn. Þar af leiðandi getur það orðið dýrara en 3-ása vinnsla og boðið upp á lægri afköst.
Þættir sem hafa áhrif á kostnað við 5-ás CNC machining
Rúmfræðileg flækjustig hluta
Því flóknari sem lögunin er, því lengri verður forritunartíminn og staðfestingartími hermunarinnar. Við vinnslu gæti þurft minni verkfæri, fleiri verkfæraferðir og lægri fóðrunarhraða, og stefnu verkfærisássins þarf að aðlaga oft. Allt þetta eykur tíma og verkfærakostnað verulega.
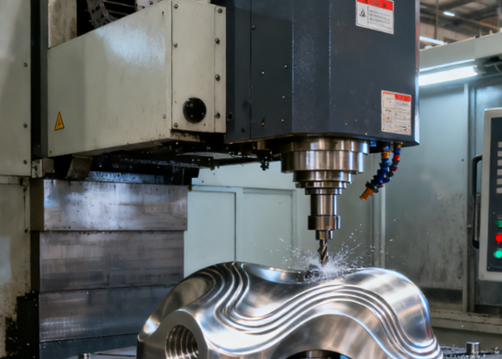
Úrval efnis
Efni hafa bein áhrif á skilvirkni vinnslu og verkfæranotkun. Efni sem eru erfið í vinnslu þurfa lægri skurðarbreytur, endingarbetri sérhæfð verkfæri og lengri vinnslutíma, sem allt eykur kostnað. Að auki eru kaupverð efnisins sjálfs og kostnaður við hráefnið einnig mikilvægir þættir.
Nákvæmni kröfur
Því strangari sem þolkröfur eru og því hærri sem kröfur um yfirborðsáferð eru, því meira mun kostnaðurinn aukast. Þetta krefst nákvæmari véla, betri vinnsluaðferða, lengri vinnslutíma og hugsanlega viðbótarferla eins og handvirkrar fægingar eða mælinga.
Búnaður og rekstrarkostnaður
5-ása vélar krefjast sjálfar mikillar fjárfestingar og afskriftir, viðhald og kvörðunarkostnaður þeirra er jafnt dreift á milli hvers hluta.
Á sama tíma eru orkunotkun við vinnslu, leyfisgjöld fyrir dýran CAM hugbúnað og viðhaldskostnaður verkstæðisins allt falinn rekstrarkostnaður.
Eftirvinnsla
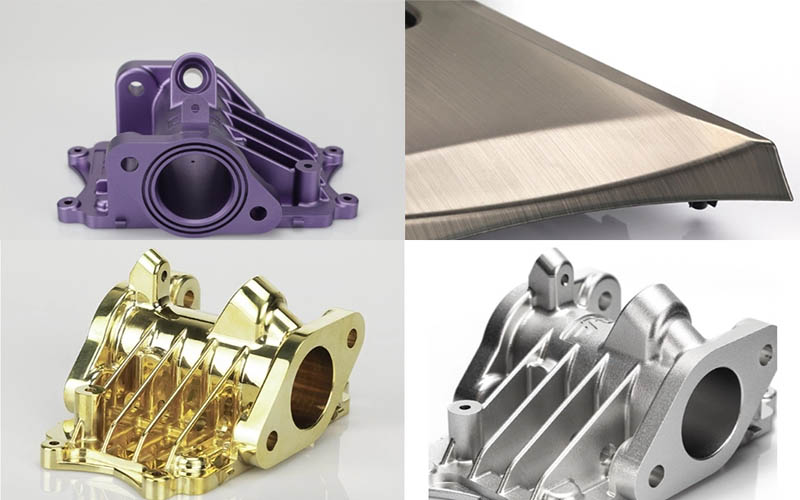
Eftir 5-ása vinnslu þarf yfirleitt frekari vinnslu á hlutum, svo sem afskurði, hitameðferð, yfirborðsmeðferð o.s.frv. Þessar aðferðir hafa ekki aðeins í för með sér kostnað heldur geta þær einnig orðið flóknari og dýrari vegna nákvæmniskrafna fyrri ferla.
Lotustærð og klemmuaðferð
Fyrir frumgerðir í litlum upplagi er ekki hægt að deila miklum forritunar- og undirbúningskostnaði. Fyrir fjöldaframleiðslu, þó að kostnaðurinn á hvert stykki lækki, gæti verið nauðsynlegt að fjárfesta í hönnun og framleiðslu á sérstökum verkfærabúnaði, sem er önnur upphafsfjárfesting.
Skilvirk klemmuaðferð getur dregið úr niðurtíma og haft bein áhrif á heildarkostnað.
Hvernig 5-ása vinnsla bætir nákvæmni og yfirborðsáferð
Bætir nákvæmni
- Að lágmarka fjölda klemmuaðgerðaÍ hefðbundinni vinnslu er uppsafnað villa sem stafar af endurteknum klemmuaðgerðum aðalþátturinn sem hefur áhrif á nákvæmni.
- Samræmd rúmfræðileg staðsetningMeð nákvæmri passun snúningsásanna fyrir loftkælingu getur skurðarverkfærið nálgast vinnslusvæðið á kjörnum rúmfræðilegum horni.
- Bæta ferlastaðlaNáðu fram sjálfvirkri stjórn á vinnsluferlinu með stafrænni forritun, sem dregur verulega úr þörfinni á reynslu rekstraraðila í hefðbundinni vinnslu.
Bætir yfirborðsáferð
- Fínstilltu staðsetningu verkfæris og vinnustykkisMeð því að stilla rúmfræðilegt horn milli verkfærisins og fræsta yfirborðsins í rauntíma, er verkfærið alltaf haldið í bestu mögulegu skurðarrúmfræðiástandi.
- Stöðug skurðarstillingÍ samanburði við aðferðina með aðskildum verkfærum við 3-ása vinnslu, nær 5-ása tækni raunverulegri samfelldri skurði með mjúkri umskipti verkfæraleiða.
- Stöðugar skurðarbreyturMeð því að stilla halla verkfærisins á snjallan hátt starfar skurðbrúnin alltaf innan kjörhraðabils skurðlínunnar.
Umsóknir um 5-Axis CNC vinnsla
Flugiðnaður
Þetta er kjarna notkunarsvið 5-ása vinnslu. Hún er notuð til að vinnslu á flugvélahreyflablöðum, blöðkum, burðarhlutum skrokks o.s.frv. Þessir hlutar eru venjulega úr mjög sterkum, hitaþolnum málmblöndum.
5-ása vinnsla getur mótað þessa léttvægu og flóknu íhluti með miklum styrk nákvæmlega í einu lagi og tryggt áreiðanleika þeirra og samræmi.
Nákvæm mótframleiðsla
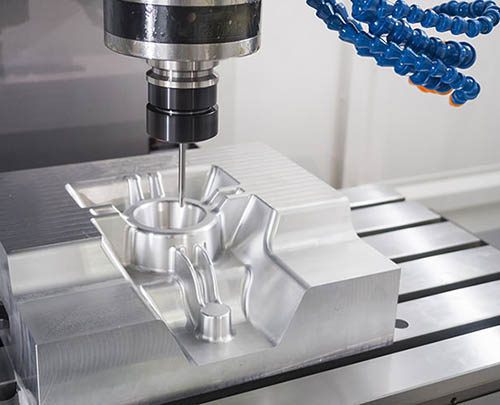
5-ása vinnsla er iðnaðarstaðallinn fyrir vinnslu á sprautumótum, steypumótum og blástursmótum fyrir bíla.
Það getur á skilvirkan hátt unnið flókin holrými, djúp gróp og öfug mannvirki í mótum.
Læknaiðnaður
Það er notað til að vinna úr skurðleiðsögnum, bæklunarígræðslum og tannviðgerðum. Þessi ígræðslur þurfa að passa fullkomlega við einstaka beinbyggingu sjúklingsins, hafa flókna lögun og hafa afar miklar kröfur um lífsamhæfni.
5-ása vinnsla getur nákvæmlega fræst þessi sérsniðnu flóknu bogadregnu yfirborð úr efnum eins og títanmálmblöndur, kóbalt-krómmálmblöndur eða PEEK.
Heavy Industry
5-ása vinnsla er notuð við framleiðslu á túrbínublöðum, gastúrbínuíhlutum, olíu- og gaslokum og dæluhúsum o.s.frv. Þessir hlutar eru yfirleitt stórir að stærð, flóknir í lögun og þurfa að þola mikinn þrýsting, hátt hitastig eða tærandi umhverfi.
5-ása vinnsla getur tryggt að þessir lykilþættir hafi tilskilinn styrk, þéttieiginleika og flæðisrásareiginleika, sem uppfyllir krefjandi vinnuskilyrði.
Vísindarannsóknir og þjóðarvarnir
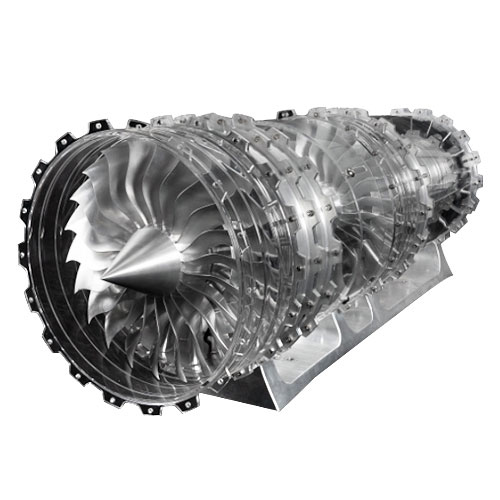
Í sjónbúnaði, nákvæmum mælitækjum, ratsjárkerfum og vopnum hafa margir kjarnaíhlutir sérstaka bogadregna fleti og fíngerða uppbyggingu, sem gerðar eru afar miklar kröfur um nákvæmni og áreiðanleika.
5-ása vinnsla getur framkvæmt framleiðslu á þessum flóknu frumgerðum og lykilhlutum í litlum upplagi og hún er mikilvægur stuðningur við að efla tæknirannsóknir og þróun og tryggja öryggi þjóðarvarna.
The Bílaiðnaður
5-ása vinnsla getur framleitt strokkahausa fyrir bílavélar, flókna frumgerðahluta, sem og útlits- og virknihluta fyrir hágæða neysluvörur.
5-ása vinnsla getur fljótt náð fram flóknum hönnunum, veitt framúrskarandi yfirborðsgæði og verið notuð til að framleiða nákvæmnismót sem þarf til framleiðslu á þessum vörum, sem eykur heildaráferð og afköst vörunnar.
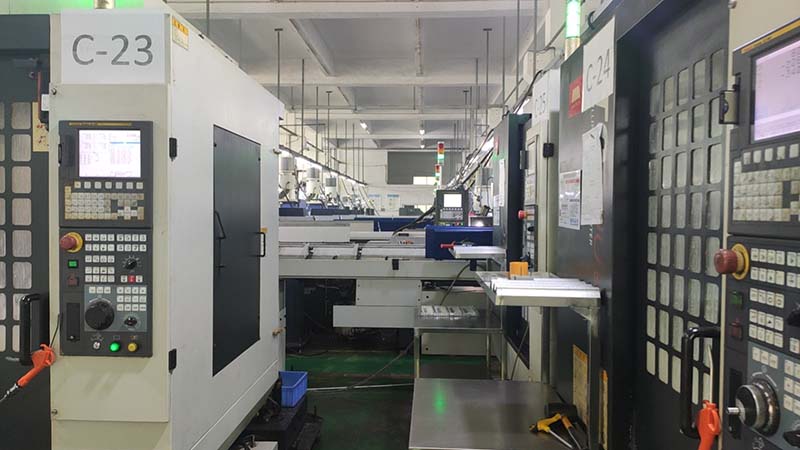
NOBLE"5-ása vinnsla
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, leiðsögn sérfræðinga og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
NOBLE uppfyllir þarfir fjöldaframleiðslu með ströngu þolmörkum, gæðaeftirliti og heildstæðri framboðskeðju og afhendir fljótt hagkvæma og nákvæma hluti.
NOBLE sameinar fyrsta flokks nákvæmni íhlutavinnslutækni og framúrskarandi hágæða CNC vinnsluþjónustu. Veldu okkar úrvals 5-ása vinnsluþjónustu til að efla CNC vinnsluverkefni þín.
- ISO 9001 & ISO13485 vottuð verksmiðja
- Hagkvæmt verð og fljótur afhendingartími
- 10+ ára reynsla af CNC vinnslu á hlutum
- Þröngt þol upp á 0.001 mm
- Hröð afgreiðslutími á 7 dögum
- Verkfræðiaðstoð allan sólarhringinn
SPURNINGAR
Hverjir eru helstu kostir 5-ása vinnslu?
Það býður upp á framúrskarandi nákvæmni, meiri skilvirkni, betri yfirborðsáferð og getu til að framleiða flóknar rúmfræðir í einni uppsetningu, sem dregur úr framleiðslutíma og mannlegum mistökum.
Hvaða atvinnugreinar nota almennt 5-ása vinnslu?
Það er mikið notað í geimferða-, bíla-, lækningatækja-, orku- og mótframleiðslu þar sem nákvæmni, endingu og flókin form hluta eru mikilvæg.
Hvaða gerðir af hlutum eru tilvaldar fyrir 5-ása vinnslu?
Hlutir með flóknum yfirborðum, djúpum holum eða mörgum hornum — eins og túrbínublöð, hjól, geimferðir og nákvæmnismót — eru fullkomnir frambjóðendur fyrir 5-ása vinnslu.
Er 5-ása vinnsla dýrari en 3-ása vinnsla?
Já, það kostar almennt meira vegna meiri fjárfestingar í vélum og flókinnar forritunar. Hins vegar getur það stytt heildarframleiðslutíma og bætt gæði, sem oft lækkar heildarkostnað verkefnisins.
Hverjar eru takmarkanir 5-ása vinnslu?
Hár kostnaður við búnað, flókin forritun, áskoranir við uppsetningu festinga og takmörkuð hentugleiki fyrir einfalda hluti eru algengar takmarkanir.







