
Di antara berbagai metode manufaktur, pengecoran cetakan (die casting) menonjol sebagai salah satu yang terpenting. Dengan pengecoran cetakan, perusahaan dapat memproduksi komponen logam yang kuat, presisi, dan kompleks secara efisien. Industri otomotif, kedirgantaraan, elektronik, dan perangkat medis banyak menggunakan proses ini.
Dalam panduan ini, kita akan menjelajahi cara kerja pengecoran cetakan, material yang umum digunakan, dan cara memilih paduan dan penyelesaian permukaan yang tepat. Selain itu, panduan ini membahas produksi cetakan dan kriteria untuk memilih mitra pengecoran cetakan yang terpercaya. Baik Anda baru mengenal manufaktur atau mencari solusi produksi yang lebih baik, artikel ini menawarkan wawasan berharga untuk memandu keputusan Anda.
Apa itu Die Casting?
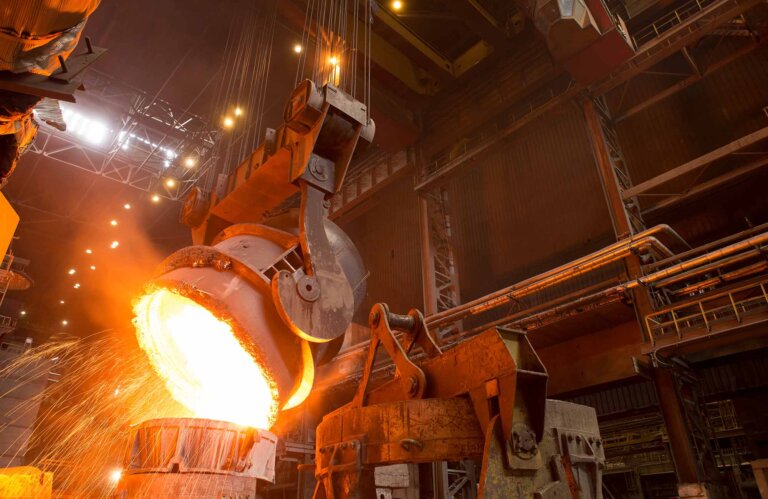
Pengecoran die adalah proses pengecoran logam yang melibatkan pemaksaan logam cair di bawah tekanan tinggi ke dalam rongga cetakan. Rongga cetakan dibentuk menggunakan dua cetakan baja perkakas yang dikeraskan dan diolah menjadi bentuk yang sesuai, berfungsi seperti cetakan injeksi selama proses tersebut.
6 Jenis Pengecoran Cetakan
🔩 1. Pengecoran Die Kamar Panas
✅ Terbaik untuk:
-
Logam dengan titik leleh rendah : Seng, magnesium, timbal, dan beberapa paduan tembaga.
🔧 Cara kerjanya:
-
Mekanisme injeksi tersebut terendam dalam logam cair.
-
Logam dimasukkan ke dalam rongga cetakan melalui sistem leher angsa.
💡 Keunggulan:
-
Waktu siklus cepat
-
Efisiensi produksi tinggi
-
Umur pakai cetakan yang panjang (terutama dengan seng)
-
Pemeliharaan yang lebih rendah
❌ kekurangan:
-
Tidak cocok untuk logam dengan titik leleh tinggi seperti aluminium (akan merusak komponen leher angsa).
❄️ 2. Pengecoran Die Kamar Dingin
Terdapat empat jenis utama pengecoran cetakan, masing-masing cocok untuk aplikasi yang berbeda tergantung pada jenis logam, kompleksitas bagian, volume produksi, dan hasil akhir permukaan yang dibutuhkan. Berikut adalah 6 jenis pengecoran cetakan yang paling umum:
✅ Terbaik untuk:
-
Logam dengan titik leleh tinggi : Aluminium, kuningan, paduan tembaga
🔧 Cara kerjanya:
-
Logam cair dituangkan secara manual atau otomatis ke dalam ruang injeksi dingin dan kemudian dipaksa masuk ke dalam cetakan menggunakan piston.
💡 Keunggulan:
-
Mampu menangani logam yang terlalu korosif atau panas untuk sistem ruang panas.
-
Sifat mekanik yang baik
-
Banyak digunakan di industri otomotif dan kedirgantaraan.
❌ kekurangan:
-
Waktu siklus lebih lambat daripada ruang panas.
-
Peralatan dan penanganan yang lebih kompleks
🌀 3. Pengecoran Mati Vakum
✅ Terbaik untuk:
-
Komponen aluminium dan magnesium berkinerja tinggi (misalnya, komponen struktural untuk industri kedirgantaraan dan otomotif)
🔧 Cara kerjanya:
-
Ruang hampa udara dibuat di dalam rongga cetakan sebelum logam disuntikkan untuk mengurangi jebakan udara.
💡 Keunggulan:
-
Meminimalkan porositas (lebih baik untuk pengelasan dan perlakuan panas)
-
Meningkatkan kekuatan dan integritas struktural
-
Permukaan akhir yang lebih baik
❌ kekurangan:
-
Mesin yang lebih mahal
-
Waktu siklus lebih lambat
🧬 4. Pengecoran Cetakan Tekan (Penempaan Logam Cair)
✅ Terbaik untuk:
-
Komponen aluminium dan magnesium berkekuatan tinggi
🔧 Cara kerjanya:
-
Logam cair dituangkan ke dalam cetakan terbuka dan ditekan di bawah tekanan tinggi hingga mengeras.
💡 Keunggulan:
-
Porositas sangat rendah
-
Sifat mekanik yang sangat baik (hampir seperti hasil tempaan)
-
Ideal untuk komponen yang memerlukan perlakuan panas.
❌ kekurangan:
-
Tingkat produksi yang lebih rendah
-
Biaya peralatan yang lebih tinggi
🧬 5. Pengecoran Cetakan Gravitasi (GDC)
✅ Terbaik untuk:
-
Pengecoran cetakan gravitasi paling cocok untuk logam non-ferrous dengan fluiditas yang baik dan titik leleh yang relatif rendah.
| Bahan | Mengapa Ini Cocok | Aplikasi |
|---|---|---|
| Paduan aluminium | Ringan, fluiditas baik, tahan korosi | Komponen mesin, wadah, peralatan masak |
| Paduan magnesium | Sangat ringan, rasio kekuatan terhadap berat yang baik. | Suku cadang otomotif dan luar angkasa |
| Paduan tembaga (misalnya kuningan, perunggu) | Konduktivitas termal/listrik yang baik | Perlengkapan pipa, komponen listrik |
| Paduan seng | Fluiditas yang baik, mudah untuk mencetak detail halus. | Komponen kecil dan kompleks, perangkat keras |
🔧 Cara kerjanya:
-
Prinsip pengecoran cetakan gravitasi adalah mengisi logam cair ke dalam cetakan logam hanya dengan menggunakan gravitasi, tanpa gaya atau tekanan eksternal apa pun.
💡 Keunggulan:
-
Biaya perkakas dan peralatan lebih rendah dibandingkan dengan LPDC.
-
Waktu siklus yang lebih cepat , menghasilkan produktivitas yang lebih tinggi untuk komponen sederhana.
-
Hasil akhir permukaan yang baik dan akurasi dimensi yang tinggi.
-
Cetakan permanen memungkinkan penggunaan berulang dan menghasilkan komponen yang konsisten.
-
Cocok untuk produksi dalam jumlah sedang hingga besar.
-
Proses dan mesin yang relatif sederhana.
❌ kekurangan:
-
Porositas lebih tinggi karena pengisian yang tidak terkontrol dan bergejolak.
-
Kompleksitas desain yang terbatas , terutama untuk bagian berdinding tipis atau rumit.
-
Kurangnya kontrol terhadap aliran logam , yang dapat menyebabkan cacat pada proses pengecoran.
-
Sifat mekanik mungkin lebih rendah kecuali diproses lebih lanjut (misalnya, perlakuan panas).
-
Menuang secara manual dapat menimbulkan ketidaksesuaian.
🧬 6. Pengecoran Cetakan Tekanan Rendah (LPDC)
✅ Terbaik untuk:
Paduan aluminium merupakan material ideal untuk pengecoran die bertekanan rendah dan banyak digunakan dalam industri otomotif, elektronik konsumen, dan medis.
| Bahan | Karakteristik yang Sesuai untuk LPDC | Aplikasi umum |
| Paduan Magnesium | Ringan, kekuatan bagus, kemampuan lemparan yang layak. | Komponen otomotif, casing elektronik |
| Paduan Tembaga | Konduktivitas tinggi, kekuatan yang baik, ketahanan terhadap korosi. | Komponen listrik, perlengkapan pipa |
| kuningan | Fluiditas dan kemampuan pengerjaan yang baik. | Katup, perangkat keras dekoratif |
| Paduan Aluminium | Ringan, kekuatan bagus, kemampuan lemparan yang layak.
Kekuatan yang baik, ketahanan terhadap korosi, fluiditas yang baik, dan kemampuan pengerjaan mesin yang baik. |
Banyak digunakan pada roda otomotif, komponen mesin, dan struktur kedirgantaraan. |
🔧 Cara kerjanya:
-
Pengecoran die bertekanan rendah bekerja berdasarkan prinsip memaksa logam cair ke atas ke dalam rongga cetakan menggunakan udara bertekanan rendah, menghasilkan pengisian yang halus dan terkontrol serta hasil coran berkualitas tinggi.
💡 Keunggulan:
-
Porositas sangat rendah karena aliran logam yang halus dan laminar.
-
Akurasi dimensi dan hasil akhir permukaan yang sangat baik.
-
Sifat mekanik yang lebih baik , cocok untuk perlakuan panas.
-
Memungkinkan geometri berdinding tipis dan kompleks.
-
Proses yang sangat terkontrol , mengurangi limbah dan meningkatkan pengulangan.
-
Cocok untuk komponen struktural besar , seperti roda otomotif dan komponen sasis.
❌ kekurangan:
-
Biaya peralatan dan perkakas yang lebih tinggi
-
Waktu siklus lebih lama dibandingkan dengan GDC.
-
Pengaturan dan kontrol proses yang lebih kompleks
-
Membutuhkan sistem bertekanan dan keahlian operasional yang lebih tinggi.
Keuntungan & Kerugian Proses Pengecoran Cetakan
Pengecoran die adalah proses manufaktur di mana logam cair disuntikkan di bawah tekanan tinggi ke dalam rongga cetakan. Proses ini banyak digunakan untuk memproduksi komponen logam kompleks dengan hasil akhir permukaan yang sangat baik dan akurasi dimensi yang tinggi. Berikut adalah uraian tentang kelebihan dan kekurangannya :
✅ Keunggulan Pengecoran Cetakan
-
Presisi dan Akurasi Tinggi
-
Menghasilkan komponen dengan toleransi ketat dan dimensi yang konsisten.
-
Pengerjaan atau penyelesaian akhir minimal seringkali diperlukan.
-
-
Permukaan Akhir Yang Sangat Baik
-
Hasil cetakan memiliki permukaan yang halus, sehingga mengurangi kebutuhan akan proses pasca-produksi.
-
-
Tingkat Produksi Tinggi
-
Ideal untuk produksi massal—setelah cetakan siap, ribuan komponen dapat dibuat dengan cepat.
-
-
Komponen yang Tahan Lama dan Kuat
-
Sifat mekanik yang baik, terutama pada logam non-ferrous seperti aluminium, seng, dan magnesium.
-
-
Fleksibilitas desain
-
Bentuk yang kompleks, dinding tipis, dan detail halus dapat dengan mudah dicapai.
-
-
Efisiensi Bahan
-
Limbah minimal; kelebihan logam seringkali dapat didaur ulang.
-
❌ Kekurangan Pengecoran Cetakan
-
Biaya Awal Tinggi
-
Cetakan (dies) dan pengaturan yang mahal membuat metode ini hanya hemat biaya untuk produksi dalam jumlah besar.
-
-
Terbatas pada Logam Non-Ferrous
-
Biasanya digunakan dengan aluminium, seng, dan magnesium. Tidak cocok untuk baja atau besi.
-
-
Masalah Porositas
-
Gas yang terperangkap dapat menyebabkan porositas, yang dapat melemahkan bagian tersebut dan memengaruhi hasil akhir permukaan atau pelapisan.
-
-
Keterbatasan Ukuran
-
Paling cocok untuk komponen berukuran kecil hingga menengah; komponen besar mungkin memerlukan peralatan khusus yang mahal.
-
-
timbal Waktu
-
Mendesain dan memproduksi cetakan membutuhkan waktu, yang dapat menunda produksi awal.
-
-
Pemrosesan Pasca-produksi Terbatas (misalnya, Perlakuan Panas)
-
Beberapa paduan hasil pengecoran logam tidak mudah diberi perlakuan panas, sehingga membatasi peningkatan sifat mekaniknya.
-
Ringkasan Kelebihan dan Kekurangan Pengecoran Cetakan:
| Aspek | Die Casting |
|---|---|
| Biaya (penyiapan) | High |
| Biaya (per unit) | Rendah (dalam volume) |
| Toleransi/Akurasi | Sangat baik |
| Volume produksi | High |
| Logam yang Cocok | Hanya logam non-ferrous |
| permukaan Finish | Sangat Bagus |
| Dampak lingkungan | Sedang (daur ulang membantu) |
Perbandingan Pengecoran Cetakan dengan Proses Manufaktur Lainnya
Berikut perbandingan antara proses die casting dengan proses manufaktur umum lainnya, yang menyoroti keunggulannya dan di mana alternatif lain mungkin lebih cocok:
🔧 1. Pengecoran Cetakan vs. Pengecoran Pasir
| Fitur | Die Casting | Pengecoran Pasir |
|---|---|---|
| permukaan Finish | Halus, berkualitas tinggi | Permukaan lebih kasar |
| Akurasi Dimensi | High | Moderat |
| Biaya Perkakas | Tinggi (cetakan mahal) | Rendah (cetakan murah) |
| Volume produksi | High | Rendah hingga sedang |
| Jenis Material | Logam non-ferrous (terutama) | Logam besi dan logam non-besi |
| Waktu penyetelan | Panjang (karena desain cetakan) | Pendek |
| Ukuran bagian | Kecil hingga sedang | Kecil hingga sangat besar |
| Siklus Waktu | Sangat singkat (produksi cepat) | Lama (pendinginan lambat, penanganan manual) |
| Kemampuan Penggunaan Kembali Cetakan | Ribuan siklus | Penggunaan satu kali |
🔹 Ringkasan :
-
Gunakan metode die casting untuk menghasilkan komponen logam dalam jumlah besar , presisi , dan estetis .
-
Gunakan pengecoran pasir untuk komponen logam besi berukuran besar , bervolume rendah , atau komponen logam besi lainnya.
️ 2. Pengecoran Cetakan vs. Cetakan Injeksi
| Fitur | Die Casting | Cetakan Injeksi |
|---|---|---|
| Bahan | Logam (terutama aluminium, seng, dll.) | Termoplastik (plastik) |
| Biaya Perkakas | High | High |
| Volume produksi | High | High |
| permukaan Finish | Sangat baik | Sangat baik |
| Berat Produk | Lebih berat (logam) | Korek api (plastik) |
| Kekuatan | Tinggi (logam) | Bawah (plastik) |
| Aplikasi | Otomotif, elektronik, peralatan | Barang konsumsi, medis, dan kemasan |
🔹 Ringkasan :
-
Pengecoran die paling cocok untuk komponen logam yang kuat dan tahan lama.
-
Pencetakan injeksi paling cocok untuk komponen plastik dengan keunggulan produksi yang serupa.
⚙️ 3. Pengecoran Cetakan vs. Mesin CNC
| Fitur | Die Casting | Mesin CNC |
|---|---|---|
| Limbah Material | Rendah (rangka/saluran cetakan yang dapat didaur ulang) | Tinggi (bahan yang dihilangkan) |
| Toleransi | High | Sangat tinggi (tepat) |
| Kompleksitas Desain | Tinggi (bentuk kompleks dimungkinkan) | Tinggi, tetapi seringkali dibatasi oleh alat-alat |
| Kecepatan (per bagian) | Sangat cepat (setelah pengaturan) | Lebih lambat |
| Biaya (per bagian) | Volume rendah | Tinggi (terutama dalam volume) |
| Waktu penyetelan | High | Rendah hingga sedang |
🔹 Ringkasan :
-
Pengecoran cetakan unggul untuk produksi massal bentuk-bentuk kompleks.
-
Pemesinan CNC unggul dalam pekerjaan bervolume rendah , presisi tinggi , atau pembuatan prototipe.
🧰 4. Pengecoran Cetakan vs. Tempa
| Fitur | Die Casting | Tempa |
|---|---|---|
| Kekuatan | Bagus, tetapi bisa berpori. | Sangat tinggi (struktur butiran membaik) |
| Kompleksitas Desain | Tinggi (bentuk kompleks, dinding tipis) | Rendah sampai sedang |
| permukaan Finish | Sangat baik | Kasar |
| Akurasi Dimensi | High | Moderat |
| Biaya | Lebih rendah pada volume tinggi | Lebih tinggi per unit |
🔹 Ringkasan :
-
Penempaan menghasilkan komponen yang sangat kuat untuk penggunaan struktural.
-
Pencetakan die menawarkan fleksibilitas desain dan hasil akhir yang lebih baik.
Pemilihan Material untuk Die Casting
🧪 Pengenalan Material Pengecoran Cetakan:
Pengecoran die melibatkan pemaksaan logam cair ke dalam rongga cetakan di bawah tekanan tinggi. Pemilihan material sangat penting karena memengaruhi sifat mekanik, ketahanan korosi, hasil akhir permukaan, kemampuan pengerjaan mesin, dan biaya. Pengecoran die biasanya menggunakan logam non-ferrous karena titik lelehnya yang lebih rendah dan karakteristik alirannya yang lebih baik.
| Faktor | Aluminium | seng | Magnesium | Tembaga |
|---|---|---|---|---|
| Kekuatan | Moderat | High | Moderat | High |
| Berat | Rendah | Moderat | Sangat rendah | High |
| Biaya (bahan) | Moderat | Rendah | High | Sangat tinggi |
| Ketahanan Korosi | High | Moderat | Rendah hingga Sedang | High |
| machinability | baik | Sangat baik | Sangat baik | Moderat |
| Hidup Mati | Moderat | Sangat tinggi | High | Rendah |
| Titik Leleh (°C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Layanan pengecoran aluminium
Aluminium, material utama dalam pengecoran cetakan, digunakan dalam pengecoran cetakan ruang dingin dengan paduan yang mengandung magnesium, tembaga, dan silikon. Pengecoran cetakan aluminium ideal untuk menghasilkan komponen yang rumit dan detail, karena ringan dan memiliki stabilitas dimensi yang tinggi. Selain itu, aluminium juga memberikan manfaat seperti ketahanan terhadap suhu tinggi, konduktivitas yang sangat baik, dan ketahanan terhadap korosi.
Paduan aluminium yang umum digunakan untuk pengecoran die meliputi:
| 360 | A360 | 380 | A380 | 383 | |
| Kepadatan | 2.63 g / cm³ | 2.63 g / cm³ | 2.74 g / cm³ | 2.71 g / cm³ | 2.74 g / cm³ |
| Kisaran Titik Leleh (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
Daya konduksi |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Panas
Daya konduksi |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Kekuatan tekanan maksimum | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Kekuatan Hasil | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Kekerasan | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Kekuatan Kelelahan | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Kekuatan Geser | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| pemanjangan | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Keunggulan Aluminium untuk Pengecoran Cetakan:
-
Ringan namun kuat
-
Ketahanan korosi yang sangat baik
-
Konduktivitas termal dan listrik yang baik
-
Dapat didaur ulang
-
-
Aplikasi Pengecoran Aluminium: Komponen otomotif, casing elektronik, perkakas listrik
Layanan Seng Die Casting
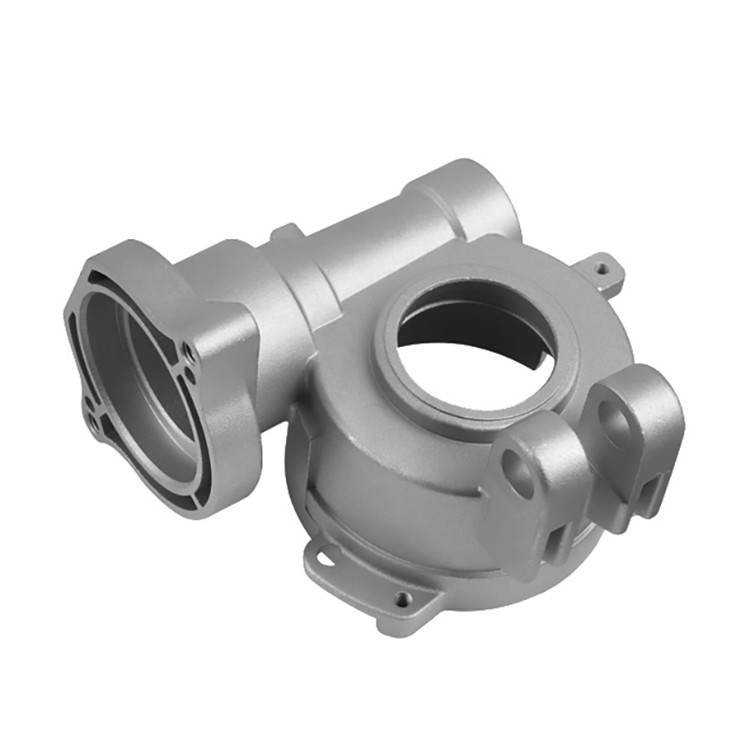
Paduan seng merupakan material kunci untuk aplikasi pengecoran cetakan. Pengecoran seng disukai karena kualitas pelapisannya yang sangat baik, bersama dengan manfaat tambahan seperti kekuatan benturan dan keuletan yang tinggi. Ini adalah pilihan populer bagi produsen karena mudah dicor dengan mesin pengecoran cetakan ruang panas, dan kemudahan pengecorannya meminimalkan keausan pada cetakan. Seng sering dicampur dengan tembaga, magnesium, dan aluminium, karena lebih padat daripada magnesium dan aluminium.
Paduan seng yang umum digunakan untuk pengecoran cetakan meliputi:
| Kelas Paduan | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Densitas (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Titik lebur (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Konduktivitas Termal (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Koefisien Ekspansi Termal (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Konduktivitas Listrik (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Komposisi Kimia Utama | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Kekuatan Tarik (MPa) | 295 | 255 | 310 | 345 | 380 |
| Kekuatan Hasil (MPa) | 240 | 215 | 230 | 275 | 320 |
| Pemanjangan (%) | 2 | 3 | 6 | 3 | 1 |
| Kekerasan (HB) | 82 | 70 | 90 | 95 | 100 |
| Perbedaan Utama | Mengandung lebih sedikit Mg dan Cu, cocok untuk komponen yang lebih besar. | Mengandung lebih sedikit Mg dan Cu, cocok untuk komponen yang lebih besar. | Mengandung lebih sedikit Mg dan Cu, cocok untuk komponen yang lebih besar. | Mengandung lebih banyak Mg dan Cu, cocok untuk komponen dengan bentuk kompleks. | Mengandung Mg, Cu, Ni, dan Fe, dengan kekuatan dan kekerasan yang lebih tinggi. |
| Aplikasi Pengecoran Utama | Otomotif, furnitur, peralatan rumah tangga, dan suku cadang mekanik. | Peralatan listrik, perkakas tangan, mainan | Mesin, arsitektur, dan otomotif | Otomotif, kelistrikan, perangkat keras | Industri, otomotif, listrik |
-
Keunggulan Seng untuk Pengecoran Cetakan:
-
Kekuatan dan ketangguhan tinggi
-
Akurasi dimensi dan permukaan akhir yang sangat baik
-
Titik leleh lebih rendah (menghemat energi)
-
Umur pakai cetakan yang panjang (keausan cetakan lebih sedikit)
-
-
Aplikasi Pengecoran Die Seng : Elektronik konsumen, suku cadang interior otomotif, kunci, roda gigi
Pengecoran Cetakan Paduan Magnesium:
-
Kelas populer : AZ91D, AM60B
-
Keunggulan Magnesium untuk Pengecoran Cetakan :
-
Sangat ringan (logam struktural paling ringan)
-
Rasio kekuatan terhadap berat yang baik
-
Kemampuan mesin yang bagus
-
-
Kekurangan Magnesium untuk Pengecoran Cetakan :
-
Lebih mahal
-
Rentan terhadap korosi tanpa pelapisan
-
-
Aplikasi Pengecoran Magnesium : Dirgantara, otomotif, perangkat seluler
Paduan Tembaga pengecoran mati:
-
Kurang umum digunakan dalam pengecoran cetakan bertekanan tinggi, tetapi terkadang digunakan dalam pengecoran bertekanan rendah atau gravitasi khusus.
-
Keunggulan Tembaga untuk Pengecoran Cetakan:
-
Kekuatan tinggi dan ketahanan aus
-
Konduktivitas listrik dan termal yang sangat baik
-
-
Kekurangan Tembaga untuk Pengecoran Cetakan:
-
Titik leleh tinggi (tekanan lebih besar pada cetakan)
-
Mahal
-
-
Aplikasi : Konektor listrik, komponen perpipaan
Hal yang Perlu Diperhatikan Saat Memilih Paduan untuk Pengecoran Cetakan
Paduan logam yang Anda pilih memiliki pengaruh langsung terhadap kinerja produk akhir dan biaya produksinya. Untuk membuat pilihan yang tepat, ingatlah lima poin berikut:
1. Properti mekanik
Pilih paduan yang memenuhi persyaratan kekuatan, kekerasan, dan daya tahan bagian akhir. Kinerja mekanis akan bervariasi antar paduan.
2. Ketahanan Korosi
Pertimbangkan lingkungan yang akan dihadapi komponen tersebut. Paparan bahan kimia, kelembapan, atau perubahan suhu dapat memengaruhi paduan tersebut. Seng dan aluminium menawarkan ketahanan korosi alami yang baik, tetapi beberapa paduan mungkin memerlukan lapisan tambahan.
3. Konduktivitas Termal
Jika komponen tersebut perlu mengelola panas atau mempertahankan suhu yang stabil, pertimbangkan paduan dengan konduktivitas termal yang tinggi. Paduan berbasis tembaga sering digunakan ketika perpindahan panas yang efisien sangat penting.
4. machinability
Jika diperlukan pemesinan CNC atau pemrosesan pasca-produksi lainnya, pastikan paduan tersebut dapat diproses tanpa terlalu banyak kesulitan. Beberapa paduan lebih mudah dikerjakan, sementara yang lain mungkin memerlukan alat atau teknik khusus.
5. Biaya: Evaluasi
Perhatikan total biaya, bukan hanya harga bahan baku. Sertakan efisiensi produksi, kebutuhan pemesinan, dan langkah-langkah penyelesaian. Beberapa paduan lebih mahal untuk diproses, meskipun biaya bahan bakunya rendah.
Cara Membuat Cetakan Die Casting
Cetakan die casting memiliki dua bagian utama: sisi penutup, yang terpasang pada pelat stasioner, dan sisi pengeluaran, yang terpasang pada pelat yang dapat bergerak. Untuk menghasilkan bagian-bagian kompleks dengan fitur seperti lubang atau ulir, beberapa cetakan menyertakan komponen tambahan seperti slide dan core.
Tergantung pada ukuran bagiannya, cetakan dapat berisi beberapa rongga untuk menghasilkan beberapa bagian dalam satu siklus. Ini bisa berupa cetakan multi-rongga, dengan rongga yang identik, atau cetakan keluarga, yang mencakup bentuk rongga yang berbeda untuk membuat berbagai bagian sekaligus.
Cetakan die casting harus kuat, tahan panas, dan tahan aus. Cetakan ini juga membutuhkan keuletan yang baik agar tahan terhadap penggunaan berulang. Sebagian besar terbuat dari baja perkakas yang telah dikeraskan dan diberi perlakuan panas. Cetakan ini dirancang untuk menangani ribuan siklus pengecoran per jam dan dapat bertahan hingga dua juta siklus selama masa pakainya. Cetakan ini juga perlu mampu menahan gaya penjepitan yang tinggi.
Proses pembuatan cetakan dimulai dengan CAD (Computer-Aided Design) dan alat simulasi khusus pengecoran. Seperti cetakan injeksi, cetakan die casting membutuhkan gerbang, saluran, dan ventilasi untuk mengarahkan logam cair ke dalam rongga. Pin ejeksi dan sistem penguncian juga diperlukan untuk melepaskan bagian dan menjaga cetakan tetap tertutup selama pengecoran.
Pemesinan CNC banyak digunakan untuk membuat cetakan pengecoran logam. Prosesnya biasanya dimulai dengan pemotongan kasar bentuk cetakan, diikuti dengan perlakuan panas, kemudian penyelesaian untuk mencapai dimensi akhir. Untuk cetakan yang diproduksi cepat atau prototipe, perkakas cepat dapat digunakan. Ini mungkin melibatkan pemesinan CNC atau metode seperti Selective Laser Sintering (SLS).

Aplikasi Proses Pengecoran Cetakan
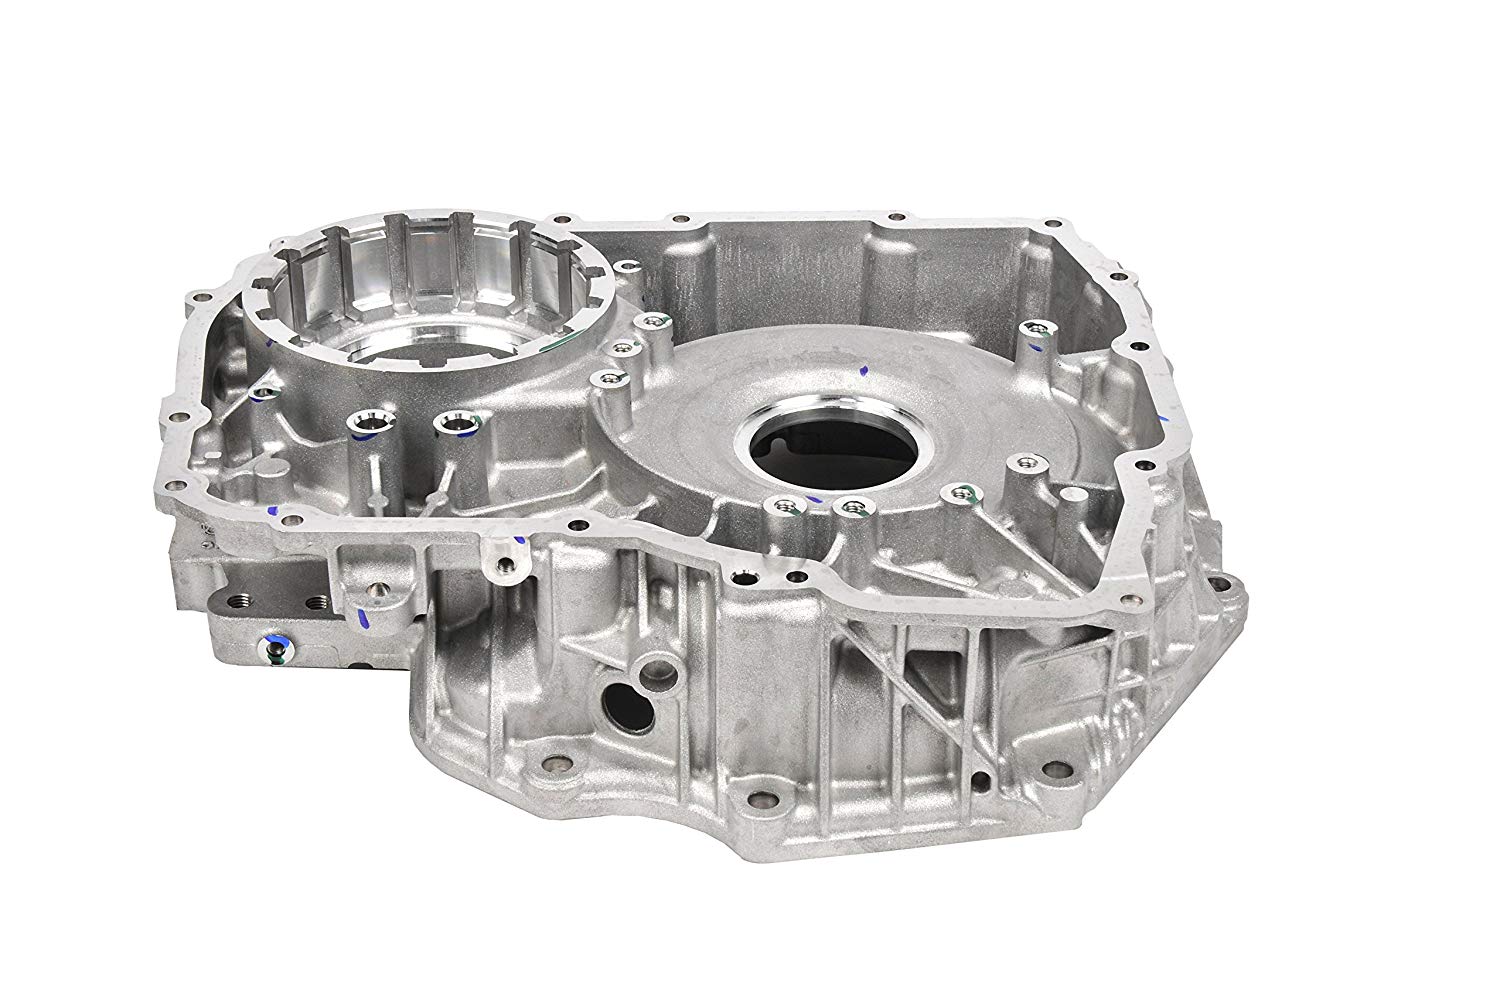
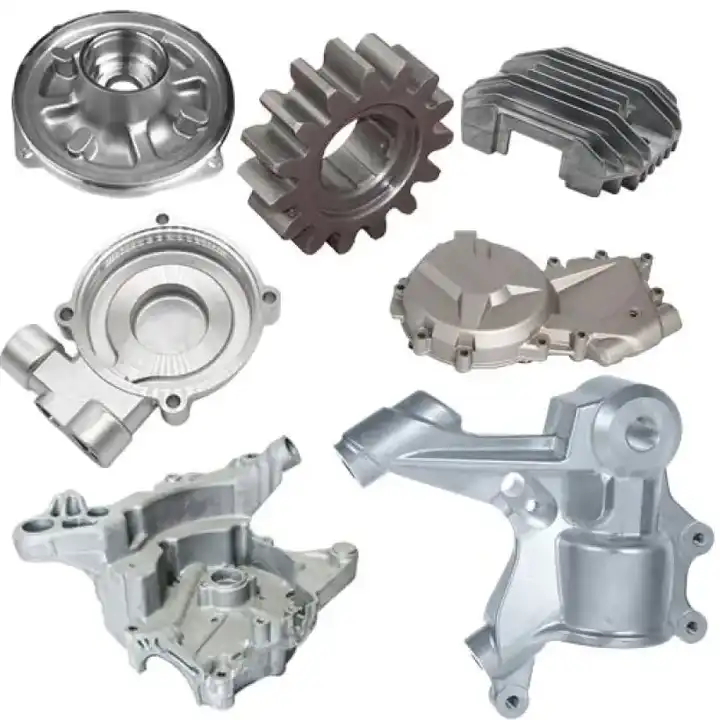
Pengecoran die banyak digunakan untuk menghasilkan komponen yang tahan lama dan serbaguna, seperti komponen mesin dan wadah elektronik. Proses ini menawarkan berbagai pilihan material, area cetak yang luas, dan kemampuan untuk menciptakan komponen yang rumit, presisi, dan berdinding tipis.
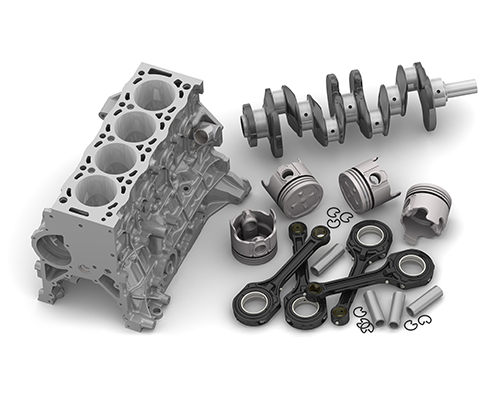
Apa yang dapat dilakukan NOBLE untuk hasil akhir produk Anda?
Di NOBLE, kami menyediakan berbagai macam perawatan permukaan untuk meningkatkan kualitas komponen Anda. Lapisan permukaan ini meningkatkan penampilan, kekerasan, dan ketahanan terhadap korosi dan bahan kimia. Selain itu, lapisan ini juga menghaluskan jalur pahat yang kasar dan menutupi bekas yang tertinggal selama proses pemesinan CNC.
Berikut beberapa pilihan finishing yang mungkin cocok untuk komponen kustom Anda.
| Nama | Deskripsi | bahan | Warna | Tekstur | |
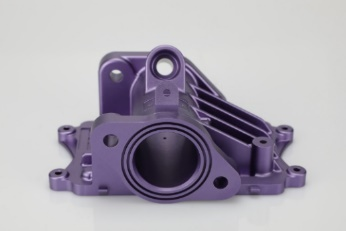 |
Anodizing | Anodisasi meningkatkan ketahanan terhadap korosi, meningkatkan ketahanan aus dan kekerasan, serta melindungi permukaan logam. Banyak digunakan pada komponen mekanik, pesawat terbang, komponen otomotif, instrumen presisi, dll. | Aluminium | Bening, hitam, abu-abu, merah, biru, emas. | Hasil akhir yang halus dan matte |
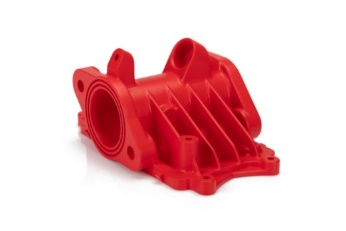 |
powder Coating | Pelapisan bubuk adalah jenis pelapis yang diaplikasikan sebagai bubuk kering yang mudah mengalir. Tidak seperti cat cair konvensional, yang diaplikasikan melalui pelarut yang menguap, pelapisan bubuk biasanya diaplikasikan secara elektrostatis dan kemudian dikeringkan dengan panas atau sinar ultraviolet. | Aluminium, Baja Tahan Karat, Baja | Hitam, kode RAL atau nomor Pantone apa pun | Gloss atau semi-gloss |
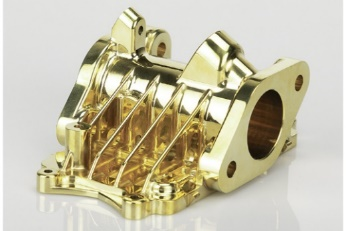 |
electroplating | Pelapisan listrik dapat bersifat fungsional, dekoratif, atau terkait dengan korosi. Banyak industri menggunakan proses ini, termasuk sektor otomotif, di mana pelapisan krom pada komponen baja mobil merupakan hal yang umum. | Aluminium, baja, baja tahan karat | N / A | Hasil akhir yang halus dan mengkilap |
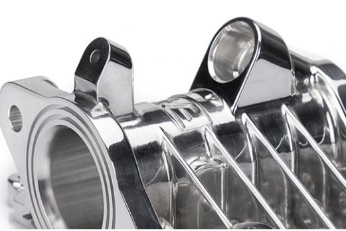 |
Poles | Pemolesan adalah proses menciptakan permukaan yang halus dan mengkilap, baik melalui penggosokan fisik pada bagian tersebut atau melalui interferensi kimia. Proses ini menghasilkan permukaan dengan pantulan spekular yang signifikan, tetapi pada beberapa material dapat mengurangi pantulan difus. | Aluminium, Kuningan, Baja Tahan Karat, Baja | N / A | Berkilau |
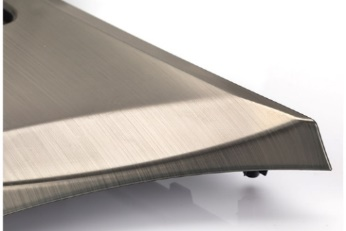 |
Penyikatan | Penggosokan adalah proses perawatan permukaan di mana sabuk abrasif digunakan untuk membuat jejak pada permukaan suatu material, biasanya untuk tujuan estetika. | ABS, Aluminium, Kuningan, Baja Tahan Karat, Baja | N / A | Satin |
Die Casting in Industri Otomotif
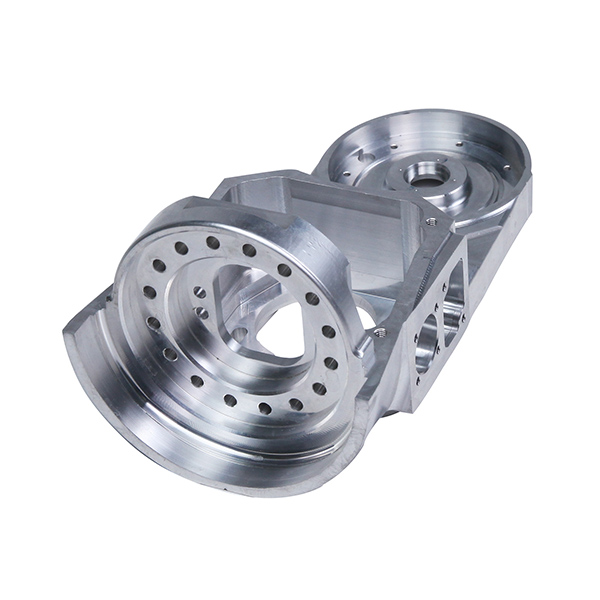
Pengecoran cetakan (die casting) umumnya diterapkan di sektor otomotif, terutama untuk komponen aluminium seperti casing girboks dan braket mesin. Pengecoran cetakan magnesium cocok untuk rangka dan panel jok, sedangkan pengecoran cetakan seng sesuai untuk komponen bahan bakar dan rem.
Pengecoran Cetakan dalam Industri Dirgantara
Industri kedirgantaraan bergantung pada pengecoran cetakan untuk menghasilkan komponen berkualitas tinggi dan ringan. Para produsen lebih menyukai metode ini karena efisiensi biayanya dan kemampuannya untuk memenuhi standar industri yang ketat.
Pengecoran Cetakan dalam Industri Medis
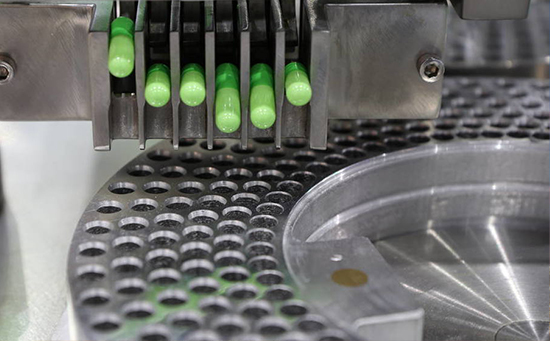
Pengecoran cetakan (die casting) memainkan peran penting dalam industri medis. Metode ini memastikan produksi komponen yang ringan, berkualitas tinggi, dan memenuhi standar ketat, menjadikannya pilihan utama untuk komponen-komponen penting.
Pengecoran Cetakan dalam Industri Energi
Pengecoran cetakan (die casting) adalah teknik kunci dalam industri energi untuk menciptakan komponen yang tahan lama dan presisi tinggi untuk aplikasi seperti sel bahan bakar, penukar panas, dan sistem energi terbarukan. Teknik ini populer karena memenuhi kebutuhan industri akan efisiensi dan efektivitas biaya.
Cara Memilih Produsen Pengecoran Cetakan yang Tepat
Memilih produsen pengecoran logam bukan hanya tentang harga—tetapi juga tentang menemukan mitra yang tepat untuk produk Anda. Berikut cara membuat pilihan yang tepat:
1. Ketahui Apa yang Anda Butuhkan
Mulailah dengan menjabarkan kebutuhan proyek Anda secara jelas. Ini termasuk spesifikasi komponen, jumlah pesanan, standar kualitas, perlakuan permukaan, dan jangka waktu pengiriman. Memiliki rencana yang jelas akan membantu Anda berkomunikasi lebih baik dengan pemasok dan menilai apakah mereka dapat memenuhi harapan Anda.
2. Periksa Latar Belakang Mereka
Carilah produsen yang memiliki pengalaman terbukti dalam pengecoran cetakan. Tinjau rekam jejak mereka, terutama dalam pengerjaan material yang relevan dengan proyek Anda. Penting juga untuk memeriksa industri apa saja yang pernah mereka layani dan apakah mereka pernah memproduksi komponen kompleks serupa.
3. Lihat Apa yang Mampu Mereka Tangani
Periksa peralatan dan kapasitas produksi pabrikan. Ini termasuk ukuran mesin, peralatan yang tersedia, dan dukungan untuk proses sekunder seperti permesinan CNC, penyelesaian permukaan, dan perakitan. Pastikan fasilitas mereka sesuai dengan skala produksi dan kebutuhan teknis Anda.
4. Tanyakan Tentang Kualitas
Tanyakan tentang sistem pengendalian mutu mereka. Carilah perusahaan yang mengikuti standar yang diakui, seperti sertifikasi ISO. Selain itu, periksa rutinitas inspeksi, prosedur pengujian, dan bagaimana mereka memastikan kualitas produk di setiap tahap.
5. Dapatkan Bantuan Teknik
Coba tanyakan kepada produsen apakah mereka dapat mendukung Anda dalam fase desain dan rekayasa. Mitra yang terampil dapat memberikan saran untuk meningkatkan desain agar mudah diproduksi, mengurangi biaya, dan memilih material serta proses terbaik.
6. Bicaralah, Sering
Komunikasi yang baik sangat penting. Pilihlah produsen yang responsif, terbuka terhadap masukan, dan bersedia memberikan pembaruan selama proyek berlangsung. Sikap kooperatif membantu menghindari penundaan dan kesalahpahaman.
Final Thoughts
Untuk memproduksi komponen logam yang tahan lama dan detail secara massal, pengecoran cetakan adalah pilihan yang cerdas. Jika ditingkatkan dengan pemesinan CNC, metode ini menjadi solusi manufaktur yang sangat presisi dan serbaguna.
Faktor-faktor kunci keberhasilan meliputi pemilihan material yang cerdas, desain cetakan yang efisien, dan penyelesaian permukaan yang tepat. Pemahaman yang baik tentang setiap langkah dalam proses ini membantu Anda membuat keputusan yang lebih baik dan mengoptimalkan biaya serta kinerja.
NOBLE menghadirkan keahlian dan kemampuan yang dibutuhkan untuk memberikan solusi pengecoran cetakan yang andal dan disesuaikan dengan proyek Anda.
Siap untuk memulai? Hubungi kami—kami siap membantu!
Pertanyaan Umum Demo Slot
1. Mengapa pengecoran cetakan lebih baik daripada pengecoran pasir?
Pengecoran cetakan sering dianggap lebih baik daripada pengecoran pasir untuk aplikasi tertentu karena presisi, kecepatan, dan hasil akhir yang lebih unggul, terutama dalam produksi volume tinggi.
2. Apa perbedaan antara pengecoran dan pengecoran cetakan?
Pengecoran adalah proses manufaktur umum di mana material cair dituangkan ke dalam cetakan untuk mengeras menjadi bentuk yang diinginkan, sedangkan pengecoran cetakan (die casting) adalah jenis pengecoran khusus yang menggunakan tekanan tinggi untuk memaksa logam cair masuk ke dalam cetakan logam (die) yang dapat digunakan kembali untuk menghasilkan komponen dengan presisi tinggi dan volume produksi tinggi.
3. Apakah cetakan die casting bersifat permanen?
Ya, pengecoran die menggunakan cetakan permanen , karena melibatkan penyuntikan logam cair ke dalam cetakan baja yang dapat digunakan kembali di bawah tekanan tinggi, sehingga memungkinkan produksi komponen logam yang kompleks dan presisi dalam jumlah besar dan konsisten.
4. Apakah pengecoran die hemat biaya?
Pengecoran cetakan (die casting) hemat biaya untuk produksi volume tinggi karena, meskipun biaya perkakas awalnya tinggi, metode ini menawarkan biaya per unit yang rendah, waktu siklus yang cepat, limbah material minimal, dan pengulangan yang sangat baik.
5. Apakah pengecoran die-casting baik untuk lingkungan?
Pengecoran cetakan dapat ramah lingkungan jika dikelola dengan benar, karena memungkinkan penggunaan logam yang efisien, daur ulang material yang tinggi (terutama aluminium dan seng), dan limbah minimal, meskipun membutuhkan masukan energi yang signifikan dan penanganan emisi serta panas limbah yang tepat untuk mengurangi dampak lingkungannya.






