
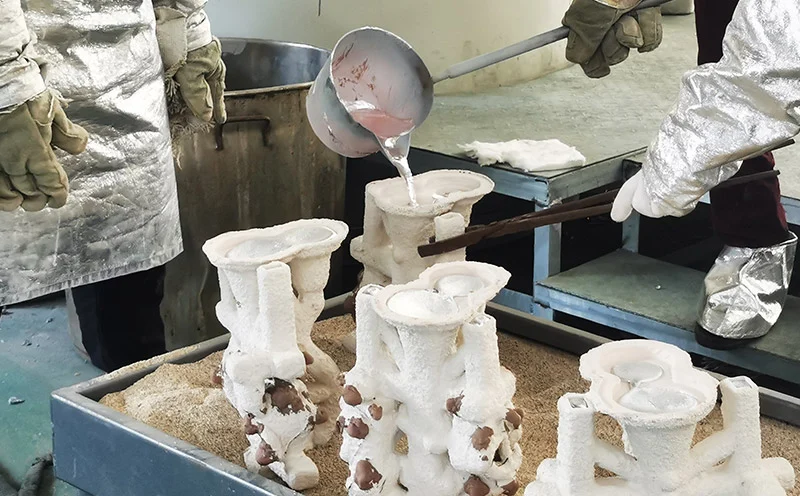
Pengecoran lilin hilang vakum bukanlah hal baru. Proses lilin hilang sudah ada sejak ribuan tahun yang lalu. Tetapi bagian vakumnya adalah modern. Oksidasi terjadi, pori-pori terbentuk, dan pada akhirnya, komponen tersebut rusak selama penggunaan.
Teknologi vakum menghilangkan udara, menjaga agar material cair tetap murni. Cetakan keramik juga tidak melepaskan gas apa pun. Bagian yang dihasilkan padat dan bebas dari cacat. Karena alasan ini, industri kedirgantaraan, medis, dan pembangkit listrik mengandalkan pengecoran lilin hilang vakum untuk memproduksi komponen-komponen penting.
Apa itu pengecoran lilin hilang vakum?
Definisi
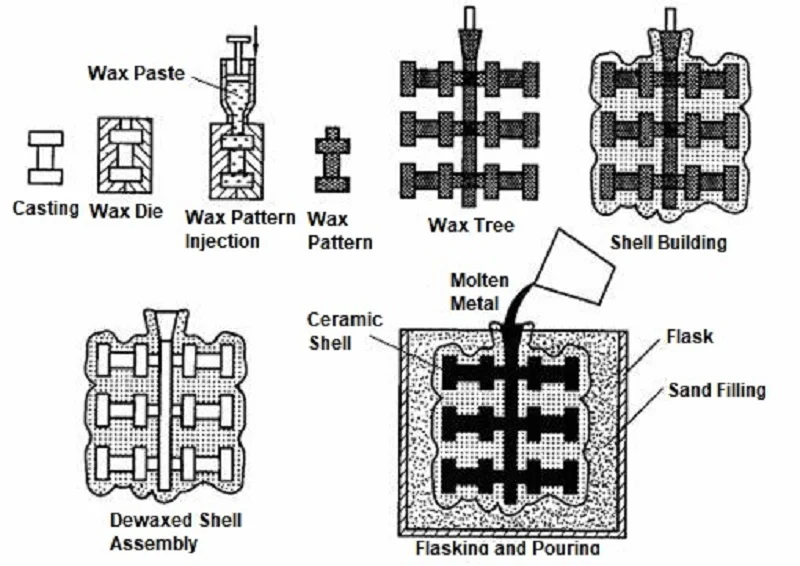
Proses pembuatan komponen dimulai dengan pola lilin. Pola tersebut dilapisi keramik. Lilin dilelehkan. Hasilnya berupa cetakan. Kemudian logam dituangkan ke dalamnya. Itulah proses pengecoran investasi.
Pengecoran lilin hilang vakum memiliki urutan yang sama. Tetapi penuangan terjadi di dalam ruang vakum. Cetakan dikosongkan. Logam dilelehkan di bawah vakum. Penuangan terjadi tanpa kontak dengan udara. Perbedaan sederhana itu mengubah segalanya.
Mengapa Vakum Digunakan?
Empat alasan yang mendorong penggunaan penyedot debu.
Mengurangi oksidasi. Logam reaktif segera membentuk oksida saat terpapar udara. Titanium, zirkonium, dan superalloy sangat rentan terhadap oksidasi. Lingkungan vakum menghilangkan sumber oksigen, menjaga logam tetap bersih.
Mencegah penyerapan gas. Hidrogen dan nitrogen dapat larut dalam logam cair dan keluar selama pembekuan, membentuk porositas. Proses vakum menghilangkan gas-gas ini sebelum menimbulkan masalah.
Meningkatkan kebersihan logam. Oksida dan inklusi terbentuk selama peleburan di udara terbuka; zat-zat ini terperangkap dalam coran dan menjadi tempat awal terjadinya retakan. Peleburan vakum menghilangkan sumber-sumber kontaminasi ini.
Menghasilkan coran yang padat. Tanpa porositas, coran menjadi sangat padat. Sifat mekanik meningkat, umur kelelahan diperpanjang, dan komponen dapat menahan kerasnya aplikasi kritis.
Meningkatkan sifat mekanik. Kepadatan yang lebih tinggi berarti kekuatan yang lebih besar. Logam yang lebih bersih berarti keuletan yang lebih baik. Kombinasi dari kedua faktor ini menghasilkan kinerja yang tidak dapat ditandingi oleh komponen hasil pengecoran udara.
Pengecoran lilin hilang vakum menawarkan kelima keunggulan ini. Karena alasan ini, proses ini telah menjadi standar untuk bilah turbin, implan medis, dan komponen struktural kedirgantaraan. Vakum bukanlah fitur opsional—melainkan inti dari proses tersebut.
Proses Pengecoran Lilin Hilang Vakum Langkah demi Langkah
Langkah 1 – Membuat Pola Lilin
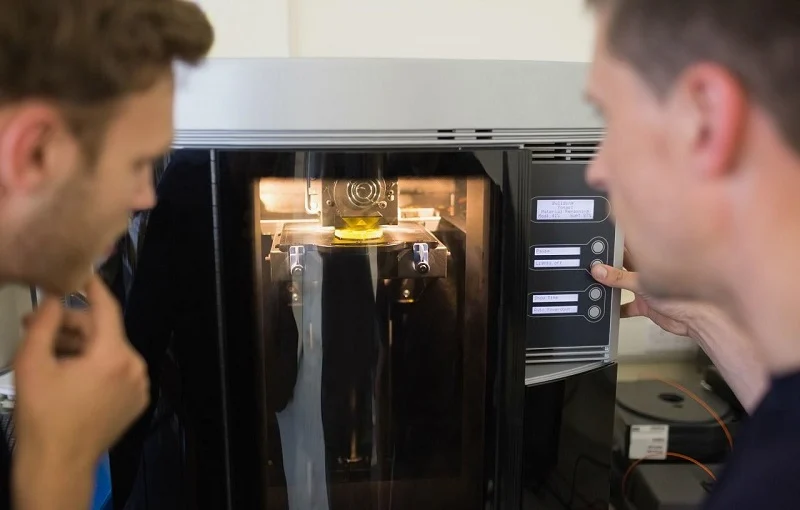
Lilin cair dituangkan ke dalam cetakan logam. Cetakan ini telah dikerjakan dengan mesin presisi. Lilin cair mengisi setiap detail, memastikan bahwa pola lilin yang dihasilkan pas dengan cetakan secara sempurna. Presisi yang dicapai pada tahap ini menentukan presisi hasil pengecoran akhir.
Beberapa model dirakit pada saluran tengah. Struktur seperti pohon ini menopang semua bagian. Orientasi dan jarak antar bagian sangat penting. Desain saluran menentukan bagaimana logam mengalir ke setiap rongga. Desain pohon yang tidak tepat dapat menyebabkan turbulensi fluida. Turbulensi memerangkap gas, yang mengakibatkan bagian-bagian yang rusak.
Langkah 2 – Membangun Cangkang Keramik
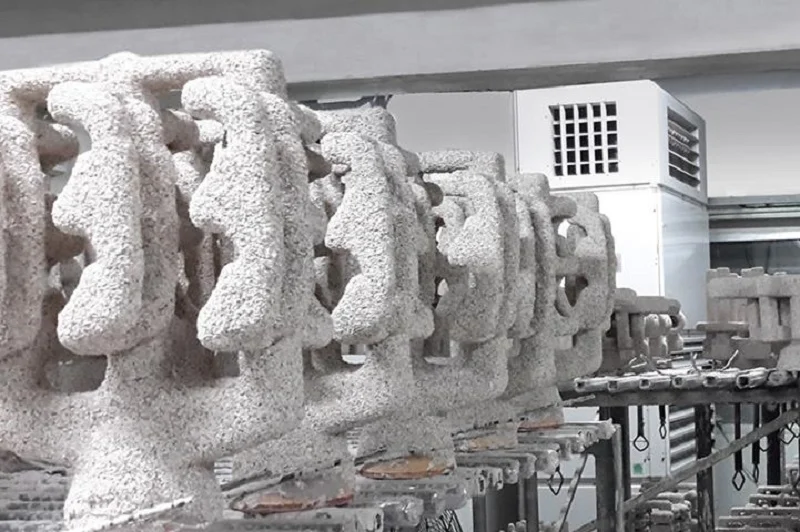
Celupkan pola lilin ke dalam bubur keramik. Selanjutnya, oleskan bubuk plester ke permukaan yang basah. Ulangi siklus pencelupan dan pengolesan plester. Oleskan lapisan berikutnya hanya setelah lapisan sebelumnya mengering. Proses standar melibatkan enam hingga delapan lapisan. Cangkang yang lebih tebal dapat menahan kondisi pengecoran yang lebih keras.
Bahan keramik dipilih berdasarkan paduannya.
Silika adalah bahan utama. Bahan ini murah dan cocok untuk berbagai macam paduan.
Zirkon dapat menahan suhu yang lebih tinggi dan tahan terhadap guncangan termal.
Alumina secara kimia stabil dan tidak bereaksi dengan sebagian besar logam.
Mullite memberikan keseimbangan antara kekuatan dan stabilitas termal.
Yttria digunakan untuk titanium. Ia tidak bereaksi dengan titanium cair. Ini sangat penting karena titanium melarutkan sebagian besar bahan keramik lainnya.
Langkah 3 – Penghilangan Lilin dan Pembakaran Cangkang
Lilin harus dikeluarkan dari cangkang sebelum dituangkan. Autoklaf melakukan langkah pertama. Uap bertekanan tinggi melelehkan lilin. Lilin mengalir keluar melalui saluran tuang. Cangkang tetap utuh.
Kemudian cangkang dimasukkan ke dalam tungku. Siklus pembakaran berlangsung pada suhu 800°C hingga 1000°C. Lilin sisa terbakar habis sepenuhnya. Keramik mengalami sintering dan menjadi lebih kuat. Cangkang menjadi cukup kaku untuk menahan proses pengecoran.
Langkah terakhir adalah pemanasan awal cetakan. Cangkang dipanaskan hingga suhu penuangan sebelum memasuki ruang vakum. Logam panas yang mengenai cangkang dingin menciptakan guncangan termal. Cangkang retak. Logam bocor keluar. Pemanasan awal mencegah hal itu.
Ketiga langkah ini menyiapkan kerangka untuk pengecoran lilin hilang vakum. Fase selanjutnya—peleburan dan penuangan—terjadi di dalam ruang vakum. Di situlah prosesnya benar-benar berbeda dari pengecoran investasi konvensional.
Langkah 4 – Peleburan dan Penuangan Vakum
Cangkang yang telah dipanaskan sebelumnya ditempatkan ke dalam ruang vakum. Ruang tersebut disegel, dan udara dikeluarkan. Tekanan dikurangi menjadi 10⁻² hingga 10⁻⁴ milibar—kondisi mendekati vakum.
Peleburan induksi vakum terjadi di dalam ruang vakum yang sama. Kumparan induksi mengelilingi wadah, melelehkan logam. Karena logam cair tidak terpapar oksigen atau nitrogen, logam tersebut tetap murni.
Penuangan vakum melibatkan memiringkan ruang vakum dan wadah sehingga logam cair mengalir ke dalam cetakan. Seluruh proses berlangsung dalam kondisi vakum, mencegah oksidasi dan penyerapan gas, serta memastikan bahwa logam mengisi cetakan.
Langkah ini sangat penting dalam pengecoran lilin hilang vakum. Vakum memainkan dua peran penting: menghilangkan gas terlarut dari logam cair dan mencegah gas baru masuk. Hasilnya adalah coran yang padat dan bebas cacat.
Langkah 5 – Pendinginan dan Pembekuan
Pendinginan dimulai setelah pengecoran. Kecepatannya penting.
Pendinginan cepat menghasilkan butiran halus—butiran halus berarti kekuatan yang lebih tinggi. Namun, tegangan termal dapat menyebabkan retak pada bagian berdinding tipis.
Pendinginan yang lambat menghasilkan butiran yang lebih kasar—butiran yang lebih kasar berarti ketahanan terhadap deformasi plastis (creep resistance) yang lebih baik pada suhu tinggi. Bilah turbin membutuhkan sifat ini.
Pembekuan terarah mengontrol orientasi butiran. Ketika cetakan ditarik keluar dari tungku, panas dihilangkan dari salah satu ujungnya. Butiran tumbuh sejajar dengan arah penarikan. Dengan demikian, kekuatan rambatan (creep strength) meningkat.
Pengecoran kristal tunggal mewakili puncak dari hal ini. Dengan hanya satu butir dan tanpa batas butir, slip batas butir tidak terjadi pada suhu tinggi. Proses ini digunakan untuk memproduksi bilah turbin dengan persyaratan yang paling ketat. Pengecoran lilin hilang vakum adalah satu-satunya metode untuk memproduksi bilah tersebut.
Langkah 6 – Pelepasan Cangkang dan Penyelesaian
Cangkang keramik dilepas. Badan utama dihancurkan dengan benturan mekanis. Pancaran air menghilangkan lapisan yang tersisa. Pada titik ini, bagian tersebut terlihat.
Bagian tersebut dipotong dari saluran tuang; operator biasanya menggunakan roda gerinda atau gergaji pita untuk melakukan operasi ini. Pada tahap ini, permukaan area saluran tuang masih kasar, sehingga operator menghilangkan material berlebih melalui proses pemesinan.
Perlakuan panas dilakukan selanjutnya. Pemanasan dan pendinginan digunakan untuk memberikan sifat mekanik yang tepat pada bagian tersebut: kekuatan, keuletan, dan kekerasan. Parameter spesifik bergantung pada jenis paduan.
Pemesinan menghasilkan permukaan-permukaan kritis dengan dimensi akhir yang diinginkan. Toleransi yang tidak dapat dipenuhi oleh pengecoran dicapai melalui pemotongan. Area yang membutuhkan permukaan halus dihaluskan dengan cara digerinda.
Inspeksi adalah langkah terakhir. Inspeksi meliputi pengecekan dimensi, inspeksi sinar-X untuk mendeteksi cacat internal, pengujian penetran untuk mendeteksi retakan permukaan, dan pengujian ultrasonik untuk mendeteksi porositas di bawah permukaan. Hanya komponen yang lolos semua inspeksi yang akan dikirim.
Enam langkah ini sepenuhnya mendefinisikan seluruh proses pengecoran lilin hilang vakum dari awal hingga akhir. Setiap langkah sangat penting, dan masing-masing memengaruhi proses selanjutnya. Teknologi vakum bukanlah detail kecil; justru teknologi inilah yang memungkinkan proses ini berhasil diterapkan pada paduan kritis.
Paduan Logam Umum yang Digunakan dalam Pengecoran Lilin Hilang Vakum
Besi tahan karat
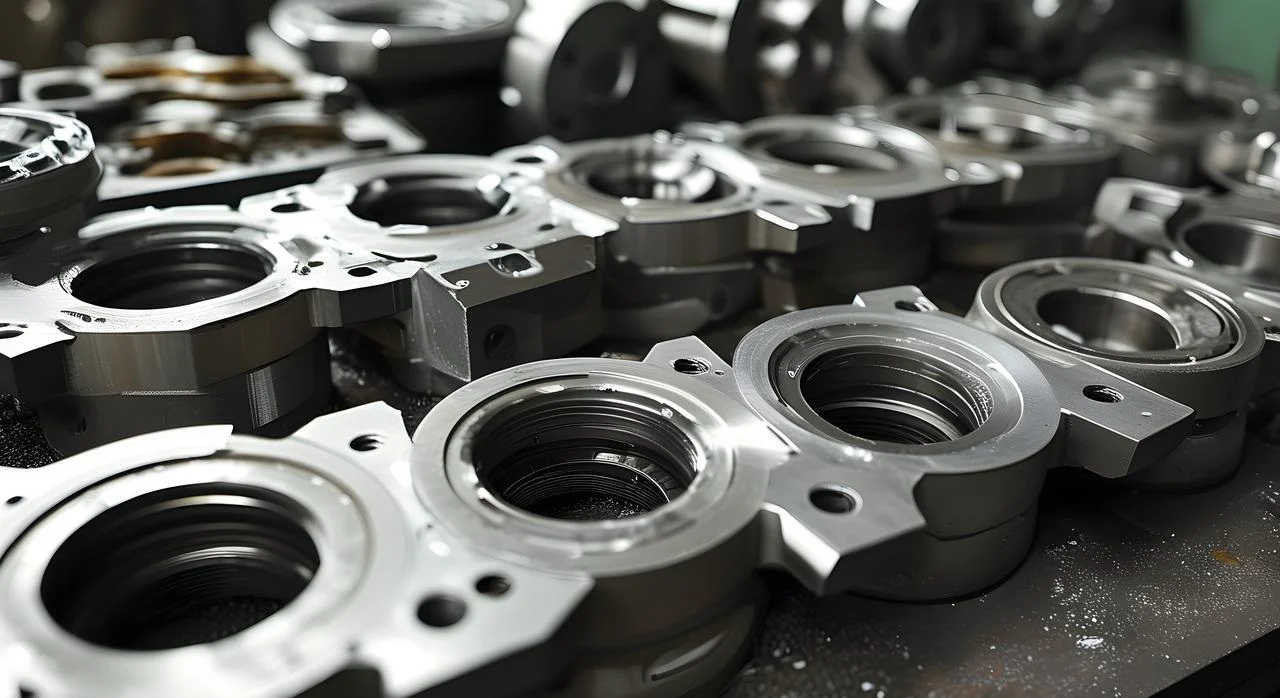
Baja tahan karat adalah bahan utama. Untuk bagian yang membutuhkan ketahanan terhadap korosi dan kekuatan sedang, proses pengecoran vakum biasanya digunakan. Rumah pompa, badan katup, dan perangkat keras kelautan adalah contoh tipikalnya.
Keunggulannya terletak pada kualitas yang konsisten. Lingkungan vakum menghilangkan hidrogen. Pada baja tahan karat yang dicor pada tekanan atmosfer, hidrogen dapat menyebabkan lubang kecil dan porositas. Komponen yang diproduksi dengan pengecoran vakum memiliki kualitas yang andal.
Kekurangannya? Baja tahan karat tidak memiliki persyaratan yang seketat titanium untuk proses vakum. Untuk komponen dengan geometri sederhana, pengecoran vakum mungkin tidak hemat biaya.
Alat Baja
Baja perkakas digunakan untuk alat potong, cetakan, dan komponen tahan aus. Kandungan karbon dan paduannya yang tinggi memberikan kekerasan. Perlakuan panas digunakan untuk mencapai sifat akhirnya. Proses pengecoran vakum menghasilkan struktur mikro murni yang bebas dari oksida dan inklusi serta menunjukkan respons perlakuan panas yang konsisten.
Ketahanan aus adalah sifat utamanya. Struktur mikro yang murni memastikan distribusi karbida yang seragam, sehingga memperpanjang umur pakai komponen. Persyaratan pengecoran vakum muncul karena sensitivitas paduan ini terhadap oksigen.
Superpaduan Berbasis Nikel
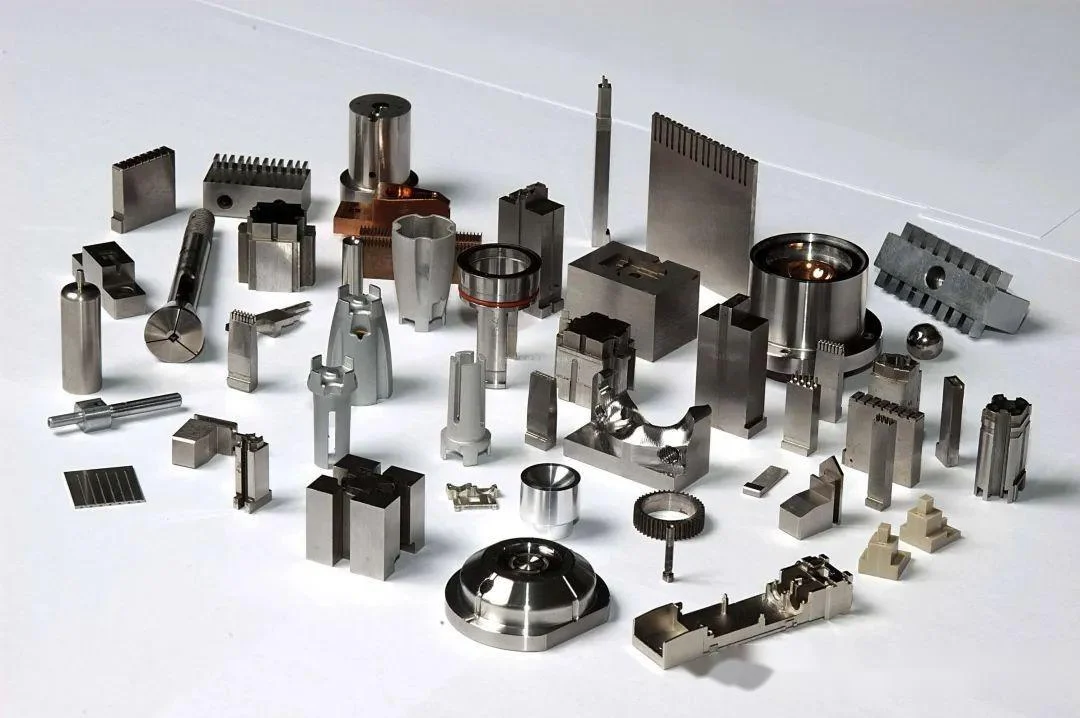
Paduan Inconel 718, Waspaloy, dan René. Ini adalah material suhu tinggi yang mempertahankan kekuatannya pada suhu mulai dari 700°C hingga 1000°C. Material ini digunakan pada bilah turbin, ruang pembakaran, dan nosel knalpot.
Performa mereka luar biasa: ketahanan terhadap deformasi permanen (creep resistance), ketahanan terhadap oksidasi, dan kekuatan lelah. Apa saja keterbatasannya? Mereka mahal, sulit untuk dikerjakan dengan mesin, dan membutuhkan pengecoran vakum.
Pengecoran lilin hilang vakum adalah metode pengecoran standar untuk paduan ini. Pengecoran konvensional akan merusak paduan ini, sehingga proses vakum sangat penting.
Paduan Berbasis Kobalt
Paduan kobalt menawarkan ketahanan aus dan kekuatan suhu tinggi. Stellite adalah yang paling umum. Digunakan pada dudukan katup, bantalan, dan instrumen bedah.
Sifat-sifat tersebut berasal dari pembentukan karbida. Karbida kromium memberikan kekerasan. Paduan ini tahan terhadap gesekan dan korosi. Aplikasi industri meliputi impeler pompa, cetakan ekstrusi, dan bilah turbin.
Paduan Titanium
Titanium adalah pilihan berkinerja tinggi. Ti-6Al-4V adalah standarnya. Rasio kekuatan terhadap beratnya sangat baik. Biokompatibilitasnya menjadikannya ideal untuk implan.
Persyaratan pengecoran lilin hilang vakum bersifat mutlak. Titanium menyerap oksigen dan nitrogen di udara. Penggetasan yang dihasilkan merusak keuletan. Vakum melindungi lelehan. Bagian tersebut mempertahankan sifat-sifatnya.
Paduan Aluminium
Aluminium kurang umum digunakan dalam pengecoran vakum. Lapisan oksida bersifat protektif. Namun, porositas hidrogen menjadi masalah. A356 dan AlSi10Mg mendapat manfaat dari proses penghilangan gas vakum.
Aplikasi ini sangat sensitif terhadap berat. Contohnya, braket dirgantara dan komponen suspensi otomotif. Penggunaan vakum meningkatkan sifat-sifat material. Namun, biaya yang dikeluarkan seringkali sulit dibenarkan. Pengecoran udara biasanya sudah cukup untuk aluminium.
Mengapa Memilih NOBLE untuk Pengecoran Lilin Vakum dan Manufaktur Presisi?
NOBLE mengkhususkan diri dalam manufaktur logam dan plastik presisi. Produk kami melayani pelanggan di berbagai industri—medis, kedirgantaraan, otomotif, dan industri. Komponen khusus berkualitas tinggi adalah standar yang kami berikan.
Layanan Manufaktur Terpadu
Proses dimulai sebelum produksi. Dukungan desain produk mendeteksi masalah sejak dini. Tinjauan Desain untuk Manufaktur (DFM) mengoptimalkan komponen untuk proses tersebut. Panduan pemilihan material memastikan paduan yang tepat untuk aplikasi tersebut.
Pembuatan prototipe cepat memvalidasi desain sebelum pembuatan cetakan. Kemudian produksi dimulai. Pengecoran lilin hilang vakum menciptakan komponen logam yang kompleks dan bebas cacat. Pemesinan CNC menyempurnakan permukaan kritis hingga toleransi akhir. Pencetakan injeksi plastik menangani komponen polimer bervolume tinggi. Penyelesaian permukaan menambah ketahanan terhadap korosi dan estetika.
Inspeksi kualitas dilakukan di seluruh proses. Perakitan membangun subsistem. Pengemasan dan logistik mengirimkan produk jadi.
Satu pemasok menangani semuanya. Dari konsep hingga komponen jadi. Tidak ada proses serah terima. Tidak ada celah. Satu titik kontak.
Kualitas yang Dapat Anda Percayai
Sistem mutu tersebut telah tersertifikasi dan terdokumentasi.
ISO 9001:2015 mencakup manajemen mutu umum. Proses yang konsisten. Inspeksi terdokumentasi. Catatan yang dapat ditelusuri.
ISO 13485:2016 menambahkan ketelitian yang dibutuhkan untuk pembuatan alat kesehatan. Ketertelusuran yang lebih ketat. Validasi proses yang lebih ketat. Tidak ada penyimpangan.
Bermitra dengan NOBLE
Tim teknik siap membantu. Pemilihan material. Optimalisasi kemudahan manufaktur. Pembuatan prototipe. Produksi skala penuh. Hubungi NOBLE dengan persyaratan spesifik. Tim akan memberikan solusi yang tepat untuk aplikasi Anda.
FAQ (Pertanyaan Umum)
Apa itu pengecoran lilin hilang vakum?
Suatu proses di mana logam cair dituangkan ke dalam cangkang keramik di bawah vakum. Pola lilin meleleh terlebih dahulu. Vakum menghilangkan oksidasi dan porositas gas.
Mengapa vakum digunakan dalam pengecoran investasi?
Untuk mencegah oksidasi dan penyerapan gas pada logam reaktif dan superalloy. Vakum juga menghilangkan gas terlarut dari lelehan sebelum pembekuan.
Bahan apa saja yang dapat dicetak menggunakan metode pengecoran lilin hilang vakum?
Baja tahan karat, baja perkakas, superpaduan berbasis nikel, paduan berbasis kobalt, paduan titanium, dan beberapa jenis aluminium. Proses ini sangat penting untuk material yang bereaksi dengan udara.
Apa bahan cangkang keramik terbaik?
Itu tergantung pada paduannya. Silika dan zirkon cocok untuk sebagian besar baja. Yttria digunakan untuk titanium karena tidak bereaksi dengan logam cair.
Bisakah titanium dicetak dengan metode pengecoran investasi vakum?
Ya. Titanium harus dicetak dalam kondisi vakum atau gas inert. Setiap penyerapan oksigen akan membuat material menjadi rapuh dan merusak keuletannya.
Apa perbedaan antara pengecoran investasi dan pengecoran vakum? pemilihan investasi?
Pengecoran investasi adalah proses umum. Pengecoran lilin hilang vakum adalah versi spesifik di mana peleburan dan penuangan terjadi di bawah vakum untuk paduan reaktif dan berkinerja tinggi.
Apakah pengecoran lilin hilang vakum itu mahal?
Ya. Peralatan, perkakas, dan pengendalian proses memang mahal. Untuk komponen penting dan bernilai tinggi, biaya tersebut dapat dibenarkan oleh hasil yang bebas cacat.
Industri apa saja yang menggunakan pengecoran investasi vakum?
Industri kedirgantaraan, perangkat medis, pembangkit listrik, otomotif, dan pertahanan. Industri apa pun di mana kegagalan komponen tidak dapat diterima.







