
Apa itu Pengecoran Vakum
Bahan cair dimasukkan ke dalam cetakan selama proses pengecoran dan dibiarkan mengeras. Dengan mengeluarkan udara dari cetakan menggunakan vakum, pengecoran vakum memastikan bahwa produk akhir memiliki bentuk yang tepat. Komponen karet dan plastik sering dicor melalui pengecoran vakum. Karena lebih cepat dan lebih murah daripada teknik lain seperti pencetakan injeksi, metode ini sering digunakan untuk proyek prototipe atau produksi skala kecil. Akurasi dan pengulangan yang tinggi merupakan keunggulan lainnya, yang membuatnya sempurna untuk aplikasi yang membutuhkan dimensi yang tepat. Selain itu, dibandingkan dengan pencetakan injeksi, metode ini memungkinkan pengecoran desain yang lebih rumit. Namun demikian, material yang sensitif terhadap panas atau tekanan tidak dapat dicor dengan metode ini.
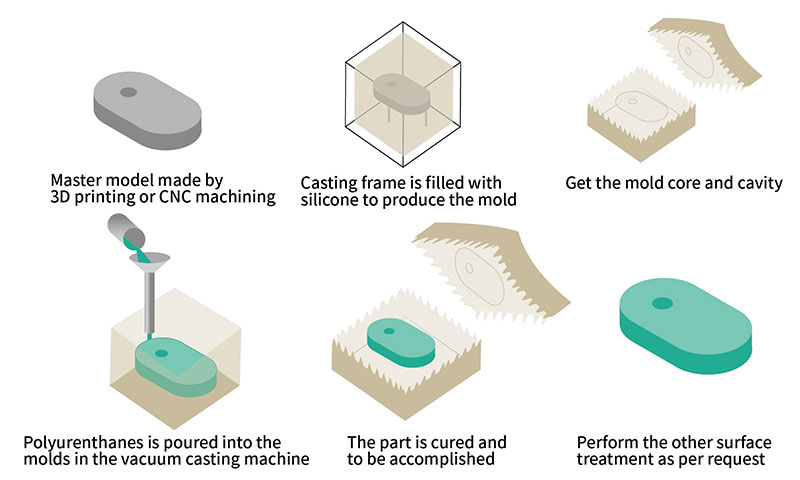
Prinsip pengecoran vakum
Pengecoran vakum adalah teknik pemodelan fisik yang menggabungkan teknologi vakum dengan pengecoran cetakan pasir. Dalam proses ini, permukaan rongga dan bagian belakang cetakan pasir disegel dengan film plastik. Pompa vakum digunakan untuk menghasilkan tekanan negatif, yang mengencangkan pasir cetakan karena perbedaan tekanan antara bagian dalam dan luar cetakan pasir. Setelah menempatkan inti pasir, pasir cetakan dikompresi untuk mendapatkan hasil coran. Langkah selanjutnya melibatkan penutupan cetakan, pengecoran, menunggu hasil coran mengeras, dan kemudian melepaskan tekanan negatif atau menghentikan ekstraksi udara. Aplikasi pengecoran vakum dalam cetakan.
Bagaimana cara kerja pengecoran vakum?
Pencetakan vakum adalah proses manufaktur yang digunakan untuk membuat komponen plastik atau elastomer berkualitas tinggi dan detail. Proses ini sering digunakan dalam pembuatan prototipe cepat dan aplikasi produksi skala kecil. Proses ini mirip dengan pencetakan injeksi konvensional. Berikut adalah gambaran umum cara kerja pencetakan vakum:
Buat Model 3D
Langkah pertama dalam sebagian besar prosedur produksi modern adalah membuat model 3D dari bentuk yang diinginkan. Objek yang ditujukan untuk pengecoran vakum harus dibuat menggunakan teknik pencetakan injeksi untuk mencapai hasil terbaik. Hal ini dapat dilakukan menggunakan perangkat lunak desain apa pun seperti AutoCAD, Solidworks, atau CATIA.
Pola Utama
Model 3D dibuat, lalu diubah menjadi model master berkualitas tinggi. Model master ini biasanya berupa prototipe yang dicetak 3D atau dibuat dengan mesin dan terbuat dari bahan tertentu, seperti lilin atau resin. Pola master mewakili bagian akhir yang akan direproduksi.
Membuat Cetakan Silikon
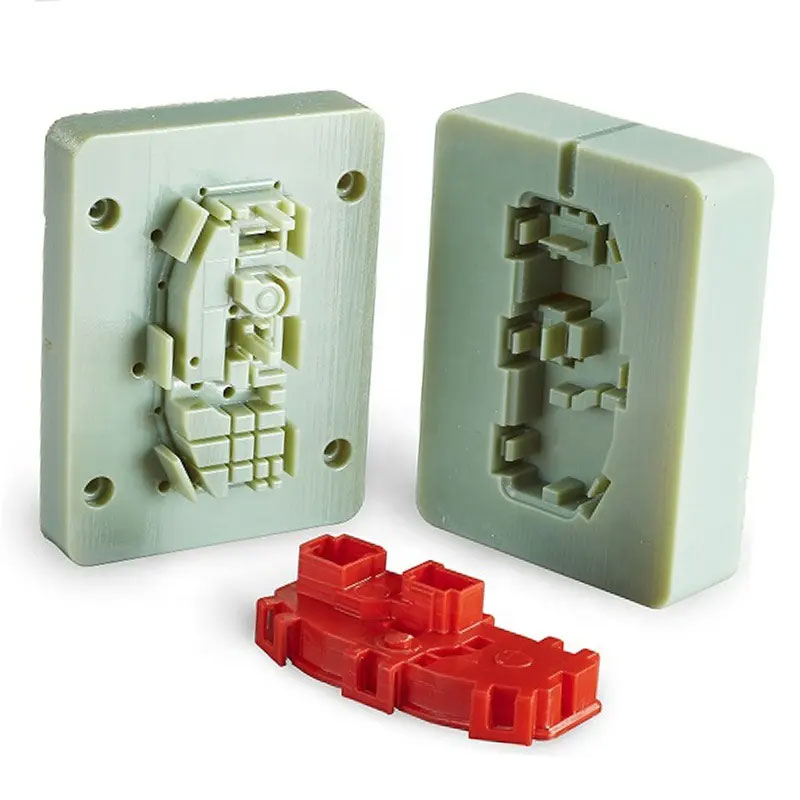
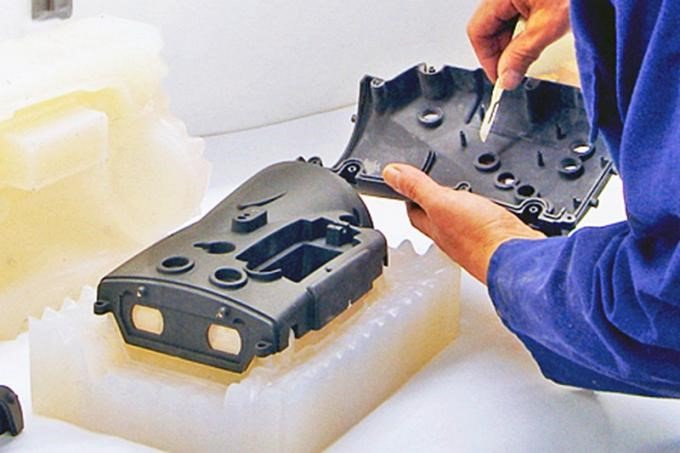
Setelah model utama dibuat, cetakan silikon dibuat. Model utama, bersama dengan inti, sisipan, dan saluran tuang, digantung di dalam kotak pengecoran. Kemudian, silikon cair dituangkan di sekelilingnya, mengisi semua detail. Bagian yang terbentuk ditempatkan di dalam kotak pengecoran vakum dan dikeringkan selama 8–16 jam dalam oven yang telah dipanaskan sebelumnya pada suhu 40°C, tergantung pada ukuran cetakan silikon. Setelah silikon mengering dan mengeras, kotak dan saluran tuang dilepas. Terakhir, cetakan dipotong dengan hati-hati menggunakan pisau untuk membuka rongga bagian dalam komponen.
Percampuran
Sebelum dicampur, resin poliuretan yang digunakan dalam pengecoran biasanya dipanaskan hingga sekitar 40°C. Mesin ini bekerja dengan mencampurkan resin pengecoran dua komponen secara tepat dengan pewarna yang dipilih, kemudian menuangkan campuran tersebut ke dalam wadah. Setelah itu, pintu tuang dipasang pada wadah pencampuran dan penuangan, dan cetakan dikembalikan ke posisinya. Resin pengecoran vakum dan pigmen warna dicampur dengan baik dan dihilangkan udaranya dengan vakum selama 50–60 detik selama proses penuangan otomatis. Selanjutnya, vakum dihasilkan di dalam cetakan, dan resin dimasukkan. Teknik vakum memungkinkan gravitasi untuk melakukan semua pekerjaan pengisian cetakan dengan menghilangkan kantung udara di dalam cetakan yang jika tidak akan bertindak sebagai penghalang aliran.
pembongkaran
Cetakan dibuka, dan bagian plastik yang baru dibuat dikeluarkan setelah resin mengeras sepenuhnya. Biasanya, cetakan dapat digunakan kembali untuk beberapa siklus pengecoran.
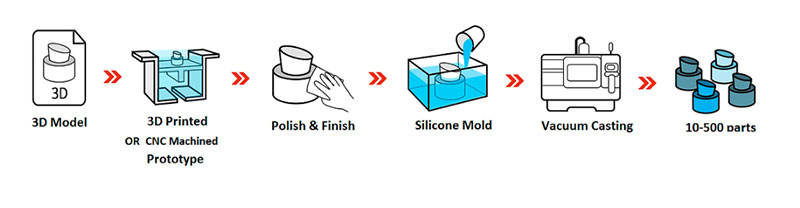
Bagaimana cara membuat cetakan untuk pengecoran vakum?
Bahan cair dimasukkan ke dalam cetakan selama proses pengecoran dan dibiarkan mengeras. Dengan mengeluarkan udara dari cetakan menggunakan vakum, pengecoran vakum memastikan bahwa produk akhir memiliki bentuk yang tepat. Komponen karet dan plastik sering dicor melalui pengecoran vakum. Karena lebih cepat dan lebih murah daripada teknik lain seperti pencetakan injeksi, metode ini sering digunakan untuk proyek prototipe atau produksi skala kecil. Akurasi dan pengulangan yang tinggi merupakan keunggulan lainnya, yang membuatnya sempurna untuk aplikasi yang membutuhkan dimensi yang tepat. Selain itu, dibandingkan dengan pencetakan injeksi, metode ini memungkinkan pengecoran desain yang lebih rumit. Namun demikian, material yang sensitif terhadap panas atau tekanan tidak dapat dicor dengan metode ini.
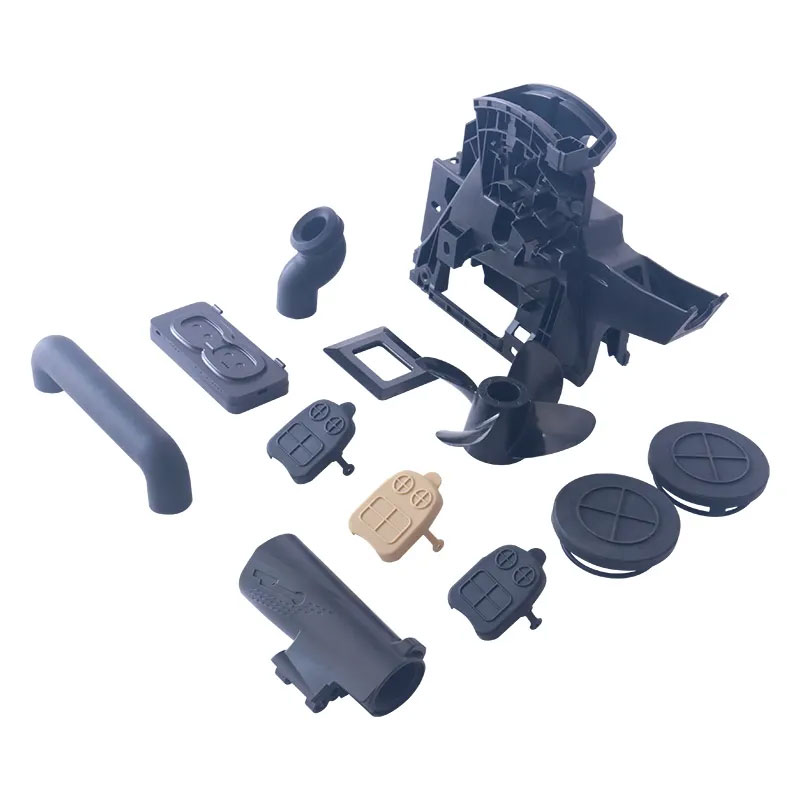
Komponen Utama Pengecoran Vakum
Cetakan Silikon: Dikenal karena fleksibilitas dan daya tahannya, cetakan silikon dirancang untuk menangkap detail halus, menjadikannya ideal untuk aplikasi pengecoran yang presisi.
Resin Poliuretan: Resin ini tersedia dalam berbagai formulasi, memungkinkan produsen untuk meniru sifat-sifat berbagai material, seperti plastik, karet, atau logam.
Ruang Vakum: Ruang vakum menghilangkan udara dari cetakan, yang membantu menghilangkan ketidaksempurnaan dan gelembung udara, sehingga menghasilkan komponen berkualitas tinggi dan bebas cacat.
Keuntungan dari pengecoran vakum
Biaya pengaturan awal lebih murah
Dibandingkan dengan pemesinan CNC dan teknik Rapid Prototyping lainnya , pengecoran vakum jauh lebih murah. Hal ini karena pembuatan cetakan hanya membutuhkan beberapa jam dan dapat digunakan berulang kali. Pemesinan CNC membutuhkan peralatan dan perlengkapan yang mahal.
presisi tinggi
Komponen dengan bentuk rumit dan presisi tinggi dapat dibuat. Dengan menggunakan teknik SLA, model master cetakan dapat dibuat, memanfaatkan fleksibilitas dan kualitas permukaan yang unggul dari manufaktur aditif.
Waktu tunggu lebih pendek
Ini juga merupakan industri yang membuat cetakan. Tahap uji coba cetakan tidak diperlukan untuk pengecoran vakum. Dengan cetakan baru, pembentukan vakum memiliki waktu tunggu yang lebih singkat—biasanya 10-12 hari. Biaya awal pembuatan cetakan berkurang. Dimungkinkan untuk membuat komponen plastik yang lebih besar menggunakan teknologi ini.
keluwesan
Pencetakan 3D menawarkan fleksibilitas desain yang sangat besar karena dapat menciptakan hampir semua geometri. Pengecoran vakum dapat digunakan untuk menghasilkan komponen yang tidak mungkin dibuat menggunakan metode lain.
Pengecoran Dinding Tipis
Persyaratan teknis lebih tinggi untuk pengecoran berdinding tipis, tetapi pengecoran ini lebih ringan dan menggunakan lebih sedikit material. Hal ini diperlukan dalam keadaan unik tertentu. Untuk dampak optimal, produk termasuk wadah fungsional harus memiliki ketebalan dinding yang tipis. Konduksi antara komponen berdinding tipis sangat penting untuk produk dengan sistem internal yang rumit. Salah satu alasan utama tingginya tingkat kegagalan dalam produksi tradisional adalah kesulitan dalam pengecoran benda berdinding tipis. Struktur bagian yang dihasilkan mungkin tebal dan memiliki dinding tipis ketika dikenai tekanan vakum terus menerus.
Perbandingan dengan proses manufaktur lainnya
Pengecoran vakum cocok untuk produksi dalam jumlah kecil hingga menengah. Metode ini berada di antara pencetakan injeksi plastik (produksi massal) dan pencetakan 3D (produksi satu buah dan produksi massal). Dibandingkan dengan pencetakan 3D, prosedur ini kurang fleksibel dan lebih cepat karena membutuhkan cetakan. Kompleksitas bagian yang dapat diproduksi lebih kecil daripada manufaktur aditif karena membutuhkan lebih sedikit undercut agar dapat dilepas dari cetakan (proses yang dikenal sebagai pelepasan cetakan). Sebaliknya, manufaktur aditif terbatas dalam hal ini, sedangkan pengecoran vakum memiliki kualitas permukaan yang sangat baik yang, jika dipadukan dengan lebih banyak variasi material dan nilai kekuatan yang tinggi, benar-benar luar biasa.
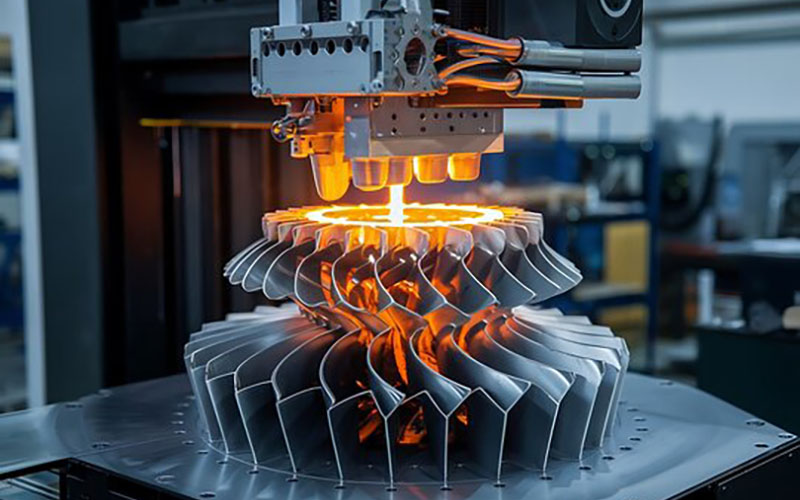
1. Apakah pengecoran vakum lebih murah daripada pencetakan 3D?
Kedua metode tersebut berbeda tergantung pada beberapa faktor. Penentu utama biaya adalah ukuran operasi dan kompleksitas desain.
Kuantitas dan Skala
Biaya desain dan cetakan awal akan meningkat jika menggunakan cetakan injeksi. Di sisi lain, pencetakan 3D membutuhkan modal yang lebih sedikit. Namun, produksi massal dapat dengan mudah mengimbangi biaya investasi awal jika proyek Anda sangat besar dan membutuhkan lebih dari 2,000 buah. Ketika dibutuhkan volume besar, cetakan injeksi lebih hemat biaya dan lebih cepat. Bahkan setelah dikurangi biaya cetakan awal, pencetakan 3D masih jauh lebih mahal per unit ketika memproduksi sejumlah besar suku cadang atau produk. Pengecoran vakum atau pencetakan 3D dapat lebih ekonomis jika Anda ingin memproduksi produk berukuran kecil hingga menengah atau membutuhkan layanan manufaktur sementara. Meskipun harga per unit mungkin tampak lebih tinggi daripada cetakan injeksi, biaya akhir akan lebih rendah dalam produksi dalam jumlah kecil karena tidak ada investasi awal yang besar pada cetakan. Jika Anda hanya membutuhkan satu atau dua barang, maka Anda lebih baik tetap menggunakan pencetakan 3D.
Kompleksitas Desain
Pencetakan 3D adalah pilihan terbaik jika desain Anda rumit atau jika Anda ingin memperbarui dan memodifikasinya saat sedang diproduksi. Cetakan yang digunakan untuk injeksi tidak mudah diubah. Setiap modifikasi mengharuskan memulai dari awal dengan cetakan baru. Setiap kali Anda harus memulai dari awal, biaya proyek akan meningkat. Akibatnya, pencetakan 3D lebih hemat biaya selama tahap pengembangan produk atau pembuatan prototipe ketika diperlukan beberapa revisi pada desain Anda atau ketika proyek tersebut rumit.
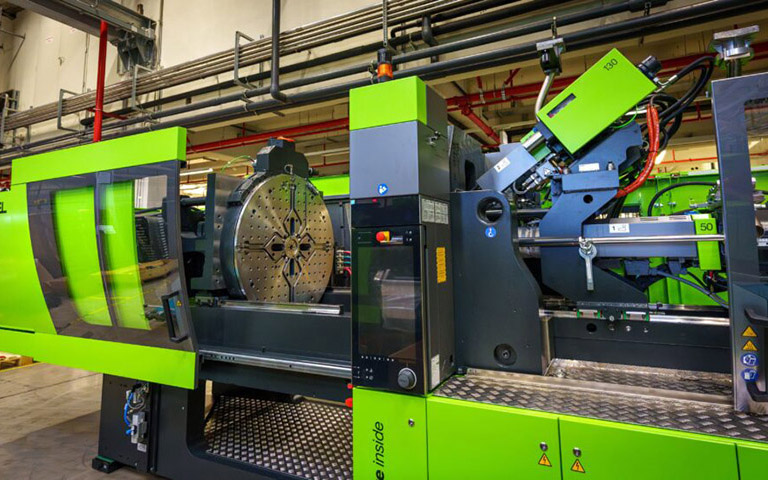
2. Apakah pengecoran vakum lebih murah daripada pencetakan injeksi?
Pengecoran vakum dan pencetakan injeksi adalah dua proses manufaktur yang berbeda, dan perbandingan biaya antara pengecoran vakum dan pencetakan injeksi sangat bergantung pada persyaratan proyek tertentu. Secara umum, pencetakan injeksi lebih hemat biaya untuk produksi volume tinggi, sedangkan pengecoran vakum dapat menawarkan keuntungan untuk produksi dalam jumlah kecil hingga menengah atau ketika fleksibilitas dan kustomisasi menjadi penting.
Biaya perkakas
Pencetakan injeksi melibatkan pembuatan cetakan mahal yang biasanya terbuat dari baja atau aluminium. Hal ini menyebabkan biaya cetakan awal yang lebih tinggi. Cetakan dirancang untuk menahan suhu dan tekanan tinggi. Sebaliknya, pengecoran vakum menggunakan cetakan yang lebih murah yang terbuat dari karet silikon atau poliuretan. Proses ini lebih terjangkau, terutama untuk volume produksi yang lebih kecil.
Kuantitas produksi
Seiring meningkatnya kuantitas produksi, pencetakan injeksi menjadi lebih hemat biaya. Biaya perkakas awal yang lebih tinggi dapat dibagi ke lebih banyak bagian, sehingga menghasilkan biaya per unit yang lebih rendah. Pengecoran vakum lebih cocok untuk volume produksi yang lebih kecil atau ketika permintaan suku cadang berubah.
Kompleksitas Desain
Pencetakan injeksi mampu menghasilkan komponen yang sangat rumit dengan detail yang sangat kecil dan dimensi yang tepat. Ini adalah pilihan yang baik untuk memproduksi komponen dalam jumlah besar dengan kualitas yang andal. Meskipun mungkin tidak seakurat atau serumit proses pengecoran lainnya, pengecoran vakum tetap dapat menghasilkan komponen yang detail.
Apa alternatif selain pengecoran vakum?
Mirip dengan pembentukan vakum, pembentukan tekanan adalah metode yang banyak digunakan dalam produksi termoforming plastik. Oven digunakan untuk menahan dan memanaskan lembaran termoplastik dalam kedua prosedur tersebut. Namun, teknik yang digunakan untuk menerapkan tekanan atau vakum pada lembaran plastik yang dipanaskan untuk membentuknya menjadi barang yang diinginkan berbeda.
Toleransi pengecoran vakum kami
NOBLE menawarkan berbagai toleransi pengecoran vakum untuk memenuhi kebutuhan kustom Anda yang kompleks. Tergantung pada model utama dan geometri bagian, kami dapat mencapai toleransi dimensi antara 0.2 – 0.4 mm. Berikut adalah spesifikasi teknis untuk layanan pengecoran vakum kustom kami.
| Tipe | Informasi |
| Ketepatan | Presisi tertinggi mencapai +0.05 mm |
| Ukuran Bagian Maks | +/- 0.025 mm
+/- 0.001 inci |
| Ketebalan dinding minimum | 1.5mm ~ 2.5mm |
| Jumlah | 20-25 salinan per cetakan |
| Warna & Finishing | Warna dan tekstur dapat disesuaikan. |
| Waktu tunggu yang umum | Hingga 20 bagian dalam 15 hari atau kurang |
Bahan untuk Pengecoran Vakum
 |
ABS | ABS adalah polimer termoplastik, yang banyak digunakan karena ketahanannya yang luar biasa terhadap benturan, suhu, dan bahan kimia. Selain itu, ABS juga menawarkan hasil akhir permukaan yang halus serta mudah diproduksi dan ditangani. |
 |
POM | POM, juga dikenal sebagai asetal atau Delrin, adalah jenis termoplastik teknik yang memiliki stabilitas dimensi, kekakuan, ketahanan suhu, dan ketahanan benturan yang luar biasa. |
 |
PP (Polipropilen) | Polipropilena (PP) adalah material yang biasanya berwarna putih dan tembus cahaya, tahan terhadap korosi, serta memiliki ketangguhan yang baik. Karakteristiknya yang paling menonjol adalah keserbagunaannya, karena cocok digunakan dalam berbagai metode dan aplikasi pengolahan. |
 |
PE (Polietilen) | Polietilen tidak berbau, tidak beracun, terasa seperti lilin, memiliki ketahanan suhu rendah yang sangat baik (suhu operasi minimum dapat mencapai -100~-70°C), memiliki stabilitas kimia yang baik, dan dapat menahan sebagian besar erosi asam dan basa (tidak tahan terhadap oksidasi asam alami). |
 |
PC (Polikarbonat) | Polikarbonat (PC) adalah termoplastik amorf yang dikenal karena transparansi dan ketahanan benturannya yang luar biasa. Ia juga memiliki sifat isolasi listrik yang kuat dan ketahanan kimia yang moderat. |
 |
PMMA (Polimetilmetakrilat) | Polimetilmetakrilat, juga dikenal sebagai Akrilik. Akrilik adalah material yang sangat serbaguna yang dikenal karena transparansinya yang luar biasa, stabilitas kimia, dan ketahanan terhadap panas, dingin, dan korosi. |
 |
MENGINTIP | PEEK memiliki kekuatan mekanik yang luar biasa, pelumasan sendiri, ketahanan terhadap benturan, dan ketahanan terhadap api. Selain itu, PEEK juga sangat tahan terhadap korosi asam, alkali, dan bahan kimia lainnya, hidrolisis, keausan, kelelahan, pengelupasan, dan radiasi. |
 |
Nilon | Nylon memiliki sifat mekanik yang mengesankan seperti ketahanan terhadap panas dan keausan, ketahanan terhadap bahan kimia, dan pelumasan sendiri. Serat poliamida juga memiliki sifat tahan api, koefisien gesekan yang rendah, dan mudah diproduksi. |
 |
PS (Polistirena) | Polistiren (PS) adalah polimer yang terbuat dari monomer stirena, hidrokarbon cair yang diproduksi secara komersial dari minyak bumi. Pada suhu ruang, PS biasanya berupa termoplastik padat tetapi dapat dilelehkan pada suhu yang lebih tinggi untuk pencetakan atau ekstrusi, dan kemudian dipadatkan kembali. Resin dengan kekuatan benturan tinggi, biaya rendah, dan berbagai pilihan. |
 |
Elastomer | Elastomer adalah polimer dengan viskositas dan elastisitas, sehingga dikenal sebagai viskoelastisitas. Molekul-molekul elastomer yang disatukan oleh gaya antarmolekul yang lemah umumnya menunjukkan modulus Young yang rendah dan kekuatan luluh yang tinggi atau regangan putus yang tinggi. Contohnya adalah karet alam, silikon, poliuretan, dan polibutadiena, resin plastik poliuretan. |
Permukaan selesai untuk Pengecoran Vakum
NOBLE dapat membuat lapisan permukaan unik untuk komponen pengecoran vakum Anda menggunakan berbagai macam lapisan permukaan. Lapisan permukaan ini membantu Anda memenuhi kebutuhan estetika, ketangguhan, dan ketahanan kimia produk Anda. Kami dapat menyediakan lapisan permukaan berikut berdasarkan pilihan material dan aplikasi komponen Anda:
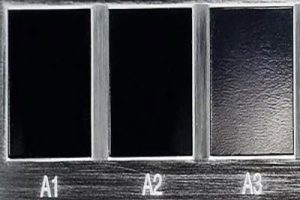 |
Berkilau | Lapisan akhir kelas A dibuat menggunakan proses pemolesan berlian dan menghasilkan permukaan yang mengkilap dan berkilau pada bagian-bagian hasil cetakan injeksi. |
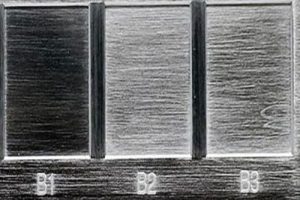 |
Setengah mengkilap | Finishing kelas B menggunakan amplas berbutir halus untuk menghasilkan komponen dengan permukaan yang sedikit lebih kasar daripada komponen kelas A. Komponen plastik cetakan khusus yang menjalani finishing kelas B memiliki tekstur permukaan matte. |
 |
Matte | Finishing kelas C menggunakan batu amplas berbutir kasar untuk menghasilkan permukaan yang kasar dan tidak rata. Komponen plastik hasil injeksi yang menjalani finishing kelas C memiliki tekstur permukaan matte. |
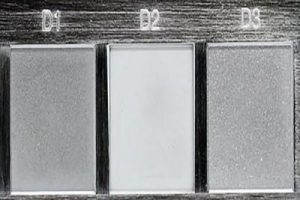 |
Bertekstur | Lapisan akhir kelas D menggunakan butiran kasar dan manik-manik kaca kering atau oksida untuk menghasilkan hasil akhir bertekstur sangat kasar. Tergantung pada jenis material yang digunakan, produk dapat memiliki hasil akhir satin atau kusam. |
Proses pengecoran vakum lengkap kami
Pengecoran Vakum untuk Fleksibilitas dan Ekonomis
Pengecoran vakum, juga disebut pengecoran uretan, adalah proses mutakhir yang menggunakan cetakan silikon dan pola induk yang dicetak 3D untuk membuat komponen kaku, berkualitas tinggi, dan dalam jumlah kecil. Poliuretan termoplastik dikeraskan di dalam cetakan silikon atau epoksi, sehingga produk akhir memiliki bentuk yang sama dengan model induk aslinya; dimensi komponen pada akhirnya bergantung pada model induk, geometri komponen, dan pilihan material. Layanan pengecoran vakum kami menyediakan solusi komprehensif untuk memproduksi prototipe berkualitas tinggi dan komponen produksi dalam jumlah kecil.
Pengecoran Vakum dari Pembuatan Prototipe hingga Produksi
Pengecoran vakum adalah proses serbaguna yang bertransisi dengan mulus dari pembuatan prototipe hingga produksi volume rendah, menawarkan banyak manfaat di setiap tahapnya.
- prototyping
Pengecoran vakum adalah proses manufaktur berbiaya rendah yang lebih mudah diakses dan hemat biaya dibandingkan metode lain untuk membuat prototipe. Dengan menggunakan berbagai material dan variasi desain, Anda dapat membuat prototipe berkualitas tinggi. Kemudian, cukup uji desain Anda dan persiapkan untuk pengujian fungsional. - Pengujian Pasar
Komponen hasil pengecoran vakum dapat digunakan untuk pengujian pasar dan penetrasi pasar awal. Hal ini memungkinkan Anda untuk mengukur respons pelanggan, melakukan uji lapangan, dan memvalidasi permintaan pasar sebelum berinvestasi dalam produksi skala besar. - Produksi Sesuai Permintaan
Pengecoran vakum mengakomodasi kebutuhan kustomisasi dan produksi dalam jumlah kecil. Karena cetakan dapat dimodifikasi dengan mudah, hal ini memungkinkan produksi suku cadang sesuai permintaan untuk memenuhi persyaratan pelanggan tertentu atau permintaan pasar khusus. - Pengiriman Cepat
Kami tidak hanya dapat menyediakan dukungan teknis teknik yang lebih cepat, tetapi juga dilengkapi dengan sistem rantai pasokan yang kuat dan peralatan Pengecoran Vakum canggih sehingga Anda dapat memperoleh komponen Pengecoran Vakum yang tak tertandingi dengan kinerja yang stabil dan mempersingkat siklus pengembangan produk Anda.
Penerapan pengecoran vakum
Mirip dengan pembentukan vakum, pembentukan tekanan adalah metode yang banyak digunakan dalam produksi termoforming plastik. Oven digunakan untuk menahan dan memanaskan lembaran termoplastik dalam kedua prosedur tersebut. Namun, teknik yang digunakan untuk menerapkan tekanan atau vakum pada lembaran plastik yang dipanaskan untuk membentuknya menjadi barang yang diinginkan berbeda.

Pengecoran Vakum dalam Industri Otomotif
- Sistem Asupan Udara: Pengecoran vakum adalah metode produksi yang digunakan dalam pembuatan sistem asupan udara pada mobil. Sistem ini membutuhkan komponen dengan bentuk yang presisi untuk meningkatkan aliran udara dan performa. Pengecoran vakum memungkinkan produksi manifold asupan, saluran udara, dan badan throttle yang kompleks dengan permukaan internal yang halus, sehingga memastikan aliran udara yang efisien.
- Komponen interior: Gagang pintu, kenop, panel instrumen, dan komponen interior lainnya dapat dibuat menggunakan pengecoran vakum.
- Komponen penerangan: Lensa untuk lampu depan, lampu belakang, dan komponen penerangan lainnya dapat diproduksi dengan presisi tinggi menggunakan pengecoran vakum.
- Komponen eksterior: Produsen otomotif dapat membuat komponen eksterior seperti gril, lencana, dan emblem menggunakan pengecoran vakum.
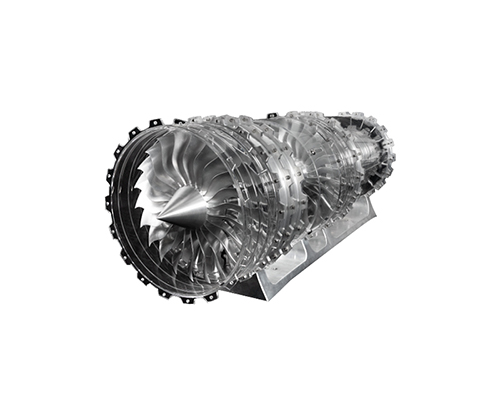
Pengecoran Vakum dalam Industri Dirgantara
Di sektor kedirgantaraan, pengecoran vakum merupakan proses penting karena memungkinkan pembuatan komponen yang halus, ringan, dan kuat. Proses ini digunakan dalam pembuatan konstruksi komposit, komponen mesin, elemen desain interior, drone, kendaraan udara tak berawak, dan komponen satelit, selain pembuatan prototipe. Dalam aplikasi kedirgantaraan, pengecoran vakum membantu meningkatkan keselamatan secara keseluruhan, efisiensi bahan bakar, dan kinerja pesawat.
- Pembuatan Prototipe: Salah satu teknik umum untuk membuat prototipe komponen aeronautika dengan cepat adalah pengecoran vakum. Teknik ini memungkinkan pembuatan prototipe fungsional dengan kualitas permukaan dan karakteristik material yang sangat mirip dengan produk jadi. Hal ini memungkinkan para insinyur untuk menguji dan menilai sepenuhnya fungsi, kesesuaian, dan kinerja komponen sebelum melanjutkan ke produksi skala penuh.
- Struktur Komposit: Pengecoran vakum adalah metode yang umum digunakan untuk membuat struktur komposit. Material komposit, seperti polimer yang diperkuat serat karbon (CFRP), digunakan untuk membangun struktur ini karena ketahanan lelahnya yang luar biasa dan rasio kekuatan terhadap berat yang tinggi. Penyelarasan dan konsolidasi serat yang ideal dipastikan oleh penempatan elemen penguat yang tepat yang dimungkinkan oleh pengecoran vakum. Bagian-bagian yang ringan, kuat, dan tahan lama yang dihasilkan dari proses ini sering digunakan dalam badan pesawat, sayap pesawat terbang, dan struktur vital lainnya.
- Komponen interior: Panel interior, konstruksi tempat duduk, dan kompartemen di atas kepala adalah beberapa contoh komponen tersebut. Kemampuan untuk menciptakan komponen ringan dan mudah dibentuk dengan polesan permukaan yang superior dan akurasi dimensi adalah salah satu manfaat terbesar dari pengecoran vakum. Selain itu, metode ini memungkinkan opsi untuk menambahkan fitur pada komponen, termasuk insulasi akustik atau elektronik terintegrasi.
- Komponen UVA dan Drone: Komponen untuk pesawat ini seringkali harus aerodinamis dan ringan. Optimalisasi kinerja penerbangan dan kapasitas muatan dimungkinkan berkat kemudahan pembuatan bentuk yang rumit dan struktur berdinding tipis melalui pengecoran vakum.
Pengecoran Vakum dalam Perangkat Medis
Berkat teknik pengecoran vakum, instrumen bedah, implan, alat medis, alat diagnostik, dan alat bantu rehabilitasi yang disesuaikan, berkualitas tinggi, dan fungsional dapat diproduksi. Penggunaan teknik pengecoran vakum telah meningkatkan metode bedah, perawatan pasien, dan pendidikan kedokteran.
- Prostetik dan Ortotik: Bagian khusus yang sangat menyerupai anatomi pasien dapat dibuat berkat pengecoran vakum. Pengecoran vakum memungkinkan pembuatan alat prostetik dan ortotik dengan desain kompleks, seperti soket, penyangga, dan penopang, yang ringan, kuat, dan nyaman.
- Instrumen dan Alat Bedah: Pembuatan alat bedah dengan bentuk yang rumit, desain ergonomis, dan presisi tinggi dimungkinkan menggunakan pengecoran vakum, yang menghasilkan gagang, pegangan, dan alat-alat kompleks lainnya dengan hasil akhir permukaan yang sangat baik, akurasi dimensi, dan fungsionalitas.
- Implan dan Komponen Medis: Implan, seperti pengganti sendi (misalnya, implan pinggul atau lutut) atau prostetik gigi, dapat diproduksi menggunakan teknik pengecoran vakum. Proses ini memfasilitasi produksi implan dengan sifat mekanik, biokompatibilitas, dan hasil akhir permukaan yang disesuaikan.
- Peralatan Diagnostik: Pengecoran vakum menghasilkan komponen yang berbentuk presisi dan tahan lama untuk peralatan pengujian medis seperti wadah, penutup, dan ruang khusus untuk perangkat pencitraan dan penganalisis diagnostik.
- Rehabilitasi dan Alat Bantu: Contohnya termasuk bidai, penyangga, dan penopang yang dibuat sesuai ukuran. Pengecoran vakum memungkinkan pembuatan alat yang nyaman, ringan, dan memberikan dukungan serta fungsi yang diperlukan bagi pasien yang menjalani rehabilitasi.

Pengecoran Vakum dalam Industri Robotika
Disarankan untuk memperkenalkan prototipe robot yang terbuat dari uretan cetakan vakum ke pasar untuk mengurangi risiko dan menstabilkan pengeluaran perusahaan. Hal ini akan memungkinkan perusahaan Anda untuk mengeksplorasi potensi pembuatan generasi baru robot yang dapat melakukan berbagai tugas yang lebih luas di luar tugas-tugas yang monoton dan berulang.
- Gripper dan End Effector Robot: Pengecoran vakum digunakan dalam produksi gripper dan end effector robot. Gripper digunakan untuk memanipulasi objek dan melakukan tugas dalam robotika. Pengecoran vakum memungkinkan pembuatan komponen gripper dengan bentuk yang presisi, saluran internal yang kompleks, dan fitur yang dapat disesuaikan seperti permukaan lunak atau lentur untuk penanganan objek yang halus.
- Selubung dan Casing: Pengecoran vakum adalah proses yang umum digunakan untuk memproduksi selubung dan penutup untuk robot. Selubung ini melindungi elektronik internal, sensor, dan aktuator robot. Selubung yang dirancang khusus dapat dibuat menggunakan proses pengecoran vakum, yang dapat mencakup fitur-fitur spesifik seperti perutean kabel terintegrasi, titik pemasangan, dan panel akses.
- Struktur dan Rangka Robot: Rangka untuk robot dan bagian struktural lainnya dibuat dengan pengecoran vakum. Bagian-bagian ini memberikan struktur dan bantuan pada sistem robot. Pengecoran vakum memungkinkan pembuatan struktur dengan geometri rumit yang kuat, ringan, dan mampu menahan beban dan tekanan yang dialami robot saat beroperasi.
Tren Masa Depan dalam Pengecoran Vakum
Resin Berkinerja Tinggi: Pengembangan resin berkinerja tinggi yang berkelanjutan sangat penting dalam meningkatkan sifat keseluruhan komponen yang diproduksi, sehingga menghasilkan peningkatan kekuatan, daya tahan, dan fungsionalitas.
Opsi Ramah Lingkungan: Pergeseran menuju material berkelanjutan dan mudah terurai dalam proses manufaktur sejalan dengan upaya global untuk mengurangi dampak lingkungan sekaligus tetap mempertahankan standar produk yang tinggi.
Pengecoran Otomatis: Integrasi robotika ke dalam proses pengecoran secara signifikan meningkatkan efisiensi, mengurangi intervensi manual, dan meningkatkan produktivitas secara keseluruhan.
AI dan Pembelajaran Mesin: Penggunaan AI dan pembelajaran mesin memungkinkan analisis prediktif, sehingga memungkinkan produsen untuk mengoptimalkan proses, mengurangi kesalahan, dan meningkatkan kualitas produk akhir.
Menggabungkan Teknik: Dengan menggabungkan pengecoran vakum dengan pencetakan 3D dan permesinan CNC, produsen dapat menghasilkan komponen yang lebih kompleks dan menantang secara geometris yang seringkali sulit dicapai dengan metode konvensional.
Pembuatan Prototipe Cepat: Integrasi teknik-teknik canggih ini memungkinkan pembuatan prototipe yang lebih cepat dengan presisi tinggi, sehingga memungkinkan iterasi yang lebih cepat dan desain produk yang lebih baik.
Mengapa Memilih NOBLE untuk Layanan Pengecoran Vakum?
NOBLE adalah perusahaan patungan Sino-Inggris yang dianugerahi oleh pemerintah sebagai "Perusahaan Teknologi Tinggi Nasional". Kami adalah perusahaan komprehensif dengan kemampuan untuk melakukan penelitian dan pengembangan (R&D), produksi, dan penjualan secara independen.
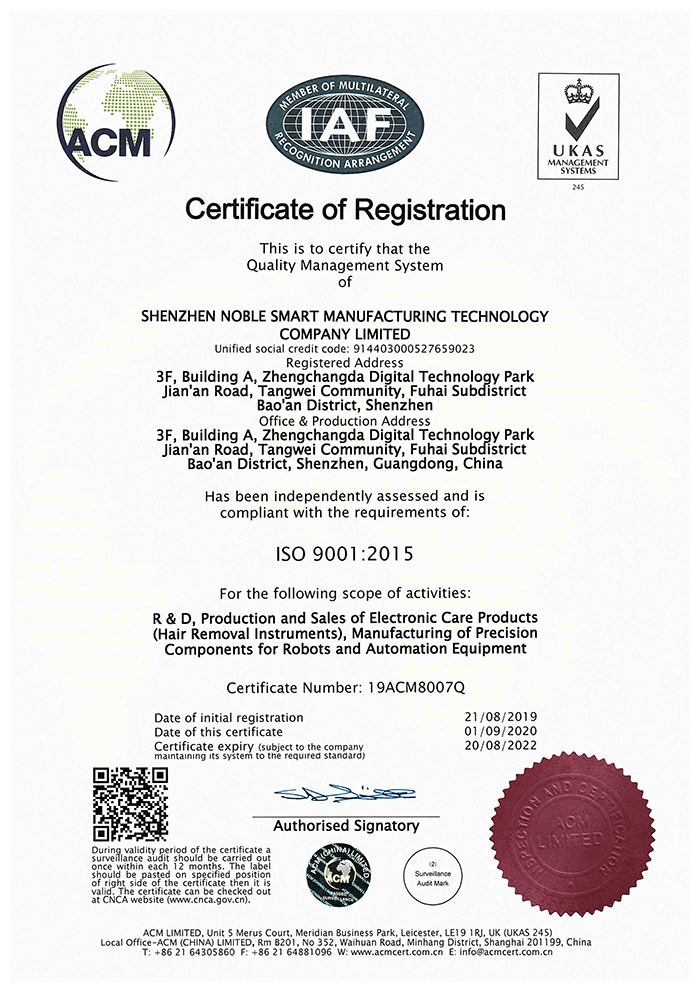
Kami memiliki sertifikat ISO9001-2015 dan ISO13485-2016, serta lisensi produksi alat kesehatan Kelas II. Produk kami telah memperoleh banyak sertifikat penting, seperti sertifikat registrasi alat kesehatan Kelas II dan sertifikat FDA510K.
Pengecoran vakum adalah metode yang sangat baik untuk membuat prototipe, komponen pra-produksi, dan komponen akhir dalam volume rendah. Metode ini menghilangkan kebutuhan untuk berinvestasi dalam perkakas baja, dan waktu tunggu untuk komponen pertama relatif singkat, biasanya sekitar 10 hari, tergantung pada ukuran dan bentuk komponen. Dengan mengintegrasikan teknologi mutakhir dengan pengetahuan personel kami yang berkualitas, NOBLE memprioritaskan kepuasan klien. Proses pengecoran vakum kami presisi, efisien, dan hemat biaya, menghasilkan hasil yang luar biasa. Memilih pengecoran vakum kami akan membantu bisnis Anda mencapai kesuksesan yang lebih tinggi.
- Harga Kompetitif:
Kami menyadari betapa pentingnya untuk tetap berada dalam anggaran proyek Anda. Sistem harga kami kompetitif dan dirancang untuk memenuhi kebutuhan bisnis dari semua ukuran, terlepas dari keterbatasan sumber daya. Tim kami siap meninjau anggaran Anda dan menawarkan solusi bernilai tambah yang akan menguntungkan perusahaan Anda. - Pakar pengecoran vakum profesional:
Dapatkan layanan pengecoran vakum kustom yang andal dari para insinyur yang terampil dan berpengalaman. Dengan pengalaman lebih dari sepuluh tahun di bidang pengecoran vakum, kami dapat membantu pelanggan dalam mengoptimalkan desain, memilih proses yang tepat, mengurangi biaya, dan mencapai produksi massal yang cepat. - Dukungan geometri kompleks
Kami menggunakan material elastomer berkualitas tinggi untuk memastikan pembuatan komponen plastik cor vakum dengan struktur kompleks dengan harga yang kompetitif. Insinyur berpengalaman menyediakan dukungan proyek 7 hingga 24 jam untuk memastikan prototipe dan komponen bervolume rendah Anda sangat menyerupai produk akhir yang diinginkan. - Produksi Tepat Waktu:
Kami memiliki kapasitas produksi yang besar dan tim insinyur serta tenaga penjualan yang terampil yang memprioritaskan komunikasi terbuka dan produksi tepat waktu untuk pesanan Anda. Hal ini memastikan bahwa kami dapat memberikan waktu pengiriman secepat mungkin untuk memenuhi kebutuhan mendesak apa pun yang mungkin Anda miliki. - Waktu Tunggu yang Tak Tertandingi:
Kami menggabungkan pengalaman proyek Pengecoran Vakum yang kaya dan peralatan canggih untuk menyediakan layanan Pengecoran Vakum berkualitas tinggi dengan waktu pengiriman yang lebih cepat. - Opsi Warna Fleksibel:
Kami dengan cermat mencampur berbagai pigmen untuk mencapai efek yang diinginkan pada produk jadi Anda. Anda dapat memilih dari daftar pilihan warna kami yang lengkap.
Pertanyaan yang Sering Diajukan (FAQ) tentang Pengecoran Vakum
1. Apakah pengecoran vakum mahal?
Harga tergantung pada kompleksitas komponen, bahan cetakan, kuantitas, dan lain-lain. Penting untuk dicatat bahwa meskipun pengecoran vakum bisa lebih mahal daripada metode lain untuk produksi dalam jumlah kecil, metode ini menawarkan keunggulan seperti hasil akhir permukaan yang berkualitas tinggi, detail yang halus, dan kemampuan pembuatan prototipe yang cepat. Oleh karena itu, biaya harus dievaluasi berdasarkan persyaratan dan manfaat spesifik dari proyek tersebut.
2. Apakah pengecoran vakum akurat?
Akurasi pengecoran vakum masih dapat dipengaruhi oleh faktor-faktor seperti desain cetakan, pemilihan material, dan pengendalian proses. Perhatian yang tepat terhadap faktor-faktor ini dapat membantu memastikan tingkat akurasi tertinggi pada bagian hasil pengecoran akhir.
3. Apakah pengecoran vakum bersifat permanen?
Pengecoran vakum adalah proses yang melibatkan pembuatan cetakan dan pengecoran komponen dari cetakan tersebut. Cetakan yang digunakan dalam pengecoran vakum biasanya terbuat dari karet silikon, yang memungkinkan beberapa siklus pengecoran. Namun, penting untuk dicatat bahwa pengecoran vakum adalah proses sementara, karena cetakan pada akhirnya akan aus seiring waktu.
4. Berapakah ketebalan minimum untuk pengecoran vakum?
Meskipun sulit untuk menentukan ketebalan minimum yang tepat tanpa mempertimbangkan material dan elemen desain tertentu, aturan praktis yang masuk akal adalah menargetkan ketebalan dinding minimum sekitar 0.5–1 mm. Untuk mengetahui batasan dan saran yang tepat untuk proyek unik Anda, sangat penting untuk berbicara dengan penyedia layanan pengecoran vakum atau produsen material.
5. Berapa banyak vakum yang dibutuhkan untuk pembentukan vakum?
Dalam pembentukan vakum, tingkat vakum yang dibutuhkan dapat bervariasi tergantung pada faktor-faktor seperti material yang dibentuk, kompleksitas bagian, dan tingkat detail yang diinginkan. Biasanya, tekanan vakum 10-25 inci merkuri (inHg) atau 340-850 mbar (milibar) umum digunakan dalam proses pembentukan vakum.






