

Konfigurasi terbaik biasanya menggabungkan aluminium atau baja tahan karat yang diproses CNC untuk rangka struktural dan sambungan dengan ABS/PC cetakan injeksi untuk cangkang luar. Volume, presisi, dan fungsi menentukan pilihan akhir. Memilih material dan proses untuk wadah robot perawatan AI itu sulit. Anda harus menangani perisai EMI, panas, kekuatan, dan keselamatan manusia sekaligus. Panduan ini memberi para insinyur kerangka kerja yang berguna. Mereka dapat mencocokkan proses dan material dengan kebutuhan wadah robot perawatan AI mereka yang tepat. Pasar menunjukkan mengapa hal ini penting. Analis memperkirakan nilainya sebesar USD 2.0 miliar pada tahun 2024 dan mengharapkan USD 5.4 miliar pada tahun 2030, dengan CAGR 17.6%. Manufaktur wadah robot yang baik dimulai dengan pilihan yang cerdas. Perencanaan manufaktur yang solid menjaga keselamatan semua orang.
Proses Manufaktur Perumahan Robot Perawatan AI
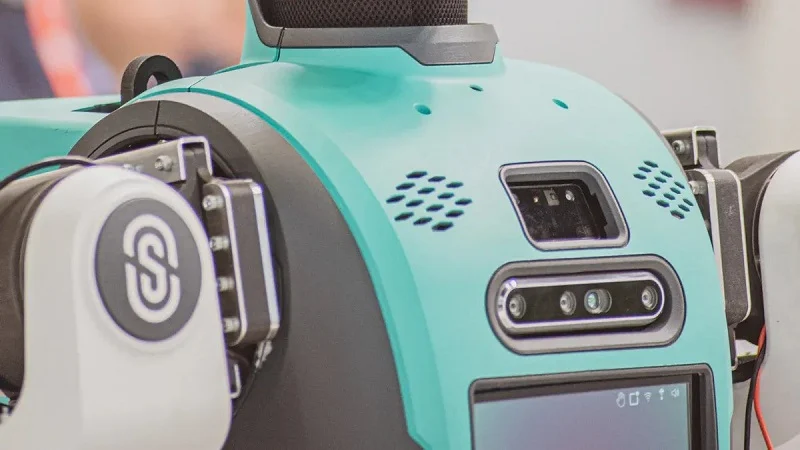
Dalam pembuatan casing robot, tiga proses yang paling sering muncul adalah: pemesinan CNC, pencetakan injeksi, dan pencetakan 3D. Pilihan Anda bergantung pada volume, presisi, dan anggaran. Berikut adalah gambaran singkat tentang waktu tunggu tipikal untuk produksi komponen casing robot dalam volume menengah.
| Proses | Waktu Tunggu Khas (Volume Menengah) | Catatan Kunci |
| Mesin CNC | 3–10 hari kerja (standar); hingga 2–3 minggu untuk 5 sumbu yang kompleks atau toleransi yang ketat. | Tidak perlu menunggu pembuatan perkakas; produksi dimulai langsung dari file CAD. |
| Cetakan Injeksi | Total waktu pengerjaan 4–16 minggu (dari pemesanan perkakas hingga pembuatan komponen pertama). Cetakan prototipe aluminium: 2–4 minggu; cetakan produksi baja keras: 6–10 minggu; cetakan baja multi-rongga kompleks: 10–16 minggu. | Waktu pembuatan perkakas awal yang lama, tetapi siklus per bagian yang cepat setelah perkakas siap. |
| 3D Printing | 1–5 hari kerja (sebagian besar teknologi); SLS/DMLS mungkin membutuhkan waktu 5–10 hari termasuk pembuatan dan pasca-pemrosesan. | Tidak ada penundaan dalam pembuatan alat atau pemrograman; pasca-pemrosesan dapat menjadi faktor dominan. |
Pemesinan CNC untuk Casing Robot Perawatan AI
Penggilingan dan Pembubutan
Pemesinan CNC menggunakan alat potong untuk menghilangkan material dari blok padat. Penggilingan memutar alat potong terhadap benda kerja untuk memotong bentuk yang kompleks. Pembubutan memutar benda kerja terhadap alat potong untuk membuat fitur bulat. Untuk wadah robot perawatan AI, proses-proses ini memberikan Anda komponen yang kuat dan presisi. Anda mendapatkan toleransi yang ketat langsung dari mesin.
Toleransi Presisi dan Permukaan Akhir
Mempertahankan toleransi yang ketat adalah keunggulan CNC. Anda dapat mencapai ±0.005 inci atau lebih baik. Akurasi tersebut sangat penting untuk sambungan dan bagian bergerak pada rumah robot perawatan AI. Dengan perkakas dan kecepatan pemakanan yang tepat, hasil akhir permukaan dapat mencapai 63 µin Ra. Itu cukup halus untuk banyak penggunaan tanpa pemesinan tambahan. Jika Anda membutuhkan komponen robot yang presisi, pemesinan CNC adalah pilihan yang tepat.
Aplikasi pada Perumahan Gabungan dan Struktural
Untuk rangka robot perawatan AI, rangka aluminium yang diproses dengan mesin sering muncul pada lengan robot dan rangka dasar. Rangka ini mampu menahan beban berat dan tahan terhadap keausan. CNC bekerja dengan baik untuk volume produksi rendah hingga menengah. Anda mendapatkan waktu penyelesaian yang cepat karena tidak ada waktu tunggu pembuatan perkakas. Untuk rangka struktural dan sasis, pemesinan CNC adalah metode yang paling tepat.
Manufaktur Aditif untuk Casing Robot Perawatan AI
FDM dan SLS untuk Pembuatan Prototipe
Untuk pengecekan desain awal, FDM dan SLS cepat dan murah. Anda mendapatkan komponen dalam satu atau dua hari. Namun, hasil cetakan ini tidak cukup kuat untuk rangka robot akhir. Gunakan hasil cetakan ini untuk menguji kesesuaian, bentuk, dan fungsi sebelum Anda berkomitmen pada produksi.
DMLS dan SLM untuk Komponen Logam
Butuh komponen logam dengan cepat? DMLS dan SLM mencetak logam langsung dari bubuk. Permukaan hasil cetakan kasar: 200 hingga 400 µin Ra. Setelah pemesinan CNC, kekasarannya dapat diturunkan hingga 63 µin Ra. Kombinasi ini sangat cocok untuk bentuk kompleks yang tidak dapat Anda buat dari blok logam. Tabel di bawah menunjukkan perubahan kekasaran permukaan yang umum.
| Kondisi | Kekasaran Permukaan (Ra) |
| DMLS sesuai kondisi aktual | 200–400 µin |
| Setelah pemesinan CNC | 63 inci |
Keterbatasan Presisi dan Pasca-Pemrosesan
Pencetakan 3D tidak dapat menandingi pemesinan CNC dalam hal presisi. Toleransinya lebih lebar, dan proses pasca-produksi menambah waktu. Untuk wadah robot perawatan AI yang membutuhkan toleransi ketat, Anda sering mencetak mendekati bentuk akhir kemudian memproses permukaan kritisnya dengan mesin. Pendekatan hibrida ini menghemat waktu dan memenuhi persyaratan.
Pencetakan dan Fabrikasi Logam Lembaran
Pencetakan Injeksi untuk Casing Polimer
Pencetakan injeksi mendominasi produksi massal untuk rangka dan cangkang robot perawatan berbasis AI. Anda mendapatkan rangka dan cangkang robot yang konsisten. Pembuatan cetakan membutuhkan waktu 4 hingga 16 minggu. Namun, begitu cetakan siap, setiap bagian dapat diproses dalam hitungan detik. Hal ini menjadikan pencetakan injeksi sempurna untuk produksi massal. Metode ini dapat digunakan dengan berbagai material, termasuk ABS dan campuran polikarbonat.
Pengecoran Cetakan untuk Casing Logam
Pengecoran die (die casting) mirip dengan pencetakan injeksi tetapi untuk logam. Proses ini menciptakan bentuk yang kuat dan kompleks untuk rangka struktural dan sasis rumah robot perawatan AI. Pengecoran die cocok untuk volume produksi tinggi dan memberikan presisi yang baik. Ini adalah pilihan yang tepat untuk komponen rumah robot berbahan logam.
Fabrikasi Logam Lembaran untuk Rangka dan Sasis
Untuk rangka sederhana dan kuat bagi wadah robot perawatan AI, fabrikasi lembaran logam menghemat biaya. Anda memotong, membengkokkan, dan mengelas lembaran logam sesuai bentuk. Metode ini cocok untuk prototipe dan produksi dalam jumlah kecil. Anda dapat membuat rangka struktural dan sasis dengan cepat tanpa peralatan mahal.
Bahan untuk Casing Robot Perawatan AI
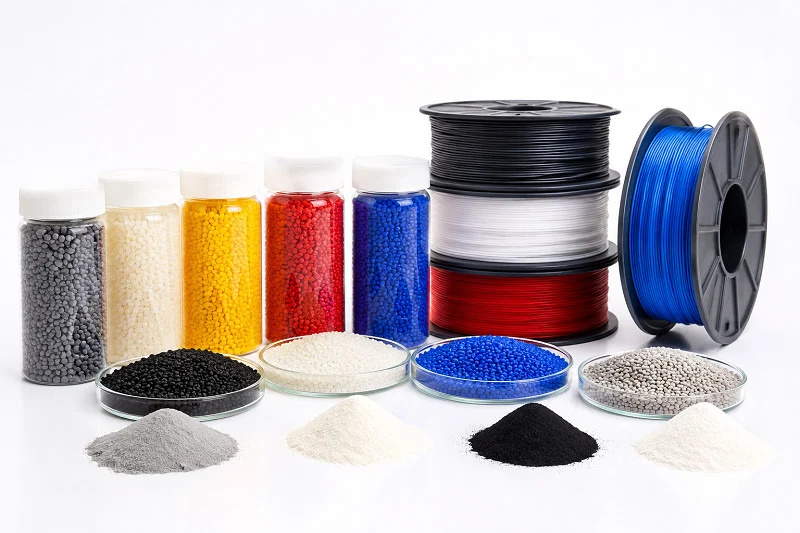
Memilih material yang tepat untuk casing robot perawatan AI berarti menemukan kombinasi terbaik antara kekuatan, berat, keamanan, dan biaya. Pilihan Anda memengaruhi seberapa kuat robot tersebut dan seberapa baik robot tersebut menangani panas. Material tersebut harus mampu bertahan dari benturan dan goresan sehari-hari. Mari kita lihat pilihan terbaik untuk desain casing robot.
Logam untuk Casing Robot Perawatan AI
Logam dan paduan memberikan kekuatan, kekakuan, dan perlindungan dari interferensi elektromagnetik pada desain casing robot. Tiga kelompok utama paduan digunakan. Material ini umum digunakan untuk casing logam pada bagian struktural. Setiap kelompok memiliki kekuatan dan kelemahan yang berbeda untuk casing logam.
Paduan Aluminium
6061-T6 adalah pilihan utama untuk rangka. Kepadatannya adalah 2.7 g/cm³. Kekuatan tarik maksimumnya mencapai 310 MPa. Kekuatan luluhnya adalah 270 MPa. Bandingkan dengan baja tahan karat 304: kepadatan 7.8 g/cm³ dan kekuatan tarik maksimum dari 580 hingga 1180 MPa. Aluminium menghemat berat, yang penting untuk desain ringan pada bagian yang bergerak. Material ini mudah dikerjakan dan dapat dianodisasi.
Pilihan lain adalah aluminium 7075, yang lebih kuat. Namun untuk sebagian besar rangka rumah robot perawatan AI, 6061-T6 memberikan kombinasi yang tepat antara kemudahan pengerjaan, biaya, dan kinerja. Aluminium mudah dikerjakan. Hal itu menjadikannya pilihan utama untuk rumah logam dan bagian struktural.
Besi tahan karat
Baja tahan karat 304 jauh lebih padat dengan kepadatan 7.8 g/cm³. Namun, baja ini menawarkan kekuatan dan ketahanan korosi yang tidak dapat ditandingi oleh aluminium. Kekuatan tarik maksimumnya berkisar dari 580 hingga 1180 MPa. Kekuatan luluhnya berkisar dari 230 hingga 860 MPa.
Gunakan baja tahan karat di tempat yang membutuhkan kekuatan dan ketahanan korosi di area yang sering mengalami keausan. Ketangguhannya membantu pada sambungan, pengencang, dan braket. Baja tahan karat memberikan perisai EMI yang sangat baik. Untuk bagian-bagian rumah robot yang bersentuhan dengan manusia atau perlu dibersihkan, baja tahan karat sulit ditandingi. Material ini cocok untuk komponen robot yang kritis terhadap keselamatan.
Paduan Titanium
Ti-6Al-4V berada di antara aluminium dan baja dengan massa jenis 4.43 g/cm³. Modulus elastisitasnya adalah 110 GPa. Kekakuan spesifiknya sekitar 24.8 GPa·cm³/g. Angka ini mendekati aluminium 7075 yang sebesar 25.3. Titanium memberikan kekakuan per berat yang serupa.
Konduktivitas termalnya rendah: hanya 6.7 W/m·K dibandingkan dengan 130 untuk aluminium 7075. Itu sekitar 5% dari nilai aluminium. Titanium tahan korosi dengan baik. Ia juga biokompatibel. Untuk bagian casing robot perawatan AI kelas atas di mana berat dan kekuatan menjadi pertimbangan penting, titanium adalah pilihan. Tetapi harganya lebih mahal dan hanya digunakan untuk kebutuhan khusus. Material ini cocok untuk desain casing robot perawatan AI yang menuntut.
Polimer untuk Casing Robot Perawatan AI
Polimer dan plastik menawarkan biaya lebih rendah, kebebasan desain lebih besar, dan bobot lebih ringan untuk cangkang dan penutup luar. Material ini penting untuk banyak aplikasi wadah robot. Material ini mudah diproses dan tersedia dalam berbagai jenis.
ABS dan Campuran ABS/PC
ABS murni memiliki dampak Izod berlekuk sebesar 150 hingga 250 J/m. Itu tergolong rendah. Ketika ABS dicampur dengan 20 hingga 40% polikarbonat, dampaknya meningkat menjadi 600 hingga 950 J/m. Campuran ABS/PC 60/40 melebihi 900 J/m. Campuran 70/30 menghasilkan 700 hingga 850 J/m. Campuran 80/20 menghasilkan sekitar 550 J/m.
PC sendiri memiliki kekuatan benturan Izod berlekuk sekitar 5 kali lipat dari ABS: 600 hingga 900 J/m. Campuran ABS/PC memberikan ketangguhan yang hampir sama dengan biaya lebih rendah. Keduanya mudah diproses dalam cetakan injeksi. Untuk cangkang rumah robot yang tahan jatuh, ABS/PC adalah pilihan yang cerdas. Kedua material tersebut menawarkan kinerja benturan yang baik.
Suhu defleksi panas untuk PC sekitar 132 °C. Untuk ABS, sekitar 97 °C. Campurannya berada di antara keduanya. ABS standar biasanya berperingkat UL 94 HB. Grade tahan api dapat mencapai V-0. PC dan campuran PC/ABS juga memiliki grade tahan api yang mencapai V-0 pada ketebalan dinding tertentu. Hal ini penting untuk wadah rumah robot perawatan AI yang menampung komponen elektronik di dalamnya.
polycarbonate
Polikarbonat unggul dalam hal ketahanan benturan: 600 hingga 900 J/m Izod berlekuk. HDT-nya sekitar 132 °C. Tingkat tahan api mencapai UL 94 V-0. PC transparan dalam keadaan alaminya, yang membuatnya berguna untuk penutup sensor robot dan jendela.
Proses pengolahannya lebih sulit daripada ABS. Membutuhkan suhu yang lebih tinggi dan pengeringan sebelum pencetakan. Namun, ketangguhan dan ketahanan panasnya sepadan untuk aplikasi pembuatan wadah robot yang menuntut. Material ini mampu menangani suhu tinggi lebih baik daripada banyak alternatif lainnya.
Rekayasa Plastik
Nylon, PEEK, dan plastik teknik lainnya banyak digunakan pada roda gigi, bantalan, dan bagian struktural. Nylon menawarkan ketahanan aus yang baik. PEEK tahan terhadap suhu tinggi dan bahan kimia. Material ini lebih mahal tetapi mampu memecahkan masalah spesifik pada casing robot.
Material Komposit untuk Casing Robot Perawatan AI
Komposit menggabungkan serat dengan matriks resin. Material ini memberikan rasio kekuatan terhadap berat yang tinggi. Material canggih ini semakin umum digunakan dalam desain wadah robot.
Polimer yang Diperkuat Serat Karbon
Komposit serat karbon kaku dan ringan. Material ini cocok untuk komponen casing robot perawatan AI yang membutuhkan desain ringan. Biayanya tinggi. Proses manufakturnya lebih lambat daripada pencetakan plastik. Namun, imbalan kinerjanya nyata untuk penggunaan yang sangat memperhatikan berat.
Komposit Serat Kaca
Serat kaca harganya lebih murah daripada serat karbon. Serat kaca meningkatkan kekuatan dan kekakuan dibandingkan plastik tanpa penguatan. Anda dapat melihatnya pada braket struktural dan wadah yang membutuhkan kekakuan lebih. Serat kaca umum digunakan pada wadah industri di mana biaya menjadi pertimbangan penting.
Perbandingan Properti Material
Berikut adalah gambaran singkat tentang properti utama di berbagai keluarga material.
| Bahan | Densitas (g / cm³) | Kekuatan Tarik (MPa) | Izod Berlekuk (J/m, 23°C) |
| Aluminium 6061‑T6 | 2.7 | 310 | N / A |
| 304 tahan karat | 7.8 | 580-1180 | N / A |
| Ti‑6Al‑4V | 4.43 | N / A | N / A |
| ABS | ~ 1.05 | ~ 40 | 150-250 |
| polycarbonate | ~ 1.2 | ~ 70 | 600-900 |
| 70/30 ABS/PC | ~ 1.1 | ~ 55 | 700-850 |
| 60/40 ABS/PC | ~ 1.1 | ~ 55 | > 900 |
Tidak ada satu pun material yang dapat memenuhi semua kebutuhan. Pilihan Anda bergantung pada apa yang dibutuhkan oleh desain wadah robot perawatan AI Anda. Pertimbangkan berat, kekuatan, benturan, panas, dan biaya. Kemudian sesuaikan material dengan kebutuhan. Material yang tepat untuk wadah robot perawatan AI berasal dari pemahaman tentang pertimbangan-pertimbangan ini. Memilih material yang tepat untuk wadah robot perawatan AI membutuhkan evaluasi yang cermat terhadap setiap properti.
Untuk wadah sensor yang harus transparan, polikarbonat cocok. Untuk rangka, gunakan aluminium atau baja tahan karat. Untuk cangkang luar, campuran ABS/PC memberikan ketahanan dengan biaya yang wajar.
Kombinasi Proses dan Material Terbaik untuk Casing Robot Perawatan AI
Kombinasi yang tepat bergantung pada volume produksi Anda dan apa yang harus dilakukan oleh wadah robot perawatan AI Anda. Berikut jawaban langsungnya: volume rendah lebih cocok menggunakan CNC dan pencetakan 3D, volume menengah menggabungkan keduanya, dan volume tinggi membutuhkan cetakan injeksi atau pengecoran die. Mari kita uraikan.
Kombinasi berdasarkan Volume Produksi
Produksi Skala Kecil dan Prototipe
Untuk prototipe, pencetakan 3D SLS dan permesinan CNC adalah pilihan terbaik Anda. Nylon SLS harganya $45 untuk satu braket sederhana. CNC harganya $180 untuk bagian yang sama. Untuk sepuluh buah, SLS menghabiskan biaya $320 sedangkan CNC mencapai $620. SLS unggul dalam hal biaya dan kecepatan untuk produksi dalam jumlah kecil. CNC tetap memberikan presisi yang lebih baik untuk fitur-fitur penting pada rumah robot.
Produksi Skala Menengah
Produksi jembatan sering menggunakan CNC untuk bagian struktural dan cetakan silikon untuk penutup. Hal ini menjaga biaya perkakas tetap rendah sambil Anda memvalidasi desain. Anda mendapatkan material asli untuk wadah robot perawatan AI tanpa harus menggunakan perkakas baja.
Produksi Massal Bervolume Tinggi
Pada produksi 10,000 unit, pencetakan injeksi dan pengecoran cetakan mulai mendominasi. Untuk wadah aluminium, pencetakan injeksi tidak layak. Alternatif produksi massal untuk permesinan CNC adalah pengecoran cetakan ditambah penyelesaian CNC. Kombinasi tersebut menghasilkan biaya $3–$10 per bagian. Bandingkan dengan $25–$80 untuk CNC pada produksi 100 unit. Tabel di bawah ini menunjukkan selisih biaya tersebut.
| Proses Manufaktur | Volume produksi | Biaya Per Bagian (Aluminium) |
| Mesin CNC | 100 unit | $ 25 - $ 80 |
| Pengecoran Cetakan + Penyelesaian CNC | 10,000 unit | $ 3 - $ 10 |
Kombinasi berdasarkan Prioritas Fungsional
Pelindung EMI - Aplikasi Kritis
Casing logam unggul di sini. Bagian casing robot dari aluminium cor atau baja tahan karat secara alami menghalangi interferensi. Tambahkan lapisan konduktif untuk perlindungan ekstra. Cangkang polimer membutuhkan cat atau pelapisan konduktif.
Manajemen Termal - Aplikasi Kritis
Aluminium dan logam cor menyerap panas dengan cepat. Untuk wadah robot perawatan AI dengan komponen elektronik yang padat, padukan rangka logam dengan penutup polimer berventilasi. Ini menyeimbangkan manajemen termal dengan penghematan berat.
Aplikasi yang Mengandalkan Integritas Struktural
Aluminium 6061-T6 atau baja tahan karat yang diproses dengan mesin CNC mampu menahan beban berat. Untuk area yang rawan benturan, campuran ABS/PC menyerap tetesan. Material yang tepat untuk casing robot perawatan AI bergantung pada di mana tekanan terjadi.
Ringkasan Kompromi
Biaya vs. Presisi vs. Skalabilitas
Pemesinan CNC memberikan presisi terbaik tetapi biayanya lebih tinggi per bagian dalam skala besar. Pencetakan injeksi murah dalam jumlah besar tetapi membutuhkan investasi perkakas. Pencetakan 3D menjembatani kesenjangan untuk prototipe. Pilihan proses manufaktur Anda bergantung pada keseimbangan ketiga faktor ini. NOBLE, perusahaan manufaktur terkemuka di Tiongkok, menawarkan keahlian pemesinan profesional untuk membantu klien beralih dari prototipe ke produksi massal secara efisien.
| Faktor | Cnc | Cetakan Injeksi | 3D Printing |
| Biaya (Volume Rendah) | High | N / A | Rendah |
| Biaya (Volume Tinggi) | High | Rendah | Medium |
| Ketelitian | Sangat baik | baik | Cukup baik |
| Skalabilitas | Rendah | High | Medium |
Proses Penyelesaian untuk Perumahan Robot Perawatan AI
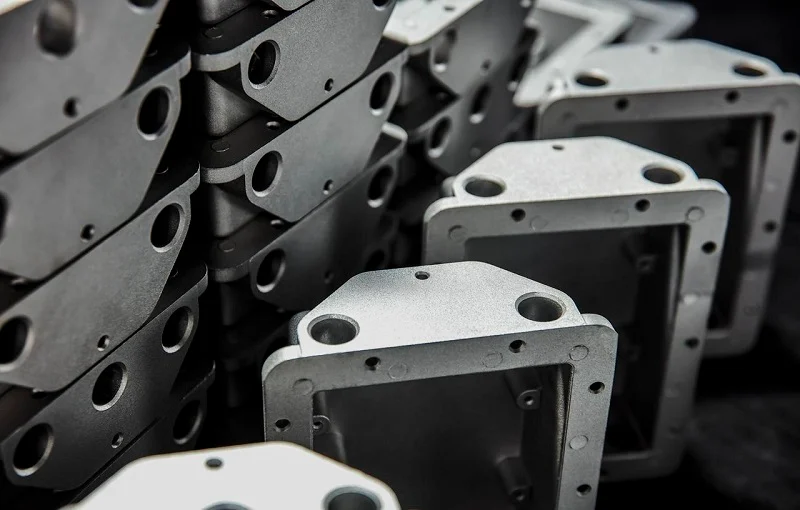
Pelapisan akhir mengubah bagian yang berfungsi menjadi produk yang aman dan tahan lama. Untuk wadah robot perawatan AI, pelapisan akhir yang tepat melindungi dari keausan, mencegah gangguan, dan menjaga keselamatan pasien. Mari kita periksa pilihan utamanya.
Pelapis Pelindung
Anodisasi dan Anodisasi Keras
Anodisasi membentuk lapisan oksida pelindung pada aluminium. Ini meningkatkan ketahanan terhadap korosi dan memberikan tampilan yang bagus. Anodisasi keras membuat lapisan tersebut lebih tebal dan lebih kuat. Ini jauh lebih baik dalam melawan goresan dan keausan. Untuk rangka rumah robot yang selalu bergerak, anodisasi keras adalah pilihan yang cerdas.
Pelapisan Serbuk dan Pelapisan Elektro
Pelapisan bubuk menyemprotkan bubuk kering ke bagian yang diarde. Panas memanggangnya menjadi lapisan yang keras. Lapisan ini menutupi cacat permukaan dan tahan terhadap bahan kimia. Pelapisan elektro (e-coating) menggunakan listrik untuk mengaplikasikan cat. Metode ini menjangkau sudut-sudut sempit yang tidak dapat dijangkau oleh bubuk. Kedua metode ini bekerja dengan baik pada casing logam untuk robot perawatan.
Lapisan Antimikroba
Lingkungan perawatan membutuhkan kebersihan ekstra. Lapisan antimikroba melawan bakteri dan virus saat kontak. Aditif ion perak adalah pilihan umum. Lapisan ini penting untuk penutup sensor robot dan permukaan apa pun di dekat pasien. Lapisan ini menambah keamanan tanpa mengubah sensasi sentuhan pada bagian tersebut.
Tekstur Permukaan dan Lapisan Akhir Fungsional
Pembersihan dengan Semprotan Pasir dan Penyikat
Penyemprotan butiran menghasilkan permukaan matte yang merata. Butiran kaca halus (325 mesh) memberikan kekasaran 1.0–1.6 µm Ra. Butiran sedang (100–170 mesh) menghasilkan kekasaran 2.0–3.2 µm Ra. Butiran kasar melampaui 3.5 µm Ra. Hasil akhir yang disikat lebih halus. Hasil akhir sikat No. 4 mencapai 0.4–0.6 µm Ra dengan kemampuan pembersihan yang sangat baik. Kedua hasil akhir tersebut membantu bagian-bagian casing robot terlihat bagus dan tetap bersih.
Pengukiran dan Etsa Laser
Pengukiran laser digunakan untuk membuat logo, peringatan, atau nomor seri. Proses ini menghilangkan lapisan tipis material. Pengukiran dengan mesin ukir menghasilkan ukiran yang lebih dalam untuk tanda permanen. Metode ini tidak menambah berat dan tahan pudar. Metode ini dapat digunakan pada logam dan sebagian besar plastik.
Cetakan Sentuhan Lembut
Lapisan soft-touch menambahkan lapisan seperti karet pada pegangan dan tepian. Ini meningkatkan kenyamanan dan cengkeraman bagi pengguna. Lapisan ini juga melembutkan sudut-sudut yang tajam. Untuk robot perawatan yang berinteraksi dengan manusia, permukaan soft-touch terasa ramah dan aman.
Pelapisan dan Lapisan Pelindung EMI
Pelapisan Nikel Tanpa Listrik
Pelapisan nikel tanpa listrik (electroless nickel plating) melapisi lapisan nikel secara seragam tanpa menggunakan listrik. Hal ini meningkatkan ketahanan terhadap korosi dan keausan. Lapisan ini melapisi bentuk-bentuk kompleks secara merata. Selain itu, pelapisan ini juga memberikan perlindungan EMI (interferensi elektromagnetik) untuk komponen plastik.
Lapisan Konduktif
Cat dan semprotan konduktif menciptakan lapisan pelindung pada cangkang polimer. Biayanya lebih murah daripada pelapisan logam. Pengisi perak, tembaga, dan nikel umum digunakan. Lapisan ini mengubah wadah robot plastik menjadi penghalang EMI (Interferensi Elektromagnetik).
Efektivitas dan Ketahanan Perisai
Efektivitas pelindung bergantung pada ketebalan dan cakupan lapisan. Celah dan sambungan melemahkan pelindung. Gasket konduktif menjembatani celah-celah tersebut. Daya tahan juga penting. Lapisan harus tahan terhadap benturan, pembersihan, dan perubahan suhu. Lapisan akhir yang baik menjaga kekuatan pelindung selama masa pakai robot.
Pertimbangan Desain untuk Perumahan Robot Perawatan AI
Integrasi Manajemen Termal
Disipasi Panas dan Konduktivitas Material
Panas menumpuk dengan cepat di dalam wadah robot yang tertutup rapat. Aluminium menyebarkan panas lebih baik daripada baja. Aluminium kelas 6061 menghantarkan panas pada 205 W/m·K. Baja sekitar 50 W/m·K. Perbedaan itu penting ketika komponen elektronik menjadi panas. Anda harus menghubungkan panel penutup ke bagian yang panas. Panel kemudian menyebarkan panas. Permukaan yang diolah dengan mesin memberikan kontak yang rata. Tempatkan penyangga internal untuk menempatkan komponen berdaya tinggi di dekat alas.
Pertimbangan antara Ventilasi dan Peringkat IP
Ventilasi memungkinkan aliran udara. Ventilasi juga memungkinkan air dan debu masuk. Pasang ventilasi masuk di bagian bawah sisi. Pasang ventilasi keluar di bagian atas panel. Udara panas naik, jadi jalur ini bekerja dengan aliran alami. Ventilasi berlubang menghalangi air langsung tetapi tetap memungkinkan udara lewat. Pembuatan yang presisi menjaga bentuk lubang tetap sama. Jika casing harus tetap kedap air hingga IP65 dan panas melebihi 300W, pendingin udara DC kecil seringkali menjadi solusi yang tepat.
Bahan Antarmuka Termal
Celah antara suatu komponen dan wadahnya memerangkap panas. Material antarmuka termal mengisi celah-celah tersebut. Bantalan, pasta, dan pengisi celah semuanya berfungsi. Tujuannya sederhana: memindahkan panas dari sumber ke dinding wadah. Manajemen panas yang baik dimulai dengan permukaan yang rata dan bersih.
Perisai EMI dan Integritas Sinyal
Persyaratan Efektivitas Perisai
Komponen elektronik di dalam wadah robot mengirimkan interferensi. Mereka juga menerimanya. Pelindung menjaga sinyal tetap jernih. Aturan untuk lubang cukup sederhana. Buat lubang terbesar lebih kecil dari seperduapuluh panjang gelombang pada frekuensi tertinggi yang Anda inginkan. Pada 6 GHz, itu berarti celah tidak lebih panjang dari 2.5 mm.
Manajemen Sambungan dan Celah
Sambungan dan celah menyebabkan kebocoran EMI. Gasket konduktif menjembatani sambungan tersebut. Untuk lubang ventilasi, gunakan panel sarang lebah. Banyak sel heksagonal kecil bertindak sebagai pandu gelombang di bawah batas potong. Hal itu memungkinkan aliran udara sambil menghalangi interferensi.
Strategi Penguatan dan Pengikatan
Setiap panel konduktif membutuhkan jalur pentanahan yang kuat. Tali pengikat menghubungkan panel-panel tersebut. Cat dan anodisasi dapat menghalangi konduktivitas, jadi tutuplah titik-titik kontak. Jalur pentanahan yang kontinu menjaga perisai tetap kuat di seluruh rakitan.
Integritas dan Keamanan Struktural
Ketahanan Benturan dan Pengujian Jatuh
Robot perawatan sering menabrak dinding, tempat tidur, dan orang. Uji jatuh membuktikan bahwa casingnya tahan benturan. Campuran ABS/PC menyerap benturan dengan baik. Campuran 60/40 melebihi 900 J/m Izod berlekuk. Ketangguhan itu melindungi bagian-bagian internal.
Ketebalan Dinding dan Desain Rusuk
Dinding tipis menghemat berat. Rusuk menambah kekakuan tanpa menambah ketebalan. Ini mendukung tujuan desain yang ringan. Tempatkan rusuk di sepanjang jalur beban. Sudut dalam yang tajam menciptakan titik lemah, jadi tambahkan fillet yang membulat.
Geometri Tepi dan Sudut yang Aman bagi Manusia
Orang-orang menyentuh robot-robot ini setiap hari. Setiap sisi membutuhkan lengkungan yang membulat. Lapisan cetakan lembut melindungi pegangan dan sudut. Bentuk yang membulat mengurangi risiko cedera. Bentuk tersebut juga membuat robot terasa ramah.
NOBLE: Mitra Anda untuk Pembuatan Casing Robot Perawatan AI

Memiliki mitra manufaktur yang memahami seluruh proyek pembuatan wadah robot perawatan berbasis AI sangatlah penting. NOBLE adalah produsen layanan lengkap yang berfokus pada pemrosesan logam dan plastik. Perusahaan ini menangani semuanya, mulai dari bantuan desain hingga perakitan akhir. Jadi, Anda mendapatkan satu tim untuk seluruh program pembuatan wadah robot Anda.
Keahlian Pemesinan Logam dan Plastik
Kemampuan Pemesinan CNC
NOBLE menggunakan mesin 5-sumbu standar yang dapat menangani komponen hingga ukuran 1000 x 800 x 650 mm. Mesin 5-sumbu format besar meningkatkan batas tersebut hingga 2500 x 3000 x 1500 mm. Rentang tersebut sesuai dengan sebagian besar rangka struktural dan sasis untuk wadah robot perawatan AI. Anda mendapatkan toleransi yang ketat dan hasil akhir permukaan yang sempurna pada setiap pekerjaan pemesinan CNC.
| Jenis mesin | Ukuran Bagian Maksimum (mm) |
| Standar 5 sumbu | X x 1000 800 650 |
| 5 sumbu format besar | X x 2500 3000 1500 |
Layanan Pencetakan Injeksi dan Pembuatan Perkakas
Pencetakan injeksi di NOBLE mencakup pembuatan prototipe dan cetakan produksi baja keras. Tim kami membuat perkakas sendiri. Hal ini mempercepat jadwal Anda untuk pembuatan cangkang dan penutup rumah robot. Pencetakan injeksi dapat digunakan dengan ABS, polikarbonat, dan campurannya. Anda mendapatkan komponen yang konsisten dengan tingkat produksi volume tinggi.
Keahlian Material di Bidang Logam dan Polimer
NOBLE sangat memahami material untuk casing robot perawatan AI. Perusahaan ini mengolah aluminium, baja tahan karat, dan titanium. Mereka juga mencetak polimer dan plastik seperti campuran ABS/PC dan resin teknik. Keahlian ganda ini berarti Anda mendapatkan saran jujur tentang material terbaik untuk setiap bagian casing robot.
Sertifikasi dan Standar Mutu
Manajemen Mutu ISO 9001:2015
Sertifikasi ISO 9001:2015 mendukung setiap proses manufaktur di NOBLE. Standar ini memastikan kualitas yang konsisten di seluruh proses permesinan CNC, pencetakan injeksi, dan perakitan. Anda mendapatkan prosedur yang terdokumentasi dan hasil yang dapat dilacak untuk pesanan casing robot perawatan AI Anda.
ISO 13485:2016 Pembuatan Perangkat Medis
ISO 13485:2016 adalah standar internasional untuk manajemen mutu manufaktur perangkat medis. NOBLE memegang sertifikasi ini. Perusahaan ini juga mempertahankan registrasi pendirian FDA berdasarkan Judul 21 CFR Bagian 807. Perusahaan mengoperasikan ruang bersih bersertifikasi ISO Kelas 7. Kredensial ini penting untuk robot perawatan yang menyentuh pasien. Manajemen risiko ISO 14971 merupakan bagian dari kerangka kerja ISO 13485. Kepatuhan EU MDR dan penandaan CE mendukung akses pasar Uni Eropa.
Kemampuan Inspeksi dan Pengujian
NOBLE memeriksa komponen presisi dengan alat yang telah dikalibrasi dan laporan yang terdokumentasi. Tim memeriksa dimensi, hasil akhir permukaan, dan sifat material. Setiap batch casing robot diverifikasi sebelum dikirim.
Dukungan Layanan Lengkap dari Desain hingga Perakitan
Konsultasi Desain untuk Manufaktur
Masukan desain awal untuk kemudahan manufaktur menghemat uang dan waktu. Para insinyur NOBLE meninjau desain rumah robot Anda sebelum produksi dimulai. Mereka menandai fitur-fitur yang meningkatkan biaya atau menyebabkan cacat. Langkah ini memperketat desain Anda dan mempercepat proses pembuatan.
Pembuatan Prototipe dan Produksi Jembatan
NOBLE beralih dari prototipe ke produksi massal tanpa perlu berganti mitra. Anda dapat menguji desain wadah robot perawatan AI dengan material nyata. Kemudian, tingkatkan skalanya saat Anda siap. Transisi yang lancar ini mengurangi risiko bagi program Anda.
Perakitan, Penyelesaian, dan Logistik
NOBLE menangani perakitan, penyelesaian akhir, dan logistik di bawah satu atap. Proses anodisasi, pelapisan bubuk, dan penyelesaian pelindung EMI semuanya dilakukan di internal perusahaan. Tim mengemas dan mengirimkan komponen casing robot Anda ke seluruh dunia. Satu mitra, satu titik kontak, dari awal hingga akhir.
Memilih metode yang tepat untuk wadah robot perawatan AI berarti menyeimbangkan lima hal. Anda harus mempertimbangkan volume produksi, presisi, perisai EMI, manajemen termal, dan kekuatan struktural. Gunakan matriks biaya-volume-kinerja dalam panduan ini untuk mempersempit pilihan Anda dengan cepat. Pikirkan tentang apa yang benar-benar dibutuhkan wadah robot perawatan AI Anda. Kemudian bicarakan dengan mitra sejak dini. Berdiskusi sejak awal tentang material dan desain akan menghemat waktu dan uang di kemudian hari. Keputusan yang baik dimulai dengan tujuan yang jelas. Manufaktur canggih terus meningkat setiap tahunnya. Ini akan membantu membangun wadah robot yang lebih aman dan cerdas yang dapat dipercaya oleh pasien dan pengasuh.
Pertanyaan yang Sering Diajukan (FAQ) tentang Perumahan Robot Perawatan AI
Apa saja material terbaik untuk casing robot?
Pilihlah material berdasarkan kebutuhan Anda. Campuran ABS/PC bagus untuk cangkang luar. Aluminium cocok untuk rangka. Logam secara alami menghalangi interferensi elektromagnetik (EMI). Polimer lebih ringan. Tidak ada satu material pun yang cocok untuk setiap pekerjaan.
Proses mana yang paling cocok untuk pembuatan wadah robot perawatan AI dalam jumlah kecil?
Pemesinan CNC dan pencetakan 3D adalah pilihan terbaik. CNC memberikan toleransi yang ketat pada komponen yang kuat. Pencetakan 3D membuat prototipe dengan cepat. Tidak perlu menunggu perkakas berarti waktu pengerjaan yang cepat untuk batch kecil.
Bagaimana Anda menyeimbangkan biaya dengan presisi dalam pembuatan wadah robot?
Pemesinan CNC memberikan presisi terbaik tetapi biayanya lebih mahal jika Anda membuat banyak komponen. Pencetakan injeksi menjadi lebih murah untuk volume produksi yang tinggi. Pilihlah berdasarkan jumlah yang Anda butuhkan dan seberapa akurat komponen tersebut harus dibuat.
Mengapa perisai EMI penting untuk wadah robot perawatan AI?
Komponen elektronik di dalamnya mengirim dan menerima sinyal. Pelindung mencegah interferensi mengganggu sinyal-sinyal tersebut. Casing logam secara alami memblokir EMI. Casing plastik membutuhkan cat atau pelapis konduktif untuk melakukan hal yang sama.
Apakah pencetakan injeksi mampu menangani bentuk wadah yang kompleks?
Ya. Pencetakan injeksi dengan mudah menangkap detail dan lekukan halus. Pembuatan cetakan membutuhkan waktu 4 hingga 16 minggu. Setelah siap, setiap bagian dicetak dalam hitungan detik. Ini memberikan hasil yang konsisten untuk produksi dalam jumlah besar.
Sertifikasi apa yang harus dimiliki oleh mitra manufaktur casing robot?
Carilah standar ISO 9001:2015 untuk manajemen mutu. Untuk pekerjaan berstandar medis, ISO 13485:2016 sangat penting. Standar-standar ini memastikan proses yang stabil dan hasil yang dapat dilacak untuk setiap bagian wadah.
Bagaimana cara mengelola panas di dalam wadah robot yang tertutup rapat?
Gunakan panel aluminium untuk menyebarkan panas. Aluminium menghantarkan panas sebesar 205 W/m·K. Baja hanya mencapai 50. Hubungkan bagian-bagian panas ke dinding wadah. Bantalan termal mengisi celah untuk transfer panas yang lebih baik.
Kapan saya harus memilih pemesinan CNC untuk komponen casing robot?
Pilih CNC jika Anda membutuhkan toleransi yang ketat pada casing robot perawatan AI. CNC dapat bekerja dengan berbagai material. Gunakan untuk sambungan, rangka, dan bagian struktural dalam volume produksi rendah hingga menengah.






