
Pengantar
Memilih proses pencetakan plastik yang salah dapat menggandakan biaya proyek dan menunda produksi hingga berbulan-bulan. Komponen yang berfungsi dengan baik dalam satu proses menjadi mimpi buruk di proses lain. Cetakan retak. Material mengalir dengan buruk. Waktu siklus menjadi berlarut-larut.
Terdapat tiga metode umum untuk pembuatan komponen plastik. Pencetakan injeksi , pencetakan kompresi , dan pencetakan rotasi . Masing-masing metode bekerja secara berbeda. Masing-masing metode cocok untuk berbagai bentuk, volume, dan material.
Apa itu Injection Moulding?
Inilah proses yang terbayang di benak kebanyakan orang ketika mendengar istilah "pencetakan plastik." Sebuah mesin mengambil butiran plastik, melelehkannya, lalu menyemprotkan material cair tersebut ke dalam cetakan logam tertutup. Plastik mengisi setiap rongga, mendingin, dan mengeras. Kemudian cetakan terbuka dan mengeluarkan bagian yang telah dicetak. Waktu siklusnya singkat. Tiga puluh detik adalah hal biasa untuk bagian-bagian kecil.
Bagaimana cara kerjanya?
Sebuah sekrup di dalam tabung yang dipanaskan berputar. Sekrup tersebut melelehkan butiran plastik. Kemudian sekrup bergerak maju seperti pendorong. Sekrup tersebut mendorong plastik yang meleleh melalui nosel dan masuk ke dalam rongga cetakan. Cetakan tetap tertutup di bawah tekanan penjepitan sementara bagian tersebut mendingin. Setelah mengeras, cetakan terbuka. Pin ejektor mendorong bagian tersebut keluar. Seluruh siklus berulang secara otomatis. Tidak diperlukan campur tangan manusia di antara siklus.
Aplikasi Terbaik
Produksi volume tinggi adalah bidang di mana pencetakan injeksi mendominasi. Geometri yang kompleks. Toleransi yang ketat. Hasil yang konsisten di jutaan komponen. Bayangkan balok LEGO. Tutup botol. Casing alat medis. Konektor otomotif. Sakelar listrik. Setiap produk yang membutuhkan presisi dan kuantitas besar mengarah pada proses ini.
Komponen kecil dan rumit dapat dibuat dengan baik. Dinding tipis dimungkinkan. Fitur seperti rusuk, tonjolan, dan sambungan jepret mudah diintegrasikan. Klien memilih pencetakan injeksi ketika mereka membutuhkan komponen identik dalam jumlah ratusan ribu.
Keuntungan Utama
- Waktu siklus cepat setelah cetakan beroperasi. Lima belas hingga enam puluh detik per bagian adalah hal yang umum. Akurasi sangat baik. Toleransi ±0.05 mm adalah hal rutin dengan peralatan dan material yang tepat. Hasil akhir permukaan langsung dari cetakan. Tidak diperlukan penyelesaian sekunder untuk banyak aplikasi. Otomatisasi mudah dilakukan. Robot dapat mengeluarkan bagian dan memasukkan komponen.
- Limbah material rendah. Saluran dan ujung filamen dapat digiling dan digunakan kembali sebagai bahan gilingan ulang. Biaya tenaga kerja per bagian sangat kecil setelah mesin beroperasi.
Kerugian Utama
- Biaya pembuatan cetakan sangat tinggi. Cetakan baja kelas produksi seringkali berharga dua puluh ribu hingga seratus ribu dolar atau lebih. Waktu tunggu pengerjaannya lama. Delapan hingga enam belas minggu untuk cetakan yang kompleks adalah hal yang normal. Perubahan desain setelah cetakan dibuat mahal dan lambat.
- Pencetakan injeksi hanya masuk akal secara ekonomi pada volume produksi yang tinggi. Di bawah lima ratus atau seribu bagian, biaya perkakas per bagian menjadi terlalu mahal. Mereka yang membutuhkan produksi dalam jumlah kecil sebaiknya mempertimbangkan proses lain terlebih dahulu. Investasi awal yang dikeluarkan nyata. Investasi tersebut tidak dapat dipulihkan jika produk gagal di pasaran.
Apa itu Cetakan Kompresi?
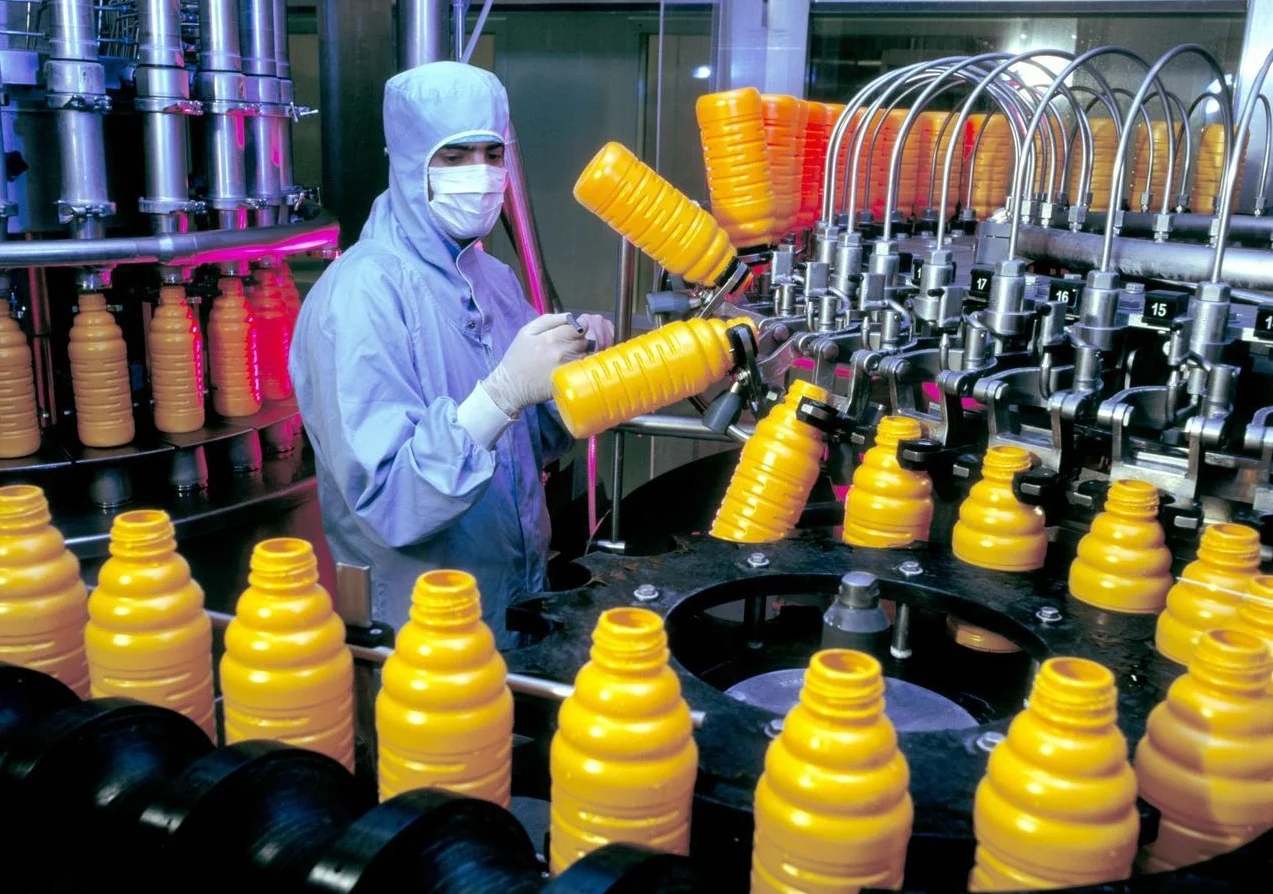
Proses ini bekerja berbeda dari pencetakan injeksi. Tidak ada sekrup. Tidak ada injeksi bertekanan tinggi. Sebagai gantinya, seseorang menempatkan sejumlah material yang telah diukur sebelumnya ke dalam rongga cetakan yang terbuka. Cetakan menutup perlahan. Panas dan tekanan memaksa material mengalir ke dalam bentuk rongga. Kemudian bagian tersebut mengeras. Cetakan terbuka. Seseorang menarik keluar bagian yang sudah jadi. Peralatan sederhana. Tekanan lebih rendah. Pendekatan yang sama sekali berbeda.
Cara Kerja
Operator menempatkan "muatan" material—biasanya berupa preform atau gumpalan yang telah diukur—ke dalam rongga cetakan. Mesin pres menurunkan bagian atasnya. Panas melunakkan material. Tekanan mendorongnya ke setiap sudut cetakan. Untuk plastik termoset, terjadi reaksi kimia. Material tersebut mengalami pengikatan silang dan mengeras secara permanen. Untuk karet atau silikon, prosesnya serupa, tetapi material tetap fleksibel. Setelah pengerasan, cetakan terbuka. Seseorang mengeluarkan bagian tersebut dan memangkas kelebihan material.
Waktu siklus lebih lama daripada pencetakan injeksi. Dua hingga lima menit adalah hal yang umum. Tahap pengeringan tidak dapat dipercepat.
Aplikasi Terbaik
Pencetakan kompresi unggul dalam menangani material yang sulit ditangani oleh pencetakan injeksi. Plastik termoset seperti fenolik, epoksi, dan melamin. Komponen karet alami dan sintetis. Tombol silikon untuk elektronik. Barang-barang besar, datar, atau sedikit melengkung seperti wadah listrik, tutup wadah, dan komponen peralatan rumah tangga.
Ban mobil adalah contoh klasik. Kompon karet dimasukkan ke dalam cetakan dalam keadaan dingin. Panas dan tekanan kemudian mengeraskannya menjadi bentuk ban akhir dengan pola tapak dan tanda pada dinding samping.
Keuntungan Utama
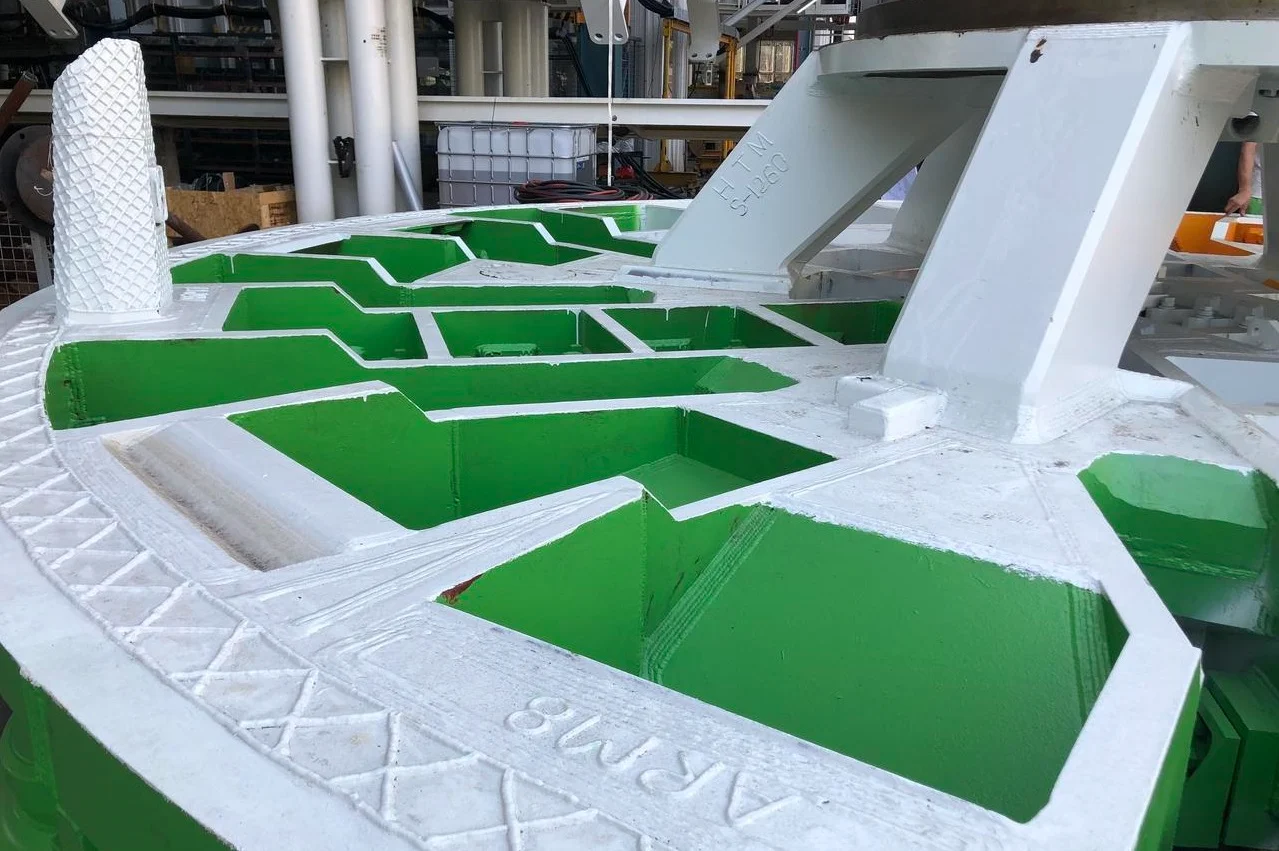
- Biaya pembuatan perkakas lebih rendah daripada pencetakan injeksi. Cetakannya lebih sederhana. Tidak ada sistem saluran atau desain gerbang yang rumit. Tidak perlu mekanisme penjepitan bertekanan tinggi. Cetakan aluminium atau bahkan komposit dapat digunakan untuk produksi dalam jumlah kecil.
- Proses ini mampu menangani material yang diperkuat serat dengan baik. Serat kaca atau karbon yang panjang tetap utuh. Pada pencetakan injeksi, aksi sekrup dapat mematahkan serat dan mengurangi kekuatan. Pencetakan kompresi mempertahankan penguatan. Bagian-bagian berukuran besar dapat dibuat dengan mudah.
- Limbah material sangat minimal. Berat muatan dihitung mendekati berat bagian akhir. Sisa material di dalam rongga cetakan sangat minimal.
Kerugian Utama
- Waktu siklusnya lambat. Dua hingga lima menit per bagian adalah hal yang normal. Pencetakan injeksi menghasilkan bagian setiap tiga puluh detik. Perbedaan ini akan cepat terasa pada volume produksi yang tinggi.
- Masalah yang sering terjadi adalah material berlebih keluar di antara kedua bagian cetakan. Seseorang harus memangkasnya setelah proses pelepasan cetakan. Ini seringkali merupakan operasi manual. Biaya tenaga kerja menambah total biaya.
- Kompleksitas bagian terbatas. Bagian yang menjorok ke dalam sulit dibuat. Rusuk yang dalam dan fitur yang rumit sulit dibentuk karena materialnya tidak mengalir seperti cairan. Material ini lebih mirip adonan kental. Orang yang membutuhkan geometri kompleks sebaiknya mempertimbangkan pencetakan injeksi.
- Konsistensi dapat bervariasi. Keterampilan operator sangat penting. Berat dan penempatan muatan memengaruhi bagian akhir. Sistem otomatis memang ada, tetapi banyak pabrik masih mengandalkan pemuatan manual. Variasi antar bagian lebih tinggi daripada pada pencetakan injeksi. Untuk aplikasi yang tidak kritis, ini tidak masalah. Namun, untuk komponen medis atau otomotif yang presisi, ini menjadi masalah.
Apa itu Rotational Molding?
Proses ini hampir kebalikan dari pencetakan injeksi. Tidak ada tekanan tinggi. Tidak ada sistem saluran yang kompleks. Sebaliknya, operator memasukkan bubuk plastik ke dalam cetakan berongga. Cetakan berputar perlahan di dalam oven. Dua sumbu. Terkadang lebih. Bubuk meleleh dan melapisi permukaan bagian dalam secara merata. Kemudian cetakan dipindahkan ke stasiun pendinginan. Plastik mengeras. Operator membuka cetakan dan menarik keluar bagian berongga tanpa sambungan.
Cara Kerja
Operator membuka cetakan, memasukkan sejumlah bubuk plastik yang telah diukur, dan menutupnya. Cetakan dimasukkan ke dalam oven. Cetakan berputar secara biaxial—mengelilingi dua sumbu tegak lurus secara bersamaan. Gaya gravitasi berperan. Bubuk jatuh ke permukaan bagian dalam yang panas, meleleh, dan menyatu menjadi lapisan yang seragam. Setelah semua bubuk meleleh dan melapisi rongga cetakan, cetakan dipindahkan ke ruang pendingin. Udara dingin atau semprotan air menurunkan suhu. Plastik mengeras. Cetakan dibuka. Operator mengeluarkan bagian yang sudah jadi.
Waktu siklusnya lama. Dua puluh hingga enam puluh menit adalah hal yang normal. Tahap pemanasan dan pendinginan tidak dapat dipercepat tanpa mengorbankan kualitas.
Aplikasi Terbaik
Pencetakan rotasi sangat unggul dalam pembuatan komponen besar, berongga, dan tanpa sambungan. Komponen yang memerlukan perakitan atau inti yang kompleks jika menggunakan proses lain. Kayak dan perahu kecil. Tangki penyimpanan air dari lima puluh hingga lima ribu galon. Kerucut lalu lintas. Wadah curah. Wadah perangkat medis yang membutuhkan permukaan interior yang halus tanpa garis las. Tangki pertanian. Wadah cairan otomotif.
Konstruksi satu bagian adalah keunggulan utamanya. Tidak ada sambungan yang tampaknya bocor. Tidak ada lasan yang bisa gagal. Bagian tersebut keluar dari cetakan sebagai cangkang tunggal yang kontinu. Orang-orang yang membuat komponen penanganan fluida atau peralatan luar ruangan sering memilih metode ini.
Keuntungan Utama
- Biaya pembuatan perkakas relatif rendah dibandingkan dengan pencetakan injeksi atau kompresi. Cetakan dibuat dari lembaran logam atau aluminium cor. Baja berkekuatan tinggi tidak diperlukan karena prosesnya menggunakan tekanan rendah—biasanya kurang dari sepuluh psi. Cetakan rotasi mungkin berharga 500 hingga 3000 dolar. Cetakan injeksi untuk bagian yang sebanding bisa berharga sepuluh kali lipatnya.
- Komponen bebas tegangan. Tidak adanya tekanan tinggi berarti tidak ada tegangan internal residual. Ini penting untuk aplikasi luar ruangan di mana siklus suhu dan paparan UV menyebabkan retak tegangan pada komponen cetakan injeksi. Ketebalan dinding seragam. Rotasi mendistribusikan material secara merata.
- Perubahan desain lebih mudah. Memodifikasi cetakan rotasi lebih sederhana daripada memodifikasi cetakan injeksi baja keras. Cetakan komposit dapat ditambal atau diubah dengan alat fabrikasi standar.
Kerugian Utama
- Waktu siklusnya sangat lama. Dua puluh hingga enam puluh menit per bagian. Pencetakan injeksi menghasilkan satu bagian setiap tiga puluh detik. Untuk volume tinggi, perbedaan itu sangat besar. Pencetakan rotasional hanya masuk akal untuk kuantitas tahunan yang lebih rendah atau bagian yang sangat besar di mana beberapa cetakan injeksi akan terlalu mahal.
- Permukaan bagian dalam kasar. Bagian luar komponen memiliki hasil akhir cetakan—biasanya halus jika dipoles. Namun, bagian dalamnya masih dalam kondisi hasil pengecoran. Partikel yang tidak meleleh dan bekas aliran sering ditemukan. Untuk aplikasi yang mudah terlihat atau persyaratan pembersihan di tempat (clean-in-place), bagian dalam mungkin memerlukan penyelesaian akhir sekunder. Hal itu akan menambah biaya dan waktu.
- Pilihan material terbatas. Sebagian besar pencetakan rotasi menggunakan polietilen—LLDPE, MDPE, HDPE. Material lain seperti nilon atau polipropilen dimungkinkan tetapi kurang umum. Orang yang membutuhkan plastik teknik seperti ABS, PC, atau komposit yang diperkuat akan kesulitan dengan proses ini.
- Kontrol ketebalan dinding kurang presisi dibandingkan dengan pencetakan injeksi. Target tiga milimeter mungkin bervariasi plus atau minus setengah milimeter. Untuk bagian struktural, ini tidak masalah. Namun, untuk komponen presisi dengan toleransi ketat, ini tidak dapat diterima.
- Ukuran komponen memiliki batasan praktis. Cetakan yang sangat besar membutuhkan oven dan ruang pendingin yang sangat besar. Diameter sepuluh kaki dimungkinkan. Dua puluh kaki jarang dan mahal. Sebagian besar pabrik fokus pada komponen yang diukur dalam satuan kaki, bukan meter. Apa pun yang lebih besar menjadi proyek rekayasa khusus dengan biaya yang sesuai.
Persamaan Antara Ketiga Proses Tersebut
Sekilas, pencetakan injeksi, pencetakan kompresi, dan pencetakan rotasi tampak sangat berbeda. Mesin yang berbeda. Waktu siklus yang berbeda. Geometri bagian yang berbeda. Tetapi jika diteliti lebih dalam, mereka memiliki empat karakteristik mendasar yang sama.
- Ketiga proses tersebut menggunakan cetakan. Setiap bagian plastik dimulai dengan rongga. Pencetakan injeksi menggunakan cetakan tertutup dua bagian. Pencetakan kompresi menggunakan cetakan terbuka yang menutup di bawah tekanan. Pencetakan rotasi menggunakan cetakan berongga multi-bagian yang berputar. Material cetakan berubah. Baja, aluminium, atau lembaran logam. Tujuannya tetap sama. Cetakan menentukan bentuk akhir. Tanpa itu, tidak satu pun dari proses ini akan berfungsi.
- Ketiganya memerlukan aplikasi panas. Plastik dingin tidak mengalir. Ia tidak dapat mengambil bentuk rongga. Pencetakan injeksi melelehkan material di dalam tabung sebelum disuntikkan. Pencetakan kompresi menerapkan panas melalui pelat cetakan saat material dikompresi. Pencetakan rotasi memanaskan seluruh cetakan di dalam oven saat berputar. Metodenya berbeda. Kebutuhannya tidak berbeda. Panas adalah hal yang mutlak diperlukan di ketiga metode tersebut.
- Ketiganya mencakup fase pendinginan. Plastik yang meleleh harus mengeras sebelum bagian tersebut dikeluarkan. Pencetakan injeksi mendinginkan bagian di dalam cetakan tertutup di bawah tekanan. Pencetakan kompresi memungkinkan material untuk mendingin dan mengeras sementara mesin pres tetap tertutup. Pencetakan rotasi memindahkan cetakan panas ke ruang pendingin khusus. Media pendingin bervariasi—udara, kabut air, atau terkadang minyak. Namun, fisika dasarnya tetap sama. Plastik mengeras saat kehilangan energi termal. Setiap proses menghormati kenyataan itu.
- Ketiganya merupakan metode pemrosesan polimer. Proses-proses ini membentuk polimer sintetis atau alami. Termoplastik seperti polipropilen dan ABS. Termoset seperti fenolik dan epoksi. Elastomer seperti karet dan silikon. Setiap proses menangani keluarga polimer tertentu lebih baik daripada yang lain. Tetapi ketiga proses tersebut ada untuk mengubah bahan polimer mentah menjadi produk jadi yang dapat digunakan. Mereka bersaing dan saling melengkapi dalam kategori teknologi manufaktur yang lebih luas.
Kesamaan ini penting karena menjelaskan batasan dari apa yang dapat dicapai oleh pencetakan plastik. Perbedaannya terletak pada bagaimana setiap metode menerapkan panas dan tekanan, bukan pada langkah-langkah dasarnya sendiri.
Cara Memilih Proses Pencetakan yang Tepat
Pilihan tersebut bermuara pada tiga pertanyaan. Geometri bagian. Jenis material. Volume tahunan. Jawablah pertanyaan-pertanyaan itu dengan jujur, dan proses yang tepat akan menjadi jelas.
Berikut adalah kerangka pengambilan keputusan sederhana berdasarkan rangkuman di atas.
- Jutaan bagian kecil dan presisi→ Pencetakan injeksi. Bayangkan tutup botol, konektor medis, balok LEGO. Biaya perkakas tinggi. Biaya per bagian sangat rendah. Waktu tunggu cetakan lama. Hanya menguntungkan jika diproduksi dalam skala besar.
- Bagian-bagian besar, pipih, terbuat dari karet atau termoset.→ Pencetakan kompresi. Tombol silikon, wadah listrik, gasket. Biaya perkakas lebih rendah daripada injeksi. Siklus lebih lambat. Pemangkasan sisa material diperlukan. Cocok untuk komposit yang diperkuat serat.
- Benda-benda besar, berongga, dan terbuat dari satu bagian.→ Pencetakan rotasi. Kayak, tangki air, kerucut lalu lintas. Proses bertekanan rendah berarti cetakan murah. Waktu siklus sangat lama. Permukaan bagian dalam kasar. Tanpa sambungan atau garis las.
Catatan Praktis
Beberapa bagian cocok untuk beberapa proses. Penutup bundar sederhana dapat dicetak dengan kompresi, cetakan injeksi, atau bahkan cetakan rotasi tergantung pada volume dan materialnya. Orang tidak boleh berasumsi hanya satu proses yang berhasil. Dapatkan penawaran harga. Hitung biayanya. Cetakan termurah tidak selalu berarti biaya proyek total termurah. Sebaliknya, cetakan termahal mungkin akan balik modal dalam waktu satu tahun jika volumenya cukup tinggi.
Kerangka pengambilan keputusan di atas memberikan titik awal. Ini bukan aturan universal. Tetapi untuk sebagian besar komponen plastik yang dibuat oleh sebagian besar pabrik, ini menunjukkan arah yang benar.

Tentang NOBLE – Mitra Terpercaya Anda dalam Manufaktur Plastik
NOBLE adalah pabrik manufaktur komponen plastik yang berdedikasi. Kami mengkhususkan diri dalam solusi pencetakan presisi tinggi. Bukan hanya satu proses, tetapi beberapa proses. Klien datang kepada kami ketika mereka membutuhkan keahlian teknik, bukan hanya pabrik mesin. Kami melayani berbagai industri, mulai dari barang konsumsi hingga perangkat medis. Benang merahnya adalah kualitas. Kualitas yang konsisten, terukur, dan terdokumentasi.
Kemampuan Pemrosesan Inti Kami
Cetakan Injeksi
Kami mengerjakan pesanan dalam jumlah besar untuk komponen kompleks dengan toleransi ketat. Cetakan multi-rongga mengurangi biaya per komponen. Klien mendapatkan lebih banyak komponen per siklus. Perawatan perkakas internal menjaga agar cetakan tetap beroperasi. Operasi sekunder seperti pencetakan sisipan dan pencetakan berlebih dilakukan di lantai yang sama.
Pencetakan Kompresi
Inilah kemampuan kami dalam pengolahan material termoset. Fenolik, epoksi, melamin. Segel dan gasket karet. Komponen listrik besar yang membutuhkan ketahanan panas. Kami juga memiliki keahlian dalam komposit yang diperkuat serat. Serat kaca atau karbon panjang tetap utuh dalam pencetakan kompresi.
Cetakan Rotasi
Komponen besar, berongga, dan tanpa sambungan adalah spesialisasi kami di sini. Tangki air. Kontainer industri. Tempat penyimpanan hasil pertanian. Investasi perkakasnya rendah dibandingkan dengan cetakan injeksi. Ketebalan dinding tetap seragam. Tidak ada garis las. Tidak perlu merakit beberapa bagian.
Kemampuan Tambahan
Pembuatan prototipe untuk validasi desain. Pemesinan CNC untuk fitur sekunder. Penyelesaian dan perakitan . Pengemasan dan logistik. Klien tidak perlu mengelola lima vendor berbeda. Kami menangani seluruh rantai dari bahan baku hingga produk siap kirim.
Sertifikasi – Kualitas yang Dapat Anda Andalkan
ISO 9001:2015 ISO 9001:2015
Sistem manajemen mutu kami secara konsisten memenuhi persyaratan pelanggan dan peraturan. Perbaikan berkelanjutan bukanlah sekadar slogan. Hal ini tertanam dalam setiap proses. Jejak audit tersedia. Tindakan korektif didokumentasikan. Tidak ada yang lolos tanpa ditinjau.
ISO 13485:2016 ISO 13485:2016
Ini adalah standar global untuk pembuatan alat kesehatan. Manajemen risiko yang ketat. Kepatuhan terhadap peraturan. Keamanan produk mulai dari desain hingga produksi. Tidak setiap pabrik memiliki sertifikasi ini. Kami memilikinya.
Mengapa Bermitra dengan NOBLE?
- Dukungan menyeluruh. Kami membantu dalam pemilihan material. Kami membantu dalam desain cetakan. Kami menangani produksi dan logistik. Satu titik kontak. Tidak ada saling menyalahkan antar vendor.
- Kualitas asuransi. Inspeksi selama proses produksi mendeteksi masalah sejak dini. Pelaporan dimensi memberikan bukti. Ketelusuran material lengkap berarti setiap bagian dapat dilacak kembali ke sertifikat bahan bakunya.
- Produksi skala kecil untuk uji klinis atau pengujian pasar. Produksi massal skala besar untuk produk yang sudah mapan. Kami beralih antara pencetakan injeksi, kompresi, dan rotasi sesuai kebutuhan komponen. Klien tidak memerlukan tiga pemasok berbeda.
- Kepercayaan terhadap regulasi. Sertifikasi ISO kami mengurangi risiko bagi rantai pasokan. Auditor melihat sertifikasi dan melanjutkan ke pertanyaan lain. Orang-orang yang bertanggung jawab atas kualitas dan urusan regulasi dapat tidur lebih nyenyak karena mengetahui NOBLE ada dalam daftar pemasok.
FAQ (Pertanyaan Umum)
Proses pencetakan mana yang paling murah untuk produksi volume rendah?
Pencetakan rotasi. Cetakannya murah. Terbuat dari lembaran logam atau aluminium cor. Tidak memerlukan baja berkekuatan tinggi. Tekanan rendah berarti konstruksi lebih sederhana.
Bisakah Anda membuat komponen berongga dengan cetakan injeksi?
Ya, tetapi dengan beberapa catatan. Pencetakan injeksi berbantuan gas menggunakan nitrogen untuk membuat saluran berongga. Teknik pengeluaran inti menggunakan pin yang dapat ditarik untuk menghilangkan material dari bagian yang tebal. Kedua metode tersebut menambah kompleksitas dan biaya pada cetakan. Untuk bagian yang benar-benar berongga dan tanpa sambungan—misalnya tangki air atau kayak—pencetakan rotasi adalah pilihan yang lebih baik.
Apakah pencetakan kompresi hanya untuk termoset?
Pada dasarnya, tetapi tidak eksklusif. Termoset seperti fenolik, epoksi, dan melamin adalah bahan yang paling umum. Bahan-bahan ini mengeras di bawah panas dan tekanan. Reaksi ini tidak dapat dibalik. Namun, beberapa termoplastik juga dapat digunakan dengan pencetakan kompresi. Polietilen berat molekul ultra tinggi adalah contoh yang baik. UHMWPE tidak mengalir dengan baik di dalam tabung injeksi. Pencetakan kompresi membentuknya menjadi lembaran, batang, dan bagian-bagian sederhana.
Proses mana yang menghasilkan komponen terkuat?
Pencetakan injeksi umumnya menghasilkan kekuatan dan presisi tertinggi untuk termoplastik tanpa pengisi. Suhu leleh yang konsisten. Tekanan pengemasan yang tinggi. Bagian yang padat dan bebas rongga. Namun, pencetakan kompresi lebih baik untuk komposit yang diperkuat serat. Serat kaca atau karbon yang panjang tetap utuh karena tidak ada aksi sekrup yang dapat mematahkannya. Bagian yang dihasilkan memiliki kekakuan dan ketahanan benturan yang lebih unggul. Untuk aplikasi struktural dengan penguatan serat kontinu, pencetakan kompresi selalu mengungguli pencetakan injeksi.







