
 Pengantar
Mendesain struktur pengecoran adalah sebuah tindakan penyeimbangan. Anda membutuhkan bagian tersebut agar berfungsi. Tetapi Anda juga perlu benar-benar membuatnya tanpa membuang setengah dari produksi Anda.
Berikut 30 poin kunci yang menembus teori. Poin-poin ini praktis. Poin-poin ini disusun berdasarkan hal-hal yang penting di lantai pabrik. Pertama, apakah Anda dapat mencetaknya sama sekali? Itu adalah kelayakan proses. Kedua, apakah cetakan tersebut akan tahan lama? Itu adalah integritas struktural. Ketiga, bagaimana Anda menangani ruang internal? Itu adalah desain rongga dan inti. Terakhir, bagaimana Anda membuatnya lebih murah dan lebih andal? Itu adalah penguatan dan penyederhanaan.
Setiap poin membahas masalah nyata. Gunakan semuanya secara bersamaan.
Apa Itu Pengecoran dan Mengapa Desain Struktur Pengecoran Penting?
Apa yang Pengecoran?
Operator menuangkan logam atau plastik cair ke dalam cetakan. Setelah mendingin dan mengeras, mereka dapat mengeluarkan bagian-bagian tersebut.
Mengapa Desain Struktur Pengecoran Penting?
Struktur pengecoran yang dirancang dengan baik keluar dari cetakan dengan bersih. Hanya memiliki sedikit cacat. Pembuatan perkakasnya sederhana. Produksi berjalan lancar di pabrik tanpa penghentian terus-menerus.
Namun, desain yang buruk? Anda akan mendapatkan rongga penyusutan di dalam bagian yang tebal. Porositas gas di dekat permukaan. Pasir terperangkap di tempat yang tidak dapat Anda jangkau. Bagian tersebut melengkung saat mendingin. Bagian tersebut retak selama proses pembentukan.
Dampak Biaya Akibat Mengabaikan Aturan Desain Pengecoran
Harga tersebut harus dibayar berkali-kali.
Pertama, cetakan perlu diperbaiki. Itu membutuhkan waktu dan uang. Kemudian proses produksi berjalan. Tingkat barang cacat tetap tinggi. Bagian-bagian hilang. Jadwal molor.
Proses pemesinan tambahan dilakukan untuk memperbaiki kekurangan yang tidak dapat diberikan oleh hasil pengecoran. Biaya per bagian pun meningkat.
Skenario terburuk? Komponen tersebut rusak saat digunakan. Terjadi kegagalan di lapangan. Penarikan kembali produk. Gugatan hukum.
Tujuan Utama dari Desain Struktur Pengecoran
Tiga hal diseimbangkan dalam sketsa pertama. Fungsi. Kekuatan. Kemudahan manufaktur.
Bentuk yang sempurna tidak seharusnya dirancang terlebih dahulu, kemudian diperiksa kesesuaiannya dengan proses pengecoran. Aturan harus diutamakan. Desain kemudian dibuat dalam kerangka aturan tersebut.
Tujuannya adalah menghasilkan coran yang cukup kuat, cukup ringan, mudah dibentuk, mudah dilubangi, dan cepat dibersihkan. Kelima hal tersebut harus terpenuhi. Itulah desain struktur coran yang baik.

Desain Kelayakan — Membuat Coran Dapat Diproduksi dan Mudah Dilepas dari Cetakan
1. Prinsip-prinsip Desain Garis Pemisah
Buatlah garis pemisah sesederhana mungkin. Satu garis lurus lebih baik daripada tiga garis zig-zag. Setiap garis tambahan adalah tempat di mana kesalahan bisa terjadi.
Berikut ini masalah praktisnya. Kedua bagian cetakan tidak pernah sejajar sempurna. Selalu ada sedikit ketidaksesuaian. Ketidaksesuaian itu akan terlihat pada bagian Anda sebagai tonjolan atau undakan yang tidak sedap dipandang. Anda tidak dapat menghilangkannya sepenuhnya dengan mesin. Jadi, hindari membuat garis pemisah pada permukaan yang terlihat dan bersifat kosmetik sejak awal. Desain struktur pengecoran yang baik memperlakukan garis pemisah sebagai keputusan fungsional, bukan sebagai pertimbangan tambahan.
2. Geometri Permukaan dan Pelepasan Cetakan
Waspadai permukaan cekung. Ini adalah lengkungan ke dalam. Permukaan ini bertindak seperti kunci mekanis. Logam atau plastik yang mengeras secara fisik tidak dapat ditarik keluar dari cetakan tanpa robek. Aturan mendasar dalam desain struktur pengecoran adalah bahwa setiap permukaan harus menghadap arah tarikan atau memiliki kemiringan yang cukup untuk melepaskan diri.
Satukan tonjolan-tonjolan yang menonjol. Satukan menjadi satu fitur yang lebih tebal, alih-alih menyebarkan tonjolan-tonjolan kecil di mana-mana. Ini akan menyederhanakan keseluruhan desain struktur pengecoran.
Pengecoran berukuran besar merupakan kasus khusus. Fitur-fitur kecil yang menonjol di bagian luar—rusuk kecil, tonjolan, logo—dapat menimbulkan masalah. Fitur-fitur tersebut dapat patah saat pelepasan dari cetakan atau menyebabkan bagian tersebut lengket. Jika pengecoran berukuran besar, jagalah kebersihan permukaan luarnya.

Integritas Struktural — Mengontrol Ketebalan Dinding dan Mencegah Cacat
Suatu bagian yang terlihat bagus saat keluar dari cetakan tetapi retak tiga minggu kemudian adalah sebuah kegagalan. Desain struktur pengecoran harus mempertimbangkan apa yang terjadi setelah logam membeku.
3. Ketebalan Dinding Seragam
Bagian yang tebal mendingin perlahan. Bagian yang tipis mendingin dengan cepat. Perbedaan itu menciptakan tegangan internal. Solusinya membosankan tetapi efektif: jaga agar ketebalan dinding sama di mana pun.
Bagaimana cara menambah kekuatan tanpa membuat bagian tersebut lebih tebal? Gunakan rusuk penguat. Rusuk penguat menambah kekakuan tanpa menciptakan titik panas yang besar.
Berikut aturan spesifiknya. Dinding bagian dalam harus lebih tipis daripada dinding bagian luar, yang hanya berfungsi sebagai pembatas atau penyangga.
4. Lakukan Transisi Secara Bertahap
Jangan melangkah dari dinding tebal ke dinding tipis dengan satu gerakan tiba-tiba. Sudut tersebut akan menjadi titik konsentrasi tegangan. Akibatnya, dinding akan retak.
Sebaliknya, buat perubahannya bertahap. Gunakan radius pada titik persimpangan. Sebarkan transisi sepanjang jarak.
Hindari sudut lancip pada persimpangan dua dinding. Sudut dalam yang tajam adalah celah yang siap muncul. Menambahkan sudut yang membulat adalah solusi yang tepat.
5. Hindari Cacat yang Disebabkan oleh Proses
Berikut tiga bentuk spesifik yang harus dihindari.
- Permukaan horizontal yang besar dan tipis. Ini adalah masalah. Saat Anda menuang, gas dan pasir lepas akan mengapung dan terjebak di bawah langit-langit datar tersebut. Akibatnya, Anda akan mendapatkan porositas atau inklusi pasir tepat di permukaan.
- Bentuk yang memerangkap tegangan sisa. Saat bagian tersebut mendingin, ia cenderung menyusut. Jika geometrinya mencegah penyusutan tersebut—seperti cincin padat atau kotak tertutup sepenuhnya—tegangan akan menumpuk di bagian dalam.
- Periksa penyusutan bebas. Coran harus dapat tertarik ke dalam saat mengeras tanpa mengenai bagian yang kaku. Jika tidak dapat bergerak, coran akan retak. Itu adalah pelajaran inti dalam desain struktur coran. Rancang penyusutan terlebih dahulu, kemudian tambahkan fungsinya.

Desain Inti dan Rongga — Menyederhanakan Pembuatan Inti dan Mempermudah Pembuangan Pasir
6. Singkirkan Core atau Sederhanakan Core
Ajukan satu pertanyaan sejak awal. Apakah Anda benar-benar membutuhkan rongga internal itu? Bisakah Anda mengubah fungsi bagian tersebut untuk menghindarinya?
Jika Anda memang harus membuat lubang, rancanglah sebagai lubang tembus. Lubang yang menembus seluruhnya lebih mudah untuk dibor daripada lubang buntu yang berhenti di dalam dinding. Inti untuk lubang tembus memiliki dua penyangga. Inti untuk lubang buntu hanya memiliki satu. Penyangga tunggal itu merupakan titik lemah.
Inilah tujuan praktisnya. Buat geometri rongga internal sesederhana bentuk eksternalnya. Interior yang kompleks berarti inti yang kompleks. Inti yang kompleks berarti tingkat kerusakan yang lebih tinggi.
7. Kemampuan Pemrosesan Inti
Pikirkan tentang bagaimana inti tersebut dihasilkan, bukan hanya bagaimana intinya dimasukkan.
Hindari atau minimalkan penggunaan chaplet. Ini adalah penyangga logam kecil yang menahan inti pada posisinya. Masalahnya? Penyangga ini meleleh ke dalam logam di sekitarnya. Sekarang Anda memiliki inklusi asing dengan sifat yang berbeda. Itu adalah titik awal potensial terjadinya retakan.
Rancang inti cetakan agar stabil selama proses pengecoran. Inti cetakan yang goyah akan menghasilkan rongga cetakan yang juga goyah. Itu tidak presisi. Itu akan menjadi barang yang tidak layak.
8. Singkirkan Pasir
Setelah pengecoran, Anda harus mengeluarkan pasir inti. Ini bukan pekerjaan mudah. Lorong-lorong internal yang kompleks memerangkap pasir. Operator menghabiskan waktu berjam-jam untuk mengguncang, memukul, dan membilas.
Desain untuk memudahkan pembuangan pasir. Bukaan yang besar membantu. Lorong yang lurus membantu. Hindari kantong buntu tempat pasir dapat bersembunyi.
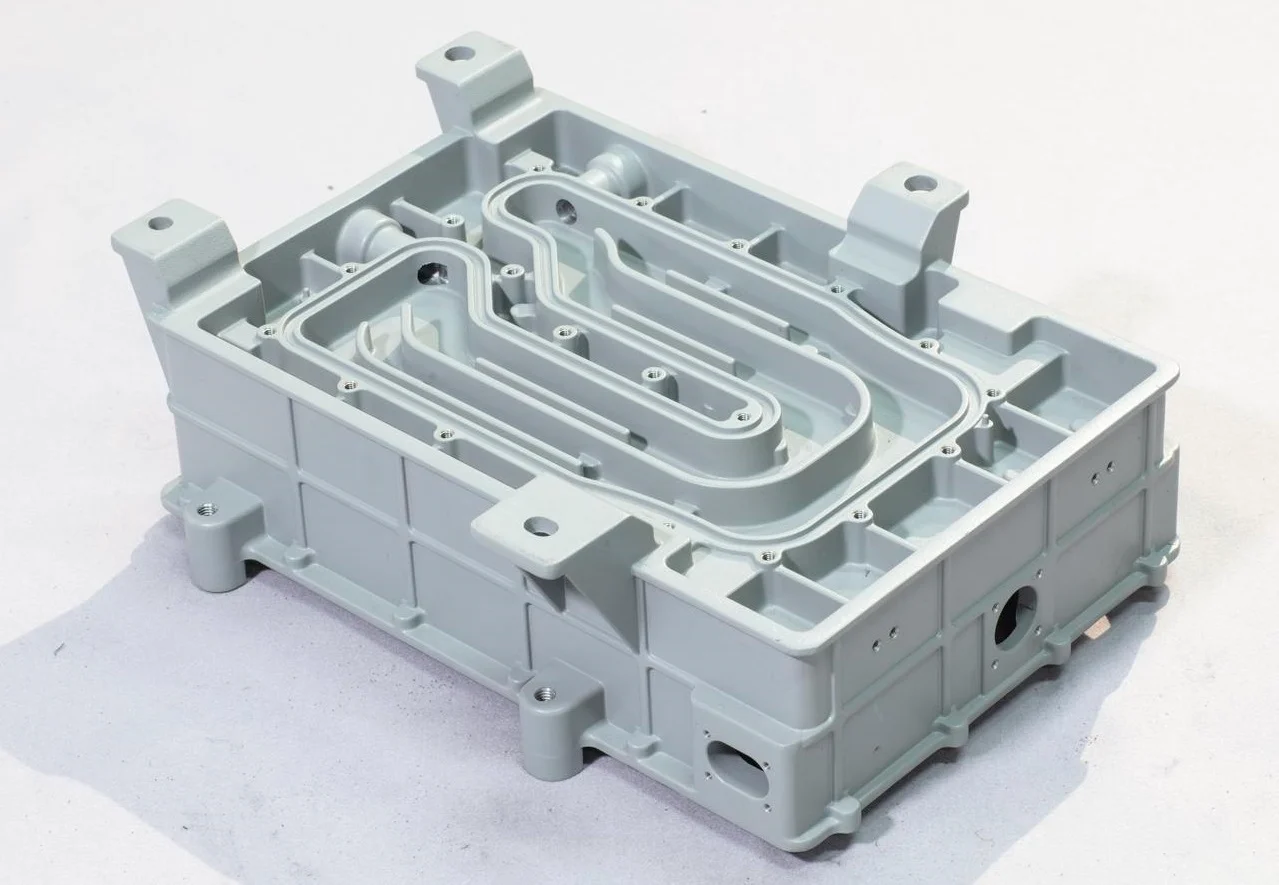
Berikut fitur praktisnya. Tambahkan tonjolan di sekitar lubang. Ini adalah bantalan yang ditinggikan. Bantalan ini memperkuat area di sekitar lubang. Bantalan ini juga memberikan permukaan penempatan yang bersih dan rata untuk pemesinan selanjutnya. Tonjolan kecil memecahkan dua masalah sekaligus. Itulah desain struktur pengecoran yang efisien.
Aturan intinya sederhana. Setiap inti menambah biaya, risiko, dan tenaga kerja. Hilangkan. Jika tidak bisa, sederhanakan. Jika tidak bisa disederhanakan, rancang agar mudah dilakukan pembuangan pasir. Jangan abaikan langkah ini.
Rusuk dan Optimalisasi Keseluruhan — Jalur Beban yang Efisien dan Penyederhanaan Desain
9. Tempatkan Tulang Rusuk di Tempat yang Tepat
Jangan menempatkan rusuk secara sembarangan. Pikirkan tentang bebannya. Dari arah mana gaya itu berasal? Rusuk harus sejajar dengan jalur tersebut. Rusuk yang ditempatkan tegak lurus terhadap beban hampir tidak berpengaruh.
Setiap rusuk harus memiliki fungsi yang bermanfaat. Ajukan pertanyaan: Apakah rusuk ini benar-benar menambah stabilitas? Atau hanya menambah berat dan berpotensi menjadi titik penyusutan?
Berikut tesnya. Bayangkan Anda menghilangkan tulang rusuk tersebut. Apakah bagian itu masih berfungsi? Jika ya, hilangkan tulang rusuknya. Jika bagian itu gagal, pertahankan. Tetapi posisikan dengan tepat.

10. Sederhanakan Seluruh Bentuk
Uraikan fitur-fitur besar dan kompleks menjadi blok-blok yang lebih sederhana. Pengecoran dengan sepuluh bentuk sederhana lebih mudah dibuat daripada satu pengecoran dengan satu bentuk yang rumit.
Perhatikan jalur beban. Gaya memasuki bagian tersebut pada satu titik. Gaya tersebut merambat melalui struktur. Gaya tersebut keluar pada titik lain. Rusuk dan penyangga Anda harus mengikuti garis yang tepat tersebut. Setiap penyimpangan akan menciptakan tegangan lentur yang tidak dirancang untuk ditanggung oleh pengecoran tersebut.
Titik tumpuan sangat penting. Di mana bagian coran ini dipasang ke sesuatu yang lain? Lokasi-lokasi tersebut merupakan konsentrasi tegangan. Tambahkan massa di sana. Tambahkan rusuk di sana. Jangan biarkan tipis.
Hilangkan fillet yang tidak perlu. Ya, fillet mengurangi konsentrasi tegangan pada sudut tajam. Tetapi fillet juga menambah waktu pemesinan jika permukaan tersebut membutuhkan pemrosesan lanjutan. Dan fillet yang terlalu besar dapat menciptakan bagian tebal lokal yang menyusut dan membentuk rongga. Gunakan fillet di tempat yang dibutuhkan. Hilangkan jika fillet menyebabkan kerusakan.
Tujuan dari desain struktur pengecoran bukanlah kompleksitas maksimum, melainkan kekuatan yang cukup dengan masalah seminimal mungkin.
Kesimpulan
Anda telah menelusuri berbagai kategori. Sekarang, kelayakan proses adalah yang utama. Jika Anda tidak dapat melakukan demolcing, hal lain tidak akan berarti apa-apa. Itulah fondasinya. Jika salah langkah, proyek akan berhenti sebelum dimulai.
Selanjutnya adalah pengendalian ketebalan dinding. Hal ini mencegah cacat umum—retak, rongga, dan perubahan bentuk. Bagian dengan dinding yang tidak rata adalah bagian yang akan gagal. Anda tidak dapat mengatasi masalah itu hanya dengan melakukan inspeksi.
Desain inti menetapkan batas kompleksitas. Setiap inti menambah biaya dan risiko. Menyederhanakan inti bukanlah pilihan estetika, melainkan pilihan finansial.
Rusuk dan jalur beban menentukan rasio kekuatan terhadap berat. Penempatan yang baik membuat bagian tersebut kuat. Penempatan yang buruk membuatnya berat dan tetap lemah.
Sekarang, ayo terapkan!

Pelajari tentang Manufaktur Pengecoran NOBLE
Kami adalah bengkel khusus yang fokus pada dua hal: permesinan CNC dan pencetakan injeksi. Itulah yang kami lakukan. Hanya itu yang kami lakukan.
Kemampuan Manufaktur Inti
Kami memotong logam dan plastik. Penggilingan CNC , pembubutan CNC , pemesinan 5 sumbu . Bentuk yang rumit bukanlah masalah. Toleransi yang ketat adalah hal yang biasa.
Kami juga melakukan pencetakan. Pencetakan injeksi untuk komponen plastik, termasuk komponen khusus. Prototipe atau produksi massal. Mesin yang sama. Standar kualitas yang sama. Tanpa jalan pintas.
Sertifikasi Kualitas
Sertifikasi bukanlah hiasan dinding.
ISO 9001:2015: Ini berarti kami memiliki sistem manajemen mutu yang berfungsi. Proses yang konsisten. Kontrol yang terdokumentasi. Anda mendapatkan suku cadang yang sama setiap saat.
ISO 13485:2016: Ini untuk perangkat medis. Ketelusuran yang lebih ketat. Dokumentasi yang lebih teliti. Kami memenuhi standar ini karena pelanggan kami mensyaratkannya.
Proposisi nilai
Kontrol proses yang andal. Ketelusuran penuh pada komponen-komponen penting. Layanan yang berfokus pada pelanggan berarti kami menjawab pertanyaan Anda sebelum Anda sempat bertanya.
FAQ (Pertanyaan Umum)
Mengapa desain struktur pengecoran berbeda dari desain bagian yang dikerjakan dengan mesin?
Proses pemesinan dimulai dengan balok padat. Anda memotong bagian yang tidak dibutuhkan. Balok tersebut sudah ada. Pengecoran adalah kebalikannya. Anda mulai dari nol. Anda menuangkan material ke dalam ruang kosong. Material tersebut harus mengalir, mengisi, dan kemudian mengeras tanpa retak.
Pengecoran mengharuskan Anda untuk memikirkan pengisian cetakan. Tentang pembekuan. Tentang penyusutan. Pemesinan tidak mempedulikan semua itu. Seorang operator mesin hanya membutuhkan bahan baku yang cukup besar.
Apa kesalahan paling umum dalam desain pengecoran?
Ketebalan dinding yang tidak merata. Jelas sekali. Ini menciptakan titik panas. Ini menyebabkan rongga penyusutan. Ini melengkungkan bagian tersebut saat mendingin. Para desainer yang berasal dari bidang permesinan melupakan hal ini karena bagian yang dikerjakan dengan mesin dapat memiliki variasi ketebalan apa pun. Hasil pengecoran tidak bisa.
Kesalahan kedua adalah mengabaikan kemampuan untuk dilepas dari cetakan. Inti yang kompleks. Lekukan tersembunyi. Fitur yang mengunci bagian ke dalam alat. Anda dapat mengerjakan fitur-fitur tersebut nanti. Anda tidak dapat mencetaknya tanpa cara untuk melepaskan intinya.
Bisakah NOBLE membantu mengoptimalkan desain pengecoran saya agar mudah diproduksi?
Ya. Itulah tujuan dari proses peninjauan kami.
Kami meninjau desain Anda sejak awal. Sebelum Anda memotong baja atau memesan perkakas. Kami menemukan masalahnya: dinding yang tidak rata, sudut kemiringan yang buruk, dan inti yang sulit dibuat. Kemudian kami memberi tahu Anda cara memperbaikinya. Perkakas yang lebih sederhana. Lebih sedikit cacat. Biaya lebih rendah.
Itulah nilai dari mendatangkan produsen sejak awal.
Apakah panduan ini berlaku untuk pengecoran logam dan plastik?injection molding)?
Sebagian besar prinsip berlaku untuk keduanya. Pengecoran logam dan pencetakan injeksi plastik adalah proses yang berbeda. Materialnya berperilaku berbeda. Suhunya berbeda.
Namun konsep intinya tetap sama. Ketebalan dinding seragam. Transisi halus di sudut-sudut. Pelepasan cetakan yang mudah. Tidak ada fitur yang terjebak. Aturan-aturan ini berasal dari fisika pengisian rongga dan pendinginan suatu bagian. Fisika tersebut tidak mempermasalahkan apakah materialnya aluminium cair atau plastik cair.
Gunakan panduan untuk keduanya. Sesuaikan dengan spesifikasi material nanti.







