
Industri manufaktur sedang mengalami pergeseran. Orang-orang di industri ini merasakannya. Metode-metode baru terus bermunculan. Metode-metode lama terus disempurnakan. Pertanyaan yang sering diajukan oleh banyak pemilik bengkel sederhana: Apakah pengelasan laser siap mengambil alih? Atau apakah pengelasan busur tradisional masih memegang kendali?
Inilah masalah yang terus-menerus dihadapi orang. Memilih proses yang salah akan membunuh margin keuntungan. Pengerjaan ulang menumpuk. Kecepatan tetap lambat. Distorsi merusak komponen. Lasan yang awalnya tampak baik dapat gagal kemudian. Atau membutuhkan waktu dua kali lebih lama dari seharusnya. Atau menyebabkan rakitan melengkung melebihi toleransi.
Panduan ini menjabarkan tujuh perbedaan penting. Tujuannya sederhana. Membantu orang memilih teknologi yang tepat untuk pekerjaan spesifik mereka. Tanpa gembar-gembor pemasaran. Tanpa klaim umum bahwa satu metode selalu menang. Hanya perbandingan praktis berdasarkan apa yang penting di lapangan.
Jawaban Singkat: “Lembar Panduan Cepat” (Target Cuplikan Unggulan)
Orang-orang menginginkan jawaban cepat. Toko-toko membutuhkan keputusan cepat. Berikut adalah uraian sesingkat mungkin.
Pilih pengelasan laser ketika pekerjaan membutuhkan kecepatan tinggi. Kecepatan di atas 50 inci per menit adalah hal yang biasa. Distorsi panas harus tetap minimal. Materialnya tipis. Bayangkan tab baterai kendaraan listrik. Bayangkan casing perangkat medis. Bayangkan perakitan presisi di mana lengkungan tidak dapat diterima.
Pilih pengelasan tradisional untuk pekerjaan perbaikan. Peralatan yang rusak. Rangka yang retak. Perbaikan di lapangan. Sambungan mungkin tidak pas. Terdapat celah. Permukaan kotor. Metode tradisional menangani kekacauan ini dengan lebih baik.
Pilih pengelasan tradisional jika anggaran terbatas. Peralatan MIG atau pengelasan elektroda dasar harganya kurang dari lima ribu dolar. Sistem pengelasan laser harganya berkali-kali lipat lebih mahal. Bengkel dengan modal terbatas tidak dapat membenarkan investasi laser tersebut.
Pilih pengelasan tradisional jika portabilitas menjadi pertimbangan penting. Seseorang dapat membawa mesin las elektroda menaiki tangga atau ke lapangan. Peralatan laser berat dan sensitif. Bukan pilihan untuk perbaikan di lokasi terpencil.
Panduan singkatnya sederhana. Kecepatan dan presisi ada pada laser. Biaya dan fleksibilitas ada pada metode tradisional. Tidak ada satu jawaban pun yang cocok untuk setiap pekerjaan.
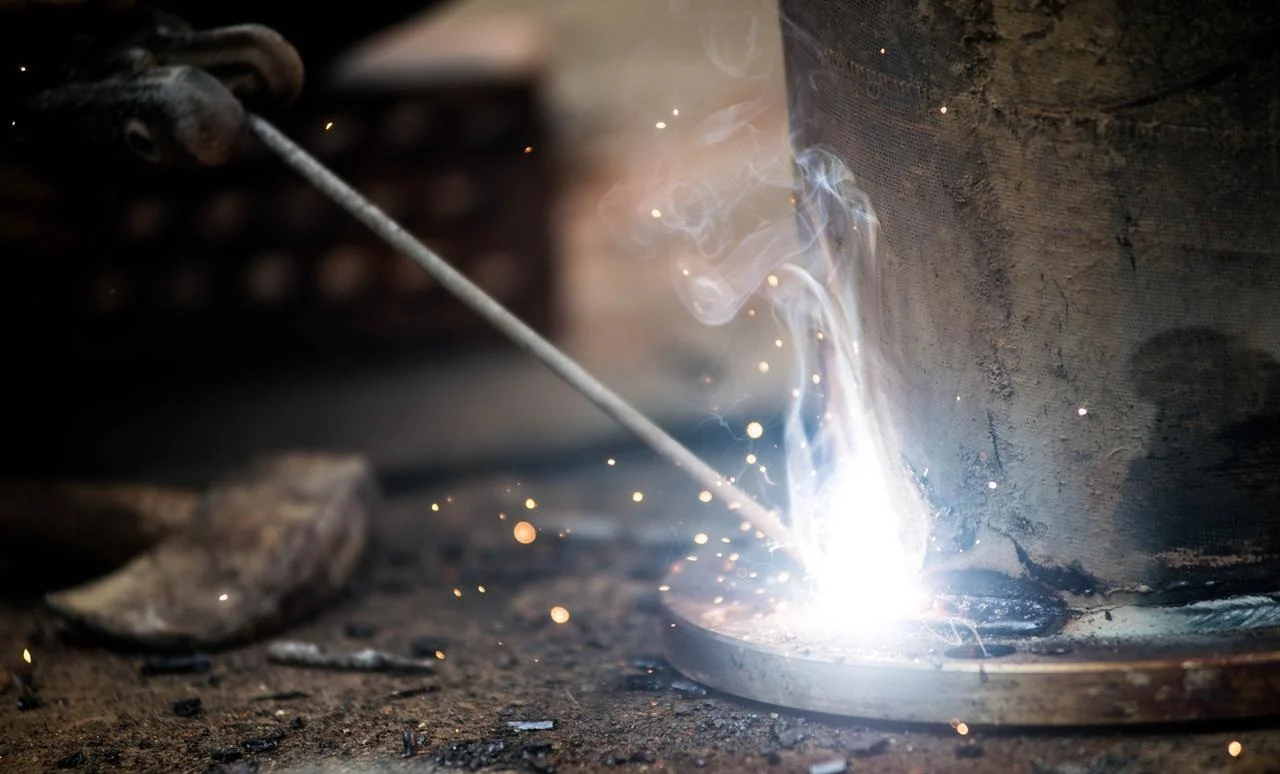
Perbedaan Inti: Cara Mereka Menghasilkan Panas
Perbedaan sebenarnya bukan tentang kecepatan atau biaya. Semuanya dimulai dengan pertanyaan dari mana panas itu berasal. Seberapa terkonsentrasi panas tersebut. Apa dampaknya terhadap logam?
Pengelasan laser menggunakan foton.
Cahaya berenergi tinggi. Sinar terfokus ke titik yang sangat kecil. Kita berbicara tentang 0.2 milimeter atau kurang. Semua energi itu terkumpul dalam area yang sangat kecil. Kepadatan energinya sangat tinggi.
Hal ini menciptakan apa yang disebut orang sebagai lubang kunci. Laser menguapkan logam secara instan. Sebuah rongga sempit dan dalam terbentuk. Sinar laser masuk ke dalam rongga tersebut. Dinding lubang kunci meleleh dan menyatu saat sinar bergerak maju. Penetrasi yang dalam dari sumber panas yang sangat sempit. Itulah keunggulan laser.
Pengelasan tradisional menggunakan busur listrik atau nyala api.
Kepadatan energinya jauh lebih rendah. Panasnya menyebar. Diameter busurnya mungkin 2 hingga 10 milimeter. Itu sepuluh hingga lima puluh kali lebih lebar daripada titik laser.
Tidak ada lubang kunci yang terbentuk di sini. Sebaliknya, orang bekerja dengan genangan logam cair. Busur listrik melelehkan permukaan. Genangan tersebut membesar. Lebih banyak panas mengalir ke logam dasar di sekitarnya. Panas berlebih itulah masalahnya. Panas berlebih menyebabkan distorsi. Panas berlebih memperluas zona yang terpengaruh panas. Panas berlebih mengubah sifat material.
Bayangkan perbedaan visualnya. Sinar laser seperti jarum. Busur listrik seperti kuas. Yang satu memusatkan semuanya ke satu titik. Yang lain menyebarkan energi ke area yang lebih luas. Keduanya dapat menyambung logam. Namun, mereka melakukannya dengan cara yang sangat berbeda.
Bengkel yang sedang mempertimbangkan keduanya perlu memahami hal ini terlebih dahulu. Sumber panas menentukan segalanya. Kecepatan. Distorsi. Kedalaman penetrasi. Biaya peralatan. Semuanya bermuara pada bagaimana panas disalurkan.
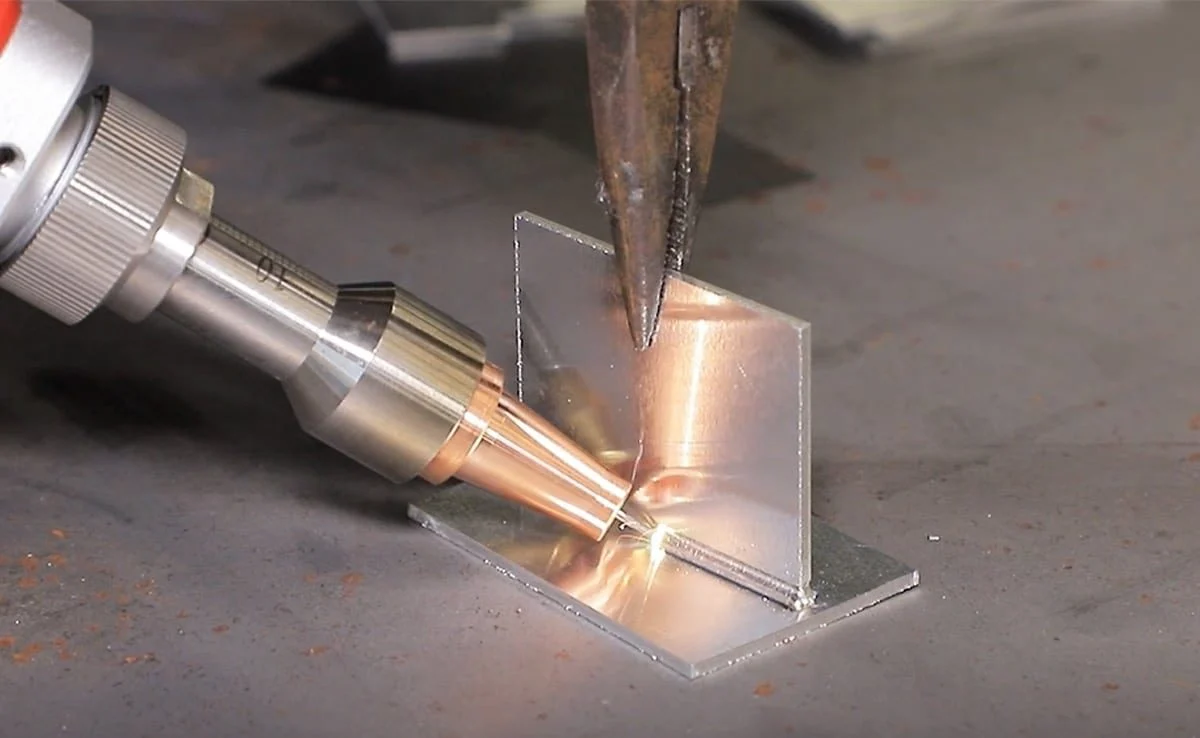
Perbandingan Langsung (7 Faktor Kunci)
Orang-orang perlu melihat angka-angkanya. Berikut adalah perbandingan 7 metode ini berdasarkan faktor-faktor yang benar-benar penting di lantai produksi.
1. Kecepatan & Kapasitas (Laser menang)
Pengelasan laser berlangsung cepat. Kecepatan tipikal berkisar antara 50 hingga 200 inci per menit. Itu bukan kesalahan ketik. Dua ratus inci per menit dimungkinkan pada material tipis dengan perlengkapan yang tepat.
Pengelasan MIG tradisional jauh lebih lambat. Kisaran realistisnya adalah sepuluh hingga tiga puluh inci per menit. Operator yang terampil dapat meningkatkan kecepatan pada sambungan sederhana, tetapi celahnya tetap besar.
Kesimpulannya jelas. Laser lima hingga sepuluh kali lebih cepat untuk produksi massal dalam jumlah besar. Bengkel yang memproduksi ribuan suku cadang identik akan melihat penghematan waktu yang signifikan.
2. Masukan Panas & Distorsi (Laser menang)
Pengelasan laser memancarkan panas ke titik yang sangat kecil. Zona yang terpengaruh panas, atau HAZ, tetap sangat kecil. Ukurannya diukur dalam sepersepuluh milimeter. Logam di sekitarnya hampir tidak menjadi hangat. Pembengkokan bukanlah masalah utama.
Pengelasan tradisional menyebarkan panas ke area yang luas. Zona yang terkena panas (HAZ) dapat meluas hingga beberapa milimeter dari lasan. Pada lembaran tipis, panas tersebut menyebabkan distorsi. Bagian-bagian menjadi bengkok. Flensa melengkung. Rakitan tidak lagi pas.
Kesimpulannya mudah dipahami. Laser unggul untuk logam tipis, apa pun yang kurang dari tiga milimeter. Metode tradisional kesulitan mengatasi distorsi pada ketebalan ini.
3. Kesesuaian Sambungan & Toleransi Celah (Keunggulan tradisional)
Pengelasan laser membutuhkan presisi. Jarak antar bagian harus tetap di bawah 0.1 milimeter. Jika lebih besar, sinar akan menembus atau gagal melebur. Bagian-bagian harus dipotong dengan akurat. Perlengkapan harus menahannya dengan kuat.
Pengelasan tradisional lebih mampu menangani kondisi dunia nyata. Obor MIG atau TIG dapat menjembatani celah satu hingga tiga milimeter. Operator menambahkan logam pengisi. Busur api mengisi celah tersebut. Inilah mengapa orang masih menggunakan las elektroda untuk pekerjaan perbaikan. Bagian-bagian yang dihasilkan tidak pernah sempurna.
Kesimpulannya jelas. Metode tradisional lebih unggul untuk pekerjaan yang kotor, tidak pas, atau perbaikan di lapangan. Laser membutuhkan lingkungan yang bersih, presisi, dan terkontrol.
4. Biaya Peralatan (Kemenangan tradisional)
Pengelasan tradisional relatif murah untuk dimulai. Peralatan MIG atau elektroda dasar harganya antara seribu hingga dua puluh ribu dolar. Perlengkapan keselamatan minimal. Helm las. Sarung tangan. Jaket kulit. Ventilasi. Bengkel kecil dapat dimulai dengan harga sebuah mobil bekas.
Pengelasan laser termasuk dalam kategori keuangan yang berbeda. Sistem tingkat pemula dimulai sekitar seratus ribu dolar. Sistem produksi industri jauh lebih mahal. Banyak yang melebihi satu juta dolar. Pelindung keselamatan wajib hukumnya. Sinar laser dapat membutakan orang seketika. Material reflektif dapat memantulkan sinar ke seluruh ruangan. Pelindung saja sudah menambah biaya yang tinggi.
Kesimpulannya sederhana. Laser membutuhkan volume produksi yang tinggi untuk menghasilkan pengembalian investasi. Bengkel yang hanya memproduksi lima komponen per minggu tidak dapat membenarkan pengeluaran tersebut. Namun, bengkel yang memproduksi lima ribu komponen per minggu akan menghasilkan perhitungan yang berbeda.
5. Kompatibilitas Material (Tarik/Ikat)
Ini seri. Masing-masing metode memiliki kekuatan yang berbeda.
Pengelasan laser mampu menangani logam reflektif dengan baik. Tembaga, kuningan, aluminium. Bahan-bahan ini memantulkan energi busur listrik. Energi laser diserap secara berbeda. Selain itu, laser dapat menyambung logam yang berbeda jenis. Baja dengan aluminium. Baja dengan tembaga. Metode tradisional kesulitan dengan kombinasi ini karena titik leleh yang berbeda dan lapisan intermetalik yang rapuh.
Pengelasan tradisional sangat unggul pada baja dan baja tahan karat. Baja karbon, baja paduan, baja tahan karat. Prosesnya sudah mapan. Logam pengisi tersedia secara luas. Prosedurnya terdokumentasi dengan baik. Kesulitan muncul pada logam reflektif seperti tembaga dan kuningan. Busur cenderung menyimpang. Masukan panas sulit dikendalikan. Kualitas las menurun.
Kesimpulannya bergantung pada aplikasinya. Bengkel yang sebagian besar mengelas baja tidak melihat keuntungan dari laser. Namun, bengkel yang mengelas bus bar tembaga atau baki baterai aluminium akan melihat manfaat laser yang jelas.
6. Tingkat Keahlian Operator (Laser lebih mudah dioperasikan, lebih sulit disiapkan)
Pengelasan laser membagi keterampilan menjadi dua kategori.
Mengoperasikan mesin laser membutuhkan keterampilan manual yang rendah. Operator memuat komponen. Menekan tombol. Memantau mesin. Sinar laser mengikuti jalur yang telah diprogram. Koordinasi mata-tangan tidak diperlukan.
Menyiapkan laser membutuhkan keahlian teknik yang tinggi. Penyelarasan berkas laser. Posisi fokus. Parameter pengelasan. Desain perlengkapan. Pekerjaan ini dilakukan secara offline. Membutuhkan pelatihan dan pengalaman.
Pengelasan tradisional membalik modelnya. Keterampilan manualnya tinggi. Operator mengamati genangan las. Menggerakkan obor dengan tangan. Menyesuaikan kecepatan dan sudut secara langsung. Ini membutuhkan waktu bertahun-tahun untuk dikuasai. Keterampilan pengaturannya rendah. Nyalakan gas. Atur arus. Mulai mengelas.
Intinya adalah tentang siapa yang melakukan pekerjaan. Laser mengalihkan keahlian dari operator ke teknisi. Metode tradisional mempertahankan keahlian di tangan tukang las.
7. Potensi Otomatisasi (Laser unggul)
Pengelasan laser mudah diintegrasikan dengan robotika. Sinar laser merambat melalui kabel serat optik. Tidak perlu lagi membawa kabel obor yang berat. Pemindai galvo memungkinkan pemosisian sinar yang sangat cepat. Ratusan pengelasan per menit pada komponen kecil.
Pengelasan tradisional juga dapat diotomatisasi. Sel MIG robotik sudah ada. Namun, peralatannya lebih besar. Ujung obor cepat aus dan perlu sering diganti. Pengumpanan kawat bisa macet. Kecepatannya lebih lambat.
Kesimpulannya, laser lebih unggul untuk produksi otomatis bervolume tinggi. Sel robot tradisional memang berfungsi, tetapi tidak dapat menandingi kecepatan laser atau umur pakai bahan habis pakainya. Untuk otomatisasi bervolume rendah atau produk campuran, perbedaannya tidak terlalu signifikan.
Rincian Biaya: Perhitungan ROI
Orang-orang perlu melihat angka-angka sebelum membuat keputusan tentang peralatan modal. Berikut cara perhitungannya.
Investasi Awal
Peralatan pengelasan tradisional harganya berkisar antara seribu hingga dua puluh ribu dolar. Harga tersebut mencakup mesin MIG atau TIG berkualitas, perlengkapan keselamatan dasar, dan beberapa bahan habis pakai. Banyak bengkel memulai dengan peralatan ini.
Sistem pengelasan laser harganya berkisar antara seratus ribu hingga lebih dari satu juta dolar. Penutup pengaman menambah biaya yang signifikan. Sinar laser dapat membutakan seseorang seketika. Material reflektif dapat menyebabkan sinar memantul. Penutup pengaman bukanlah pilihan, melainkan keharusan.
Konsumabel
Sistem laser mengonsumsi listrik dengan laju tinggi. Lensa perlu diganti secara berkala. Gas pelindung sering dibutuhkan. Dalam kebanyakan kasus, tidak ada kawat pengisi. Tidak ada ujung kontak yang aus.
Pengelasan tradisional mengonsumsi kawat pengisi secara terus menerus. Gas pelindung mengalir terus-menerus. Ujung kontak aus setelah beberapa jam waktu pengelasan. Nosel mengalami penumpukan percikan. Gel nosel membantu tetapi menambah biaya. Biaya bahan habis pakai per bagian akan bertambah seiring dengan volume produksi yang tinggi.
Contoh Dunia Nyata
Bayangkan mengelas sepuluh ribu bus bar baterai. Ini adalah bagian tipis dari tembaga atau aluminium untuk paket baterai kendaraan listrik.
Sistem pengelasan laser menyelesaikan pekerjaan dalam waktu sekitar satu jam. Sinar bergerak cepat. Tidak diperlukan kawat pengisi. Tidak perlu pembersihan pasca pengelasan.
Proses pengelasan MIG atau TIG tradisional memakan waktu sekitar delapan jam. Tukang las bergerak lebih lambat. Kawat pengisi terpakai. Percikan api perlu dibersihkan. Ujung las aus dan perlu diganti selama proses pengelasan.
Perbedaan biaya tenaga kerja saja sudah sangat mencolok. Toko-toko yang menjalankan volume produksi tinggi akan melihat pengembalian investasi yang cepat. Toko-toko yang menjalankan batch kecil tidak akan pernah mengembalikan biaya premium laser tersebut.
Pilih Pengelasan Laser Saat:
Manusia membutuhkan kecepatan dan presisi. Komponen-komponen ini adalah komponen baterai EV. Busbar. Koneksi tab-ke-terminal. Ini adalah aplikasi bervolume tinggi dan berkeandalan tinggi.
Penyegelan kedap udara sangat penting. Perangkat medis. Sensor. Elektronik implan. Kebocoran sekecil apa pun berarti kegagalan. Pengelasan laser memberikan sambungan yang konsisten dan kedap udara.
Komponen-komponennya terbuat dari logam tipis dengan ketebalan kurang dari tiga milimeter. Distorsi tidak dapat diterima. Metode tradisional akan menyebabkan komponen-komponen ini melengkung.
Hasil akhir kosmetik adalah suatu keharusan. Tidak ada percikan. Tidak ada pembersihan pasca pengelasan. Hasil pengelasan terlihat bersih langsung dari mesin.
Volume produksi tinggi. Ribuan suku cadang identik per hari. Biaya modal dibagi ke banyak unit.
Sambungan terpasang dengan rapat. Komponen berasal dari pemesinan CNC atau pencetakan presisi. Celah tetap di bawah 0.1 milimeter.
Pilih Pengelasan Tradisional (MIG/TIG/Stick) Ketika:
Orang-orang sedang melakukan pekerjaan perbaikan. Alat berat. Mesin pertanian. Ekskavator. Bagian-bagiannya kotor. Pemasangannya buruk. Laser tidak dapat menangani kondisi ini.
Komponen-komponennya tidak terpasang dengan baik. Celahnya melebihi 0.5 milimeter. Permukaannya berkarat atau kotor. Metode tradisional menjembatani celah-celah ini.
Pelat tebal perlu dilas. Lebih dari dua belas milimeter atau setengah inci dalam sekali lintasan. Penetrasi laser terbatas tanpa daya yang sangat tinggi.
Pekerjaan dilakukan di luar ruangan atau dalam kondisi berangin. Gas pelindung akan terbawa angin. Pengelasan elektroda atau pengelasan busur inti fluks tetap berfungsi dengan baik dalam kondisi berangin.
Anggarannya terbatas. Kurang dari dua puluh ribu dolar untuk peralatan. Laser bukan pilihan.
Pengelasan di lapangan diperlukan. Pipa saluran. Lokasi konstruksi. Perbaikan kapal. Seseorang membawa alat las elektroda ke lokasi kerja. Peralatan laser tetap berada di pabrik.
Ketika Kedua Proses Dapat Berjalan
Beberapa aplikasi dapat bekerja dengan kedua metode tersebut. Orang-orang memilih berdasarkan prioritas tertentu.
Rangka bodi mobil tanpa cat. Pengelasan titik tradisional menangani sambungan struktural. Pengelasan laser menciptakan sambungan atap yang rapi. Keduanya memiliki peran dalam kendaraan yang sama.
Fabrikasi lembaran logam dari baja dua hingga lima milimeter. Laser memberikan kecepatan dan otomatisasi untuk produksi volume tinggi. MIG memberikan fleksibilitas dan biaya modal yang lebih rendah untuk bengkel kerja.
Pipa baja tahan karat. Pengelasan TIG menghasilkan lasan yang higienis dan aman untuk makanan dengan masukan panas yang terkontrol. Pengelasan laser berjalan dengan kecepatan tinggi pada pabrik pipa untuk produksi berkelanjutan.
Tidak ada satu jawaban pun yang cocok untuk setiap pekerjaan. Bengkel perlu memahami volume pekerjaan, material, dan persyaratan kualitas mereka. Kemudian pilihan akan menjadi jelas.

Tentang NOBLE – Mitra Anda untuk Manufaktur Presisi
Tentang Kami
NOBLE adalah pabrik pengolahan CNC bersertifikasi ISO. Klien datang kepada kami untuk pengerjaan mesin presisi tinggi dan teknologi penyambungan canggih. Bisnis inti kami selalu berfokus pada manufaktur subtraktif. Penggilingan, pembubutan, dan penggerindaan CNC. Namun, kami menambahkan kemampuan pengelasan laser. Tujuannya adalah fabrikasi ujung-ke-ujung yang sesungguhnya bagi klien. Tanpa outsourcing. Tanpa pengiriman suku cadang ke bengkel terpisah. Satu fasilitas menangani seluruh alur kerja.
Kemampuan Inti Kami
Kami menjembatani kesenjangan antara fabrikasi tradisional dan presisi laser modern. Dua dunia. Satu bengkel.
Pemesinan CNC adalah fondasinya. Penggilingan, pembubutan, pengerjaan lima sumbu, dan EDM untuk komponen logam dan plastik yang kompleks. Toleransi yang ketat. Geometri yang kompleks. Standar NOBLE yang biasa.
Pengelasan laser menangani aplikasi presisi dan lubang kunci. Logam tipis. Segel kedap udara. Rakitan dengan distorsi rendah. Pekerjaan di mana MIG atau TIG tradisional akan menyebabkan pembengkokan atau masukan panas yang berlebihan.
Pengelasan tradisional tetap ada di kotak peralatan. TIG dan MIG untuk bagian yang lebih tebal. Untuk pekerjaan perbaikan. Untuk aplikasi di mana pemasangan sambungan kurang sempurna. Tidak setiap pekerjaan membutuhkan laser. Kami tahu perbedaannya.
Sertifikasi Kami (Kepercayaan & Kualitas)
Kami beroperasi di bawah sistem manajemen mutu yang ketat. Industri yang kami layani menuntut hal itu. Perangkat medis. Dirgantara. Otomotif. Peralatan industri.
ISO 9001:2015 adalah sistem manajemen mutu yang komprehensif. Sistem ini mencakup proses permesinan CNC dan pengelasan kami. Kualitas yang konsisten. Pengulangan. Ketertelusuran. Klien industri mengharapkan standar dasar ini.
ISO 13485:2016 adalah standar emas untuk manufaktur perangkat medis. Tidak setiap perusahaan memiliki sertifikasi ini. Kami memilikinya. Sertifikasi ini menunjukkan kemampuan kami untuk menghasilkan komponen presisi dan rakitan las untuk alat bedah, implan, dan peralatan diagnostik. Proyek yang diatur membutuhkan tingkat dokumentasi ini. Kami menyediakannya.
Mengapa Bermitra Dengan Kami?
Layanan satu atap bukanlah sekadar jargon pemasaran. Klien memesan komponen dari mesin CNC kami. Kemudian kami mengelasnya di tempat kami sendiri. Tidak perlu pengiriman ke tukang las terpisah. Tidak ada penundaan logistik. Tidak ada masalah kualitas saat penyerahan komponen.
Keahlian proses sangat penting. Kami tahu kapan harus merekomendasikan pengelasan laser. Kecepatan tinggi. Zona yang terpengaruh panas rendah. Kami tahu kapan harus merekomendasikan pengelasan TIG. Bagian yang lebih tebal. Toleransi celah. Kami tidak memaksakan satu teknologi. Kami memilih yang tepat untuk gambar desain.
Kualitas adalah prioritas utama. Setiap pengelasan didokumentasikan. Setiap fitur hasil pemesinan dilacak. Sistem ISO kami mewajibkannya. Klien menerima dokumen yang mereka butuhkan untuk audit dan pengajuan regulasi mereka sendiri. Tidak perlu lagi mencari sertifikat. Tidak ada catatan batch yang hilang. Sistem ini berfungsi.
FAQ (Pertanyaan Umum)
Bisakah pengelasan laser menggantikan MIG sepenuhnya?
Tidak. Bukan untuk pekerjaan perbaikan material tebal. Laser unggul dalam material tipis, kecepatan tinggi, dan distorsi rendah. Tetapi seseorang yang mencoba memperbaiki lengan ekskavator yang retak atau pelat baja tebal tetap akan menggunakan las MIG atau las elektroda. Kedua metode tersebut memiliki tujuan yang berbeda. Yang satu tidak meniadakan yang lain.
Apakah pengelasan laser sulit dipelajari?
Itu tergantung pada apa yang dimaksud orang dengan belajar. Mengoperasikan mesin setelah disiapkan itu mudah. Muat komponen. Tekan tombol. Pantau siklusnya. Bagian itu mudah.
Memprogram sistemnya lebih sulit. Penyelarasan berkas. Posisi fokus. Pengembangan parameter pengelasan. Desain perlengkapan. Pekerjaan ini membutuhkan pelatihan dan pengalaman. Bengkel membutuhkan seorang insinyur atau teknisi terampil untuk menangani pengaturan. Operator di lapangan tidak perlu memiliki pengalaman pengelasan bertahun-tahun.
Apakah pengelasan laser memerlukan gas pelindung?
Ya, dalam kebanyakan kasus. Argon atau helium adalah gas yang umum digunakan. Gas ini mencegah interferensi plasma. Tanpa gas ini, sinar laser dapat tersebar. Kualitas pengelasan akan menurun. Beberapa aplikasi daya sangat rendah atau berdenyut dapat dijalankan tanpa gas, tetapi itu adalah kasus khusus. Sebagian besar pengelasan produksi menggunakan gas pelindung, seperti halnya MIG dan TIG.
Logam tertebal apa yang dapat dilas oleh laser?
Laser serat berdaya tinggi dapat mengelas hingga ketebalan satu inci, atau sekitar dua puluh lima milimeter, pada baja. Peralatannya sudah ada. Pengelasan pun dimungkinkan.
Namun, ada satu hal yang perlu diperhatikan. Metode tradisional jauh lebih murah untuk ketebalan tersebut. Laser yang cukup kuat untuk mengelas pelat setebal satu inci harganya sangat mahal. Konsumsi energinya tinggi. Pengembalian investasinya rendah. Orang yang secara rutin mengelas material tebal sebaiknya tetap menggunakan MIG, TIG, atau pengelasan busur terendam. Laser hanya masuk akal untuk bagian yang tebal dalam aplikasi yang sangat spesifik dan bernilai tinggi di mana kendala lain mengesampingkan metode tradisional.







