
Pengantar
Proses manufaktur apa yang terlintas dalam pikiran ketika berbicara tentang pembuatan prototipe cepat dan produksi volume rendah? Pada kenyataannya, proses apa pun dapat digunakan — semuanya bergantung pada biaya dan waktu: opsi mana yang menawarkan nilai lebih baik dan lebih cepat?
Dalam artikel ini, saya akan membahas dua proses— pengecoran vakum dan pencetakan 3D—yang paling cocok untuk pembuatan prototipe cepat dan produksi dalam jumlah kecil.
Penjelasan ini akan mengajarkan tim desain hal-hal berikut: Struktur biaya untuk setiap metode. Kecepatan di dunia nyata, bukan klaim teoretis. – Pilihan material dan keterbatasannya. Mereka juga akan mempelajari tentang kebebasan geometris versus ketelitian replikasi. Yang terpenting, mereka akan mempelajari ambang batas volume di mana satu proses jelas mengungguli proses lainnya. Tanpa basa-basi pemasaran. Hanya panduan praktis untuk orang-orang yang perlu mengirimkan produk.
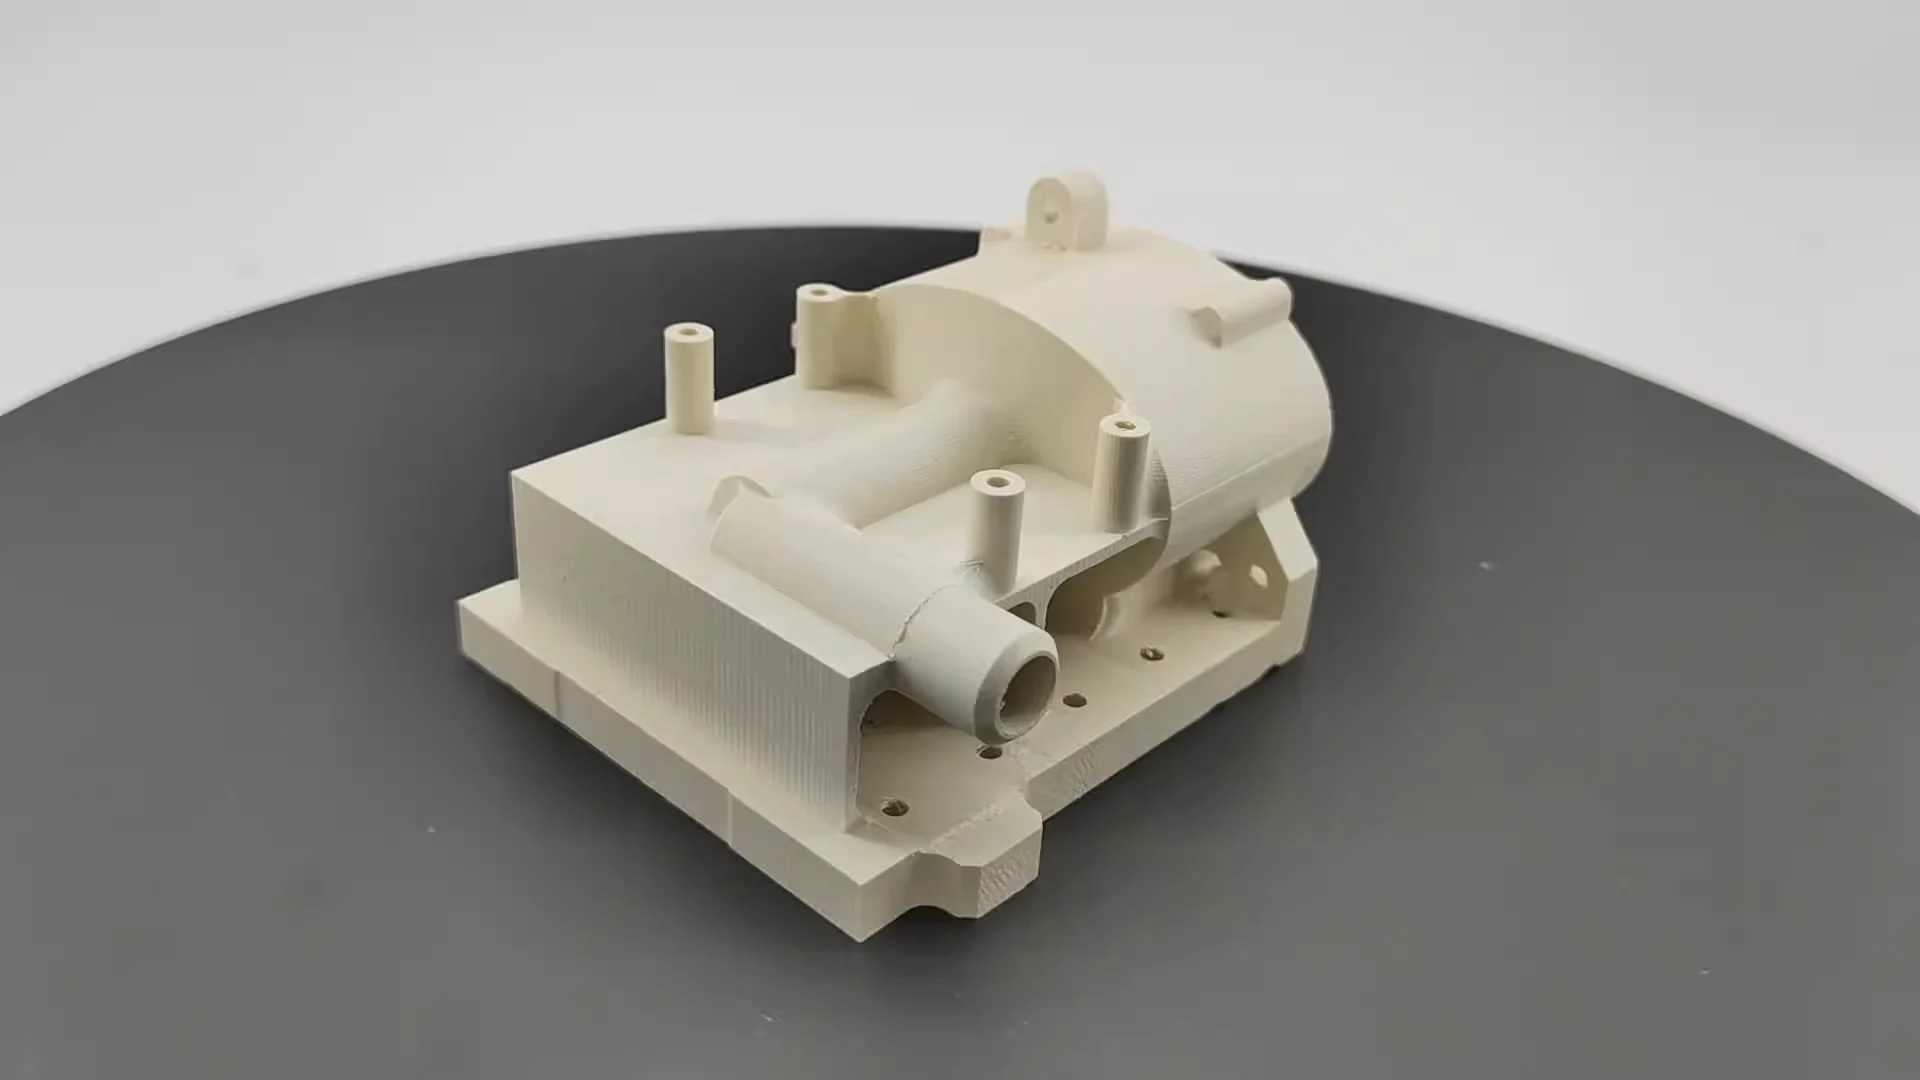
Apa itu Pengecoran Vakum?
Sekilas tentang pengecoran vakum. Proses ini memiliki tiga langkah utama.
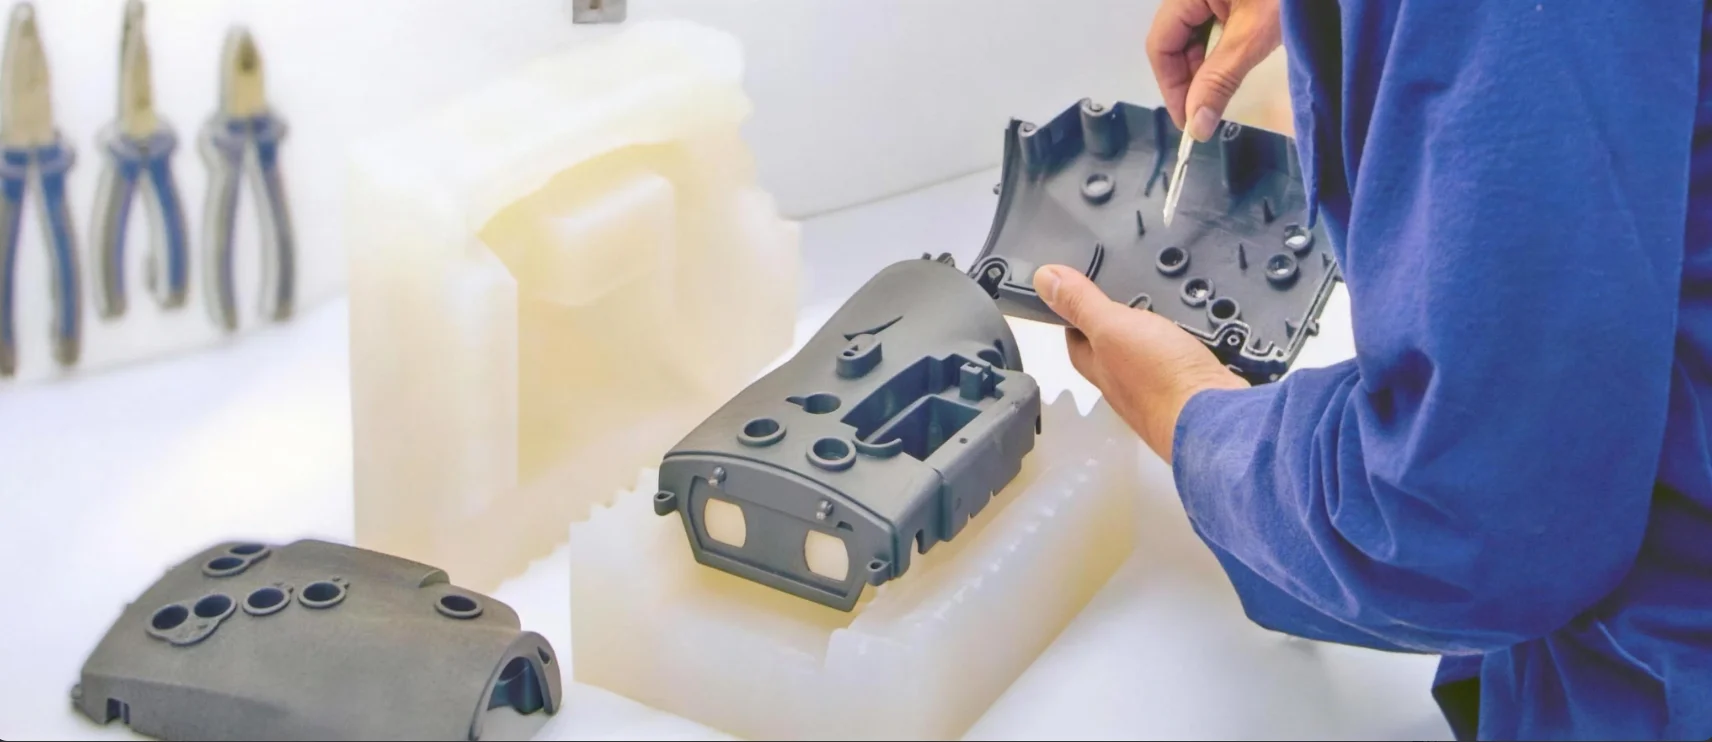
Pertama, insinyur membuat cetakan induk, biasanya menggunakan pencetakan 3D atau pemesinan logam (saya akan membahas proses ini dalam artikel terpisah). Cetakan ini kemudian digantung di dalam wadah, dan karet silikon cair dituangkan di sekelilingnya. Selanjutnya, ruang vakum digunakan untuk menghilangkan semua gelembung udara.
Setelah silikon mengeras, blok silikon dipotong, dan cetakan induk dikeluarkan. Yang tersisa adalah rongga fleksibel dengan detail yang sangat halus yang sesuai dengan bentuk bagian tersebut.
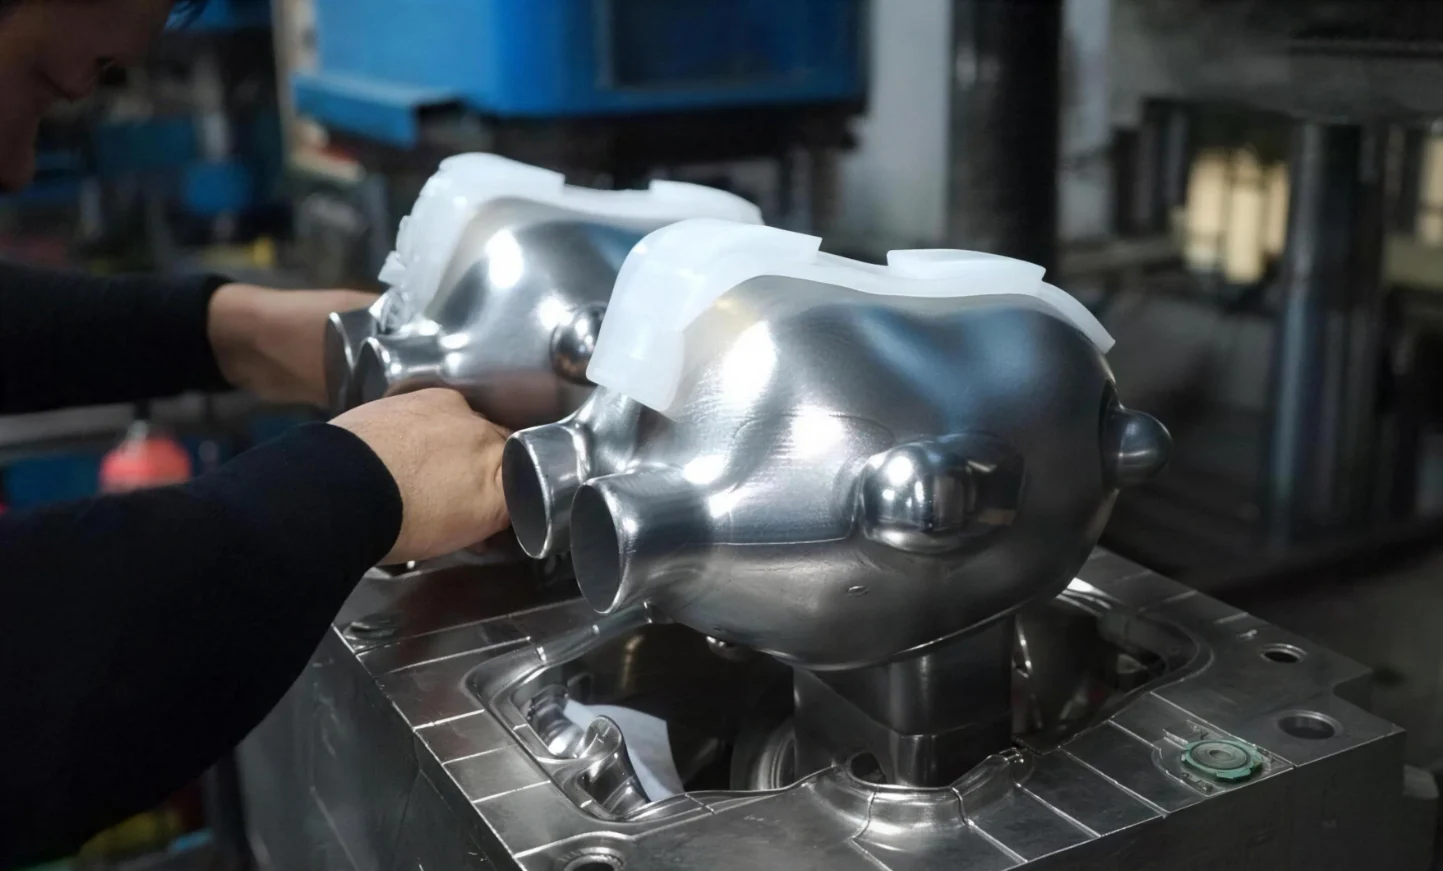
Selanjutnya, proses pencetakan sebenarnya dimulai. Operator mencampur resin poliuretan dan menuangkannya ke dalam cetakan silikon. Sistem vakum kemudian diaktifkan kembali. Karena tidak ada udara sisa, tidak terbentuk rongga atau lubang kecil di permukaan. Resin mengeras pada suhu rendah. Setelah 30 menit hingga 2 jam, cetakan dilepas. Sebuah bagian plastik yang kokoh kini telah selesai.
Berbagai jenis resin dapat mensimulasikan sifat-sifat berbagai material:
- Resin mirip ABS digunakan untuk mencapai kekakuan dan ketahanan benturan yang tinggi.
- Resin mirip polipropilena menawarkan ketahanan kimia dan fleksibilitas.
- Resin mirip nilon menggabungkan ketahanan aus dan ketangguhan.
- Sementara itu, resin mirip karet cocok untuk memproduksi pegangan yang lembut saat disentuh atau gasket penyegel.
Apa yang Percetakan 3D?
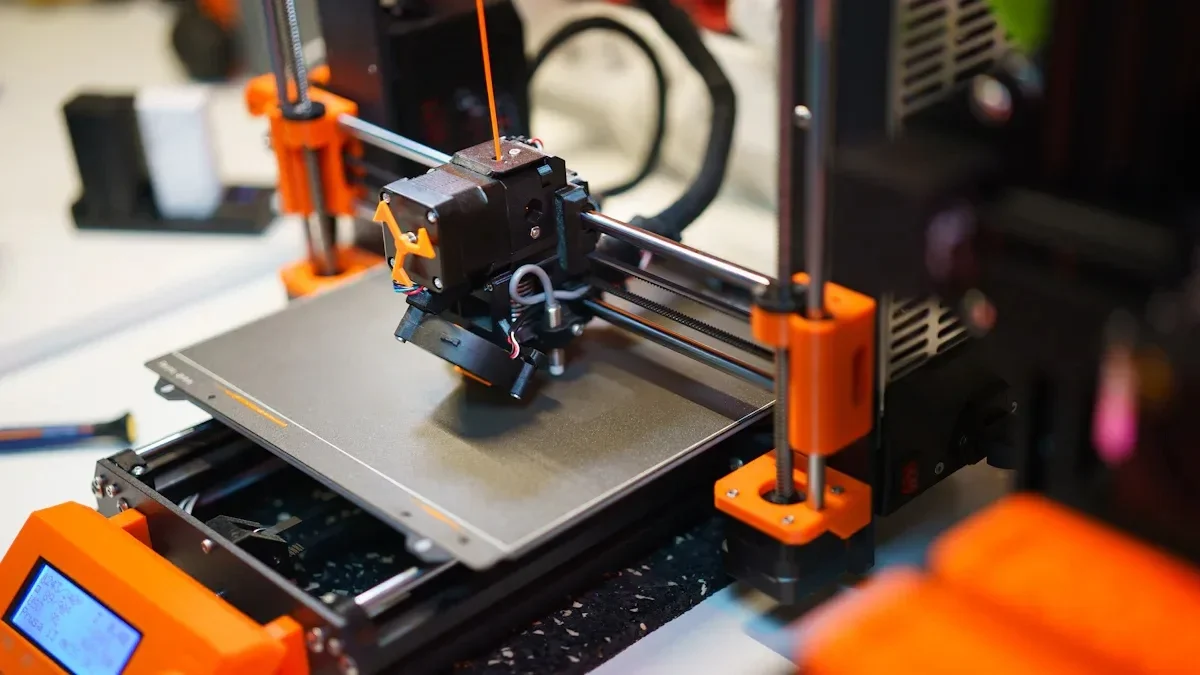
Sekarang, mari kita lihat pencetakan 3D. Istilah formalnya adalah 'manufaktur aditif'. Material ditambahkan lapis demi lapis hingga bagian tersebut selesai. Tidak diperlukan cetakan. Tidak diperlukan perkakas. Anda hanya membutuhkan file digital dan sebuah mesin.
Masalah yang berbeda membutuhkan printer yang berbeda pula. Tiga teknologi umum mendominasi lantai produksi.
- SLA adalah singkatan dari stereolithography. Laser mengeraskan resin cair untuk menciptakan plastik padat. Hasil permukaannya halus. Detailnya tajam. Metode ini digunakan untuk prototipe visual dan pengecekan bentuk dan kesesuaian. Meskipun pilihan materialnya lebih terbatas dibandingkan metode lain, kualitasnya tetap tinggi.
- SLS menggunakan bubuk nilon. Proses sintering laser menggabungkan partikel tanpa melelehkannya sepenuhnya. Tidak diperlukan struktur pendukung. Bagian yang dihasilkan kuat dan tahan lama. Para insinyur menggunakan SLS untuk pengujian fungsional dan untuk membuat rakitan. Meskipun permukaannya memiliki tekstur yang sedikit berbutir, sifat mekaniknya tetap solid.
- FDM adalah metode yang paling umum. Filamen termoplastik meleleh dan diekstrusi melalui nosel. Mesin kemudian menggambar setiap lapisan plastik. Sederhana. Harganya juga murah. Namun, metode ini lambat untuk bagian-bagian yang kompleks. Orang menggunakan FDM untuk model konsep awal dan bentuk-bentuk besar dan sederhana. Garis lapisan terlihat. Kekuatannya anisotropik — lebih lemah sepanjang arah pencetakan.
Perbandingan Langsung: Pengecoran Vakum vs. Pencetakan 3D
Sekarang, mari kita bandingkan kedua metode ini. Perbedaannya sangat mencolok. Oranglah yang perlu menyesuaikan proses dengan pekerjaan, bukan sebaliknya.
| Faktor | Pengecoran Vakum | 3D Printing |
| Volume terbaik | 10–100 bagian identik | 1–20 bagian unik |
| Biaya per bagian (volume rendah) | Rendah (setelah berjamur) | Tinggi (tidak ada skala ekonomi) |
| lead time | 1 – 2 minggu | 1–3 hari |
| Permukaan selesai | Sangat bagus (kedua sisi halus) | Bervariasi (SLA bagus, FDM kasar) |
| Opsi material | Mensimulasikan ABS, PP, PC, nilon, karet (kekerasan Shore A sebenarnya) | Resin atau termoplastik milik perusahaan |
| Pilihan warna | Tidak terbatas (sesuai warna Pantone) | Terbatas pada warna gulungan/resin. |
| Geometri internal | Terbatas (harus menghindari undercut) | Sangat baik (kisi-kisi, saluran) |
| Toleransi | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Biaya perkakas | $500–$2,000 (cetakan silikon) | $0 |
Tabel tersebut menunjukkan perbedaan yang jelas. Pengecoran vakum adalah pemenang mutlak dalam hal biaya per bagian, hasil akhir permukaan , realisme material, dan pilihan warna pada volume sedang. Pencetakan 3D, di sisi lain, memiliki keunggulan dalam hal waktu tunggu untuk setiap bagian, kebebasan geometris, dan tidak adanya biaya perkakas awal. Mereka yang memahami keduanya dapat membuat pilihan yang tepat. Mereka yang hanya mengetahui satu metode mungkin akan membuang-buang uang.
Perbandingan Terperinci berdasarkan Kriteria Seleksi
1. Volume dan Biaya
Untuk satu hingga sepuluh komponen unik, pencetakan 3D adalah pilihan yang tepat. Biaya pengaturan nol. Orang-orang menerima komponen mereka dalam hitungan hari, bukan minggu.
Untuk dua puluh hingga seratus bagian identik, pengecoran vakum adalah pilihan yang lebih baik. Biaya cetakan diamortisasi di banyak bagian. Biaya per bagian turun di bawah biaya pencetakan 3D. Titik impas bervariasi tergantung pada ukuran dan kompleksitas bagian, tetapi polanya tetap berlaku. Batch kecil lebih menguntungkan pencetakan. Batch besar lebih menguntungkan pengecoran.
2. Kecepatan (Waktu Tunggu vs. Waktu Produksi)
Orang sering salah mengartikan dua kecepatan yang berbeda. Yang pertama adalah waktu tunggu (lead time). Yang kedua adalah total waktu yang dibutuhkan untuk menyelesaikan satu batch produksi.
Pencetakan 3D memenangkan perlombaan pertama. Satu bagian dapat siap dalam waktu dua puluh empat hingga tujuh puluh dua jam. Tidak ada perkakas. Tidak ada pengaturan. Cukup tekan cetak!
Pencetakan vakum memenangkan perlombaan kedua. Pembuatan cetakan silikon membutuhkan waktu tiga hari. Setelah itu, setiap pengecoran membutuhkan waktu sekitar satu jam. Untuk lima puluh bagian, total waktu yang dibutuhkan sekitar tiga hari untuk pembuatan cetakan, ditambah lima puluh jam pengecoran. Itu sekitar lima hari. Pencetakan 3D untuk lima puluh bagian membutuhkan waktu lima puluh kali lipat waktu pencetakan. Pencetakan selama dua jam akan memakan waktu seratus jam. Ini membutuhkan lebih dari empat hari pengoperasian terus menerus.
3. Sifat Material dan Simulasi
Kesenjangan ini sangat signifikan.
Pengecoran vakum menggunakan resin poliuretan yang meniru plastik teknik asli. Resin mirip ABS digunakan untuk kekakuan dan ketahanan terhadap benturan. Terdapat juga resin mirip polipropilen untuk engsel fleksibel dan ketahanan terhadap bahan kimia. Selain itu, ada juga resin mirip karet dengan kekerasan Shore A yang sebenarnya untuk pegangan dan segel. Bagian-bagian tersebut berperilaku seperti komponen produksi.
Pencetakan 3D kurang memadai dalam hal ini. Fotopolimer SLA rapuh. Warnanya berubah menjadi kuning di bawah sinar UV dalam beberapa minggu atau bulan. Fotopolimer ini tidak cocok untuk pengujian fungsional barang tahan lama. Bubuk nilon SLS kuat tetapi memiliki permukaan kasar. Hal ini memengaruhi gesekan dan keausan. Termoplastik FDM terbuat dari bahan asli seperti ABS, PLA, dan PETG, tetapi adhesi lapisan menciptakan titik lemah. Bagian cenderung rusak di sepanjang garis cetak daripada di seluruh material.
Ketika simulasi material penting, para insinyur memilih pengecoran vakum. Engsel fleksibel membutuhkan daya lentur nyata. Sambungan jepret membutuhkan defleksi yang konsisten. Uji jatuh membutuhkan ketahanan terhadap benturan. Komponen yang dicetak 3D dapat menghasilkan hasil yang menyesatkan.
4. Permukaan Akhir dan Estetika
Pencetakan vakum menghasilkan hasil yang halus di kedua sisi. Cetakan silikon mereplikasi pola utama dengan sempurna. Tidak ada garis lapisan. Tidak ada bekas penyangga. Bagian-bagiannya dapat dicat, diberi tekstur, atau dibiarkan bening. Hasil cetakan bening bersifat transparan, tidak keruh.
Hasil pencetakan 3D bervariasi. Hasil cetakan resin SLA memiliki permukaan yang halus pada sisi yang didukung. Bagian bawahnya memiliki bekas penyangga. Hasil cetakan FDM memiliki garis lapisan yang terlihat di semua sisi. Pasca-pemrosesan dapat memperbaiki beberapa masalah ini. Pengamplasan: Pengisian. Pemberian lapisan dasar. Pengecatan. Setiap langkah menambah tenaga kerja dan waktu.
Untuk demonstrasi investor dan prototipe siap jual, pengecoran vakum adalah praktik standar. Anda tidak bisa begitu saja menyerahkan bagian yang kasar dan berlapis-lapis kepada calon pembeli dan meminta pendanaan. Bagian tersebut harus menyerupai produk jadi.
5. Kompleksitas Geometris dan Undercut
Pencetakan 3D memenangkan kategori ini tanpa diragukan lagi. Membuat saluran internal sangat mudah. Struktur kisi adalah standar. Dengan sistem berbasis bubuk, bagian yang bergerak dapat dicetak di tempatnya — misalnya, roda gigi di dalam wadah. Tidak adanya cetakan berarti tidak ada batasan pelepasan.
Pencetakan vakum memiliki keterbatasan. Bagian tersebut harus dikeluarkan dari cetakan silikon dua bagian. Bagian yang menjorok ke dalam sulit dilakukan. Lubang yang dalam membutuhkan penarikan samping atau inti yang larut.
Ini adalah aturan praktis dari lantai produksi. Jika suatu desain memiliki fitur internal yang kompleks yang memerlukan inti yang dapat dilipat atau beberapa aksi samping dalam cetakan baja, pencetakan 3D adalah pilihan yang lebih baik. Namun, jika desain tersebut dapat dicetak, pengecoran vakum lebih cepat dan lebih murah dalam skala besar.
6. Fleksibilitas (Berbagai Material dalam Satu Bagian)
Pencetakan vakum memungkinkan pencetakan berlebih (overmolding). Satu cetakan dapat menampung dua resin berbeda. Pertama, inti plastik keras dicetak. Kemudian, pegangan karet lunak dicetak di sekitar inti ini. Seluruh proses berlangsung di dalam alat silikon yang sama. Ikatan yang terbentuk bersifat kimia dan mekanis. Tidak diperlukan perakitan.
Pencetakan 3D mengalami kesulitan di sini. Komponen multi-material memerlukan mesin khusus dengan beberapa kepala cetak. Jika tidak, printer harus berhenti untuk mengganti filamen. Daya rekat antara lapisan material yang berbeda lemah. Akibatnya, pencetakan 3D multi-material jarang digunakan untuk komponen fungsional.
Alur Kerja Hibrida: Yang Terbaik dari Dua Dunia
Tidak ada aturan yang mengatakan seseorang harus memilih satu metode dan tetap menggunakannya. Para profesional yang cerdas menggunakan keduanya. Mereka menggabungkan kekuatan masing-masing metode. Mereka menghindari kelemahannya. Hasilnya lebih baik daripada menggunakan salah satu proses saja.
Tidak ada aturan yang mengatakan seseorang harus memilih satu metode dan tetap menggunakannya. Para profesional yang cerdas menggunakan keduanya. Mereka menggabungkan kekuatan mereka. Mereka menghindari kelemahan. Hasilnya lebih baik daripada menggunakan salah satu proses saja.
Berikut cara kerja alur kerja hibrida di lantai produksi.
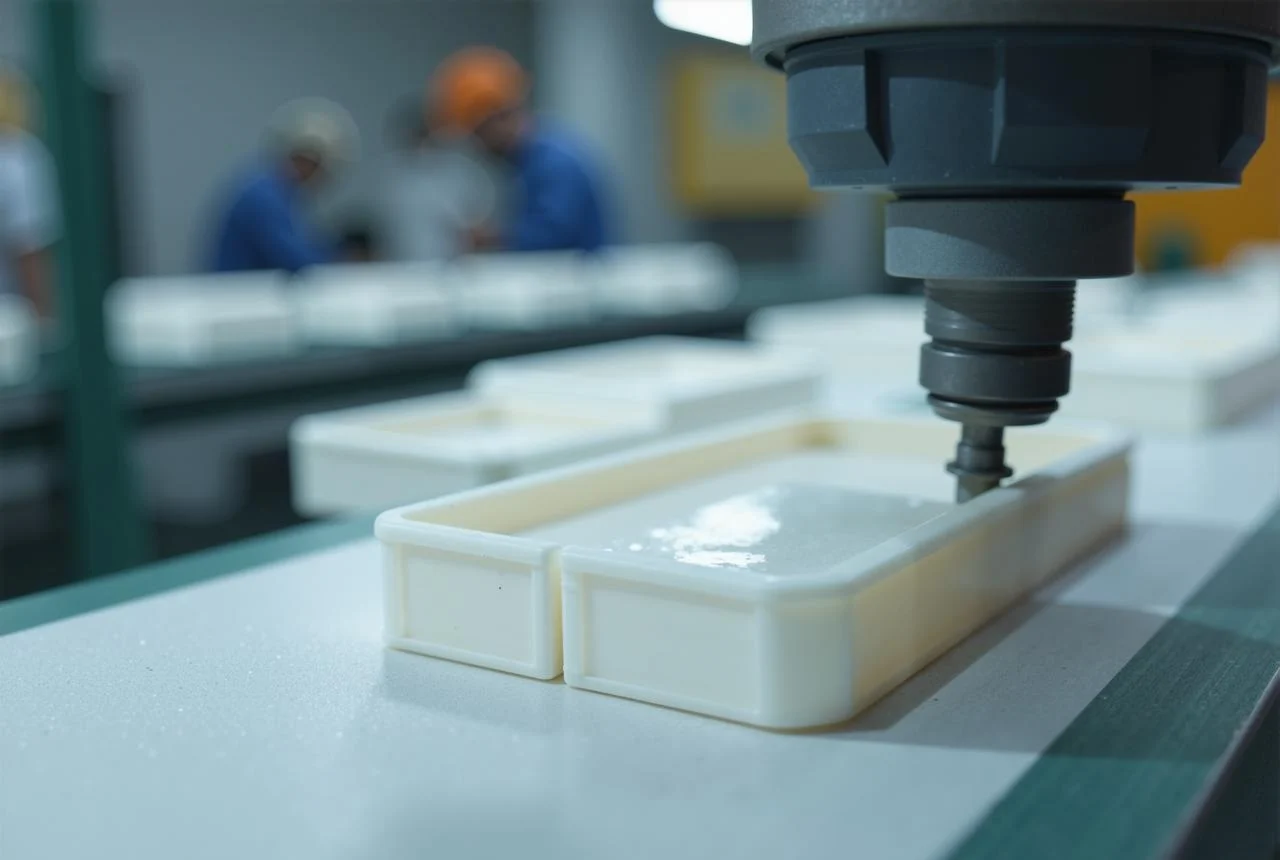
- Cetak pola master menggunakan printer 3D. SLA adalah pilihan paling umum untuk langkah ini. Resolusi tinggi. Permukaan halus langsung dari mesin. Pola master harus sempurna, karena setiap cacat akan ditransfer ke cetakan dan kemudian ke setiap bagian hasil coran.
- Selesaikan pola utama. Pencetakan saja tidak cukup. Permukaan diamplas. Dilapisi cat dasar. Dicat. Tujuannya adalah untuk mencapai permukaan Kelas A, yaitu standar cat otomotif. Tidak boleh ada garis lapisan yang terlihat. Tidak ada lubang kecil. Tidak ada goresan. Pola utama yang sudah jadi ini menjadi templat untuk cetakan.
- Buat cetakan silikon dari master. Master yang sudah jadi digantung di dalam wadah. Silikon cair dituangkan di sekelilingnya. Vakum menarik gelembung udara keluar. Setelah mengeras, cetakan dipotong, dan master dikeluarkan. Yang tersisa adalah rongga negatif yang sempurna.
- Cetak lima puluh bagian identik atau lebih. Resin poliuretan dituangkan ke dalam cetakan silikon di bawah vakum. Bagian tersebut mengeras. Pelepasan dari cetakan hanya membutuhkan beberapa detik. Cetakan menghasilkan bagian demi bagian, masing-masing identik dengan yang sebelumnya. Tidak diperlukan penyelesaian tambahan karena master sudah sempurna.
Para insinyur mendapatkan kebebasan geometris dari pencetakan 3D untuk model utama. Bentuk yang kompleks. Lekukan. Kurva organik. Tidak ada batasan cetakan selama fase desain. Kemudian mereka mendapatkan manfaat dari kualitas material dan kecepatan produksi pengecoran vakum untuk bagian-bagian akhir. Resin teknik yang realistis.

Pilih NOBLE: Mesin CNC presisi untuk Produksi
Di NOBLE, kami adalah bengkel manufaktur layanan lengkap yang mengkhususkan diri dalam permesinan dan fabrikasi CNC. Kami akan membimbing Anda dalam memilih proses yang paling sesuai untuk proyek Anda, baik itu pencetakan 3D untuk pembuatan prototipe cepat, pengecoran vakum untuk produksi volume rendah, atau permesinan CNC presisi tinggi untuk pembuatan komponen logam dan plastik dengan toleransi yang ketat.
Kemampuan Inti Kami
Kami menggabungkan manufaktur subtraktif tradisional dengan pemrosesan plastik canggih untuk menawarkan solusi yang benar-benar komprehensif:
| Kemampuan | bahan | Volume Khas | terbaik Untuk |
| Mesin CNC | Logam (aluminium, baja, titanium, kuningan) & plastik teknik (ABS, POM, PEEK, Nylon) | 1–1,000+ bagian | Komponen fungsional dengan toleransi tinggi, produksi untuk penggunaan akhir, jig & fixture. |
| Pengecoran Vakum | Resin poliuretan (mirip ABS, mirip PP, mirip karet, transparan) | 10–100 bagian | Produksi jembatan, prototipe siap pasar, cetakan lunak |
| 3D Printing | Resin SLA, nilon SLS, termoplastik FDM | 1–20 bagian | Geometri kompleks, validasi desain, suku cadang khusus yang dibuat sesuai pesanan. |
Sertifikasi Kualitas yang Dapat Anda Percaya
Dalam bidang manufaktur, sertifikasi bukan hanya sekadar lencana—sertifikasi mewakili komitmen terhadap proses yang dapat diulang dan diaudit. Kami bangga memiliki sertifikasi berikut:
ISO 9001:2015 (Sistem Manajemen Mutu)
Tersertifikasi untuk seluruh alur kerja manufaktur kami, termasuk: permesinan CNC, pengecoran vakum, dan pencetakan 3D. Hal ini memastikan kualitas komponen yang konsisten, ketertelusuran yang terdokumentasi, dan peningkatan berkelanjutan di setiap pesanan.
ISO 13485:2016 (Perangkat Medis – Manajemen Mutu)
Sertifikasi ini sangat penting untuk aplikasi medis, gigi, dan bedah. Sertifikasi ini menunjukkan kemampuan kami untuk memproduksi komponen yang memenuhi persyaratan peraturan paling ketat untuk keselamatan, manajemen risiko, dan kebersihan. Kami menyediakan dukungan dokumentasi lengkap untuk perusahaan perangkat medis, produsen peralatan diagnostik, dan pengembang alat bedah.
FAQ (Pertanyaan Umum)
Apakah pengecoran vakum lebih murah daripada pencetakan 3D?
Biaya sepenuhnya bergantung pada kuantitas. Untuk satu hingga lima bagian, pencetakan 3D adalah pilihan yang lebih murah. Tidak ada biaya cetakan. Tidak ada biaya pengaturan. Cukup tekan cetak! Untuk dua puluh bagian identik atau lebih, pengecoran vakum memiliki biaya per unit yang lebih rendah. Meskipun cetakan silikon menimbulkan biaya di muka, biaya ini dibagi ke banyak bagian. Titik impas biasanya berada di antara sepuluh dan dua puluh unit. Di bawah itu, cetak 3D. Di atas itu, pengecoran vakum.
Bisakah pengecoran vakum menggantikan pencetakan 3D?
Tidak, orang yang mengajukan pertanyaan ini telah salah paham tentang kedua proses tersebut. Keduanya adalah alat yang saling melengkapi, bukan alternatif yang bersaing. Pencetakan 3D ideal untuk menangani iterasi dan geometri internal kompleks yang tidak dapat dihasilkan oleh cetakan. Pengecoran vakum digunakan untuk produksi volume rendah dengan material kelas teknik. Satu proses mendukung proses lainnya. Tidak ada proses yang menggantikan proses lainnya.
Mana yang lebih baik untuk prototypingPengecoran vakum atau pencetakan 3D?
Untuk prototipe bentuk dan ukuran, yang melibatkan pengecekan dimensi, perakitan, dan ergonomi, pencetakan 3D lebih cepat dan lebih murah. Bagian yang dicetak dapat dipegang selama berjam-jam, bukan berhari-hari.
Untuk prototipe fungsional yang siap dipasarkan dan membutuhkan sifat material nyata, pengecoran vakum lebih disukai.
Berapa banyak bagian yang dapat Anda buat dengan pengecoran vakum?
Satu cetakan silikon biasanya dapat menghasilkan antara dua puluh hingga lima puluh komponen yang baik. Namun, kualitas permukaan akan menurun seiring waktu. Setelah menghasilkan lima puluh komponen, risiko cacat meningkat secara signifikan. Mereka yang membutuhkan jumlah lebih besar akan membuat beberapa cetakan.
Material apa saja yang dapat digunakan oleh pengecoran vakum yang tidak dapat digunakan oleh pencetakan 3D?
Daftarnya cukup panjang. Termasuk karet True Shore A mulai dari 20A (sangat lunak) hingga 90A (sekeras ban). Ada juga resin mirip ABS yang berperilaku seperti ABS cetakan injeksi dalam hal benturan dan kekakuan. Ada resin mirip polipropilen untuk engsel fleksibel dan ketahanan kimia. Ada juga resin mirip polikarbonat untuk transparansi dan ketahanan panas. Ada juga jenis tahan api yang memenuhi standar UL94 V-0. Tidak satu pun dari material ini tersedia dalam sistem pencetakan 3D standar. Fotopolimer SLA rapuh. Nilon SLS memiliki tekstur kasar. Termoplastik FDM memiliki daya rekat lapisan yang lemah. Dalam hal sifat material untuk produksi massal, pengecoran vakum tidak tertandingi untuk volume rendah.






