
Pengantar
Seperti yang banyak orang ketahui, pemotongan cepat biasanya mengorbankan presisi. Penggerak berkualitas tinggi harganya sangat mahal. Rasanya seperti ada kompromi setiap saat. Pemotongan waterjet tidak seperti itu. Ia memberikan keduanya. Sebuah pompa mendorong air hingga tekanan ekstrem—hingga 90,000 psi. Kemudian air tersebut menyembur melalui lubang kecil. Anda menambahkan abrasif garnet ke aliran air tersebut. Campuran itu memotong logam apa pun seperti pisau panas menembus mentega, tetapi tanpa panas. Tidak ada tepi yang meleleh. Tidak ada zona yang mengeras. Itulah mengapa bengkel-bengkel menggunakannya di mana-mana sekarang.
Mari kita berterus terang. Jika Anda membuat komponen logam untuk robot, mobil, atau mesin pabrik, metode ini memecahkan masalah nyata. Anda mempertahankan struktur asli material tetap utuh. Anda mempertahankan toleransi yang ketat, bagian demi bagian. Anda beralih dari shim tipis ke pelat baja enam inci tanpa mengganti alat. Fleksibilitas itu sulit ditandingi.
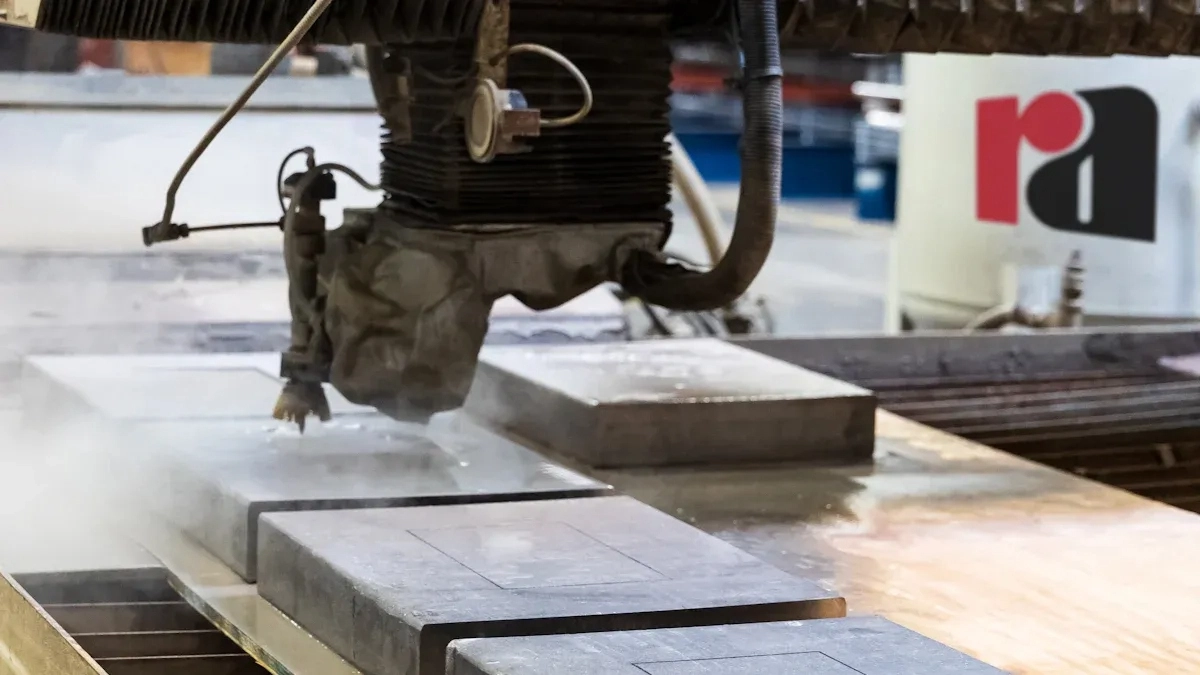
Cara Kerja Pemotongan Waterjet Abrasif untuk Logam
Begini cara kerja mesin ini memotong logam. Sebuah pompa mendorong air hingga tekanan yang sangat tinggi—antara 60,000 dan 90,000 psi. Air tersebut menyembur melalui lubang kecil, mungkin selebar 0.01 inci. Kemudian, abrasif garnet ditarik ke dalam aliran di dalam tabung pencampur. Air mempercepat partikel-partikel tajam tersebut. Yang mengenai logam bukanlah air. Melainkan mesin sandblaster berkecepatan tinggi yang bergerak dua kali kecepatan suara.
Proses pemotongannya murni erosi. Setiap partikel abrasif mengikis serpihan mikroskopis. Tidak ada panas yang menumpuk. Tidak terjadi peleburan. Struktur internal logam tetap persis seperti sebelum pemotongan dimulai.
Sekarang mari kita lihat alternatifnya. Pemotongan laser menggunakan berkas cahaya yang terfokus. Cahaya tersebut melelehkan material. Panas tersebut menciptakan zona yang terpengaruh panas, atau HAZ. Tepi-tepi material menjadi keras dan rapuh. Terkadang Anda harus mengerjakannya ulang.
Pemotongan plasma lebih cepat pada pelat tebal, tetapi hasil akhirnya kasar. Anda juga akan mendapatkan zona yang terkena panas (HAZ) yang signifikan. Bagian tepinya mungkin perlu digerinda sebelum pengelasan.
Penggilingan CNC memberikan presisi. Tidak ada yang perlu diperdebatkan. Tetapi untuk pelat besar, prosesnya lambat. Alat bergerak bolak-balik, memotong celah yang sempit. Anda juga akan mengalami keausan pada mata pisau. Mesin waterjet terus menerus melewati nosel yang sama selama berjam-jam.
Keunggulan Utama untuk Manufaktur Komponen Logam
Mari kita bahas keunggulan sebenarnya. Ini sangat penting di lantai produksi.
Tidak Ada Zona Terkena Panas
Laser dan plasma menghasilkan panas. Panas tersebut menyebabkan masalah. Logam tipis melengkung. Baja yang dikeraskan kehilangan kekerasannya. Retakan mikro terbentuk di sepanjang tepi potongan. Anda mungkin tidak melihatnya, tetapi retakan itu ada.
Waterjet menghindari semua itu. Aksi pemotongannya murni erosi mekanis. Sebuah partikel mengenai logam dan menghilangkan serpihan kecil. Tidak ada panas yang menumpuk. Struktur internal material—batas butir, kekerasan, temper—tetap persis seperti sebelum pemotongan dimulai.
Hal ini penting untuk komponen nyata. Bayangkan sebuah braket dirgantara. Atau sambungan lengan robot, atau komponen apa pun yang perlu dilas setelah dipotong. Zona yang terkena panas menciptakan titik lemah. Pemotongan dengan waterjet tidak menimbulkan kekhawatiran apa pun.
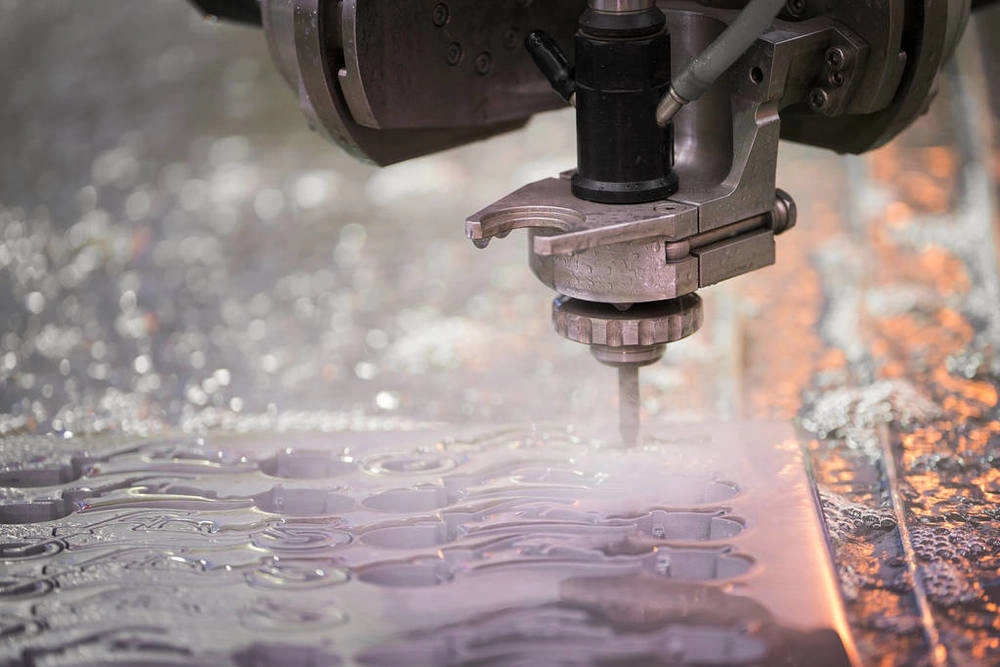
Memotong Semua Jenis Logam
Sebutkan saja, mesin ini bisa memotongnya.
Logam lunak seperti aluminium, kuningan, dan tembaga terpotong dengan bersih. Tidak ada peleburan. Tidak ada gerigi yang tertinggal di belakang hasil potongan.
Logam keras seperti baja tahan karat, titanium, Inconel, dan baja perkakas? Tidak masalah. Ketebalan hingga enam atau bahkan sepuluh inci. Nosel yang sama dapat memotong shim tipis dan pelat tebal tanpa perlu mengubah apa pun.
Paduan eksotis untuk industri kedirgantaraan atau robotika medis? Berfungsi sempurna. Sertifikasi material bukanlah masalah. Prosesnya tidak mengubah kimia atau strukturnya.
Presisi dan Pengulangan
Pertahankan toleransi antara plus atau minus satu hingga tiga per seribu inci. Itulah akurasi dunia nyata pada pelat tebal.
Lebar potongan—yaitu lebar material yang dihilangkan—sangat kecil, mungkin hanya 0.03 inci. Ini memungkinkan Anda menempatkan bagian-bagian secara berdekatan di atas lembaran logam. Limbah berkurang secara signifikan. Saat Anda memotong logam mahal seperti titanium atau Inconel, penghematan tersebut akan sangat terasa.
Tanpa Gerinda, Tanpa Penyelesaian Sekunder
Kualitas tepinya halus langsung dari mesin. Tidak ada gerigi. Tidak ada garis bergerigi. Tidak ada bagian yang kasar.
Ini menghilangkan proses penghilangan gerinda. Ini memangkas waktu penggerindaan. Anda sering kali melewatkan pemesinan sekunder sepenuhnya. Bagian tersebut langsung dari waterjet ke operasi berikutnya atau langsung ke perakitan. Itu adalah penghematan biaya nyata, bukan sekadar omong kosong.
Komponen Logam yang Ideal untuk Pemotongan Waterjet
Berikut penjelasan praktisnya. Bagian yang berbeda, logam yang berbeda, mesin yang sama.
| Tipe Komponen | Logam Biasa | Mengapa Waterjet Unggul? |
| Rangka Struktural & Pelat Dasar | Aluminium, Baja Tahan Karat, Baja | Memotong pelat tebal tanpa menghasilkan panas. Bagian yang dipotong tetap rata. Tidak ada distorsi berarti perakitan langsung berhasil pada percobaan pertama. |
| Lengan dan Penghubung Robot | Aluminium, Titanium, Serat Karbon | Struktur berdinding tipis sensitif terhadap panas. Waterjet sepenuhnya menghindari hal itu. Tidak ada distorsi. Tidak ada delaminasi pada komposit. |
| Roda Gigi Kosong & Sproket | Baja Keras, Baja Tahan Karat | Anda dapat memotong material yang sudah diberi perlakuan panas. Gigi-giginya akan terpotong dengan bersih. Seringkali, Anda melewatkan perlakuan panas pasca-pemesinan sepenuhnya. |
| Braket & Pelat Pemasangan | Berbagai logam | Butuh braket khusus dengan cepat? Tidak perlu perkakas rumit. Tidak perlu menunggu programmer laser. Unggah file, potong bagiannya, kirim. |
| Pendingin dan Penutup Panas | Aluminium, tembaga | Panas adalah musuh di sini. Laser akan menurunkan konduktivitas termal pada tepi potongan. Waterjet tidak mengubah sifat material. Permukaan tetap bersih. |
| Shim & Spacer | Baja Pegas, Baja Tahan Karat | Kontrol ketebalan adalah segalanya. Gerigi pada shim akan mengacaukan susunan lapisan. Waterjet menghasilkan tepi yang bersih. Tidak ada pengikiran atau pemolesan sekunder. |
Pemotongan Logam dengan Waterjet vs. Metode Pemotongan Lainnya
Berikut perbandingan langsungnya. Perhatikan faktor-faktor yang sebenarnya memengaruhi keputusan Anda di lantai produksi.
| Faktor | Pemotongan Waterjet (Kasar) | Laser Cutting | Pemotongan Plasma | CNC Milling |
| Zona Terkena Panas | Tidak ada. Nol. Luka tersebut disebabkan oleh erosi mekanis. | Ya. Signifikan pada material yang lebih tebal. | Ya. Zona HAZ yang besar. Mengubah sifat logam. | Gesekan alat memang minimal, tetapi menghasilkan sedikit panas secara lokal. |
| Ketebalan Maksimum (Baja) | Hingga 10 inci. Nozel yang sama. | Sekitar 1 inci untuk potongan yang rapi. Cepat rontok. | Hingga 2 inci, tetapi tepinya menjadi kasar dan miring. | Secara teori tidak terbatas. Tetapi laju pemberian makan menjadi sangat lambat. |
| Kualitas Tepi | Sangat bagus. Halus. Siap untuk pengelasan. | Sangat baik untuk kertas tipis. Hasilnya kurang bagus pada kertas tebal. | Kasar. Ada kerak di tepi bawah. Perlu dibersihkan. | Sangat bagus. Hasil akhir yang dikerjakan dengan mesin. |
| Limbah Material | Rendah. Lebar celah sempit, sarang rapat. | Rendah. Lebar celah potong serupa. | Tinggi. Lebar celah lebih besar, sarang lebih kasar. | Sedang hingga tinggi. Penghilangan serpihan menghilangkan material. |
| Biaya Perkakas | Tidak perlu alat bantu. Nozel yang sama untuk semuanya. | Tidak ada peralatan khusus. Gas dan bahan habis pakai lensa. | Tidak memerlukan peralatan khusus. Elektroda habis pakai. | Tinggi. Perlengkapan, ragum, mata bor, pemegang perkakas. |
| Kecepatan (Logam Tipis) | Lebih lambat. Akselerasi terbatas. | Lebih cepat. Sangat cepat pada lembaran logam. | Lebih cepat. Cepat untuk pemotongan kasar. | Lambat. Waktu pemrograman dan pembuatan jalur pahat. |
| Kecepatan (Logam Tebal) | Lebih cepat. Terus memotong. | Tidak bisa memotong piring tebal dengan rapi. | Sedang. Cepat tapi kasar. | Sangat lambat. Langkah pemotongan dan kedalaman pemotongan membatasi laju pemakanan. |
Polanya jelas. Waterjet bukanlah yang tercepat pada lembaran tipis. Laser unggul dalam hal itu. Tetapi untuk pelat tebal, untuk material yang sensitif terhadap panas, untuk fleksibilitas tanpa perkakas, waterjet tidak memiliki pesaing yang nyata.
Aplikasi di Berbagai Industri yang Berfokus pada Logam
Mari kita bahas di mana metode ini sebenarnya digunakan. Setiap industri memiliki masalah yang berbeda. Waterjet memecahkan masalah tersebut.
Robotika & Otomatisasi
Bayangkan sebuah lengan robot. Lengan itu harus bergerak cepat. Posisinya harus tepat. Bagian-bagiannya harus ringan. Aluminium adalah pilihan yang jelas. Tetapi aluminium tipis akan melengkung di bawah panas. Laser atau plasma akan mendistorsi strukturnya.
Waterjet memotong pelat sasis, dudukan perkakas ujung lengan, dan sambungan presisi tersebut. Tanpa panas berarti bagian tersebut tetap rata. Lengan tetap akurat.
Aerospace
Di sini, material yang sering digunakan adalah titanium atau Inconel. Paduan yang mahal. Setiap bagian dilengkapi dengan jejak sertifikasi. Anda tidak dapat mengubah sifat logam tersebut. Umur kelelahan merupakan masalah keamanan.
Zona yang terkena panas (HAZ) menciptakan perubahan mikrostruktur. Itu adalah titik kegagalan. Pemotongan dengan waterjet tidak menghasilkan HAZ. Tepiannya sebersih material induk. Anda mendapatkan sifat-sifat yang tersertifikasi di seluruh bagiannya.
Otomotif
Braket khusus. Komponen suspensi. Suku cadang prototipe untuk R&D. Yang dibutuhkan adalah kecepatan. Anda tidak punya waktu untuk pembuatan perkakas yang rumit. Anda tidak ingin menunggu programmer laser.
Muat file CAD. Potong bagiannya. Uji. Ubah desainnya. Potong yang lain. Tanpa biaya perkakas. Tanpa distorsi panas. Itulah nilai yang didapatkan untuk pekerjaan produksi volume rendah dan pengembangan.
Mesin industri
Ini barang yang berat. Pelat dasar setebal dua inci. Komponen peralatan terbuat dari pelat baja setebal enam inci. Toleransinya masih harus ketat.
Plasma akan memotong dengan cepat tetapi meninggalkan tepi yang kasar dan miring. Anda harus mengerjakannya dengan mesin setelahnya. Waterjet memotong dengan bersih pada ketebalan penuh. Tepinya persegi. Toleransinya terjaga. Bagian tersebut langsung menuju pengelasan atau perakitan. Itu menghemat seluruh operasi.
Keterbatasan dan Pertimbangan dalam Pemotongan Logam
Tidak ada proses yang sempurna. Waterjet memiliki batasan nyata. Anda perlu mengetahuinya sebelum Anda mengambil keputusan.
Kecepatan pada logam tipis
Inilah kenyataannya. Jika Anda memotong lembaran logam dengan ketebalan kurang dari seperempat inci, laser lebih cepat. Akselerasi waterjet terbatas. Aliran abrasif membutuhkan waktu sejenak untuk sepenuhnya bekerja. Untuk pekerjaan lembaran tipis dalam jumlah besar, laser memenangkan perlombaan kecepatan.
Biaya operasional
Anda membayar untuk bahan habis pakai. Bahan abrasif garnet tidak gratis. Anda menggunakan satu kantong per shift, tergantung pada waktu pemotongan. Nozel dan tabung pencampur akan aus. Bahan abrasif mengikisnya sama seperti mengikis logam. Ini adalah item biaya nyata dalam lembar biaya Anda. Perhitungkan hal ini.
Toleransi untuk fitur-fitur penting
Waterjet menghasilkan toleransi yang baik. Plus atau minus beberapa ribu inci. Tetapi untuk dudukan bantalan? Lubang pasak dowel presisi yang membutuhkan pemasangan tekan? Anda mungkin masih memerlukan pengerjaan sekunder. Pelebaran lubang. Pembubutan. Mungkin sedikit pengerjaan pada mesin milling. Jet memotong dengan bersih, tetapi bukan pengganti pemasangan mesin pada antarmuka yang paling menuntut.
Permukaan selesai
Tepinya halus. Tidak ada gerigi. Tidak ada kerak. Tapi hasil akhirnya satin. Jika Anda membutuhkan polesan seperti cermin—seperti untuk permukaan penyegelan atau tepi kosmetik—Anda belum selesai. Waterjet sudah mendekati hasil tersebut. Anda masih membutuhkan proses sekunder untuk mencapai hasil akhir yang mengkilap.
Praktik Terbaik untuk Komponen Logam yang Dirancang untuk Pemotongan dengan Waterjet
Berikut cara mendesain komponen khusus untuk proses ini. Ikuti langkah-langkah ini, dan Anda akan menghemat waktu dan uang.
1. Desain untuk bersarang
Limbah material itu mahal. Lebar potongannya sempit, jadi manfaatkan keunggulan itu. Susun bagian-bagiannya berdekatan di atas lembaran logam. Putar bagian-bagian tersebut. Satukan bentuk-bentuknya. Mesin tidak mempermasalahkannya. Pemanfaatan material Anda meningkat. Limbah Anda berkurang.
2. Gunakan pelabelan untuk bagian-bagian kecil.
Anda memotong sebuah ring kecil. Prosesnya selesai. Kemudian ring itu langsung jatuh ke dalam tangki. Sekarang Anda harus mengambilnya dari lumpur yang abrasif. Tidak bagus.
Sisakan sedikit bagian yang menempel pada lembaran logam. Sambungan mikro. Bagian tersebut tetap berada di tempatnya. Saat pekerjaan selesai, Anda tinggal mematahkannya atau memotong bagian yang menempel. Ini adalah praktik standar untuk komponen kecil.
3. Tentukan bahan dan ketebalan di awal.
Pengaturan mesin berubah total tergantung jenis materialnya. Aluminium dipotong cepat dengan sedikit abrasi. Baja yang dikeraskan membutuhkan lebih banyak garnet dan kecepatan pemakanan yang lebih lambat. Titanium adalah tantangan tersendiri.
Beri tahu operator Anda secara tepat apa yang Anda gunakan. Tingkat paduan. Ketebalan. Kondisi perlakuan panas. Ini bukan pilihan. Menebak-nebak akan menyebabkan pemotongan yang buruk atau tabung pencampur yang rusak.
4. Rencanakan operasi sekunder
Waterjet membuat profilnya. Ia tidak membuat lubang berulir. Ia tidak menahan bantalan hingga sepersepuluh inci presisi.
Perhatikan hasil cetakan Anda. Identifikasi fitur-fitur yang membutuhkan pengerjaan mesin yang sebenarnya. Lubang berulir? Rencanakan operasi pembuatan ulir setelah pemotongan. Lubang pasak presisi? Sisakan material, lalu perbesar atau bor menggunakan mesin milling. Waterjet adalah langkah pertama, bukan langkah terakhir, untuk antarmuka yang kritis.
Kesimpulan
Intinya begini. Jika Anda membuat komponen logam dan Anda peduli tentang bagaimana material tersebut berperilaku setelah dipotong, waterjet bukanlah alat khusus. Ini adalah proses inti.
Anda mempertahankan sifat asli logam. Tanpa pemanasan. Tanpa tepi yang mengeras. Tanpa retakan mikro. Anda mempertahankan toleransi yang ketat pada shim tipis dan pelat enam inci menggunakan mesin yang sama. Anda beralih dari aluminium ke Inconel tanpa mengubah peralatan.
Nah, berikut ini poin penting praktis untuk bengkel Anda. Perhatikan komponen yang Anda miliki saat ini. Ajukan beberapa pertanyaan pada diri sendiri. Apakah Anda kesulitan mengatasi distorsi panas pada aluminium tipis? Apakah Anda kesulitan mengikis kerak dari tepi hasil pemotongan plasma? Apakah Anda kesulitan memotong baja tebal dan keras sama sekali?
Jika jawabannya ya untuk salah satu pertanyaan ini, bawalah sampel potongan waterjet. Uji kualitas tepinya. Periksa kerataannya. Hitung biaya per bagian, termasuk operasi sekunder. Anda mungkin akan menemukan bahwa mesin tersebut akan balik modal lebih cepat dari yang Anda duga, terutama untuk pekerjaan material campuran, volume rendah, atau pelat tebal.
Tentang NOBLE – Milik Anda Mesin CNC Mitra kami
Tentang Kami
Kami fokus pada komponen logam berkualitas tinggi. Pelanggan kami membuat robot, perangkat medis, suku cadang kedirgantaraan, dan mesin industri. Kami menggabungkan pemotongan waterjet dengan permesinan CNC penuh. Anda datang kepada kami dengan ide mentah atau file CAD. Kami mengirimkan kembali komponen yang sudah jadi. Prototipe atau produksi massal—proses yang sama, kualitas yang sama.
Kemampuan Inti Kami
| Kemampuan | Detail |
| CNC Milling | Pemesinan 3 sumbu, 4 sumbu, dan 5 sumbu untuk geometri kompleks dan toleransi ketat. |
| CNC Pembubutan | Pengerjaan bubut presisi untuk komponen silindris, poros, dan bantalan. |
| Operasi Sekunder | Pengeboran, penyadapan, pelebaran lubang, penggerindaan permukaan, dan penghilangan gerinda. |
| Layanan Finishing | [Opsional: anodisasi, pelapisan bubuk, pasivasi, perlakuan panas] melalui jaringan mitra yang berkualitas |
| Inspeksi & Kontrol Kualitas | CMM (Mesin Pengukur Koordinat), komparator optik, dan alat ukur presisi. |
Kualifikasi kami
| Sertifikasi | Cakupan |
| ISO 9001: 2015 | Sistem mutu dasar kami. Produksi yang konsisten. Perbaikan berkelanjutan. Kepuasan pelanggan. Mencakup semua komponen logam yang kami produksi. |
| ISO 13485: 2016 | Ini untuk perangkat medis. Robot bedah. Peralatan diagnostik. Komponen instrumen implan. Artinya, kami mengelola risiko. Kami menjaga ketertelusuran. Kami mengikuti persyaratan peraturan. |
Mengapa Bermitra dengan NOBLE?
Inilah yang sebenarnya Anda dapatkan.
Solusi terpadu. Pemotongan waterjet. Penyelesaian akhir CNC. Di bawah satu atap. Anda tidak perlu mengelola tiga vendor.
Tidak ada jaminan distorsi panas. Pemotongan waterjet kami tidak meninggalkan HAZ (Zona yang Terpengaruh Panas). Pengerjaan CNC kami tidak menambahkannya kembali. Komponen logam Anda mempertahankan sifat aslinya.
Dari prototipe ke produksi. Volume rendah untuk pengujian cepat. Volume tinggi untuk produksi penuh. Kualitas tetap sama dalam kedua cara.
Fleksibilitas material. Kami menggunakan aluminium, baja tahan karat (303, 304, 316, 17-4), baja karbon, baja perkakas, kuningan, tembaga, titanium, dan Inconel. Kemungkinan besar paduan yang Anda butuhkan.
Penawaran harga cepat. Unggah file CAD Anda. STEP, IGES, DXF, DWG. Kami akan memberikan penawaran harga dalam waktu 12 jam. Tidak perlu menunggu berhari-hari.
Itulah penawarannya. Kirimkan hasil cetakan Anda kepada kami. Kami akan memberi tahu Anda apa yang dapat kami lakukan dan berapa biayanya.
FAQ (Pertanyaan Umum)
Bisakah waterjet memotong bagian logam saya tanpa mendistorsinya?
Ya. Proses ini tidak menggunakan panas. Bagian Anda tidak akan melengkung. Warnanya tidak akan berubah. Kekerasan dan tempernya tetap sama seperti sebelum dipotong. Ini sangat penting untuk aluminium tipis, baja pra-pengerasan, dan paduan apa pun yang bereaksi buruk terhadap panas.
Seberapa presisi pemotongan waterjet untuk komponen logam?
Sistem kami memiliki toleransi plus atau minus tiga per seribu inci pada sebagian besar komponen. Untuk komponen atau bagian yang lebih kecil, kami memperbaikinya dengan hati-hati, dan kami dapat mencapai satu per seribu inci. Apakah Anda membutuhkan toleransi yang lebih presisi dari itu? Lubang bantalan atau lubang pasak? Kami beralih ke pemesinan CNC sekunder untuk fitur-fitur tersebut. Waterjet memberikan hasil yang mendekati sempurna. Mesin milling menyelesaikan pekerjaan.
Logam apa saja yang TIDAK bisa dipotong dengan waterjet?
Hampir tidak ada. Kami memotong logam teknik standar setiap hari. Baja. Baja tahan karat. Aluminium. Titanium. Inconel. Kuningan. Tembaga.
Satu-satunya batasan adalah masalah non-logam. Kaca tempered pecah di bawah tekanan—tetapi itu bukan logam. Logam murni yang sangat lunak seperti timbal dapat menyebabkan noda daripada memotong dengan bersih. Untuk apa pun yang sebenarnya Anda tentukan pada hasil cetak, waterjet berfungsi.
Apakah Anda menawarkan layanan pemotongan waterjet dan penyelesaian akhir CNC?
Ya. NOBLE adalah bengkel CNC lengkap. Waterjet membuat bahan dasarnya. Kemudian kami menggilingnya, membubutnya, mengebor lubang, membuat ulir, memperhalus lubang dengan presisi, dan menggerinda permukaannya. Semuanya di bawah satu atap. Ini penting karena bahan dasar yang dipotong dan fitur yang dikerjakan tetap sejajar sempurna. Anda tidak perlu berurusan dengan dua vendor yang berdebat tentang siapa yang bertanggung jawab atas ketidaksesuaian tersebut.
Bisakah Anda memproduksi komponen logam kelas medis (misalnya, untuk robot bedah)?
Ya. Kami memiliki sertifikasi ISO 13485:2016. Sertifikasi ini menjadikan kami memenuhi syarat untuk memproduksi komponen untuk perangkat medis. Robot bedah. Instrumen diagnostik. Alat ortopedi. Kami menjaga ketelusuran dari lot bahan baku hingga komponen jadi yang Anda terima. Tanpa celah.
Apakah Anda menawarkan layanan pembuatan prototipe?
Ya. Pemotongan dengan waterjet tidak memerlukan perkakas keras. Tidak ada cetakan. Tidak ada die. Tidak ada biaya perlengkapan. Kami memuat file Anda dan memotong bagian tersebut. Ini membuat pembuatan prototipe dalam jumlah kecil menjadi ekonomis. Tergantung pada kompleksitas dan ketersediaan material, kami dapat mengirimkan komponen logam prototipe hanya dalam waktu 5 hari kerja.
Apakah Anda memiliki jumlah pesanan minimum (MOQ)?
Tidak. Kami menerima komponen tunggal untuk pembuatan prototipe. Kami juga menerima produksi dalam jumlah besar. Proses waterjet tidak memerlukan perkakas, sehingga produksi dalam jumlah kecil tidak dikenakan biaya pengaturan. Satu komponen atau sepuluh ribu—kami memberikan penawaran untuk keduanya.







