
Begini soal pencetakan injeksi . Cetakan bukan sekadar kotak tempat Anda menuangkan plastik. Cetakan adalah jantung dari seluruh operasi. Jika cetakannya buruk, hal lain tidak akan berarti apa-apa.
Kualitasnya akan berdampak pada semua proses selanjutnya. Dimensi bagian akhir akan melenceng. Permukaannya akan terlihat kasar atau tidak konsisten. Kekuatan mekanis setiap bagian mungkin akan gagal. Selain itu, kecepatan produksi Anda akan menurun, dan cetakan itu sendiri akan cepat aus. Banyak hal bergantung pada satu alat cetak.
Jadi, apa sebenarnya yang membuat cetakan injeksi menjadi baik atau buruk? Mari kita bahas.
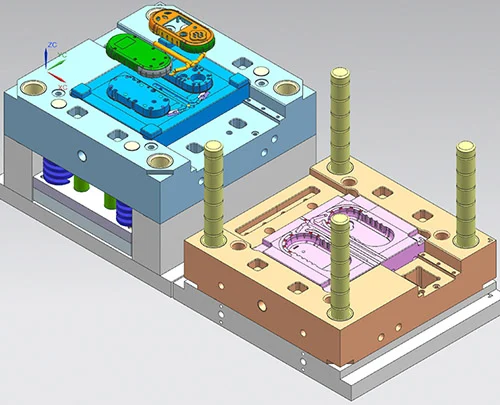
Desain cetakan
Mari kita uraikan apa yang membuat cetakan itu baik atau buruk. Semuanya dimulai dari papan gambar. Cacat desain tidak bisa diperbaiki kemudian. Anda tidak bisa memperbaiki desain yang buruk hanya dengan proses pemesinan. Jadi, inilah titik awalnya.
Desain Struktur Rongga dan Inti
Rongga dan inti adalah bagian terpenting. Keduanya membentuk plastik. Akurasi dimensinya, geometri yang tepat, sudut kemiringan yang Anda berikan pada dinding, radius sudut — semua ini menentukan tampilan akhir bagian tersebut dan apakah ukurannya sesuai dengan spesifikasi yang Anda inginkan.
Ini hal lain. Tata letak itu penting. Jika Anda memiliki beberapa rongga dalam satu cetakan, jarak dan susunannya mengontrol seberapa merata plastik yang meleleh mengalir. Tata letak yang tidak seimbang adalah masalah. Anda akan mendapatkan bagian-bagian yang ukurannya berbeda satu sama lain. Kepadatan material akan bervariasi di seluruh batch. Satu bagian mungkin kuat, bagian berikutnya lemah.
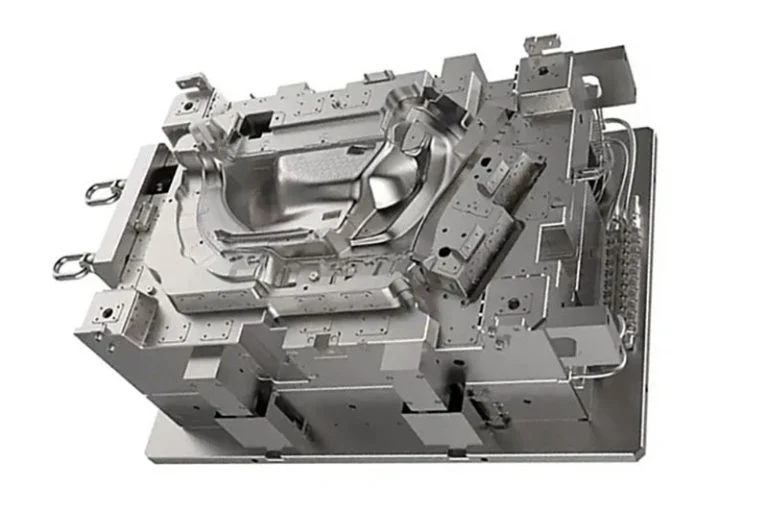
Desain Sistem Pelari
Anggap saja sistem saluran (runner) sebagai pipa ledeng. Ini terdiri dari saluran utama (sprue), saluran cabang (runner), gerbang (gate) yang memberi makan setiap rongga (cavity), dan sumur penampung (slug well) yang memerangkap bagian pertama plastik yang telah mendingin. Seluruh jalur ini mengarahkan lelehan dari nosel mesin ke dalam rongga. Desainnya sangat penting. Saluran yang buruk berarti rongga terisi dengan buruk atau tidak terisi sama sekali.
Desain Sistem Pendinginan dan Pemanasan
Berikut angka penting yang perlu diingat. Fase pendinginan memakan lebih dari 60% dari seluruh siklus pencetakan. Itu sebagian besar waktu Anda. Jadi, desain sistem pendinginan yang cerdas melakukan dua hal besar. Pertama, secara langsung mempercepat produksi Anda dengan mengurangi waktu siklus tersebut. Kedua, secara langsung mengontrol seberapa banyak bagian tersebut melengkung atau berubah bentuk saat mengeras. Jika pendinginannya salah, setiap bagian akan keluar dalam keadaan bengkok.
Desain Sistem Ventilasi dan Mekanisme Pemandu/Penentuan Lokasi
Udara bisa terperangkap. Itu memang terjadi. Jika Anda tidak memberi jalan keluar bagi udara tersebut melalui sistem ventilasi, hal itu akan menyebabkan cacat yang terlihat. Anda akan melihat gelembung, bekas terbakar dari udara panas bertekanan, bagian yang tidak mencapai ujung cetakan, atau garis lemah di tempat dua aliran udara bertemu dengan buruk. Dalam kasus yang parah, udara bertekanan tersebut menjadi sangat panas sehingga benar-benar membakar atau membuat lubang pada permukaan rongga baja. Hal itu akan merusak cetakan.
Secara terpisah, Anda memerlukan mekanisme pemandu dan penentu posisi. Itu termasuk pin pemandu, bushing, dan kunci penentu posisi. Bagian-bagian ini memastikan kedua bagian cetakan menutup dengan cara yang sama setiap saat. Bagian-bagian ini mencegah ketidaksejajaran antara rongga dan inti. Tanpa sistem pemandu, akan ada bagian-bagian yang memiliki perbedaan ketinggian atau pergeseran yang terlihat.
Bahan cetakan
Anda bisa memiliki desain terbaik di dunia. Tetapi jika Anda membuatnya dari baja yang salah, cetakan akan gagal. Pemilihan material bukanlah hal yang dipikirkan belakangan. Itu adalah prasyarat inti. Pemilihan material menentukan kekerasan cetakan, seberapa baik ketahanannya terhadap keausan, kemampuannya melawan korosi, toleransinya terhadap panas, dan ketahanan terhadap benturan. Jika salah pilih, maka tidak ada yang akan berhasil.
Bahan Rongga dan Inti
Di sinilah plastik bersentuhan dengan baja. Jadi pilihan tergantung pada pekerjaan Anda.
Untuk komponen standar dan volume produksi yang lebih rendah, Anda menggunakan baja cetakan plastik yang telah dikeraskan sebelumnya. Misalnya P20 atau 718. Baja ini mudah dipoles. Tahan aus. Biayanya pun wajar. Itulah andalan Anda.
Namun untuk produksi volume tinggi? Atau untuk komponen transparan? Atau apa pun yang membutuhkan hasil akhir mengkilap seperti cermin? Anda perlu beralih ke baja kelas cermin seperti S136 atau NAK80. Baja ini berbeda. Anda dapat memolesnya hingga benar-benar seperti cermin. Baja ini tahan korosi. Baja ini tahan aus hingga jutaan siklus. Anda membayar lebih mahal, tetapi Anda mendapatkan kinerja yang lebih baik.
Berikut peringatan khusus. Beberapa plastik bersifat korosif. PVC dan POM adalah contoh utamanya. Plastik-plastik ini melepaskan bahan kimia yang menyerang baja perkakas standar. Untuk material tersebut, Anda harus menggunakan baja tahan karat yang tahan korosi untuk rongga cetakan. Jika tidak, permukaan cetakan akan berkarat, berlubang, dan rusak. Hasil cetakan akan terlihat buruk, dan cetakan akan cepat rusak.
Basis Cetakan dan Komponen Struktural
Rongga cetakan berfungsi untuk membentuk benda. Alas cetakan menahannya. Ini adalah keseluruhan kerangka pendukung. Biasanya, alas cetakan terbuat dari baja struktural karbon berkualitas baik, seperti baja 45#. Alas cetakan membutuhkan kekuatan dan kekakuan yang tinggi. Alas cetakan harus mampu menahan gaya penjepitan yang sangat besar dari mesin injeksi tanpa bengkok atau melentur. Jika alas cetakan berubah bentuk, gaya penjepitan akan berkurang dan bagian-bagian cetakan akan mengalami kelebihan material (flash).
Kemudian ada bagian-bagian yang bergerak. Pin ejektor, selongsong ejektor, pin pemandu, bushing pemandu. Bagian-bagian ini membutuhkan baja komponen khusus. Baja tersebut harus sangat keras dan tahan aus. Bagian-bagian ini bergeser bolak-balik jutaan kali. Stabilitas dimensinya sangat penting. Pin dan bushing yang murah dan berkualitas rendah akan cepat aus. Mereka akan berubah bentuk atau aus. Kemudian Anda akan mengalami masalah pada ejektor atau pemandu yang tidak sejajar. Itu akan menghentikan produksi. Jadi Anda harus membeli komponen berkualitas di sini. Itu tidak bisa ditawar.
Perlakuan Panas dan Pengobatan permukaan
Di sinilah baja mentah diubah menjadi alat yang sesungguhnya. Perlakuan panas dan perlakuan permukaan bukanlah langkah opsional. Langkah-langkah inilah yang memberikan kekuatan tempur pada cetakan.
Pertama-tama, pikirkan tentang perlakuan panas. Anda berbicara tentang pendinginan cepat (quenching), penempaan (tempering), karburisasi, dan nitridasi. Proses-proses ini secara langsung menentukan dua hal: kekerasan akhir baja dan kondisi tegangan internal yang terkunci di dalamnya. Jika resepnya salah, konsekuensinya akan sangat buruk. Cetakan tidak akan cukup keras. Cetakan akan cepat aus. Lebih buruk lagi, tegangan internal dapat menyebabkan cetakan melengkung atau retak selama pemesinan atau di bawah tekanan produksi. Cetakan yang retak adalah cetakan yang mati.
Sekarang mari kita lihat perawatan permukaan. Ini tentang apa yang terjadi pada lapisan terluar rongga. Pemolesan, pelapisan krom, nitridasi, dan pelapisan titanium. Masing-masing memiliki tujuan. Mereka meningkatkan hasil akhir rongga, meningkatkan ketahanan aus, dan melawan korosi.
Namun, ketelitian sangat penting di sini. Jika ketelitian pemolesan Anda kurang baik, Anda akan mendapatkan permukaan bagian yang kasar. Permukaan yang kasar itu juga mempersulit pengeluaran bagian cetakan. Bagian tersebut akan menempel. Jika Anda memilih perlakuan permukaan yang salah untuk plastik Anda—misalnya, melewatkan perlindungan korosi untuk PVC—Anda akan mempercepat keausan cetakan secara dramatis. Rongga cetakan akan terkikis. Jadi, Anda harus mencocokkan perlakuan dengan material dan aplikasinya. Tidak ada jalan pintas.
Pemesinan dan Manufaktur Presisi
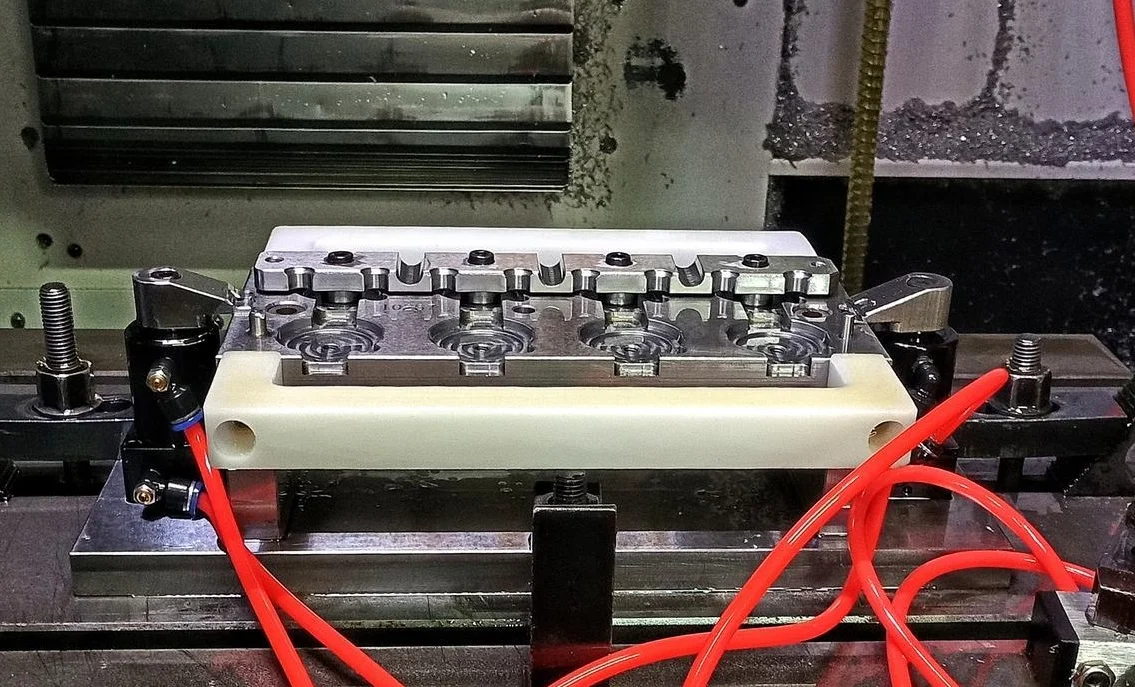
Anda bisa memiliki desain yang sempurna. Anda bisa memilih baja terbaik. Tetapi jika Anda mengerjakannya dengan buruk, cetakannya akan menjadi sampah. Selesai. Presisi pengerjaan mesin adalah tempat teori bertemu dengan logam sebenarnya. Tiga hal yang mengontrol hasil akhir: peralatan, rencana proses, dan orang yang mengoperasikan mesin.
Peralatan Pemesinan Presisi
Rongga inti dipotong oleh mesin-mesin khusus. Mesin penggiling CNC, pusat permesinan, EDM (mesin pelepasan listrik), EDM kawat, mesin gerinda permukaan. Setiap peralatan memiliki batas presisi dan stabilitasnya sendiri. Jika mesin perkakas memiliki penyimpangan—sekrup bola yang aus, jalur yang longgar, putaran spindel yang tidak stabil—kesalahan itu akan langsung terukir pada komponen cetakan Anda. Anda tidak dapat memperbaikinya nanti. Akurasi mesin adalah akurasi Anda.
Rasionalitas Proses Pemesinan
Urutan itu penting. Sangat penting. Anda tidak bisa hanya memotong dan berharap. Urutan yang benar adalah pengerjaan kasar, kemudian perlakuan panas, kemudian penyelesaian akhir, kemudian penggerindaan, lalu pemolesan. Jika Anda melewatkan langkah-langkah atau melakukannya di luar urutan, Anda akan menimbulkan tegangan internal pada baja cetakan. Tegangan tersebut tidak akan tetap tersembunyi. Tegangan tersebut menyebabkan cetakan berubah bentuk selama produksi, atau terkadang bahkan selama pemesinan akhir.
Berikut beberapa jebakan spesifik. EDM menggunakan percikan api untuk mengikis rongga. Jika parameter Anda salah, Anda akan mendapatkan permukaan yang kasar dan berlubang. Wire EDM menghasilkan hasil akhir yang khas. Jika terlalu kasar, dinding rongga akan terlihat buruk. Dan pemolesan? Jika Anda tidak melakukannya secara menyeluruh dan sistematis, Anda tidak akan pernah mencapai hasil akhir seperti cermin. Lebih buruk lagi, Anda justru dapat merusak akurasi dimensi dengan memoles secara berlebihan di satu titik. Jadi setiap langkah harus dikontrol.
Pengendalian Toleransi Dimensi dan Geometris
Inilah detail pentingnya. Setiap komponen cetakan memiliki toleransi dimensi. Anda harus mematuhinya. Tetapi di luar itu, Anda memiliki toleransi geometris: paralelisme antara dua permukaan, tegak lurusnya pin terhadap permukaan, koaksialitas lubang dan poros. Jika salah satu dari ini menyimpang dari spesifikasi, hal buruk akan terjadi. Bagian yang dihasilkan akan salah. Cetakan akan aus tidak merata dan cepat. Dalam kasus yang paling parah, cetakan akan rusak total. Cetakan akan macet atau retak.
Tingkat Keterampilan Operator
Inilah kebenaran yang tidak menyenangkan. Mesin tidak berjalan sendiri. Pemesinan cetakan adalah keahlian hibrida. Ini membutuhkan mesin presisi tinggi yang dioperasikan oleh manusia yang terampil. Pengalaman teknis operator, ketelitian mereka, rasa tanggung jawab mereka—ini bukanlah keterampilan lunak. Ini adalah variabel produksi. Anda bisa memiliki mesin penggiling lima sumbu terbaik di dunia. Jika operator ceroboh atau tidak berpengalaman, mereka akan merusak alat, salah mengatur offset kerja, atau melewatkan pengukuran penting. Tidak ada peralatan dan tidak ada proses yang dapat sepenuhnya mengimbangi kurangnya keterampilan operator atau kewaspadaan sederhana. Orang yang memegang kendali adalah gerbang terakhir.
Majelis dan Debugging
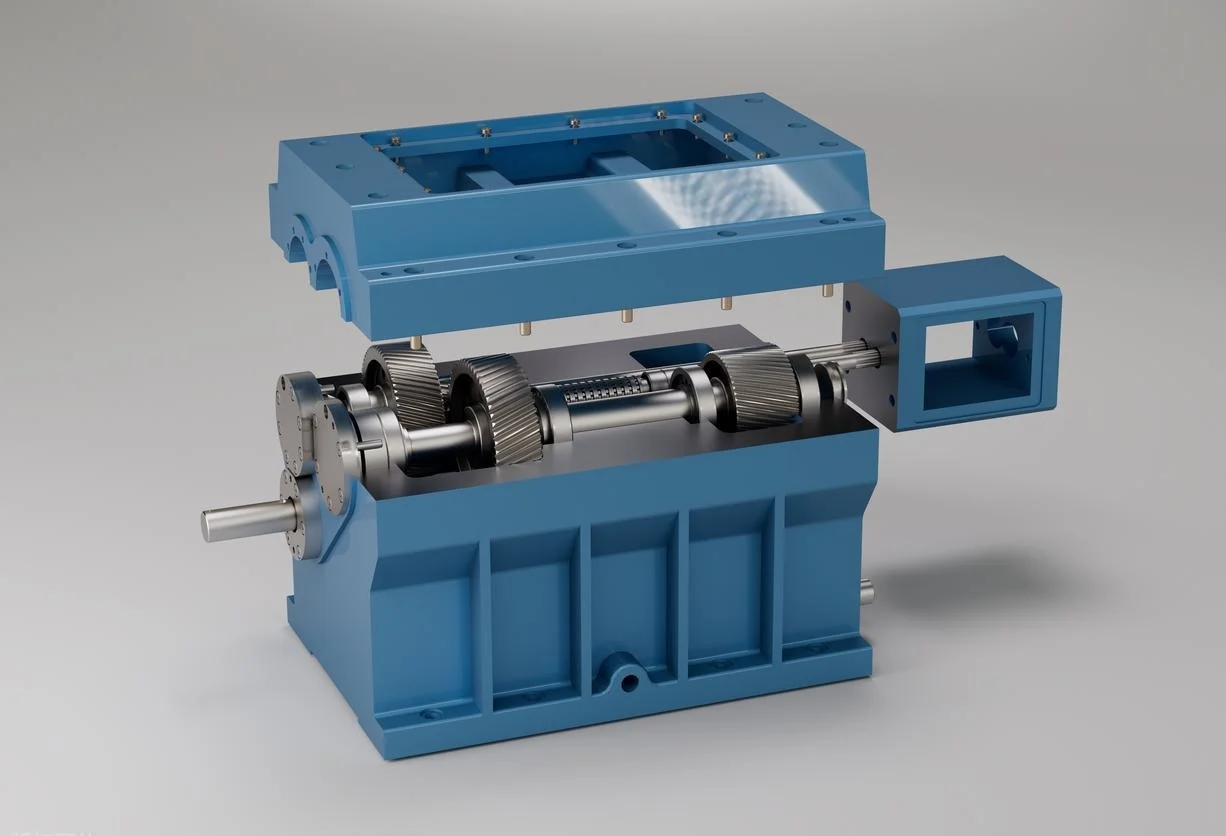
Anda telah memiliki semua komponen yang dikerjakan dengan sempurna. Sekarang Anda harus menyatukannya. Perakitan adalah tahap di mana bagian-bagian individual menjadi sistem yang berfungsi. Kemudian Anda melakukan debugging—yaitu pencetakan percobaan—untuk membuktikan bahwa itu benar-benar menghasilkan komponen yang baik.
Perakitan Presisi
Ini bukan pekerjaan asal-asalan. Jarak celah sangat penting. Pin yang terlalu kencang akan aus. Terlalu longgar, dan akan goyah. Anda juga perlu memperhatikan kesejajaran dan tegak lurus di seluruh rakitan. Alas cetakan, rongga dan inti, pin dan bushing pemandu, pelat ejektor, dan penutup saluran. Semuanya harus sejajar.
Jika toleransi ini melenceng sedikit saja, konsekuensinya akan langsung terasa. Bagian yang dihasilkan akan memiliki kelebihan material atau hasil cetakan yang kurang sempurna. Pengoperasian cetakan menjadi tidak konsisten—macet atau tersangkut. Keausan meningkat drastis dalam seribu siklus pertama. Tetapi jika dilakukan dengan benar, semuanya akan berjalan lancar. Cetakan akan tertutup dengan bunyi "thunk" yang solid dan tepat setiap saat.
Pencetakan Percobaan dan Debugging Parameter
Di sinilah teori diterapkan dalam praktik. Anda merakit cetakan, memasangnya, dan melakukan uji coba. Tujuannya adalah penyesuaian sistematis. Anda tidak menebak-nebak. Anda mengubah satu variabel pada satu waktu.
Parameter kuncinya adalah tekanan injeksi, kecepatan injeksi, suhu cetakan, tekanan penahan, dan waktu pendinginan. Anda mengamati bagian percobaan. Anda mengukurnya. Anda mencari cacat spesifik. Hasil cetakan yang kurang sempurna menunjukkan rongga cetakan tidak terisi. Lengkungan menunjukkan pendinginan tidak merata atau pengemasan salah. Tanda cekung menunjukkan tekanan penahan yang tidak mencukupi. Adanya sisa material (flash) berarti penjepit lemah atau cetakan tidak terpasang sepenuhnya.
Melalui proses ini, Anda melakukan penyempurnaan. Debugging yang sukses menghasilkan dua hal besar. Pertama, memvalidasi desain cetakan dan pekerjaan perakitan. Kedua, menetapkan proses yang terdokumentasi dan andal untuk produksi skala penuh. Anda mengunci parameter tersebut. Itulah resep Anda.
Manajemen Pemeliharaan dan Operasional
Anda bisa membuat cetakan yang sempurna. Mendesainnya dengan benar, memilih baja terbaik, dan mengolahnya hingga presisi sepersepuluh. Tetapi kemudian Anda menyerahkannya ke produksi. Dan di situlah cetakan akan rusak jika Anda tidak hati-hati. Cara Anda menggunakan, memelihara, dan mengelola cetakan sepanjang masa pakainya menentukan masa pakai sebenarnya. Ini bukan hal yang sepele. Ini sangat penting.
Perawatan rutin
Inilah pekerjaan sehari-hari. Anda harus membersihkan rongga, saluran ventilasi, dan sistem saluran secara teratur. Sisa plastik menumpuk. Sisa gas meninggalkan lapisan tipis. Serpihan terperangkap. Semua itu harus dibersihkan.
Pelumasan adalah hal yang mutlak. Komponen pemandu—pin pemandu, bushing, slide—membutuhkan oli. Mekanisme ejektor membutuhkan gemuk. Tanpa itu, akan terjadi gesekan kering. Gesekan kering berarti keausan dini. Keausan berarti bagian-bagian yang longgar dan kemudian kegagalan cetakan.
Periode tidak aktif yang lama adalah jebakan. Jika cetakan dibiarkan selama berminggu-minggu atau berbulan-bulan, Anda harus mengambil tindakan pencegahan karat. Itu berarti mengaplikasikan zat anti karat ke semua permukaan baja. Tutup rongga cetakan. Lindungi dari kelembapan udara. Jika langkah ini diabaikan, cetakan berkualitas tinggi akan berkarat dan berlubang hanya karena disimpan di rak. Korosi tidak peduli berapa banyak uang yang Anda bayarkan untuk alat tersebut.
Praktik Operasi yang Tepat
Operator dapat merusak cetakan dengan cepat. Berikut caranya: Parameter injeksi yang tidak sesuai. Tekanan penjepitan yang berlebihan akan menghancurkan bagian ventilasi atau mengubah bentuk dasar cetakan. Kecepatan ejeksi yang terlalu cepat akan membentur bagian-bagian cetakan dan mematahkan pin ejektor kecil. Bahan baku yang terkontaminasi—hasil penggilingan ulang dengan serbuk halus atau serpihan logam—bertindak seperti amplas di dalam rongga cetakan.
Aturannya sederhana. Pengaturan mesin harus sesuai dengan spesifikasi desain cetakan. Memaksa cetakan untuk beroperasi di luar rentang yang ditentukan adalah penyalahgunaan. Hal itu mempercepat keausan secara dramatis dan menyebabkan kerusakan permanen yang tidak dapat diperbaiki.
Perbaikan Tepat Waktu
Kerusakan kecil bisa terjadi. Goresan ringan pada permukaan rongga. Penyok kecil akibat bagian yang terjatuh. Keausan lokal pada katup penutup. Anda memperbaikinya segera. Pemolesan menghilangkan goresan. Pengelasan titik mengisi penyok, lalu Anda memotong ulang permukaannya.
Bahayanya adalah penundaan. Mengabaikan kerusakan kecil akan membuatnya semakin parah. Goresan menjadi lubang besar. Penyok menjadi retakan. Keausan lokal menyebar. Perbaikan sederhana selama tiga puluh menit berubah menjadi penggantian rongga cetakan secara keseluruhan. Itu kerusakan yang tidak dapat diperbaiki. Itu cetakan yang sudah mati. Jadi, intervensi tepat waktu adalah kuncinya. Perbaiki sekarang, atau beli cetakan baru nanti. Pilihan Anda.
Kesimpulan
Jadi, Anda menginginkan cetakan yang bagus. Cetakan yang tahan lama. Itu berasal dari banyak tahapan yang bekerja bersama. Bukan satu. Bukan dua. Semuanya. Desain. Pemilihan material. Pemesinan. Perakitan. Perawatan. Setiap mata rantai dalam rangkaian itu harus berfungsi dengan baik.
Inilah kenyataan pahitnya. Satu mata rantai yang lemah dapat merusak semuanya. Desain sempurna yang dibuat dari baja berkualitas buruk akan gagal. Rongga cetakan yang sempurna namun dikerjakan dengan buruk akan gagal. Cetakan sempurna yang dijalankan tanpa perawatan akan gagal. Kekuatan rantai hanya sekuat titik terlemahnya.
Jadi pelajarannya sederhana. Anda memperhatikan setiap tahap. Dari sketsa pertama di layar hingga bagian terakhir yang dikeluarkan pada Selasa sore. Itulah cara Anda mendapatkan kualitas tinggi. Itulah cara Anda mendapatkan cetakan yang tahan lama.
Pilih NOBLE untuk yang Terbaik Pembuatan Cetakan Injeksi
Kami adalah pabrik permesinan CNC presisi . Cetakan injeksi dan komponen presisi adalah pekerjaan inti kami. Bertahun-tahun di lantai produksi telah mengajari kami satu hal. Kualitas cetakan bukanlah keberuntungan. Itu adalah hasil kerja keras yang cermat di setiap tahap yang baru saja kita bahas. Desain. Pemilihan material. Presisi permesinan. Perakitan. Perawatan. Tidak ada jalan pintas.
Berikut adalah peralatan yang kami gunakan: penggilingan CNC , EDM, pemotongan kawat , penggerindaan permukaan, dan pemolesan presisi. Kami menangani berbagai macam baja cetakan. P20 dan 718 untuk pekerjaan standar. S136 dan NAK80 untuk hasil akhir mengkilap dan produksi massal. Baja tahan karat tahan korosi untuk plastik yang sulit diproses seperti PVC. Perlakuan panas dan penyelesaian permukaan dilakukan di internal perusahaan. Kami mengontrol seluruh proses.
Dua sertifikasi penting bagi kami. ISO 9001:2015 untuk manajemen mutu umum. Dan ISO 13485:2016 untuk perangkat medis. Ini bukan sekadar hiasan dinding. Ini berarti kualitas yang konsisten, ketertelusuran penuh pada bahan dan proses, manajemen risiko aktif, dan sistem yang terus membaik dari waktu ke waktu. Hal ini berlaku baik saat kami membuat cetakan untuk klip mobil atau komponen perangkat yang kritis.
Butuh cetakan prototipe untuk menguji desain? Kami bisa melakukannya. Butuh peralatan produksi volume tinggi yang beroperasi hingga jutaan siklus? Kami bisa membuatnya. Butuh cetakan multi-rongga kompleks dengan slide dan pengangkat? Itu adalah pekerjaan harian kami. Kami memiliki peralatan, proses bersertifikasi, dan pengalaman. Anda mendapatkan alat yang andal dan berkinerja tinggi.
FAQ (Pertanyaan Umum)
Berapa waktu tunggu tipikal untuk cetakan injeksi?
Tergantung. Cetakan prototipe sederhana dengan satu rongga? Itu mungkin memakan waktu satu hingga dua minggu. Cetakan produksi presisi tinggi dengan banyak rongga, rel geser, dan toleransi ketat? Itu memakan waktu empat hingga lima minggu atau lebih. Kami akan melihat desain komponen Anda dan kebutuhan volume Anda. Kemudian kami akan memberikan perkiraan waktu yang sebenarnya.
Berapa lama cetakan injeksi akan bertahan?
Umur pakai cetakan bukanlah angka tunggal. Itu bergantung pada jenis baja, plastik, kondisi siklus, dan seberapa baik Anda merawat alat tersebut. Untuk cetakan produksi standar dari baja P20 atau 718, perkirakan umur pakainya antara 500,000 hingga 1,000,000 kali cetak. Jika Anda memproduksi dalam volume tinggi atau menggunakan material abrasif seperti nilon berisi serat kaca, gunakan baja premium seperti S136 atau NAK80. Dengan perawatan yang tepat, umur pakainya dapat melebihi 1,000,000 kali cetak.
Bisakah Anda membantu memperbaiki desain komponen saya agar lebih mudah dicetak?
Tentu saja. Kami menawarkan layanan peninjauan DFM (Design for Manufacturing). Teknisi kami akan memeriksa bagian Anda dan memberikan saran spesifik. Sesuaikan sudut kemiringan di sini. Ratakan ketebalan dinding di sana. Tambahkan radius di sudut yang tajam itu. Ubah lokasi garis pemisah. Perubahan kecil ini mengurangi cacat, mempersingkat waktu siklus, dan memperpanjang umur cetakan. Perubahan ini seringkali menghemat biaya yang signifikan selama masa proyek.
Apa saja kerusakan yang dapat terjadi jika cetakan dirancang atau dirawat dengan buruk?
Anda akan melihatnya pada bagian Anda. Hasil cetakan yang kurang sempurna karena rongga cetakan tidak terisi penuh. Bekas penyusutan pada bagian yang tebal. Lengkungan yang membuat bagian tersebut berubah bentuk. Sisa material di sepanjang garis pemisah. Bekas terbakar akibat udara yang terjebak. Garis las yang lemah di tempat dua aliran material bertemu dengan buruk. Cacat permukaan yang merusak tampilan. Seperti yang telah kita bahas sebelumnya, semua ini disebabkan oleh desain yang buruk, pendinginan yang buruk, ventilasi yang buruk, atau kebiasaan perawatan yang buruk.
Jenis apa Apakah Anda memproduksi cetakan??
Kami menyediakan berbagai macam cetakan. Cetakan dua pelat untuk komponen sederhana. Cetakan tiga pelat untuk pengaturan aliran yang presisi. Cetakan hot runner untuk mengurangi limbah dan mempercepat siklus produksi. Cetakan tanpa ulir untuk komponen berulir. Cetakan keluarga yang dapat mencetak berbagai geometri komponen sekaligus. Kami juga membuat cetakan prototipe untuk pekerjaan pengembangan dan uji coba produksi dalam jumlah kecil.
Apakah Anda mengekspor cetakan ke luar negeri?
Ya. Kami mengirimkan cetakan ke pelanggan di seluruh dunia. Kami menangani pengemasan yang tepat untuk mencegah karat selama pengiriman. Perlindungan korosi, peti tertutup rapat, dan pengaturan pengiriman lengkap. Cetakan Anda akan tiba dalam keadaan siap dipasang dan digunakan.
Bagaimana cara mendapatkan kutipan?
Kirimkan gambar bagian Anda kepada kami. File CAD 2D dan 3D sama-sama yang terbaik. Beri tahu kami perkiraan volume tahunan Anda dan material pilihan Anda. Tim kami akan meninjau persyaratan tersebut. Kami akan mengirimkan kembali penawaran harga yang kompetitif dan pendekatan desain cetakan yang kami rekomendasikan. Sederhana.







