
Apa Penggilingan Wajah Proses?
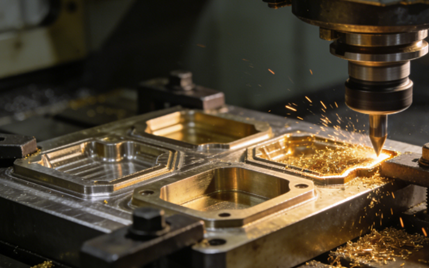
Penggilingan permukaan adalah metode pemesinan mekanis yang menggunakan pahat penggilingan putar untuk melakukan pemotongan pada permukaan benda kerja. Tujuan utama dari proses pemotongan ini adalah untuk menghasilkan bidang yang halus dan rata serta memastikan bahwa bidang ini tegak lurus terhadap sumbu putaran pahat.
Proses inti dari pemesinan permukaan adalah bahwa pahat pemesinan dipasang pada bidang yang tegak lurus terhadap spindel, dan beberapa gigi pemotong pada keliling dan permukaan ujungnya ikut serta dalam pemotongan secara bersamaan. Benda kerja biasanya dipasang pada meja kerja dan diproses oleh alat potong yang berputar.
Jenis-Jenis Teknik Pemesinan Penggilingan Permukaan
Penggilingan Muka Umum
Penggilingan permukaan umum, sebagai jenis proses yang paling mendasar dan banyak digunakan dalam permesinan, dioperasikan dengan kepala pemotong penggilingan permukaan standar.
Penggilingan permukaan umum biasanya dilengkapi dengan sisipan persegi atau bundar dan mencapai cakupan penuh permukaan yang dikerjakan melalui gerakan tumpang tindih ringan dalam arah aksial dan radial.
Jika Anda perlu melakukan pemesinan kasar atau setengah jadi pada material, penggilingan permukaan umum adalah proses yang disukai untuk membuat permukaan referensi. Proses ini memiliki efisiensi pemesinan yang tinggi, tetapi hasil akhir permukaan yang diperoleh biasanya tidak optimal.
Penggilingan presisi atau penggilingan dengan laju umpan tinggi
Proses penggilingan dengan laju umpan tinggi menggunakan mata pisau penggilingan dengan sudut defleksi utama yang sangat kecil. Fitur utamanya adalah penerapan laju umpan per gigi yang sangat tinggi, tetapi kedalaman pemotongannya sangat dangkal.
Penggilingan halus atau penggilingan dengan laju umpan tinggi sangat cocok untuk pengerjaan bagian berdinding tipis. Meskipun kedalaman pemotongannya kecil, laju umpan yang sangat tinggi membuat tingkat pembuangan logam sangat signifikan, dan pada saat yang sama, dapat mencapai kualitas permukaan yang sangat baik, menjadikannya pilihan ideal untuk pengerjaan halus yang efisien.

Penggilingan Muka Tugas Berat
Penggilingan permukaan tugas berat menggunakan kepala penggilingan yang kokoh dan kuat untuk memberikan kinerja pemotongan yang stabil bahkan di bawah benturan tinggi dan beban ekstrem.
Proses penggilingan permukaan tugas berat sangat cocok untuk pengasaran awal benda cor, tempaan, dan benda kerja lainnya, yang dapat menghilangkan material berlebih dengan efisiensi tertinggi dan meletakkan dasar untuk proses penyelesaian selanjutnya.
Penggilingan Wajah Sudut
Penggilingan permukaan sudut adalah proses penggilingan permukaan khusus. Ciri utamanya adalah diproses menggunakan penggiling permukaan dengan sudut defleksi utama yang tidak sama dengan 90 derajat.
Berbeda dengan penggilingan permukaan standar yang menghasilkan permukaan datar, penggilingan permukaan sudut memungkinkan alat untuk memotong pada sudut tertentu, sehingga ideal untuk kemiringan, talang, dan bidang referensi bersudut.
The MBahan yang Digunakan dalam Penggilingan Permukaan
Alloy Steel
Baja merupakan kategori terbesar dalam proses penggilingan permukaan, mulai dari baja karbon rendah hingga baja karbon tinggi dan berbagai baja paduan. Baja memiliki sifat mekanik komprehensif yang sangat baik dan merupakan material yang paling umum diproses.
Besi tahan karat
Baja tahan karat banyak digunakan karena ketahanan korosinya yang sangat baik. Namun, baja ini memiliki konduktivitas termal yang buruk dan rentan terhadap pengerasan selama proses pemesinan, sehingga menjadikannya material yang sulit untuk dikerjakan.
Saat melakukan penggilingan baja tahan karat, alat potong dengan ujung tajam harus digunakan, bersamaan dengan desain alur pemecah serpihan yang sesuai dan pendinginan serta pelumasan yang memadai, untuk mencegah adhesi alat dan keausan yang terlalu cepat.

Cast Iron
Besi cor kelabu, besi cor ulet, dan material lainnya juga dapat digiling. Material-material ini memiliki kekerasan dan kerapuhan yang tinggi, serta rentan menghasilkan serpihan selama proses pemesinan. Selama proses penggilingan, kecepatan pemotongan sedang atau relatif tinggi biasanya diperlukan, sehingga menuntut kinerja ketahanan aus partikel yang lebih tinggi dari alat potong.
Paduan aluminium
Paduan aluminium adalah logam ringan yang paling umum, yang lunak, memiliki plastisitas yang baik dan konduktivitas termal yang sangat baik. Namun, selama proses penggilingan, material ini rentan terhadap penumpukan material di tepi dan cenderung menempel pada alat.
Oleh karena itu, ketika melakukan penggilingan paduan aluminium, biasanya disarankan untuk menggunakan alat dengan mata pisau tajam dan sudut rake yang besar, serta menerapkan parameter proses yang menggabungkan kecepatan pemotongan tinggi dengan laju umpan yang besar, untuk mencapai kesatuan antara pemrosesan yang efisien dan hasil akhir permukaan yang sangat baik.

Bahan Non-logam dan Komposit
Plastik rekayasa seperti nilon, polikarbonat, PEEK, dll. Plastik ini memiliki kekerasan rendah tetapi elastisitas tinggi dan konduktivitas termal yang sangat buruk. Saat melakukan penggilingan material ini, panas yang dihasilkan oleh gesekan dengan mudah menyebabkan pelunakan dan deformasi benda kerja, sementara pembentukan gerinda juga merupakan masalah yang signifikan.
Oleh karena itu, proses pemesinan harus menggunakan alat potong yang sangat tajam dengan parameter pemotongan berkecepatan tinggi dan kedalaman dangkal, di samping tindakan pembuangan serpihan dan pendinginan yang efektif.
Alat dan Perlengkapan Penting untuk Penggilingan Permukaan yang Efektif
Pabrik akhir
End mill adalah alat potong bermata banyak dengan mata potongnya terletak pada permukaan silindris dan permukaan ujung. Saat melakukan penggilingan permukaan, kedalaman pemotongan aksial yang lebih kecil biasanya digunakan.
Pahat ujung sangat cocok untuk memahat bidang sempit, permukaan bertingkat, dll. Alat ini banyak digunakan dalam pemesinan multifungsi dan penyelesaian cetakan.
Pemotong Terbang
Fly cutter biasanya merujuk pada alat penggilingan permukaan sederhana buatan sendiri. Secara struktural, satu atau dua sisipan yang dapat diindeks dipasang di ujung pemegang alat. Alat ini sangat praktis dalam produksi satu bagian dan batch kecil, bengkel perawatan, atau saat mengerjakan tonjolan lokal pada benda kerja besar.
Karena kelangkaan dan asimetri sisipan pemotong yang digunakan, keseimbangan dan kekakuan pemotong terbang relatif buruk, dan efisiensi pemotongan serta hasil akhir permukaannya biasanya lebih rendah daripada penggiling muka standar.
Pabrik Shell
Shell Mills adalah salah satu alat penggilingan permukaan standar yang paling umum dan lazim digunakan.
Mesin penggiling cangkang (Shell Mill) adalah alat yang paling umum digunakan untuk menggiling bidang besar dalam proses manufaktur. Aplikasi tipikal meliputi: pengerjaan alas mesin perkakas, permukaan yang saling berpasangan dari bagian kotak, permukaan referensi cetakan, permukaan atas bagian pelat besar, dan setiap kesempatan lain di mana permukaan datar perlu diperoleh secara efisien.

AKeuntungan dari Proses Penggilingan Permukaan
Efisiensi Pemesinan Tinggi
Mata pisau frais muka biasanya memiliki diameter besar, dapat mencakup lebar pemesinan yang luas, dan dilengkapi dengan banyak gigi pemotong yang ikut serta dalam pemotongan secara bersamaan, sehingga tingkat pembuangan logam sangat tinggi.
Pada tahap pengerjaan kasar, penggilingan permukaan dapat mengadopsi pendekatan kedalaman pemotongan yang besar dan laju umpan yang tinggi untuk dengan cepat menghilangkan sejumlah besar material berlebih dari permukaan benda kerja, meletakkan dasar untuk proses selanjutnya dan secara signifikan mengurangi waktu pengerjaan keseluruhan komponen. Ini adalah pilihan ideal untuk produksi massal yang efisien.

Kualitas Permukaan Luar Biasa
Karena adanya tumpang tindih aksial dan radial dari gigi pemotong pada pahat penggilingan permukaan selama pemotongan, permukaan yang dikerjakan dapat dipangkas beberapa kali dalam setiap lintasan, sehingga menghasilkan permukaan yang halus dan rata.
Dengan memilih sisipan pemotong yang digiling halus, menyesuaikan parameter pemotongan yang wajar, dan menggunakan mesin perkakas presisi tinggi, mudah untuk mencapai toleransi kerataan yang sangat tinggi dan hasil akhir permukaan yang sangat baik, bahkan menggantikan beberapa proses penggerindaan, sehingga mewujudkan "pemotongan alih-alih penggerindaan".
Fleksibilitas Proses
Proses penggilingan permukaan sangat fleksibel. Dengan mengganti mata pisau dengan sudut defleksi utama, material, dan jenis alur yang berbeda, mesin perkakas dan badan perkakas yang sama dapat memenuhi persyaratan pemesinan berbagai material mulai dari paduan aluminium lunak hingga baja keras yang dipadamkan.
Penggilingan permukaan tidak hanya dapat melakukan penggilingan kasar tugas berat tetapi juga mencapai penggilingan akhir kecepatan tinggi. Ia juga dapat menyelesaikan pengerjaan permukaan miring dan bertingkat. Satu proses dapat mencakup berbagai tahapan dari kasar hingga halus.
Stabilitas Pemesinan
Mata pisau frais muka memiliki kekakuan struktural yang sangat baik dan koneksi yang aman ke spindel, secara efektif menekan getaran dan derau selama pemesinan. Hal ini membantu meminimalkan deformasi benda kerja, sehingga sangat cocok untuk pemesinan komponen berdinding tipis atau berkekakuan rendah. Stabilitas yang melekat pada frais muka memastikan dimensi pemesinan yang konsisten dan dapat diprediksi.

Efisiensi Ekonomi yang Baik
Penggilingan permukaan terutama menggunakan sisipan yang dapat diganti. Badan alat dapat digunakan kembali dalam jangka waktu lama, dan hanya sisipan dengan biaya yang relatif lebih rendah yang perlu diganti. Hal ini sangat mengurangi biaya penggunaan jangka panjang dan biaya pengelolaan alat, serta meningkatkan manfaat ekonomi secara keseluruhan.
DKeuntungan dari Proses Penggilingan Permukaan
Persyaratan Mesin yang Tinggi
Karena proses penggilingan permukaan, terutama penggilingan kasar tugas berat, beberapa mata pisau pemotong perlu digerakkan secara bersamaan untuk menghilangkan sejumlah besar material, yang menghasilkan gaya pemotongan yang sangat besar.
Jika proses penggilingan permukaan yang kuat dilakukan pada mesin perkakas dengan daya yang tidak mencukupi atau kekakuan yang buruk, sangat mungkin akan menyebabkan getaran, keausan abnormal pada alat potong, dan bahkan merusak akurasi mesin perkakas.
Biaya Perkakas yang Lebih Tinggi
Untuk mencapai proses penggilingan permukaan yang efisien, diperlukan kepala pemotong penggilingan permukaan khusus berdiameter besar dan berkualitas tinggi, serta sejumlah besar sisipan yang dapat diindeks. Investasi awal untuk peralatan ini cukup besar.
Mesin penggilingan permukaan seringkali memerlukan pemasangan mesin perkakas CNC atau pusat permesinan berdaya tinggi dan canggih, dan biaya pembelian peralatannya sangat tinggi.
Terbatas pada permukaan datar
Keunggulan utama pahat frais muka adalah kemampuannya untuk mengolah permukaan yang terbuka dan lebar. Pahat ini dapat menghilangkan material dengan cepat dan menjaga permukaan tetap rata. Namun, ketika bagian yang dikerjakan memiliki lekukan kompleks, rongga yang dalam dan sempit, atau sudut dalam yang tajam, kemampuan pahat menjadi terbatas. Pahat biasanya berukuran besar, sehingga dapat mengenai benda kerja dan menyebabkan interferensi. Karena itu, pahat tidak dapat mencapai area yang dibutuhkan dan tidak dapat memotong permukaan secara efektif.
Risiko Deformasi Dinding Tipis
Saat melakukan pemesinan pada bagian berdinding tipis, potongan ramping, atau benda kerja dengan dukungan perlengkapan yang tidak memadai, gaya pemotongan radial atau aksial yang kuat dapat dengan mudah menyebabkan deformasi elastis benda kerja atau bahkan defleksi pahat. Masalah-masalah ini menyulitkan untuk menjaga akurasi dimensi dan kerataan yang baik. Dalam banyak kasus, bagian tersebut membutuhkan beberapa pemotongan ringan atau strategi pemesinan khusus untuk mengoreksi deformasi.
Rentan terhadap Getaran dan Suara Berisik
Saat melakukan pemotongan permukaan yang lebar atau saat menggunakan dudukan pahat dengan tonjolan yang panjang, kontak antara pahat dan benda kerja dapat menjadi tidak stabil. Kondisi tidak stabil ini memudahkan munculnya getaran periodik. Getaran ini memengaruhi kelancaran pemotongan, kualitas permukaan, dan umur pahat.
Getaran semacam ini tidak hanya merusak kualitas permukaan secara serius dan meninggalkan bekas getaran yang jelas, tetapi juga mempercepat keausan alat dan bahkan menyebabkan pengelupasan, sehingga mengancam akurasi dan keamanan pemesinan.
Penggilingan Permukaan vs Penggilingan Periferal: Perbedaan Utama Dijelaskan
| Dimensi Perbandingan | Penggilingan Wajah | Penggilingan Periferal |
| Definisi Dasar | Menggunakan permukaan dan tepi pahat untuk menghasilkan permukaan yang tegak lurus terhadap sumbu pahat. | Menggunakan gigi melingkar untuk mengolah permukaan yang sejajar dengan sumbu alat, seperti profil atau tepi. |
| Jenis alat | Mesin frais muka (pemotong tipe cakram) dengan sisipan pada permukaan dan sekelilingnya. | Mesin penggiling ujung, mesin penggiling slab, dll., dengan mata pisau pemotong terutama di bagian keliling. |
| Permukaan yang Dihasilkan | Permukaan datar (bidang horizontal, anak tangga, dll.). | Dinding vertikal, celah, permukaan berkontur, dll. |
| Tujuan Utama | Menghasilkan permukaan datar yang besar secara efisien. | Profil mesin, alur, atau fitur 3D kompleks. |
| Aplikasi khas | Meja mesin, permukaan rumah mesin, permukaan pemisah cetakan, dll. | Alur pasak, gigi roda gigi, rongga, kontur bagian, dll. |
| Karakteristik Gaya Pemotongan | Gaya aksial yang lebih tinggi, yang menekan benda kerja ke arah meja, umumnya lebih stabil. | Gaya radial yang lebih tinggi, rentan terhadap defleksi dan getaran alat. |
| Kualitas Permukaan | Biasanya menghasilkan permukaan yang lebih rata dan hasil akhir yang lebih halus. | Dapat meninggalkan bekas alat atau gelombang; memerlukan penyesuaian halus untuk hasil akhir yang lebih baik. |

Masalah Umum pada Penggilingan Permukaan dan Cara Mengatasinya
Kualitas Permukaan yang Buruk
Garis-garis getaran teratur muncul pada permukaan yang dikerjakan; permukaannya kasar secara tidak normal, terdapat goresan atau kekasaran.
Solusi
- Tingkatkan kekakuan: Pilih gagang pisau yang lebih tebal dan kuat; Pastikan kekakuan benda kerja dan perlengkapannya.
- Sesuaikan parameter: Ubah kecepatan pemotongan, laju umpan, atau kedalaman pemotongan untuk memecah frekuensi resonansi; Terapkan lebar pemotongan asimetris atau pemotongan kecepatan variabel.
Umur Alat Pendek
Mata pisau tersebut sangat aus, retak, atau rusak jauh dari masa pakai yang diharapkan.
Solusi
- Optimalkan parameter: Pilih kecepatan linier dan laju umpan yang sesuai berdasarkan material benda kerja dan nilai mata pisau yang direkomendasikan. Hindari gesekan yang disebabkan oleh "pemotongan ringan kecepatan rendah".
- Cara mengatasi penumpukan material pada mata pisau: Tingkatkan kecepatan pemotongan; Gunakan mata pisau yang tajam dengan sudut rake positif; Tingkatkan pelumasan cairan pendingin.
Kerataan yang Buruk
Permukaan yang diproses tidak rata, dengan cekungan di tengah dan tonjolan di tepinya, atau terdapat sambungan yang jelas antara beberapa lintasan alat.
Solusi
- Kurangi deformasi: Pilih alat dan dudukan alat dengan kekakuan yang lebih besar; Optimalkan skema penjepitan untuk mencegah deformasi benda kerja selama proses pemesinan.
- Kalibrasi mesin perkakas: Periksa dan sesuaikan secara berkala kesejajaran spindel.
Gerigi dan Kerusakan Tepi
Gerigi atau serpihan material terjadi di tepi benda kerja ketika dipotong oleh alat.
Solusi
- Ubah metode pemotongan: Kurangi sedikit kecepatan pemakanan sebelum memotong bagian tepi.
- Optimalkan alat potong: Gunakan mata pisau yang lebih tajam dengan sudut kemiringan positif; Pastikan alat potong selalu dalam kondisi pemotongan yang baik dan hindari penggunaan mata pisau yang aus.
- Tambahkan proses: Atur prosedur penghilangan gerinda khusus.
APenerapan Proses Penggilingan Permukaan
Mesin umum
Mesin skala besar adalah bidang di mana penggilingan permukaan paling banyak diterapkan. Teknik ini terutama digunakan untuk mengolah permukaan alas, meja kerja, dan rel pemandu pada berbagai jenis mesin perkakas.
Mobil industri
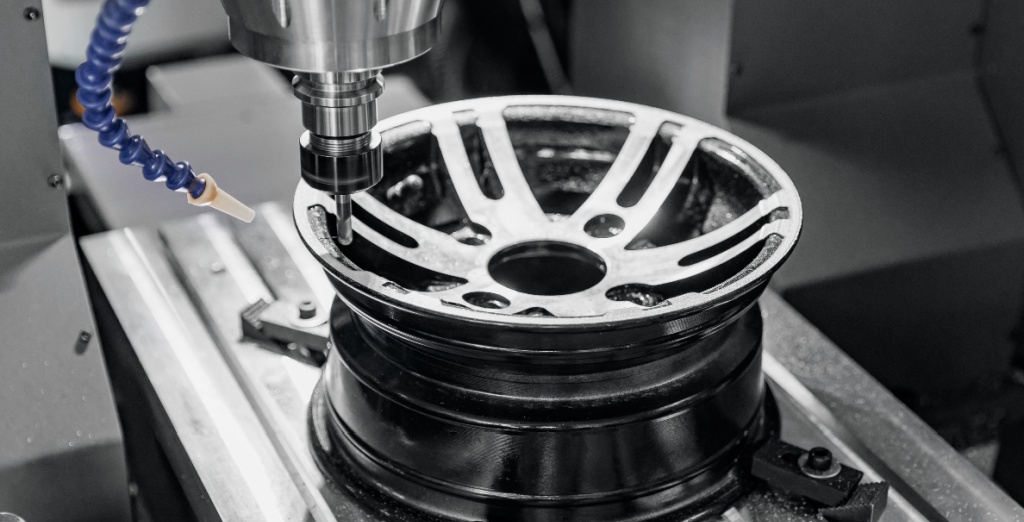
Dalam industri otomotif, pemesinan permukaan digunakan untuk mengolah permukaan kontak blok silinder dan kepala silinder mesin, wadah transmisi, dan bidang pemasangan rangka sasis.
Dalam transportasi kereta api, penggilingan permukaan digunakan untuk menciptakan permukaan datar yang presisi pada bagian-bagian penting yang menahan beban. Ini termasuk bogie lokomotif kecepatan tinggi, alas mesin, dan komponen struktural utama lainnya. Proses ini membantu memastikan stabilitas, kekuatan, dan perakitan yang tepat dalam kondisi operasi yang menuntut.
Industri pembuatan cetakan
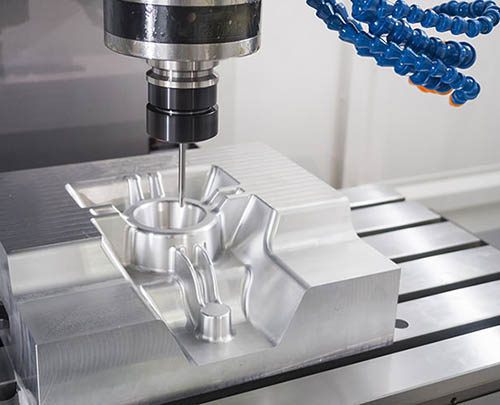
Pembuatan cetakan sangat bergantung pada proses pemesinan permukaan. Pemesinan permukaan digunakan untuk mengolah permukaan pemisah cetakan. Kualitas bidang ini secara langsung menentukan presisi produk dan umur pakai cetakan.
Penggilingan permukaan juga digunakan untuk mengerjakan permukaan referensi dari dasar cetakan dan templat. Teknologi penggilingan keras kecepatan tinggi sering diadopsi karena memiliki persyaratan yang sangat tinggi untuk penyelesaian permukaan, kerataan, dan efisiensi pengerjaan.
Aerospace
Dalam industri kedirgantaraan, pemesinan permukaan digunakan untuk mengolah permukaan yang saling bersentuhan pada rusuk sayap, sekat, dan panel kulit. Proses ini juga diterapkan pada dudukan mesin dan permukaan antarmuka presisi dari bagian struktural pesawat ruang angkasa. Permukaan-permukaan ini harus memenuhi persyaratan akurasi yang sangat tinggi, sehingga proses ini merupakan langkah penting dalam produksi kedirgantaraan.
Mengapa Memilih NOBLE sebagai Pilihan Anda? Menghadapi penggilingan Pemasok Mesin
Proses penggilingan permukaan di NOBLE dirancang untuk menghasilkan pemesinan permukaan dengan presisi tinggi dan efisiensi tinggi untuk komponen logam dan plastik. Kami menggunakan mesin penggilingan CNC canggih , yang dilengkapi dengan spindel yang kokoh dan mesin penggilingan permukaan indeksable berkualitas tinggi, yang dapat menghasilkan permukaan yang rata, halus, dan berukuran seragam dengan pengulangan yang sangat baik.
NOBLE memilih diameter pemotong, geometri sisipan, parameter pemotongan, dan strategi perkakas yang paling sesuai berdasarkan persyaratan material dan toleransi dari setiap proyek.
NOBLE, dengan kemampuan yang kuat, teknik pemesinan yang stabil, dan inspeksi kualitas yang ketat, dapat menangani pesanan produksi dalam jumlah kecil maupun besar sambil memastikan kualitas permukaan yang konsisten pada semua bagian.
Pertanyaan Umum Demo Slot
Material apa saja yang dapat dikerjakan dengan pemesinan permukaan (face milling)?
Penggilingan permukaan dapat mengolah banyak material, termasuk aluminium, baja tahan karat, baja karbon, kuningan, tembaga, titanium, dan plastik teknik. Pemilihan alat dan parameter pemotongan yang tepat disesuaikan berdasarkan kekerasan dan kemampuan pengolahan masing-masing material.
Apa perbedaan antara penggilingan permukaan dan penggilingan ujung?
Penggilingan permukaan menggunakan pahat berdiameter besar untuk mengolah permukaan yang lebar dan rata. Fokus utamanya adalah mencapai kerataan yang baik dan efisiensi tinggi. Penggilingan ujung, di sisi lain, menggunakan pahat yang lebih kecil untuk memotong kantong, alur, dan bentuk yang lebih kompleks. Teknik ini sebagian besar digunakan untuk pembentukan kontur yang detail dan fitur yang presisi pada benda kerja.
Faktor apa saja yang memengaruhi kualitas operasi penggilingan permukaan?
Geometri alat, kecepatan spindel, laju umpan, kedalaman pemotongan, kekakuan mesin, penggunaan cairan pendingin, dan stabilitas penjepitan benda kerja.
Apa saja aplikasi umum dari penggilingan permukaan?
Penggilingan permukaan banyak digunakan dalam industri otomotif, kedirgantaraan, permesinan, pembuatan cetakan, dan komponen presisi.
Bagaimana cara mendapatkan hasil akhir permukaan yang baik dalam proses penggilingan permukaan?
Untuk mendapatkan hasil permukaan yang halus, penting untuk menggunakan sisipan pemotong yang tajam. Kecepatan pemakanan harus diatur dengan benar, dan pemotong harus tetap stabil selama pemesinan. Memilih jalur pahat yang tepat juga membantu meningkatkan hasil. Untuk kualitas permukaan terbaik, disarankan untuk melakukan proses finishing terpisah dengan kecepatan pemakanan yang lebih rendah dan kedalaman pemotongan yang lebih dangkal.







