
Apa itu Mdkk Die Cenak Stabil?
Pengecoran logam dengan cetakan adalah proses pengecoran logam. Intinya adalah menyuntikkan logam cair ke dalam cetakan logam yang dirancang secara presisi di bawah tekanan tinggi, kemudian mendinginkan dan memadatkannya hingga akhirnya membentuk coran dengan bentuk dan ukuran yang telah ditentukan.
Proses pengecoran logam terutama bergantung pada tiga elemen inti: mesin pengecoran, cetakan pengecoran, dan paduan pengecoran. Karakteristik pengecoran logam adalah mengisi cetakan dengan tekanan tinggi dan kecepatan tinggi, yang memungkinkan pengecoran untuk secara efisien dan dalam jumlah besar menghasilkan komponen logam dengan struktur kompleks, dinding tipis, dimensi presisi, dan permukaan halus.
Teknologi pengecoran cetakan (die casting) bermula pada awal abad ke-19. Pada tahun 1838, seorang Amerika bernama Bruce menciptakan mesin pengecoran cetakan piston manual pertama untuk mencetak huruf timah.
Pada awal abad ke-20, keberhasilan penerapan pengecoran cetakan paduan aluminium mendorong perkembangan industri otomotif dan menandai awal sebenarnya dari teknologi pengecoran cetakan modern.
Bagaimana Cara Kerja Produksi Pengecoran Logam dengan Cetakan?
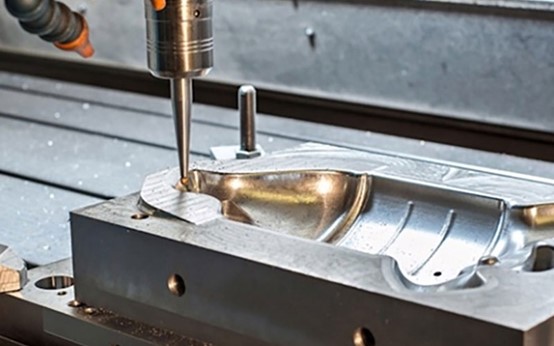
Persiapan cetakan
Sebelum memulai proses pengecoran die-casting, cetakan perlu dipasang dan dipanaskan terlebih dahulu. Kemudian, rongga cetakan harus dibersihkan dan disemprotkan bahan pelepas cetakan.
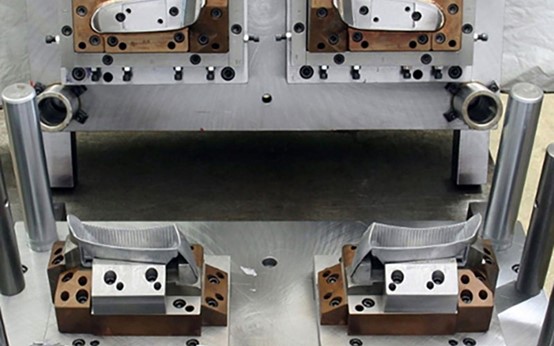
Zat pelepas cetakan mempermudah pengeluaran hasil coran dan juga dapat mendinginkan cetakan. Setelah cetakan disiapkan, mesin pengecoran logam menggerakkan cetakan bergerak untuk menutup rapat dengan cetakan tetap dan menerapkan gaya penjepit yang besar untuk mencegah logam cair tumpah keluar.
Pengecoran Material
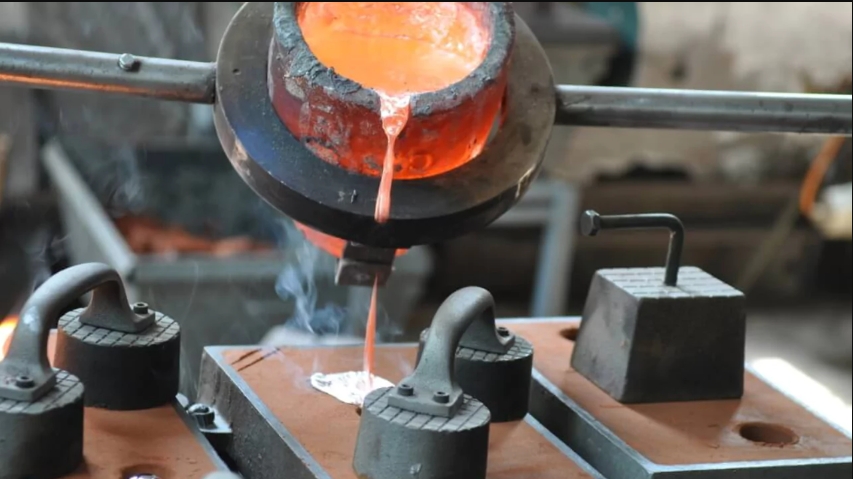
Setelah cetakan die-casting disiapkan, paduan tertentu dipanaskan hingga menjadi cairan di dalam tungku, dan komposisinya dijaga agar tetap seragam. Kemudian, gunakan sendok takar untuk mengambil jumlah logam cair yang dibutuhkan dari tungku dan tuangkan secara merata ke dalam selongsong injeksi tertutup, untuk persiapan injeksi.
Proses Injeksi
Pukulan pada mesin cetak die-casting bergerak dengan kecepatan sangat tinggi, langsung menekan logam cair di dalam selongsong ke dalam rongga cetakan yang tertutup rapat. Logam cair mengisi seluruh rongga dalam beberapa ratusan detik, memastikan replikasi yang tepat dari dinding tipis dan struktur kompleks.
Pendinginan
Setelah logam cair mengisi rongga, penekan tidak langsung mundur tetapi terus mempertahankan tekanan yang sangat besar. Tahap ini disebut tekanan penahan. Hal ini memaksa logam yang menyusut dan mengeras untuk menerima pengisian tambahan, sehingga mengurangi rongga penyusutan internal dan cacat serta meningkatkan kepadatan coran.
Penyemburan
Setelah cetakan ditahan di bawah tekanan selama jangka waktu tertentu dan hasil coran pada dasarnya sudah mengeras, mekanisme penutup cetakan akan membuka cetakan tersebut.
Mekanisme ejektor di dalam cetakan bergerak maju di bawah dorongan silinder ejektor, dengan mulus mendorong hasil coran yang telah terbentuk keluar dari cetakan dan menyelesaikan proses pelepasan dari cetakan.
hiasan
Hasil coran yang dikeluarkan melalui proses die-casting biasanya memiliki tepi material tambahan, seperti sistem saluran masuk dan lubang ventilasi. Tepi material tambahan ini perlu dipotong secara manual atau dengan peralatan dan menjalani pembersihan permukaan yang diperlukan. Setelah satu hasil coran dibersihkan, cetakan ditutup, dan siklus die-casting berikutnya dimulai.
Jenis-Jenis Material Logam yang Digunakan dalam Produksi Pengecoran Logam
Aluminium
Aluminium adalah bahan pengecoran logam yang paling banyak digunakan . Aluminium ringan dan memiliki kekuatan mekanik yang baik, ketahanan terhadap korosi, serta konduktivitas termal dan listrik yang baik.
Paduan aluminium memiliki fluiditas pengecoran yang baik dan cocok untuk memproduksi komponen berdinding tipis dengan struktur kompleks. Paduan ini banyak digunakan dalam industri otomotif, elektronik, dan kedirgantaraan.
seng
Paduan seng sangat mudah dicetak dengan cetakan dan dapat menghasilkan komponen dengan akurasi dimensi yang sangat tinggi dan permukaan yang sangat halus.
Paduan seng memiliki sifat mekanik yang baik dan dapat menjalani berbagai perlakuan pelapisan listrik. Paduan seng sering digunakan untuk pembuatan komponen perangkat keras, model mainan, aksesoris kamar mandi, casing elektronik, dan produk lainnya.
Magnesium
Paduan magnesium adalah yang paling ringan di antara logam-logam praktis, dengan kekuatan spesifik dan kekakuan spesifik yang tinggi, serta memiliki sifat penyerapan guncangan dan perisai elektromagnetik yang sangat baik.
Magnesium sering digunakan dalam situasi di mana berat merupakan persyaratan yang ketat, seperti casing laptop, bodi kamera, rangka roda kemudi mobil, dan komponen kedirgantaraan.
Tembaga
Paduan tembaga yang terutama digunakan dalam pengecoran cetakan adalah kuningan dan perunggu. Tembaga memiliki konduktivitas listrik, konduktivitas termal, ketahanan aus, dan ketahanan korosi yang sangat baik.
Tembaga memiliki titik leleh yang tinggi, menyebabkan keausan yang signifikan pada cetakan dan membuat proses pengecoran logam menjadi lebih sulit dan mahal. Tembaga biasanya digunakan untuk memproduksi komponen khusus yang membutuhkan kekuatan dan konduktivitas listrik yang tinggi, seperti katup, roda gigi, dan konektor listrik.

Jenis-Jenis Proses Produksi Pengecoran Logam
Die Casting Kamar Panas
Dalam pengecoran die ruang panas, mekanisme injeksi direndam dalam logam cair, dan logam diinjeksikan langsung ke dalam cetakan melalui ruang injeksi. Metode pengecoran die ruang panas sangat efisien dan memiliki kecepatan siklus yang cepat, sehingga cocok untuk logam dengan titik leleh rendah seperti seng, magnesium, dan timbal.

Die Casting Ruang Dingin
Dalam pengecoran die ruang dingin, mekanisme injeksi dipisahkan dari tungku, dan logam cair perlu diinjeksikan ke dalam ruang injeksi secara manual atau mekanis.
Pengecoran die ruang dingin cocok untuk logam dengan titik leleh tinggi seperti aluminium dan tembaga. Meskipun pengecoran die ruang dingin sedikit kurang efisien, metode ini dapat secara efektif mencegah korosi peralatan dan memastikan kualitas produk.

Pengecoran Vakum
Pengecoran cetakan vakum melibatkan pengosongan udara selama proses pengecoran cetakan untuk mengurangi gas di dalam rongga cetakan, sehingga meminimalkan cacat porositas dan meningkatkan kepadatan serta sifat mekanik.
Pengecoran vakum sering digunakan untuk produk dengan persyaratan kekuatan tinggi, seperti komponen struktural otomotif dan komponen penerbangan.
Die Casting Tekanan Rendah
Pengecoran die bertekanan rendah adalah proses di mana logam cair didorong perlahan dari wadah ke dalam cetakan oleh gas bertekanan rendah, yang memastikan pengisian logam yang halus dan struktur yang padat.
Pengecoran die bertekanan rendah sering digunakan dalam produksi komponen aluminium yang lebih besar seperti roda mobil dan blok mesin.

Pengecoran Gravitasi
Pengecoran cetakan gravitasi menggunakan berat sendiri logam untuk menyuntikkan logam cair ke dalam cetakan tanpa memerlukan injeksi eksternal.
Pengecoran cetakan gravitasi adalah proses sederhana dan cocok untuk produksi batch menengah dan kecil, seperti badan pompa, fitting pipa, rumah mekanik, dll.
Keunggulan Produksi Pengecoran Logam
Akurasi 3 Dimensi
Pengecoran logam dengan cetakan dapat menghasilkan produk presisi tinggi dengan bentuk kompleks dalam satu proses pembentukan, yang memiliki toleransi dimensi kecil dan pengulangan yang baik.
Komponen yang diproses dengan pengecoran logam memiliki permukaan yang halus dan rapi, sehingga dapat langsung dicat, dilapisi listrik, atau dipoles, yang secara signifikan mengurangi proses dan biaya pemesinan serta penyelesaian permukaan selanjutnya.
Efisiensi Produksi
Proses pengecoran cetakan memiliki siklus yang pendek, memungkinkan injeksi, pendinginan, dan pelepasan cetakan yang cepat, dan sangat cocok untuk produksi batch dan otomatis.
Dibandingkan dengan metode pengecoran atau pemesinan tradisional, pengecoran logam dengan cetakan dapat menghasilkan komponen yang lebih konsisten dalam periode waktu yang sama, sehingga secara signifikan mengurangi biaya per unit.
Pembentukan Kompleks
Pengecoran logam dengan cetakan dapat membentuk komponen dengan geometri kompleks, struktur berdinding tipis, dan fitur halus, seperti rusuk penguat, lubang berulir, dan sisipan, dalam satu cetakan, sehingga menghindari berbagai prosedur pemrosesan atau perakitan dan menghasilkan produk dengan integrasi tinggi dan integritas struktural yang tinggi.
Kekuatan Mekanik
Pengecoran logam dengan cetakan, karena injeksi bertekanan tinggi, menyebabkan logam dengan cepat mengisi rongga cetakan dan mengeras. Akibatnya, struktur internal hasil pengecoran menjadi lebih padat, dengan lebih sedikit pori-pori dan rongga penyusutan, serta memiliki kekuatan mekanik, kekerasan, dan ketahanan aus yang lebih tinggi.
Setelah melalui proses pengecoran vakum atau pengecoran semi-padat, kinerja komponen dapat mendekati kinerja hasil tempa.
Pemanfaatan Bahan
Kehilangan logam dalam proses produksi pengecoran logam sangat rendah. Sistem saluran masuk dan bagian yang meluap dapat digunakan kembali di dalam tungku, dan tingkat pemanfaatan material secara keseluruhan dapat mencapai lebih dari 90%.
Dibandingkan dengan metode pengecoran tradisional, pengecoran logam dengan cetakan tidak hanya menghemat bahan baku tetapi juga bermanfaat bagi perlindungan lingkungan dan pengendalian biaya.
Kekurangan Produksi Pengecoran Logam
Biaya Cetakan yang Tinggi
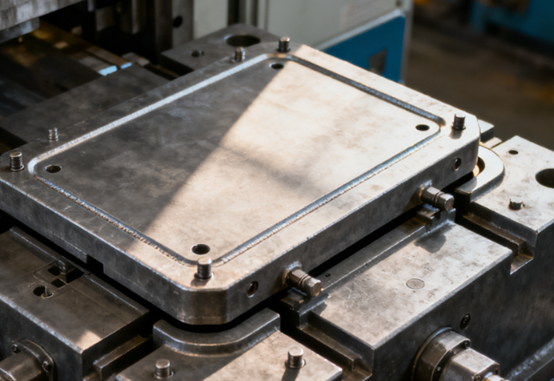
Biaya desain dan pembuatan cetakan die-casting logam relatif tinggi, terutama untuk cetakan dengan struktur kompleks atau multi-rongga, yang membutuhkan pemesinan presisi dan baja tahan suhu tinggi. Oleh karena itu, investasi awalnya besar.
Untuk produksi dalam jumlah kecil atau proyek dengan perubahan desain yang sering, biaya cetakan pada pengecoran logam sulit untuk diamortisasi dan memiliki efisiensi ekonomi yang buruk.
Tidak cocok untuk logam dengan titik leleh tinggi.
Batas ketahanan suhu mesin dan cetakan die-casting biasanya hanya berlaku untuk logam dengan titik leleh menengah dan rendah seperti aluminium, seng, magnesium, dan tembaga.
Material dengan titik leleh tinggi seperti baja dan besi tidak dapat dibentuk dengan metode die-casting, yang sampai batas tertentu membatasi ruang lingkup penerapan proses ini.
Biaya Perawatan Tinggi
Mesin cetak die-casting dan sistem pendukungnya (seperti peralatan hidrolik, pendinginan, dan penyemprotan) mahal dan membutuhkan perawatan yang tinggi. Jika peralatan mengalami kerusakan selama produksi, hal itu akan menyebabkan kerusakan pada cetakan atau menghentikan produksi, sehingga meningkatkan biaya perawatan dan operasional perusahaan.
Tantangan dalam Proses Produksi Pengecoran Logam
Masalah Porositas dan Penyusutan
Masalah porositas dan rongga penyusutan adalah tantangan paling umum dalam pengecoran cetakan. Saat pengisian dengan kecepatan tinggi, jika udara di dalam rongga cetakan tidak dikeluarkan tepat waktu, udara tersebut akan tersedot ke dalam logam cair dan membentuk pori-pori. Sementara itu, ketika dinding tebal hasil coran mengeras dan menyusut, jika tidak diisi kembali dengan logam cair yang cukup, rongga penyusutan akan terbentuk.
Cacat berupa pori-pori dan rongga penyusutan dapat secara signifikan mengurangi sifat mekanik dan kinerja penyegelan komponen.
Pengendalian Parameter Proses yang Kompleks
Dalam proses pengecoran logam, banyak parameter seperti kecepatan injeksi, tekanan, suhu, dan waktu perlu dicocokkan secara tepat. Bahkan penyimpangan terkecil dari parameter apa pun dapat menyebabkan produk cacat.
Sebagai contoh, tekanan yang tidak mencukupi dapat menyebabkan pengisian yang tidak sempurna, sementara kecepatan yang berlebihan akan memperparah entrainment, yang menuntut pengendalian proses yang sangat tinggi.
Kontrol Deformasi
Meskipun hasil cetakan die-casting memiliki presisi tinggi, penyusutan hasil cetakan setelah dilepas dari cetakan dan deformasi yang disebabkan oleh pelepasan tegangan sisa masih menjadi masalah yang perlu dikendalikan secara ketat.
Faktor dimensi dapat memengaruhi stabilitas dimensi dan akurasi perakitan komponen, sehingga meningkatkan biaya pemrosesan atau koreksi selanjutnya.
Aplikasi Produksi Pengecoran Logam dengan Cetakan
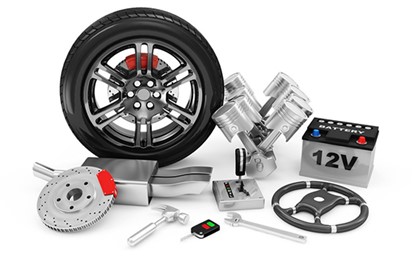
Industri otomotif
Industri otomotif merupakan pasar aplikasi terbesar untuk pengecoran logam. Pengecoran logam dapat digunakan untuk memproduksi blok mesin, wadah transmisi, rumah kopling, rakitan roda gigi kemudi, roda, serta berbagai braket dan komponen struktural.
Pengecoran cetakan dapat menghasilkan komponen berkekuatan tinggi dan ringan, memenuhi persyaratan mobil untuk keselamatan dan efisiensi bahan bakar.
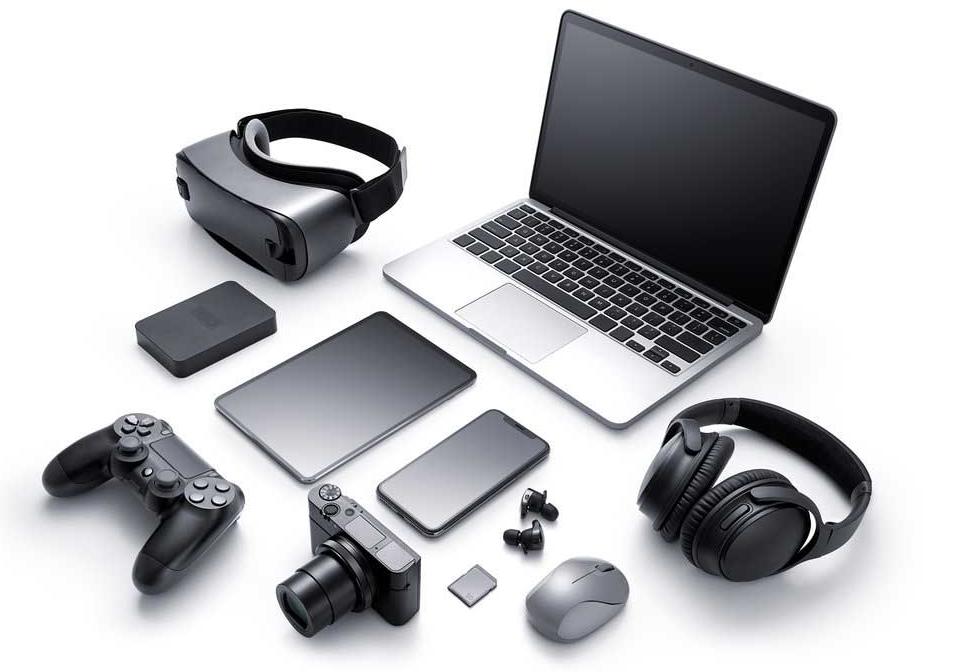
Produk elektronik
Pengecoran logam dengan cetakan dapat digunakan untuk memproduksi produk elektronik, seperti rangka tengah ponsel pintar, cangkang laptop, pendingin, konektor, dan lain sebagainya.
Pengecoran logam memberikan produk elektronik perlindungan elektromagnetik, kekuatan struktural, dan kinerja pembuangan panas yang sangat baik, sekaligus menghasilkan tampilan yang indah serta desain yang tipis dan ringan.
Rumah Tangga
Komponen inti dari banyak peralatan rumah tangga diproduksi dengan teknologi pengecoran cetakan, seperti wadah kompresor lemari es, bilah pendingin udara, cangkang perkakas listrik, badan katup keran, kunci pintu, dan berbagai peralatan dapur.
Keunggulan pengecoran logam terletak pada daya tahannya, efisiensi produksi yang tinggi, dan efek perawatan permukaan yang baik.
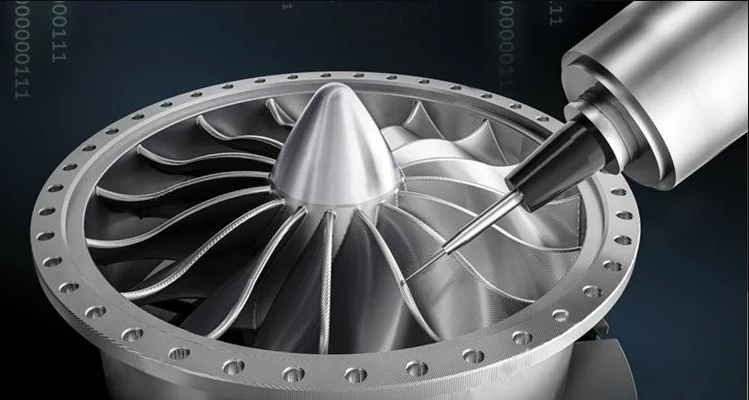
Aerospace
Bidang kedirgantaraan memiliki persyaratan yang sangat tinggi untuk kinerja komponen. Pengecoran cetakan digunakan untuk memproduksi komponen mesin pesawat terbang, kabin rudal, komponen radar, dan cangkang peralatan komunikasi militer, dll.
Pengecoran logam dengan cetakan biasanya menggunakan paduan aluminium dan paduan magnesium berkinerja tinggi untuk memenuhi persyaratan bobot ringan dan kekuatan tinggi.
MULIA'Layanan Produksi Pengecoran Logam s
NOBLE adalah solusi manufaktur kustom terpercaya Anda yang terintegrasi, mulai dari desain prototipe hingga manufaktur, dengan sumber daya manufaktur yang besar, teknologi yang sesuai, proses yang efisien, panduan ahli, dan proses inspeksi kualitas yang sempurna untuk mewujudkan ide-ide Anda.
Menyediakan layanan cetakan die-casting presisi tinggi dan tahan lama dengan harga kompetitif, menggabungkan teknologi cetakan die-casting mutakhir dengan peralatan produksi canggih, para insinyur ahli kami berdedikasi untuk mengurangi waktu siklus hingga 50%+, dengan waktu penyelesaian yang cepat, mendapatkan penawaran harga dalam hitungan menit dan mendapatkan cetakan die-casting Anda dalam hitungan hari.
- Pabrik Bersertifikasi ISO 9001 & ISO13485
- Pengalaman Lebih dari 10 Tahun dalam Pembuatan Cetakan Pengecoran Logam
- Peralatan Canggih & Harga Kompetitif
- Dapatkan Penawaran Harga Pembuatan Cetakan Die Casting Secara Instan
- Laporan DFM Profesional & Gratis
- Dukungan Teknik 24/7
- Waktu Pengerjaan Secepat 3 Hari
FAQ dari Die Casting
Apa Perbedaan Antara Pengecoran Cetakan Ruang Panas dan Ruang Dingin?
Pengecoran die ruang panas cocok untuk logam dengan titik leleh rendah seperti seng dan magnesium, sedangkan pengecoran die ruang dingin digunakan untuk logam dengan titik leleh lebih tinggi seperti aluminium dan tembaga.
Apakah komponen hasil cetakan die casting dapat diolah dengan mesin atau diberi perlakuan permukaan?
Ya. Komponen hasil pengecoran die-casting dapat menjalani proses sekunder seperti pemesinan CNC, anodisasi, pelapisan bubuk, dan pelapisan listrik untuk mencapai toleransi yang lebih ketat atau estetika dan ketahanan korosi yang lebih baik.
Apakah Pengecoran Logam dengan Cetakan Cocok untuk Produksi Volume Rendah?
Secara tradisional, pengecoran cetakan lebih ekonomis untuk produksi dalam jumlah besar. Namun, dengan teknologi perkakas cepat dan pembuatan prototipe modern, kini memungkinkan untuk memproduksi dalam jumlah kecil secara efisien, terutama untuk pengujian produk atau suku cadang edisi terbatas.
Faktor Apa Saja yang Harus Dipertimbangkan Saat Mendesain Komponen Cetakan Die-Cast?
Perancang harus mempertimbangkan ketebalan dinding, sudut kemiringan, posisi gerbang, dan tata letak pendinginan untuk memastikan pengisian yang lancar dan pengeluaran yang mudah. Desain yang tepat membantu mengurangi cacat dan memperpanjang umur cetakan.
Berapa Biaya Pengecoran Logam dengan Cetakan?
Biaya tersebut bergantung pada faktor-faktor seperti kompleksitas cetakan, volume produksi, ukuran komponen, dan jenis material.







