
Mikä on Skuuma MeTAL Bpääte Käsitellä asiaa?
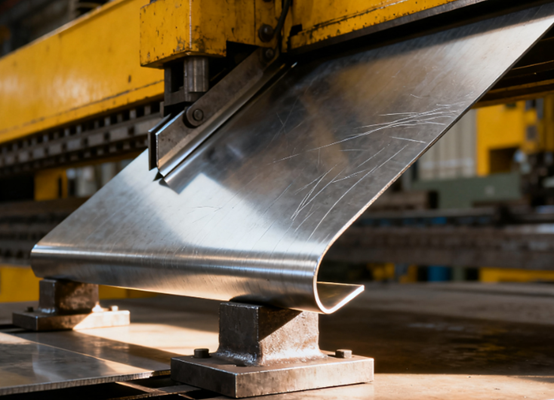
Pellin taivutus on metallintyöstötekniikka, jossa käytetään pääasiassa taivutuskonetta paineen kohdistamiseen metallilevyihin, jolloin ne läpikäyvät plastisen muodonmuutoksen tietyissä kohdissa, jolloin saadaan osia, joilla on ennalta määrätyt kulmat ja muodot.
Peltilevyn taivutusprosessiin kuuluu yleensä muotteja, mukaan lukien ylempi muotti (reikä) ja alempi muotti (V-muotoinen ura), joissa peltilevy pakotetaan paineen avulla alemman muotin aukkoon taivutuksen muodostamiseksi. Taivutustekniikkaa käytetään laajalti erilaisten metallirakenteiden, kuten laatikoiden, kiinnikkeiden ja kaappien, valmistuksessa. Sille on ominaista korkea tehokkuus, korkea tarkkuus ja vahva mukautuvuus, ja se on keskeinen vaihe peltilevyn työstössä.
Miten ohutlevyn taivutusprosessi toimii?
Peltimetallin taivutusprosessin ydin on ulkoisen voiman kohdistaminen metallilevyihin plastisen muodonmuutoksen aikaansaamiseksi ennalta määrätyssä kohdassa, jolloin muodostuu tiettyjä kulmia ja muotoja. Tämä prosessi perustuu pääasiassa taivutuskoneisiin ja erityisiin muotteihin.
Metallin taivutuksessa käytetyt metallimateriaalit
Kylmävalssattu teräslevy
Kylmävalssatut teräslevyt ovat hiiliteräslevyjä, jotka valssataan huoneenlämmössä. Kylmävalssatuilla teräslevyillä on erinomainen lujuus ja työstettävyys, ja siksi ne soveltuvat erittäin hyvin tarkkaan taivutukseen, leimaamiseen ja hitsaukseen.
Kylmävalssatut teräslevyt eivät yleensä vaadi esikäsittelyä, kuten ruosteenpoistoa, ja ne voidaan galvanoida tai maalata suoraan.
Ruostumaton teräs
Ruostumaton teräs on tunnettu erinomaisesta korroosionkestävyydestään, koska sen sisältämä kromi voi muodostaa pinnalle tiheän kromioksidipassivointikalvon.
304-ruostumattomalla teräksellä on erinomaiset kokonaisvaltaiset ominaisuudet ja se soveltuu erilaisiin ympäristöihin. 316-ruostumattomalla teräksellä on molybdeenin lisäyksen ansiosta parempi kloridikorroosionkestävyys.
| 304L | Sopii hitsaukseen; Hyvä korroosionestokyky |
| 321 | Sisältää titaania; Hyvä korroosionestokyky |
| 301 | Suhteellisen korkea kovuus; Hyvä lujuus |
Alumiini
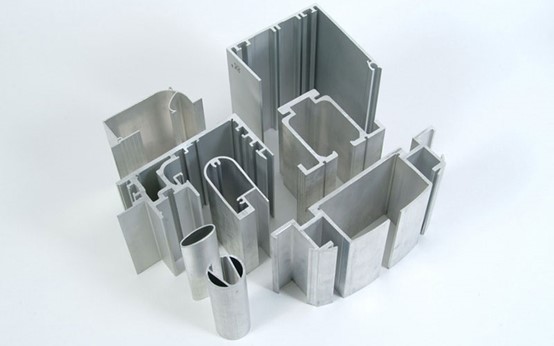
Alumiini on kevyt metalli, jonka tiheys on noin kolmannes teräksen tiheydestä, mikä on ratkaisevan tärkeää sovelluksissa, joissa painonpudotusta vaaditaan.
Alumiinimateriaaleilla on myös hyvä korroosionkestävyys ja erinomainen lämmön- ja sähkönjohtavuus. Lisäksi alumiinilla on erinomainen plastisuus ja sitä on helppo taivuttaa ja venyttää muotoonsa.
Sinkitty teräslevy
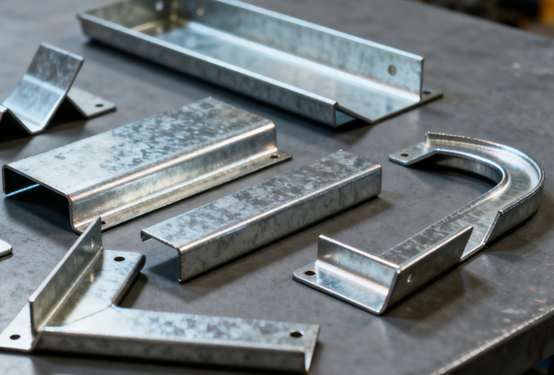
Sinkityt teräslevyt valmistetaan päällystämällä kylmävalssattujen tai kuumavalssattujen teräslevyjen pinnalle sinkkikerros, jonka tarkoituksena on suojata sisäistä terästä sinkkikerroksen kautta ja estää tehokkaasti teräslevyjen ruostumista.
- Sähkösinkitty teräs: Pinta on hieno ja tasainen, mikä tekee siitä sopivan ruiskutukseen.
- Kuumasinkitty teräs: The Sinkkipinnoite on suhteellisen paksu ja sillä on vahva korroosionkestävyys, mutta pinnalla on sinkkikukkia.
Messinki
Messinki on kupari-sinkkiseos. Sillä on erittäin kaunis kullankeltainen ulkonäkö ja sitä käytetään usein koriste-elementteinä. Esteettisen ulkonäkönsä lisäksi messingillä on myös erinomainen sähkönjohtavuus, lämmönjohtavuus ja erinomaiset antibakteeriset ominaisuudet.
Koneistuksen kannalta messinki on pehmeää ja sillä on erinomainen sitkeys, minkä ansiosta se soveltuu erittäin hyvin monimutkaisiin leimaus- ja taontatöihin.
Kuumavalssattu teräslevy
Kuumavalssatut teräslevyt ovat hiiliteräslevyjä, jotka valssataan korkeissa lämpötiloissa. Kylmävalssattuihin levyihin verrattuna niiden pinnalla on oksidikerros, ne ovat suhteellisen karheat ja niiden mittatarkkuus on myös hieman huonompi.
Kuumavalssattujen teräslevyjen etuna on niiden suhteellisen alhainen hinta, ja niillä voidaan valmistaa paksumpia levymateriaaleja ja suurempaa rakenteellista lujuutta.
Levymetallin taivutusprosessien tyypit
Taittotaivutus
Taittotaivutus saavutetaan taittamalla palkki ylös tai alas työkappaleen reunaa pitkin, ja sitä käytetään usein laatikko- ja kuorityyppisissä osissa.
Plussat:
- Ei muottijälkiä taivuttamalla: Ei vahingoita pinnoitetta tai koristekerrosta.
- Korkea tarkkuus ja hyvä toistettavuus.
- Sopii suurille lautasille: Erityisesti alumiinilevyt, ohuet ruostumattomasta teräksestä valmistetut levyt jne.
Miinukset:
- Alhainen tehokkuus: Soveltuu keskikokoisiin ja pieniin eriin.
- Monimutkainen rakenne: Taittomekanismien ylläpitokustannukset ovat korkeat.
- Ei sovellu paksujen levyjen työstöön.
Rullataivutus
Rullataivutus on prosessi, jossa käytetään kolmi- tai monirullaista levytaivutuskonetta ohutlevyn taivuttamiseksi vähitellen kaarenmuotoisiksi, lieriömäisiksi tai kartiomaisiksi osiksi useiden taivutusten avulla.
Plussat:
- Sopii suurille kaareville taivutuksille: Se voi jatkuvasti muodostaa suurisäteisiä tai täysin pyöreitä osia.
- Tasainen muodonmuutos: Vältä kertaluonteisen taivutuksen aiheuttamaa jännityksen keskittymistä.
- Sillä voi työstää paksuja levyjä ja suurikokoisia osia.
Miinukset:
- Kulman säätö on vaikeaa: Rullien etäisyyttä on säädettävä useita kertoja.
- Pieniä kaarevuuksia tai teräviä kulmia ei ole helppo saavuttaa.
- Korkeat laiteinvestointikustannukset.
keksitystä
Lävistin puristaa peltiä alempaan muottiin erittäin korkealla paineella, mikä aiheuttaa materiaalille perusteellisen plastisen muodonmuutoksen. Kulma määräytyy lähes kokonaan muotin mukaan.
Plussat:
- Erittäin korkea mitta- ja kulmatarkkuus: Lähes ei lainkaan reboundia.
- Terävät kulmat tai tyypilliset reunat: Soveltuu tarkkuusosien työstöön.
- Hyvä muovattavuus: Muotti kontrolloi kulmaa täysin.
Miinukset:
- Korkeat laitevaatimukset: Tarvitaan suuritehoisia puristimia.
- Muotin voimakas kuluminen: Korkea paine, korkeat vaatimukset muottimateriaaleille ja lämpökäsittely.
- Hintava: Muotin valmistuksen ja ylläpidon kustannukset ovat korkeat.
Ilman taivutus
Ilman taivuttama työkappale koskettaa vain ylemmän muotin kärkeä ja alemman muotin V-uran molempia sivuja. Kun lävistin painaa alaspäin, metalli muuttuu elastis-plastisesti kosketuspisteissä muodostaen halutun kulman.
Kulmaa säädellään iskun syvyydellä.
Plussat:
- Vahva kulman säätö: Taivutuskulmaa voidaan muuttaa ohjaamalla lävistimen iskua, mikä tarjoaa suuren joustavuuden.
- Vähäinen muotin kuluminen: Ylä- ja alakuottien pienen kosketuspinnan ansiosta muotilla on pidempi käyttöikä.
- Hyvä sopeutumiskyky: Sama muottisarja voi käsitellä osia, joilla on eri kulmat ja levypaksuudet.
Miinukset:
- Tarkkuus pienillä kulmilla: Rebound-ilmiö vaikuttaa siihen suuresti, ja se vaatii empiiristä korjausta.
- Suurempi taivutusvoima: Verrattuna muihin menetelmiin, sillä on korkeammat vaatimukset laitteiden tonneille.
Pohjaaminen
Lävistin painaa levyn alemman muotin V-uran pohjaan, jolloin levy tarttuu kokonaan muottiin muovausta varten. Muodonmuutosalueella esiintyy selvää plastista virtausta tai jopa painautumista.
Plussat:
- Korkea kulmatarkkuus: lähes ei palautumista ja vakaa taivutuskulma.
- Hyvä toistettavuus: Soveltuu massatuotantoon osille, joilla on korkeat tasaisuusvaatimukset.
- Erinomainen pinnan laatu: Selkeät taitokset ja siistit reunat.
Miinukset:
- Homeen kuluminen: Suuri kosketuspinta-ala, ilmeinen kitka ja jännityskeskittymä.
- Usein muotinvaihdot: Muotteja on vaihdettava eri levypaksuuksia tai -kulmia varten.
- Korkea energiankulutus: A Tarvitaan suurempaa puristusvoimaa.
Levymetallin taivutusprosessin koneistusvaiheet
Prosessianalyysi
Ennen taivutusta analysoi huolellisesti osapiirustus varmistaaksesi taivutuskulman, taivutussäteen, avautumiskoon ja -suunnan ja tarkista, onko taivutusjärjestys kohtuullinen.
Osapiirustusten analysoinnin tarkoituksena on välttää mittavirheitä tai työkappaleen interferenssiongelmia, jotka johtuvat virheellisestä suunnittelusta.
Valitse Materiaali
Laske avautumismitta taivutuskulman ja levyn paksuuden perusteella, ota huomioon taivutuskompensaatiokerroin ja valmistele sitten materiaalit. Tämä prosessi suoritetaan raaka-aineiden mittatarkkuuden varmistamiseksi ja pohjan luomiseksi myöhemmälle taivutukselle.
Muotin valmistus
Valitse taivutuskoneen sopiva ylämuotti, alamuotti ja paino taivutettavan osan muodon, kulman ja paksuuden mukaan ja suorita asennus ja käyttöönotto.
Muottien valinta vaikuttaa suoraan taivutustarkkuuteen ja pinnanlaatuun. Eri levypaksuudet vaativat erilaiset V-urien koot.
paikannus
Käyttäjä asettaa työkappaleen taivutuskoneen työpöydälle ja varmistaa sen oikean asennon pysäyttimen ja asemointilaitteen avulla kohdistamalla sen taivutuslinjaan. Tällä vaiheella on merkittävä vaikutus taivutuskulman ja koon tasaisuuteen, ja asemointitarkkuus on säilytettävä.
Taivutustoiminto
Käynnistä taivutuskone. Lävistin painaa alas puristaakseen levyä alempaan muottiin halutun kulman muodostamiseksi. Käyttäjän on hallittava alaspäin suuntautuvan paineen tai iskun syvyyttä estääkseen kaatumisen tai liiallisen palautumisen.
Taivutusprosessin aikana on kiinnitettävä huomiota materiaaliin kohdistuvan voiman suuntaan ja sisennyksen hallintaan.
Mitatarkastus
Kun osien taivutus on valmis, mittaukseen käytetään astelevyä, paksuusmittaa tai kolmikoordinaattista mittauslaitetta sen varmistamiseksi, täyttävätkö kulma, sivun pituus ja tasaisuus suunnitteluvaatimukset.
Jos tuotteessa havaitaan tarkastuksen jälkeen poikkeamia, ne voidaan korjata hienosäätämällä iskua tai muotin välystä.
Toissijainen ja yhdistelmätaivutus
Monimutkaisten osien kohdalla tarvitaan useita taivutuksia tai taivutuksia eri suuntiin. Ennen toissijaisen taivutuksen suorittamista on tarkistettava, onko edellisen vaiheen taivutuskulma oikea, ja varmistettava, ettei muovattu osa häiritse muottia.
jäysteenpoisto
Kun työkappale on taivutettu, purseet on poistettava, viistettävä ja pintakäsiteltävä, jotta terävät reunat eivät haittaa kokoonpanoa tai käyttöä. Jos hitsaus, pulverimaalaus tai anodisointi on tarpeen myöhemmin, purseenpoisto on erityisen tärkeä ulkonäön laadun varmistamiseksi.
Viimeinen tarkastus
Lopulta tarvitaan työkappaleen mittojen, kulmien, tasaisuuden ja ulkonäön täydellinen tai satunnainen tarkastus. Suojaava pakkaus voidaan suorittaa vasta sen jälkeen, kun on vahvistettu, että ne täyttävät piirustusten vaatimukset.
Varmista, että taivutetut osat eivät vaurioidu kuljetuksen ja kokoonpanon aikana, ja takaa toimitettujen valmiiden tuotteiden laadun.
Peltilevyn taivutusprosessin edut
Pellin taivutus on yksi pellin työstössä käytetyimmistä muovausprosesseista, ja sillä on useita etuja. Se ei ainoastaan varmista rakenteellista lujuutta, vaan myös ottaa huomioon tuotantotehokkuuden ja kustannusten hallinnan.
high Precision
Nykyaikaiset CNC-särmäyslaitteet pystyvät tarkasti hallitsemaan taivutuskulmaa, -asentoa ja -painetta. Taivutusvirhettä säädetään yleensä ±0.5°:n tarkkuudella, mikä varmistaa osien koon ja muodon yhdenmukaisuuden ja täyttää tarkkuuskokoonpanon vaatimukset.
Korkea tuotantotehokkuus
Levymetallin taivutusprosessi on helppokäyttöinen ja sillä on lyhyt sykli. Erityisesti CNC-taivutuskoneita käytettäessä voidaan ohjelmoidulla toiminnalla saavuttaa useita jatkuvia taivutusprosesseja, mikä parantaa huomattavasti tuotantotehokkuutta. Se sopii sekä erä- että pientuotantoon.
Joustavuus
Peltimetallin taivutuksella voidaan työstää erimuotoisia, -kulmisia ja -paksuisia osia muuttamalla suutinta tai säätämällä iskuparametreja. Sama laite soveltuu useiden tuotteiden taittamiseen ja soveltuu useiden erien ja pienten erien räätälöityyn tuotantotapaan.
Korkea materiaalien käyttöaste
Taivutus saavuttaa muodonmuutokset pääasiassa plastisen muodonmuutoksen avulla, ei tuota paljon leikkausjätettä, sillä on korkea materiaalin käyttöaste, säästää raaka-ainekustannuksia ja se on vihreän valmistuksen konseptin mukainen.
Korkea pinnanlaatu
Taivutusprosessin aikana materiaalin pintaan ei tule näkyviä vaurioita, joten se pysyy hyvin sileänä. Se voidaan suoraan käyttää seuraavissa ruiskutus-, anodisointi- tai hitsausprosesseissa, mikä vähentää uudelleentyöstövaiheita.
Laaja valikoima sovelluksia
Taivutustekniikka soveltuu kaikenlaisiin metallilevyihin, kuten hiiliteräkseen, ruostumattomaan teräkseen, alumiiniin, kupariin jne., ja sitä käytetään laajalti esimerkiksi elektroniikassa, sähkölaitteissa, autoissa, mekaanisissa laitteissa ja rakentamisessa.
Peltimetallin taivutusprosessin haitat
Materiaalin omaisuuden rajoitukset
Eri metallien sitkeys, lujuus ja kimmoisuus vaihtelevat suuresti, mikä voi helposti vaikuttaa taivutuskulmaan ja mittatarkkuuteen.
Esimerkiksi erikoislujusteräs tai kova alumiini halkeilee taivutettaessa, kun taas pehmeät metallit voivat muodonmuuttua liikaa tai niihin voi muodostua epätasaisia ryppyjä.
Springback-ilmiö
Metalleissa on elastinen palautumisilmiö taivutuksen jälkeen, mikä johtaa siihen, että todellinen kulma on joko liian suuri tai liian pieni.
Erityisesti erittäin lujien materiaalien ja suurten taivutussäteiden kohdalla joustoliikkeen hallinta on entistä vaikeampaa, ja se on korjattava kokemuksen tai kompensaatioprosessien avulla.
Monimutkainen taivutus
Kun levyn paksuus on suuri tai taivutuskulma on monimutkainen, muovausvoiman tarve kasvaa merkittävästi, muotin ja laitteiden painon on oltava suuri, ja ongelmia, kuten taivutusviivan poikkeamaa, halkeilua tai painaumia, esiintyy alttiisti, mikä vaikeuttaa muovausprosessia.
Korkeat taitovaatimukset
Taivutuskulmien hallinta, muotin valinta ja työstöjärjestys edellyttävät käyttäjältä runsaasti kokemusta, muuten ongelmia, kuten epätasaista muodonmuutosta, kulmapoikkeamaa tai työkappaleen häiriöitä, esiintyy todennäköisesti.
Levymetallin taivutusprosessin sovellukset
Elektroniikkateollisuus
Peltilevyä käytetään laajalti esimerkiksi alustojen, palvelinkoteloiden ja jakelulaatikoiden valmistuksessa. Tämän tyyppisellä tuotteella on korkeat vaatimukset mittatarkkuudelle ja lämmönpoistokyvylle. Peltilevyrakenne suojaa tehokkaasti sisäisiä elektronisia komponentteja ja on kätevä huoltaa ja asentaa.
- Verkkokaappi
- Teollisuustietokoneen kotelo
- JAKELULAATIKKO
- Suojaava kansi
tietoliikennelaitteet
Levymetallin työstöä voidaan käyttää 5G-tietoliikenteen tukiasemien koteloiden, verkkotelineiden, reitittimien koteloiden jne. valmistukseen.
Peltirakenteella on erinomainen sähkömagneettinen suojauskyky ja se täyttää tietoliikennelaitteiden pöly-, kosteus- ja häiriöidenestovaatimukset.
Autoteollisuus
Peltiä käytetään koripaneelien, alustan kiinnikkeiden sekä moottoripyörien ja sähköajoneuvojen kuorien jne. valmistukseen. Pellin taivutus- ja hitsausprosessien avulla voidaan saavuttaa erittäin lujia ja kevyitä rakennemalleja.
- Auton ovet, konepelti, tavaratilan kansi
- Rungon ja alustan osat
- Paristolokero
Kodinkoneet
Peltilevyä käytetään laajalti esimerkiksi jääkaappien, pesukoneiden ja ilmastointilaitteiden kuorissa ja sisäisissä kiinnikkeissä.
Peltiosilla voidaan saavuttaa tarkka ulkonäkö ja korkea kokoonpanotarkkuus, ja niillä on myös erinomaiset lämmönpoisto- ja suojausominaisuudet.
- Jääkaapin sivupaneeli
- Pesukoneen kotelo
- Ilmastointilaitteen ulkoyksikön ulkokotelo
NOBLE: Luotettu ohutlevytuotteiden valmistuspalveluntarjoajasi
Tarjoamme räätälöityjä ohutlevyn taivutuspalveluita, jotka ylittävät asiakkaiden odotukset kilpailukykyiseen hintaan. Prototyyppisuunnittelusta ohutlevyn taivutuksen valmistukseen, luotamme kokeneeseen tiimiimme ja edistyneisiin tuotantolaitteisiin varmistaaksemme, että saat erittäin tarkkoja ja vakaan suorituskyvyn omaavia ohutlevyn taivutusosia. Hanki tarjous minuuteissa ja ohutlevyn taivutusosat muutamassa päivässä!
ISO 9001:2015- ja ISO13485-2016 -sertifioitu NOBLE takaa asiakkaillemme laadukkaat prototyypit ja tuotanto-osat. Kypsät ja edistyneet metallintaivutuskoneet ja ammattitaitoiset teknikot tarjoavat tarkkoja ja korkealaatuisia metallintaivutuspalveluita nopeaan prototyyppien valmistukseen ja tuotantoon.
UKK
Miten takaisinjoustoa hallitaan levymetallin taivutuksessa?
Takajoustoa voidaan minimoida lisäämällä taivutusvoimaa, käyttämällä pohjaamis- tai nuijausmenetelmiä, säätämällä suulakkeen kulmia tai kompensoimalla CNC-ohjelmoinnilla. Myös materiaalivalinnalla on keskeinen rooli takaisinjouston käyttäytymisessä.
Mitkä ovat yleisimmät haasteet ohutlevyn taivutuksessa?
Tyypillisiä ongelmia ovat takaisinjousto, halkeilu taivutuslinjoilla, työkalun kuluminen ja mittaepätarkkuudet monivaiheisessa taivutuksessa. Oikeat työkalut, materiaalin valmistelu ja kulman kompensointi voivat auttaa välttämään näitä ongelmia.
Millä teollisuudenaloilla käytetään yleisesti levymetallin taivutusta?
Tätä prosessia käytetään laajalti autoteollisuudessa, elektroniikassa, kodinkoneissa, televiestinnässä, ilmailu- ja avaruusteollisuudessa sekä teollisuuskoneissa, pääasiassa koteloissa, kiinnikkeissä, koteloissa ja rakenneosissa.
Kuinka taivuttaa peltiä helposti?
Taivuttaaksesi levyä helposti, merkitse taivutusviiva, kiinnitä se tiukasti ja kohdista tasaista painetta taivutusjarrulla tai ruuvipenkillä. Paksumpien tai tarkempien osien taivutukseen käytä CNC-särmäysjarrua tarkkaan kulman ja säteen hallintaan.
Mitkä ovat tärkeimmät ohutlevyn taivutusmenetelmät?
Yleisimpiä tyyppejä ovat ilmataivutus, pohjataivutus, puristus, taitto ja valssitaivutus. Jokainen menetelmä eroaa työkalujen asetusten, taivutustarkkuuden ja voimavaatimusten suhteen, minkä ansiosta valmistajat voivat valita materiaalin paksuuden ja suunnittelun monimutkaisuuden perusteella.







