
Hidastuuko elektroninen laitteesi, koska se kuumenee liikaa? Näin käy, kun lämmönsäätö epäonnistuu. Lämpölohko – jota käytetään jäähdytysripana tai levittäjänä – pitää lämpötilat vakaina. Sen toiminta riippuu kahdesta asiasta: materiaalista ja valmistustavasta, mikä on lämpölohkojen valmistuksen ydin.
Lämmönhallintajärjestelmissä käytetään usein grafiittilohkoja, koska ne ovat kevyitä ja johtavat lämpöä erittäin hyvin. Myös kuparia ja alumiinia käytetään, mutta grafiittilohkot ovat parempia, kun painolla on merkitystä. Puhelimissa ja kannettavissa tietokoneissa grafiittilohkot siirtävät lämpöä nopeasti ohuiden rakenteiden läpi. Tehtaiden suuret koneet käyttävät grafiittilohkoja, koska ne kestävät kovaa käyttöä. Myös rakennuksissa käytetään grafiittilohkoja lämmön varastointiin. Lämpölohkojen valmistuksen laatu vaikuttaa suoraan näiden sovellusten suorituskykyyn.
Lämmönhallintavalinnat vaikuttavat jokaiseen suunnitteluvaiheeseen. Lämpöelementtien valmistustavan tunteminen auttaa sinua valitsemaan oikean vaihtoehdon. Tämä opas selittää materiaalit ja menetelmät yksinkertaisesti, jotta voit valita tarpeisiisi parhaiten sopivan vaihtoehdon keskittyen lämpöelementtien valmistuksen keskeisiin näkökohtiin.
Mitä ovat lämpöelementit? Ydinkomponentin määrittely
Lämpöelementti on kiinteä materiaali, joka on tehty lämmön hallitsemiseksi. Se ottaa lämpöä lähteestä, kuljettaa sen pois ja päästää sen ympäröivään ilmaan. Näitä osia löytyy monista asioista, puhelimista suuriin tehdasjärjestelmiin. Niiden tehtävä on helppo ymmärtää: pitää lämpötilat turvallisina, jotta laitteet toimivat hyvin.
Ensisijaiset toiminnot ja lämmönsiirtomekanismit
Lämpö liikkuu lämpöelementin läpi johtumalla. Johtuminen tapahtuu, kun liikkuvat atomit siirtävät energiaa lähellä oleville atomeille. Tiiviisti pakkautuneissa atomeissa olevat materiaalit siirtävät lämpöä paremmin. Tästä syystä metallit ovat niin hyviä tässä tehtävässä. Kuparilla ja alumiinilla on vapaita elektroneja, jotka kuljettavat lämpöä nopeasti materiaalin poikki.
Lämpölohkolla on kolme päätehtävää. Ensinnäkin se ottaa vastaan lämpöä sen pintaa koskettavasta kuumasta osasta. Toiseksi se levittää lämmön koko runkoonsa. Kolmanneksi se päästää lämmön ilmaan, jäähdytyselementtiin tai jäähdytysnesteeseen. Se, kuinka hyvin tämä toimii, riippuu materiaalin kyvystä johtaa lämpöä ja lohkon pinnan koosta. Suurempi pinta päästää enemmän lämpöä pois. Siksi monissa lämpölohkoissa on lamelleja tai muita muotoja.
Lämmönlevittimet ja jäähdytyselementit toimivat samankaltaisina mutta eri tehtävinä. Lämmönlevitin siirtää lämpöä tasaisesti laajalle alueelle. Tämä estää kuumien kohtien muodostumisen. Jäähdytyselementti vetää lämpöä pois ja vapauttaa sen ilmaan. Lämpöelementti voi toimia jompana tahansa näistä ominaisuuksista rakenteensa mukaan. Jotkut elementit toimivat molempina. Ne levittävät lämpöä sivusuunnassa ja samalla päästävät sen ulos pinnoiltaan. Lämmönsiirron nopeus määrää, kuinka nopeasti laite jäähtyy. Nopeampi siirto tarkoittaa parempaa suorituskykyä ja pidempää käyttöikää osille.
Monipuoliset sovellukset eri toimialoilla
Lämpölohkoja käytetään monissa tuotteissa monilla eri aloilla. Kulutuselektroniikka on yksi suurimmista markkinoista. Älypuhelimissa käytetään ohuita grafiittilohkoja lämmön levittämiseen prosessoreista. Kannettavissa tietokoneissa käytetään kupari- tai alumiinilohkoja, jotka on kiinnitetty suorittimiin. Nämä lohkot vetävät lämpöä pois tärkeistä siruista ja työntävät sen jäähdytystuulettimiin. Ilman niitä nykyaikaiset laitteet hidastuisivat tai lakkaisivat toimimasta.
Myös tehdaskoneet tarvitsevat paljon lämpöblokkeja. Muuntimet, moottorikäytöt ja hitsaustyökalut tuottavat paljon lämpöä käydessään. Lämpöblokit suojaavat herkkiä elektronisia osia tältä lämmöltä. Ne pitävät suorituskyvyn tasaisena myös raskaassa käytössä. Autoteollisuus käyttää lämpöblokkeja sähköajoneuvojen akkujärjestelmissä. Nämä blokit hallitsevat lämpöä latauksen ja purkamisen aikana. Tämä estää akun vaurioitumisen ja saa ajoneuvon kulkemaan pidempään.
Rakennuksissa käytetään lämpöelementtejä eri tavalla. Tässä tavoitteena on varastoida lämpöä, ei siirtää sitä nopeasti. Betoni- ja keraamiset tiilit imevät lämpöä päivän aikana. Ne vapauttavat sitä hitaasti yöllä. Tämä luonnollinen kierto pitää sisälämpötilan tasaisena. Se vähentää lämmitys- ja jäähdytysjärjestelmien tarvetta. Lämpömassan käyttö rakennusten eristyksissä auttaa vähentämään energiankulutusta huomattavasti. Materiaalit ovat erilaisia kuin elektroniikassa. Mutta pääajatus on sama: hallita lämpöä paremman suorituskyvyn ja mukavuuden saavuttamiseksi.
Keskeiset käytetyt materiaalit Lämpölohkojen valmistus
Oikean materiaalin valinta vaikuttaa lämpöblokkien valmistuksen jokaiseen vaiheeseen. Jokainen vaihtoehto tuo mukanaan erilaisia vahvuuksia. Jotkut siirtävät lämpöä nopeasti. Toiset kestävät lämpövaurioita tai varastoivat lämpöä tuntikausia. Valintasi riippuu siitä, mitä sovelluksesi tarvitsee eniten.
Metallit: Kupari ja alumiini korkean johtavuuden saavuttamiseksi
Metallit hallitsevat lämpöä parhaiten, koska ne johtavat lämpöä. Kupari ja alumiini ovat kärjessä. Puhtaan kuparin lämmönjohtavuus on noin 398 W/m·K. Alumiini seuraa perässä noin 237 W/m·K:lla. Nämä luvut kertovat, kuinka nopeasti lämpö kulkee kunkin metallin läpi.
Kupari voittaa raa'alla suorituskyvyllään. Se siirtää lämpöä noin 67 prosenttia nopeammin kuin alumiini. Tämä tekee kuparista ihanteellisen valinnan kompakteihin malleihin, joissa jokainen aste on tärkeä. Huippuluokan suorittimissa ja tehoelektroniikassa käytetään usein kuparisia lämpöblokkeja. Kompromissi näkyy kustannuksissa ja painossa. Kupari maksaa tyypillisesti kolmesta neljään kertaa enemmän kuin alumiini kilogrammaa kohden. Kupariblokki painaa myös paljon enemmän kuin saman kokoinen alumiiniblokki.
Alumiini tarjoaa älykkäämmän tasapainon moniin sovelluksiin. Se maksaa vähemmän, painaa vähemmän ja johtaa silti lämpöä riittävän hyvin useimpiin töihin. Kannettavien tietokoneiden jäähdytyselementit ja LED-valojen kotelot käyttävät yleisesti alumiinia. Metalli kestää myös korroosiota paremmin kuin kupari monissa ympäristöissä. Tämä pidentää tuotteen käyttöikää ilman ylimääräisiä pinnoitteita.
Myös näiden metallien valmistusmenetelmät eroavat toisistaan. Alumiini puristuu helposti pitkiksi, rivoilla varustetuiksi profiileiksi. Kupari vaatii enemmän voimaa ja kuluttaa työkaluja nopeammin. Nämä erot vaikuttavat tuotantonopeuteen ja työkalukustannuksiin. Suurissa sarjoissa alumiini usein voittaa kokonaisvalmistuskustannukset. Pienissä, tehokkaissa osissa kupari oikeuttaa korkeamman hintansa.
Grafiittilohkojen valmistus ja ominaisuudet
Grafiittilohkot tarjoavat jotain, mihin metallit eivät pysty: keveyttä ja erinomaista lämmön leviämistä. Grafiittilohkojen valmistusprosessi alkaa hiilipitoisista lähtöaineista. Nämä materiaalit läpikäyvät grafitoinnin, korkean lämpötilan käsittelyn, jossa hiiliatomit järjestetään uudelleen järjestäytyneiksi kerroksiksi. Lämpötilat ylittävät 2 000 °C, ja prosessi voi kestää jopa kaksi kuukautta halutuista ominaisuuksista riippuen.
Tulos on huomattava. Synteettiset grafiittilohkot saavuttavat lämmönjohtavuuden 100–600 W/(m·K) välillä puhtaudesta ja suunnasta riippuen. Erittäin puhdas grafiitti osoittaa vielä parempaa suorituskykyä. Erittäin puhtaan luonnongrafiitin tasomainen johtavuus on 300–400 W/(m·K). Tason läpi kulkevat arvot vaihtelevat välillä 150–250 W/(m·K). Tämä suuntaero on tärkeä suunnittelussa. Lohko suunnataan siten, että sen parhaiten johtava suunta on linjassa lämpöreitin kanssa.
Grafiittilohkojen tuotannossa syntyy myös materiaaleja, jotka kestävät äärimmäisiä lämpötiloja. 1 000 °C:ssa johtavuus pysyy noin 100–200 W/(m·K). Jopa 2 000 °C:ssa se pysyy 150–250 W/(m·K) välillä. Metallit menettävät lujuuttaan ja johtavuuttaan näissä lämpötiloissa. Grafiitti jatkaa toimintaansa. Tämä tekee synteettisistä grafiittilohkoista välttämättömiä uuneissa ja ilmailu- ja avaruussovelluksissa.
Painoetu on huomattava. Grafiitti on huomattavasti kevyempää kuin kupari. Älypuhelimissa ja tableteissa käytetään ohuita grafiittilevyjä prosessoreiden lämmön levittämiseen lisäämättä massaa. Myös sähköajoneuvojen akut hyötyvät grafiitin keveydestä ja korkeasta tasojohtavuudesta.
Metallien ja grafiitin lisäksi muut materiaalit palvelevat erityistarpeita. Keraamit tarjoavat sähköeristystä ja johtavat silti jonkin verran lämpöä. Ne suojaavat herkkiä piirejä oikosuluilta. Betoni- ja keraamiset tiilit varastoivat lämpömassaa rakennuksissa. Ne imevät lämpöä päivällä ja vapauttavat sitä yöllä, mikä tarjoaa luonnollisen eristyksen. Nämä sovellukset osoittavat, miten materiaalien ominaisuudet ohjaavat materiaalien valintaa eri toimialoilla.
Jokaisella materiaalilla on ainutlaatuiset vahvuutensa lämmönhallinnassa. Näiden erojen ymmärtäminen auttaa sinua löytämään oikean vaihtoehdon suorituskykytavoitteidesi ja budjettirajoitustesi mukaan.
Lämpölohkojen valmistuksen ydintekniikat
Lämpöelementin muotoilutapa on aivan yhtä tärkeä kuin valitsemasi materiaali. On olemassa kaksi päätapaa: vähentävät menetelmät ja additiiviset menetelmät. Vähentävät menetelmät poistavat materiaalia lopullisen muodon saavuttamiseksi. Lisäävät menetelmät rakentavat muodon kerros kerrokselta. Jokainen menetelmä toimii parhaiten tietyille materiaaleille, määrille ja budjeteille. Oikean menetelmän valitseminen säästää aikaa ja rahaa. Näiden menetelmien tunteminen auttaa sinua valitsemaan oikean prosessin.
Vähennysmenetelmät: Koneistus ja valu
Koneistus on tärkein tapa valmistaa metallisia lämpöblokkeja. CNC-jyrsinkoneet ja sorvit leikkaavat kuparin ja alumiinin tarkkoihin muotoihin. Prosessi poistaa materiaalia kiinteästä blokista. Tämä toimii hyvin pienille tai keskisuurille osien määrille. Se käsittelee myös monimutkaisia ominaisuuksia, kuten eviä tai kiinnitysreikiä.
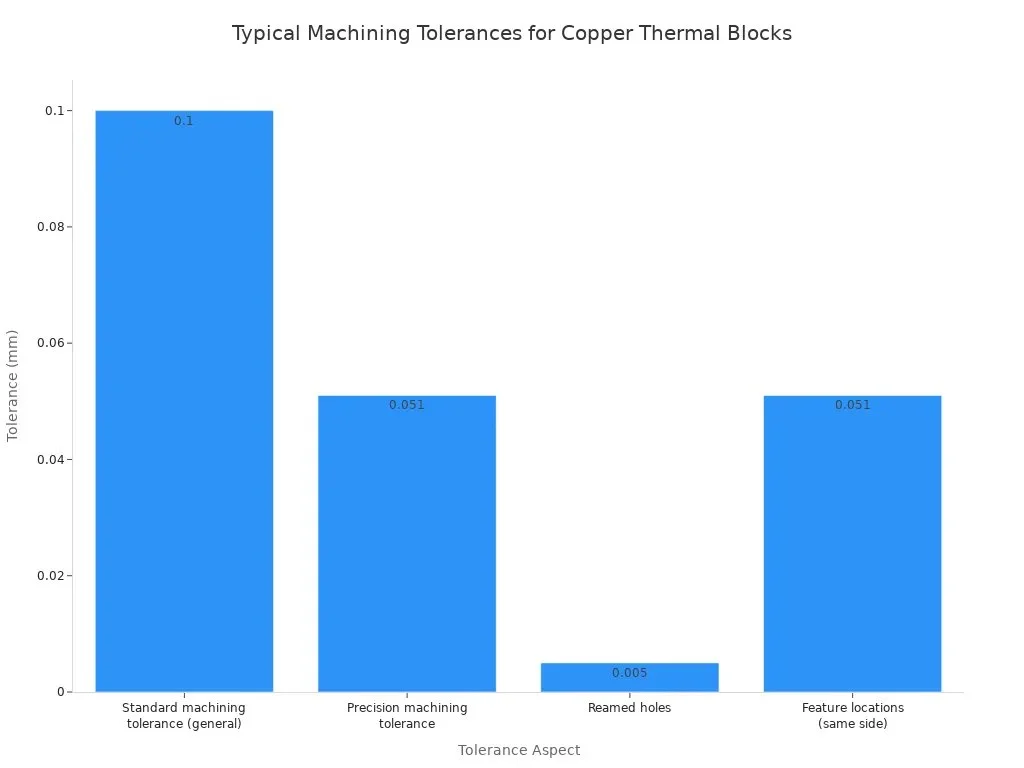
Toleranssit ovat erittäin tärkeitä lämmönhallinnassa. Lämpölohkon ja lämmönlähteen tiivis sovitus auttaa lämpöä liikkumaan paremmin. Vakiotyöstössä mitat pysyvät ±0.1 mm:n tarkkuudella normaaleilla ominaisuuksilla. Tarkkuustyöstössä tärkeillä pinnoilla mitat ovat ±0.051 mm. Avarretut reiät voivat olla jopa ±0.005 mm:n tiukkoja. Nämä luvut ovat peräisin ISO 2768-f -standardin mukaisesta metalliosien toleranssiluokasta. Alla oleva kaavio näyttää kuparisten lämpölohkojen tyypilliset toleranssit.
Valaminen tarjoaa erilaisen tavan. Kuuma metalli kaadetaan lopullisen osan muotoiseen muottiin. Metalli jäähtyy ja kovettuu. Painevalu toimii hyvin alumiini- ja sinkkiseoksille. Hiekkavalu käsittelee suurempia osia kuparista ja raudasta. Valaminen on halpaa suurille volyymeille, koska muotin kustannukset jakautuvat useille osille.
Ekstruusio on toinen yleinen menetelmä metallien käsittelyyn. Kuumennettu alumiini työnnetään suulakkeen läpi pitkien, rivoilla varustettujen profiilien valmistamiseksi. Nämä profiilit leikataan pituisiksi. Ekstruusio on nopea ja edullinen menetelmä jäähdytyselementtien muotojen valmistamiseksi. Monissa kulutuselektroniikkalaitteissa käytetään ekstrudoituja alumiinisia lämpöblokkeja.
Grafiittilohkojen kohdalla koneistus on yleinen valinta. Grafiitti on pehmeää ja helppo leikata. Mutta se tuottaa hienoa pölyä. Erityiset ilmanvaihtojärjestelmät pitävät työtilan turvallisena. Grafiittilohkojen CNC-työstö antaa hyvät toleranssit. Prosessi sopii sekä luonnon- että keinotekoisille grafiittilohkoille. Keinotekoiset grafiittilohkot antavat tasaisen suorituskyvyn eri erissä. Grafiittilohkojen valmistusprosessiin kuuluu usein viimeinen koneistusvaihe tarkkojen kokojen saavuttamiseksi. Monet grafiittilohkot tarvitsevat tätä vaihetta laadun varmistamiseksi. Grafiittilohkojen lämpöominaisuudet tekevät niistä suosittuja. Grafiittilohkot levittävät lämpöä hyvin ohuissa malleissa. Grafiittilohkot ovat kevyempiä kuin metalliset vaihtoehdot. Tämä tekee grafiittilohkoista loistavia kannettaviin laitteisiin. Grafiittilohkot kestävät hyvin erittäin korkeita lämpötiloja. Näiden osien valmistus vaatii huolellista käsittelyä.
Lisäainemenetelmät: 3D-tulostus ja Ruiskuvalu
Additiiviset menetelmät rakentavat osia tyhjästä. 3D-tulostus luo monimutkaisia sisämuotoja, joihin koneistuksella ei päästä. Sideainesuihkutus pudottaa nestemäistä sideainetta jauhekerrosten päälle. Suunnattu energiakerrostus sulattaa materiaalia sitä mukaa, kun sitä asetetaan. Jauhepetisulatus käyttää laseria tai elektronisuihkua jauhekerrosten sulattamiseen. Nämä menetelmät toimivat metalleille, muoveille ja joillekin keraamisille materiaaleille. Additiivisen valmistuksen avulla voit luoda monimutkaisia muotoja.
Tärkein etu on suunnittelun vapaus. Voit tehdä sisäisiä kanavia nestejäähdytystä varten. Voit myös tehdä painoa säästäviä ristikkorakenteita. Kompromissina on kustannukset. 3D-tulostus on hitaampaa kuin perinteiset menetelmät suurilla volyymeilla. Se on järkevää prototyypeille, räätälöidyille osille ja pienten volyymien tuotannolle.
Muovaus on toinen additiivinen menetelmä. Materiaali kuumennetaan ja puristetaan muottionteloon. Ruiskuvalu toimii muovien ja joidenkin keraamien kanssa. Puristusmuovaus käsittelee suurempia osia grafiitista ja keraamisista materiaaleista. Muovaus on nopeaa ja vakaata suurilla volyymeilla. Muottikustannukset ovat korkeat, mutta osakohtaiset kustannukset laskevat osien määrän kasvaessa.
Pursottamalla valmistetut keraamiset lohkot voivat merkittävästi parantaa lämmönvarauskykyään. Tämä tekee niistä hyödyllisiä lämmön varastoinnissa rakennuksissa. Pursotus linjaa materiaalirakenteen. Nämä keraamiset lohkot eroavat grafiittilohkoista. Mutta niillä on sama tavoite hallita lämpöä.
Valinta substraktiivisten ja additiivisten menetelmien välillä riippuu tarpeistasi. Pienet tilavuudet ja monimutkaiset muodot suosivat additiivisia menetelmiä. Suuret tilavuudet ja yksinkertaiset muodot suosivat substraktiivisia menetelmiä. Paras prosessi sopii suunnitteluusi ja budjettiisi. Jokaisella prosessilla on kompromisseja. Lämpölohkojen valmistustavan ymmärtäminen auttaa sinua päättämään. Oikea prosessi riippuu lämmöntarpeistasi. Hyvä valmistustapa varmistaa luotettavan suorituskyvyn. Lämpölohkojen valmistuksen onnistuminen riippuu oikean lähestymistavan valitsemisesta. Näiden keskeisten tekniikoiden tunteminen auttaa sinua tekemään oikean päätöksen.
Valmistettavuussuunnittelu (DFM) lämpöblokkien valmistuksessa
Valmistettavuussuunnittelu eli DFM tarkoittaa osan rakentamisen suunnittelua jo suunnitteluvaiheessa. Tämä menetelmä säästää rahaa ja aikaa. Kun insinöörit keskustelevat valmistuskumppaneiden kanssa varhaisessa vaiheessa, he usein leikkaavat tuotantokustannuksia 15–30 %. Säästöt tulevat yksinkertaisemmista muodoista, älykkäämmistä materiaalivalinnoista ja paremmasta prosessisuunnittelusta. Vältyt kalliilta uudelleensuunnittelulta myöhemmin. Myös kalliit korjaukset jäävät väliin. Hyvä DFM muuttaa hyvän idean osaksi, jonka voit todella rakentaa.
Suorituskyvyn tasapainottaminen kustannus- ja painorajoitusten kanssa
Jokainen lämpöblokkien suunnittelu on vaikeaa. Haluat maksimaalisen lämmönsiirron. Haluat myös alhaiset kustannukset ja keveyden. Nämä tavoitteet ovat usein ristiriidassa. Puhdas kupari siirtää lämpöä parhaiten, mutta se maksaa enemmän ja painaa enemmän. Alumiini maksaa vähemmän ja painaa vähemmän, mutta se ei johda lämpöä yhtä hyvin. Grafiittiblokit tarjoavat keskitien. Ne levittävät lämpöä hyvin pinnalle. Ne painavat paljon vähemmän kuin kupari. Tämä tekee grafiittiblokeista houkuttelevia kannettaviin laitteisiin.
Valintasi riippuu siitä, mikä on tärkeintä. Palvelimen suoritin saattaa perustella kuparin hinnan. Älypuhelin tarvitsee grafiittilohkojen keveyden. Ajattele koko järjestelmää, älä vain yhtä numeroa. Halvempi materiaali saattaa tarvita suuremman lohkon saman työn suorittamiseen. Se lisää painoa ja vie tilaa. Joskus kallis materiaali voittaa kokonaisuudessaan. Joskus halpa materiaali voittaa. Varhaiset keskustelut valmistajan kanssa auttavat sinua näkemään kokonaiskuvan. He tietävät, mitä materiaalit maksavat ja miten ne toimivat tuotannossa.
Geometrian optimointi: evät, kanavat ja pinta-ala
Muodolla on yhtä suuri merkitys kuin materiaalilla. Lämpö poistuu lohkosta sen pinnan läpi. Suurempi pinta-ala tarkoittaa parempaa jäähdytystä. Siksi on olemassa eviä. Ohuet pystysuorat levyt nousevat lohkon pohjasta. Ne moninkertaistavat pinta-alan lisäämättä juurikaan massaa. Ilma virtaa niiden välissä ja kuljettaa lämpöä pois.
Mutta rivat tekevät valmistuksesta vaikeampaa. Syvät, kapeat raot epien välissä ovat vaikeita työstää. Leikkaustyökaluilla on vaikeuksia saavuttaa ne. Jokainen evä lisää työstöaikaa. Tämä nostaa kustannuksia. Ekstruusio ratkaisee tämän alumiinin kohdalla. Suulake luo evän profiilin yhdellä ajolla. Grafiittilohkot kuitenkin yleensä vaativat työstöä. Niiden pehmeys tekee leikkaamisesta helppoa, mutta pöly vaatii erityistä tuuletusta.
Sisäiset kanavat tarjoavat toisen polun. Nestejäähdytysjärjestelmät kuljettavat nestettä lohkon sisällä olevien kanavien läpi. Nämä kanavat vetävät lämpöä pois nopeammin kuin ilma koskaan pystyisi. Mutta kaarevaa kanavaa ei voi porata tavallisilla työkaluilla. Tässä 3D-tulostus loistaa. Additiiviset menetelmät rakentavat kanavia kerros kerrokselta. Saat muotoja, joita koneistaminen ei pysty tuottamaan. Kompromissi on nopeus. Yksinkertaisten muotojen tulostaminen kestää kauemmin kuin leikkaaminen.
Paras geometria tasapainottaa jäähdytystarpeet tuotantotodellisuuden kanssa. Yksinkertaiset ripakuviot toimivat hyvin suurilla volyymeilla. Monimutkaiset sisäiset kanavat oikeuttavat kustannukset vain silloin, kun suorituskyky niitä vaatii. Valmistuskumppanisi auttaa sinua löytämään tasapainon. He näyttävät, missä pienet suunnittelumuutokset lyhentävät tuotantoaikaa heikentämättä suorituskykyä. Tämä tiimityö muuttaa hyvän lämpösuunnittelun valmistettavaksi tuotteeksi.
Luotettavuuden varmistaminen: Laadunvalvonta lämpöblokkien valmistuksessa
Laadunvalvonta tekee lämpöblokista turvallisen käyttää. Lohko voi näyttää ulkoisesti hyvältä, mutta se voi pettää hiljaa kuumentuessaan. Siksi hyvät valmistajat testaavat jokaisen erän. He tarkistavat materiaalit ennen osien valmistusta. He testaavat suorituskyvyn osien valmistuksen jälkeen. Tämä kaksivaiheinen suunnitelma havaitsee ongelmat varhaisessa vaiheessa ja estää viat myöhemmin.
Materiaalien tarkastus- ja tarkastusprotokollat
Et voi luottaa lämpölohkoon, jos et luota sen materiaaliin. Valmistajat aloittavat tarkistamalla, mistä materiaali on tehty. Spektroskopiamenetelmät löytävät näytteen sisältämät alkuaineet. Optinen emissiospektroskopia toimii hyvin metalleille. Se lämmittää pientä kappaletta ja lukee sen lähettämän valon. Jokainen alkuaine muodostaa oman värikuvionsa. Tämä todistaa, että seos vastaa spesifikaatiota. Grafiittilohkojen tapauksessa röntgendiffraktio näyttää kiderakenteen. Se paljastaa, ovatko hiiliatomit asettuneet oikein grafitisoinnin aikana. Grafiittilohkon valmistusprosessi tarvitsee tätä tarkistusta, koska pienet muutokset muuttavat lämmönvirtausta.
Seuraavaksi on mittatarkastus. Pakaajat ja koordinaattimittauskoneet tarkistavat tärkeimmät ominaisuudet. Ne varmistavat lamellivälit, kiinnitysreikien sijainnit ja pinnan tasaisuuden. Tasainen kosketuspinta on erittäin tärkeä. Pienet raot vangitsevat ilmaa, mikä estää lämmönsiirron. Jopa pieni rako voi heikentää suorituskykyä huomattavasti. Valmistajat tarkistavat myös pinnan karheuden. Sileämmät pinnat koskettavat lämmönlähdettä paremmin. Visuaalinen tarkastus havaitsee halkeamat, reiät ja värimuutokset, joita työkalut eivät huomaa. Nämä tarkastukset varmistavat, että jokainen grafiittilohko vastaa piirustuksiaan ennen jatkamista.
Suorituskykytestaus: Lämmönkestävyys ja lämpövirta
Pelkät materiaalitarkastukset eivät voi todistaa suorituskykyä. Testaus osoittaa, miten lohko todella käyttäytyy lämmön alla. Lämmönkestävyystestaus on alan standardi. Se kertoo, kuinka paljon lämpötila nousee jokaista tehowattia kohden. Pienempi vastus tarkoittaa parempaa lämmönvirtausta. Lämpövuotestaus mittaa, kuinka nopeasti lämpö liikkuu lohkon läpi pinta-alayksikköä kohti. Yhdessä nämä luvut vahvistavat, että lohko toimii tehtävänsä mukaisesti.
Jäähdytyselementtien ja CPU-jäähdyttimien lämmönresistanssin mittaamiseen käytetty testausmenetelmä perustuu muokattuun ASTM D 5470 -standardiin, jossa simuloidaan työolosuhteita käyttämällä säädettävää lämmitysmoduulia ja säädettävää puristuskuormituslaitetta lämpövuon ja lämmönresistanssin määrittämiseksi.
Tämä standardi kopioi todellisia työolosuhteita. Lämmityselementti toimii varsinaisen sirun sijasta. Säädettävä puristin kohdistaa saman paineen, jonka lohko tuntisi käytössä. Tämä kokoonpano osoittaa, miten grafiittilohkot toimivat todellisissa kuormissa. Valmistajat testaavat näytekappaleita jokaisesta erästä. He vertaavat tuloksia suunnittelutavoitteisiin. Vakaa terminen suorituskyky erissä rakentaa luottamusta. Kun grafiittilohkon suorituskyky muuttuu, insinöörit eivät voi ennustaa jäähdytyskäyttäytymistä. Tämä epävarmuus johtaa ylikuumenemiseen tai ylisuuriin malleihin. Huolellinen testaus poistaa arvailun. Se antaa sinulle luottamusta siihen, että lämmönhallintaratkaisusi toimii suunnitellusti, joka kerta.
Kuinka valita oikea materiaali ja prosessi lämpöblokkien valmistukseen
Vaiheittainen valintakehys insinööreille
Aloita kolmella kysymyksellä. Mikä on lämpökuorma? Millainen on ympäristö? Mikä on budjetti? Nämä tekijät ohjaavat kaikkia valintoja lämpöblokkien valmistuksessa.
Komponenttityyppi on etusijalla. Prosessoreilla ja jännitteensäätimillä on erilaisia lämpöhaasteita. Oikea lämpölohko riippuu tietystä sovelluksesta. Eri sovellukset tarvitsevat erilaisia materiaaleja. Synteettiset grafiittilohkot toimivat hyvin monissa sovelluksissa. Grafiittilohkot sopivat myös ohuisiin ja kevyisiin sovelluksiin. Molemmat tarjoavat erinomaisen lämmönjohtavuuden sovelluksiinsa.
Seuraavaksi tulee tuotantoprosessi. Automaattinen annostelu vai manuaalinen kokoonpano? Nämä rajoitukset määräävät materiaalin muodon. Lämmönkestävyys on tärkeä, mutta et voi käyttää materiaalia, joka ei sovi prosessiisi. Synteettiset grafiittilohkot kestävät hyvin korkeita lämpötiloja. Grafiittilohkot sopivat kannettaviin laitteisiin. Niiden käyttökohteet vaihtelevat puhelimista tehdaskoneisiin. Eri sovellukset vaativat erilaisia materiaaleja.
Päätösmatriisi auttaa tässä. Vertailet sovellustyyppiä tuotantotarpeisiisi. Matriisi viittaa tiettyihin materiaaleihin skenaariossasi. Synteettiset grafiittilohkot tarjoavat vakaan suorituskyvyn korkeissa lämpötiloissa. Grafiittilohkot sopivat kannettaviin laitteisiin, joissa painolla on merkitystä. Valmistusprosessi vaikuttaa lämpösuunnittelun jokaiseen osaan. Hyvä lämpölohkosuunnittelu alkaa hyvästä materiaalivalinnasta.
Materiaalien valinta riippuu myös ympäristöstä. Eri materiaalit sopivat erilaisiin ympäristöihin. Lämmönjohtavuus kertoo, kuinka nopeasti lämpö siirtyy. Mutta älä valitse materiaalia pelkästään tämän luvun perusteella. Myös käyttöympäristöllä on merkitystä. Onko tärinää? Kosteutta? Lähellä olevat sähköosat, jotka tarvitsevat eristystä? Jotkut sovellukset tarvitsevat sähköeristystä lämpölohkolta. Synteettiset grafiittilohkot tarjoavat hyvän lämmönhallinnan sähköeristyksen avulla. Grafiittilohkot tarjoavat samanlaisia etuja tietyissä sovelluksissa. Näiden materiaalien eristysominaisuuksilla on merkitystä monissa sovelluksissa. Synteettisiä grafiittilohkoja käytetään monissa sovelluksissa. Grafiittilohkot ovat yleisiä kannettavissa laitteissa. Molemmat materiaalit ovat suosittuja lämpölohkosovelluksissa. Grafiittilohkot ovat suosittuja monissa laitteissa. Oikea sovellus määrittää parhaan materiaalin.
Yleisiä materiaalien ja prosessien valinnassa vältettäväjä sudenkuoppia
Insinöörit tekevät usein samoja virheitä. Yleisin on materiaalin valitseminen pelkästään lämmönjohtavuuden perusteella. Suuret luvut näyttävät hyviltä paperilla. Mutta vaikeasti työstettävä tai kallis materiaali voi tuhota projektin. Ota aina huomioon valmistettavuus ja kustannukset lämmönhallinnan ohella. Synteettiset grafiittilohkot ja grafiittilohkot tarjoavat hyvän tasapainon monissa sovelluksissa. Niiden materiaalit toimivat hyvin sekä suorituskyvyn että kustannusten suhteen. Synteettiset grafiittilohkot ja grafiittilohkot toimivat monissa lämpötila-asetuksissa. Synteettiset grafiittilohkot ovat luotettavia monissa sovelluksissa.
Huono lämpöläpivientien suunnittelu on toinen yleinen virhe. Yksi tai kaksi pientä läpivientiä vangitsee lämpöä komponenttien alle. Lämmön poistumiseen tarvitaan useita poistumisreittejä. Liian pienet kuparijohtimet luovat paikallisia kuumia kohtia. Lämmönlähteiden keskittäminen yhteen saa lämpötilat nousemaan nopeasti. Hyvä lämpösuunnittelu välttää nämä virheet.
Myös kiinnitysongelmat aiheuttavat vikoja. Epätasainen kiinnityspaine johtaa huonoon kosketukseen. Kylmä levy, joka ei ole keskellä lämmönlähdettä, tuhlaa jäähdytyspotentiaalia. Liian suuri kiristys vääristää komponentteja. Liian pieni kiristys heikentää kosketusta.
Paras lähestymistapa on yksinkertainen. Testaa prototyyppejä pahimman mahdollisen kuormituksen alaisina todellisessa kotelossa. Lämpöviat näkyvät vasta tuntien tai päivien käytön jälkeen. Niiden havaitseminen varhain säästää aikaa ja rahaa. Hyvä lämpölohkojen valmistus riippuu näiden sudenkuoppien välttämisestä. Oikeat materiaalit ja prosessit ratkaisevat kaiken. Synteettiset grafiittilohkot ja grafiittilohkot ovat erinomaisia valintoja moniin lämpösovelluksiin. Niiden eristysominaisuudet auttavat herkässä elektroniikassa. Oikeat materiaalit sovellukseesi riippuvat erityistarpeistasi. Grafiittilohkot ja synteettiset grafiittilohkot sopivat hyvin moniin sovelluksiin. Kohdesovellus ohjaa lopullista valintaasi.
Yhteistyössä NOBLEN kanssa edistyneiden lämpöblokkien valmistuksessa

Oikealla valmistuskumppanilla on suuri merkitys. Tarvitset jonkun, joka ymmärtää sekä materiaalit että prosessit. NOBLElla on laaja kokemus kupari-, alumiini- ja grafiittilohkoista. Hoidamme jokaisen vaiheen ensimmäisestä konseptista lopulliseen kokoonpanoon. Tämä säästää aikaasi ja vähentää riskejä.
Osaamisemme: Suunnittelusta Kokoonpano
NOBLE tekee muutakin kuin vain valmistaa osia. Tiimimme auttaa suunnittelutuella projektisi alkuvaiheessa. Tarkastelemme lämmöntarpeitasi ja ehdotamme parasta materiaalia ja prosessia. Kannettaviin laitteisiin suosittelemme usein grafiittilohkoja. Insinöörimme tietävät, miten grafiittilohkot käyttäytyvät koneistuksen ja kokoonpanon aikana. Meillä on oikeat työkalut ja ilmanvaihto grafiittilohkoille. Tiimimme työskentelee grafiittilohkojen kanssa joka päivä. Grafiittilohkot ovat keskeinen osa tarjontaamme monissa sovelluksissa. Monet sovellukset hyötyvät grafiittilohkojen käytöstä metallien sijaan. Varmistamme, että grafiittilohkosi sopivat täydellisesti järjestelmääsi. Grafiittilohkomme täyttävät tiukat laatustandardit jokaisessa tilauksessa.
Hoidamme myös prototyyppien valmistuksen ja tuotannon yhdessä paikassa. Tämä tarkoittaa, ettei eri korjaamojen välillä tarvitse edestakaisin vaihtaa tilaa. Saat nopeamman läpimenoajan ja paremman viestinnän. Kokoonpanopalvelumme sisältävät liitosmateriaalien ja kiinnitystarvikkeiden kiinnityksen. Tämä kokonaisvaltainen lähestymistapa yksinkertaistaa toimitusketjuasi. Asiakaspalvelumme kattaa useita sovelluksia eri toimialoilla. Kulutuselektroniikka, autojärjestelmät ja teollisuuslaitteet hyötyvät työstämme. Räätälöimme jokaisen ratkaisun sovellustesi erityistarpeisiin.
Sertifioinnit ja laadunvarmistus: ISO 9001:2015 ja ISO 13485:2016
Laadulla on suuri merkitys lämmönhallinnassa. Viallinen jäähdytyslohko voi vahingoittaa kalliita laitteita. Siksi NOBLElla on tärkeitä sertifikaatteja. Yksi sertifikaatti kattaa koko laatujärjestelmämme, mikä tarkoittaa, että noudatamme tiukkoja prosesseja jokaisessa tilauksessa. Dokumentoimme jokaisen vaiheen ja seuraamme jokaista materiaalierää.
Toinen sertifiointi menee pidemmälle ja koskee lääkinnällisten laitteiden valmistusta. Se vaatii entistä tiukempaa jäljitettävyyden ja dokumentoinnin valvontaa. Kriittisissä sovelluksissa, kuten lääkinnällisissä laitteissa, tämä sertifiointi antaa sinulle luottamusta. Jokainen lähettämämme grafiittilohko täyttää samat korkeat standardit. Testaamme materiaalit saapuessa. Tarkastamme osat tuotannon aikana. Varmistamme suorituskyvyn ennen lähetystä. Tämä kolmivaiheinen prosessi varmistaa luotettavat tulokset sovelluksillesi. Laatujärjestelmämme havaitsee ongelmat varhaisessa vaiheessa. Se estää viallisten osien pääsyn linjallesi. Monet sovellukset vaativat tätä varmuustasoa. Sertifiointimme osoittavat, että pystymme toimittamaan sen johdonmukaisesti. Vaativissa sovelluksissa laatujärjestelmämme on tärkein. Sovelluksesi ansaitsevat parasta laatua, jota voimme tarjota.
Jokainen lämpöblokkien valmistusvalinta sisältää kompromisseja. Kupari siirtää lämpöä nopeasti, mutta maksaa enemmän. Alumiini tasapainottaa hinnan ja suorituskyvyn. Grafiittiblokit ovat kevyitä ja levittävät lämpöä hyvin. Oikea materiaali riippuu tarpeistasi.
Valmistusprosessisi on aivan yhtä tärkeä. Koneistus antaa tarkkuutta. Valaminen käsittelee suuria määriä. 3D-tulostus tekee monimutkaisia sisäisiä muotoja. Jokainen menetelmä sopii erilaisiin tuotantokokoihin ja budjetteihin.
Mikään yksittäinen ratkaisu ei toimi kaikkiin lämpöongelmiin. Sovelluksesi lämpökuorma, ympäristö ja kustannusrajoitukset ohjaavat valintaa. Grafiittilohkot toimivat erinomaisesti kannettavissa laitteissa. Metallit voittavat siellä, missä maksimaalinen lämmönvirtaus on tärkeää. Keraamit tarjoavat eristystä tarvittaessa.
Siksi lämmönhallinnan osaaminen kannattaa. Täyden palvelun kumppani, kuten NOBLE, auttaa sinua selviytymään näistä vaikeista valinnoista. Tiedämme, miten grafiittilohkot toimivat tuotannossa. Tiimimme varmistaa, että lämmönratkaisusi toimii hyvin. Toimitamme vahvoja ja kustannustehokkaita tuloksia joka kerta.
Usein kysytyt kysymykset lämpöblokkien valmistuksesta
Mikä erottaa grafiittilohkot metallivaihtoehdoista?
Grafiittilohkot levittävät lämpöä pinnalle pysyen samalla erittäin kevyinä. Ne painavat paljon vähemmän kuin kupari. Tämä tekee grafiittilohkoista ihanteellisia ohuille laitteille. Grafiittilohkot kestävät myös hyvin äärimmäisiä lämpötiloja.
Milloin minun pitäisi valita grafiittipalikat alumiinin sijaan?
Valitse grafiittilohkoja, kun painolla ja lämmön leviämisellä tasossa on eniten merkitystä. Alumiini on halvempaa. Mutta grafiittilohkot toimivat paremmin ahtaissa tiloissa. Grafiittilohkot ovat erinomaisia kannettavassa elektroniikassa.
Miksi grafiittilohkot kestävät korkeita lämpötiloja niin hyvin?
Grafiittilohkot säilyttävät johtavuutensa jopa 1 000 °C:ssa. Metallit menettävät lujuuttaan näissä lämpötiloissa. Valmistusprosessissa käytetään yli 2 000 °C:n lämpöä tämän vakauden luomiseksi. Tämän vuoksi grafiittilohkot ovat välttämättömiä uuneissa.
Miten valmistajat testaavat grafiittilohkojen laatua?
He käyttävät röntgendiffraktiota hiilirakenteen tarkistamiseen. He testaavat myös lämmönkestävyyttä käyttämällä muunneltua ASTM D 5470 -standardia. Nämä tarkastukset varmistavat, että grafiittilohkot täyttävät suorituskykyvaatimukset ennen toimitusta.







