

Yleisimmät kuntoutuslaitteiden tukirangan osien valmistustavat ovat CNC-koneistus, 3D-tulostus, ruiskuvalu, ohutlevytyöt ja komposiittivalu. Yleisiä materiaaleja ovat alumiiniseokset, titaani, ruostumaton teräs, PEEK ja silikoni kehoon kosketuksissa olevissa osissa. Nämä valinnat vaikuttavat osan lujuuteen, painoon, bioyhteensopivuuteen, tuotantokustannuksiin ja läpimenoaikaan. Nivelkoteloiden on oltava tiukat toleranssit. Mukautetut mansetit tarvitsevat bioyhteensopivia pintoja. Runkolevyjen on oltava vahvoja mutta kevyitä. Jokaisella menetelmällä on selkeitä etuja tietyille komponenteille. Tarkastelemme kutakin prosessia ja materiaalia yksityiskohtaisesti. Artikkelissa käsitellään myös suunnitteluun liittyviä näkökohtia, sääntelystandardeja ja vinkkejä tuotantokumppaneiden valintaan.
Yleiskatsaus kuntoutuksen eksoskeletonirobotin osien yleisiin valmistusmenetelmiin
Kuntoutusrobottien tukirankaosat voidaan jakaa muutamiin pääryhmiin. Nivelkokoonpanot ja käyttöliittimet ovat jokaisen laitteen keskiössä. Tukirungot ja rakennekiinnikkeet pitävät kaiken koossa. Jokaisella ryhmällä on oltava vahvat mekaaniset ominaisuudet, koska nämä koneet kantavat ihmisen painoa ja liikkuvat käyttäjän mukana koko päivän.
Kuntoutusrobotin tukirankaosien keskeiset komponentit
Nivelkokoonpanot ja käyttöliittimet
Nivelet ovat paikkoja, joissa liike tapahtuu. Lonkkanivelen, polvinivelen tai sormen nivelen on liikuttava sujuvasti ja kestettävä toistuvaa kuormitusta. Käyttöliittimet yhdistävät moottorit näihin niveliin, joten niiden on pysyttävä linjassa vääntömomentin alla. Kaikki löysyys näissä osissa näkyy nykivänä liikkeenä, ja se tuntuu potilaasta väärältä.
Tukikehykset ja rakennekiinnikkeet
Rungot kannattelevat kuorman reittiä kehosta maahan. Kiinnikkeet sitovat toimilaitteet, anturit ja hihnat yhdeksi jäykäksi yksiköksi. Näiden osien on oltava jäykkiä, mutta niiden on myös pysyttävä kevyinä. Painava runko väsyttää käyttäjän nopeasti.
On syytä huomata, että prosessi- ja materiaalivalinnat muuttuvat sovelluksen mukaan. Yläraajan laitteella on erilaiset tarpeet kuin alaraajan laitteella. Käden eksoskeletoneissa käytetään usein pehmeitä materiaaleja, kun taas jäykät rakenteet perustuvat metalliin. Käytännön näkökulmasta tässä artikkelissa käsitellään viittä prosessiryhmää: CNC-koneistus, 3D-tulostus, ruiskuvalu, ohutlevyjen valmistus ja komposiitti- tai silikonimuottien valmistus.
Miten prosessivalinta vaikuttaa kuntoutuksen tukirankarobotin osiin
Geometria, toleranssi ja tuotantomäärä
Geometria ohjaa ensimmäistä päätöstä. Monimutkaiset muotoillut muodot ohjaavat sinua kohti 5-akselista CNC:tä tai additiivisia menetelmiä. Yksinkertaiset tasolevyt sopivat hyvin ohutlevylle. Tuotantomäärät ohjaavat toista. Kertaluonteiset räätälöidyt hihansuut sopivat hyvin 3D-tulostukseen, kun taas tuhannet identtiset päälliset suosivat ruiskuvalua.
Toleranssi on kolmas tekijä, ja sillä on suurin merkitys liitoksissa. Alla oleva taulukko näyttää, miten CNC- ja 3D-tulostus vertautuvat liitoskoteloiden osalta.
| Kriteeri | CNC-koneistus | 3D-tulostus |
| Tarkkuus / Toleranssi | Saavuttaa ±0.005 mm:n tarkkuudella 5-akselisissa titaaniliitoksissa | Parannettu prototyyppien valmistukseen, ei suositeltava tuotantoluokan loppukäyttöosille |
| Pinnan viimeistely | Tarjoaa Ra-arvon 0.8 tai paremman | Ei määritelty täyttävän sterilointiluokan viimeistelyvaatimuksia |
| Materiaalien yhteensopivuus | Lähes kaikki lääketieteelliset materiaalit, mukaan lukien luokan 5 titaani ja PEEK | Rajoitettu verrattuna CNC-koneisiin erittäin lujien lääketieteellisten materiaalien kanssa |
| Rooli yhteisasunnoissa | Suositellaan kriittisille päätekomponenteille ja linkityslaitteille | Käytetään prototyyppien valmistukseen; tuotanto-osat ovat edelleen CNC-koneistuksen alaisia |
Pallonivelen käyttö osoittaa, miksi tällä on merkitystä. Pallon on oltava hylsyssä lähes välyksettä. CNC voi työstää pallon muutaman mikrometrin tarkkuudella, ja hylsy peilaa sen tiukan istuvuuden takaamiseksi. Tätä hallintatasoa on vaikea saavuttaa pelkällä painatuksella.
Kustannusten, nopeuden ja tarkkuuden kompromissit
Nopeus ja kustannukset vetävät vastakkaisiin suuntiin. CNC antaa tarkkuutta, mutta asennus vie aikaa. 3D-tulostus ohittaa työkalut, joten iterointi on nopeaa. Ruiskupuristuksen alkuinvestointikustannukset ovat korkeat, mutta yksikköhinta laskee jyrkästi volyymituotannossa. Levy taipuu ja lävistää nopeasti litteitä osia varten. Valitse prosessi, joka vastaa toleranssitavoitettasi ja eräkokoasi, älä sitä, joka kuulostaa edistyneimmältä.
Miten materiaalivalinnat vaikuttavat kuntoutuksen tukirankaosiin
Lujuus-painosuhde ja väsymisikä
Materiaali asettaa suorituskyvyn rajat. Titaaniluokka 5 (Ti-6Al-4V) tarjoaa erinomaisen lujuus-painosuhteen ja on bioyhteensopiva, mutta sitä on vaikea työstää ja se voi nostaa osien hintaa 40–60 % alumiiniin verrattuna. Alumiini 6061-T6:n myötölujuus on 310 MPa, ja sitä on helppo työstää edullisesti. Se sopii kevyesti kuormitettaville osille ja toissijaisille rakenteille.
Rakennekehyksissä, joita ei implantoida tai steriloida, alumiini tarjoaa erinomaisen lujuus-painosuhteen alhaisemmilla materiaali- ja työstökustannuksilla. Kova-anodisoitua alumiinia voidaan käyttää myös kulutusta kestävinä ohjaimina tai koteloina.
Jäykissä kuntoutuseksoskeletoneissa käytetään usein sekalaisia materiaaleja. Yleinen ratkaisu on alumiinirunkojen yhdistäminen ruostumattomasta teräksestä tai titaanista tehtyihin niveliin. Tämä vähentää kokonaispainoa ja lisää lujuutta kuorman keskittymiskohdissa.
Bioyhteensopivuus ja ihokosketus
Kaikki ihoa koskettavat pinnat tarvitsevat hoitoa. Silikoni sopii hyvin hihansuihin, pehmusteihin ja vuorauksiin, koska se on pehmeää ja ihoystävällistä. Kehon lähellä käytettävien metallien tulisi kestää korroosiota ja olla helposti puhdistettavissa. Materiaalisertifikaatit ja jäljitettävyys tukevat tätä, ja niillä on merkitystä lääketieteellisten eksoskeletonirobottien valmistuksessa standardin ISO 13485 mukaisesti. Sama periaate pätee lääketieteellisten robottien osien valmistukseen, jossa jokainen erä on dokumentoitava.
Materiaalien ja prosessien yhteisvalinta muokkaa painoa, mukavuutta, kustannuksia ja turvallisuutta. Kun nämä yhdistelmät on tehty oikein, muukin eksoskeletonrobotin komponenttien valmistusprosessi loksahtaa paikoilleen.
CNC-tarkkuuskoneistus kuntoutuksen tukirankaosiin
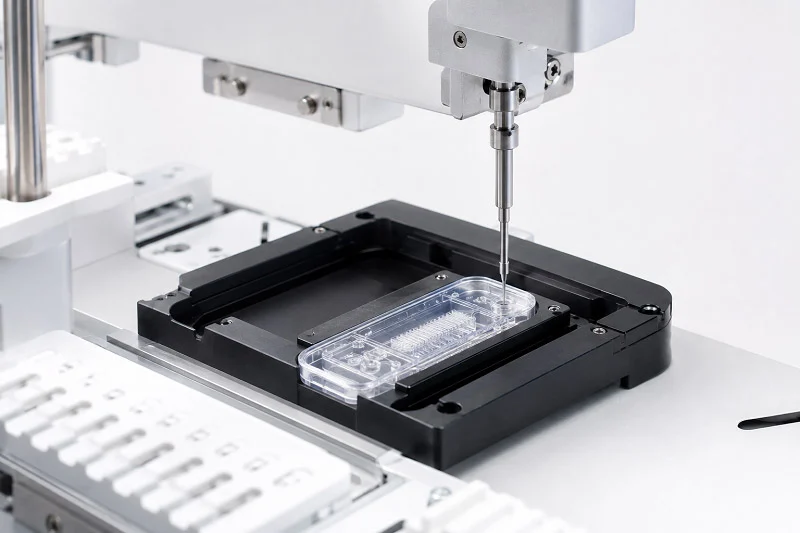
CNC-tarkkuuskoneistuksessa käytetään 3-, 4- ja 5-akselisia jyrsinkoneita. Kolmiakseliset koneet leikkaavat yksinkertaisia muotoja yhdestä suunnasta. Viisiakseliset koneet kallistavat työkalua ja osaa samanaikaisesti. Näin ne voivat saavuttaa monimutkaisia käyriä yhdellä asetuksella. Tämä alue on erittäin tärkeä kuntoutuksessa käytettävien eksoskeletonrobottien osille. Nivelet kaarevat tavoilla, joita tasoleikkuri ei pysty seuraamaan.
Sovellukset kuntoutuksen tukirankaosissa
Nivelkotelot ja rakennekiinnikkeet
Nivelkotelot ovat erittäin monimutkaisia ja tarkkoja osia tukirankajärjestelmissä. Ne kannattelevat käyttäjän painoa ja kävelyiskuja. Ne tarjoavat myös tarkat kiinnityskohdat laakereille, alennusvaihteille, pulssiantureille ja vääntömomenttiantureille. Laakerin reiän on pysyttävä 0.1 mm:n sisällä liikkeen tarkkuudesta. Seinämän paksuus on yleensä 2–3 mm. Jotkut painonsäästöalueet ovat jopa 1.5 mm. Tämä tekee muodonmuutoksesta leikkauksen aikana todellisen riskin. Kaikkien pintojen koneistaminen yhdellä asetuksella välttää osan liikuttamisesta johtuvat virheet.
| Sovellusalue | Osaesimerkkejä | Materiaali | Jälkikäsittely |
| Nivelkotelot | Lonkkanivelmoottorikotelot, laakerikokoonpanot, asemointiakselit, jarruliitännät, ketjun lukituslohkot | 6061/7075 alumiiniseos (titaani huippumalleissa) | Hiekkapuhallus + anodisointi, kovaanodisointi |
| Liikkeen tarkkuuskomponentit | Paikoitusakselit, jarrut | 303/304 ruostumaton teräs, 42CrMo4 teräs | Elektrolyyttinen kiillotus, sinkkipinnoitus |
| Kitka-/eristysosat | Liittimet ja niihin liittyvät liitoskomponentit | POM, nailon, ABS | Käytetään sellaisenaan |
Toimilaitteiden kiinnikkeet ja tarkkuusliitännät
Moottori- ja anturikiinnikkeet toimivat tarkkuuskiinnikkeinä sähköisille toimilaitteille, vääntömomenttiantureille ja pyöriville pulssiantureille. Niissä on usein sisäänrakennetut kaapelien reitityskanavat ja kiinnitysnastat. Paikoitusakselien ja robotin nivelkoteloiden samankeskisyyden on yleensä oltava ±0.01 mm. Tämä pitää laakerit tasaisesti paikallaan ja estää kulumista. Mukautustyönä valmistettu eksoskeleton-staattorikiinnitys noudattaa samaa logiikkaa. Käytä 3-akselista koneistusta tasaisille kiinnikkeille, joissa on yksinkertaiset reiät. Vaihda 5-akseliseen, kun kiinnike kiertää toimilaitteen ympäri tai siinä on kulmikkaat pinnat.
Kuntoutuksen ulkoisen tukirangan osien edut
Tiukat toleranssit ja toistettavuus
CNC-koneilla on toleranssit, joita tulostus ja muovaus eivät pysty saavuttamaan metallilla. Jokainen sykli toistaa saman työkaluradan. Näin osa yksi ja osa tuhat asettuvat kohdalleen. FreeGaitin aktiivinen tukiranka säätää reisien ja säärien pituutta sekä lantion leveyttä eri vartalotyypeille. Kunkin liittimen tarkkuus vaikuttaa suoraan käyttömukavuuteen. Toistettavuus tekee säädöstä luotettavan.
Pinnan viimeistely ja jälkikäsittely
Koneistetut pinnat irtoavat työkalusta sileinä. Toiset vaiheet työntävät niitä eteenpäin. Anodisointi, kiillotus ja pinnoitus lisäävät korroosionkestävyyttä. Hiekkapuhallus ja anodisointi ovat yleisiä alumiinikoteloissa. Sähkökiillotus toimii hyvin ruostumattomalle teräkselle. Nämä viimeistelyt helpottavat myös puhdistusta. Tällä on merkitystä ihoa lähellä oleville osille.
Tyypillisiä CNC-materiaaleja kuntoutuksen tukirankaosiin
Alumiiniseokset (6061, 7075)
Alumiiniseos antaa ihanteellisen lujuus-painosuhteen dynaamiseen liikkeeseen ja pitkäaikaiseen käyttöön. Se koneistaa nopeasti ja pitää kustannukset alhaisina. Mittatilaustyönä koneistetuissa ulkotukirankoissa käytetään usein alumiiniseoksesta valmistettuja kehyksiä ja kiinnikkeitä perusrakenteina. Lonkka-, polvi- ja olkanivelten kokoonpanot ovat kaikki riippuvaisia siitä.
Titaani (luokka 5 Ti-6Al-4V) ja ruostumaton teräs (316L)
Titaani on bioyhteensopivaa, kevyttä ja korroosionkestävää. Se sopii hyvin huippuluokan malleihin. Ruostumaton teräs kestää kulutusta ja sterilointia. Molemmat materiaalit ovat kalliimpia ja leikkaavat hitaammin kuin alumiini. Säästä siis ne kuormitettuihin liitoksiin ja tarkkuusmekaanisiin osiin. RoboGait-järjestelmä hankki noin 90 % mekaanisista osistaan ulkopuolisilta toimittajilta. Tämä kattoi CNC-jyrsinnän, sorvauksen, laserleikkauksen, taivutuksen ja hitsauksen. Se osoittaa, että CNC-koneistetut osat ovat ankkuroitu osa todellisten kuntoutusohjelmien eksoskeletoniosien valmistukseen.
3D-tulostus kuntoutuksen tukirankaosiin
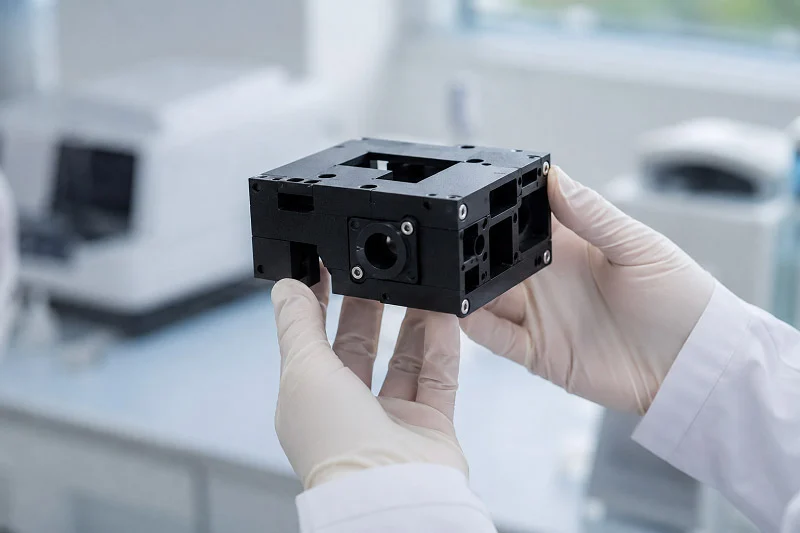
3D-tulostimilla voidaan valmistaa monia erilaisia tukirankarobotin osia. Näitä ovat liittimet, tuet ja akkujen sisäosat. Teknologia toimii parhaiten, kun muodot ovat monimutkaisia tai kun tarvitaan vain muutamia yksiköitä. Kuntoutusrobotin tukirankaosien osalta tulostaminen antaa nopeutta ja suunnittelun vapautta, johon vanhat menetelmät eivät helposti pysty.
Sovellukset kuntoutuksen tukirankaosissa
Mittatilaustyönä tehdyt hihansuut ja raajojen tukirakenteet
Jokaisella potilaalla on erilainen kehon muoto. Yhdelle hyvin sopiva mansetti voi aiheuttaa painehaavoja toiselle. 3D-tulostus korjaa tämän rakentamalla mansetit suoraan skannausdatasta. Skannaat potilaan raajan muodon, suunnittelet käyttöliittymän CAD-ohjelmalla ja tulostat sen yhtenä kappaleena. Tuloksena on räätälöity tukirankaosien ratkaisu, joka tuntuu heti mukavalta.
Prototyyppien valmistus ja vähäinen tuotanto
Prototyyppien valmistus on se, missä painatus todella loistaa. Voit testata uutta liitosmallia, muuttaa seinämän paksuutta ja tulostaa uudelleen yön aikana. Työkalukustannuksia ei ole eikä vähimmäistilausmääriä. Pienten tuotantomäärien painatus on kustannustehokasta, kun tarvitset alle muutaman sadan yksikön. Se tukee myös epäsuoraa digitaalista valmistusta. Voit tulostaa uudelleenkäytettäviä muotteja pehmeän käden eksoskeleton-toimilaitteille ja valaa sitten silikoniosia näistä muoteista.
Kuntoutuksen ulkoisen tukirangan osien edut
Suunnittelun vapaus ja ristikkorakenteet
Tulostus poistaa monia suunnittelun rajoituksia. Sisäiset kanavat, orgaaniset muodot ja ristikkorakenteet tulevat kaikki mahdollisiksi. Ristikkotäyte vähentää painoa säilyttäen samalla lujuuden. Tällä on merkitystä puettaville laitteille, joissa jokainen gramma on tärkeä.
Nopea iteraatio ja potilaskohtainen geometria
Suunnittelumuutokset tapahtuvat nopeasti tulostuksen avulla. Vaihdat CAD-tiedoston ja tulostat uudelleen. Uusia työkaluja ei tarvitse odottaa. Tämä nopeus tukee potilaskohtaista geometriaa, mikä on avainasemassa lasten laitteissa ja räätälöidyissä ortooseissa.
Tyypillisiä 3D-tulostusmateriaaleja
Nailon PA12 ja PA11 SLS:lle ja MJF:lle
Nailon PA12 on SLS- ja MJF-prosessien standardimateriaali. Se tarjoaa tasaiset mekaaniset ominaisuudet, kemikaalien kestävyyden ja elävän saranan ominaisuuden. PA11 on samankaltainen, mutta se on valmistettu kasveista. Molemmat sopivat hyvin mansetteihin, koteloihin ja ei-rakenteellisiin kiinnikkeisiin.
Titaani ja ruostumaton teräs DMLS- ja SLM-materiaaleille
Metallipainatuksessa käytetään DMLS- tai SLM-prosesseja. Titaani Ti-6Al-4V (luokka 5) on keholle turvallinen ja kestää korroosiota. Myös ruostumaton teräs 316L tulostaa hyvin ja kestää steriloinnin. Nämä materiaalit sopivat kuormitusta kantaville implanteille ja suurta rasitusta aiheuttaville nivelille. Alla olevassa taulukossa vertaillaan tärkeimpiä ominaisuuksia.
| Omaisuus | Nailon PA12 | Titanium Ti-6Al-4V (luokka 5) |
| Materiaaliluokka | Nylon | Metalli |
| Vetolujuus | 48 MPa | 950 MPa |
| Tiheys | 1.01 g / cm³ | 4.43 g / cm³ |
| Lasittumislämpötila | 175 ° C | 1650 ° C |
| pidentäminen | 20.0% | 14.0% |
| Yleisiä 3D-tulostusprosesseja | SLS, MJF | CNC-3, CNC-5, DMLS |
Valinta nailonin ja metallin välillä riippuu kuormitusvaatimuksista. Nailon sopii kehoa koskettaviin osiin ja kevyisiin rakenneosiin. Titaani ja ruostumaton teräs kestävät suuria kuormia ja toistuvia rasitussyklejä. Molemmat materiaaliperheet tukevat kuntoutuksen tukirankaosien valmistusta erityyppisissä laitteissa.
Ruiskuvalu kuntoutuksen tukirankaosille
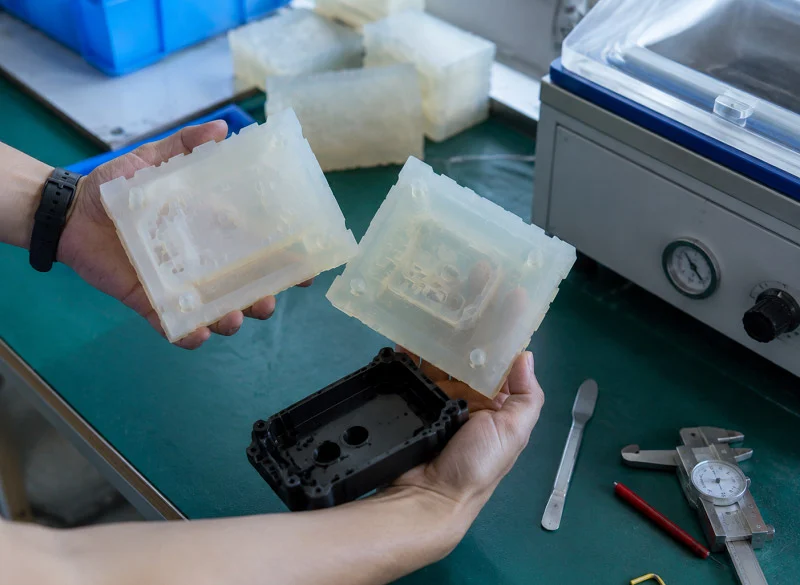
Ruiskuvalu toimii parhaiten, kun tarvitaan tuhansia identtisiä muovikappaleita. Prosessissa sulatettu muovi puristetaan teräsmuottiin. Sitten muotti jäähtyy, avautuu ja siitä putoaa valmiin osan. Kuntoutusrobottien tukirankaosien osalta tällä menetelmällä valmistetaan suuria määriä suojuksia, koteloita ja kaapelikiinnikkeitä.
Sovellukset kuntoutuksen tukirankaosissa
Suojat, kotelot ja kaapelien hallinta
Jokainen tukiranka tarvitsee suojaavia kuoria. Moottorin suojukset pitävät pölyn loitolla. Ohjausrasian kotelot suojaavat piirilevyjä. Kaapelinhallintapidikkeet ohjaavat johdot runkoa pitkin. Näillä osilla on yksi yhteinen piirre. Niillä on monimutkaiset muodot, mutta ne eivät kanna raskaita kuormia. Ruiskuvalukahvat sopivat hyvin yhteen. Saat sileät pinnat, sisäänrakennetut napsautusliitokset ja tasaisen seinämän paksuuden yhdellä työkierroksella.
Suuren volyymin liittimet ja kiinnikkeet
Pienet liittimet ja kiinnikkeet kertyvät nopeasti. Yksittäinen tukiranka voi vaatia kymmeniä klipsuja, tulppia ja kiinnitysliuskoja. Näiden osien muovaaminen pitää yksikkökustannukset alhaisina tuotannon nopeutuessa. Prosessi pitää myös mitat tiukasti. Sillä on merkitystä, kun liitin on napsahtava paikalleen tuhansia kertoja.
Kuntoutuksen ulkoisen tukirangan osien edut
Alhainen yksikkökustannus skaalautuvasti
Ruiskuvalutyökalut maksavat rahaa aluksi. Teräsmuotit voivat maksaa tuhansia dollareita. Mutta tämä kustannus jakautuu kaikkiin valmistamiisi osiin. Pienillä volyymeillä CNC ja 3D-tulostus voittavat. Suurilla volyymeilla muovaus on selvä valinta. Kannattavuusraja riippuu osan koosta ja muotin monimutkaisuudesta. Pienten kansien ja klipsien kohdalla muovaus on usein CNC:tä parempi, kun niitä on valmistettu muutama tuhat.
Yhdenmukaiset materiaaliominaisuudet ja värivaihtoehdot
Valetut osat loppuvat identtisinä. Sama hartsi, sama lämpötila, sama paine joka syklissä. Saat ennustettavan lujuuden ja sopivuuden. Värien sovitus on myös helppoa. Lisää vain pigmenttiä hartsiin. Maalausta tai pinnoitetta ei tarvita. Tämä säästää aikaa ja estää lohkeilua.
Tyypillisiä ruiskuvalumateriaaleja
PEEK ja PEI korkean lujuuden sovelluksiin
Lääketieteellisen luokan PEEK kestää korkeita lämpötiloja ja toistuvaa sterilointia. Se kestää myös kemikaaleja ja kulumista. PEI tarjoaa samanlaisia etuja alhaisemmilla kustannuksilla. Molemmat materiaalit sopivat rakennesuojiin ja kantaviin koteloihin. Ne maksavat enemmän kuin tavalliset muovit, mutta kestävät pidempään vaativissa ympäristöissä.
ABS, PC ja TPU joustaville tai iskunkestävälle osalle
ABS on kestävää ja helppo muovata. PC lisää iskunkestävyyttä ja kirkkautta. TPU tuo joustavuutta kahvoihin ja pehmeisiin kosketuspisteisiin. Näillä materiaaleilla valmistetaan useimmat ei-kriittiset robottien tukirankaosat. Alla olevassa taulukossa vertaillaan niiden tärkeimpiä ominaisuuksia.
| Materiaali | Avainominaisuus | Yleinen käyttö |
| ABS | Kestävä, helppo muovata | Kannet, kotelot |
| PC | Korkea iskunkestävyys | Suojaavat kuoret |
| TPU | Joustava, pehmeä | Kahvat, pehmusteet |
Oikean hartsin valinta riippuu kuormituksesta, sterilointitarpeista ja kustannustavoitteista. Monissa kuntoutuksen ulkoisen tukirangan osissa tavalliset muovit toimivat hyvin.
Ohutlevyjen valmistus kuntoutuksen eksoskeletoniosille
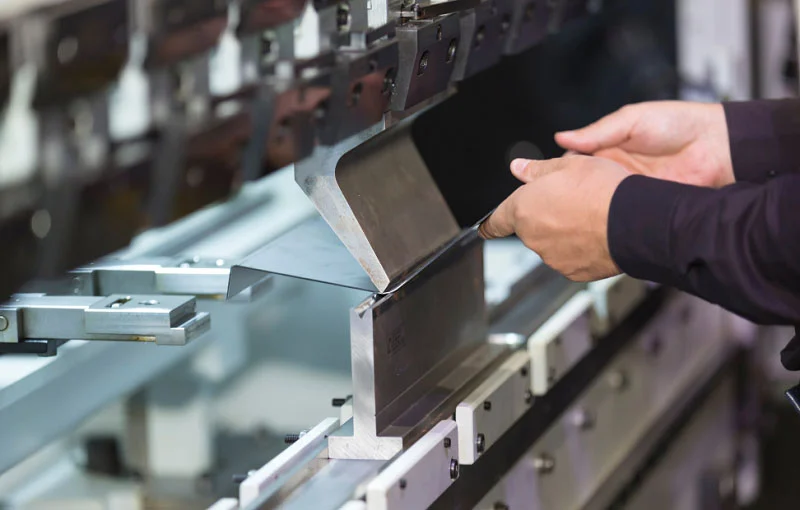
Peltilevyjen valmistusprosessissa käytetään litteitä levyjä ja niistä valmistetaan vahvoja ja kevyitä osia. Ensin metalli leikataan. Sitten se taivutetaan ja lävistetään. CAM-menetelmällä tapahtuva peltilevyn taivutus on tässä prosessissa keskeinen vaihe. Se muotoilee monimutkaisia osia, kuten tukirankakäden, tarkoilla kulmilla ja käyrillä. Kuntoutusrobottien tukirankaosien osalta tällä menetelmällä valmistetaan runkolevyjä, anturikiinnikkeitä ja kiinnityslevyjä edullisesti.
Sovellukset kuntoutuksen tukirankaosissa
Runkolevyt ja rakennetuet
Runkolevyt ovat monien tukirankarakenteiden selkäranka. Ne yhdistävät niveliä, kannattelevat kuormia ja pitävät kaiken linjassa. Tyypillinen runkolevy voi olla useita millimetrejä paksu. Se taivutetaan kanavaksi tai L-muotoon jäykistymisen varmistamiseksi. Nämä osat kannattelevat usein pääkuorman alaraajojen laitteissa.
Anturikiinnikkeet ja kiinnityslevyt
Anturit tarvitsevat vakaat kiinnityskohdat. Pieni siirtymä voi sekoittaa kulmamittauksia tai voimamittauksia. Peltikiinnikkeet pitävät enkooderit, IMU:t ja voima-anturit paikoillaan. Asennuslevyt pitävät myös ohjauslaatikoita ja akkuja paikoillaan. Nämä robotin tukirankaosat ovat muodoltaan yksinkertaisia, mutta erittäin tärkeitä järjestelmän tarkkuuden kannalta.
Kuntoutuksen ulkoisen tukirangan osien edut
Kustannustehokas ohuille ja litteille muodoille
Pelti toimii parhaiten, kun osat ovat ohuita ja tasaisia. Leikkaaminen ja taivuttaminen ovat paljon halvempia kuin umpinaisen lohkon CNC-jyrsintä. Myös materiaalia menee vähemmän hukkaan. Suurten runkolevyjen kohdalla tämä hintaero kasvaa nopeasti. Leimattu tai laserleikattu levy voi maksaa murto-osan koneistetun levyn hinnasta.
Nopea toimitus prototyypeille ja pienille erille
Prototyyppien valmistus ohutlevyllä on nopeaa. Voit laserleikata mallin muutamassa tunnissa, taivuttaa sitä ja testata sopivuuden samana päivänä. Pieniin eriin ei tarvita työkaluja. Tämä nopeus auttaa tiimejä parantamaan runkogeometriaa ilman viikkojen odottelua muottien tai valujen valmistumisessa.
Tyypilliset ohutlevymateriaalit
Alumiini- ja ruostumattomasta teräksestä valmistetut levyt
Alumiiniseoslevyillä, kuten 5052 tai 6061, on erinomainen lujuus-painosuhde. Ne kestävät ruostetta ja taivuttavat helposti. Ruostumattomasta teräksestä valmistetut levyt lisäävät lujuutta ja kulutuskestävyyttä. Laadut 304 ja 316 ovat yleisiä valintoja. Ruostumaton teräs maksaa enemmän, mutta se kestää kovaa puhdistusta ja sterilointia. Alla olevassa taulukossa vertaillaan tärkeimpiä ominaisuuksia.
| Materiaali | Avainominaisuus | Yleinen käyttö |
| Alumiinilejeeringit | Kevyt, kestää ruostetta | Runkolevyt, kiinnikkeet |
| Ruostumaton teräs | Vahva, kestää kulutusta | Anturikiinnikkeet, kuormituslevyt |
Pintakäsittelyt kulumisen ja ruosteenkestävyyden parantamiseksi
Alumiiniosat usein anodisoidaan suojauksen vuoksi. Kaksi menetelmää erottuu ulkoisen tukirangan runkolevyjen osalta:
- Mikrokaarioksidaatio (MAO) ja kovaanodisointi luovat tiheän, sidotun keraamisen pinnoitteen monimutkaisten muotojen päälle.
- Tiivistetyt kovaanodisoidut tai MAO-pinnoitetut pinnat kestävät pitkäaikaisia suolasumutestejä ilman pistekorroosiota. Ne myös tiivistävät pinnan täysin estäen jännityskorroosiohalkeilun kosteissa tai ulkotiloissa.
Nämä käsittelyt pidentävät osien käyttöikää ja pitävät laitteen turvallisena päivittäisessä käytössä. Oikeiden materiaalien ja viimeistelyjen valitseminen kuntoutuksen eksoskeletonosiin maksaa itsensä takaisin kestävyyden ja käyttäjämukavuuden ansiosta.
Komposiitti- ja silikonimuovaus kuntoutuksen tukirankaosiin
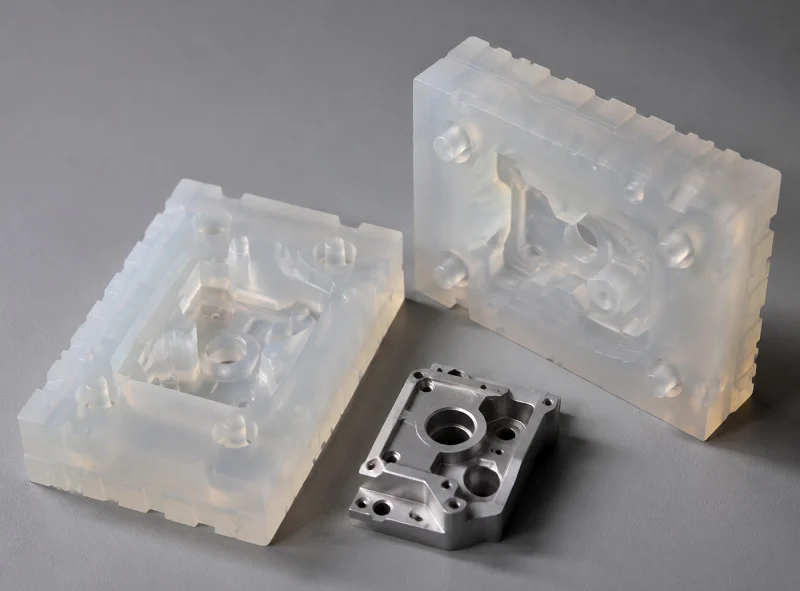
Komposiittiosat ovat vahvoja, mutta painavat hyvin vähän. Hiilikuitu- ja lasikuitukerrokset antavat jäykkyyttä, jota metalli ei pysty tarjoamaan samalla painolla. Silikoniosat pysyvät pehmeinä ihoa koskettavissa kohdissa. Nämä kaksi materiaaliperhettä tekevät erilaisia tehtäviä. Molempia tarvitaan nykyaikaisissa tukirankarobottien osissa.
Komposiittiprosessit kuntoutuksen ulkoisen tukirangan osille
Layout-tekniikat ja puristusmuovaus
Ladonta aloitetaan kuitukangaslevyillä. Ne asetetaan muottiin kerros kerrokselta. Epoksihartsi pitää kuidut yhdessä. Puristusmuovauksessa kuitu asetetaan kahden muotinpuolikkaan väliin. Hydraulinen muovauspöytä käyttää korkeaa painetta ja lämpöä. Tämä muotoilee ja kovettaa osan yhdessä vaiheessa. Prosessi on tehokas, kooltaan tarkka ja edullinen. Se tuottaa korkealaatuisia valmiita osia, joilla on vakaat ominaisuudet. Runkolevyt ja rakennekuoret sopivat hyvin tähän menetelmään. Se sopii osille, jotka tarvitsevat lujuutta yhteen pääsuuntaan.
Hartsisiirtomuovaus erittäin lujille komponenteille
Hartsisiirtomuovaus (RTM) käyttää erilaista järjestelmää. Se perustuu jäykkään kaksiosaiseen muotiin. Muotti pitää sisällään lujitekuitua tai esimuottia. Hartsi-katalyyttiseos sulaa lämmitetyssä siirtoastiassa. Mäntä työntää sen muottipesään paineen alaisena. Matala paine ja matala lämpötila pitävät prosessin tasaisena koko ajan. Muotti pysyy suljettuna, kunnes hartsi kovettuu täysin. Kovettumisen jälkeen valmis komponentti otetaan ulos. On olemassa myös muunnelmia, kuten tyhjiöinfuusio ja tyhjiöavusteinen RTM. Tärkeimmät asetukset, kuten lämmitysaika, sulamislämpötila, käytetty voima ja jäähdytysaika, vaativat huolellista hallintaa. RTM sopii monimutkaisille muodoille, jotka vaativat tasaisen seinämän paksuuden ja vähän onteloita.
Silikonimuovaus kuntoutuksen tukirankaosiin
Vartalokontaktissa olevat hihansuut, pehmusteet ja vuoraukset
Käyttäjän kehoon koskettavat osat on usein valmistettu silikonista. Tämä materiaali on kevyt ja hellävarainen iholle. Hihansuut kiertävät reiden tai käsivarren ympäri. Pehmusteet pehmentävät painepisteitä. Vuoret ovat jäykän rungon ja käyttäjän ihon välissä. Nestesilikonikumiruiskuvalu on näiden osien vakioprosessi. Materiaali virtaa lämmitettyyn muottiin ja kovettuu joustavaksi kiinteäksi aineeksi. Hyvin tehdyssä silikoniosassa ei ole saumoja tai teräviä reunoja. Sillä on merkitystä mukavuuden kannalta pitkiä aikoja.
Kevyet ja ihoystävälliset ominaisuudet
Silikonilla on alhainen tiheys. Se auttaa pitämään koko laitteen kevyempänä. Se ei ärsytä ihoa eikä aiheuta allergisia reaktioita. Pinta pysyy pitävänä, mutta riittävän pehmeänä painehaavaumien estämiseksi. Puhdistus on helppoa saippualla ja vedellä tai lääketieteellisillä desinfiointiaineilla. Nämä ominaisuudet tekevät silikonista ensisijaisen valinnan kaikille pinnoille, jotka koskettavat käyttäjää suoraan. On syytä huomata, että silikoni myös estää bakteerien kasvua.
Milloin valita komposiitit vai silikoni
Painonpudotus vs. rakenteellinen jäykkyys
Komposiitit voittavat, kun tarvitaan jäykkyyttä ja kevyttä painoa. Hiilikuitulevy painaa paljon vähemmän kuin saman paksuinen alumiinirunko. Mutta komposiittien valmistus on kalliimpaa. Muovausprosessi vaatii työkaluja ja ammattitaitoisia työntekijöitä. Silikoni voittaa, kun joustavuus on tärkeämpää kuin jäykkyys. Valitse komposiitit kantaviin rakenteisiin. Valitse silikoni mukaviin liitoksiin.
Mukavuus, hygienia ja kestävyys
Silikoniosat kestävät hikeä, öljyjä ja bakteereja. Ne voidaan pyyhkiä puhtaiksi tai steriloida. Komposiittiosat on vaikeampi puhdistaa, koska niiden pinta on huokoisempi. Pitkäaikaisessa käytössä silikoni pysyy mukavana ja hygieenisenä. Komposiitit säilyttävät rakenteensa vahvana useiden syklien ajan. Molemmat materiaalit ovat tärkeitä nykyaikaisten kuntoutuslaitteiden tukirankaosien valmistuksessa. Käytännön näkökulmasta fiksu lähestymistapa on käyttää kumpaakin siellä, missä se toimii parhaiten.
Materiaaliominaisuudet, jotka ovat kriittisiä kuntoutuksen ulkoisen tukirangan osille
Oikean materiaalin valinta kuntoutuksen eksoskeleton-osiin ei ole pelkästään lujuutta, vaan myös turvallisuutta, mukavuutta ja laitteen käyttöikää. Liian raskaalta tuntuva runko väsyttää potilasta. Ihoa ärsyttävä mansetti otetaan pois. Valitsemasi materiaalin ominaisuudet vaikuttavat siis käyttäjän tuntemukseen.
Bioyhteensopivuus ja ihon turvallisuus kuntoutuksessa Exoskeleton-osissa
ISO 10993 ja sytotoksisuusvaatimukset
Kaikkien ihoa koskettavien materiaalien on läpäistävä tiukat turvallisuustestit. ISO 10993-5:2009, osa 5, antaa säännöt in vitro -sytotoksisuustesteille. Tässä testissä tarkistetaan, tappaako materiaali soluja. Yhdessä ihoa koskettavalla materiaalilla tehdyssä tutkimuksessa uutteet tehtiin liottamalla materiaalia seerumittomassa väliaineessa eri pitoisuuksina 72 tuntia. Uutteet suodatettiin sitten ennen kuin ne lisättiin soluviljelmiin. Pitoisuusalue valittiin siten, että vältetään paksuuden aiheuttamat ongelmat, jotka voisivat vaikuttaa solujen muotoon, liikkeeseen ja toimintaan. Tällainen testaus osoittaa, että materiaali ei vahingoita käyttäjäänsä.
Asianmukaisten analyysien ja ei-kliinisten testien (kuten FDA:n hyväksymissä ANSI/AAMI/ISO 10993-1 -standardien ”Biological Evaluation of Medical Devices—Part 1: Evaluation and Testing Within a Risk Management Process”, ANSI/AAMI/ISO 10993-5 ”Biological Evaluation of Medical Devices—Part 5: Tests for In Vitro Cytotoxicity” ja ANSI/AAMI/ISO 10993-10 ”Biological Evaluation of Medical Devices—Part 10: Tests for Irritation and Skin Sensitization” -versioissa esitettyjen) on validoitava, että laitteen ihon kanssa kosketuksissa olevat osat ovat bioyhteensopivia.
Hypoallergeeniset ja myrkyttömiä materiaalivaihtoehtoja
Jotkut ihmiset reagoivat huonosti tiettyihin metalleihin. Nikkeli on yleinen syy. Siksi lääketieteellisen luokan ruostumaton teräs 316L ja titaani ovat turvallisempia valintoja kehoon kosketuksiin tuleviin osiin. Silikoni toimii myös hyvin, koska se ei aiheuta allergisia reaktioita. Se pysyy pehmeänä ja pitää hyvin. Tarkista materiaalisertifikaatti kaikista ihoa koskettavista pinnoista. Sen tulisi vahvistaa, että seos tai polymeeri täyttää bioyhteensopivuusstandardit.
Lujuus ja väsymyskestävyys kuntoutuksessa Exoskeleton-osissa
Myötölujuus ja kuormankantokyky
Myötölujuus kertoo, kuinka paljon kuormitusta osa kestää ennen kuin se taipuu pysyvästi. Alumiiniseoksen 6061-T6 myötölujuus on 310 MPa. Se käsittelee hyvin kevyesti kuormitettuja osia ja toissijaisia rakenteita. Titaaniluokka 5 työntyy paljon korkeammalle. Se sopii liitoksiin ja kiinnikkeisiin, jotka kannattelevat käyttäjän koko painon. Ruostumaton teräs 316L sijoittuu väliin. Se kestää kulumista ja kestää steriloinnin. Kuormitusreitti laitteen läpi määrää, mikä materiaali menee minne.
Syklinen kuormitus ja pitkäaikainen kestävyys
Eksoskeletonit liikkuvat käyttäjän mukana. Jokainen askel, jokainen kurotus ja jokainen ote lisää kuormitusjakson. Tuhansien syklien aikana pienet jännitykset voivat halkaista osan. Tätä kutsutaan väsymiseksi. Materiaalit, joilla on korkea väsymiskestävyys, kestävät pidempään. Titaani ja ruostumaton teräs kestävät hyvin toistuvaa rasitusta. Polymeerit, kuten PEEK, kestävät myös, mutta niillä on rajansa. Suunnittelijoiden tulisi testata prototyyppejä todellisissa sykleissä. Laboratoriossa selviävä osa saattaa rikkoutua päivittäisessä käytössä.
Paino ja mukavuus kuntoutuksessa Exoskeleton-osissa
Tiheysvertailuja metallien ja polymeerien välillä
Painolla on suuri merkitys puettaville laitteille. Painava runko väsyttää potilaan nopeasti. Tiheys on tässä avainluku. Pienempi tiheys tarkoittaa pienempää painoa samalla tilavuudella. Alla olevassa taulukossa vertaillaan yleisiä materiaaleja.
| Materiaali | Tuotto vahvuus (MPa) | Väsymyskestävyys |
| Alumiini 6061-T6 | 310 | Kohtalainen |
| Titaani Ti-6Al-4V | Korkea | Korkea |
| Ruostumaton teräs 316L | Kohtalainen | Korkea |
| KURKISTAA | Kohtalainen | Kohtalainen |
| Nailon PA12 | 48 | Matala |
| Silikoni | Ei sovellettavissa | Matala |
Alumiiniseos tarjoaa korkean lujuus-painosuhteen edulliseen hintaan. Titaani on kalliimpi, mutta säästää painoa ja lisää samalla lujuutta. PEEK ja nailon ovat paljon kevyempiä kuin metallit. Ne sopivat hyvin suojuksiin ja muihin kuin rakenteellisiin osiin. Silikoni pysyy pehmeänä ja kevyenä hihansuissa ja pehmusteissa.
Jäykkyyden ja käyttömukavuuden tasapainottaminen
Jäykkyys pitää laitteen suorassa asennossa. Liika jäykkyys tuntuu jäykältä ja epämukavalta. Liian pieni jäykkyys antaa osien taipua ja mennä pois linjasta. Tavoitteena on tasapaino. Käytä jäykkiä materiaaleja nivelissä ja rungossa. Käytä pehmeitä materiaaleja kosketuspisteissä. Tämä yhdistelmä pitää laitteen vakaana menettämättä mukavuutta. Materiaalivalinnassa ei ole kyse yhdestä täydellisestä valinnasta. Kyse on oikeiden ominaisuuksien yhdistämisestä kullekin osalle. Käytännön näkökulmasta tämä yhdistäminen saa kuntoutustukirangan tuntumaan työkalulta taakan sijaan.
Exoskeleton-robotin osien tapaustutkimuksia
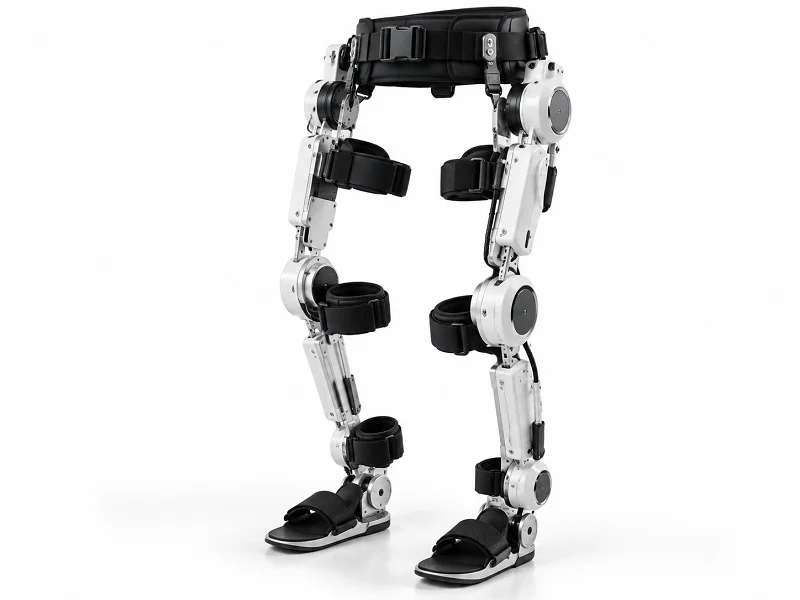
Yhteinen kotelo alaraajojen kuntoutuksen tukirankaosalle
Prosessi- ja materiaalivalinnan perustelut
Alaraajojen laite tarvitsee lonkkanivelkotelon, joka kannattaa käyttäjän täyden painon kävellessä. Suunnittelutiimi valitsi tähän osaan 7075-alumiiniseoksen. Tällä materiaalilla on erinomainen lujuus-painosuhde ja se on nopea koneistaa. Kotelossa on laakerireiät, joiden on pysyttävä 0.1 mm:n sisällä liikkeen sujuvuuden varmistamiseksi. Viisiaksinen CNC-koneistus oli tässä selkeä valinta. Se työstää kaikki pinnat yhdellä asetuksella, joten osa pysyy tarkana. Lonkkanivelmoottorikoteloissa käytetään usein samaa lähestymistapaa.
Suorituskyky ja tuotantotulokset
Valmis kotelo läpäisi väsymiskokeet tuhansilla kuormitusjaksoilla. Osan paino laski aiempaan teräsversioon verrattuna. Tuotantoerät pysyivät toistettavissa, ja jokainen yksikkö vastasi ensimmäistä. Tämä tapaus osoittaa, miten materiaalivalinnat ja prosessivalinnat toimivat yhdessä kuntouttavien eksoskeletonosien osalta.
Yläraajojen kuntoutuksen tukirangan anturikiinnike
Suunnittelurajoitukset ja valmistusmenetelmä
Yläraajaan tarkoitettu laite tarvitsi kiinnikkeen vääntömomenttianturin pitämiseksi lähellä kyynärpäätä. Kiinnikkeen piti sopia ahtaaseen tilaan ja pitää anturin linjassa ±0.01 mm:n tarkkuudella. Se tarvitsi myös sisäänrakennetun kaapelireitityksen. Kolmiakselinen CNC riitti tässä, koska osalla oli tasaiset pinnat ja yksinkertaiset reiät. Monimutkaisten käyrien puuttuminen tarkoitti, ettei viisiakselista työtä tarvittu.
Materiaalivalinnan ja integroinnin haasteet
Tiimi valitsi 316L-ruostumattoman teräksen sen kulutuskestävyyden ja helpon puhdistettavuuden vuoksi. Tämä materiaali kestää sterilointia hyvin. Suurin haaste oli anturin integrointi lisäämättä kokoa. Lopullisessa suunnittelussa käytettiin ohutta levyä kiinnityspulteilla. Se sopi täydellisesti ja piti lukemat vakaina.
Mukautettu mansetti lasten kuntoutuksen tukirankaosalle
Potilaskohtaiset vaatimukset ja 3D-tulostus
Lapset kasvavat nopeasti, joten tavallinen mansetti sopii harvoin pitkäksi aikaa. Tiimi käytti 3D-tulostusta mansettien rakentamiseen suoraan skannausdatasta. Nylon PA12 toimi tässä sovelluksessa hyvin. Se on kevyt, kestävä ja riittävän joustava mukavuuden takaamiseksi. Jokainen mansetti vastasi tarkasti lapsen raajan muotoa.
Bioyhteensopivuus ja mukavuuden validointi
Mansetti läpäisi ISO 10993 -sytotoksisuustestin. Silikonipehmuste lisäsi pehmeyttä painepisteissä. Vanhemmat eivät raportoineet ihoärsytystä viikkojen käytön jälkeen. Tämä kotelo osoittaa, että valmistus voi mukautua kunkin potilaan tarpeisiin.
Kuntoutuksen ulkoisen tukirangan osien sääntely- ja laatustandardit
Säännöt muokkaavat sitä, miten kuntoutukseen tarkoitettuja tukirankaosia rakennetaan. Ne myös päättävät, mille markkinoille tuotteita voidaan myydä. Kaksi suurta viitekehystä on tärkeimpiä. Toinen tulee FDA:lta ja toinen Euroopan unionilta.
Lääkinnällisten laitteiden standardit kuntoutuksen tukirankaosille
ISO 13485 ja laatujärjestelmät
ISO 13485 -standardi asettaa lääkinnällisten laitteiden laadunhallintasäännöt. Se kattaa suunnittelun, tuotannon ja tuotteen myynnin jälkeiset toimenpiteet. EU MDR viittaa tähän standardiin vaatimustenmukaisuuden arviointiliitteidensä kautta. Pelkkä ISO 13485 -sertifiointi ei kuitenkaan täytä MDR-vaatimuksia. Tarvitset silti tuotteellesi erityisiä asiakirjoja.
FDA:n laatujärjestelmäasetus ja EU:n MDR-vaatimukset
FDA kutsuu sitä laatujärjestelmäasetukseksi. Viimeaikaiset päivitykset ovat tuoneet sen lähemmäksi ISO 13485 -standardia. Tästä tulee laatujärjestelmäasetus (QMSR). Alla oleva taulukko osoittaa, miten nämä kaksi viitekehystä eroavat toisistaan.
| Ulottuvuus | FDA:n laatujärjestelmä | EU MDR |
| Sääntelyfilosofia | Valmistusprosesseihin keskittyvä laatujärjestelmä | Täydellinen tuotesääntely koko laitteen elinkaaren ajan |
| Laatujärjestelmän yhdenmukaistaminen | Yhdenmukainen ISO 13485 -standardin ja FDA:n erityissääntöjen kanssa | Viittaa standardiin ISO 13485, mutta tarvitsee lisää tuotedokumentteja |
| Kliiniset todisteet | Vaihtelee reitin mukaan (PMA vs. 510(k)) | Vaatii strukturoitua kliinistä arviointia |
| UDI-järjestelmä | FDA:n UDI omalla tietokannallaan | UDI EUDAMEDissa, erillään FDA:sta |
| Markkinoinnin jälkeinen valvonta | Vähemmän määräilevä | Eksplisiittiset määräaikaiset turvallisuusraportit (PSUR), lääketieteellinen kliininen seuranta ja jatkuva seuranta |
| Valtuutusreitti | 510(k)-hyväksyntä tai PMA-hyväksyntä | Ilmoitetun laitoksen tarkastus ja CE-merkintä |
MDR-luokan III laitteet ovat suunnilleen samanlaisia kuin FDA:n luokan III laitteet tai uudet luokan II laitteet, jotka vaativat PMA:n. MDR-luokan IIa ja IIb laitteet vastaavat kohtalaisen riskin FDA:n luokan II laitteita, jotka hyväksytään 510(k)-menettelyn kautta.
Materiaali- ja prosessisertifikaatit kuntoutuksen eksoskeletonosien osalta
ISO 9001 ja tasainen tuotanto
ISO 9001 -standardin avulla valetut ja koneistetut osat tulevat aina samanlaisiksi. Ennen näytteenottoa tehdään muottitarkastus, jossa tarkistetaan työkalujen tarkkuus. Prosessin aikainen valvonta pitää lämpötilan, paineen ja sykliajat asetetuissa rajoissa. Lopputarkastus vahvistaa mitat ja osan ulkonäön. Materiaalisertifikaatit ja tarkastuspöytäkirjat tukevat jäljitettävyyttä. Tämä laatutaso parantaa lääketieteellisten robottien osien laatua jokaisella ajolla.
ISO 9001- ja IATF 16949 -sertifikaattien mukaisesti robotiikkatuotteet testataan perusteellisesti, ja tuotantoprosessiin on sisäänrakennettu laatutarkastuksia sen varmistamiseksi, että valmiit kokoonpanot kestävät fyysisiä vaatimuksia ja täyttävät tiukat vaatimukset.
Bioyhteensopivuus- ja sterilointistandardit
Ihoa koskettavien osien on läpäistävä ISO 10993 -testaus. Sytotoksisuus-, ärsytys- ja herkistymistestit osoittavat niiden turvallisuuden. Sterilointimenetelmät vaihtelevat materiaalikohtaisesti. Jotkut muovit kestävät autoklaavilämpöä. Toiset tarvitsevat etyleenioksidia tai gammasäteilyä. Valitun materiaalin ja sterilointimenetelmän on sovittava yhteen. Tämä bioyhteensopivuus ja steriloinnin sietokyky pitävät potilaat turvassa.
Kuntoutuksen tukirangan osien dokumentointi ja jäljitettävyys
Laitteen päätietueet ja erätietueet
Jokainen kuntoutukseen tarkoitettu tukirankaosa tarvitsee laitteen päätietueen. Se sisältää suunnittelutiedot, piirustukset ja prosessivaiheet. Erätietueet seuraavat valmistuksen aikana tapahtuneita asioita. Nämä tiedostot todistavat, että jokainen yksikkö täyttää sille asetetut vaatimukset.
Materiaalisertifikaatit ja prosessien validointi
Materiaalisertifikaatit vahvistavat seoksen tai polymeerin laadun. Prosessin validointi osoittaa menetelmän toimivan joka kerta. Tarkkuustarkastus sulkee kierteen. Se havaitsee ajautumisen ennen kuin vialliset osat lähetetään. Käytännön näkökulmasta vahva dokumentaatio suojelee sekä potilasta että valmistajaa.
NOBLE: Eksoskeleton-osien valmistus ja kunnostus suunnittelusta kokoonpanoon

NOBLE työskentelee metalli- ja muoviosien parissa tukirankakomponentteja varten. Yritys käyttää kaikkia tässä artikkelissa käsiteltyjä menetelmiä. CNC-koneistus, 3D-tulostus, ruiskuvalu ja ohutlevytyöt tapahtuvat kaikki saman katon alla. Useimmat tukirangat sekoittavat materiaaleja. Lujametallit käytetään liitoksissa ja kehyksissä. Muovit ja silikoni kattavat loput. Yhden kumppanin käyttö vähentää eri toimittajien välisiä siirtoja.
Metalli- ja muovinjalostuksen asiantuntemus
CNC-koneistus, 3D-tulostus, ruiskuvalu ja ohutlevytyöt
NOBLE käyttää kaikkia neljää prosessityyppiä. CNC-koneet leikkaavat nivelkoteloita erittäin tiukoilla toleransseilla. Viisiakseliset laitteet käsittelevät monimutkaisia käyriä lonkka- ja polviosissa. CNC-osasto työskentelee kellon ympäri toistuvien tilausten parissa. 3D-tulostimet rakentavat räätälöityjä hihansuita potilastietojen perusteella. Ruiskuvalulla valmistetaan suojia suuria määriä. Peltityöt taivuttavat runkolevyjä prototyyppejä varten tunneissa.
Materiaalivalinta ja prosessin optimointi
Oikea materiaali riippuu osan käyttötarkoituksesta. Kuormaa kantavat liitokset tarvitsevat vahvoja metalleja, kuten titaania tai alumiinia. Kalvosinnapit tarvitsevat pehmeää silikonia tai nailonia. Muovisuojukset sopivat hyvin ABS:n tai PC:n kanssa. Mikään yksittäinen materiaali ei sovi kaikkeen. NOBLEN tiimi auttaa valitsemaan parhaan yhdistelmän. He yhdistävät oikean materiaalin oikeaan prosessiin kullekin osalle. Tämä yhdistelmä pitää laadun korkealla ja tuotantokustannukset alhaisina. Tiukkoja reikiä vaativa osa toimitetaan CNC-keskuksessa tarkkuustyötä varten.
Sertifikaatit ja laadunvarmistus
ISO 9001 ja ISO 13485
Norman Noblella on ISO 13485 -sertifikaatti, ja se on pitänyt standardin voimassa jo vuosia.
NOBLE noudattaa myös ISO 9001 -standardia. Tämä standardi varmistaa, että osat pysyvät samoina jokaisessa ajossa. Jokainen prosessi noudattaa kirjallisia vaiheita. Jokaisessa vuorossa käytetään samoja asetuksia. Yhdessä ISO 13485 -sertifioinnin kanssa nämä standardit antavat asiakkaille luottamusta jokaiseen saamaansa erään.
Täydellinen jäljitettävyys ja tarkastus
Jokainen erä kirjataan alusta loppuun. Materiaalisertifikaatit vahvistavat seoksen tai polymeerin laadun. Tarkastusrekisterit seuraavat mittoja ja pinnanlaatua. Jos jokin koko poikkeaa spesifikaatioista, tiedoista käy ilmi, milloin ja miksi. Tämä yksityiskohtien taso auttaa tarkastuksissa ilman lisätyötä.
Kokonaisvaltaiset kuntoutuspalvelut tukirangan osille
Suunnittelu, prototyyppien valmistus, tuotanto ja kokoonpano
NOBLE hoitaa koko kuntoutuksen eksoskeletonosien toimitusketjun. Suunnittelutiimit helpottavat osien valmistamista valitulla prosessilla. Prototyyppitestit sopivat yhteen ennen tuotannon aloittamista. Tuotanto skaalautuu tarvitsemaasi määrään. Kokoonpano yhdistää kaiken valmiiksi laitteiksi.
Yhteistyötä ideasta valmiiksi laitteeksi
Varhainen osallistuminen tekee suuren eron tukirangan suunnittelussa ja valmistuksessa. NOBLEn tiimi neuvoo materiaalivalinnoissa, prosessivalinnoissa ja valmistuksen suunnittelussa. Tämä lyhentää läpimenoaikoja ja vähentää uudelleentyöstöä. Tuloksena on sujuvampi tie konseptista valmiiksi laitteeksi.
Viisi käsiteltyä prosessiperhettä – CNC-tarkkuuskoneistus, 3D-tulostus, ruiskuvalu, ohutlevytyöt ja komposiitti- tai silikonivalu – sopivat kukin parhaiten erilaisiin kuntoutuksen tukirankaosiin. Alumiiniseos sopii hyvin runkoihin, kun painolla on merkitystä. Ruostumaton teräs kestää suuria kuormia vaativia liitoksia ja kestää hyvin ruostetta. Se on vahva valinta lähellä kehoa. Alumiiniseos sopii toissijaisiin osiin, joissa painonsäästöllä on merkitystä. Valitse prosessi tarvittavan tarkkuuden ja valmistamiesi osien määrän mukaan. CNC tarjoaa tiukat toleranssit ja toistettavia tuloksia monimutkaisille osille. Hyvällä valmistuskumppanilla on ISO 13485 -sertifiointi, ja se hoitaa kaiken suunnittelusta kokoonpanoon. Laadukas valmistus pitää jokaisen erän jäljitettävissä. Tulevaisuudessa uudet menetelmät tekevät tukirankaosista kevyempiä, turvallisempia ja räätälöidympiä kullekin potilaalle.
Usein kysytyt kysymykset kuntoutuksen tukirangan osista
Minkä valmistusmenetelmän minun pitäisi valita kuntoutuksen eksoskeletonosien valmistukseen?
Se riippuu osan muodosta, siitä kuinka tarkka sen on oltava ja kuinka monta kappaletta tarvitset. CNC toimii hyvin metalliliitoksissa, joissa vaaditaan tiukkoja toleransseja. 3D-tulostus sopii hyvin räätälöityihin hihansuihin ja varhaisiin malleihin. Ruiskuvalu on paras tapa tehdä useita muovisuojuksia kerralla. Peltilevy sopii litteisiin runkolevyihin. Valitse menetelmä, joka sopii tarpeisiisi.
Mitkä materiaalit ovat turvallisia ihokontaktissa oleville tukirangan osille?
Silikoni on paras valinta hihansuihin ja pehmusteihin. Se pysyy pehmeänä, torjuu bakteereja ja läpäisee ISO 10993 -testit. Lääketieteellisen luokan ruostumaton teräs 316L ja titaani ovat myös turvallisia iholle. Vältä nikkeliä sisältäviä materiaaleja.
Miten CNC-koneistus ja 3D-tulostus vertautuvat tukirankanivelten osalta?
CNC-koneella voidaan saavuttaa ±0.005 mm:n toleranssit titaani- tai alumiiniliitoksissa. Se on ensisijainen valinta käyttövalmiiden tuotanto-osien hankintaan. 3D-tulostus sopii parhaiten varhaisille malleille ja mittatilaustyönä tehdyille hihansuille, ei tiukkoja toleransseja vaativille kuormitusta kantaville liitoksille.
Mitä sääntelystandardeja sovelletaan kuntoutuksen eksoskeletonosiin?
ISO 13485 kattaa laadunhallinnan. FDA:n laatujärjestelmämääräykset tai EU:n MDR-säännöt ovat voimassa myyntipaikasta riippuen. Ihoa koskettavien osien on läpäistävä ISO 10993 -standardin mukaiset bioyhteensopivuustestit.
Voiko yhdessä tukirankalaitteessa käyttää erilaisia materiaaleja?
Kyllä. Yleinen yhdistelmä yhdistää alumiinirungot titaani- tai ruostumattomasta teräksestä valmistettuihin liitoksiin. Tämä säästää painoa siellä, missä kuorma on pieni, ja lisää lujuutta siellä, missä rasitus kasvaa.
Milloin ruiskuvalu on järkevää ulkoisen tukirangan osille?
Ruiskuvalu säästää rahaa, kun tarvitaan tuhansia identtisiä muoviosia. Se toimii hyvin suojien, koteloiden, kaapelikiinnikkeiden ja liittimien valmistuksessa.
Mitkä pintakäsittelyt pidentävät tukirangan osien käyttöikää?
Alumiiniosat kovetetaan anodisoinnilla tai mikrokaarihapetuksella. Ruostumaton teräs sähkökiillotetaan. Nämä pinnoitteet kestävät kulumista, ruostetta ja puhdistuskemikaaleja.
Onko nailon vai silikoni parempi vaihtoehto räätälöityihin eksoskeleton-hihansuihin?
Silikoni on pehmeämpää ja hellävaraisempaa iholle vartaloa vasten koskettavissa hihansuissa. Nailon PA12 on kestävämpää ja sopii rakenneosiin, jotka tarvitsevat joustavuutta. Valitse silikoni mukavuuden ja nailon lujuuden vuoksi.






