
Johdatus Amotiivi Injection MOlding
Autoteollisuuden ruiskuvalu on yleinen koneistusprosessi, jossa lämmitettyjä, sulatettuja muovipellettejä ruiskutetaan muottiin, joka sitten jäähtyy halutun osan muodon aikaansaamiseksi. Tämä menetelmä soveltuu massatuotantoon, sillä se varmistaa osan yhdenmukaiset mitat, sileät pinnat ja luotettavan lujuuden.
Autoteollisuudessa ruiskuvalua käytetään yleisesti puskurien, kojelaudan, sisäosien, lamppukoteloiden, toiminnallisten rakenneosien ja muiden valmistukseen. Sen etuja ovat korkea tuotantotehokkuus, suhteellisen alhaiset kustannukset ja kyky koneistaa monimutkaisen muotoisia osia. Lisäksi muovimateriaalit ovat kevyitä, mikä auttaa autoja saavuttamaan kevyen rakenteen ja parantamaan polttoainetehokkuutta.
Ruiskuvalussa voidaan myös yhdistää erilaisia materiaaleja ja värejä autojen monipuolisten esteettisten ja toiminnallisten vaatimusten täyttämiseksi, mikä tekee siitä laajalti käytössä nykyaikaisessa autoteollisuudessa.
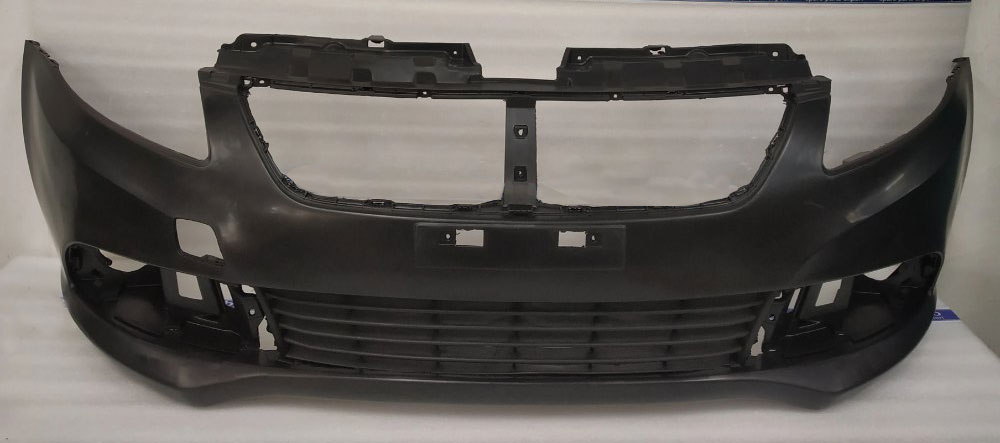
Mikä on autojen ruiskuvalu?
Autoteollisuuden ruiskuvalu on yleinen prosessi, jossa kuumennetut muovipelletit ruiskutetaan muottiin, jäähdytetään ja muotoillaan tarkoiksi osiksi. Se on ihanteellinen massatuotantoon, sillä se tarjoaa tasaisen koon, sileät pinnat ja luotettavan lujuuden.
Autoteollisuudessa sitä käytetään puskureissa, kojelaudoissa, sisäpaneeleissa, lamppukoteloissa ja muissa toiminnallisissa tai rakenteellisissa osissa. Sen tärkeimmät edut ovat korkea hyötysuhde, alhaiset kustannukset ja kyky valmistaa monimutkaisia muotoja. Kevyet muovit voivat myös vähentää ajoneuvojen painoa ja parantaa polttoainetehokkuutta.
Ruiskuvalu mahdollistaa myös eri materiaalien ja värien yhdistämisen samalla, kun se täyttää sekä toiminnalliset että visuaaliset vaatimukset. Tämä tekee siitä keskeisen teknologian nykyaikaisessa autoteollisuudessa.

Autoteollisuuden ruiskuvalun historia
Autoteollisuuden alkuaikoina autot olivat lähes kokonaan metallia ja ne olivat erittäin painavia. 1940- ja 1950-luvuilla muovin lisääntyminen sai valmistajat kokeilemaan muoviosien käyttöä.
1970-luvulle tultaessa autoissa alettiin käyttää muovisia koristelistoja ja koriste-osia. 1980-luvun lopulla alkoi ilmestyä toiminnallisia muoviosia, kuten ajovalot, puskurit ja lokasuojat.
21-luvun alkupuolella muovirakenteisista komponenteista oli tullut erittäin yleisiä niiden etujensa, kuten keveyden, korkean polttoainetehokkuuden ja kustannussäästöjen, ansiosta. Nykyään ruiskuvalu on tärkein menetelmä autojen muoviosien valmistuksessa.
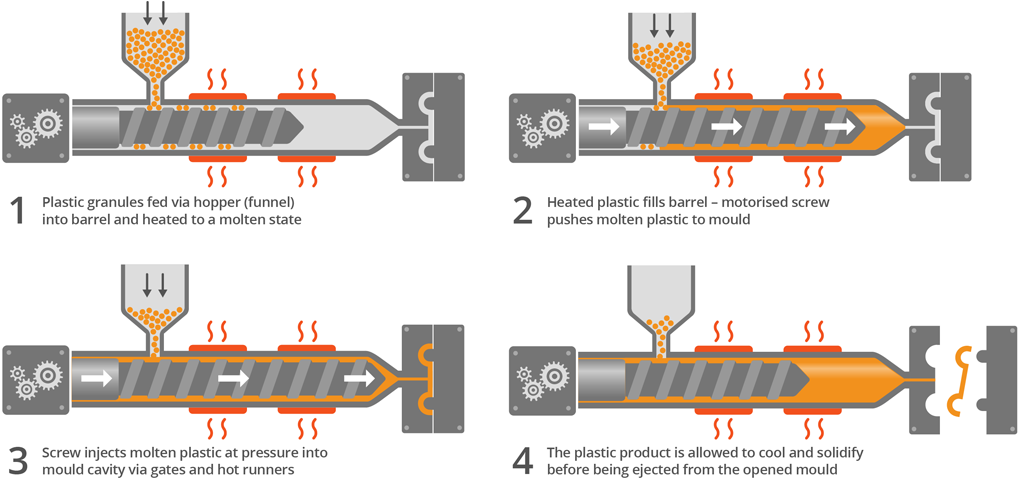
Puskureiden ruiskuvaluprosessi
Auton puskurien valmistus ruiskuvalulla sisältää seuraavat vaiheet:
Auton puskurin muotin suunnittelu ja koneistus
Ruiskuvalettujen auton puskurien valmistuksen ensimmäinen tärkeä vaihe on muotin suunnittelu ja koneistus. Muotin laatu vaikuttaa suoraan lopullisen puskurin tarkkuuteen ja suorituskykyyn.
Insinöörit aloittavat analysoimalla 3D CAD -suunnitteludataa. He tarkistavat tekijöitä, kuten materiaalin kutistumisen, vetokulmat ja jäähdytysjärjestelyn.
Muotit valmistetaan yleensä vahvoista teräksistä, kuten P20 tai H13. Ne tuotetaan tarkalla CNC-koneistuksella , EDM:llä ja muilla prosesseilla. Täysi puskurin muotti on monimutkainen ja sisältää onteloita, keernoja, poistojärjestelmiä ja jäähdytyskanavia. Sen valmistuminen kestää yleensä noin 4–8 viikkoa.
Massatuotantoa varten muottipinnat päällystetään kromilla tai käsitellään nitrauksella kulutuskestävyyden lisäämiseksi. Viime vuosina edistyneissä muoteissa on käytetty myös konformaalista jäähdytystekniikkaa. 3D-tulostuksen avulla muottiytimiin voidaan valmistaa monimutkaisia jäähdytyskanavia, mikä parantaa jäähdytystehokkuutta ja lyhentää tuotantosyklejä.
Autojen ruiskuvalu Materiaalin ruokinta
Raaka-aineiden työstö on tärkeä vaihe ennen puskurin ruiskuvalua . Muovipelletit, yleensä PP- tai ABS-muovista, on tarkastettava ja käsiteltävä huolellisesti. Ensin ne kuivataan, jotta kosteus pysyy alle 0.02 %:ssa. Tämä estää kuplien tai pintavirheiden muodostumisen muovauksen aikana.
Nykyaikaiset tehtaat käyttävät usein keskitettyjä syöttöjärjestelmiä. Kuivatut pelletit lähetetään putkistoja pitkin suoraan jokaiseen ruiskutuskoneeseen.
Koko prosessia ohjaavat yleensä PLC-järjestelmät, jotka syöttävät tietoa tasaisesti ja seuraavat prosessitietoja.
Ruiskutus ja jäähdytys
Ruiskuvalu on tärkein prosessi auton puskurien valmistuksessa. Ensin kuivatut muovipelletit sulatetaan koneen sylinterissä lämmön, yleensä 180–280 °C:n lämpötilassa, ja ruuvin leikkausvoiman avulla. Sula muovi ruiskutetaan sitten muottiin korkeassa paineessa, yleensä 800–1500 baaria.
Täytön jälkeen alkaa paineenpitovaihe. Tämä vaihe kompensoi kutistumista ja pitää tuotteen mittavakaana. Seuraavaksi on jäähdytys. 20–80 °C:n lämpötilainen vesi virtaa muottikanavien läpi jähmettäen osan. Jäähdytys vie eniten aikaa – noin 60–70 % koko syklistä.
Poisto ja viimeistely
Muottivalun jälkeen puskuri käy läpi jälkiviimeistelyvaiheet. Kun muotti avautuu, poistojärjestelmä työntää osan ulos, ja robottikäsivarsi siirtää sen kuljettimelle.
Jos puskuri läpäisee tarkastuksen, se siirtyy maalaukseen. Ensin levitetään pohjamaalikerros pienten virheiden peittämiseksi, sitten pintamaali ja kirkaslakka. Joissakin malleissa käytetään erikoispinnoitteita, kuten helmiäis- tai metallimaalia. Maalattu puskuri kovetetaan sitten valvotuissa olosuhteissa.
Auton puskurien ruiskuvalun edut
high Precision
Autoteollisuudessa puskurit ovat erittäin tärkeitä osia. Ne eivät ole vain ulkoisia osia. Niiden mittatarkkuus vaikuttaa suoraan kokoonpanon laatuun ja ajoneuvon suorituskykyyn.
Ruiskuvalu on prosessi, jolla voidaan saavuttaa erittäin korkea tarkkuus. Huolellisella muotin suunnittelulla ja tiukalla muovauksen hallinnalla voidaan saavuttaa noin ±0.1 mm:n tarkkuus. Tämä mahdollistaa jokaisen puskurin saumattoman sovituksen auton koripaneeleihin.
Kestävyys
Auton puskuri on yksi ajoneuvon ulkopuolisista tärkeimmistä osista. Se altistuu auringolle, sateelle, kuumuudelle ja monille muille olosuhteille pitkään. Siksi sen on kestettävä säätä, iskuja ja ikääntymistä. Ruiskuvalu on prosessi, joka voi vastata näihin tarpeisiin.
Ruiskuvalu tekee puskurista vahvan ja iskunkestävän, tehokkaasti vastustaen kivien osumia tai pieniä törmäyksiä. Se voi palata alkuperäiseen tilaansa iskun vaimentamisen jälkeen, mikä suojaa ajoneuvon koria.
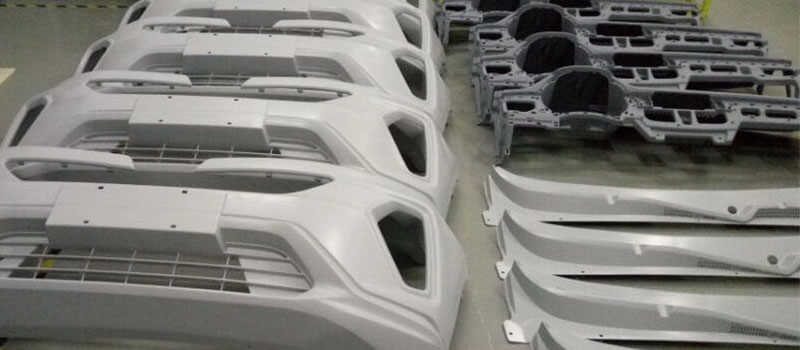
Kevyt
Ruiskuvalu mahdollistaa kevyiden puskurien suunnittelun. Prosessi mahdollistaa ohuet seinämät, yleensä 2.5–3.5 mm.
Kustannustehokkuus
Ruiskuvalu soveltuu erityisesti laajamittaiseen tuotantoon, kuten autojen puskureiden valmistukseen. Yksi tarkkuusmuotti voi yleensä suorittaa 500 000–1 miljoonaa sykliä.
Tärkein etu on kustannukset. Tuotannon kasvaessa muottien, koneiden ja työvoiman kustannukset jakautuvat useampiin osiin. Tämä luo mittakaavaetuja ja alentaa puskurien yksikköhintaa 30–40 % vanhempiin menetelmiin verrattuna.
Materiaalien käyttö on myös erittäin tehokasta. Lähes kaikki termoplastiset pelletit päätyvät osaksi lopputuotetta. Hylkymateriaalia on yleensä alle 5 %, ja jäljelle jäävä materiaali voidaan kierrättää.
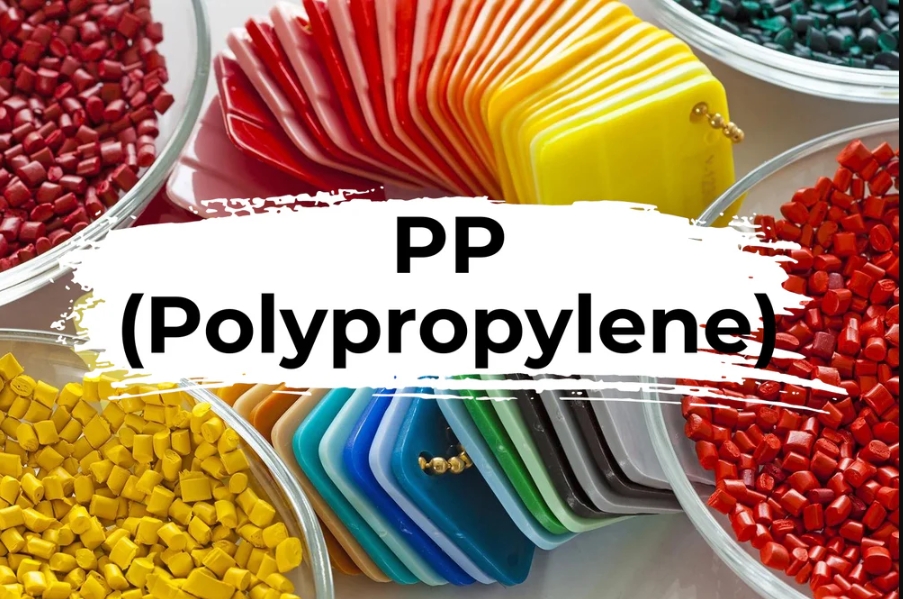
Ruiskuvalettujen puskurien materiaalit
Valittu materiaali vaikuttaa suoraan puskurin lujuuteen, joustavuuteen ja vaurionkestävyyteen. Yleisiä materiaaleja ovat:
Polypropeeni (PP)
Polypropeeni eli PP on nykyään yleisimmin käytetty muovi autojen puskureissa. PP-materiaali on erittäin suosittu, koska se yhdistää lujuuden, sitkeyden ja helpon prosessoitavuuden. Sen tärkein ominaisuus on erinomainen iskunkestävyys. Se säilyttää sitkeytensä myös alhaisissa lämpötiloissa ja absorboi tehokkaasti törmäysenergiaa.
Se on myös erittäin kevyttä, tiheydeltään noin 0.9 g/cm³, mikä on paljon pienempi kuin metallin. Tämä tekee siitä hyvän valinnan kevyiden autojen suunnitteluun. PP-materiaali kestää kemiallista korroosiota ja on helppo muovata ja valmistaa. Lisäaineet voivat myös parantaa sen UV-kestävyyttä ja pidentää puskurin käyttöikää ulko-olosuhteissa.
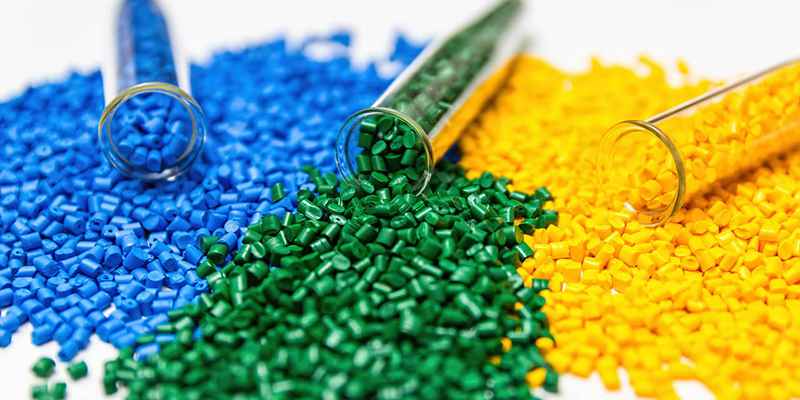
Akryylinitriilibutadieenistyreeni (ABS)
| Erinomainen pintalaatu | Sillä on korkea pinnanlaatu ja se sopii hyvin toissijaiseen työstöön |
| Kevyt | Alhainen tiheys auttaa vähentämään ajoneuvon painoa ja energiankulutusta |
| Kierrätyskelpoinen | Kierrätettävät ja uudelleenkäytettävät materiaalit ovat ympäristönsuojelun ja kestävän kehityksen mukaisia. |
ABS on toinen tärkeä puskurien koneistuksessa käytetty materiaali. ABS:n tärkein etu on sen vahva säänkestävyys. Se kestää pitkäaikaista altistumista auringonvalolle ja lämpötilan muutoksille menettämättä suorituskykyään.
ABS-materiaalin pinta on kova ja sileä, joten se sopii erittäin hyvin ulkonäköä arvostaviin luksusautoihin. Säätämällä kolmen komponentin suhdetta ABS:n suorituskykyä voidaan muuttaa joustavasti, mikä tarjoaa monipuolisempia vaihtoehtoja puskurin suunnitteluun.
PC
Puskureille, jotka vaativat parempaa suorituskykyä, polykarbonaatti (PC) -sekoitukset ovat usein paras valinta. PC:llä on erittäin korkea iskunkestävyys ja vahva lämmönkestävyys.
PC-sekoitukset tarjoavat myös erinomaisen pinnanlaadun, mikä mahdollistaa monimutkaisempia ja tyylikkäitä puskurimuotoiluja. Näitä materiaaleja käytetään pääasiassa luksusautoissa tai puskureissa, jotka vaativat erityistä suorituskykyä. Ne maksavat enemmän, mutta kestävät pidempään ja säilyttävät hyvän ulkonäkönsä ajan myötä.
Autoteollisuuden ruiskupuristussovellukset
| Sisätilojen komponentit | kojelaudan kokoonpanot, konsolin osat, ovenkahvat ja istuinten osat |
| Ulkopuoliset korin osat | puskurit, säleiköt ja koripaneelit |
| Konepellin alla olevat komponentit | moottorin suojukset, ilmanottoaukot ja erilaiset kotelot |
Sisätilojen komponentit
Kojelaudat, ovipaneelit, keskikonsolit, tuuletusaukot, hansikaslokerot, istuinelementit ja erilaiset säilytyslaatikot valmistetaan pääasiassa ruiskuvalulla. Nämä osat ovat usein suuria, muodoltaan erittäin monimutkaisia ja vaativat erinomaista pintaestetiikkaa.
Ruiskuvalulla voidaan tuottaa monimutkaisia rakenteita yhdessä vaiheessa ja integroida useita toimintoja yhdeksi komponentiksi.
Viimeistely, kuten pinnoitus, galvanointi ja muotissa koristelu (IMD), parantaa merkittävästi tuotteiden koristeellista vaikutusta. Tämä parantaa ohjaamon ulkonäköä ja mukavuutta samalla, kun se täyttää autoteollisuuden tarpeet kevyille ja kustannustehokkaille malleille.
Ulkopuoliset verhoilukomponentit
Nykyaikaiset autojen ajovalot ovat kehittyneet enemmän kuin vain valaisimiksi – ne ovat nyt ajoneuvojen ulkomuodon keskeisiä elementtejä. Niiden sisäinen rakenne on hyvin monimutkainen, ja se sisältää yleensä taustapeilin, varjostimen ja useita asennuskiinnikkeitä.
Ruiskuvalu, erityisesti läpinäkyvien materiaalien käyttö, voi valmistaa tarkasti näitä optisen luokan osia samalla varmistaen niiden toimivuuden ja ulkonäön laadun.
Toiminnalliset rakenneosat
Viimeisten kahden vuosikymmenen aikana monet valmistajat ovat korvanneet konepellin alla olevat metalliosat muoviosilla.
Nykyään ruiskuvalutekniikkaa on käytetty komponenttien, kuten sylinterikansien ja öljypohjan, valmistukseen. Metalliosiin verrattuna tämäntyyppiset muoviosat vähentävät merkittävästi painoa ja tuotantokustannuksia.
Auton puskurien ruiskuvalun haasteet
Jäähdytystehokkuus ja muodonmuutoksen hallinta.
Jäähdytysvaihe kestää yleensä yli 60 % ruiskuvalusyklistä. Sen suunnittelun laatu liittyy suoraan tuotantotehokkuuteen ja lopputuotteen laatuun.
Jos jäähdytysjärjestelmän asettelu on kohtuuton tai jäähdytysnopeuden säätö on virheellinen, se ei ainoastaan vähennä merkittävästi tuotannon tehokkuutta, vaan johtaa myös helposti vikoihin, kuten vääntymiseen, muodonmuutokseen ja epätasaiseen kutistumiseen muoviosissa, mikä vaikuttaa vakavasti puskurin kokoonpanon tarkkuuteen ja pinnan laatuun.
Massatuotannon vaatimukset
Massatuotannon taloudellisen kannattavuuden ja vakauden saavuttamiseksi muotilla on oltava pitkä käyttöikä ja erinomainen mekaaninen stabiilius, jotta se kestää korkeataajuisen toistuvan käytön aiheuttaman kulumisen ja rasituksen.
Tuotantolinjan on myös saavutettava korkea automaatiotaso. Jos automaatiota tai prosessinohjausta ei ole, se voi nopeasti aiheuttaa enemmän tuotevirheitä, korkeampia tuotantokustannuksia ja alhaisempaa kokonaistehokkuutta.
Laadunvalvonta puskurissa Ruiskuvalu
Turvallisuuden ja suorituskyvyn varmistamiseksi valmistajat suorittavat tiukkoja tarkastuksia:
1. Mittatarkkuuden tarkastus
Mittatarkkuus on puskureiden laadunvalvonnan ensisijainen mittari. Valmistajat käyttävät tarkkoja koordinaattimittauskoneita (CMM) suorittaakseen puskureiden tärkeimpien kiinnityspisteiden ja liitäntäpintojen täysmittaisia tarkastuksia ±0.02 mm:n mittaustarkkuudella. Tarkastus kattaa keskeiset mitat, kuten pituuden, leveyden, paksuuden ja reikien sijainnit, sekä sovitusraot muiden korinosien kanssa. Massatuotannon yhdenmukaisuuden varmistamiseksi jokaiselle tuotantoerälle suoritetaan pistokoetarkastuksia ja perustetaan täydellinen mittatietoarkisto. Monimutkaisille kaareville pinnoille käytetään myös laserskannaustekniikkaa täydellisen 3D-pistepilvidatan hankkimiseksi vertailua ja analysointia varten alkuperäisen CAD-suunnitelman kanssa. Nykyaikaiset älykkäät tehtaat ovat alkaneet ottaa käyttöön online-automaattisia tarkastusjärjestelmiä, jotka käyttävät visuaalista mittaustekniikkaa 100 %:n kriittisen mittatarkastuksen saavuttamiseksi, mikä parantaa merkittävästi laadunvalvonnan tehokkuutta.
2. Iskunkestävyystestaus
Iskunkestävyys vaikuttaa suoraan puskurin suojaustoimintoon. Valmistajat käyttävät erilaisia testausmenetelmiä kattavaan arviointiin: huoneenlämmössä tapahtuvaa pudotuspallolla tehtävää iskutestiä (käyttäen 50 mm:n halkaisijaltaan olevaa, 500 g:n teräspalloa, joka pudotetaan 1–2 metrin korkeudesta), matalan lämpötilan iskutestiä (näytteiden testaus -30 °C:n ympäristössä 4 tunnin ajan) ja monikulmaista törmäystestiä. Huippuluokan ajoneuvojen puskurien on myös läpäistävä dynaamiset iskutestit, joissa käytetään heilurityyppistä iskutestauslaitetta simuloimaan törmäyksiä eri nopeuksilla. Kaikki testatut näytteet läpikäyvät perusteellisen tarkastuksen halkeamien tai murtumien kaltaisten vikojen varalta, ja suurin absorboitunut iskuenergia kirjataan. Nämä testit varmistavat, että puskurit vaimentavat tehokkaasti törmäysenergiaa erilaisissa olosuhteissa, mikä suojaa jalankulkijoiden ja ajoneuvojen turvallisuutta.
3. Pinnanlaatu ja maalin tarttuvuuden testaus
Pinnanlaadun tarkastus kattaa useita osa-alueita, mukaan lukien visuaalisen tarkastuksen, kiillon mittauksen ja appelsiininkuorimaisen analyysin. Ammattitarkastajat tutkivat tuotteen pintaa vakiovalaistusolosuhteissa tunnistaakseen vikoja, kuten kutistumisjälkiä, virtausjälkiä ja kuplia. Pinnoitteen suorituskykytestaus sisältää: ristikkäisliitostartuntatestin (ISO 2409 -standardien mukaisesti), kynäkovuuden testauksen (pinnoitteen pinnan kovuuden arvioimiseksi) ja kiven iskukokeen (kivien iskujen simuloimiseksi suurilla nopeuksilla). Värierojen hallinta on myös kriittinen vaihe, ja spektrofotometriä käytetään ΔE-arvojen mittaamiseen värin yhdenmukaisuuden varmistamiseksi. Nykyaikaiset tuotantolinjat on yleensä varustettu automaattisilla optisilla tarkastusjärjestelmillä (AOI), jotka käyttävät teräväpiirtokameroita ja tekoälyalgoritmeja pintavirheiden automaattiseen tunnistamiseen ja luokittelemiseen, mikä parantaa merkittävästi tarkastuksen tehokkuutta ja tarkkuutta.
4. UV-kestävyyden ja säänkestävyyden arviointi
Säänkestävyystesteissä arvioidaan ensisijaisesti puskurien suorituskyvyn säilymistä pitkäaikaisen käytön jälkeen. Yleisimmin käytettyjä menetelmiä ovat kiihdytetyt vanhenemistestit, joihin kuuluvat: UV-vanhenemistestit (simuloivat auringonvalolle altistumista QUV-vanhenemistestikammiossa 500–1 000 tunnin ajan), märkä-lämpösyklitestit (syklinen testaus 40 °C:n lämpötilassa ja 95 %:n kosteudessa) ja suolasumutestit (korroosionkestävyyden arviointi). Vaikka ulkoaltistustestien sykli on pidempi (tyypillisesti 6–12 kuukautta), ne tarjoavat realistisimmat suorituskykytiedot. Näissä testeissä arvioidaan, esiintyykö materiaaleissa haalistumista, liituuntumista tai haurautta, sekä mekaanisten ominaisuuksien säilyvyysastetta. Myös kalliille ajoneuvoille tehdään todellisia tietestejä, joissa näytteet asennetaan eri ilmastoalueille pitkäaikaista seurantaa varten. Kaikki testitiedot syötetään takaisin materiaalien formulointiin ja prosessin optimointiin tuotteen laadun jatkuvaksi parantamiseksi.
Autoteollisuuden puskurin ruiskuvalun trendit
Teollisuus on siirtymässä kohti kevyitä malleja, kierrätysmateriaaleja ja integroituja antureita edistyneissä kuljettajan avustusjärjestelmissä (ADAS). Nykyaikainen ruiskuvalutekniikka mahdollistaa myös useiden materiaalien muovauksen, mikä mahdollistaa erilaiset ominaisuudet tietyillä puskurialueilla optimoidun suorituskyvyn saavuttamiseksi.
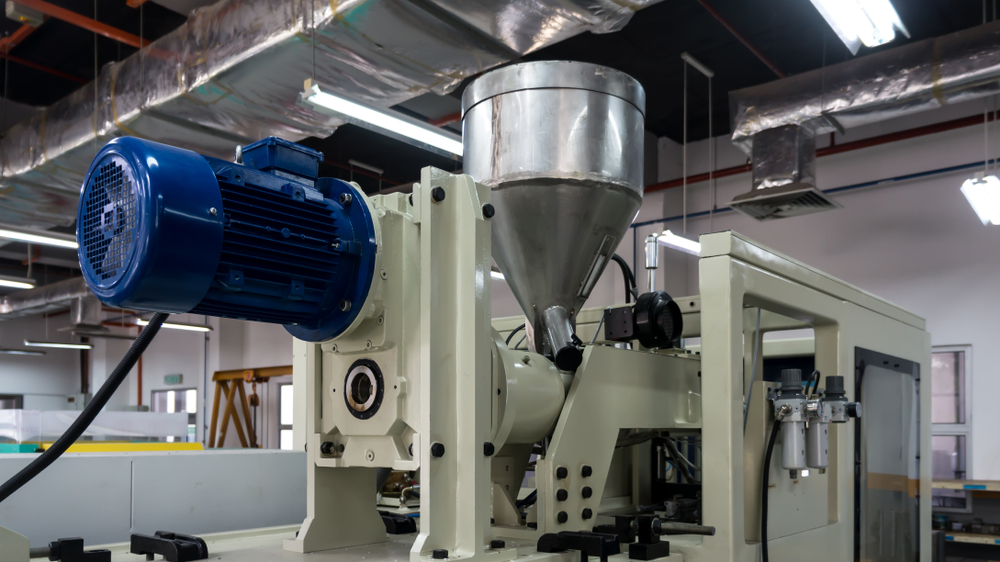
NOBLE Autojen muovi Ruiskuvalu Palvelut
NOBLELLA on vuosien kokemus auton osien valmistuksesta. Käytämme edistyneitä ruiskuvalulaitteita ja tiukkaa laadunvalvontajärjestelmää, joka täyttää ISO9001- ja ISO13485-standardit.
Syvällisen toimialaosaamisemme ja modernin teknologian avulla NOBLE voi muuttaa suunnittelukonseptisi korkealaatuisiksi tuotteiksi. Tiimimme on sitoutunut varmistamaan luotettavan laadun ja tarjoamaan jokaiselle asiakkaalle sujuvaa ja tyydyttävää palvelua.
Tarjoamme räätälöityjä ratkaisuja ja huippuluokan tuotantolaitoksia erilaisiin autoteollisuuden komponenttien tarpeisiin. Tarjoamme täydellisen palveluketjun prototyypin kehittämisestä jälkikäsittelyyn.
NOBLE noudattaa tiukkaa laadunvalvontajärjestelmää varmistaakseen, että jokainen vaihe suunnittelusta massatuotantoon täyttää korkeimmat standardit. NOBLE voi tehokkaasti ja tarkasti tukea autoteollisuuden suunnitteluprojektejasi konseptista massatuotantoon. Luotettavana kumppaninasi NOBLE on sitoutunut edistämään yhdessä innovaatioita ja kehitystä autoteollisuudessa.
UKK kohteelle Ruiskuvalu
Voidaanko ruiskuvalettuja puskureita kierrättää?
Kyllä. Monet, erityisesti polypropeenista valmistetut, voidaan kierrättää ja käyttää uudelleen uusien auton osien valmistukseen, mikä tukee kestävää valmistusta.
Mitkä tekijät vaikuttavat ruiskuvalettujen auton puskurien laatuun?
Tekijöitä ovat muotin suunnittelun tarkkuus, materiaalin laatu, ruiskuvalukoneen asetukset, jäähdytysaika ja laadunvalvontatestaus tuotannon aikana.
Miksi ruiskuvalua suositaan autoteollisuudessa?
Ruiskuvalua suositaan laajalti autoteollisuudessa monista syistä. Se mahdollistaa suurten määrien osien tuotannon suurella tarkkuudella ja vakaalla laadulla. Samalla se on kustannustehokas ja tukee monenlaisten materiaalien käyttöä.
Onko autojen ruiskuvalussa kestäviä käytäntöjä?
Kyllä. Näihin kuuluvat kierrätysmateriaalien käyttö ja prosessien parantaminen jätteen vähentämiseksi. Myös ympäristöystävällisempien materiaalien valitseminen auttaa. Nämä käytännöt tekevät autoteollisuudesta kestävämpää.
Miten autojen ruiskuvalu parantaa ajoneuvojen turvallisuutta?
Autojen ruiskuvalulla voidaan tuottaa vahvoja ja luotettavia osia, ja näillä komponenteilla on ratkaiseva rooli. Jotkut niistä ovat rakenteellisia komponentteja, jotka suojaavat matkustajia tehokkaasti törmäyksessä. Toiset taas ovat tarkkoja moottorin tai ohjaamon toiminnallisia komponentteja, jotka varmistavat ajoneuvon normaalin toiminnan.







