
esittely
Tyhjiökupit ovat yleinen osa sekä arkea että teollisuutta. Olitpa sitten nostamassa suuria osia tai ripustamassa käsilaukkua seinälle, ne ovat aina läsnä.
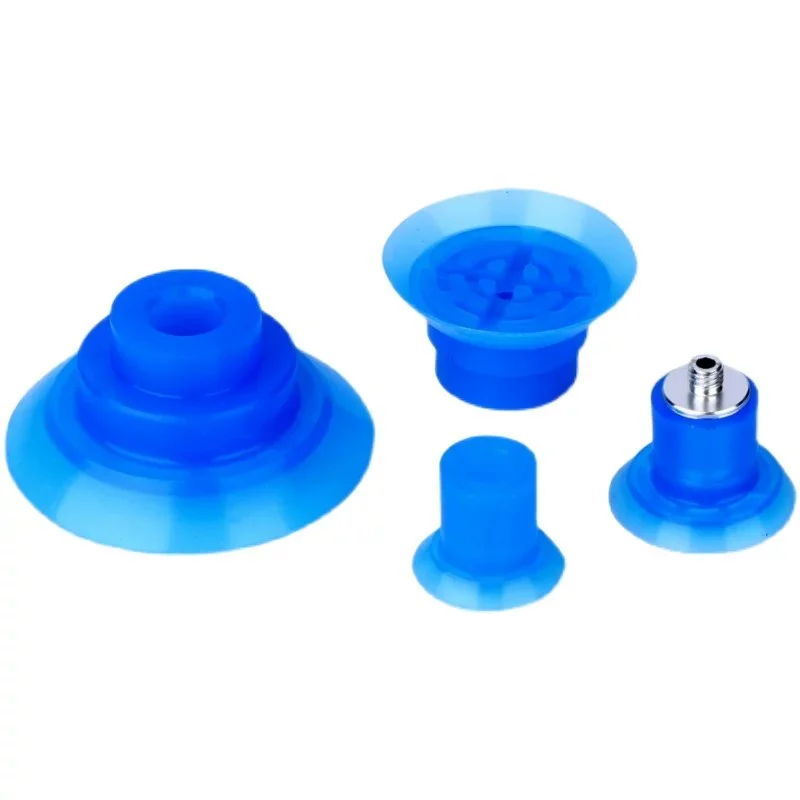
Niissä on yleensä kaksi osaa: imukupin runko ja joustava tiivistyshuuli. Metallisia tyhjiökuppeja käytetään yleisesti teollisuusympäristöissä, kun taas arkielämässä ihmiset valitsevat yleensä muovi- tai silikonimalleja. Tässä luvussa keskitymme muovisiin tyhjiökuppeihin.
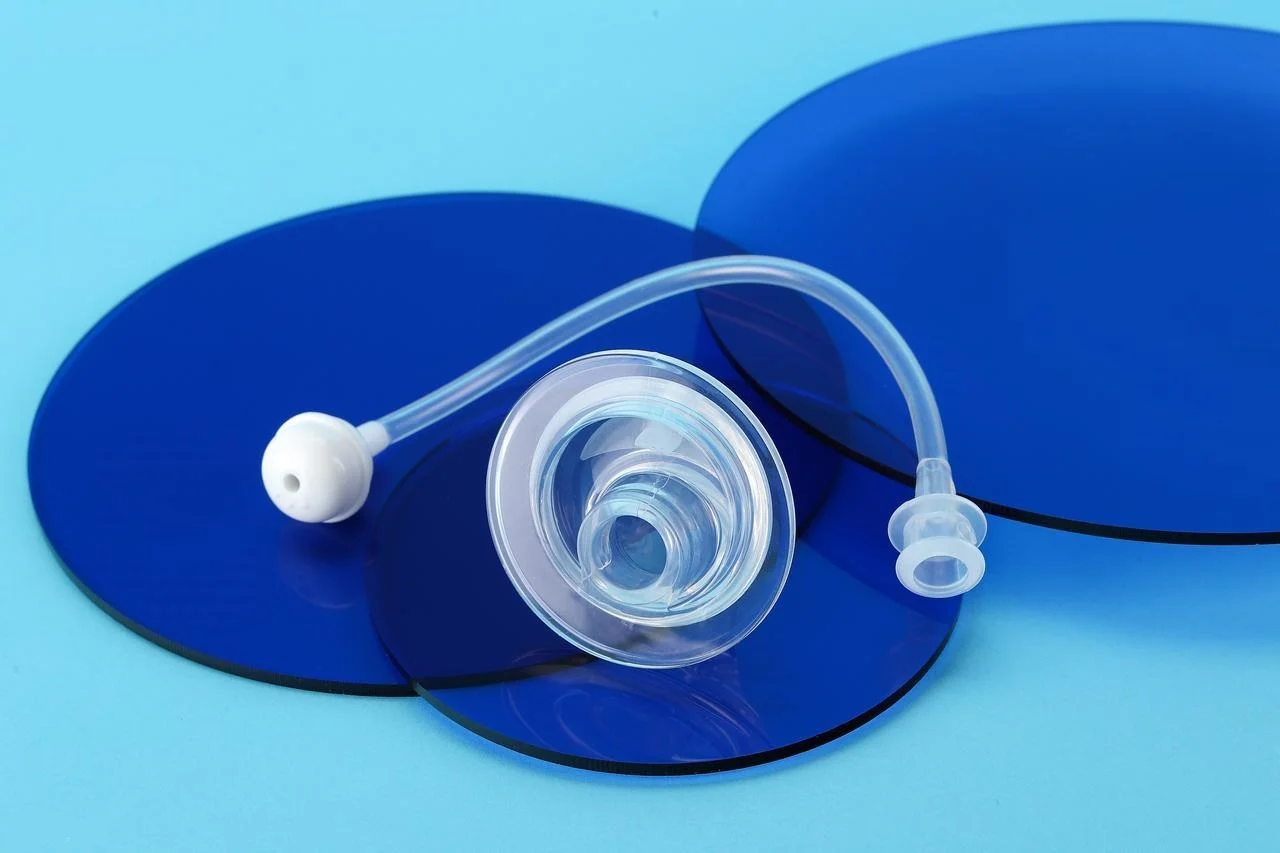
Muovi antaa jäykän rakenteen. Kuppi tarvitsee jäykän rungon voiman siirtämiseksi romahtamatta. Silikoni muodostaa joustavan tiivistyshuulen. Tämä huuli mukautuu epätasaisiin pintoihin ja luo tyhjiötiivisteen.
Vaihe vaiheelta: Keskeiset valmistusprosessit
Tyhjiökuppien massatuotanto ei sisällä metallintyöstöä. Ei hitsausta. Ei raakalohkojen koneistusta. Hallitsevat teknologiat ovat muovausprosessit. Ihmiset kaatavat materiaalia onteloihin. Ontelot muokkaavat osan.
1. Muovirunko Ruiskuvalu (Jäykkä komponentti)
Asiakkaat käyttävät jäykän rungon valmistukseen muovin ruiskuvalua. Yleisiä materiaaleja ovat ABS, PC ja nailon. Ruiskuvalukone sulattaa muovipelletit. Sula materiaali puristetaan teräsmuotin onteloon. Sykliajat vaihtelevat 15–60 sekunnista osan koosta ja seinämän paksuudesta riippuen.
Nopea prototyyppien valmistus tulee tässä usein avuksi. 3D-tulostettu muovirunko antaa ihmisille mahdollisuuden testata sopivuutta ja toimivuutta odottamatta kovaa työkalua. Kun suunnittelu on lukittunut, tuotantomuotti leikataan.
2. Silikoninen huulitiiviste (joustava tiivistyselementti)
Tässä kaksi prosessia hallitsee. Ihmiset valitsevat määrän ja tarkkuusvaatimusten perusteella.
- Puristus muovaus toimii pienemmille määrille. Työkalukustannukset ovat alhaisemmat. Esimuotoiltu silikoniaihio menee lämmitettyyn onteloon. Puristin sulkeutuu. Lämpö ja paine muokkaavat materiaalia. Sykliajat ovat pidempiä. Mutta alkuinvestointi on pienempi.
- Nestemäinen silikonikumi (LSR)Ruiskutus käsittelee suuria määriä. Tarkkuus on parempi. Kaksi nestemäistä komponenttia sekoitetaan ja ruiskutetaan suoraan lämmitettyyn muottiin. Kovettuminen tapahtuu ontelon sisällä. Sykliajat ovat lyhyempiä. Työkalukustannukset ovat korkeammat. LSR:ää käytetään vaativissa sovelluksissa, joissa tasaisuus on tärkeää.
3. Kriittinen sidos: Silikonin ja muovin yhdistäminen
Tämä vaihe joko tekee kupin valmiiksi tai rikkoo sen. Silikonireunan on pysyttävä kiinni muovirungossa. On olemassa kaksi menetelmää.
- overmolding is suositeltava menetelmä massatuotannossa. Muovirunko asetetaan toiseen muottiin. Nestemäistä silikonia ruiskutetaan suoraan sen päälle. Rajapintaan muodostuu kemiallinen sidos. Liimaa ei tarvita. Liitos on pysyvä.
- Jälkimuovaus tarttuva Liimaus on vaihtoehto. Sitä käytetään, kun materiaalit eivät sovi yhteen tai kun päällevalutyökaluja ei ole saatavilla. Muovipinnalle levitetään pohjamaalia. Silikonihuulelle levitetään liimaa. Sitten osat puristetaan yhteen. Liimaus on mekaaninen, ei kemiallinen. Se toimii, mutta on vähemmän luotettava paljon syklejä vaativissa sovelluksissa.
4. Viimeistely ja Jälkikäsittelyä
Valettu kuppi ei ole vielä valmis. Seuraavat ovat useat vaiheet.
Silikoninpoisto poistaa ylimääräisen silikonin. Muotin jakolinjoille muodostuu ohuita vaurioviivoja. Ne siistitään manuaalisesti tai automaattisella kryogeenisellä vaurioinpoistolla. Silikoni on pehmeää. Vaahtera irtoaa siististi, jos muotti on suunniteltu hyvin.
Jälkikovetus tapahtuu uuneissa. Silikoni on korotetussa lämpötilassa useita tunteja. Tämä vaihe viimeistelee silloittumisreaktion. Stabiilisuus paranee. Mekaaniset ominaisuudet vakautuvat. Tämän vaiheen ohittaminen tapahtuu omalla vastuulla.
Vuototestaus ja tarkastus paljastavat vikoja. Jokainen kuppi testataan tyhjiönpitävyyden varmistamiseksi. Käytetään paineen alenemisen tai virtauksen mittausta. Visuaalisella tarkastuksella tarkistetaan tyhjiöt, purskeet ja liitoksen eheys. Vuotava kuppi ei ole sopiva. Testaus ei ole valinnainen.
Tyhjiömuppien valmistuksen 7 suurinta haastetta
1. Ilmakuplat (tyhjät) silikonissa
Ilmaa jää loukkuun sekoittamisen aikana. Kuplat muuttuvat tyhjiksi valmiissa osassa. Tyhjät kohdat heikentävät tiivistystä. Ne aiheuttavat vuotoja.
Ratkaisu: Tyhjiökaasunpoistolaitteisto on pakollinen. Silikonikomponentit sekoitetaan. Sitten seos johdetaan tyhjiökammioon. Tyhjiö poistaa loukkuun jääneen ilman ennen kaatamista tai injektointia.
2. Epätasainen kovettuminen (tahmeat tai pehmeät osat)
Osa tulee muotista tahmeana. Tai liian pehmeänä. Tai joissakin kohdissa ei täysin kovettunut. Syynä ovat lähes aina väärät sekoitussuhteet.
Ratkaisu: Tarkat vaa'at ja perusteelliset sekoitusprotokollat. Ihmiset punnitsevat jokaisen komponentin. He sekoittavat tietyn ajan. He kaavivat säiliön reunoja. Erä, joka poikkeaa kahdella prosentilla, epäonnistuu. Nopeassa prototyyppien valmistuksessa käytetään usein pieniä käsin sekoitettuja eriä. Nämä pienet erät voivat peittää sekoitusvirheitä, jotka tulevat ilmeisiksi tuotantomittakaavassa. Ihmisten on validoitava sekoitusprosessi tuotantolaitteilla ennen volyymin lisäämistä.
3. Osan muodonmuutos (vääristymä)
Silikonihuuli painuu kasaan kuormituksen alla. Tai kuppi ei pidä muotoaan muotista irrotettaessa. Materiaali on liian pehmeää osan geometriaan nähden.
Ratkaisu: Sovita Shore A -kovuus osan kokoon ja muotoon. 30 A:n silikoni sopii pienille, paksuille osille. Suuri, ohut huuli tarvitsee 50 A:n tai suuremman kovuuden. Insinöörit testaavat prototyyppien valmistuksen aikana erilaisia durometrejä löytääkseen muodonpitävän pienimmän kovuuden. Liian kova ja tiivistys kärsii. Liian pehmeä ja osa muuttaa muotoaan.
4. Muotissa pysyminen (purkuongelmat)
Kovettunut silikoni ei suostu irtoamaan. Osa repeää irrotettaessa. Muotti vaurioituu.
Syy: Liian vähän irrotusainetta tai muotin rakenteessa on monimutkaisia alleleikkauksia. Jotkut silikonilaadut ovat tahmeampia kuin toiset.
Ratkaisu: Oikea muotin suunnittelu on ensimmäinen puolustuslinja. Vältä teräviä alileikkausuria. Käytä vetokulmia. Levitä sitten irrotusainetta huolellisesti. Liian vähän ja osa tarttuu. Liian paljon ja pinnan viimeistely kärsii. Ihmiset kehittävät jokaiselle muotille vakiolevitysprosessin.
5. Heikko tai epäonnistunut muovin ja silikonin välinen sidos
Silikonihuuli irtoaa muovirungosta. Kuppi pettää käytössä. Liima ei ole koskaan ollut tarpeeksi vahva.
Syy: Materiaalien yhteensopimattomuus on yleinen syyllinen. Silikoni ei tartu useimpiin muoveihin ilman pintakäsittelyä.
Ratkaisu: Priorisoi ylivalutyökaluja aina kun mahdollista. Ylivalu luo kemiallisen sidoksen LSR-ruiskutusprosessin aikana. Liimaa ei tarvita. Kun ylivalu ei ole mahdollista, käytetään erikoistuneita teollisuusliimoja, joissa on pintapohjusteet. Liimausreitti vaatii huolellista prosessinohjausta.
6. Kemiallinen liukeneminen ja saastuminen (elintarvike/lääketiede)
Elintarvikkeiden kanssa kosketuksiin joutuvat tai lääketieteelliseen käyttöön tarkoitetut osat eivät saa liuottaa kemikaaleja. Tavallinen silikoni sisältää lisäaineita, jotka eivät ole turvallisia.
Syy: Sertifioimattomat raaka-aineet. Toimittaja oikaisi mutkat.
Ratkaisu: Hanki FDA:n vaatimusten mukaista silikonia. Asiaankuuluva asetus on 21 CFR 177.2600. Lääketieteelliset sovellukset saattavat vaatia ISO 10993 -sertifiointia. Ihmiset kysyvät sertifikaatteja ennen materiaalin ostamista.
7. Vierasesineiden aiheuttamat kontaminaatioriskit
Metallinpala tai kova muovi putoaa elintarvikelinjaan. Tyhjiökuppi rikkoutuu tai irtoaa sirpale. Saastuminen aiheuttaa takaisinvedon.
Syy: Tavallinen silikoni ei ole metallinilmaisimien havaittavissa. Rikkoutuneet palat läpäisevät laatutarkastukset huomaamatta.
Ratkaisu: Käytä metallinpaljastimia havaitsevia silikoniseoksia. Nämä materiaalit sisältävät rautapitoisia lisäaineita, jotka laukaisevat metallinpaljastimia tuotantolinjoilla. Lisäaineet ovat FDA:n hyväksymiä satunnaisen kosketuksen varalta. Ihmiset määrittelevät havaittavia laatuja elintarvikkeiden jalostukseen ja lääketeollisuuden sovelluksiin. Lisämateriaalikustannukset ovat pienet verrattuna takaisinvetoon.
Kriittiset materiaalivalintakriteerit in Vacuum Cups valmistus
Kovuus (Shore A)
Silikonin kovuus mitataan Shore A -asteikolla. Pienemmät luvut tarkoittavat pehmeämpää materiaalia. Suuremmat luvut tarkoittavat kiinteämpää ja kestävämpää seosta.
35A on tarkoitettu pehmeisiin ja herkkiin käyttötarkoituksiin. Vastaleivotun croissantin käsittelyyn. Kiillotetun linssin poimimiseen. Reuna mukautuu helposti. Pito on hellä. Haittapuolena on kulutuskestävyys. Pehmeä silikoni repeää nopeammin.
50A on tarkoitettu koviin ja kestäviin sovelluksiin. Metallilevyn nostamiseen. Karkean muoviosan siirtämiseen. Huuli kestää hankausta. Pitovoima on suurempi. Mutta 50A ei mukaudu epätasaisiin pintoihin yhtä hyvin kuin 35A.
Elintarviketason vaatimustenmukaisuus
Elintarvikkeiden kosketus on säänneltyä tilaa. Satunnaiset silikonit eivät ole sallittuja.
FDA 21 CFR 177.2600 on yhdysvaltalainen standardi. Se määrittelee sallitut uutettavat aineet ja testausmenetelmät. Sertifioitu yhdiste läpäisee nämä testit. Sertifikaatin puuttuminen tarkoittaa, että materiaali ei ole vaatimusten mukainen, vaikka se näyttäisi samalta.
EU 1935/2004 on eurooppalainen viitekehys. Varsinaiset testausmenetelmät tulevat muista standardeista, mutta tämä asetus asettaa vaatimukset. Eurooppaan myyvien on oltava materiaalitoimittajan vaatimustenmukaisuusvakuutuksen piirissä.
Molemmat standardit ovat tärkeitä. Leipomon kuppi tarvitsee jommankumman riippuen siitä, minne laite toimitetaan. Ihmiset kysyvät asiakirjoja ennen materiaalin tilaamista.
Erikoisominaisuudet
Joskus vakioyhdiste ei toimi. Ihmiset tarvitsevat lisäominaisuuksia.
Metallinilmaisin on tarkoitettu elintarvike- ja lääkelinjoille. Silikoniin sekoitetaan rautapitoisia lisäaineita. Jos pala irtoaa, metallinilmaisin havaitsee sen. Vaihtoehto on takaisinveto.
Kestää korkeita lämpötiloja ja kuumia ympäristöjä. Leivinuunit. Sterilointisyklit. Tavallinen silikoni hajoaa yli 200 °C:ssa. Erikoisvalmisteet kestävät 250 °C:n tai korkeamman lämpötilan.
Antistaattinen aine estää pölyn kerääntymisen. Elektroniikan valmistus tarvitsee tätä. Staattinen varaus vetää hiukkasia tuotteeseen. Kupin on haihdutettava tämä varaus. Ihmiset valitsevat antistaattisia yhdisteitä, kun tavallinen silikoni aiheuttaa kontaminaatio-ongelmia.
Mikään yksittäinen materiaali ei tee kaikkea. Ihmiset priorisoivat käyttötarkoituksen mukaan. Kovuus ensin. Yhteensopivuus toiseksi. Erikoisominaisuudet kolmanneksi. Jos tilaus on väärä, kuppi epäonnistuu, olipa se kuinka hyvin valmistettu tahansa.
Yhteenveto
Tyhjiökuppien massatuotanto ei ole yksinkertaista. Kolmen asian on toimittava yhdessä. Silikonin kovettumisen on oltava tasaista. Muovin ruiskuvalun on täytettävä tiukat toleranssit. Niiden välisen sidoksen on kestettävä tuhansia syklejä. Jos jokin asia epäonnistuu, kupit pettävät linjalla.
Viimeiset neuvot tuotannon aloittajille: Aseta muovi-silikoniliimausmenetelmä etusijalle suunnitteluvaiheen alkuvaiheessa. Ylivalu on paras vaihtoehto volyymin kannalta. Liimaliimaus toimii, mutta vaatii enemmän prosessinohjausta. Tee päätös ennen muottiteräksen leikkaamista.
Hanki sertifioituja materiaaleja alusta alkaen. FDA-vaatimustenmukaisuus. EU-vakuutukset. Metallinhavaitsemiskelpoiset laadut tarvittaessa. Älä vaihda materiaaleja projektin myöhään. Kovettumisprofiili muuttuu. Liimauslujuus muuttuu. Koko prosessi ajautuu eteenpäin.
Investoi tyhjiökaasunpoistolaitteisiin. Ilmakuplat eivät ole hyväksyttäviä tiivistyspinnassa. Käsin sekoitetut erät ilman tyhjiötä epäonnistuvat. Tuotantomittakaava vaatii asianmukaista kaasunpoistoa. Ei oikoteitä. Kupit joko sulkeutuvat tai eivät. Ihmiset muistavat ne, jotka eivät sulkeudu.
Tietoa NOBLESTA: Kumppanisi tarkkuusmuovien ja silikonien valmistuksessa
Keitä olemme
NOBLE on erikoistunut muovien valmistukseen. Asiakkaat tulevat luoksemme tarkkuusruiskuvalua ja silikonin käsittelyä varten.
Kuroa umpeen kuilu monimutkaisten tuotesuunnittelujen ja luotettavan massatuotannon välillä. Hankala vaihe on kahden materiaalin – muovin ja silikonin – käyttö. Tyhjiökupit ovat täydellinen esimerkki. Jäykkä muovirunko tarvitsee joustavan silikonireunuksen. Kahden materiaalin on liityttävä toisiinsa pysyvästi. Me saamme sen aikaan.
Keskeiset käsittelykykymme
Muoviset ruiskuvalu
NOBLE-insinöörit työskentelevät teknisten hartsien kanssa. Muoveja ovat ABS, polykarbonaatti (PC), nailon (PA) ja muut räätälöidyt seokset. Asiakkaat lähettävät meille materiaalispesifikaationsa. Me käytämme muotteja.
Suurtuotanto tapahtuu automatisoiduissa soluissa. Tavoitteena on tasainen laatu. Sykliajat ovat lyhyitä. Ihmiset tarvitsevat tuhansia osia päivässä. Koneemme toimittavat tämän määrän vaihtelutta.
Nestemäinen silikonikuminen (LSR) ruiskupuristus
Joustavien silikonikomponenttien tarkka muovaus on tyhjiökuppien valmistuksen ydinosaamista. Tyhjiökuppien monimutkaiset huuligeometriat ovat rutiinia. LSR-prosessi käsittelee suuria nopeuksia ja suuria määriä. Purkautuminen on vähäistä. Osien välinen tasaisuus on tiivis.
overmolding (Muovin ja silikonin liimaus)
Tämä on erikoisalaamme. Liimaamme silikonia kemiallisesti suoraan jäykille muovipinnoille yhdessä muovaussyklissä. Ei toissijaista liimakiinnitystä. Ei heikkoja liimaliitoksia.
Lisäarvopalvelut
Omat työkalut ovat merkittävä etu. Suunnittelemme ja valmistamme tarkkuusmuotteja, jotka on räätälöity kunkin tuotteen geometrian mukaan – ei tarvitse odottaa ulkopuolista työkalupajaa.
Jälkikäsittely tapahtuu laitoksessamme. Ylimääräinen materiaali poistetaan salaojituksella. Jälkikovetuksella silikoni stabiloidaan. Ultraäänipuhdistus valmistelee pinnat. Vuototestaus paljastaa viat ennen osien lähettämistä.
Materiaalien räätälöinti on mahdollista. Valmistamme FDA:n vaatimusten mukaista silikonia. Valmistamme myös metallinpaljastimia havaitsevia yhdisteitä elintarvike- ja lääkelinjoille.
Sertifioinnit ja vaatimustenmukaisuus (sitoutuminen laatuun)
ISO 9001:2015 (laadunhallintajärjestelmät)
Tämä sertifiointi osoittaa sitoutumisemme. Tasainen laatu. Jatkuva parantaminen. Asiakastyytyväisyys. Standardi kattaa kaikki valmistusprosessimme.
ISO 13485:2016 (Lääkinnälliset laitteet – Laadunhallinta)
Tämä on lääketieteellisen työn kannalta kriittinen sertifiointi. Valmistamme komponentteja lääketieteellisiin, lääke- ja terveydenhuollon sovelluksiin. Standardi vahvistaa kykymme täyttää tiukat sääntelyvaatimukset. Turvallisuus. Jäljitettävyys. Riskienhallinta.
FAQ
Mitä eroa on puristusmuovauksella ja LSR-ruiskutuksella silikonin valmistuksessa tyhjiökuppien valmistuksessa?
Puristusmuovauksessa käytetään valmiiksi muotoiltua silikoniaihiota. Työkalukustannukset ovat alhaisemmat. Sykliajat ovat pidempiä. Asiakas valitsee tämän menetelmän pienempiin määriin tai yksinkertaisempiin geometrioihin.
LSR-ruiskutuksessa käytetään nestemäistä silikonikumia. Kaksi komponenttia sekoittuvat automaattisesti. Neste ruiskutetaan suoraan lämmitettyyn muottiin. Kovettuminen tapahtuu ontelon sisällä. Sykliajat ovat lyhyempiä. Tarkkuus on parempi. Työkalukustannukset ovat korkeammat. Ihmiset valitsevat LSR:n suurille volyymeille ja monimutkaisille osille.
Voinko liimata silikonia muoviin päällevalun sijaan?
Kyllä. Liimaus toimii. Se ei ole sama asia kuin päällevalu. Päällevalu luo kemiallisen sidoksen ruiskutusprosessin aikana. Liimakerrosta ei ole. Liimaus vaatii pinnan esikäsittelyn. Pohjamaali levitetään muoville. Liima levitetään silikonille. Sitten osat puristetaan yhteen.
Liimaus on mekaaninen, ei kemiallinen. Se on vähemmän luotettava paljon syklejä vaativissa sovelluksissa. Liimaliitosta käytetään, kun päällepuristustyökaluja ei ole saatavilla tai kun materiaalit ovat yhteensopimattomia. Tyhjiökupin massatuotannossa päällepuristus on parempi vaihtoehto.
Ovatko silikonimukit kierrätettäviä?
Useimpia silikonimukeja ei voi kierrättää tavallisten kunnallisten kierrätysohjelmien kautta. Silikoni on kertamuovipolymeeri. Se ei sula eikä muotoudu kuten kestomuovit.
Jotkut erikoistuneet kierrätyslaitokset ottavat vastaan silikonia. Ne jauhavat materiaalin jauheeksi täyteaineeksi tai kierrätystarkoituksiin. Nämä laitokset eivät kuitenkaan ole yleisiä. Useimmat käytetyt silikonikupit päätyvät kaatopaikalle tai polttolaitokseen. Niiden, jotka priorisoivat kierrätystä käyttöiän päätyttyä, tulisi ottaa tämä rajoitus huomioon valitessaan materiaaleja suuria määriä kierrätettäviin sovelluksiin.







