
Prototyyppityökalut ovat keskeinen silta "piirustusten" ja "massatuotannon" välillä.
Se tuottaa oikeita osia, joita voidaan käyttää kokoonpanoon, toiminnan tarkastukseen ja pienten erien koetuotantoon suhteellisen alhaisilla kustannuksilla ja lyhyemmässä syklissä, jolloin tiimi voi havaita ja korjata suunnitteluvirheet ennen investoimista kalliisiin massatuotantomuotteihin.
Tiedot osoittavat, että yli 70 % tuotekehityksen ongelmista on peräisin suunnittelun alkuvaiheesta, ja prototyyppityökalut paljastavat nämä ongelmat tarkasti ja alhaisimmilla kustannuksilla.
Todellisissa projekteissa tilanteet, kuten ”prototyyppiosien toistuva uudelleentyöstö, muottien tiheät muutokset ja jatkuvat kustannusten ylitykset”, eivät kuitenkaan ole harvinaisia.
Tärkein syy tähän ei ole teknologian epäonnistuminen, vaan pikemminkin useiden yleisten sudenkuoppien vaarantuminen.
Tämä artikkeli purkaa näitä väärinkäsityksiä kolmesta näkökulmasta: suunnittelu, materiaalit ja toimittajat, ja tarjoaa käytännön parhaita käytäntöjä, joita voidaan soveltaa CAD-suunnittelusta massatuotantoon.
Väärinkäsitys yksiDFM:n laiminlyönti suunnitteluvaiheessa; uudelleentyöstö alkaa lähteestä
DFM on raja sille, pystyykö prototyyppityökalu tekemään kaiken oikein ensimmäisellä kerralla.
Jokainen prototyyppivaiheen uudelleentyöstökierros tarkoittaa tuotannon uudelleen aikatauluttamista, uudelleenruiskuvalua ja uudelleentarkastelua, ja sykli pidentyy usein viikoilla.
Vielä tärkeämpää on, että DFM itse asiassa määrittää koko projektin kustannusten ylärajan – pieni muutos lähtökohdassa voi viedä vain muutaman minuutin, mutta se voi säästää koko muotin uudelleen tekemisen kustannuksia.
Seuraavat kolme usein esiintyvää suunnitteluongelmaa ovat prototyypin uudelleentyöstön pääasialliset lähteet.
Vetokulman huomiotta jättäminen johtaa muotin jumiutumiseen
Muoviosien muotista irrottaminen vaatii riittävän vetokulman (yleensä 1° - 3°).
Jos kaltevuutta ei ole varattu suunnittelun aikana, prototyyppimuotti todennäköisesti naarmuttaa osien pintaa tai jopa juuttuu jumiin ulos työnnettäessä. Lievissä tapauksissa muotti on korjattava; vakavissa tapauksissa koko sarja on tehtävä uudelleen.
Erityistä huomiota on kiinnitettävä sisäpuolen kaltevuuteen, vahvistusripoihin ja syvään ontelorakenteeseen, koska nämä osat naarmuuntuvat alttiimmin muotista purkamisen aikana.
On tärkeää lisätä viisteet kaikkiin jakopintaan nähden kohtisuoraan oleviin sivuseiniin CAD-vaiheessa ja pyytää muotin toimittajaa tarkistamaan jokainen osa yksi kerrallaan DFM-tarkastuksen aikana sen sijaan, että korjaavia toimenpiteitä ryhdytään muotin koekäytön epäonnistumisen jälkeen.
Epätasainen seinämän paksuus aiheuttaa vääntymistä ja kutistumista
Seinämän paksuuden raju muutos voi aiheuttaa osien epätasaista supistumista jäähdytyksen aikana, mikä johtaa vääntymiseen, kutistumisjälkiin ja sisäiseen jännitykseen.
Vaikka nämä ongelmat voidaan tunnistaa prototyyppivaiheessa, jokainen muutos tarkoittaa uudelleenmuovausta ja varmennusta, ja kustannukset kasvavat eksponentiaalisesti.
Suunnittelussa on suositeltavaa pitää seinämän paksuus mahdollisimman tasaisena (yleensä 1.5–3 mm), asettaa pyöristetyt kulmat ja asteittaiset muutokset paksuuden siirtymäkohdissa sekä lisätä vahvistusripoja tai vääntymisenestorakenteita suurille tasaisille alueille riskien vähentämiseksi jo lähtökohdissa sen sijaan, että virheiden korjaamisen kustannukset jätettäisiin myöhempään vaiheeseen.
Toleranssiasetus on liian tiukka
Jos massatuotannon toleranssia sovelletaan suoraan prototyyppiosiin, se johtaa muottikustannusten jyrkkään nousuun ja läpäisyasteen laskuun.
Prototyyppityökalujen tarkoituksena on varmistaa "muoto, kokoonpano ja toiminta" eikä lopullinen tarkkuus.
Kohtuullinen lähestymistapa on asettaa toleranssit eri tasoille varmennustavoitteiden perusteella: ole tiukka tärkeimmissä sovituskohdissa ja löysä ulkonäön ja rakenteen suhteen, jättäen tarkkuuden massatuotantomuotin tehtäväksi ja pitäen kustannukset itselläsi.
Liiallinen tarkkuuden tavoittelu tekee prototyyppivaiheesta vain kalliin ja hitaan, mutta se ei tuo merkittävää hyötyä itse tuotteen verifiointiin.

Väärinkäsitys kaksi: Materiaalien ja prosessien valinta on irrallaan todellisista tarpeista
Prototyyppityökalujen (kuten pehmeät muotit, kovat muotit, 3D-tulostusmuotit jne.) muotinvalmistusprosessi ja muovausmateriaalien valinta vaikuttavat suoraan varmennustulosten uskottavuuteen. Jos valinta on väärä, testaaminen on ajanhukkaa, eikä luotettavaa johtopäätöstä saada, vaikka rahaa olisi käytetty.
Muotinvalmistusprosessi määrää muotin kustannukset, käyttöiän ja syklin, kun taas muovausmateriaali määrää osan suorituskyvyn ja tuntuman. Molempia on tarkasteltava kokonaisvaltaisesti ja keskityttävä aina kysymykseen "mitä tämä prototyyppi tarkalleen ottaen on tarkoitus todentaa?".
Pehmeitä muotteja käytettiin virheellisesti massatuotannossa
Silikonimuoteilla, epoksihartsimuoteilla ja muilla pehmeillä muoteilla on alhaiset valmistuskustannukset ja nopeat syklit, mutta niiden käyttöikä on yleensä vain muutamasta kymmenestä muutamaan sataan muottisykliä, mikä tekee niistä sopivia jopa kymmenen kappaleen pienten erien prototyyppien verifiointiin.
Jos sitä käytetään kestämään koetuotannon ensimmäinen erä tai pientilaukset, muotti romutetaan pian ja siitä tulee entistä kalliimpi.
Ennen valinnan tekemistä selvitä ensin, ”kuinka monta kappaletta valmistetaan ja mitä tarkistetaan”: jos määrä on pieni ja tarvitaan vain konseptin tarkistus, valitse pehmeä muotti.
Siltamuottimia tarvitaan tiettyä erää tai lähes massatuotantoa varten.
Varmista, että massatuotanto on alkamassa ennen kuin investoit koviin muotteihin, jotta vältät "ylimitoituksen".
Prototyyppimateriaali on ristiriidassa massatuotantomateriaalin kanssa
Standardi-PP:llä varmistetut suorituskykytiedot eivät voi edustaa lopullisen massatuotetun materiaalin suorituskykyä.
Kun materiaalin suorituskyky vaikuttaa toiminnalliseen arviointiin, on tärkeää varmistaa, että prototyyppivaiheessa käytetään samaa laatua kuin massatuotannossa, tai ainakin merkitään materiaalierot raporttiin, jotta vältetään myöhempi uudelleentyöstö "kuvausta vastaamattomien tuotteiden" vuoksi.
Osien, jotka ovat herkkiä keskeisille ominaisuuksille, kuten mekaniikalle, lämmönkestävyydelle ja kemikaalien kestävyydelle, materiaalin tasaisuus on erityisen tärkeää; muuten todentamistulokset voivat olla harhaanjohtavia.
Aliarvioi pintakäsittelyn ja jälkikäsittelyn kustannuksia
Prototyyppi vaatii myös jälkikäsittelyä, kuten maalausta, galvanointia, kohokuviointia ja kokoonpanoa.
Monissa projekteissa lasketaan vain muotin hinta ja jätetään huomiotta jälkikäsittely, mikä johtaa vakavaan budjetin ylitykseen.
Suunnitelmavaiheessa pinnan laatu, jälkikäsittelymenetelmät ja tarjoukset tulisi sisällyttää arviointiin yhdessä, jotta voidaan tehdä todellinen kokonaiskustannusarvio.
Mitä lähempänä pinnanlaatuvaatimukset ovat massatuotanto-osia, sitä korkeammat ovat prototyyppivaiheen kustannukset. On tärkeää määritellä pinnanlaatu selkeästi ennen projektin aloittamista, jotta vältetään lisävaatimukset prosessin keskellä ja siten budjetin häiriintyminen.
Väärinkäsitys Kolme: Toimittajien arviointi keskittyy vain hintaan ja jättää huomiotta kyvykkyydet ja yhteistyön
Monet ostajat vertailevat prototyyppimuottien hintoja standardiosiin ja valitsevat halvemman. Tämän seurauksena he päätyvät maksamaan korkeamman hinnan yhteistyössä.
Prototyyppityökalut ovat erittäin riippuvaisia toimittajien kokemuksesta ja yhteistyöstä. Väärän kumppanin valinnan piilokustannukset ovat paljon suuremmat kuin säästetty hintaero.
Epäsujuva yhteistyö tarkoittaa usein toistuvia muottimuutoksia, viivästyneitä toimituksia ja jopa epäluotettavia varmennustuloksia.
Arviointi tulisi tehdä kattavasti kolmesta ulottuvuudesta: kyvykkyys, yhteistyö ja tapaukset, eikä keskittyä pelkästään yksikköhintaan.
Keskittyminen vain tarjouksiin jättäen huomiotta pätevyydet ja laitteiden ominaisuudet
Alhaiset hinnat tarkoittavat usein, että laitteita tai prosesseja on rajoitetusti.
On tarpeen varmistaa toimittajan muotinvalmistuslaitteet, materiaalikirjasto ja tarkkuusominaisuudet, selvittää, onko heillä peruslaatujärjestelmät, kuten ISO, ja suorittaa paikan päällä tai videon avulla tarkastuksia todellisissa tuotantotapauksissa pelkän tarjouslomakkeen katsomisen sijaan.
Viestinnän ja nopean iteraatiotuen laiminlyönti
Pelätyin tilanne prototyyppien kehityksessä on se, kun ”toimittajat keskittyvät vain muotin valmistukseen, mutta jättävät palautteen huomiotta”.
Erinomaiset toimittajat varoittavat riskeistä ennakoivasti, tarjoavat muutosehdotuksia ja tukevat useita nopeita iteraatiokierroksia DFM-vaiheen aikana.
Tarkastusta suoritettaessa voisi yhtä hyvin kysyä suoraan: ”Teettekö ennakoivasti muotinmuokkaustarkastuksen ennen muotin avaamista?” Miten muotinmuokkaus veloitetaan? Onko palaute oikea-aikaista? Vastaus on totuudenmukaisempi kuin mikään julkisuus.
Älä tarkista toimittajien näytteitä ja aiempia tapauksia
Pyydä toimittajaa toimittamaan oikeita näytteitä ja koteloita vastaavista prototyyppityökaluista, jotta näet, täyttävätkö niiden pinnanlaatu, sopivuustarkkuus ja toimitussykli standardit.
Kertaluonteisen homekokeen tulokset puhuvat enemmän kuin suulliset lupaukset.
Olisi parasta käydä sen korjaamolla tai katsella koneita verkossa varmistaaksesi, että laitteet ja prosessiominaisuudet todella ovat olemassa.
Neljäs väärinkäsitys: Prototyypin verifioinnin pitäminen muodollisuutena ja suljetun silmukan palautteen puute
Prototyyppimuotti on vasta alkua. Todellinen arvo piilee ”muutosten varmentamisessa ja ajamisessa”.
Jos ajatellaan vain, että ”osat voidaan valmistaa”, ja sitten tehdään hätäisesti, se on sama kuin haaskaisi arvokkaimman virheenkorjausikkunan prototyyppivaiheessa.
Monet projektit toistuvat juuri siksi, ettei ole olemassa standardeja todentamiselle eikä suljettua palautteenantopiiriä. Kun yksi asia muuttuu, se laukaisee toisen.
Todentaminen tulisi jakaa kolmeen vaiheeseen: ”ulkonäkönäyte → toiminnallinen prototyyppi → pienkoetuotanto”. Jokaiselle vaiheelle tulisi asettaa selkeät hyväksymisstandardit. Testitulokset, kuten mitat, kokoonpano, käyttöikä ja vikaantumistyypit, tulisi syöttää takaisin suunnitteluun suljetun silmukan muodostamiseksi ”suunnittelu – muotin valmistus – todentaminen – muokkaaminen”.
Jokaisen iteraation tulisi perustua dataan eikä intuitioon.
Samalla jokaisen muutoksen syyt ja tulokset tulee kirjata, jotta tiimillä on selkeä käsitys siitä, mitkä suunnitelmat on todettu tehokkaiksi ja mitkä ovat edelleen vaarassa.
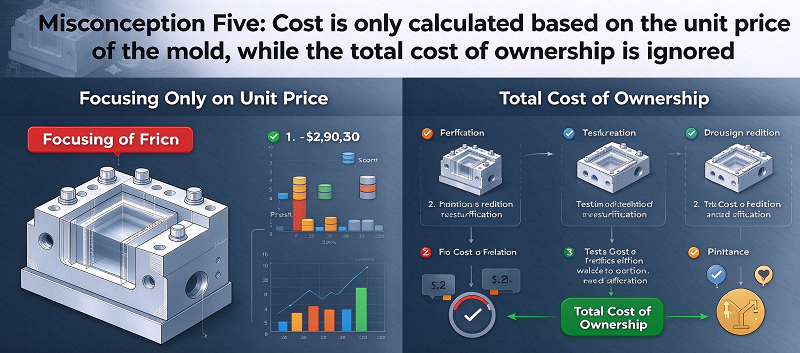
Viides harhaluulo: Kustannukset lasketaan vain muotin yksikköhinnan perusteella, eikä kokonaiskustannuksia oteta huomioon.
Pelkkien muottitarjousten katsominen on yleisin sudenkuoppa prototyyppien kustannusten hallinnassa.
Todellinen kustannus = muottimaksu + yksikkökustannus × tuotantomäärä + jälkikäsittely + uudelleenkäsittelyhävikki.
Otetaan esimerkiksi pehmeät muotit, siltamuotit ja kovat muotit: Pehmeiden muottien yksikköhinta on keskitasoa matala, mutta niiden käyttöikä on lyhyt.
Siltamuottien käyttöikä voi olla useista tuhansista kymmeniin tuhansiin kappaleisiin.
Kovamuoteilla on pisin käyttöikä, mutta ne vaativat suuren alkuinvestoinnin.
Valinta on pohjimmiltaan kompromissi kustannusten, laadun ja syklin välillä. On tärkeää ottaa huomioon "muotin käyttöikä × yksikkökustannukset + jälkikäsittely" ennen päätöksentekoa sen sijaan, että houkuttelisi kaunis muotin yksikköhinta.
Kokonaiskustannusten laskemisen jälkeen monet "halvat" vaihtoehdot ovat itse asiassa kalliimpia. Todella sopiva on usein ratkaisu, jolla on paras kustannustehokkuus.
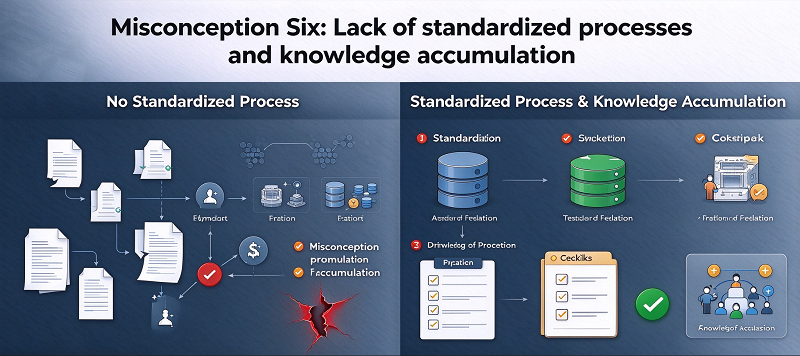
Väärinkäsitys KuusiStandardoitujen prosessien ja tiedonkeruun puute
Syvälle juurtunut syy siihen, miksi prototyyppiprojektit lankeavat ansoihin joka kerta, kun ne aloittavat tyhjästä ja tekevät päätöksiä kokemuksen perusteella.
Prosessien puute tarkoittaa, että samat virheet toistuvat eri projekteissa, eikä tiimikokemusta voida kerryttää voimavarana.
Kerää tietoja, kuten materiaaliparametreja, toleranssiominaisuuksia ja muotin käyttöikää, tiimin oman suunnitteluspesifikaatiokirjaston rakentamiseksi.
Luo pitkäaikainen yhteistyö 1–2 luotettavan toimittajan kanssa, jotta he ymmärtävät tuotteitasi paremmin ja välttävät aiemmin kohtaamiaan sudenkuoppia.
Standardoidut DFM-tarkistuslistat, hyväksymisprosessit ja toimittajien arviointilomakkeet voivat tehdä seuraavasta prototyyppiprojektista nopeamman ja vakaamman sekä muuttaa kokemuksen tiimin todelliseksi kilpailukyvyksi.
7. Miksi valita NOBLE kuin sinun prototyyppi tooling mvalmistuskumppani
NOBLE on kiinalais-brittiläinen yhteisyritys, jolle hallitus on myöntänyt "kansallisena korkean teknologian yrityksenä" -statuksen. Meillä on kaksi pääliiketoiminta-aluetta: "älykäs valmistus" ja "hoitotuotteet". "Älykäs valmistus" -liiketoiminta on erikoistunut tarjoamaan asiakkaille projektitukipalveluita, mukaan lukien osien koneistus ja valmistus.
Yli 10 vuoden kokemus ammattimaisesta valmistuksesta ja nopeasta prototyyppien valmistuksesta. Tehokas tiimimme tarjoaa vahvaa tukea uusille projekteillesi vaatimustesi 100-prosenttiseksi saavuttamiseksi; standardoitu hallinta tuo mukanaan tiukan laadunvalvonnan osille ja tuotteille; järkevä työnkulku saavuttaa alhaisemmat kustannukset samalla laadulla.
Vuosien kovan työn ja kehitystyön jälkeen NOBLE on vähitellen muuttunut tarkkuusosien koneistus- ja valmistusyrityksestä, jolla on täydellinen teollisuusketjua tukeva palvelukyky, palvelukeskeiseksi yritykseksi, joka tarjoaa täyden tuen asiakkaiden koko projektille.
NOBLE on luotettava räätälöity valmistusratkaisusi prototyyppisuunnittelusta valmistukseen. Tarjoamme valtavat valmistusresurssit, sopivan teknologian, virtaviivaistetut prosessit, asiantuntevaa ohjausta ja täydellisen laadunvalvontaprosessin ideoidesi toteuttamiseksi.
NOBLElla on seuraavat pätevyystodistukset:
ISO 9001: 2015 – Vankka laatujärjestelmä yleisvalmistukseen. Yhdenmukaiset prosessit. Dokumentoitu valvonta. Jäljitettävä tarkastus.
ISO 13485: 2016 – Tiukemmat laatustandardit lääkinnällisten laitteiden osille. Vaatimustenmukainen prosessin validointi. Täydellinen jäljitettävyys. Vaaditaan implantoitaville ja kirurgisille osille.
Yhteenveto
Prototyyppien valmistus ei ole "tee ensin muotti ja katso sitä", vaan päätöksentekojärjestelmä, joka keskittyy kustannuksiin, laatuun ja sykliin.
Jos lankeat kuuteen merkittävään väärinkäsitykseen DFM:stä, materiaalinkäsittelystä, toimittajista, suljetun kierron varmentamisesta, kustannuslaskennasta ja prosessien kertymisestä, uudelleenkäsittelyn kustannukset kasvavat eksponentiaalisesti.
Luotettavia prototyyppituloksia voidaan saada lyhyessä ajassa ja alhaisimmilla kustannuksilla suorittamalla vaiheittainen suljetun kierron verifiointi, päättelemällä materiaaliprosesseja todellisten vaatimusten perusteella, tekemällä päätöksiä kokonaiskustannusten perusteella sekä luomalla pitkäaikaista yhteistyötä ja tietokantoja.
Vain käsittelemällä prototyyppityökaluja tuotekehityksen "koetinkivenä" eikä "kustannuseränä", tuotteita voidaan viedä massatuotantoon nopeammin ja tasaisemmin kovassa markkinakilpailussa.
UKK
1. Mitä keskeisiä toimituksia meidän tulisi pyytää toimittajilta prototyyppityökalujen tarjouspyyntöjä käynnistäessämme?
Pyydä DFM-raportti, näytteen tarkastuspöytäkirja, muotin käyttöiän ennuste, jälkikäsittelytarjous ja tarkistettu toimitusaikataulu mahdollista uudelleentyöstöä varten.
2. Miten määritellään prototyyppiosien hyväksymiskriteerit virallisissa tarjouspyyntöasiakirjoissa?
Määritä toimitettujen näytteiden kriittisten sovitusmittojen toleranssit, kosmeettinen pinnanlaatu, toiminnalliset testattavat kohteet ja selkeät hylkäyksen laukaisuehdot.
3. Mitä riskeihin liittyviä lausekkeita tulisi sisällyttää prototyyppityökalujen tarjouspyyntöehtoihin?
Lisää lausekkeita muotinkorjausvastuusta, uudelleentyökustannusten kohdentamisesta, immateriaalioikeuksien suojasta ja vakavien toimitusviivästysten korvauksista.
4. Kun vertailemme useita prototyyppitoimittajia tarjouspyynnön kautta, mitä piilokustannuksia meidän tulisi erikseen pyytää?
Kysy hintoja DFM-tarkastuksesta, muotin muokkaamisesta, ylimääräisistä näyte-eristä, materiaalin vaihtomaksuista ja pintakäsittelyn valmistelukustannuksista.
5. Mitä tukidokumentaatiota toimittajilta edellytetään prototyyppinäytteiden ohella tarjouspyyntövaatimusten mukaisesti?
Vaaditaan materiaalisertifiointi, mittatarkastustiedot, pintakäsittelytestausraportti ja muotin kuntoyhteenveto.





