

SLA-pikaprototyyppien valmistuksessa käytetään valoa nestemäisen hartsin muuttamiseen kiinteiksi osiksi. Insinöörit saavat yksityiskohtaiset prototyypit suunnittelukatselmuksia, sopivuustarkastuksia ja tuotekehitystä varten. Se on SLA:n 3D-tulostuksen ydinmenetelmä.
Tämä prosessi sopii erinomaisesti tuotesuunnittelun validointiin, ulkonäkömallien luomiseen ja valittujen toiminnallisten testien suorittamiseen. Lopulliset tulokset riippuvat kuitenkin valitsemastasi hartsista, osan suunnittelusta ja jälkikäsittelystä. Tässä artikkelissa käymme läpi, miten SLA-pikaprototyyppien valmistus toimii, tarkastelemme sen etuja ja haittoja, vertaamme sitä muihin valmistusmenetelmiin ja keskustelemme materiaaleista, pintakäsittelystä, kustannuksista ja teollisista sovelluksista.
Miten palvelutasosopimus toimii Rapid Prototyping Tehdä työtä?
Vaihe 1: Luo ja valmistele CAD-malli
Insinöörit luovat 3D-mallin CAD-ohjelmistossa. Tiedosto tarkistetaan ja muunnetaan STL- tai 3MF-muotoon. Puhdas malli estää tulostusvirheet. SLA-pikaprototyyppien valmistus alkaa tästä.
Vaihe 2: Valitse hartsi ja aseta tulostusparametrit
Hartsi valitaan ulkonäön, lujuuden, joustavuuden ja käyttötarkoituksen perusteella. Sitten asetetaan seuraavat parametrit: kerroksen paksuus, tulostuksen suunta ja tukirakenteiden sijoittelu. Kaikki nämä valinnat vaikuttavat lopulliseen osaan.
Vaihe 3: Tulosta prototyyppi kerros kerrokselta
UV-laser kovettaa nestemäisen hartsin tietyt alueet. Tämä prosessi toistuu jatkuvasti kerros kerrokselta, jolloin lopulta muodostuu täydellinen 3D-osa. SLA 3D-tulostuksessa käytetään alhaalta ylöspäin suuntautuvaa rakennusmenetelmää.
Vaihe 4: Poista tuet ja puhdista tulostettu osa
Insinööri irrottaa osan tulostusalustasta ja purkaa tukirakenteet. Sitten osa puhdistetaan kovettumattoman hartsin poistamiseksi sen pinnalta ja mikrorakenteista. Puhdistetut osat toimivat paremmin.
Vaihe 5: Jälkikovetus ja prototyypin tarkastus
Sitten osat laitetaan valon alle kuivumaan. Kun materiaali on täysin kovettunut, alat nähdä, miltä se todella näyttää. Sitten insinöörit tarkastelevat prototyyppiä. Tarkastus kattaa mitat, pinnanlaadun ja näkyvät viat. Tämä vaihe on osa SLA-pikaprototyyppipalvelua.
SLA-pikaprototyyppien tärkeimmät edut
Tarkka yksityiskohta ja mittatarkkuus
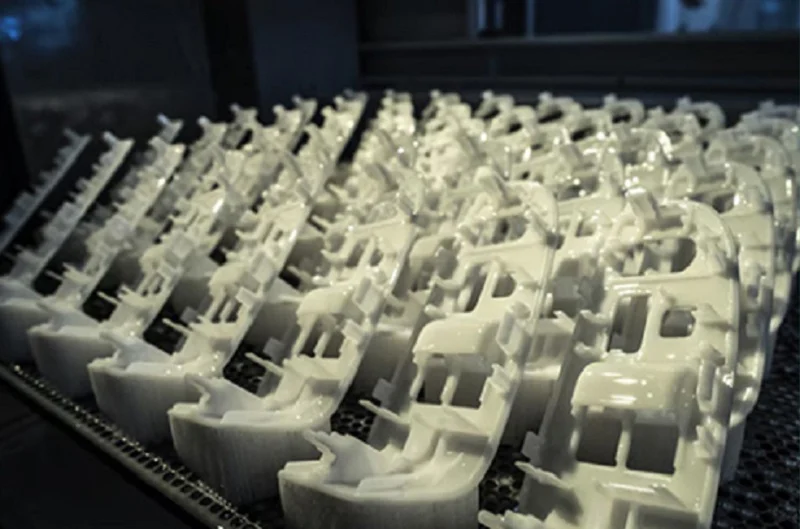
Pienimmätkin piirteet, hienot ääriviivat ja monimutkaiset yksityiskohdat toistetaan uskollisesti. Tarkkuus riippuu tulostimesta, hartsista, geometriasta ja jälkikäsittelymenetelmistä. SLA-pikaprototyyppitekniikalla saavutettava yksityiskohtien taso on vertaansa vailla muilla menetelmillä.
Sileä pintaviimeistely
SLA-osien pinnat ovat sileämmät kuin FDM-osien. Ulkonäkömallit hyötyvät. Prototyypit, jotka tarvitsevat siistin pinnan, hyötyvät. Pinta on valmis maalattavaksi tai kiillotettavaksi.
Kyky tuottaa monimutkaisia geometrioita
Kaarevia pintoja, monimutkaisia muotoja ja yksityiskohtaisia ominaisuuksia voidaan luoda suoraan ilman leikkaustyökaluja. Tukirakenne ja hartsinpoisto on otettava huomioon, mutta geometrinen vapaus on todellista.
Nopeampi suunnitteluiteraatio ilman erillisiä työkaluja
Kun suunnittelija on päivittänyt CAD-mallin, hän voi tulostaa muokatun prototyypin suoraan ilman uutta muottia. Tällä tavoin suunnitteluongelmat voidaan havaita aikaisemmin ja eri versioita voidaan testata.
SLA-pikaprototyyppien rajoitukset
Materiaalien ominaisuudet voivat poiketa tuotantomuoveista
Fotopolymeerihartsit eivät aina käyttäydy samalla tavalla kuin ABS, nailon tai polypropeeni. Materiaalitiedot on tarkistettava. Lopputuotteen suorituskykyä koskevat ennusteet vaativat varovaisuutta. SLA-pikaprototyyppien valmistus ei ole tuotantomuovia.
Jotkut hartsiosat ovat hauraita tai herkkiä ympäristöolosuhteille
Jotkut hartsit halkeilevat iskun alla. Toistuva kuormitus aiheuttaa rikkoutumisen. UV-altistus, lämpö, kosteus ja kemikaalit vaikuttavat suorituskykyyn. Hartsin koostumus määrittää rajat.
Jälkikäsittely lisää aikaa ja työvoimaa
Puhdistus. Tuen poisto. Lisäkovetus. Hionta. Kiillotus. Maalaus. Jokainen vaihe lisää aikaa. Jokainen vaihe lisää kustannuksia. SLA:n nopeat prototyyppipalvelut ottavat tämän huomioon tarjouksissa.
Valmistusmäärän ja osan koon rajoitukset
Jokaisella SLA-tulostimella on enimmäiskoko. Suuret komponentit jaetaan. Osiot kootaan tulostuksen jälkeen. Tämä rajoitus vaikuttaa suunnitteluun.
Materiaali- ja tuotantokustannukset voivat nousta erikoisvaatimusten vuoksi
Erikoishartsit maksavat enemmän. Suuret osat maksavat enemmän. Vaativa viimeistely maksaa enemmän. Tarjous riippuu tulostusajasta, materiaalinkulutuksesta, määrästä ja tarkastuksesta. Käytännön näkökulmasta NOBLE – Kiinan johtava valmistusyritys – tarjoaa SLA-pikaprototyyppipalveluita, jotka hallitsevat näitä muuttujia tehokkaasti. Tiimimme auttaa asiakkaita siirtymään prototyypistä massatuotantoon ilman toimittajan vaihtoja.
SLA vs. muut nopeat prototyyppien valmistusmenetelmät
Menetelmän valinta riippuu työstä. Pinnan viimeistely. Materiaalin ominaisuudet. Geometria. Määrä. Budjetti. Jokaisella prosessilla on vahvuutensa. Jokaisella on rajoituksensa. SLA-pikaprototyyppien valmistus on yksi vaihtoehto monien joukossa.
| Menetelmä | Miten se toimii | Vahvuudet | rajat | Best For |
| SLA | Valokovettaa nestemäistä hartsia kerros kerrokselta | Hienot yksityiskohdat, sileät pinnat | Hauraat hartsit, rajoitettu materiaalivalikoima | Ulkonäkömallit, yksityiskohtaiset prototyypit |
| FDM | Sulattaa termoplastisen filamentin | Laajempi valikoima yleisiä kestomuoveja | Näkyvät kerrosviivat, karkeampi pinta | Konseptimallit, perustoiminnalliset osat |
| SLS | Laser sulattaa jauhemateriaalia, yleensä nailonia | Kestävät, monimutkaiset toiminnalliset osat | Karkeampi pinta, korkeammat kustannukset | Toiminnallinen testaus, monimutkaiset geometriat |
| DLP | Heijastaa kuvan hartsikerroksen kovettamiseksi | Nopea kerroskovettuma, hyvät yksityiskohdat | Laitteistosta riippuva tarkkuus | Yksityiskohtaiset hartsiosat, nopeampi rakentaminen |
| CNC-koneistus | Poistaa materiaalia kiinteästä työkappaleesta | Tuotantolaatuiset muovit, metallit, tarkat ominaisuudet | Työkalujen käyttörajoitukset, korkeammat kustannukset monimutkaisille muodoille | Toimivia prototyyppejä, tarkkuusosia |
Kuinka valita oikea prototyyppimenetelmä
Paras menetelmä riippuu pinnanlaadusta, materiaalin ominaisuuksista, geometriasta, määrästä ja budjetista. SLA soveltuu yksityiskohtaiseen hartsimallinnukseen. CNC-työstö, FDM ja SLS palvelevat muita suunnitteluvaatimuksia.
Käytännön näkökulmasta NOBLE on Kiinan johtava valmistusyritys, joka tarjoaa SLA-pikaprototyyppien valmistuspalveluita CNC-koneistuksen ja muiden prosessien lisäksi. Tiimimme auttaa asiakkaita valitsemaan oikean menetelmän kuhunkin projektiin.
Jälkikäsittely ja Surface Finishing SLA-prototyypeille
Tukien poisto ja pinnan hionta
Tuet irtoavat tulostuksen jälkeen. Kappale valmistellaan viimeistelyä varten. Hionta vähentää tukien jälkiä. Pinnan tasaisuus paranee. Mutta hiontaa on hallittava. Kriittiset mitat voivat muuttua. SLA-pikaprototyyppien valmistus vaatii tätä tasapainoa.
Pesu ja UV-jälkikovetus
Pesu poistaa kovettumattoman hartsin. Pinnan hartsi katoaa. Sisäiset osat puhdistuvat. UV-jälkikovetus seuraa. Hartsivalmistajan ohjeet määrittelevät syklin. Osa saavuttaa tarkoitetut ominaisuudet. SLA 3D -tulostus on riippuvainen tästä vaiheesta materiaalin suorituskyvyn kannalta.
Kiillotus ja kirkaslakkaus
Kiillotus parantaa tasaisuutta. Ulkonäkö paranee. Valitut SLA-osat hyötyvät. Kirkas lakka auttaa läpinäkyvien prototyyppien luomisessa. Visuaalinen viimeistely paranee. Tulokset riippuvat hartsista ja viimeistelyprosessista. SLA:n pikaprototyyppipalvelut sisältävät nämä vaihtoehdot.
Pohjustus, maalaus ja värien yhteensovitus
Pohjamaali valmistelee pinnan. Maalin tarttuvuus paranee. Pinnoitteen tasaisuus paranee. Maalaus vastaa tuotteen värejä. Prototyypit näyttävät realistisilta. Suunnittelukatselmukset ja esitykset hyötyvät. SLA-pikaprototyyppien valmistus tarjoaa visuaalista tarkkuutta.
Miten pinnan viimeistely vaikuttaa mittoihin, ulkonäköön ja läpimenoaikaan
Hiominen muuttaa mittoja. Pinnoitus muuttaa mittoja. Kiillotus muuttaa mittoja. Myös ulkonäkö muuttuu. Nämä vaiheet pidentävät läpimenoaikaa. Viimeistelyvaatimukset on määriteltävä ajoissa.
SLA-pikaprototyyppien suunnitteluohjeet
Seinän paksuus ja ominaisuuksien vähimmäiskoko
Seinämän paksuuden tulee olla sopiva hartsiin, osan kokoon ja käyttötarkoitukseen nähden. Hyvin ohuiden seinien ja pienten ominaisuuksien luotettava tulostaminen voi olla vaikeaa, joten tulostimen suunnitteluohjeet on tarkistettava.
Reiän suunnittelu ja mittakompensaatio
Pienet reiät voivat tulostua liian pieninä tai kovettumaton hartsi voi tukkia ne. Insinöörien tulisi ottaa huomioon reiän suunta, puhdistusmahdollisuudet ja mittasäätöjen tarve, kun tarvitaan tarkkaa sovitusta.
Rakenna perehdytys ja tue sijoittelua
Osan suunta vaikuttaa tukien sijaintiin, pinnan laatuun, tulostusaikaan ja mittakäyttäytymiseen. Hyvä tukien sijoittelu voi vähentää näkyviä jälkiä tärkeillä pinnoilla ja auttaa osan tulostamisessa onnistuneesti.
Ontot rakenteet ja salaojitusreiät
Ontot osat voivat vähentää hartsin kulutusta ja joskus alentaa tulostuskustannuksia. Tyhjennysreiät ovat tärkeitä, koska niihin jäänyt nestemäinen hartsi voi aiheuttaa puhdistusongelmia ja vahingoittaa osaa, jos sitä jää sisään.
Suunnittelunäkökohdat Kokoonpano ja sovitustestaus
Välykset ja liitoskohdat tulee suunnitella paino- ja viimeistelyprosessin tarkkuus mielessä pitäen. Testikokoonpanot voivat auttaa tunnistamaan häiriö- ja kohdistusongelmia ennen tuotantotyökalujen valmistusta.
Mitkä tekijät vaikuttavat SLA:n nopean prototyyppien kustannuksiin ja läpimenoaikaan?
Osan koko, geometria ja rakennekorkeus
Suuret osat tarvitsevat enemmän hartsia. Niiden painaminen kestää kauemmin. Monimutkaiset muodot lisäävät tuen tarvetta. Korkeat kokoonpanot pidentävät tuotantoaikaa. Koko puolestaan vaikuttaa kustannuksiin.
Hartsityyppi ja materiaalin kulutus
Hartseilla on eri hinnat. Niillä on erilainen suorituskyky. Kulutus riippuu osan tilavuudesta. Tukirakenteet lisäävät materiaalia. Ontot rakenteet vähentävät sitä. Epäonnistuneet tulosteet vievät sitä hukkaan. SLA 3D -tulostuksen hinta riippuu näistä tekijöistä.
Tulostussuunta ja tuotantomäärä
Suunta vaikuttaa rakennekorkeuteen. Se vaikuttaa tukivaatimuksiin. Se vaikuttaa pintajälkiin. Useat osat yhdessä rakennelmassa parantavat tehokkuutta. Koneen kapasiteetti ja järjestely ovat tärkeitä. SLA-pikaprototyyppien valmistus tasapainottaa näitä muuttujia.
Jälkikäsittelyn ja laaduntarkastuksen vaatimukset
Puhdistus. Tukien poisto. Kiillotus. Maalaus. Tarkastus. Jokainen vaihe lisää kustannuksia. Jokainen vaihe pidentää läpimenoaikaa. Tiukat toleranssit vaativat ylimääräistä työvoimaa. Yksityiskohtaiset tarkastusraportit vaativat mittauksia. Käytännön näkökulmasta NOBLE – johtava valmistusyritys Kiinassa – tarjoaa SLA-pikaprototyyppipalveluita, jotka hallitsevat näitä kustannuksia tehokkaasti. Heidän tiiminsä auttaa asiakkaita suunnittelemaan työn ennen tuotannon aloittamista.
Kuinka vähentää SLA-prototypointikustannuksia ja läpimenoaikaa
Yksinkertaista tarpeettomia yksityiskohtia. Valitse sopiva hartsi. Toimita täydelliset CAD-tiedostot. Määritä selkeät toleranssit. Määritä viimeistelyvaatimukset. Nämä vaiheet auttavat toimittajia suunnittelemaan työtä. Ne alentavat kustannuksia. Ne lyhentävät läpimenoaikaa. SLA-pikaprototyyppien valmistus tehostuu.
Laadunvalvonta SLA-pikaprototyyppien valmistuksessa
Mittatarkastus ja toleranssien varmennus
Mittatarkastuksessa prototyyppi tarkistetaan spesifikaatioita vasten. Työkalu on riippuvainen vaaditusta tarkkuudesta. SLA-pikaprototyyppien valmistus vaatii tämän varmennusvaiheen.
Pintavirheiden tarkastus
Silmämääräinen tarkastus löytää tukijäljet. Se löytää halkeamia. Se löytää vääntymiä. Muita pintavirheitä havaitaan. Kriittiset kosmeettiset alueet on määriteltävä ennen tuotantoa. Toimittaja soveltaa johdonmukaisia hyväksymiskriteerejä. SLA 3D -tulostuksen laatu riippuu tästä selkeydestä.
Hartsin käsittely ja jälkikovetusvalvonta
Oikea hartsin käsittely varmistaa tasaisuuden. Oikea jälkikovetus varmistaa materiaalin ominaisuudet. Valmistajan ohjeita on noudatettava. Epätäydellinen kovettuminen aiheuttaa ongelmia. Mekaaniset ominaisuudet muuttuvat odottamatta. SLA:n nopeat prototyyppipalvelut hallitsevat näitä muuttujia.
Toiminnallinen testaus ja prototyypin hyväksymiskriteerit
Toiminnallinen testaus tarkistaa suorituskyvyn. Suorittaako prototyyppi tehtävänsä? Hyväksymiskriteerit määrittelevät vastauksen. Tärkeät mitat. Sovitusvaatimukset. Pinnan olosuhteet. Asiaankuuluvat suorituskykytestit. SLA-pikaprototyyppien valmistus validoidaan näitä standardeja vasten.
SLA-pikaprototyyppipalvelut NOBLElla
Tuki muovi- ja metalliprototyyppien kehittämiseen
NOBLE tarjoaa muovi- ja metalliprototyyppien valmistusta. Eri prosessit sopivat erilaisiin suunnitteluvaatimuksiin. SLA-hartsipainatus on yksi vaihtoehto. CNC-työstö on toinen. Tuotantoreitti valitaan työn mukaan.
Integroidut valmistus- ja pintakäsittelyominaisuudet
Prototyyppien tuotantoon yhdistyy viimeistelypalvelu – osat ovat valmiita suunnittelukatselmukseen saapuessaan ja testaukseen. NOBLEN SLA-pikaprototyyppipalvelu kattaa tämän integraation.
Suunnittelutuesta prototyypin toimitukseen
Varhainen suunnittelutuki voi tunnistaa valmistusongelmia. Insinööritiimimme pystyy löytämään ongelmat ennen tuotantoa. Koordinoitu työnkulku kattaa suunnittelukatselmuksen, tarkastuksen ja toimituksen, mikä helpottaa prototyypin kehittämisen hallintaa. NOBLEN SLA-pikaprototyyppien valmistus noudattaa tätä jäsenneltyä lähestymistapaa.
Usein kysytyt kysymykset SLA-pikaprototyyppien valmistuksesta
Mitä SLA tarkoittaa 3D-tulostuksessa?
SLA on lyhenne sanoista stereolitografia, 3D-tulostusprosessi, jossa nestemäinen valoherkkä hartsi kovetetaan valon avulla. Sitä käytetään laajalti yksityiskohtaisten ja sileäpintaisten prototyyppien valmistukseen.
Kuinka tarkkaa SLA-pikaprototyyppien valmistus on?
SLA voi tuottaa hienoja yksityiskohtia ja tarkkoja ominaisuuksia, mutta todellinen tarkkuus riippuu tulostimesta, hartsista, geometriasta ja jälkikäsittelystä. Kriittisistä mitoista tulee keskustella toimittajan kanssa ja varmistaa ne tarkastuksella.
Kuinka kauan SLA:n nopea prototyyppien valmistus kestää?
Pieni ja yksinkertainen osa voidaan tulostaa muutamassa tunnissa, kun taas suurempien tai monimutkaisempien osien tulostaminen voi kestää kauemmin. Puhdistus, jälkikovetus, viimeistely ja tarkastus on myös sisällytettävä kokonaistoimitusajan arviointiin.
Onko SLA vahvempi kuin FDM?
Kumpikaan menetelmä ei ole aina toista vahvempi, koska lujuus riippuu materiaalista, tulostusasetuksista ja osan suunnittelusta. SLA valitaan usein yksityiskohtien ja pinnan viimeistelyn vuoksi, kun taas FDM saattaa sopia paremmin tiettyihin teknisistä kestomuoveista valmistettuihin toiminnallisiin osiin.
Voidaanko SLA-prototyyppejä käyttää toiminnalliseen testaukseen?
Kyllä, SLA-prototyyppejä voidaan käyttää sopivuustarkastuksiin, kokoonpanokokeisiin ja valittuihin toiminnallisiin testeihin. Hartsin lujuuden, joustavuuden, lämmönkestävyyden ja kemiallisen yhteensopivuuden on täytettävä testivaatimukset.
Paljonko SLA-pikaprototyyppien valmistus maksaa?
Kustannukset riippuvat osan koosta, hartsityypistä, tulostusajasta, määrästä, viimeistelystä ja tarkastusvaatimuksista. 3D-mallin ja selkeiden eritelmien toimittaminen auttaa toimittajaa laatimaan tarkemman tarjouksen.
Voidaanko SLA-prototyyppejä maalata tai kiillottaa?
Kyllä, monet SLA-prototyypit voidaan hioa, kiillottaa, pohjamaalata ja maalata. Paras viimeistelymenetelmä riippuu hartsista, halutusta ulkonäöstä ja mittavaatimuksista.






