

Robotiikkainsinöörillä on CAD-malli, ja hänen on päätettävä, miten siitä tehdään todellinen prototyyppi. Tämä tarkoittaa materiaalin ja prosessin valintaa. Keskeinen kysymys on: mitkä valmistusprosessit ja materiaalit toimivat parhaiten tekoälyrobottien prototyyppiosille? Ja miten ne vaikuttavat suunnitteluun ja tuotantoon? Tämä artikkeli käsittelee materiaalivaihtoehtoja, työstötekniikoita ja järjestelmätason päätöksiä. Keskitymme hyödyllisiin vinkkeihin räätälöityjen robottijärjestelmien valintaan ja rakentamiseen. Lujuus, paino ja tarkkuus ohjaavat materiaalivalintoja. Myös ajoitus ja budjetti ovat tärkeitä. Ohitamme taustahistorian ja annamme käytännön neuvoja insinööreille ja harrastajille. Todelliset prototyyppiesimerkit humanoidikäsivarsista ja mobiiliroboteista havainnollistavat näitä päätöksiä käytännössä.
Tekoälyrobotin prototyyppiosien suunnittelunäkökohtia
Jokainen tekoälyrobotti alkaa viidellä pääjärjestelmällä: ohjauksella, antureilla, toimilaitteilla, virtalähteellä ja runkorakenteella. Robotiikassa nämä järjestelmät tarvitsevat kaikki erilaisia asioita käyttämiensä osien lisäksi. Päätä valintasi ajoissa. Ne vaikuttavat toleransseihin, kokoonpanoon ja kustannuksiin. Tässä on se, millä on merkitystä.
Voima, paino ja tarkkuus
Kantavat vs. ei-kantavat osat
Jotkut osat kantavat todellisia kuormia. Nivelet, vivustot ja alustan osat vaativat suurta lujuutta ja jäykkyyttä. Alumiiniseokset ovat tässä suosittuja. Ne tasapainottavat painon ja jäykkyyden melko hyvin. Suojat ja koripaneelit altistuvat paljon pienemmälle rasitukselle. Muovit hoitavat nämä tehtävät hyvin. Selvitä nämä toiminnot ajoissa suunnitteluvaiheessa. Tämä valinta vaikuttaa kaikkeen myöhemmin.
Toleranssi ja pinnan viimeistely
Tarkkuus alkaa oikeista toleransseista. Tarkkuus on tärkeintä liitoksissa. Laakeriistukoiden ja kiskokiinnikkeiden toleranssien on oltava ±0.01–±0.05 mm. Komponenttien, kuten työkalunvaihtajien ja tarttujien, toistettavuuden on oltava 0.015–0.02 mm luotettavan käsittelyn varmistamiseksi. Mutta pidä silmällä toleranssien kertymistä. Kun monta osaa yhdistetään, pienet virheet kasaantuvat. ±0.02 mm:n spesifikaatio voi aiheuttaa sidottuja liitoksia. Kiristä toleransseja vain siellä, missä toiminta sitä vaatii. Siirtyminen 0.5 mm:stä 0.02 mm:iin kaksinkertaistaa valmistuskustannukset. Siirtyminen 0.01 mm:iin kolminkertaistaa ne.
Toleranssi vaikuttaa suoraan robotin tarkkuuteen. Jos kiinnikkeet ovat pielessä, efektori ei saavuta tavoitettaan. Hyvä valmistettavuussuunnittelu tarkoittaa sopivuuden miettimistä varhaisessa vaiheessa. Älykkäät suunnittelupäätökset vaikuttavat kustannuksiin ja laatuun. Sama logiikka pätee kaikkiin valmistusprosesseihin. Kysy itseltäsi: tarvitseeko jokainen pinta tarkkaa hallintaa vai vain kriittiset?
Ympäristö- ja lämpötekijät
Lämpötila ja kemikaalialtistus
Missä robottisi työskentelee? Tehtaat kuumenevat. Ulkona käytettävät robotit kohtaavat kemikaaleja. Tavalliset muovit, kuten ABS ja HDPE, pettävät yli 100 °C:ssa. Sen sijaan tarvitset PTFE:tä tai PEEK:ia. PEEK kestää jatkuvaa lämpöä jopa 260 °C:seen asti. Kemikaaleille altistumisessa PTFE, PEEK ja polypropeeni kestävät voimakkaita liuottimia. Titaani ja ruostumaton teräs 316 ovat parhaita metalleja korroosiota aiheuttaviin ympäristöihin. Nämä materiaalivalinnat liittyvät suoraan suorituskykyyn rasituksen alla.
Ulkokäyttöön tarkoitettujen robottien tiivistystekniikassa käytetään edistyneitä elastomeerejä. Fluoropreeni XP ja EPDM kestävät UV-säteilyä ja puhdistusaineita. Ajattele ympäristöä valintaasi tehdessäsi.
Tärinä- ja iskunkestävyys
Robotit liikkuvat nopeasti ja pysähtyvät voimakkaasti. Tärinä löysentää ruuveja ajan myötä. Iskut voivat haljeta hauraita komponentteja. POM, lasitäytteiset nailonit ja muut kestävät muovit kestävät toistuvaa rasitusta hyvin. Ne absorboivat energiaa rikkoutumatta. Titaani tarjoaa suurta lujuutta ilman lisäpainoa, mutta maksaa enemmän. Sovita materiaalin vaimennus robottijärjestelmiisi. Seiniin törmäävä räätälöity mobiilirobotti tarvitsee kestäviä osia kuin tehdaslattialla oleva kiinteä käsivarsi.
Kustannukset, läpimenoaika ja skaalautuvuus
Prototyyppi vs. tuotantobudjetti
Yksi prototyyppikappale maksaa enemmän yksikköä kohden. Saman komponentin määrä tulee halvemmaksi. Suunnittele etukäteen. CNC-työstö tarjoaa tarkkuutta ilman työkalukustannuksia varhaisessa testauksessa. Suurten määrien sarjoissa käytetään ruiskuvalua yksikkökustannusten alentamiseksi. Komponenttien valinta riippuu määrästä ja budjettitavoitteista. Räätälöidyt robottijärjestelmät alkavat usein koneistetuista kappaleista ja siirtyvät valettuihin kappaleisiin.
Sillan työkalut ja pienet tuotantomäärät
Siltatyökalut täyttävät aukon yksittäisen prototyypin ja tekoälyrobottien prototyyppiosien täydellisten valmistusprosessien välillä. Se käyttää väliaikaisia muotteja pienille volyymeille. Näin voit testata prototyyppimäisiä osia ja validoida sopivuuden ennen investoimista kovaan työkaluun. Uretaanivalu toimii hyvin 10–100 kappaleen tuotantoon. Tämä lähestymistapa validoi suunnittelusi ja tuotantosi varhaisessa vaiheessa, mikä säästää rahaa ja aikaa ennen skaalausta.
Yleisiä materiaaleja tekoälyrobotin prototyyppien osille
Oikean materiaalin valitseminen on puolet työstä. Haluat kestävyyttä, keveyttä ja hintaa, jonka taloustiimisi voi hyväksyä. Vaihtoehtoja on kolme: metallit, muovit ja komposiitit. Jokaisella on omat hyvät ja huonot puolensa. Käydään ne läpi.
Metallit
Metallit ovat ensisijainen valinta robotiikan rakennetöihin. Ne ovat jäykkiä, vahvoja ja ennustettavia. Mutta eri metallit toimivat eri tavoin.
Alumiiniseokset kevyille kehyksille
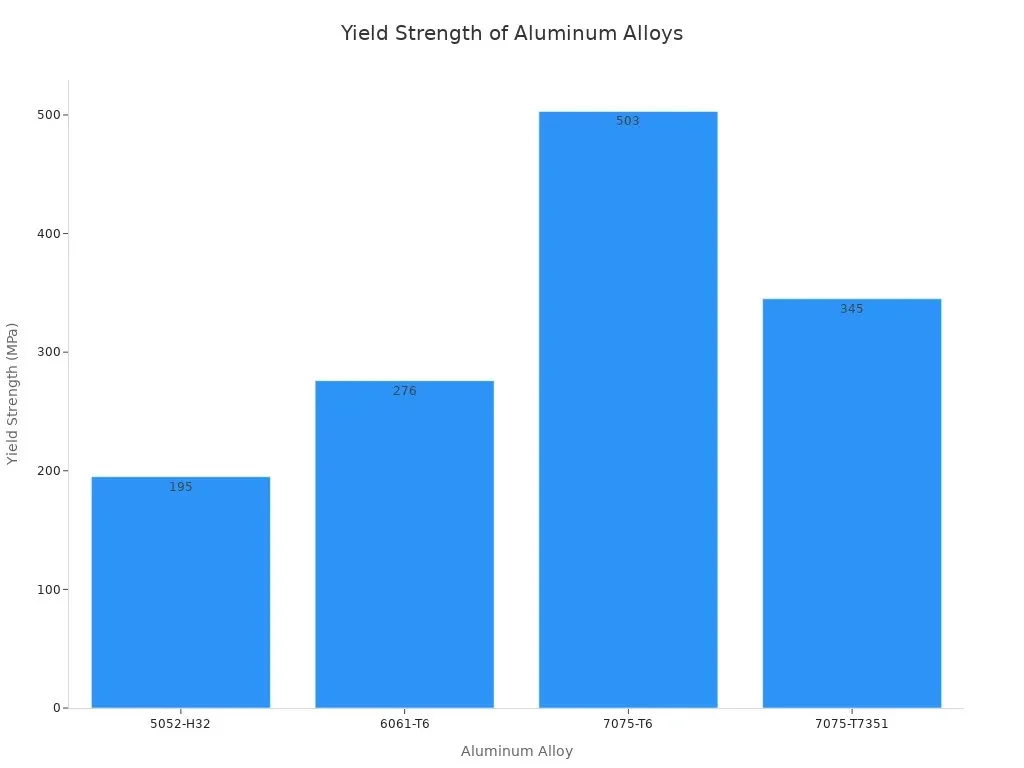
Alumiini on ensisijainen valinta useimpiin runkoihin. Kaikista laaduista 6061-T6 on vakiovalinta prototyyppeihin ja yleisiin rakenneosiin. Se kestää hyvin korroosiota, on helppo työstää ja hitsautuu paremmin kuin monet vahvemmat vaihtoehdot. Sen myötölujuus on 276 MPa. Se riittää koneistettuihin kiinnikkeisiin, levyihin ja rakenneliitoksiin.
Jos tarvitset lisää lujuutta, 7075-T6 saavuttaa 503 MPa:n lujuuden. Tämä tekee siitä hyvän korkean rasituksen lentokoneiden runkojen ja premium-drone-varsien käsittelyyn. Tässä on nopea vertailu yleisimmistä luokista:
| Alumiiniseos | Tuotto vahvuus (MPa) | Tyypillinen käyttö robotiikassa/UAV-kehyksissä |
| 6061-T6 | 276 | Yleiskäyttöiset rungot, robottikäsivarret, FPV-kilpa-alustat |
| 7075-T6 | 503 | Korkean kuormituksen omaavat lentokoneen rungot, sotilaskäyttöön tarkoitetut miehittämättömät ilma-ajolaitteet, ensiluokkaiset drone-aseet |
| 5052-H32 | 195 | Levykotelot ja akkukotelot |
| 7075-T7351 | 345 | Sotilas-, kilpa- tai suuren hyötykuorman miehittämättömät ilma-alukset |
Ruostumaton teräs 17-4 PH kulutusosille
Kun tarvitset vahvaa kulutuskestävyyttä, 17-4 PH ruostumaton teräs hoitaa homman. H900-lujuudessa sen vetolujuus on noin 1 310–1 379 MPa. Myötölujuus on 1 172–1 276 MPa. Kovuus on HRC 40–47. Voit koneistaa sen CNC-koneella tai valmistaa sen DMLS-menetelmällä. Nämä luvut tekevät siitä erinomaisen materiaalin suuren kuormituksen alaisille akseleille, tapeille ja rakennekiinnikkeille. Se myös taipuu kuormituksen alaisena paljon vähemmän kuin alumiini, mikä on tärkeää tarkkuusasennuslevyjen kannalta.
Titaani Ti-6Al-4V erittäin lujiin sovelluksiin
Titaaniseos Ti-6Al-4V on luja ja kevyt. Humanoidirobottien rakenneosat valmistetaan usein alumiinin, titaanin ja teräksen sekoituksesta. Titaani on kalliimpaa, mutta se toimii parhaiten siellä, missä jokainen gramma on tärkeä. Käytä sitä kriittisiin lenkkeihin ja liitoksiin, jotka altistuvat toistuville raskaille kuormille.
Muovit
Muovit ovat kevyempiä ja halvempia. Ne sopivat myös töihin, joissa metallia olisi liikaa.
ABS ja PLA nopeaan prototyyppien valmistukseen
ABS ja PLA ovat FDM-tulostuksen työjuhtia. Niiden avulla voit testata istuvuuden ja muodon nopeasti. Kumpikaan ei kestä hyvin korkeita lämpötiloja, joten pidä ne poissa moottoreista ja kuumista pinnoista. Alkuvaiheen mallipohjissa niitä on kuitenkin vaikea voittaa.
POM ja PEEK hammaspyörille ja laakereille
POM, jota usein myydään nimellä Delrin, toimii erinomaisesti hammaspyörissä ja laakereissa. Sillä on alhainen kitkakerroin ja erinomainen mittapysyvyys. Kosteuden imeytyminen 24 tunnin kuluttua on vain 0.25 %, kun taas nailonin vastaava luku on 1.5–3.0 %. Tämä tarkoittaa vähemmän turpoamista ja parempaa tarkkuutta ajan myötä. Delrin AF 100 kestää suuria kuormia suurilla nopeuksilla ja kuluu vähemmän. Sillä ei ole juurikaan tahmeaa käyttäytymistä, koska sen staattiset ja dynaamiset kitkakertoimet ovat lähes samat. PEEK kestää vielä pidempään ja kestää jatkuvaa lämpöä jopa 260 °C:seen asti. Molemmat polymeerit kestävät kemikaaleja hyvin, mikä tekee niistä vankan valinnan vaativiin sovelluksiin.
Komposiitit ja erikoismateriaalit
Komposiitit tarjoavat parhaan lujuus-painosuhteen. Niitä käytetään painokriittisissä tai kevyissä sovelluksissa.
Hiilikuituvahvisteiset polymeerit
CFRP mullistaa robottikäsivarsien alan. T700S-hiilikuitulaminaatti painaa 1.55 g/cm³ verrattuna 6061-T6-alumiinin 2.70 g/cm³:iin. Tämä on noin 43 % kevyempi. Sen ominaisjäykkyys on noin 45 GPa·cm³/g, noin 1.7 kertaa alumiinin jäykkyys. IEEE Accessissa julkaistussa tutkimuksessa raportoitiin validoidusta hybridikäsivarresta, jonka massa oli 24.32 % pienempi kuin kokonaan alumiinista valmistetulla rakenteella. Jokainen nivelestä poispäin siirretty gramma vähentää inertiaa, toimilaitteen vääntömomenttia ja energiankulutusta.
Lasitäytteiset nailonit ja UHMW-muovit
Lasitäytteiset nailonit lisäävät muoviosien jäykkyyttä ilman suuria kustannuksia. UHMW-muovit tarjoavat erinomaisen iskunkestävyyden ja alhaisen kitkan pinnan. Nämä materiaalit sopivat puskureihin, ohjaimiin ja kulutuslistoihin. Ne vaimentavat tärinää ja kestävät toistuvaa rasitusta halkeilematta.
Materiaalivalinta on suoraan yhteydessä valmistusprosesseihin ja komponenttien valintaan. Kun kaikki on tehty ajoissa, mittatilaustyönä tehty kokoonpano pysyy budjetissa ja aikataulussa.
Tekoälyrobottien prototyyppien osien valmistusprosessit
Yleisiä tapoja valmistaa robotin osia ovat leikkaus, ruiskuvalu, CNC-koneistus, valaminen ja 3D-tulostus. Jokainen menetelmä sopii erilaisiin tarpeisiin. Valintasi riippuu osan muodosta, tarvitsemastasi määrästä ja budjetistasi. Katsotaanpa tärkeimpiä vaihtoehtoja.
CNC-koneistus ja leikkaus
CNC-työstö tuottaa erittäin tarkkoja ja kestäviä osia. Se toimii sekä metallien että muovien kanssa. Tekoälyrobottien prototyyppiosien kohdalla tätä menetelmää käytetään usein ensin.
3-akselinen vs. 5-akselinen koneistus
Kolmiakseliset koneet leikkaavat vain yhdestä suunnasta. Viisiakseliset koneet liikuttavat työkalua ja kappaletta yhdessä. Tämä ylimääräinen liike on todella tärkeää monimutkaisten muotojen työstössä.
Viisiakselinen koneistus on paras vaihtoehto, kun kappaleessa on viistot pinnat, syvät taskut tai eri suuntiin osoittavat reiät. Robotin nivelkoteloissa on sivureiät, laakerireiät ja referenssipinnat. Nämä ominaisuudet tulisi suunnitella yhdessä. Kun teet tarkkuusreikiä ylä-, sivu- ja vinoille pinnoille, jokainen kappaleen kääntö lisää pieniä virheitä. Nämä virheet voivat olla suurempia kuin koneen normaali tarkkuus. Viisiakselinen koneistus pitää kaiken yhdessä vakaassa asetelmassa.
Harkitse onttoja robottinivelkoteloita. Niissä on kierteitetyt reiät ulkopuolella ja kiinnitysnystyrät kaarevilla pinnoilla. Kolmiakselinen työ vaatii neljästä kuuteen manuaalista uudelleenkiinnitystä. Tämä johtaa sisäisten laakerireikien virheelliseen kohdistukseen moottorin ulkopintojen kanssa. Kolmen akselin työstössä ensimmäisen kierroksen onnistumisprosentti on vain 59 %. Viiden akselin yksittäisasennuksella se nousee 96 %:iin.
| Osatilanne | Suositeltu arviointi | Syy |
| Sivureiät sylinterimäisessä osassa | 4-akselinen | Vähentää manuaalista kääntämistä ja uudelleenaseteluun tarvittavaa aikaa |
| Säännölliset monipintareiät | 4-akselinen tai 3+2 | Tasapainottaa kustannukset ja asetusten vakauden |
| Kulmikkaat anturin kiinnityspinnat | 5-akselinen | Vähentää kiinnitysten vaihtoa ja työkalun häiriöitä |
| Kevyet robottirungot | 5-akselinen | Parantaa työkalun pääsyä taskuihin ja ripoihin |
| Ohutseinäiset monipintaiset kiinnikkeet | 5-akselinen vaiheittaisella työstöllä | Auttaa hallitsemaan kiinnitystä ja nollapisteen siirtymistä |
| Pienen volyymin osat toistettavuudella | 5-akselinen arviointi | Ensimmäisen artikkelin prosessi voidaan toistaa koko erälle |
Syötöt, nopeudet ja työkalun valinta
Syöttöt ja nopeudet riippuvat materiaalista. Alumiini leikkaa nopeasti suurilla karanopeuksilla. Titaani tarvitsee hitaampia nopeuksia ja enemmän jäähdytysnestettä. Myös työkalun valinnalla on merkitystä. Kovametallityökalut sopivat useimpiin töihin. Timanttipinnoitetut työkalut sopivat paremmin karkeisiin komposiitteihin. Räätälöity valmistuskumppani, kuten NOBLE, voi auttaa sinua asettamaan nämä arvot juuri sinun suunnitteluusi sopivaksi.
Ohutlevyjen valmistus robotiikalle
Peltilevy on nopea tapa valmistaa runkoja ja koteloita. Robotiikan valmistus alkaa usein täältä alustatöissä.
Laserleikkaus, taivutus ja hitsaus
Laserleikkaus luo tasaisia kuvioita, joissa on puhtaat reunat. Taivutus muodostaa 3D-muodon. Hitsaus yhdistää kappaleet toisiinsa. Tämä sarja toimii hyvin kiinnikkeissä, kiinnikkeissä ja pohjalevyissä. Jokainen vaihe lisää arvoa ilman korkeita työkalukustannuksia.
Runkojen ja alustan valmistus
Mobiilirobotin rungon on oltava jäykkä, mutta ei raskas. Peltilevy tarjoaa molemmat. Voit lisätä ripoja ja kulmia paikkoihin, joissa rasitus on suuri. Leikkaukset poistavat materiaalia sieltä, missä sitä ei tarvita. Tämä lähestymistapa pitää robottijärjestelmät kevyinä ja jäykkinä.
Ruiskuvalu, valu ja 3D-tulostus
Nämä kolme menetelmää kattavat kaiken yksittäisistä prototyypeistä täysiin tuotantoeriin.
Ruiskuvalu kuorille ja kansille
Ruiskuvalulla valmistetaan kuoria, suojia, käsineitä ja ulkoisia rungon osia. Se vähentää painoa, suojaa sisäosia ja antaa robotille sen ulkonäön. ABS on yleinen valinta. ABS:n suositeltu seinämän paksuus on 1.14–3.56 mm. Alle 1 mm:n paksuisia seinämiä on vaikea täyttää tasaisesti. Muottityökalut maksavat aluksi enemmän, mutta osan hinta laskee nopeasti, kun niitä valmistetaan paljon.
Uretaanin valu ja sillantuotanto
Uretaanivalu täyttää prototyypin ja tuotannon välisen aukon. Silikonimuotit kestävät 10–100 osan valmistamiseen. Saat osia, jotka tuntuvat valetuilta, ilman kovia työkaluja. Tämä siltavalmistus antaa sinun testata sopivuutta ja toimivuutta ennen teräsmuottien ostamista.
FDM, SLA ja SLS monimutkaisille geometrioille
3D-tulostus on muuttanut humanoidirobottien valmistustapaa. Se mahdollistaa monimutkaiset muodot ja nopean prototyyppien valmistuksen, johon vanhemmat menetelmät eivät pysty. FDM sopii hyvin nopeisiin mallinnuksiin. SLA antaa sileät pinnat visuaalisille malleille. SLS valmistaa vahvoja nailonosia ilman tukirakenteita.
SLS- ja MJF-menetelmien tapauksessa mittatarkkuus on suunniteltava noin ±0.3 %. Laakerireiät on koneistettava tai avarrettava jälkikäteen. SLS-nailon PA12 -osissa on karkea pinta, joka vaatii tiivistystä. Höyrytasoittaminen parantaa pinnanlaatua erävaiheessa. TPM3D:n SLS-ratkaisut saavuttavat noin ±0.2 mm / 100 mm. Tämä antaa tarkan istuvuuden efektoriprototyypeille.
Näillä tekoälyrobottien prototyyppien osien valmistusprosesseilla on kullakin oma paikkansa. Valitse osasi muodon, määrän ja suorituskykytarpeiden perusteella.
Tekoälyrobotin prototyyppiosien sovellukset
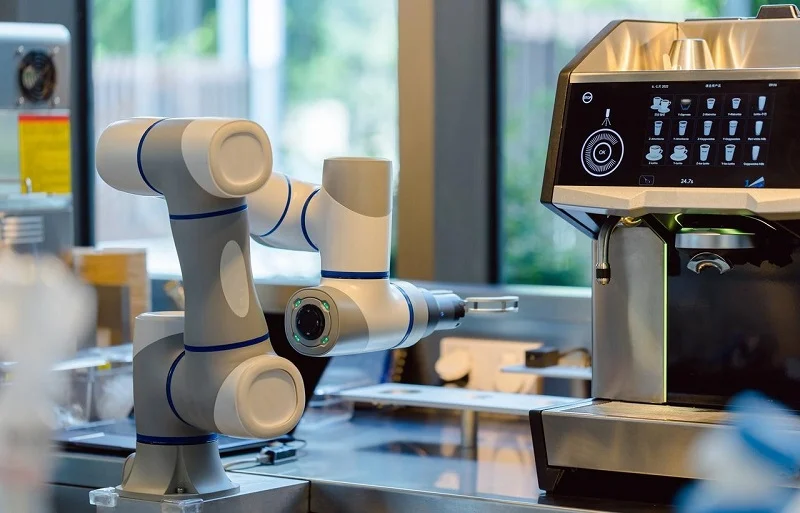
Todellisia materiaalivalintoja ja sitä, miten osat näkyvät oikeissa rakennelmissa. Tässä on kolme yleistä käyttötarkoitusta ja niiden taustalla olevat syyt.
Humanoidirobotin käsivarren prototyyppi
Olkanivel kannattaa koko käsivartta. Sen on liikuttava heilumatta. Todellisessa prototyypissä asiakas vaati ±0.01 mm:n toleranssin. Tarkkuus-CNC-koneistus täytti tämän vaatimuksen jokaisen laakeripesän ja moottorin kiinnityksen osalta.
Valmistussuunnittelun säännöt auttavat tässä. Laakerireikien toleranssi on H7 ja pyöreys on tarkka. Minimiseinämän paksuus on 1.8 mm. Sisäkulmat ovat vähintään 1.5 mm. Alaluutetut muodot mahdollistavat 5-akselisten työkalujen ulottuvuuden. Suljettuja taskuja ei ole. Vahvistetut kohoumat pitävät kierrereiät paikoillaan. Kiinnityskorvakkeet pitävät osan vakaana. Jokaisessa reunassa on pieni viiste. Sekä laakerijärjestelmät että nivelkotelot hyötyvät näistä säännöistä. Tämä valmistuksen suunnitteluun perustuva lähestymistapa varmistaa robottijärjestelmien hyvän suorituskyvyn alusta alkaen. Oikeiden osien valinta tarkoittaa, että prototyyppi toimii ensimmäisellä yrittämällä.
Mobiilirobotin alusta ja anturitelineet
Alumiini 5052-H32 -levy on yleinen valinta. Se taipuu helposti ja estää ruostetta. Paksummat paneelit lisäävät jäykkyyttä tarvittaessa. Leikkaukset poistavat painoa muualla. Anturikiinnikkeissä käytetään 6061-T6-terästä paremman tarkkuuden saavuttamiseksi. Kokonaiskustannukset pysyvät alhaisina, koska levytyökalut ovat edullisia. Tämä toimii räätälöidyissä robottijärjestelmissä, jotka vaativat nopeita muutoksia. Muita käyttötarkoituksia ovat pienet toimitusrobotit ja varastoalustat.
End-effektorin ja tarttujan prototyypit
SLS-nailon on painoonsa nähden vahvaa. Se kestää miljoonia käyttökertoja. Se tulostaa ilman tukia. Sintraamaton jauhe pitää osan paikallaan tulostuksen aikana. Tämä mahdollistaa sisäisten kanavien ja ristikkomuotojen käytön painon säästämiseksi.
Yhteensopivat mekanismit ovat avainkäyttöä. Nämä nivelet taipuvat esineiden ympärille ilman ylimääräisiä moottoreita. Aliaktivointi vaatii vähemmän moottoreita useampia niveliä varten. Tämä säästää painoa ja rahaa. Bioinspiroidut muodot, kuten ihmisen sormet, ovat mahdollisia. Tärkeissä kiinnityskohdissa koneistetut metalliosat antavat tarvittavan tarkkuuden. Tämä yhdistelmä yhdistää molempien maailmojen parhaat puolet. Robotiikkainsinöörit arvostavat tätä joustavuutta uusien mallien räätälöityjen tarkkuusosien valmistuksessa.
Nämä tosielämän käyttötarkoitukset osoittavat, miten teoria kohtaa käytännön erilaisissa robottijärjestelmissä.
Tulevaisuuden trendit tekoälyrobottien prototyyppien osissa
Hybridi- ja monimateriaalitulostus
Hybridikoneet yhdistävät nyt additiiviset ja subtraktiiviset menetelmät samassa kokoonpanossa. Ne tulostavat karkean muodon ja jyrsivät sen lopullisiin kokoihin. Tämä säästää aikaa monimutkaisten muotojen tulostuksessa. Monimateriaalitulostus vie asian pidemmälle. Yhdellä kokoonpanolla voidaan yhdistää kovia muoveja joustavien osien kanssa. Johtavat radat rakennetaan suoraan koteloihin. Myös älykkäät materiaalit, kuten muistimetalliseokset, ovat tulossa käyttöön. Näiden edistysaskeleiden ansiosta anturikiinnikkeitä ja rakenneosia voidaan luoda yhtenä yksikkönä. Vähemmän kokoonpanovaiheita johtaa vähemmän vikaantumiskohtiin. Tämä muutos robotiikan valmistuksessa muuttaa insinöörien ajattelutapaa suunnittelusta.
Tekoälypohjainen DFM ja generatiivinen suunnittelu
Tekoälytyökalut auttavat nyt insinöörejä valitsemaan valmistusvaiheet automaattisesti. Työnkulku noudattaa selkeää järjestystä. Insinöörit aloittavat asettamalla tavoitteita, kuten "keventää sitä" tai "vahvempaa". Ohjelmisto luo sitten satoja mahdollisia malleja. Se testaa jokaisen niistä todellisten voimien alaisena. Heikot mallit hylätään. Vahvimmat ja kevyimmät vaihtoehdot parannetaan tuotantorajoitusten mukaisesti.
Näiden testien tarkkuus paranee jatkuvasti. Generatiivinen suunnittelu vähentää CNC-osien painoa 20–60 %. 3D-tulostettujen osien painonpudotus on 40–80 %. Kevyemmät robottikäsivarret suorittavat nopeampia syklejä.
Käytännön kokemukset vahvistavat nämä tulokset. Autojen tarttujat painavat 40 % vähemmän optimoinnin jälkeen. Ne kantavat silti saman kuorman samalla tarkkuudella. Elektroniikkateollisuuden alipainetarraimet painoa alennetaan 50 %. Elintarvikkeiden käsittelylaitteet hyötyvät sileistä, kaarevista pinnoista, jotka puhdistuvat helposti.
Erilaiset työkalut ovat tällä alueella kärjessä. nTopology leikkasi Fordin jarrusatulan osia 30 % säilyttäen niiden lujuuden. Siemens NX leikkasi 22 % ilmailuteollisuuden titaanikiinnikkeestä. Leo AI lisää robotiikkaan liittyvää tietämystä suoraan suunnitteluprosessiin. 3D-tulostus tekee näiden työkalujen luomista orgaanisista, muoto-optimoiduista malleista. Järjestelmät ehdottavat nyt itse materiaali- ja prosessisekoituksia. Robottijärjestelmien räätälöintityöstä tulee nopeampaa ja älykkäämpää. Insinöörit voivat nyt testata räätälöityjä malleja ilman manuaalisia kokeita.
Kestävät materiaalit ja kierrätys
Kestävä kehitys ohjaa nyt materiaalivalintoja kentällä. Kierrätetyt alumiiniseokset toimivat lähes yhtä hyvin kuin uusi metalli, mutta halvemmalla. Biopohjaiset muovit tarjoavat vaihtoehdon öljypohjaisille muoveille kansien ja koteloiden valmistuksessa. Nämä valinnat vähentävät ympäristöhaittoja heikentämättä suorituskykyä.
Myös elinkaaren lopun suunnittelu on tärkeää. Modulaariset rakenteet mahdollistavat kuluneiden osien vaihtamisen kokonaisten kokoonpanojen sijaan. Jotkut valmistajat tarjoavat metalliosille takaisinotto-ohjelmia. Nämä trendit kasvavat sääntöjen tiukentuessa. Älykkäät valinnat tänään helpottavat tulevaisuuden sääntöjen noudattamista.
Tulevaisuus näyttää hyvältä. Hybridityökalut, tekoälypohjaiset menetelmät ja kestävät lähestymistavat toimivat yhdessä. Näitä trendejä omaksuvat insinöörit rakentavat parempia robotteja nopeammin.
NOBLE: Tekoälyrobotin prototyyppien osakumppani

NOBLE on valmistaja, joka työskentelee metallin ja muovin kanssa tekoälyrobottien prototyyppien osien valmistuksessa. Yritys auttaa insinöörejä, jotka tarvitsevat oikeita osia, eivätkä vain piirustuksia. Saat yhden kumppanin koneistukseen, muovaukseen ja painatukseen. Tämä säästää aikaa ja pitää laadun samana jokaisessa erässä.
CNC-koneistus, ruiskuvalu ja lisäainevalmistus
NOBLE suorittaa useita prosesseja yhdessä paikassa. CNC-koneistus käsittelee tiukan toleranssin omaavia metalleja ja muoveja. Ruiskuvalu huolehtii kuorista, kansista ja koteloista, kun suunnittelusi on valmis. Lisäainevalmistus täyttää aukon monimutkaisissa muodoissa ja nopeissa sorvauksissa. Sinä valitset osaasi sopivan prosessin, ja NOBLE hoitaa loput.
Pinnan viimeistely on aivan yhtä tärkeää kuin leikkaus. Hiominen ja kiillotus poistavat kerrosten jäljet ja työkalun jäljet, ja ne antavat ABS-osille sileän ja kiiltävän pinnan, joka muistuttaa koneistettuja osia. Höyrytasoituksessa käytetään asetonihöyryä ABS-pintakerroksen osittaiseen liuottamiseen, mikä poistaa kerrosten jäljet nopeasti ja jättää ruiskupuristetun ulkonäön. Maalaus ja pinnoitus lisäävät väriä, piilottavat pieniä virheitä ja parantavat naarmujen ja kemikaalien kestävyyttä. Teksturointi kopioi ruiskupuristetun tuntuman, peittää virheet ja parantaa pitoa. Jokaisella vaihtoehdolla on kompromissinsa. Höyrytasoituksessa voidaan siirtää mittoja, joten testaus ennen tuotantoa on viisasta. Liuotinpohjaiset maalit voivat syövyttää ABS-muovia, joten yhteensopivuustarkistukset ovat viisaita.
ISO 9001:2015 ja ISO 13485:2016
NOBLElla on ISO 9001:2015- ja ISO 13485:2016 -sertifikaatit. Ensimmäinen kattaa yleisen laadunhallinnan. Toinen koskee lääkinnällisiä laitteita, ja sillä on merkitystä, kun robottisi koskettaa potilaita tai kirurgisia työkaluja. ISO 13485:2016 -standardin mukaan suunnittelun ja kehityksen valvonnan piiriin kuuluu joka prototyyppi-iteraatio. Suunnittelun varmennus varmistaa, että jokainen komponentti täyttää vaatimukset. Suunnittelun validointi varmistaa, että koottu järjestelmä toimii turvallisesti realistisissa tilanteissa. Dokumentoimattomat suunnittelumuutokset estetään.
Riskienhallinta noudattaa ISO 14971 -standardia. Prototyyppiosat tarkastetaan mahdollisten vikojen, kuten kontaminaation tai liitinvirheiden, varalta ennen kuin ne päätyvät potilaille. Laitteiden tunnistaminen ja jäljitettävyys antavat NOBLElle mahdollisuuden rakentaa tuotehistorian uudelleen raaka-aineista jakeluun asti. Jos toimittaja ilmoittaa viasta, tiimi voi jäljittää kyseessä olevat erät. Hankinnan valvonta edellyttää, että sertifioidut toimittajat kertovat NOBLElle valmistusmuutoksista, jotka vaikuttavat komponenttien ominaisuuksiin. Tuotannon ja prosessin valvonta pitää prototyyppierät yhdenmukaisina. Sisäiset tarkastukset ja korjaavat toimenpiteet sulkevat kierteen, kun jokin menee pieleen.
DFM, prototyyppien valmistus, tuotanto ja lopullinen kokoonpano
NOBLE ei pysähdy tuotantoon. Tiimi aloittaa suunnittelulla valmistettavuuden arviointia varten. He merkitsevät ominaisuuksia, jotka nostavat kustannuksia tai aiheuttavat toleranssien päällekkäisyyksiä. Sitten he rakentavat prototyyppejä, ajavat pieniä siltaeriä ja skaalaavat ne täyteen tuotantoon. Lopullinen kokoonpano on osa pakettia. Saat valmiin osajärjestelmän, etkä laatikollista irtonaisia osia.
Tämä täyden valikoiman lähestymistapa sopii räätälöityihin töihin. Räätälöity tarttuja saattaa tarvita koneistettuja metalliosia ja SLS-nailonsormia. Räätälöity runko voi yhdistää ohutlevyä ja valettuja suojuksia. NOBLE koordinoi nämä vaiheet niin, että osat sopivat yhteen. Räätälöityjä robottijärjestelmiä rakentaville insinööreille tämä yksittäinen kosketuspiste poistaa paljon kitkaa. Räätälöity valmistus toimii parhaiten, kun yksi tiimi omistaa koko ketjun. NOBLE asemoituu juuri siihen.
Aloita ensin suunnittelutarpeistasi. Valitse valmistustapa osan muodon ja tarvittavien osien lukumäärän perusteella. Sovita materiaalit voimiin ja ympäristöön, joihin osat kohtaavat. Mieti huolellisesti kompromisseja koko järjestelmässä. Tekoälyrobottien prototyyppiosat toimivat parhaiten, kun räätälöidyt kokoonpanot käsittelevät tuotantoa ja suunnittelua yhtenä tasaisena virtana. Tarkista robotiikkaprojektisi lujuus, paino, tarkkuus ja kustannukset. Räätälöidyt robottijärjestelmät tarvitsevat tällaista prosessien ajattelua varhaisessa vaiheessa. Hybridityökalut ja tekoälypohjaiset menetelmät parantavat tarkkuutta jokaisessa järjestelmässä. Nämä trendit helpottavat tulevaisuuden prototyyppien valmistusta. Ne vähentävät virheitä nopeammin ja antavat insinöörien testata vaikeita ideoita vähemmillä yrityksillä. Nopeammat syklit tuovat parempia robotteja ja alentavat kustannuksia. Tämä tekee koko prosessista toimivan paremmin. Keskustele NOBLEN kanssa seuraavasta tekoälyrobotin prototyyppiprojektistasi.
Usein kysytyt kysymykset tekoälyrobotin prototyyppiosista
Miten valitsen oikean materiaalin robottiprototyyppiini?
Aloita siitä tehtävästä, jota osan on suoritettava. Kuormaa kantavat osat tarvitsevat metalleja, kuten alumiinia tai terästä. Kannet ja kuoret toimivat hyvin muovien kanssa. Tarkista myös ympäristö. Kuumat tai kemikaaleja sisältävät olosuhteet vaativat PEEK-muovia tai titaania. Sovita materiaali sen kohtaamiin voimiin ja olosuhteisiin.
Milloin minun pitäisi valita 5-akselinen koneistus 3-akselisen sijaan?
Valitse 5-akselinen menetelmä, kun kappaleessa on kulmikkaita pintoja, syviä taskuja tai eri suuntiin osoittavia reikiä. Robottien nivelkotelot tarvitsevat tätä usein. Yksi asetus pitää kaiken linjassa. Ensimmäisen kierroksen onnistumisprosentti nousee 59 prosentista 96 prosenttiin verrattuna useisiin 3-akselisiin asetuksiin.
Mikä toleranssi minun tulisi määrittää laakeripesille?
Laakeritiivisteiden toleranssit vaativat tyypillisesti ±0.01–±0.05 mm. Älä kuitenkaan kiristä jokaista pintaa. Siirtyminen 0.5 mm:stä 0.02 mm:iin kaksinkertaistaa kustannukset. Siirtyminen 0.01 mm:iin kolminkertaistaa kustannukset. Kiristä toleransseja vain siellä, missä toiminta sitä vaatii.
Onko 3D-tulostus riittävän hyvä toiminnallisten robottiosien tulostamiseen?
Kyllä, moniin sovelluksiin. SLS-nailon kestää miljoonia syklejä ja toimii erinomaisesti tarttujan sormissa. Se tulostaa ilman tukia, joten sisäiset kanavat ja ristikkomuodot ovat mahdollisia. Kriittisiin kiinnityspisteisiin voit lisätä koneistettuja metallisia inserttejä tarkkuuden saavuttamiseksi. Tämä yhdistelmä antaa sinulle molempien menetelmien parhaat puolet.
Kuinka monta osaa uretaanivalulla voidaan tuottaa?
Silikonimuotit kestävät 10–100 osan valmistamiseen. Tämä siltavalmistusmenetelmä antaa sinun testata sopivuutta ja toimivuutta ennen teräsmuottien ostamista. Se täyttää aukon yksittäisen prototyypin ja täydellisen ruiskuvalun välillä. Saat osia, jotka tuntuvat valetuilta ilman työkaluinvestointeja.
Mitä eroa on prototyypin ja tuotantobudjetoinnin välillä?
Yksi prototyyppikappale maksaa enemmän yksikköä kohden. Saman komponentin tuotantomäärät ovat halvempia. CNC-työstö tarjoaa tarkkuutta ilman työkalukustannuksia varhaisessa testauksessa. Suurten tuotantomäärien sarjoissa käytetään ruiskuvalua yksikkökustannusten alentamiseksi. Suunnittele budjettisi odotetun määrän mukaan.
Voinko käyttää ABS-levyjä robotin osissa moottoreiden lähellä?
Ei. ABS ja PLA eivät kestä hyvin korkeita lämpötiloja. Pidä ne poissa moottoreista ja kuumista pinnoista. Käytä näillä alueilla PEEK:ia. Se kestää jatkuvaa lämpöä jopa 260 °C:een asti. POM sopii myös vaihteisiin ja laakereihin, sillä sen kitka on pieni ja mittapysyvyys hyvä.
Mikä tekee hiilikuidusta hyvän robottikäsivarsille?
CFRP tarjoaa erinomaisen lujuus-painosuhteen. T700S-hiilikuitulaminaatti painaa 1.55 g/cm³ alumiinin 2.70 g/cm³:iin verrattuna. Se on noin 43 % kevyempi. Jokainen nivelestä poispäin siirretty gramma vähentää inertiaa, toimilaitteen vääntömomenttia ja energiankulutusta. Tällä on suuri merkitys robotiikassa, jossa nopeus ja tehokkuus ratkaisevat.






