
PCR-lämpölohkojen työstö on tarkkaa valmistusta termosyklerin metallisydämen takana. Tämä lohko ohjaa suoraan lämpötilan muutoksia polymeraasiketjureaktion aikana. Sen työstötarkkuus ratkaisee, monistuvatko nukleiinihappokohteesi oikein.
Miksi tarkkuudella on merkitystä DNA:n monistuksessa? Tavallisissa PCR-lämpösyklereissä saatetaan väittää tasaisuutta ±0.5 °C. Mutta qPCR:ssä tai korkean resoluution sulamisessa tarvitaan ±0.2 °C tai jopa ±0.1 °C. 1.0 °C:n ero kuoppien välillä aiheuttaa yksittäisen Ct-siirtymän, mikä johtaa kaksinkertaiseen kopiolukuvirheeseen.
Materiaalivalinnalla on valtava rooli nopeassa syklisessä tilassa. Hopealla on erinomainen lämmönjohtavuus (429 W/m·K). Kuitenkin lohko, jonka huippunopeus on 6 °C/s, tuottaa realistisesti vain 3–4 °C/s lämpötilan putken sisällä lämmönkestävyyden vuoksi. Tämä huipun ja keskiarvon välinen ero on kriittinen tekijä PCR-monistukselle.
PCR-lämpölohkojen koneistuksen ymmärtäminen
Lämpölohkon rooli PCR-sykleissä
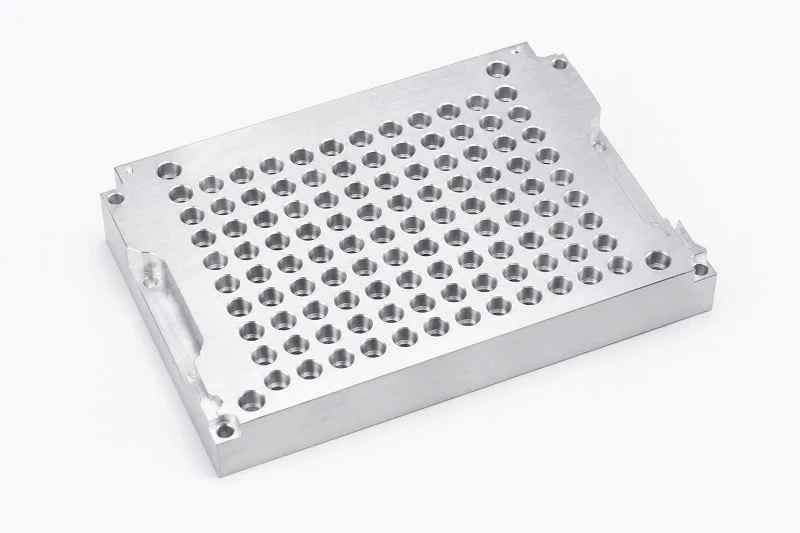
Lämpölohko on minkä tahansa termosyklerin ydin. Se pitää näytteesi sisällään ja muuttaa lämpötilaa polymeraasiketjureaktiota varten. Jokaisessa syklissä on kolme vaihetta: denaturointi noin 95 °C:ssa, hehkutus noin 55 °C:ssa ja ekstensio 72 °C:ssa. Lohkon on siirryttävä näiden lämpötilojen välillä nopeasti ja tasaisesti.
Suunnittelulla on tässä merkitystä. Vanhoissa lohkoissa käytetään Peltier-osia sivuilla. Tämä luo reunaefektin. Nurkkakaivot voivat pysyä 13–20 °C tavoitedenaturaatiolämpötilan alapuolella, kun näytössä on 95 °C. Tämä aiheuttaa täydellisen vahvistuksen epäonnistumisen näissä kaivoissa. Keskelle kiinteästi sijoitettu lohkorakenne ratkaisee tämän. Aktiivinen lämmitysvyöhyke ulottuu kaivon ulomman reunan ulkopuolelle. Tämä poistaa kylmät vyöhykkeet levyn reunoilta.
Tämä termosyklerin toiminto on riippuvainen tasaisesta lämmönleviämisestä. Jokainen kuoppa tarvitsee saman lämpötilaprofiilin. Ilman sitä nukleiinihappojen monistustuloksista tulee epäluotettavia. Lohkon on myös toimittava eri reagenssien kanssa. Jokainen alukesarja saattaa vaatia hieman erilaisen hehkutuslämpötilan. Hyvä nukleiinihappojen käsittely alkaa lohkon suunnittelusta. Hyvin tehty termosyklerin lohko käsittelee myös reagenssimääriä samalla tavalla.
Keskeiset suorituskykyvaatimukset: Tasaisuus ja nousu- ja laskunopeudet
Hyvän PCR-lämpösyklerin määrittelee kaksi ominaisuutta: lämpötilan muutosnopeus ja tasaisuus. Lämpötilan muutosnopeus on se, kuinka nopeasti lohko muuttaa lämpötilaa. Tasaisuus tarkoittaa sitä, kuinka tasaisesti lämpötila pysyy kaikissa kuopissa.
Alan standardit antavat meille selkeät vertailukohdat:
| määrittely | Hyväksyttävä vähimmäismäärä | Palkkio |
| Ramppinopeus (näyte) | 1.0 ° C / s | 4.0 °C/s+ |
| Lämpötilan tasaisuus (kaivosta kaivoon 90 °C:ssa) | ≤±0.5 °C 30 sekunnin kuluessa | ≤±0.2 °C 10 sekunnin kuluessa |
Kaupalliset termosyklerit ylittävät nämä minimivaatimukset. Applied Biosystems ProFlexin lohkon nousunopeus on 6.0 °C/s. Bio-Rad PTC Tempo saavuttaa 5.0 °C/s nopeuden ja ≤±0.4 °C:n tasaisuuden 10 sekunnissa. Eppendorf Mastercycler X50 saavuttaa 10 °C/s nopeuden hopealohkoilla.
Mutta pelkkä nousu- ja laskunopeus ei kerro koko totuutta. Tavallisella Taq-polymeraasilla paras nousu- ja laskunopeus laskee jyrkästi kohteen pituuden myötä. 50 bp:n pituudella se on 12.3 °C/s. 100 bp:n pituudella se on vain 5.2 °C/s. Pidemmät amplikonit tarvitsevat polymeraasin prosessointiaikaa lämpötilan muutosten aikana.
Reaaliaikainen qPCR vaatii vieläkin tiukempaa kontrollia. Jopa ±1 °C:n ero kuoppien välillä antaa erilaiset Ct-arvot. Tämä tekee kvantitatiivisista vertailuista mitättömiä. Huippuluokan termosykloreissa käytetään segmentoituja lohkoja, joissa on 3–6 eristettyä vyöhykettä. Nämä antavat lineaarisia gradientteja yksinkertaisempien mallien S-muotoisten epätarkkuuksien sijaan. Gradienttifunktio auttaa löytämään parhaat protokollat eri alukkeille.
Lämpösyklin toiminto sisältää myös nopeita lämpötilan muutoksia. Nopeammat syklit tarkoittavat suurempaa läpivirtausta. Mutta nopeuden on oltava tasapainossa tarkkuuden kanssa. Hyvä lämpösyklin laite tekee molemmat.
Miten Koneistuksen tarkkuus Vaikuttaa vahvistustarkkuuteen
Koneistuksen tarkkuus muokkaa suoraan näitä suorituskykylukuja. Kaivojen on oltava täsmälleen samassa syvyydessä ja niiden seinämän paksuuden on oltava sama. Kaikki vaihtelut aiheuttavat lämpöresistanssieroja kaivojen välille. Tämä johtaa epätasaiseen lämpenemiseen ja jäähdytykseen.
PCR-lämpölohkon työstöprosessi määrää, kuinka hyvin lohko siirtää lämpöä näytteisiin. Tiukemmat toleranssit tarkoittavat parempaa lämpökontaktia. Tämä parantaa PCR-tehokkuutta koko levyllä.
Nopeassa PCR:ssä jokainen yksityiskohta on tärkeä. Lohkon materiaali, pinnan viimeistely ja kaivon muoto vaikuttavat kaikki lämmönsiirtoon. Hopealohkoilla on paras lämmönjohtavuus, 429 W/m·K. Mutta jopa paras materiaali pettää, jos työstö luo kuumia kohtia tai kylmiä vyöhykkeitä. Nopea työstö vaatii tarkkaa ohjausta.
PCR-reaktio on riippuvainen tasaisesta lämpötilasta. Jokaisen syklin on annettava samat olosuhteet jokaiselle näytteelle. Koneistuksen tarkkuus mahdollistaa tämän. Ilman sitä PCR-monistus vaihtelee kuoppien välillä, mikä heikentää toistettavuutta. Hyvä koneistus auttaa myös nopeassa lämpösyklissä leikkaamalla lämpömassaa mahdollisuuksien mukaan. Oikea DNA:n monistus perustuu tähän tarkkuuteen. Koko reaktio hyötyy tasaisesta kuumennuksesta.
Materiaalivalinta PCR-lämpölohkojen työstöön
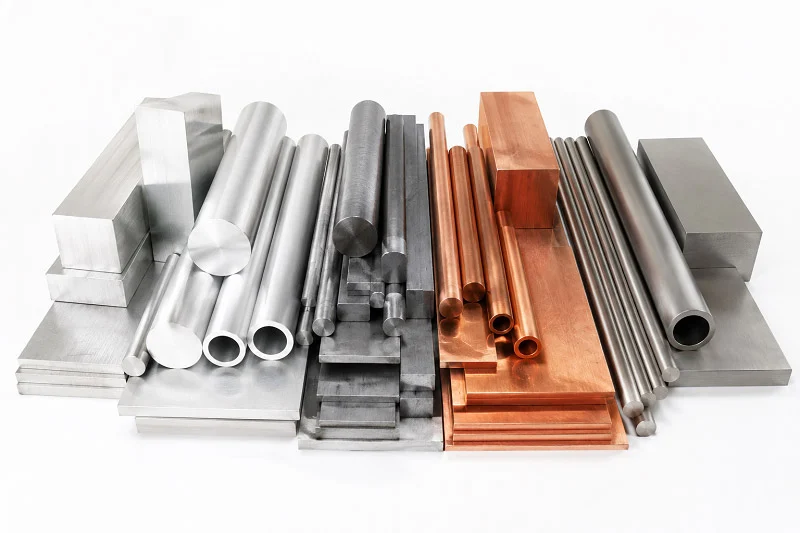
Lämpöblokin materiaali, jonka valitset sen suorituskyvylle, asettaa sen ylärajan. Se määrää, kuinka nopeasti lämpö kulkee, kuinka tasaisesti se leviää ja kuinka kauan blokki kestää. Markkinoilla on kolme päävaihtoehtoa: alumiiniseokset, hopea ja kullattu hopea. Jokainen niistä tasapainottaa kustannukset, lämmönvirtauksen ja käyttöiän eri tavalla.
Alumiiniseokset: Johtavuuden ja kustannusten tasapaino
Alumiini on alan tärkein työjuhta. Se tarjoaa hyvän lämmönvirtauksen paljon alhaisemmilla kustannuksilla kuin jalometallit. Useimmat tavalliset termosyklerit käyttävät alumiinia, koska se pitää kustannukset alhaisina ja täyttää silti PCR:n perustarpeet.
Alumiinilla on kuitenkin todellisia haittapuolia. Se ei usein saavuta tavoitelämpötiloja nopeasti. Se lämpenee hitaasti ja levittää lämpöä epätasaisesti lohkon yli. Nämä ongelmat aiheuttavat eroja kaivojen välillä. Jotkut näytteet denaturoituvat oikein, kun taas toiset myöhässä. Tämä epätasaisuuden puute heikentää toistettavuutta ja tekee ongelmien korjaamisesta erittäin vaikeaa.
Alumiini toimii hyvin perus-end-PCR:ssä. Lämpömassa on ihan ok, ja rahansäästöllä on merkitystä useamman yksikön valmistuksessa. Mutta jos tarvitset tasaista lämpöä tai nopeita muutoksia, alumiini hidastaa prosessia. Materiaali ei yksinkertaisesti pysty siirtämään lämpöä tarpeeksi nopeasti nopeita syklivaiheita varten.
Hopea ja kullattu hopea korkean suorituskyvyn takaamiseksi
Hopea on lämpövirtauskaavion kärjessä. 429 W/m·K:n lämpötehollaan se on huomattavasti alumiinia parempi. Tämä tekee hopeasta parhaan valinnan premium-lämpösyklereille, jotka lupaavat nopeat lämmönmuutokset ja tasaiset lämpötilat.
Hopeoidut ja kullatut hopeapalat takaavat korkean lämpötilavakauden, tarkkuuden ja tasaisuuden koko lämmityslohkossa. Ne varmistavat, että lämpö siirtyy tasaisesti ja luotettavasti jokaiseen kuoppaan. Tämä samanlaisuus auttaa suoraan nopeita PCR-menetelmiä pitämällä näytteen lämpötilat samana jokaisen syklin ajan.
Kultaus lisää suojaa ruosteelta. Hopea himmenee ajan myötä, pääasiassa märkänä ja kemikaaleilla puhdistettuna. Ohut kultakerros suojaa alla olevaa hopeaa ja pitää sen lämmönvirtauksen yllä. Tämä pidentää lohkon käyttöikää ja pitää sen suorituskyvyn vakaana vuosia.
Haittapuoli? Hinta. Hopea maksaa paljon, ja kultaus lisää. Mutta kliinisissä testeissä, qPCR:ssä ja suurten volyymien laboratorioissa käytetty raha on sen arvoista. Paremmat lämpöominaisuudet parantavat suoraan PCR-monistustehokkuutta ja toistettavuutta. Kun jokaisella Ct-arvolla on merkitystä, epätasaista lämmitystä ei voi sietää.
Korroosionkestävät pinnoitteet ja pintakäsittelyt
Raa'at metalliharkot joutuvat koville ympäristöille. Ne lämpenevät 4–99 °C:ssa, altistuvat vesipisaroille ja niitä puhdistetaan voimakkailla kemikaaleilla. Ilman suojausta ruoste vahingoittaa pintaa ja pilaa lämpökontaktin.
Kultaus on ensisijainen valinta. Se ehkäisee ruostetta, pitää lämmön virtauksen yllä ja antaa sileän pinnan putkien kosketukselle. Monet huippuluokan pyöräilijät käyttävät tästä syystä kullattuja hopeapaloja.
Teflonpinnoitteet tarjoavat toisen vaihtoehdon. Ne tarjoavat erinomaisen kemikaalienkestävyyden ja pienen kitkan. Teflon toimii kuitenkin lämmöneristeenä, joten se heikentää lämmönsiirtoa hieman. Tämä kompromissi toimii joissakin käyttötarkoituksissa, mutta heikentää nopeaa syklisuorituskykyä.
Jotkut valmistajat käyttävät anodisoitua alumiinia. Tämä luo kovan ja ruostumattoman pintakerroksen. Se pidentää lohkon käyttöikää lisäämättä merkittävästi kustannuksia. Anodisointi kuitenkin myös vähentää lämmönvirtausta hieman, joten lohko vaatii huolellista suunnittelua sen kompensoimiseksi.
Oikea pinnoite riippuu siitä, mitä eniten tarvitset. Parhaan lämmönkestävyyden saavuttamiseksi kullattu hopea on paras vaihtoehto. Tuotantokustannusten säästämiseksi anodisoitu alumiini tarjoaa hyvän suojan. Tärkeintä on sovittaa pinnoite PCR-reaktiotarpeisiisi ja siihen, kuinka usein käytät lohkoa.
PCR-lämpölohkojen työstöprosessit
CNC-jyrsintä monimutkaisille kaivogeometrioille
CNC-jyrsintä suorittaa päätyön PCR-lämpölohkojen koneistuksessa. Se aloitetaan kiinteästä alumiini- tai hopeakappaleesta. Tietokoneohjattu työkalu poistaa materiaalia pala palalta leikatakseen kuopan kuvion. Nykyaikaiset 5-akseliset koneet voivat yltää osaan monista kulmista, mikä auttaa joidenkin putkityyppien altaleikattujen muotojen työstämisessä.
Kaivon muoto vaatii huolellista suunnittelua. Tavallisten 0.2 ml:n putkien kaivon syvyyden on sovittava putken kapenevaan muotoon. Seinien on pysyttävä ohuina nopean lämmönvirtauksen varmistamiseksi, mutta riittävän paksuina pysyäkseen vahvoina tuhansien lämmitys- ja jäähdytysjaksojen ajan. Tyypillisessä lohkossa voi olla 96 kaivoa 8×12-ruudukossa, vaikka 384-kaivoiset versiot ovat yleisiä laboratorioissa, jotka käsittelevät useita näytteitä.
Usean lohkon kokoonpanot lisäävät monimutkaisuutta. Joissakin termosyklereissä käytetään kolmea erillistä lohkoa vierekkäin, joilla kullakin on omat lämmittimensä. Tämä antaa käyttäjille mahdollisuuden suorittaa eri ohjelmia samanaikaisesti. Jokainen lohko on työstettävä erikseen ja asetettava sitten tarkasti linjaan kokoonpanon aikana. Jyrsintäprosessin on pidettävä samat koot kaikissa kolmessa lohkossa, jotta ne toimivat samalla tavalla.
Työkalun valinta on tärkeä jyrsinnässä. Timanttipäällysteiset varsijyrsimet käsittelevät hopeaa tarttumatta siihen. Tavalliset kovametallityökalut toimivat hyvin alumiinin työstössä, mutta kuluvat nopeammin jalometallien työstössä. Karan nopeuden ja syöttönopeuden on oltava tasapainossa leikkausnopeuden ja lämmön kertymisen välillä. Liika lämpö työstön aikana voi muuttaa metallin sisäistä rakennetta, mikä heikentää lämmönkestävyyttä myöhemmin.
Surface Finishing optimaalisen lämpökontaktin saavuttamiseksi
Kunkin kaivon pinnan viimeistely säätelee sitä, kuinka hyvin lämpö siirtyy lohkosta putkiin. Karkea pinta vangitsee ilmataskuja. Ilma ei johda lämpöä hyvin, joten nämä taskut luovat kuumia kohtia ja kylmiä vyöhykkeitä. Tavoitteena on sileä ja tasainen pinta, joka koskettaa putkia mahdollisimman paljon.
Mekaaninen kiillotus on tavallinen menetelmä. Prosessissa käytetään yhä hienompia hioma-aineita työkalun jälkien poistamiseen. Karkealla karkeudella aloitetaan poistamalla karkeat reunat ja hienommalla karkeudella pinta tasoitetaan kiiltäväksi. Hopeaharkoille tämä vaihe on tärkeä, koska metalli on pehmeää ja naarmuuntuu helposti.
Kaivon seinämät vaativat erityistä huolellisuutta. Sivupinnat koskettavat putken seinämiä ja siirtävät lämpöä sivusuunnassa. Kiillotettu sivuseinä, jonka pinnan karheus on vain muutaman mikrotuuman, tekee todellisen eron lämmön tasaisuudessa. Kaivon pohjalla on vielä suurempi merkitys, koska näyte on siellä PCR-reaktion aikana.
Jotkut valmistajat lisäävät hiontavaiheen kiillotuksen jälkeen. Hionnassa käytetään irtonaista hiomapastaa lohkon ja tasaisen levyn välissä. Tämä luo erittäin tasaisen pinnan, jolla on sama viimeistely koko lohkon pinnalla. Tuloksena on parempi lämmönkosketus ja tasaisempi lämmön leviäminen kaikkiin kaivoihin.
Tarkkuus CNC-hionta ja EDM tiukkojen toleranssien saavuttamiseksi
CNC-jyrsinnällä pääsee lähelle, mutta tarkkuushionnalla ja kipinätyöstöllä (EDM) saavutetaan tarkka lopputulos. Näillä menetelmillä saavutetaan tiukat toleranssit, jotka erottavat huippuluokan termosyklerit halvemmista malleista.
Tarkkuushionnassa käytetään hiomalaikkaa pienten materiaalimäärien poistamiseen. Tämä menetelmä on erinomainen tasaisten, yhdensuuntaisten pintojen luomisessa. Lämpölohkon pohjan on oltava täysin tasaisesti sen alla olevaa lämmityselementtiä vasten. Mikä tahansa rako luo lämpöesteen, joka hidastaa lämmönvirtausta ja heikentää tasaisuutta. Hiomalla tasaisuus voidaan pitää muutaman mikronin tarkkuudella koko lohkon pinnalla.
EDM valitsee toisenlaisen reitin. Siinä käytetään sähkökipinöitä materiaalin kuluttamiseen pois osasta. Tämä menetelmä toimii hyvin monimutkaisten sisäpuolisten ominaisuuksien valmistuksessa, joihin jyrsintätyökalut eivät yletä. Joissakin edistyneissä lohkorakenteissa on sisäisiä kanavia aktiivista jäähdytystä varten. EDM voi leikata näitä kanavia tarkkuudella, johon mekaaniset menetelmät eivät pysty.
Jauhatuksen ja EDM:n yhdistelmä antaa valmistajille mahdollisuuden pitää toleransseja, jotka parantavat suoraan PCR-monistusta. Kun jokainen kuoppa on saman kokoinen, jokainen näyte saa saman lämpökuvion. Tämä samanlaisuus johtaa toistettaviin tuloksiin koko levyllä.
Toleranssien tarkistaminen vaatii erikoistyökaluja. Koordinaattimittauskoneet (CMM) mittaavat valmiin lohkon mitat varmistaakseen. Optiset komparaattorit tarkistavat pinnanlaadun ja kaivon muodon. Nämä mittaukset syötetään takaisin valmistusprosessiin, mikä mahdollistaa muutokset, jotka pitävät tuotannon spesifikaatioiden mukaisesti.
Valmiin lohkon on myös kestettävä lämmitys ja jäähdytys taivuttamatta. Koneistusvaiheet aiheuttavat sisäisiä jännityksiä, jotka voivat aiheuttaa vääntymistä ajan myötä. Monet valmistajat lisäävät jännitystenpoistohehkutusvaiheen koneistuksen jälkeen. Tämä lämpökäsittely vakauttaa materiaalia, jotta lohko säilyttää tarkkuutensa tuhansien PCR-syklien ajan.
Nopeassa syklisessä käytössä työstövaiheiden on myös vähennettävä lämpömassaa. Ohuemmat seinät lämpenevät ja jäähtyvät nopeammin, mutta ne myös heikentävät rakennetta. Suunnittelun on tasapainotettava nopeus ja lujuus. Tarkkuustyöstö mahdollistaa tämän tasapainon pitämällä seinämän paksuuden samana koko lohkossa.
Koko prosessiketju raaka-aineesta valmiiseen lohkoon ratkaisee, täyttääkö termosykleri suorituskykylupauksensa. Jokainen vaihe rakentuu edellisen päälle. Hyvä jyrsintä luo pohjan, pinnan viimeistely parantaa lämmönvirtausta ja tarkkuushionta tai EDM lukitsee lopulliset toleranssit. Yhdessä nämä vaiheet tuottavat lohkoja, jotka lämpenevät tasaisesti, kierrätetään nopeasti ja antavat tutkijoille tarvitsemansa luotettavat tulokset.
PCR-lämpölohkojen koneistuksen suunnittelunäkökohdat
Oikeanlainen suunnittelu on muutakin kuin materiaalin valintaa. Lohkon muoto, antureiden sijoittelu ja koko järjestelmän lämmönkäsittelytapa ovat kaikki tärkeitä. Nämä valinnat vaikuttavat suoraan termosyklerin suorituskykyyn.
Kaivojen asettelun ja lämpömassan optimointi
Kaivojen asettelu määrää, kuinka tasaisesti lämpö leviää lohkon poikki. Ulommat kaivot menettävät usein lämpöä nopeammin kuin sisäiset. Yksi ratkaisu on laittaa valekaivoja reunojen ympärille. Näissä kaivoissa ei ole näytteitä, mutta ne pitävät lämpökuvion tasaisena sisällä olevia oikeita PCR-näytteitä varten.
Lämpömassa on toinen merkittävä tekijä. Lohko tarvitsee riittävästi materiaalia lämpötilan pitämiseksi tasaisena. Mutta liika massa hidastaa lämmitystä ja jäähdytystä. Nopeissa protokollissa jokainen ylimääräinen gramma lisää sekunteja jokaiseen sykliin. Suunnittelijat leikkaavat metallia pois mahdollisuuksien mukaan jättäen ohuet seinät kaivojen väliin.
Kaivon syvyyden on vastattava täsmälleen putken muotoa. Kaivon on seurattava putken kartiomaista muotoa, jotta putki on täysin kosketuksissa seinämään. Kaikki raot vangitsevat ilmaa ja hidastavat lämmönsiirtoa. Tämä heikentää PCR-monistustehokkuutta. 384-kaivolevyillä kaivot ovat pienempiä ja lähempänä toisiaan. Ohuemmat seinämät vaativat huolellista työstöä.
Lämpötila-antureiden ja lämmittimien integrointi
Lämpösyklerin teho riippuu sen lämpötilansäädöstä. Antureiden ja lämmittimien on toimittava yhdessä pitääkseen jokaisen kaivon oikeassa lämpötilassa. Useimmat järjestelmät käyttävät termoelementtejä tai vastuslämpötila-antureita. Yhden anturin lohkot olettavat, että koko lohko on samassa lämpötilassa. Mutta oikeilla lohkoilla on kuumia ja kylmiä alueita. Useat anturit antavat tarkemman kuvan.
Parhaissa malleissa anturit sijoitetaan useisiin pisteisiin, kuten keskelle ja reunoille. Tämä antaa ohjausjärjestelmän säätää epätasaista lämmitystä. Lämmittimet, yleensä Peltier-elementit, sijaitsevat lohkon alapuolella. Niiden on peitettävä koko alue kylmien kohtien välttämiseksi. Monilohkoiset koneet tarvitsevat erilliset lämmittimet jokaiselle osiolle. Tämä antaa käyttäjille mahdollisuuden suorittaa eri ohjelmia eri pohjusteilla.
Ohjaussilmukan on reagoitava nopeasti. Kun PCR-reaktio vaatii uutta lämpötilaa, järjestelmän tulisi ylittää lämpötila hieman ja sitten tasaantua. Hyvät algoritmit oppivat, miten lohko käyttäytyy, ja säätävät tehoa. Tämä on tärkeintä nopeassa syklissä.
Lämpölaajenemisen ja materiaalien yhteensopivuuden hallinta
Jokainen metalli laajenee kuumennettaessa. Lämpöblokin koko muuttuu 4 °C:sta 99 °C:seen lämpötilan noustessa. Suunnittelussa on otettava huomioon tämä liike.
Hopea laajenee vähemmän, mutta liikkuu silti. Lohkon on oltava kotelossa, joka sallii tämän laajenemisen. Jos lohko on pultattu tiukasti kiinni, se taipuu tai halkeaa. Ratkaisu on käyttää liukuvia kiinnikkeitä tai joustavia kiinnikkeitä, jotka antavat lohkon kasvaa ja kutistua vapaasti.
Materiaalien yhteensopivuudella on merkitystä monilohkojärjestelmissä. Jos yksi lohko on alumiinia ja toinen hopeaa, ne laajenevat eri nopeuksilla. Rungon on käsiteltävä tätä eroa. Muuten lämpösyklereissä ilmenee kohdistusongelmia. Antureiden on myös sovittava lohkon materiaaliin. Hopealohkoon liimattu anturi tarvitsee liimaa, joka laajenee metallin mukana. Muuten anturi menettää yhteyden. Ohjausjärjestelmä seuraa reagenssien ja nukleiinimateriaalin lämpötilaa.
Koko järjestelmän – lohkon, kotelon, anturien ja lämmittimien – on toimittava yhtenä kokonaisuutena. Hyvässä suunnittelussa otetaan huomioon kaikki nämä vuorovaikutukset alusta alkaen. Näin rakennetaan termosykleri, joka tuottaa luotettavia tuloksia.
Tarkkuus ja Laadunvalvonta PCR-lämpölohkojen työstössä
Toleranssit ja mittaustekniikat
Tarkkuus alkaa selkeistä luvuista. Lämpölohkon kaivon syvyydellä, seinämän paksuudella ja pinnan viimeistelyllä on kaikki tietyt toleranssit. Nämä toleranssit määräävät, kuinka tasaisesti lämpö saavuttaa näytteet. Kun kaivot vaihtelevat jopa millimetrin murto-osan, lämmönkestävyys muuttuu kaivojen välillä. Tämä vaihtelu näkyy epätasaisena vahvistumisena levyn poikki.
Teollisuus asettaa tiukat tavoitteet. Huippuluokan termosyklerit, kuten Prime Pro 48, pitävät lämpötilan tasaisuuden ±0.1 °C:ssa yhden sekunnin sisällä. Lämpötilan vakaus pysyy ±0.1 °C:ssa. Muut huippumallit lupaavat ≤±0.2 °C:n tasaisuuden 90 °C:ssa samalla tarkkuudella. Nämä luvut edustavat PCR-lämpölohkojen työstön kultaista standardia.
| Lähde | Parametri | Arvo |
| Prime Pro 48 | Lämpötilan tasaisuus | ±0.1 °C 1 sekunnin sisällä |
| Prime Pro 48 | Lämpötilan vakaus | ± 0.1 ° C |
| Toinen lämpösykleri | Lämpötilan tasaisuus | ≤±0.2 °C 90 °C:ssa |
| Toinen lämpösykleri | Lämpötilan tarkkuus | ≤±0.2 °C 90 °C:ssa |
| Vielä yksi malli | Yhtenäisyys lohkon yli | ±0.1 °C välittömästi |
| Neljäs eritelmä | Tarkkuus/tasaisuus | ±0.2 °C 90 °C:ssa |
Näiden toleranssien mittaaminen vaatii oikeat työkalut. Koordinaattimittauskoneet mittaavat valmiin lohkon mitat. Optiset komparaattorit tarkistavat pinnanlaadun ja kaivon muodon. Mutta pelkät mittatarkastukset eivät kerro koko totuutta. Tarvitset myös lämpötarkastuksen.
Vakiomenetelmässä käytetään riippumatonta NIST-jäljitettävää referenssianturia. Teknikot asettavat tämän anturin suoraan edustaviin kaivoihin, tyypillisesti neljään kulmaan ja keskelle. Tämä tallentaa lämpötilan jakautumisen koko lohkon pinnalle. Jotkut laboratoriot käyttävät sen sijaan kalibroitua monikaivoista varmennuslaitetta. Tämä työkalu mittaa useita kaivoja kerralla, jolloin saadaan täydellinen lämpötilakuva yhdellä ajolla. Monipistelämpötila-anturit palvelevat samaa tarkoitusta vuosittaisessa lämpölohkon varmennuksessa.
Lämpötasaisuuden testaus ja validointi
Lämpötilan tasaisuustestaus vastaa yhteen kysymykseen: saavuttaako jokainen kuoppa saman lämpötilan samaan aikaan? Vastaus määrää, tuottaako PCR-reaktiosi yhdenmukaisia tuloksia koko levyllä.
Rutiinitarkastus noudattaa selkeää aikataulua. Tutkimuslaboratoriot tarkistavat lohkojen lämpötilan tarkkuuden vuosittain. Kliiniset laboratoriot tekevät sen kuuden kuukauden välein. cGMP-sääntöjen mukaisesti toimivat laitokset tarkistavat neljännesvuosittain. Jokainen tarkastus mittaa todellisen lohkojen lämpötilan asetusarvoon verrattuna NIST-jäljitettävien antureiden avulla.
| menettely | Tuotetiedot | Tyypillinen taajuus |
| Lohkon lämpötilan tarkkuus | Mittaa todellinen lohkon lämpötila suhteessa asetusarvoon NIST-jäljitettävillä antureilla | Vuosittainen (tutkimus), puolivuosittainen (kliininen), neljännesvuosittainen (cGMP) |
| Lämpötilan tasaisuus (kaivosta kaivoon ΔTmax) | Suurin lämpötilaero kaivojen välillä; tulisi olla ≤ ±0.5 °C | Sama kuin edellä |
| Ramppinopeuden tarkistus | Mittaa lämmitys-/jäähdytysnopeus °C/s varmistaaksesi syklin keston ja tarkkuuden | Sama kuin edellä |
| Lämmitetyn kannen lämpötila | Tarkista kannen lämpötila asetusarvoa vasten kondenssiveden estämiseksi | Sama kuin edellä |
| Kalibrointiväli | Tiheys perustuu sääntelyvaatimuksiin ja käyttöintensiteettiin | Laboratoriotyypin mukaan (katso frekvenssisarake) |
Tasaisuustesti mittaa kuoppien välisen suurimman lämpötilaeron. Hyväksyttävä raja on ≤ ±0.5 °C vakiotyössä. Huippuluokan syklerit pärjäävät paljon paremmin ja saavuttavat ±0.1 °C:n tai ±0.2 °C:n tarkistuksen. Viivenopeuden tarkistus tarkistaa lämmitys- ja jäähdytysnopeuden °C/s. Tämä varmistaa, että sykliajat pysyvät tarkkoina ja spesifisyys säilyy. Myös lämmitetyn kannen lämpötila tarkistetaan, mikä estää reaktioita pilaavan kondensaation.
Ennen jokaista ajoa käyttäjien tulee varmistaa, että lämmityslohko on puhdas. Putkien pidikkeissä oleva roska muuttaa lämmönsiirtoa. Putkien tulee asettua tasaisesti lohkon päälle tasaisen kannen kosketuksen varmistamiseksi. Käytön jälkeen laitteen sammuttaminen säilyttää komponenttien eheyden. Nämä yksinkertaiset tavat pidentävät lohkon käyttöikää ja pitävät lämpötehon vakaana.
Tilastollinen prosessinohjaus (SPC) valmistuksessa
Laadunvalvonta ei lopu valmiiseen kappaleeseen. Älykkäät valmistajat rakentavat laadun itse prosessiin. Tilastollinen prosessinohjaus seuraa mittauksia tuotannon aikana ongelmien havaitsemiseksi varhaisessa vaiheessa.
SPC toimii ottamalla näytteitä lohkoista säännöllisin väliajoin koneistuksen aikana. Teknikot mittaavat tärkeimmät mitat, kuten kaivon syvyyden ja seinämän paksuuden. He piirtävät nämä mittaukset ohjauskaavioihin. Kaaviot näyttävät, milloin prosessi poikkeaa normaalista vaihtelusta. Tämä antaa käyttäjille mahdollisuuden tehdä säätöjä ennen spesifikaatioiden vastaisten osien tuotantoa.
PCR-lämpölohkojen työstössä SPC seuraa useita parametreja. Kaivon halkaisijaa, syvyyttä ja välistystä seurataan. Pinnan karheusmittaukset varmistavat, että pinta pysyy spesifikaatioiden mukaisena. Myös lämpötestien tulokset syötetään takaisin järjestelmään. Jos tasaisuus alkaa huonontua, prosessia korjataan.
Hyötynä on yhdenmukaisuus. Kun jokainen lohko lähtee tehtaalta samoilla mitoilla, jokainen termosykleri toimii samalla tavalla. Tutkijat voivat luottaa tuloksiinsa eri laitteissa ja laboratorioissa. Tämä yhdenmukaisuus tukee suoraan PCR-tehokkuutta ja luotettavaa PCR-monistusta.
SPC vähentää myös jätettä. Ongelmien havaitseminen varhain tarkoittaa vähemmän hylättyjä lohkoja. Tämä alentaa tuotantokustannuksia laadusta tinkimättä. Kliinisiä ja tutkimusmarkkinoita palveleville valmistajille tämä tasapaino on tärkeä. Parhaat lämpösyklerit tulevat prosesseista, jotka valvovat itseään jatkuvasti.
Tiukkojen toleranssien, perusteellisen lämpövalidoinnin ja tilastollisen prosessinohjauksen yhdistelmä luo lohkoja, jotka toimivat luotettavasti vuosia. Jokainen elementti vahvistaa muita. Hyvät mittaukset paljastavat koneistusvirheet. Lämpötestaus varmistaa todellisen suorituskyvyn. SPC estää virheiden syntymisen alusta alkaen. Yhdessä ne varmistavat, että jokainen lohko tarjoaa nopean ja tasaisen kuumennuksen, jota moderni PCR vaatii. Tämä tarkkuus suojaa nukleiinihappokohteitasi ja pitää reagenssit toiminnassa tarkoitetulla tavalla. Tuloksena on termosykleri, johon voit luottaa tuhansien syklien ajan.
Tulevaisuuden trendit PCR-lämpölohkojen työstössä
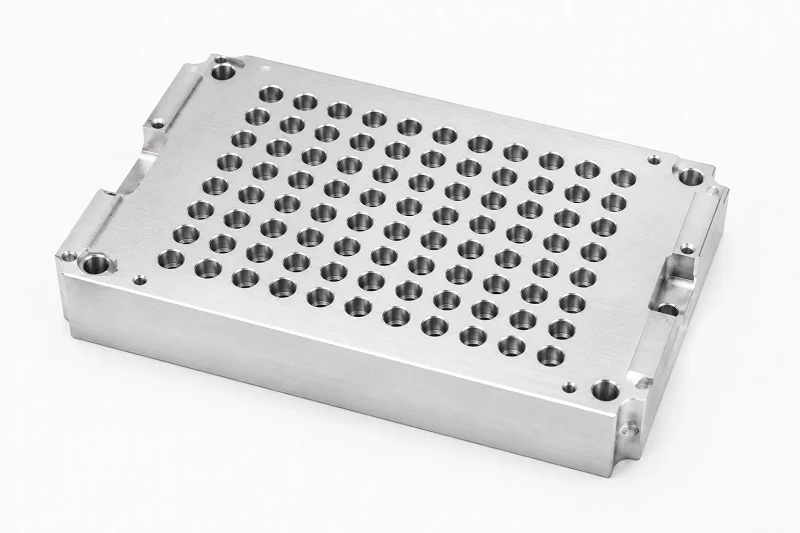
Additiivinen valmistus räätälöityihin lohkomalleihin
Additiivinen valmistus, jota kutsutaan myös 3D-tulostukseksi , muuttaa tapaamme valmistaa lämpöblokkeja. Metallin leikkaamisen sijaan se rakennetaan kerros kerrokselta. Tämä mahdollistaa monimutkaisten sisäisten ominaisuuksien luomisen, joihin tavallisella koneistuksella ei päästä käsiksi.
Voit tehdä jäähdytyskanavia, jotka seuraavat tarkasti kaivorakenteen muotoa. Voit lisätä hilarakenteita, jotka vähentävät lämpömassaa menettämättä lujuutta. Tuloksena on lohko, joka lämpenee ja jäähtyy nopeammin pysyen samalla tasaisena koko levyn alueella. Metallijauheet, kuten alumiini ja hopea, sopivat hyvin tulostukseen. Kerros kerrokselta -menetelmä antaa sinulle mahdollisuuden yhdistää materiaaleja tavoilla, joihin valaminen ei pysty.
Vähäresurssisissa ympäristöissä additiivinen valmistus tarjoaa tavan valmistaa edullisia räätälöityjä lohkoja. Voit suunnitella lohkon tietylle reagenssi- tai alukesarjalle ilman koko linjan uudelleentyökaluja. Tämä joustavuus on tärkeää, kun sinun on sopeuduttava nopeasti uusiin protokolliin. Räätälöidyt kaivosyvyydet ovat käytännöllisiä. Voit sovittaa lohkon tiettyihin putkityyppeihin ilman uusia työkaluja.
Teknologia tukee myös nopeaa prototyyppien valmistusta. Sen sijaan, että odottaisit viikkoja koneistettua prototyyppiä, voit tulostaa testilohkon muutamassa päivässä. Tämä nopeuttaa uusien termosyklerimallien kehitystä ja antaa insinööreille mahdollisuuden iteroida nopeammin.
Edistyneet materiaalit ja komposiittilohkot
Seuraavan sukupolven lämpöblokit käyttävät materiaaleja, jotka eivät ole pelkkää alumiinia ja hopeaa. Komposiittiblokit yhdistävät eri metallien kerroksia, jotta saadaan parhaat ominaisuudet kustakin. Ajattele kupariydintä lämmön leviämisen takaamiseksi ja ruostumattomalla teräksellä verhoiltua korroosionkestävyyden takaamiseksi.
Myös grafeeni ja hiilipohjaiset materiaalit ovat tulossa mukaan kuvioihin. Nämä materiaalit johtavat lämpöä jopa paremmin kuin hopea joissakin suunnissa. Ne myös painavat vähemmän, mikä auttaa nousu- ja laskunopeuksissa. Keraamiset pinnoitteet tarjoavat toisen vaihtoehdon. Ne kestävät korroosiota paremmin kuin pelkkä metalli.
Nämä uudet materiaalit auttavat myös nopeassa diagnoosissa. Kun tarvitset nopeita tuloksia klinikalla, nopeampi lämpökäsittely tarkoittaa nopeampia vastauksia. Lohkomateriaali vaikuttaa suoraan siihen, kuinka nopeasti voit suorittaa syklit.
Älykäs valmistus ja prosessinaikainen valvonta
Työstötyökalujen anturit seuraavat jokaista leikkausta reaaliajassa. Jos työkalu alkaa kulua, järjestelmä säätää leikkausnopeutta tai hälyttää käyttäjää. Tämä pitää lohkon mitat spesifikaatioiden rajoissa ensimmäisestä kappaleesta viimeiseen.
Prosessin aikainen valvonta tarkistaa pinnanlaadun ja porausreiän syvyyden koneen käydessä. Ei enää odottelua lopputarkastukseen ongelmien löytämiseksi. Järjestelmä havaitsee ongelmat varhaisessa vaiheessa ja korjaa ne. Tekoälyjärjestelmät analysoivat työkalujen kulumismalleja. Ne ennustavat, milloin työkaluja on vaihdettava, ennen kuin osat poikkeavat spesifikaatioista. Koneistusprosessin digitaaliset kaksoset antavat insinöörien testata muutoksia ilman materiaalin hukkaa.
Kaupallisille lämpösyklereille tämä tarkoittaa, että jokainen tehtaalta lähtevä lohko toimii samalla tavalla. Tutkijat voivat luottaa tuloksiinsa eri laitteissa. Valmistusprosessista saadut tiedot syötetään takaisin suunnittelun parannuksiin, mikä luo jatkuvan jalostuksen kierron.
Tämä lähestymistapa tukee myös reaaliaikaisia qPCR-sovelluksia, joissa yhdenmukaisuus on kriittistä. Jokainen sykli tarvitsee tasaista lämpöä luotettavan monistuksen saavuttamiseksi. Älykäs valmistus varmistaa, että vaihtelu pysyy havaitsemiskynnyksen alapuolella. Laboratorioissa, jotka käsittelevät useita näytteitä, tämä yhdenmukaisuus säästää aikaa ja vähentää toistoja.
Vähäresurssisissa ympäristöissä älykkäämpään valmistukseen tähtäävä trendi voisi alentaa kustannuksia. Vähemmän jätettä tarkoittaa halvempia lohkoja. Ja halvemmat lohkot tekevät termosyklereistä helpommin saatavilla laboratorioille, jotka niitä eniten tarvitsevat. Uudet markkinoille tulevat syklerit hyötyvät näistä edistysaskeleista.
NOBLE tukee PCR-lämpölohkojen työstöprojektiasi

Valmistuskykymme
NOBLE on Kiinan johtava tarkkuusosien valmistaja. Tuomme vuosien käytännön taitoa jokaiseen lämpöblokkityöhön. Verstaallamme on käytössä edistyneet CNC-jyrsinkoneet, tarkkuushiomakoneet ja EDM-koneet. Näiden laitteiden avulla voimme käsitellä monimutkaisia kaivojen muotoja ja pitää kiinni tiukoista toleransseista, joita nykyaikaiset lämpösyklerimallit vaativat.
Tiimimme työskentelee alumiinin, hopean ja kullatun hopean kanssa. Tiedämme, miten kukin metalli käyttäytyy leikkaustyökalun alla. Hopea vaatii timanttipäällysteisen työkalun ja huolellisen nopeuden hallinnan. Alumiini leikkaa nopeammin, mutta pinnan viimeistelyyn on kiinnitettävä huomiota. Sovitamme prosessimme materiaalivalintasi mukaan, jotta lopullinen lohko toimii täsmälleen suunnitellusti.
Palvelemme sekä prototyyppien valmistusta että massatuotantoa. Pieni erä testipaloja auttaa sinua tarkistamaan suunnittelusi. Hyväksynnän jälkeen skaalaamme ne suurempiin tuotantoeriin muuttamatta prosessia. Koneistusasetuksemme pysyvät samoina jokaisessa erässä. Tämä yhdenmukaisuus tarkoittaa, että jokainen tehtaaltamme lähtevä lohko vastaa ensimmäistä hyväksyttyä näytettä.
sertifioinnit
Laatujärjestelmät ovat tärkeitä lääketieteellisten ja tutkimuslaitteiden osia rakennettaessa. NOBLElla on laadunhallintasertifikaatit. Tämä sertifikaatti kattaa koko tuotantoprosessimme saapuvien materiaalien tarkastuksista lopulliseen pakkaukseen. Dokumentoimme jokaisen vaiheen ja seuraamme jokaista mittausta.
Lääkinnällisten laitteiden osalta meillä on myös sertifikaatit lääkinnällisten laitteiden valmistukseen. Tämä standardi menee yleistä laatua pidemmälle. Se keskittyy lääketieteellisten osien turvallisuuteen ja jäljitettävyyteen. Paperityömme täyttää kliinisten termosyklerien valmistajien tiukat vaatimukset. Saat täyden jäljitettävyyden jokaiselle lähettämällemme lohkolle. Tämä auttaa sinua läpäisemään omat lakisääteiset auditoinnit luottavaisin mielin.
Nämä sertifikaatit eivät ole vain seinälaattoja. Ne muokkaavat päivittäistä työskentelytapaamme. Käyttäjämme noudattavat kirjallisia ohjeita. Tarkastajamme käyttävät kalibroituja työkaluja, joiden tarkkuus on dokumentoitu. Laadunvalvontatiimimme tarkistaa jokaisen erän antamiasi spesifikaatioita vasten. Tämä kurinalaisuus vähentää yllätyksiä ja pitää tuotantoaikataulusi aikataulussa.
Kattavat palvelut suunnittelusta kokoonpanoon
Teemme muutakin kuin leikkaamme metallia. NOBLE tarjoaa täyden palvelupaketin, joka kattaa koko projektisi. Insinöörimme tarkistavat suunnittelutiedostosi ja ehdottavat parannuksia. Etsimme tapoja leikata lämpömassaa, parantaa lämmönvirtausta ja yksinkertaistaa koneistusta. Nämä ehdotukset usein alentavat kustannuksia ja parantavat suorituskykyä samanaikaisesti.
Pintakäsittely tapahtuu itse. Kiillotamme, hiomme ja pinnoitamme kappaleet lämpökontaktitarpeidesi mukaan. Pinnoituskumppanimme levittävät kullan ja muut suojapinnoitteet tasaisen paksuisina. Tarkistamme pinnoitteen laadun ennen toimitusta.
Kokoonpanopalvelut täydentävät tarjontaamme. Kokoamme lämmittimet, anturit ja johdotuksen täydellisiksi osakokoonpanoiksi. Tämä säästää aikaasi ja vähentää toimittajanhallinnan kuormitusta. Saat testatun yksikön, joka on valmis lopulliseen integrointiin lämpösyklereihisi. Nopeiden syklien suunnittelussa kokoonpanotiimimme tietää anturien oikean sijoittelun ja lämpöliitäntämateriaalien merkityksen.
Tuemme myös validointityötäsi. Testiraporttimme dokumentoivat lämpötasaisuuden ja nousu- ja laskunopeuden. Nämä raportit antavat sinulle tietoa omiin varmennusvaiheisiisi. Tarvitsetpa sitten prototyypin tai suuria tuotantoeriä, NOBLE toimittaa ne samalla huolella ja tarkkuudella. PCR-monistustuloksesi riippuvat lohkosi laadusta. Varmistamme, että laatu ei koskaan vaihtele.
PCR-lämpölohkojen työstö ratkaisee, tuottaako lämpösyklerisi luotettavia tuloksia. Materiaalivalinta, työstön tarkkuus ja laadunvalvonta toimivat kaikki yhdessä. Hopealohkot tarjoavat parhaan lämpötehon, kun taas alumiini tasapainottaa kustannukset ja toiminnallisuuden. Jokainen vaihe CNC-jyrsinnästä pinnan viimeistelyyn vaikuttaa siihen, kuinka tasaisesti lämpö saavuttaa näytteesi.
Tarkka työstö varmistaa lämpötasaisuuden ja nopeat vahvistusnopeudet. Nämä tekijät takaavat yhdenmukaisen monistuksen kaikissa kuopissa. Alukkeet ja reagenssit ovat riippuvaisia tästä yhdenmukaisuudesta. Ilman sitä nopea monistus on arvailua.
Oletko valmis rakentamaan paremman lämpösyklerin? Tee yhteistyötä NOBLEn kanssa. Tarjoamme täyden palvelun suunnittelusta kokoonpanoon, ja meillä on takanaan laadunhallinta ja lääkinnällisten laitteiden sertifioinnit. Luodaan yhdessä moitteettomasti toimivia lohkoja.
Usein kysytyt kysymykset PCR-lämpölohkojen työstöstä
Miksi lohkomateriaali on niin tärkeä PCR:ssä?
Lohkon materiaali määrää, kuinka nopeasti lämpö liikkuu ja kuinka tasaisesti se leviää. Hopea johtaa lämpöä 429 W/m·K:n teholla, mikä on paljon parempi kuin alumiini. Tämä nopeus vaikuttaa suoraan lämpötilan nousu- ja laskunopeuksiin ja tasaisuuteen. Alumiini toimii hyvin tavallisessa PCR:ssä. qPCR:ssä tai korkean resoluution sulatuksessa hopealla on todellinen vaikutus tuloksiin.
Millaista toleranssia laadukkaalta lämpöeristeeltä voi odottaa?
Huippuluokan mittauslaitteet pitävät lämpötilan tasaisena ±0.1 °C:ssa sekunnin sisällä. Kaivon syvyys ja seinämän paksuus pysyvät mikronien tarkkuudella spesifikaatioiden mukaisesti. Koordinaattimittauskoneet tarkistavat nämä koot koneistuksen jälkeen. Jos toimittajasi ei pysty esittämään näitä lukuja, pyydä lämpövalidointiraportteja ennen ostamista.
Kuinka usein minun pitäisi tarkistaa termosyklerini lohkon lämpötila?
Tutkimuslaboratoriot tarkastavat kerran vuodessa. Kliiniset laboratoriot tarkastavat puolen vuoden välein. cGMP-sääntöjen mukaiset laboratoriot tarkastavat kolmen kuukauden välein. Jokaisessa tarkastuksessa käytetään NIST-jäljitettäviä antureita edustavissa kaivoissa. Kaivojen välisen suurimman lämpötilaeron tulisi olla enintään ±0.5 °C vakiotyössä.
Voinko työstää hopeakappaleen tavallisilla CNC-työkaluilla?
Hopea on pehmeää ja tahmaista. Tavalliset kovametallityökalut tarttuvat metalliin ja repivät sen. Timanttipäällysteiset jyrsimet leikkaavat hopeaa siististi. Karan nopeus ja syöttönopeus vaativat huolellista säätöä lämmön kertymisen välttämiseksi. Lämpö voi muuttaa metallin sisäistä rakennetta ja heikentää lämmönkestävyysominaisuuksia myöhemmin.
Mikä aiheuttaa epätasaisen lämpenemisen lämpöelementissä?
Reunavaikutukset luovat kylmiä vyöhykkeitä reunoille. Nurkkakaivojen lämpötila voi olla 13–20 °C asetusarvon alapuolella, kun näytössä on 95 °C. Keskelle kiinnitetty lohkorakenne ja aktiivinen lämmitys kaivon ulomman reunan ulkopuolella korjaa tämän. Useat anturit auttavat myös ohjausjärjestelmää sopeutumaan kuumiin kohtiin.
Miten kultaus vaikuttaa lämmöneristysominaisuuksiin?
Kultaus lisää ruosteenestokykyä menettämättä lämmönsiirtoa. Ohut kerros suojaa hopeaa ruosteelta ja kemiallisilta vaurioilta. Teflonpinnoitteet kestävät myös ruostetta, mutta toimivat eristeinä, mikä vähentää lämmönsiirtoa. Nopeaan sykliseen vaihtoon kullattu hopea on paras vaihtoehto. Edullisempiin kokoonpanoihin anodisoitu alumiini tarjoaa hyvän suojan edulliseen hintaan.
Mikä rooli pinnan viimeistelyllä on lämpökontaktissa?
Karkea pinta luo ilmataskuja lohkon ja putkien väliin. Ilma ei johda lämpöä hyvin, mikä luo kuumia kohtia ja kylmiä vyöhykkeitä. Kiillotus ja hionta luovat sileän pinnan, joka koskettaa putkia kokonaan. Hieno pintakäsittely parantaa lämmön tasaisuutta koko levyssä.
Voiko lisäainevalmistus korvata CNC-koneistus lämpöblokkeja varten?
Additiivinen valmistus mahdollistaa monimutkaiset sisäiset jäähdytyskanavat ja ristikkorakenteet, jotka vähentävät lämpömassaa. Nämä mallit lämpenevät ja jäähtyvät nopeammin. Mutta painettu metalli vaatii usein jälkityöstöä tiukkojen toleranssien saavuttamiseksi. Tällä hetkellä hybridimenetelmät toimivat parhaiten: tulostetaan monimutkainen muoto ja sitten koneistetaan tärkeät pinnat lopullisten määritysten mukaisesti.







